
Verdict
Pour la plupart des acheteurs, le choix entre la creality k2 et la bambu p1s penche encore vers la Bambu Lab P1S si votre priorité est un flux de travail d’origine mieux documenté, avec des limites publiées plus claires concernant la prise en charge des slicers, la surveillance par caméra, les conditions des tests de débit de la tête d’impression et les recommandations relatives aux matériaux renforcés. La K2 de base est légèrement plus grande avec 260 × 260 × 260 mm contre 256 × 256 × 256 mm, mais cet écart de taille est faible en pratique. [7] [10] [14] [16]
N’interprétez pas 600 mm/s contre 500 mm/s comme un verdict sur les temps d’impression réels. Le débit dépend de l’accélération, du débit volumique, du refroidissement, du temps minimal par couche, de la géométrie et du profil de slicer effectivement utilisé. La note de bas de page de Creality pour la série K2 indique également 300 mm/s comme vitesse d’impression typique pour tous les modèles K2. La K2 de base est donnée pour ≤600 mm/s et ≤20,000 mm/s², tandis que la P1S est donnée pour 500 mm/s et 20 m/s², soit la même accélération après conversion des unités. [7] [9] [14]
La réponse peut changer si l’automatisation multicolore, l’intérêt du pack ou le travail avec des matériaux techniques en enceinte plus chaude constituent l’objectif principal. Les deux écosystèmes peuvent atteindre 16 couleurs ou matériaux avec quatre unités d’alimentation, mais les contraintes des chargeurs, les pertes de purge, la gestion de l’humidité et le comportement de l’enceinte ne sont pas les mêmes. La K2 Plus appartient également à une catégorie thermique différente de la K2 de base. [8] [10] [13] [15]
Qui devrait acheter laquelle ?
Utilisez ce sélecteur rapide si vous souhaitez la réponse en un coup d’œil.
| Priorité de l’acheteur | Choix | Pourquoi |
|---|---|---|
| Flux de travail d’origine aux limites les plus clairement définies | Bambu Lab P1S | Sa documentation officielle est plus explicite concernant les limites de prise en charge des slicers, la fréquence de la caméra, les conditions des tests de débit et les recommandations pour les matériaux renforcés. [14] [16] |
| Zone d’impression légèrement plus grande sur le modèle de base | Creality K2 (base) | La K2 offre 260 × 260 × 260 mm au lieu de 256 × 256 × 256 mm. [10] [14] |
| Ambitions plus importantes avec des matériaux techniques dans une enceinte plus chaude | K2 Plus, pas K2 de base | La K2 de base ne dispose pas d’une température d’enceinte constante, tandis que la K2 Plus ajoute une enceinte à 60 °C, une buse à 350 °C et un plateau à 120 °C. [10] |
| Capacité multicolore annoncée | Égalité | Les deux plateformes passent à 16 couleurs/matériaux avec quatre unités d’alimentation. [8] [13] [15] |
| Les recommandations d’origine pour CF/GF comptent | Évitez la P1S | La fiche technique de la P1S indique que les polymères renforcés de fibres de carbone/verre sont déconseillés. [14] |
Tableau comparatif des caractéristiques
Toutes les données ci-dessous sont publiées par les fabricants. Vérifiez-les à nouveau le jour de la publication et gardez la K2 Plus hors de ce tableau principal afin que la comparaison des modèles de base reste claire. [7] [10] [14]
| Caractéristique | Creality K2 (base) | Bambu Lab P1S | Pourquoi c’est important |
|---|---|---|---|
| Volume d’impression | 260 × 260 × 260 mm [10] | 256 × 256 × 256 mm [14] | La K2 est plus grande, mais de peu. |
| Vitesse d’impression maximale | ≤600 mm/s [7] | 500 mm/s [14] | La vitesse annoncée n’est pas le débit réel des travaux. |
| Accélération | ≤20,000 mm/s² [7] | 20 m/s² [14] | Ces valeurs sont équivalentes après conversion des unités. |
| Température de buse | ≤300 °C [7] | 300 °C [14] | Le plafond de température de la tête d’impression ne définit pas à lui seul la réussite avec un matériau. |
| Température du plateau | ≤100 °C [7] | 100 °C [14] | La chaleur du plateau est importante pour l’adhérence et la maîtrise du gauchissement. |
| Chauffage de l’enceinte | Pas de température d’enceinte constante [10] | Aucune spécification officielle de chauffage actif trouvée [14] | Le comportement de l’enceinte importe bien davantage pour l’ABS/ASA que la vitesse annoncée. |
| Matériau de buse d’origine | Tri-métal à pointe en acier [7] | Acier inoxydable [14] | Les filaments abrasifs soulèvent rapidement des questions d’usure. |
| Capacité multicolore annoncée | Jusqu’à 16 avec CFS [8] | Jusqu’à 16 avec AMS [15] | L’égalité de capacité ne signifie pas un flux de travail identique. |
| Surveillance par caméra | 1 × 720P @30fps [9] | 1280 × 720 / 0.5 fps [14] | Les spécifications de caméra publiées indiquent l’intention de surveillance, pas la qualité d’image. |
Ce qui diffère réellement
Le faible écart de taille n’est pas l’essentiel. Les distinctions les plus utiles concernent les recommandations sur les matériaux, les contraintes des chargeurs et la clarté avec laquelle chaque entreprise documente le parcours logiciel. La K2 de base et la P1S sont toutes deux des imprimantes de bureau fermées par extrusion de matériau, mais leur documentation officielle est organisée différemment. Creality répartit les informations importantes sur la K2 entre les pages d’assistance, les pages de comparaison et les notes de bas de page, tandis que la fiche de la P1S de Bambu rassemble davantage de limites et de conditions au même endroit. [7] [9] [10] [14]
La différence de taille est de 4 mm par axe : 260 mm contre 256 mm. D’après les dimensions publiées, le volume d’impression de la K2 est de 17,576,000 mm³ et celui de la P1S de 16,777,216 mm³. Cela représente une différence de 798,784 mm³, soit environ 4.8% en faveur de la K2. C’est une marge réelle, mais pas un changement de catégorie. [10] [14]
Il est également utile de distinguer les offres d’achat. K2 (base), K2 Combo, K2 Plus, P1S et P1S Combo ne sont pas des propositions de valeur interchangeables. La K2 Combo inclut une unité CFS, et les deux plateformes ont besoin de quatre unités d’alimentation pour atteindre leur capacité annoncée de 16 couleurs. [8] [9] [13] [15]
Ce que signifient vraiment les chiffres
Dans le langage des normes, cette catégorie d’imprimantes relève de l’extrusion de matériau. ISO/ASTM 52900:2021 est ici la norme de vocabulaire pertinente. FDM et FFF restent les termes courants pour les machines de bureau, mais l’important est que le procédé, la machine et le matériau forment un seul système. Une fiche technique n’est pas un résultat d’impression. [1]
La vitesse, l’accélération et le débit volumique sont des goulets d’étranglement différents. Une imprimante peut se déplacer rapidement dans le vide tout en imprimant lentement si la tête d’impression ne peut pas fondre assez de polymère, si le refroidissement exige davantage de temps de séjour, si des couches courtes déclenchent les limites de temps minimal par couche ou si le slicer limite la vitesse pour préserver les angles et les porte-à-faux. Les travaux de métrologie du NIST et les recherches ultérieures du NIST sur l’optimisation des procédés renforcent la même leçon : les résultats d’impression dépendent conjointement de la machine, du matériau et des paramètres choisis. Toute affirmation sur le débit dans cet article doit donc être lue avec les conditions indiquées. [3] [4]
La qualité d’impression n’est pas non plus un seul chiffre. Elle comprend l’état de surface, le ringing ou les images fantômes, le comportement de la couture, les porte-à-faux, l’erreur dimensionnelle et la répétabilité. La littérature de synthèse avertit également que rechercher une vitesse d’impression plus élevée peut dégrader la précision dimensionnelle, tandis que d’autres études identifient l’épaisseur de couche, la vitesse d’impression des parois et l’orientation de fabrication comme facteurs importants de la précision dimensionnelle. Une impression réussie peut être due à la chance ; un résultat répétable est l’épreuve la plus difficile. [5] [6]
Qualité d’impression : ce que nous pouvons dire sans données de tests internes
Une discussion équitable sur la qualité d’impression de la Creality K2 face à la P1S ne fonctionne que dans des conditions identiques. Maintenez aussi constants que possible le diamètre de buse, la marque et le type de filament, la hauteur de couche, les températures, le refroidissement, le nombre de parois, l’ordre des parois, le placement de la couture et l’orientation. Si ces éléments diffèrent, le profil d’impression peut expliquer davantage que l’imprimante elle-même. C’est pourquoi un cube propre, un Benchy esthétique ou une seule démonstration rapide ne devraient pas trancher à eux seuls. Le cadre de référence du NIST est utile ici car il considère le résultat comme une fonction de l’imprimante, du matériau et des paramètres réunis, et non comme une propriété du châssis seul. [3] [6]
ISO/ASTM 52902 est la bonne référence normative pour un plan de test destiné aux acheteurs, car elle couvre l’évaluation des capacités géométriques au moyen d’artefacts de test, avec les objectifs déclarés d’évaluation de la capacité des systèmes de FA et d’étalonnage des systèmes de FA. Un protocole compact devrait donc faire deux choses : utiliser un concept d’artefact répétable pour les contrôles de géométrie et de tolérance, puis effectuer un bref balayage de paramètres sur quelques matériaux et hauteurs de couche afin de déterminer si la machine est stable ou si elle ne valorise qu’un profil. [2] [3]
Les chiffres de précision fournis par les fabricants ne doivent être considérés que comme des affirmations du fabricant tant que la méthode n’est pas divulguée. Creality publie une précision d’impression de « 100 ± 0.1 mm » sur la page d’assistance de la K2, mais cette page ne décrit pas de méthode de comparaison entre imprimantes ; cette affirmation ne peut donc pas décider à elle seule de ce duel. [7]
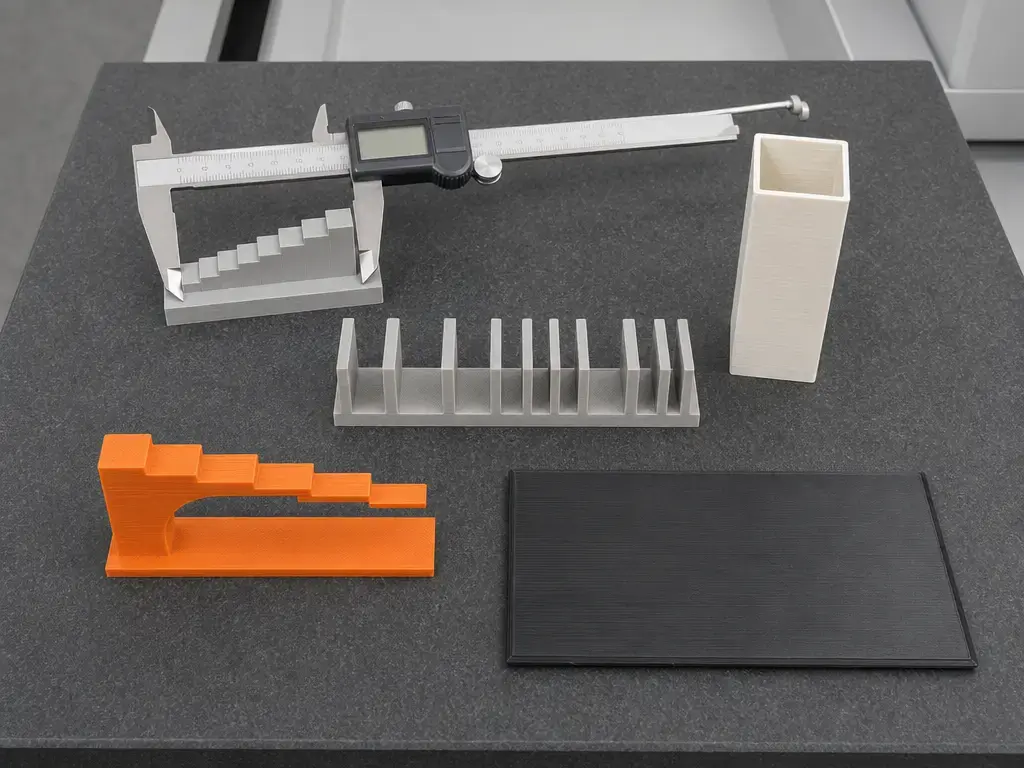
Contrôles de qualité d’impression à inclure :
- Tour de ringing/images fantômes
- Test de porte-à-faux/pont
- Jauge de jeu/tolérance avec plusieurs écarts
- Test de paroi mince
- Panneau plat en ABS/ASA pour vérifier le gauchissement, uniquement lorsque le matériau convient
- Répéter une pièce fonctionnelle 3× pour vérifier la constance
Qualité d’impression et vitesse en pratique
Les chiffres de mouvement annoncés sont suffisamment proches pour ne pas être considérés seuls comme un critère de victoire. La K2 de base est donnée pour ≤600 mm/s et ≤20,000 mm/s², tandis que la P1S est donnée pour 500 mm/s et 20 m/s². Ces chiffres d’accélération sont effectivement identiques après conversion : 20 m/s² équivaut à 20,000 mm/s². La note de bas de page de Creality pour la série K2 indique également 300 mm/s comme vitesse d’impression typique pour tous les modèles K2, un rappel utile que « max » et « usage quotidien » ne sont pas synonymes. [7] [9] [14]
La discussion la plus utile sur la vitesse porte sur le débit dans les conditions indiquées. Bambu annonce 32 mm³/s pour l’ABS à 280 °C sur un modèle à paroi unique de 150 × 150 mm utilisant du Bambu ABS. Creality annonce 40 mm³/s pour la série K2, la note de bas de page indiquant seulement de l’ABS à 280 °C. La déclaration de Creality ne publiant pas le même contexte de géométrie, de buse ou de réglages de ligne, elle n’est pas directement comparable au chiffre de Bambu. [9] [14]
Affirmations de vitesse à vérifier avant publication :
- Profil fabricant utilisé
- Matériau, température et diamètre de buse
- Géométrie ou modèle de test utilisé pour l’affirmation de débit
- Maintien ou non de la qualité de surface
- Exemple de temps d’impression réel uniquement si le même modèle et les mêmes réglages ont effectivement été testés
Multicolore & automatisation du filament : CFS vs AMS
La capacité multicolore annoncée est pratiquement à égalité. Le CFS de Creality possède quatre compartiments et peut passer à quatre unités ; la page de la série K2 indique que cela permet d’atteindre 16 couleurs. L’AMS de Bambu comporte quatre emplacements, et le blog officiel indique que vous pouvez connecter jusqu’à quatre unités AMS avec un hub pour atteindre 16 couleurs ou matériaux. Aucune plateforme ne remporte cette comparaison sur le seul nombre brut d’emplacements. [8] [13] [15]
Les différences pratiques résident dans les contraintes. Le manuel CFS fixe des limites de compatibilité de bobines de 1 kg, 197–202 mm de diamètre de bobine et 42–68 mm d’épaisseur de bobine, et indique comme incompatibles les supports solubles dans l’eau sensibles à l’humidité et les filaments souples. Le guide d’aide de Creality ajoute l’affichage par RFID de la couleur, du matériau et du filament restant, l’indication d’humidité, le mappage automatique et le rechargement automatique avec des réglages de filament correspondants. Bambu décrit l’AMS comme étanche à l’air, avec un capteur d’humidité et des emplacements pour dessiccant, mais indique qu’il doit toujours purger, qu’il n’apprécie pas les bobines en carton et qu’il n’est pas compatible avec le TPU. [12] [13] [15]
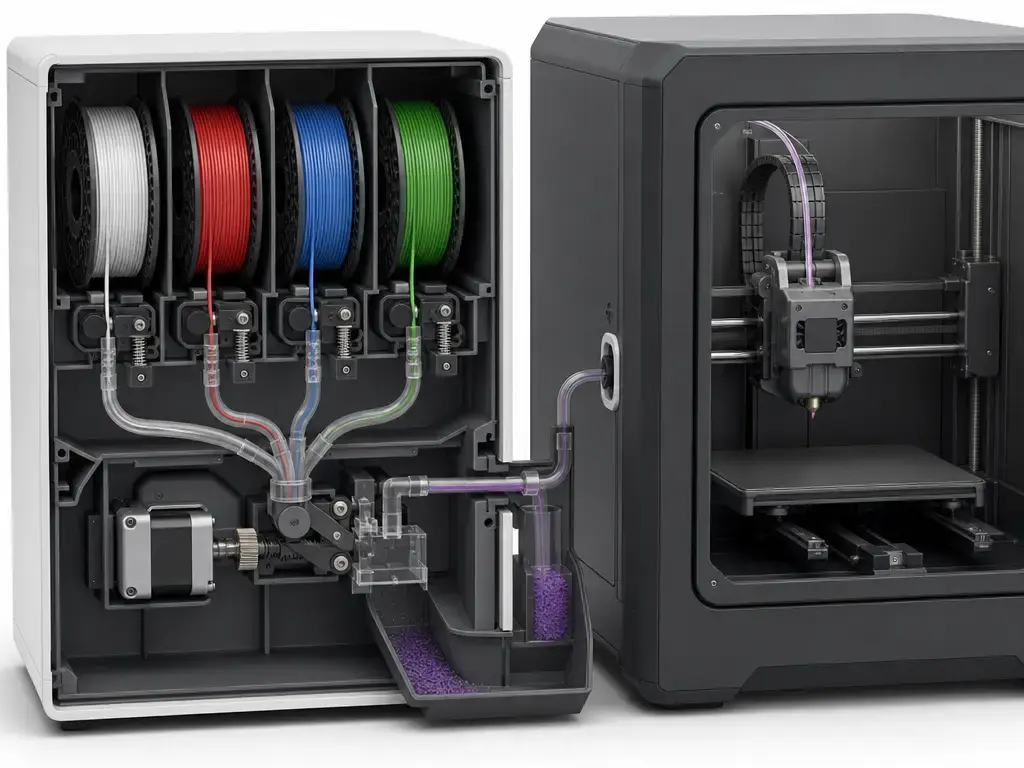
| Fonctionnalité | Creality CFS | Bambu AMS | À retenir pour l’acheteur |
|---|---|---|---|
| Passage à 16 | Jusqu’à 4 unités, jusqu’à 16 couleurs [8] [13] | Jusqu’à 4 AMS, jusqu’à 16 couleurs/matériaux [15] | L’égalité de capacité ne signifie pas une facilité équivalente. |
| Approche de l’humidité | Méthode par dessiccant [13] | Enceinte étanche à l’air, capteur d’humidité, emplacements pour dessiccant [15] | Les deux gèrent l’humidité, mais aucun ne remplace de bonnes habitudes de stockage. |
| Identification du filament | RFID pris en charge ; Creality Print peut afficher la couleur, le type de matériau et la quantité restante [12] [13] | Reconnaissance RFID décrite pour les filaments Bambu dans le flux de travail AMS [15] | La RFID améliore le confort, pas la compatibilité universelle. |
| Incompatibilités principales | Les filaments souples et les supports solubles dans l’eau sensibles à l’humidité sont indiqués incompatibles [13] | TPU incompatible ; les bobines en carton peuvent bloquer le système [15] | Votre stock de bobines existant compte. |
| Surcoût des changements | Le flux de changement multicolore ajoute une consommation de temps/matière [12] [13] | Les déchets de purge sont explicitement nécessaires [15] | L’automatisation à buse unique a toujours un coût. |
Écosystème et logiciel
La page d’assistance K2 de Creality définit assez clairement le socle logiciel de base : transfert de fichiers par USB et Wi‑Fi, intégration à Creality Cloud, mises à jour de firmware OTA et Creality Print 6.0 ou version ultérieure. La page de comparaison K2 ajoute ensuite les détails de connectivité du modèle de base : Wi‑Fi (2.4G), clé USB et interface Creality 485. Le centre de téléchargement de Creality liste actuellement Creality Print V7.2.1.5476 daté du 4 août 2026, ainsi que le firmware K2 V1.1.4.1 daté du 18 mars 2026. [7] [10] [11]
La documentation de Bambu pour la P1S est plus explicite sur les limites. Le PDF des caractéristiques techniques indique que les slicers tiers exportant du G-code standard sont pris en charge, mais que certaines fonctions avancées peuvent ne pas l’être. Le dépôt Bambu Studio précise en outre que le plugin réseau repose sur des bibliothèques non libres, qu’il est facultatif et que, sans lui, vous pouvez toujours imprimer via carte SD après le slicing. Les notes de version de Bambu Studio montrent également la prise en charge continue de flux de travail liés au mode LAN dans la pile logicielle. [14] [16] [17]
Creality met aussi en avant un « accès root » sur la page de la série K2, mais il s’agit ici d’une affirmation marketing à l’échelle de la série, et non d’une confirmation fiable que chaque propriétaire de K2 de base y a accès de la même manière. Cette asymétrie est une raison pour laquelle il est plus facile de décrire concrètement la P1S à partir des documents officiels, même si son flux de travail tiers avancé reste encadré. [8] [14] [16]
Limites des slicers tiers à vérifier :
- Chemin d’impression réseau
- Comportement du mappage multicolore
- Fonctions d’étalonnage
- Intégration de la caméra ou de la vue en direct
- Processus de mise à jour du firmware OTA et exigences de liaison de compte
- Disponibilité des préréglages du fabricant et cadence de mise à jour
Matériaux & performances de l’enceinte
C’est ici que la K2 de base et la P1S cessent de paraître symétriques. La page d’assistance de la K2 de base répertorie PLA, ABS, PETG, PLA-CF et PET, tandis que la page de comparaison des modèles indique que le modèle de base n’a pas de température d’enceinte constante. La P1S a une tête d’impression à 300 °C, un plateau à 100 °C et un filtre à charbon actif, mais sa fiche technique citée ne publie pas de spécification de chauffage actif de l’enceinte et indique explicitement que les polymères renforcés de fibres de carbone/verre sont déconseillés. [7] [10] [14]
La K2 Plus est le modèle Creality qui modifie sensiblement la discussion thermique. Sur la page de comparaison officielle, elle passe à un volume d’impression de 350 × 350 × 350 mm, une buse à 350 °C, un plateau à 120 °C et une enceinte à 60 °C. C’est pourquoi k2 plus vs p1s est une question différente de K2 de base vs P1S. Même dans ce cas, l’usure abrasive et le comportement hygroscopique restent importants : une buse à 300 °C ou 350 °C ne rend pas automatiquement les polymères renforcés faciles à imprimer dans la configuration d’origine, et une discipline de séchage reste essentielle pour les nylons et matériaux similaires. [10] [13] [14]
| Classe de matériau | K2 (base) | P1S | Notes/contraintes |
|---|---|---|---|
| PLA / PETG / TPU | Le PLA et le PETG sont répertoriés ; le TPU ne l’est pas sur la page d’assistance du modèle de base citée. [7] | Le PLA, le PETG et le TPU sont répertoriés sur la fiche de la P1S. [14] | La réussite avec le TPU dépend également du chemin d’alimentation et du réglage du profil. |
| ABS / ASA | L’ABS est répertorié, mais la K2 de base n’a pas de température d’enceinte constante. [7] [10] | L’ABS et l’ASA sont répertoriés, mais aucune spécification officielle de chauffage actif de l’enceinte n’est publiée dans le PDF cité. [14] | La maîtrise du gauchissement dépend davantage du comportement de l’enceinte que de la température maximale de la tête d’impression seule. |
| PA / PC | Aucune liste officielle de prise en charge du modèle de base n’a été trouvée sur la page d’assistance K2 citée. [7] | Le PA et le PC sont répertoriés dans la fiche technique de la P1S. [14] | Le séchage et le contrôle dimensionnel deviennent rapidement la partie difficile. |
| Chargés en CF | Le PLA-CF est répertorié ; la buse tri-métal à pointe en acier aide, mais une utilisation abrasive plus large exige encore de la prudence. [7] | Les polymères renforcés de fibres de carbone/verre sont déconseillés. [14] | « Buse à 300 °C » n’est pas synonyme de « système prêt pour le CF d’origine ». |
Coûts d’utilisation et valeur
Les prix évoluent trop souvent pour être traités comme des faits stables. La manière rigoureuse de comparer la valeur consiste à séparer le prix de l’imprimante seule de celui des packs, à dater le contrôle et à vérifier la boutique officielle le jour de l’achat. Si un chiffre officiel du même jour n’est pas relevé de manière fiable, il vaut mieux le dire que publier un prix promotionnel obsolète. [8] [9] [11] [14]
Le calcul des accessoires importe, car l’économie du multicolore n’est pas symétrique. La K2 Combo inclut une unité CFS, et les deux plateformes n’atteignent une capacité de 16 couleurs qu’après l’ajout d’un nombre suffisant d’unités d’alimentation supplémentaires. L’AMS implique également par conception des pertes de purge, tandis que les limites de compatibilité des bobines du CFS peuvent imposer un rebobinage ou modifier ce que vous pouvez charger. Si votre travail concerne principalement un seul matériau, ces coûts peuvent à peine compter. Si vous prévoyez d’utiliser souvent le multicolore, ils comptent immédiatement. [8] [9] [13] [15]
| Élément | Contenu | Prix (au 2026-08-17) | Source |
|---|---|---|---|
| K2 (imprimante seule) | Imprimante seule | Aucun chiffre fiable trouvé (le prix varie selon la région/la promotion) ; vérifiez la boutique officielle avant l’achat. | Pages produit/téléchargement Creality [8] [11] |
| K2 Combo | K2 + 1× CFS | Aucun chiffre fiable trouvé (le prix varie selon la région/la promotion) ; vérifiez la boutique officielle avant l’achat. | Pages de la série Creality K2 [9] |
| P1S (imprimante seule) | Imprimante seule | Aucun chiffre fiable trouvé (le prix varie selon la région/la promotion) ; vérifiez la boutique officielle avant l’achat. | Caractéristiques techniques Bambu Lab [14] |
| P1S Combo | Pack multicolore ; vérifiez l’ensemble exact des accessoires dans la boutique officielle avant l’achat. | Aucun chiffre fiable trouvé (le prix varie selon la région/la promotion) ; vérifiez la boutique officielle avant l’achat. | Documentation Bambu AMS [15] |
| Unité CFS supplémentaire | Une unité d’alimentation supplémentaire | Aucun chiffre fiable trouvé (le prix varie selon la région/la promotion) ; vérifiez la boutique officielle avant l’achat. | Documentation Creality CFS [13] |
| Unité AMS supplémentaire | Une unité d’alimentation supplémentaire | Aucun chiffre fiable trouvé (le prix varie selon la région/la promotion) ; vérifiez la boutique officielle avant l’achat. | Documentation Bambu AMS [15] |
Qui devrait acheter laquelle : trois profils d’acheteurs
Si vous passez d’une imprimante bedslinger à une imprimante fermée avec un flux de travail d’origine publié plus clair, choisissez la Bambu Lab P1S. Le léger avantage de taille de la K2 est réel, mais la P1S est plus facile à évaluer à partir de la documentation officielle. [10] [14] [16]
Si vous démarrez une petite ferme d’impression, choisissez à nouveau la P1S, à moins de savoir déjà que vous voulez le parcours d’alimentation ou la pile logicielle de Creality. La raison n’est pas la vitesse brute de mouvement. Bambu documente plus clairement la limite des slicers tiers, tandis que Creality répartit les détails importants de la K2 entre les pages d’assistance, les tableaux de comparaison et les notes de bas de page. [7] [9] [14] [16]
Si vous envisagez des travaux fermés plus grands et plus chauds, choisissez la K2 Plus plutôt que la K2 de base ou la P1S. Le volume d’impression de 350 × 350 × 350 mm, la buse à 350 °C, le plateau à 120 °C et l’enceinte à 60 °C en font la comparaison Creality la plus pertinente pour cet usage. [10]
Limites & modes de défaillance
Les systèmes multicolores échangent du confort contre des déchets, du temps et une discipline des bobines. Le CFS a des limites strictes de compatibilité des bobines et indique comme incompatibles les filaments souples ainsi que les supports solubles dans l’eau sensibles à l’humidité. L’AMS précise explicitement qu’il doit toujours purger, qu’il n’est pas compatible avec le TPU et qu’il n’apprécie pas les bobines en carton. Dans les deux cas, le stockage au sec reste important. [13] [15]
Il existe également des limites relatives aux matériaux et à la surveillance. La K2 de base n’a pas de température d’enceinte constante, ce qui accroît la difficulté des pièces sujettes au gauchissement, même avec une buse à 300 °C. La caméra de la P1S n’est que de 1280 × 720 à 0.5 fps ; elle convient donc mieux aux contrôles d’état qu’à l’analyse détaillée des mouvements. Quant à la fiabilité, les données indépendantes mesurées sur longue durée restent ici insuffisantes pour transformer des anecdotes éparses en preuves. [10] [14]
En résumé
Si vous recherchez la réponse par défaut la plus simple, la comparaison creality k2 vs bambu p1s penche encore en faveur de la Bambu Lab P1S pour la plupart des acheteurs. Sa documentation officielle se lit plus facilement comme un flux de travail d’origine complet, et ses limites sont énoncées plus clairement. La K2 de base n’est pas une mauvaise machine, mais son volume d’impression légèrement plus grand et ses spécifications de mouvement annoncées plus rapides ne produisent pas automatiquement des travaux réels plus rapides ou meilleurs. [9] [10] [14] [16]
Choisissez la K2 de base uniquement si vous préférez le flux de travail de Creality, souhaitez son écosystème d’alimentation ou trouvez un pack du jour sensiblement plus intéressant. Si votre véritable besoin concerne le travail avec des matériaux techniques dans une enceinte plus chaude, la comparaison Creality la plus appropriée est la K2 Plus, pas la K2 de base. [9] [10]
FAQ
Laquelle est la plus rapide en impression réelle : Creality K2 ou Bambu Lab P1S ?
Aucun chiffre de vitesse maximale ne décide à lui seul d’un travail. La K2 de base est donnée pour ≤600 mm/s et la P1S pour 500 mm/s, mais les deux peuvent être limitées par l’accélération, le débit, le refroidissement et les réglages du slicer. La P1S annonce un débit de 32 mm³/s dans une condition de test ABS définie, tandis que l’affirmation de 40 mm³/s de Creality ne publie que des conditions partielles ; elles ne sont donc pas directement comparables. [7] [9] [14]
Qualité d’impression Creality K2 vs P1S : laquelle est meilleure ?
Il n’existe pas de gagnante universelle fiable sans essais dans des conditions identiques. Gardez constants la buse, le filament, la hauteur de couche, le refroidissement, la stratégie de couture et les réglages de paroi, puis comparez le ringing, les ponts, les tolérances, les parois minces et la répétabilité. ISO/ASTM 52902 est utile car elle encadre l’évaluation des capacités géométriques autour d’artefacts de test et de l’étalonnage, et non d’une seule impression de démonstration attrayante. [2] [3] [6]
La Creality K2 a-t-elle un volume d’impression plus grand que la Bambu P1S ?
Oui, mais de peu. La K2 de base fait 260 × 260 × 260 mm, tandis que la P1S fait 256 × 256 × 256 mm ; la K2 gagne donc 4 mm sur chaque axe. En termes de volume calculé, cela représente environ 4.8% de volume d’impression supplémentaire, et non un saut majeur de catégorie. [10] [14]
K2 Plus vs P1S est-elle une comparaison équitable ?
Seulement pour un acheteur précis. La K2 Plus apporte un volume d’impression de 350 × 350 × 350 mm, une buse à 350 °C, un plateau à 120 °C et une enceinte à 60 °C, ce qui change immédiatement la discussion sur les matériaux et la taille des pièces. Elle convient donc mieux aux travaux fermés plus grands ou plus chauds, mais ce n’est pas une concurrente directe de la P1S en matière de taille, de poids ou de budget probable. [10]
Laquelle est meilleure pour l’ABS/ASA : K2 de base ou P1S ?
Aucune n’est universellement gagnante. La K2 de base répertorie officiellement la prise en charge de l’ABS, mais elle n’a pas de température d’enceinte constante. La fiche de la P1S répertorie l’ABS et l’ASA, mais le PDF cité ne publie pas de spécification de chauffage actif de l’enceinte. Pour les deux imprimantes, le comportement de l’enceinte, le contrôle du refroidissement, l’adhérence et la géométrie de la pièce importent souvent plus que le seul plafond de température de la tête d’impression. [7] [10] [14]
Les CFS et AMS gaspillent-ils du filament dans les impressions multicolores ?
Oui. Cela est intrinsèque aux flux de changement à buse unique. Bambu l’indique explicitement : l’AMS doit toujours purger et les changements de filament prennent toujours du temps. Le CFS apporte également des contraintes pratiques telles que les limites de compatibilité des bobines et les notes d’incompatibilité concernant les filaments souples et les supports solubles dans l’eau sensibles à l’humidité. La véritable question est de savoir si ces déchets et cette charge de manipulation sont acceptables pour votre type de travaux. [13] [15]
Puis-je utiliser des slicers tiers avec la P1S, et qu’est-ce qui ne fonctionne plus ?
Oui, mais avec des limites. Bambu indique que la P1S prend en charge les slicers tiers qui exportent du G-code standard, tout en avertissant que certaines fonctions avancées peuvent ne pas être prises en charge. Le dépôt de Bambu Studio précise également que le plugin réseau facultatif repose sur des bibliothèques non libres et que, sans lui, vous pouvez toujours imprimer via carte SD après le slicing. Les fonctions à vérifier sont l’impression réseau, le mappage multicolore, les fonctions d’étalonnage, l’intégration de la caméra et le processus de mise à jour du firmware. [14] [16] [17]
Sources
- ISO/ASTM 52900:2021, Fabrication additive — Principes généraux — Principes fondamentaux et vocabulaire. Norme. https://www.iso.org/standard/74514.html?browse=tc
- ISO/ASTM 52902:2023, Fabrication additive — Artefacts de test — Évaluation des capacités géométriques des systèmes de fabrication additive. Norme. https://www.iso.org/standard/79683.html
- NIST, Métrologie de l’impression 3D. Présentation gouvernementale/scientifique. https://www.nist.gov/mml/mmsd/surface-and-trace-chemical-analysis-group/3d-printing-metrology
- NIST, Optimisation des paramètres de procédé de fabrication par filament fondu sous incertitude afin de maximiser la précision géométrique des pièces. Référence de publication gouvernementale/scientifique. https://www.nist.gov/publications/optimization-fused-filament-fabrication-process-parameters-under-uncertainty-maximize
- Polymers : revue PDF sur les paramètres de procédé FDM/FFF et les compromis de qualité. Revue scientifique. https://mdpi-res.com/d_attachment/polymers/polymers-14-00886/article_deploy/polymers-14-00886.pdf
- Étude expérimentale de la rugosité de surface, de la précision dimensionnelle et du temps de fabrication de pièces produites par modélisation par dépôt de matière fondue. Résumé scientifique. https://www.sciencedirect.com/science/article/abs/pii/S1355254620000324
- Creality, Page d’assistance/caractéristiques K2. Assistance/caractéristiques du fabricant. https://www.creality.com/support/k2-series-3d-printer
- Creality, Page produit K2 Series (EN). Page produit du fabricant. https://www.creality.com/products/k2-series-3d-printer
- Creality, Page produit K2 Series (RU) avec notes de bas de page. Page produit du fabricant. https://www.creality.com/ru/products/k2-series
- Creality, Page de comparaison des modèles K2 Series (CN). Page de comparaison du fabricant. https://www.creality.cn/products/k2-series
- Creality, Centre de téléchargement — K2 Series. Page officielle de documentation/téléchargement. https://www.creality.com/download/k2-series-3d-printer
- Creality, Guide d’aide : utilisation du CFS dans Creality Print. Documentation officielle. https://www.creality.com/help/help-guide-to-using-cfs-on-the-creality-print
- Creality, PDF du manuel utilisateur CFS. Documentation officielle. https://wiki.creality.com/products/cfs/%E8%AF%B4%E6%98%8E%E4%B9%A6%E4%B8%AD%E8%8B%B1/cfs-sm-002_user_manual%28de%29.pdf
- Bambu Lab, PDF des caractéristiques techniques de la P1S. Fiche technique du fabricant. https://cdn.shopify.com/s/files/1/0611/4036/9460/files/bambu-lab-P1S-tech-specs.pdf?v=1689302935
- Bambu Lab, AMS expliqué en détail. Blog officiel du fabricant. https://blog.bambulab.com/ams/
- Bambu Lab, Dépôt GitHub de Bambu Studio. Documentation/dépôt logiciel officiel. https://github.com/bambulab/BambuStudio
- Bambu Lab, Page des versions de Bambu Studio. Notes de version officielles. https://github.com/bambulab/BambuStudio/releases