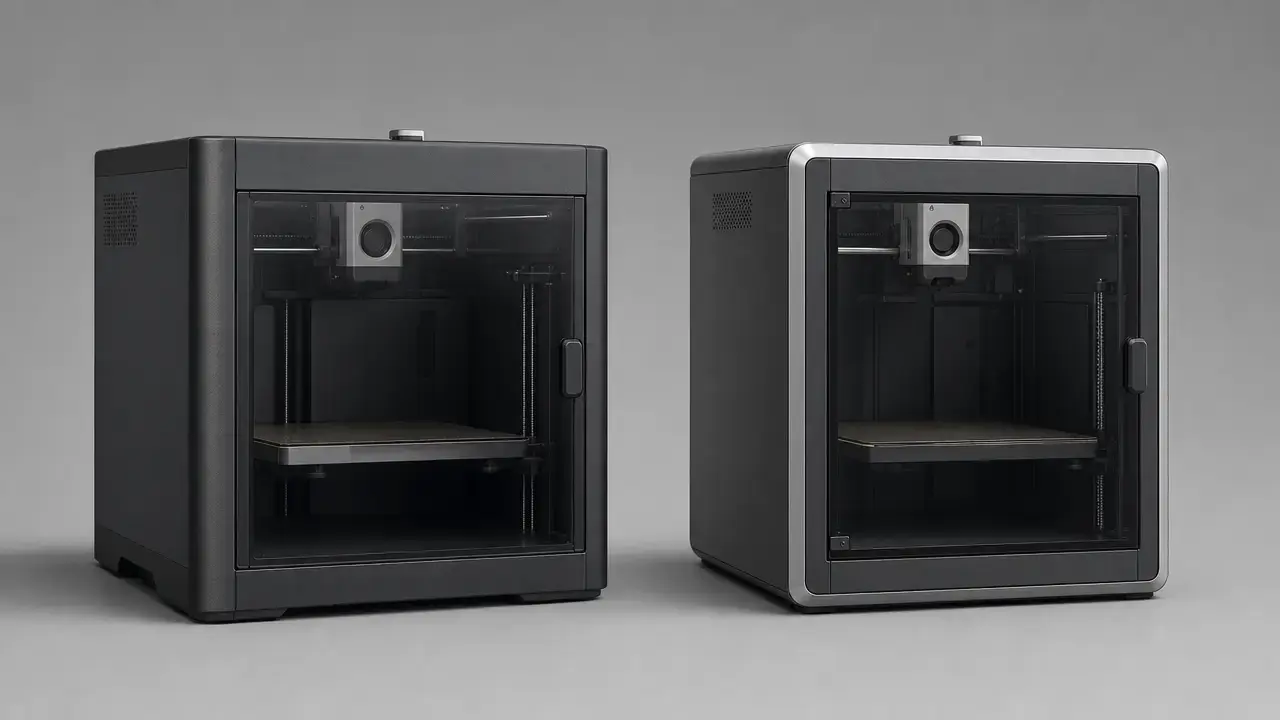

Résumé : Bambu P1S vs X1 Carbon en une minute
Bambu P1S vs X1 Carbon : pour la plupart des acheteurs, la P1S offre le meilleur rapport qualité-prix, tandis que la X1C est plus pertinente si vous souhaitez davantage de contrôles intégrés, une interface plus complète sur l’imprimante et un matériel d’origine plus robuste pour les matériaux abrasifs. Les deux imprimantes partagent le même volume d’impression de 256 × 256 × 256 mm³, la même vitesse maximale de tête d’impression de 500 mm/s et la même accélération maximale de 20 m/s² ; il ne s’agit donc pas d’un simple duel de vitesse. Le choix dépend surtout du flux de travail et des matériaux. [2] [3] [6]
- Choisissez la P1S si vous imprimez principalement du PLA, PETG, TPU, ABS ou ASA, si vous voulez une imprimante fermée sans payer pour du matériel de détection supplémentaire et si vous n’avez pas besoin d’une compatibilité d’origine avec les filaments abrasifs. [2] [5]
- Choisissez la X1C si vous voulez des contrôles assistés par LiDAR, un écran tactile de 5 pouces 1280 × 720, une caméra de chambre 1920 × 1080 de plus haute résolution, des engrenages d’extrudeur en acier trempé et une buse d’origine en acier trempé. [3] [6] [7] [8]
- Ne choisissez pas uniquement sur la base de l’argument des 500 mm/s, car les deux machines annoncent les mêmes caractéristiques de mouvement et dépendent toutes deux du filament, de la géométrie, du refroidissement et des réglages dans les impressions réelles. [2] [3] [12] [13]
La compatibilité AMS est commune aux séries X1 et P1 ; ce n’est donc pas un avantage exclusif à la X1C. Pour les filaments techniques abrasifs, les propres recommandations de Bambu comptent davantage que les raccourcis marketing : sa page PAHT-CF recommande une buse de 0.6 mm, indique qu’une buse de 0.2 mm n’est pas compatible, précise que l’acier inoxydable n’est pas recommandé et exige une imprimante fermée. Si vous imprimez en intérieur, rappelez-vous qu’une enceinte n’est pas la même chose qu’une certification d’émissions ; l’EPA, le NIOSH et UL considèrent tous la ventilation et les essais d’émissions normalisés comme des questions distinctes. [9] [10] [14] [15] [16]
Bambu P1S vs X1 Carbon : tableau des caractéristiques clés
Ces deux imprimantes appartiennent à la même famille d’imprimantes de bureau fermées, et le choix tient davantage au matériel d’origine et au flux de travail qu’à la plateforme de mouvement elle-même. Le tableau ci-dessous s’appuie sur la documentation officielle de Bambu pour les caractéristiques des imprimantes, ainsi que sur les pages officielles des accessoires et matériaux lorsqu’elles précisent le contexte de la caméra, de l’écran, de l’AMS et des filaments abrasifs. [2] [3] [4] [6] [7] [8] [9] [10]
| Caractéristique | P1S | X1 Carbon | Pourquoi c’est important |
|---|---|---|---|
| Volume d’impression | 256 × 256 × 256 mm³ | 256 × 256 × 256 mm³ | Même gabarit de pièce. [2] [3] |
| Buse d’origine | Buse de 0.4 mm en acier inoxydable | Buse de 0.4 mm en acier trempé | La dureté de la buse influence l’usure par abrasion. [2] [3] |
| Engrenages d’extrudeur | Acier | Acier trempé | La X1C est livrée avec un matériel d’entraînement d’origine plus dur. [2] [6] |
| Température de la tête chauffante | 300 ℃ | 300 ℃ | La X1C n’a pas de tête chauffante plus chaude. [2] [3] |
| Température du plateau | 100 ℃ | 120 ℃ @ 110 V; 110 ℃ @ 220 V | La X1C offre davantage de marge de température de plateau, mais la valeur dépend de la tension. [2] [3] |
| Vitesse / accélération maximales | 500 mm/s; 20 m/s² | 500 mm/s; 20 m/s² | Caractéristiques de mouvement annoncées communes. [2] [3] |
| Débit maximal | 32 mm³/s @ ABS | 32 mm³/s @ ABS | Publié dans des conditions d’essai ABS précises, et non comme une limite universelle pour les matériaux. [2] [6] |
| Caméra | 1280 × 720 / 0.5 fps | 1920 × 1080; 110° FOV | La commodité de surveillance diffère fortement. [2] [4] [8] |
| Écran | Écran de 2.7 pouces 192 × 64 | Écran tactile de 5 pouces 1280 × 720 | Le contrôle local et le retour d’information diffèrent fortement. [2] [7] |
| LiDAR | Non | Oui ; résolution revendiquée par le fabricant de 7 μm | Il s’agit d’une fonction d’inspection, non d’une promesse directe de tolérance. [3] |
| Prise en charge des matériaux d’origine | PLA, PETG, TPU, ABS, ASA, PVA, PET idéaux ; PA et PC possibles ; polymère renforcé de fibres de carbone/verre non recommandé | PLA, PETG, TPU, ABS, ASA, PVA, PET pris en charge ; PA, PC et polymère renforcé de fibres de carbone/verre idéaux | La gamme de matériaux prête à l’emploi est plus étendue sur la X1C. [2] [3] [5] |
| Compatibilité AMS | Compatible avec les séries X1/P1 | Compatible avec les séries X1/P1 | Ce n’est pas un facteur de différenciation. [9] |
| Dimensions / poids | 389 × 389 × 458 mm³; 12.95 kg | 389 × 389 × 457 mm³; 14.13 kg | L’encombrement est pratiquement identique ; la X1C est plus lourde. [2] [3] |
| Exigence électrique | 100–240 VAC, 50/60 Hz; 1000 W @ 220 V; 350 W @ 110 V | 100–240 VAC, 50/60 Hz; 1000 W @ 220 V; 350 W @ 110 V | Contexte d’installation uniquement, pas une affirmation sur le coût énergétique. [2] [3] |
Réserve concernant la hauteur imprimable de la X1 Carbon : Bambu indique que Bambu Studio utilise une hauteur imprimable par défaut de 250 mm, et que l’utilisation des 6 mm restants exige de suivre ses consignes de sécurité. [3]
Note sur le débit : les deux valeurs de 32 mm³/s sont des résultats d’essai Bambu ABS associés à un modèle à paroi unique de 150 × 150 mm à 280 ℃. [2] [6]
Pourquoi les acheteurs comparent ces deux imprimantes aujourd’hui
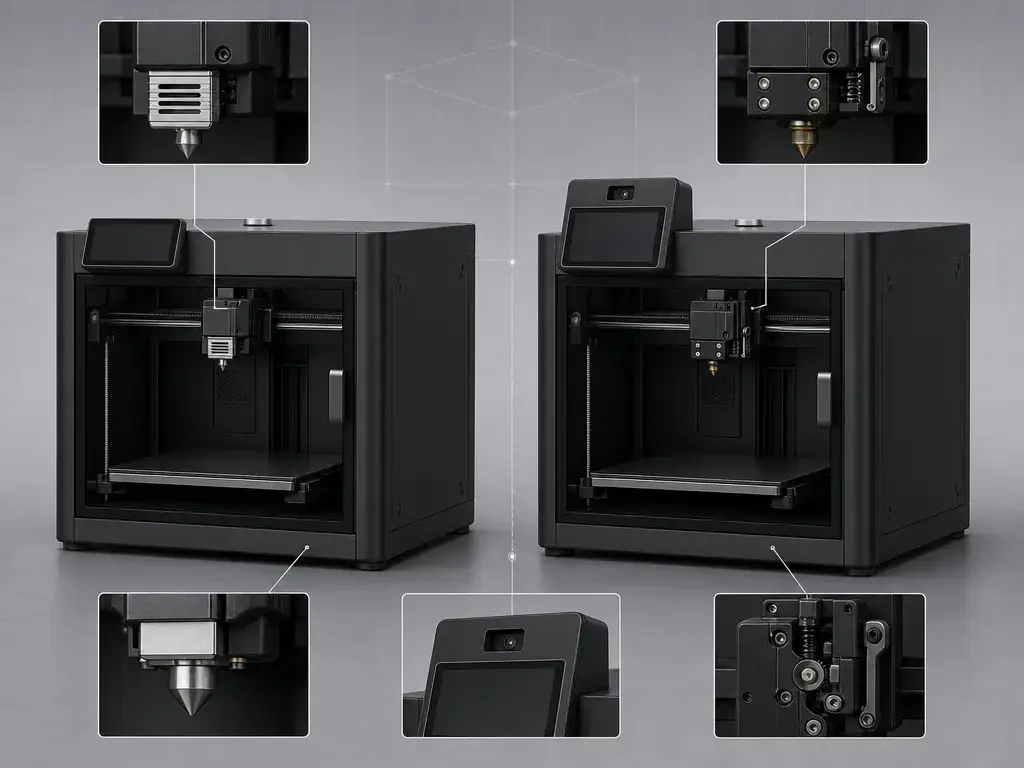
Les acheteurs comparent les P1S et X1 Carbon parce qu’elles occupent presque le même espace, partagent le même volume d’impression et annoncent les mêmes chiffres de mouvement. Il ne s’agit pas d’un choix entre une petite et une grande imprimante. C’est un choix entre le modèle fermé plus abordable et le modèle plus riche en fonctionnalités de la même famille. [2] [3] [5]
Ce qui les distingue est le matériel d’origine et la couche d’automatisation. La P1S est livrée avec une buse en acier inoxydable et des engrenages d’extrudeur en acier, tandis que la X1C ajoute une buse en acier trempé, des engrenages d’extrudeur en acier trempé, des fonctions d’inspection assistées par LiDAR et la plus grande interface tactile. Cela fait de la X1C l’option prête à l’emploi la plus complète pour les acheteurs qui prévoient d’utiliser des plastiques techniques, des filaments chargés abrasifs ou une supervision plus autonome. La P1S reste convaincante si vous voulez principalement une imprimante fermée sans payer pour cet ensemble matériel supplémentaire. [2] [3] [5] [6]
Principes techniques : même plateforme, couche d’automatisation différente
Note terminologique : FDM, FFF et extrusion de matériau
ISO/ASTM 52900:2021 reste la norme de vocabulaire actuelle pour la fabrication additive et considère l’extrusion de matériau comme la famille de procédés formelle. Bambu désigne la technologie d’impression de la P1S comme Fused Deposition Modeling, tandis que de nombreux amateurs utilisent FFF comme terme communautaire non déposé. Ici, ces appellations désignent le même procédé de base : le filament est chauffé, poussé à travers une buse et déposé couche par couche. [1] [2]
Pourquoi vitesse de mouvement, débit et accélération ne sont pas synonymes de qualité d’impression
La vitesse commune de 500 mm/s et l’accélération de 20 m/s² sont utiles pour classer les imprimantes, mais ne promettent ni le temps d’impression réel ni la qualité des pièces finies. Le débit dépend toujours de la géométrie, de la longueur des segments, du diamètre de buse, de la température, du refroidissement, du temps de couche et de la capacité du slicer à maintenir la vitesse dans les angles. Les capteurs supplémentaires de la X1C ne rendent pas intrinsèquement le système de mouvement plus rapide ; ils ajoutent l’inspection, la surveillance et une assistance à la configuration. [2] [3] [12]
Cette distinction compte aussi pour le LiDAR. L’affirmation de Bambu de 7 μm concerne la résolution de détection selon le fabricant, et ne prouve pas que chaque pièce X1C sera dimensionnellement plus précise que la même pièce sur une P1S. Il faut plutôt l’interpréter comme une fonction de flux de travail pouvant aider aux tâches de première couche et d’inspection. [3]
Les deux imprimantes annoncent également le même débit ABS de 32 mm³/s, et ce nombre est lié à une configuration d’essai Bambu ABS précise plutôt qu’à chaque combinaison de filament et de buse. Les travaux du NIST sur le gonflement à la sortie de filière aident à l’expliquer : dans l’extrusion d’ABS, le comportement variait avec le débit volumique, la contrainte de cisaillement, la température de la tête chauffante et le diamètre de buse. Un article de Scientific Reports apporte l’aspect de l’historique thermique, indiquant une vitesse moyenne de refroidissement de 113 ± 46 ℃/s de 230 ℃ à 130 ℃ dans son modèle de référence et reliant la formation des soudures et les propriétés mécaniques à l’historique temps-température plutôt qu’à une simple caractéristique de machine. [2] [6] [12] [13]
Comparaison des flux de travail : configuration, calibration, surveillance et usage quotidien
La différence de flux de travail est plus facile à comprendre que la différence brute de caractéristiques. La P1S offre une interface locale basique et une caméra de chambre à faible cadence 1280 × 720 / 0.5 fps, suffisante pour les vérifications d’état et la prise en charge des timelapses, mais qui ne procure pas la même expérience de surveillance qu’une vue de chambre à pleine vitesse et de résolution supérieure. La X1C ajoute un écran tactile de 5 pouces 1280 × 720, une caméra de chambre 1920 × 1080 avec un champ de vision de 110° et des fonctions revendiquées par le fabricant comme le double nivellement automatique du plateau, l’inspection IA de la première couche, la détection des échecs de type spaghetti et les contrôles assistés par LiDAR de 7 μm. Ces ajouts n’améliorent pas automatiquement les pièces finies, mais changent la quantité de retours fournis par la machine pendant la configuration et les longues impressions. [2] [3] [4] [7] [8]
Pour l’utilisation quotidienne, la question essentielle est la part de supervision que vous souhaitez effectuer vous-même. Les deux imprimantes utilisent le même écosystème Bambu Studio et Bambu Handy, et toutes deux sont compatibles avec l’AMS ; la base logicielle est donc commune. La différence tient à la quantité de contrôle local, de retour visuel et d’inspection intégrée dont vous disposez avant et pendant une impression. Une liste de contrôle pratique :
- L’imprimante fonctionnera-t-elle sans surveillance ?
- Sera-t-elle surveillée à distance ?
- Plusieurs utilisateurs l’utiliseront-ils ?
- De nouvelles marques de filament seront-elles souvent employées ?
- Le contrôle local par écran tactile est-il important ?
Si vous répondez oui à plusieurs de ces questions, l’interface et la pile de détection de la X1C sont plus faciles à justifier. Sinon, la P1S couvre généralement le besoin avec moins de complexité initiale. Les recommandations du NIOSH en matière de ventilation restent importantes pour une impression intérieure plus longue ou moins surveillée, surtout avec de l’ABS ou de l’ASA. [3] [7] [8] [9] [15]
Matériaux et applications : PLA, PETG, TPU, ABS, ASA, PA, PC et filaments chargés de fibres
Les deux imprimantes couvrent les matériaux courants et sont toutes deux des machines fermées. Officiellement, la P1S répertorie le PLA, PETG, TPU, ABS, ASA, PVA et PET comme idéaux, avec le PA et le PC comme possibles. La X1C prend en charge les mêmes plastiques courants et est davantage positionnée pour les matériaux techniques, avec le PA, le PC et les polymères renforcés de fibres de carbone/verre indiqués comme idéaux. Cette différence reflète le matériel d’origine, et pas seulement les affirmations de température. La compatibilité AMS reste commune aux deux familles. [2] [3] [9] [11]
ABS et ASA : laquelle est la meilleure, P1S ou X1 Carbon ?
Pour l’ABS et l’ASA, les deux imprimantes bénéficient de l’avantage structurel essentiel d’être fermées et prennent officiellement en charge ces matériaux. Le plateau de la X1C peut atteindre 120 ℃ avec une alimentation 110 V aux États-Unis, tandis que la P1S indique une température maximale de plateau de 100 ℃. Cette marge supplémentaire de température de plateau peut aider certains travaux à plus haute température, mais elle ne doit pas être transformée en affirmation de chauffage de chambre. Les pages officielles de Bambu ne donnent pas de valeur fiable de température maximale de chambre pour l’une ou l’autre machine ; l’interprétation la plus sûre est donc que l’enceinte aide à limiter les courants d’air et à assurer une stabilité thermique, tandis que le comportement réel de la pièce dépend toujours du profil de température, de la géométrie et de l’historique de refroidissement. [2] [3] [13]
Filaments en fibre de carbone et fibre de verre : P1S d’origine vs P1S améliorée vs X1C
C’est ici que la comparaison devient plus conditionnelle. Dans sa configuration d’origine, la P1S est non recommandée pour l’impression directe de filaments chargés de fibres de verre ou de carbone avant une mise à niveau de l’extrudeur et de la tête chauffante. C’est la formulation de Bambu dans la FAQ de la P1S, et elle concorde avec la fiche technique de la P1S, qui indique une buse inox et des engrenages d’extrudeur en acier. La X1C est le meilleur choix prêt à l’emploi car elle comprend déjà une buse durcie et du matériel d’extrudeur durci. [2] [5] [6]
Dès lors que vous envisagez une mise à niveau de la P1S, la question pratique devient le matériel réellement exigé par le filament. La page PAHT-CF de Bambu est explicite : elle recommande une buse de 0.6 mm, indique qu’une buse de 0.2 mm n’est pas compatible, précise que l’acier inoxydable n’est pas recommandé et exige une imprimante fermée. La distinction entre matériel d’origine et matériel amélioré est donc importante. Une P1S modifiée peut modifier le rapport qualité-prix, mais la X1C est d’emblée bien plus proche de ce cas d’usage de matériaux abrasifs. [5] [10]
Indicateurs de performance plus importants que la vitesse annoncée
La comparaison la plus utile ne porte pas sur la vitesse seule, mais sur la manière dont elle interagit avec l’accélération, le débit, la température du plateau, le matériau et le diamètre de la buse, le refroidissement et le temps de couche. Les deux imprimantes partagent les mêmes caractéristiques de mouvement annoncées et publient le même débit ABS de 32 mm³/s dans les conditions d’essai indiquées par Bambu. Cela signifie qu’aucune machine ne l’emporte automatiquement sur le seul plan du mouvement. Dès que vous vous éloignez du Bambu ABS, de la buse d’origine de 0.4 mm ou de la géométrie d’essai publiée, ce chiffre de débit unique devient moins prédictif. [2] [3] [6]
L’étude d’extrusion du NIST explique pourquoi. Dans ses travaux sur l’ABS, le gonflement à la sortie de filière variait avec le débit volumique de 0.9 à 10.0 mm³/s, la température de tête chauffante de 200 ℃ à 250 ℃ et le diamètre de buse de 0.25 mm à 0.60 mm ; le gonflement augmentait avec le débit et la contrainte de cisaillement, et diminuait avec des consignes plus chaudes et des buses plus larges. L’article de Scientific Reports ajoute l’aspect de l’historique thermique : la formation des liaisons et les performances mécaniques de type ABS dépendent de la trajectoire temps-température, et pas seulement d’une caractéristique nominale de l’imprimante. La température de plateau plus élevée et le matériel d’origine plus dur de la X1C peuvent donc réduire le risque dans certains flux de travail, mais n’éliminent pas la nécessité de réglages spécifiques au matériau. [3] [12] [13]
Qualité d’impression : ce que cela signifie ici
Dans cette comparaison, la « qualité d’impression » doit rester une notion ciblée. L’état de surface, la réussite de la première couche, la constance dimensionnelle et la résistance spécifique aux matériaux sont des résultats liés, mais pas identiques. Une imprimante peut aider à l’un de ces aspects sans prouver sa supériorité sur tous les autres. C’est pourquoi le LiDAR, la caméra et l’écran tactile de la X1C sont mieux présentés comme des outils d’assistance au procédé que comme une preuve générale de pièces universellement meilleures. [3] [12] [13]
La conclusion défendable est modeste. La X1C vous offre davantage de points de contrôle intégrés et plus de marge matérielle d’origine, notamment pour les matériaux abrasifs et les flux de travail exigeant une supervision accrue. La P1S offre le même volume d’impression de base et la même catégorie de mouvement avec moins d’extras. Sans étude contrôlée de précision menée par un tiers, il serait excessif d’affirmer que la X1C imprime intrinsèquement des pièces plus précises ou plus résistantes dans chaque situation. [2] [3] [12] [13]
Contexte actuel du marché et jugement de valeur
L’argument de la valeur n’est pas fixe tout au long de l’année, car les pages des boutiques officielles changent selon les variantes, les packs et les promotions. Un écart de prix permanent n’est donc pas un conseil d’achat fiable. Cela signifie également que la décision bambu p1s vs x1 carbon évolue si vous aviez déjà prévu d’ajouter des pièces durcies à une P1S pour les matériaux abrasifs, car cette prime de mise à niveau doit entrer dans la comparaison même si vous ne la chiffrez pas. [3] [5] [9] [10]
En pratique, la P1S est le meilleur choix en fonctionnalités par euro lorsque votre travail reste centré sur les filaments courants et que vous n’avez pas besoin du matériel supplémentaire de surveillance et d’inspection de la X1C. La X1C justifie son surcoût en fonctionnalités si vous voulez du matériel durci d’origine, la caractéristique américaine de température de plateau plus élevée et davantage de retours intégrés au flux de travail dès le départ. Vérifiez à nouveau les packs et les prix de la boutique le jour de publication, mais conservez une logique d’achat qualitative à moins de vérifier ce jour-là une offre précise. [2] [3] [5] [9] [10]
Recommandation finale : la X1 Carbon vaut-elle le coup par rapport à la P1S ?
Pour la plupart des acheteurs, la P1S reste le meilleur choix en matière de rapport qualité-prix car elle conserve le même volume d’impression de 256 × 256 × 256 mm³, la même vitesse maximale de 500 mm/s et la même catégorie d’accélération maximale de 20 m/s² tout en évitant le coût du matériel supplémentaire de la X1C. Si votre usage concerne surtout le PLA, PETG, TPU, ABS et ASA, la P1S couvre déjà l’essentiel pour une imprimante fermée. La compatibilité AMS ne change rien à cela, car elle est commune. [2] [5] [9]
La X1C vaut le coup lorsque votre flux de travail profite spécifiquement du matériel durci d’origine, des contrôles assistés par LiDAR, du plus grand écran tactile, de la caméra de résolution supérieure et de la caractéristique de plateau à 120 ℃ avec alimentation 110 V. C’est aussi le point de départ le plus simple si les filaments abrasifs font réellement partie du projet, car les propres recommandations de matériaux de Bambu lient ces matériaux au matériau de buse, au diamètre de buse et au contexte d’une enceinte plutôt qu’à une vague affirmation selon laquelle l’imprimante « peut imprimer des filaments techniques ». La réponse courte est simple : achetez la P1S à moins de savoir que vous avez besoin du matériel supplémentaire et de l’assistance au procédé de la X1C. [3] [6] [7] [8] [10] [12] [13]
FAQ
Laquelle dois-je acheter : P1S ou X1 Carbon ?
Choisissez la P1S si vous recherchez le meilleur rapport qualité-prix pour l’impression générale en enceinte fermée et utilisez principalement des matériaux standard. Choisissez la X1C si le matériel durci prêt à l’emploi, davantage d’inspection intégrée et une meilleure surveillance locale comptent plus que les économies. Les deux partagent le même volume d’impression et les mêmes caractéristiques de mouvement annoncées. [2] [3] [5]
Quelle est la différence entre les Bambu P1S et X1 Carbon ?
Les principales différences sont les engrenages d’extrudeur en acier trempé de la X1C, sa buse en acier trempé, ses fonctions d’inspection assistées par LiDAR, son écran tactile plus grand, sa caméra de chambre de résolution supérieure et sa caractéristique de température de plateau plus élevée avec alimentation 110 V. La P1S utilise le même format général d’imprimante et le même volume d’impression, mais avec un matériel d’origine plus simple. [2] [3] [6] [7] [8]
La Bambu X1 Carbon vaut-elle le coup par rapport à la P1S ?
Elle peut valoir le coup, mais principalement pour les utilisateurs qui exploiteront réellement le matériel supplémentaire et l’assistance au flux de travail. Si vous imprimez surtout des filaments courants, la P1S offre généralement un meilleur rapport qualité-prix ; si vous souhaitez être prêt pour les matériaux abrasifs, bénéficier de davantage de surveillance et d’une aide renforcée à l’inspection dès le premier jour, la X1C est plus facile à justifier. [3] [5] [10]
Laquelle est meilleure pour l’ABS et l’ASA : P1S ou X1 Carbon ?
Les deux sont fermées et prennent officiellement en charge l’ABS et l’ASA. La température de plateau plus élevée de la X1C peut aider certains flux de travail ABS ou ASA, mais cela ne correspond pas à un chauffage actif de la chambre, et aucune température maximale de chambre officielle fiable n’a été trouvée pour l’une ou l’autre machine. [2] [3] [13]
Le LiDAR améliore-t-il la qualité d’impression ou surtout le flux de travail ?
Surtout le flux de travail. Sur la X1C, le LiDAR aide aux tâches de première couche et d’inspection, mais reste une fonction de capteur plutôt qu’une preuve de gains universels en précision dimensionnelle, état de surface ou résistance. [3] [12] [13]
Les deux imprimantes sont-elles compatibles AMS ?
Oui. La page AMS 2 Pro de Bambu indique qu’il est compatible avec les imprimantes des séries X1/P1 ; l’AMS n’est donc pas une différence décisive entre ces deux modèles. [9]
Comment interpréter la température du plateau, l’enceinte et la chaleur de chambre pour l’ABS ?
Considérez-les comme liés mais distincts. La température du plateau favorise l’adhérence, l’enceinte réduit les courants d’air et les pertes thermiques, et les conditions de chambre affectent l’historique de refroidissement ; toutefois, la documentation officielle de Bambu ne fournit pas de valeur fiable de température maximale de chambre pour l’une ou l’autre machine dans les sources utilisées ici. [2] [3] [13]
Limites et considérations de sécurité
Les deux imprimantes sont fermées, ce qui aide à limiter les courants d’air et peut favoriser une impression ABS ou ASA plus stable, mais une enceinte seule ne prouve ni les performances de filtration ni de faibles émissions. L’EPA indique que l’impression 3D peut libérer des COV et des particules ultrafines de l’ordre de 1–100 nm. Le NIOSH indique que les matières premières polymères peuvent libérer des particules ultrafines et des COV lorsqu’elles sont suffisamment chauffées, note que l’impression avec de l’ABS produit des concentrations de particules ultrafines en suspension plus élevées qu’avec le PLA, et cite des études où des hottes fermées ou des enceintes adaptées avec captage à la source réduisaient les émissions de particules d’environ 97% à 99%. UL 2904 est pertinent ici car il montre que les essais d’émissions normalisés constituent une question technique distincte du fait qu’une imprimante possède une enceinte. [14] [15] [16]
Quelques limites de comparaison méritent également d’être clairement énoncées. Pour le niveau sonore, aucune valeur fiable trouvée dans les documents officiels Bambu utilisés ici pour la P1S comme pour la X1C. Pour la température maximale de chambre, aucune valeur fiable trouvée dans les documents officiels Bambu utilisés ici pour l’une ou l’autre machine. C’est pourquoi cet article ne propose pas de comparaison en dB et ne qualifie aucune des deux imprimantes de machine à chambre activement chauffée. Les tarifs et les packs doivent aussi être vérifiés à nouveau le jour de publication, car les offres de la boutique peuvent changer sans que le matériel sous-jacent soit modifié. [2] [3] [5]
Qui devrait acheter laquelle
Amateurs et prototypage à domicile — Choix : P1S.
Si votre travail concerne principalement le PLA, PETG, ABS, ASA et l’impression générale adaptée à une enceinte, la P1S couvre les bases importantes sans vous faire payer le matériel supplémentaire de flux de travail de la X1C. Elle conserve le même volume d’impression et la même catégorie de mouvement, et convient mieux lorsque les composites abrasifs ne sont pas centraux dans le projet. [2] [5]
Éducation, laboratoires et environnements d’usage partagé — Choix : X1C.
Dans les espaces où plusieurs opérateurs utiliseront l’imprimante, le plus grand écran de la X1C, sa surveillance plus complète et ses fonctions de flux de travail assistées par LiDAR peuvent réduire certaines incertitudes de configuration et rendre la machine plus facile à superviser. La prise en charge de l’AMS reste commune ; l’argument en faveur de la X1C concerne donc réellement le contrôle local, l’aide à l’inspection et la cohérence entre les utilisateurs. Les recommandations de ventilation intérieure restent applicables, surtout si l’ABS ou l’ASA rejoint le mélange de matériaux. [3] [7] [8] [9] [14] [15]
Production en petit atelier, pièces techniques et composites abrasifs — Choix : X1C.
Si les filaments chargés de fibre de carbone ou de verre font partie de la charge de travail, la X1C est le point de départ le plus approprié car son matériel d’origine est déjà mieux adapté à un usage abrasif que celui de la P1S. Les propres recommandations de Bambu pour le PAHT-CF préconisent une buse de 0.6 mm, précisent que l’acier inoxydable n’est pas recommandé et exigent une imprimante fermée. Dans ce contexte, la buse durcie et les engrenages d’extrudeur durcis d’origine de la X1C sont plus que des fonctions pratiques ; ils font partie du tableau réel de compatibilité des matériaux. [3] [6] [10]
À lire aussi sur 3D Mag
- Bambu Lab P1S vs P2S : les principales différences expliquées
- Bambu Lab A1 vs P1S : quelle imprimante 3D l’emporte ?
Sources
- ISO/ASTM 52900:2021 Fabrication additive — Principes généraux — Fondamentaux et vocabulaire
- PDF des caractéristiques techniques de la Bambu Lab P1S
- Page produit de la Bambu Lab X1 Carbon (boutique US)
- Page de comparaison des imprimantes Bambu Lab
- Page produit / FAQ de la Bambu Lab P1S
- PDF des caractéristiques techniques de la Bambu Lab X1-Carbon
- Bambu Lab High Resolution Screen — Série X1
- Bambu Lab Chamber Camera — Série X1
- Page produit Bambu Lab AMS 2 Pro
- Page produit Bambu Lab PAHT-CF
- PDF du guide des filaments Bambu
- NIST : caractérisation du gonflement à la sortie de filière dans l’extrusion de matériaux thermoplastiques
- Scientific Reports : prédire les propriétés mécaniques de structures fabriquées par fabrication additive par extrusion de matériau avec des informations limitées
- EPA : recherche sur l’impression 3D à l’EPA
- NIOSH : approches pour une impression 3D sûre
- UL : note technique ANSI/CAN/UL 2904