
Urteil
Für die meisten Käufer fällt der Vergleich Creality K2 vs. Bambu P1S weiterhin zugunsten des Bambu Lab P1S aus, wenn ein besser dokumentierter Arbeitsablauf im Auslieferungszustand mit klareren veröffentlichten Grenzen bei Slicer-Unterstützung, Kameraüberwachung, Prüfbedingungen für den Hotend-Durchfluss und Empfehlungen zu verstärkten Materialien Vorrang hat. Der Basis-K2 ist mit 260 × 260 × 260 mm gegenüber 256 × 256 × 256 mm etwas größer, doch dieser Unterschied fällt in der Praxis gering aus. [7] [10] [14] [16]
Lesen Sie 600 mm/s gegenüber 500 mm/s nicht als Urteil über reale Druckzeiten. Der Durchsatz hängt von Beschleunigung, Volumenstrom, Kühlung, Mindestschichtzeit, Geometrie und dem tatsächlich verwendeten Slicer-Profil ab. Creality nennt in seiner eigenen Fußnote zur K2-Serie außerdem 300 mm/s als typische Druckgeschwindigkeit aller K2-Modelle. Für den Basis-K2 werden ≤600 mm/s und ≤20,000 mm/s² angegeben, für den P1S 500 mm/s und 20 m/s²; nach Umrechnung ist die Beschleunigung also gleich. [7] [9] [14]
Die Antwort kann anders ausfallen, wenn Mehrfarbautomatisierung, der Gegenwert eines Pakets oder die Verarbeitung technischer Materialien bei höheren Temperaturen in einem geschlossenen Bauraum im Mittelpunkt stehen. Beide Ökosysteme lassen sich mit vier Zuführeinheiten auf 16 Farben oder Materialien erweitern, doch Einschränkungen der Zuführung, Spülaufwand, Feuchtigkeitsmanagement und das Verhalten des Bauraums unterscheiden sich. Der K2 Plus gehört außerdem in eine andere thermische Klasse als der Basis-K2. [8] [10] [13] [15]
Wer sollte welchen Drucker kaufen?
Diese kurze Auswahlhilfe gibt Ihnen die Antwort auf einen Blick.
| Kaufpriorität | Empfehlung | Begründung |
|---|---|---|
| Am klarsten abgegrenzter Arbeitsablauf im Auslieferungszustand | Bambu Lab P1S | Die offizielle Dokumentation beschreibt Grenzen der Slicer-Unterstützung, Bildrate der Kamera, Prüfbedingungen für den Durchfluss und Empfehlungen zu verstärkten Materialien genauer. [14] [16] |
| Etwas größerer Bauraum beim Basismodell | Creality K2 (Basis) | Der K2 bietet 260 × 260 × 260 mm statt 256 × 256 × 256 mm. [10] [14] |
| Größere Bauteile aus technischen Materialien bei höheren Temperaturen im geschlossenen Bauraum | K2 Plus, nicht Basis-K2 | Der Basis-K2 hat keine konstante Bauraumtemperatur; der K2 Plus ergänzt einen 60 °C warmen Bauraum, eine 350 °C heiße Düse und ein 120 °C warmes Druckbett. [10] |
| Beworbene Mehrfarbkapazität | Unentschieden | Beide Plattformen lassen sich mit vier Zuführeinheiten auf 16 Farben/Materialien erweitern. [8] [13] [15] |
| CF/GF-Empfehlungen für die Serienausstattung sind entscheidend | Den P1S meiden | Das Datenblatt des P1S kennzeichnet kohlenstoff-/glasfaserverstärkte Polymere als nicht empfohlen. [14] |
Technische Daten im direkten Vergleich
Alle folgenden Angaben stammen von den Herstellern. Prüfen Sie sie am Veröffentlichungstag erneut und lassen Sie den K2 Plus aus dieser Haupttabelle heraus, damit der Vergleich der Basismodelle eindeutig bleibt. [7] [10] [14]
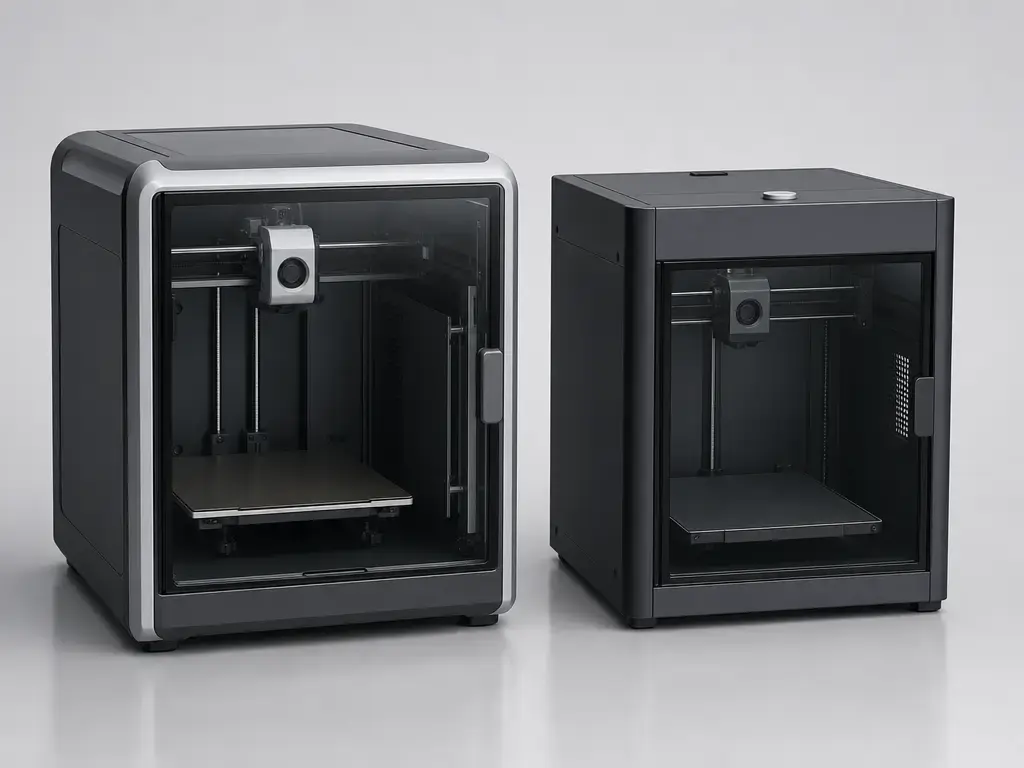
| Merkmal | Creality K2 (Basis) | Bambu Lab P1S | Bedeutung |
|---|---|---|---|
| Bauraum | 260 × 260 × 260 mm [10] | 256 × 256 × 256 mm [14] | Der K2 ist größer, aber nur geringfügig. |
| Maximale Druckgeschwindigkeit | ≤600 mm/s [7] | 500 mm/s [14] | Die beworbene Spitzengeschwindigkeit entspricht nicht dem Auftragsdurchsatz. |
| Beschleunigung | ≤20,000 mm/s² [7] | 20 m/s² [14] | Nach Einheitenumrechnung sind diese Werte gleich. |
| Düsentemperatur | ≤300 °C [7] | 300 °C [14] | Die maximale Hotend-Temperatur allein entscheidet nicht über eine erfolgreiche Materialverarbeitung. |
| Druckbetttemperatur | ≤100 °C [7] | 100 °C [14] | Die Betttemperatur beeinflusst Haftung und Verzug. |
| Bauraumheizung | Keine konstante Bauraumtemperatur [10] | Keine offizielle Angabe zu einer aktiven Heizung gefunden [14] | Bei ABS/ASA ist das Verhalten des geschlossenen Bauraums wesentlich wichtiger als beworbene Geschwindigkeiten. |
| Material der serienmäßigen Düse | Dreimetall mit Stahlspitze [7] | Edelstahl [14] | Abrasive Filamente werfen schnell Verschleißfragen auf. |
| Beworbene Mehrfarbkapazität | Bis zu 16 mit CFS [8] | Bis zu 16 mit AMS [15] | Gleiche Kapazität bedeutet keinen identischen Arbeitsablauf. |
| Kameraüberwachung | 1 × 720P @30fps [9] | 1280 × 720 / 0.5 fps [14] | Veröffentlichte Kameradaten zeigen den vorgesehenen Überwachungszweck, nicht die Bildqualität. |
Was sich tatsächlich unterscheidet
Der kleine Größenunterschied ist nicht das Wesentliche. Aussagekräftiger sind Materialempfehlungen, Grenzen der Zuführung und die Klarheit, mit der die Unternehmen den Softwareweg dokumentieren. Basis-K2 und P1S sind geschlossene Desktop-Drucker für die Materialextrusion, doch ihre offiziellen Unterlagen sind unterschiedlich aufgebaut. Creality verteilt wichtige K2-Angaben auf Supportseiten, Vergleichsseiten und Fußnoten, während Bambus P1S-Datenblatt mehr Grenzen und Bedingungen an einem Ort zusammenfasst. [7] [9] [10] [14]
Der Größenunterschied beträgt 4 mm pro Achse: 260 mm gegenüber 256 mm. Aus den veröffentlichten Abmessungen ergibt sich für den K2 ein Bauvolumen von 17,576,000 mm³, für den P1S eines von 16,777,216 mm³. Das sind 798,784 mm³ Unterschied beziehungsweise rund 4.8% zugunsten des K2. Der Vorsprung ist real, bedeutet aber keinen Klassenwechsel. [10] [14]
Hilfreich ist auch die Trennung der Kaufpakete. K2 (Basis), K2 Combo, K2 Plus, P1S und P1S Combo sind hinsichtlich ihres Gegenwerts nicht austauschbar. Der K2 Combo enthält eine CFS-Einheit; beide Plattformen benötigen vier Zuführeinheiten, um die beworbenen 16 Farben zu erreichen. [8] [9] [13] [15]
Was die Zahlen wirklich bedeuten
In der Normensprache gehört diese Druckerklasse zur Materialextrusion. ISO/ASTM 52900:2021 ist hier die einschlägige Terminologienorm. FDM und FFF bleiben im Desktop-Bereich die gebräuchlichen Begriffe. Entscheidend ist jedoch, dass Verfahren, Maschine und Material ein gemeinsames System bilden. Ein Datenblatt ist noch kein Druckergebnis. [1]
Geschwindigkeit, Beschleunigung und Volumenstrom sind unterschiedliche Engpässe. Ein Drucker kann sich ohne Materialauftrag schnell bewegen und trotzdem langsam drucken, wenn das Hotend nicht genug Polymer schmelzen kann, die Kühlung mehr Verweilzeit braucht, kurze Schichten die Mindestschichtzeit auslösen oder der Slicer die Geschwindigkeit zum Schutz von Ecken und Überhängen begrenzt. Die metrologischen Arbeiten des NIST und seine spätere Forschung zur Prozessoptimierung unterstreichen dieselbe Erkenntnis: Druckergebnisse hängen gemeinsam von Maschine, Material und gewählten Parametern ab. Jede Durchflussangabe in diesem Artikel ist deshalb unter den jeweils genannten Bedingungen zu lesen. [3] [4]
Druckqualität lässt sich ebenfalls nicht mit einer einzigen Zahl beschreiben. Dazu gehören Oberflächengüte, Ringing beziehungsweise Ghosting, Nahtverhalten, Überhänge, Maßabweichungen und Wiederholbarkeit. Übersichtsarbeiten warnen zudem, dass höhere Druckgeschwindigkeiten die Maßhaltigkeit verschlechtern können; andere Studien identifizieren Schichtdicke, Wanddruckgeschwindigkeit und Bauteilorientierung als maßgebliche Einflussgrößen. Ein gut aussehender Druck kann ein Glückstreffer sein; wiederholbare Ergebnisse sind der schwierigere Test. [5] [6]
Druckqualität: Was wir ohne eigene Messdaten sagen können
Ein fairer Vergleich der Druckqualität von Creality K2 und P1S funktioniert nur unter abgestimmten Bedingungen. Halten Sie Düsengröße, Filamentmarke und -typ, Schichthöhe, Temperaturen, Kühlung, Wandanzahl, Wandreihenfolge, Nahtposition und Orientierung möglichst konstant. Unterscheiden sich diese Größen, erklärt das Druckprofil möglicherweise mehr als der Drucker. Deshalb sollten weder ein sauberer Würfel noch ein hübsches Benchy oder ein einzelner schneller Vorführdruck den Vergleich allein entscheiden. Der Benchmark-Ansatz des NIST ist hier hilfreich: Er betrachtet das Ergebnis als Zusammenspiel von Drucker, Material und Parametern statt als Eigenschaft des Gehäuses allein. [3] [6]
ISO/ASTM 52902 ist die passende normative Grundlage für einen kaufrelevanten Prüfplan: Sie behandelt die Beurteilung geometrischer Leistungsfähigkeit mit Prüfkörpern und nennt als Zwecke die Bewertung und Kalibrierung additiver Fertigungssysteme. Ein kompaktes Prüfverfahren sollte daher zweierlei leisten: ein wiederholbares Prüfkörperkonzept für Geometrie- und Toleranzprüfungen nutzen und anschließend eine kurze Parameterreihe mit einigen Materialien und Schichthöhen durchlaufen. So erkennen Sie, ob die Maschine stabil arbeitet oder nur mit einem einzigen Profil besonders gut aussieht. [2] [3]
Genauigkeitsangaben eines Anbieters sollten nur als Herstellerbehauptungen gelten, solange das Verfahren nicht offengelegt ist. Creality nennt auf der K2-Supportseite eine Druckgenauigkeit von „100 ± 0.1 mm“, beschreibt dort jedoch keine Methode zum Vergleich verschiedener Drucker. Diese Angabe kann das Duell daher nicht allein entscheiden. [7]
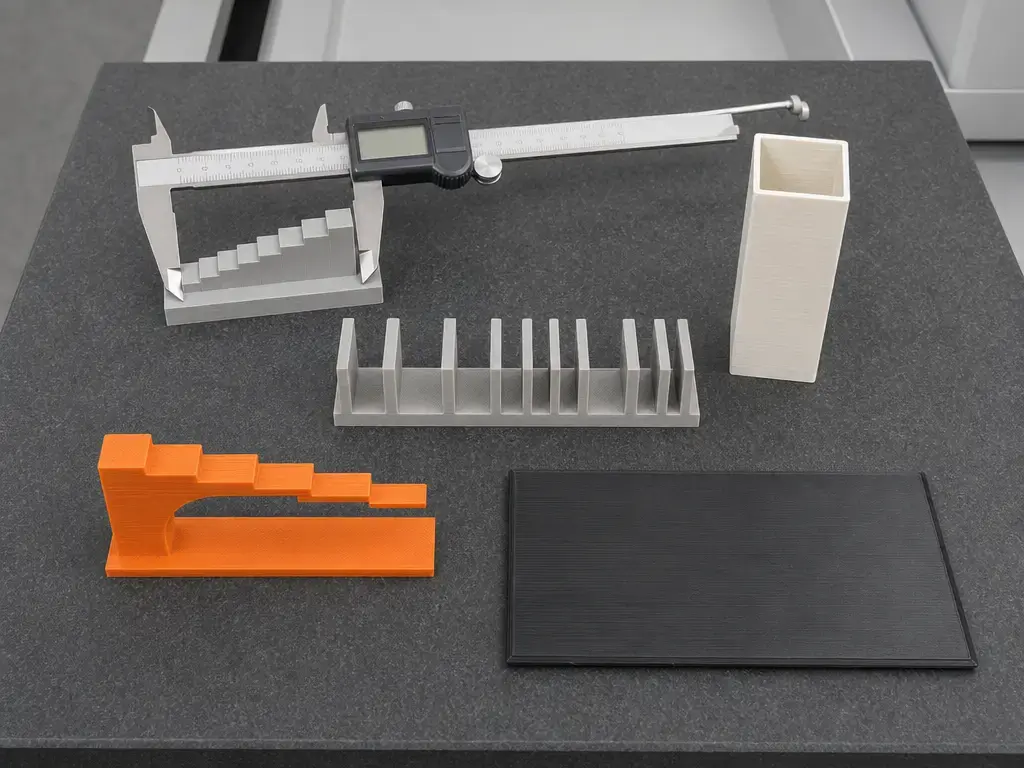
Diese Prüfungen der Druckqualität sollten enthalten sein:
- Ringing-/Ghosting-Turm
- Überhang-/Brückentest
- Spiel-/Toleranzlehre mit mehreren Spalten
- Dünnwandtest
- Flache ABS-/ASA-Platte zur Prüfung des Verzugs, sofern das Material geeignet ist
- Ein Funktionsteil 3× wiederholen, um die Konstanz zu prüfen
Druckqualität und Geschwindigkeit in der Praxis
Die beworbenen Bewegungsdaten liegen so nahe beieinander, dass sie allein keinen Sieger bestimmen sollten. Der Basis-K2 ist mit ≤600 mm/s und ≤20,000 mm/s² angegeben, der P1S mit 500 mm/s und 20 m/s². Nach Umrechnung sind die Beschleunigungswerte praktisch identisch: 20 m/s² entsprechen 20,000 mm/s². Creality nennt in seiner eigenen Fußnote zur K2-Serie außerdem 300 mm/s als typische Druckgeschwindigkeit aller K2-Modelle. Das erinnert daran, dass „maximal“ und „alltäglich“ keine Synonyme sind. [7] [9] [14]
Aussagekräftiger ist eine Geschwindigkeitsbetrachtung anhand des Durchflusses unter angegebenen Bedingungen. Bambu nennt 32 mm³/s für ABS bei 280 °C an einem einwandigen Modell mit 150 × 150 mm und Bambu ABS. Creality nennt für die K2-Serie 40 mm³/s; die Fußnote gibt lediglich ABS bei 280 °C an. Da Creality keine vergleichbaren Angaben zu Geometrie, Düse oder Linieneinstellungen veröffentlicht, lässt sich dieser Wert nicht unmittelbar mit Bambus Zahl vergleichen. [9] [14]
Vor der Veröffentlichung zu prüfende Geschwindigkeitsangaben:
- Verwendetes Herstellerprofil
- Material, Temperatur und Düsengröße
- Geometrie beziehungsweise Testmodell der Durchflussangabe
- Ob die Oberflächenqualität konstant gehalten wurde
- Beispiel einer tatsächlichen Druckzeit nur dann, wenn wirklich dasselbe Modell mit denselben Einstellungen geprüft wurde
Mehrfarbdruck & Filamentautomatisierung: CFS vs. AMS
Bei der beworbenen Mehrfarbkapazität herrscht praktisch Gleichstand. Crealitys CFS hat vier Fächer und lässt sich auf vier Einheiten erweitern; laut Produktseite der K2-Serie sind damit bis zu 16 Farben möglich. Bambus AMS hat vier Plätze, und laut offiziellem Blog lassen sich über einen Hub bis zu vier AMS-Einheiten für bis zu 16 Farben oder Materialien anschließen. Allein durch die reine Zahl der Plätze gewinnt hier keine Plattform. [8] [13] [15]
Die praktischen Unterschiede liegen in den Einschränkungen. Das CFS-Handbuch nennt als Spulengrenzen 1 kg, 197–202 mm Spulendurchmesser und 42–68 mm Spulenbreite; feuchtigkeitsempfindliche wasserlösliche Stützmaterialien und weiche Filamente werden als inkompatibel gekennzeichnet. Crealitys Hilfe ergänzt eine RFID-gestützte Anzeige von Farbe, Material und Restmenge, eine Feuchtigkeitsanzeige, automatische Zuordnung und automatisches Nachfüllen mit übereinstimmenden Filamenteinstellungen. Bambu beschreibt das AMS als luftdicht, mit Feuchtigkeitssensor und Trockenmittelfächern, weist aber darauf hin, dass weiterhin gespült werden muss, Kartonspulen problematisch sind und TPU nicht kompatibel ist. [12] [13] [15]
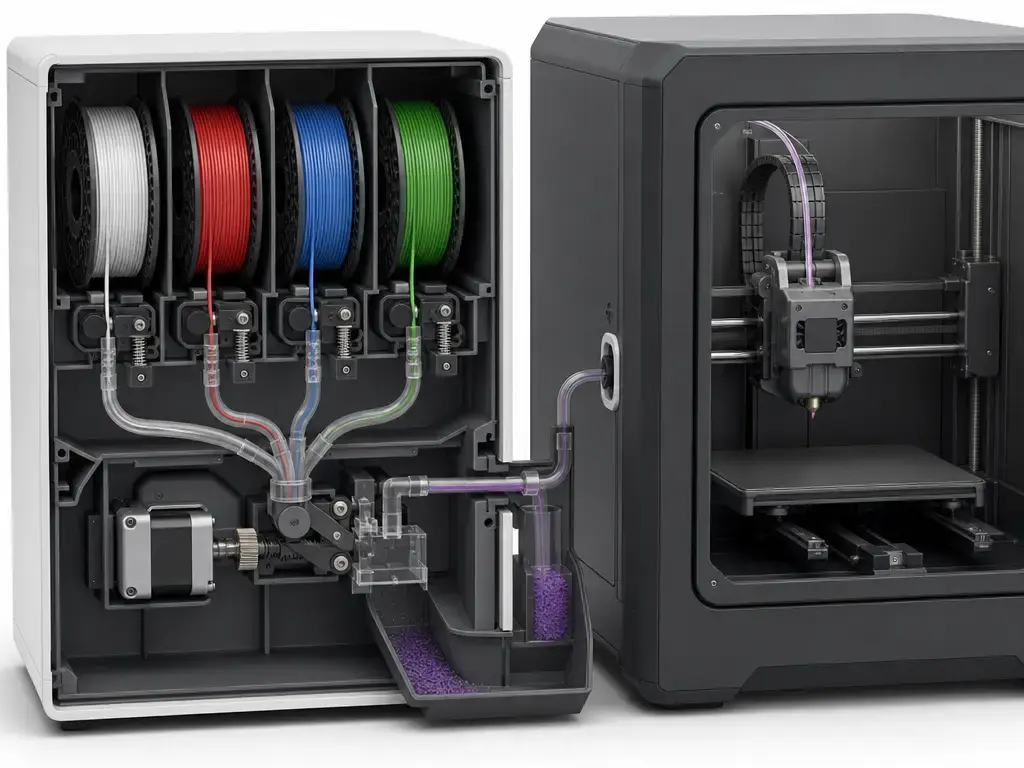
| Funktion | Creality CFS | Bambu AMS | Bedeutung für Käufer |
|---|---|---|---|
| Erweiterung auf 16 | Bis zu 4 Einheiten, bis zu 16 Farben [8] [13] | Bis zu 4 AMS, bis zu 16 Farben/Materialien [15] | Gleiche Kapazität bedeutet nicht gleichen Bedienkomfort. |
| Umgang mit Feuchtigkeit | Trockenmittelverfahren [13] | Luftdichtes Gehäuse, Feuchtigkeitssensor, Trockenmittelfächer [15] | Beide kontrollieren Feuchtigkeit, ersetzen aber keine gute Lagerung. |
| Filamenterkennung | RFID wird unterstützt; Creality Print kann Farbe, Materialtyp und Restmenge anzeigen [12] [13] | RFID-Erkennung für Bambu-Filament im AMS-Arbeitsablauf beschrieben [15] | RFID erhöht den Komfort, schafft aber keine universelle Kompatibilität. |
| Wichtige Inkompatibilitäten | Weiche Filamente und feuchtigkeitsempfindliche wasserlösliche Stützmaterialien als inkompatibel gekennzeichnet [13] | TPU inkompatibel; Kartonspulen können das System blockieren [15] | Ihr vorhandener Spulenbestand ist relevant. |
| Aufwand beim Wechseln | Der Mehrfarbwechsel verursacht zusätzlichen Zeit- und Materialaufwand [12] [13] | Spülabfall ausdrücklich erforderlich [15] | Automatisierung mit einer einzelnen Düse hat immer ihren Preis. |
Ökosystem und Software
Crealitys K2-Supportseite beschreibt die Softwaregrundlage ausreichend klar: Dateiübertragung per USB und Wi‑Fi, Creality-Cloud-Integration, OTA-Firmwareupdates sowie Creality Print 6.0 oder neuer. Die K2-Vergleichsseite ergänzt die Verbindungsmöglichkeiten des Basismodells: Wi‑Fi (2.4G), USB-Speicher und eine Creality-485-Schnittstelle. Crealitys Downloadcenter führt derzeit Creality Print V7.2.1.5476 vom 4. August 2026 sowie K2-Firmware V1.1.4.1 vom 18. März 2026 auf. [7] [10] [11]
Bambus P1S-Dokumentation benennt die Grenzen genauer. Laut dem PDF mit den technischen Daten werden Drittanbieter-Slicer unterstützt, die Standard-G-Code exportieren; bestimmte erweiterte Funktionen stehen dabei möglicherweise nicht zur Verfügung. Das Repository von Bambu Studio erklärt außerdem, dass das Netzwerk-Plugin auf unfreien Bibliotheken beruht, optional ist und nach dem Slicen auch ohne dieses Plugin über eine SD-Karte gedruckt werden kann. Die Versionshinweise von Bambu Studio zeigen zudem die fortlaufende Unterstützung von Arbeitsabläufen im LAN-Modus innerhalb der Software. [14] [16] [17]
Creality bewirbt auf der Seite zur K2-Serie auch „Root-Zugriff“. Hier bleibt das jedoch eine Werbeaussage auf Serienebene und keine verlässliche Bestätigung, dass jeder Besitzer eines Basis-K2 dieselben Möglichkeiten erhält. Diese Ungleichheit ist ein Grund dafür, dass sich der P1S anhand offizieller Unterlagen konkreter beschreiben lässt, auch wenn sein erweiterter Arbeitsablauf mit Drittanbietern ebenfalls Grenzen hat. [8] [14] [16]
Zu prüfende Einschränkungen bei Drittanbieter-Slicern:
- Weg zum Netzwerkdruck
- Verhalten der Mehrfarbzuordnung
- Kalibrierungsschnittstellen
- Kamera- beziehungsweise Livebild-Integration
- Abläufe für OTA-Firmwareupdates und Anforderungen an die Kontoverknüpfung
- Verfügbarkeit und Aktualisierungshäufigkeit von Herstellerprofilen
Materialien & Verhalten des geschlossenen Bauraums
Hier endet die scheinbare Symmetrie zwischen Basis-K2 und P1S. Die Supportseite des Basis-K2 nennt PLA, ABS, PETG, PLA-CF und PET; laut Modellvergleich verfügt das Basismodell jedoch nicht über eine konstante Bauraumtemperatur. Der P1S hat ein 300 °C heißes Hotend, ein 100 °C warmes Druckbett und einen Aktivkohlefilter, doch das zitierte Datenblatt nennt keine aktive Bauraumheizung und kennzeichnet kohlenstoff-/glasfaserverstärkte Polymere ausdrücklich als nicht empfohlen. [7] [10] [14]
Der K2 Plus ist das Creality-Modell, das die thermische Bewertung wesentlich verändert. Auf der offiziellen Vergleichsseite stehen für ihn 350 × 350 × 350 mm Bauraum, 350 °C Düsentemperatur, 120 °C Druckbetttemperatur und 60 °C Bauraumtemperatur. Deshalb ist K2 Plus vs. P1S eine andere Frage als Basis-K2 vs. P1S. Auch dann bleiben abrasiver Verschleiß und hygroskopisches Verhalten wichtig: Eine Düse mit 300 °C oder 350 °C macht verstärkte Polymere in der Serienausstattung nicht automatisch leicht verarbeitbar, und sorgfältiges Trocknen bleibt bei Nylon und ähnlichen Materialien entscheidend. [10] [13] [14]
| Materialklasse | K2 (Basis) | P1S | Hinweise/Einschränkungen |
|---|---|---|---|
| PLA / PETG / TPU | PLA und PETG sind aufgeführt; TPU wird auf der zitierten Supportseite des Basismodells nicht genannt. [7] | PLA, PETG und TPU sind im P1S-Datenblatt aufgeführt. [14] | Der Erfolg mit TPU hängt auch vom Zuführweg und der Profilabstimmung ab. |
| ABS / ASA | ABS wird genannt, doch der Basis-K2 hat keine konstante Bauraumtemperatur. [7] [10] | ABS und ASA sind aufgeführt, doch das zitierte PDF veröffentlicht keine offizielle Angabe zu einer aktiven Bauraumheizung. [14] | Die Kontrolle des Verzugs hängt stärker vom Verhalten des Gehäuses als allein von der maximalen Hotend-Temperatur ab. |
| PA / PC | Auf der zitierten K2-Supportseite wurde keine offizielle Unterstützung für das Basismodell gefunden. [7] | PA und PC sind im P1S-Datenblatt aufgeführt. [14] | Trocknung und Maßkontrolle werden schnell zur eigentlichen Herausforderung. |
| CF-gefüllt | PLA-CF ist aufgeführt; die Dreimetalldüse mit Stahlspitze hilft, doch bei breiterer Nutzung abrasiver Materialien bleibt Vorsicht geboten. [7] | Kohlenstoff-/glasfaserverstärkte Polymere werden nicht empfohlen. [14] | „300 °C heiße Düse“ bedeutet nicht dasselbe wie „serienmäßig für CF geeignetes System“. |
Betriebskosten und Gegenwert
Preise ändern sich zu häufig, um sie als beständige Fakten zu behandeln. Für einen sauberen Vergleich trennen Sie den Preis des einzelnen Druckers vom Paketpreis, datieren die Prüfung und kontrollieren den offiziellen Shop am Kauftag. Lässt sich ein tagesaktueller offizieller Betrag nicht verlässlich erfassen, ist ein entsprechender Hinweis besser als die Veröffentlichung veralteter Aktionspreise. [8] [9] [11] [14]
Die Zubehörrechnung zählt, weil die Wirtschaftlichkeit des Mehrfarbdrucks nicht symmetrisch ist. Der K2 Combo enthält eine CFS-Einheit, und beide Plattformen erreichen 16 Farben erst mit ausreichend zusätzlicher Zuführhardware. Das AMS verursacht konstruktionsbedingt Spülaufwand; die Spulengrenzen des CFS können Umspulen erfordern oder bestimmen, welche Spulen sich überhaupt einlegen lassen. Wenn Sie überwiegend mit einem Material arbeiten, sind diese Kosten womöglich kaum relevant. Bei häufigem Mehrfarbdruck fallen sie sofort ins Gewicht. [8] [9] [13] [15]
| Produkt | Lieferumfang | Preis (Stand 2026-08-17) | Quelle |
|---|---|---|---|
| K2 (nur Drucker) | Nur Drucker | Kein verlässlicher Betrag gefunden (Preis variiert nach Region/Aktion); vor dem Kauf im offiziellen Shop prüfen. | Creality-Produkt-/Downloadseiten [8] [11] |
| K2 Combo | K2 + 1× CFS | Kein verlässlicher Betrag gefunden (Preis variiert nach Region/Aktion); vor dem Kauf im offiziellen Shop prüfen. | Creality-Seiten zur K2-Serie [9] |
| P1S (nur Drucker) | Nur Drucker | Kein verlässlicher Betrag gefunden (Preis variiert nach Region/Aktion); vor dem Kauf im offiziellen Shop prüfen. | Technische Daten von Bambu Lab [14] |
| P1S Combo | Mehrfarbpaket; genauen Zubehörumfang vor dem Kauf im offiziellen Shop prüfen. | Kein verlässlicher Betrag gefunden (Preis variiert nach Region/Aktion); vor dem Kauf im offiziellen Shop prüfen. | Dokumentation zum Bambu AMS [15] |
| Zusätzliche CFS-Einheit | Eine zusätzliche Zuführeinheit | Kein verlässlicher Betrag gefunden (Preis variiert nach Region/Aktion); vor dem Kauf im offiziellen Shop prüfen. | Creality-CFS-Dokumentation [13] |
| Zusätzliche AMS-Einheit | Eine zusätzliche Zuführeinheit | Kein verlässlicher Betrag gefunden (Preis variiert nach Region/Aktion); vor dem Kauf im offiziellen Shop prüfen. | Dokumentation zum Bambu AMS [15] |
Wer sollte welchen kaufen? Drei Käuferprofile
Wenn Sie von einem Drucker mit bewegtem Druckbett auf ein geschlossenes Gerät mit klarer dokumentiertem Serienarbeitsablauf umsteigen möchten, wählen Sie den Bambu Lab P1S. Der kleine Größenvorteil des K2 ist real, doch der P1S lässt sich anhand offizieller Unterlagen leichter beurteilen. [10] [14] [16]
Wenn Sie eine kleine Druckfarm aufbauen, wählen Sie ebenfalls den P1S, sofern Sie nicht bereits wissen, dass Sie Crealitys Zuführlösung oder Software bevorzugen. Der Grund ist nicht die reine Bewegungsgeschwindigkeit. Bambu dokumentiert die Grenzen bei Drittanbieter-Slicern deutlicher, während Creality wichtige K2-Details über Supportseiten, Vergleichstabellen und Fußnoten verteilt. [7] [9] [14] [16]
Wenn Sie größere Druckaufträge bei höheren Temperaturen im geschlossenen Bauraum erwägen, wählen Sie den K2 Plus statt Basis-K2 oder P1S. Mit 350 × 350 × 350 mm Bauraum, einer 350 °C heißen Düse, einem 120 °C warmen Druckbett und einem 60 °C warmen Bauraum ist er für diesen Einsatz die passendere Creality-Alternative. [10]
Grenzen & mögliche Probleme
Mehrfarbsysteme tauschen Komfort gegen Abfall, Zeitaufwand und einen sorgfältigen Umgang mit Spulen. Das CFS hat feste Spulenmaßgrenzen und kennzeichnet weiche Filamente sowie feuchtigkeitsempfindliche wasserlösliche Stützmaterialien als inkompatibel. Beim AMS wird ausdrücklich darauf hingewiesen, dass weiter gespült werden muss, TPU nicht kompatibel ist und Kartonspulen Probleme bereiten. In beiden Fällen bleibt trockene Lagerung wichtig. [13] [15]
Hinzu kommen Grenzen bei Materialien und Überwachung. Der Basis-K2 hält keine konstante Bauraumtemperatur, wodurch verzugsempfindliche Teile trotz einer 300 °C heißen Düse schwieriger werden. Die P1S-Kamera bietet lediglich 1280 × 720 bei 0.5 fps und eignet sich damit eher für Statuskontrollen als für eine genaue Bewegungsanalyse. Zur Zuverlässigkeit liegen hier weiterhin nicht genügend unabhängig gemessene Langzeitdaten vor, um verstreute Erfahrungsberichte als Beweis zu behandeln. [10] [14]
Fazit
Wenn Sie eine einfache Standardempfehlung suchen, spricht der Vergleich Creality K2 vs. Bambu P1S für die meisten Käufer weiterhin für den Bambu Lab P1S. Seine offiziellen Unterlagen lassen sich leichter als vollständiger Arbeitsablauf im Auslieferungszustand lesen und benennen die Grenzen klarer. Der Basis-K2 ist kein schlechter Drucker, doch sein etwas größerer Bauraum und die höhere beworbene Bewegungsgeschwindigkeit führen nicht automatisch zu schnelleren oder besseren realen Druckaufträgen. [9] [10] [14] [16]
Wählen Sie den Basis-K2, wenn Sie Crealitys Arbeitsablauf bevorzugen, dessen Zuführökosystem möchten oder am selben Tag ein wesentlich attraktiveres Paket finden. Wenn Sie tatsächlich technische Materialien bei höheren Temperaturen im geschlossenen Bauraum verarbeiten müssen, ist der K2 Plus die passendere Creality-Alternative, nicht der Basis-K2. [9] [10]
Häufige Fragen
Welcher ist bei realen Drucken schneller: Creality K2 oder Bambu Lab P1S?
Keine der beiden Maximalgeschwindigkeiten entscheidet allein über den Auftrag. Für den Basis-K2 werden ≤600 mm/s angegeben, für den P1S 500 mm/s, doch beide können durch Beschleunigung, Durchfluss, Kühlung und Slicer-Einstellungen begrenzt werden. Die Durchflussangabe des P1S beträgt 32 mm³/s unter definierten ABS-Prüfbedingungen, während Creality zu seinen 40 mm³/s nur einen Teil der Bedingungen veröffentlicht. Die Werte sind daher nicht direkt vergleichbar. [7] [9] [14]
Creality K2 vs. P1S: Welcher bietet die bessere Druckqualität?
Ohne vergleichbare Tests gibt es keinen verlässlichen allgemeinen Sieger. Halten Sie Düse, Filament, Schichthöhe, Kühlung, Nahtstrategie und Wandeinstellungen konstant und vergleichen Sie dann Ringing, Brücken, Toleranzen, dünne Wände und Wiederholbarkeit. ISO/ASTM 52902 ist hilfreich, weil sie die Beurteilung geometrischer Leistungsfähigkeit auf Prüfkörper und Kalibrierung stützt statt nur auf einen ansprechenden Vorführdruck. [2] [3] [6]
Hat der Creality K2 einen größeren Bauraum als der Bambu P1S?
Ja, aber nur geringfügig. Der Basis-K2 bietet 260 × 260 × 260 mm, der P1S 256 × 256 × 256 mm; der K2 gewinnt also 4 mm auf jeder Achse. Daraus ergibt sich ein etwa 4.8% größeres Bauvolumen, kein wesentlicher Klassenwechsel. [10] [14]
Ist K2 Plus vs. P1S ein fairer Vergleich?
Nur für bestimmte Käufer. Der K2 Plus bringt 350 × 350 × 350 mm Bauraum, eine 350 °C heiße Düse, ein 120 °C warmes Druckbett und einen 60 °C warmen Bauraum mit. Das verändert die Bewertung von Materialien und Bauteilgrößen unmittelbar. Dadurch passt er besser zu größeren oder heißeren Druckaufträgen im geschlossenen Bauraum, ist hinsichtlich Größe, Gewicht und voraussichtlichem Budget aber kein unmittelbares Gegenstück zum P1S. [10]
Welcher eignet sich besser für ABS/ASA: Basis-K2 oder P1S?
Keiner ist ein allgemeiner Sieger. Der Basis-K2 unterstützt offiziell ABS, hält aber keine konstante Bauraumtemperatur. Im P1S-Datenblatt sind ABS und ASA aufgeführt, doch das zitierte PDF nennt keine aktive Bauraumheizung. Bei beiden Druckern sind Gehäuseverhalten, Kühlungssteuerung, Haftung und Bauteilgeometrie häufig wichtiger als allein die maximale Hotend-Temperatur. [7] [10] [14]
Verbrauchen CFS und AMS bei Mehrfarbdrucken Filament als Abfall?
Ja. Das gehört zu Arbeitsabläufen mit Materialwechsel an einer einzelnen Düse. Bambu sagt es ausdrücklich: Das AMS muss weiterhin spülen, und Filamentwechsel benötigen weiterhin Zeit. Das CFS bringt außerdem praktische Einschränkungen wie Spulenmaßgrenzen und Inkompatibilitäten bei weichen Filamenten sowie feuchtigkeitsempfindlichen wasserlöslichen Stützmaterialien mit. Entscheidend ist, ob dieser Abfall und Handhabungsaufwand für Ihren Auftragsmix akzeptabel sind. [13] [15]
Kann ich Drittanbieter-Slicer mit dem P1S verwenden, und was funktioniert dann nicht?
Ja, aber mit Grenzen. Laut Bambu unterstützt der P1S Drittanbieter-Slicer mit Standard-G-Code-Export; bestimmte erweiterte Funktionen werden möglicherweise nicht unterstützt. Im Repository von Bambu Studio steht außerdem, dass das optionale Netzwerk-Plugin auf unfreien Bibliotheken beruht und nach dem Slicen auch ohne dieses Plugin über SD-Karte gedruckt werden kann. Prüfen sollten Sie Netzwerkdruck, Mehrfarbzuordnung, Kalibrierungsschnittstellen, Kameraintegration und den Ablauf von Firmwareupdates. [14] [16] [17]
Quellen
- ISO/ASTM 52900:2021, Additive Fertigung – Allgemeine Grundlagen – Grundlagen und Terminologie. Norm. https://www.iso.org/standard/74514.html?browse=tc
- ISO/ASTM 52902:2023, Additive Fertigung – Prüfkörper – Geometrische Leistungsbewertung additiver Fertigungssysteme. Norm. https://www.iso.org/standard/79683.html
- NIST, Metrologie im 3D-Druck. Behördlicher/wissenschaftlicher Überblick. https://www.nist.gov/mml/mmsd/surface-and-trace-chemical-analysis-group/3d-printing-metrology
- NIST, Optimierung der Prozessparameter beim Fused Filament Fabrication unter Unsicherheit zur Maximierung der geometrischen Bauteilgenauigkeit. Behördlicher/wissenschaftlicher Publikationseintrag. https://www.nist.gov/publications/optimization-fused-filament-fabrication-process-parameters-under-uncertainty-maximize
- Polymers-Übersichtsarbeit als PDF zu FDM-/FFF-Prozessparametern und Qualitätskonflikten. Wissenschaftliche Übersicht. https://mdpi-res.com/d_attachment/polymers/polymers-14-00886/article_deploy/polymers-14-00886.pdf
- Experimentelle Untersuchung von Oberflächenrauheit, Maßhaltigkeit und Fertigungszeit von mittels Fused Deposition Modelling hergestellten Bauteilen. Wissenschaftliche Zusammenfassung. https://www.sciencedirect.com/science/article/abs/pii/S1355254620000324
- Creality, K2-Supportseite und technische Daten. Herstellersupport/technische Daten. https://www.creality.com/support/k2-series-3d-printer
- Creality, Produktseite der K2-Serie (EN). Produktseite des Herstellers. https://www.creality.com/products/k2-series-3d-printer
- Creality, Produktseite der K2-Serie (RU) mit Fußnoten. Produktseite des Herstellers. https://www.creality.com/ru/products/k2-series
- Creality, Modellvergleich der K2-Serie (CN). Vergleichsseite des Herstellers. https://www.creality.cn/products/k2-series
- Creality, Downloadcenter – K2-Serie. Offizielle Dokumentation/Downloadseite. https://www.creality.com/download/k2-series-3d-printer
- Creality, Hilfe: CFS in Creality Print verwenden. Offizielle Dokumentation. https://www.creality.com/help/help-guide-to-using-cfs-on-the-creality-print
- Creality, CFS-Benutzerhandbuch als PDF. Offizielle Dokumentation. https://wiki.creality.com/products/cfs/%E8%AF%B4%E6%98%8E%E4%B9%A6%E4%B8%AD%E8%8B%B1/cfs-sm-002_user_manual%28de%29.pdf
- Bambu Lab, Technische Daten des P1S als PDF. Herstellerdatenblatt. https://cdn.shopify.com/s/files/1/0611/4036/9460/files/bambu-lab-P1S-tech-specs.pdf?v=1689302935
- Bambu Lab, Das AMS im Detail erklärt. Offizieller Herstellerblog. https://blog.bambulab.com/ams/
- Bambu Lab, GitHub-Repository von Bambu Studio. Offizielle Softwaredokumentation/Repository. https://github.com/bambulab/BambuStudio
- Bambu Lab, Versionsseite von Bambu Studio. Offizielle Versionshinweise. https://github.com/bambulab/BambuStudio/releases