
Verdict
Pour choisir entre les bambu lab a1 et p1s, la P1S est le meilleur achat si vous prévoyez d’imprimer de l’ABS, de l’ASA ou d’autres matériaux bénéficiant d’une machine fermée et d’une liste de filaments recommandés par le fabricant plus étendue. L’A1 est le meilleur achat si vous travaillez surtout avec du PLA, du PETG, du TPU ou du PVA et souhaitez la possession plus simple d’une imprimante non fermée. La règle de décision est claire : choisissez la P1S pour les matériaux nécessitant un caisson et une plage officielle de matériaux plus large, et l’A1 pour des filaments principalement faciles et une configuration ouverte plus simple. Les deux affichent une vitesse maximale de la tête d’impression de 500 mm/s, la distinction porte donc davantage sur les recommandations relatives aux matériaux et le potentiel de débit que sur ce chiffre de vitesse mis en avant. [1] [2] [5]
En bref, achetez l’A1 si vous recherchez l’option la plus simple pour une utilisation quotidienne du PLA et du PETG. Achetez la P1S si vous envisagez d’étendre votre assortiment de filaments à l’ABS, l’ASA, le PET, le PA ou le PC, ou si vous voulez les avantages liés au caisson qu’apportent les recommandations officielles plus étendues de Bambu pour cette machine. [1] [2]
Tableau comparatif des caractéristiques
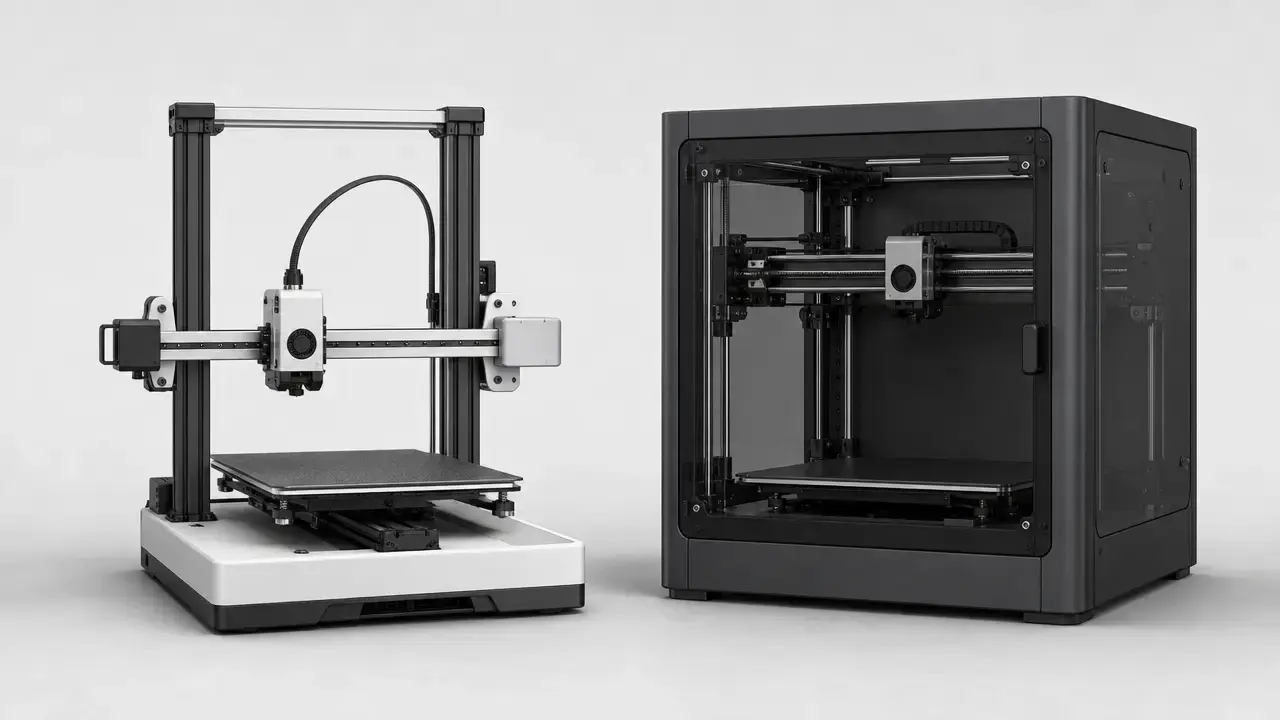
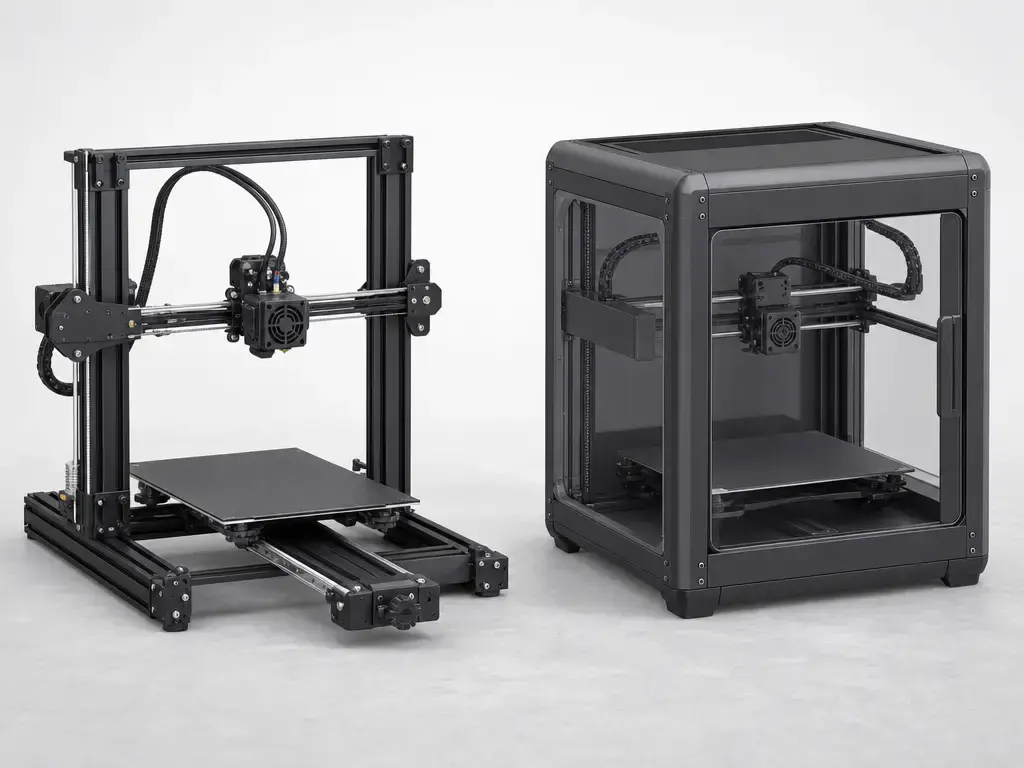
Il ne s’agit pas d’une comparaison « même vitesse, boîtier différent ». Les pages officielles de Bambu présentent l’A1 comme une imprimante à plateau mobile et la série P1 comme une CoreXY, tandis que la page produit de la P1S met l’accent sur son châssis fermé. Ces choix influencent le comportement des mouvements, les flux d’air, les matériaux utilisables et l’exposition de la zone d’impression aux courants d’air de la pièce. [3] [4] [5]
| Caractéristique | A1 | P1S | Pourquoi c’est important |
|---|---|---|---|
| Mouvements / caisson | Plateau mobile, non fermée. [3] [10] | CoreXY, châssis fermé. [4] [5] | La cinématique et le caisson modifient les besoins en dégagement, l’exposition aux flux d’air et la plage de matériaux confortable. [3] [4] [5] |
| Matériaux recommandés | Idéal : PLA, PETG, TPU, PVA. Non recommandé : ABS, ASA, PC, PA, PET, polymère renforcé de fibres de carbone/verre. [1] | Idéal : PLA, PETG, TPU, ABS, ASA, PVA, PET. Compatible : PA, PC. Non recommandé : polymère renforcé de fibres de carbone/verre. [2] | Les propres catégories de matériaux de Bambu sont plus utiles pour décider que la vitesse mise en avant. [1] [2] |
| Accélération | 10000 mm/s². [1] | 20 m/s². [2] | Une accélération supérieure peut améliorer le potentiel de débit sur les petits déplacements, mais elle ne garantit pas systématiquement une vitesse supérieure. [1] [2] |
| Débit de la hotend | 28 mm³/s dans le test Bambu de paroi unique en ABS à 280 °C sur un modèle de 150 × 150 mm. [1] | 32 mm³/s dans le même test de paroi unique en ABS à 280 °C sur un modèle de 150 × 150 mm. [2] | Le débit est un meilleur indicateur que les mm/s maximum pour savoir quelle quantité de matière l’imprimante peut réellement fondre et déposer. [1] [2] |
| Filtre | Aucun filtre n’est indiqué dans le PDF des caractéristiques de l’A1. [1] | Filtre à charbon actif. [2] | La filtration fait partie du flux de travail avec caisson de la P1S, en particulier pour les matériaux plus exigeants à imprimer. [2] [8] |
| Caméra | Caméra à faible fréquence, jusqu’à 1080P ; timelapse pris en charge. [1] | Caméra à faible fréquence, 1280 × 720 à 0.5 fps ; timelapse pris en charge. [2] | Les deux facilitent la surveillance, mais ne sont pas des caméras de procédé à fréquence d’images élevée. [1] [2] |
La conclusion pratique est simple : la P1S associe un caisson à une accélération annoncée plus élevée et à un débit annoncé plus élevé dans les conditions de test, tandis que l’A1 reste axée sur la simplicité d’une imprimante ouverte et un ensemble officiel de matériaux plus restreint. Cela ne rend aucune des deux universellement meilleure, mais les rend mieux adaptées à des tâches différentes. [1] [2] [5]
Ce qui compte davantage que les 500 mm/s mis en avant
- L’accélération influe sur la rapidité avec laquelle l’imprimante atteint sa vitesse lors des petits déplacements et dans les angles. [1] [2]
- Le débit volumétrique détermine si la hotend peut suivre les mouvements demandés. [1] [2]
- Les besoins de refroidissement varient selon le matériau et la forme de la pièce. [7] [8]
- Le caisson et les courants d’air ambiants comptent dès que vous passez à des matériaux sujets au gauchissement. [5] [8]
- Le choix du filament s’évalue mieux à partir des catégories de Bambu qu’avec un seul chiffre de vitesse. [1] [2]
- La géométrie du modèle modifie la fréquence à laquelle l’imprimante peut réellement rester proche de sa vitesse maximale nominale. [7]
Les différences réelles
La distinction CoreXY contre plateau mobile constitue la différence mécanique fondamentale de la comparaison a1 contre p1s. Sur sa page A1, Bambu emploie le terme « Bed Slinger ». En clair, le plateau d’impression se déplace pendant le travail : la machine nécessite donc un dégagement à l’avant et à l’arrière, et la stabilité du bureau tend à devenir plus importante. Le poids net annoncé de l’A1 est de 8.3 kg, ce qui en fait aussi la machine la plus légère à déplacer ou à repositionner. [1] [3] [10]
Sur la page de la série P1 de Bambu, l’entreprise utilise le terme « CoreXY », et la page de vente de la P1S ajoute la notion de châssis fermé. Globalement, cela signifie que le système de mouvement XY est géré à l’intérieur d’un châssis de type boîtier, plutôt qu’avec un plateau mobile exposé comme caractéristique extérieure déterminante. Il en résulte une architecture plus autonome, ce qui explique en partie pourquoi la P1S correspond mieux, selon les recommandations officielles, aux matériaux que Bambu place hors de la plage recommandée de l’A1. Son poids net annoncé est de 12.95 kg. [2] [4] [5]
Pour les acheteurs, la conséquence importante n’est pas que la CoreXY est automatiquement meilleure. C’est que l’A1 demande davantage de dégagement pour le déplacement du plateau et davantage de tolérance à une zone d’impression ouverte, tandis que la P1S est construite autour d’un environnement plus contrôlé et fermé. Cela modifie davantage le positionnement, la sensibilité aux courants d’air et le confort avec les matériaux que la fiche technique mise en avant. [1] [2] [5] [8]
Qualité d’impression et vitesse en pratique
La question de la vitesse bambu a1 contre p1s commence par un chiffre commun : les deux imprimantes annoncent une vitesse maximale de la tête d’impression de 500 mm/s. Cela ne signifie pas des performances égales en temps d’impression. Une vitesse de pointe indique peu de choses sur la fréquence à laquelle l’imprimante peut l’atteindre, sur la durée pendant laquelle elle peut la maintenir, ou sur le fait que les limites d’extrusion, les angles, les supports ou les besoins de refroidissement imposeront des ralentissements. [1] [2]
L’accélération est la première raison. L’A1 est annoncée à 10000 mm/s², tandis que la P1S est annoncée à 20 m/s². Ces chiffres suggèrent un potentiel de débit différent, surtout sur les modèles comprenant de nombreux segments courts, des changements de direction répétés ou de fréquentes montées en vitesse. Ils ne permettent pas de conclure simplement qu’une machine est « deux fois plus rapide ». [1] [2]
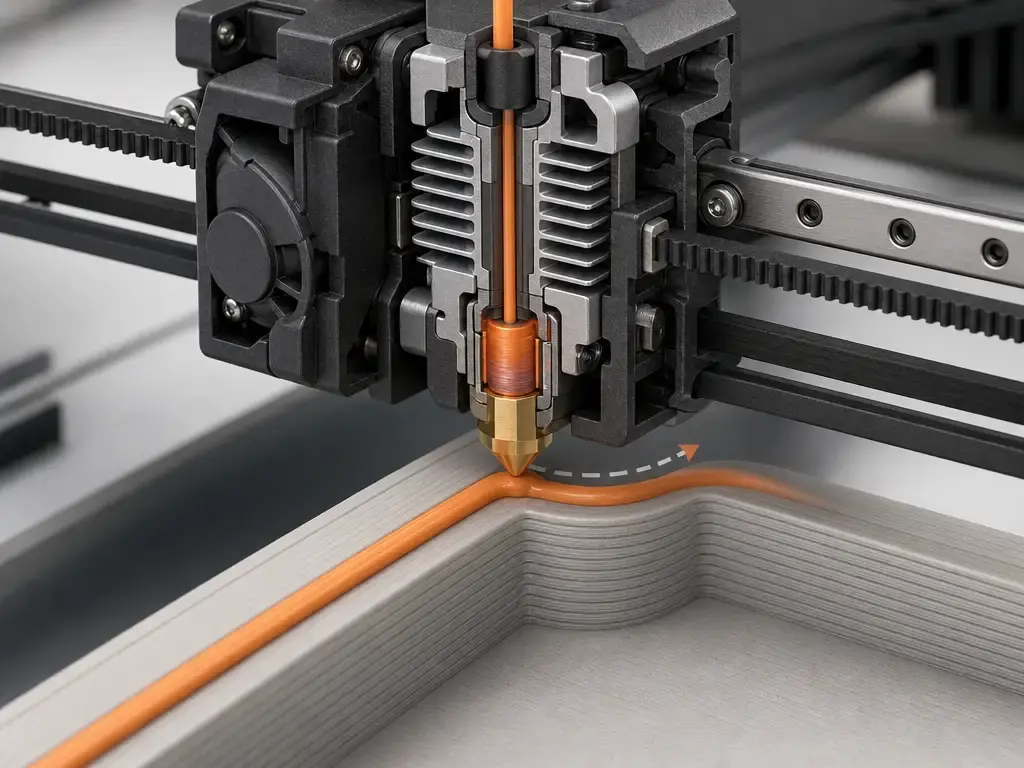
Le débit de la hotend est la seconde raison. Bambu indique pour l’A1 un débit de 28 mm³/s et pour la P1S un débit de 32 mm³/s dans un test de paroi unique en ABS sur un modèle de 150 × 150 mm à 280 °C. C’est un élément de comparaison plus utile que les mm/s maximum, car il décrit la quantité de filament fondu que la tête d’impression peut maintenir dans une condition de test donnée. Même dans ce cas, il s’agit toujours d’un chiffre correspondant aux conditions de test, et non d’une promesse universelle de temps d’impression. [1] [2]
Ringing, ghosting et artefacts de vitesse
Pour la qualité d’impression bambu a1 contre p1s, il est utile de ne plus considérer la « qualité » comme une seule note. Le ringing et le ghosting sont des artefacts liés aux mouvements ; ils peuvent donc évoluer selon l’accélération, la structure de la machine, la forme de la pièce et le profil d’impression choisi. L’accélération annoncée plus élevée de la P1S peut aider sur certaines trajectoires rapides, tandis que l’architecture à plateau mobile de l’A1 peut rendre la stabilité de la table et la géométrie du modèle plus visibles en pratique. Sans benchmark contrôlé utilisant le même filament, les mêmes réglages de slicer, la même hauteur de couche et les mêmes mesures d’artefacts, il n’y a pas de gagnante globale unique en qualité d’impression. [1] [2] [7]
Surplombs, refroidissement et finition selon le matériau
Les performances en surplomb et la finition de surface dépendent également du matériau. Le PLA et le PETG tirent souvent parti d’un refroidissement stable, tandis que l’ABS est l’exemple classique d’un matériau qui n’apprécie pas les courants d’air et bénéficie d’un environnement plus chaud et plus contrôlé. C’est pourquoi le caisson constitue une variable pratique de qualité d’impression, même lorsque les deux imprimantes partagent le même maximum de buse de 300 °C et le même maximum de plateau de 100 °C. Ces chiffres de chauffe sont des limites matérielles, pas des promesses de résultats tout aussi réussis avec tous les polymères. [1] [2] [8]
Résultat dimensionnel et répétabilité
Le résultat dimensionnel doit être abordé avec encore plus de prudence. Les travaux de métrologie de l’impression 3D du NIST rappellent utilement que les dimensions finales dépendent de l’association imprimante-matériau, des contraintes d’impression, de la conception de l’artefact et de la méthode de mesure, plutôt que d’un seul nom de marque. Dans cette comparaison, le résultat dimensionnel dépend du filament, du profil, du refroidissement, de la géométrie et de la méthode de mesure, et pas seulement du modèle d’imprimante. Aucun chiffre fiable trouvé. [7]
Coûts d’utilisation
Les coûts d’utilisation dépendent moins de la machine seule que de l’adéquation de la machine à vos ambitions en matière de matériaux. Si votre charge de travail réelle se compose principalement de PLA, PETG, TPU et de PVA occasionnel, les recommandations officielles de l’A1 correspondent à cet usage et peuvent réduire les problèmes liés aux impressions ratées en vous maintenant simplement dans la zone de confort annoncée de l’imprimante. Si vous prévoyez de travailler avec de l’ABS, de l’ASA, du PET, du PA ou du PC, la P1S est mieux adaptée à cette orientation dès le départ. [1] [2]
La différence entre une imprimante 3D fermée et à châssis ouvert importe ici, car un choix de matériau inadapté coûte souvent plus en temps perdu et en pièces ratées que ne le laisse entendre la fiche technique. L’ABS est l’exemple le plus clair : les recommandations générales indiquent qu’il est sujet au gauchissement et qu’il bénéficie d’un caisson et de conditions ambiantes plus chaudes, ce qui explique en partie que Bambu place l’ABS dans la liste Idéal de la P1S et dans la liste Non recommandé de l’A1. La P1S indique aussi un filtre à charbon actif, adapté à ce flux de travail fermé, mais il doit être considéré comme une partie de la configuration de la machine plutôt que comme une affirmation générale relative à la santé. [2] [8]
Écosystème et logiciel
Le volet logiciel est moins clivant que le matériel. Les deux fiches techniques officielles indiquent Bambu Studio, et précisent également que les slicers tiers exportant du G-code standard sont pris en charge, bien que certaines fonctions avancées puissent ne pas l’être. Cela signifie que la décision a1 contre p1s ne porte pas principalement sur l’accès de base à un slicer. Elle dépend davantage du comportement matériel dans votre pièce et avec les matériaux choisis. [1] [2]
Les caméras de surveillance doivent être considérées comme des aides au flux de travail, et non comme des systèmes de contrôle du procédé. L’A1 indique une caméra à faible fréquence jusqu’à 1080P avec prise en charge du timelapse, tandis que la P1S indique une caméra à faible fréquence de 1280 × 720 et 0.5 fps avec prise en charge du timelapse. En pratique, les deux servent surtout à vérifier qu’une impression reste saine, que les premières couches paraissent normales et qu’un travail long reste sur la bonne voie. [1] [2]
Les deux imprimantes indiquent également le même volume de fabrication, 256 × 256 × 256 mm : la taille d’impression nominale n’est donc pas un facteur différenciant. La distinction de flux de travail découle de l’architecture : la conception non fermée à plateau mobile de l’A1 offre un accès plus direct, mais une plus grande exposition aux conditions de la pièce, tandis que la P1S se comporte davantage comme un caisson autonome que vous surveillez depuis l’extérieur. [1] [2] [5]
Qui devrait acheter laquelle
Voici la comparaison pratique pour bambu lab a1 contre p1s. Le choix concerne surtout vos projets de filaments, les conditions de la pièce et la marge de fonctionnement élargie que vous souhaitez réellement. [1] [2]
-
Choisissez l’A1 si… vous imprimez principalement du PLA, du PETG, du TPU ou du PVA et souhaitez une machine non fermée plus simple à posséder. Ses catégories officielles sont centrées sur ces matériaux, et son accélération annoncée ainsi que son débit dans les conditions de test sont inférieurs à ceux de la P1S, ce qui convient à de nombreux travaux domestiques et de loisir. [1]
-
Choisissez la P1S si… vous prévoyez d’imprimer régulièrement de l’ABS, de l’ASA ou du PET, ou souhaitez que le PA et le PC restent dans la plage annoncée par Bambu comme matériaux Compatibles. Son caisson, son accélération annoncée plus élevée et son débit dans les conditions de test plus élevé en font le choix le plus sûr si vous voulez une plage de matériaux plus étendue et davantage de potentiel de débit. [2] [8]
-
N’augmentez le budget que si… vous utiliserez réellement la gamme officielle de matériaux plus large de la P1S ou son flux de travail fermé. Si votre usage réel reste limité aux filaments faciles, l’A1 est généralement le choix le plus cohérent. [1] [2]
Matériaux : ce que recommande Bambu
Les catégories de matériaux de Bambu constituent l’élément le plus clair de cette comparaison. Pour l’A1, le PDF des caractéristiques répertorie le PLA, le PETG, le TPU et le PVA comme Idéal, tandis que l’ABS, l’ASA, le PC, le PA, le PET et le polymère renforcé de fibres de carbone/verre sont Non recommandé. Cela ne signifie pas que le matériel de chauffe est faible : l’A1 indique toujours une température maximale de hotend de 300 °C et une température maximale de plateau de fabrication de 100 °C. Cela signifie que les maxima de chauffe ne définissent pas à eux seuls une utilisation réussie des matériaux en conditions réelles. [1]
Pour la P1S, le PDF des caractéristiques répertorie le PLA, le PETG, le TPU, l’ABS, l’ASA, le PVA et le PET comme Idéal, avec le PA et le PC comme Compatible, tandis que le polymère renforcé de fibres de carbone/verre reste Non recommandé. La P1S indique également le même maximum de buse de 300 °C et le même maximum de plateau de 100 °C que l’A1. La différence ne se résume donc pas aux limites de chauffe. Elle tient aux recommandations d’adéquation annoncées par Bambu et au contexte de machine fermée qui les entoure. [2]
| Matériau | Catégorie A1 | Catégorie P1S | Note pratique |
|---|---|---|---|
| PLA | Idéal. [1] | Idéal. [2] | Base facile sur les deux. [1] [2] |
| PETG | Idéal. [1] | Idéal. [2] | Option polyvalente sur les deux. [1] [2] |
| TPU | Idéal. [1] | Idéal. [2] | Les deux prennent officiellement en charge l’impression flexible. [1] [2] |
| ABS | Non recommandé. [1] | Idéal. [2] | La distinction officielle la plus forte de la gamme. [1] [2] |
| ASA | Non recommandé. [1] | Idéal. [2] | Un autre cas orienté caisson sur le papier. [1] [2] |
| PC | Non recommandé. [1] | Compatible. [2] | La P1S le maintient dans sa plage ; pas l’A1. [1] [2] |
| PA | Non recommandé. [1] | Compatible. [2] | Même situation que pour le PC. [1] [2] |
| Polymère renforcé de fibres de carbone/verre | Non recommandé. [1] | Non recommandé. [2] | Exclu des recommandations standard dans les deux cas. [1] [2] |
L’ABS aide à comprendre pourquoi le caisson modifie les résultats. Les recommandations générales indiquent que l’ABS est sujet au gauchissement, doit éviter les courants d’air et bénéficie d’un caisson ainsi que de conditions ambiantes plus chaudes, avec des températures de plateau d’environ 100 °C souvent recommandées. C’est pourquoi la P1S peut constituer une catégorie pratique plus appropriée pour les filaments avancés, même si les deux machines partagent les mêmes maxima de chauffe annoncés. [2] [8]
Matériaux les mieux adaptés selon l’intention
- Impression quotidienne sans difficulté : PLA, PETG, TPU, PVA. [1] [2]
- Meilleure raison officielle de choisir la P1S : ABS, ASA et PET. [2]
- Matériaux plus exigeants restant dans la plage de la P1S : PA et PC comme Compatibles. [2]
- Hors de l’ensemble standard recommandé pour les deux : polymère renforcé de fibres de carbone/verre. [1] [2]
Bruit et praticité à domicile
Concernant le bruit bambu a1 contre p1s, aucun chiffre officiel fiable en dB trouvé. [1] [2] C’est important, car le bruit perçu à domicile dépend de bien plus que de la catégorie de l’imprimante. Les courbes des ventilateurs, les profils d’accélération, la résonance du châssis, la rigidité de la table et le degré d’exposition de la machine influencent tous ce que vous entendez réellement. Un caisson peut atténuer certains chemins sonores, mais le bruit des ventilateurs peut aussi rester une part dominante de l’expérience ; il ne doit donc pas être considéré comme une amélioration automatique du silence. [2] [5] [9]
Le positionnement pratique compte pour les deux imprimantes. Une table rigide aide généralement davantage qu’un bureau léger, et les tapis antivibrations peuvent réduire la transmission des mouvements au mobilier, mais ils n’éliminent pas les sources sonores sous-jacentes. Si vous imprimez près d’un mur, sous des étagères ou sur une surface résonnante, la pièce elle-même peut modifier le bruit perçu plus que ne le laisse entendre la fiche technique. [1] [2]
Valeur et contexte actuel du marché
La valeur dans la comparaison bambu lab a1 contre p1s est un compromis entre le caisson, la gamme de matériaux, le potentiel de débit, la souplesse de positionnement et l’exigence de vos projets. Si vous imprimez principalement des matériaux faciles, l’A1 peut être l’achat le plus rationnel, car elle correspond à cette charge de travail sans vous demander de payer pour une plage de fonctionnement plus étendue que vous n’utiliserez peut-être jamais. Si vous savez déjà que vous voulez intégrer l’ABS, l’ASA, le PET, le PA ou le PC, la P1S est plus cohérente, car les propres catégories de Bambu appuient cette orientation. [1] [2]
Cet article n’inclut pas de prix en dollars en direct, car les tarifs de la boutique doivent être vérifiés le jour de la publication et indiqués comme prix au moment de la rédaction, susceptible de changer s’ils sont utilisés. La page correcte à vérifier est la page de la boutique américaine de la P1S de Bambu. [5]
FAQ
La Bambu Lab A1 ou la P1S est-elle meilleure pour le PLA et le PETG ?
Pour le PLA et le PETG, les deux imprimantes conviennent officiellement très bien, car Bambu répertorie ces matériaux comme Idéal sur les deux fiches techniques. L’A1 devient l’option la plus simple si c’est l’essentiel de vos impressions, car ses recommandations officielles sont centrées sur les matériaux plus faciles pour imprimantes ouvertes plutôt que sur une gamme plus étendue de filaments avancés. [1] [2]
Laquelle est meilleure pour l’ABS et l’ASA : A1 ou P1S ?
La P1S est la plus adaptée. Bambu classe l’ABS et l’ASA comme Idéal pour la P1S, tandis que l’A1 classe les deux comme Non recommandé. Cela correspond aussi aux recommandations générales pour l’ABS, qui soulignent l’importance du caisson et du contrôle des courants d’air afin de réduire le gauchissement. [1] [2] [8]
La différence entre l’A1 et la P1S concerne-t-elle principalement la vitesse ?
Non. Les deux affichent une vitesse maximale de tête d’impression de 500 mm/s, mais l’A1 est annoncée à 10000 mm/s² d’accélération et 28 mm³/s de débit dans les conditions de test, tandis que la P1S est annoncée à 20 m/s² d’accélération et 32 mm³/s de débit dans les conditions de test. La distinction la plus utile concerne donc un potentiel de débit plus large, et non un chiffre marketing commun de vitesse de pointe. [1] [2]
Laquelle est plus silencieuse entre la Bambu A1 et la P1S ?
Aucun chiffre officiel fiable en dB trouvé. [1] [2] La réponse la plus prudente est que le bruit perçu de chaque imprimante dépendra des ventilateurs, de l’accélération, de la résonance, de la rigidité de la table et de l’emplacement dans la pièce. Un caisson peut modifier le profil sonore, mais il ne permet pas d’établir un classement absolu simple à partir du seul ensemble de sources officielles. [2] [5]
Comment les limites de débit de hotend en mm³/s se traduisent-elles en temps d’impression réels ?
Ce sont des limites de débit, et non des garanties de durée. La valeur indiquée pour l’A1 est de 28 mm³/s et celle de la P1S de 32 mm³/s, toutes deux dans le cadre du test Bambu de paroi unique en ABS sur un modèle de 150 × 150 mm à 280 °C. Le temps d’impression réel dépend encore de la hauteur de couche, de la taille de buse, du refroidissement, des supports, du choix du matériau et de la géométrie du modèle. [1] [2]
Peut-on parler de précision dimensionnelle sans spécifications de tolérances ?
Seulement avec prudence. Les travaux de métrologie du NIST rappellent utilement que le résultat dimensionnel dépend des associations imprimante-matériau, des réglages, de la conception de l’artefact et de la méthode de mesure. Sans artefact standardisé et sans méthode de comparaison directe définie pour ces deux imprimantes, aucun chiffre fiable trouvé. [7]
À découvrir sur 3D Mag
Sources
Les citations de cet article apparaissent sous la forme [[number]](#sources) après la ponctuation, et les identifiants numérotés ci-dessous correspondent à ces références.
- Spécifications techniques Bambu Lab A1 (PDF)
- Caractéristiques techniques Bambu Lab P1S (PDF)
- Boutique américaine Bambu Lab – page produit A1
- Site américain Bambu Lab – page de la série P1
- Boutique américaine Bambu Lab – page produit P1S
- Page du catalogue ISO/ASTM 52900:2021
- NIST : métrologie de l’impression 3D
- Base de connaissances Prusa : ABS
- Tom’s Hardware : test de la Bambu Lab A1
- Tech Advisor : test de la Bambu A1