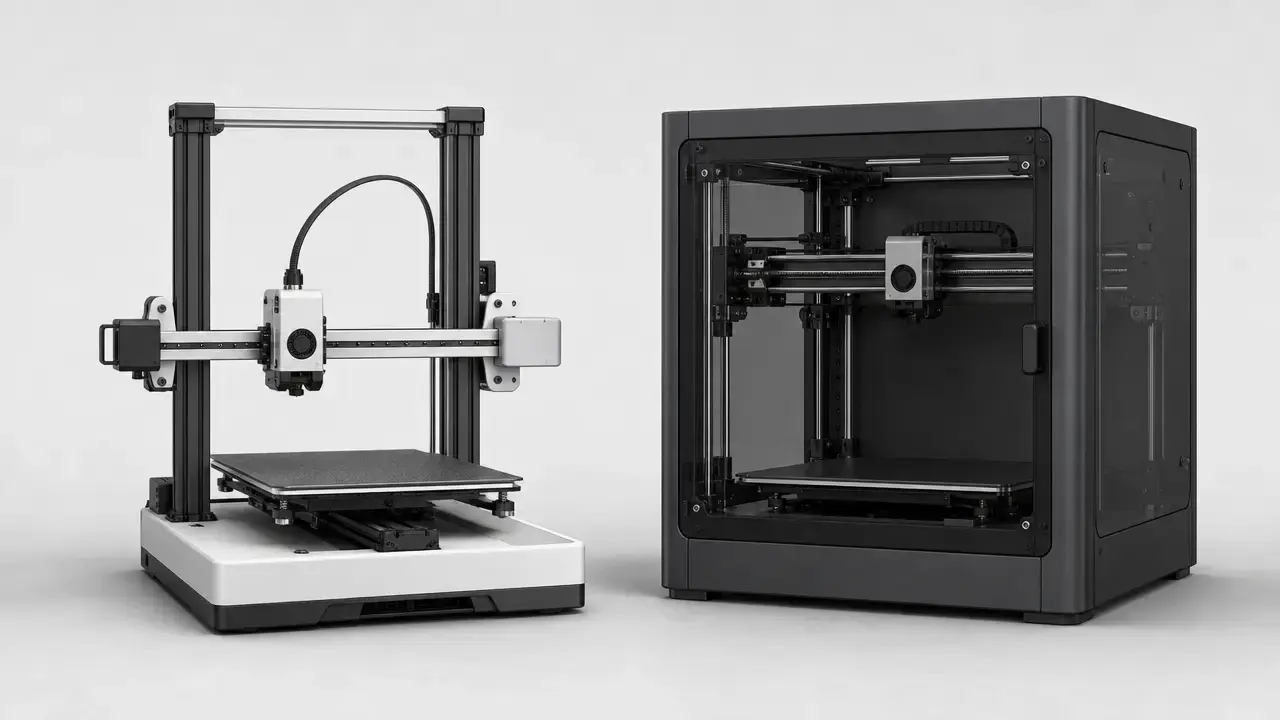

Fazit
Bei der Entscheidung zwischen Bambu Lab A1 und P1S ist der P1S der bessere Kauf, wenn Sie ABS, ASA oder andere Materialien drucken möchten, die von einem geschlossenen Bauraum und einer breiteren Herstellerempfehlung für Filamente profitieren. Der A1 passt besser, wenn Sie hauptsächlich PLA, PETG, TPU oder PVA verwenden und den einfacheren Umgang mit einem offenen Drucker bevorzugen. Die Entscheidungsregel ist klar: P1S für Materialien, die ein Gehäuse brauchen, und eine größere offiziell unterstützte Materialauswahl; A1 für überwiegend unkomplizierte Filamente und einen einfachen offenen Aufbau. Beide nennen eine maximale Druckkopfgeschwindigkeit von 500 mm/s. Der Unterschied liegt deshalb eher bei Materialempfehlungen und möglichem Durchsatz als bei dieser Spitzenzahl. [1] [2] [5]
Kaufen Sie den A1 , wenn Sie vor allem unkompliziert im Alltag mit PLA und PETG drucken möchten. Wählen Sie den P1S , wenn künftig auch ABS, ASA, PET, PA oder PC hinzukommen sollen oder Sie die Vorteile des Gehäuses und Bambus breiterer offizieller Materialempfehlung nutzen möchten. [1] [2]
Technische Daten im direkten Vergleich
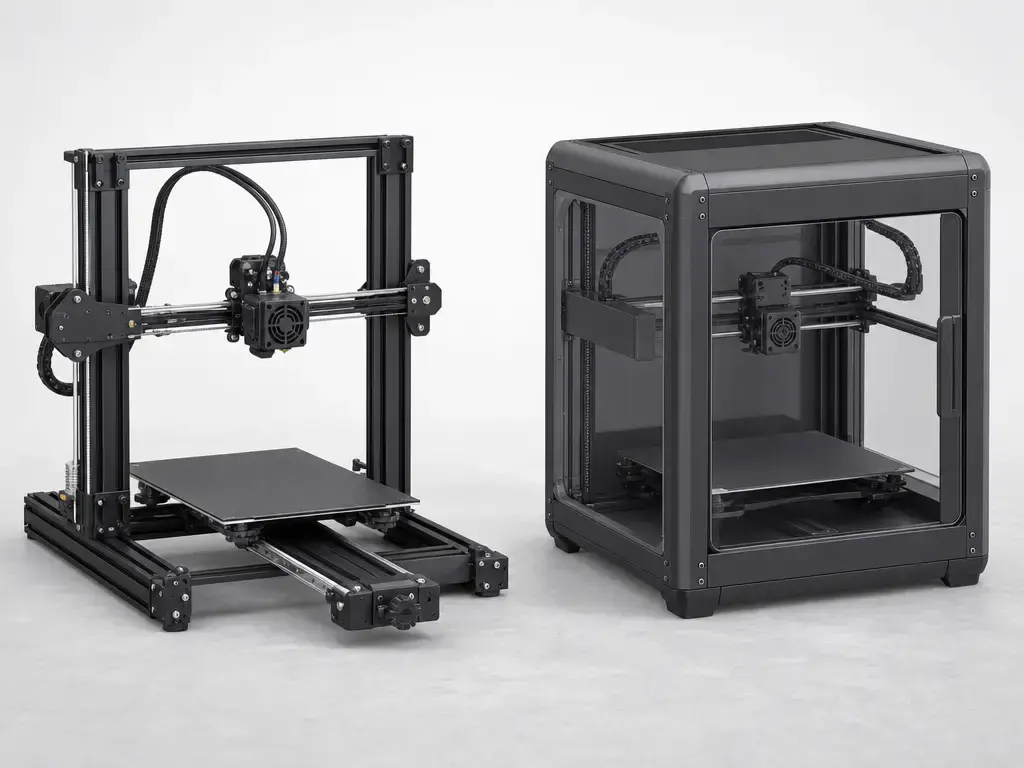
Hier geht es nicht einfach um dieselbe Geschwindigkeit in einem anderen Gehäuse. Bambu bezeichnet den A1 auf seinen offiziellen Seiten als Bettschubser und die P1-Serie als CoreXY. Die P1S-Produktseite hebt zusätzlich das geschlossene Gehäuse hervor. Diese Unterschiede bestimmen Bewegungsverhalten, Luftführung, geeignete Materialien und den Einfluss von Zugluft auf den Druckbereich. [3] [4] [5]
| Merkmal | A1 | P1S | Bedeutung in der Praxis |
|---|---|---|---|
| Bewegungssystem und Gehäuse | Bettschubser, offener Aufbau. [3] [10] | CoreXY, geschlossenes Gehäuse. [4] [5] | Bewegungssystem und Gehäuse verändern Platzbedarf, Luftzugempfindlichkeit und geeigneten Materialbereich. [3] [4] [5] |
| Empfohlene Materialien | Ideal: PLA, PETG, TPU, PVA. Nicht empfohlen: ABS, ASA, PC, PA, PET sowie kohlenstoff- oder glasfaserverstärkte Polymere. [1] | Ideal: PLA, PETG, TPU, ABS, ASA, PVA, PET. Verarbeitbar: PA, PC. Nicht empfohlen: kohlenstoff- oder glasfaserverstärkte Polymere. [2] | Bambus Materialkategorien helfen bei der Entscheidung mehr als die Spitzengeschwindigkeit. [1] [2] |
| Beschleunigung | 10000 mm/s². [1] | 20 m/s². [2] | Höhere Beschleunigung kann bei kurzen Bewegungen mehr Durchsatz ermöglichen, garantiert aber nicht pauschal kürzere Druckzeiten. [1] [2] |
| Hotend-Volumenstrom | 28 mm³/s in Bambus einwandigem ABS-Test bei 280 °C mit einem Modell von 150 × 150 mm. [1] | 32 mm³/s im selben einwandigen ABS-Test bei 280 °C mit einem Modell von 150 × 150 mm. [2] | Der Volumenstrom sagt mehr als maximale mm/s darüber aus, wie viel Material der Drucker tatsächlich aufschmelzen und ablegen kann. [1] [2] |
| Filter | Im Datenblatt des A1 wird kein Filter aufgeführt. [1] | Aktivkohlefilter. [2] | Die Filterung gehört zum geschlossenen Aufbau des P1S, besonders bei anspruchsvolleren Druckmaterialien. [2] [8] |
| Kamera | Kamera mit niedriger Bildrate, bis zu 1080P; Zeitraffer unterstützt. [1] | Kamera mit niedriger Bildrate, 1280 × 720 bei 0,5 Bildern/s; Zeitraffer unterstützt. [2] | Beide helfen bei der Überwachung, sind aber keine Prozesskameras mit hoher Bildrate. [1] [2] |
Praktisch bedeutet das: Der P1S kombiniert ein Gehäuse mit höherer angegebener Beschleunigung und höherem Volumenstrom unter den genannten Testbedingungen. Der A1 konzentriert sich auf den einfachen Betrieb eines offenen Druckers und eine engere offizielle Materialauswahl. Keiner ist damit grundsätzlich besser; sie passen zu unterschiedlichen Aufgaben. [1] [2] [5]
Was wichtiger ist als die Angabe von 500 mm/s
- Beschleunigung bestimmt, wie schnell der Drucker bei kurzen Bewegungen und in Kurven Geschwindigkeit aufnimmt. [1] [2]
- Volumenstrom bestimmt, ob das Hotend mit der angeforderten Bewegung Schritt halten kann. [1] [2]
- Kühlungsbedarf ändert sich je nach Material und Bauteilform. [7] [8]
- Gehäuse und Zugluft werden wichtig, sobald Sie verzugsempfindliche Materialien verwenden. [5] [8]
- Die Filamentwahl lässt sich anhand von Bambus Kategorien besser beurteilen als anhand einer einzelnen Geschwindigkeitszahl. [1] [2]
- Die Modellgeometrie bestimmt, wie häufig der Drucker tatsächlich nahe seiner maximalen Geschwindigkeit arbeiten kann. [7]
Die tatsächlichen Unterschiede
Der Gegensatz CoreXY und Bettschubser ist der zentrale mechanische Unterschied im Vergleich zwischen A1 und P1S . Auf der A1-Seite verwendet Bambu den Begriff „Bed Slinger“. Einfach gesagt bewegt sich das Druckbett während des Drucks. Deshalb braucht das Gerät vorn und hinten Bewegungsfreiheit, und ein stabiler Tisch wird besonders wichtig. Mit angegebenen 8,3 kg Nettogewicht lässt sich der A1 außerdem leichter transportieren oder umstellen. [1] [3] [10]
Auf der Seite zur P1-Serie verwendet Bambu „CoreXY“, während die P1S-Shopseite das geschlossene Gehäuse betont. Vereinfacht arbeitet das XY-Bewegungssystem innerhalb eines kastenförmigen Rahmens; ein offen hin und her fahrendes Druckbett prägt die äußere Bauweise nicht. Das ergibt einen stärker in sich geschlossenen Aufbau. Deshalb passt der P1S offiziell besser zu Materialien, die Bambu für den A1 nicht empfiehlt. Sein angegebenes Nettogewicht beträgt 12,95 kg. [2] [4] [5]
Für Käufer ist entscheidend, dass CoreXY nicht automatisch besser ist. Der A1 benötigt mehr Freiraum für die Bettbewegung und setzt voraus, dass ein offener Druckbereich zu Ihrer Umgebung passt. Der P1S basiert auf einer besser kontrollierten, geschlossenen Umgebung. Das verändert Aufstellung, Zugluftempfindlichkeit und Materialeignung stärker als die auffälligsten Datenblattwerte. [1] [2] [5] [8]
Druckqualität und Geschwindigkeit in der Praxis
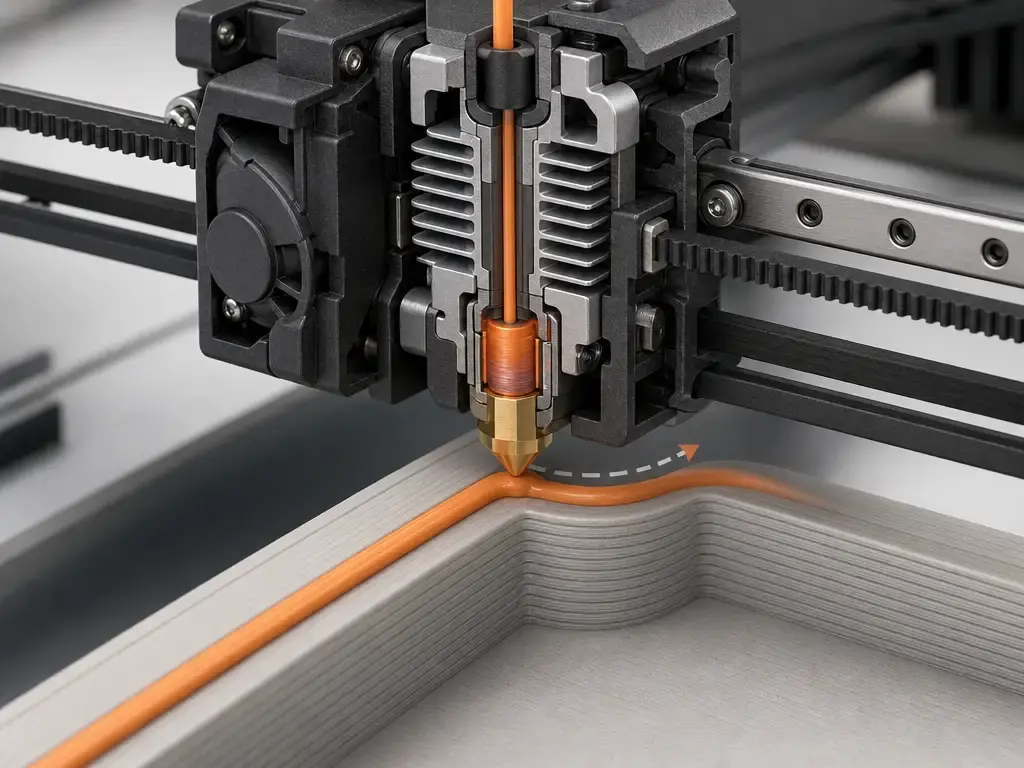
Die Frage nach der Geschwindigkeit von Bambu A1 und P1S beginnt mit einer gemeinsamen Zahl: Beide nennen 500 mm/s als maximale Druckkopfgeschwindigkeit. Das bedeutet nicht gleiche Druckzeiten. Eine Spitzengeschwindigkeit sagt wenig darüber aus, wie oft der Drucker sie erreicht, wie lange er sie hält und ob Extrusionsgrenzen, Ecken, Stützstrukturen oder Kühlungsbedarf ihn abbremsen. [1] [2]
Der erste Grund ist die Beschleunigung. Für den A1 werden 10000 mm/s² angegeben, für den P1S 20 m/s². Diese Werte deuten auf unterschiedliches Durchsatzpotenzialhin, besonders bei Modellen mit vielen kurzen Segmenten, häufigen Richtungswechseln oder wiederholtem Beschleunigen. Daraus folgt jedoch nicht einfach „doppelt so schnell“. [1] [2]
Der zweite Grund ist der Hotend-Volumenstrom. Bambu nennt 28 mm³/s für den A1 und 32 mm³/s für den P1S in einem einwandigen ABS-Test mit einem Modell von 150 × 150 mm bei 280 °C. Dieser Vergleich ist hilfreicher als maximale mm/s, weil er beschreibt, wie viel geschmolzenes Filament der Druckkopf unter festgelegten Bedingungen dauerhaft verarbeiten kann. Dennoch bleibt es ein Testwert und kein allgemeines Versprechen für Druckzeiten. [1] [2]
Ringing, Ghosting und geschwindigkeitsbedingte Artefakte
Bei der Druckqualität von Bambu A1 und P1Shilft es, Qualität nicht als einen einzigen Wert zu behandeln. Ringing und Ghosting entstehen durch Bewegung und hängen deshalb von Beschleunigung, Maschinenaufbau, Bauteilform und Druckprofil ab. Die höhere angegebene Beschleunigung des P1S kann bei manchen schnellen Bahnen helfen. Beim bewegten Bett des A1 können Tischstabilität und Modellgeometrie stärker ins Gewicht fallen. Ohne kontrollierten Vergleich mit gleichem Filament, gleichen Slicer-Einstellungen, gleicher Schichthöhe und gemessenen Artefakten gibt es hier keinen eindeutigen Gesamtsieger bei der Druckqualität. [1] [2] [7]
Überhänge, Kühlung und materialabhängige Oberflächen
Auch Überhangqualität und Oberflächenfinish hängen vom Material ab. PLA und PETG profitieren häufig von gleichmäßiger Kühlung. ABS ist das klassische Beispiel für ein Material, das Zugluft schlecht verträgt und eine wärmere, kontrollierte Umgebung bevorzugt. Deshalb beeinflusst das Gehäuse die praktische Druckqualität, obwohl beide Geräte dieselben Maximaltemperaturen von 300 °C an der Düse und 100 °C am Bett nennen. Das sind Hardwaregrenzen und keine Zusage gleicher Druckergebnisse mit allen Polymeren. [1] [2] [8]
Maßhaltigkeit und Wiederholbarkeit
Über Maßhaltigkeit sollte noch vorsichtiger gesprochen werden. NISTs Arbeiten zur 3D-Druck-Messtechnik erinnern daran, dass die endgültigen Abmessungen von Drucker-Material-Kombination, Druckbedingungen, Prüfkörpergestaltung und Messmethode abhängen, nicht nur vom Markennamen. Auch hier bestimmen Filament, Profil, Kühlung, Geometrie und Messmethode das Ergebnis. Ein belastbarer Zahlenwert wurde nicht gefunden. [7]
Laufende Kosten
Die laufenden Kosten hängen weniger allein vom Gerät ab als davon, ob es zu Ihren Materialplänen passt. Wenn Sie überwiegend PLA, PETG, TPU und gelegentlich PVA drucken, entspricht das den offiziellen Empfehlungen für den A1. Innerhalb seines vorgesehenen Einsatzbereichs zu bleiben, kann Aufwand durch Fehldrucke verringern. Wenn Sie ABS, ASA, PET, PA oder PC einsetzen möchten, passt der P1S von Anfang an besser dazu. [1] [2]
Der Unterschied zwischen geschlossenem und offenem 3D-Drucker ist hier relevant: Eine unpassende Materialwahl kostet durch verlorene Zeit und misslungene Teile häufig mehr, als das Datenblatt vermuten lässt. ABS verdeutlicht das am besten. Allgemeine Empfehlungen weisen auf Verzugsneigung und die Vorteile eines Gehäuses sowie höherer Umgebungstemperatur hin. Das erklärt, warum Bambu ABS beim P1S als ideal und beim A1 als nicht empfohlen einstuft. Der Aktivkohlefilter des P1S passt zum geschlossenen Aufbau. Er sollte aber als Teil der Ausstattung verstanden werden, nicht als allgemeine Aussage zum Gesundheitsschutz. [2] [8]
Ökosystem und Software
Bei der Software sind die Unterschiede kleiner als bei der Hardware. Beide offiziellen Datenblätter nennen Bambu Studio und unterstützen auch Drittanbieter-Slicer, die Standard-G-Code exportieren. Bestimmte erweiterte Funktionen können dabei jedoch fehlen. Die Entscheidung zwischen A1 und P1S hängt daher kaum vom grundsätzlichen Slicer-Zugang ab. Wichtiger ist, wie die Hardware in Ihrem Raum und mit Ihren Materialien arbeitet. [1] [2]
Die Überwachungskameras sind Hilfsmittel für den Arbeitsablauf, keine Systeme zur Prozessregelung. Beim A1 wird eine Kamera mit niedriger Bildrate bis 1080P und Zeitraffer genannt. Der P1S bietet 1280 × 720 bei 0,5 Bildern/s, ebenfalls mit Zeitraffer. Beide eignen sich praktisch vor allem zur Kontrolle, ob ein Druck noch normal läuft, die ersten Schichten ordentlich aussehen und ein langer Auftrag auf Kurs bleibt. [1] [2]
Beide Drucker nennen außerdem denselben Bauraum von 256 × 256 × 256 mm. Die nominelle Druckgröße unterscheidet sie also nicht. Der Unterschied im Ablauf entsteht durch die Konstruktion: Der offene A1 mit bewegtem Bett bietet direkteren Zugang, ist aber stärker den Raumbedingungen ausgesetzt. Der P1S funktioniert eher als geschlossene Einheit, die Sie von außen überwachen. [1] [2] [5]
Welcher Drucker passt zu wem?
So lassen sich Bambu Lab A1 und P1Spraktisch zuordnen. Entscheidend sind Ihre Filamentpläne, die Raumbedingungen und wie viel zusätzlichen Einsatzspielraum Sie tatsächlich benötigen. [1] [2]
-
Wählen Sie den A1, wenn … Sie hauptsächlich PLA, PETG, TPU oder PVA drucken und den einfacheren Umgang mit einem offenen Gerät wünschen. Seine offiziellen Kategorien konzentrieren sich auf diese Materialien. Beschleunigung und Volumenstrom unter Testbedingungen liegen niedriger als beim P1S, reichen aber für viele Heim- und Hobbyaufgaben aus. [1]
-
Wählen Sie den P1S, wenn … Sie regelmäßig ABS, ASA oder PET drucken möchten oder PA und PC innerhalb von Bambus als verarbeitbar eingestuftem Bereich bleiben sollen. Gehäuse, höhere angegebene Beschleunigung und höherer Test-Volumenstrom machen ihn zur verlässlicheren Wahl für eine größere Materialauswahl und mehr Durchsatzpotenzial. [2] [8]
-
Geben Sie nur dann mehr aus, wenn … Sie die breitere offizielle Materialauswahl oder den geschlossenen Aufbau des P1S tatsächlich nutzen. Bleiben Sie bei unkomplizierten Filamenten, passt der A1 meist besser. [1] [2]
Materialien: Was Bambu empfiehlt
Bambus Materialkategorien liefern die klarste Grundlage für diesen Vergleich. Das A1-Datenblatt stuft PLA, PETG, TPU und PVA als idealein. ABS, ASA, PC, PA, PET sowie kohlenstoff- und glasfaserverstärkte Polymere sind nicht empfohlen. Das bedeutet nicht, dass die Heiztechnik schwach wäre: Der A1 erreicht laut Datenblatt maximal 300 °C am Hotend und 100 °C an der Bauplatte. Maximale Temperaturen allein bestimmen jedoch nicht, welche Materialien im Alltag erfolgreich druckbar sind. [1]
Beim P1S gelten PLA, PETG, TPU, ABS, ASA, PVA und PET laut Datenblatt als idealund PA sowie PC als verarbeitbar. Kohlenstoff- und glasfaserverstärkte Polymere bleiben nicht empfohlen. Auch der P1S nennt maximal 300 °C an der Düse und 100 °C am Bett. Der Unterschied ist somit keine reine Frage der Temperaturgrenzen, sondern der vom Hersteller angegebenen Eignung zusammen mit dem geschlossenen Aufbau. [2]
| Material | Kategorie beim A1 | Kategorie beim P1S | Praktischer Hinweis |
|---|---|---|---|
| PLA | Ideal. [1] | Ideal. [2] | Unkomplizierte Grundlage bei beiden. [1] [2] |
| PETG | Ideal. [1] | Ideal. [2] | Vielseitige Option bei beiden. [1] [2] |
| TPU | Ideal. [1] | Ideal. [2] | Beide unterstützen offiziell flexible Materialien. [1] [2] |
| ABS | Nicht empfohlen. [1] | Ideal. [2] | Der deutlichste offizielle Unterschied. [1] [2] |
| ASA | Nicht empfohlen. [1] | Ideal. [2] | Ein weiterer laut Datenblatt auf das Gehäuse zugeschnittener Einsatz. [1] [2] |
| PC | Nicht empfohlen. [1] | Verarbeitbar. [2] | Beim P1S im vorgesehenen Bereich, beim A1 nicht. [1] [2] |
| PA | Nicht empfohlen. [1] | Verarbeitbar. [2] | Dasselbe Muster wie bei PC. [1] [2] |
| Kohlenstoff- oder glasfaserverstärkte Polymere | Nicht empfohlen. [1] | Nicht empfohlen. [2] | In der Serienausstattung bei beiden nicht empfohlen. [1] [2] |
ABS erklärt gut, warum ein Gehäuse Ergebnisse verändert. Allgemeine Empfehlungen nennen die Neigung zum Verziehen, das Vermeiden von Zugluft sowie Vorteile eines Gehäuses und wärmerer Umgebungsbedingungen. Häufig wird eine Betttemperatur um 100 °C empfohlen. Deshalb kann der P1S praktisch besser für anspruchsvolle Filamente geeignet sein, obwohl beide Geräte dieselben maximalen Heiztemperaturen nennen. [2] [8]
Passende Materialien je nach Vorhaben
- Unkomplizierter Alltagsdruck: PLA, PETG, TPU, PVA. [1] [2]
- Der stärkste offizielle Grund für den P1S: ABS, ASA und PET. [2]
- Anspruchsvollere Materialien innerhalb der P1S-Einstufung: PA und PC als verarbeitbar. [2]
- Bei beiden außerhalb der Empfehlungen für die Serienausstattung: kohlenstoff- oder glasfaserverstärkte Polymere. [1] [2]
Lautstärke und Alltagstauglichkeit zu Hause
Zur Lautstärke von Bambu A1 und P1Swurde keine belastbare offizielle dB-Angabe gefunden. [1] [2] Das ist relevant, weil die wahrgenommene Lautstärke zu Hause von mehr als der Druckerklasse abhängt. Lüfterkurven, Beschleunigungsprofile, Rahmenresonanzen, Tischsteifigkeit und offene Maschinenteile beeinflussen das Geräusch. Ein Gehäuse kann manche Schallwege dämpfen. Lüftergeräusche können aber weiterhin dominieren. Es bedeutet deshalb nicht automatisch einen leiseren Drucker. [2] [5] [9]
Die Aufstellung ist bei beiden Geräten wichtig. Ein steifer Tisch hilft meist mehr als ein leichter Schreibtisch. Schwingungsdämpfende Matten können die Übertragung von Bewegungen auf Möbel verringern, beseitigen aber nicht die Geräuschquellen selbst. Nahe an Wänden, unter Regalen oder auf resonierenden Flächen kann der Raum die wahrgenommene Lautstärke stärker verändern, als das Datenblatt erwarten lässt. [1] [2]
Gegenwert und aktuelle Marktsituation
Der Gegenwert beim Vergleich Bambu Lab A1 und P1S ergibt sich aus Gehäuse, Materialauswahl, Durchsatzpotenzial, Aufstellungsflexibilität und dem Anspruch Ihrer Projekte. Wenn Sie überwiegend einfache Materialien drucken, kann der A1 der vernünftigere Kauf sein: Er passt zur Aufgabe, ohne dass Sie für möglicherweise ungenutzte Einsatzmöglichkeiten bezahlen. Wenn ABS, ASA, PET, PA oder PC fest eingeplant sind, spricht Bambus eigene Materialeinstufung eher für den P1S. [1] [2]
Dieser Artikel nennt keinen laufend aktualisierten Dollarpreis. Shoppreise sollten am Veröffentlichungstag geprüft und bei Verwendung als Preis zum Zeitpunkt der Veröffentlichung, Änderungen vorbehalten gekennzeichnet werden. Zur Prüfung dient Bambus US-Shopseite für den P1S. [5]
Häufige Fragen
Ist der Bambu Lab A1 oder der P1S besser für PLA und PETG?
Beide passen offiziell sehr gut zu PLA und PETG, da Bambu diese Materialien in beiden Datenblättern als ideal einstuft. Wenn Sie überwiegend damit drucken, ist der A1 die einfachere Wahl. Seine Empfehlungen konzentrieren sich auf unkomplizierte Materialien für offene Drucker statt auf eine größere Auswahl anspruchsvoller Filamente. [1] [2]
Welcher eignet sich besser für ABS und ASA: A1 oder P1S?
Der P1S passt besser. Bambu stuft ABS und ASA beim P1S als ideal ein, beim A1 dagegen als nicht empfohlen. Das entspricht auch allgemeinen ABS-Empfehlungen, die ein Gehäuse und die Vermeidung von Zugluft zur Verringerung von Verzug betonen. [1] [2] [8]
Geht es beim Unterschied zwischen A1 und P1S hauptsächlich um Geschwindigkeit?
Nein. Beide nennen maximal 500 mm/s Druckkopfgeschwindigkeit. Der A1 bietet laut Datenblatt 10000 mm/s² Beschleunigung und 28 mm³/s Volumenstrom unter Testbedingungen, der P1S 20 m/s² und 32 mm³/s. Aussagekräftiger ist daher das unterschiedliche Durchsatzpotenzialals die gemeinsame beworbene Spitzengeschwindigkeit. [1] [2]
Welcher ist leiser: Bambu A1 oder P1S?
Eine belastbare offizielle dB-Angabe wurde nicht gefunden. [1] [2] Verlässlicher ist die Aussage, dass bei beiden Lüfter, Beschleunigung, Resonanzen, Tischsteifigkeit und Aufstellung die wahrgenommene Lautstärke bestimmen. Ein Gehäuse verändert das Geräuschprofil. Allein auf Grundlage der offiziellen Quellen lässt sich daraus aber keine absolute Rangfolge ableiten. [2] [5]
Wie wirken sich Hotend-Volumenstromgrenzen in mm³/s auf die Druckzeit aus?
Sie begrenzen den Materialdurchsatz, garantieren aber keine bestimmte Dauer. Für den A1 werden 28 mm³/s und für den P1S 32 mm³/s angegeben, jeweils in Bambus einwandigem ABS-Test mit 150 × 150 mm bei 280 °C. Die tatsächliche Druckzeit hängt weiterhin von Schichthöhe, Düsengröße, Kühlung, Stützstrukturen, Material und Modellgeometrie ab. [1] [2]
Lässt sich Maßgenauigkeit ohne Toleranzangaben beurteilen?
Nur vorsichtig. NISTs messtechnische Arbeiten erinnern daran, dass die Abmessungen von Drucker-Material-Kombination, Einstellungen, Prüfkörper und Messmethode abhängen. Ohne standardisierten Prüfkörper und definierte Vergleichsmethode für diese beiden Drucker wurde kein belastbarer Wert gefunden. [7]
Verwandte Beiträge auf 3D Mag
Quellen
Quellenverweise erscheinen in diesem Artikel als [[number]](#sources) nach dem Satzzeichen. Die nummerierten Einträge unten entsprechen diesen Verweisen.
- Bambu Lab A1: Technische Daten (PDF)
- Bambu Lab P1S: Technische Daten (PDF)
- Bambu Lab US-Shop: Produktseite des A1
- Bambu Lab US-Website: Seite zur P1-Serie
- Bambu Lab US-Shop: Produktseite des P1S
- ISO/ASTM 52900:2021: Katalogseite
- NIST: Messtechnik im 3D-Druck
- Prusa-Wissensdatenbank: ABS
- Tom’s Hardware: Test des Bambu Lab A1
- Tech Advisor: Test des Bambu A1