
Zusammenfassung
Bei der Wahl zwischen einer 0.4- und einer 0.6-mm-Düse ist die 0.4-mm-Düse der vielseitige Standard, während die 0.6-mm-Düse eine durchsatzorientierte Option für Teile ist, die sich für breitere Linien und höhere Schichten eignen. Beim filamentbasierten FDM/FFF formt die Materialextrusion (MEX) ein Bauteil, indem Material gezielt durch eine Düse oder Öffnung ausgebracht wird. [2]
Der Düsendurchmesser beeinflusst den praktisch nutzbaren Bereich von Linienbreiten, Schichthöhen, dünnen Details und sichtbarer Stufenbildung auf geneigten Flächen. Die Druckzeit bestimmt er allein nicht. Die maximale volumetrische Geschwindigkeit (MVS), angegeben in mm³/s, begrenzt, wie viel Kunststoff ein Hotend zuverlässig aufschmelzen kann; auch Kühlung, Beschleunigung, merkmalsspezifische Geschwindigkeitsgrenzen und die Bauteilgeometrie wirken sich auf das Ergebnis aus. [3] Kleine Schrift, schmale Wände, Löcher und scharfe Konturen sprechen oft für 0.4 mm. Großflächige Hüllen und unkomplizierte Funktionsteile können von 0.6 mm profitieren.
Begriffe: Düsendurchmesser, Linienbreite, Schichthöhe und was „Detail“ bedeutet
Materialextrusion (MEX) ist der ISO/ASTM-Begriff für additive Fertigung, bei der Material gezielt durch eine Düse oder Öffnung ausgebracht wird. ISO/ASTM 52900:2021 ist die zweite Ausgabe der Norm; sie wurde im November 2021 veröffentlicht und 2025 bestätigt. [1] [2] FDM und FFF sind gängige Bezeichnungen für filamentbasierte MEX.
Der nominale Düsendurchmesser ist die physische Öffnung der Düse, etwa 0.4 mm oder 0.6 mm. Er garantiert weder Auflösung noch Oberflächengüte oder Maßgenauigkeit; diese hängen auch vom Verhalten des geschmolzenen Materials und von der Bewegungssteuerung in XY und Z ab. [9] Linienbreite ist die vom Slicer angestrebte Breite einer abgelegten Bahn, die Schichthöhe dagegen der Schritt in Z-Richtung von Schicht zu Schicht. Steht die Extrusionsbreite auf ihrem Standardwert null, leitet PrusaSlicer die Breite aus dem Düsendurchmesser ab; das ist allerdings Slicer-Verhalten und keine physikalische Regel. [4]
Zu den kleinen positiven Merkmalen gehören dünne Säulen und die Striche erhabener Schrift. Negative Merkmale sind Spalte, Schlitze und Freiräume; Löcher sind gekrümmte negative Merkmale mit ihrem eigenen Werkzeugpfad- und Kompensationsverhalten. Bei der Detailwiedergabe geht es darum, ob eine Form Slicing und Materialablage übersteht. Bei der Maßgenauigkeit geht es darum, wie genau ihr gemessenes Maß dem CAD-Modell entspricht. Sofern nicht anders angegeben, setzen die Beispiele hier voraus, dass Arachne oder ein anderer Generator mit variabler Linienbreite aktiviert ist. Arachne ist seit Version 2.5.0 der Standard-Perimetergenerator von PrusaSlicer und variiert die Breite von Perimetern und Lückenfüllungen nach Bedarf. [6] Strategien mit variabler Breite kommen auch in anderen gängigen Slicern zum Einsatz. [15]
Wie ein Düsenwechsel von 0.4 mm auf 0.6 mm die Materialablage verändert
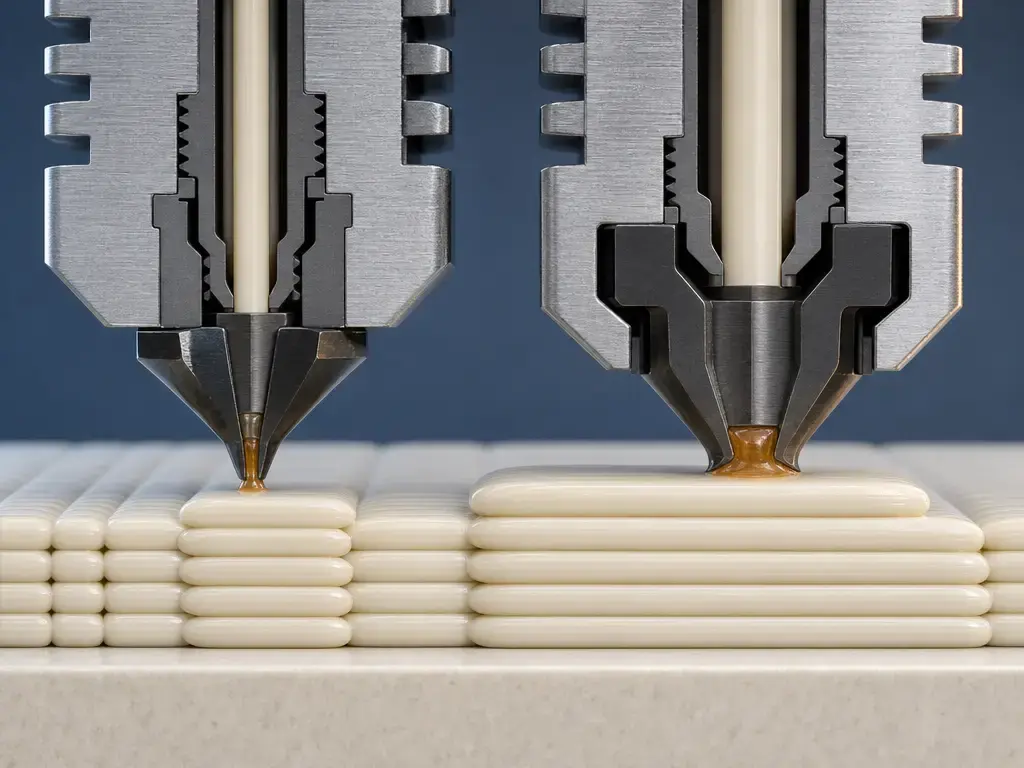
Ein Düsenwechsel verändert zuerst die Geometrie des abgelegten Strangs und erst danach das sichtbare Ergebnis. Geschmolzenes Filament tritt aus der Öffnung aus, wird gegen die vorherige Schicht oder die Druckoberfläche gepresst und bildet eine Bahn, deren Breite und Höhe der Slicer festlegt. Eine breitere oder höhere Bahn hat eine größere Querschnittsfläche und kann Wände und Infill daher mit weniger Pfaden füllen. Sie benötigt aber auch mehr Material pro zurückgelegtem Millimeter.
Die vorgegebene Druckgeschwindigkeit in mm/s ist daher nicht dasselbe wie der Materialdurchsatz in mm³/s. Prusa definiert die durch die MVS begrenzte Geschwindigkeit als MVS geteilt durch die Querschnittsfläche der Extrusion. Der hauseigene Slicer verwendet ein stadionförmiges Querschnittsmodell, das das Volumen genauer berechnet als ein einfaches Rechteck. [3] Eine größere Linienbreite oder Schichthöhe kann die maximale Bewegungsgeschwindigkeit senken, die bei gleicher MVS zulässig ist, auch wenn pro Pfad mehr Material abgelegt wird.
Beim automatischen Breitenverhalten von PrusaSlicer ergibt ein Standardwert von null für die Extrusionsbreite eine Breite vom 1.125-Fachen des nominalen Düsendurchmessers. Bei einer 0.4-mm-Düse sind das 0.45 mm, bei einer 0.6-mm-Düse 0.675 mm. Prusa nennt außerdem rund 110 % des Düsendurchmessers als allgemeinen Ausgangswert. Dies sind Beispiele aus Slicer-Empfehlungen, keine universellen Einstellungen. [4]
Die nutzbare Durchsatzobergrenze hängt außerdem von Extruderkraft, Schmelzdruck, Widerstand im Filamentpfad, Kühlung und merkmalsspezifischen Grenzen ab. Ein Slicer kann Perimetergeschwindigkeit, MVS, Überhanggeschwindigkeit, Kühlverhalten und Mindestschichtzeit jeweils separat begrenzen. [3]
Geschwindigkeit ist nicht nur eine Zahl
Die Druckdauer spiegelt die vorgegebene Geschwindigkeit in mm/s, den Strangquerschnitt, die MVS in mm³/s, Kühlung, Schichtzeit und Beschleunigung wider. Ein 0.6-mm-Profil kann die Zahl der Pfade verringern und einzelne Merkmale dennoch verlangsamen, um innerhalb einer oder mehrerer aktiver Grenzen zu bleiben. [3]
Vergleichstabelle: 0.4-mm- vs. 0.6-mm-Düse
Diese Tabelle ist eine Entscheidungshilfe und kein universelles Datenblatt. Die Ergebnisse hängen von Drucker, Material, gewähltem Profil, Bauteilgeometrie, Kühlleistung und maximaler volumetrischer Geschwindigkeit ab.
Perimeterplanung mit variabler Breite kann Linien verbreitern oder verschmälern und die Lückenfüllung verändern, sodass dieselbe CAD-Wand von verschiedenen Slicern oder Profilen unterschiedlich umgesetzt werden kann. [6] Eine 0.4-mm-Düse ist in der Regel detailfreundlicher, eine 0.6-mm-Düse in der Regel durchsatzfreundlicher, sofern das Bauteil eine breitere Ablage zulässt.
| Kriterium | 0.4 mm (typischer Vorteil) | 0.6 mm (typischer Vorteil) | Wichtige Einschränkung |
|---|---|---|---|
| Kleine positive Merkmale wie Schriftstriche und dünne Säulen | Feinere Werkzeugpfade | — | Geometrie und Perimeterplanung entscheiden, ob das Merkmal erhalten bleibt. |
| Kleine negative Spalte, Schlitze und Löcher | Mehr Raum für schmalere Pfade | — | Löcher hängen außerdem von Kompensation, Kühlung und Ausrichtung ab. |
| Sichtbarkeit der Schichtstufen bei typischen Schichthöhen | Feinere Schichthöhen möglich | Höhere und weniger Schichten | Flächenwinkel und gewählte Schichthöhe sind entscheidend. |
| Maßgenauigkeit und Toleranzen | — | — | Kalibrierung, Schwindung, Druckregelung und Kompensation sind entscheidend; keine der beiden Düsen garantiert Genauigkeit. [9] |
| Potenzieller Durchsatz | — | Größerer Ablagequerschnitt | MVS, Kühlung und Geometrie können den Gewinn begrenzen. [3] |
| Wand- und Perimeterplanung | Geeignet für schmale Wände | Kann Pfade in breiten Wänden einsparen | Planung mit variabler Breite kann beide Ergebnisse verändern. [6] |
| Anpassbarkeit im Slicer | Passt zu gängigen detailorientierten Profilen | Passt zu breiter, einfacher Geometrie | Die Profileinstellungen bleiben ausschlaggebend. |
Schichthöhe, Linienbreite und Wandplanung
Die Schichthöhe ist eine Profilentscheidung, die durch Düsendurchmesser, Leistungsfähigkeit des Druckers, Material und Oberflächenanforderungen begrenzt wird. Prusa empfiehlt eine maximale Schichthöhe von etwa 70 % bis 80 % des Düsendurchmessers und gibt an, dass die Schichthöhe den Düsendurchmesser nicht überschreiten kann. [4] Das Handbuch des Bambu Lab H2D beschreibt die Schichthöhe dagegen als typischerweise 50 % des Düsendurchmessers, mit einem empfohlenen Bereich von 30 % bis 70 %; das Beispiel für 0.4 mm reicht von 0.12 mm bis 0.28 mm. [11]
Rechnerisch angewendet ergibt dieser Bereich 0.18 mm bis 0.42 mm für eine 0.6-mm-Düse: 0.6 × 0.30 = 0.18 mm und 0.6 × 0.70 = 0.42 mm. Diese Rechnung ist aus den Empfehlungen eines einzelnen Herstellers abgeleitet und kein validiertes universelles 0.6-mm-Profil. Das getestete Profil für den jeweiligen Drucker hat Vorrang.
Die Wandplanung ist nicht einfach Düsendurchmesser mal Perimeteranzahl. Benachbarte Bahnen überlappen sich und haben einen geformten Querschnitt. Prusas Beispiel mit 0.45 mm Extrusionsbreite bei 0.2 mm Schichthöhe ergibt für zwei Perimeter eine empfohlene Wandstärke von 0.86 mm statt 0.90 mm. [5] Formlabs nennt ähnlich 1.2 mm statt 1.0 mm als Beispiel für die Wandplanung mit einer 0.4-mm-Düse; das ist jedoch eine Konstruktionsempfehlung und keine universelle Umrechnungsregel. [10]
Konstruktionsprüfungen vor der Wahl von 0.6 mm
- Identifizieren Sie erhabene oder vertiefte Details, deren Erscheinungsbild von einer minimalen Linienbreite abhängt.
- Prüfen Sie Spalte, Schlitze und innere Freiräume, die offen bleiben müssen.
- Prüfen Sie, ob die angestrebte Wandstärke zur geplanten Wandanzahl und zum Verhalten von Arachne passt.
- Untersuchen Sie gekrümmte und geneigte Flächen auf sichtbare Stufenbildung bei der vorgesehenen Schichthöhe.
- Legen Sie fest, ob das kosmetische Erscheinungsbild, die Funktion oder beides Priorität hat.
- Betrachten Sie empfindliche Support-Kontaktflächen und dünne Brücken getrennt von den Hauptwänden.
Druckt eine 0.6-mm-Düse schneller als eine 0.4-mm-Düse?
Oft ja, aber nicht automatisch. Eine 0.6-mm-Düse kann breitere Linien, höhere Schichten oder beides nutzen, sodass großflächige Bereiche weniger Extrusionspfade und weniger Schichten benötigen. Zeit spart das nur, wenn die geforderte Ablage innerhalb der Grenzen des Druckers für Materialfluss und merkmalsspezifische Geschwindigkeiten bleibt. Die MVS kann die Bewegungsgeschwindigkeit deckeln, wenn der Strangquerschnitt wächst. [3]
Als hilfreiche Faustregel gilt:
[
\text{Durchfluss} \approx \text{Linienbreite} \times \text{Schichthöhe} \times \text{Geschwindigkeit}
]
Steigen Breite und Schichthöhe, muss die Bewegungsgeschwindigkeit bei gleicher Durchflussgrenze sinken. Dieser rechteckige Ansatz ist eine Schätzung zur Veranschaulichung, keine exakte Slicer-Berechnung. PrusaSlicer verwendet ein stadionförmiges Extrusionsmodell, und reale Drucke unterliegen mehreren sich überlagernden Einschränkungen statt einer einzigen Durchflussgleichung. [3]
Es gibt keinen verlässlichen, universellen Prozentsatz für die Zeitersparnis mit einer 0.6-mm-Düse. Kleine Perimeter, Brücken, Überhänge, Kühlregeln und Mindestschichtzeiten können einen Druck dominieren, selbst wenn Infill und lange Wände von der breiteren Ablage profitieren. Vergleichen Sie aufeinander abgestimmte Slicer-Schätzungen und überprüfen Sie anschließend repräsentative Teile mit demselben Material und unter denselben Umgebungsbedingungen. [3]
So vergleichen Sie Ihre eigenen Slicer-Schätzungen fair
- Verwenden Sie dasselbe Modell und dasselbe Material.
- Stimmen Sie die funktionalen Anforderungen aufeinander ab, darunter Wandstärke, Infill, Dicke der oberen und unteren Schichten sowie die Support-Strategie.
- Legen Sie zuerst ein Oberflächen- oder Detailziel fest, etwa eine ähnliche Stufenbildung auf sichtbaren Flächen, statt beliebige Voreinstellungen zu vergleichen.
- Legen Sie realistische MVS-Grenzen für die Kombination aus Drucker, Hotend, Düse, Filament und Temperatur fest. [3]
- Vergleichen Sie die geschätzte Zeit und, falls getestet, die gemessene Zeit.
Slicer-Workflow nach einem Wechsel des Düsendurchmessers
Ein Wechsel der Düsenhardware ist noch kein vollständiger Profilwechsel. Wählen Sie ein Druckerprofil, das zur eingebauten Düse passt, und überprüfen Sie dann die Einstellung des Düsendurchmessers im Slicer. Prusa weist darauf hin, dass diese Einstellung in erster Linie eine Maschinengrenze ist und PrusaSlicer nicht von selbst dickere Linien erzeugen lässt; die Einrichtung der Extrusionsbreite bleibt unerlässlich. [4] Außerdem weist Prusa Nutzer seines HT Hotends an, das richtige Druckerprofil und den passenden Düsendurchmesser auszuwählen. [7]
Validieren Sie die Einstellungen erneut, die den neuen Düsendurchmesser in abgelegte Geometrie umsetzen: Linienbreitenstrategie, Arachne-Verhalten, Schichthöhenbereich, Einstellungen der ersten Schicht, Temperatur, Kühlung, Retraction sowie gegebenenfalls Pressure Advance bzw. Linear Advance. Brücken verdienen eine eigene Prüfung, da ihr Durchfluss- und Kühlverhalten von gewöhnlichen Perimetern abweichen kann. Die MVS sollte für die tatsächliche Kombination aus Drucker, Hotend, Düse, Filament und Temperatur festgelegt und nicht als universelle Materialkonstante behandelt werden. [3]
Checkliste für den Wechsel auf eine 0.6-mm-Düse
- Wählen oder erstellen Sie ein Profil für die tatsächlich eingebaute 0.6-mm-Düse und den vorgesehenen Perimetergenerator, einschließlich Arachne, falls verwendet. [6]
- Überprüfen Sie die Linienbreitenstrategie: automatische Breite oder explizit konfigurierte Breiten. [4]
- Verwenden Sie einen validierten, konservativen Schichthöhenbereich für die Kombination aus Drucker und Düse. [4] [11]
- Validieren Sie Haftung und Anpressung der ersten Schicht sowie gegebenenfalls die Elefantenfußkompensation erneut.
- Prüfen Sie die MVS für die konkrete Kombination aus Drucker, Hotend, Düse, Filament und Temperatur erneut. [3]
- Drucken Sie einen Detailtest mit Schrift, dünnen Wänden, Löchern, Spalten, Brücken, Überhängen und Support-Kontaktflächen.
Detailwiedergabe vs. Maßgenauigkeit
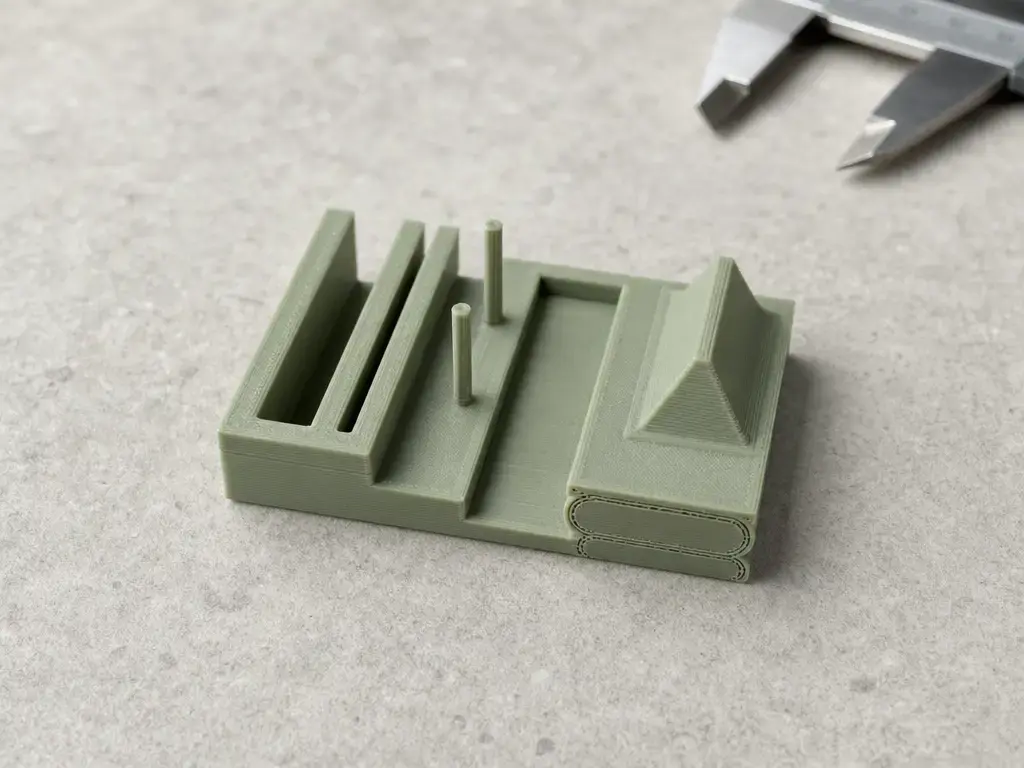
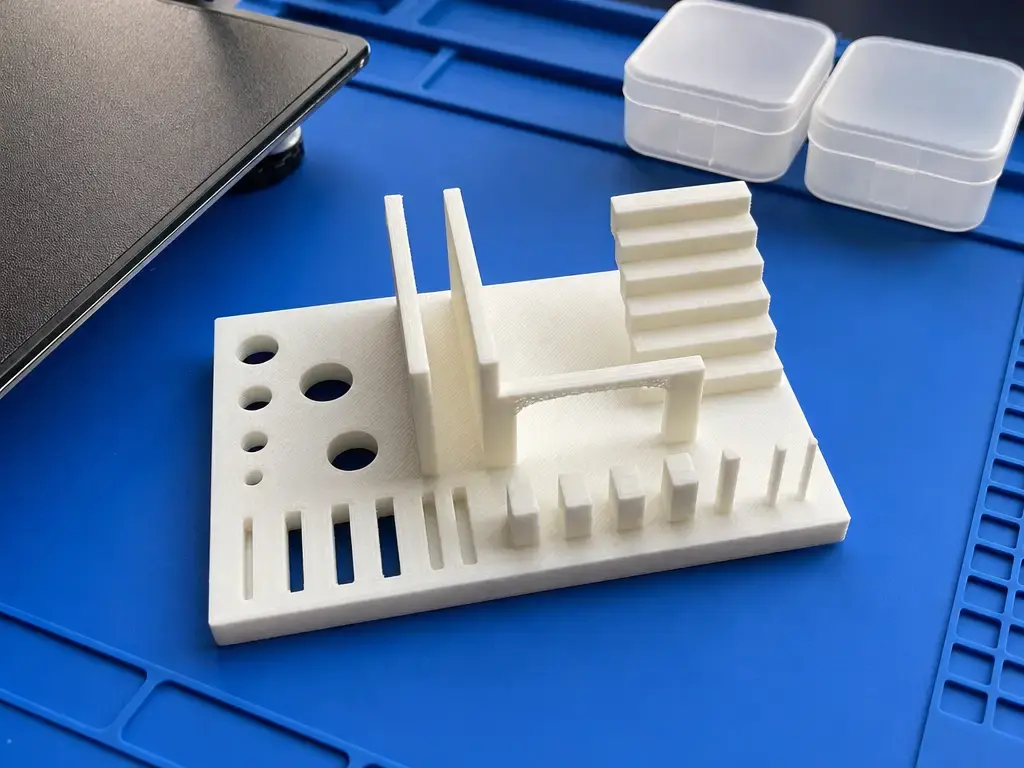
Eine geringere Extrusionsbreite kann helfen, dünne positive Merkmale wie erhabene Schrift und Stifte sowie schmale negative Merkmale wie Schlitze und Spalte wiederzugeben. Dadurch ist ein 0.4-mm-Setup bei vielen Modellen detailfreundlich, während ein 0.6-mm-Setup oft durchsatzfreundlich ist, wo breitere Bahnen hineinpassen. Es handelt sich nicht um eine Unterscheidung zwischen genau und ungenau. Die Endmaße hängen auch vom Bewegungsverhalten, der Materialschwindung, dem Extrusionsverhalten, der Ausrichtung und der im CAD oder im Slicer angewendeten Kompensation ab. Der Düsendurchmesser allein garantiert weder Auflösung noch Maßgenauigkeit. [9]
Löcher können ein Übermaß im CAD-Modell oder eine Kompensationseinstellung im Slicer erfordern, die mit einem Testteil statt mit einem universellen Wert validiert wird. Arachne und das Verhalten der Lückenfüllung können darüber entscheiden, ob ein grenzwertiges Merkmal überhaupt einen Extrusionspfad erhält. [6] In PrusaSlicer kann die Option „Dünne Wände erkennen“ (Detect thin walls) für manche dünnen Bereiche einen einzelnen Perimeter erzeugen, doch Wände unterhalb der effektiven Breite eines einzelnen Perimeters können trotzdem ausgelassen werden; bei aktivem Arachne ist die Option deaktiviert. [5] Dass ein Slicer etwas Erkennbares erzeugt, ist nicht dasselbe, wie ein Merkmal mit seinen vorgesehenen Maßen wiederzugeben.
Wann eine 0.4-mm-Düse meist die bessere Wahl ist
Eine 0.4-mm-Düse ist meist die bessere Wahl, wenn ein Modell kleine, eng beieinanderliegende Geometrie statt großflächiger Materialablage erfordert. Typische Fälle sind Miniaturen, kleine Schriften oder Logos, knappe Freiräume, schmale Schlitze, dünne Zierelemente und empfindliche Support-Kontaktflächen. Praktisch ist sie auch, wenn eine geringe Schichthöhe vor allem gewählt wird, um das Erscheinungsbild flacher Rundungen und geneigter Flächen zu verbessern. Das sind bedingte Vorteile und kein Beleg dafür, dass 0.4 mm immer genauer ist. Endmaße und Detailqualität hängen weiterhin vom gesamten Drucksystem, dem Materialverhalten, der Ausrichtung und den Einstellungen ab. [9]
Wann eine 0.6-mm-Düse meist die bessere Wahl ist
Eine 0.6-mm-Düse eignet sich meist gut für größere Funktionsteile, deren Geometrie von breiten Wänden und langen Bahnen geprägt ist, etwa Halterungen, Lehren, Vorrichtungen, Gehäuse, Organizer und frühe Konstruktionsentwürfe. Solche Teile vertragen oft breitere Extrusionspfade und gröber gestufte Oberflächen, wenn sie dafür weniger Werkzeugpfade benötigen.
Der Vorteil ist an Bedingungen geknüpft. Breitere Linien oder höhere Schichten müssen für die geforderten Oberflächen und Merkmale akzeptabel sein, und der Drucker muss den geforderten Durchfluss innerhalb der MVS- und Kühlgrenzen aufrechterhalten können. [3] Kleine Perimeter, Löcher, Brücken, Überhänge, Kühlregeln und Mindestschichtzeiten können trotzdem die Gesamtdauer bestimmen. Eine 0.6-mm-Düse ist daher eine geometrie- und profilabhängige Wahl für mehr Durchsatz, kein universelles Upgrade.
Grenzen: Details, dünne Wände, Brücken, Überhänge, Kühlung und Warping
Eine 0.6-mm-Düse hebt die Grenzen nicht auf, die durch Geometrie, Material, Lüfterleistung, Temperatur, Brückenlänge und Abkühlzeit gesetzt werden. Kleine Details und dünne Wände hängen stark vom Perimetergenerator und den Einstellungen des Slicers ab. Planung mit variabler Breite und Lückenfüllung können Bereiche erhalten, die eine Strategie mit fester Breite weglassen würde, die Ergebnisse bleiben aber modellspezifisch. [5] [6] Brücken und Überhänge können ein anderes Durchfluss-, Geschwindigkeits- und Kühlverhalten erfordern als gewöhnliche Wände; Profile für breitere Düsen müssen daher gesondert geprüft werden, statt eine Einstellung global zu ändern.
Prusa weist darauf hin, dass größere Düsendurchmesser mehr massives Material ablegen, das abkühlen muss, was Warping verstärken kann – besonders bei Materialien wie ASA und PC Blend. [8] Die mechanische Leistungsfähigkeit sollte nicht allein nach dem Düsendurchmesser beurteilt werden; Material, Geometrie, Ausrichtung und Prozessbedingungen tragen alle zum Ergebnis bei. [12]
Forschung und Normen: Warum es keine pauschale Upgrade-Antwort gibt
Die Forschung zur Materialextrusion betrachtet den Düsendurchmesser als eine Bedingung innerhalb eines größeren Prozessfensters. Die NIST-Übersicht nennt unter anderem Rasterwinkel, Luftspalt, Filamentbreite, Schichthöhe und Bauteilausrichtung als Einflussfaktoren. [12] Diese Variablen können mit Geometrie und Materialverhalten zusammenwirken; ein Wechsel von 0.4 mm auf 0.6 mm isoliert daher keine einzelne Ursache und liefert kein übertragbares Einzelergebnis. Ein zitiertes Abstract aus dem Rapid Prototyping Journal führt Düsendurchmesser, Schichtdicke und Ausrichtung ebenfalls als getrennte Parameter auf, ohne für diesen Vergleich ein allgemeingültiges Ergebnis zu belegen. [17]
Mechanische oder maßliche Aussagen erfordern Angaben zum Prozess- und Prüfkontext. ASTM F2971-13(2021) legt ein Verfahren für die Dokumentation von Daten aus Prüfkörpern der additiven Fertigung fest, während ASTM F3489-23 die vielfältigen Einflüsse auf angegebene Eigenschaften aus der Polymer-Materialextrusion sowie die Notwendigkeit betont, relevante Faktoren zu erfassen. [13] [14] Diese Normen ermöglichen nachvollziehbare Vergleiche; sie schreiben weder 0.4 mm noch 0.6 mm als grundsätzlich richtige Wahl vor.
Fazit: Welche Düse ist besser – 0.4 oder 0.6?
Bei der Wahl zwischen 0.4- und 0.6-mm-Düse bleibt 0.4 mm die vielseitige Option, wenn Detailwiedergabe, eng beieinanderliegende Geometrie und auf das Erscheinungsbild ausgerichtete Schichthöhen wichtig sind. Eine 0.6-mm-Düse eignet sich besser, wenn das Modell breitere Linien und höhere Schichten verträgt und weniger Pfade den Arbeitsaufwand verringern können. Keiner der beiden Durchmesser gewinnt unabhängig von Drucker oder Bauteil. MVS, merkmalsspezifische Geschwindigkeitsgrenzen, Kühlung, Überhänge, Brücken, Schichtzeit, Beschleunigung und Materialverhalten können das Ergebnis begrenzen. [3] Treffen Sie die Wahl anhand der funktionalen und optischen Anforderungen und validieren Sie das gewählte Profil anschließend an der vorgesehenen Geometrie und dem vorgesehenen Material.
Häufig gestellte Fragen
Düse 0.4 oder 0.6: Was ist für Einsteiger besser?
Eine 0.4-mm-Düse ist meist der einfachere Ausgangspunkt, weil gängige Druckerprofile und Modellannahmen oft auf sie ausgelegt sind. Wählen Sie 0.6 mm, wenn das Bauteil großflächige Geometrie hat und weniger Werkzeugpfade wichtiger sind als kleine Details. Keine der beiden Optionen erspart es, Slicer-Profil und Extrusionseinstellungen auf die eingebaute Düse abzustimmen. [4]
Druckt eine 0.6-Düse schneller als eine 0.4-Düse?
Oft, aber nicht automatisch. Breitere und höhere Extrusionspfade können die Zahl der Pfade und Schichten verringern, doch MVS, Kühlung, Brücken, Überhänge und merkmalsspezifische Geschwindigkeitsgrenzen können das Ergebnis einschränken. [3] Es gibt keinen universellen Prozentsatz für die Zeitersparnis. Vergleichen Sie aufeinander abgestimmte Slicer-Schätzungen und messen Sie anschließend repräsentative Drucke, wenn es auf die Zeit ankommt.
Welche Schichthöhe eignet sich für eine 0.6-mm-Düse?
Verwenden Sie zuerst das validierte Profil für Drucker und Material. Prusa nennt eine maximale Schichthöhe von etwa 70 % bis 80 % des Düsendurchmessers, während Bambu einen empfohlenen Bereich von 30 % bis 70 % angibt. [4] [11] Rechnerisch auf 0.6 mm angewendet ergibt Bambus Bereich 0.18 mm bis 0.42 mm; das ist jedoch eine vom Hersteller abgeleitete Empfehlung und kein universelles Profil.
Verschlechtert eine 0.6-Düse die Druckqualität im Vergleich zu 0.4?
Sie kann das Erscheinungsbild verändern, doch „Qualität“ hat mehrere Bedeutungen. Mit einer 0.6-mm-Düse lassen sich kleine Details unter Umständen schwerer wiedergeben, und bei höheren Schichten kann eine stärkere Stufenbildung sichtbar werden. Andererseits kann sie die Zahl der Pfade bei breiten Wänden verringern. Oberflächenartefakte hängen weiterhin von Kühlung, Durchflussregelung, Geometrie und Einstellungen ab, nicht allein vom Düsendurchmesser.
Wie verändern Linienbreite und Arachne bzw. variable Linienbreite den Druck dünner Wände?
Generatoren mit variabler Linienbreite wie Arachne können Perimeterbreiten und Lückenfüllungen so anpassen, dass auch Wände abgedeckt werden, die eine Planung mit fester Breite auslassen oder schlecht umsetzen würde. [6] Das kann die Chance erhöhen, dass ein dünner Bereich einen Werkzeugpfad erhält, garantiert aber weder das vorgesehene Maß noch Festigkeit oder Erscheinungsbild. Prüfen Sie die Slicer-Vorschau an schmalen Wänden, Spalten und Schrift.
Was sollte man im Slicer nach dem Wechsel von 0.4 auf 0.6 ändern?
Wählen Sie ein passendes 0.6-mm-Druckerprofil und überprüfen Sie dann die Linienbreitenstrategie, Arachne oder andere Einstellungen für variable Breite, den Schichthöhenbereich und das Verhalten der ersten Schicht. [4] [6] Prüfen Sie Temperatur, Kühlung, Retraction, Brückenverhalten und MVS für die tatsächliche Kombination aus Hotend, Düse, Filament und Temperatur erneut. [3] Testen Sie detailreiche Geometrie, bevor Sie sich auf Produktionsteile festlegen.
Quellen
- ISO/ASTM 52900:2021, Metadaten des Normeintrags — ISO
- ISO/ASTM 52900:2021, Vorschau-PDF (Leseprobe) — ISO/ASTM
- Max volumetric speed — Prusa Knowledge Base
- Creating profiles for different nozzles — Prusa Knowledge Base
- Layers and perimeters — Prusa Knowledge Base
- Arachne perimeter generator — Prusa Knowledge Base
- Using the HT Hotend — Prusa Knowledge Base
- Prusa nozzle types for Nextruder printers — Prusa Knowledge Base
- FDM vs. SLA vs. SLS — Formlabs
- Minimum wall thickness for 3D printing — Formlabs