
Zusammenfassung
Die Wandstärke beim 3D-Druck beeinflusst, ob sich ein Teil sauber slicen, nach dem Druck handhaben und mit dem erforderlichen Gleichgewicht aus Festigkeit, Oberflächenqualität, Zeit und Materialeinsatz verwenden lässt. In der additiven Fertigung werden Teile durch die schrittweise Zugabe von Material als physische 3D-Geometrien aufgebaut, doch eine Wand, die bei einem Verfahren oder einer Druckerkonfiguration funktioniert, kann bei einer anderen versagen. [1]
Es gibt keine universell beste oder minimale Wandstärke. ISO/ASTM 52902 ist ein Standard zur Bewertung geometrischer Fähigkeiten, schreibt jedoch weder ein Herstellungsverfahren noch einen Satz Maschineneinstellungen für ein Prüfteil vor und kann daher nicht als universelle Regel zur Wandstärke gelesen werden. [2] In der Praxis hängt eine funktionierende Wand vom Verfahren, Material, der Teilegröße, Ausrichtung, Wandhöhe, lokalen Stützsituation, dem Verhalten des Slicers und den Vorgängen nach dem Druck ab, etwa Waschen, Nachhärten, Auspacken, Entpulvern, Bearbeiten oder Schleifen. [2]
Was ist die Wandstärke beim 3D-Druck?
Die Wandstärke ist der Abstand zwischen einer Oberfläche eines Teils und der gegenüberliegenden Oberfläche über diesen Wandabschnitt hinweg. Bei einem hohlen Kasten ist sie die Schalendicke von der Außenfläche bis zur Innenfläche. Bei einer massiven Rippe oder einem klingenartigen Merkmal ist sie die Breite dieses Merkmals über seinen dünnsten Querschnitt hinweg. [18]
In der Praxis werden drei Bedeutungen vermischt. Die erste ist die nominelle CAD-Wandstärke, also das, was Sie modelliert haben. Die zweite ist die vom Slicer angestrebte Schalendicke, die der Slicer anhand von Perimeteranzahl, Linienbreite und zugehörigen Einstellungen zu erzeugen versucht. Die dritte ist die tatsächlich gedruckte Wandstärke, also das, was das fertige Teil nach Werkzeugpfaderzeugung, Materialfluss, Schrumpfung, Aushärtung, Abkühlung und Nachbearbeitung tatsächlich misst. [4] [10] Ein Mesh bringt eine weitere Komplikation mit sich: Die Fusion-Dokumentation von Autodesk weist darauf hin, dass ein Mesh selbst keine Dicke hat; die herstellbare Dicke ergibt sich also daraus, wie die Geometrie ein Volumen umschließt, und nicht allein aus einer Oberflächendarstellung. [4]
Die Wandstärke ist nicht dasselbe wie Festigkeit, Genauigkeit oder Auflösung. Sie beeinflusst diese Ergebnisse oft, bleibt aber eine eigenständige geometrische Variable. Die Fülldichte ist wiederum separat: Der Softwareleitfaden von UltiMaker behandelt 0% Füllung als vollständig hohles Modell und 100% Füllung als vollständig massives Modell, was zeigt, dass interner Füllanteil und Wandgeometrie unterschiedliche Steuergrößen sind. [8]
Verwechseln Sie die Wandstärke nicht mit:
- Schichthöhe. [6]
- Linienbreite oder Extrusionsbreite. [9]
- Fülldichte. [8]
- Ober- oder Unterseitendicke. [6]
- Maßtoleranz. [18]
- Oberflächentextur-Einstellungen wie Fuzzy Skin. [7]
Warum Regeln zur Wandstärke existieren
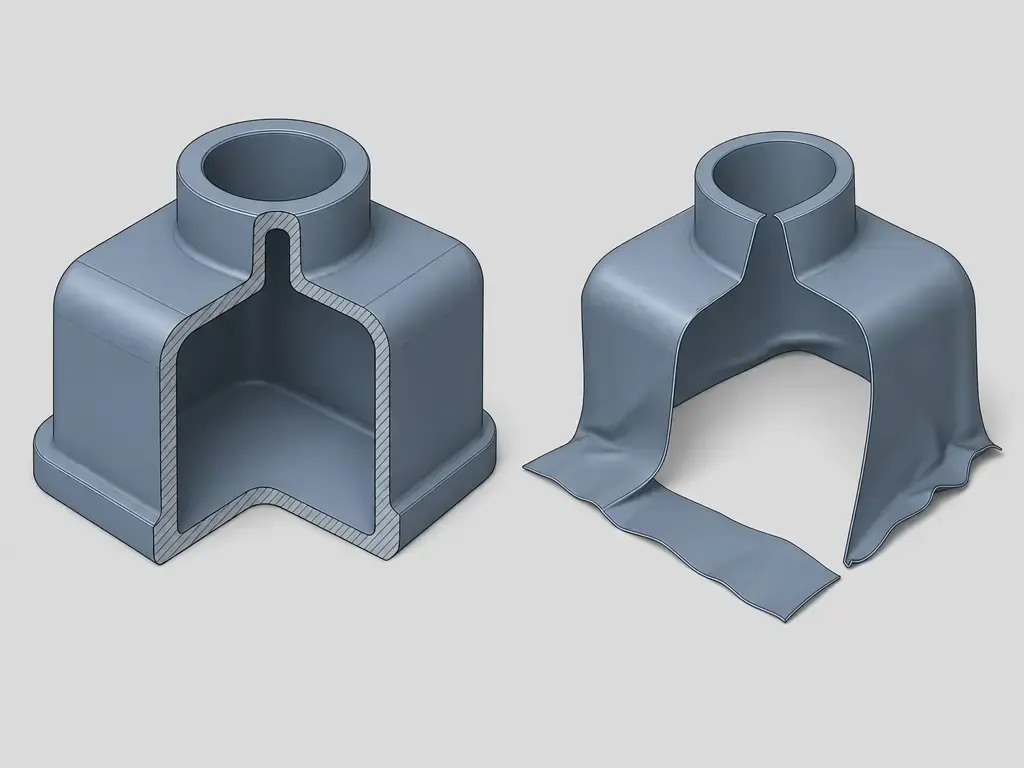
Slicer benötigen gültige, geschlossene Geometrien. Die 3D Print Toolbox von Blender beschreibt druckbare Meshes als wasserdichte geschlossene Oberflächen, definiert Non-Manifold-Kanten als Kanten, die nicht mit genau zwei Flächen verbunden sind, und warnt, dass sehr dünne Geometrie vom Slicer möglicherweise vollständig übersehen wird. [3] Autodesk ergänzt den Punkt, dass ein Mesh selbst keine Dicke hat. [4] Zusammen erklären diese Punkte, warum ein Teil auf dem Bildschirm plausibel aussehen und dennoch als druckbare Geometrie versagen kann, wenn die Schale non-manifold, offen oder effektiv ohne Dicke ist. Ist ein Modell non-manifold oder kollabiert eine Wand zu einer Oberfläche ohne eingeschlossenes Volumen, können Wände und feine Merkmale in der Vorschau oder im gedruckten Teil verschwinden. [3] [4]
Perimeter im Vergleich zur Wandstärke
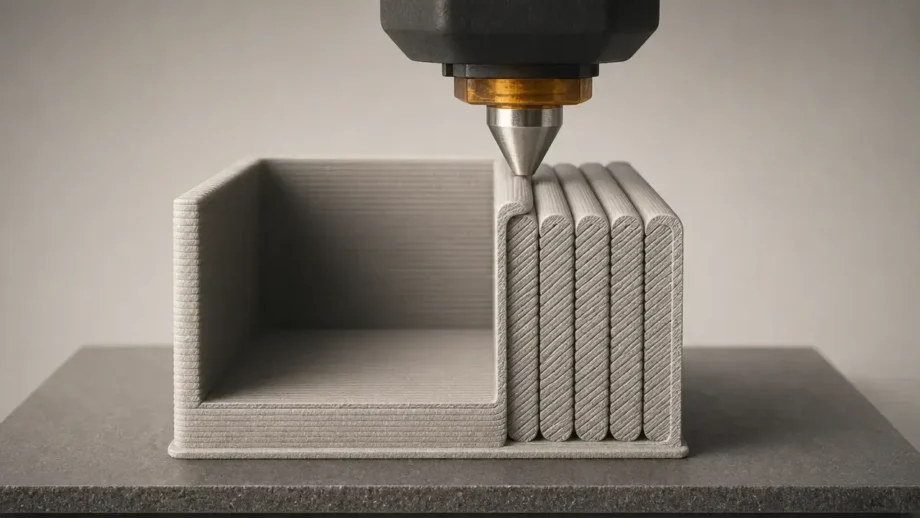
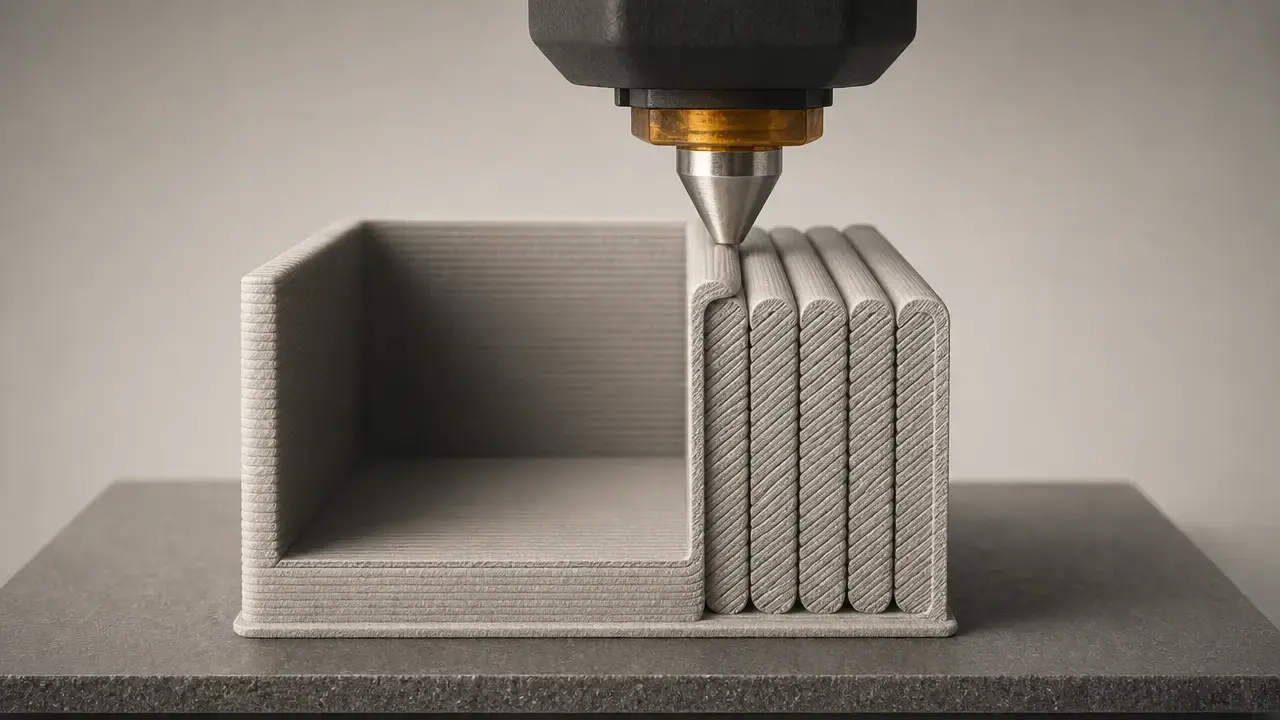
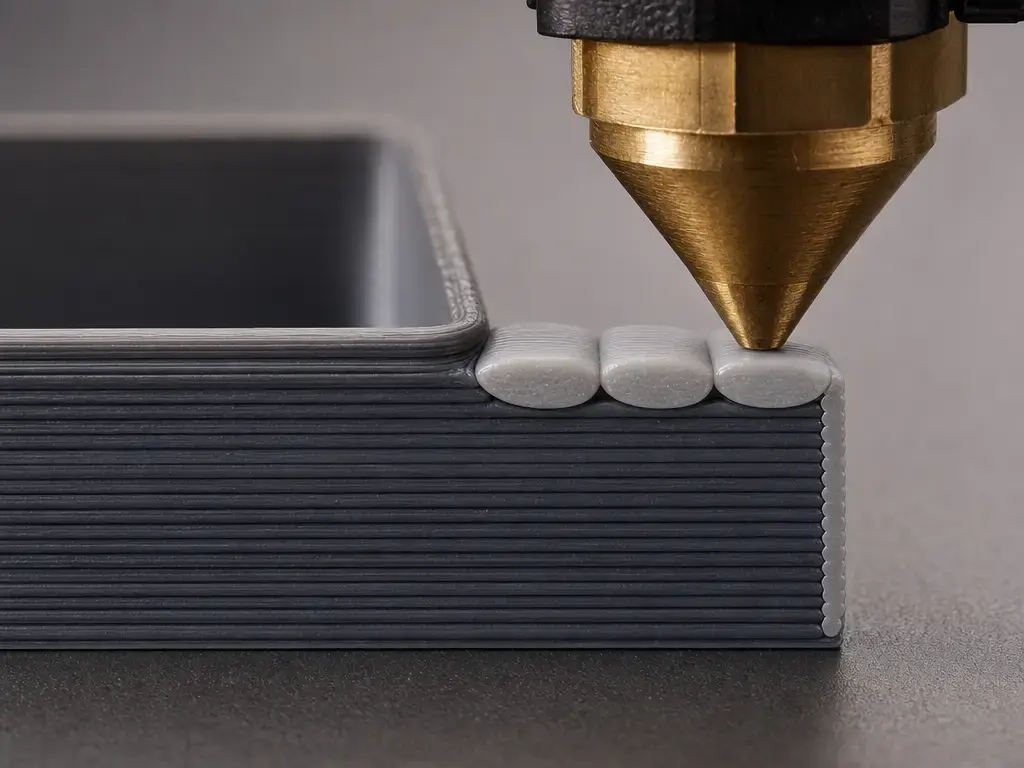
In FDM- und FFF-Slicern beschreiben Perimeter, Wände, Wandschleifen und Anzahl der Wandlinien, wie viele Extrusionspfade um die Außenseite jeder Schicht gelegt werden. Es sind Begriffe für die Pfadanzahl, keine direkten Messwerte der fertigen Wand. Ein Slicer kann angewiesen werden, zwei oder drei Wandschleifen zu drucken, doch die tatsächliche Wandstärke hängt weiterhin von der für diese Schleifen verwendeten Linienbreite und davon ab, ob der Slicer Breiten konstant hält oder variiert. [9] [10]
Ein nützliches profilspezifisches Beispiel stammt von Prusa. In seinem Modellierungsleitfaden verwendet Prusa eine 0.4 mm-Düse und eine PrusaSlicer-Extrusionsbreite von 0.45 mm, was etwa 0.45 mm für 1 Perimeter, 0.9 mm für 2, 1.35 mm für 3 und 1.8 mm für 4 ergibt. Prusa erklärt außerdem, dass Wände, die dünner als ein Düsenperimeter sind, nicht druckbar sind. [5] Das ist hilfreiche Einsteigerrechnung, aber kein universelles FDM-Gesetz. Es ist ein Slicer-Profilbeispiel, und Prusa kennzeichnet diese Werte ausdrücklich als Näherungen, die je nach Slicer-Einstellungen variieren können. [5] Der wichtige Unterschied besteht darin, dass Düsendurchmesser und tatsächliche Linienbreite zusammenhängen, aber nicht identisch sind; „0.4 mm-Düse“ bedeutet also nicht automatisch „0.4 mm gedruckte Wandlinie“. [5] [9]
Einfache FDM/FFF-Formel für die Wand
Für Einsteiger lautet die einfachste Schätzung: ungefähre Wandstärke = Anzahl der Wandlinien × Linienbreite. [5] Dies ist ein guter erster Ansatz, um eine CAD-Wand in Slicer-Einstellungen zu übertragen, insbesondere wenn eine Schale ungefähr auf einem, zwei, drei oder vier Perimeterpfaden liegen soll. Es ist jedoch nur eine Anfangsschätzung und keine Messgarantie. [5] [10]
Warum die Rechnung nur näherungsweise gilt
Die Näherung bricht zusammen, weil Slicer nicht immer jede Wandlinie mit einer festen Breite ausführen. Laut Dokumentation von OrcaSlicer verwendet der Classic-Wandgenerator die definierte Linienbreite und variiert die Extrusionsbreite nicht, während Arachne die Extrusionsbreite dynamisch anpasst, um dünnen Merkmalen und Übergängen bei der Wandanzahl genauer zu folgen. [10] Der Leitfaden zur Linienbreite von OrcaSlicer weist zudem darauf hin, dass Arachne konfigurierte Breiten als Referenz statt als strikte Konstante nutzt. [9] Dieses Verhalten entspricht der Forschung zu Werkzeugpfaden mit adaptiver Breite, die Unterfüllung und Überfüllung bei konturparallelen Pfaden reduzieren soll. [24] Verwenden Sie die Formel zur Planung und überprüfen Sie anschließend die tatsächlichen Werkzeugpfade in der Slicer-Vorschau oder durch Messung an einem Testdruck. [10]
Wandstärke im Vergleich zur Fülldichte
Wände und Füllung erfüllen unterschiedliche Aufgaben. Die Wand definiert die äußere Schale, sichtbare Form, Kantensteifigkeit und einen großen Teil der lokalen Haltbarkeit des Teils. Die Füllung füllt das Innere und verändert Masse, Druckzeit, die Abstützung oberer Flächen und einige mechanische Eigenschaften. Der Leitfaden von UltiMaker verdeutlicht die Endpunkte: 0% Füllung ist vollständig hohl, während 100% Füllung vollständig massiv ist. [8] Ein Teil kann daher dicke Wände mit leichter Füllung, dünne Wände mit dichter Füllung oder jede Mischung dazwischen haben.
Der Kompromiss bei der Festigkeit ist real, aber nicht universell. In einer PLA-Studie mit einem Creality Ender 3 V2, Ultimaker Cura, 20% Füllung und 0.20 mm Schichthöhe betrug der gemessene Elastizitätsmodul für 1, 2 und 3 Perimeter 626.14 MPa, 719.99 MPa und 804.29 MPa. [22] Das zeigt zwar in dieser Konfiguration einen Steifigkeitsanstieg mit der Perimeteranzahl, sollte aber nicht auf alle Materialien, Drucker oder Lastfälle verallgemeinert werden. [22] Behaupten Sie nicht, dass Wände immer besser als Füllung sind, sofern Sie nicht eine konkrete Testkonfiguration und Messgröße beschreiben. [22]
Wann die Wandstärke vor der Fülldichte erhöht werden sollte:
- dünne Kästen, Halterungen, Clips oder Gehäuse, die Biegebelastungen ausgesetzt sind
- Schraubdome, Einsätze, Ecken und Kanten, die die Schale direkt belasten
- Teile, die Spielraum zum Schleifen oder für andere Nachbearbeitung benötigen
- hohle Harz- oder Pulverbettteile, die nach dem Druck eine höhere Handhabungsfestigkeit benötigen. [13] [15] [21]
Schalendicke, Ober- und Unterseitendicke sowie hohle Teile
In der Slicer-Terminologie bezeichnet Schalendicke üblicherweise die durch Perimeter aufgebauten Seitenwände, während sich Ober- und Unterseitendicke auf horizontale massive Deckschichten bezieht. Die Dokumentation von Prusa zeigt, warum „obere Dicke = Anzahl massiver Schichten × Schichthöhe“ nur eine profilgebundene Näherung ist: Um eine ähnliche Ober- oder Unterseitendicke beizubehalten, kann eine 0.3 mm Schichthöhe 3 obere Schichten nutzen, während eine 0.1 mm Schichthöhe 9 nutzen kann. [6] Die Logik ist nützlich, doch lokale Schichthöhe, Profilvorgaben und Funktionen für variable Schichthöhen können das Ergebnis verändern. [6]
Hohle Teile erfordern einen weiteren Realitätscheck. In Harz-, Polymer-Pulverbett- und Metall-Workflows muss eine Wand Waschen, Nachhärten, Auspacken, Entpulvern und Handhabung überstehen, nicht nur den Moment des Druckens. Die Fuse 1-Dokumentation warnt, dass nicht abgestützte Wände bei oder unter 0.6 mm sich verziehen oder ablösen können, und ein SAF-Konstruktionsleitfaden für das Pulverbett weist darauf hin, dass sehr kleine Merkmale Auspacken und Entpulvern möglicherweise nicht überstehen, selbst wenn sie gebaut werden können. [15] [21]
Minimale Wandstärke nach Verfahren
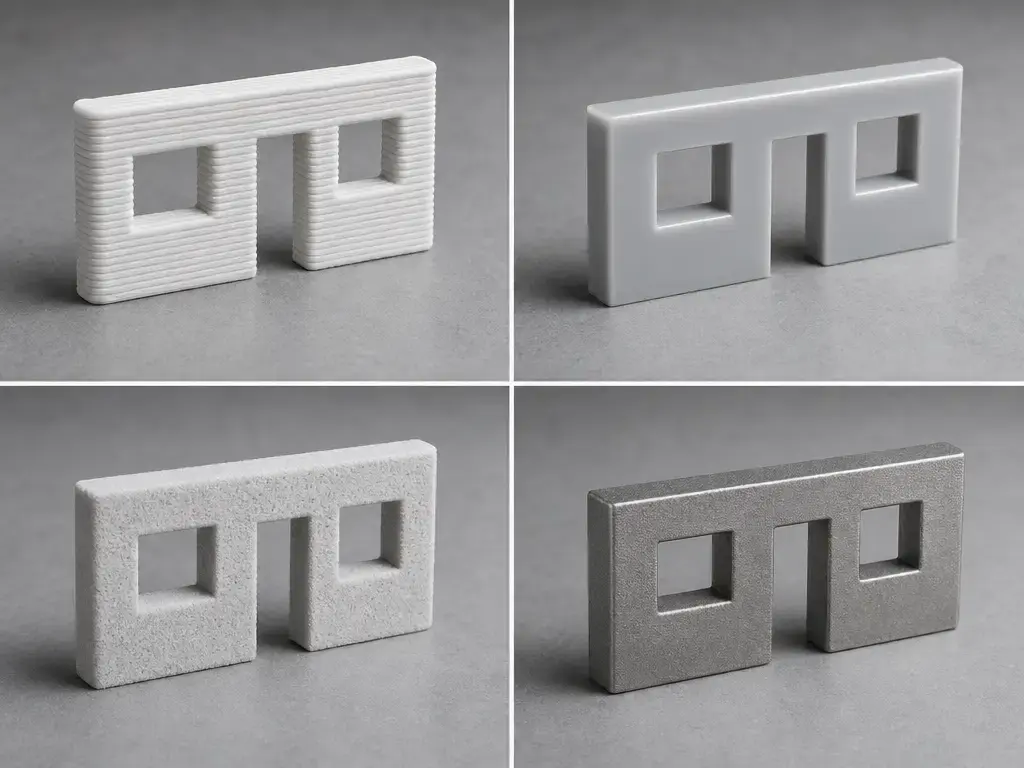
Behandeln Sie die folgenden Werte als quellspezifische Ausgangspunkte, nicht als Garantien. Verschiedene Verfahren erzeugen und stützen Wände auf unterschiedliche Weise: FDM extrudiert eine Raupe, Harzverfahren müssen Schälkräften und der Handhabung mit Lösungsmitteln widerstehen, Polymer-Pulverbettteile werden durch umgebendes Pulver abgestützt, benötigen aber weiterhin Überlebensfähigkeit bei der Nachbearbeitung, und Metall-Pulverbettwände hängen mit Wärmefluss, Stützstrategie und Eigenspannungen zusammen. [5] [13] [14] [18]
| Verfahren | Quellspezifisches Mindestbeispiel | Beste Verwendung im Artikel | Einschränkung |
|---|---|---|---|
| FDM/FFF (Materialextrusion) | Prusa-Beispiel: 0.4 mm-Düse, 0.45 mm Linienbreite, 1 Perimeter ≈ 0.45 mm. [5] | Slicer-Rechnung und geometrische Druckbarkeit erklären | Profilspezifisch; Wandgenerator und Linienbreite verändern das Ergebnis |
| Bad-Photopolymerisation (SLA/Harz) | Formlabs Form 4/Form 4B mit Grey Resin V5 bei 50 µm: angestrebte minimale abgestützte Wand 0.2 mm, tatsächlich 0.17 mm; angestrebte minimale nicht abgestützte Wand 0.2 mm, tatsächlich 0.18 mm. [13] | Ein hochauflösendes Harzbeispiel zeigen | Keine universelle Garantie für SLA, DLP oder MSLA; Waschen und Nachhärten bleiben relevant |
| Polymer-Pulverbettfusion (SLS-Beispiel) | Formlabs Fuse 1-Generation mit Nylon 12: vertikale Wände 0.6 mm, horizontale Wände 0.3 mm für abgestützte und nicht abgestützte Fälle. [14] | Wandregeln für Pulververfahren zeigen | Handhabung und Entpulvern können dünne Teile weiterhin beschädigen |
| Metall-Pulverbettfusion (LPBF/DMLS-Beispiel) | Materialise AlSi10Mg: 1.0 mm Standard Grade, 0.5 mm Performance Grade und 2.0 mm für strukturelle Wände empfohlen. [18] | Metallspezifische DfAM-Einschränkungen zeigen | Legierungs-, Anbieter- und verfahrensspezifisch; Dicke allein genügt nicht |
„Abgestützt“ und „nicht abgestützt“ sind verfahrensspezifische Bezeichnungen, keine universelle Bedingung. Bei FFF beziehen sie sich auf Raupenplatzierung und Schalenerzeugung, bei der Bad-Photopolymerisation auf lokale Verbindung sowie Schäl- und Handhabungsrisiko, bei der Polymer-Pulverbettfusion auf Geometrie plus Überlebensfähigkeit nach dem Entpulvern und bei der Metall-Pulverbettfusion auf thermische und mechanische Stützbedingungen. [10] [13] [14] [19]
- FDM/FFF: Die obige Prusa-Zahl ist ein Beispiel für die Pfadplanung mit einer 0.4 mm-Düse und 0.45 mm Extrusionsbreite, keine Abnahmeregel eines Dienstleisters. [5]
- Harz: Die Werte von 0.2 mm gelten für Form 4/Form 4B, Grey Resin V5 und 50 µm Schichthöhe. [13]
- Polymer-Pulverbett: Die Fuse 1-Werte stammen von Nylon 12 auf dieser Plattform; dünne Wände können sich weiterhin verziehen, ablösen oder beim Entfernen des Pulvers und bei der Handhabung beschädigt werden. [14] [15]
- Metall-Pulverbett: Die Materialise-Werte beziehen sich auf AlSi10Mg-Leitlinien, und dickere Zonen können ebenfalls das Risiko für Spannungen und Verformungen erhöhen. [18]
FDM- und FFF-Minima: drei unterschiedliche Bedeutungen von Minimum
In FDM-Diskussionen werden häufig drei unterschiedliche „Minima“ zu einer Zahl vermischt, was unnötige Widersprüche erzeugt. Die Rechnung eines Desktop-Slicers beantwortet, ob eine Wand überhaupt erzeugt oder gedruckt werden kann, während Regeln von Dienstleistern beantworten, ob sie in einem qualifizierten Prozess Erwartungen an Stabilität und Qualität erfüllt. [5] [16] [17]
- Untergrenze der geometrischen Druckbarkeit: Im Prusa-Beispiel sind Wände, die dünner als ein Perimeter sind, nicht druckbar, und ein Perimeter beträgt etwa 0.45 mm bei einer 0.4 mm-Düse und 0.45 mm Extrusionsbreite. [5]
- Desktop-Ausgangswerte: Formlabs nennt für FDM 1 mm als verfahrensübergreifenden Ausgangswert und merkt an, dass mit einer 0.4 mm-Düse 1.2 mm besser druckbar sein können als 1.0 mm, weil die Dicke durch 0.4 teilbar ist. [12]
- Regeln zur Herstellbarkeit in der Industrie oder bei Dienstleistern: Stratasys Direct empfiehlt die 4-fache Schichthöhe als minimale FDM-Wandstärke, was 0.028 in im Beispiel mit 0.007 in Schichthöhe ergibt, während Xometry für tragende Wände etwa 0.047 bis 0.06 in beziehungsweise 1.2 bis 1.5 mm empfiehlt. [16] [17]
Mindestwandstärken für Harz und SLS im Kontext
Bei Harz müssen die Bedingungen mit der Zahl verknüpft bleiben. Im Formlabs-Leitfaden für Form 4/Form 4B und Grey Resin V5 bei 50 µm bedeutet abgestützt eine Wand, die auf zwei oder mehr Seiten mit anderen Wänden verbunden ist, nicht abgestützt bedeutet, dass sie auf weniger als zwei Seiten verbunden ist, und beide angestrebten Minima betragen 0.2 mm, bei tatsächlich gedruckten Werten von 0.17 mm für abgestützte Wände und 0.18 mm für nicht abgestützte Wände. [13] Hier sind „abgestützt“ und „nicht abgestützt“ harzspezifische Begriffe für die Verbindung, die mit Schälkräften und Handhabungsrisiko verbunden sind, und nicht derselbe Versagensmodus wie bei FFF- oder Pulverbettregeln. [13]
Für SLS nennt die Anleitung von Formlabs für die Fuse 1-Generation mit Nylon 12 in abgestützten wie nicht abgestützten Fällen 0.6 mm für vertikale Wände und 0.3 mm für horizontale Wände; nicht abgestützte Wände werden dabei als auf weniger als zwei Seiten verbunden definiert. [14] Das klingt großzügig, doch die Überlebensfähigkeit im Pulverbett bleibt Teil der Regel. Der Fuse 1-Benutzerleitfaden warnt, dass nicht abgestützte Wände von 0.6 mm oder weniger sich verziehen oder ablösen können und dünnere Wände eine geringere Festigkeit haben; der SAF-Leitfaden von Stratasys warnt unabhängig davon, dass sehr kleine Merkmale Auspacken und Entpulvern möglicherweise nicht überstehen. [15] [21]
Wandstärke bei der Metall-Pulverbettfusion: Höhe, Spannung und Stützstrategie
Beispiele für die Metall-Pulverbettfusion zeigen, warum die Dicke allein nicht genügt. Die AlSi10Mg-Leitlinien von Materialise nennen minimale Wände von 1 mm für Standard Grade und 0.5 mm für Performance Grade, empfehlen 2 mm für strukturelle Wände und warnen, dass dickere Bereiche Spannungen so weit erhöhen können, dass Verformungen oder instabile Bauprozesse entstehen. [18] Protolabs ergänzt, dass dünne Wände unter 0.040 in beziehungsweise 1 mm ein Verhältnis von Wandhöhe zu Wandstärke unter 40:1 einhalten sollten und dicke Querschnitte mehr Stützstrukturen benötigen, um Spannungen entgegenzuwirken und ein Ablösen des Teils von der Bauplatte zu verhindern. [19] Eine separate LPBF-Studie zu dünnen Wänden verknüpft Baufehler und Verzug mit starker thermischer Verformung und Eigenspannungen während der Fertigung; Stützen wurden verwendet, um offene Kanten in Überhangtests zu fixieren. [20] Betrachten Sie die Metallwandstärke zusammen mit Wandhöhe, Stützstrategie, Geometrie und Wärmefluss. [18] [19] [20]
So wählen Sie eine gute Wandstärke für den 3D-Druck
Eine gute Wandstärke ist nicht die dünnste, die gelegentlich gedruckt werden kann. Sie ist die dünnste, die druckbar, für die Aufgabe ausreichend fest, für die Fertigung ausreichend stabil, für Passung und Oberflächenqualität ausreichend genau sowie hinsichtlich Zeit und Material wirtschaftlich ist. Für FFF lautet die grundlegende Druckbarkeitsregel von UltiMaker, dass die Wandstärke gleich oder größer als die verwendete Düsengröße sein sollte. [8] Bei Metall-Pulverbettteilen unter 1 mm fließt zudem das Seitenverhältnis in die Entscheidung ein, da die Protolabs-Regel Wände mit einem Höhen-Dicken-Verhältnis unter 40:1 fordert. [19]
Ein praktischer Workflow lautet:
- Verfahren und Material bestimmen. [12] [13] [14] [18]
- Die Hersteller- oder Dienstleister-Minima für genau diese Konfiguration ermitteln. [12] [13] [14] [18]
- Für FDM die Zielwand in Perimeter und Linienbreite umrechnen und anschließend die tatsächlichen Werkzeugpfade in der Vorschau prüfen, statt sich allein auf die CAD-Dicke zu verlassen. [5] [10]
- Nicht abgestützte Bereiche sowie Wandhöhe oder Seitenverhältnis prüfen, insbesondere bei Harz und Metall. [13] [19]
- Rippen oder Verrundungen hinzufügen, statt jede Wand dicker auszuführen. [18] [19]
- Vor der Festlegung auf das finale Teil einen kleinen Prüfkörper drucken. [5]
Kleine Prüfkörper sind wichtig, weil Slicer, Ausrichtung und Nachbearbeitungsschritte das Endergebnis verändern können. Für regulierte oder sicherheitskritische Anwendungen bleiben Validierung, Prüfung und Qualifizierung erforderlich. [13] [19]
Leistungskennwerte, die von der Wandstärke beeinflusst werden
Die Wandstärke kann Druckbarkeit, Steifigkeit, statische Festigkeit, Schlagverhalten, Dichtheit, Maßgenauigkeit, Druckzeit, Masse und Kosten verändern. Bei manchen Teilen beeinflusst sie vor allem Kantensteifigkeit und Handhabung; bei anderen entscheidet sie, ob die Wand überhaupt erzeugt werden kann oder die Nachbearbeitung übersteht. [5] [11] [18]
Der Kompromiss hängt von der Metrik ab. In der zuvor zitierten PLA-Studie erhöhte eine Steigerung der Perimeteranzahl von 1 auf 3 bei 20% Füllung und 0.20 mm Schichthöhe den gemessenen Elastizitätsmodul in dieser spezifischen Konfiguration von 626.14 MPa auf 804.29 MPa. [22] Eine PLA-Optimierungsstudie von 2026 mit Schichthöhen von 0.05, 0.15 und 0.30 mm, Fülldichten von 10%, 40% und 70% sowie Perimeteranzahlen von 2, 4 und 6 berichtete jedoch über eine Verbesserung des Grey Relational Grade um etwa 57% und zeigte zugleich Bedingungen, unter denen die Schlagfestigkeit mit zunehmender Perimeteranzahl sank. [23] Verbesserungen bei einer Kennzahl können eine andere verschlechtern. [23] Übertragen Sie diese PLA-spezifischen Ergebnisse nicht auf Harz-, SLS- oder Metallverfahren. [22] [23]
Anwendungen, bei denen Entscheidungen zur Wandstärke besonders wichtig sind
Entscheidungen zur Wandstärke sind besonders relevant, wenn die Schale echte Arbeit leistet oder die Nachbearbeitung die Reserve verringert. Dazu zählen Schnappverschlussgehäuse, hohle Harzminiaturen und Ausstellungsteile, FDM-Halterungen, SLS-Kanäle und Gehäuse, dünnrippige Metallteile sowie Teile, die geschliffen, mit Gewinden versehen, bearbeitet oder nachgehärtet werden. Bei Metall kann eine strukturelle Wand etwas erfordern, das näher an der 2 mm-Empfehlung im AlSi10Mg-Kontext von Materialise liegt, während bei Harz die oft zitierten Wandwerte nur etwas bedeuten, wenn Drucker, Harz und Schichthöhe gemeinsam angegeben werden, etwa Form 4/Form 4B mit Grey Resin V5 bei 50 µm. [18] [13]
- Gehäuse und Schnappverbindungen
- Harzminiaturen und hohle Ausstellungsteile
- FDM-Halterungen und Clips
- SLS-Kanäle und Gehäuse
- Metallverteiler und dünne Rippen
- Teile zum Schleifen, Gewindeschneiden, Bearbeiten oder Nachhärten
Einschränkungen und häufige Fehler
Sowohl dünne als auch dicke Wände können versagen, jedoch aus unterschiedlichen Gründen. Dünne Wände versagen bei ungültiger Geometrie, wenn der Slicer keinen stabilen Pfad bilden kann oder wenn das Teil den Druck, nicht aber die anschließende Handhabung übersteht. Dicke Wände versagen, wenn sie Zeit und Masse verschwenden, andere Merkmale verformen oder bei Metall thermische Spannungsprobleme verursachen. [3] [5] [18]
Zu den häufigen Fehlern bei dünnen Wänden gehören das Modellieren non-manifolder oder effektiv dickeloser Geometrie, die Annahme, dass eine Wand unter einer Linienbreite automatisch gerettet werden kann, und das Verwechseln von Mindestmaßen für Stifte, Drähte oder Details mit Grenzwerten für die Wandstärke. Blender warnt, dass dünne Geometrie vom Slicer vollständig übersehen werden kann, und Prusa erklärt, dass Wände dünner als ein Perimeter nicht druckbar sind. [3] [5] Bei Harz hängen selbst die nahen gemessenen Form 4-Werte von 0.17 mm und 0.18 mm weiterhin von der abgestützten oder nicht abgestützten Bedingung und der angegebenen Druckkonfiguration ab. [13] Bei Polymer-Pulverbettanlagen bleibt die Überlebensfähigkeit beim Auspacken und Entpulvern Teil der tatsächlichen Grenze. [14] [21]
Überdicke Wände sind nicht automatisch sicherer. Bei der Metall-Pulverbettfertigung warnt Materialise, dass dickere Bereiche Spannungen und Verformungen erhöhen können, während Protolabs darauf hinweist, dass dicke Querschnitte mehr Stützen benötigen, um Spannungen zu steuern und ein Ablösen von der Bauplatte zu vermeiden. [18] [19] Für regulierte oder sicherheitskritische Teile sind Validierung, Prüfung und Qualifizierung erforderlich. [19]
Praktische Erkenntnisse zur Wandstärke beim 3D-Druck
Die sicherste Betrachtungsweise der Wandstärke im 3D-Druck besteht darin, sie als verfahrensspezifische Konstruktionsentscheidung und nicht als einzelne magische Zahl zu behandeln. Nutzen Sie Minima als Ausgangspunkte und prüfen Sie dann, was Ihre Geometrie, Ihr Slicer und Ihre Nachbearbeitung tatsächlich erzeugen. [2] [5]
- Beginnen Sie mit verfahrensspezifischen Konstruktionsleitfäden. [12] [13] [14] [18]
- Bei FDM sollten Sie um Linienbreite und Perimeteranzahl herum konstruieren und dann in der Vorschau prüfen. [5] [10]
- Bei Harz sollten Sie bei Zahlen stets abgestützt oder nicht abgestützt sowie Drucker, Harz und Schichthöhe angeben. [13]
- Bei Pulververfahren müssen Handhabung und Entpulvern berücksichtigt werden, nicht nur die Druckbildung. [15] [21]
- Bei Metall-PBF sollten Sie neben der Dicke auch Seitenverhältnis, Eigenspannungen und Stützstrategie berücksichtigen. [19] [20]
- Validieren Sie funktionale Wände mit Testdrucken oder Prüfkörpern. [5]
FAQ
Was ist die Wandstärke beim 3D-Druck?
Die Wandstärke beim 3D-Druck ist der Abstand über die Schale eines Teils von einer Oberfläche zur gegenüberliegenden Oberfläche. In der Praxis unterscheidet sie sich von Schichthöhe, Linienbreite, Füllanteil oder Maßtoleranz. [4] [8] Sie unterscheidet sich auch von Einstellungen der Oberflächentextur. Prusa beschreibt die Fuzzy-Skin-Dicke als maximalen Abstand, um den jeder Skin-Punkt senkrecht zur Perimeterwand versetzt wird; Fuzzy Skin verändert also die äußere Oberflächenhülle, statt als strukturelle Schalendicke zu dienen. [7] Die nützliche Gewohnheit besteht darin zu fragen, ob die CAD-Wandstärke, die vom Slicer angestrebte Schalendicke oder die tatsächlich am gedruckten Teil gemessene Wand gemeint ist. [4]
Perimeter im Vergleich zur Wandstärke: Was ist der Unterschied?
Perimeter sind Werkzeugpfade; Wandstärke ist Geometrie. Bei einer einfachen FDM-Schätzung entspricht die ungefähre Wandstärke der Anzahl der Wandlinien mal Linienbreite. [5] Deshalb ergibt das Prusa-Beispiel mit 0.4 mm-Düse und 0.45 mm Extrusionsbreite ungefähr 0.45 mm für einen Perimeter und 0.9 mm für zwei. [5] Die Einschränkung ist, dass dies nur näherungsweise gilt. Der Classic-Wandgenerator von OrcaSlicer hält eine definierte Breite ein, während Arachne die Extrusionsbreite variieren kann, um der Geometrie genauer zu folgen. [10] Die Perimeteranzahl sagt also aus, wie der Slicer die Schale aufbauen will, aber nicht unbedingt, welche exakte fertige Wand Sie messen werden. [9] [10]
Was ist eine gute Wandstärke für eine 0.4 mm-Düse?
Eine gute Wandstärke für eine 0.4 mm-Düse ist bedingt, nicht universell. Das Prusa-Beispiel legt etwa 0.45 mm für einen Perimeter, 0.9 mm für zwei, 1.35 mm für drei und 1.8 mm für vier nahe, mit dem Hinweis, dass alles unter einem Perimeter nicht druckbar ist. [5] Der verfahrensübergreifende Artikel von Formlabs nennt 1 mm als FDM-Ausgangswert, ergänzt aber, dass mit einer 0.4 mm-Düse 1.2 mm besser druckbar sein können als 1.0 mm, weil die Wandstärke durch 0.4 teilbar ist. [12] Wählen Sie in der Praxis ein Ziel, das zu Ihrer benötigten Perimeteranzahl passt, und prüfen Sie die Slicer-Vorschau. [5]
Wandstärke im Vergleich zur Fülldichte: Was ist wichtiger für die Festigkeit?
Keines von beiden ist immer wichtiger. Es hängt davon ab, was „Festigkeit“ beim konkreten Teil und Test bedeutet. Wände beeinflussen Schalensteifigkeit, Kantenhaltbarkeit und die Art, wie Kräfte in das Teil eingeleitet werden, stark; die Füllung verändert die innere Abstützung, die Masse und bestimmte Aspekte des Verhaltens des Bauteilkörpers. [8] Im zitierten PLA-Test bei 20% Füllung und 0.20 mm Schichthöhe erhöhte eine Steigerung der Perimeteranzahl von 1 auf 3 den Elastizitätsmodul von 626.14 MPa auf 804.29 MPa. [22] Dies ist jedoch eine Drucker-Material-Slicer-Konfiguration, kein universelles Gesetz. Beachten Sie außerdem, dass 0% Füllung hohl und 100% Füllung massiv bedeutet; die beiden Steuergrößen ergänzen sich daher, statt austauschbar zu sein. [8]
Was ist eine gute minimale Wandstärke für den Harzdruck?
Beantworten Sie dies nur mit der exakten Maschine, dem Harz und der Schichthöhe. Im Leitfaden von Formlabs für Form 4/Form 4B und Grey Resin V5 bei 50 µm beträgt die angestrebte minimale abgestützte Wand 0.2 mm bei einem tatsächlich gedruckten Wert von 0.17 mm, und die angestrebte minimale nicht abgestützte Wand beträgt ebenfalls 0.2 mm bei einem tatsächlich gedruckten Wert von 0.18 mm. [13] Das sind nützliche Beispielwerte, aber keine allgemeine Regel für SLA, DLP oder MSLA. Im selben Leitfaden bedeutet „abgestützt“, dass die Wand auf zwei oder mehr Seiten mit anderen Wänden verbunden ist, während „nicht abgestützt“ weniger als zwei Seiten bedeutet; dies ist eine harzspezifische Definition. [13]
Experte: Wie verändern Arachne und Detect thin walls die tatsächlich erhaltene Wand?
Sie verändern die Wand durch die Änderung der Werkzeugpfadstrategie und nicht der CAD-Geometrie. OrcaSlicer erklärt, dass der Classic-Wandgenerator der definierten Linienbreite folgt, während Arachne die Extrusionsbreite dynamisch anpasst, um dünnen Merkmalen und Übergängen bei der Wandanzahl besser zu folgen. [10] Detect thin walls ist etwas anderes: Ist eine Wand zu dünn für zwei Linienbreiten, kann der Slicer sie als einzelne Extrusionslinie drucken, jedoch mit geringerer Qualität und Festigkeit, weil diese Linie keine geschlossene Schleife ist. [11] Arachne verbessert also gewöhnlich die Verteilung der Breite, während Detect thin walls eher ein Rückgriff für grenzwertige Geometrie ist. [10] [11]
Experte: Warum ist bei der Metall-Pulverbettfusion das Verhältnis von Wandhöhe zu Wandstärke wichtig?
Weil eine dünne Metallwand nicht nur eine Form ist; während des Bauprozesses ist sie eine thermisch belastete Struktur. Protolabs empfiehlt, dass Wände unter 1 mm ein Höhen-Dicken-Verhältnis unter 40:1 einhalten, und weist außerdem darauf hin, dass dicke Querschnitte mehr Stützen benötigen, um Spannungen zu bekämpfen und das Ablösen des Teils von der Bauplatte zu verhindern. [19] Unabhängige LPBF-Forschung zu dünnen Wänden berichtet ebenfalls über starke thermische Verformungen und mit Eigenspannungen verbundene Versagensmodi während der Fertigung, wobei Stützen zur Stabilisierung dünner Überhangkanten eingesetzt wurden. [20] Kurz gesagt kann eine Metallwand ein nominelles Dickenmaß erfüllen und dennoch versagen, wenn sie zu hoch, schlecht abgestützt oder thermisch unausgewogen ist. [18] [19] [20]
Quellen
- ISO/ASTM 52900:2021 — Grundlagen und Vokabular — https://www.iso.org/standard/74514.html
- ISO/ASTM 52902:2023 — Prüfartefakte zur Bewertung geometrischer Fähigkeiten — https://www.iso.org/standard/79683.html
- Blender Manual — 3D Print Toolbox (wasserdicht, non-manifold, Dickenprüfungen) — https://docs.blender.org/manual/nb/3.6/addons/mesh/3d_print_toolbox.html
- Autodesk Fusion Help — Mesh-Übersicht („Mesh hat keine Dicke“) — https://help.autodesk.com/view/fusion360/ENU/?contextId=MESH-OVERVIEW
- Prusa KB — Modellieren mit Blick auf den 3D-Druck — https://help.prusa3d.com/article/modeling-with-3d-printing-in-mind_164135?product=core-one
- Prusa KB — Schichten und Perimeter — https://help.prusa3d.com/article/layers-and-perimeters_1748?product=cw1
- Prusa KB — Fuzzy Skin — https://help.prusa3d.com/article/fuzzy-skin_246186?product=mk3s-2
- UltiMaker — Wichtige Funktionen von 3D-Drucksoftware (PDF) — https://ultimaker.com/wp-content/uploads/2024/06/important-3d-printing-software-features.pdf
- OrcaSlicer Wiki — Linienbreite — https://www.orcaslicer.com/wiki/print_settings/quality/quality_settings_line_width
- OrcaSlicer Wiki — Wandgenerator (Classic im Vergleich zu Arachne) — https://www.orcaslicer.com/wiki/print_settings/quality/quality_settings_wall_generator
- OrcaSlicer Wiki — Wände (Detect thin walls) — https://www.orcaslicer.com/wiki/print_settings/strength/strength_settings_walls
- Formlabs — Minimale Wandstärke für den 3D-Druck — https://formlabs.com/uk/blog/minimum-wall-thickness-3d-printing/
- Formlabs — Form 4 Design Guide (Grey V5 bei 50 µm) PDF — https://formlabs-media.formlabs.com/filer_public/a0/67/a06705a2-8065-4d99-8a5f-409fa01e684c/2401955-wp-enus-0.pdf
- Formlabs Support — Konstruktionsspezifikationen für 3D-Modelle (Fuse 1-Generation) — https://formlabs.com/support/Design-specifications-for-3D-models-Fuse-1/
- Formlabs — Fuse 1-Benutzerleitfaden PDF (Auszug zu SLS-Konstruktionsspezifikationen) — https://cdn.goengineer.com/formlabs-fuse-1-user-guide-enus.pdf
- Stratasys Direct — Vier Schlüsselfaktoren für ein ausgewogenes Design — https://www.stratasys.com/en/stratasysdirect/resources/articles/3d-printing-balanced-design-key-factors/
- Xometry — FDM-Kurzleitfaden — https://www.xometry.com/resources/3d-printing/mini-guide-fdm-3d-printing/
- Materialise — Konstruktionsleitlinien für Aluminium (AlSi10Mg) — https://www.materialise.com/en/academy/industrial/design-am/aluminum
- Protolabs — Konstruktion für den Metall-3D-Druck (DMLS) PDF — https://www.protolabs.com/media/1020535/protolabs_dmls_design_guide.pdf
- Springer — Untersuchung der Fertigungsgrenzen von Dünnwandstrukturen in LPBF — https://link.springer.com/article/10.1007/s00170-020-05827-4
- Stratasys Direct — SAF Technology Design Guide PDF (Hinweis zur Überlebensfähigkeit beim Entpulvern) — https://www.stratasys.com/siteassets/sdm/content—website-storage/design-guides/dg_saf_stratasysdirect_111924.pdf?v=490914
- MDPI Materials (2023) — Auswirkungen von Fülldichte / Wandperimeter / Schichthöhe — https://www.mdpi.com/1996-1944/16/2/695
- MDPI Applied Sciences (2026) — Mehrzieloptimierung (Schlag/Oberfläche/Zeit/Material) — https://www.mdpi.com/2076-3417/16/4/1871
- Computer-Aided Design (2020) — Werkzeugpfade mit adaptiver Breite (Unter-/Überfüllung) — https://www.sciencedirect.com/science/article/pii/S0010448520301007