
Zusammenfassung
SLS vs. MJF stellt zwei Pulverbettverfahren für Polymere gegenüber, mit denen sich komplexe Bauteile ohne konventionelle Stützstrukturen herstellen lassen. Selektives Lasersintern (SLS) verfestigt ausgewähltes Pulver durch Laserbelichtung, während HP Multi Jet Fusion (MJF) mit selektiv aufgebrachten Agenzien und Wärmeenergie arbeitet. Beide gehören zur Verfahrensfamilie des Pulverbettschmelzens (Powder Bed Fusion), definiert als additive Fertigung, bei der thermische Energie Bereiche eines Pulverbetts selektiv verschmilzt. [1]
Einen universellen Sieger gibt es nicht. Maßgeblich ist der Vergleich einer konkreten Kombination aus Maschine, Material und Workflow: Materialsorte, Bauteilgröße, Ausrichtung, Oberflächenanforderung, Prüfplan, Pulverhandling und Nachbearbeitungsweg.
Einordnung von SLS und MJF im Pulverbettschmelzen
Pulverbettschmelzen (PBF) ist die Kategorie der additiven Fertigung, in der thermische Energie Bereiche eines Pulverbetts selektiv verschmilzt. [1] SLS und MJF lassen sich auf dieser funktionalen Ebene vergleichen, weil beide Polymerpulver in einem Pulverbett verfestigen, statt Filament zu extrudieren oder flüssiges Harz auszuhärten. Diese gemeinsame Einordnung bedeutet jedoch nicht, dass sie dieselbe Belichtungsmethode, dieselben Prozesssteuerungen oder dieselbe genormte Bezeichnung des Teilprozesses verwenden.
SLS wird üblicherweise als laserbasiertes Pulverbettschmelzen von Polymeren beschrieben, in der Normensprache oft als LB-PBF/P abgekürzt. ISO/ASTM 52911-2 ist gezielt auf Konstruktionsrichtlinien für das laserbasierte Pulverbettschmelzen von Polymeren ausgerichtet. [2] MJF ist die proprietäre Verfahrensbezeichnung von HP und sollte als Pulverbetttechnologie für Polymere behandelt werden – nicht umetikettiert als laserbasiertes PBF oder als konventionelles Binder Jetting mit Klebstoff. Die Unterscheidung ist wichtig, wenn Konstruktionsrichtlinien, Maschinendokumentation und Qualifizierungsnachweise angewendet werden.
Eine kurze, belegte Chronologie
Das US-Patent 4,863,538 von Carl R. Deckard, Method and Apparatus for Producing Parts by Selective Sintering, nennt den 17. Oktober 1986 als Stichtag für den Stand der Technik und den 5. September 1989 als Veröffentlichungs- und Erteilungsdatum. [15] HP kündigte die Jet Fusion 4200 als produktionsreifes System an und erklärte, die Auslieferungen würden Ende 2016 beginnen. [14]
SLS vs. MJF: Was in einer Schicht passiert
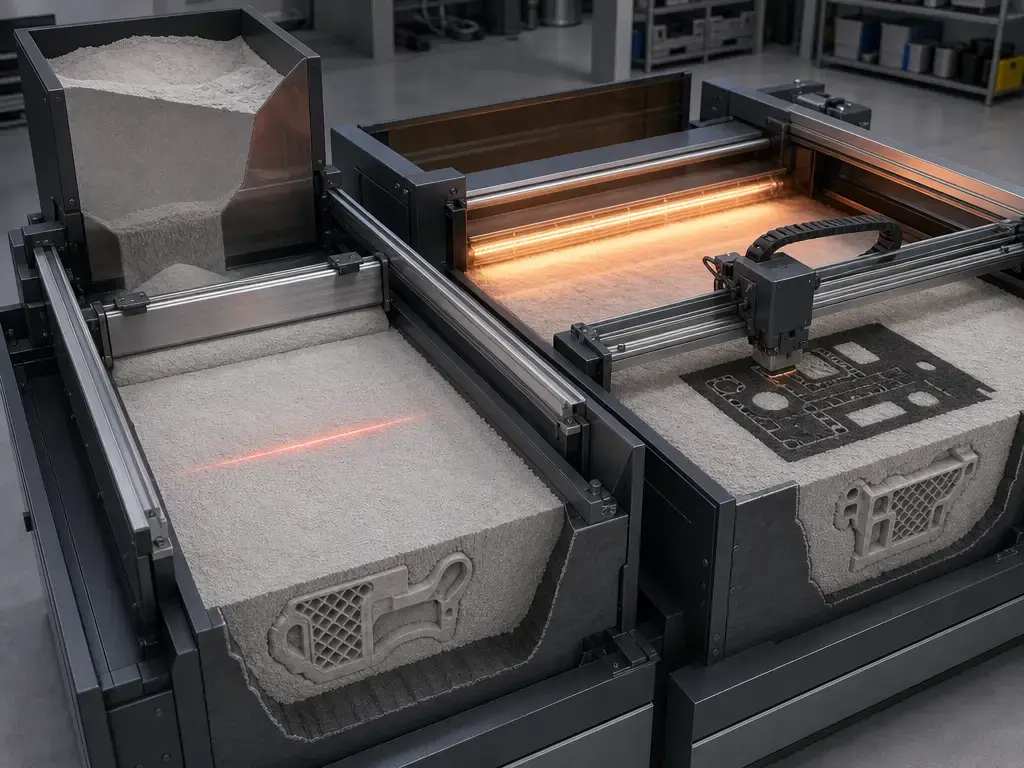
Beim SLS trägt ein Beschichter eine Pulverschicht über die Baufläche auf, und ein Laser fährt den Bauteilquerschnitt ab. Ein Wärmemanagement hält das Pulverbett innerhalb seines Prozessfensters, während die Maschine den Zyklus aus Auftragen und Belichten wiederholt. Nach dem Baujob kühlt das Pulverbett ab, bevor Auspacken, Entpulvern, Pulverrückgewinnung sowie etwaige Finishing- oder Prüfschritte folgen. SLS gehört zur Familie des laserbasierten Pulverbettschmelzens von Polymeren, die ISO/ASTM 52911-2 behandelt. [2]
Beim MJF wird eine frische Pulverschicht aufgetragen, und Druckköpfe bringen an ausgewählten Stellen Agenzien auf. Die Infraroterwärmung wirkt mit diesen durch die Agenzien definierten Stellen zusammen und erzeugt die Verschmelzung; danach geht die Maschine zur nächsten Schicht über. Agenzienauftrag plus Infraroterwärmung beschreibt den Kernmechanismus, nicht jedes Detail der Wärme- oder Maschinensteuerung, das jede einzelne Plattform nutzt. Abkühlen, Auspacken, Entpulvern, Pulvermanagement, Finishing und Prüfung bleiben Produktionsschritte und sind keine optionalen Nebensachen. [10]
MJF nutzt Inkjet-Hardware, ist aber kein konventionelles Binder Jetting mit Klebstoff: Die Verschmelzung im Polymerpulverbett entsteht durch thermische Energie. Beide Verfahren entsprechen der Definition der PBF-Familie, lokalisieren die Energie jedoch auf unterschiedliche Weise. [1]
Ablauf einer Schicht bei SLS und MJF
- Pulverzufuhr: Jedes System trägt eine frische Polymerpulverschicht auf.
- Festlegung der Bauteilbereiche: SLS fährt die Bereiche mit dem Laser ab; MJF nutzt den selektiven Auftrag von Agenzien.
- Lokalisierung der Energie: SLS lenkt Laserenergie auf ausgewählte Bereiche; MJF steuert die Reaktion auf die Infraroterwärmung über die aufgebrachten Agenzien.
- Verschmelzung: Der vorgesehene Querschnitt verfestigt sich im Pulverbett.
- Umgebendes Pulver: Nicht verschmolzenes Pulver stützt die Geometrie während des Baujobs.
- Schichtvorschub: Der Baubereich wird für die nächste Schicht weitergetaktet.
- Wiederholung: Der Zyklus wird fortgesetzt, bis die gesamte Geometrie aufgebaut ist.
- Handling nach dem Baujob: Beide Verfahren erfordern Abkühlen, Auspacken, Entpulvern und ein der Anwendung entsprechendes Finishing.
Werkstoffe und Taxonomie: SLS-Nylon und MJF-Nylon sind nicht dasselbe Material
PA12 ist ein gängiger Vergleichspunkt, doch SLS-Nylon vs. MJF-Nylon ist nur dann ein kontrollierter Werkstoffvergleich, wenn das gesamte Materialsystem abgeglichen ist. Vergleichen Sie mindestens die exakte Materialsorte, das Maschinenmodell, die Schichteinstellung bzw. den Druckmodus, die Pulverhistorie, die Ausrichtung, die Konditionierung, die Prüfnorm, die Probekörpergeometrie sowie den Zustand – im Bauzustand oder nachbearbeitet. Materialportfolios sind plattformspezifisch und können sich im Laufe der Zeit ändern. Auch das Erscheinungsbild hängt von Plattform und Material ab: EOS führt das Pulver PA 2200 als weiß, während HP die Jet Fusion 5420W für die Produktion weißer Teile positioniert. [11] [12]
| Kriterium | SLS (Laser-PBF von Polymeren) | HP MJF | Was geprüft werden muss |
|---|---|---|---|
| Festlegung des Energieeintrags | Laserbelichtung | Agenzien + IR-Erwärmung | Maschinenmodell und Parametersatz bzw. Druckmodus |
| Gängiges Vergleichsmaterial | PA12 | PA12 | Exakte Sorte, Konditionierung, Auffrischrate |
| Ökosystem/Materialbreite | Mehrere Hersteller (OEMs) und qualifizierte Pulver | Von HP qualifiziertes Portfolio | Aktuelle Materialdatenblätter für die angebotene Plattform |
| Farbe im Bauzustand | Bei manchen PA12-Sorten oft weiß/natur, darunter EOS PA 2200 | Abhängig von Plattform/Material; Weiß gibt es bei der 5420W | Farbe im Bauzustand, Finishing-Verfahren, Chargenkonsistenz |
Oberflächengüte: Textur im Bauzustand vs. Finishing-Verfahren
Die Oberflächengüte hat visuelle, taktile und messtechnische Aspekte. Ein Bauteil kann optisch gleichmäßig wirken und sich dennoch körnig anfühlen, und ein Rauheitskennwert wie Ra beschreibt ein gemessenes Profil, nicht jedes sichtbare Oberflächenmerkmal. Entscheidend ist die gemessene Fläche: Ober- und Unterseite sowie vertikale Flächen in Aufbaurichtung können sich unterscheiden. Viele Arbeiten zur additiven Fertigung zitieren ISO 4287 und ISO 4288, während ISO 21920-2 die aktuellen Kenngrößen der Profiltextur definiert und ISO 21920-3 die Spezifikationsoperatoren für Profile behandelt. [5] [6]
Rosso et al. verglichen Probekörper nach ISO 527 im Bauzustand, die per SLS auf einer EOS FORMIGA P110 mit EOS PA2200 Performance und per MJF auf einer HP Jet Fusion 4200 mit HP 3D High Reusability PA12 gefertigt wurden. Beide arbeiteten mit 100 µm Schichtdicke; die angegebenen Pulverauffrischraten betrugen 1:1 (Neupulver zu wiederverwendetem Pulver) für SLS und 1:4 für MJF. Ausrichtung und Konditionierung der Probekörper wurden nicht angegeben, und eine Nachbearbeitung wurde nicht berichtet. Mit einem Talysurf i-Series nach ISO 4287/4288, bei einer Messstrecke von 12.5 mm und einer Einzelmessstrecke von 2.5 mm, ermittelte die Studie auf der Oberseite einen Mittenrauwert Ra von 10.4 ± 1.6 µm für SLS und 8.7 ± 0.9 µm für MJF, auf der Unterseite Werte von 15.0 ± 2.3 µm bzw. 13.3 ± 1.0 µm und an den Flächen in Aufbaurichtung Werte von 10.8 ± 0.8 µm bzw. 11.2 ± 1.2 µm. [7] Diese flächenspezifischen Ergebnisse stützen keine pauschale Aussage, dass eines der beiden Verfahren glatter ist.
Strahlen kann loses Pulver entfernen und die Haptik verändern; Färben verändert das Erscheinungsbild; Dampfglätten und Beschichtungen können die Versiegelung der Oberfläche beeinflussen; spanende Bearbeitung kann ausgewählte Funktionsmaße herstellen. Jedes Finishing-Verfahren kann zudem Kanten, Maße und Prüfanforderungen verändern.
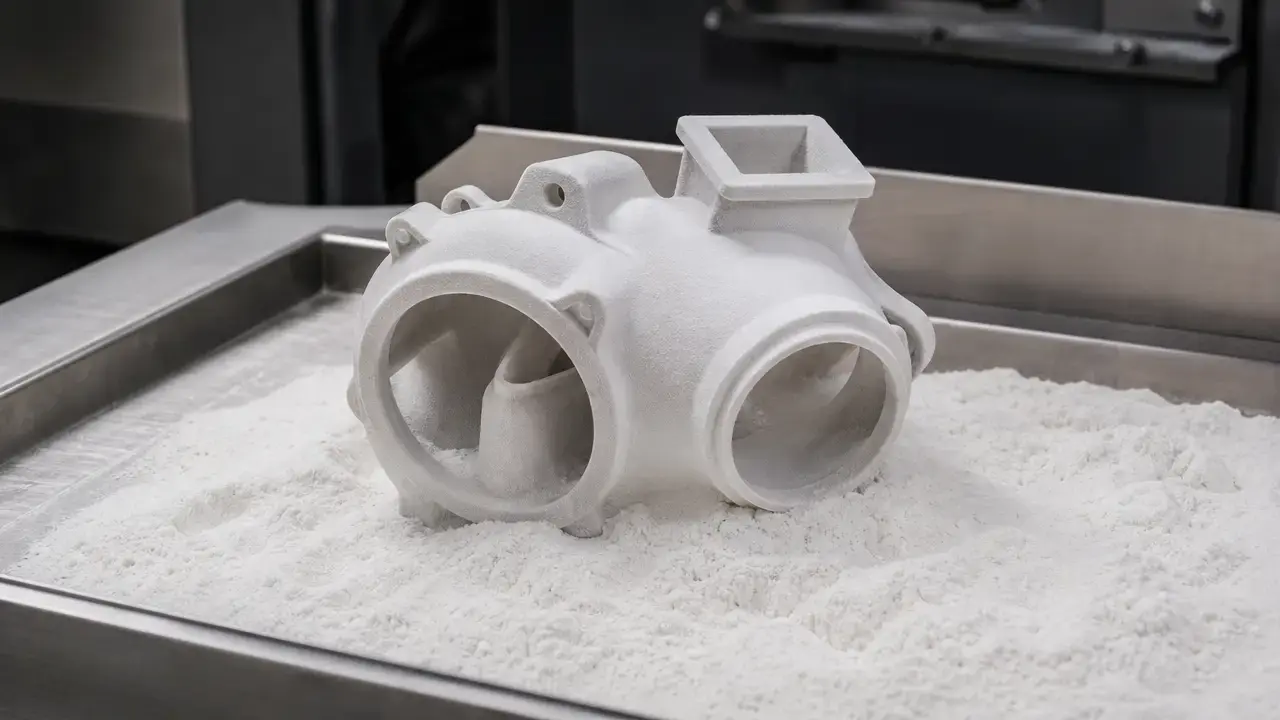
Stützenfrei heißt nicht nachbearbeitungsfrei. Die Stützwirkung des Pulverbetts verringert den Bedarf an konventionellen Stützen, macht Entpulvern, Finishing und Verifizierung aber nicht überflüssig.
Mechanische Eigenschaften: Was mit „fester“ gemeint ist
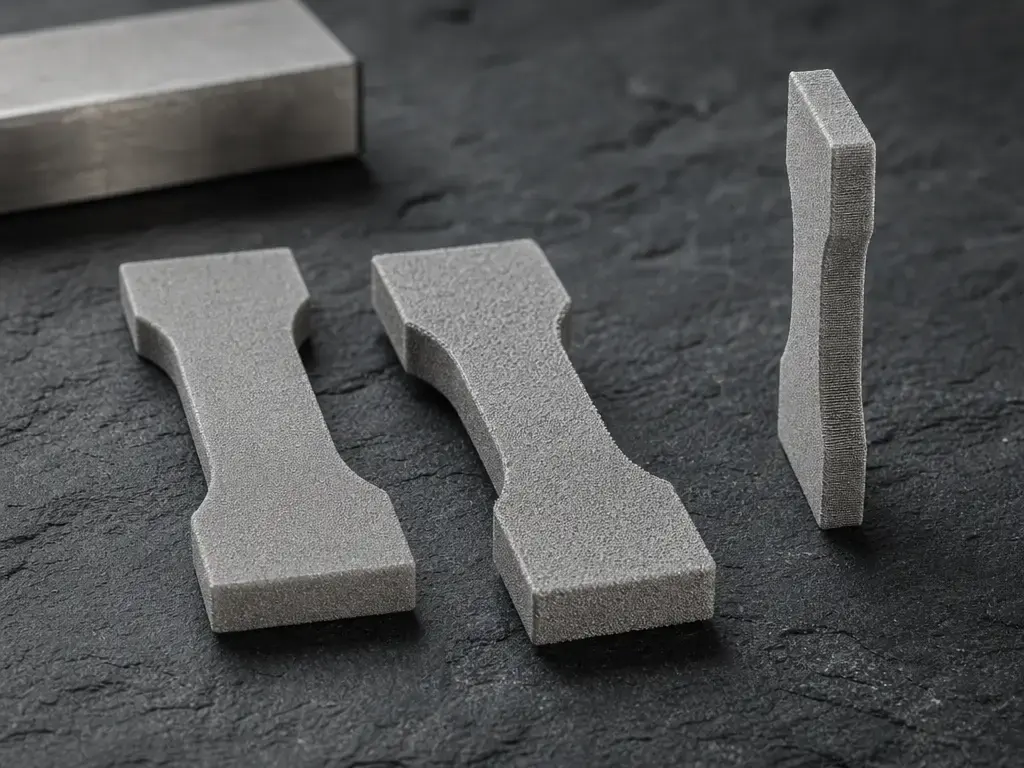
„Fester“ kann sich auf unterschiedliches Werkstoffverhalten beziehen. Die Zugfestigkeit ist die im Zugversuch erreichte Spannung; der Modul beschreibt die Steifigkeit im elastischen Bereich; die Bruchdehnung gibt die Verformung bis zum Bruch an. Zähigkeit betrifft die bis zum Versagen aufgenommene Energie, Ermüdung dagegen wiederholte Belastung. Diese Eigenschaften hängen zusammen, sind aber nicht austauschbar, und ein plakativ herausgestellter Wert ist ohne den Kontext aus Material, Ausrichtung, Konditionierung, Probekörper und Prüfverfahren nicht aussagekräftig.
EOS gibt Ergebnisse nach ISO 527-1/-2 im trockenen Zustand für PA 2200 an: 48 MPa Zugfestigkeit in X, 48 MPa in Y und 42 MPa in Z. Dasselbe Datenblatt nennt eine Bruchdehnung von 18 % in X, 18 % in Y und 4 % in Z. Das Datenblatt gibt Achse und Prüfnorm an; Maschinenmodell, Schichteinstellung, Pulverhistorie, Konditionierungsverfahren, Probekörper-Untertyp und Nachbearbeitungszustand sind in der zitierten Tabelle jedoch nicht angegeben. [8]
Rosso et al. beschrieben unter ihren spezifischen Vergleichsbedingungen die MJF-Probekörper als steifer, während die SLS-Probekörper ein zäheres Verhalten zeigten: EOS FORMIGA P110 mit EOS PA2200 Performance gegenüber HP Jet Fusion 4200 mit HP 3D High Reusability PA12, 100 µm Schichtdicke und angegebene Pulverauffrischraten von 1:1 bzw. 1:4. Ausrichtung, Konditionierung, Probekörpernorm und Nachbearbeitungszustand waren in dieser Kurzbeschreibung des Vergleichs nicht angegeben. [7] Dies ist ein studienspezifischer Befund, keine allgemeine Rangfolge von PA12-Werkstoffen.
Vergleichen Sie PA12-Datenblätter nie, ohne Prüfnorm, Ausrichtung, Konditionierung und Prozessparametersatz zu prüfen. ISO 291 legt Normalklimate für die Konditionierung und Prüfung von Kunststoffen fest, darunter das häufig genutzte Vergleichsklima von 23 °C und 50 % relativer Luftfeuchte. [4]
Maßgenauigkeit und Wiederholbarkeit: gemessene Abweichung vs. Lieferantentoleranz
Genauigkeit ist die Nähe zu einem Nenn- oder Referenzmaß. Präzision und Wiederholbarkeit beschreiben die Übereinstimmung der Messwerte untereinander, während die Auflösung das kleinste ansteuerbare Prozessinkrement ist. Weder Auflösung noch Schichtdicke sind eine Toleranz des fertigen Bauteils. Ein Maßergebnis muss Prüfkörper, Bezüge, Messverfahren, Stichprobenplan, Ausrichtung und Nachbearbeitungszustand angeben.
Rosso et al. ermittelten den Maßfehler mit einem OGP SmartScope Flash 200, das als Koordinatenmessgerät diente. Für Probekörper nach ISO 527, gefertigt auf der EOS FORMIGA P110 mit EOS PA2200 Performance und der HP Jet Fusion 4200 mit HP 3D High Reusability PA12, jeweils mit 100 µm Schichtdicke und angegebenen Pulverauffrischraten von 1:1 bzw. 1:4, betrug der mittlere Maßfehler 0.034 ± 0.035 mm bei SLS und 0.319 ± 0.079 mm bei MJF. Für Probekörper nach ASTM E606 lagen die Werte unter denselben angegebenen Bedingungen hinsichtlich Maschine, Material, Schicht und Pulverhistorie bei 0.052 ± 0.030 mm für SLS und −0.053 ± 0.069 mm für MJF. Bauausrichtung, Konditionierung und Nachbearbeitungszustand wurden nicht angegeben. [7]
Dies sind geometriespezifische Messwerte aus einer Studie, keine Toleranzzusagen von Lieferanten. Ebenheit, Verzug, Lochgenauigkeit, die erreichbare Maßhaltigkeit von Passmerkmalen, die Wiederholbarkeit von Baujob zu Baujob oder die Prozessfähigkeit über ganze Produktionschargen lassen sich daraus nicht ableiten. ISO/ASTM 52902 definiert Prüfkörper, mit denen sich die geometrische Leistungsfähigkeit additiver Fertigungssysteme quantitativ bewerten lässt; eine universelle Toleranzgarantie ist die Norm nicht. [3]
| Relevante Anforderung | Was Sie in Angeboten / Mustern anfordern sollten | Warum Verfahrensbezeichnungen nicht ausreichen |
|---|---|---|
| Passmerkmale mit „enger Passung“ | Nennmaße, Bezüge, Messverfahren, Stichprobenplan, Nachbearbeitungszustand | Geometrie, Ausrichtung und Finishing können die Abweichung verändern |
| Wiederholbarkeit über Chargen hinweg | Chargenrückverfolgbarkeit, Richtlinie zur Pulverwiederverwendung, Abnahmeprüfungen | Pulverhistorie und Konditionierung können die Ergebnisse beeinflussen |
| Risiko für Ebenheitsabweichung/Verzug | Ausrichtungsplan, Abkühlprotokoll, Prüfkriterien | Thermische Vorgeschichte und Nesting beeinflussen die Verformung |
Porosität, Dichte und Wasserdichtheit: verwandt, aber nicht austauschbar
Porosität ist der Volumenanteil der Hohlräume. Die Gesamtporosität umfasst alle Hohlräume; offene Porosität steht mit der äußeren Oberfläche in Verbindung; geschlossene Porosität ist im Material eingeschlossen. Dichtebasierte Verfahren können den Hohlraumanteil abschätzen, liefern für sich allein aber keine Aussage über Vernetzung, Größe oder Lage der Poren oder über Leckagepfade.
Rosso et al. bestimmten die Dichte mittels Heliumpyknometrie sowie Masse- und Volumenberechnung für PA12-Probekörper aus dem SLS-System EOS FORMIGA P110/EOS PA2200 Performance und dem MJF-System HP Jet Fusion 4200/HP 3D High Reusability PA12. Bei 100 µm Schichtdicke und angegebenen Auffrischraten von 1:1 für SLS und 1:4 für MJF lag die Gesamtporosität bei 7.95 ± 0.09 % für SLS und 6.75 ± 0.18 % für MJF, die offene Porosität bei 6.35 ± 0.01 % bzw. 5.62 ± 0.06 % und die geschlossene Porosität bei 1.61 ± 0.10 % bzw. 1.13 ± 0.24 %. Ausrichtung, Konditionierung, Probekörperformat und Nachbearbeitungszustand wurden nicht angegeben. [7] Diese Werte belegen weder Wasserdichtheit noch Leckagesicherheit, Chemikalienbeständigkeit oder die Eignung für den Betrieb unter Druck. Wo es auf Dichtheit ankommt, prüfen Sie repräsentative fertige Bauteile mit einem für die Anwendung relevanten Dichtheitsprüfverfahren.
Produktionsablauf und Durchsatz: erst die Bezugsgröße definieren, dann von „schneller“ sprechen
„Schneller“ kann Belichtungszeit, die gesamte Bauzykluszeit, nutzbare Teile pro Baujob oder die gesamte Durchlaufzeit bis zu abgenommenen Teilen bedeuten. Die letztgenannte Kennzahl umfasst Abkühlen, Auspacken, Entpulvern, Pulverrückgewinnung, Finishing, Prüfung, Nacharbeit und Ausbeute. Eine kürzere Belichtungsphase bedeutet nicht zwangsläufig eine kürzere Zeit bis zu qualifizierten Teilen.
Für vergleichbare Angebote sollten Sie Annahmen zur Packdichte im Bauraum, Abkühlzeit, Praxis der Pulverauffrischung, Personal- und Geräteaufwand für Entpulvern und Finishing, Prüfanforderungen, erwartete Ausbeute und Lieferannahmen anfordern. Das Whitepaper von HP zu Fertigungshilfsmitteln enthält vom Hersteller definierte Angaben zu Materialsystem und Pulverwiederverwendung, doch diese hängen von den angegebenen Prüf- und Betriebsannahmen ab und begründen kein allgemeingültiges MJF-Ergebnis. [13] Unterscheiden Sie zwischen der Herstellerangabe zur Wiederverwendbarkeit des Pulvers, einer Auffrischrate und der tatsächlichen Pulvermanagement-Praxis eines Dienstleisters.
Anwendungen: SLS vs. MJF für Funktionsteile
SLS und MJF kommen beide für Gehäuse, Halterungen, Strömungskanäle, Lehren und Vorrichtungen infrage, wenn die geometrischen Möglichkeiten des Polymer-Pulverbetts zur Aufgabe passen. Umgebendes Pulver kann komplexe Formen während des Baujobs stützen, doch geschlossene Kanäle, Hohlräume und Verteiler benötigen weiterhin einen gezielt vorgesehenen Weg für Pulverentfernung und Reinigung.
Fordern Sie für Schnappverbindungen Dehnungsnachweise für das spezifizierte Material, die Ausrichtung, den Konditionierungszustand und den Endzustand an. Verwenden Sie für Vorrichtungen unter Temperaturbelastung den relevanten thermischen Kennwert aus dem Datenblatt des exakten Materialsystems samt zugehörigem Prüfverfahren statt einer generischen PA12-Beschreibung. Legen Sie für innenliegende Verteiler Zugänge zur Pulverentfernung fest und nutzen Sie repräsentative Dichtheitsprüfungen, wenn die Abdichtung eine Funktion erfüllt. Auch die Konditionierung sollte spezifiziert werden: ISO 291 definiert Normalklimate für die Prüfung von Kunststoffen, darunter das häufig genutzte Klima 23 °C/50 % relative Luftfeuchte. [4]
Legen Sie diese sieben Anforderungen fest, bevor Sie Angebote für SLS oder MJF einholen.
- Exakte Materialsorte und freigegebene Materialbezeichnung.
- Maschinenmodell und Druckmodus bzw. Schichteinstellung.
- Bauausrichtung und kritische Belastungsachsen.
- Konditionierungsverfahren und Prüfumgebung.
- Oberflächenanforderungen im Bauzustand und nach dem Finishing.
- Kritische Maße, Bezüge, Toleranzen und Prüfverfahren.
- Pulverentfernung, Dichtheitsanforderungen und Anforderungen an die Funktionsvalidierung.
Grenzen und Fehlerbilder
Beide Verfahren können in geschlossenen Volumina eingeschlossenes Pulver hinterlassen; Hohlräume und Kanäle brauchen daher Entleerungswege und eine Überprüfung der Reinigung. Die thermische Vorgeschichte kann zur Verformung beitragen; Bauausrichtung und Drehung im Bauraum können die Ergebnisse im Polymer-Pulverbett beeinflussen. [17] Die Oberflächentextur kann unter denselben angegebenen Baubedingungen zwischen Ober- und Unterseite sowie Flächen in Aufbaurichtung variieren. [7] Feuchtekonditionierung kann die Prüfung von Kunststoffen beeinflussen, weshalb eine kontrollierte Konditionierung wichtig ist. [4] Finishing bringt weitere Streuung mit sich, weil es Maße, Kanten, Textur, Erscheinungsbild und Dichtheitsverhalten verändern kann. Repräsentative Muster und festgelegte Prüfkriterien sind Teil der technischen Entscheidung und keine optionalen Extras.
Forschung und Marktkontext
Rosso et al. bieten einen nützlichen Vergleichsrahmen, weil die Studie Porosität, Rauheit im Bauzustand, Maßfehler und mechanisches Verhalten für benannte PA12-Systeme auf SLS- und MJF-Basis untersuchte. Ihr Wert liegt im dokumentierten Kontext des Materialsystems: EOS FORMIGA P110 mit EOS PA2200 Performance gegenüber HP Jet Fusion 4200 mit HP 3D High Reusability PA12, beide mit 100 µm Schichtdicke und angegebenen Auffrischraten von 1:1 bzw. 1:4. [7]
Lupone et al. verglichen SLS und MJF mit demselben glaskugelverstärkten PA12-Pulver statt mit reinem PA12. In der angegebenen ZX-Ausrichtung zeigte MJF über die Lastfälle der Studie hinweg bis zu etwa 40 % höhere Festigkeitswerte; Maschinenmodell, Schichteinstellung, Pulverhistorie, Konditionierung, Probekörpernorm und Nachbearbeitungszustand sind hier nicht angegeben. [16] Auch die Plattformgröße kann für die Beschaffung relevant sein: EOS gibt den Bauraum der P 770 mit 700 × 380 × 580 mm an, während HP für die Jet Fusion 4200 einen effektiven Bauraum von 380 × 284 × 380 mm nennt. Dies sind Spezifikationen des Maschinenvolumens, keine Daten zur Bauteilleistung. [9] [10]
Auswahlhilfe: SLS vs. MJF – was ist besser?
Auf die Frage SLS vs. MJF gibt es keine Pauschalantwort. Wählen Sie SLS, wenn die erforderliche Materialqualifizierung auf einer bestimmten Laser-PBF-Plattform verfügbar ist, die Abmessungen des Bauteils in den Bauraum des gewählten Systems passen und der Workflow für die geforderte Geometrie und die Prüfkriterien validiert ist. Eine EOS P 770 hat zum Beispiel laut Hersteller einen Bauraum von 700 × 380 × 580 mm, was relevant sein kann, wenn Bauteilgröße oder Nesting-Kapazität die entscheidende Einschränkung darstellen. [9]
Wählen Sie MJF, wenn ein geeignetes, von HP qualifiziertes Material, ein validiertes Finish, repräsentative Nachweise an Probestücken und ein Produktionsablauf die Anforderungen an das Bauteil erfüllen. Das Erscheinungsbild sollte als plattformspezifisch betrachtet werden: HP positioniert die Jet Fusion 5420W für die Produktion weißer Teile – das gilt nicht für alle MJF-Plattformen oder -Materialien. [12] Stützen Sie die Beschaffung in beiden Fällen auf direkt vergleichbare Nachweise:
- Exakte Materialsorte.
- Maschine und Schichteinstellung bzw. Druckmodus.
- Pulverhistorie.
- Ausrichtung.
- Konditionierung.
- Prüfnorm und Probekörper.
- Bauzustand oder nachbearbeiteter Zustand.
- Prüfplan.
Häufige Fragen
Dies ist ein allgemeiner technischer Leitfaden. Aktuelle Lieferantendatenblätter, anwendungsspezifische Musterbaujobs, vereinbarte Konditionierung und Prüfergebnisse haben Vorrang vor allgemeinen Verfahrensvergleichen.
Ist SLS vs. MJF vor allem ein Unterschied im Material oder im Druckverfahren?
Es handelt sich in erster Linie um einen Unterschied im Druckverfahren. SLS nutzt Laserbelichtung, MJF dagegen selektiv aufgebrachte Agenzien mit Infraroterwärmung. Beide können nach der Definition der PBF-Familie als thermische Schmelzverfahren im Polymerpulverbett gelten. [1] Das Material bleibt ebenso wichtig, denn eine Bezeichnung wie PA12 sagt nichts über die exakte Sorte, die Pulverhistorie, die Maschineneinstellungen, die Ausrichtung oder den Finishing-Zustand aus.
SLS vs. MJF: Was ist besser für Funktionsteile?
Keines der beiden Verfahren ist automatisch besser. Die Auswahl für Funktionsteile sollte bei Lastrichtung, Materialsorte, Oberflächenzustand, Maßanforderungen, Finishing-Verfahren, Zugänglichkeit für die Pulverentfernung und Validierungsnachweisen für die tatsächliche Geometrie ansetzen. Bei einer Halterung, einem Strömungskanal, einem Gehäuse, einer Lehre oder einer Schnappverbindung können jeweils andere Risiken im Vordergrund stehen. Entscheidend ist, ob der Lieferant mit repräsentativen Baujobs die Konformität mit den festgelegten Anforderungen nachweisen kann.
Was sind die wichtigsten Unterschiede zwischen SLS-Nylon und MJF-Nylon?
Zu den Unterschieden können das qualifizierte Materialportfolio, die Methode der Energielokalisierung, die Praxis des Pulvermanagements, die Optionen beim Erscheinungsbild und das maschinenspezifische Prozessfenster gehören. Ähnliche PA12-Bezeichnungen belegen kein gleichwertiges Verhalten. Vergleichen Sie exakte Materialsorte, Maschine und Druckmodus, Pulverhistorie, Ausrichtung, Konditionierung, Prüfverfahren, Probekörpergeometrie und Nachbearbeitungszustand. Herstellerangaben sollten im Rahmen der jeweils genannten Annahmen interpretiert werden. [13]
Unterscheidet sich die Oberflächengüte von SLS und MJF im Bauzustand merklich?
Das kann sein, doch der Unterschied ist flächenspezifisch statt universell. Rosso et al. maßen an Ober- und Unterseite sowie an Flächen in Aufbaurichtung unterschiedliche Rauheitswerte im Bauzustand für spezifizierte SLS- und MJF-Systeme mit PA12. [7] Bauteilausrichtung, Geometrie, Pulverzustand und Finishing können Optik und Haptik verändern. Bewerten Sie repräsentative Oberflächen in der vorgesehenen Ausrichtung und im fertigen Zustand.
Ist MJF schneller als SLS?
Nicht unbedingt. „Schneller“ kann Belichtungszeit, die gesamte Bauzykluszeit, nutzbare Teile pro Baujob oder die gesamte Durchlaufzeit bis zu geprüften und abgenommenen Teilen bedeuten. Abkühlen, Auspacken, Entpulvern, Finishing, Prüfung und Ausbeute können das Ergebnis dominieren. Auch Herstellerangaben zu Materialsystemen und Pulvermanagement hängen von definierten Annahmen ab. [13] Vergleichen Sie vollständige Produktionsszenarien mit demselben Teilemix und denselben Abnahmekriterien.
Was sollte ich beim Vergleich von Pulverbettschmelzverfahren prüfen, bevor ich mich entscheide?
Vergleichen Sie die exakte Materialsorte, Maschine und Parametersatz, Pulverhistorie, Ausrichtung, Konditionierung, Prüfnorm und Probekörpergeometrie, Oberflächen im Bauzustand und nach der Nachbearbeitung sowie den Prüfplan. Die Konditionierung sollte kontrolliert erfolgen, weil die Prüfung von Kunststoffen vom angegebenen Klima und der Vorbehandlung abhängt. [4] Legen Sie außerdem kritische Maße, Wege zur Pulverentfernung, Dichtheits- bzw. Leckageanforderungen, die Stichprobenahme je Charge und die Nachweise fest, die für die Abnahme von Serienteilen erforderlich sind.
Quellen
- ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary, ISO, 2021.
- ISO/ASTM 52911-2:2019 Additive manufacturing — Design — Part 2: Laser-based powder bed fusion of polymers, ISO, 2019.
- ISO/ASTM 52902:2023 Additive manufacturing — Test artefacts — Geometric capability assessment, ISO, 2023.
- ISO 291:2008 Plastics — Standard atmospheres for conditioning and testing, ISO, 2008.
- ISO 21920-2:2021 Geometrical product specifications — Surface texture: Profile — Part 2, ISO, 2021.
- ISO 21920-3:2021 Geometrical product specifications — Surface texture: Profile — Part 3, ISO, 2021.
- In-depth comparison of polyamide 12 parts manufactured by Multi Jet Fusion and Selective Laser Sintering, Rosso et al., Additive Manufacturing, 2020.
- EOS PA 2200 Material Data Sheet, EOS.
- EOS P 770 Polymer 3D Printer, EOS, abgerufen am 16. Oktober 2026.
- HP Jet Fusion 4200 3D Printing Solution Brochure, HP.