
Résumé
Dans le choix entre une buse 0.4 et une buse 0.6, la buse de 0.4 mm est l’option polyvalente par défaut, tandis que la buse de 0.6 mm est une option axée sur le débit, adaptée aux pièces qui s’accommodent de lignes plus larges et de couches plus hautes. En FDM/FFF, c’est-à-dire avec du filament, l’extrusion de matière (MEX) forme une pièce en déposant sélectivement de la matière à travers une buse ou un orifice. [2]
Le diamètre de buse influe sur la plage pratique des largeurs de ligne et des hauteurs de couche, sur les détails fins et sur l’effet d’escalier visible sur les surfaces inclinées. Il ne détermine pas à lui seul la durée d’impression. La vitesse volumétrique maximale (MVS), exprimée en mm³/s, limite la quantité de plastique qu’un hotend peut fondre de manière fiable ; le refroidissement, l’accélération, les limites de vitesse propres à chaque type d’élément et la géométrie de la pièce influent également sur le résultat. [3] Les petits textes, les parois étroites, les trous et les contours vifs favorisent souvent la buse de 0.4 mm. Les grandes coques et les pièces fonctionnelles simples peuvent tirer profit d’une buse de 0.6 mm.
Terminologie : diamètre de buse, largeur de ligne, hauteur de couche et notion de détail
L’extrusion de matière, ou MEX, est le terme ISO/ASTM qui désigne la fabrication additive dans laquelle la matière est déposée sélectivement à travers une buse ou un orifice. ISO/ASTM 52900:2021 correspond à la deuxième édition de la norme, publiée en novembre 2021 et confirmée en 2025. [1] [2] FDM et FFF sont les termes courants pour désigner l’extrusion de matière à base de filament.
Le diamètre nominal de la buse correspond à l’ouverture physique de celle-ci, par exemple 0.4 mm ou 0.6 mm. Il ne garantit ni la résolution, ni l’état de surface, ni la précision dimensionnelle, qui dépendent aussi du comportement de la matière en fusion et du contrôle des mouvements en XY et en Z. [9] La largeur de ligne est la largeur visée par le slicer (logiciel de découpe) pour un cordon déposé, tandis que la hauteur de couche est l’incrément sur l’axe Z entre deux couches. Lorsque la valeur par défaut de la largeur d’extrusion est fixée à zéro, PrusaSlicer déduit la largeur du diamètre de buse, mais il s’agit d’un comportement du slicer et non d’une règle physique. [4]
Les petits détails positifs comprennent les plots fins et les traits de texte en relief. Les détails négatifs comprennent les espacements, les fentes et les jeux ; les trous sont des détails négatifs courbes, qui ont leur propre comportement en matière de trajectoire d’outil et de compensation. La reproduction des détails consiste à savoir si une forme résiste au découpage en couches et au dépôt. La précision dimensionnelle, elle, indique dans quelle mesure sa taille mesurée correspond à la CAO. Sauf indication contraire, les exemples présentés ici supposent qu’Arachne ou un autre générateur à largeur de ligne variable est activé. Arachne est le générateur de périmètres standard de PrusaSlicer depuis la version 2.5.0 et fait varier la largeur des périmètres et du remplissage des interstices selon les besoins. [6] Des stratégies à largeur variable sont également utilisées dans d’autres slicers courants. [15]
Comment le passage d’une buse de 0.4 mm à 0.6 mm modifie le dépôt
Un changement de buse modifie la géométrie du cordon déposé avant de modifier le résultat visible. Le filament fondu sort de l’orifice, est comprimé contre la couche précédente ou la surface d’impression, et forme un cordon dont la largeur et la hauteur sont choisies par le slicer. Un cordon plus large ou plus haut a une section transversale plus grande ; il permet donc de réaliser les parois et le remplissage avec moins de trajets. Il exige aussi davantage de matière pour chaque millimètre parcouru.
La vitesse d’impression programmée en mm/s n’est donc pas équivalente au débit de matière en mm³/s. Prusa définit la vitesse limitée par la MVS comme la MVS divisée par la section transversale de l’extrusion. Son slicer utilise un modèle de section en forme de stade (oblong), pour un calcul de volume plus précis qu’avec un simple rectangle. [3] Augmenter la largeur de ligne ou la hauteur de couche peut réduire la vitesse de déplacement maximale autorisée par une même MVS, tout en augmentant la quantité de matière déposée par trajet.
Avec la largeur automatique de PrusaSlicer, une valeur de largeur d’extrusion par défaut égale à zéro donne une largeur de 1.125 fois le diamètre nominal de la buse. Ainsi, une buse de 0.4 mm donne 0.45 mm et une buse de 0.6 mm donne 0.675 mm. Prusa indique également environ 110 % du diamètre de buse comme point de départ général. Il s’agit d’exemples tirés des recommandations du slicer, et non de réglages universels. [4]
Le plafond de débit réellement exploitable dépend aussi de la force de l’extrudeur, de la pression de la matière fondue, de la résistance du chemin du filament, du refroidissement et des limites propres à chaque type d’élément. Un slicer peut limiter séparément la vitesse des périmètres, la MVS, la vitesse en porte-à-faux, le comportement du refroidissement et le temps de couche minimal. [3]
La vitesse ne se résume pas à un seul chiffre
La durée d’impression reflète la vitesse programmée en mm/s, la section du cordon, la MVS en mm³/s, le refroidissement, le temps de couche et l’accélération. Un profil pour buse de 0.6 mm peut réduire le nombre de trajets tout en ralentissant certains éléments pour rester dans le cadre d’une ou de plusieurs limites actives. [3]
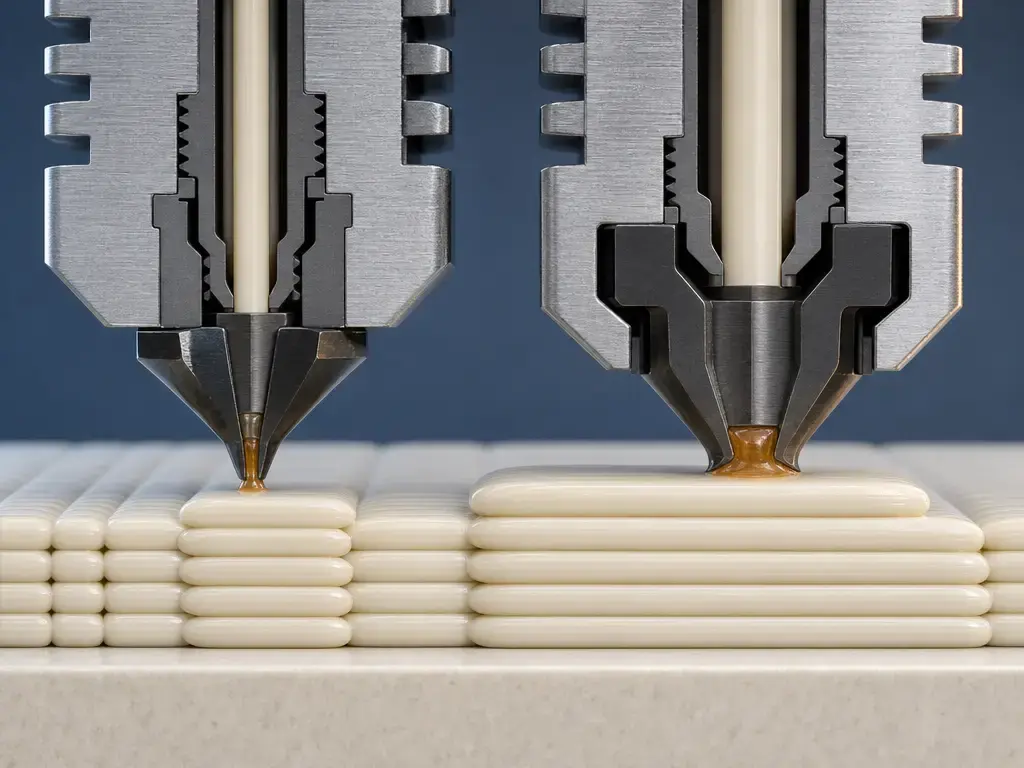
Tableau comparatif des buses de 0.4 mm et de 0.6 mm
Ce tableau est une aide à la décision, et non une fiche technique universelle. Les résultats dépendent de l’imprimante, du matériau, du profil choisi, de la géométrie de la pièce, de la capacité de refroidissement et de la vitesse volumétrique maximale.
La planification des périmètres à largeur variable peut élargir ou affiner les lignes et modifier le remplissage des interstices ; une même paroi CAO peut donc être traitée différemment selon le slicer ou le profil. [6] Une buse de 0.4 mm est généralement plus favorable aux détails, tandis qu’une buse de 0.6 mm est généralement plus favorable au débit lorsque la pièce permet un dépôt plus large.
| Critère | 0.4 mm (avantage type) | 0.6 mm (avantage type) | Réserve importante |
|---|---|---|---|
| Petits détails positifs, comme les traits de texte et les plots fins | Trajectoires plus fines | — | La géométrie et la planification des périmètres déterminent si le détail est conservé. |
| Petits détails négatifs : espacements, fentes et trous | Davantage de marge pour des trajets plus étroits | — | Les trous dépendent aussi de la compensation, du refroidissement et de l’orientation. |
| Visibilité de l’effet d’escalier aux hauteurs de couche courantes | Options de hauteur de couche plus fines | Couches plus hautes et moins nombreuses | L’angle de la surface et la hauteur de couche choisie comptent. |
| Précision dimensionnelle et tolérances | — | — | L’étalonnage, le retrait, le contrôle de la pression et la compensation comptent ; aucune des deux buses ne garantit la précision. [9] |
| Débit potentiel | — | Section déposée plus importante | La MVS, le refroidissement et la géométrie peuvent limiter le gain. [3] |
| Planification des parois et des périmètres | Convient aux parois étroites | Peut réduire le nombre de trajets dans les parois larges | La planification à largeur variable peut modifier les deux résultats. [6] |
| Adéquation aux profils de slicer | Correspond aux profils courants axés sur le détail | Convient aux géométries larges et simples | Les réglages du profil restent déterminants. |
Hauteur de couche, largeur de ligne et planification des parois
La hauteur de couche est un choix de profil, contraint par le diamètre de buse, les capacités de l’imprimante, le matériau et les exigences de surface. Prusa conseille une hauteur de couche maximale d’environ 70 % à 80 % du diamètre de buse et précise que la hauteur de couche ne peut pas dépasser le diamètre de buse. [4] Le manuel de la H2D de Bambu Lab indique quant à lui une hauteur de couche généralement égale à 50 % du diamètre de buse, avec une plage recommandée de 30 % à 70 % ; son exemple pour une buse de 0.4 mm va de 0.12 mm à 0.28 mm. [11]
Appliquée arithmétiquement, cette plage donne de 0.18 mm à 0.42 mm pour une buse de 0.6 mm : 0.6 × 0.30 = 0.18 mm et 0.6 × 0.70 = 0.42 mm. Ce calcul découle des recommandations d’un seul fabricant ; il ne s’agit pas d’un profil 0.6 mm universel et validé. Le profil testé pour l’imprimante concernée reste prioritaire.
La planification des parois ne se résume pas au diamètre de buse multiplié par le nombre de périmètres. Les cordons adjacents se chevauchent et ont une section profilée. Dans l’exemple de Prusa, une largeur d’extrusion de 0.45 mm avec une hauteur de couche de 0.2 mm donne, pour deux périmètres, une épaisseur de paroi conseillée de 0.86 mm plutôt que 0.90 mm. [5] Formlabs utilise de même 1.2 mm plutôt que 1.0 mm comme exemple de planification de paroi pour une buse de 0.4 mm, mais il s’agit d’une recommandation de conception et non d’une règle de conversion universelle. [10]
Vérifications de conception avant de choisir 0.6 mm
- Repérez les détails en relief ou gravés dont l’aspect dépend d’une largeur de ligne minimale.
- Inspectez les espacements, les fentes et les jeux internes qui doivent rester ouverts.
- Vérifiez si l’épaisseur de paroi visée est compatible avec le nombre de parois prévu et le comportement d’Arachne.
- Examinez les surfaces courbes et inclinées pour repérer un effet d’escalier visible à la hauteur de couche prévue.
- Déterminez si la priorité va à l’aspect esthétique, à la fonctionnalité des pièces ou aux deux.
- Examinez les interfaces de support délicates et les ponts fins séparément des parois principales.
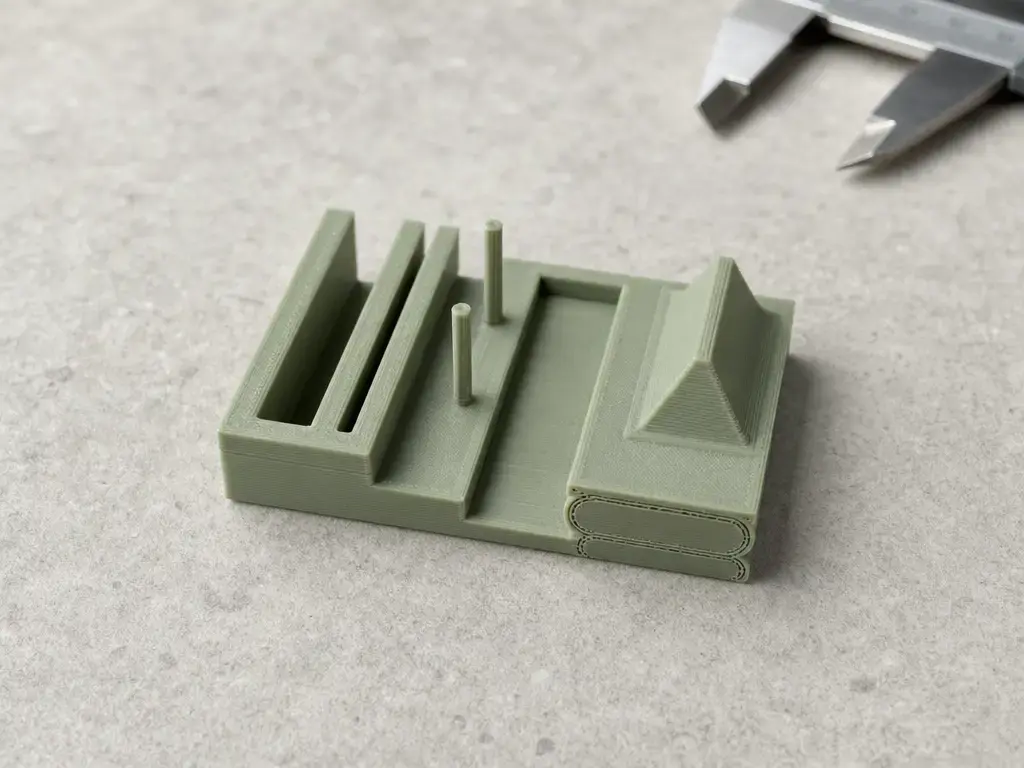
Une buse de 0.6 mm imprime-t-elle plus vite qu’une buse de 0.4 mm ?
Souvent oui, mais pas automatiquement. Une buse de 0.6 mm peut utiliser des lignes plus larges, des couches plus hautes, ou les deux, ce qui permet de réaliser les grandes zones avec moins de trajets d’extrusion et moins de couches. Le temps n’est réduit que si le dépôt demandé reste dans les limites de débit de matière et de vitesse par type d’élément de l’imprimante. La MVS peut plafonner la vitesse de déplacement à mesure que la section du cordon augmente. [3]
Une règle intuitive utile :
[
\text{débit} \approx \text{largeur de ligne} \times \text{hauteur de couche} \times \text{vitesse}
]
Si la largeur et la hauteur de couche augmentent, la vitesse de déplacement doit diminuer pour une même limite de débit. Cette expression rectangulaire est une estimation destinée à guider l’intuition, et non un calcul exact de slicer. PrusaSlicer utilise un modèle d’extrusion en forme de stade, et les impressions réelles sont soumises à plusieurs contraintes qui se superposent, et non à une seule équation de débit. [3]
Il n’existe pas de pourcentage universel et fiable de gain de temps pour une buse de 0.6 mm. Les petits périmètres, les ponts, les porte-à-faux, les règles de refroidissement et les temps de couche minimaux peuvent dominer une impression, même lorsque le remplissage et les longues parois profitent d’un dépôt plus large. Comparez des estimations de slicer équivalentes, puis vérifiez des pièces représentatives avec le même matériau et dans les mêmes conditions ambiantes. [3]
Comment comparer équitablement vos propres estimations de slicer
- Utilisez le même modèle et le même matériau.
- Alignez les exigences fonctionnelles, notamment l’épaisseur des parois, le remplissage, l’épaisseur des couches supérieures et inférieures et la stratégie de support.
- Choisissez d’abord un objectif de surface ou de détail, par exemple un effet d’escalier similaire sur les faces visibles, plutôt que de comparer des préréglages arbitraires.
- Définissez des limites de MVS réalistes pour la combinaison imprimante, hotend, buse, filament et température. [3]
- Comparez le temps estimé et, si vous avez fait l’essai, le temps mesuré.
Flux de travail dans le slicer après un changement de diamètre de buse
Remplacer physiquement la buse ne constitue pas un changement de profil complet. Sélectionnez un profil d’imprimante correspondant à la buse installée, puis vérifiez le réglage du diamètre de buse utilisé par le slicer. Prusa précise que ce réglage est avant tout une limite de la machine et qu’il ne suffit pas, à lui seul, à faire générer des lignes plus épaisses par PrusaSlicer ; le paramétrage de la largeur d’extrusion reste essentiel. [4] Prusa demande également aux utilisateurs de son HT Hotend de sélectionner le bon profil d’imprimante et le diamètre de buse correspondant. [7]
Revalidez les réglages qui traduisent le nouveau diamètre de buse en géométrie déposée : stratégie de largeur de ligne, comportement d’Arachne, plage de hauteurs de couche, réglages de la première couche, température, refroidissement, rétraction et pressure advance ou linear advance le cas échéant. Les ponts méritent un examen séparé, car leur comportement en matière de débit et de refroidissement peut différer de celui des périmètres ordinaires. La MVS doit être définie pour l’imprimante, le hotend, la buse, le filament et la température réellement utilisés, plutôt que d’être traitée comme une constante universelle du matériau. [3]
Liste de contrôle pour le passage à une buse de 0.6 mm
- Sélectionnez ou créez un profil pour la buse de 0.6 mm réellement installée et pour le générateur de périmètres prévu, y compris Arachne le cas échéant. [6]
- Confirmez la stratégie de largeur de ligne : largeur automatique ou largeurs configurées explicitement. [4]
- Utilisez une plage de hauteurs de couche validée et prudente pour la combinaison imprimante-buse. [4] [11]
- Revalidez l’adhérence de la première couche, l’écrasement et, si vous l’utilisez, la compensation du pied d’éléphant.
- Revérifiez la MVS pour l’imprimante, le hotend, la buse, le filament et la température utilisés. [3]
- Imprimez une pièce de test couvrant le texte, les parois fines, les trous, les espacements, les ponts, les porte-à-faux et les interfaces de support.
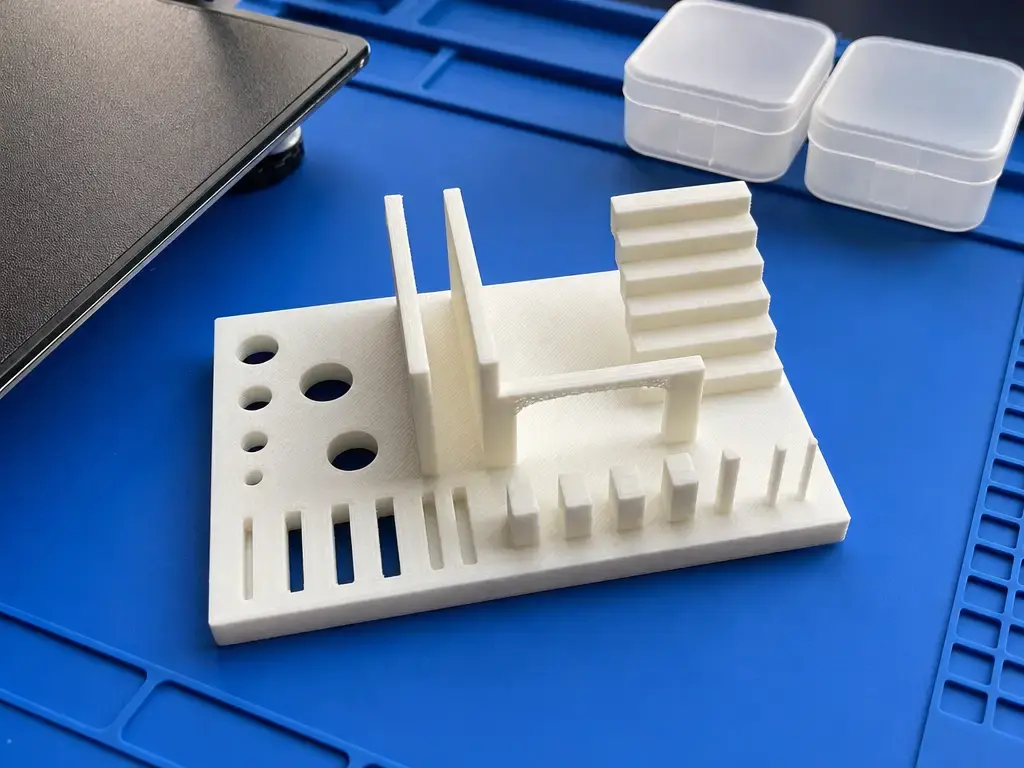
Reproduction des détails et précision dimensionnelle
Une largeur d’extrusion plus faible peut aider à reproduire des détails positifs fins, comme le texte en relief et les picots, ainsi que des détails négatifs étroits, comme les fentes et les espacements. Une configuration 0.4 mm est donc favorable aux détails sur de nombreux modèles, tandis qu’une configuration 0.6 mm favorise souvent le débit là où des cordons plus larges trouvent leur place. Il ne s’agit pas d’une distinction entre précis et imprécis. Les dimensions finales dépendent aussi du comportement des mouvements, du retrait du matériau, de la réponse de l’extrusion, de l’orientation et de la compensation appliquée dans la CAO ou le slicer. Le diamètre de buse ne garantit à lui seul ni la résolution ni la précision dimensionnelle. [9]
Les trous peuvent nécessiter un surdimensionnement dans la CAO ou un réglage de compensation dans le slicer, validé à l’aide d’une pièce de test plutôt que par une valeur universelle. Le comportement d’Arachne et du remplissage des interstices peut déterminer si un détail limite reçoit ou non un trajet d’extrusion. [6] Dans PrusaSlicer, l’option « Detect thin walls » (détection des parois fines) peut créer un périmètre unique pour certaines zones fines, mais les parois plus minces que la largeur effective d’un périmètre unique peuvent tout de même être ignorées ; l’option est désactivée lorsqu’Arachne est actif. [5] Qu’un slicer produise quelque chose de reconnaissable ne signifie pas qu’il reproduit un détail avec les dimensions prévues.
Quand une buse de 0.4 mm est généralement le meilleur choix
Une buse de 0.4 mm est généralement le meilleur choix lorsqu’un modèle exige une géométrie petite et resserrée plutôt qu’un dépôt de matière large. Les cas typiques comprennent les figurines, les petits textes ou logos, les jeux serrés, les fentes étroites, les détails décoratifs fins et les interfaces de support délicates. Elle est aussi pratique lorsqu’une faible hauteur de couche est choisie principalement pour améliorer l’aspect des courbes douces et des surfaces inclinées. Ce sont des avantages conditionnels, et non la preuve qu’une buse de 0.4 mm est toujours plus précise. Les dimensions finales et la qualité des détails dépendent toujours de l’ensemble du système d’impression, du comportement du matériau, de l’orientation et des réglages. [9]
Quand une buse de 0.6 mm est généralement le meilleur choix
Une buse de 0.6 mm convient généralement bien aux pièces fonctionnelles de plus grande taille dont la géométrie est dominée par des parois larges et de longs trajets : équerres, gabarits, montages, boîtiers, organiseurs et premières ébauches de conception. Ces pièces acceptent souvent des trajets d’extrusion plus larges et des surfaces à l’effet d’escalier plus marqué en échange d’un nombre réduit de trajectoires.
L’avantage est conditionnel. Des lignes plus larges ou des couches plus hautes doivent être acceptables pour les surfaces et les détails requis, et l’imprimante doit pouvoir maintenir le débit demandé dans les limites de MVS et de refroidissement. [3] Les petits périmètres, les trous, les ponts, les porte-à-faux, les règles de refroidissement et les temps de couche minimaux peuvent malgré tout déterminer la durée totale. Une buse de 0.6 mm est donc un choix orienté débit qui dépend de la géométrie et du profil, et non une amélioration universelle.
Limites : détails, parois fines, ponts, porte-à-faux, refroidissement et gauchissement
Une buse de 0.6 mm ne supprime pas les limites imposées par la géométrie, le matériau, la capacité du ventilateur, la température, la longueur des ponts et le temps de refroidissement. Les petits détails et les parois fines dépendent fortement du générateur de périmètres du slicer et de ses réglages. La planification à largeur variable et le remplissage des interstices peuvent préserver des zones qu’une stratégie à largeur fixe omettrait, mais les résultats restent propres à chaque modèle. [5] [6] Les ponts et les porte-à-faux peuvent exiger un débit, une vitesse et un refroidissement différents de ceux des parois ordinaires ; les profils pour buses plus larges nécessitent donc une vérification séparée plutôt qu’une modification globale des réglages.
Prusa indique que les buses de plus grand diamètre déposent davantage de matière solide qui doit refroidir, ce qui peut accentuer le gauchissement (warping), en particulier avec des matériaux comme l’ASA et le PC Blend. [8] Les performances mécaniques ne doivent pas être classées selon le seul diamètre de buse ; le matériau, la géométrie, l’orientation et les conditions de mise en œuvre contribuent tous au résultat. [12]
Contexte de recherche et de normalisation : pourquoi il n’existe pas de mise à niveau universelle
La recherche sur l’extrusion de matière considère le diamètre de buse comme une condition parmi d’autres au sein d’une fenêtre de procédé plus large. La revue du NIST identifie notamment comme facteurs l’angle de raster, l’espacement entre cordons (air gap), la largeur du filament, la hauteur de couche et l’orientation de fabrication. [12] Ces variables peuvent interagir avec la géométrie et le comportement du matériau ; passer de 0.4 mm à 0.6 mm ne permet donc pas d’isoler une cause unique ni d’obtenir un résultat unique transposable. Un résumé cité du Rapid Prototyping Journal énumère lui aussi le diamètre de buse, l’épaisseur de couche et l’orientation comme des paramètres distincts, sans établir de résultat général pour cette comparaison. [17]
Les affirmations sur les propriétés mécaniques ou dimensionnelles doivent s’accompagner du contexte de procédé et d’essai. La norme ASTM F2971-13(2021) définit une pratique pour la communication des données issues d’éprouvettes de fabrication additive, tandis que la norme ASTM F3489-23 souligne les multiples facteurs qui influencent les propriétés déclarées des polymères mis en œuvre par extrusion de matière, ainsi que la nécessité de consigner les facteurs pertinents. [13] [14] Ces normes favorisent une comparaison traçable ; elles ne désignent ni la buse de 0.4 mm ni celle de 0.6 mm comme le bon choix en général.
Conclusion : buse 0.4 ou 0.6, laquelle est la meilleure ?
Dans le choix entre une buse 0.4 et une buse 0.6, la buse de 0.4 mm reste l’option polyvalente lorsque la reproduction des détails, une géométrie resserrée et des hauteurs de couche axées sur l’aspect sont importantes. Une buse de 0.6 mm est plus adaptée lorsque le modèle accepte des lignes plus larges et des couches plus hautes, et lorsque la réduction du nombre de trajets peut diminuer le travail nécessaire. Aucun diamètre ne l’emporte indépendamment de l’imprimante ou de la pièce. La MVS, les limites de vitesse propres à chaque type d’élément, le refroidissement, les porte-à-faux, les ponts, le temps de couche, l’accélération et le comportement du matériau peuvent tous limiter le résultat. [3] Choisissez en fonction des exigences fonctionnelles et visuelles, puis validez le profil retenu sur la géométrie et le matériau prévus.
FAQ
Buse 0.4 ou 0.6 : laquelle choisir quand on débute ?
Une buse de 0.4 mm est généralement le point de départ le plus simple, car les profils d’imprimante courants et les hypothèses des modèles sont souvent conçus autour d’elle. Choisissez 0.6 mm lorsque la pièce présente une géométrie large et que la réduction du nombre de trajectoires compte davantage que les petits détails. Aucun des deux choix ne dispense d’adapter le profil du slicer et les réglages d’extrusion à la buse installée. [4]
Une buse 0.6 imprime-t-elle plus vite qu’une buse 0.4 ?
Souvent, mais pas automatiquement. Des trajets d’extrusion plus larges et plus hauts peuvent réduire le nombre de trajets et de couches, mais la MVS, le refroidissement, les ponts, les porte-à-faux et les limites de vitesse propres à chaque type d’élément peuvent restreindre le résultat. [3] Il n’existe pas de pourcentage universel de gain de temps. Comparez des estimations de slicer équivalentes, puis mesurez des impressions représentatives si la durée compte.
Quelle hauteur de couche utiliser avec une buse de 0.6 mm ?
Utilisez d’abord le profil validé pour l’imprimante et le matériau. Prusa indique une hauteur de couche maximale d’environ 70 % à 80 % du diamètre de buse, tandis que Bambu donne une plage recommandée de 30 % à 70 %. [4] [11] Appliquée arithmétiquement à 0.6 mm, la plage de Bambu va de 0.18 mm à 0.42 mm, mais il s’agit d’une recommandation dérivée des indications d’un fabricant, et non d’un profil universel.
Une buse 0.6 réduit-elle la qualité d’impression par rapport à une buse 0.4 ?
Elle peut modifier l’aspect, mais la qualité recouvre plusieurs notions. Une buse de 0.6 mm peut rendre les petits détails plus difficiles à reproduire et accentuer l’effet d’escalier si des couches plus hautes sont choisies. Elle peut aussi réduire le nombre de trajets sur les parois larges. Les défauts de surface dépendent toujours du refroidissement, du contrôle du débit, de la géométrie et des réglages, et pas seulement du diamètre de buse.
Comment la largeur de ligne et Arachne, ou la largeur de ligne variable, modifient-ils l’impression des parois fines ?
Les générateurs à largeur de ligne variable comme Arachne peuvent modifier la largeur des périmètres et le remplissage des interstices pour s’adapter à des parois qu’une planification à largeur fixe risquerait d’omettre ou de mal traiter. [6] Cela peut augmenter les chances qu’une zone fine reçoive une trajectoire, mais ne garantit ni la dimension, ni la résistance, ni l’aspect prévus. Inspectez l’aperçu du découpage autour des parois étroites, des espacements et du texte.
Que faut-il modifier dans le slicer après être passé de 0.4 à 0.6 ?
Sélectionnez un profil d’imprimante 0.6 mm correspondant, puis vérifiez la stratégie de largeur de ligne, les réglages d’Arachne ou d’une autre méthode à largeur variable, la plage de hauteurs de couche et le comportement de la première couche. [4] [6] Revérifiez la température, le refroidissement, la rétraction, le comportement des ponts et la MVS pour la combinaison réelle de hotend, buse, filament et température. [3] Testez les géométries riches en détails avant de lancer la production de pièces.
Sources
- Fiche de la norme ISO/ASTM 52900:2021 (métadonnées) — ISO
- Extrait d’aperçu en PDF de la norme ISO/ASTM 52900:2021 — ISO/ASTM
- Max volumetric speed — Prusa Knowledge Base
- Creating profiles for different nozzles — Prusa Knowledge Base
- Layers and perimeters — Prusa Knowledge Base
- Arachne perimeter generator — Prusa Knowledge Base
- Using the HT Hotend — Prusa Knowledge Base
- Prusa nozzle types for Nextruder printers — Prusa Knowledge Base
- FDM vs. SLA vs. SLS — Formlabs
- Minimum wall thickness for 3D printing — Formlabs