
Zusammenfassung
Direct Drive setzt auf einen kurzen, geführten Filamentweg; Bowden verlagert den Filamentantrieb vom Schlitten weg, um die bewegte Masse zu verringern; keines von beiden garantiert für sich allein Druckqualität oder Geschwindigkeit. Beim Vergleich von Direct Drive und Bowden lautet die sinnvolle Frage, wie Filamentweg und Bewegungssystem zusammenwirken. „FDM“ und verwandte Begriffe sind Marken von Stratasys, daher sind FFF oder Materialextrusion als allgemeine Bezeichnungen oft vorzuziehen. [2]
Direct Drive senkt bei flexiblem Filament häufig das Risiko von Abstimmungsproblemen, weil der Weg kürzer ist und sich das Filament darin leichter führen lässt. Bowden kann die Masse des Filamentantriebs verringern, die der Druckkopf mitträgt. Das Ergebnis hängt vom gesamten Förderweg, vom Hotend, vom Material, vom Aufbau des Druckers und von der Abstimmung ab.
Begriffe: Was Direct Drive und Bowden eigentlich beschreiben
ISO/ASTM 52900:2021 bietet einen formalen begrifflichen Bezugspunkt für die additive Fertigung. Materialextrusion und Fused Filament Fabrication, kurz FFF, sind praxistaugliche allgemeine Bezeichnungen für diese Druckerfamilie. [1]
Der Filamentantrieb greift das Filament und schiebt es vorwärts. Das Hotend schmilzt es und trägt es über die Düse auf. Hobbyanwender bezeichnen die gesamte bewegte Baugruppe manchmal als „Extruder“, doch wer Filamentantrieb und Hotend getrennt betrachtet, kann Fehler gezielter eingrenzen.
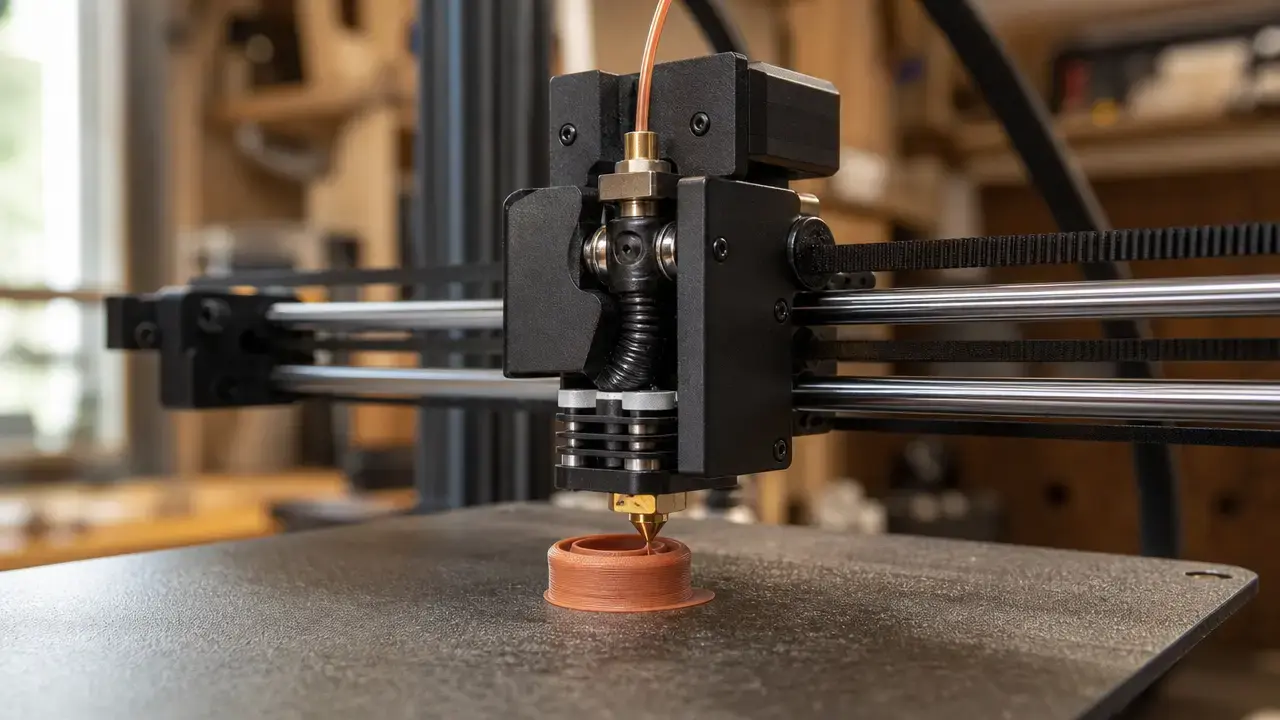
Direct Drive und Bowden beschreiben die Position des Filamentantriebs relativ zum Hotend – nicht den Motortyp, die Getriebeuntersetzung, die Düse oder das Bewegungssystem. Bei einem Direct-Drive-Aufbau sitzt der Filamentantrieb auf oder nahe dem bewegten Druckkopf. Bei einem Bowden-Aufbau sind Filamentantrieb und Hotend durch einen flexiblen Führungsschlauch voneinander getrennt. Es gibt auch hybride Anordnungen, daher sollten Produktbezeichnungen die Prüfung des tatsächlichen Filamentwegs nicht ersetzen. [13]
Was die Bauweise allein nicht verrät
- Maximaler Volumenstrom des Hotends.
- Zustand der Düse.
- Anordnung der Kühlung.
- Trockenheit des Filaments.
- Konstruktion des Antriebsrads.
- Kinematik und Rahmensteifigkeit des Druckers.
- Firmware-Funktionen.
- Spalte an den Schlauchenden.
Warum es Bowden-Aufbauten gibt: eine dokumentierte Konstruktionsbegründung
Bowden-Aufbauten verlagern den Filamentantrieb weg vom Druckkopf, um die bewegte Masse zu verringern. Bei der Vorstellung des Ultimaker S5 beschrieb UltiMaker sein Bowden-System als Mittel, den Druckkopf „ultraleicht“ zu halten – passend zur eigenen Positionierung des Geräts auf schnellstmögliche Leistung. Das ist eine dokumentierte Begründung des Herstellers, aber kein Beweis dafür, dass jede Maschine mit entfernt montiertem Filamentantrieb schneller oder besser druckt. [10]
Auch ältere Prusa-Dokumentation beschrieb Bowden-Systeme als weniger gut geeignet für flexible Materialien – ein Beispiel für den Zielkonflikt, den ein entfernt geführter Filamentweg mit sich bringt. [12]
Nachgiebigkeit des Filamentwegs: die eigentliche Variable hinter den meisten Debatten um Direct Drive und Bowden
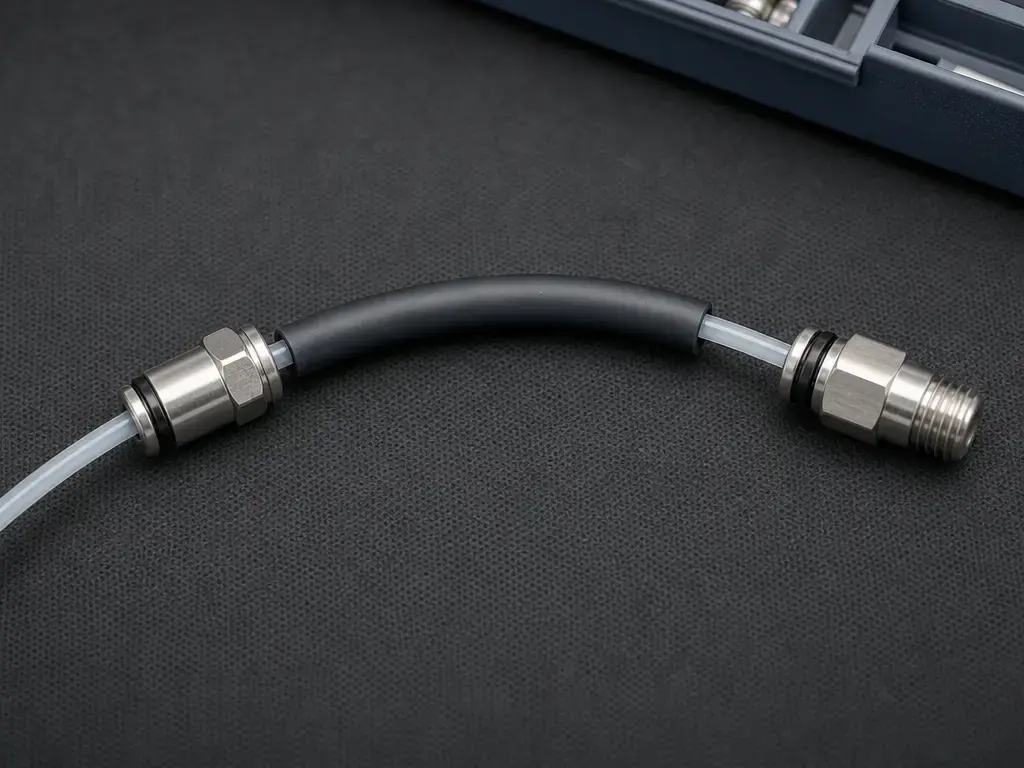
Die Nachgiebigkeit des Filamentwegs ist das kombinierte elastische, geometrische und reibungsbedingte Verhalten der gesamten Förderkette. Sie ist nicht einfach die Schlauchlänge. Dazu gehören Stauchung oder Dehnung des Filaments, Spiel um das Filament, Bewegungen des Führungsschlauchs, Spalte an den Schlauchenden, Reibung, Greifkraft des Filamentantriebs, Nachgeben der Halterungen und der Widerstand in der Schmelzzone. Duet nennt das Spiel des Filaments, die Kompressibilität des Filaments und federartiges Verhalten im Schrittmotorsystem als Faktoren, die zur Elastizität des Extrusionssystems beitragen. [7]
Ändert sich der Extrusionsbedarf, ändern sich Bewegung des Filamentantriebs, Aufbau des Schmelzdrucks und Ausstoß an der Düse nicht zwangsläufig im selben Augenblick. Ein nachgiebigerer Weg kann die vorgegebene Bewegung vorübergehend aufnehmen, bevor sie an der Düse zu Druck wird. Das kann sich auf Ecken, Start- und Stopppunkte sowie Nähte auswirken und zu Wülsten an Ecken, ungleichmäßigen Linienanfängen oder unregelmäßigen Nähten führen. Auch die Forschung zur Filamentförderung beim FFF behandelt Druck, Stauchung und Schlupf als zusammenwirkende Systemgrößen statt als isolierte Eigenschaften des Schlauchs. [13]
Weiche flexible Filamente können sich stauchen, dehnen oder ausknicken, wenn der Förderwiderstand steigt. Ein entfernt geführter Weg mit Spalten oder schlechter Führung kann daher schwieriger abzustimmen sein, ist für TPU oder andere elastische Materialien aber nicht grundsätzlich unbrauchbar. In der zitierten Studie zu elastischen Filamenten verringerte die direkte Extrusion unter den getesteten Bedingungen die Neigung zu Unterextrusion und Ausknicken, während Drucken mit Bowden weiterhin möglich war. [14]
Was die Nachgiebigkeit in realen Druckern erhöht oder verringert
- Nicht abgestützte Strecke zwischen Antriebsmechanismus und Hotend.
- Innendurchmesser des Schlauchs und Spiel um das Filament.
- Spalte an den Schlauchenden.
- Biegeradius entlang des Filamentwegs.
- Reibung an Führungen, Schläuchen und Kontaktflächen.
- Steifigkeit des Filaments.
- Schmelzwiderstand und Gegendruck.
- Anpressdruck des Antriebs und Nachgeben der Schrittmotorhalterung.
Stellschrauben beim Abstimmen: Einzug (Retraction) vs. Druckkompensation vs. Flusskalibrierung
Eine sinnvolle Diagnosereihenfolge beginnt bei der Mechanik: Prüfen Sie Filamentweg, Greifkraft des Filamentantriebs, Schlauchübergänge, Zustand der Düse und Zustand des Filaments. Prüfen Sie anschließend, ob die vorgegebene Bewegung des Filamentantriebs seiner tatsächlichen Bewegung entspricht. Passen Sie danach Fluss bzw. Extrusionsmultiplikator an Material und Prozess an, gefolgt von Einzug und Druckkompensation.
Wer an der falschen Stellschraube dreht, kann die Ursache verschleiern. Der Einzug verringert in erster Linie das Nachtropfen bei Leerfahrten ohne Materialauftrag und ist daher nicht die erste Korrektur für Wülste an Ecken beim Auftragen von Bahnen. Pressure Advance bzw. Linear Advance zielt auf das sich ändernde Extrusionsverhalten ab, wenn der Bedarf steigt oder sinkt, nicht auf Fadenziehen durch feuchtes Filament. [4] [5] Die Kalibrierung der vorgegebenen Bewegung und die Flussanpassung sollten keinen durchrutschenden Antrieb, keine Verstopfung, keine beschädigte Düse und keine ungleichmäßige Materialzufuhr kaschieren. [8]
Kompensation kann Symptome in einem mechanisch konsistenten System mildern, aber sie kann keine schlechte Führung im Filamentweg, keine Verstopfung, keinen Schlupf des Filamentantriebs und keine Probleme durch feuchtigkeitsbelastetes Filament beheben. [7]
Wofür jede Einstellung gedacht ist – und wofür nicht
| Einstellung | Hauptaufgabe | Nicht die primäre Lösung für | Vor einer Änderung prüfen |
|---|---|---|---|
| Kalibrierung der vorgegebenen Filamentbewegung (E-Steps / Rotation Distance) | Angeforderte und tatsächliche Bewegung des Filamentantriebs in Übereinstimmung bringen | Verstopfte Düse oder Nachtropfen bei Leerfahrten | Greifkraft des Antriebs, Filamentweg und Messmethode |
| Fluss / Extrusionsmultiplikator | Aufgetragene Materialmenge auf Material und Prozess abstimmen | Fehler bei der Bewegung des Filamentantriebs oder Durchrutschen | Kalibrierung der Filamentbewegung und Zustand der Düse |
| Einzug (Nachtropfen bei Leerfahrten) | Nachtropfen während der Leerfahrten der Düse verringern | Wülste an Ecken oder allgemeine Unterextrusion | Trockenheit des Filaments, Zustand der Düse und Verhalten bei Leerfahrten |
| Pressure Advance / Linear Advance (Übergangsverhalten des Flusses) | Verzögerte Druckreaktion bei sich änderndem Bedarf ausgleichen | Fadenziehen durch feuchtes Filament oder eine mechanische Blockade | Gleichmäßigkeit der mechanischen Förderung und Fließverhalten |
Einzug, Fadenziehen und Druckartefakte bei Direct Drive und Bowden
Länge und Nachgiebigkeit des Filamentwegs können verändern, welcher Einzug nötig ist, um Nachtropfen bei Leerfahrten zu verringern. Die Bezeichnung der Bauweise allein bestimmt die Einstellung nicht; entscheidend ist der gesamte Förderweg. Prusa liefert ein maschinenspezifisches Beispiel: Die Direct-Drive-Profile für MK2.5/S und MK3/S/+ legen einen maximalen Einzug von 2 mm fest, während die Bowden-Voreinstellungen für MINI/MINI+ standardmäßig 3.2 mm verwenden. Das sind profilspezifische Beispiele, keine allgemeingültigen Grenzwerte für Direct-Drive- oder Bowden-Drucker. [4]
Fadenziehen hängt außerdem von Temperatur, Feuchtigkeit, Wegführung der Leerfahrten, Wischen bzw. Coasting, Zustand der Düse und Bauteilgeometrie ab. Der Einzug kann das bei Leerfahrten zurückbleibende Material verringern, aber nicht jede Ursache für Nachtropfen beseitigen.
Flexibles Filament bringt eine weitere Variable ins Spiel: Es kann sich beim Zurückziehen dehnen, sodass die Bewegung an der Düse der Rückwärtsbewegung des Filamentantriebs weniger direkt folgt als bei steifem Filament. Prusa weist darauf hin, dass flexible Materialien aus diesem Grund oft längere Einzüge benötigen, der passende Wert bleibt aber drucker- und materialspezifisch. [4]
Pressure Advance und Linear Advance: ein physikalisches Ziel, unterschiedliche Firmware-Implementierungen
Pressure Advance und Linear Advance verfolgen dasselbe physikalische Ziel: Druck- und Elastizitätseffekte auszugleichen, damit der aufgetragene Materialfluss dem sich ändernden Extrusionsbedarf genauer folgt. Sie zielen auf das Übergangsverhalten bei Änderungen der Extrusionsrate ab, nicht auf jede Ursache ungleichmäßiger Extrusion.
Für Klipper sind typische Werte für pressure_advance zwischen 0.050 und 1.000 dokumentiert, wobei das obere Ende meist mit Bowden-Extrudern in Verbindung gebracht wird. Klipper definiert den Wert in Millimetern pro Millimeter pro Sekunde. Die Abstimmungsbeispiele von Klipper verwenden einen FACTOR von .005 für Direct-Drive-Anordnungen und .020 für einen langen Bowden-Weg. Das sind Klipper-spezifische Abstimmungsbeispiele, keine übertragbaren Voreinstellungen. [5] [6]
Duet und Marlin verwenden eigene Implementierungen und Skalen. Laut Duet ist die Bowden-Länge ein maßgeblicher Faktor; als Beispiel nennt Duet einen 1 m langen Bowden, bei dem die Werte für M572 S an 1.0 oder 2.0 heranreichen können, während das Direct-Drive-Beispiel mit Titan Aero bei etwa S 0.05 liegt. [7] Marlin nennt als Beispiel einen K-Wert von etwa 0.22 für 3 mm PLA in einer Direct-Drive-Anordnung mit rund 6.5 cm zwischen Antriebsrad und Heatbreak und weist darauf hin, dass flexibles Filament oder ein größerer Abstand einen höheren K-Wert erfordern können. [8]
Übertragen Sie keine Zahlenwerte zwischen Klipper pressure_advance, Marlin K und Duet M572 S – sie sind firmwarespezifisch und nicht direkt vergleichbar.
Zielkonflikte im Bewegungssystem: bewegte Masse, Beschleunigung, Input Shaping und Geschwindigkeit
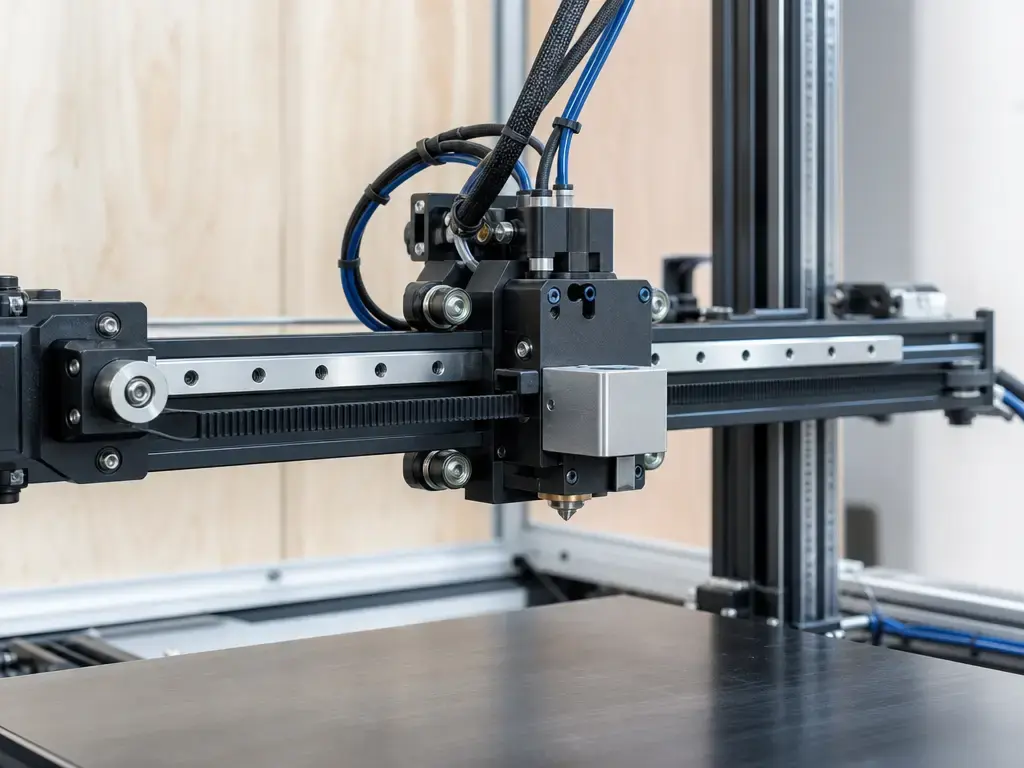
Ein auf dem bewegten Druckkopf montierter Filamentantrieb erhöht die träge Last am Schlitten. Die Folgen hängen von Kinematik, Schlittenkonstruktion, struktureller Steifigkeit, Resonanzverhalten und gewählter Beschleunigung ab. UltiMakers Aussage über den „ultraleichten“ Druckkopf seines Bowden-Druckers S5 ist ein nützliches Herstellerbeispiel für diese Konstruktionsbegründung, aber kein allgemeingültiges Leistungsergebnis. [10]
Ringing, auch Ghosting genannt, ist ein sichtbares Oberflächenartefakt, das durch Schwingungen nach Bewegungsänderungen entsteht. Beschleunigte Massen können Resonanzen im Bewegungssystem und in der Struktur der Maschine anregen. Input Shaping verändert die vorgegebene Bewegung so, dass die Anregung bei gemessenen Resonanzfrequenzen verringert wird. [15]
Weder Input Shaping noch ein leichterer Druckkopf erhöhen den maximalen Volumenstrom des Hotends. Eine Maschine kann eine Bewegungseinstellung mechanisch verkraften, während ihr Hotend nicht genug Material für die geforderte Linienbreite, Schichthöhe und Druckgeschwindigkeit schmelzen und fördern kann.
Wenn jemand „schneller“ sagt, fragen Sie: In welcher Hinsicht?
- Verfahrgeschwindigkeit bei Leerfahrten.
- Vorgegebene Druckgeschwindigkeit.
- Beschleunigung.
- Nutzbare Geschwindigkeit bei einer noch akzeptablen Schwelle für Ringing oder Oberflächenqualität.
- Maximaler Volumenstrom.
Materialien und Anwendungsfälle: Welche Bauweise birgt für Ihre Ziele das geringere Risiko?
PLA und PETG lassen sich mit beiden Bauweisen drucken, wenn Filamentweg, Hotend, Zustand des Filaments und Abstimmung passen. Keines der beiden Materialien begründet für sich genommen eine Präferenz für eine bestimmte Bauweise.
Bei TPU und TPE ist Direct Drive oft die risikoärmere Anordnung, weil ein kurzer, geführter Weg dem weichen Filament weniger Gelegenheit gibt, sich zu verformen, in einen Spalt zu geraten oder unter Widerstand auszuknicken. Bowden-Systeme mit eng geführtem Weg können trotzdem funktionieren, aber Schlauchspiel, Spalte an den Schlauchenden, Biegungen, Reibung, Härte des Filaments und Feuchtigkeit fallen dann stärker ins Gewicht. Herstellerempfehlungen und experimentelle Arbeiten stützen diese bedingte Einordnung. [9] [10] [11] [12] [14] Formlabs nennt unter seinen Faustregeln für die Hardwareauswahl beim Drucken flexibler Materialien Direct Drive, eine kontrollierbare Materialzufuhr, Kühlung, ein beheiztes Druckbett und einen Extruder, der etwa 220 °C erreicht; das TPC-Beispiel verlangt einen Extruder, der mindestens 230 °C erreicht. Diese Werte sind materialspezifische Empfehlungen, keine allgemeingültigen Anforderungen für TPU. [9]
Bei gefüllten oder abrasiven Filamenten stehen Düsenverschleiß, Schmelzwiderstand, Sprödigkeit des Filaments sowie passende Düsen- und Hotend-Hardware im Mittelpunkt. Eine allein auf die Bauweise gestützte Schlussfolgerung lässt sich hier nicht belegen: Direct Drive ist nicht automatisch erforderlich, und Bowden ist nicht automatisch ungeeignet.
Direct Drive vs. Bowden: Was sollten Sie wählen oder worauf umrüsten?
Die Entscheidung zwischen Direct Drive und Bowden hängt von den Bedingungen ab und ist keine Rangfolge. Wählen Sie anhand der Materialien, die Sie voraussichtlich verwenden, des tatsächlichen Filamentwegs, des Hotend-Verhaltens und der Grenzen des Bewegungssystems. Bei weichen flexiblen Filamenten verringert ein kurzer, gut geführter Weg oft das Förderrisiko. Bei einer Maschine, deren Schlitten besonders empfindlich auf zusätzliche Masse reagiert, wird die Wahl zwischen Bowden und Direct Drive ebenso zu einer Frage des Bewegungssystems wie der Extrusion. [10] [11] [14]
Ein Umbau ist kein einfacher Austausch, nach dem sich der Drucker genauso verhält wie zuvor. Kalibrieren Sie nach dem Versetzen des Filamentantriebs die vorgegebene Filamentbewegung und den Fluss neu und stimmen Sie anschließend Einzug, Druckkompensation sowie Beschleunigung bzw. Input Shaping erneut ab. Diese Einstellungen betreffen unterschiedliche Effekte: Die Druckkompensation betrifft die Materialzufuhr in Übergangsphasen, Input Shaping dagegen bewegungsbedingte Schwingungen. [7] [15]
Das sind Tendenzen, keine Bewertungen; das Ergebnis ändert sich mit dem gesamten Filamentweg, dem Hotend, dem Material und dem Bewegungssystem.
| Kriterium | Tendenz bei Direct Drive | Tendenz bei Bowden | Was das Ergebnis verändert |
|---|---|---|---|
| Verhalten des Filamentwegs | Kürzerer Weg; typischerweise geringere Nachgiebigkeit | Längerer Weg; Nachgiebigkeit hängt stärker vom Weg ab | Schlauchlänge und Spiel, Biegungen, Spalte, Steifigkeit des Filaments, Schmelzwiderstand |
| Verarbeitung flexibler Filamente | Oft leichter zu führen | Anfälliger für Ausknicken und Stauchung | Führung im Filamentweg, Spalte, Geschwindigkeit, Einzug, Härte des Filaments |
| Abstimmung des Einzugs | Oft kürzer | Oft länger | Hotend-Geometrie, Temperatur, Strategie für Leerfahrten, Zustand des Filaments |
| Dynamik des Druckkopfs | Mehr Masse am bewegten Kopf | Weniger Antriebsmasse am bewegten Kopf | Kinematik, Struktur, Resonanz, Beschleunigung, Input Shaping |
So vergleichen Sie zwei Aufbauten fair
Ein fairer Vergleich hält Material- und Prozessbedingungen konstant und gesteht jedem Aufbau eine eigene Kalibrierung zu. Einen aussagekräftigen allgemeinen Sieger gibt es nicht, wenn eine Maschine mit nicht abgestimmtem Fluss, Einzug oder nicht abgestimmter Druckkompensation arbeitet. Bewerten Sie die einzelnen Artefakte getrennt: Fadenziehen, Wülste an Ecken, Nahtartefakte, Unterextrusion und Ringing spiegeln unterschiedliche Teile des Extrusions- und des Bewegungssystems wider. Die Abstimmung von Pressure Advance ist aufbauspezifisch, während Ringing vom Zusammenspiel aus beschleunigter Masse, Struktur und Bewegungsverhalten abhängt. [5] [7] [15]
- Verwenden Sie dieselbe Filamentspule.
- Verwenden Sie dieselbe Düse.
- Halten Sie Temperatur und Schichthöhe konstant.
- Drucken Sie dasselbe Testmodell.
- Wenden Sie vergleichbare Beschleunigungsgrenzen an.
- Kalibrieren Sie vorgegebene Filamentbewegung und Fluss für jeden Aufbau separat.
- Stimmen Sie die Druckkompensation für jeden Aufbau separat ab.
- Verwenden Sie eine vergleichbare Strategie für Leerfahrten.
- Bewerten Sie Fadenziehen, Wülste an Ecken, Nähte, Unterextrusion und Ringing getrennt.
FAQ
Die folgenden Antworten beschreiben Tendenzen des Gesamtsystems, keine allgemeingültigen Einstellungen. Die Bauweise ist nur ein Teil von Filamentförderung, Schmelzverhalten und Bewegungsverhalten.
Direct Drive vs. Bowden: Was ist besser?
Keines von beiden ist grundsätzlich besser. Direct Drive verkürzt den Filamentweg, während Bowden die Masse des Filamentantriebs vom bewegten Kopf nimmt. Die passende Wahl hängt von Materialverhalten, Führung im Filamentweg, Leistungsfähigkeit des Hotends und Verhalten des Bewegungssystems ab. [10] [11]
Ist Direct Drive bei TPU besser als Bowden?
Direct Drive ist bei TPU oft risikoärmer, weil der kurze Weg weiches Filament besser führen kann. Ein eng geführter Bowden-Weg kann ebenfalls funktionieren, doch Ausknicken und Unterextrusion reagieren dann empfindlicher auf Spalte, Widerstand, Biegungen und Verformung des Filaments. [14]
Verschlechtert Bowden die Druckqualität im Vergleich zu Direct Drive?
Nicht grundsätzlich. Fadenziehen, Wülste an Ecken, Nahtartefakte, Unterextrusion und Ringing haben unterschiedliche Ursachen. Sie können auf Temperatur, Feuchtigkeit, das Übergangsverhalten des Drucks, die Mechanik des Filamentwegs oder Schwingungen durch Bewegung zurückgehen statt allein auf die Bezeichnung der Bauweise. [4] [15]
Brauchen Direct-Drive-Extruder weniger Einzug?
Oft, aber nicht immer. Die Profile von Prusa veranschaulichen diese Tendenz mit einem Maximum von 2 mm für bestimmte Direct-Drive-Maschinen und einem Standardwert von 3.2 mm für die Bowden-Profile MINI/MINI+. Das sind maschinen- und profilspezifische Werte, keine allgemeinen Regeln für den Einzug. [4]
Kann Pressure Advance oder Linear Advance einen langen Bowden-Schlauch vollständig ausgleichen?
Nein. Damit lässt sich das Übergangsverhalten des Flusses verbessern, aber Probleme durch nasses Filament, eine Verstopfung, Spalte an den Schlauchenden oder eine schlechte Führung des Filaments lassen sich damit nicht beheben. Die Werte für Klipper pressure_advance, Marlin K und Duet M572 S lassen sich nicht zahlenmäßig zwischen Firmware-Implementierungen übertragen. [5] [7] [8]
Welche mechanischen Änderungen verbessern die Zuverlässigkeit mit TPU an einem Bowden-System am meisten?
Verbessern Sie die Führung im Filamentweg: Minimieren Sie Spalte an den Schlauchenden und nicht abgestützte Strecken, vermeiden Sie einschränkende Biegungen und verringern Sie unnötige Reibung entlang des Wegs. Diese Änderungen geben weichem Filament weniger Gelegenheit, sich zu stauchen oder auszuknicken, bevor es das Hotend erreicht. [10] [14]
Quellen
Dieser Artikel stützt sich auf einen Normeintrag, Firmware-Dokumentation, Herstellerdokumentation und wissenschaftliche Artikel zu Mechanismen der Filamentförderung. Quelle 16 dient nur als Kontext zu Branche und Suchintention, nicht als technischer Beleg.
-
ISO. ISO/ASTM 52900:2021 – Normeintrag. Normeintrag; 2021, bestätigt 2025. Abgerufen am 30. Oktober 2026.
-
Stratasys. FDM for End-Use Parts. Herstellerdokumentation; 2015. Abgerufen am 30. Oktober 2026.
-
Stratasys. 3D Printing With FDM. Herstellerdokumentation; 2018. Abgerufen am 30. Oktober 2026.
-
Prusa Knowledge Base. Stringing and oozing. Offizielle Dokumentation; ohne Datumsangabe. Abgerufen am 30. Oktober 2026.
-
Klipper. Pressure advance. Offizielle Dokumentation; ohne Datumsangabe. Abgerufen am 30. Oktober 2026.
-
Klipper. Configuration reference. Offizielle Dokumentation; ohne Datumsangabe. Abgerufen am 30. Oktober 2026.
-
Duet3D. Pressure advance (M572). Offizielle Dokumentation; ohne Datumsangabe. Abgerufen am 30. Oktober 2026.
-
Marlin Firmware. Extruder settings. Offizielle Dokumentation; ohne Datumsangabe. Abgerufen am 30. Oktober 2026.
-
Formlabs. Flexible 3D Printing Guide: Compare Processes, Materials, and Applications. Herstellerdokumentation; ohne Datumsangabe. Abgerufen am 30. Oktober 2026.
-
UltiMaker. The Ultimaker S5 is here. Herstellerdokumentation; 2018. Abgerufen am 30. Oktober 2026.