



Résumé : ce que signifie l’impression 3D en mode vase
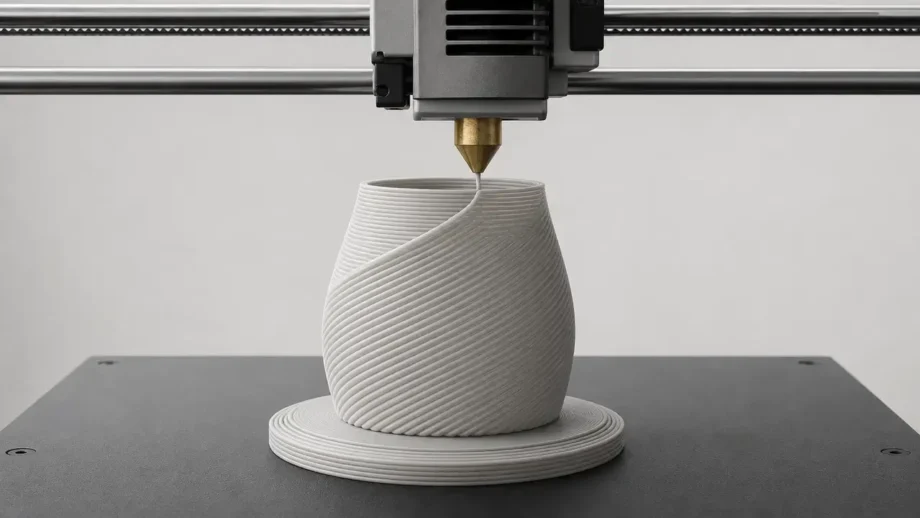
L’impression 3D en mode vase est une stratégie de trajectoire d’outil de slicer pour les imprimantes à extrusion de matériau, communément appelées FFF ou FDM, qui imprime une base pleine puis poursuit vers le haut sous la forme d’une seule paroi extérieure spiralée, au lieu de s’arrêter et de redémarrer à chaque couche sur la coque principale. [S04] [S08]
Elle convient surtout aux récipients ouverts, aux coques de type abat-jour et aux prototypes visuels pour lesquels une faible consommation de matériau et une paroi extérieure plus nette comptent davantage que la rigidité, la structure interne ou des fonctions complexes. Le compromis est simple : vous obtenez généralement une paroi, aucun remplissage et aucun dessus imprimé ; les toits fermés, les surplombs importants, les îlots internes et les détails nécessitant des supports sont donc mal adaptés. [S04] [S08] [S09]
Il n’existe pas de recette universelle des « meilleurs réglages » pour chaque imprimante, filament, buse et modèle. Les récents travaux du NIST sur la découverte des paramètres FFF renforcent l’idée plus générale que le réglage du procédé dépend de la configuration ; l’aperçu de la trajectoire doit donc précéder tout préréglage. [S03]
Noms dans les slicers : « Vase Mode » contre « Spiralize Outer Contour »
Dans le langage de la communauté, « vase mode » est le terme générique. Dans Cura, le nom associé à la version est « Spiralize Outer Contour » ; Cura 5.13.0 le décrit comme une fonction qui crée une augmentation régulière de Z, transforme un modèle solide en une impression à paroi unique avec un fond plein, et ne doit être activée que lorsque chaque couche contient une seule pièce. PrusaSlicer appelle ce mode « Spiral vase », tandis que d’autres slicers utilisent des intitulés similaires tels que Spiral Vase ou Spiralize outer contour. [S08] [S04] [S09] [S10] [S11] [S12]
Les options de lissage sont liées, mais ne sont pas identiques selon les slicers. Dans Cura 5.13.0, Smooth Spiralized Contours est activé par Spiralize Outer Contour, vaut true par défaut et avertit que le lissage peut flouter les détails fins de surface. OrcaSlicer documente Smooth Spiral et une commande Max XY Smoothing, tandis que les notes de version de Bambu Studio indiquent que son comportement de vase spiralé a été réécrit et que Smooth Vase ne convient pas aux modèles présentant des arêtes marquées. Comme les noms et emplacements évoluent d’une version à l’autre, il est plus sûr d’utiliser la recherche de réglages que de se fier au souvenir d’un chemin de menu. [S08] [S10] [S12] [S09] [S11]
| Slicer | Nom du réglage | Ce qu’il impose | Principale réserve |
|---|---|---|---|
| Cura | Spiralize Outer Contour. [S08] | Augmentation régulière de Z ; paroi unique à fond plein ; une seule pièce par couche. [S08] | Smooth Spiralized Contours peut flouter les détails fins. [S08] |
| PrusaSlicer | Spiral vase. [S04] | Un périmètre, 0% de remplissage, couches supérieures désactivées, supports désactivés. [S04] | Les objets multiples nécessitent une solution telle que l’impression séquentielle. [S04] [S07] |
| OrcaSlicer | Spiral vase (spiral_mode). [S10] |
Impression à paroi unique avec couches de fond pleines ; Smooth Spiral facultatif. [S10] | Le lissage Max XY peut légèrement déformer le modèle et se calcule par rapport au diamètre de buse lorsqu’il est exprimé en pourcentage. [S10] |
| Bambu Studio | Spiral Vase. [S11] [S12] | Les notes de version indiquent une prise en charge par plateau dans une version et une réécriture ultérieure du mode. [S11] [S12] | L’interface et le comportement ont changé selon les versions ; Smooth Vase ne convient pas aux arêtes marquées. [S12] |
| Creality Print | Spiralize outer contour. [S09] | Impression à paroi unique avec une base pleine ; uniquement lorsque chaque couche contient une pièce. [S09] | Aucune surface supérieure et mauvaise compatibilité avec les surplombs. [S09] |
La règle unique d’admissibilité de la géométrie
Si une couche tranchée après la base présente plus d’une trajectoire de périmètre, des îlots séparés, des ponts ou des besoins en supports, le modèle n’est pas réellement adapté au mode vase. C’est le sens pratique de la contrainte « single part per layer » de Cura et de la description « continuous single outline container » de PrusaSlicer. En pratique, le véritable mode vase se détermine dans l’aperçu, et non par le nom de fichier du modèle, le réglage du nombre de parois ou le simple fait que la forme ressemble à un vase de l’extérieur. [S04] [S08] [S09]
Éléments à confirmer dans l’aperçu du slicer avant l’impression
- Une paroi extérieure continue au-dessus de la base. [S04] [S08]
- Aucune paroi intérieure après la base. [S04]
- Aucun îlot séparé ni contour concurrent. [S08] [S09]
- Aucune peau supérieure générée à l’ouverture. [S04] [S09]
- Une base imprimée sous forme de couches inférieures conventionnelles avant le début de la spirale. [S04] [S08]
- Un minimum de déplacements ou de rétractions sur la paroi principale, car les interruptions signifient généralement que la géométrie n’est pas réellement compatible avec une spirale. [S04] [S08]
Les modèles pré-évidés enfreignent souvent cette règle, car le slicer voit à la fois les surfaces intérieure et extérieure, créant plusieurs contours au lieu d’une spirale extérieure unique. La documentation de PrusaSlicer précise que le modèle doit être défini comme un solide ; sinon, le slicer essaie de créer les surfaces intérieure et extérieure. Pour le mode vase, une forme extérieure simple et pleine se tranche généralement plus proprement qu’un modèle CAO évidé manuellement. [S04]
Mode vase contre paroi unique ordinaire et Surface Mode de Cura
Le véritable mode vase n’équivaut pas à régler manuellement une paroi, 0% de remplissage et 0 couche supérieure. PrusaSlicer indique que la simple modification de ces réglages sans activer le mode n’est pas équivalente au véritable mode vase, car l’objet ne sera pas imprimé en continu. Cette continuité compte, car Spiralize Outer Contour de Cura crée une augmentation régulière de Z, tandis que l’impression normale à paroi unique, couche par couche, conserve des débuts et fins de boucles distincts. [S04] [S08] [S06]
Le Surface Mode de Cura est également différent. Dans Cura 5.13.0, Surface Mode peut imprimer une seule paroi suivant la surface du maillage, sans remplissage ni peau supérieure ou inférieure, mais cette description ne revendique pas une trajectoire en Z spiralée continue. Surface Mode concerne la manière dont le maillage est traité ; le mode vase consiste à générer un contour extérieur spiralé continu sur une géométrie capable de le prendre en charge. [S08]
| Mode | Z spiralé continu ? | Coutures sur la paroi ? | Cas d’utilisation typique |
|---|---|---|---|
| Mode vase / Spiralize Outer Contour | Oui. [S04] [S08] | Fortement réduites sur la paroi spiralée ; la base peut encore présenter des marques de changement de couche. [S04] | Récipients ouverts et impressions décoratives de type coque. |
| 1 paroi + 0% de remplissage + 0 couche supérieure | Non. [S04] [S06] | Oui, car chaque boucle de périmètre commence et finit toujours quelque part. [S06] | Essais manuels à paroi unique ne nécessitant pas une trajectoire spiralée. |
| Surface Mode de Cura | Aucune revendication de spirale continue. [S08] | Pas supprimées intrinsèquement. [S08] | Impression de surfaces ouvertes ou de maillages spéciaux plutôt que d’un véritable vase spiralé. |
Fonctionnement du mode vase
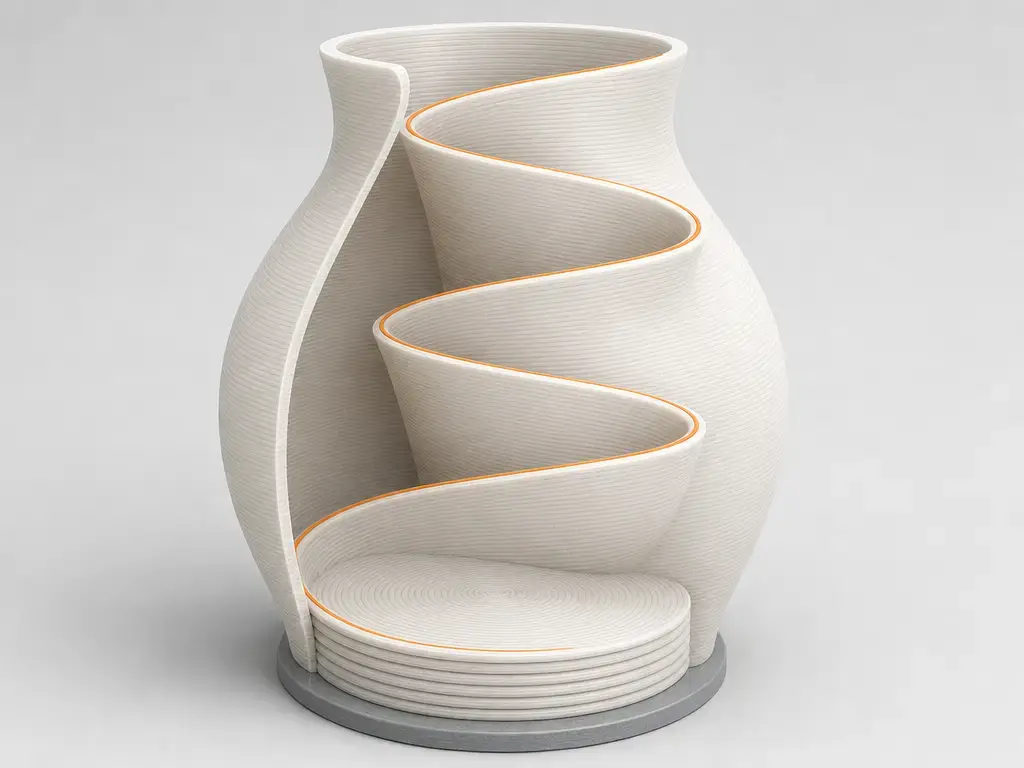
Le slicer imprime d’abord les couches inférieures pleines de manière habituelle, couche par couche, puis passe à un unique contour extérieur dont la hauteur Z augmente progressivement ou régulièrement lorsque la buse se déplace autour de la pièce. PrusaSlicer décrit Spiral vase comme un récipient à contour unique continu avec une augmentation progressive de Z, et Cura 5.13.0 décrit Spiralize Outer Contour comme une augmentation régulière de Z sur toute l’impression. [S04] [S08]
C’est pourquoi la couture verticale habituelle est réduite sur la paroi principale, mais n’est pas effacée sur l’ensemble de la pièce. Les conseils de Prusa sur la couture expliquent qu’en dehors du mode Spiral vase, chaque boucle de périmètre doit commencer et finir quelque part, ce qui crée une couture visible. En impression spiralée, la paroi évite ces points d’arrêt et de redémarrage répétés après la base, mais la texture normale des couches demeure, car le filament est toujours déposé en trajectoires empilées plutôt que sous la forme d’une surface moulée. [S04] [S06]
Principales modifications de trajectoire en mode vase
- Un contour extérieur au-dessus de la base. [S04] [S08]
- Une augmentation progressive ou régulière de Z pendant la trajectoire de paroi. [S04] [S08]
- Aucun remplissage dans la section de paroi spiralée. [S04] [S08]
- Couches supérieures désactivées. [S04]
- Couture réduite sur la paroi principale après la transition depuis la base. [S04] [S06]
- Épaisseur de paroi régie par le comportement du cordon déposé et les réglages d’extrusion plutôt que par l’empilement de périmètres supplémentaires. [S04]
Réglages importants
Le changement de perspective le plus utile consiste à considérer que la largeur de ligne est une cible, et non une garantie de l’épaisseur finale de la paroi. Les conseils de PrusaSlicer sur les parois fines montrent que l’épaisseur de paroi idéale n’est pas simplement « largeur de ligne multipliée par le nombre de périmètres », car les trajectoires d’extrusion se chevauchent et dépendent de la géométrie du cordon. En pratique, la paroi finale est le résultat du comportement de dépôt ; le diamètre de buse, la largeur de ligne et l’épaisseur de paroi mesurée ne doivent donc pas être considérés comme des termes interchangeables. [S04] [S03]
Une extrusion plus large et un mouvement plus rapide augmentent tous deux la demande de débit de matériau. Si la largeur, la vitesse ou la température sont poussées trop loin pour une extrémité chaude et un filament donnés, le résultat peut être une mauvaise fusion, une paroi ondulée ou des détails ramollis plutôt qu’un meilleur vase. C’est pourquoi des essais prudents sont plus utiles que la copie d’une recette provenant d’une autre machine. [S03]
Les couches inférieures sont importantes, car elles créent la base d’où croît la paroi spiralée, et elles constituent aussi la seule zone où des changements de couche conventionnels subsistent. Si la base est trop fine ou mal liée à la transition vers la paroi, des marques ou un risque de fuite peuvent apparaître près de cette limite, même lorsque le reste de la paroi s’affiche correctement dans l’aperçu. [S04] [S13]
Le débit, souvent appelé multiplicateur d’extrusion, exige une prudence accrue. Dans une étude PLOS ONE sur des parois FFF, le débit d’air mesuré à travers des parois poreuses est passé de 24.0 à 10.0 ml/s lorsque k est passé de 0.85 à 0.90, puis a atteint 0.0 ml/s à k = 0.96 et 0.98 dans cette configuration. Le même article indique qu’une variation de 5% de k peut réduire le débit de plus de deux fois, tout en précisant que les plages efficaces exactes dépendent de la conception de l’imprimante et du matériau. Considérez cela comme une preuve de sensibilité, et non comme une cible universelle. [S13] [S03]
Flux de travail : réaliser une impression 3D à paroi unique en mode vase
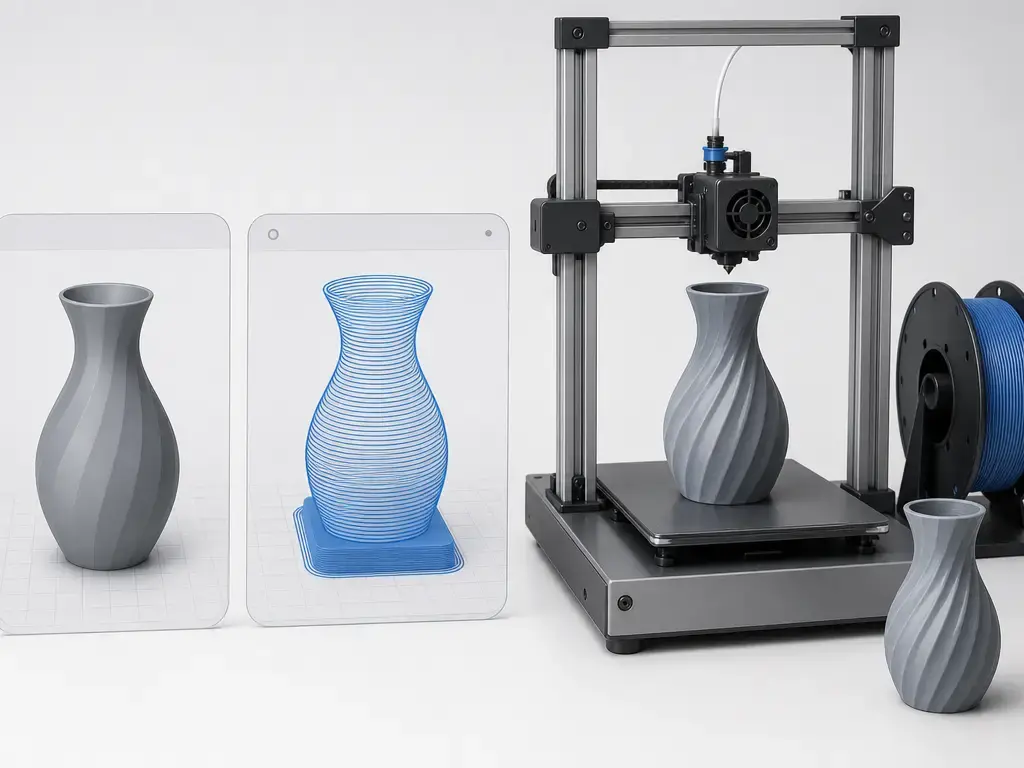
Le flux de travail pratique est simple : choisissez une géométrie véritablement spiralable, activez la fonction, vérifiez l’aperçu, puis réglez les paramètres. L’aperçu précède l’optimisation, car un mauvais modèle ne peut pas être corrigé par un meilleur débit ou le refroidissement seul. [S04] [S08]
- Chargez un modèle plein adapté plutôt qu’un modèle pré-évidé lorsque cela est possible. [S04]
- Activez le mode vase, Spiral vase ou Spiralize Outer Contour dans votre slicer. [S04] [S08] [S09]
- Utilisez l’aperçu pour confirmer un périmètre continu après la base. [S04] [S08]
- Réglez les couches inférieures selon les besoins de résistance et d’étanchéité de la base. [S04]
- Réglez la largeur de ligne et le débit avec prudence au lieu de passer à des valeurs extrêmes. [S03] [S13]
- Ajustez avec soin la vitesse et le refroidissement afin d’éviter la surchauffe ou la déformation de la paroi fine. [S03]
- Imprimez un petit test avant de vous engager sur une pièce haute ou gourmande en matériau. [S03]
Utilisez la recherche de réglages plutôt que des emplacements de menu mémorisés. Cela importe particulièrement pour Bambu Studio, dont les notes de version indiquent l’ajout de Spiral Vase par plateau dans v01.09.00.60, puis une réécriture ultérieure dans v01.09.00.70. [S08] [S09] [S10] [S11] [S12]
Pourquoi le mode vase échoue, se fend ou fuit
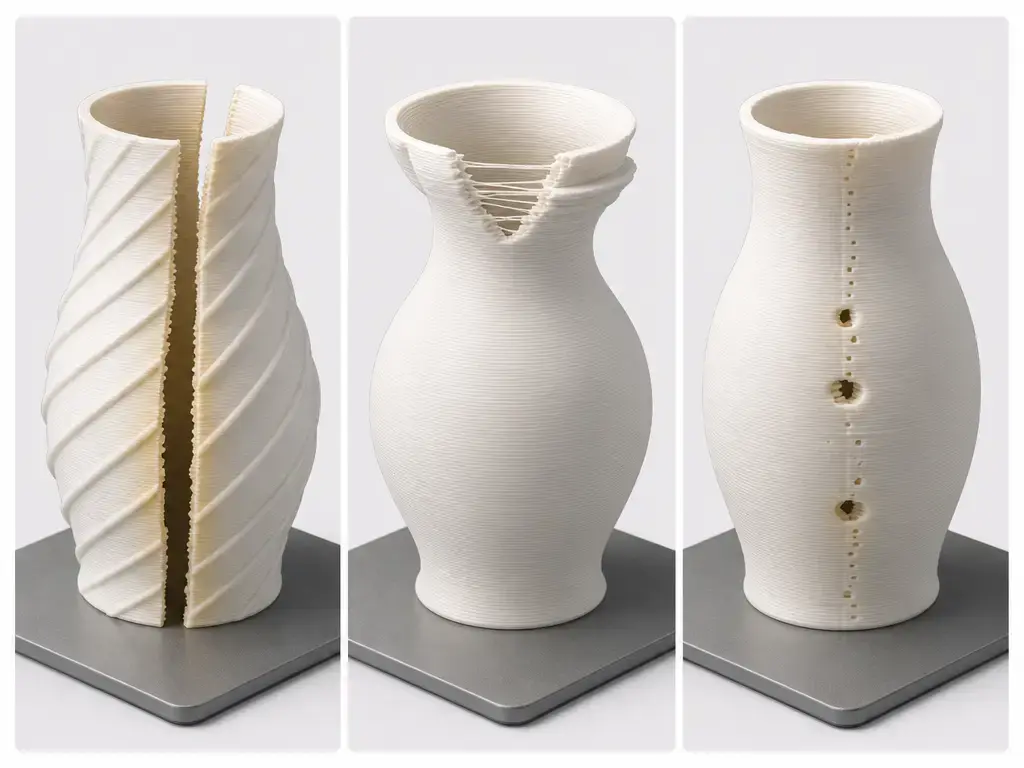
De nombreux échecs sont géométriques avant d’être mécaniques. Si le modèle contient des îlots séparés, du texte en relief qui devient son propre contour, une poignée, un couvercle, des ponts ou une fermeture supérieure, l’aperçu ne ressemblera plus à une trajectoire extérieure ininterrompue. La documentation de Creality avertit également que le contour extérieur spiralé ne gère pas les surplombs et n’imprime pas la surface supérieure. Lorsque l’aperçu montre plus d’un contour imprimable après la base, le problème relève généralement du choix du modèle, et non du réglage du débit. [S04] [S08] [S09]
Les défaillances de procédé sont différentes. Les recherches montrent que la porosité dans les parois FFF est très sensible au multiplicateur d’extrusion, et l’article PLOS ONE relie les problèmes d’étanchéité des parois fines aux vides et à la coïncidence des coutures. Le même article indique qu’une épaisseur de paroi d’environ 0.5 mm peut être particulièrement mauvaise pour l’étanchéité si des zones discontinues coïncident, et qu’autour de 0.8 mm le slicer peut introduire des segments de remplissage internes tout en formant encore des vides si l’alignement des coutures et l’espace vide coïncident. Au-delà de ces preuves publiées, les défaillances courantes du mode vase, comme le ramollissement, l’oscillation ou les fissures des grandes parois, s’expliquent au mieux comme des problèmes influencés par le procédé, impliquant une géométrie fine à une seule paroi, une accumulation de chaleur et un soutien limité apporté par la pièce elle-même. [S13] [S03] [S09]
Utilisez l’aperçu pour distinguer les défaillances topologiques des défaillances physiques. Si l’aperçu est déjà incorrect, l’impression échouera presque certainement pour des raisons géométriques. Si l’aperçu est propre mais que l’impression se fend ou fuit malgré tout, examinez d’abord le débit, la gestion thermique et la transition entre la base et la paroi. [S04] [S08] [S13]
| Symptôme | Cause la plus probable | Ce que montre généralement l’aperçu | Première chose à modifier/vérifier |
|---|---|---|---|
| Ligne verticale visible sur la paroi du « vase » | Pas en véritable mode spiralé, ou la paroi comporte plus d’un contour. [S04] [S06] [S08] | Points de départ et d’arrêt ou plusieurs trajectoires de paroi au-dessus de la base. [S06] [S08] | Vérifiez de nouveau le mode et confirmez un périmètre continu après la base. [S04] [S08] |
| Espaces ou fuites dans la paroi ou la base | Débit trop faible pour la configuration, mauvaise fusion ou coïncidence couture/vide près de la transition. [S13] | Contact de cordons clairsemé, interruptions ou passage faible entre base et paroi. [S04] [S13] | Testez un petit ajustement de débit et inspectez d’abord la transition de la base. [S13] |
| Paroi fendue ou fissurée, particulièrement haute et fine | La géométrie à paroi unique est trop élancée, ou la gestion thermique est mauvaise. [S09] | L’aperçu semble souvent valide ; la défaillance est physique plutôt que topologique. [S09] | Réduisez la vitesse, améliorez le refroidissement et testez une impression plus courte. [S03] [S09] |
| Fonctions manquantes ou parties « imprimées dans le vide » | Les surplombs, ponts, fermetures supérieures ou îlots supplémentaires enfreignent la règle de la trajectoire unique. [S08] [S09] | Contours séparés, portées non soutenues ou surfaces supérieures au-dessus de la paroi. [S08] [S09] | Simplifiez le modèle ou cessez d’utiliser le mode vase pour cette pièce. [S04] [S09] |
| Détails décoratifs floutés | Le lissage spiralé modifie la géométrie de la trajectoire. [S08] [S10] [S12] | L’aperçu peut rester net, mais les arêtes deviennent adoucies sur l’impression. [S08] [S12] | Désactivez le lissage ou réduisez-le, puis réimprimez une petite section. [S08] [S10] |
Le terme « étanche à l’eau » doit être considéré comme un résultat de test, et non comme une promesse. Même lorsque la géométrie est favorable et le réglage bon, les résultats publiés montrent que l’étanchéité dépend fortement de la structure de la paroi et des conditions du procédé ; le mode vase ne doit donc jamais être décrit comme universellement étanche ou sûr sous pression. [S13]
Applications et situations où ne pas utiliser le mode vase
Le mode vase fonctionne le mieux lorsque la coque extérieure constitue l’objet. Si l’impression peut réussir sous la forme d’une seule paroi continue s’élevant depuis une base pleine, ce mode peut économiser du matériau et réduire les coutures visibles sur la paroi. [S04] [S08]
Bons candidats
- Vases décoratifs et cache-pots avec sommets ouverts. [S04] [S08]
- Coques ou couvercles de type abat-jour aux profils extérieurs continus. [S08]
- Pièces sculpturales d’exposition sans fonctions nécessitant des supports. [S08] [S09]
- Prototypes visuels pour lesquels une faible masse importe davantage que la résistance. [S03]
N’utilisez pas le mode vase pour des pièces porteuses, des pièces nécessitant des sommets fermés, une géométrie exigeant beaucoup de supports ou des applications demandant une étanchéité vérifiée à l’air ou aux liquides. La documentation de Creality avertit spécifiquement à propos des surplombs et des surfaces supérieures absentes, ce qui suffit à exclure de nombreux modèles par ailleurs séduisants. [S09] [S13]
Contexte des normes et de la recherche
ISO/ASTM 52900:2021, Édition 2, est une norme de vocabulaire pour la fabrication additive, et non un document définissant le « mode vase ». La manière neutre par rapport aux normes de présenter ce sujet consiste à le considérer comme une stratégie de slicer dans l’extrusion de matériau ; FFF est le terme générique neutre, tandis que FDM reste le terme couramment employé par les utilisateurs. [S01] [S02]
Cette distinction est importante, car les conseils pratiques concernant le mode vase proviennent de la documentation des slicers et de la recherche sur les procédés, et non d’une définition ISO. La présentation du NIST sur l’extrusion de matériau ainsi que sa publication 2024 sur la découverte des paramètres FFF expliquent pourquoi cet article évite les affirmations sur les « meilleurs réglages » : l’ajustement du procédé varie selon la machine, le matériau et la configuration, même lorsque le principe général du mode vase reste le même. [S01] [S02] [S03]
Points pratiques à retenir pour l’impression 3D en mode vase
L’impression 3D en mode vase se comprend le mieux comme une trajectoire spiralée dépendante de l’aperçu, et non comme un synonyme générique de « paroi fine ». Utilisez-la lorsque le modèle peut devenir une seule paroi extérieure continue après la base, lorsqu’aucune surface supérieure n’est requise et lorsque la réduction de visibilité de la couture importe davantage que la résistance ou la complexité des fonctions. Évitez-la lorsque l’aperçu montre plusieurs contours, îlots, ponts ou détails nécessitant des supports, car ce sont des signes que la géométrie ne respecte pas la règle fondamentale du mode. [S04] [S08] [S09]
Si l’aperçu montre plus d’une trajectoire de paroi ou des déplacements inattendus sur la coque principale, arrêtez-vous et corrigez le modèle ou les réglages avant d’imprimer. [S04] [S08]
FAQ
Qu’est-ce que l’impression 3D en mode vase ?
L’impression 3D en mode vase est une stratégie de slicer destinée aux imprimantes à extrusion de matériau qui imprime une base pleine puis passe à une seule paroi extérieure s’élevant continuellement. Elle supprime généralement le remplissage et les couches supérieures, ce qui réduit l’utilisation de matériau et la couture répétée de départ-arrêt sur la paroi principale. Le compromis est que la pièce devient bien plus limitée en résistance, en géométrie et en prise en charge des fonctions qu’une impression normale à plusieurs parois. [S04] [S08] [S09]
Pourquoi le mode vase de Cura s’appelle-t-il Spiralize Outer Contour ?
Parce que Cura décrit la fonction par la trajectoire d’outil qu’elle génère plutôt que par le surnom employé par la communauté. Dans Cura 5.13.0, le libellé officiel est « Spiralize Outer Contour », et la description indique qu’il lisse le déplacement Z du bord extérieur, crée une augmentation régulière de Z et transforme un modèle solide en une impression à paroi unique avec un fond plein. « Vase mode » est simplement le terme utilisateur plus large pour ce comportement. [S08]
Comment activer Spiralize Outer Contour dans Cura pour l’impression 3D en mode vase ?
Utilisez la recherche de réglages de Cura et cherchez « Spiralize Outer Contour ». Après l’avoir activé, ne supposez pas que le travail est prêt simplement parce que l’interrupteur est activé. Vérifiez l’aperçu et assurez-vous que chaque couche après la base devient une trajectoire extérieure continue, sans parois intérieures, îlots ni surfaces supérieures. Si l’aperçu échoue à ce test, le modèle n’est pas un bon candidat au véritable mode vase, quelle que soit la case cochée. [S08] [S04]
L’impression 3D en mode vase est-elle la même chose que l’impression 3D à paroi unique ?
Non. L’impression 3D manuelle à paroi unique peut désigner une paroi, 0% de remplissage et aucune couche supérieure, mais PrusaSlicer indique explicitement que cela n’est pas équivalent au véritable mode vase, car l’objet ne sera pas imprimé en continu. Le véritable mode vase utilise une trajectoire extérieure spiralée avec une montée de Z progressive ou régulière, tandis que l’impression ordinaire à paroi unique conserve des débuts et fins de boucles distincts susceptibles de créer une couture. [S04] [S06] [S08]
Pourquoi l’impression 3D en mode vase échoue-t-elle ou se fend-elle ?
La première raison est généralement la géométrie : plusieurs contours, îlots, surplombs, ponts, poignées ou fermetures supérieures enfreignent la règle de la trajectoire unique. Si l’aperçu est propre, les suspects suivants sont des problèmes de procédé tels qu’une mauvaise fusion, l’instabilité des parois fines ou l’accumulation de chaleur dans une coque haute à une seule paroi. Les recherches montrent également que la porosité et l’étanchéité sont sensibles au multiplicateur d’extrusion ; une impression peut donc sembler superficiellement correcte tout en fuyant ou en s’affaiblissant si la paroi déposée ne se lie pas comme prévu. [S04] [S08] [S09] [S03] [S13]
L’impression 3D en mode vase peut-elle produire un vase étanche à l’eau ?
Parfois, mais cela ne doit jamais être promis. Les preuves publiées ici appellent à la prudence : l’étanchéité des parois FFF dépend fortement de la structure de paroi et des conditions d’extrusion, et la coïncidence des coutures dans les parois fines peut créer des pores traversants. Une impression en mode vase peut retenir l’eau suffisamment bien pour certains utilisateurs après un réglage soigneux, mais le caractère « étanche à l’eau » est une propriété à vérifier sur votre propre pièce, et non une caractéristique garantie par le mode lui-même. [S13]
Expert : comment les variations du multiplicateur d’extrusion affectent-elles la porosité et l’imperméabilité des parois fines ?
L’étude PLOS ONE a utilisé k comme multiplicateur d’extrusion et relevé une forte sensibilité dans les mesures de débit d’air à travers des parois poreuses : 24.0, 10.0, 1.0, 1.5, 0.0 et 0.0 ml/s à k = 0.85, 0.90, 0.92, 0.94, 0.96 et 0.98, respectivement, dans cette configuration. Les auteurs indiquent qu’une variation de 5% de k peut réduire le débit de plus de deux fois, et montrent également comment des parois fines peuvent échouer lorsque les emplacements des coutures coïncident avec des vides. La conclusion pratique n’est pas de copier aveuglément ces valeurs, mais de reconnaître que de petits changements de débit peuvent modifier sensiblement la porosité, tandis que les plages efficaces exactes restent dépendantes de l’imprimante et du matériau. [S13] [S03]
Sources
- S01 — ISO/ASTM 52900:2021 Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. Page de présentation de la norme. Édition 2 ; date de publication 2021-11 ; 28 pages ; examinée et confirmée en 2025. Consultée le 2026-07-12.
- S02 — NIST : Material Extrusion. Documentation gouvernementale. Créée le 2024-11-15 ; mise à jour le 2025-05-15. Consultée le 2026-07-12.
- S03 — Notice de publication du NIST : Online Measurement for Parameter Discovery in Fused Filament Fabrication. Notice de publication gouvernementale. Publiée le 2024-04-03 dans Integrating Materials and Manufacturing Innovation, Volume 13, Issue 2 ; DOI 10.1007/s40192-024-00350-w ; mise à jour le 2025-03-19. Consultée le 2026-07-12.
- S04 — Base de connaissances Prusa : Layers and perimeters. Documentation officielle du slicer. Utilisée pour la définition de Spiral vase, les modifications automatiques de réglages, le comportement de transition des couches inférieures et les conseils relatifs aux modèles solides. Consultée le 2026-07-12.
- S06 — Base de connaissances Prusa : Seam position. Documentation officielle du slicer. Utilisée pour les principes fondamentaux de la couture et les raisons pour lesquelles les boucles de périmètre ordinaires créent une ligne de départ/fin visible. Consultée le 2026-07-12.
- S07 — Base de connaissances Prusa : Sequential printing. Documentation officielle du slicer. Utilisée pour la solution d’impression séquentielle du mode vase à objets multiples. Consultée le 2026-07-12.
- S08 — Ultimaker Cura 5.13.0
fdmprinter.def.json. Fichier de définition officiel de Cura associé à une version. Utilisé pour les affirmations relatives à Spiralize Outer Contour, Smooth Spiralized Contours et au comportement de Surface Mode. Tag Cura 5.13.0. Consulté le 2026-07-12. - S09 — Wiki Creality : Parameter Description: Special Modes. Documentation logicielle du fabricant. Utilisée pour les contraintes de Spiralize outer contour, les limites liées aux surplombs et le comportement sans surface supérieure. Consultée le 2026-07-12.
- S10 — Wiki OrcaSlicer :
others_settings_special_mode. Documentation du wiki du projet. Utilisée pourspiral_mode,spiral_mode_smoothet le comportement de Max XY Smoothing ; page modifiable éditée le 2026-05-04. Consultée le 2026-07-12. - S11 — Notes de version de Bambu Studio v01.09.00.60. Notes de version du fabricant. Utilisées pour l’ajout de Spiral Vase par plateau sous Plate Settings dans cette version. Consultées le 2026-07-12.
- S12 — Notes de version de Bambu Studio v01.09.00.70. Notes de version du fabricant. Utilisées pour la réécriture du vase spiralé et la réserve concernant Smooth Vase avec les arêtes marquées. Consultées le 2026-07-12.
- S13 — PLOS ONE : Improvement of quality of 3D printed objects by elimination of microscopic structural defects in fused deposition modeling. Article de revue scientifique évalué par les pairs. Publié le 2018-06-07. Utilisé pour la porosité, la sensibilité au multiplicateur d’extrusion, les mesures de débit d’air et les preuves de pores traversants dans les parois fines. Consulté le 2026-07-12.




