

Zusammenfassung: Was Vase-Mode-3D-Druck bedeutet
Vase-Mode-3D-Druck ist eine Slicer-Werkzeugpfadstrategie für Materialextrusionsdrucker, häufig FFF oder FDM genannt, bei der eine massive Basis gedruckt wird und der Druck anschließend als eine spiralisierte Außenwand nach oben fortgesetzt wird, anstatt an jeder Schicht der Hauptschale zu stoppen und neu zu beginnen. [S04] [S08]
Er eignet sich am besten für offene Behälter, lampenschirmähnliche Schalen und visuelle Prototypen, bei denen geringer Materialverbrauch und eine sauberere Außenwand wichtiger sind als Steifigkeit, innere Struktur oder komplexe Merkmale. Der Kompromiss ist einfach: Sie erhalten in der Regel eine Wand, kein Infill und keine gedruckte Oberseite, weshalb geschlossene Dächer, starke Überhänge, innere Inseln und stützungsabhängige Details ungeeignet sind. [S04] [S08] [S09]
Es gibt kein universelles Rezept für die „besten Einstellungen“ für jeden Drucker, jedes Filament, jede Düse und jedes Modell. Die jüngste Arbeit von NIST zur Parameterfindung bei FFF unterstreicht den übergeordneten Punkt, dass die Prozessabstimmung konfigurationsabhängig ist; daher kommt die Werkzeugpfadvorschau vor jeder Voreinstellung. [S03]
Bezeichnungen in Slicern: „Vase Mode“ gegenüber „Spiralize Outer Contour“
In der Community-Sprache ist „vase mode“ der allgemeine Begriff. In Cura lautet die versionsgebundene Bezeichnung „Spiralize Outer Contour“, und Cura 5.13.0 beschreibt dies als Funktion, die einen gleichmäßigen Z-Anstieg erzeugt, ein Vollmodell in einen einwandigen Druck mit massivem Boden verwandelt und nur aktiviert werden sollte, wenn jede Schicht ein einzelnes Teil enthält. PrusaSlicer nennt den Modus „Spiral vase“, während andere Slicer ähnliche Bezeichnungen wie Spiral Vase oder Spiralize outer contour verwenden. [S08] [S04] [S09] [S10] [S11] [S12]
Glättungsoptionen sind zwischen Slicern verwandt, aber nicht identisch. In Cura 5.13.0 wird Smooth Spiralized Contours durch Spiralize Outer Contour aktiviert, ist standardmäßig auf true gesetzt und warnt davor, dass die Glättung feine Oberflächendetails verwischen kann. OrcaSlicer dokumentiert Smooth Spiral und eine Steuerung für Max XY Smoothing, während die Versionshinweise von Bambu Studio zeigen, dass dessen Spiral-Vase-Verhalten neu geschrieben wurde und Smooth Vase nicht für Modelle mit deutlichen Kanten geeignet ist. Da sich Namen und Positionen zwischen Releases ändern, ist es sicherer, die Einstellungssuche zu verwenden, als sich auf die Erinnerung an einen Menüpfad zu verlassen. [S08] [S10] [S12] [S09] [S11]
| Slicer | Name der Einstellung | Was sie erzwingt | Größter Vorbehalt |
|---|---|---|---|
| Cura | Spiralize Outer Contour. [S08] | Gleichmäßiger Z-Anstieg; einzelne Außenwand mit massivem Boden; ein Teil pro Schicht. [S08] | Smooth Spiralized Contours kann feine Details verwischen. [S08] |
| PrusaSlicer | Spiral vase. [S04] | Ein Perimeter, 0% Infill, obere Schichten aus, Stützen aus. [S04] | Mehrere Objekte benötigen eine Umgehungslösung wie sequenzielles Drucken. [S04] [S07] |
| OrcaSlicer | Spiral vase (spiral_mode). [S10] |
Einwandiger Druck mit massiven Bodenschichten; optional Smooth Spiral. [S10] | Max XY smoothing kann das Modell leicht verformen und wird bei Angabe als Prozentsatz relativ zum Düsendurchmesser berechnet. [S10] |
| Bambu Studio | Spiral Vase. [S11] [S12] | Versionsbezogene Release Notes zeigen in einem Release Unterstützung pro Druckplatte und später eine Überarbeitung des Modus. [S11] [S12] | Benutzeroberfläche und Verhalten änderten sich zwischen Releases; Smooth Vase ist nicht für deutliche Kanten gedacht. [S12] |
| Creality Print | Spiralize outer contour. [S09] | Einwandiger Druck mit massiver Basis; nur wenn jede Schicht ein Teil enthält. [S09] | Keine Oberseite und ungeeignet für Überhänge. [S09] |
Die eine Regel für die Eignung der Geometrie
Wenn eine geslicte Schicht nach der Basis mehr als einen Perimeterpfad, getrennte Inseln, Brücken oder Stützbedarf zeigt, ist das Modell nicht wirklich vase-mode-tauglich. Das ist die praktische Bedeutung von Curas Einschränkung „single part per layer“ und PrusaSlicers Beschreibung als „continuous single outline container“. In der Praxis entscheidet die Vorschau über echten Vase Mode, nicht der Dateiname des Modells, die Einstellung für die Wandanzahl oder ob die Form von außen lediglich vasenähnlich aussieht. [S04] [S08] [S09]
Was vor dem Drucken in der Slicer-Vorschau zu bestätigen ist
- Ein durchgehender Außenwandpfad oberhalb der Basis. [S04] [S08]
- Keine Innenwand nach der Basis. [S04]
- Keine getrennten Inseln oder konkurrierenden Konturen. [S08] [S09]
- Keine erzeugte Deckschicht an der Öffnung. [S04] [S09]
- Die Basis wird als herkömmliche Bodenschichten gedruckt, bevor die Spirale beginnt. [S04] [S08]
- Minimale Fahrbewegungen oder Retraktionen an der Hauptwand, da Unterbrechungen meist bedeuten, dass die Geometrie nicht wirklich spiraltauglich ist. [S04] [S08]
Bereits ausgehöhlte Modelle verletzen diese Regel oft, weil der Slicer sowohl Innen- als auch Außenflächen erkennt und dadurch mehrere Konturen statt einer äußeren Spirale erzeugt. Die Dokumentation von PrusaSlicer stellt ausdrücklich klar, dass das Modell als Vollkörper definiert sein sollte; andernfalls versucht der Slicer, sowohl Innen- als auch Außenflächen zu erzeugen. Für Vase Mode lässt sich eine einfache massive Außenform meist sauberer slicen als ein manuell ausgehöhltes CAD-Modell. [S04]
Vase Mode gegenüber gewöhnlicher Einzelwand und Cura Surface Mode
Echter Vase Mode ist nicht dasselbe wie das manuelle Einstellen von einer Wand, 0% Infill und 0 oberen Schichten. PrusaSlicer erklärt, dass das bloße Ändern dieser Einstellungen ohne Aktivierung des Modus nicht mit echtem Vase Mode gleichzusetzen ist, weil das Objekt nicht kontinuierlich gedruckt wird. Diese Kontinuität ist wichtig, weil Curas Spiralize Outer Contour einen gleichmäßigen Z-Anstieg erzeugt, während beim normalen schichtweisen Einzelwanddruck weiterhin getrennte Schleifenstarts und -enden vorhanden sind. [S04] [S08] [S06]
Auch Cura Surface Mode ist etwas anderes. In Cura 5.13.0 kann Surface Mode eine einzelne Wand drucken, welche die Mesh-Oberfläche ohne Infill sowie ohne Deck- oder Bodenschicht nachzeichnet, doch diese Beschreibung beansprucht keinen kontinuierlichen spiralförmigen Z-Werkzeugpfad. Bei Surface Mode geht es um die Behandlung des Meshs; bei Vase Mode geht es um die Erzeugung einer durchgehenden spiralförmigen Außenkontur auf Geometrie, die dies ermöglicht. [S08]
| Modus | Kontinuierliches spiralförmiges Z? | Nähte an der Wand? | Typischer Anwendungsfall |
|---|---|---|---|
| Vase Mode / Spiralize Outer Contour | Ja. [S04] [S08] | An der Spiralwand stark reduziert; die Basis kann weiterhin Schichtwechselspuren zeigen. [S04] | Offene Behälter und schalenartige dekorative Drucke. |
| 1 Wand + 0% Infill + 0 obere Schichten | Nein. [S04] [S06] | Ja, weil jede Perimeterschleife weiterhin irgendwo beginnt und endet. [S06] | Manuelle Einzelwandexperimente, die keinen spiralförmigen Werkzeugpfad erfordern. |
| Cura Surface Mode | Kein Anspruch auf kontinuierliche Spirale. [S08] | Nicht grundsätzlich entfernt. [S08] | Drucken offener Flächen oder spezieller Meshes statt einer echten Spiralvase. |
So funktioniert Vase Mode
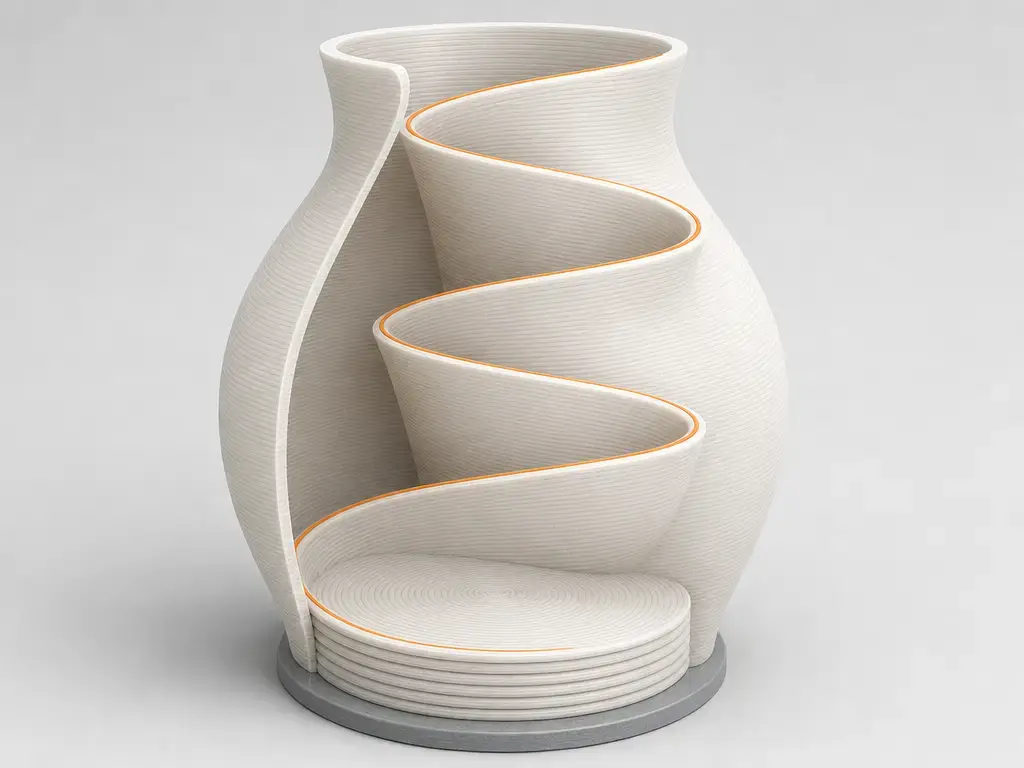
Der Slicer druckt zuerst die massiven Bodenschichten auf übliche schichtweise Weise und wechselt dann zu einer einzelnen Außenkontur, deren Z-Höhe allmählich oder gleichmäßig ansteigt, während sich die Düse um das Teil bewegt. PrusaSlicer beschreibt Spiral vase als durchgehenden Behälter mit einer einzelnen Kontur und allmählich ansteigendem Z, und Cura 5.13.0 beschreibt Spiralize Outer Contour als gleichmäßigen Z-Anstieg über den Druck hinweg. [S04] [S08]
Deshalb wird die übliche vertikale Naht an der Hauptwand reduziert, aber nicht vom gesamten Teil entfernt. Prusas Nahtleitfaden erklärt, dass jede Perimeterschleife außerhalb des Spiral-vase-Modus irgendwo beginnen und enden muss, wodurch eine sichtbare Naht entsteht. Beim spiralisierten Druck vermeidet die Wand nach der Basis diese wiederholten Stopp-Start-Punkte, die normale Schichttextur bleibt jedoch bestehen, da das Filament weiterhin in gestapelten Bahnen statt als geformte Oberfläche abgelegt wird. [S04] [S06]
Zentrale Werkzeugpfadänderungen im Vase Mode
- Eine Außenkontur oberhalb der Basis. [S04] [S08]
- Allmählicher oder gleichmäßiger Z-Anstieg während des Wandpfads. [S04] [S08]
- Kein Infill im spiralisierten Wandabschnitt. [S04] [S08]
- Deckschichten deaktiviert. [S04]
- Reduzierte Naht an der Hauptwand nach dem Übergang von der Basis. [S04] [S06]
- Wandstärke, die durch das Verhalten der abgelegten Bahn und Extrusionseinstellungen statt durch das Stapeln zusätzlicher Perimeter bestimmt wird. [S04]
Wichtige Einstellungen
Die nützlichste Änderung der Denkweise lautet: Linienbreite ist ein Zielwert, keine Garantie für die fertige Wandstärke. PrusaSlicers Leitfaden zu dünnen Wänden zeigt, dass die ideale Wandstärke nicht einfach „Linienbreite mal Perimeteranzahl“ ist, weil Extrusionsbahnen überlappen und von der Geometrie der abgelegten Bahn abhängen. In der Praxis ist die endgültige Wand ein Ergebnis des Ablagerungsverhaltens, daher sollten Düsendurchmesser, Linienbreite und gemessene Wandstärke nicht als austauschbare Begriffe behandelt werden. [S04] [S03]
Breitere Extrusion und schnellere Bewegung erhöhen beide den Bedarf an Materialdurchsatz. Wenn Breite, Geschwindigkeit oder Temperatur für ein bestimmtes Hotend und Filament zu weit erhöht werden, können statt einer besseren Vase schwache Verschmelzung, wellige Wände oder weichere Details entstehen. Deshalb sind konservative Tests nützlicher als das Übernehmen eines Rezepts von einer anderen Maschine. [S03]
Bodenschichten sind wichtig, weil sie die Basis bilden, aus der die Spiralwand wächst, und zugleich der eine Bereich sind, in dem herkömmliche Schichtwechsel weiterhin auftreten. Wenn die Basis zu dünn ist oder schlecht mit dem Wandübergang verbunden ist, können Sie in diesem Bereich Spuren oder ein Leckagerisiko erkennen, selbst wenn der Rest der Wand in der Vorschau korrekt aussieht. [S04] [S13]
Der Durchfluss, oft Extrusionsmultiplikator genannt, erfordert besondere Vorsicht. In einer PLOS ONE-Studie zu FFF-Wänden sank der gemessene Luftstrom durch poröse Wände von 24.0 auf 10.0 ml/s, als k von 0.85 auf 0.90 geändert wurde, und erreichte in diesem Aufbau 0.0 ml/s bei k = 0.96 und 0.98. Dieselbe Arbeit erklärt, dass eine Änderung von 5% bei k den Durchfluss um einen Faktor von mehr als zwei verringern kann, weist jedoch auch darauf hin, dass die genauen wirksamen Bereiche von Druckerkonstruktion und Material abhängen. Betrachten Sie dies als Beleg für Empfindlichkeit, nicht als universellen Zielwert. [S13] [S03]
Workflow: So gelingt einwandiger 3D-Druck im Vase Mode
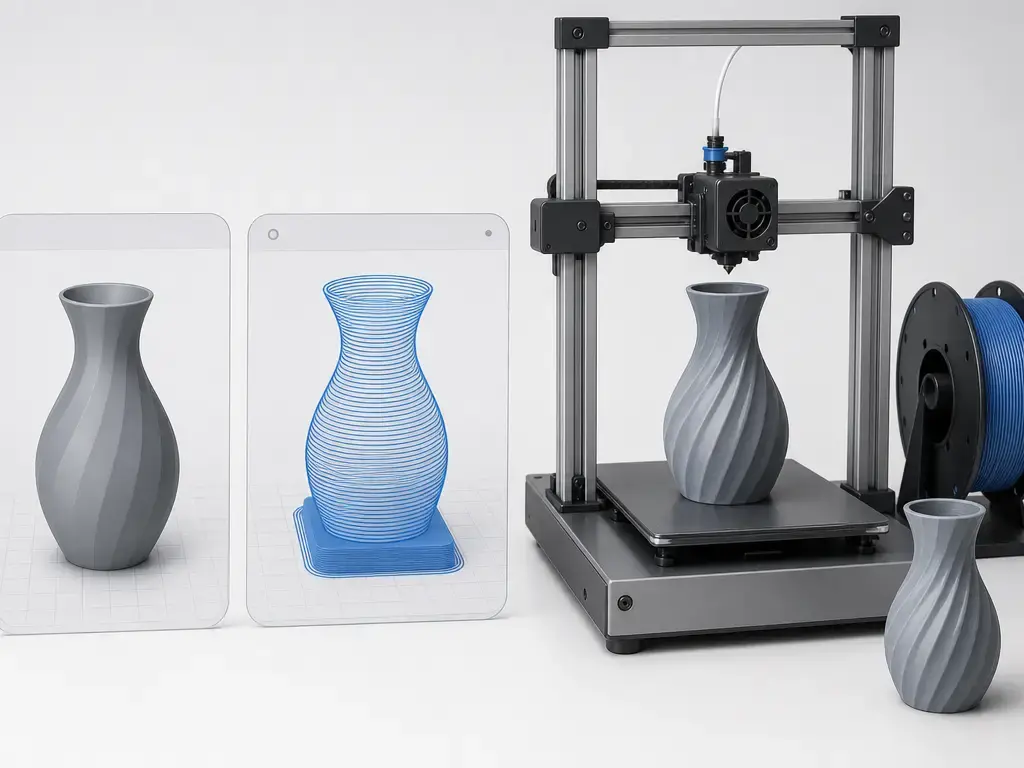
Der praktische Workflow ist einfach: Wählen Sie Geometrie, die sich tatsächlich spiralisieren lässt, aktivieren Sie die Funktion, prüfen Sie die Vorschau und optimieren Sie erst dann die Einstellungen. Die Vorschau steht vor der Optimierung, weil sich das falsche Modell nicht allein durch besseren Durchfluss oder bessere Kühlung korrigieren lässt. [S04] [S08]
- Laden Sie nach Möglichkeit ein geeignetes Vollmodell statt eines bereits ausgehöhlten Modells. [S04]
- Aktivieren Sie Vase Mode, Spiral vase oder Spiralize Outer Contour in Ihrem Slicer. [S04] [S08] [S09]
- Nutzen Sie die Vorschau, um nach der Basis einen durchgehenden Perimeter zu bestätigen. [S04] [S08]
- Legen Sie Bodenschichten entsprechend den Anforderungen an Basisfestigkeit und Abdichtung der Basis fest. [S04]
- Optimieren Sie Linienbreite und Durchfluss konservativ, statt direkt zu Extremwerten zu springen. [S03] [S13]
- Passen Sie Geschwindigkeit und Kühlung vorsichtig an, um Überhitzung oder Verformung der dünnen Wand zu vermeiden. [S03]
- Drucken Sie einen kleinen Test, bevor Sie sich auf ein hohes oder materialintensives Teil festlegen. [S03]
Verwenden Sie die Einstellungssuche, statt sich Menüpositionen einzuprägen. Das ist besonders für Bambu Studio wichtig, dessen versionsbezogene Release Notes eine Spiral-Vase-Ergänzung pro Druckplatte in v01.09.00.60 und eine spätere Überarbeitung in v01.09.00.70 zeigen. [S08] [S09] [S10] [S11] [S12]
Warum Vase Mode fehlschlägt, reißt oder leckt
Viele Fehler sind geometrisch, bevor sie mechanisch sind. Wenn das Modell getrennte Inseln, erhabenen Text, der zu einer eigenen Kontur wird, einen Griff, einen Deckel, Brücken oder einen oberen Abschluss enthält, sieht die Vorschau nicht mehr wie ein ununterbrochener Außenpfad aus. Die Dokumentation von Creality warnt zudem, dass Spiralize outer contour keine Überhänge bewältigt und keine Oberseite druckt. Wenn die Vorschau nach der Basis mehr als eine druckbare Kontur zeigt, ist meist die Modellauswahl das Problem, nicht die Durchflusseinstellung. [S04] [S08] [S09]
Prozessfehler sind anders. Forschung zeigt, dass die Porosität in FFF-Wänden stark vom Extrusionsmultiplikator abhängt, und die PLOS ONE-Arbeit bringt Abdichtungsprobleme bei dünnen Wänden mit Hohlräumen und zusammenfallenden Nähten in Verbindung. Dieselbe Arbeit erklärt, dass eine Wandstärke von etwa 0.5 mm für die Abdichtung besonders schlecht sein kann, wenn diskontinuierliche Stellen zusammenfallen, und dass der Slicer bei etwa 0.8 mm innere Füllsegmente einführen kann, aber dennoch Hohlräume entstehen können, wenn Nahtausrichtung und Leerraum zusammenfallen. Über diese veröffentlichten Erkenntnisse hinaus lassen sich gängige Vase-Mode-Fehler wie Erweichen, Wackeln oder Risse in hohen Wänden am besten als prozessbedingte Probleme verstehen, an denen dünne Einwandgeometrie, Wärmestau und begrenzte Eigenabstützung des Teils beteiligt sind. [S13] [S03] [S09]
Nutzen Sie die Vorschau, um topologische Fehler von physikalischen zu unterscheiden. Wenn die Vorschau bereits falsch ist, wird der Druck aus geometrischen Gründen fast sicher fehlschlagen. Wenn die Vorschau sauber ist, der Druck aber dennoch reißt oder leckt, untersuchen Sie zuerst Durchfluss, Wärmemanagement und den Übergang von Basis zu Wand. [S04] [S08] [S13]
| Symptom | Wahrscheinlichste Ursache | Was die Vorschau üblicherweise zeigt | Als Erstes ändern/prüfen |
|---|---|---|---|
| Sichtbare vertikale Linie an der „Vasen“-Wand | Nicht im echten Spiralmodus, oder die Wand enthält mehr als eine Kontur. [S04] [S06] [S08] | Start-Stopp-Punkte oder mehrere Wandpfade oberhalb der Basis. [S06] [S08] | Modus erneut prüfen und nach der Basis einen durchgehenden Perimeter bestätigen. [S04] [S08] |
| Lücken oder Undichtigkeiten an Wand oder Basis | Durchfluss für den Aufbau zu niedrig, schlechte Verschmelzung oder zusammenfallende Naht/Hohlräume nahe dem Übergang. [S13] | Spärlicher Kontakt der Bahnen, Unterbrechungen oder ein schwacher Übergang von Basis zu Wand. [S04] [S13] | Eine kleine Anpassung des Durchflusses testen und zuerst den Basisübergang prüfen. [S13] |
| Wandrisse oder Brüche, besonders bei hohen und dünnen Teilen | Einwandgeometrie ist zu schlank, oder das Wärmemanagement ist schlecht. [S09] | Die Vorschau sieht oft gültig aus; der Fehler ist physikalisch statt topologisch. [S09] | Langsamer drucken, Kühlung verbessern und einen kürzeren Druck testen. [S03] [S09] |
| Fehlende Merkmale oder „in die Luft gedruckte“ Teile | Überhänge, Brücken, obere Abschlüsse oder zusätzliche Inseln verletzen die Einpfadregel. [S08] [S09] | Getrennte Konturen, ungestützte Spannweiten oder Oberflächen über der Wand. [S08] [S09] | Modell vereinfachen oder Vase Mode für dieses Teil nicht mehr verwenden. [S04] [S09] |
| Verwischte dekorative Details | Spiralglättung verändert die Pfadgeometrie. [S08] [S10] [S12] | Die Vorschau kann weiterhin sauber aussehen, aber Kanten werden im Druck weicher. [S08] [S12] | Glättung deaktivieren oder verringern und dann einen kleinen Abschnitt erneut drucken. [S08] [S10] |
„Wasserdicht“ sollte als Testergebnis und nicht als Versprechen behandelt werden. Selbst bei günstiger Geometrie und guter Abstimmung zeigen veröffentlichte Ergebnisse, dass die Abdichtung stark von Wandstruktur und Prozessbedingungen abhängt; daher sollte Vase Mode niemals als universell wasserdicht oder drucksicher beschrieben werden. [S13]
Anwendungen und wann Vase Mode nicht verwendet werden sollte
Vase Mode funktioniert am besten, wenn die äußere Schale das Objekt ist. Wenn der Druck als einzelne durchgehende Wand gelingen kann, die aus einer massiven Basis aufsteigt, kann der Modus Material sparen und auffällige Wandnähte reduzieren. [S04] [S08]
Geeignete Kandidaten
- Dekorative Vasen und Pflanzgefäße mit offenen Oberseiten. [S04] [S08]
- Lampenschirmähnliche Schalen oder Abdeckungen mit durchgehenden Außenprofilen. [S08]
- Skulpturale Ausstellungsstücke ohne stützungsabhängige Merkmale. [S08] [S09]
- Visuelle Prototypen, bei denen geringes Gewicht wichtiger als Festigkeit ist. [S03]
Verwenden Sie Vase Mode nicht für lasttragende Teile, Teile mit geschlossenen Oberseiten, Geometrie mit hohem Stützbedarf oder Anwendungen, die nachgewiesene Luftdichtheit oder Flüssigkeitsdichtheit verlangen. Die Dokumentation von Creality warnt ausdrücklich vor Überhängen und fehlenden Deckflächen, was allein schon viele ansonsten attraktive Modelle ausschließt. [S09] [S13]
Normen und Forschungskontext
ISO/ASTM 52900:2021, Edition 2, ist eine Vokabularnorm für die additive Fertigung und kein Dokument, das „vase mode“ definiert. Die normenunabhängige Einordnung dieses Themas ist eine Slicer-Strategie innerhalb der Materialextrusion; FFF ist der neutrale Oberbegriff, während FDM der gebräuchliche Nutzerbegriff bleibt. [S01] [S02]
Diese Unterscheidung ist wichtig, weil praktische Hinweise zu Vase Mode aus der Slicer-Dokumentation und Prozessforschung stammen, nicht aus einer ISO-Definition. Der Überblick von NIST zur Materialextrusion und dessen Veröffentlichung zur FFF-Parameterfindung aus 2024 erklären, warum dieser Artikel Behauptungen zu den „besten Einstellungen“ vermeidet: Die Prozessabstimmung variiert mit Maschine, Material und Konfiguration, selbst wenn die übergeordnete Idee von Vase Mode gleich bleibt. [S01] [S02] [S03]
Praktische Erkenntnisse zum Vase-Mode-3D-Druck
Vase-Mode-3D-Druck lässt sich am besten als vorschauabhängiger spiralförmiger Werkzeugpfad verstehen, nicht als allgemeines Synonym für „dünne Wand“. Verwenden Sie ihn, wenn das Modell nach der Basis zu einer durchgehenden Außenwand werden kann, keine Oberseite benötigt wird und reduzierte Nahtsichtbarkeit wichtiger als Festigkeit oder Merkmalskomplexität ist. Vermeiden Sie ihn, wenn die Vorschau mehrere Konturen, Inseln, Brücken oder stützungsabhängige Details zeigt, denn diese sind Anzeichen dafür, dass die Geometrie die Grundregel des Modus nicht erfüllt. [S04] [S08] [S09]
Wenn die Vorschau mehr als einen Wandpfad oder unerwartete Fahrbewegungen an der Hauptschale zeigt, halten Sie an und korrigieren Sie Modell oder Einstellungen vor dem Drucken. [S04] [S08]
FAQ
Was ist Vase-Mode-3D-Druck?
Vase-Mode-3D-Druck ist eine Slicer-Strategie für Materialextrusionsdrucker, bei der eine massive Basis gedruckt wird und dann zu einer kontinuierlich ansteigenden Außenwand übergegangen wird. Dabei werden üblicherweise Infill und Deckschichten entfernt, was den Materialverbrauch senkt und die wiederholte Start-Stopp-Naht an der Hauptwand reduziert. Der Kompromiss besteht darin, dass das Teil hinsichtlich Festigkeit, Geometrie und Unterstützung von Merkmalen wesentlich stärker eingeschränkt ist als ein normaler Mehrwanddruck. [S04] [S08] [S09]
Warum heißt der Vase Mode von Cura Spiralize Outer Contour?
Weil Cura die Funktion nach dem erzeugten Werkzeugpfad benennt und nicht nach dem Community-Spitznamen. In Cura 5.13.0 lautet die offizielle Bezeichnung „Spiralize Outer Contour“, und die Beschreibung besagt, dass sie die Z-Bewegung der Außenkante glättet, einen gleichmäßigen Z-Anstieg erzeugt und ein Vollmodell in einen einwandigen Druck mit massivem Boden verwandelt. „Vase mode“ ist lediglich der allgemeinere Nutzerbegriff für dieses Verhalten. [S08]
Wie aktiviere ich Spiralize Outer Contour in Cura für Vase-Mode-3D-Druck?
Nutzen Sie die Einstellungssuche von Cura und suchen Sie nach „Spiralize Outer Contour“. Nehmen Sie nach der Aktivierung nicht an, dass der Auftrag bereit ist, nur weil der Schalter eingeschaltet ist. Prüfen Sie die Vorschau und stellen Sie sicher, dass jede Schicht nach der Basis zu einem durchgehenden Außenpfad ohne Innenwände, Inseln oder Deckflächen wird. Besteht die Vorschau diesen Test nicht, ist das Modell unabhängig von der Checkbox kein guter Kandidat für echten Vase Mode. [S08] [S04]
Ist Vase-Mode-3D-Druck dasselbe wie einwandiger 3D-Druck?
Nein. Manueller einwandiger 3D-Druck kann eine Wand, 0% Infill und keine Deckschichten bedeuten, aber PrusaSlicer erklärt ausdrücklich, dass dies nicht mit echtem Vase Mode gleichzusetzen ist, weil das Objekt nicht kontinuierlich gedruckt wird. Echter Vase Mode verwendet einen spiralisierten Außenpfad mit allmählichem oder gleichmäßigem Z-Anstieg, während gewöhnlicher Einzelwanddruck weiterhin getrennte Schleifenstarts und -enden aufweist, die eine Naht erzeugen können. [S04] [S06] [S08]
Warum schlägt Vase-Mode-3D-Druck fehl oder reißt?
Der erste Grund ist meist die Geometrie: Mehrere Konturen, Inseln, Überhänge, Brücken, Griffe oder obere Abschlüsse verletzen die Einpfadregel. Wenn die Vorschau sauber ist, sind die nächsten Verdächtigen Prozessprobleme wie schlechte Verschmelzung, Instabilität dünner Wände oder Wärmestau in einer hohen Einwandschale. Forschung zeigt zudem, dass Porosität und Abdichtung empfindlich auf den Extrusionsmultiplikator reagieren, sodass ein Druck oberflächlich korrekt aussehen, aber dennoch lecken oder schwächer werden kann, wenn sich die Bahnen der abgelegten Wand nicht wie vorgesehen verbinden. [S04] [S08] [S09] [S03] [S13]
Kann Vase-Mode-3D-Druck eine wasserdichte Vase erzeugen?
Manchmal, aber es sollte niemals versprochen werden. Die veröffentlichten Belege sind hier warnend: Die Abdichtung in FFF-Wänden hängt stark von Wandstruktur und Extrusionsbedingungen ab, und zusammenfallende Nähte in dünnen Wänden können durchgehende Poren erzeugen. Ein Vase-Mode-Druck kann nach sorgfältiger Abstimmung für einige Nutzer Wasser ausreichend gut halten, aber „wasserdicht“ ist etwas, das Sie an Ihrem eigenen Teil überprüfen, nicht etwas, das der Modus selbst garantiert. [S13]
Expertenfrage: Wie beeinflussen Änderungen des Extrusionsmultiplikators Porosität und Undurchlässigkeit in dünnen Wänden?
Die PLOS ONE-Studie verwendete k als Extrusionsmultiplikator und stellte bei Luftstrommessungen in porösen Wänden eine hohe Empfindlichkeit fest: 24.0, 10.0, 1.0, 1.5, 0.0 und 0.0 ml/s bei k = 0.85, 0.90, 0.92, 0.94, 0.96 beziehungsweise 0.98 in diesem Aufbau. Die Autoren erklären, dass eine Änderung von 5% bei k den Durchfluss um einen Faktor von mehr als zwei senken kann, und zeigen außerdem, wie dünne Wände versagen können, wenn Nahtpositionen mit Hohlräumen zusammenfallen. Die praktische Erkenntnis besteht nicht darin, diese Werte blind zu kopieren, sondern darin zu erkennen, dass kleine Durchflussänderungen die Porosität wesentlich verändern können, während die genauen wirksamen Bereiche weiterhin drucker- und materialabhängig sind. [S13] [S03]
Quellen
- S01 — ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary. Seite zur Normauflistung. Edition 2; Veröffentlichungsdatum 2021-11; 28 Seiten; 2025 geprüft und bestätigt. Abgerufen am 2026-07-12.
- S02 — NIST: Material Extrusion. Behördliche Dokumentation. Erstellt 2024-11-15; aktualisiert 2025-05-15. Abgerufen am 2026-07-12.
- S03 — NIST publication record: Online Measurement for Parameter Discovery in Fused Filament Fabrication. Behördlicher Publikationsdatensatz. Veröffentlicht 2024-04-03 in Integrating Materials and Manufacturing Innovation, Volume 13, Issue 2; DOI 10.1007/s40192-024-00350-w; aktualisiert 2025-03-19. Abgerufen am 2026-07-12.
- S04 — Prusa Knowledge Base: Layers and perimeters. Offizielle Slicer-Dokumentation. Verwendet für die Definition von Spiral vase, automatische Einstellungsänderungen, das Übergangsverhalten der Bodenschichten und Hinweise zu Vollmodellen. Abgerufen am 2026-07-12.
- S06 — Prusa Knowledge Base: Seam position. Offizielle Slicer-Dokumentation. Verwendet für Grundlagen zu Nähten und dafür, warum gewöhnliche Perimeterschleifen eine sichtbare Start-/Endlinie erzeugen. Abgerufen am 2026-07-12.
- S07 — Prusa Knowledge Base: Sequential printing. Offizielle Slicer-Dokumentation. Verwendet für die Umgehungslösung mit sequenziellem Drucken für den Multi-Object-Vase-Mode. Abgerufen am 2026-07-12.
- S08 — Ultimaker Cura 5.13.0
fdmprinter.def.json. Offizielle versionsgebundene Cura-Definitionsdatei. Verwendet für Behauptungen zu Spiralize Outer Contour, Smooth Spiralized Contours und dem Verhalten von Surface Mode. Cura-Tag 5.13.0. Abgerufen am 2026-07-12. - S09 — Creality Wiki: Parameter Description: Special Modes. Softwaredokumentation des Herstellers. Verwendet für Einschränkungen von Spiralize outer contour, Überhangbegrenzungen und das Verhalten ohne Oberseite. Abgerufen am 2026-07-12.
- S10 — OrcaSlicer Wiki:
others_settings_special_mode. Wiki-Dokumentation des Projekts. Verwendet für das Verhalten vonspiral_mode,spiral_mode_smoothund Max XY Smoothing; veränderliche Seite, bearbeitet 2026-05-04. Abgerufen am 2026-07-12. - S11 — Bambu Studio release notes v01.09.00.60. Release Notes des Herstellers. Verwendet für die Ergänzung von Spiral Vase pro Druckplatte unter Plate Settings in dieser Version. Abgerufen am 2026-07-12.
- S12 — Bambu Studio release notes v01.09.00.70. Release Notes des Herstellers. Verwendet für die Überarbeitung von Spiral vase und den Vorbehalt zu Smooth Vase bei deutlichen Kanten. Abgerufen am 2026-07-12.
- S13 — PLOS ONE: Improvement of quality of 3D printed objects by elimination of microscopic structural defects in fused deposition modeling. Peer-Review-Zeitschriftenartikel. Veröffentlicht 2018-06-07. Verwendet für Porosität, Empfindlichkeit des Extrusionsmultiplikators, Luftstrommessungen und Belege zu durchgehenden Poren in dünnen Wänden. Abgerufen am 2026-07-12.




