
Résumé
Entre Cura et PrusaSlicer, il n’y a pas de vainqueur universel. Ces deux slicers (logiciels de découpe) convertissent un modèle 3D en un plan de procédé composé de couches, de trajectoires d’outil et de spécifications de procédé, puis exportent du G-code ou un autre format de fichier d’instructions machine compatible avec l’imprimante, selon le flux de travail. Le résultat dépend du profil d’imprimante, du firmware, de l’état du filament, de la géométrie et des choix de procédé. [3]
Cura peut convenir aux utilisateurs qui apprécient un large accès aux réglages et aux extensions. PrusaSlicer peut convenir à ceux qui préfèrent des préréglages structurés, des flux de travail centrés sur le projet, les supports Organic et des limites explicites de débit volumétrique. Aucun des deux ne garantit des impressions plus rapides, plus résistantes ou plus propres sans tests physiques.
| Décision | Dans quel cas |
|---|---|
| Choisissez Cura si… | son écosystème de réglages, son profil d’imprimante et son flux de travail à base d’extensions conviennent à votre machine. |
| Choisissez PrusaSlicer si… | sa structure de préréglages, son flux de travail par projet et ses outils de support conviennent à votre procédé. |
| Testez les deux si… | le retrait des supports, l’écart dimensionnel, l’état de surface ou la durée réelle d’impression comptent le plus. |
Versions de référence : à lire avant toute comparaison
Une comparaison de slicers n’a de sens que si la version du logiciel, l’imprimante, le firmware, le matériau, la configuration de mouvement et les scripts activés sont consignés ensemble. Cet article ne s’appuie pas sur une configuration de test non documentée datant du jour de publication ; les champs inconnus sont donc indiqués comme non renseignés plutôt que déduits. Ne transposez pas une affirmation sur une fonction d’une version à l’autre sans vérification : les outils de peinture de couture, par exemple, sont documentés pour Cura 5.11.0, tandis que l’annonce de la version stable de Cura 5.11 par UltiMaker a été publiée le 31 octobre 2025. [8] [9]
Matrice de référence des tests
| Élément testé | Référence consignée | Remarques |
|---|---|---|
| Version/build de Cura et date de la version stable | Non renseigné | Cura 5.11.0 n’est cité que pour sa fonction de peinture de couture propre à cette version. [8] |
| Version/build de PrusaSlicer et date de la version stable | Non renseigné | Aucune comparaison de résultats entre des versions différentes n’est supposée. |
| Système d’exploitation et version | Non renseigné | Consignez le système d’exploitation utilisé pour la découpe et l’aperçu. |
| Modèle d’imprimante et version du firmware | Non renseigné | La définition de l’imprimante et le firmware influent sur les instructions machine exécutables. |
| Diamètre, type, matériau et heures d’utilisation de la buse | Non renseigné | Consignez l’état d’usure lorsqu’il est connu. |
| Marque, matériau, couleur et état de séchage du filament | Non renseigné | L’état du matériau fait partie de la référence physique. |
| Input shaping, pressure advance ou linear advance, et limites de mouvement | Non renseigné | Incluez les réglages d’accélération, de jerk ou de junction deviation. |
| Paramètres d’aperçu | Non renseigné | Consignez la coloration par type de ligne et les options d’estimation du temps. |
| Plugins et scripts de post-traitement | Non renseigné | Consignez les versions, les réglages et les commandes générées. |
Ce qu’un slicer change, et ce qu’il ne change pas
En impression 3D FDM, un slicer convertit la géométrie du modèle en couches, trajectoires d’extrusion, déplacements, températures, commandes de refroidissement et autres instructions machine. Cet article emploie « impression 3D FDM » pour répondre à l’intention de recherche, tandis que l’extrusion de matière est le terme plus large issu des normes ; « FDM » est une marque de Stratasys. [1] [2] Un plan de procédé peut comporter des commandes de trajectoire d’outil discrètes et des spécifications comme la vitesse de l’outil et la température de dépôt ; le choix du slicer peut donc modifier le résultat planifié pour un même modèle. [3]
Changer de slicer ne répare pas un système de mouvement desserré, une buse usée ou bouchée, un filament humide, une température inadaptée, un étalonnage d’extrusion incorrect ni des limites de firmware que l’imprimante ne peut pas respecter en toute sécurité. Cela ne peut pas non plus rendre fiable un matériau ou une géométrie inadaptés.
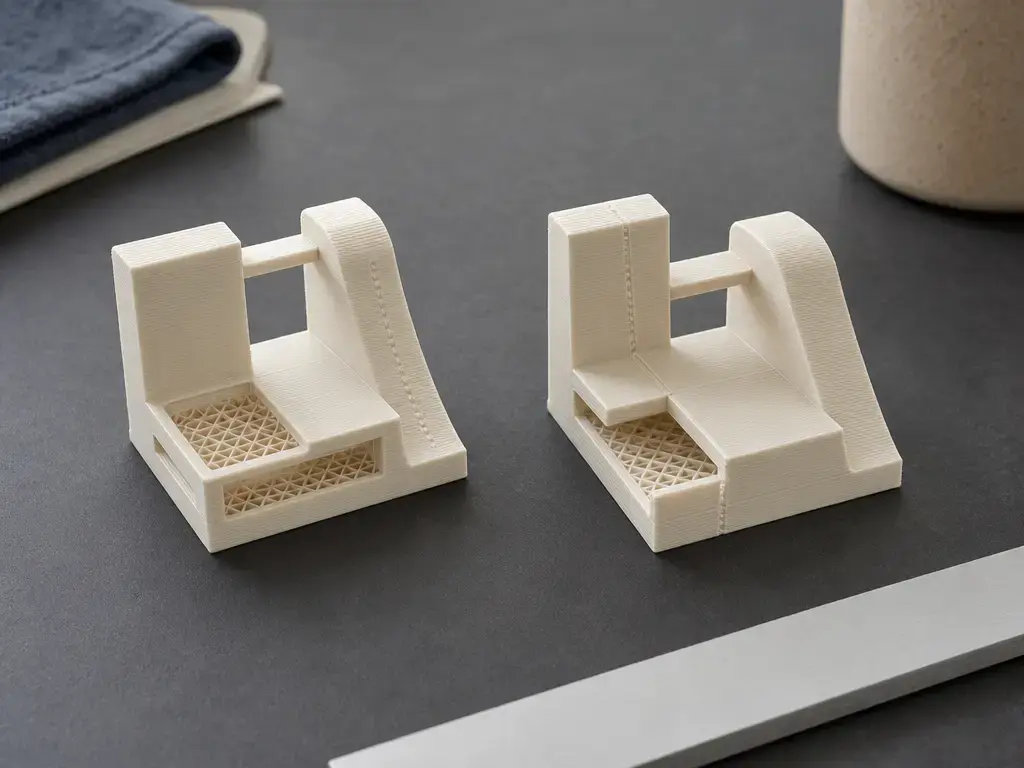
Un même fichier STL peut produire, selon le slicer, des lignes de paroi, des motifs de remplissage, des positions de couture, des contacts de support, des trajets de déplacement et des estimations de durée différents. Ces différences ne prouvent pas que l’une des trajectoires est meilleure tant que la fonction visée et les résultats physiques n’ont pas été mesurés dans des conditions contrôlées.
Ce qu’il faut garder constant pour comparer des slicers
- La même imprimante et la même buse.
- Le même firmware.
- Les mêmes limites de mouvement du firmware, le même input shaping et le même état du pressure advance ou du linear advance.
- La même bobine de filament et le même état de séchage.
- La même orientation et la même échelle du modèle.
- Des consignes de température et de refroidissement équivalentes.
- Des objectifs équivalents de hauteur de couche et d’épaisseur de paroi.
- Le même objectif pour les supports, par exemple un retrait facile ou une qualité maximale de la face inférieure.
- La même méthode de mesure pour les dimensions, la masse, les observations de surface et la durée d’impression.
Interface, profils et flux de travail
Un profil est un ensemble réutilisable de paramètres de slicer associé à une imprimante, à un matériau et à un objectif d’impression. Cura propose un écosystème de réglages comptant des centaines de paramètres et des profils d’impression gérés par la communauté. [4] Cette structure peut convenir aux utilisateurs qui veulent accéder directement à chaque paramètre, mais chaque profil doit tout de même être vérifié en fonction de la machine, de la buse, du firmware et du filament utilisés.
PrusaSlicer sépare les préréglages d’imprimante, de filament et d’impression, et prend en charge des flux d’entrée et de sortie orientés projet, documentation relative au 3MF comprise. [14] Cela peut convenir aux utilisateurs qui souhaitent que le contexte du projet accompagne la configuration sélectionnée. Passer de Cura à PrusaSlicer, ou inversement, exige une validation : faites correspondre les réglages selon leur effet physique, inspectez l’aperçu et imprimez des pièces de test contrôlées avant de vous fier à un préréglage migré.
Typologie des fonctions : parois, couches, coutures et supports
Les slicers modernes se recoupent largement : la présence d’une fonction ne prouve donc pas un avantage en qualité d’impression. Le moteur de découpe de Cura de l’ère 5.0 a introduit la largeur de ligne variable, et PrusaSlicer indique dans sa documentation que son générateur de périmètres Arachne a été porté depuis Cura et utilise une largeur d’extrusion variable pour planifier les périmètres. [5] [6] Cette filiation commune exclut les affirmations simplistes selon lesquelles un seul des deux slicers offrirait un comportement moderne sur les parois fines. Les questions utiles sont plutôt de savoir si la version testée expose les réglages nécessaires, comment ses valeurs par défaut interagissent avec le profil d’imprimante choisi et si les trajectoires de l’aperçu conviennent à la pièce. PrusaSlicer documente des flux de travail de hauteur de couche variable automatiques, manuels et combinés, et sa typologie de supports comprend les styles Grid, Snug et Organic. [10] [11] La documentation de Cura recense les bloqueurs de support et les réglages de support par objet ; la peinture de couture est spécifiquement documentée pour Cura 5.11.0 et doit être vérifiée dans toute version testée ultérieure. [7] [8]
| Catégorie de fonction | Flux de travail Cura à vérifier dans la version testée | Flux de travail PrusaSlicer à vérifier dans la version testée | Limite de la comparaison |
|---|---|---|---|
| Périmètres à largeur variable | Vérifiez dans l’aperçu le comportement de la largeur de ligne, le nombre de parois et les trajectoires dans les passages étroits. [5] | Vérifiez la sélection du générateur Arachne, les réglages de largeur d’extrusion et les trajectoires dans l’aperçu. [6] | La filiation Arachne commune ne prouve pas un résultat identique. |
| Variation de la hauteur de couche | Vérifiez les réglages fixes ou adaptatifs disponibles dans la version testée. | Vérifiez les flux de travail de hauteur de couche variable automatiques, manuels ou combinés. [10] | Comparez les objectifs de surface et de durée sur une géométrie identique. |
| Coutures | Vérifiez les réglages de placement de la couture ; la peinture de couture est documentée pour Cura 5.11.0. [8] | Vérifiez les réglages de placement de la couture et les points de départ dans l’aperçu. | Examinez la position de la couture à la fois dans l’aperçu et sur la pièce imprimée. |
| Supports et interventions | Vérifiez la génération des supports, les bloqueurs et les réglages par objet. [7] | Vérifiez la sélection des supports Grid, Snug ou Organic et les réglages d’interface. [11] | Le nom d’un type de support ne permet de prédire ni l’effort de retrait ni la finition de la face inférieure. |
Les fonctions et les valeurs par défaut dépendent de la version ; ce tableau compare des catégories de fonctions, pas une qualité de résultat mesurée.
Supports : Cura Tree vs PrusaSlicer Organic
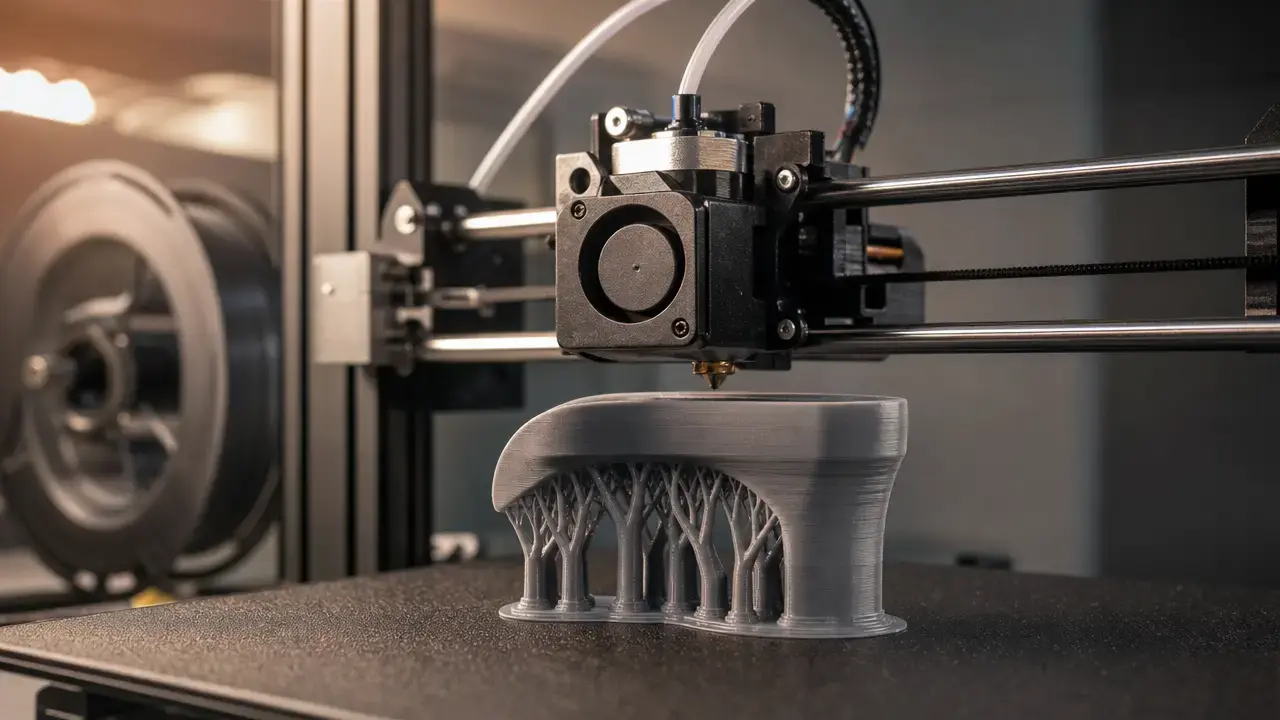
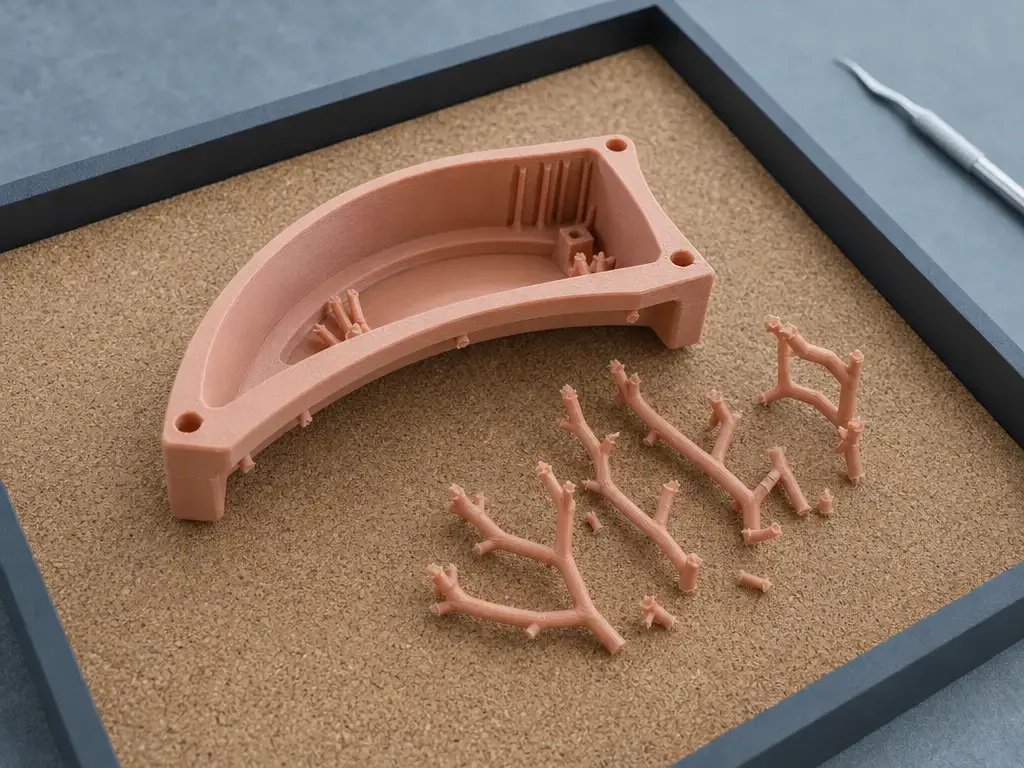
Tree Support et Organic sont deux familles de supports arborescents, mais ils ne sont pas interchangeables. Leur objectif pratique est d’atteindre les porte-à-faux tout en équilibrant réduction des contacts, stabilité des branches, consommation de matière, facilité de retrait, accessibilité pour les outils et finition de la surface supportée. La conception des trajectoires n’est qu’une variable parmi d’autres : les mouvements de l’imprimante, le comportement du matériau, le refroidissement, l’état de la buse et les réglages d’interface de support déterminent si les branches fines s’impriment correctement et si les contacts se détachent proprement.
Les réglages d’interface de support et d’écart de contact impliquent un compromis direct. La documentation de PrusaSlicer indique qu’une distance Z de contact supérieure comprise entre 50 % et 75 % de la hauteur de couche peut bien fonctionner, mais il s’agit d’une recommandation du fabricant et non d’une règle universelle. [11] Un écart plus grand peut faciliter le retrait des supports, mais aussi accentuer l’affaissement de la face inférieure ; un écart plus petit peut améliorer le contact, mais aussi accentuer les marques ou rendre le retrait plus difficile.
Aucun vainqueur fiable et universel en matière d’efficacité n’a été établi entre Cura Tree Support et PrusaSlicer Organic. Consignez les branches ratées, les collisions, les pièces décollées, les contacts inaccessibles, les marques et les impressions abandonnées, en plus des estimations de matière et de durée.
Grille d’évaluation des supports : comparer équitablement
| Critère | Méthode de mesure | Pourquoi c’est important |
|---|---|---|
| Filament utilisé | Consignez la masse des supports et la masse totale, ou indiquez clairement qu’il s’agit d’estimations du slicer. | Les estimations indiquent la consommation prévue, pas nécessairement la consommation réelle. |
| Durée estimée par le slicer | Consignez l’estimation affichée avec des réglages appariés. | Sert uniquement à comparer la planification. |
| Durée réelle | Mesurez la durée d’impression du début à la fin. | Reflète l’exécution par l’imprimante et les interventions. |
| Nombre d’échecs | Consignez les branches ratées, les collisions, les décollements et les impressions abandonnées. | Rend la fiabilité visible. |
| Protocole de retrait | Consignez l’outil, la direction, l’opérateur et la méthode. | Rend plus cohérentes des comparaisons de retrait par nature subjectives. |
| Évaluation de la face inférieure | Utilisez des critères visuels ou mesurés définis. | Distingue la facilité de retrait de l’état de surface. |
| Contacts inaccessibles | Comptez et localisez les contacts qui ne peuvent pas être atteints en toute sécurité. | Met en évidence les limites du post-traitement. |
| Réglages d’interface et d’écart en Z | Consignez les couches d’interface, la densité, le motif et les distances de contact. | Documente les réglages qui influent sur le retrait et la finition. |
Qualité d’impression : surface, exactitude et répétabilité
Mesure et définitions
Les termes de métrologie évitent qu’une seule impression séduisante soit prise pour un résultat validé. [18]
- L’exactitude de mesure désigne l’étroitesse de l’accord entre une valeur mesurée d’une grandeur et une valeur de référence ; l’exactitude n’est pas une grandeur en soi. [18]
- La fidélité de mesure concerne l’étroitesse de l’accord entre des valeurs mesurées obtenues par des mesurages répétés dans des conditions spécifiées. [18]
- La répétabilité désigne la fidélité de mesure dans des conditions de répétabilité, par exemple avec la même méthode, le même opérateur, le même instrument et sur un court intervalle de temps. [18]
- La tolérance désigne une plage admissible fixée à la conception pour une dimension ; elle n’est pas automatiquement atteinte par une imprimante ou un slicer. [18]
Pour comparer Cura et PrusaSlicer en matière de qualité d’impression, distinguez l’aspect de surface, les résultats dimensionnels et la constance. Les observations de surface peuvent porter sur la texture des couches, la visibilité de la couture, le comportement en pont et en porte-à-faux, les fils liés à la rétraction (stringing), les marques de support et la finition des surfaces supérieures. Les résultats dimensionnels concernent l’écart par rapport aux cotes nominales en des points de mesure définis. La répétabilité indique avec quelle constance une même configuration de référence produit ces résultats. Ces aspects ne peuvent pas être réduits à un score de qualité général sans définir l’imprimante, le matériau, la géométrie, l’orientation, les réglages de procédé et les critères d’acceptation. [3]
Réalisez au moins trois impressions par combinaison de slicer et de profil. Mesurez plusieurs caractéristiques sur chaque échantillon, exprimez chaque résultat comme un écart par rapport à la cote nominale et indiquez à la fois l’écart moyen et la dispersion. Un essai interlaboratoires pilote du NIST en fabrication additive a reposé sur des fabrications répétées et des mesures répétées au pied à coulisse de caractéristiques nominales définies ; sa base de 40 mm, ses éléments circulaires de 10 mm, l’incertitude-type de 0.02 mm du pied à coulisse et les trois mesures par caractéristique illustrent une discipline de mesure documentée, et non des objectifs de tolérance universels pour le FDM. [16]
Aucun chiffre fiable n’a été trouvé pour un avantage universel de qualité d’impression, exprimé en pourcentage, entre Cura et PrusaSlicer, toutes imprimantes, matériaux, firmwares, géométries et réglages confondus. [3]
Vitesse : temps de calcul vs temps estimé vs temps réel
Ici, la vitesse recouvre trois mesures différentes : le temps de calcul du slicer, la durée d’impression estimée par le slicer et la durée réelle d’impression. Le temps de calcul dépend de la complexité du modèle, des algorithmes choisis, de la génération de l’aperçu et du matériel informatique. La durée estimée dépend du modèle de mouvement et de refroidissement du slicer. La durée réelle reflète en outre la planification du firmware, les limites d’accélération, la chauffe, les pauses, le débit de matière et les interventions de l’utilisateur pendant l’impression.
Le débit volumétrique explique pourquoi une valeur nominale en mm/s est incomplète. La vitesse volumétrique maximale s’exprime en mm³/s, et une relation simplifiée s’écrit : vitesse linéaire maximale = vitesse volumétrique maximale ÷ section transversale de l’extrusion. [12] Modifier la largeur de ligne ou la hauteur de couche change donc le débit nécessaire à une vitesse de trajectoire donnée. Selon les recommandations de Prusa, la hauteur de couche doit rester inférieure à 80 % du diamètre de la buse, soit environ 0.32 mm par exemple pour une buse de 0.4 mm ; considérez cela comme une recommandation du fabricant et non comme une règle intangible. [13]
Consignez l’estimation du slicer ainsi que le temps écoulé, mesuré au chronomètre ou indiqué par le firmware lorsque cette donnée est disponible.
Comment tester équitablement Cura vs PrusaSlicer
Un test équitable change de slicer tout en maintenant le procédé physique aussi stable que possible. Faire correspondre la seule hauteur de couche ne suffit pas, car des réglages portant le même nom peuvent produire des largeurs déposées, des ordres de trajectoires, des comportements de refroidissement, des placements de couture ou des géométries de contact de support différents. Normalisez les réglages selon l’effet physique recherché : épaisseur de paroi cible, largeur de ligne déposée, conditions thermiques, limites de mouvement et objectif pour les supports. Inspectez l’aperçu des trajectoires avant d’imprimer, mais ne le considérez pas comme une preuve des performances physiques.
Recourez à des impressions répétées, à des mesures répétées et à des critères d’acceptation documentés. Consignez chaque échantillon raté, chaque impression abandonnée, chaque modification de profil et chaque intervention, au lieu de ne conserver que les résultats flatteurs. Des plans de fabrication définis et des pratiques de répétabilité ou de reproductibilité aident à distinguer un changement de slicer d’une variation incontrôlée du procédé. [16] [17]
Liste de contrôle pour normaliser les réglages
| Réglage | Normaliser ou consigner | Objectif de la comparaison |
|---|---|---|
| Diamètre de buse | Même buse physique et même diamètre configuré. | Détermine la géométrie d’extrusion réalisable. |
| Largeur de ligne et parois | Faites correspondre la largeur déposée visée et l’épaisseur de paroi. | Évite de comparer des structures de pièce différentes. |
| Températures et stratégie de ventilation | Faites correspondre les consignes de buse, de plateau et de refroidissement. | Contrôle le comportement à la fusion, l’adhérence, les ponts et les porte-à-faux. |
| Débit ou multiplicateur d’extrusion | Utilisez la même référence de matériau étalonnée. | Sépare l’étalonnage de la planification des trajectoires. |
| Configuration de mouvement | Faites correspondre l’accélération, le jerk ou la junction deviation, l’input shaping et le pressure advance. | Influe sur le comportement de mouvement et la durée réelle. |
| Stratégie de couture | Faites correspondre la règle de positionnement de couture visée. | Rend les observations sur la couture interprétables. |
| Interface de support | Faites correspondre la densité, les couches, le motif et l’écart en Z ou la distance de contact. | Contrôle l’adhérence, le retrait et les surfaces supportées. |
| Réglages des ponts | Faites correspondre la vitesse, le débit, le refroidissement et la direction lorsque ces réglages existent. | Isole le comportement en pont. |
Un jeu de tests équitable pour Cura vs PrusaSlicer
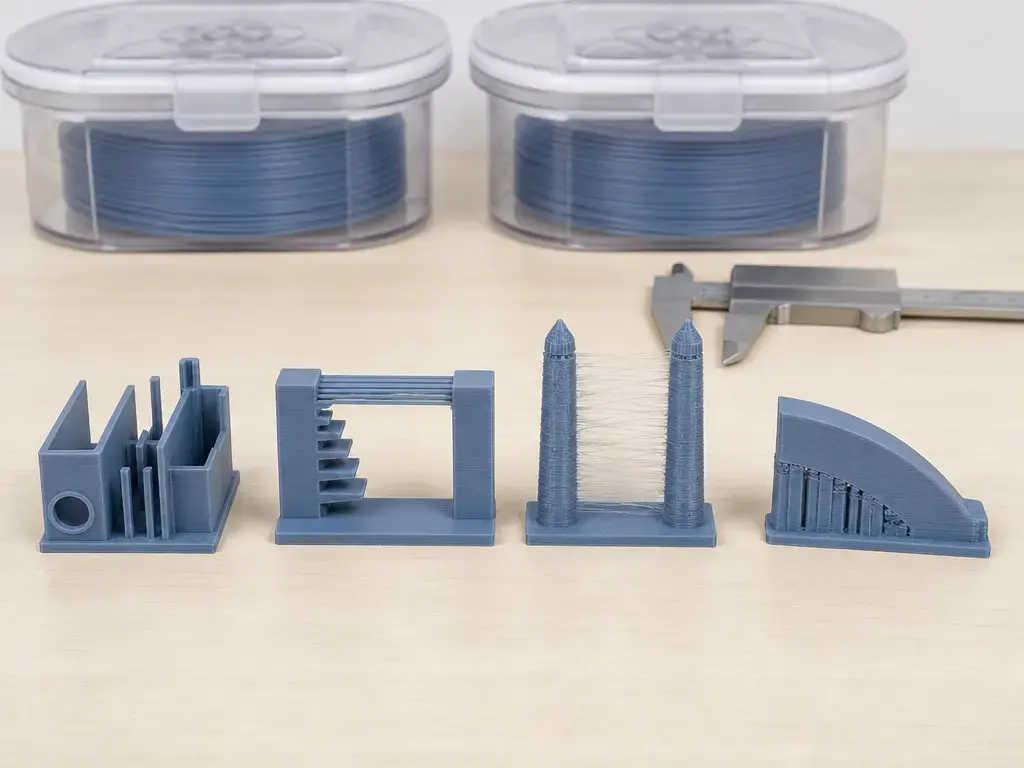
- Une pièce à parois fines et petits détails : Vérifiez si les sections étroites sont préservées et si des vides involontaires ou un surremplissage apparaissent.
- Une pièce avec ponts ou porte-à-faux : Inspectez l’affaissement, la texture de surface, la réaction au refroidissement et la géométrie non supportée.
- Une pièce de test de rétraction et de formation de fils : Comparez le comportement lors des déplacements, le suintement, les effets de couture et le nettoyage nécessaire.
- Une pièce courbe ou fermée nécessitant beaucoup de supports : Consignez les défaillances de branches, l’accessibilité des contacts, la procédure de retrait et l’état des surfaces supportées.
- Une pièce de tolérance dimensionnelle : Indiquez les cotes nominales, les points de mesure, le nombre d’échantillons et chaque résultat sous forme d’écart par rapport à la cote nominale.
- Une pièce fonctionnelle représentative : Comparez l’ajustement, les exigences de paroi, les besoins en surface, la consommation de matière, la durée estimée et la durée réelle.
Limites et risques de compatibilité
Les profils varient selon le modèle d’imprimante, la buse, le firmware, le matériau et l’usage prévu ; un profil téléchargé ou géré par la communauté ne prouve donc pas que les instructions machine qu’il génère sont sûres ou adaptées à une autre configuration. [3] [4] Les changements de version peuvent modifier les réglages, les valeurs par défaut, les définitions ou les trajectoires générées, ce qui rend une nouvelle validation nécessaire pour les travaux importants. Les extensions, plugins et scripts de post-traitement peuvent réduire la reproductibilité si leurs versions et les commandes qu’ils génèrent ne sont pas consignées. Le résultat de Cura en matière de supports peut aussi varier selon les choix de bloqueurs et de maillages par objet, et pas seulement selon les réglages globaux de support. [7] Les défauts de maillage, notamment les surfaces ouvertes, les arêtes non manifold, les coques qui s’intersectent et les éléments extrêmement fins, peuvent entraîner des réparations ou des trajectoires inattendues dans l’un ou l’autre programme. L’aperçu est un outil de diagnostic essentiel pour les trajectoires, les coutures, les supports et les déplacements, mais ce sont toujours les limites du firmware, l’étalonnage, l’état du matériau et le comportement mécanique qui déterminent le résultat physique.
Contexte du marché
Cura et PrusaSlicer s’inscrivent dans un écosystème plus large de logiciels d’extrusion de matière pour machines de bureau, qui comprend des distributions de fabricants, des variantes maintenues par la communauté et des forks propres à certains flux de travail. Cura met l’accent sur un vaste écosystème de réglages et de profils communautaires, tandis que la documentation de PrusaSlicer reflète des flux de travail fondés sur les préréglages, les projets et les formats de sortie. [4] [14]
Pour un utilisateur FDM qui hésite entre ces deux logiciels, la vraie question est de savoir si le profil disponible, le flux de travail des trajectoires et le processus de validation conviennent à l’imprimante réellement utilisée et aux pièces prévues.
Conclusion : Cura ou PrusaSlicer, lequel est le meilleur ?
Entre Cura et PrusaSlicer, choisissez Cura lorsque le large accès aux réglages et les flux de travail à base d’extensions conviennent mieux à l’imprimante et à vos habitudes de travail. Choisissez PrusaSlicer lorsque les préréglages structurés, la configuration centrée sur le projet, les supports Organic ou les limites explicites de débit volumétrique conviennent au procédé visé. [11] [12] Il n’a été trouvé aucun chiffre fiable attestant un avantage universel, en pourcentage, en matière de qualité, de vitesse ou de consommation de matière. Comparez des impressions de test à configuration de référence identique, les écarts mesurés, les surfaces supportées, la durée réelle et les échecs, plutôt que de vous fier à des captures d’écran, à une seule impression réussie ou à des profils par défaut non modifiés. [3]
FAQ
Lequel est le meilleur, Cura ou PrusaSlicer ?
Aucun des deux n’est meilleur dans tous les flux de travail. Cura peut convenir aux utilisateurs qui veulent un accès étendu aux réglages individuels et aux extensions, tandis que PrusaSlicer peut convenir à ceux qui préfèrent des préréglages séparés, une configuration centrée sur le projet, les supports Organic ou des limites explicites de débit volumétrique. Le bon choix est le slicer qui génère des trajectoires validées pour une imprimante, un matériau, une géométrie et une fonction de pièce donnés. [3] [11] [12]
PrusaSlicer offre-t-il une meilleure qualité d’impression que Cura ?
Pas en règle générale. La qualité d’impression englobe la texture de surface, les coutures, les ponts, les porte-à-faux, la formation de fils, les marques de support, l’écart dimensionnel et la répétabilité. Ces résultats dépendent de l’état de l’imprimante, du firmware, de l’état du matériau, de l’orientation, des réglages, de l’étalonnage et des trajectoires planifiées. Aucun chiffre fiable n’a été trouvé qui établisse un avantage de qualité universel exprimé en pourcentage. [3]
Quel slicer génère les meilleurs supports, Cura ou PrusaSlicer ?
La qualité des supports dépend de la géométrie et de l’objectif de retrait. Cura Tree Support et PrusaSlicer Organic sont des familles de supports arborescents, mais ils ne sont pas interchangeables. Comparez le placement des contacts, les réglages d’interface, l’écart de contact, la stabilité des branches, l’accessibilité, la finition de la face inférieure et la procédure de retrait sur la même pièce. La documentation de PrusaSlicer décrit des compromis liés aux contacts de support plutôt qu’un réglage universel. [11]
Quel est le meilleur slicer pour l’impression 3D FDM ?
Il n’existe pas de meilleur slicer unique pour l’impression 3D FDM. Un choix adapté doit prendre en charge l’imprimante et le firmware, offrir un système de profils exploitable, générer des trajectoires vérifiables et satisfaire aux exigences de maîtrise dimensionnelle, de supports, d’état de surface et de productivité. La planification du procédé relie les capacités de la machine, le matériau, la géométrie et les paramètres ; le choix doit donc être validé par des impressions représentatives. [3]
Cura est-il plus facile à utiliser que PrusaSlicer ?
La facilité d’utilisation dépend de l’expérience préalable et de la tâche. Le large accès de Cura aux réglages individuels peut aider les utilisateurs qui veulent un contrôle paramètre par paramètre, tandis que les préréglages séparés de PrusaSlicer peuvent convenir à ceux qui organisent des configurations d’imprimante, de filament et d’impression. Aucune des deux interfaces ne dispense de valider les profils migrés, d’inspecter les trajectoires et de tester le résultat sur l’imprimante cible. [4] [14]
Comment normaliser les réglages entre Cura et PrusaSlicer pour une comparaison équitable ?
Utilisez la liste de contrôle pour normaliser les réglages et faites correspondre l’effet physique visé plutôt que les seuls libellés. Conservez la même imprimante, la même buse, le même état de mouvement du firmware, la même bobine de filament, le même état de séchage, la même orientation, le même objectif de paroi, les mêmes températures, la même stratégie de refroidissement, le même objectif de couture, la même interface de support et le même écart de contact. Lancez des impressions répétées, comparez les cotes relevées en des points de mesure définis aux cotes nominales et intégrez les échecs aux résultats. [16] [17]
Cura et PrusaSlicer exportent-ils uniquement du G-code, et quand des formats comme le G-code binaire ou SL1 entrent-ils en jeu ?
Non. Ils peuvent exporter du G-code ou un autre format de fichier d’instructions machine compatible avec l’imprimante, selon le flux de travail. La documentation de PrusaSlicer fait référence au G-code binaire et à des flux de travail 3MF, tandis que SL1 est un fichier propre à un flux d’impression résine, créé en découpant un modèle dans PrusaSlicer. Ces formats entrent en jeu lorsque l’imprimante ou le flux de travail choisi les exige à la place du G-code classique en texte brut. [14] [15]
Sources
- ASTM F3177-21 / ISO/ASTM 52900: Additive manufacturing — General principles — Fundamentals and vocabulary
- Alexander et al. (2021) : terminologie de la fabrication additive et contexte de la marque FDM
- NIST : planification des procédés pour la fabrication additive
- UltiMaker Cura : README sur GitHub
- Annonce de la bêta d’UltiMaker Cura 5.0 : largeur de ligne variable
- Documentation PrusaSlicer : générateur de périmètres Arachne
- Cura Wiki: Tools
- Notes de version de Cura 5.11.0
- Annonce « UltiMaker Cura 5.11 Stable Released »
- Documentation PrusaSlicer : fonction de hauteur de couche variable