
Zusammenfassung
Bei Cura vs. PrusaSlicer gibt es keinen universellen Sieger. Beide Slicer wandeln ein 3D-Modell in einen Prozessplan aus Schichten, Werkzeugbahnen und Prozessvorgaben um und exportieren anschließend G-code oder ein anderes druckerkompatibles Dateiformat für Maschinenanweisungen, je nach Workflow. Das Ergebnis hängt vom Druckerprofil, von der Firmware, vom Zustand des Filaments, von der Geometrie und von den Prozessentscheidungen ab. [3]
Cura kann zu Anwendern passen, denen breiter Zugriff auf Einstellungen und Erweiterungen wichtig ist. PrusaSlicer kann zu Anwendern passen, die strukturierte Voreinstellungen, projektzentrierte Workflows, Organic-Stützstrukturen und explizite Grenzwerte für den Volumenstrom bevorzugen. Keiner der beiden garantiert ohne physische Tests schnellere, festere oder sauberere Drucke.
| Entscheidung | Wann es passt |
|---|---|
| Cura wählen, wenn … | sein Einstellungsökosystem, das Druckerprofil und der Erweiterungs-Workflow zu Ihrer Maschine passen. |
| PrusaSlicer wählen, wenn … | die Struktur seiner Voreinstellungen, sein Projekt-Workflow und seine Stützwerkzeuge zu Ihrem Prozess passen. |
| Beide testen, wenn … | das Entfernen der Stützstrukturen, Maßabweichungen, die Oberflächengüte oder die tatsächliche Druckdauer am wichtigsten sind. |
Versionsbasis: Vor jedem Vergleich lesen
Ein Slicer-Vergleich ist nur dann aussagekräftig, wenn Softwareversion, Drucker, Firmware, Material, Bewegungskonfiguration und aktivierte Skripte gemeinsam erfasst werden. Dieser Artikel stützt sich nicht auf einen undokumentierten Testaufbau vom Erscheinungstag; unbekannte Felder sind daher als nicht erfasst gekennzeichnet, statt sie zu erschließen. Übertragen Sie eine Funktionsaussage nicht ohne Überprüfung von einer Version auf eine andere: Werkzeuge zum Aufmalen von Nähten sind beispielsweise für Cura 5.11.0 dokumentiert, während UltiMakers Ankündigung der stabilen Version Cura 5.11 am 31. Oktober 2025 veröffentlicht wurde. [8] [9]
Matrix der Testbasis
| Testpunkt | Erfasste Basis | Hinweise |
|---|---|---|
| Cura-Version/Build und Datum der stabilen Version | Nicht erfasst | Cura 5.11.0 wird nur wegen seiner versionsspezifischen Funktion zum Aufmalen von Nähten angeführt. [8] |
| PrusaSlicer-Version/Build und Datum der stabilen Version | Nicht erfasst | Ein Vergleich von Ausgaben unterschiedlicher Versionen wird nicht vorausgesetzt. |
| Betriebssystem und Version | Nicht erfasst | Erfassen Sie das für Slicing und Vorschau verwendete Betriebssystem. |
| Druckermodell und Firmwareversion | Nicht erfasst | Druckerdefinition und Firmware beeinflussen die ausführbaren Maschinenanweisungen. |
| Düsendurchmesser, -typ, -material und Betriebsstunden | Nicht erfasst | Erfassen Sie den Verschleißzustand, sofern bekannt. |
| Filamentmarke, Material, Farbe und Trocknungszustand | Nicht erfasst | Der Materialzustand ist Teil der physischen Basis. |
| Input Shaping, Pressure Advance oder Linear Advance und Bewegungsgrenzen | Nicht erfasst | Beziehen Sie Einstellungen für Beschleunigung, Jerk oder Junction Deviation ein. |
| Vorschaueinstellungen | Nicht erfasst | Erfassen Sie die Einfärbung nach Linientyp und die Optionen zur Zeitschätzung. |
| Plugins und Nachbearbeitungsskripte | Nicht erfasst | Erfassen Sie Versionen, Einstellungen und erzeugte Befehle. |
Was ein Slicer verändert – und was nicht
Beim FDM-3D-Druck wandelt ein Slicer die Modellgeometrie in Schichten, Extrusionsbahnen, Verfahrbewegungen, Temperaturen, Kühlbefehle und weitere Maschinenanweisungen um. Dieser Artikel verwendet „FDM-3D-Druck“ mit Blick auf die Suchintention, während Materialextrusion der umfassendere, an Normen orientierte Begriff ist; „FDM“ ist eine Marke von Stratasys. [1] [2] Ein Prozessplan kann diskrete Werkzeugbahnbefehle und Vorgaben wie Werkzeuggeschwindigkeit und Ablagetemperatur enthalten, sodass die Wahl des Slicers die geplante Ausgabe für dasselbe Modell verändern kann. [3]
Ein Slicer-Wechsel behebt weder ein lockeres Bewegungssystem noch eine verschlissene oder verstopfte Düse, feuchtes Filament, eine ungeeignete Temperatur, eine falsche Extrusionskalibrierung oder Firmware-Grenzen, die der Drucker nicht sicher einhalten kann. Ebenso wenig macht er ein ungeeignetes Material oder eine ungeeignete Geometrie zuverlässig.
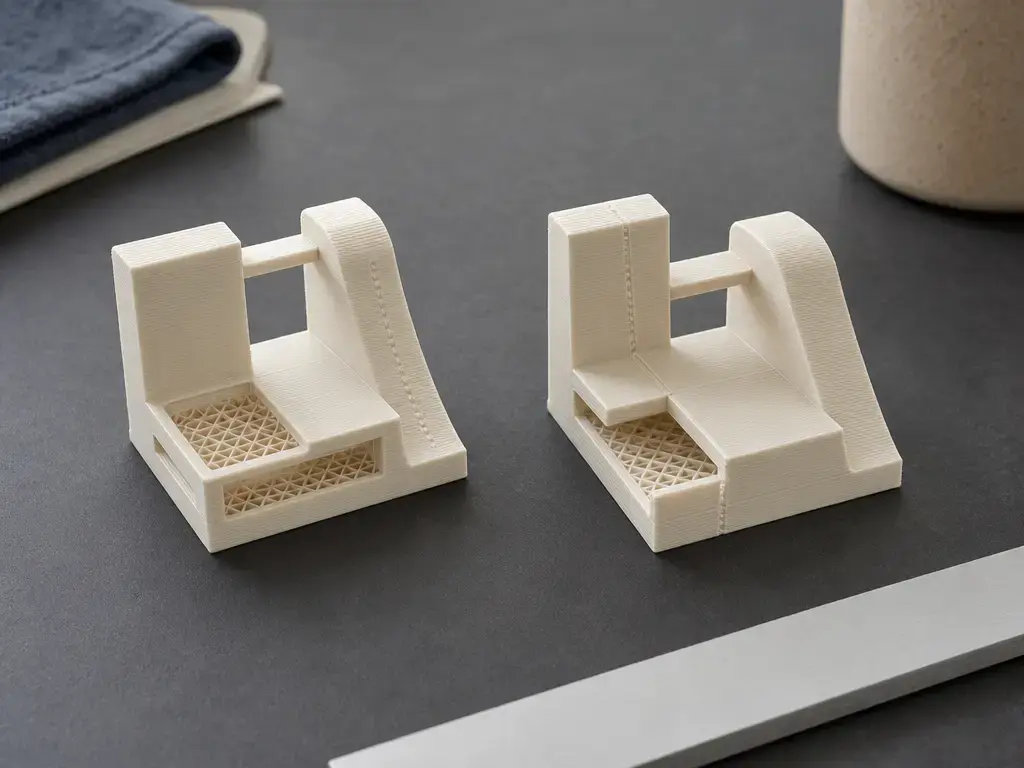
Dieselbe STL-Datei kann in verschiedenen Slicern unterschiedliche Wandlinien, Infill-Muster, Nahtpositionen, Stützkontakte, Verfahrwege und Zeitschätzungen ergeben. Diese Unterschiede belegen erst dann, dass eine der Werkzeugbahnen besser ist, wenn die vorgesehene Funktion und die physischen Ergebnisse unter kontrollierten Bedingungen gemessen wurden.
Was beim Vergleich von Slicern konstant bleiben sollte
- Derselbe Drucker und dieselbe Düse.
- Dieselbe Firmware.
- Dieselben Bewegungsgrenzen der Firmware, dasselbe Input Shaping und derselbe Zustand von Pressure Advance bzw. Linear Advance.
- Dieselbe Filamentspule und derselbe Trocknungszustand.
- Dieselbe Ausrichtung und Skalierung des Modells.
- Gleichwertige Vorgaben für Temperatur und Kühlung.
- Gleichwertige Zielwerte für Schichthöhe und Wandstärke.
- Dasselbe Ziel für die Stützstrukturen, etwa leichtes Entfernen oder bestmögliche Qualität der Unterseite.
- Dieselbe Messmethode für Maße, Masse, Oberflächenbeobachtungen und Druckzeit.
Benutzeroberfläche, Profile und Workflow
Ein Profil ist ein wiederverwendbares Paket von Slicer-Parametern, das einem Drucker, einem Material und einem Druckzweck zugeordnet ist. Cura bietet ein Einstellungsökosystem mit Hunderten von Einstellungen und von der Community gepflegten Druckprofilen. [4] Diese Struktur kann zu Anwendern passen, die direkt auf einzelne Parameter zugreifen möchten; dennoch muss jedes Profil für die verwendete Maschine, Düse, Firmware und das eingesetzte Filament geprüft werden.
PrusaSlicer trennt Drucker-, Filament- und Druckvoreinstellungen und unterstützt projektorientierte Eingabe- und Ausgabe-Workflows, einschließlich Dokumentation rund um 3MF. [14] Das kann zu Anwendern passen, bei denen der Projektkontext mit der gewählten Konfiguration mitwandern soll. Ein Umstieg von Cura auf PrusaSlicer oder umgekehrt erfordert eine Validierung: Ordnen Sie Einstellungen nach ihrer physischen Wirkung zu, prüfen Sie die Vorschau und drucken Sie kontrollierte Testteile, bevor Sie sich auf eine übertragene Voreinstellung verlassen.
Funktionsübersicht: Wände, Schichten, Nähte und Stützstrukturen
Moderne Slicer überschneiden sich stark, daher belegt das Vorhandensein einer Funktion noch keinen Vorteil bei der Druckqualität. Mit der Slicing-Engine der Cura-5.0-Ära kam die variable Linienbreite hinzu, und PrusaSlicer dokumentiert, dass sein Arachne-Perimetergenerator aus Cura portiert wurde und für die Perimeterplanung eine variable Extrusionsbreite verwendet. [5] [6] Diese gemeinsame Abstammung schließt vereinfachende Behauptungen aus, nur einer der beiden Slicer biete modernes Verhalten bei dünnen Wänden. Nützlicher sind die Fragen, ob der getestete Build die nötigen Einstellmöglichkeiten bietet, wie seine Standardwerte mit dem gewählten Druckerprofil zusammenwirken und ob die Bahnen in der Vorschau zum Bauteil passen. PrusaSlicer dokumentiert automatische, manuelle und kombinierte Workflows für variable Schichthöhen, und seine Stützstruktur-Typen umfassen Grid, Snug und Organic. [10] [11] Die Cura-Dokumentation führt Stützblocker und objektbezogene Stützeinstellungen auf; die Funktion zum Aufmalen von Nähten ist ausdrücklich für Cura 5.11.0 dokumentiert und sollte in jedem späteren getesteten Build überprüft werden. [7] [8]
| Funktionsklasse | Cura-Workflow, im getesteten Build zu prüfen | PrusaSlicer-Workflow, im getesteten Build zu prüfen | Grenze des Vergleichs |
|---|---|---|---|
| Perimeter mit variabler Breite | Prüfen Sie in der Vorschau das Verhalten der Linienbreite, die Wandanzahl und die Bahnen in schmalen Spalten. [5] | Prüfen Sie die Auswahl des Arachne-Generators, die Einstellungen der Extrusionsbreite und die Bahnen in der Vorschau. [6] | Die gemeinsame Arachne-Abstammung belegt keine identische Ausgabe. |
| Variation der Schichthöhe | Prüfen Sie, welche festen oder adaptiven Einstellungen in der getesteten Version verfügbar sind. | Prüfen Sie automatische, manuelle oder kombinierte Workflows für variable Schichthöhen. [10] | Vergleichen Sie Ziele für Oberfläche und Zeit an identischer Geometrie. |
| Nähte | Prüfen Sie die Einstellungen zur Nahtplatzierung; das Aufmalen von Nähten ist für Cura 5.11.0 dokumentiert. [8] | Prüfen Sie die Einstellungen zur Nahtplatzierung und die Startpunkte in der Vorschau. | Untersuchen Sie die Nahtposition sowohl in der Vorschau als auch am gedruckten Teil. |
| Stützstrukturen und manuelle Eingriffe | Prüfen Sie Stützgenerierung, Blocker und objektbezogene Einstellungen. [7] | Prüfen Sie die Auswahl von Grid-, Snug- oder Organic-Stützstrukturen sowie die Schnittstelleneinstellungen. [11] | Die Namen der Stützstrukturen sagen nichts über den Kraftaufwand beim Entfernen oder die Oberfläche der Unterseite aus. |
Funktionen und Standardwerte sind versionsabhängig; diese Tabelle vergleicht Funktionsklassen, nicht die gemessene Ausgabequalität.
Stützstrukturen: Cura Tree vs. PrusaSlicer Organic
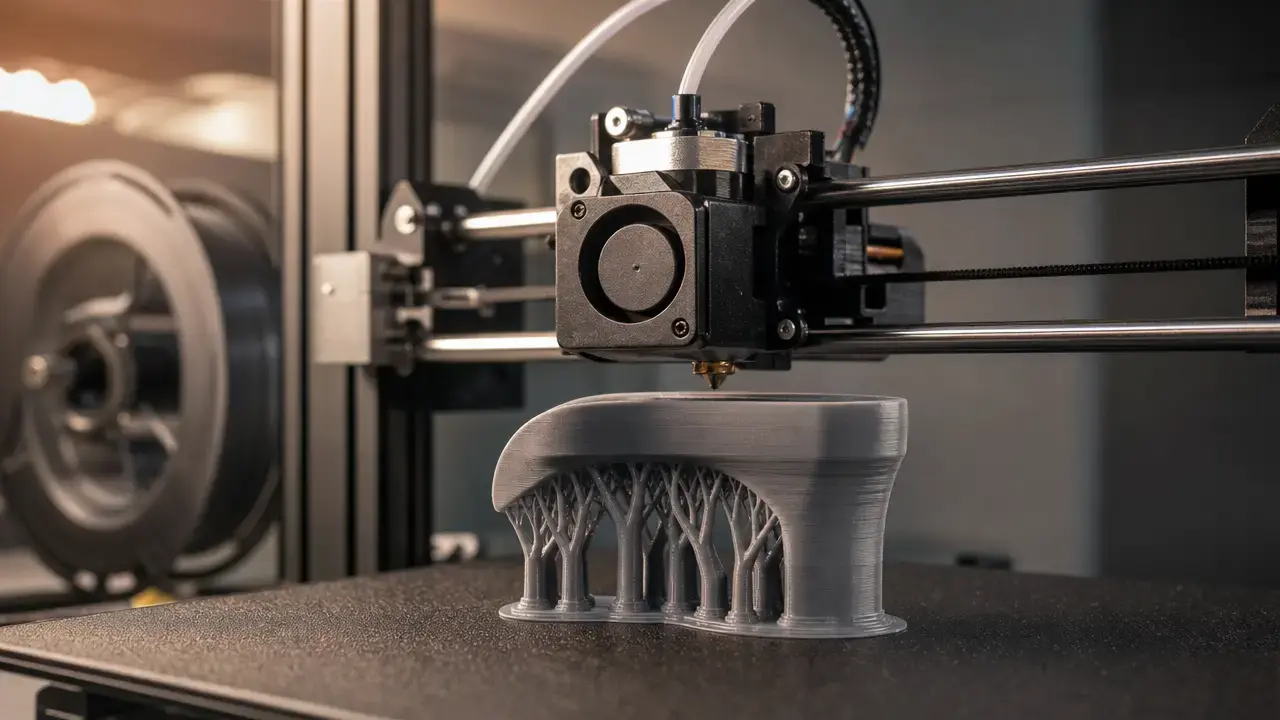
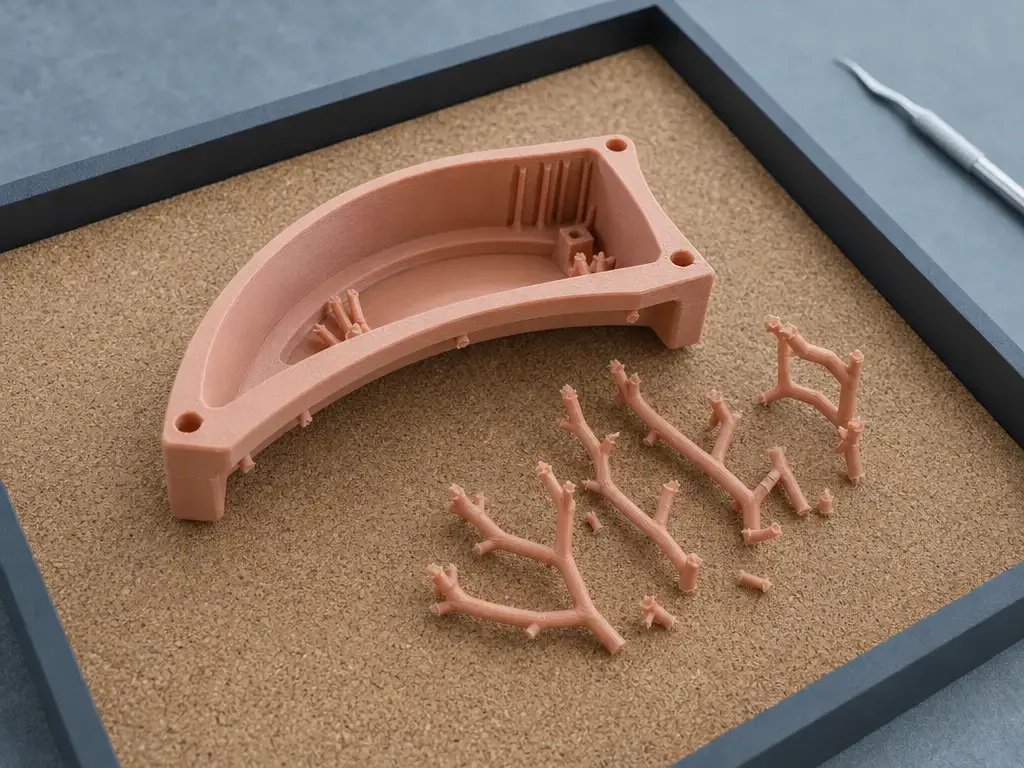
Tree Support und Organic sind beides baumartige Stützstruktur-Familien, aber sie sind nicht austauschbar. Ihr praktisches Ziel ist es, Überhänge zu erreichen und dabei Kontaktreduzierung, Stabilität der Äste, Materialverbrauch, Entfernbarkeit, Zugänglichkeit für Werkzeuge und die Oberflächengüte der gestützten Fläche abzuwägen. Das Design der Werkzeugbahnen ist nur eine Variable: Druckerbewegung, Materialverhalten, Kühlung, Düsenzustand und die Einstellungen der Stützschnittstelle bestimmen, ob dünne Äste erfolgreich gedruckt werden und ob sich die Kontakte sauber lösen.
Einstellungen für Stützschnittstelle und Kontaktabstand führen zu einem direkten Zielkonflikt. Laut PrusaSlicer-Dokumentation kann ein oberer Kontakt-Z-Abstand zwischen 50 % und 75 % der Schichthöhe gut funktionieren, doch handelt es sich dabei um eine Herstellerempfehlung und nicht um eine allgemeingültige Regel. [11] Ein größerer Abstand kann das Entfernen der Stützstrukturen erleichtern, zugleich aber das Durchhängen der Unterseite verstärken; ein kleinerer Abstand kann den Kontakt verbessern, zugleich aber stärkere Stützspuren verursachen oder das Entfernen erschweren.
Für Cura Tree Support im Vergleich zu PrusaSlicer Organic ist kein verlässlicher, allgemeingültiger Sieger bei der Effizienz belegt. Erfassen Sie fehlgeschlagene Äste, Kollisionen, abgelöste Teile, unzugängliche Kontakte, Stützspuren und abgebrochene Drucke zusammen mit den Material- und Zeitschätzungen.
Bewertungsraster für Stützstrukturen: So vergleichen Sie fair
| Kennzahl | Messmethode | Warum es wichtig ist |
|---|---|---|
| Filamentverbrauch | Erfassen Sie die Masse der Stützstrukturen und die Gesamtmasse oder kennzeichnen Sie Slicer-Schätzungen eindeutig. | Schätzungen zeigen den geplanten Verbrauch, nicht unbedingt den tatsächlichen. |
| Vom Slicer geschätzte Zeit | Erfassen Sie die angegebene Schätzung bei abgeglichenen Einstellungen. | Dient nur dem Vergleich der Planung. |
| Tatsächliche Druckdauer | Messen Sie die Druckdauer vom Start bis zum Ende. | Erfasst die Ausführung durch den Drucker und manuelle Eingriffe. |
| Anzahl der Fehlschläge | Erfassen Sie fehlgeschlagene Äste, Kollisionen, Ablösungen und abgebrochene Drucke. | Macht die Zuverlässigkeit sichtbar. |
| Protokoll zur Entfernbarkeit | Erfassen Sie Werkzeug, Richtung, ausführende Person und Methode. | Macht subjektive Vergleiche beim Entfernen konsistenter. |
| Bewertung der Unterseite | Verwenden Sie definierte visuelle oder gemessene Kriterien. | Trennt die Leichtigkeit des Entfernens von der Oberflächengüte. |
| Unzugängliche Kontakte | Zählen und lokalisieren Sie Kontakte, die nicht sicher erreichbar sind. | Zeigt Grenzen der Nachbearbeitung auf. |
| Schnittstellen- und Z-Abstandseinstellungen | Erfassen Sie Schnittstellenschichten, Dichte, Muster und Kontaktabstände. | Dokumentiert Einstellungen, die das Entfernen und die Oberfläche beeinflussen. |
Druckqualität: Oberfläche, Genauigkeit und Wiederholbarkeit
Messung und Definitionen
Messtechnische Begriffe verhindern, dass ein einzelner ansprechender Druck mit einem validierten Ergebnis verwechselt wird. [18]
- Messgenauigkeit ist das Ausmaß der Übereinstimmung zwischen einem gemessenen Größenwert und einem Referenzwert; Genauigkeit ist selbst keine Größe. [18]
- Messpräzision betrifft das Ausmaß der Übereinstimmung zwischen wiederholt gemessenen Größenwerten unter festgelegten Bedingungen. [18]
- Wiederholbarkeit ist die Messpräzision unter Wiederholbedingungen, etwa bei gleicher Methode, gleicher bedienender Person, gleichem Messgerät und kurzem Zeitabstand. [18]
- Toleranz ist ein in der Konstruktion festgelegter zulässiger Bereich für ein Maß; sie wird nicht automatisch von einem Drucker oder Slicer erreicht. [18]
Wenn Sie Cura und PrusaSlicer bei der Druckqualität vergleichen, betrachten Sie Oberflächenbild, Maßergebnisse und Konsistenz getrennt. Zu den Oberflächenbeobachtungen können Schichttextur, Sichtbarkeit der Naht, Verhalten bei Brücken und Überhängen, retraktionsbedingtes Fadenziehen, Stützspuren und die Oberflächengüte der Oberseite gehören. Maßergebnisse betreffen die Abweichung von den Nennmaßen an definierten Messpunkten. Wiederholbarkeit beschreibt, wie konsistent dieselbe Basis diese Ergebnisse liefert. Diese Aspekte lassen sich nicht auf eine allgemeine Qualitätsbewertung reduzieren, ohne Drucker, Material, Geometrie, Ausrichtung, Prozesseinstellungen und Abnahmekriterien festzulegen. [3]
Verwenden Sie mindestens drei Drucke je Kombination aus Slicer und Profil. Messen Sie an jeder Probe mehrere Merkmale, geben Sie jedes Ergebnis als Abweichung vom Nennmaß an und nennen Sie sowohl die mittlere Abweichung als auch die Streuung. Ein Pilot-Ringversuch des NIST zur additiven Fertigung nutzte wiederholte Baujobs und wiederholte Messschiebermessungen an definierten Nennmerkmalen; seine Basis von 40 mm, die kreisförmigen Merkmale von 10 mm, die Standardunsicherheit des Messschiebers von 0.02 mm und die drei Messungen pro Merkmal belegen eine dokumentierte Messdisziplin, keine allgemeingültigen Toleranzziele für FDM. [16]
Keine verlässliche Zahl wurde für einen allgemeingültigen prozentualen Vorteil bei der Druckqualität zwischen Cura und PrusaSlicer gefunden, der über Drucker, Materialien, Firmware, Geometrie und Einstellungen hinweg gilt. [3]
Geschwindigkeit: Slicing-Zeit vs. geschätzte Zeit vs. tatsächliche Zeit
Der Begriff Geschwindigkeit bezeichnet hier drei verschiedene Messgrößen: die Rechenzeit des Slicers, die vom Slicer geschätzte Druckzeit und die tatsächliche Druckdauer. Die Rechenzeit hängt von der Komplexität des Modells, den gewählten Algorithmen, der Erzeugung der Vorschau und der Computerhardware ab. Die geschätzte Zeit hängt vom Bewegungs- und Kühlmodell des Slicers ab. Die tatsächliche Druckdauer spiegelt zusätzlich die Bewegungsplanung der Firmware, Beschleunigungsgrenzen, Aufheizen, Pausen, Materialfluss und Eingriffe des Anwenders während des Druckauftrags wider.
Der Volumendurchsatz erklärt, warum ein nomineller Wert in mm/s unvollständig ist. Die maximale volumetrische Geschwindigkeit wird in mm³/s angegeben, und ein vereinfachter Zusammenhang lautet: maximale lineare Geschwindigkeit = maximale volumetrische Geschwindigkeit ÷ Querschnittsfläche der Extrusion. [12] Eine Änderung der Linienbreite oder Schichthöhe verändert daher den Volumenstrom, der bei einer bestimmten Bahngeschwindigkeit erforderlich ist. Laut Prusa sollte die Schichthöhe unter 80 % des Düsendurchmessers bleiben, was beispielsweise etwa 0.32 mm bei einer Düse mit 0.4 mm ergibt; betrachten Sie dies als Herstellerempfehlung, nicht als unverrückbare Regel. [13]
Erfassen Sie die Schätzung des Slicers sowie die verstrichene Zeit, gemessen mit einer Stoppuhr oder – falls verfügbar – von der Firmware gemeldet.
So testen Sie Cura vs. PrusaSlicer fair
Ein fairer Test wechselt den Slicer und hält den physischen Prozess so konstant wie möglich. Die Schichthöhe allein abzugleichen reicht nicht aus, weil gleich bezeichnete Einstellungen zu unterschiedlichen abgelegten Breiten, Bahnreihenfolgen, Kühlverhalten, Nahtplatzierungen oder Stützkontakt-Geometrien führen können. Normalisieren Sie Einstellungen nach ihrer beabsichtigten physischen Wirkung: angestrebte Wandstärke, abgelegte Linienbreite, thermische Bedingungen, Bewegungsgrenzen und Ziel der Stützstrukturen. Prüfen Sie die Werkzeugbahn-Vorschau vor dem Druck, betrachten Sie sie aber nicht als Nachweis der physischen Leistung.
Setzen Sie auf Wiederholungsdrucke, wiederholte Messungen und dokumentierte Abnahmekriterien. Erfassen Sie jede fehlgeschlagene Probe, jeden abgebrochenen Druck, jede Profiländerung und jeden Eingriff, statt nur ansprechende Ergebnisse aufzubewahren. Definierte Fertigungspläne sowie Verfahren zur Wiederholbarkeit oder Reproduzierbarkeit helfen, einen Slicer-Wechsel von unkontrollierten Prozessschwankungen zu unterscheiden. [16] [17]
Checkliste zur Normalisierung der Einstellungen
| Einstellung | Angleichen oder erfassen | Zweck des Vergleichs |
|---|---|---|
| Düsendurchmesser | Dieselbe physische Düse und derselbe konfigurierte Durchmesser. | Legt die realisierbare Extrusionsgeometrie fest. |
| Linienbreite und Wände | Gleichen Sie die angestrebte abgelegte Breite und die Wandstärke an. | Verhindert den Vergleich unterschiedlicher Bauteilstrukturen. |
| Temperaturen und Lüfterstrategie | Gleichen Sie die Zielwerte für Düse, Druckbett und Kühlung an. | Steuert Schmelzverhalten, Haftung, Brücken und Überhänge. |
| Fluss oder Extrusionsmultiplikator | Verwenden Sie dieselbe kalibrierte Materialbasis. | Trennt die Kalibrierung von der Bahnplanung. |
| Bewegungskonfiguration | Gleichen Sie Beschleunigung, Jerk oder Junction Deviation, Input Shaping und Pressure Advance an. | Beeinflusst das Bewegungsverhalten und die tatsächliche Druckdauer. |
| Nahtstrategie | Gleichen Sie die beabsichtigte Regel für die Nahtposition an. | Macht Beobachtungen zur Naht interpretierbar. |
| Stützschnittstelle | Gleichen Sie Dichte, Schichten, Muster und Z-Abstand bzw. Kontaktabstand an. | Steuert Haftung, Entfernen und gestützte Flächen. |
| Brückeneinstellungen | Gleichen Sie Geschwindigkeit, Fluss, Kühlung und Richtung an, sofern verfügbar. | Isoliert das Brückenverhalten. |
Ein faires Testset für Cura vs. PrusaSlicer
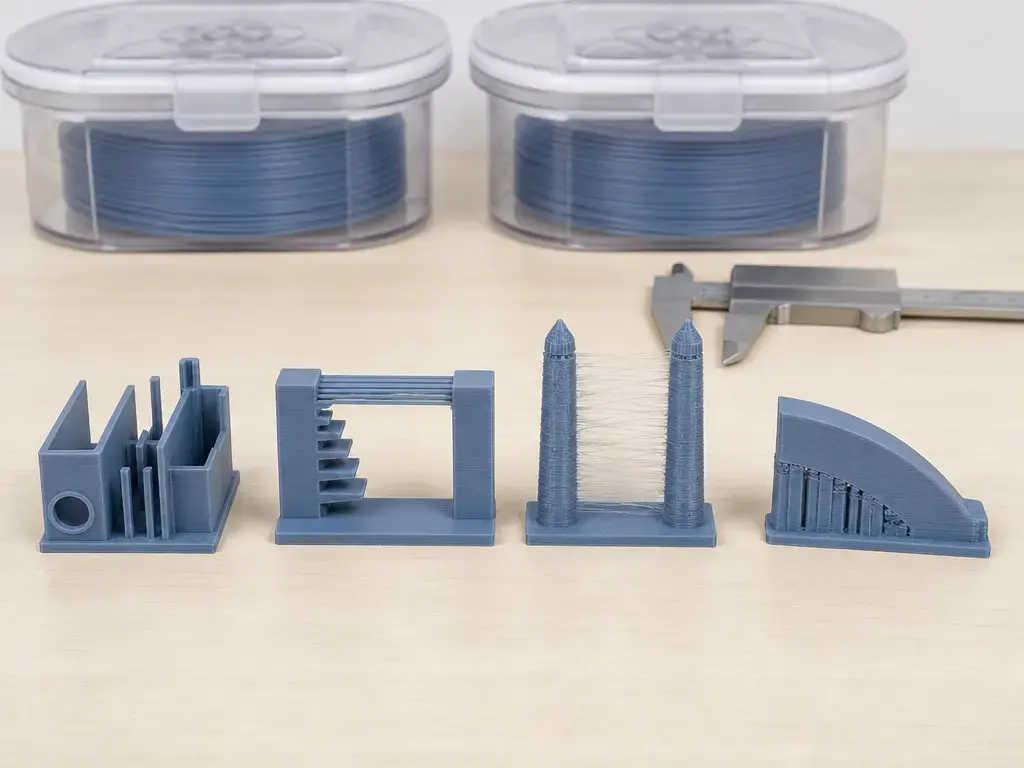
- Ein Teil mit dünnen Wänden und kleinen Details: Prüfen Sie, ob schmale Abschnitte erhalten bleiben und ob unbeabsichtigte Lücken oder Überfüllung auftreten.
- Ein Teil mit Brücken oder Überhängen: Prüfen Sie Durchhängen, Oberflächentextur, Reaktion auf die Kühlung und ungestützte Geometrie.
- Ein Teil für Retraktion und Fadenziehen: Vergleichen Sie Verfahrverhalten, Nachtropfen, Nahteffekte und den Aufwand für die Nacharbeit.
- Ein gebogenes oder geschlossenes Teil mit vielen Stützstrukturen: Erfassen Sie Fehler an Ästen, die Zugänglichkeit der Kontakte, das Vorgehen beim Entfernen und den Zustand der gestützten Flächen.
- Ein Teil für Maßtoleranzen: Geben Sie Nennmaße, Messpunkte, Probenanzahl und jedes Ergebnis als Abweichung vom Nennmaß an.
- Ein repräsentatives Funktionsteil: Vergleichen Sie Passung, Anforderungen an die Wände, Anforderungen an die Oberfläche, Materialverbrauch, geschätzte Zeit und tatsächliche Druckdauer.
Einschränkungen und Kompatibilitätsrisiken
Profile unterscheiden sich je nach Druckermodell, Düse, Firmware, Material und Verwendungszweck; ein heruntergeladenes oder von der Community gepflegtes Profil ist daher kein Beleg dafür, dass die damit erzeugten Maschinenanweisungen für ein anderes Setup sicher oder geeignet sind. [3] [4] Versionsänderungen können Einstellungen, Standardwerte, Definitionen oder erzeugte Bahnen verändern, sodass für wichtige Druckaufträge eine erneute Validierung nötig ist. Erweiterungen, Plugins und Nachbearbeitungsskripte können die Reproduzierbarkeit verringern, wenn ihre Versionen und erzeugten Befehle nicht erfasst werden. Die stützbezogene Ausgabe von Cura kann zudem von Blockern und objektbezogenen Mesh-Optionen abhängen, nicht nur von den globalen Stützeinstellungen. [7] Mesh-Fehler wie offene Flächen, nicht-mannigfaltige Kanten, sich durchdringende Schalen und extrem dünne Merkmale können in beiden Programmen zu unerwarteten Reparaturen oder Werkzeugbahnen führen. Die Vorschau ist ein unverzichtbares Diagnosewerkzeug für Bahnen, Nähte, Stützstrukturen und Verfahrbewegungen, doch das physische Ergebnis bestimmen weiterhin Firmware-Grenzen, Kalibrierung, Materialzustand und mechanisches Verhalten.
Marktkontext
Cura und PrusaSlicer sind Teil eines breiteren Software-Ökosystems für die Materialextrusion auf Desktop-Druckern, das Hersteller-Distributionen, von der Community gepflegte Varianten und workflowspezifische Forks umfasst. Cura setzt auf ein großes Ökosystem aus Einstellungen und Community-Profilen, während die PrusaSlicer-Dokumentation Workflows für Voreinstellungen, Projekte und Ausgabeformate widerspiegelt. [4] [14]
Für FDM-Anwender, die zwischen diesen beiden wählen, lautet die entscheidende Frage, ob das verfügbare Profil, der Werkzeugbahn-Workflow und der Validierungsprozess zum tatsächlichen Drucker und zu den vorgesehenen Teilen passen.
Fazit: Was ist besser, Cura oder PrusaSlicer?
Bei Cura vs. PrusaSlicer gilt: Wählen Sie Cura, wenn breiter Zugriff auf Einstellungen und Erweiterungs-Workflows besser zum Drucker und zu Ihren Arbeitsgewohnheiten passen. Wählen Sie PrusaSlicer, wenn strukturierte Voreinstellungen, projektzentrierte Konfiguration, Organic-Stützstrukturen oder explizite Grenzwerte für den Volumenstrom zum vorgesehenen Prozess passen. [11] [12] Es wurde keine verlässliche Zahl zu einem allgemeingültigen prozentualen Vorteil bei Qualität, Geschwindigkeit oder Materialverbrauch gefunden. Vergleichen Sie Testdrucke mit abgeglichener Basis, gemessene Abweichungen, gestützte Flächen, die tatsächliche Druckdauer und Fehlschläge, statt sich auf Screenshots, einen einzelnen gelungenen Druck oder unveränderte Standardprofile zu verlassen. [3]
FAQ
Was ist besser, Cura oder PrusaSlicer?
Keiner ist in jedem Workflow besser. Cura kann zu Anwendern passen, die umfassenden Zugriff auf einzelne Einstellungen und Erweiterungen wünschen, während PrusaSlicer zu Anwendern passen kann, die getrennte Voreinstellungen, projektzentrierte Konfiguration, Organic-Stützstrukturen oder explizite Grenzwerte für den Volumenstrom bevorzugen. Sinnvoll ist der Slicer, der validierte Werkzeugbahnen für einen bestimmten Drucker, ein bestimmtes Material, eine bestimmte Geometrie und eine bestimmte Bauteilfunktion erzeugt. [3] [11] [12]
Bietet PrusaSlicer eine bessere Druckqualität als Cura?
Nicht grundsätzlich. Zur Druckqualität gehören Oberflächentextur, Nähte, Brücken, Überhänge, Fadenziehen, Stützspuren, Maßabweichung und Wiederholbarkeit. Diese Ergebnisse hängen von Druckerzustand, Firmware, Materialzustand, Ausrichtung, Einstellungen, Kalibrierung und geplanten Werkzeugbahnen ab. Es wurde keine verlässliche Zahl gefunden, die einen allgemeingültigen prozentualen Qualitätsvorteil belegt. [3]
Welcher Slicer erzeugt bessere Stützstrukturen, Cura oder PrusaSlicer?
Die Qualität der Stützstrukturen hängt von der Geometrie und vom Ziel beim Entfernen ab. Cura Tree Support und PrusaSlicer Organic sind baumartige Stützstruktur-Familien, aber nicht austauschbar. Vergleichen Sie Kontaktplatzierung, Schnittstelleneinstellungen, Kontaktabstand, Stabilität der Äste, Zugänglichkeit, Oberfläche der Unterseite und das Vorgehen beim Entfernen am selben Teil. Die PrusaSlicer-Dokumentation beschreibt Zielkonflikte bei den Stützkontakten statt einer allgemeingültigen Einstellung. [11]
Welcher ist der beste Slicer für den FDM-3D-Druck?
Es gibt nicht den einen besten Slicer für den FDM-3D-Druck. Eine geeignete Wahl muss Drucker und Firmware unterstützen, ein praktikables Profilsystem bieten, überprüfbare Werkzeugbahnen erzeugen und die Anforderungen an Maßhaltigkeit, Stützstrukturen, Oberflächengüte und Durchsatz erfüllen. Die Prozessplanung verbindet Maschinenfähigkeiten, Material, Geometrie und Parameter; die Auswahl sollte daher mit repräsentativen Drucken validiert werden. [3]
Ist Cura einfacher zu bedienen als PrusaSlicer?
Die Bedienfreundlichkeit hängt von der Vorerfahrung und der Aufgabe ab. Der breite Zugriff auf einzelne Einstellungen in Cura kann Anwendern helfen, die Kontrolle auf Parameterebene wünschen, während die getrennten Voreinstellungen von PrusaSlicer zu Anwendern passen können, die Drucker-, Filament- und Druckkonfigurationen organisieren. Keine der beiden Oberflächen erspart es, übertragene Profile zu validieren, Bahnen zu prüfen und die Ausgabe auf dem Zieldrucker zu testen. [4] [14]
Wie gleichen Sie Einstellungen zwischen Cura und PrusaSlicer für einen fairen Vergleich an?
Nutzen Sie die Checkliste zur Normalisierung der Einstellungen und gleichen Sie die physische Absicht ab, statt nur Bezeichnungen abzugleichen. Behalten Sie denselben Drucker, dieselbe Düse, denselben Bewegungszustand der Firmware, dieselbe Filamentspule, denselben Trocknungszustand, dieselbe Ausrichtung, dasselbe Wandziel, dieselben Temperaturen, dieselbe Kühlstrategie, dasselbe Nahtziel, dieselbe Stützschnittstelle und denselben Kontaktabstand bei. Führen Sie Wiederholungsdrucke durch, vergleichen Sie die an definierten Messpunkten ermittelten Maße mit den Nennmaßen und nehmen Sie Fehlschläge in die Ergebnisse auf. [16] [17]
Exportieren Cura und PrusaSlicer nur G-code, und wann sind Formate wie binärer G-code oder SL1 relevant?
Nein. Sie können G-code oder ein anderes druckerkompatibles Dateiformat für Maschinenanweisungen exportieren, je nach Workflow. Die PrusaSlicer-Dokumentation enthält Verweise auf binären G-code und 3MF-Workflows, während SL1 eine workflowspezifische Datei für den Harzdruck ist, die beim Slicen eines Modells in PrusaSlicer entsteht. Diese Formate sind relevant, wenn der gewählte Drucker oder Workflow sie anstelle von herkömmlichem G-code im Klartext verlangt. [14] [15]
Quellen
- ASTM F3177-21 / ISO/ASTM 52900: Additive manufacturing — General principles — Fundamentals and vocabulary
- Alexander et al. (2021): Terminologie der additiven Fertigung und Kontext zur Marke FDM
- NIST: Prozessplanung für die additive Fertigung
- UltiMaker Cura: README auf GitHub
- Ankündigung der Beta von UltiMaker Cura 5.0: variable Linienbreite
- PrusaSlicer-Dokumentation: Arachne-Perimetergenerator
- Cura Wiki: Tools
- Versionshinweise zu Cura 5.11.0
- Ankündigung „UltiMaker Cura 5.11 Stable Released“
- PrusaSlicer-Dokumentation: Funktion für variable Schichthöhe