
Résumé
SLS vs MJF met face à face deux procédés polymères sur lit de poudre utilisés pour produire des pièces complexes sans structures de support conventionnelles. Le frittage sélectif par laser (SLS) utilise une exposition laser pour consolider la poudre sélectionnée, tandis que HP Multi Jet Fusion (MJF) recourt à des agents déposés de manière sélective et à de l’énergie thermique. Les deux procédés relèvent de la famille de la fusion sur lit de poudre, définie comme une fabrication additive dans laquelle l’énergie thermique fusionne sélectivement des zones d’un lit de poudre. [1]
Il n’y a pas de vainqueur universel. La comparaison pertinente porte sur une combinaison précise de machine, de matériau et de flux de travail : nuance de matériau, taille de la pièce, orientation, exigence de surface, plan d’inspection, gestion de la poudre et filière de post-traitement.
La place du SLS et du MJF dans la fusion sur lit de poudre
La fusion sur lit de poudre (PBF) est la catégorie de fabrication additive dans laquelle l’énergie thermique fusionne sélectivement des zones d’un lit de poudre. [1] Le SLS et le MJF peuvent être comparés à ce niveau fonctionnel, car tous deux consolident une poudre polymère au sein d’un lit, au lieu d’extruder un filament ou de polymériser une résine liquide. Ce cadre commun ne signifie pas pour autant qu’ils utilisent la même méthode d’exposition, les mêmes contrôles de procédé ou la même désignation normalisée de sous-procédé.
Le SLS est couramment décrit comme une fusion laser sur lit de poudre de polymères, souvent abrégée LB-PBF/P dans le langage des normes. L’ISO/ASTM 52911-2 porte spécifiquement sur les recommandations de conception pour la fusion laser sur lit de poudre de polymères. [2] MJF est le nom de procédé propriétaire de HP ; il doit être traité comme une technologie polymère sur lit de poudre, et non rebaptisé PBF laser ou projection de liant adhésif conventionnelle. Cette distinction compte lorsqu’on applique des recommandations de conception, la documentation machine et les preuves de qualification.
Une brève chronologie sourcée
Le brevet américain 4,863,538 de Carl R. Deckard, Method and Apparatus for Producing Parts by Selective Sintering, indique le 17 octobre 1986 comme date d’antériorité et le 5 septembre 1989 comme date de publication et de délivrance. [15] HP a annoncé sa Jet Fusion 4200 comme un système prêt pour la production et indiqué que les livraisons commenceraient fin 2016. [14]
SLS vs MJF : ce qui se passe dans une couche
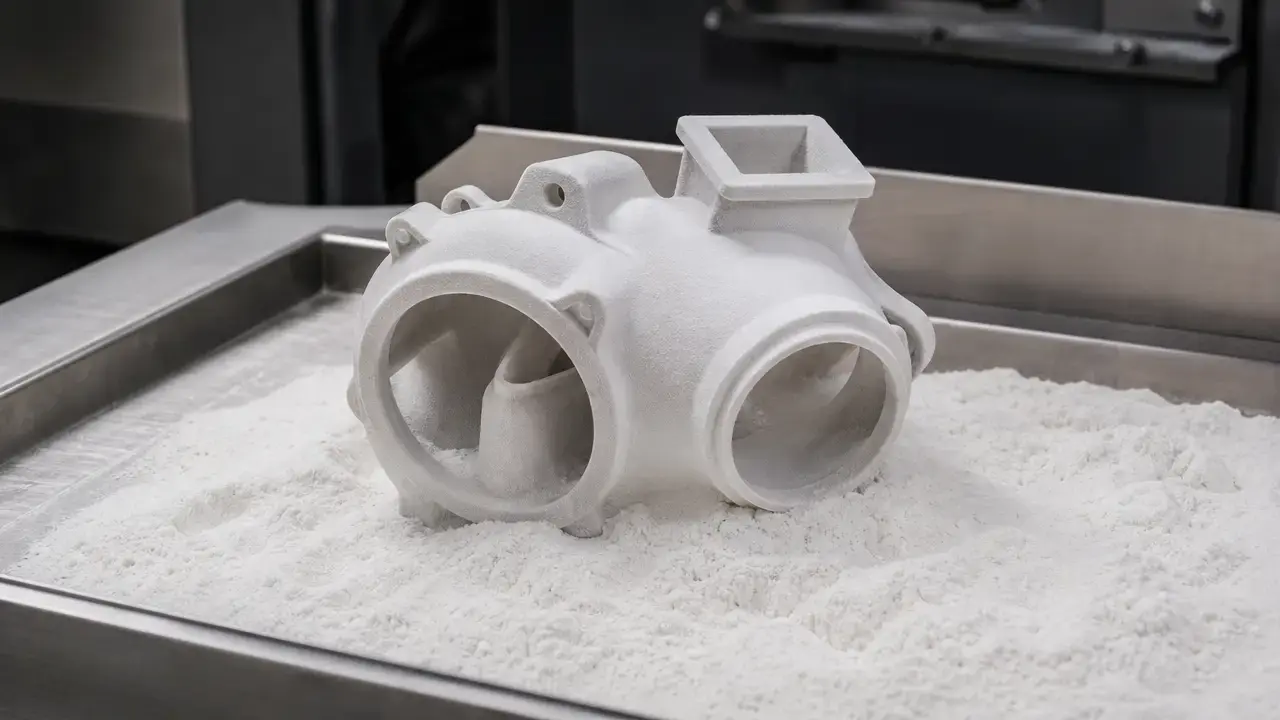
En SLS, un dispositif de mise en couche étale une couche de poudre sur la zone de fabrication et un laser balaie la section de la pièce. La gestion thermique maintient le lit de poudre dans sa fenêtre de procédé pendant que la machine répète le cycle étalement-exposition. Après la fabrication, le lit de poudre refroidit avant le déballage, le dépoudrage, la récupération de la poudre et les éventuelles étapes de finition ou d’inspection. Le SLS fait partie de la famille de la fusion laser sur lit de poudre de polymères couverte par l’ISO/ASTM 52911-2. [2]
En MJF, une nouvelle couche de poudre est étalée et des têtes d’impression déposent des agents à des emplacements choisis. Le chauffage infrarouge interagit avec ces emplacements définis par les agents pour provoquer la fusion, puis la machine passe à la couche suivante. Le dépôt d’agents associé au chauffage infrarouge décrit le mécanisme de base, et non chaque détail thermique ou de pilotage machine propre à chaque plateforme. Le refroidissement, le déballage, le dépoudrage, la gestion de la poudre, la finition et l’inspection restent des étapes de production à part entière, et non des considérations facultatives. [10]
Le MJF utilise du matériel jet d’encre, mais ce n’est pas de la projection de liant adhésif conventionnelle : c’est l’énergie thermique qui produit la fusion dans le lit de poudre polymère. Les deux procédés répondent à la définition de la famille PBF tout en localisant l’énergie par des méthodes différentes. [1]
Séquence d’une couche en SLS et en MJF
- Apport de poudre : chaque système étale une nouvelle couche de poudre polymère.
- Définition de l’emplacement des pièces : le SLS utilise le balayage laser ; le MJF, le dépôt sélectif d’agents.
- Localisation de l’énergie : le SLS dirige l’énergie laser vers des zones choisies ; le MJF contrôle la réponse au chauffage infrarouge au moyen des agents déposés.
- Fusion : la section visée se consolide dans le lit de poudre.
- Poudre environnante : la poudre non fusionnée soutient la géométrie pendant la fabrication.
- Avance de couche : la zone de fabrication avance d’un pas pour la couche suivante.
- Répétition : le cycle se poursuit jusqu’à ce que la géométrie complète soit formée.
- Manipulation après fabrication : les deux filières exigent refroidissement, déballage, dépoudrage et une finition adaptée à l’application.
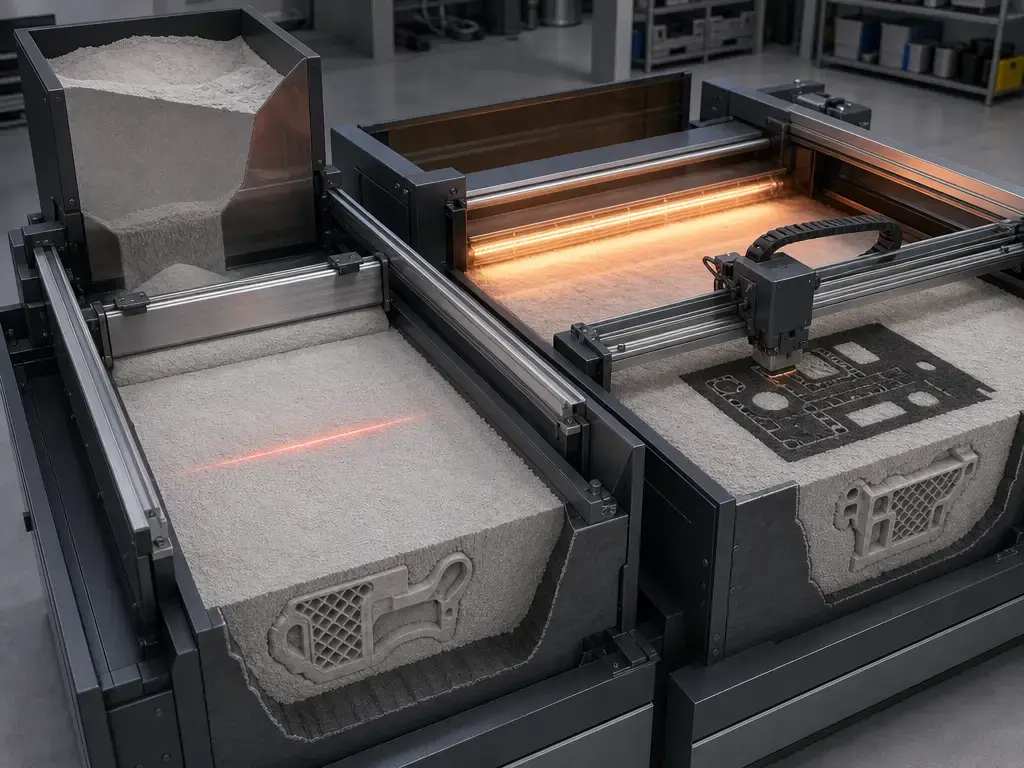
Matériaux et taxonomie : le nylon SLS et le nylon MJF ne sont pas un seul et même matériau
Le PA12 est un point de comparaison courant, mais l’opposition nylon SLS vs nylon MJF ne constitue une comparaison de matériaux rigoureuse que si l’ensemble du système matériau est aligné. Comparez au minimum la nuance exacte, le modèle de machine, le réglage de couche ou le mode d’impression, l’historique de la poudre, l’orientation, le conditionnement, la norme d’essai, la géométrie des éprouvettes et l’état, brut de fabrication ou post-traité. Les portefeuilles de matériaux sont propres à chaque plateforme et peuvent évoluer dans le temps. L’aspect dépend lui aussi de la plateforme et du matériau : EOS indique que la poudre PA 2200 est blanche, tandis que HP positionne la Jet Fusion 5420W pour la production de pièces blanches. [11] [12]
| Critère | SLS (PBF laser de polymères) | HP MJF | Ce qu’il faut vérifier |
|---|---|---|---|
| Définition de l’apport d’énergie | Exposition laser | Agents + chauffage IR | Modèle de machine et jeu de paramètres ou mode d’impression |
| Matériau de comparaison courant | PA12 | PA12 | Nuance exacte, conditionnement, taux de rafraîchissement |
| Écosystème/étendue de l’offre de matériaux | Plusieurs fabricants (OEM) et poudres qualifiées | Portefeuille qualifié par HP | Fiches techniques matériaux actuelles de la plateforme proposée dans le devis |
| Couleur brute de fabrication | Souvent blanc/naturel pour certains PA12, dont l’EOS PA 2200 | Dépend de la plateforme/du matériau ; le blanc existe sur la 5420W | Couleur brute de fabrication, filière de finition, homogénéité d’un lot à l’autre |
État de surface : texture brute de fabrication vs filières de finition
L’état de surface comporte des aspects visuels, tactiles et métrologiques. Une pièce peut paraître visuellement uniforme tout en étant granuleuse au toucher, et un paramètre de rugosité tel que Ra décrit un profil mesuré plutôt que chaque caractéristique visible de la surface. La face mesurée compte : les faces supérieures, inférieures et verticales (dans la direction de fabrication) peuvent différer. De nombreux articles sur la fabrication additive citent l’ISO 4287 et l’ISO 4288, tandis que l’ISO 21920-2 définit les paramètres actuels de texture du profil et que l’ISO 21920-3 couvre les opérateurs de spécification du profil. [5] [6]
Rosso et al. ont comparé des éprouvettes ISO 527 brutes de fabrication produites par SLS sur une EOS FORMIGA P110 avec de l’EOS PA2200 Performance et par MJF sur une HP Jet Fusion 4200 avec du HP 3D High Reusability PA12. Les deux utilisaient des couches de 100 µm ; les taux de rafraîchissement de poudre rapportés étaient de 1:1 (poudre neuve/poudre réutilisée) pour le SLS et de 1:4 pour le MJF. L’orientation et le conditionnement des éprouvettes n’étaient pas précisés, et aucun post-traitement n’a été signalé. À l’aide d’un Talysurf i-Series selon l’ISO 4287/4288, avec une longueur d’évaluation de 12.5 mm et une longueur de base de 2.5 mm, l’étude a mesuré sur la face supérieure une rugosité Ra de 10.4 ± 1.6 µm pour le SLS et de 8.7 ± 0.9 µm pour le MJF, des valeurs de 15.0 ± 2.3 µm et 13.3 ± 1.0 µm sur la face inférieure, et de 10.8 ± 0.8 µm et 11.2 ± 1.2 µm sur les faces parallèles à la direction de fabrication, respectivement. [7] Ces résultats propres à chaque face ne permettent pas d’affirmer de manière générale que l’un des deux procédés produit des surfaces plus lisses.
Le sablage peut éliminer la poudre non adhérente et modifier le toucher ; la teinture change l’aspect ; le lissage par vapeur et les revêtements peuvent influer sur l’étanchéité de surface ; l’usinage permet d’obtenir certaines cotes fonctionnelles. Chaque filière de finition peut aussi modifier les arêtes, les dimensions et les exigences d’inspection.
Sans supports ne veut pas dire sans post-traitement. Le maintien par le lit de poudre réduit le besoin de supports conventionnels, mais n’élimine ni le dépoudrage, ni la finition, ni la vérification.
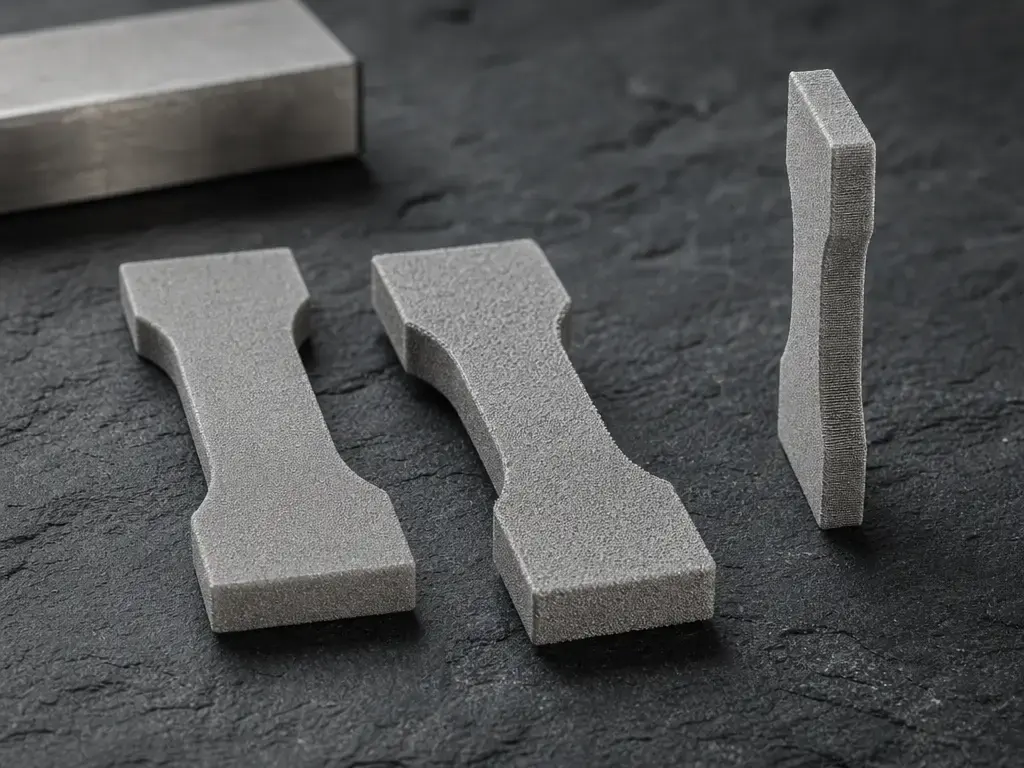
Propriétés mécaniques : ce que l’on entend par « plus résistant »
« Plus résistant » peut désigner différentes réponses du matériau. La résistance à la traction est la contrainte atteinte lors d’un essai de traction ; le module décrit la rigidité dans le domaine élastique ; l’allongement à la rupture indique la déformation avant rupture. La ténacité concerne l’énergie absorbée avant la défaillance, tandis que la fatigue concerne les charges répétées. Ces propriétés sont liées mais pas interchangeables, et une valeur mise en avant n’a pas de sens sans le contexte du matériau, de l’orientation, du conditionnement, de l’éprouvette et de la méthode d’essai.
EOS indique des résultats ISO 527-1/-2 à l’état sec pour le PA 2200 : 48 MPa de résistance à la traction en X, 48 MPa en Y et 42 MPa en Z. La même fiche technique indique un allongement à la rupture de 18 % en X, 18 % en Y et 4 % en Z. La fiche précise l’axe et la norme d’essai, mais le modèle de machine, le réglage de couche, l’historique de la poudre, la procédure de conditionnement, le sous-type d’éprouvette et l’état de post-traitement ne sont pas précisés dans le tableau cité. [8]
Rosso et al. ont décrit les éprouvettes MJF comme plus rigides et les éprouvettes SLS comme présentant un comportement plus tenace dans leurs conditions de comparaison spécifiques : EOS FORMIGA P110 avec EOS PA2200 Performance contre HP Jet Fusion 4200 avec HP 3D High Reusability PA12, couches de 100 µm et taux de rafraîchissement de poudre rapportés de 1:1 et 1:4, respectivement. L’orientation, le conditionnement, la norme des éprouvettes et l’état de post-traitement n’étaient pas précisés dans ce résumé de comparaison. [7] Il s’agit d’un résultat propre à cette étude, et non d’un classement général des PA12.
Ne comparez jamais des fiches techniques de PA12 sans vérifier la norme d’essai, l’orientation, le conditionnement et le jeu de paramètres du procédé. L’ISO 291 définit des atmosphères normales de conditionnement et d’essai des plastiques, dont l’atmosphère de comparaison couramment utilisée de 23 °C et 50 % d’humidité relative. [4]
Exactitude dimensionnelle et répétabilité : erreur mesurée vs tolérance fournisseur
L’exactitude est la proximité avec une dimension nominale ou de référence. La fidélité et la répétabilité décrivent la concordance entre les mesures, tandis que la résolution est le plus petit incrément adressable du procédé. Ni la résolution ni l’épaisseur de couche ne constituent une tolérance de pièce finie. Un résultat dimensionnel doit identifier la pièce type d’essai, les références, la méthode de mesure, le plan d’échantillonnage, l’orientation et l’état de post-traitement.
Rosso et al. ont rapporté l’erreur dimensionnelle mesurée à l’aide d’un OGP SmartScope Flash 200, utilisé comme machine à mesurer tridimensionnelle (MMT). Pour les éprouvettes ISO 527 fabriquées sur l’EOS FORMIGA P110 avec l’EOS PA2200 Performance et sur la HP Jet Fusion 4200 avec le HP 3D High Reusability PA12, toutes deux avec des couches de 100 µm et des taux de rafraîchissement de poudre rapportés de 1:1 et 1:4, l’erreur dimensionnelle moyenne était de 0.034 ± 0.035 mm pour le SLS et de 0.319 ± 0.079 mm pour le MJF. Pour les éprouvettes ASTM E606, dans les mêmes conditions rapportées de machine, de matériau, de couche et d’historique de la poudre, les valeurs étaient de 0.052 ± 0.030 mm pour le SLS et de −0.053 ± 0.069 mm pour le MJF. L’orientation de fabrication, le conditionnement et l’état de post-traitement n’étaient pas précisés. [7]
Il s’agit de mesures d’étude propres à une géométrie, et non de tolérances garanties par un fournisseur. Elles ne démontrent ni la planéité, ni l’absence de gauchissement, ni l’exactitude des trous, ni l’aptitude des éléments d’assemblage, ni la répétabilité d’une fabrication à l’autre, ni la capabilité des lots de production. L’ISO/ASTM 52902 définit des pièces types d’essai permettant d’évaluer quantitativement les performances géométriques des systèmes de fabrication additive ; elle ne constitue pas une garantie de tolérance universelle. [3]
| Exigence qui vous importe | Ce qu’il faut demander dans les devis / échantillons | Pourquoi les noms de procédés ne suffisent pas |
|---|---|---|
| Éléments d’assemblage « à ajustement serré » | Cotes nominales, références, méthode métrologique, plan d’échantillonnage, état de post-traitement | La géométrie, l’orientation et la finition peuvent modifier l’erreur |
| Répétabilité d’un lot à l’autre | Traçabilité des lots, politique de réutilisation de la poudre, essais de réception | L’historique de la poudre et le conditionnement peuvent influer sur les résultats |
| Risque de défaut de planéité/gauchissement | Plan d’orientation, protocole de refroidissement, critères d’inspection | L’historique thermique et l’imbrication influent sur la déformation |
Porosité, densité et étanchéité : liées mais pas interchangeables
La porosité est la fraction volumique occupée par les vides. La porosité totale inclut tout l’espace vide ; la porosité ouverte est reliée à la surface extérieure ; la porosité fermée est enfermée dans le matériau. Les méthodes fondées sur la densité peuvent estimer la teneur en vides, mais elles n’établissent pas à elles seules la connectivité, la taille ou l’emplacement des pores, ni les chemins de fuite.
Rosso et al. ont évalué la densité par pycnométrie à l’hélium et par calcul masse-volume pour des éprouvettes en PA12 issues du système SLS EOS FORMIGA P110/EOS PA2200 Performance et du système MJF HP Jet Fusion 4200/HP 3D High Reusability PA12. Avec des couches de 100 µm et des taux de rafraîchissement rapportés de 1:1 pour le SLS et de 1:4 pour le MJF, la porosité totale était de 7.95 ± 0.09 % pour le SLS et de 6.75 ± 0.18 % pour le MJF ; la porosité ouverte de 6.35 ± 0.01 % et 5.62 ± 0.06 %, respectivement ; la porosité fermée de 1.61 ± 0.10 % et 1.13 ± 0.24 %, respectivement. L’orientation, le conditionnement, le format des éprouvettes et l’état de post-traitement n’étaient pas précisés. [7] Ces valeurs ne prouvent ni l’étanchéité à l’eau, ni la résistance aux fuites, ni la résistance chimique, ni l’aptitude à un service sous pression. Lorsque l’étanchéité est importante, testez des pièces finies représentatives avec une méthode d’essai d’étanchéité adaptée à l’application.
Flux de production et débit : définir le dénominateur avant de dire « plus rapide »
« Plus rapide » peut désigner le temps d’exposition, la durée complète du cycle de fabrication, le nombre de pièces utilisables par fabrication ou le délai total jusqu’aux pièces acceptées. Cette dernière mesure inclut le refroidissement, le déballage, le dépoudrage, la récupération de la poudre, la finition, l’inspection, les reprises et le rendement. Une phase d’exposition plus courte ne signifie pas nécessairement un délai plus court jusqu’à l’obtention de pièces qualifiées.
Pour obtenir des devis comparables, demandez les hypothèses de remplissage du bac, le temps de refroidissement, la pratique de rafraîchissement de la poudre, la main-d’œuvre et les équipements de dépoudrage et de finition, les exigences d’inspection, le rendement attendu et les hypothèses de livraison. Le livre blanc de HP sur les aides à la fabrication contient des affirmations, définies par le fabricant, sur le système matériau et la réutilisation de la poudre, mais elles dépendent des hypothèses d’essai et d’exploitation énoncées et n’établissent pas un résultat MJF universel. [13] Distinguez l’affirmation d’un fabricant sur la réutilisabilité de la poudre d’un taux de rafraîchissement, et de la pratique réelle de gestion de la poudre d’un prestataire de services.
Applications : SLS vs MJF pour les pièces fonctionnelles
Le SLS et le MJF peuvent tous deux être envisagés pour des boîtiers, des pattes de fixation, des conduits, des gabarits et des montages lorsque les possibilités géométriques du lit de poudre polymère conviennent à l’usage. La poudre environnante peut soutenir des formes complexes pendant la fabrication, mais les canaux fermés, les cavités et les collecteurs exigent toujours un chemin prévu à cet effet pour l’évacuation de la poudre et le nettoyage.
Pour les éléments à encliquetage, demandez des données de déformation pour le matériau, l’orientation, l’état de conditionnement et l’état fini spécifiés. Pour les montages exposés à la chaleur, utilisez la valeur de propriété thermique pertinente issue de la fiche technique du système matériau exact et de sa méthode d’essai plutôt qu’une description générique du PA12. Pour les collecteurs internes, définissez des accès pour l’évacuation de la poudre et réalisez des essais d’étanchéité représentatifs lorsque l’étanchéité est fonctionnelle. Le conditionnement doit aussi être spécifié : l’ISO 291 définit des atmosphères normales pour les essais sur plastiques, dont l’atmosphère couramment utilisée de 23 °C/50 % d’humidité relative. [4]
Spécifiez ces sept exigences avant de demander des devis SLS ou MJF.
- Nuance exacte du matériau et désignation du matériau approuvé.
- Modèle de machine et mode d’impression ou réglage de couche.
- Orientation de fabrication et axes de chargement critiques.
- Méthode de conditionnement et environnement d’essai.
- Exigences de surface à l’état brut de fabrication et après finition.
- Cotes critiques, références, tolérances et méthode d’inspection.
- Évacuation de la poudre, besoins d’étanchéité et exigences de validation fonctionnelle.
Limites et modes de défaillance
Les deux procédés peuvent laisser de la poudre piégée dans des volumes fermés ; les cavités et les canaux nécessitent donc des chemins d’évacuation et une vérification du nettoyage. L’historique thermique peut contribuer à la déformation ; l’orientation et la rotation de fabrication peuvent influer sur les résultats en lit de poudre polymère. [17] La texture de surface peut varier entre la face supérieure, la face inférieure et les faces parallèles à la direction de fabrication, dans les mêmes conditions de fabrication rapportées. [7] Le conditionnement en humidité peut influer sur les essais sur plastiques, d’où l’importance d’un conditionnement maîtrisé. [4] La finition introduit une variabilité supplémentaire, car elle peut modifier les dimensions, les arêtes, la texture, l’aspect et le comportement d’étanchéité. Des échantillons représentatifs et des critères d’inspection définis font partie de la décision d’ingénierie ; ce ne sont pas des options facultatives.
Recherche et contexte du marché
Rosso et al. offrent un cadre de comparaison utile, car l’étude a évalué la porosité, la rugosité brute de fabrication, l’erreur dimensionnelle et le comportement mécanique pour des systèmes SLS et MJF en PA12 précisément identifiés. Son intérêt réside dans le contexte documenté du système matériau : EOS FORMIGA P110 avec EOS PA2200 Performance contre HP Jet Fusion 4200 avec HP 3D High Reusability PA12, tous deux avec des couches de 100 µm et des taux de rafraîchissement rapportés de 1:1 et 1:4. [7]
Lupone et al. ont comparé le SLS et le MJF avec la même poudre PA12 renforcée de billes de verre, plutôt qu’avec du PA12 pur. Dans l’orientation ZX rapportée, le MJF a présenté des valeurs de résistance jusqu’à environ 40 % supérieures dans les différents cas de charge de l’étude ; le modèle de machine, le réglage de couche, l’historique de la poudre, le conditionnement, la norme des éprouvettes et l’état de post-traitement ne sont pas précisés ici. [16] La taille de la plateforme peut aussi peser sur les achats : EOS indique pour la P 770 un volume d’impression de 700 × 380 × 580 mm, tandis que HP annonce pour la Jet Fusion 4200 un volume d’impression effectif de 380 × 284 × 380 mm. Il s’agit de spécifications du volume machine, et non de données de performance des pièces. [9] [10]
Guide de choix : SLS vs MJF, lequel est le meilleur ?
Il n’existe pas de réponse toute faite à la question SLS vs MJF. Choisissez le SLS lorsque la qualification matériau requise est disponible sur une plateforme PBF laser précise, que les dimensions hors tout de la pièce tiennent dans le volume d’impression du système choisi et que le flux de travail est validé pour la géométrie et les critères d’inspection requis. Une EOS P 770, par exemple, offre selon le fabricant un volume d’impression de 700 × 380 × 580 mm, ce qui peut compter lorsque la taille des pièces ou la capacité d’imbrication est une contrainte majeure. [9]
Choisissez le MJF lorsqu’un matériau adapté qualifié par HP, une finition validée, des preuves représentatives sur coupons d’essai et un flux de production répondent aux exigences de la pièce. L’aspect doit être considéré comme propre à chaque plateforme : HP positionne la Jet Fusion 5420W pour la production de pièces blanches, ce qui ne vaut pas pour toutes les plateformes ni tous les matériaux MJF. [12] Quelle que soit la filière, fondez vos achats sur des preuves strictement comparables :
- Nuance exacte.
- Machine et réglage de couche ou mode d’impression.
- Historique de la poudre.
- Orientation.
- Conditionnement.
- Norme d’essai et éprouvette.
- État brut de fabrication ou post-traité.
- Plan d’inspection.
Questions fréquentes
Il s’agit de recommandations d’ingénierie générales. Les fiches techniques actuelles des fournisseurs, les fabrications d’échantillons propres à l’application, le conditionnement convenu et les résultats d’inspection priment sur les comparaisons générales de procédés.
La différence entre SLS et MJF tient-elle surtout au matériau ou au procédé d’impression ?
Il s’agit avant tout d’une différence de procédé d’impression. Le SLS utilise une exposition laser, tandis que le MJF utilise des agents déposés sélectivement associés à un chauffage infrarouge. Tous deux peuvent être considérés comme des procédés de fusion thermique sur lit de poudre polymère au sens de la définition de la famille PBF. [1] Le matériau reste tout aussi important, car une désignation telle que PA12 n’identifie ni la nuance exacte, ni l’historique de la poudre, ni les réglages machine, ni l’orientation, ni l’état de finition.
SLS vs MJF : lequel est le meilleur pour les pièces fonctionnelles ?
Aucun n’est automatiquement meilleur. Le choix pour une pièce fonctionnelle doit partir de la direction de chargement, de la nuance de matériau, de l’état de surface, des exigences dimensionnelles, de la filière de finition, de l’accessibilité pour l’évacuation de la poudre et des preuves de validation sur la géométrie réelle. Une patte de fixation, un conduit, un boîtier, un gabarit ou un élément à encliquetage peuvent mettre en avant des risques différents. La vraie question est de savoir si le fournisseur peut démontrer, à l’aide de fabrications représentatives, la conformité aux exigences fixées.
Quelles sont les principales différences entre nylon SLS et nylon MJF ?
Les différences peuvent porter sur le portefeuille de matériaux qualifiés, la méthode de localisation de l’énergie, la pratique de gestion de la poudre, les options d’aspect et la fenêtre de procédé propre à la machine. Des désignations PA12 similaires ne prouvent pas un comportement équivalent. Comparez la nuance exacte, la machine et le mode d’impression, l’historique de la poudre, l’orientation, le conditionnement, la méthode d’essai, la géométrie des éprouvettes et l’état de post-traitement. Les affirmations des fabricants doivent être interprétées dans le cadre de leurs hypothèses déclarées. [13]
L’état de surface brut de fabrication diffère-t-il sensiblement entre SLS et MJF ?
Il peut différer, mais cette différence dépend de la face et n’est pas universelle. Rosso et al. ont mesuré des rugosités brutes de fabrication différentes sur la face supérieure, la face inférieure et les faces parallèles à la direction de fabrication pour des systèmes SLS et MJF en PA12 spécifiés. [7] L’orientation de la pièce, sa géométrie, l’état de la poudre et la finition peuvent modifier l’aspect visuel et le toucher. Évaluez des surfaces représentatives dans leur orientation prévue et à l’état fini.
Le MJF est-il plus rapide que le SLS ?
Pas nécessairement. « Plus rapide » peut désigner le temps d’exposition, la durée complète du cycle de fabrication, le nombre de pièces utilisables par fabrication ou le délai total jusqu’aux pièces inspectées et acceptées. Le refroidissement, le déballage, le dépoudrage, la finition, l’inspection et le rendement peuvent peser le plus sur le résultat. Les affirmations des fabricants sur le système matériau et la gestion de la poudre dépendent elles aussi d’hypothèses définies. [13] Comparez des scénarios de production complets avec la même combinaison de pièces et les mêmes critères d’acceptation.
Que dois-je comparer entre procédés de fusion sur lit de poudre avant de faire mon choix ?
Comparez la nuance exacte du matériau ; la machine et le jeu de paramètres ; l’historique de la poudre ; l’orientation ; le conditionnement ; la norme d’essai et la géométrie des éprouvettes ; les surfaces brutes de fabrication et post-traitées ; et le plan d’inspection. Le conditionnement doit être maîtrisé, car les essais sur plastiques dépendent de l’atmosphère et du traitement déclarés. [4] Définissez aussi les cotes critiques, les chemins d’évacuation de la poudre, les exigences d’étanchéité ou de fuite, l’échantillonnage par lot et les preuves requises pour accepter les pièces de production.
Sources
- ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary, ISO, 2021.
- ISO/ASTM 52911-2:2019 Additive manufacturing — Design — Part 2: Laser-based powder bed fusion of polymers, ISO, 2019.
- ISO/ASTM 52902:2023 Additive manufacturing — Test artefacts — Geometric capability assessment, ISO, 2023.
- ISO 291:2008 Plastics — Standard atmospheres for conditioning and testing, ISO, 2008.
- ISO 21920-2:2021 Geometrical product specifications — Surface texture: Profile — Part 2, ISO, 2021.
- ISO 21920-3:2021 Geometrical product specifications — Surface texture: Profile — Part 3, ISO, 2021.
- In-depth comparison of polyamide 12 parts manufactured by Multi Jet Fusion and Selective Laser Sintering, Rosso et al., Additive Manufacturing, 2020.
- EOS PA 2200 Material Data Sheet, EOS.
- EOS P 770 Polymer 3D Printer, EOS, consulté le 16 octobre 2026.
- HP Jet Fusion 4200 3D Printing Solution Brochure, HP.