
Résumé
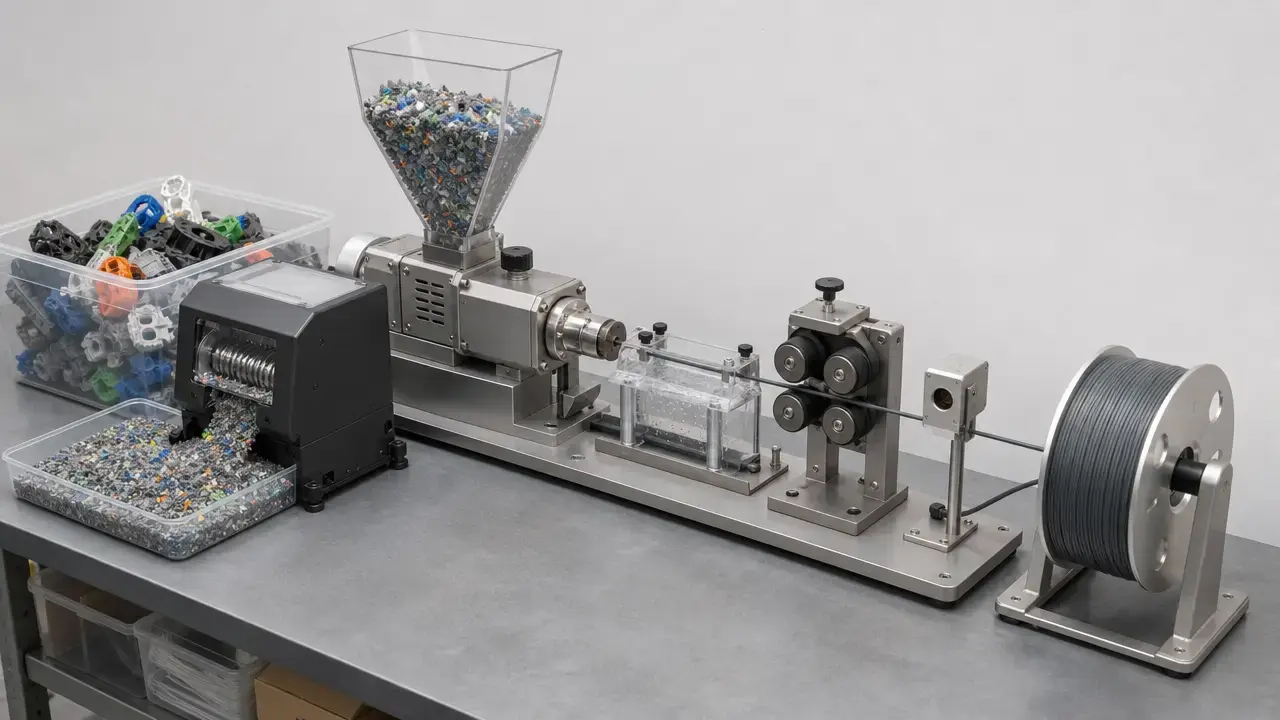
Oui, un recycleur de filament d’imprimante 3D peut transformer des impressions ratées en nouveau filament, mais uniquement dans des conditions contrôlées. En pratique, cela implique des polymères triés, une matière d’alimentation propre, un séchage avant l’extrusion, une transformation stable du polymère fondu et un moyen de vérifier le filament effectivement produit. [S07] [S08] [S24]
Ce qui distingue un système exploitable d’une installation rudimentaire de broyage et d’extrusion est la maîtrise de toute la chaîne : tri, réduction de taille, séchage, extrusion, refroidissement et étirage, métrologie du diamètre, bobinage et validation par impression. Les premiers travaux sur les recyclebots ont montré que le concept était techniquement réalisable, mais avec une dispersion de diamètre bien plus large que celle des filaments commerciaux haut de gamme. Des travaux ultérieurs en matériel open source ont amélioré le débit et la consommation énergétique, tout en rapportant une variation de diamètre nettement moins stricte que les références de contrôle qualité des filaments commerciaux haut de gamme. Cet article couvre le flux de travail, les catégories de machines, la métrologie, les preuves de dégradation, la sécurité et l’économie. Le recyclage des déchets de résine n’est pas traité. [S07] [S08] [S24]
Termes clés et ce que signifie réellement « recycleur »
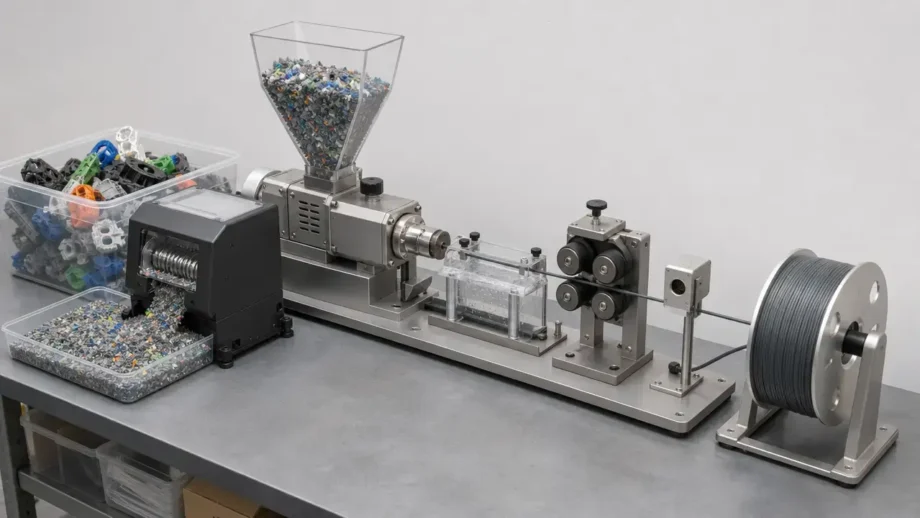
FFF signifie fabrication par filament fondu. FDM est une marque déposée de Stratasys ; il est donc préférable de le considérer comme un terme de marque plutôt que comme une appellation générique pour toute imprimante à extrusion de matière. Dans cet article, « recycleur » ne désigne pas une boîte unique qui transforme des déchets en bobines. Il désigne généralement une chaîne de modules : tri des matériaux, broyage ou granulation, séchage, fusion dans une extrudeuse de filament et contrôle de la sortie pendant son refroidissement et son enroulement. [S04]
ISO/ASTM 52903-1:2020 est une norme relative aux matières premières plastiques pour l’extrusion de matière. Dans ce vocabulaire, le filament est une matière première caractérisée par une longueur extrême par rapport à sa section transversale uniforme, tandis que les granulés sont de petites masses de matière première préformée présentant des dimensions relativement uniformes au sein d’un lot. Cette distinction importe, car la granulation et l’extrusion de filament sont des opérations différentes, même lorsqu’elles font partie de la même boucle de recyclage. [S02] [S03]
- Filament : matière première caractérisée par une longueur extrême par rapport à une section transversale uniforme. [S03]
- Granulés : petites pièces de matière première préformée aux dimensions relativement uniformes dans un lot. [S03]
- Broyat : terme pratique d’atelier pour les déchets broyés, tels que les impressions ratées, supports, déchets de purge ou filament rogné.
- Broyage / granulation / pelletisation : le broyage et la granulation réduisent les pièces en fragments plus petits ; la pelletisation transforme ensuite la matière préparée en granulés plus uniformes, plus faciles à alimenter.
- Tolérance de diamètre ou revendication de précision : écart admissible déclaré par rapport au diamètre nominal, si le fabricant le communique.
- Ovalité : mesure de l’écart de la section transversale par rapport à un cercle, au-delà de la seule conformité du diamètre moyen.
- Pointes : défauts locaux brefs de surdimensionnement ou de sous-dimensionnement pouvant bloquer une imprimante même lorsque le diamètre moyen semble acceptable.
Les impressions ratées peuvent-elles redevenir un filament fiable ?
Oui, les impressions ratées peuvent redevenir un filament fiable, mais seulement si les déchets sont propres, secs, bien triés et traités avec un contrôle suffisant pour maintenir le diamètre et la forme dans les limites voulues. Les points de défaillance sont faciles à sous-estimer : identité polymère inconnue, bacs de matériaux mélangés, poussière, humidité, huile ou graisse, colle du plateau d’impression, taille irrégulière des fragments, vitesse de tirage instable et refroidissement insuffisant nuisent tous à la régularité. Un exemple de conseil fabricant recommande une matière d’alimentation ne dépassant pas 4 mm pour une alimentation compatible et avertit explicitement contre les contaminants tels que la poussière, l’humidité, l’huile ou la graisse, ainsi que la colle présente sur les impressions recyclées. [S19]
En pratique, « fiable » signifie davantage que produire un filament. Cela signifie que le filament s’alimente régulièrement, s’imprime sans bourrages répétés et convient à la pièce visée. Les données scientifiques confirment la faisabilité fondamentale du recyclage de plastique en filament utilisable, mais pas l’hypothèse selon laquelle la sortie recyclée équivaut automatiquement à un filament haut de gamme acheté en magasin. L’évaluation initiale du recyclebot a rapporté une large dispersion de diamètre, et une référence open source ultérieure a encore rapporté une variation de diamètre de ±4.6%. Cela peut convenir à des prototypes, gabarits, organisateurs ou autres pièces non critiques, mais représente un standard différent du filament de production étroitement contrôlé. [S07] [S08]
Bref historique sourcé : du RecycleBot aux fabricants de filament de bureau actuels
Un point de départ utile est le travail sur le recyclebot de Baechler, DeVuono et Pearce, publié en 2013 à partir d’un article de 2012. Leur évaluation a montré que les déchets plastiques pouvaient être transformés en filament imprimable, mais que la sortie n’était pas de qualité haut de gamme au regard des attentes commerciales modernes. Ils ont rapporté un diamètre de filament moyen de 2.805 mm, avec 87% des échantillons compris entre 2.540 et 3.081 mm, une vitesse d’extrusion moyenne de 90 mm/min et une consommation énergétique de 0.06 kWh/m. Ces chiffres montrent les deux facettes de l’argument : la boucle fonctionnait, mais la dispersion de qualité était importante. [S07]
En 2018, Woern et ses collègues ont poussé le concept plus loin avec un recyclebot RepRapable. Leur article dans HardwareX décrit un système coûtant moins de $700 en matériaux, fabriqué en environ 24 heures, produisant du filament à 0.4 kg/h avec 0.24 kWh/kg, et présentant une variation de diamètre rapportée de ±4.6%. Il s’agissait d’une avancée significative vers la réutilisation pratique sur bureau, mais cela n’impliquait toujours pas une régularité commerciale haut de gamme. La littérature plus large sur le recyclage distribué apporte du contexte : Zhong et Pearce ont démontré une voie ABS en boucle fermée, du plastique post-consommation au filament puis aux produits imprimés, et Kreiger et ses collègues ont publié une analyse de cycle de vie du HDPE montrant une énergie incorporée plus faible pour le scénario distribué étudié que pour le meilleur scénario centralisé dans cette comparaison. Ces études sont illustratives, non exhaustives. [S08] [S09] [S10]
Fonctionnement d’une ligne de recyclage de filament
Une ligne de recyclage de filament se comprend mieux comme une petite ligne de transformation des plastiques que comme un appareil unique. Elle reçoit des impressions ratées, supports, filaments de purge ou autre broyat préparé, puis fait passer cette matière par la réduction de taille, le séchage, la fusion, la formation par filière, le refroidissement, le tirage, la mesure et le bobinage. Chaque étape doit faciliter la suivante, car les défauts s’accumulent. Si la matière d’alimentation est irrégulière, l’étape d’extrusion compense mal. Si les étapes de refroidissement et de tirage dérivent, la géométrie du filament dérive avec elles.
Dans l’extrudeuse, une vis sans fin transporte la matière vers des zones chauffées où elle s’assouplit, fond et se mélange. Le polymère fondu est ensuite poussé à travers une filière qui fixe la taille cible du filament. Certains systèmes ajoutent un filtre de masse fondue pour retenir les débris ou fragments non fondus, mais cela dépend de la configuration et n’est pas universel. Après la filière, le filament doit suivre un trajet stable de refroidissement et de tirage avant d’atteindre la bobine. La vitesse de tirage compte, car elle modifie le diamètre final. La tension de bobinage compte, car elle peut étirer, aplatir ou emmêler le filament si la ligne n’est pas synchronisée.
C’est pourquoi l’extrusion destinée à fabriquer du filament ne doit pas être confondue avec l’extrusion de la hotend d’une imprimante. Une hotend dose du filament déjà fabriqué dans une pièce. Une extrudeuse de filament fabrique la matière première elle-même ; elle doit donc créer une stabilité de diamètre avant que l’imprimante ne voie le matériau.
Réduction de taille : broyage, granulation, pelletisation
Avant l’extrusion, les déchets doivent être réduits à une taille compatible avec la machine. Les broyeurs et granulateurs assurent cette fonction, et certains flux vont une étape plus loin en pelletisant la matière préparée afin d’améliorer la régularité de l’alimentation. La taille des particules importe, car les gros morceaux ou fragments irréguliers peuvent former un pont dans la trémie, fondre de manière inégale ou provoquer un bouchage en aval. Les conseils de 3devo fournissent un exemple concret : le matériau alimenté dans son Filament Maker ne doit pas dépasser 4 mm de diamètre. Ces mêmes conseils avertissent aussi qu’une contamination et une mauvaise manipulation peuvent ruiner la qualité de sortie, même si le polymère est compatible. [S19]
Contrôle de l’extrusion : ce que signifient réellement les chiffres de diamètre
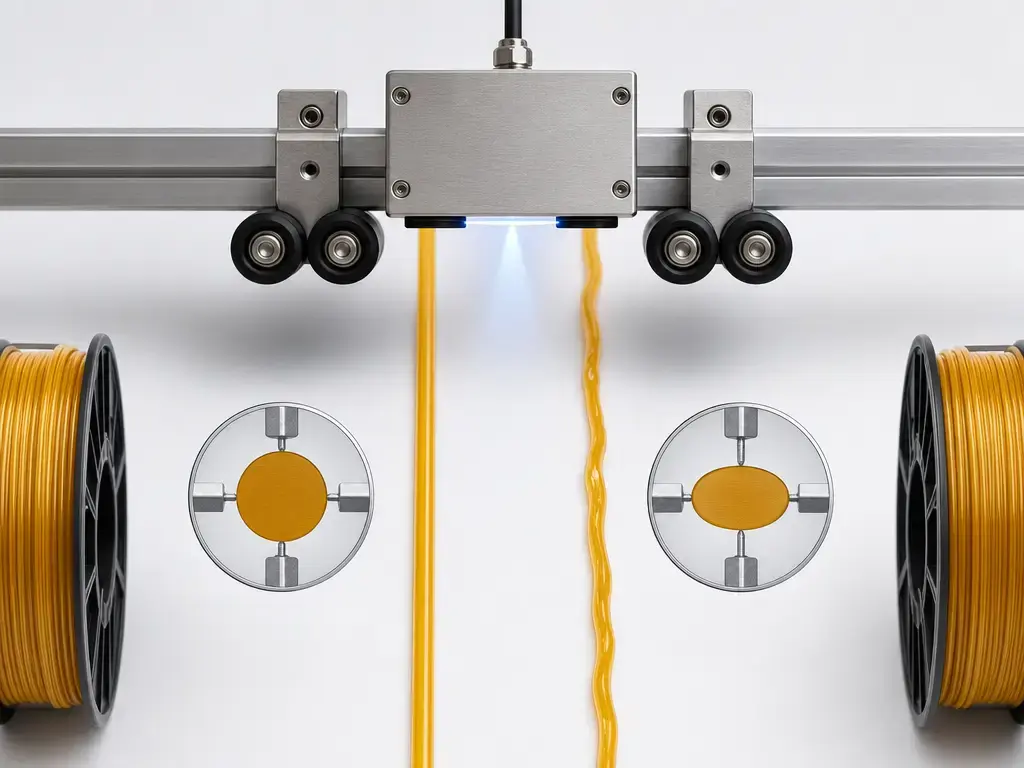
Le contrôle consiste ici à maintenir le filament près du diamètre nominal, à limiter l’ovalité et à éviter les courtes pointes locales. C’est pourquoi un titre tel que « ±0.05 mm » est incomplet sans le diamètre nominal, le polymère, l’état de la matière d’alimentation et la méthode de mesure. Les systèmes de contrôle qualité haut de gamme peuvent enregistrer le diamètre et l’ovalité en continu sur toute la bobine, tandis que les configurations plus simples peuvent reposer sur des contrôles ponctuels au pied à coulisse ou sur un capteur optique moins complètement décrit. Prusament constitue une référence utile, car la marque indique un filament de 1.75 mm, une précision de fabrication de ±0.02 mm et une mesure ainsi qu’un enregistrement continus du diamètre et de l’ovalité sur l’intégralité de la bobine. [S24]
Liste de contrôle du flux de travail : des impressions ratées au filament testable
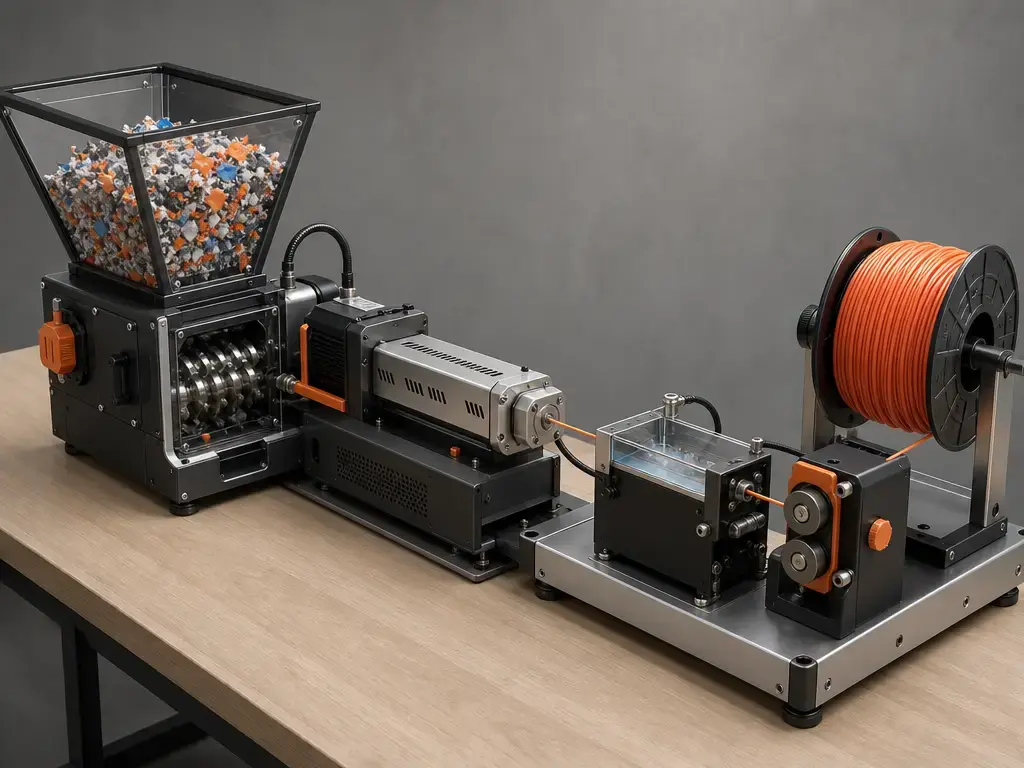
La rigueur du flux de travail compte plus que le choix de la marque. Une machine performante peut toujours produire un mauvais filament si le flux de déchets est mélangé, sale, trop humide ou alimenté avec des morceaux trop gros. L’inverse est également vrai : un matériel modeste fonctionne mieux lorsque les entrées sont rigoureuses et que l’opérateur traite le travail comme une transformation de matériaux plutôt que comme un bricolage occasionnel. Les conseils du fabricant sur la matière d’alimentation recyclée citent explicitement la poussière, l’humidité, l’huile ou la graisse, la contamination croisée et la colle du plateau comme des moyens réalistes de ruiner la qualité de sortie. [S19]
Le séchage pour l’extrusion n’est pas la même chose que le séchage d’une bobine finie avant impression. Le séchage d’extrusion vise à réduire l’humidité avant que la chaleur et le cisaillement n’agissent sur le polymère fondu. Le séchage avant impression vise à rétablir la manipulation et le comportement d’impression avant que le filament n’entre dans une imprimante. Suivez la fiche technique de votre polymère lorsque cela est possible et ne généralisez pas un seul protocole. Par exemple, une étude de recyclage du PLA de 2026 a séché la matière lavée à 75 °C pendant 12 heures, mais il s’agit d’une condition propre à l’étude, et non d’une règle universelle pour toutes les qualités de PLA ou tous les mélanges de recyclat. [S27]
- Triez par polymère et couleur.
- Retirez les inserts, éléments métalliques, étiquettes, rubans adhésifs et aimants.
- Limitez les surfaces fortement encollées et considérez les déchets collés comme un risque de contamination. [S19]
- Lavez uniquement si nécessaire, puis séchez soigneusement.
- Réduisez les pièces en morceaux en toute sécurité.
- Broyez ou granulez à une taille compatible avec la machine, en utilisant ≤ 4 mm comme exemple d’un fabricant plutôt que comme règle universelle. [S19]
- Séchez le broyat ou les granulés selon une procédure spécifique au matériau.
- Effectuez une purge ou un passage de démarrage pour éliminer le matériau précédent.
- Mesurez le diamètre en continu, ou selon un intervalle défini, et consignez les résultats.
- Imprimez des éprouvettes de test avant toute utilisation fonctionnelle.
Types de recycleurs de filament
Un recycleur de filament peut aller d’une expérience sur établi à une plateforme de laboratoire davantage instrumentée. Les catégories importent car chacune suppose un niveau différent de préparation de la matière d’alimentation, de temps opérateur et de charge de contrôle qualité. Un montage DIY suppose que l’utilisateur résoudra manuellement les questions de tri, séchage, tirage et bobinage. Un fabricant de filament de laboratoire suppose des matières d’alimentation plus propres, des recettes documentées et des essais plus formels.
Le principal compromis n’est pas simplement le prix. Il concerne la quantité de contrôle du procédé que la machine attend de vous. Les systèmes DIY et open source offrent le coût d’entrée le plus faible et la meilleure visibilité sur le fonctionnement du procédé, mais ils font peser davantage de sécurité et de métrologie sur l’opérateur. Les configurations modulaires permettent de choisir séparément un broyeur, un sécheur, une extrudeuse, un tireur et une bobineuse ; elles sont flexibles, mais leur intégration devient votre problème. Les systèmes intégrés réduisent les manipulations intermédiaires, mais les pages marketing condensent souvent des réserves importantes en petits caractères. Les machines de laboratoire et de R&D offrent généralement une meilleure détection et une marge thermique plus élevée, mais cela ne signifie pas que chaque mélange recyclé devient facile à traiter. Les services évitent totalement la possession d’une machine, au prix d’un contrôle local moindre.
La meilleure catégorie dépend du volume de déchets, de la discipline relative aux polymères, du risque acceptable et de la maturité du contrôle qualité. Si vous voulez apprendre et réutiliser de petites quantités d’un seul matériau, une voie DIY peut suffire. Si vous souhaitez une sortie répétable à partir d’un flux de déchets contrôlé, une ligne modulaire est généralement le choix le plus sûr. Si vous voulez développer des méthodes ou étudier des matériaux, l’équipement de laboratoire est plus facile à caractériser.
| Type de recycleur | Entrées typiques | Atouts | Points de vigilance |
|---|---|---|---|
| Kit DIY/open source | Broyat trié ou granulés | Coût réduit, réparable, pédagogique | Réglages exigeants, charge de sécurité, journalisation limitée |
| Extrudeuse de bureau + broyeur séparé | Granulés, paillettes, déchets préparés | Modulaire, flexible | Le contrôle du diamètre et le bobinage peuvent être séparés |
| Système de recyclage intégré | Déchets traités par des étapes intégrées | Confort du flux de travail | Les affirmations peuvent encore relever d’une campagne ou être peu documentées |
| Fabricant de filament de laboratoire/R&D | Granulés, poudres, additifs, mélanges contrôlés | Meilleurs contrôles et capacité à plus haute température | Coût et besoin de formation plus élevés |
| Service de recyclage | Déchets triés expédiés | Aucune possession de machine | Moins de contrôle sur le matériau retourné et l’historique de mélange |
Les pages de produits réels montrent pourquoi le contexte compte. Felfil Evo indique des options de buse de 1.75 mm et 2.85 mm, une vitesse d’extrusion moyenne de 100 à 150 grammes par heure, des options de chauffage de 250 °C ou 300 °C et un poids de 5 kg. Il s’agit d’un contrôle utile de la réalité du nombre d’heures par bobine, pas d’une promesse de débit de sortie commercialisable. [S16]
Le MK3 d’ARTME montre pourquoi l’état de la matière d’alimentation doit accompagner toute revendication de diamètre. Les informations produit indiquent une sortie de 1.75 mm et 2.85 mm ainsi qu’une revendication de précision de diamètre de filament de ±0.05 mm avec des granulés ou pellets contre ±0.07 mm avec des déchets d’impression 3D broyés. Sur la même page, ARTME indique 150 à 300 g/h comme performance d’extrusion normale avec calibration du filament, filtre de masse fondue et filière de 1.7 mm, ainsi qu’une moyenne d’environ 4 à 7 heures pour produire environ 1 kg de filament de 1.75 mm. La page ne communique pas la méthode de mesure derrière la revendication de diamètre. [S17]
À l’extrémité laboratoire, le 3devo Precision 450 indique une température maximale de 450 °C, une précision de capteur optique de 43 µm, une consommation énergétique moyenne de 300 à 400 W, une consommation maximale de 1300 W et une plage de diamètre de filament de 0.5 à 3 mm. Ce chiffre de capteur décrit la tête de mesure, et non une garantie que chaque mélange de polymères recyclés sortira dans 43 µm. [S18]
L’EX3 de Filabot est un exemple d’extrudeuse modulaire. Sa page produit indique une température maximale de fonctionnement de 425 °C, une vitesse de moteur d’entraînement de 0 à 42 RPM, un couple de 33 Nm, une vis de 14:1 L/D, des buses de 1.75 mm et 2.85 mm, une entrée allant des granulés de 1/8 in. / 3.18 mm à la poudre, et une revendication de vitesse d’extrusion supérieure à 2 lb / 1 kg par heure avec du PLA. Là encore, il s’agit d’un débit d’extrusion brut, et non d’un rendement garanti de bobines finies. [S20]
Pour les systèmes intégrés ou au stade de la campagne, la prudence augmente. À la date de consultation, ReDeTec indiquait le ProtoCycler V3 à $9,999 USD, avec la configuration broyeur affichée à +$2,000. Le Filament Maker M1 et le Shredder R1 de Creality doivent encore être traités ici comme du matériel de campagne ou émergent, car la page citée est une page de financement participatif, et non une fiche technique de produit livré conventionnelle. Ses affirmations principales sont une tolérance de diamètre de ±0.05 mm et une sortie jusqu’à 1 kg/h, mais les affirmations détaillées de la même page distinguent un diamètre de 1.70 à 1.80 mm avec des granulés de PLA vierge à 100% d’un diamètre de 1.65 à 1.80 mm avec des déchets recyclés. La page ne communique pas la méthode de mesure derrière ces affirmations. [S22] [S23]
Indicateurs de performance importants
Une impression réussie n’est pas la même chose qu’un procédé de recyclage stable. Un recycleur peut produire un filament imprimable une fois, puis échouer comme système de matière première répétable si le diamètre dérive, si le filament est ovale ou si des pointes locales provoquent des bourrages intermittents. Le contrôle qualité doit donc traiter le filament comme un produit continu, et non comme un simple contrôle d’imprimabilité par oui ou par non.
Les indicateurs fondamentaux sont simples une fois séparés. Le diamètre moyen est la moyenne sur une longueur d’échantillon définie. Une revendication de tolérance ou de précision est l’écart déclaré par rapport au nominal, si le fabricant le communique. L’ovalité est la différence entre les dimensions transversales maximale et minimale. Les pointes sont des défauts locaux brefs de surdimensionnement ou de sous-dimensionnement. L’intervalle d’échantillonnage indique la fréquence de mesure le long du filament. La méthode de mesure importe, car les jauges optiques en ligne et les contrôles occasionnels au pied à coulisse ne décrivent pas le produit avec la même profondeur. L’écoulement à chaud est une propriété liée à la fluidité du matériau, mais ne remplace pas le contrôle de la géométrie du filament. Pour les discussions sur le MFR ou le MFI, ASTM D1238-26 est la méthode de référence actuelle, et ASTM précise qu’elle traite le même sujet qu’ISO 1133 tout en différant par son contenu technique. [S05]
Les chiffres de diamètre publiés n’ont de sens qu’avec leur contexte. Prusament constitue une référence haut de gamme car il associe un filament nominal de 1.75 mm à une revendication de précision de fabrication de ±0.02 mm et à une journalisation continue du diamètre et de l’ovalité sur la bobine. La page produit PET-CF de Bambu Lab fournit une autre référence de fabricant, 1.75 mm ±0.03 mm, mais ne communique pas la méthode de mesure. Le MK3 d’ARTME distingue sa revendication de précision de diamètre de filament selon l’état de la matière d’alimentation : ±0.05 mm avec des granulés ou pellets et ±0.07 mm avec des déchets d’impression 3D broyés, là encore sans méthode de mesure communiquée. La page de campagne de Creality est plus instructive en matière de prudence : elle annonce ±0.05 mm, mais ses chiffres détaillés s’étendent à 1.70 à 1.80 mm avec des granulés de PLA vierge à 100% et à 1.65 à 1.80 mm avec des déchets recyclés. Ces affirmations ne sont pas équivalentes, bien qu’elles apparaissent sur la même page. [S24] [S25] [S17] [S23]
Une expression utile du rendement est : débit de bobines finies = débit d’extrusion brut × fraction utilisable. Le débit d’extrusion brut correspond à ce que la machine expulse. La fraction utilisable est ce qui reste après retrait de la matière de purge, des déchets de démarrage et d’arrêt, des sections hors taille, des filaments cassés et des rebuts de contrôle qualité. C’est pourquoi une affirmation de « 1 kg/h » ou « 150 g/h » ne doit jamais être lue comme identique à des bobines commercialisables par heure. Un débit sans rendement est incomplet. [S16] [S17] [S20] [S23]
- Diamètre moyen du filament.
- Tolérance et pointes locales maximales.
- Ovalité / circularité.
- Tension de bobinage / risque d’emmêlement.
- Historique de séchage / humidité de stockage, si connu.
- Régularité de l’écoulement à chaud, avec une méthode déclarée lorsque pertinent.
- Fréquence de bouchage de buse.
- Rugosité de surface / bulles.
- Résistance à la traction et module des éprouvettes imprimées, présentés comme spécifiques à l’étude lorsqu’ils sont rapportés.
- Imprimabilité selon les diamètres de buse et hauteurs de couche.
Niveaux de test selon le type d’utilisateur
Un contrôle qualité minimal viable fait gagner du temps, car il évite de qualifier une bobine recyclée de fiable avant qu’elle ne mérite cette étiquette. Il améliore également la traçabilité. Lorsqu’une impression échoue, vous voulez savoir si le problème venait de la matière première recyclée, de l’exécution de l’extrusion ou des réglages de l’imprimante.
La profondeur des essais doit suivre le cas d’usage. Un amateur fabriquant des aides d’atelier n’a pas besoin des mêmes exigences qu’une ferme d’impression cherchant à reproduire des pièces chaque jour, et aucune de ces deux situations ne requiert le même niveau de documentation qu’un laboratoire étudiant les polymères recyclés. Dans les contextes de laboratoire, ASTM D1238 est la référence pour la discussion sur l’écoulement à chaud, et ASTM WK89212 existe parce que les essais de traction du filament lui-même ne disposent toujours pas d’une méthode ASTM établie. [S05] [S06]
- Minimum pour amateur : définissez un intervalle d’échantillonnage pour des contrôles ponctuels de diamètre, inspectez visuellement le filament, réalisez de courtes impressions de calibration et enregistrez les réglages d’extrusion de chaque lot.
- Fablab / ferme d’impression : privilégiez les données de diamètre journalisées lorsqu’elles sont disponibles, fixez des seuils de rejet, conservez des bacs et étiquettes de lot traçables, et imprimez à chaque fois la même éprouvette normalisée.
- Laboratoire / R&D : ajoutez une traçabilité complète, des échantillons conservés, des mélanges contrôlés, des études de répétabilité et des essais MFR ou MVR ASTM D1238 lorsque cela est réalisable. Si les propriétés de traction du filament lui-même importent, documentez clairement votre méthode car le manque de normalisation reste un domaine de travail actif plutôt qu’une pratique établie. [S05] [S06]
Matériaux : PLA, PETG, ABS/ASA, TPU et déchets mélangés
Pour le PLA, la littérature est utile mais suffisamment limitée pour qu’une généralisation excessive soit risquée. Dans une étude de 2026 sur le filament de PLA recyclé mécaniquement, les auteurs ont rapporté un recyclage et une réimpression réussis jusqu’à trois générations, mais avec une imprimabilité se dégradant après le troisième cycle. Entre la génération 0 et la génération 3, la résistance ultime à la traction est passée de 44.7 à 40.5 MPa, l’allongement à la rupture de 10.4% à 7.5%, et le module de Young de 1.603 à 1.055 GPa. La même étude a utilisé un séchage à 75 °C pendant 12 heures avant extrusion. Il s’agit d’une condition d’étude valable, et non d’un protocole universel. Une revue de 2024 élargit le tableau en montrant que les propriétés du PLA recyclé se dégradent souvent avec les cycles répétés, notamment après le premier, mais que les performances peuvent aussi être modifiées par mélange, additifs et contrôle du procédé. [S27] [S29]
Le PETG exige la même prudence et le même contexte. Dans une étude de 2022, l’échantillon 100% recyclé non pelletisé mesurait 1.71 ± 0.07 mm, et sa résistance à la traction était inférieure de 13 MPa à celle de la référence, soit une baisse rapportée de 28.2%. Cette même étude a constaté qu’un échantillon 100% recyclé pelletisé était plus performant de 9 MPa que l’échantillon recyclé non pelletisé et a explicitement lié cette amélioration à une taille et une forme plus homogènes du matériau de départ. Cela ne prouve pas que la pelletisation soit toujours requise, mais confirme le point pratique selon lequel l’homogénéité de la préparation de l’alimentation peut compter autant que le nom du polymère inscrit sur le sac. [S28]
Pour l’ABS, l’ASA, le TPU, le nylon, le PC et d’autres polymères plus risqués ou moins tolérants, la règle la plus sûre est de séparer les flux et de considérer les déchets mélangés comme incompatibles avec une production fiable de filament. Des travaux scientifiques sur une boucle fermée d’ABS existent, mais cela ne signifie pas que le bac de déchets mélangés de chaque atelier puisse devenir fiable. Les additifs inconnus, l’historique de vieillissement inconnu, l’exposition à l’humidité et les combinaisons mélangées d’élastomères et de plastiques rigides rendent tous l’extrusion stable plus difficile. [S09] [S19]
Limites, modes de défaillance et raisons pour lesquelles le filament recyclé s’imprime souvent moins bien
Le filament recyclé s’imprime souvent moins bien pour des raisons liées à la chaîne de procédé, et non parce que le recyclage constitue un unique mode de défaillance. L’humidité peut créer des bulles ou une extrusion instable. La contamination peut accroître le risque de bouchage. Les particules grosses ou irrégulières s’alimentent mal. Les pointes de diamètre créent une sur-extrusion et une sous-extrusion locales, même lorsque le diamètre moyen de la bobine semble acceptable. Dans l’étude PLA de 2026, l’imprimabilité s’est dégradée après le troisième cycle de recyclage, et les auteurs ont identifié la fragilité et le comportement de bouchage de buse parmi les éléments du schéma de défaillance observé. [S19] [S27]
Il est également utile de distinguer la spécification d’un capteur du résultat du procédé. Par exemple, 3devo indique une précision de capteur optique de 43 µm pour le Precision 450, mais c’est une propriété du matériel de détection. Elle ne garantit pas que chaque polymère, mélange ou condition d’alimentation recyclée produira un filament à moins de 43 µm du nominal. La régularité finale dépend toujours du comportement du polymère fondu, de l’homogénéité de l’alimentation, du refroidissement, du tirage et du bobinage. Les marques haut de gamme qui mettent l’accent sur une géométrie stricte, comme Prusament, associent leurs revendications à une journalisation continue du diamètre et de l’ovalité sur la bobine plutôt qu’à la seule précision du capteur. [S18] [S24]
C’est pourquoi le déclassement est souvent le résultat honnête. Une bobine recyclée peut être parfaitement utile pour des organisateurs, vérifications d’ajustement, tours de purge ou pièces prototypes, tout en restant un mauvais choix pour des pièces destinées aux clients, des assemblages à tolérances serrées ou des travaux dépendant de propriétés mécaniques répétables. La littérature soutient la réutilisation, mais elle justifie aussi la prudence face aux cycles répétés et aux flux de déchets non contrôlés. [S27] [S28] [S29]
Sécurité et contrôles opérationnels
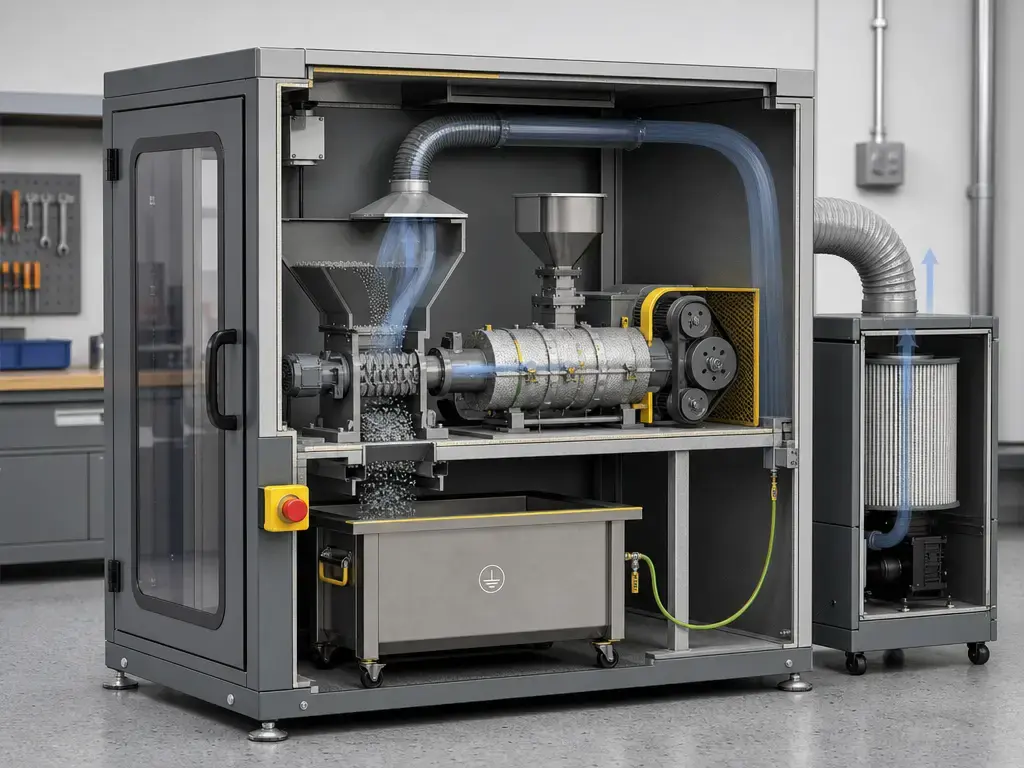
Un recycleur de filament ajoute des dangers qu’une imprimante seule peut ne pas présenter. L’EPA indique que l’impression 3D peut libérer des COV et des particules ultrafines, ces dernières étant décrites dans la plage de 1 à 100 nm, et son résumé sur les extrudeuses de filament indique que les taux d’émission de particules ultrafines des extrudeuses étaient comparables à ceux relevés dans d’autres études sur les imprimantes 3D. C’est pourquoi un recycleur doit être traité comme une petite installation de transformation des plastiques, et non comme un accessoire de bureau inoffensif. [S13]
Les contrôles doivent suivre la hiérarchie des mesures de prévention, particulièrement dans les écoles, bibliothèques et fablabs. Le guide NIOSH pour une impression 3D plus sûre dans ces environnements est la publication 2024-103, publiée en novembre 2023, et son PDF fait 40 pages. Le bulletin NIOSH de 2018 sur les bureaux a également rapporté que la ventilation par aspiration localisée pouvait réduire ou éliminer les concentrations de particules ultrafines mesurées lors de son essai en salle de conférence. En pratique, cela signifie placer une aspiration localisée près de la source d’émission, planifier délibérément les flux d’air de la pièce et traiter la filtration HEPA comme un complément plutôt que comme un substitut au captage à la source. Le NIOSH évoque également des racks fermés ventilés et une extraction de type snorkel comme contrôles techniques pour les environnements non industriels. [S11] [S12]
Les risques mécaniques comptent également. Les broyeurs et coupeurs introduisent des points de pincement, des arêtes exposées et des pièces rotatives. Les extrudeuses ajoutent des surfaces chaudes, du polymère chaud et des débris issus des cycles ratés. L’entretien des lieux importe, car la poussière de plastique, les fragments et le broyat libre se dispersent facilement. Une matière d’alimentation inconnue doit être rejetée, et non testée malgré tout, si l’identité du polymère ou l’historique des additifs n’est pas clair. UL 2904 est pertinent uniquement comme méthode d’essai et d’évaluation des émissions pour des imprimantes 3D en fonctionnement dans des scénarios intérieurs définis. Ce n’est pas une certification générale de sécurité des recycleurs. [S12] [S14]
Économie : un recycleur de filament en vaut-il la peine ?
Parfois, mais seulement si vous le considérez comme une question de coût de possession, de rendement et de qualité, plutôt que comme du filament gratuit. Le coût d’investissement est le point de départ évident, mais il raconte rarement toute l’histoire. À la date de consultation, ReDeTec indiquait le ProtoCycler V3 à $9,999 USD, avec la configuration broyeur affichée à +$2,000. Même des machines bien plus petites impliquent des coûts de temps : Felfil Evo indique une vitesse d’extrusion moyenne de 100 à 150 g/h, et ARTME indique environ 4 à 7 heures pour produire environ 1 kg de filament de 1.75 mm dans sa configuration déclarée. Ce sont des rappels de temps de procédé, et non des sorties garanties de bobines commercialisables. [S22] [S16] [S17]
Un modèle de scénario exploitable doit inclure au moins les variables suivantes :
- CapEx : extrudeuse, broyeur ou granulateur, sécheur, tireur ou bobineuse, et éventuels capteurs de diamètre.
- Temps de travail : tri, préparation, séchage, démarrage, surveillance, nettoyage et reprise.
- Électricité : extrusion et séchage.
- Ratio de mélange vierge : si vous n’utilisez pas une matière d’alimentation 100% recyclée.
- Fraction de purge de démarrage et de rejets de contrôle qualité : principaux facteurs de perte de rendement.
- Maintenance et consommables : buses, lames, roulements, filtres et pièces d’usure.
Ces variables comptent parce que le travail et le taux de rejet dominent souvent avant l’électricité. Une machine peut sembler efficace sur le papier tout en étant non rentable si elle transforme de nombreux cycles en matière de purge, filament hors taille ou temps de dépannage.
Les pages de campagne peuvent rester utiles comme exemples de communication fournisseur, mais pas comme preuve de retour sur investissement. La campagne Creality recommande un mélange 50/50 de déchets recyclés et de PLA vierge et indique environ $15 par bobine comme prix de marché typique contre environ $5 comme coût de production estimé. Il s’agit d’une estimation du fournisseur, et non d’un résultat d’exploitation audité ; elle ne dit rien sur le travail, les rebuts, la maintenance ou les temps d’arrêt dans un atelier réel. [S23]
Cadre de décision et cas où il ne faut pas recycler en filament
Un recycleur de filament d’imprimante 3D a le plus de sens pour les utilisateurs disposant d’un volume régulier de déchets, de flux disciplinés d’un seul polymère et d’une capacité de contrôle qualité suffisante pour vérifier la matière qu’ils fabriquent. Cela désigne généralement les laboratoires, fablabs sérieux, enseignants appliquant des procédures contrôlées ou les fermes d’impression générant des déchets répétés à partir d’un ensemble limité de matériaux. Les écoles et fablabs publics doivent traiter la ventilation, la supervision et les protections comme des facteurs bloquants, et non comme des ajouts, car le NIOSH publie des recommandations spécifiques pour ces environnements. [S12]
Matrice de décision
- Oui, acheter/construire : volume élevé de déchets, principalement une famille de polymères, opérateur formé, journalisation des lots et ventilation avec captage à la source.
- Peut-être : volume faible ou intermittent, mais tri strict, utilisation prudente de mélanges et sortie destinée à des prototypes ou autres applications peu critiques.
- Non / sous-traiter / réutilisation alternative : déchets inconnus ou mélangés, contamination fréquente, salles de classe sans contrôles, ou pièces soumises à des exigences réglementées ou critiques pour le client.
Les matières d’alimentation inconnues ou contaminées exigent une prudence particulière, car la liste réaliste des défaillances est banale : poussière, humidité, huile ou graisse et colle d’adhésion au plateau. Si ces conditions sont normales dans votre flux de déchets, recycler en nouveau filament représente souvent un mauvais usage du temps et de l’énergie. Dans ces cas, des voies de réutilisation alternatives, un service de recyclage ou simplement l’achat de filament neuf peuvent être plus rationnels. [S19]
FAQ
Qu’est-ce qu’un recycleur de filament d’imprimante 3D ?
Il s’agit généralement d’un flux de travail, et non d’une boîte magique unique. En pratique, il combine tri, réduction de taille, séchage, extrusion de filament, refroidissement et tirage, mesure et bobinage. Dans le langage des normes, la sortie est une matière première sous forme de filament, tandis que certains systèmes utilisent aussi des granulés comme matière première en amont. [S03] [S19]
Peut-on transformer des impressions 3D ratées en filament fiable ?
Oui, sous conditions. Le matériau doit être trié, propre, sec et compatible avec la ligne, et la sortie nécessite toujours un contrôle qualité. Les données de recherche confirment la faisabilité, mais ne justifient pas de supposer qu’un filament recyclé équivaut automatiquement à un filament commercial haut de gamme. [S07] [S08] [S19]
Pourquoi le filament recyclé s’imprime-t-il souvent moins bien que le filament acheté en magasin ?
Parce que les points faibles s’additionnent : contamination, humidité, taille de particules irrégulière, dérive de diamètre, ovalité, pointes locales et dégradation du polymère liée aux transformations répétées. Le filament haut de gamme acheté en magasin bénéficie également généralement d’un contrôle de procédé plus solide et d’une meilleure métrologie que la plupart des lignes de recyclage de bureau. [S19] [S24] [S27] [S28]
Quelle précision de diamètre faut-il pour le filament, et comment le mesurer ?
Il n’existe pas de seuil universel unique indépendant du cas d’usage, mais toute revendication doit inclure le diamètre nominal, l’état de la matière d’alimentation et la méthode de mesure. Comme références, Prusament indique un filament de 1.75 mm avec une précision de fabrication de ±0.02 mm et une journalisation continue du diamètre et de l’ovalité, tandis qu’ARTME distingue sa revendication entre ±0.05 mm avec des granulés et ±0.07 mm avec des déchets d’impression 3D broyés, sans communiquer la méthode de mesure sur la page citée. La page de campagne de Creality montre pourquoi les détails comptent : la même page associe un titre de ±0.05 mm à des plages détaillées plus larges pour les déchets recyclés. [S24] [S17] [S23]
Quels essais faut-il effectuer avant de faire confiance à un filament recyclé pour des pièces fonctionnelles ?
Au minimum, définissez un intervalle d’échantillonnage du diamètre, inspectez les défauts de surface et imprimez une éprouvette de test répétable. Pour des enjeux plus élevés, ajoutez traçabilité, seuils de rejet, échantillons conservés et essais de propriétés plus formels. En laboratoire, utilisez ASTM D1238 lorsque le comportement d’écoulement à chaud compte, et documentez soigneusement les méthodes de traction car ASTM WK89212 montre que les essais de traction du filament restent un domaine actif de normalisation. [S05] [S06]
L’écoulement à chaud (MFR/MFI) est-il utile pour les lots de filament recyclé ?
Oui, mais uniquement si vous indiquez la méthode et les conditions. ASTM D1238-26 est la méthode de référence actuelle et elle est utile pour les comparaisons de contrôle qualité des thermoplastiques. Elle ne remplace toujours pas la mesure de la géométrie du filament, car un lot peut présenter un comportement d’écoulement à chaud acceptable et un mauvais contrôle du diamètre simultanément. [S05]
Un recycleur de filament est-il financièrement intéressant ?
Parfois. Il est le plus défendable lorsque le volume de déchets est régulier, que le tri des polymères est rigoureux, que la main-d’œuvre est disponible et que l’utilisateur accepte un certain taux de rejet. Les prix des fabricants et les estimations de campagne peuvent aider à cadrer la discussion, mais ils ne prouvent pas un retour sur investissement réel tant que l’ensemble du rendement et du travail n’est pas intégré. [S16] [S17] [S22] [S23]
Sources
- [S02] Page de norme ISO/ASTM 52903-1:2020. https://www.iso.org/standard/67290.html
- [S03] Aperçu ISO OBP : termes et définitions ISO/ASTM 52903-1. https://www.iso.org/obp/ui?_escaped_fragment_=iso:std:iso-astm:52903:-1:ed-1:v1:en
- [S04] Informations juridiques Stratasys. https://www.stratasys.com/en/legal/legal-information/
- [S05] Page boutique de la norme ASTM D1238. https://store.astm.org/standards/d1238
- [S06] Page de l’élément de travail ASTM WK89212. https://www.astm.org/workitem-wk89212
- [S07] Évaluation du recyclebot par Baechler, DeVuono et Pearce (2013). https://digitalcommons.mtu.edu/materials_fp/29/
- [S08] Recyclebot RepRapable de Woern et al. (2018). https://www.sciencedirect.com/science/article/pii/S2468067218300208
- [S09] Boucle de recyclage et d’impression distribuée par Zhong et Pearce (2018). https://www.sciencedirect.com/science/article/pii/S0921344917303014
- [S10] ACV du HDPE en filament par Kreiger et al. (2014). https://www.sciencedirect.com/science/article/pii/S0959652614001504
- [S11] Bulletin scientifique NIOSH (2018) sur les émissions et contrôles au bureau. https://www.cdc.gov/niosh/bulletin/2018/3d-printing.html
- [S12] Publication NIOSH 2024-103, Approches pour une impression 3D sûre. https://www.cdc.gov/niosh/docs/2024-103/pdfs/2024-103.pdf
- [S13] Page de recherche EPA américaine sur l’impression 3D. https://www.epa.gov/chemical-research/3d-printing-research-epa
- [S14] Référence ANSI UL 2904 Ed. 2-2023. https://webstore.ansi.org/standards/ul/ul2904ed2023
- [S16] Page produit Felfil Evo. https://felfil.com/felfilevo-filament-extruder/
- [S17] Informations produit ARTME MK3. https://www.artme-3d.de/produkte/desktop-filament-extruder-mk3/03-produkt-information/
- [S18] PDF des spécifications 3devo Precision 450. https://s.cdnmpro.com/490505258/content/3DEVO/Precision-450-Specs.pdf
- [S19] Conseils 3devo sur la matière d’alimentation : ce qui est autorisé dans le FM. https://support.3devo.com/what-is-allowed-in-the-fm
- [S20] Page de l’extrudeuse de filament Filabot EX3. https://www.filabot.com/products/filabot-ex3-filament-extruder
- [S22] Page produit ReDeTec ProtoCycler V3. https://redetec.com/products/protocycler
- [S23] Page de campagne de financement participatif Creality. https://crowdfunding.creality.com/
- [S24] Page produit Prusament PLA. https://www.prusa3d.com/product/prusament-pla-filament/
- [S25] Page produit Bambu Lab PET-CF. https://us.store.bambulab.com/en/products/pet-cf?id=41090354348168
- [S27] Article sur le recyclage du PLA sur plusieurs générations. https://link.springer.com/article/10.1007/s00170-026-18921-w
- [S28] Article sur le recyclage du PETG. https://link.springer.com/article/10.1007/s42452-022-05039-3
- [S29] Revue systématique du PLA recyclé dans l’impression 3D. https://www.sciencedirect.com/science/article/pii/S2667344424000033