
Résumé
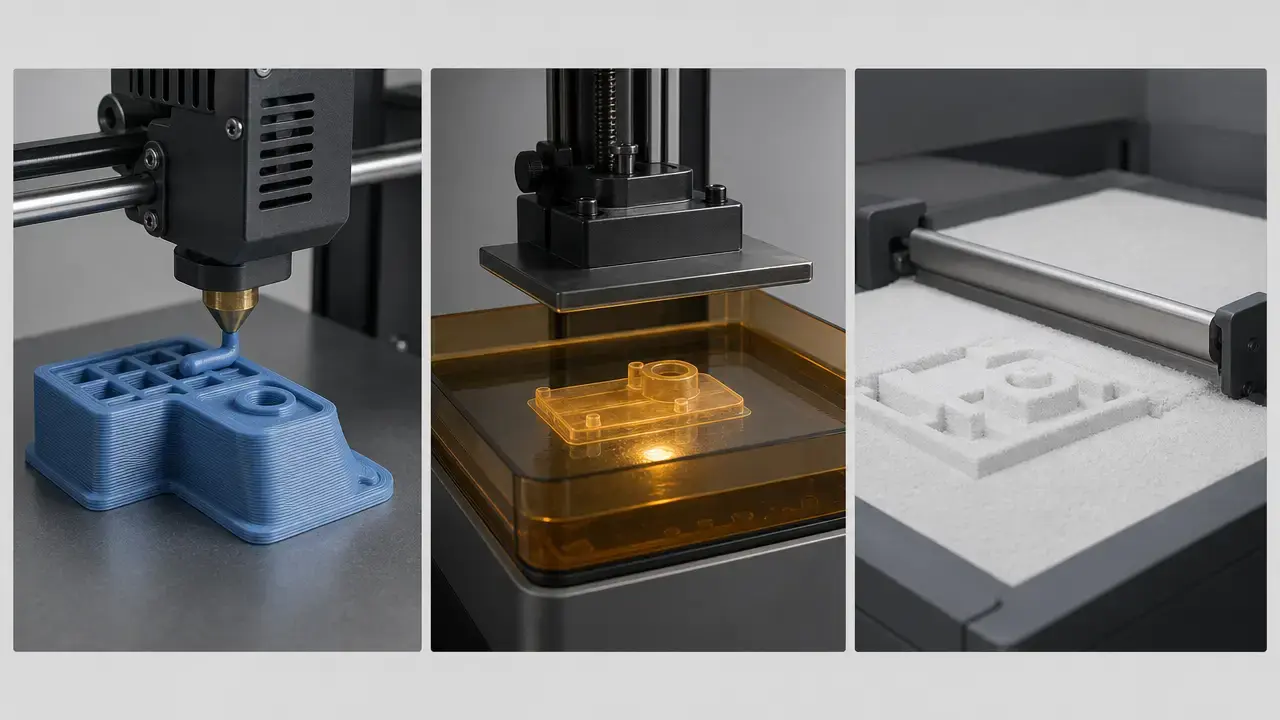
Combien de temps faut-il pour imprimer quelque chose en 3D ? Il n’existe pas de chiffre universel. Une petite pièce simple peut être réalisée en quelques minutes, tandis qu’une pièce plus grande, plus dense ou plus détaillée peut demander de nombreuses heures, voire plusieurs jours une fois la préparation et la finition incluses. La réponse réelle dépend de la famille de procédés, de la géométrie du modèle et des paramètres du slicer.
Pour cet article, il est utile de distinguer trois indications de durée. Le temps d’impression estimé par le slicer est le temps de fabrication prédit par le slicer pour les trajectoires d’outil ou les couches qu’il génère. Le temps de cycle de la machine est le temps pendant lequel l’imprimante exécute le travail, y compris les routines que le slicer peut modéliser imparfaitement. Le délai jusqu’à la pièce est le total visible par l’utilisateur, incluant la préparation, le retrait des supports, le lavage, la polymérisation, le refroidissement, le dépoudrage et d’autres délais. Cette distinction est importante, car Formlabs indique que ses temps d’impression SLA estimés et calculés reposent sur l’exécution des couches d’un travail et n’incluent pas le temps de préimpression. [S10]
Liste de contrôle pour une estimation rapide
Utilisez cette liste lorsque vous avez besoin d’une estimation rapide du temps d’impression 3D sans réaliser une analyse complète de production.
- Identifiez d’abord la famille de procédés : FDM/FFF, SLA, MSLA, DLP ou SLS.
- Vérifiez la hauteur et l’encombrement global de la pièce, pas seulement son volume.
- Notez la hauteur de couche ou l’épaisseur de couche prévue.
- Comptez les parois ou périmètres ainsi que les couches pleines supérieures et inférieures.
- Notez le pourcentage de remplissage et le motif de remplissage.
- Examinez l’orientation et la nécessité éventuelle de structures de support.
- Vérifiez les changements d’outil multimatériaux, les mouvements de purge ou l’utilisation d’une tour de nettoyage.
- Ajoutez les étapes du délai jusqu’à la pièce, telles que le préchauffage, le palpage, le lavage, la polymérisation, le refroidissement, le dépoudrage et le nettoyage.
Fondamentaux et terminologie pour que les durées aient la même signification
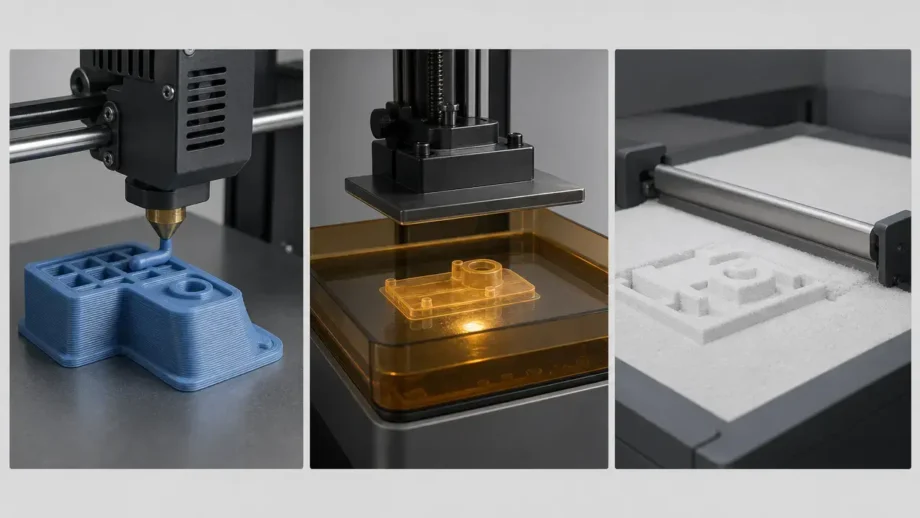
FDM/FFF est le terme familier des makers, tandis que le vocabulaire des normes utilise souvent extrusion de matériau pour la même famille de procédés. ISO/ASTM 52900:2021 est la principale référence terminologique pour le vocabulaire de la fabrication additive. [S1] Pour une taxonomie plus large, le NIST décrit sept grandes familles de fabrication additive : projection de liant, dépôt d’énergie dirigée, extrusion de matériau, jet de matériau, fusion sur lit de poudre, stratification de feuilles et photopolymérisation en cuve. [S2] Cet article se concentre sur le FDM/FFF, la photopolymérisation en cuve et le SLS, car ce sont les cas de durée que la plupart des lecteurs comparent directement. Le MJF n’est pas traité ici.
Ce qui détermine réellement le temps d’impression selon la famille de procédés
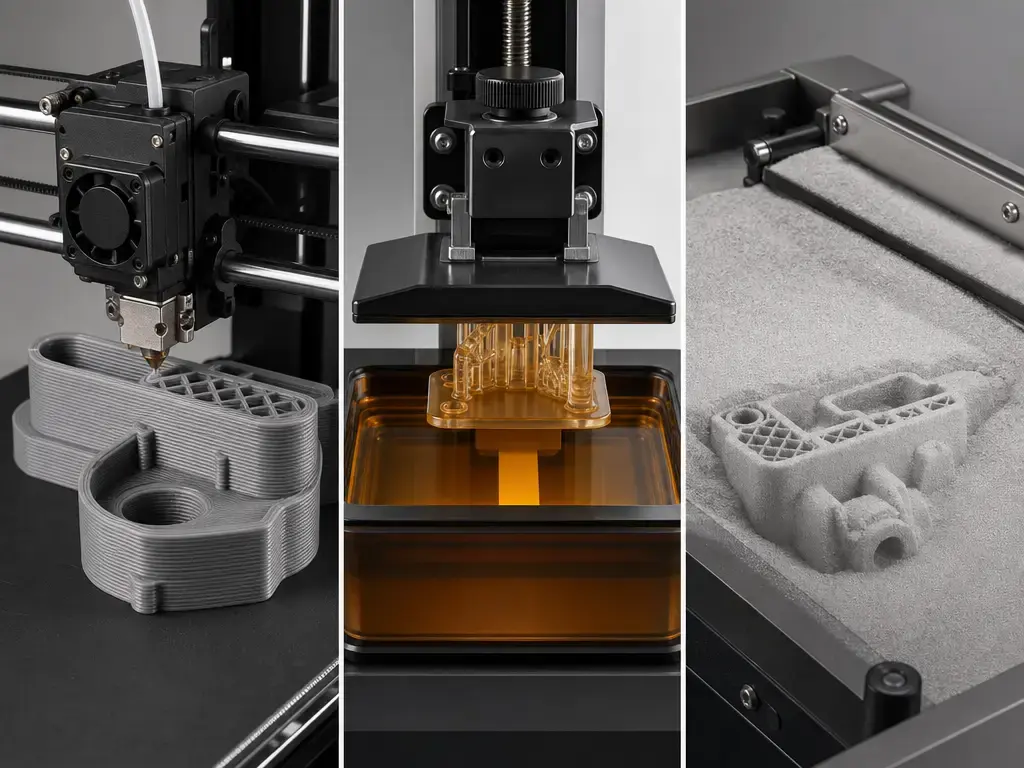
Pour le FDM/FFF, le temps d’impression dépend principalement des trajectoires d’outil et des limites de mouvement. Les périmètres, le remplissage, les déplacements, les rétractions, le comportement de la jointure et les trajectoires de support ajoutent tous des mouvements, et l’imprimante maintient rarement longtemps sa vitesse annoncée. Dans les slicers, les mm/s constituent une vitesse d’avance commandée pour des types de mouvements précis, et non une garantie de vitesse moyenne soutenue. La documentation de Marlin indique que l’accélération et le jerk influencent le comportement des mouvements, et que l’écart de jonction contrôle la vitesse en virage, les valeurs plus faibles ralentissant les angles. [S9] C’est pourquoi deux travaux ayant la même vitesse nominale peuvent s’achever très différemment si l’un est constitué de longues lignes droites et l’autre de segments courts, de petits détails et de changements de direction.
La photopolymérisation en cuve suit une logique de durée différente. En SLA à balayage laser, un laser focalisé trace chaque couche. En DLP, un dispositif numérique à micromiroirs projette un masque afin qu’une couche entière puisse être polymérisée en quelques secondes. [S3] Le MSLA est une autre approche résine à masque et exposition de surface plutôt qu’un procédé par trajectoire de buse ; sa durée n’évolue donc pas comme la longueur des trajectoires FDM. Formlabs désigne la technologie Form 4 comme étant la stéréolithographie masquée et exprime la vitesse d’impression comme un débit vertical plutôt que comme une vitesse de trajectoire. [S11] Malgré cela, le temps résine ne dépend pas uniquement de la hauteur de la pièce. Les supports, la mécanique de détachement ou de pelage, le recoating et les routines de couche propres à l’imprimante restent importants, et Formlabs précise également que son estimation du temps d’impression SLA exclut le temps de préimpression. [S10]
Le SLS se comprend mieux à travers la hauteur de fabrication, le cycle thermique et la manutention après fabrication qu’à travers une valeur de vitesse de type buse. Formlabs indique pour la Fuse 1 une vitesse de fabrication de 10 mm/h, une épaisseur de couche de 110 micron et un volume de fabrication de 165 × 165 × 300 mm. [S13] Cela aide à comprendre pourquoi le débit de production et le délai pour une pièce unique ne sont pas la même chose dans l’impression sur lit de poudre : une fabrication peut être efficace dans l’ensemble alors qu’une pièce nécessite toujours beaucoup plus de temps pour refroidir et être dépoudrée avant d’être prête à l’emploi.
Comment estimer le temps d’impression 3D avant d’appuyer sur Imprimer
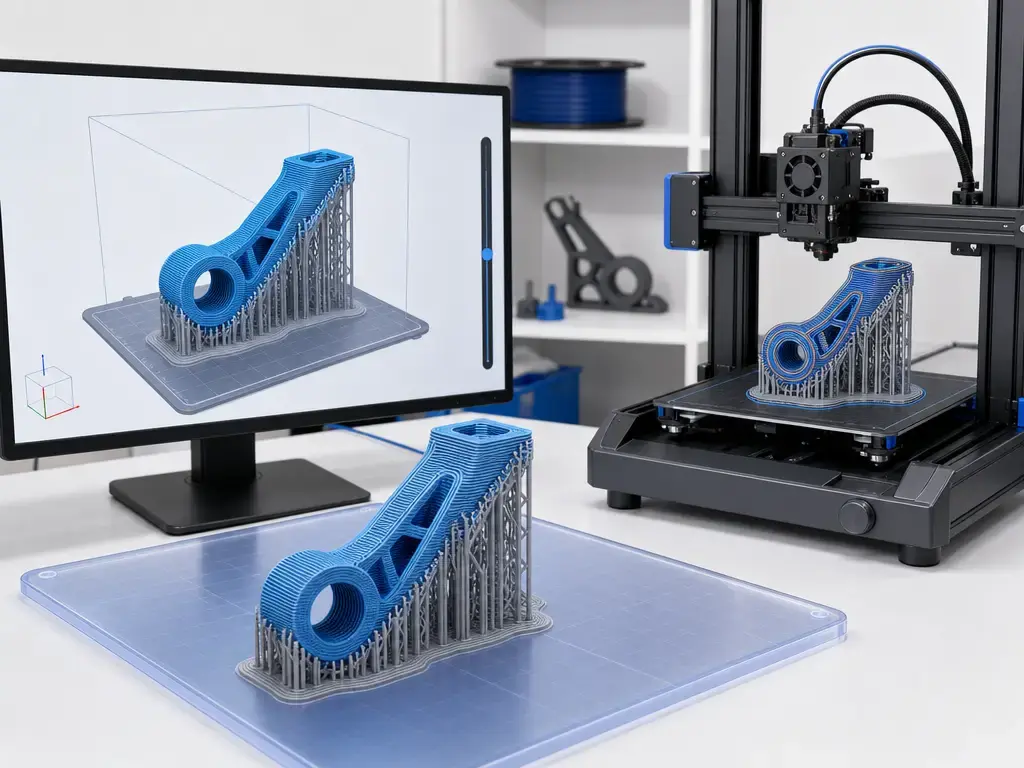
Un slicer est le calculateur de temps d’impression 3D le plus pratique, car il génère les trajectoires d’outil ou la séquence de couches réelles que votre machine tentera d’exécuter. Les calculateurs en ligne basés uniquement sur le volume ou la masse de la pièce peuvent aider à une évaluation approximative, mais ils ne connaissent ni votre profil d’imprimante, ni les limites d’accélération, ni la stratégie de support, ni le comportement de purge, ni le profil de matériau. Une estimation défendable du temps d’impression 3D provient du tranchage du modèle réel avec les paramètres réels de la machine et du matériau.
Cette estimation a toujours besoin de contexte. PrusaSlicer affiche les informations de durée d’impression à la fois dans l’aperçu du G-code après tranchage et dans la visionneuse autonome de G-code. [S7] Si votre durée prédite est régulièrement erronée, Cura inclut un facteur d’estimation d’impression dans les paramètres de l’imprimante afin d’ajuster la prédiction lorsqu’elle s’écarte systématiquement de la durée réelle. [S8] Cet étalonnage est important, car les slicers modélisent le travail, mais l’imprimante doit encore l’exécuter dans les limites de mouvement du firmware et avec les surcharges réelles du flux de travail.
Processus d’estimation étape par étape
Utilisez le processus ci-dessous lorsque vous souhaitez une estimation reproductible.
- Importez le modèle et confirmez ses unités et son échelle.
- Sélectionnez le profil exact de l’imprimante, et non un substitut générique.
- Sélectionnez le profil de matériau réel.
- Définissez le diamètre de buse pour le FDM ou l’épaisseur de couche pour la résine ou le SLS.
- Choisissez la hauteur de couche, les parois ou périmètres, ainsi que les couches pleines supérieures et inférieures.
- Choisissez le pourcentage de remplissage et le motif de remplissage.
- Orientez la pièce et générez des supports si nécessaire.
- Tranchez, puis notez le temps d’impression estimé, l’utilisation de matériau et tout changement d’outil, structure de purge ou utilisation de tour de nettoyage.
- Ajoutez les étapes du délai jusqu’à la pièce telles que les routines de démarrage, le nettoyage, le lavage, la polymérisation, le refroidissement, le dépoudrage et le délai opérateur.
Les paramètres qui modifient le plus le temps d’impression
La hauteur de couche est l’un des leviers les plus importants, car elle modifie le nombre de couches que la machine doit produire pour une hauteur de pièce donnée. Des hauteurs de couche plus faibles augmentent souvent considérablement le temps d’impression, mais aucun multiplicateur unique ne convient à toutes les impressions, car les limites d’accélération, le comportement de temps minimal par couche, le refroidissement et le débit de matériau peuvent prendre le dessus. Les recommandations de Prusa sur le remplissage donnent un exemple utile propre à l’implémentation : avec une buse de 0.4 mm et une hauteur de couche de 0.3 mm, combiner davantage le remplissage ne change rien, car les couches supérieures à environ 0.32 mm, soit approximativement 80% du diamètre de la buse, ne sont pas imprimées dans ce contexte. [S4] Un jeu de données illustratif souligne ce point plus général. Dans les lignes du jeu de données NSF PAR concernant une Ultimaker 3 imprimant du PLA, une hauteur de couche de 0.1 mm à 20% de remplissage a nécessité 10:34, tandis que 0.2 mm à 20% de remplissage a nécessité 4:00 ; un réglage de 0.1 mm à 100% de remplissage a nécessité 24:48. [S16] Ces lignes sont des exemples, et non une formule universelle, mais elles montrent à quel point la durée peut varier lorsque la hauteur de couche et le remplissage changent ensemble.
Les paramètres de remplissage sont importants, mais ne constituent pas le seul levier structurel. Prusa indique que la plupart des modèles peuvent être imprimés avec 10% à 15% de remplissage, nécessitent rarement plus de 30%, et imposent un motif rectiligne à 100% de remplissage. Le même guide précise aussi que la résistance est principalement définie par le nombre de périmètres plutôt que par le remplissage. [S4] C’est pourquoi le nombre de parois ou de coques améliore souvent mieux le compromis vitesse-résistance que le simple ajout de matière au centre. Le choix du motif est également important. La comparaison de grenouille arboricole à 15% de Prusa a indiqué Gyroid à 1104 minutes et 204 g, Lightning à 840 minutes et 111 g, et Support Cubic à 792 minutes et 152 g. [S5] Ainsi, « 15% de remplissage » ne correspond pas à une durée fixe ni à un coût matière fixe.
Les supports, l’orientation et le comportement multimatériau peuvent ajouter d’importantes pénalités cachées. Davantage de supports signifie davantage de trajectoires d’outil, de matériau et de travail de retrait ultérieur. Stratasys divise les matériaux de support FDM en deux grands groupes, le support soluble et le support détachable, ce qui suggère déjà des flux de retrait différents. [S15] L’impression multimatériau ajoute à cela les comportements de purge et de nettoyage. Prusa indique que son option de tour de nettoyage « sans couches à remplissage clairsemé » a réduit le temps total d’impression de 3.16% et le filament de tour de nettoyage de 16.17% dans son ensemble de projets d’exemple. [S6] Pour de nombreuses pièces, l’orientation la plus rapide selon le temps du slicer n’est pas automatiquement le chemin le plus rapide vers une pièce finie.
Les ajouts au délai jusqu’à la pièce à ne pas oublier
Les travaux FDM/FFF semblent souvent plus longs que l’estimation du slicer, car l’utilisateur observe davantage que l’exécution des trajectoires. Le chauffage, le palpage, les lignes de purge, les contrôles de première couche, le déchargement ou le chargement du matériau et le retrait des supports se situent tous en dehors de la version la plus stricte du temps de fabrication.
Ce que l’indication de durée exclut généralement
| Procédé | Souvent exclu de la durée affichée | Pourquoi c’est important |
|---|---|---|
| FDM/FFF | Démarrage et post-traitement | Le chauffage, le palpage, les lignes de purge et le nettoyage affectent le délai réel |
| Résine | Préimpression et finition | Le lavage et la polymérisation font partie de la préparation d’une pièce utilisable |
| SLS | Refroidissement et dépoudrage | La fabrication peut se terminer bien avant que la pièce soit prête à être manipulée |
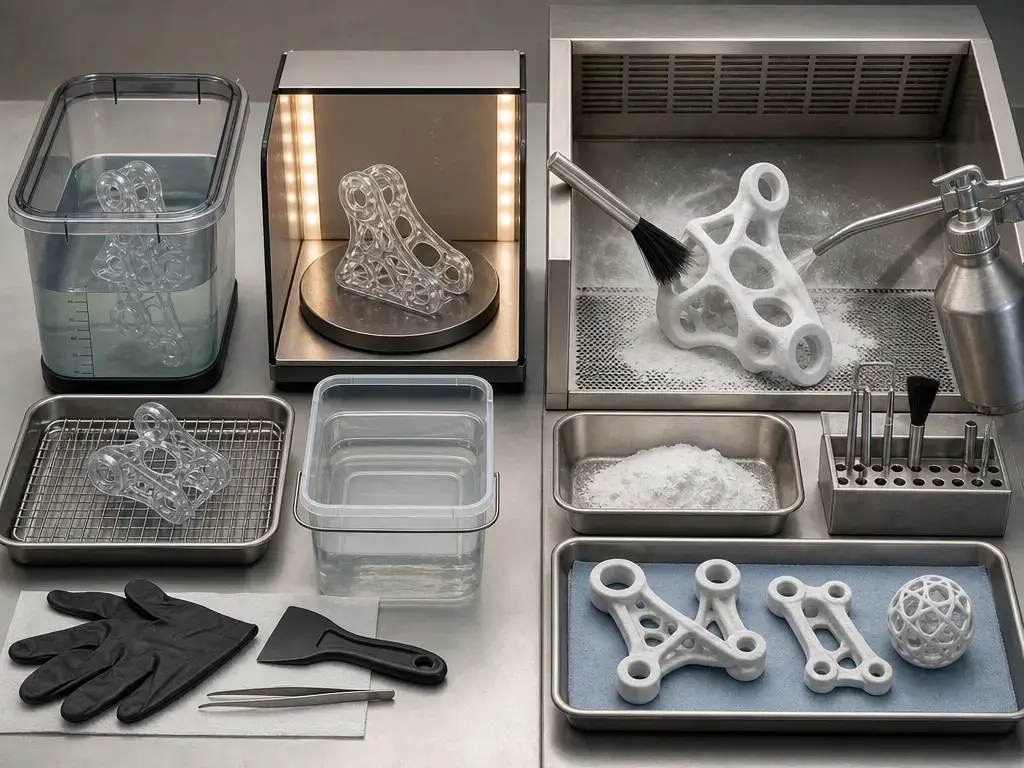
La résine rend cette séparation particulièrement claire. Formlabs indique que les temps d’impression SLA estimés et calculés n’incluent pas la préimpression, et précise que les versions de PreForm antérieures à 3.27.0 incluaient une estimation de préimpression qui restait autour de 20 minutes dans les versions 3.24.0 à 3.26.2. [S10] Après l’impression elle-même, un temps supplémentaire visible par l’utilisateur s’ajoute. Formlabs indique des temps de lavage de 5 à 10 minutes et des temps de polymérisation de 1 à 15 minutes, et précise que les pièces peuvent passer de l’impression à la pièce finale en seulement 11 minutes dans un exemple optimal fondé sur 5 minutes de lavage, 5 minutes de séchage et 1 minute de polymérisation. [S12] Un chiffre donné par un slicer résine n’est donc pas équivalent à une pièce finie dans votre main.
Le SLS présente le même problème sous une autre forme. Dans un exemple de connecteur électrique fourni par le fournisseur Formlabs, le travail SLS est indiqué avec 3 heures 30 minutes d’impression plus 6 heures 27 minutes de refroidissement. [S14] Ce temps de refroidissement n’est pas accessoire. Il fait partie du délai réel avant une manipulation sûre et le dépoudrage. C’est pourquoi les discussions sur le SLS paraissent souvent rapides lorsqu’elles sont formulées en termes de débit de fabrication, mais bien plus lentes lorsqu’elles sont formulées en termes de délai jusqu’à une pièce unique.
Les spécifications de vitesse qui ne se traduisent pas directement en temps de pièce finie
Une valeur de vitesse unique peut être trompeuse, car les différents procédés rapportent différentes familles de mesures. Les machines FDM mettent souvent en avant la vitesse de trajectoire commandée en mm/s, mais la documentation de mouvement de Marlin indique clairement que l’accélération, le jerk et le comportement aux jonctions déterminent la manière dont cette vitesse est réellement atteinte dans les angles et les segments courts. [S9] Les systèmes résine et sur lit de poudre mettent souvent plutôt en avant un débit de fabrication vertical. Ces chiffres ne sont pas interchangeables, et aucun n’équivaut automatiquement au délai visible par l’utilisateur.
| Famille de mesures | Ce qu’elle mesure | Là où elle induit en erreur |
|---|---|---|
| Vitesse de trajectoire | Mouvement le long des trajectoires d’outil, souvent en mm/s | Ignore l’accélération, les angles et les segments courts |
| Débit de fabrication vertical | Progression couche par couche, souvent en mm/h | Ignore la préimpression, les routines de détachement, le refroidissement et la finition |
| Délai jusqu’à la pièce | Total visible par l’utilisateur jusqu’à une pièce utilisable | Peut encore exclure le délai de file d’attente ou le travail manuel en aval |
La page consacrée à la Form 4 de Formlabs offre un bon exemple d’une famille de mesures différente. Elle indique comme technologie la stéréolithographie masquée, une vitesse d’impression maximale de 100 mm/h, une moyenne typique de 40 mm/h, une plage typique de 16 à 50 mm/h selon le matériau, ainsi qu’un volume de fabrication de 20.0 × 12.5 × 21.0 cm, soit 5.25 L. [S11] La fiche technique SLS de la Fuse 1 indique de même une vitesse de fabrication de 10 mm/h avec des couches de 110 micron et un volume de fabrication de 165 × 165 × 300 mm. [S13] Ces chiffres sont utiles au sein de leurs propres familles de procédés, mais ne doivent pas être réduits à des mm/s équivalents face au FDM.
Pourquoi les estimations des slicers sont erronées et comment les rendre plus utiles
Les estimations des slicers sont des modèles, et non des relevés au chronomètre de votre machine exacte dans toutes les conditions. Elles peuvent sous-estimer la manière dont l’accélération et le passage des angles réduisent la vitesse moyenne réelle, notamment sur des géométries composées de petits segments et de changements de direction. La documentation de Marlin rappelle utilement que la vitesse commandée et le temps réellement écoulé ne sont pas la même chose. [S9]
D’autres écarts proviennent d’éléments que le slicer ne contrôle pas entièrement : chauffage, palpage, pauses, comportement de temps minimal par couche, changements d’outil, routines de purge et post-traitement. Les limites de débit de matériau peuvent aussi empêcher une imprimante de maintenir sa vitesse nominale, même sur des mouvements plus longs. Cela ne rend pas l’estimation inutile. Cela signifie que l’estimation doit être étalonnée et contextualisée.
Le facteur d’estimation d’impression de Cura est un exemple pratique de cette boucle d’étalonnage. Si vos travaux se terminent systématiquement plus tard ou plus tôt que prévu, tranchez la pièce, imprimez-la, comparez la durée réelle à l’estimation, puis ajustez le facteur lorsque le logiciel le permet. [S8]
Exemple fournisseur : une même pièce peut produire des calendriers très différents
Un exemple fourni par un fournisseur est utile à condition d’être traité avec prudence. Formlabs compare un connecteur électrique dans trois procédés et indique également les machines et les principaux paramètres d’impression, ce qui rend l’exemple plus pertinent qu’une vague affirmation selon laquelle un procédé serait plus rapide. [S14] Il ne s’agit toujours pas d’un classement indépendant, et il ne faut pas l’interpréter comme un vainqueur universel pour toutes les pièces.
Dans cette comparaison, les temps de fabrication rapportés étaient de 2 h 38 min pour le FDM sur une Bambu Lab X1 avec PLA Basic à 120 microns et 15% de remplissage, de 1 h 3 min pour le SLA sur une Form 4 avec Grey Resin à 100 microns, et de 3 h 30 min d’impression plus 6 h 27 min de refroidissement pour le SLS sur une Fuse 1+ 30W avec Nylon 12 Powder à 110 microns. [S14] Formlabs précise également dans le même guide que le SLA laser polymérise généralement les couches plus lentement que les systèmes DLP ou MSLA pouvant exposer une section complète en une fois. [S14] La leçon porte sur la logique de durée, et non sur un verdict général : une même géométrie peut produire des plannings très différents selon la famille de procédés et ce qui se passe après la fin de la fabrication.
À retenir — combien de temps faut-il pour imprimer quelque chose en 3D ?
La réponse la plus fiable à combien de temps faut-il pour imprimer quelque chose en 3D est simple : tranchez le modèle réel avec le profil réel de l’imprimante et du matériau, puis ajoutez les étapes du délai jusqu’à la pièce que la machine ne réalise pas seule. Un calculateur de temps d’impression 3D n’est utile qu’à la hauteur de ses hypothèses. Si la hauteur de couche, les parois, le motif de remplissage, les supports, l’orientation, les changements d’outil, le lavage, la polymérisation, le refroidissement ou le dépoudrage ne sont pas précisés, le chiffre n’est qu’une première approximation, et non une estimation défendable.
FAQ
Combien de temps faut-il, en général, pour imprimer quelque chose en 3D ?
Il n’existe pas de réponse unique. Les petites pièces simples peuvent être terminées rapidement, tandis que les pièces grandes ou détaillées peuvent demander beaucoup plus de temps. La distinction utile se fait entre le temps d’impression estimé par le slicer, le temps de cycle de la machine et le délai jusqu’à la pièce. Cette dernière catégorie correspond à ce que les utilisateurs ressentent réellement, car elle inclut la préparation et le post-traitement, et pas seulement la fabrication elle-même.
Pourquoi mon imprimante met-elle plus longtemps que l’estimation du slicer ?
Parce que le slicer prédit le travail, tandis que l’imprimante l’exécute avec des limites de mouvement réelles et les surcharges du flux de travail. L’accélération, le jerk et le comportement dans les angles réduisent la vitesse moyenne réelle, et les routines de démarrage, les pauses, le comportement de temps minimal par couche et les changements d’outil peuvent tous ajouter du temps que l’estimation modélise imparfaitement. [S9]
Un calculateur de temps d’impression 3D est-il précis ?
Il peut être utile, mais sa précision dépend du type de calculateur concerné. Un outil générique en ligne reposant uniquement sur la taille, la masse ou le volume reste approximatif. Une estimation fondée sur le slicer est généralement bien meilleure, car elle utilise le profil réel de l’imprimante, le profil de matériau et le plan de supports. Même dans ce cas, l’estimation doit être vérifiée par rapport à des impressions réelles et étalonnée si le logiciel le permet.
Le SLA/MSLA/DLP est-il plus rapide que le FDM ?
Parfois, mais pas selon une règle universelle. Le SLA à balayage laser trace les couches, tandis que le DLP polymérise une couche entière avec un masque projeté, et le MSLA suit une approche à masque et exposition de surface plutôt qu’une approche à trajectoire de buse. Cela signifie que la durée peut évoluer très différemment selon la géométrie et le nombre de pièces par rapport au FDM. [S3] Il faut également inclure le lavage et la polymérisation pour comparer le temps de pièce finie.
Réduire la hauteur de couche double-t-il toujours le temps d’impression ?
Non. Une hauteur de couche plus faible augmente généralement le temps d’impression, car le travail nécessite davantage de couches, mais le multiplicateur n’est pas fixe. D’autres limites, dont le comportement des mouvements, les règles de refroidissement, la géométrie et le remplissage, peuvent dominer. Dans les lignes illustratives du jeu de données NSF PAR pour une Ultimaker 3 imprimant du PLA, 0.1 mm à 20% de remplissage a nécessité 10:34, 0.2 mm à 20% a nécessité 4:00, et 0.1 mm à 100% a nécessité 24:48. [S16]
De combien l’impression multicolore ou multimatériau allonge-t-elle la durée ?
Elle est généralement plus longue, car chaque changement d’outil peut ajouter des mouvements de purge, du matériau supplémentaire et la surcharge de structures de nettoyage. La pénalité exacte dépend de la fréquence à laquelle le modèle change de matériaux ou de couleurs. La documentation de Prusa sur la tour de nettoyage montre que la stratégie de purge seule peut modifier à la fois le temps d’impression et l’utilisation de matériau, son option sans couches à remplissage clairsemé réduisant le temps total d’impression de 3.16% dans l’ensemble d’exemples cité. [S6]
Comment réduire le temps d’impression sans ruiner la résistance ?
Commencez par la hauteur de couche, l’orientation, les parois et la stratégie de support avant d’augmenter le remplissage. Les recommandations de Prusa indiquent que la plupart des modèles peuvent être imprimés à 10% à 15% de remplissage et nécessitent rarement plus de 30%, tout en précisant que la résistance est principalement définie par les périmètres plutôt que par le remplissage. [S4] Le choix du motif compte également, car différents remplissages au même pourcentage nominal peuvent tout de même produire des temps d’impression très différents. [S5]
Sources
- S1. ISO/ASTM 52900:2021, Fabrication additive — Principes généraux — Fondamentaux et vocabulaire.
https://www.iso.org/standard/74514.html - S2. NIST SP 1176, Coûts et efficacité économique de la fabrication additive.
https://nvlpubs.nist.gov/nistpubs/SpecialPublications/NIST.SP.1176.pdf - S3. Taormina et al. (2018), Procédés d’impression 3D pour matériaux polymères photopolymérisables : technologies, matériaux et tendances futures.
https://journals.sagepub.com/doi/10.1177/2280800018764770 - S4. Base de connaissances Prusa, Remplissage.
https://help.prusa3d.com/article/infill_42 - S5. Blog Prusa, PrusaSlicer 2.5 est là – nouveau générateur de périmètres, prise en charge des fichiers STEP, remplissage Lightning et plus encore !.
https://blog.prusa3d.com/prusaslicer-2-5-is-here-new-perimeter-generator-step-file-support-lightning-infill-and-more_70562/ - S6. Base de connaissances Prusa, Tour de nettoyage.
https://help.prusa3d.com/article/wipe-tower_125010?product=mmu1 - S7. Base de connaissances Prusa, Visionneuse G-code de PrusaSlicer.
https://help.prusa3d.com/article/prusaslicer-g-code-viewer_193152?product=mk2-5s - S8. UltiMaker Cura, Versions.
https://github.com/Ultimaker/Cura/releases - S9. Marlin Firmware, Configuration de Marlin.
https://marlinfw.org/docs/configuration/configuration.html - S10. Assistance Formlabs, Comprendre les estimations de temps d’impression SLA.
https://formlabs.com/support/Understanding-SLA-print-time-estimates - S11. Formlabs, Comparer les spécifications techniques des imprimantes 3D SLA Formlabs.
https://formlabs.com/3d-printers/resin/tech-specs - S12. Formlabs, Post-traitement SLA.
https://formlabs.com/global/post-processing/wash-cure/ - S13. Formlabs, PDF des spécifications techniques de la Fuse 1.
https://formlabs-media.formlabs.com/filer_public/fc/74/fc74250f-5e7c-49a6-8f18-a4ea3bc4572c/fuse-1-fuse-sift-tech-specs.pdf - S14. Formlabs, Guide de l’impression 3D par stéréolithographie (SLA) PDF.
https://formlabs-media.formlabs.com/rs/060-UIG-504/images/WP-EN-guide-to-stereolithography-sla-3d-printing.pdf - S15. Centre d’assistance Stratasys, Matériaux de support FDM.
https://support.stratasys.com/en/Materials/FDM/FDM-Support-Materials - S16. Page NSF PAR pour le jeu de données de paramètres d’impression de Data in Brief 38 (2021) 107286.
https://par.nsf.gov/servlets/purl/10287870