



Résumé
Le filament recyclé pour l’impression 3D peut être un bon choix, mais uniquement lorsque la source de la matière première, le séchage, le contrôle de l’extrusion, le contrôle de la contamination et l’assurance qualité sont documentés. Dans la terminologie des normes, il s’agit d’une question de matière première pour extrusion de matériau, ou MEX, et non de la promesse qu’un contenu recyclé s’imprimera bien à lui seul. [1] [2]
La question d’achat la plus utile n’est pas « à quel point est-il recyclé ? », mais « à quel point est-il bien spécifié ? ». Une bobine avec des informations de source traçables, des recommandations d’impression réalistes et des données d’essai assorties de leur méthode est plus facile à considérer comme fiable qu’une bobine qui ne fait que promouvoir la durabilité. Le « filament éco » est une catégorie marketing, pas une classe technique de matériau, et le pourcentage de contenu recyclé n’est pas un indicateur de stabilité du diamètre, de résistance ou de fiabilité des pièces. Les affirmations concernant la fin de vie demandent également de la prudence : les résines de filament de bureau courantes ne sont généralement pas acceptées par les programmes municipaux de recyclage, et les normes de compostabilité telles que ASTM D6400 et ISO 17088 concernent les conditions de compostage industriel plutôt que la recyclabilité générale. [4] [6] [7] [9] [10] [23] [24]
Ce que signifie filament recyclé
Le filament recyclé est un filament fabriqué à partir d’un polymère ayant déjà connu une première vie de transformation, puis réextrudé en une nouvelle matière première imprimable. Cette vie antérieure peut être constituée de chutes de production propres, de déchets d’impression internes tels que des pièces ratées, ou d’un flux plus large de plastiques récupérés. Pour l’opérateur d’une imprimante, la distinction importante n’est pas simplement recyclé contre vierge, mais de savoir si le matériau a été trié, séché, nettoyé et mesuré suffisamment bien pour se comporter comme une entrée MEX contrôlée plutôt que comme un mélange de plastiques inconnu. C’est pourquoi les pages produits les plus utiles distinguent les formulations sur le contenu recyclé des réglages d’impression, des tolérances et des données techniques. [2] [4] [5] [6] [9] [17] [19] [20]
Filament recyclé post-industriel contre post-consommation
Le matériau post-industriel provient de chutes de fabrication telles que les découpes, purges, productions hors spécification ou déchets d’extrusion. Le matériau post-consommation provient de produits précédemment utilisés et comporte généralement davantage d’incertitudes quant à la couleur, aux additifs, à la contamination et à l’historique thermique antérieur. Les déchets internes tels que les impressions ratées sont souvent plus propres que les déchets extérieurs mélangés, mais ils nécessitent tout de même tri, contrôle de la contamination et séchage avant réutilisation. [9] [17] [19] [20]
rPET, rPETG et PETG recyclé ne correspondent pas toujours à la même étiquette
La classe de source, la famille de polymères et l’étiquette marketing sont des choses différentes. Un produit vendu comme PET recyclé peut provenir d’un flux de PET récupéré, tandis qu’un produit vendu comme PETG recyclé peut provenir de chutes de production de PETG, et une marque peut abréger l’un ou l’autre en rPET ou rPETG de manière commercialement pratique plutôt que chimiquement stricte. Le PET issu de bouteilles, le PETG recyclé et le branding de type rPET ne sont donc pas automatiquement interchangeables, même lorsque deux bobines revendiquent toutes deux 100% de contenu recyclé. Ce chiffre ne dit rien à lui seul sur les additifs, l’historique de fusion antérieur, les variations de couleur ou le risque de contamination. [6] [7] [8] [9]
| Exemple de produit | Formulation de la marque | Famille de polymères ou type de source revendiqué | Pourquoi c’est important |
|---|---|---|---|
| Prusament PLA Recycled | « 100% recycled Prusament PLA material » | PLA recyclé | Montre un produit en PLA recyclé avec une formulation explicite sur le recyclage ainsi que des données publiées sur le diamètre et la tolérance. [4] [5] |
| Prusament PETG Recycled | « 100% recycled Prusament PETG material » | PETG recyclé | Montre un produit en PETG recyclé avec des recommandations d’impression publiées et une tolérance de fabrication de ±0.05 mm. [6] |
| Filamentive rPETg | « rPETg » | Filament de type PETG recyclé | Exemple utile d’une étiquette de marque associée à une fiche technique indiquant les méthodes utilisées. [7] |
| BigRep rPETG | « rPETG » | Filament de type PETG recyclé | Point de comparaison utile sur la manière dont un autre fabricant présente les données mécaniques et thermiques. [8] |
| FormFutura ReForm rPET | « ReForm rPET » | Contenu de PETG post-industriel recyclé vendu sous une étiquette rPET | Exemple clair expliquant pourquoi le branding et la formulation exacte relative au polymère ou à la source doivent être lus séparément. [9] |
Normes et terminologie
MEX est le terme générique des normes, tandis que FDM et FFF sont les termes familiers de l’impression de bureau. ISO/ASTM 52900 définit l’extrusion de matériau comme un procédé de fabrication additive dans lequel le matériau est déposé sélectivement à travers une buse ou un orifice, tandis que ISO/ASTM 52903-1 considère le filament comme une forme de matière première caractérisée par une longueur extrême par rapport à une section transversale uniforme. Ce cadre est important, car le filament recyclé est d’abord une question de qualité de matière première. [1] [2]
ASTM F3529-21 est pertinente comme guide de conception pour les pièces en polymère fabriquées par extrusion de matériau, mais ce n’est pas une norme de qualification de matériau recyclé ni un substitut à une fiche de données produit ou à une validation au niveau de la pièce. [3]
Pourquoi le recyclage modifie le comportement des polymères
Le recyclage modifie le comportement des polymères parce que le matériau ne revient pas à l’état vierge entre ses différentes vies. Chaque passage thermique ajoute un historique : la chaleur et l’oxygène peuvent vieillir le polymère, l’humidité pendant le chauffage peut déclencher une dégradation hydrolytique, et la scission des chaînes réduit la masse moléculaire, modifiant le comportement à l’état fondu et réduisant souvent la ductilité. La contamination est un problème distinct, et pas seulement une composante de la dégradation. La poussière, les étiquettes, la colle, les plastiques mélangés, les pigments et les résidus peuvent créer des zones faibles, des défauts visibles ou des bouchages de buse même lorsque le nom du polymère de base reste identique. L’incertitude relative aux additifs compte également, car un matériau recyclé peut contenir des stabilisants, colorants, charges ou modifiants issus de sa vie antérieure qui ne sont pas divulgués dans la fiche d’une nouvelle bobine. La cristallinité peut aussi évoluer ; certaines études sur le PLA recyclé indiquent une combinaison de viscosité intrinsèque réduite et de changements de cristallinité, ce qui aide à expliquer pourquoi la rigidité peut rester semblable alors que le comportement à la rupture évolue. [11] [13] [17]
Le résultat n’est pas automatiquement moins bon dans toutes les directions. Dans une étude contrôlée sur le PLA recyclé, des éprouvettes imprimées en PLA 100% recyclé ont dépassé un PLA commercial de comparaison en résistance ultime à la traction tout en perdant en ductilité. Une autre étude portant sur des déchets réels de PLA a rapporté une augmentation de la résistance à la traction à mesure que le contenu recyclé augmentait dans la fenêtre de mélanges propre à cette étude. Ces résultats ne signifient pas que le PLA recyclé est généralement plus résistant que le PLA vierge. Ils montrent que le ratio de mélange, la qualité des déchets, l’historique d’extrusion et la configuration d’impression peuvent améliorer une métrique tout en en dégradant une autre. Les chercheurs utilisent aussi, dans certains systèmes, une chimie de compatibilisation ou d’extension de chaîne pour restaurer la transformabilité, mais il s’agit d’un choix de procédé, et non d’une propriété universelle du filament recyclé disponible en bobine. Le contrôle de l’humidité est important tout au long du processus, mais aucun programme de séchage unique ne s’applique à tous les produits en PLA recyclé ou PETG recyclé. [11] [12] [13] [16]
Processus : fabriquer du filament recyclé
Fabriquer du filament recyclé est un processus de matériaux à plusieurs étapes, et non un raccourci à une seule machine. Une extrudeuse de filament recyclé ne traite qu’une partie de la chaîne ; les problèmes les plus difficiles concernent généralement la préparation de la matière, le contrôle de la contamination, le séchage, la stabilité de l’enroulement et le contrôle qualité. Les systèmes de bureau rendent la fabrication de filament recyclé accessible, mais pas simple. 3devo recommande une matière d’alimentation ne dépassant pas 4 mm de diamètre, et le débit publié de Felfil Evo, d’environ 100–150 g/h, montre l’échelle modeste de la plupart des installations d’extrusion de bureau. [17] [19]
- Trier par polymère et par couleur.
- Retirer la colle, la poussière, le métal, les étiquettes et les plastiques mélangés.
- Broyer ou réduire à une granulométrie contrôlée.
- Sécher la matière première.
- Mélanger le matériau recyclé et vierge si nécessaire.
- Extruder, refroidir, tirer, mesurer le diamètre, bobiner.
- Imprimer une pièce de test et enregistrer les réglages.
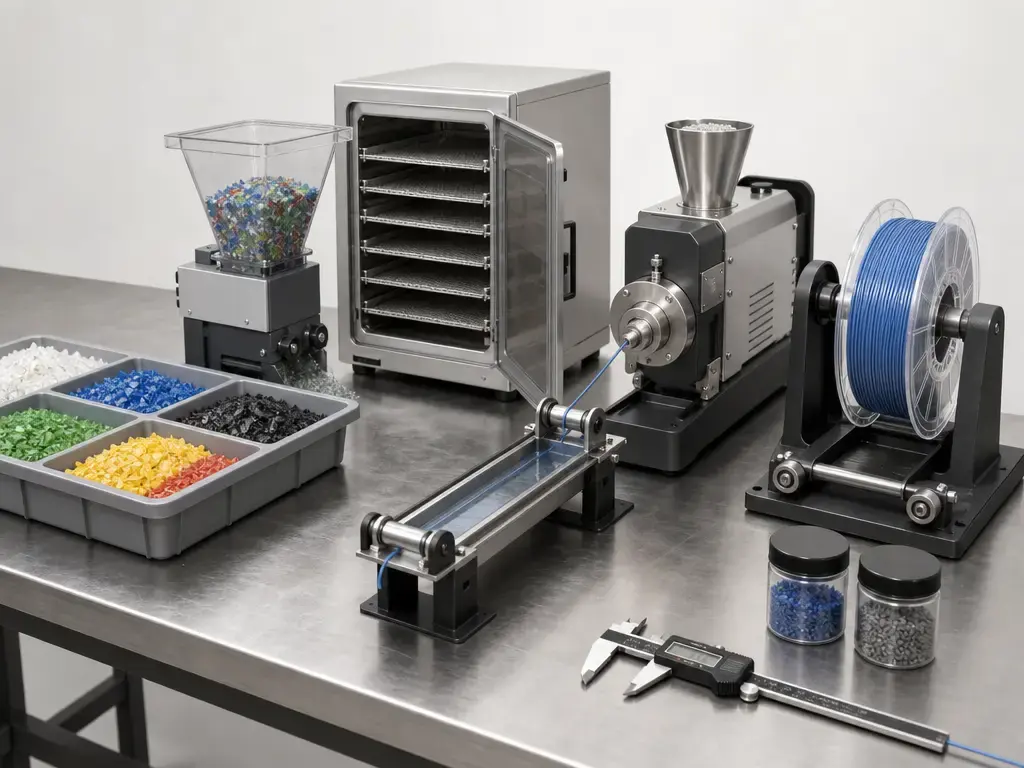
En pratique, chaque étape est un point de contrôle. Le tri et le nettoyage déterminent si le matériau fondu est suffisamment cohérent chimiquement pour être extrudé. La taille des particules affecte l’écoulement vers l’extrudeuse ; la recommandation de 3devo de rester à 4 mm ou moins vise à éviter une alimentation instable et les bouchages, et pas seulement à simplifier l’utilisation. Le contrôle du diamètre n’intervient qu’après avoir établi un écoulement, un refroidissement et un étirage stables. La procédure de contrôle qualité PLA de 3devo indique qu’avec une épaisseur de filament réglée à 1.75 mm et un étirage stabilisé, les préréglages PLA par défaut devraient atteindre une tolérance d’environ ±50 microns, une référence utile de ce que signifie un fonctionnement correct sur une petite machine. Felfil Evo publie des options de sortie de 1.75 mm et 2.85 mm, ainsi que des variantes de température maximale de 250 °C ou 300 °C, mais ces caractéristiques matérielles doivent être lues comme des limites de capacité plutôt que comme la preuve que tout flux de déchets fonctionnera proprement. [17] [18] [19]
Le recyclage amateur ponctuel et la production répétable à petite échelle sont des activités différentes. Le recyclage à l’échelle amateur implique souvent d’accepter les essais et erreurs, les variations de couleur et les lots irréguliers. Une production contrôlée par QC ajoute une discipline de séchage, une régularité d’enroulement, des enregistrements de lots, un relevé du diamètre et des impressions de test avant qu’une bobine soit considérée comme un stock utilisable. La page Filastudio de Creality présente, par exemple, un mélange recommandé 50/50 de chutes recyclées et de PLA vierge dans un contexte marketing. C’est un rappel utile que le mélange est souvent employé pour gérer la variabilité, mais il ne valide pas à lui seul les performances finales de la pièce. [18] [19] [20]
Types de filament recyclé et éco pour l’impression FDM
Pour le MEX de bureau dans le contexte familier FDM/FFF, les offres recyclées prennent le plus souvent la forme de PLA recyclé, de produits de type PETG recyclé, de produits en PET récupéré vendus sous un branding de type rPET, ou de mélanges associant contenu recyclé et vierge. Le « filament éco » est plus large que toutes ces catégories. Il peut désigner un contenu recyclé, un emballage réduit, des bobines en carton ou un positionnement général en matière de durabilité, mais ce n’est pas une famille de polymères et il ne doit pas être lu comme un substitut à une identification réelle du matériau. [4] [6] [9] [10]
| Type | Source typique | Atouts | Points de vigilance |
|---|---|---|---|
| PLA recyclé | Chutes de production ou déchets de PLA internes contrôlés | Généralement facile à imprimer et bien adapté aux modèles, prototypes et travaux pédagogiques. [4] [5] | La résistance à la chaleur reste limitée, et les transformations répétées peuvent modifier la fragilité et le comportement inter-couches. [5] [11] |
| rPETG / PETG recyclé | Chutes de production de PETG ou matière première de type PETG recyclé | Meilleure ténacité et résistance à la chaleur que le PLA typique dans de nombreux usages de bureau. [6] [7] | Le contrôle de l’humidité et l’ajustement de l’impression sont importants, et les différentes marques peuvent indiquer différentes formes d’essai. [7] [8] |
| Produits rPET / PET récupéré | Flux de PET récupéré vendus sous un branding de type rPET | Peut constituer une voie utile en polyester recyclé lorsque le fournisseur identifie clairement la matière première et la fenêtre d’impression. [9] | Le PET et le PETG ne sont pas automatiquement le même matériau simplement parce que le branding semble similaire. [8] [9] |
| Filament recyclé mélangé | Matière recyclée mélangée avec un polymère vierge | Le mélange peut améliorer la stabilité du procédé et la cohérence entre lots. [12] [20] | Le ratio de mélange ne prouve toujours pas la qualité d’impression sans données de tolérance, de méthode et de lot. [12] [20] |
Propriétés du filament rPETG et réglages d’impression
Ne comparez pas le filament, le film, l’éprouvette moulée, l’éprouvette imprimée et les données FGF comme s’il s’agissait de la même chose. Indiquez chaque valeur avec sa forme d’éprouvette et sa source. La fiche rPETg de Filamentive couvre ASTM D1505, D792, D882, D256, ISO 178 et ASTM D648. La TDS PLA Recycled de Prusament est utile car elle sépare les valeurs du filament de celles des éprouvettes imprimées. Les études universitaires sur les polyesters recyclés peuvent utiliser des éprouvettes imprimées ou la fabrication par fusion granulaire alimentée en granulés plutôt qu’un filament standard de 1.75 mm. [5] [7] [14] [15]
Pour les propriétés de filament rPETG de type fiche technique fabricant, la fiche rPETg de Filamentive est l’un des exemples les plus clairs : densité relative 1.23 g/cm³, absorption d’humidité inférieure à 0.2%, résistance à la traction à la limite d’élasticité 52 MPa, résistance à la traction à la rupture 59 MPa, allongement à la limite d’élasticité 4%, allongement à la rupture 400%, résistance en flexion 68 MPa, module de flexion 2000 MPa, impact Izod entaillé 101 J/m à 23 °C et HDT 70 °C. La page produit rPETG de BigRep indique une densité de 1.23 g/cm³, une résistance à la traction de 54 MPa, un module de traction de 1800 MPa, une résistance en flexion de 68 MPa, un module de flexion de 2000 MPa, un impact entaillé de 10 kJ/m², HDT A 63 °C, HDT B 70 °C, Vicat 78 °C, Tg 85 °C, buse 220–250 °C, plateau 70–90 °C et séchage à 60 °C pendant 4–6 heures. La page ReForm rPET de FormFutura est plus explicite que de nombreuses fiches comparables sur la dénomination et la source : elle indique que le filament est fabriqué entièrement à partir de contenu PETG post-industriel recyclé, recommande 230–255 °C à la buse et 60–80 °C au plateau, indique une densité de 1.27 g/cc, donne environ 327 m pour une bobine de 1 kg à 1.75 mm et note que seulement deux à trois lots homogènes de compound sont réalisés par an. Prusament PETG Recycled publie un ensemble plus simple orienté vers le bureau : formulation PETG 100% recyclé, tolérance de fabrication de ±0.05 mm, résistance en température de 68 °C, extrudeur 250 ± 10 °C, plateau 80 ± 10 °C et ventilateur à 50%. [6] [7] [8] [9]
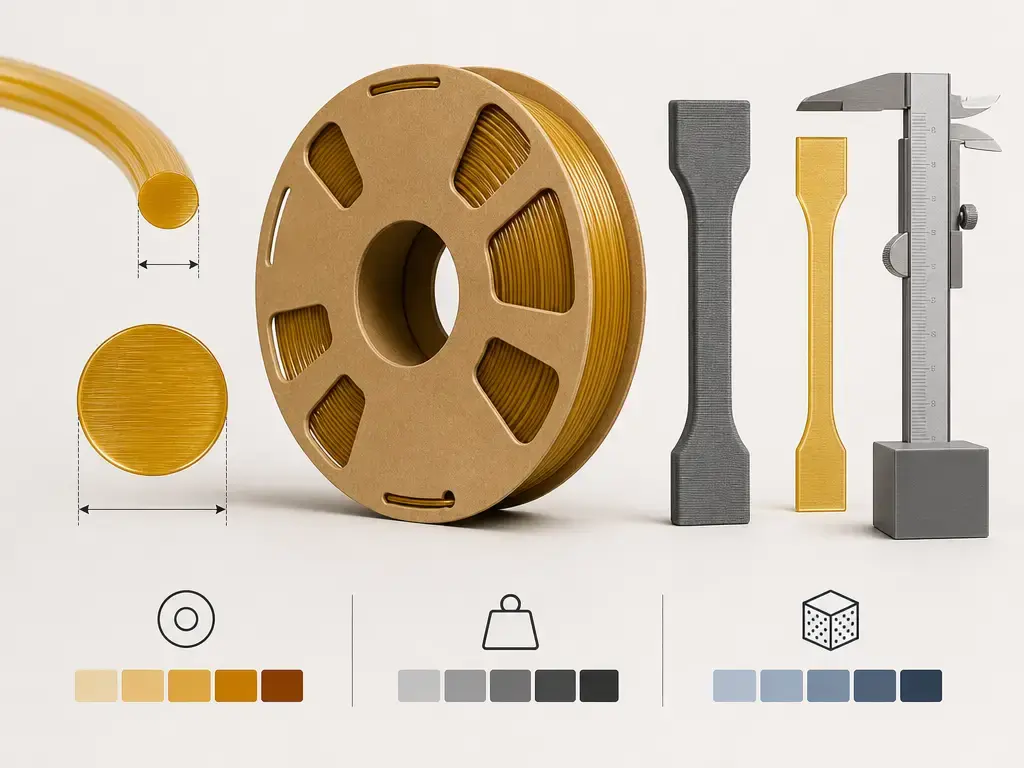
La HDT, une valeur de résistance thermique indiquée sur une page produit, la Tg, le comportement de ramollissement et la température réelle de service sont liés mais ne sont pas interchangeables. La HDT est un résultat d’essai sous une charge et une méthode définies. La Tg décrit une transition thermique. La température de service dépend de la géométrie, de la charge, du fluage, de l’orientation et de la qualité d’impression. Les valeurs fabricant doivent donc être lues comme des points de référence propres au produit, et non comme des constantes universelles du rPETG en tant que catégorie. [6] [7] [8] [9]
Indicateurs de performance : qualité d’impression, précision dimensionnelle et résistance
Pour le filament recyclé, la qualité d’impression commence par la régularité de l’alimentation avant que le matériau n’atteigne la buse. Le diamètre nominal est la taille annoncée, telle que 1.75 mm. La tolérance est l’écart admis par rapport à cette taille nominale, tandis que l’ovalité décrit le degré de circularité réel du brin. Une bobine peut atteindre une cible de diamètre moyen tout en s’alimentant mal si elle n’est pas réellement ronde. Prusament PLA Recycled indique 1.75 ± 0.05 mm et une tolérance de fabrication de ±0.05 mm, et Prusament PETG Recycled indique aussi une tolérance de fabrication de ±0.05 mm, mais ces chiffres seuls ne garantissent pas une extrusion fiable sur chaque machine. L’humidité est une variable distincte. Une propriété de matériau telle que l’absorption d’humidité inférieure à 0.2% de Filamentive ou l’absorption d’humidité de 0.3% de Prusament PLA Recycled dans des conditions indiquées n’est pas la même chose qu’une instruction universelle de séchage. Si une bobine de polyester recyclé a absorbé de l’humidité, les utilisateurs peuvent constater des bulles, du filage, des surfaces rugueuses ou une liaison inter-couches plus faible. Si la matière première comporte aussi des contaminants, les symptômes s’étendent aux dépôts dans la buse, aux blocages aléatoires et aux défauts de surface. Les matériaux de type PETG sont également plus sujets au filage que le PLA même lorsqu’ils sont secs ; l’étiquette recyclé ne doit donc pas être tenue responsable de tout problème de suintement sans avoir d’abord vérifié le comportement du polymère de base. [4] [5] [6] [7] [8] [9]
Les chiffres de résistance exigent une lecture tout aussi attentive. La résistance à la traction du filament n’est pas la même chose que l’adhésion entre les couches, et aucune des deux n’est identique à la résistance finale d’une pièce imprimée. Dans la TDS Prusament PLA Recycled, la résistance à la traction à la limite d’élasticité du filament est de 54 ± 1 MPa, l’adhésion inter-couches est de 21 ± 2 MPa, et la résistance à la traction à la limite d’élasticité des pièces imprimées est indiquée séparément à 49.0 ± 4.0 MPa pour les éprouvettes horizontales et 55.0 ± 2.0 MPa pour les éprouvettes verticales xz. Ce sont des mesures différentes sur des formes différentes. Le module décrit la rigidité, la résistance à la traction décrit le niveau de contrainte atteint avant rupture ou écoulement selon cette méthode, et l’allongement décrit l’étirement avant rupture. L’anisotropie des pièces imprimées signifie que l’orientation importe même lorsque le polymère est identique. Des travaux indépendants sur les polyesters recyclés confirment ce point : dans une étude sur le rPET, la résistance ultime à la traction variait de 31 MPa à 43 MPa selon différentes combinaisons de remplissage et de hauteur de couche ; la recette d’impression fait donc partie de l’énoncé des propriétés. Le pourcentage de contenu recyclé seul ne prouve donc pas la fiabilité. [5] [12] [15]
Avertissement sur l’incompatibilité des méthodes d’essai. Les données de traction sur film ASTM D882, les données de traction ASTM D638 ou ISO 527, les éprouvettes imprimées et les essais d’adhésion inter-couches ne sont pas directement comparables, car ils utilisent des géométries d’éprouvettes, des états de chargement et des voies de préparation différents. Un chiffre copié d’une méthode dans un autre contexte peut sembler faisant autorité tout en ayant une signification différente. C’est pourquoi les fiches techniques des fabricants et les études universitaires sur les filaments recyclés doivent toujours être lues avec leur méthode associée. [5] [7] [12] [15]
Indicateurs à demander à un fournisseur
- diamètre nominal
- tolérance
- ovalité si disponible
- recommandations d’humidité et de stockage
- pourcentage de contenu recyclé
- classe de source de la matière première
- traçabilité du lot
- divulgation de la méthode d’essai
- divulgation sur les éprouvettes imprimées
Applications : quand le filament recyclé est un bon choix
Le filament recyclé convient bien aux prototypes, modèles visuels, itérations de conception, gabarits, montages, supports, boîtiers, laboratoires pédagogiques, pièces artistiques et prototypes plus grands non critiques, lorsque la régularité documentée importe davantage que la certification. Le PLA recyclé est généralement le point d’entrée le plus facile lorsque la simplicité d’impression et la qualité de surface comptent le plus, tandis que les produits de type PETG recyclé sont plus pertinents lorsque la pièce nécessite une ténacité plus élevée ou une résistance thermique légèrement meilleure. Dans les deux cas, le succès dépend généralement d’une conception prudente, d’un stockage au sec et d’un fournisseur publiant des recommandations d’impression réalistes. Rien de cela ne rend automatiquement la pièce « verte » en fin de vie, et cela ne transforme pas le filament recyclé en recommandation générale pour les travaux structurels certifiés, en contact alimentaire, médicaux ou aérospatiaux. [4] [6] [10] [12]
Limites et modes de défaillance
La principale limite est la variabilité. L’humidité, la variation de couleur entre lots, la perte de ductilité après des transformations répétées, la contamination par des matériaux mélangés et des additifs incertains peuvent tous modifier la fusion du filament et le mode de rupture de la pièce. Côté imprimante, cela peut se manifester par du filage, des surfaces rugueuses, une pression d’extrusion irrégulière, de mauvais pontages, une faible liaison des couches ou des blocages soudains lorsque la contamination atteint la buse. Une affirmation de durabilité ne supprime pas ces modes de défaillance. Des affirmations écologiques vagues peuvent les rendre plus difficiles à diagnostiquer parce que le produit est vendu sur son image plutôt que sur le contrôle de sa matière première. [10] [11] [12] [17]
Ne pas utiliser sans qualification pour :
- les pièces porteuses critiques pour la sécurité
- les usages réglementés en contact alimentaire
- les usages médicaux
- les usages aérospatiaux. [2] [11] [12]
Le vocabulaire de fin de vie est un autre point de défaillance courant. Recyclé ne signifie pas recyclable partout, et ne signifie pas compostable. Les recommandations de HP sont explicites : les filaments courants pour impression 3D tels que ABS, PLA, PETG, nylon et polycarbonate ne sont généralement pas recyclés par les programmes municipaux, nombre d’entre eux relevant du Type 7 ou « Other » ; l’acceptation locale doit donc être vérifiée au lieu d’être présumée. Les normes de compostabilité ne résolvent pas ce problème. ASTM D6400 et ISO 17088 sont des cadres de compostabilité industrielle, et non des normes générales de recyclage ni une preuve de compostabilité domestique. Le recyclage à domicile ou en collecte sélective n’est donc généralement pas la voie de fin de vie présumée, sauf si l’installation locale accepte explicitement la résine et le format imprimé. [10] [23] [24]
État actuel de la recherche et contexte du marché
Le tableau de la recherche est utilement contrasté. Le retraitement répété du PLA peut réduire les performances de manière mesurable : une étude comparative sur le PLA a rapporté une résistance à la traction sur film de 46.3 ± 5.9 MPa dans sa condition initiale PLA-C et une réduction totale d’environ 26% au cinquième cycle de retraitement, tandis que le module de Young est resté dans une plage approximativement similaire pour cette série de films. Dans le même temps, des études contrôlées sur le PLA recyclé peuvent montrer des résultats de traction compétitifs, voire meilleurs, dans leurs propres fenêtres d’essai. Aly et ses co-auteurs ont rapporté une UTS de 20.31 MPa pour des éprouvettes imprimées en PLA 100% recyclé contre 13.69 MPa pour un PLA commercial de comparaison, tout en rapportant une pénalité de ductilité substantielle. Une étude sur un mélange de déchets réels de PLA a également rapporté une résistance à la traction passant de 44.20 ± 2.18 MPa pour le PLA primaire à 52.61 ± 2.28 MPa pour le mélange contenant la quantité la plus élevée de PLA secondaire testée. La bonne synthèse n’est pas que le recyclage améliore le PLA ou le dégrade, mais que les performances du PLA recyclé dépendent fortement du procédé et de la formulation. [11] [12] [13]
Les travaux sur les polyesters recyclés montrent la même dépendance à la configuration. Dans une étude sur du filament rPET, l’UTS imprimée changeait fortement avec le remplissage et la hauteur de couche, atteignant 43 MPa avec un réglage testé et 31 MPa avec un autre. Les données FGF doivent rester distinctes des affirmations sur les filaments standards : dans une étude de fabrication par fusion granulaire, le rPET a atteint 26.4 MPa avec une épaisseur de couche de 1.1 mm, un remplissage de 70% et 3 contours, tandis que le rPETG a atteint 44.8 MPa avec une épaisseur de couche de 1.2 mm, un remplissage de 100% et 2 contours, mais il s’agit d’un procédé alimenté en granulés et non d’un indicateur direct des performances d’une bobine de 1.75 mm. Les gammes commerciales de filament recyclé et les systèmes d’extrusion de bureau existent clairement, mais les pages de matériaux des vendeurs et les recommandations de financement participatif ne constituent toujours pas une validation à elles seules. Le débit publié de Felfil de 100–150 g/h et la recommandation de Creality d’un mélange PLA 50/50 chutes-plus-vierge sont un contexte utile sur le processus, et non la preuve qu’une bobine recyclée maison ou de marque se comportera de manière prévisible sans QC. [14] [15] [16] [19] [20]
Comment déterminer si le filament recyclé pour l’impression 3D convient à votre usage
Pour décider si le filament recyclé pour l’impression 3D convient à votre travail, vérifiez les bases dans l’ordre. Premièrement, la transparence de la source : le fournisseur précise-t-il quel type de flux recyclé est utilisé ? Deuxièmement, la transparence de la fiche technique : les propriétés sont-elles reliées à des méthodes et à des formes d’éprouvettes nommées ? Troisièmement, la tolérance et le QC : le diamètre nominal est-il appuyé par une tolérance déclarée, et le fabricant dit-il quelque chose sur le contrôle du procédé ? Quatrièmement, les recommandations de séchage et de stockage : le vendeur fournit-il des informations de manipulation réalistes pour ce matériau exact ? Cinquièmement, réalisez vos propres impressions de test sur votre propre machine, car les performances MEX dépendent à la fois de la matière première et de l’imprimante. Sixièmement, évaluez honnêtement le risque de la pièce ; un support pédagogique et un mécanisme critique pour la sécurité ne méritent pas le même seuil de confiance. Septièmement, recherchez la traçabilité des lots si la pièce doit être réimprimée ultérieurement. Huitièmement, réfléchissez au plan de fin de vie en tenant compte de la réalité locale plutôt que d’un vocabulaire écologique générique. Le meilleur filament recyclé est généralement celui qui présente la meilleure documentation et convient le mieux à la pièce, et non celui affichant le plus grand pourcentage de contenu recyclé. [1] [2] [4] [6] [7] [10] [17] [18]
FAQ
Quelques questions fréquentes se posent lorsque le filament recyclé passe d’une idée de durabilité à une véritable décision d’impression. Les réponses courtes ci-dessous restent centrées sur le contrôle de la matière première, les méthodes d’essai et le risque lié à l’usage. [1] [2]
Qu’est-ce que le filament recyclé pour l’impression 3D ?
Il s’agit d’un filament fabriqué à partir d’un polymère ayant déjà connu une première vie de transformation, puis réextrudé en une nouvelle matière première MEX. Si vous recherchez le meilleur filament recyclé, commencez par examiner la transparence de la source, les données de tolérance et les propriétés accompagnées de leur méthode plutôt que le seul pourcentage de contenu recyclé. [1] [2] [4] [6]
Le filament recyclé est-il adapté aux pièces fonctionnelles ?
Oui, pour de nombreuses pièces fonctionnelles non critiques telles que des supports, montages, boîtiers et prototypes, à condition que le fournisseur documente la matière première et que vous validiez l’impression sur votre propre machine. Il ne doit pas être considéré comme préqualifié pour des applications critiques pour la sécurité sans essais spécifiques à l’application. [6] [12]
Quelles sont les propriétés du filament rPETG ?
Il n’existe pas de jeu unique et universel de propriétés du rPETG. Les exemples fabricants comprennent des valeurs autour de 1.23 g/cm³ de densité, une résistance à la traction dans la plage basse de 50 MPa, un module de flexion autour de 2000 MPa et des valeurs HDT autour de 70 °C, mais ces chiffres dépendent de la marque exacte, de la méthode d’essai et de la forme de l’éprouvette. [7] [8] [9]
Le PLA en filament recyclé est-il moins résistant que le PLA normal ?
Pas automatiquement. Le retraitement répété peut réduire la résistance et la ductilité, mais certaines études contrôlées ont constaté que le PLA recyclé ou les mélanges recyclé/vierge égalaient ou dépassaient un PLA de comparaison en résistance à la traction sous des conditions d’impression spécifiques. La conclusion la plus prudente est que le PLA recyclé est variable, et non automatiquement plus faible. [11] [12] [13]
Comment fabrique-t-on du filament recyclé ?
La séquence pratique consiste à trier, nettoyer, réduire la taille, sécher, éventuellement mélanger avec un matériau vierge, extruder, refroidir, tirer, mesurer le diamètre, bobiner puis imprimer une pièce de test. Les systèmes de bureau rendent cela possible, mais le débit, le contrôle de la contamination et le QC dominent encore le résultat. [17] [18] [19] [20]
Quelles méthodes d’essai rendent les données de résistance des filaments recyclés non comparables ?
Les méthodes de traction sur film telles que ASTM D882, les méthodes de traction sur pièces moulées ou imprimées telles que ASTM D638 ou ISO 527, et les essais d’adhésion inter-couches mesurent tous différentes formes d’éprouvettes et différents états de contrainte. Si la méthode ou la forme d’éprouvette diffère, le chiffre ne doit pas être considéré comme directement interchangeable. [5] [7] [15]
Le filament éco pour l’impression FDM est-il identique à un filament compostable ?
Non. Le « filament éco » est une étiquette marketing souple, tandis que la compostabilité est liée à des normes et conditions spécifiques. ASTM D6400 et ISO 17088 traitent de critères de compostabilité industrielle, et les résines de filament courantes ne sont généralement pas acceptées par les programmes municipaux de recyclage simplement parce qu’elles sont commercialisées comme durables. [10] [23] [24]
À découvrir sur 3D Mag
Sources
- PDF d’exemple ISO/ASTM 52900:2021
- PDF d’exemple ISO/ASTM 52903-1:2020
- ASTM F3529-21
- Page produit Prusament PLA Recycled
- TDS Prusament PLA Recycled
- Page produit Prusament PETG Recycled
- TDS Filamentive rPETg
- Page BigRep rPETG
- Page FormFutura ReForm rPET
- Explication HP sur le recyclage des plastiques d’impression 3D
- MDPI Polymers 2023 : extrusion répétée du PLA
- Aly et al. 2024 mélanges de PLA recyclé
- Filaments PLA recyclés à partir de déchets réels
- Nguyen et al. 2024 Polymer Testing
- O’Driscoll et al. 2024 Heliyon
- Galațanu et al. 2024 Procedia Structural Integrity
- Recommandations 3devo sur la matière d’alimentation
- Recommandations QC de 3devo pour la fabrication de filament
- Page de l’extrudeuse de filament Felfil Evo
- Page de financement participatif Creality Filastudio
- Guide All3DP des types de filament
- Explication All3DP sur le plastique recyclé
- ASTM D6400
- ISO 17088:2021




