
Zusammenfassung
Ja, eine Filament-Recyclinganlage für 3D-Drucker kann aus Fehldrucken wieder Filament herstellen, allerdings nur unter kontrollierten Bedingungen. In der Praxis bedeutet das: sortenreine Kunststoffe, sauberes Ausgangsmaterial, Trocknung vor der Extrusion, eine stabile Schmelzeverarbeitung und eine Möglichkeit, den tatsächlich hergestellten Strang zu überprüfen. [S07] [S08] [S24]
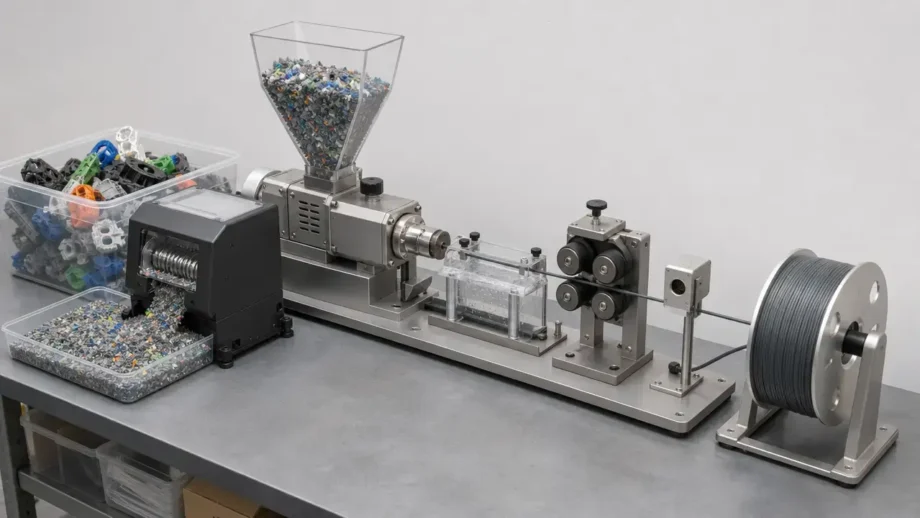
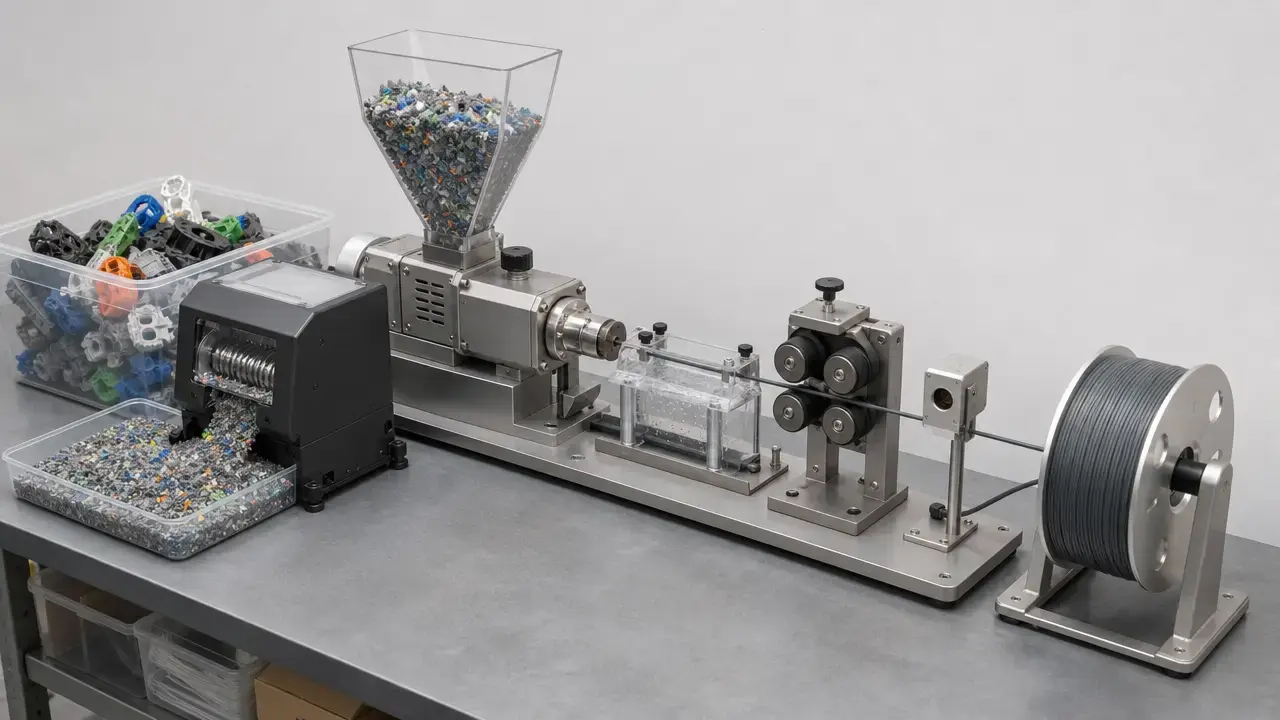
Ein funktionierendes System unterscheidet sich von einer einfachen Kombination aus Schredder und Extruder durch die Kontrolle der gesamten Prozesskette: Sortieren, Zerkleinern, Trocknen, Extrudieren, Kühlen und Abziehen, Durchmessermessung, Aufwickeln und Validierung im Druck. Frühe Arbeiten zum Recyclebot belegten die technische Machbarkeit des Konzepts, zeigten aber eine deutlich größere Streuung des Durchmessers als bei hochwertigem handelsüblichem Filament. Spätere Open-Hardware-Projekte verbesserten Durchsatz und Energieverbrauch, berichteten jedoch weiterhin über erheblich größere Durchmesserschwankungen als die Qualitätsmaßstäbe hochwertiger kommerzieller Filamente zulassen. Dieser Artikel behandelt Arbeitsabläufe, Maschinenklassen, Messtechnik, Erkenntnisse zum Materialabbau, Sicherheit und Wirtschaftlichkeit. Das Recycling von Harzabfällen wird nicht behandelt. [S07] [S08] [S24]
Wichtige Begriffe und was mit „Recyclinganlage“ tatsächlich gemeint ist
FFF steht für Fused Filament Fabrication. FDM ist eine Marke von Stratasys und sollte deshalb als Markenbegriff verwendet werden, nicht als allgemeine Bezeichnung für jeden Drucker mit Materialextrusion. In diesem Artikel bezeichnet „Recyclinganlage“ kein einzelnes Gerät, das Abfälle direkt in Filamentspulen verwandelt. Gemeint ist in der Regel eine Kette von Modulen: Materialsortierung, Schreddern oder Granulieren, Trocknung, Aufschmelzen in einem Filamentextruder und Prüfung des Produkts während des Abkühlens und Aufwickelns. [S04]
ISO/ASTM 52903-1:2020 ist eine Norm für Kunststoff-Ausgangsmaterialien zur Materialextrusion. In dieser Terminologie ist Filament ein Ausgangsmaterial, dessen Länge im Verhältnis zu seinem gleichmäßigen Querschnitt sehr groß ist. Pellets sind dagegen kleine Mengen vorgeformten Ausgangsmaterials mit innerhalb einer Charge relativ einheitlichen Abmessungen. Diese Unterscheidung ist wichtig, weil Pelletieren und Filamentextrusion verschiedene Arbeitsschritte sind, auch wenn beide zum selben Recyclingkreislauf gehören. [S02] [S03]
- Filament: Ausgangsmaterial mit sehr großer Länge im Verhältnis zu einem gleichmäßigen Querschnitt. [S03]
- Pellets: kleine vorgeformte Stücke des Ausgangsmaterials mit innerhalb einer Charge relativ einheitlichen Abmessungen. [S03]
- Mahlgut: gebräuchlicher Werkstattbegriff für zerkleinerte Abfälle wie Fehldrucke, Stützstrukturen, Spülreste oder abgeschnittenes Filament.
- Schreddern / Granulieren / Pelletieren: Schreddern und Granulieren zerlegen Bauteile in kleinere Stücke; beim anschließenden Pelletieren wird aufbereitetes Material zu gleichmäßigeren Pellets verarbeitet, die sich leichter zuführen lassen.
- Durchmessertoleranz oder Genauigkeitsangabe: eine angegebene zulässige Abweichung vom Nenndurchmesser, sofern der Hersteller eine solche nennt.
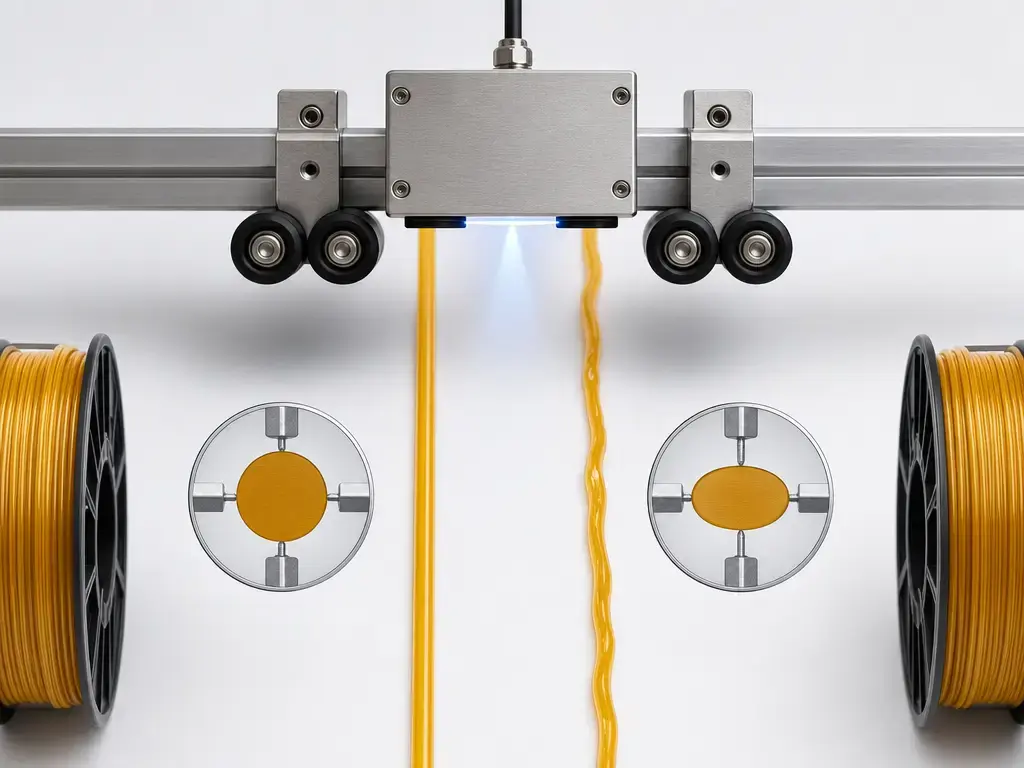
- Ovalität: das Ausmaß, in dem der Querschnitt von der Kreisform abweicht; es geht also nicht nur darum, ob der mittlere Durchmesser stimmt.
- Lokale Durchmesserspitzen: kurze Abschnitte mit lokalem Über- oder Untermaß, die einen Drucker auch dann blockieren können, wenn der mittlere Durchmesser akzeptabel erscheint.
Kann aus Fehldrucken wieder zuverlässiges Filament werden?
Ja, aus Fehldrucken kann wieder zuverlässiges Filament werden. Dafür müssen die Abfälle jedoch sauber, trocken und sorgfältig sortiert sein. Außerdem muss die Verarbeitung ausreichend kontrolliert werden, damit Durchmesser und Form im zulässigen Bereich bleiben. Mögliche Fehlerquellen werden leicht unterschätzt: unbekannte Kunststoffarten, Sammelbehälter mit Materialgemischen, Staub, Feuchtigkeit, Öl oder Fett, Klebstoff vom Druckbett, ungleichmäßige Stückgrößen, schwankende Abzugsgeschwindigkeit und unzureichende Kühlung beeinträchtigen die Gleichmäßigkeit. Als konkretes Beispiel empfiehlt ein Hersteller für eine geeignete Materialzufuhr Ausgangsmaterial von höchstens 4 mm Größe und warnt ausdrücklich vor Verunreinigungen wie Staub, Feuchtigkeit, Öl oder Fett sowie Klebstoff an recycelten Druckteilen. [S19]
„Zuverlässig“ bedeutet in der Praxis mehr, als überhaupt einen Strang herzustellen. Das Filament muss sich gleichmäßig zuführen lassen, ohne wiederholte Verstopfungen druckbar sein und zum vorgesehenen Bauteil passen. Wissenschaftliche Ergebnisse belegen die grundsätzliche Machbarkeit, Kunststoff zu verwendbarem Filament zu recyceln. Sie rechtfertigen aber nicht die Annahme, recyceltes Filament sei automatisch mit hochwertigem gekauftem Filament gleichwertig. Die frühe Recyclebot-Untersuchung zeigte eine große Streuung des Durchmessers; auch eine spätere Open-Hardware-Referenz berichtete noch über Durchmesserschwankungen von ±4.6%. Für Prototypen, Vorrichtungen, Ordnungshilfen oder andere unkritische Teile kann das ausreichen. Es entspricht jedoch einem anderen Qualitätsniveau als streng kontrolliertes Filament für die Produktion. [S07] [S08]
Ein kurzer, quellenbasierter Rückblick: vom RecycleBot zu heutigen Desktop-Filamentanlagen
Einen guten Ausgangspunkt bilden die Arbeiten von Baechler, DeVuono und Pearce zum Recyclebot, die 2013 veröffentlicht wurden und auf einem Publikationseintrag von 2012 beruhen. Ihre Untersuchung zeigte, dass sich Kunststoffabfälle in druckbares Filament umwandeln lassen. Nach heutigen kommerziellen Maßstäben erreichte das Produkt jedoch keine Premiumqualität. Die Autoren ermittelten einen mittleren Filamentdurchmesser von 2.805 mm, wobei 87% der Proben zwischen 2.540 und 3.081 mm lagen, eine mittlere Extrusionsgeschwindigkeit von 90 mm/min und einen Energieverbrauch von 0.06 kWh/m. Diese Zahlen zeigen beide Seiten: Der Kreislauf funktionierte, aber die Qualität streute stark. [S07]
Bis 2018 hatten Woern und Kollegen das Konzept mit einem RepRapable Recyclebot weiterentwickelt. Ihr in HardwareX veröffentlichter Artikel beschreibt ein System mit Materialkosten unter $700, das sich in etwa 24 Stunden herstellen ließ. Es produzierte Filament mit 0.4 kg/h bei einem Energieverbrauch von 0.24 kWh/kg und angegebenen Durchmesserschwankungen von ±4.6%. Das war ein wichtiger Schritt hin zur praktischen Wiederverwertung mit Desktop-Anlagen, bedeutete aber weiterhin keine Gleichmäßigkeit auf kommerziellem Premiumniveau. Weitere Literatur zum dezentralen Recycling ergänzt das Bild: Zhong und Pearce demonstrierten einen geschlossenen ABS-Kreislauf von Kunststoffabfällen nach der Nutzung über Filament bis zu gedruckten Produkten. Kreiger und Kollegen veröffentlichten eine Ökobilanz für HDPE, in der das untersuchte dezentrale Szenario einen geringeren kumulierten Energieaufwand aufwies als das bestmögliche zentrale Szenario dieses Vergleichs. Diese Studien dienen als Beispiele und bilden keinen vollständigen Überblick. [S08] [S09] [S10]
So funktioniert eine Filament-Recyclinglinie
Eine Filament-Recyclinglinie lässt sich am besten als kleine Kunststoffverarbeitungsanlage verstehen, nicht als einzelnes Haushaltsgerät. Sie verarbeitet Fehldrucke, Stützstrukturen, Spülstränge oder anderes vorbereitetes Mahlgut durch Zerkleinern, Trocknen, Aufschmelzen, Formgebung in der Düse, Kühlen, Abziehen, Messen und Aufwickeln. Jede Stufe muss die Voraussetzungen für die nächste verbessern, weil sich Fehler entlang der Prozesskette summieren. Schwankungen des Ausgangsmaterials lassen sich bei der Extrusion nur unzureichend ausgleichen. Wenn Kühlung und Abzug instabil werden, verändert sich auch die Stranggeometrie.
Im Extruder fördert eine Förderschnecke oder Extrusionsschnecke das Material in beheizte Zonen, wo es erweicht, schmilzt und durchmischt wird. Anschließend wird die Schmelze durch eine Düse gedrückt, die die angestrebte Strangabmessung vorgibt. Manche Systeme verfügen zusätzlich über einen Schmelzefilter, der Fremdkörper oder nicht aufgeschmolzene Partikel zurückhält. Das hängt jedoch von der Ausstattung ab und ist kein allgemeiner Standard. Nach der Düse muss der Strang einen stabilen Weg durch Kühlung und Abzug nehmen, bevor er die Spule erreicht. Die Abzugsgeschwindigkeit ist wichtig, weil sie den endgültigen Durchmesser verändert. Auch die Wickelspannung spielt eine Rolle: Bei einer nicht synchronisierten Linie kann sie den Strang dehnen, abflachen oder Verwicklungen verursachen.
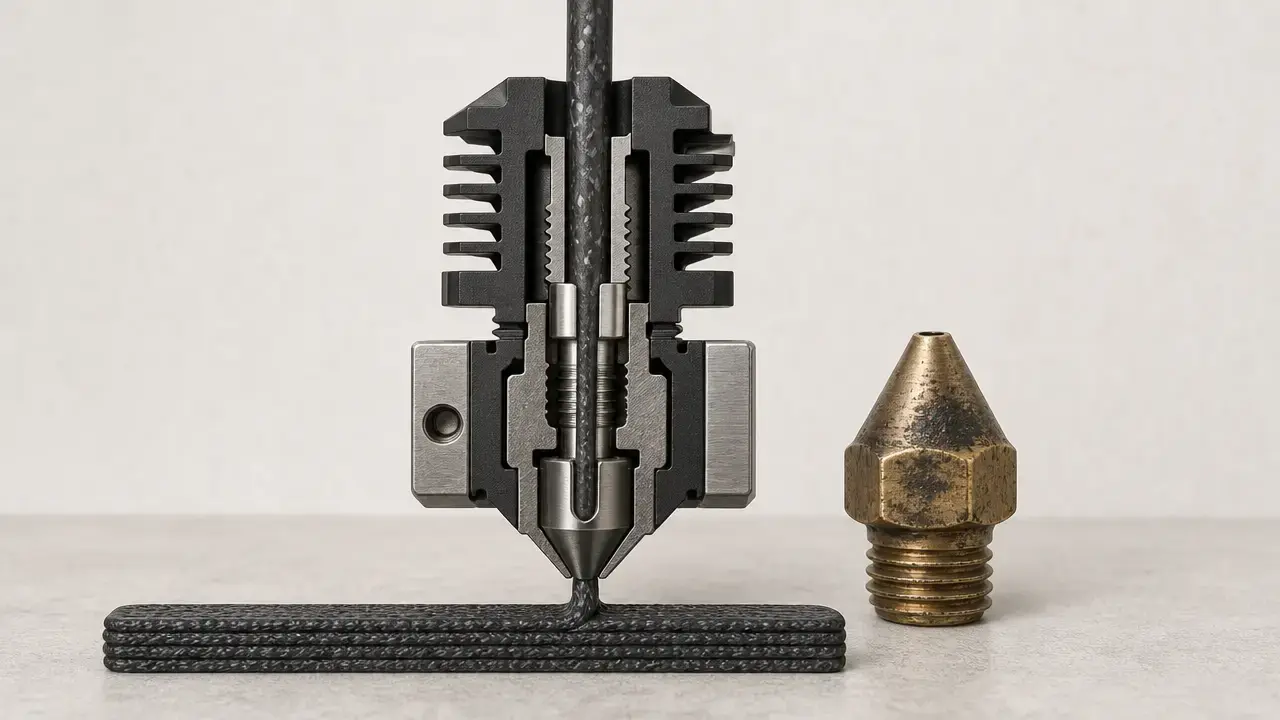
Deshalb darf die Extrusion zur Filamentherstellung nicht mit der Extrusion im Drucker-Hotend verwechselt werden. Ein Drucker-Hotend dosiert bereits fertiges Filament in ein Bauteil. Ein Filamentextruder stellt dagegen das Ausgangsmaterial selbst her und muss dessen Durchmesser stabilisieren, bevor es überhaupt in den Drucker gelangt.
Zerkleinerung: Schreddern, Granulieren, Pelletieren
Vor der Extrusion müssen Abfälle auf eine maschinengerechte Größe zerkleinert werden. Diese Aufgabe übernehmen Schredder und Granulatoren. Manche Verfahren gehen einen Schritt weiter und pelletieren das aufbereitete Material, um eine gleichmäßigere Zuführung zu erreichen. Die Partikelgröße ist wichtig, weil große oder unregelmäßige Stücke im Trichter Brücken bilden, ungleichmäßig schmelzen oder nachgelagerte Bereiche verstopfen können. Die Empfehlungen von 3devo liefern ein konkretes Beispiel: Das dem Filament Maker zugeführte Material sollte höchstens 4 mm Durchmesser haben. Dieselben Hinweise warnen außerdem, dass Verunreinigungen und unsachgemäßer Umgang die Produktqualität beeinträchtigen können, selbst wenn der Kunststoff grundsätzlich geeignet ist. [S19]
Extrusionskontrolle: Was Durchmesserangaben tatsächlich aussagen
Kontrolle bedeutet hier, den Strang nahe am Nenndurchmesser zu halten, die Ovalität zu begrenzen und kurze lokale Durchmesserspitzen zu vermeiden. Deshalb ist eine plakative Angabe wie „±0.05 mm“ unvollständig, solange Nenndurchmesser, Kunststoff, Zustand des Ausgangsmaterials und Messverfahren unbekannt sind. Hochwertige Qualitätssicherungssysteme können Durchmesser und Ovalität über die gesamte Spule kontinuierlich protokollieren. Einfachere Anlagen verlassen sich möglicherweise auf Stichproben mit einem Messschieber oder auf einen optischen Sensor, dessen Eigenschaften nur unvollständig beschrieben sind. Prusament bietet einen hilfreichen Vergleichsmaßstab: Der Hersteller nennt 1.75 mm Filament, eine Fertigungspräzision von ±0.02 mm sowie die kontinuierliche Messung und Aufzeichnung von Durchmesser und Ovalität über die gesamte Spule. [S24]
Checkliste für den Arbeitsablauf: vom Fehldruck zum prüfbaren Filament
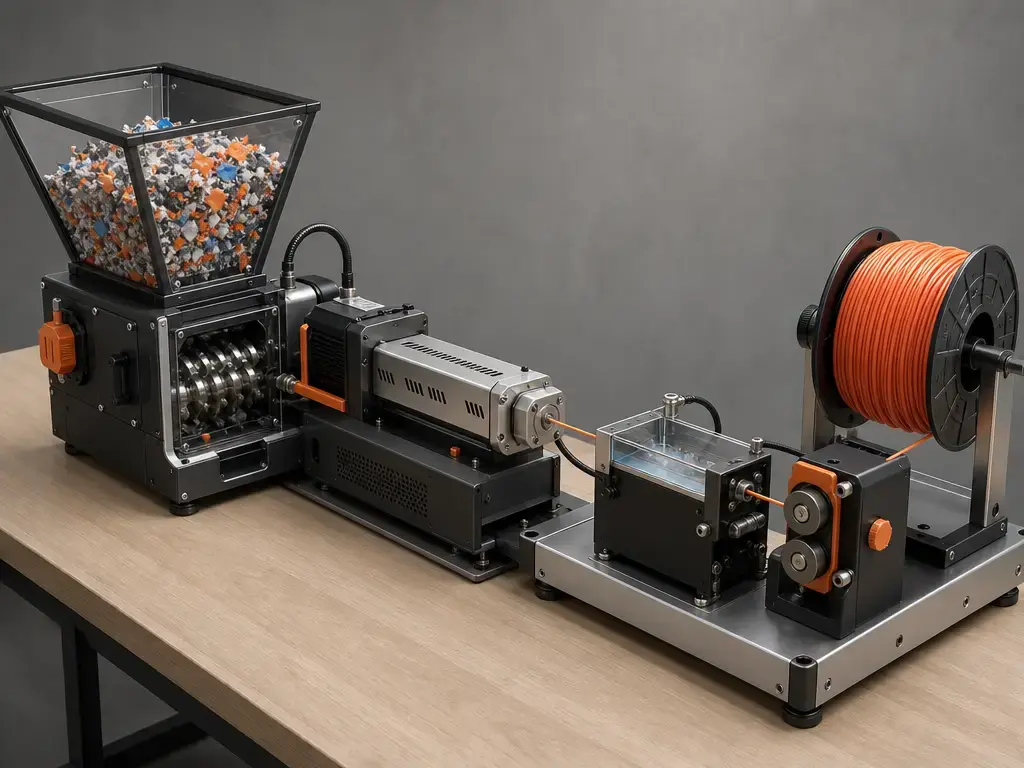
Ein disziplinierter Arbeitsablauf ist wichtiger als die Markenwahl. Auch eine leistungsfähige Maschine kann schlechtes Filament produzieren, wenn der Abfallstrom gemischt, verschmutzt oder zu feucht ist oder zu große Stücke zugeführt werden. Umgekehrt erzielt auch einfachere Technik bessere Ergebnisse, wenn die Eingangsbedingungen kontrolliert sind und der Bediener die Aufgabe als Materialverarbeitung statt als beiläufiges Experiment behandelt. Herstellerhinweise zu recyceltem Ausgangsmaterial nennen ausdrücklich Staub, Feuchtigkeit, Öl oder Fett, Kreuzkontamination und Druckbettkleber als realistische Ursachen für schlechte Produktqualität. [S19]
Das Trocknen für die Extrusion unterscheidet sich vom Trocknen einer fertigen Spule für den Druck. Vor der Extrusion soll die Feuchtigkeit reduziert werden, bevor Wärme und Scherkräfte auf die Schmelze wirken. Vor dem Druck soll die Trocknung dagegen das Handhabungs- und Druckverhalten wiederherstellen, bevor das Filament in den Drucker gelangt. Orientieren Sie sich möglichst am technischen Datenblatt des Kunststoffs und übertragen Sie ein einzelnes Trocknungsprogramm nicht pauschal auf alle Materialien. Eine Studie zum PLA-Recycling aus dem Jahr 2026 trocknete beispielsweise gewaschenes Material 12 Stunden lang bei 75 °C. Das ist jedoch eine studienspezifische Bedingung und keine allgemeine Regel für alle PLA-Typen oder Rezyklatmischungen. [S27]
- Nach Kunststoffart und Farbe sortieren.
- Einlegeteile, Beschläge, Etiketten, Klebeband und Magnete entfernen.
- Stark mit Klebstoff bedeckte Flächen möglichst reduzieren und verklebte Abfälle als Kontaminationsrisiko behandeln. [S19]
- Nur bei Bedarf waschen und anschließend gründlich trocknen.
- Bauteile sicher zerlegen.
- Auf eine maschinengerechte Größe schreddern oder granulieren; ≤ 4 mm ist dabei ein Herstellerbeispiel und keine allgemeine Regel. [S19]
- Mahlgut oder Pellets nach einem materialspezifischen Verfahren trocknen.
- Einen Spül- oder Anfahrdurchgang durchführen, um vorheriges Material zu entfernen.
- Den Durchmesser kontinuierlich oder in einem festgelegten Intervall messen und die Ergebnisse protokollieren.
- Vor dem funktionalen Einsatz Prüfkörper drucken.
Arten von Filament-Recyclinganlagen
Eine Filament-Recyclinganlage kann vom Experiment auf der Werkbank bis zu einer umfangreicher instrumentierten Laborplattform reichen. Diese Kategorien sind wichtig, weil sie unterschiedliche Anforderungen an die Vorbereitung des Ausgangsmaterials, die Bedienzeit und den Aufwand für die Qualitätskontrolle stellen. Bei einer DIY-Anlage muss der Nutzer Probleme beim Sortieren, Trocknen, Abziehen und Aufwickeln selbst lösen. Eine Laboranlage zur Filamentherstellung setzt sauberere Ausgangsmaterialien, dokumentierte Rezepturen und stärker formalisierte Prüfungen voraus.
Der entscheidende Kompromiss betrifft nicht nur den Preis, sondern den Umfang der Prozesskontrolle, den Sie rund um die Maschine selbst ergänzen müssen. DIY- und Open-Source-Systeme bieten die niedrigsten Einstiegskosten und machen die Funktionsweise des Prozesses besonders gut nachvollziehbar. Dafür tragen die Bediener mehr Verantwortung für Sicherheit und Messtechnik. Bei modularen Anlagen lassen sich Schredder, Trockner, Extruder, Abzug und Aufwickler einzeln auswählen. Das schafft Flexibilität, macht aber ihre Integration zu Ihrer Aufgabe. Integrierte Systeme reduzieren die Übergaben zwischen den Stufen; auf Marketingseiten stehen wichtige Einschränkungen jedoch oft nur im Kleingedruckten. Labor- und Forschungsanlagen bieten in der Regel bessere Sensorik und größere Temperaturreserven. Das bedeutet allerdings nicht, dass sich jede Recyclingmischung einfach verarbeiten lässt. Recyclingdienstleistungen vermeiden die Anschaffung eigener Maschinen vollständig, verringern aber die Kontrolle vor Ort.
Die passende Klasse hängt von der Abfallmenge, der konsequenten Trennung nach Kunststoffart, dem akzeptablen Risiko und dem Entwicklungsstand der Qualitätskontrolle ab. Wer lernen und kleine Mengen eines Materials wiederverwenden möchte, kann mit einer DIY-Lösung auskommen. Für wiederholbare Ergebnisse aus einem kontrollierten Abfallstrom ist eine modulare Linie meist die sicherere Wahl. Für die Verfahrensentwicklung oder Materialuntersuchungen lässt sich Laborausrüstung leichter charakterisieren.
| Art der Recyclinganlage | Typische Ausgangsmaterialien | Stärken | Zu beachten |
|---|---|---|---|
| DIY-/Open-Source-Bausatz | Sortiertes Mahlgut oder Pellets | Geringere Kosten, reparierbar, lehrreich | Abstimmungsaufwand, Sicherheitsanforderungen, eingeschränkte Protokollierung |
| Desktop-Extruder + separater Schredder | Pellets, Flocken, aufbereitete Abfälle | Modular, flexibel | Durchmesserkontrolle und Aufwicklung können separate Einheiten erfordern |
| Integriertes Recyclingsystem | Abfälle, die integrierte Verarbeitungsstufen durchlaufen | Einfacherer Arbeitsablauf | Angaben können noch aus einer Finanzierungskampagne stammen oder nur schwach dokumentiert sein |
| Filamentanlage für Labor und Forschung | Pellets, Pulver, Additive, kontrollierte Mischungen | Bessere Regelung und Eignung für höhere Temperaturen | Höhere Kosten und größerer Schulungsaufwand |
| Recyclingdienstleistung | Sortierte Abfälle, die eingesandt werden | Keine eigene Maschine erforderlich | Weniger Kontrolle über das zurückgelieferte Material und die Mischungshistorie |
Konkrete Produktseiten zeigen, warum der Kontext wichtig ist. Felfil Evo nennt Düsenoptionen für 1.75 mm und 2.85 mm, eine durchschnittliche Extrusionsleistung von 100 bis 150 Gramm pro Stunde, Heizungsoptionen mit 250 °C oder 300 °C und ein Gewicht von 5 kg. Diese Angaben helfen, den Zeitaufwand pro Spule realistisch einzuschätzen; sie sind kein Versprechen über die Produktionsrate verkaufsfähigen Filaments. [S16]
Der MK3 von ARTME zeigt, warum jede Durchmesserangabe auch den Zustand des Ausgangsmaterials nennen sollte. Die Produktinformation gibt Filamentdurchmesser von 1.75 mm und 2.85 mm an und nennt für die Durchmessergenauigkeit ±0.05 mm bei Granulat oder Pellets gegenüber ±0.07 mm bei geschredderten 3D-Druckabfällen. Auf derselben Seite nennt ARTME eine normale Extrusionsleistung von 150 bis 300 g/h mit Filamentkalibrierung, Schmelzefilter und einer 1.7 mm Düse sowie durchschnittlich etwa 4 bis 7 Stunden für die Herstellung von rund 1 kg Filament mit 1.75 mm Durchmesser. Das Messverfahren hinter der Durchmesserangabe wird auf der Seite nicht offengelegt. [S17]
Im Laborsegment nennt 3devo für den Precision 450 eine Höchsttemperatur von 450 °C, eine Genauigkeit des optischen Sensors von 43 µm, eine durchschnittliche Leistungsaufnahme von 300 bis 400 W, eine maximale Leistungsaufnahme von 1300 W und einen Filamentdurchmesserbereich von 0.5 bis 3 mm. Die Sensorangabe beschreibt den Messkopf. Sie garantiert nicht, dass jede recycelte Kunststoffmischung mit einer Abweichung von höchstens 43 µm hergestellt wird. [S18]
Der EX3 von Filabot ist ein Beispiel für einen modularen Extruder. Seine Produktseite nennt eine maximale Betriebstemperatur von 425 °C, eine Antriebsmotordrehzahl von 0 bis 42 RPM, ein Drehmoment von 33 Nm, eine Schnecke mit einem L/D-Verhältnis von 14:1, Düsen für 1.75 mm und 2.85 mm sowie Ausgangsmaterial von Pellets mit 1/8 in. / 3.18 mm bis hin zu Pulver. Für PLA wird eine Extrusionsleistung von mehr als 2 lb / 1 kg pro Stunde angegeben. Auch hier handelt es sich um die reine Extrusionsleistung und nicht um eine garantierte Ausbeute fertiger Spulen. [S20]
Bei integrierten Systemen oder Geräten im Stadium einer Finanzierungskampagne ist noch mehr Vorsicht angebracht. Zum Abrufzeitpunkt führte ReDeTec den ProtoCycler V3 zu einem Preis von $9,999 USD; die Ausstattung mit Zerkleinerer war mit +$2,000 ausgewiesen. Crealitys Filament Maker M1 und Shredder R1 werden hier weiterhin am besten als Kampagnenprodukte beziehungsweise neue, noch nicht etablierte Hardware eingeordnet, da die zitierte Seite eine Crowdfunding-Seite und kein übliches Datenblatt für ein ausgeliefertes Produkt ist. Die hervorgehobenen Angaben lauten ±0.05 mm Durchmessertoleranz und bis zu 1 kg/h Ausstoß. Die detaillierten Angaben auf derselben Seite unterscheiden jedoch zwischen 1.70 bis 1.80 mm Durchmesser bei 100% fabrikneuen PLA-Pellets und 1.65 bis 1.80 mm bei recycelten Abfällen. Das Messverfahren hinter diesen Angaben wird nicht offengelegt. [S22] [S23]
Die entscheidenden Leistungskennzahlen
Ein erfolgreicher Druck ist noch kein stabiler Recyclingprozess. Eine Anlage kann einen Strang herstellen, der sich einmal drucken lässt, und dennoch als System zur wiederholbaren Herstellung von Ausgangsmaterial ungeeignet sein: etwa wenn der Durchmesser schwankt, der Strang oval ist oder lokale Durchmesserspitzen gelegentliche Verstopfungen auslösen. Die Qualitätskontrolle muss Filament deshalb als kontinuierliches Produkt betrachten und darf sich nicht auf eine einfache Ja-nein-Prüfung der Druckbarkeit beschränken.
Die wichtigsten Kennzahlen sind leicht verständlich, wenn man sie getrennt betrachtet. Der mittlere Durchmesser ist der Durchschnitt über eine definierte Probenlänge. Eine Toleranz- oder Genauigkeitsangabe beschreibt die angegebene Abweichung vom Nennmaß, sofern der Hersteller sie offenlegt. Ovalität ist die Differenz zwischen der größten und der kleinsten Querschnittsabmessung. Durchmesserspitzen sind kurze lokale Stellen mit Über- oder Untermaß. Das Messintervall beschreibt, wie häufig entlang des Strangs gemessen wird. Auch das Messverfahren ist entscheidend: Optische Inline-Messgeräte und gelegentliche Prüfungen mit dem Messschieber beschreiben das Produkt nicht mit derselben Detailtiefe. Das Schmelzfließverhalten ist eine verwandte Materialeigenschaft, ersetzt aber nicht die Kontrolle der Filamentgeometrie. Für MFR oder MFI ist ASTM D1238-26 das aktuelle Referenzverfahren. ASTM weist darauf hin, dass die Norm denselben Gegenstand wie ISO 1133 behandelt, sich jedoch in den technischen Inhalten unterscheidet. [S05]
Veröffentlichte Durchmesserangaben sind nur im Kontext aussagekräftig. Prusament dient als Premiumvergleich, weil die Angabe von nominal 1.75 mm Filament mit einer Fertigungspräzision von ±0.02 mm und einer kontinuierlichen Protokollierung von Durchmesser und Ovalität über die gesamte Spule verbunden wird. Die PET-CF-Produktseite von Bambu Lab bietet mit 1.75 mm ±0.03 mm einen weiteren Herstellervergleich, nennt allerdings kein Messverfahren. ARTME unterscheidet die Durchmessergenauigkeit des MK3 nach dem Zustand des Ausgangsmaterials: ±0.05 mm bei Granulat oder Pellets und ±0.07 mm bei geschredderten 3D-Druckabfällen, ebenfalls ohne offengelegtes Messverfahren. Die Kampagnenseite von Creality verdeutlicht die Grenzen solcher Angaben: Sie wirbt prominent mit ±0.05 mm, während die detaillierten Werte bei 100% fabrikneuen PLA-Pellets auf 1.70 bis 1.80 mm und bei recycelten Abfällen auf 1.65 bis 1.80 mm erweitert werden. Diese Aussagen sind nicht gleichwertig, obwohl sie auf derselben Seite stehen. [S24] [S25] [S17] [S23]
Eine hilfreiche Formel für die Ausbeute lautet: Produktionsrate fertiger Spulen = reine Extrusionsrate × nutzbarer Anteil. Die reine Extrusionsrate beschreibt, was die Maschine ausstößt. Der nutzbare Anteil ist das, was nach Abzug von Spülmaterial, Anfahr- und Abstellabfällen, Abschnitten außerhalb der Maßvorgaben, Strangbrüchen und Ausschuss aus der Qualitätskontrolle übrig bleibt. Deshalb darf eine Herstellerangabe von „1 kg/h“ oder „150 g/h“ niemals mit der Menge verkaufsfähiger Spulen pro Stunde gleichgesetzt werden. Ein Durchsatzwert ohne Berücksichtigung der Ausbeute bleibt unvollständig. [S16] [S17] [S20] [S23]
- Mittlerer Filamentdurchmesser.
- Toleranz und maximale lokale Durchmesserspitzen.
- Ovalität / Rundheit.
- Wickelspannung der Spule / Verwicklungsrisiko.
- Trocknungshistorie / Feuchtigkeit bei der Lagerung, soweit bekannt.
- Gleichmäßigkeit des Schmelzfließverhaltens, gegebenenfalls mit Angabe des Messverfahrens.
- Häufigkeit von Düsenverstopfungen.
- Oberflächenrauheit / Blasen.
- Zugfestigkeit und Elastizitätsmodul gedruckter Prüfkörper; veröffentlichte Werte als studienspezifisch kennzeichnen.
- Druckbarkeit bei unterschiedlichen Düsendurchmessern und Schichthöhen.
Abgestufte Prüfungen je nach Nutzergruppe
Eine grundlegende, sinnvoll bemessene Qualitätskontrolle spart Zeit, weil eine recycelte Spule erst dann als zuverlässig gilt, wenn sie das tatsächlich nachgewiesen hat. Sie verbessert außerdem die Rückverfolgbarkeit. Wenn ein Druck fehlschlägt, möchten Sie wissen, ob die Ursache im recycelten Ausgangsmaterial, im Extrusionslauf oder in den Druckereinstellungen lag.
Der Prüfumfang sollte sich nach dem Einsatz richten. Wer als Hobbyanwender Werkstatthilfen herstellt, braucht nicht denselben Aufwand wie eine Druckfarm, die täglich gleichartige Teile fertigen möchte. Beide benötigen wiederum nicht dieselbe Dokumentationstiefe wie ein Labor, das recycelte Kunststoffe untersucht. Im Labor ist ASTM D1238 die Referenz für das Schmelzfließverhalten. Das Arbeitsprojekt ASTM WK89212 besteht, weil für die Zugprüfung des Filaments selbst weiterhin kein abgeschlossenes ASTM-Verfahren vorliegt. [S05] [S06]
- Mindestumfang für Hobbyanwender: ein Messintervall für stichprobenartige Durchmesserprüfungen festlegen, den Strang visuell kontrollieren, kurze Kalibrierdrucke durchführen und die Extrusionseinstellungen jeder Charge protokollieren.
- Makerspace / Druckfarm: nach Möglichkeit protokollierte Durchmesserdaten verwenden, Ausschussgrenzen festlegen, Sammelbehälter und Chargen rückverfolgbar kennzeichnen und jedes Mal denselben standardisierten Prüfkörper drucken.
- Labor / Forschung und Entwicklung: vollständige Rückverfolgbarkeit, Rückstellproben, kontrollierte Mischungen, Untersuchungen zur Wiederholbarkeit und, soweit praktikabel, MFR- oder MVR-Prüfungen nach ASTM D1238 ergänzen. Wenn die Zugeigenschaften des Filaments selbst relevant sind, muss das Verfahren klar dokumentiert werden: Die Standardisierungslücke ist weiterhin Gegenstand laufender Arbeit und noch keine abschließend geregelte Praxis. [S05] [S06]
Materialien: PLA, PETG, ABS/ASA, TPU und gemischte Abfälle
Bei PLA liefert die Literatur hilfreiche Erkenntnisse, ist aber so begrenzt, dass pauschale Verallgemeinerungen riskant sind. In einer Studie aus dem Jahr 2026 zu mechanisch recyceltem PLA-Filament berichteten die Autoren über erfolgreiches Recycling und erneutes Drucken über bis zu drei Generationen. Nach dem dritten Zyklus verschlechterte sich jedoch die Druckbarkeit. Im Vergleich zwischen Generation 0 und Generation 3 sank die Zugfestigkeit von 44.7 auf 40.5 MPa, die Bruchdehnung von 10.4% auf 7.5% und der Elastizitätsmodul von 1.603 auf 1.055 GPa. In derselben Studie wurde das Material vor der Extrusion 12 Stunden lang bei 75 °C getrocknet. Das ist eine gültige Versuchsbedingung, aber kein allgemeingültiges Trocknungsprogramm. Eine Übersichtsarbeit aus dem Jahr 2024 erweitert das Bild: Die Eigenschaften von recyceltem PLA verschlechtern sich häufig mit wiederholten Zyklen, besonders nach dem ersten. Mischungen, Additive und Prozesskontrolle können die Leistungsfähigkeit jedoch beeinflussen. [S27] [S29]
Auch bei PETG sind Vorsicht und Kontext erforderlich. In einer Studie aus dem Jahr 2022 hatte die zu 100% recycelte, nicht pelletierte Probe einen Durchmesser von 1.71 ± 0.07 mm. Ihre Zugfestigkeit lag 13 MPa unter der Referenz, was einer angegebenen Abnahme von 28.2% entsprach. Dieselbe Studie stellte fest, dass eine zu 100% recycelte, pelletierte Probe eine um 9 MPa höhere Zugfestigkeit erreichte als die nicht pelletierte Recyclingprobe. Die Autoren führten diese Verbesserung ausdrücklich auf die einheitlichere Größe und Form des Ausgangsmaterials zurück. Das beweist nicht, dass Pelletieren immer erforderlich ist. Es stützt aber die praktische Erkenntnis, dass eine homogene Vorbereitung der Zuführung ebenso wichtig sein kann wie der Kunststoffname auf dem Beutel. [S28]
Bei ABS, ASA, TPU, Nylon, PC und anderen risikoreicheren oder weniger fehlertoleranten Kunststoffen lautet die sicherste Regel: Materialströme getrennt halten und gemischte Abfälle für eine zuverlässige Filamentherstellung ausschließen. Wissenschaftliche Arbeiten zu geschlossenen ABS-Kreisläufen existieren, doch daraus folgt nicht, dass sich der gemischte Abfallbehälter jeder Werkstatt zu verlässlichem Ausgangsmaterial aufbereiten lässt. Unbekannte Additive, eine unbekannte Alterungshistorie, Feuchtigkeitseinwirkung und Mischungen aus Elastomeren und starren Kunststoffen erschweren eine stabile Extrusion. [S09] [S19]
Grenzen, Fehlerbilder und warum recyceltes Filament oft schlechter druckt
Recyceltes Filament druckt häufig wegen Problemen entlang der Prozesskette schlechter; Recycling ist nicht eine einzige Fehlerursache. Feuchtigkeit kann Blasen oder eine instabile Extrusion verursachen. Verunreinigungen können das Verstopfungsrisiko erhöhen. Große oder uneinheitliche Partikel lassen sich schlecht zuführen. Durchmesserspitzen führen zu lokaler Über- und Unterextrusion, selbst wenn der mittlere Durchmesser der Spule akzeptabel erscheint. In der PLA-Studie von 2026 verschlechterte sich die Druckbarkeit nach dem dritten Recyclingzyklus. Die Autoren nannten Sprödigkeit und Düsenverstopfungen als Bestandteile des beobachteten Fehlerbilds. [S19] [S27]
Hilfreich ist außerdem die Trennung zwischen Sensorspezifikation und Prozessergebnis. So nennt 3devo für den Precision 450 eine Genauigkeit des optischen Sensors von 43 µm. Das ist jedoch eine Eigenschaft der Messhardware. Sie garantiert nicht, dass jeder Kunststoff, jede Mischung oder jeder Zustand recycelten Ausgangsmaterials ein Filament mit höchstens 43 µm Abweichung vom Nennmaß ergibt. Die endgültige Gleichmäßigkeit hängt weiterhin vom Schmelzverhalten, der Homogenität des Ausgangsmaterials, der Kühlung, dem Abzug und der Aufwicklung ab. Premiummarken wie Prusament, die enge Geometrievorgaben betonen, verknüpfen ihre Angaben mit einer kontinuierlichen Aufzeichnung von Durchmesser und Ovalität über die gesamte Spule, statt sich allein auf die Sensorgenauigkeit zu berufen. [S18] [S24]
Deshalb ist Downcycling häufig das ehrliche Ergebnis. Eine recycelte Spule kann für Ordnungshilfen, Passformprüfungen, Spültürme oder Prototypenteile sehr gut geeignet sein und gleichzeitig eine schlechte Wahl für kundenrelevante Bauteile, Baugruppen mit engen Toleranzen oder Anwendungen mit erforderlichen wiederholbaren mechanischen Eigenschaften darstellen. Die Literatur unterstützt die Wiederverwendung, mahnt aber zugleich zur Vorsicht bei wiederholten Zyklen und unkontrollierten Abfallströmen. [S27] [S28] [S29]
Sicherheit und betriebliche Schutzmaßnahmen
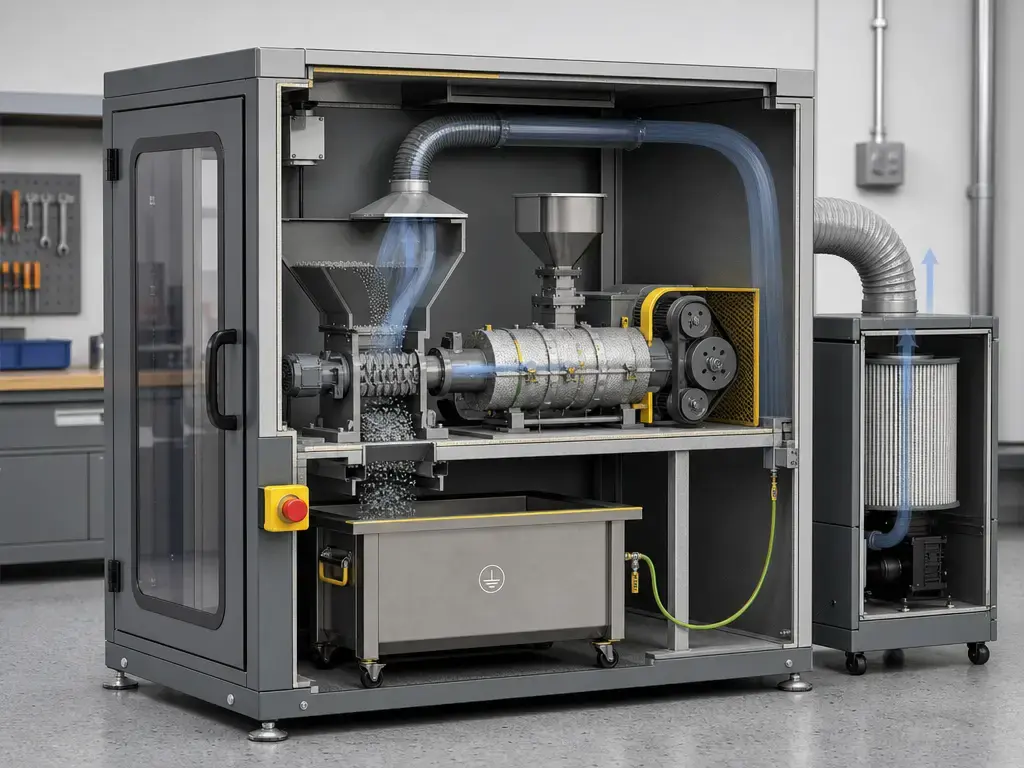
Eine Filament-Recyclinganlage bringt zusätzliche Gefahren mit sich, die bei einem Drucker allein möglicherweise nicht bestehen. Die EPA weist darauf hin, dass beim 3D-Druck flüchtige organische Verbindungen (VOCs) und ultrafeine Partikel freigesetzt werden können; ultrafeine Partikel werden dabei im Größenbereich von 1 bis 100 nm beschrieben. In ihrer Zusammenfassung zu Filamentextrudern heißt es, dass deren Emissionsraten ultrafeiner Partikel mit den Werten anderer Studien zu 3D-Druckern vergleichbar waren. Eine Recyclinganlage sollte deshalb als kleine Kunststoffverarbeitungsanlage behandelt werden, nicht als harmloses Desktop-Zubehör. [S13]
Schutzmaßnahmen sollten der Hierarchie der Schutzmaßnahmen folgen, insbesondere in Schulen, Bibliotheken und Makerspaces. Der NIOSH-Leitfaden für sichereren 3D-Druck in solchen Einrichtungen trägt die Publikationsnummer 2024-103, wurde im November 2023 veröffentlicht und umfasst als PDF 40 Seiten. Das NIOSH-Bulletin für Büroumgebungen von 2018 berichtete außerdem, dass eine lokale Absaugung die bei einem Versuch in einem Konferenzraum gemessenen Konzentrationen ultrafeiner Partikel verringern oder beseitigen konnte. In der Praxis bedeutet das: direkt an der Emissionsquelle absaugen, die Luftströmung im Raum gezielt planen und HEPA-Filtration als Ergänzung statt als Ersatz für die Erfassung an der Quelle betrachten. NIOSH behandelt auch geschlossene, belüftete Regalsysteme und Absaugarme als technische Schutzmaßnahmen für nicht industrielle Umgebungen. [S11] [S12]
Auch mechanische Gefahren sind relevant. Schredder und Schneidwerkzeuge bringen Quetschstellen, freiliegende Kanten und rotierende Teile mit sich. Extruder verursachen zusätzliche Risiken durch heiße Oberflächen, heißen Kunststoff und Rückstände fehlgeschlagener Durchläufe. Ordnung und Reinigung sind wichtig, weil sich Kunststoffstaub, Bruchstücke und loses Mahlgut leicht verteilen. Unbekanntes Ausgangsmaterial sollte ausgeschlossen und nicht versuchsweise verarbeitet werden, wenn Kunststoffart oder Additivhistorie unklar sind. UL 2904 ist ausschließlich als Verfahren zur Emissionsprüfung und -bewertung von betriebenen 3D-Druckern in definierten Innenraumszenarien relevant. Es handelt sich nicht um eine pauschale Sicherheitszertifizierung für Recyclinganlagen. [S12] [S14]
Wirtschaftlichkeit: Lohnt sich eine Filament-Recyclinganlage?
Manchmal, aber nur wenn Gesamtkosten, Ausbeute und Qualität betrachtet werden, statt von kostenlosem Filament auszugehen. Die Anschaffungskosten sind der offensichtliche Ausgangspunkt, bilden aber selten das vollständige Bild ab. Zum Abrufzeitpunkt führte ReDeTec den ProtoCycler V3 für $9,999 USD; die Variante mit Zerkleinerer war mit +$2,000 ausgewiesen. Auch deutlich kleinere Maschinen verursachen Zeitaufwand: Felfil Evo nennt eine durchschnittliche Extrusionsleistung von 100 bis 150 g/h. ARTME gibt für die beschriebene Konfiguration ungefähr 4 bis 7 Stunden an, um etwa 1 kg Filament mit 1.75 mm Durchmesser herzustellen. Diese Werte veranschaulichen die Prozessdauer und garantieren keine entsprechende Menge verkaufsfähiger Spulen. [S22] [S16] [S17]
Ein brauchbares Szenariomodell sollte mindestens folgende Größen berücksichtigen:
- Investitionskosten: Extruder, Schredder oder Granulator, Trockner, Abzug oder Aufwickler sowie gegebenenfalls Durchmessersensoren.
- Arbeitszeit: Sortieren, Vorbereiten, Trocknen, Anfahren, Überwachen, Reinigen und Nacharbeiten.
- Strom: Extrusion und Trocknung.
- Anteil fabrikneuen Materials in der Mischung: sofern nicht mit 100% recyceltem Ausgangsmaterial gearbeitet wird.
- Spülmaterial beim Anfahren und Ausschussanteil aus der Qualitätskontrolle: die wichtigsten Ursachen für Ausbeuteverluste.
- Wartung und Verbrauchsmaterial: Düsen, Messer, Lager, Filter und Verschleißteile.
Diese Größen sind wichtig, weil Arbeitsaufwand und Ausschussquote die Wirtschaftlichkeit häufig stärker bestimmen als der Stromverbrauch. Eine Maschine kann auf dem Papier effizient wirken und trotzdem unwirtschaftlich sein, wenn viele Durchläufe vor allem Spülmaterial, Filament außerhalb der Maßvorgaben oder Zeit für die Fehlersuche erzeugen.
Kampagnenseiten können weiterhin als Beispiele für Herstelleraussagen nützlich sein, belegen aber keine Kapitalrendite. Die Creality-Kampagne empfiehlt eine 50/50-Mischung aus recycelten Abfällen und fabrikneuem PLA und nennt etwa $15 pro Rolle als üblichen Marktpreis gegenüber geschätzten Herstellungskosten von rund $5. Das ist eine Herstellerschätzung und kein geprüftes Betriebsergebnis. Sie sagt nichts über Arbeitszeit, Ausschuss, Wartung oder Stillstand in einer tatsächlichen Werkstatt aus. [S23]
Entscheidungshilfe: Wann Filament-Recycling sinnvoll ist und wann nicht
Eine Filament-Recyclinganlage für 3D-Drucker ist vor allem für Nutzer sinnvoll, die regelmäßig Abfälle erzeugen, Materialströme konsequent nach einzelnen Kunststoffarten trennen und über ausreichend Kapazität zur Qualitätskontrolle des hergestellten Materials verfügen. Dazu zählen typischerweise Labore, professionell organisierte Makerspaces, Bildungseinrichtungen mit kontrollierten Abläufen oder Druckfarmen, in denen wiederholt Abfälle aus einer begrenzten Auswahl an Materialien anfallen. Schulen und öffentliche Makerspaces sollten Lüftung, Aufsicht und Schutzvorrichtungen als Voraussetzungen behandeln, nicht als nachträgliche Ergänzungen. NIOSH hat für diese Umgebungen eigene Empfehlungen veröffentlicht. [S12]
Entscheidungsmatrix
- Ja, kaufen oder selbst bauen: hohe Abfallmenge, überwiegend eine Kunststofffamilie, geschulte Bedienperson, Chargenprotokollierung und Absaugung direkt an der Quelle.
- Vielleicht: kleinere oder unregelmäßige Mengen, aber strikte Sortierung, vorsichtiger Einsatz von Mischungen und Verwendung des Filaments für Prototypen oder andere wenig kritische Anwendungen.
- Nein / auslagern / anders wiederverwenden: unbekannte oder gemischte Abfälle, häufige Verunreinigungen, Unterrichtsräume ohne Schutzmaßnahmen oder Bauteile mit regulierten oder für Kunden kritischen Anforderungen.
Unbekanntes oder verunreinigtes Ausgangsmaterial verlangt besondere Vorsicht, denn die realistischen Fehlerquellen sind alltäglich: Staub, Feuchtigkeit, Öl oder Fett und Klebstoff zur Druckbetthaftung. Wenn solche Bedingungen in Ihrem Abfallstrom üblich sind, ist die Herstellung neuen Filaments häufig kein sinnvoller Einsatz von Zeit und Energie. In diesen Fällen können andere Wege der Wiederverwendung, ein Recyclingdienstleister oder schlicht der Kauf neuen Filaments vernünftiger sein. [S19]
Häufig gestellte Fragen
Was ist eine Filament-Recyclinganlage für 3D-Drucker?
Meist handelt es sich um einen Arbeitsablauf und nicht um ein einzelnes Wundergerät. In der Praxis werden Sortieren, Zerkleinern, Trocknen, Filamentextrusion, Kühlen und Abziehen, Messen und Aufwickeln miteinander kombiniert. In der Normterminologie ist das Ergebnis Filament als Ausgangsmaterial; manche Systeme verwenden in vorgelagerten Schritten auch Pellets als Ausgangsmaterial. [S03] [S19]
Lässt sich aus fehlgeschlagenen 3D-Drucken zuverlässiges Filament herstellen?
Ja, unter bestimmten Bedingungen. Das Material muss sortiert, sauber, trocken und für die Anlage geeignet sein. Auch das hergestellte Filament benötigt weiterhin eine Qualitätskontrolle. Die Forschung belegt die Machbarkeit, rechtfertigt aber nicht die Annahme, recyceltes Filament sei automatisch mit hochwertigem kommerziellem Filament gleichwertig. [S07] [S08] [S19]
Warum lässt sich recyceltes Filament häufig schlechter drucken als gekauftes?
Weil sich die Schwachstellen summieren: Verunreinigungen, Feuchtigkeit, ungleichmäßige Partikelgrößen, Durchmesserschwankungen, Ovalität, lokale Durchmesserspitzen und Kunststoffabbau durch wiederholte Verarbeitung. Bei hochwertigem gekauftem Filament sind Prozesskontrolle und Messtechnik zudem meist besser als bei den meisten Desktop-Recyclinglinien. [S19] [S24] [S27] [S28]
Wie genau muss der Filamentdurchmesser sein und wie sollte ich ihn messen?
Es gibt keinen einzelnen universellen Grenzwert unabhängig vom Einsatzzweck. Jede Angabe sollte jedoch Nenndurchmesser, Zustand des Ausgangsmaterials und Messverfahren nennen. Als Vergleichswerte nennt Prusament 1.75 mm Filament mit ±0.02 mm Fertigungspräzision und kontinuierlicher Protokollierung von Durchmesser und Ovalität. ARTME unterscheidet dagegen zwischen ±0.05 mm bei Pellets und ±0.07 mm bei geschredderten 3D-Druckabfällen, ohne das Messverfahren auf der zitierten Seite offenzulegen. Die Creality-Kampagnenseite zeigt, warum die Details entscheidend sind: Dieselbe Seite kombiniert eine hervorgehobene Angabe von ±0.05 mm mit größeren detaillierten Durchmesserbereichen für recycelte Abfälle. [S24] [S17] [S23]
Welche Prüfungen sind nötig, bevor ich recyceltes Filament für funktionale Bauteile verwende?
Legen Sie mindestens ein Intervall für die Durchmessermessung fest, prüfen Sie auf Oberflächenfehler und drucken Sie einen reproduzierbaren Prüfkörper. Bei höheren Anforderungen sollten Rückverfolgbarkeit, Ausschussgrenzen, Rückstellproben und formalisierte Eigenschaftsprüfungen hinzukommen. Nutzen Sie im Labor ASTM D1238, wenn das Schmelzfließverhalten relevant ist, und dokumentieren Sie Zugprüfverfahren sorgfältig: ASTM WK89212 zeigt, dass die Zugprüfung am Filament selbst weiterhin Gegenstand laufender Normungsarbeit ist. [S05] [S06]
Ist die Schmelzfließprüfung (MFR/MFI) für Chargen recycelten Filaments nützlich?
Ja, aber nur mit Angabe des Verfahrens und der Prüfbedingungen. ASTM D1238-26 ist das aktuelle Referenzverfahren und eignet sich für Vergleiche thermoplastischer Kunststoffe in der Qualitätskontrolle. Es ersetzt jedoch nicht die Messung der Filamentgeometrie, denn eine Charge kann gleichzeitig ein akzeptables Schmelzfließverhalten und eine schlechte Durchmesserstabilität aufweisen. [S05]
Lohnt sich eine Filament-Recyclinganlage finanziell?
Manchmal. Am ehesten ist sie wirtschaftlich begründbar, wenn die Abfallmenge konstant ist, die Kunststoffe konsequent sortiert werden, Arbeitskapazität vorhanden ist und eine gewisse Ausschussquote akzeptiert wird. Herstellerpreise und Kampagnenschätzungen können zur Einordnung beitragen. Sie belegen aber keine reale Rentabilität, solange Ausbeute und Arbeitsaufwand nicht vollständig berücksichtigt werden. [S16] [S17] [S22] [S23]
Quellen
- [S02] Normseite zu ISO/ASTM 52903-1:2020. https://www.iso.org/standard/67290.html
- [S03] ISO-OBP-Vorschau: Begriffe und Definitionen aus ISO/ASTM 52903-1. https://www.iso.org/obp/ui?_escaped_fragment_=iso:std:iso-astm:52903:-1:ed-1:v1:en
- [S04] Rechtliche Informationen von Stratasys. https://www.stratasys.com/en/legal/legal-information/
- [S05] ASTM-Shopseite zur Norm D1238. https://store.astm.org/standards/d1238
- [S06] Seite zum ASTM-Arbeitsprojekt WK89212. https://www.astm.org/workitem-wk89212
- [S07] Baechler, DeVuono und Pearce (2013): Untersuchung des Recyclebot. https://digitalcommons.mtu.edu/materials_fp/29/
- [S08] Woern et al. (2018): RepRapable Recyclebot. https://www.sciencedirect.com/science/article/pii/S2468067218300208
- [S09] Zhong und Pearce (2018): dezentraler Recycling- und Druckkreislauf. https://www.sciencedirect.com/science/article/pii/S0921344917303014
- [S10] Kreiger et al. (2014): Ökobilanz der Verarbeitung von HDPE zu Filament. https://www.sciencedirect.com/science/article/pii/S0959652614001504
- [S11] NIOSH Science Bulletin (2018): Emissionen und Schutzmaßnahmen im Büro. https://www.cdc.gov/niosh/bulletin/2018/3d-printing.html
- [S12] NIOSH-Publikation 2024-103, Ansätze für sicheren 3D-Druck. https://www.cdc.gov/niosh/docs/2024-103/pdfs/2024-103.pdf
- [S13] Forschungsseite der US EPA zum 3D-Druck. https://www.epa.gov/chemical-research/3d-printing-research-epa
- [S14] ANSI-Verzeichniseintrag zu UL 2904 Ed. 2-2023. https://webstore.ansi.org/standards/ul/ul2904ed2023
- [S16] Produktseite des Felfil Evo. https://felfil.com/felfilevo-filament-extruder/
- [S17] Produktinformationen zum ARTME MK3. https://www.artme-3d.de/produkte/desktop-filament-extruder-mk3/03-produkt-information/
- [S18] PDF mit technischen Daten des 3devo Precision 450. https://s.cdnmpro.com/490505258/content/3DEVO/Precision-450-Specs.pdf
- [S19] 3devo-Hinweise zum Ausgangsmaterial: Was im FM verarbeitet werden darf. https://support.3devo.com/what-is-allowed-in-the-fm
- [S20] Produktseite des Filamentextruders Filabot EX3. https://www.filabot.com/products/filabot-ex3-filament-extruder
- [S22] Produktseite des ReDeTec ProtoCycler V3. https://redetec.com/products/protocycler
- [S23] Seite der Crowdfunding-Kampagne von Creality. https://crowdfunding.creality.com/
- [S24] Produktseite zu Prusament PLA. https://www.prusa3d.com/product/prusament-pla-filament/
- [S25] Produktseite zu Bambu Lab PET-CF. https://us.store.bambulab.com/en/products/pet-cf?id=41090354348168
- [S27] Studie zum PLA-Recycling über mehrere Generationen. https://link.springer.com/article/10.1007/s00170-026-18921-w
- [S28] Studie zum PETG-Recycling. https://link.springer.com/article/10.1007/s42452-022-05039-3
- [S29] Systematische Übersichtsarbeit zu recyceltem PLA im 3D-Druck. https://www.sciencedirect.com/science/article/pii/S2667344424000033