
Résumé + aide à la décision rapide
La meilleure imprimante 3d pour le cosplay est généralement la catégorie d’imprimante qui accueille votre plus grande pièce réelle avec le moins de compromis, et non la machine dotée de la liste de fonctions la plus longue. Pour la plupart des accessoires de cosplay et de nombreuses pièces d’armure de cosplay, la FDM/FFF est le choix pratique par défaut, car elle passe bien à l’échelle, se découpe et s’assemble plus facilement, et offre généralement une finition plus accessible que la résine. Dans le vocabulaire des normes, ces deux familles de procédés sont l’extrusion de matériau et la photopolymérisation en cuve. [S01]
Avant d’acheter, mesurez le fichier dans son orientation d’impression prévue et comparez-le à l’espace utile de l’imprimante, pas seulement aux dimensions annoncées du caisson. La sécurité doit également faire partie de cette première décision : le NIOSH présente l’impression 3D de bureau comme un flux de travail à risques multiples, pouvant impliquer des particules ultrafines, des produits chimiques ou des solvants, de la chaleur, des pièces mobiles et, sur certains systèmes, des lasers lors de la maintenance ; il publie également un guide de contrôle distinct de 40 pages. [S04] [S05]
| Besoin en cosplay | Catégorie d’imprimante à rechercher | Spécifications pratiques minimales | Exemples (uniquement s’ils sont étayés) |
|---|---|---|---|
| Petites pièces rapportées, détails, ornements de casque | Imprimante FDM fermée de 256 mm | Environ 256 × 256 × 256 mm, flux de travail PLA/PETG stable, prise en charge fiable du tranchage | La Bambu Lab P1S est un exemple fermé de 256 mm étayé. Réserve : l’espace de la catégorie 256 reste insuffisant pour de nombreux fichiers de casques sans compromis d’orientation ou découpage en pièces. [S11] [S27] |
| Coques de casque, armures d’avant-bras ou de tibia, accessoires moyens | Imprimante FDM fermée de 300 mm | Environ 300 mm en X/Y, Z plus élevé, adhérence fiable au plateau, flux de travail gérable pour les pièces découpées | La Prusa CORE One L est un exemple fermé de 300 mm étayé. Réserve : 300 × 300 × 330 mm est plus tolérant que la catégorie 256, mais de nombreux casques complets exigent encore une orientation intelligente ou un découpage. [S14] [S28] [S29] |
| Panneaux d’armure complets, longs canons d’accessoires, grandes pièces courbes | Imprimante FDM grand format ouverte de 420 mm | Environ 420 × 420 × 500 mm, mouvement rigide, flux de travail réaliste pour les impressions longues | L’Anycubic Kobra 3 Max Combo est un exemple de catégorie 420 mm étayé. Réserve : le très grand châssis ouvert et la limite de plateau à 90 °C augmentent les compromis liés à l’espace et aux matériaux. [S16] [S30] |
| Greebles très détaillés, emblèmes ou maîtres de moulage | Imprimante résine comme machine secondaire | Flux de travail privilégiant les détails, installation de lavage et de polymérisation, EPI et ventilation stricts | Utilisez la résine de manière sélective pour les pièces détaillées plutôt que comme voie par défaut pour les armures portables surdimensionnées. [S01] [S06] [S21] [S22] |
Les prix exacts, la disponibilité, le comportement du firmware et les accessoires fournis doivent être vérifiés juste avant publication ou achat.
Comment nous avons choisi (et comment mesurer) : commencer par la méthode de dimensionnement
Cette sélection commence par la méthode, non par la marque. Une imprimante n’est adaptée au cosplay que si elle peut réellement contenir la pièce que vous souhaitez fabriquer et si toute recommandation est étayée à la fois par les spécifications officielles et par au moins un essai indépendant pratique. Le processus de dimensionnement est simple : 1) ouvrez le fichier STL ou CAO dans un slicer et relevez la boîte englobante, 2) comparez cette boîte aux limites nominales X/Y/Z de l’imprimante, 3) appliquez les réserves concernant le volume utile, telles que les trajets de purge, le chevauchement de la tête, les marges de bord ou les contraintes du double extrudeur, et 4) décidez si la pièce doit être imprimée en une seule pièce ou par un découpage en pièces planifié. Pour l’achat, les catégories 256, 300, 350 et 420 mm sont utiles, mais elles ne sont que des repères. Une « imprimante de 350 mm » ne garantit pas que tous les casques y entreront. [S02]
Quelques termes méritent d’être distingués. L’exactitude correspond à la proximité entre la pièce finie et les dimensions prévues. La répétabilité correspond à la capacité de l’imprimante à obtenir à nouveau le même résultat. La résolution est le plus petit incrément de mouvement ou de détail que la machine peut tenter. L’état de surface est la qualité visuelle ou tactile laissée sur la pièce. L’ISO/ASTM 52902 existe notamment pour rappeler aux acheteurs que les déclarations de capacité géométrique dépendent des références et des mesures ; une faible hauteur de couche ne signifie donc pas automatiquement un meilleur ajustement. [S02] Cela compte encore davantage sur les imprimantes à plusieurs têtes. La H2D de Bambu Lab indique 325 × 320 × 325 mm en mode mono-buse, 300 × 320 × 325 mm en mode double-buse et 350 × 320 × 325 mm comme volume total pour deux buses, ce qui n’équivaut pas à un seul volume imprimable continu. [S12] La Pro3 Plus de Raise3D présente le même schéma sous une autre forme, avec 300 × 300 × 605 mm en extrusion simple et 255 × 300 × 605 mm en double extrusion. [S19]
La FDM/FFF est généralement le choix par défaut pour les armures de cosplay et les grands accessoires
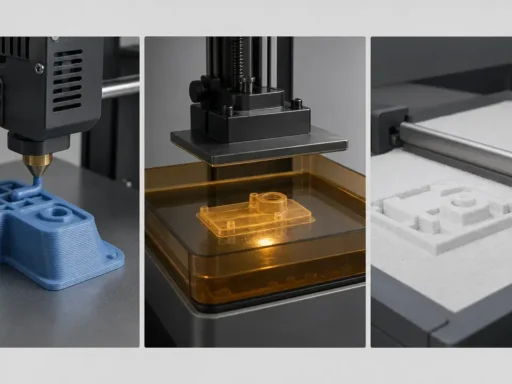
FDM/FFF est le terme courant dans le loisir pour la famille normalisée appelée extrusion de matériau. Dans ce procédé, une buse chauffée dépose un filament thermoplastique cordon par cordon et couche par couche jusqu’à l’achèvement de la pièce. Pour le cosplay, cela facilite le passage de petits accessoires à de grandes coques, le découpage et le collage, et tolère mieux le ponçage et l’apprêt qui suivent habituellement. L’ISO/ASTM 52900 est la référence terminologique de cette famille de procédés. [S01]
C’est pourquoi une grande part de l’impression 3d pour cosplay commence avec du filament. Les grandes coques portables, plaques d’armure et corps d’accessoires sont généralement plus faciles à dimensionner, imprimer, réparer et finir par extrusion de matériau que dans un flux de travail centré sur la résine.
La limite concerne le comportement mécanique. Les pièces extrudées sont anisotropes, ce qui signifie qu’elles ne se comportent pas de la même manière dans toutes les directions. Le NIST IR 8059 traite des effets de l’angle des cordons et cite des travaux montrant des réductions de module de l’ordre de 11% à 37% ; l’orientation est donc une décision structurelle, et pas seulement esthétique. [S03] Pour une armure, la résistance mécanique n’est pas la même chose que la durabilité, et aucune des deux n’est la même chose que la résistance à la chaleur. La résistance mécanique est la charge qu’une pièce peut supporter avant rupture. La durabilité est sa capacité à survivre aux manipulations, au transport, aux ports répétés et aux petits chocs. La résistance à la chaleur indique si elle conserve sa forme lorsque l’environnement se réchauffe. Une coque imprimée dans un filament présenté comme « plus résistant » peut tout de même fissurer si les couches sont sollicitées en pelage, et une pièce portable robuste peut tout de même ramollir dans une voiture chaude. En pratique, la meilleure imprimante 3d pour une armure de cosplay est généralement celle qui permet de contrôler l’orientation, l’adhérence et la répétabilité sur de grandes pièces, plutôt que celle qui annonce simplement une chambre géante. La résine reste utile, mais principalement comme procédé complémentaire pour les détails, emblèmes et maîtres, plutôt que comme voie par défaut pour les coques portables complètes. [S03]
Impression résine : idéale pour les pièces détaillées, pas le choix par défaut pour les armures portables
Dans le vocabulaire des normes, les flux de travail courants en résine de bureau relèvent de la photopolymérisation en cuve. Ce procédé polymérise une résine liquide couche par couche avec de la lumière ; il est donc utile pour les emblèmes nets, les détails fins de panneaux, les petits accessoires et les maîtres de moulage, lorsque le nettoyage visuel importe plus que la taille brute de la pièce. L’ISO/ASTM 52900 est ici la référence terminologique. [S01] Une grande machine résine peut rester impressionnante sur le papier : la Photon Mono M7 Max d’Anycubic indique un volume d’impression de 298 × 164 × 300 mm, une résolution XY de 46 × 46 μm et une plage de hauteur de couche de 0.01 à 0.15 mm. Même ce grand exemple résine est étroit face à de nombreuses imprimantes à filament grand format ; de nombreux travaux d’armure tendent donc toujours vers le découpage. [S20]
Pour les armures portables, la résine est généralement l’exception plutôt que le choix par défaut. Les pièces rigides post-polymérisées peuvent être moins tolérantes sur les bords en contact avec la peau, et le flux de travail ajoute lavage, polymérisation et nettoyage à chaque impression. Le NIOSH note que la photopolymérisation en cuve peut libérer des particules de résine non polymérisée et des gaz, et que le nettoyage aux solvants ajoute des préoccupations, notamment en matière de ventilation et de contrôles. [S06] Formlabs note également que ses imprimantes de génération Form 4 et Form 4L utilisent des LED de 405 nm plutôt qu’un laser, et ses recommandations de sécurité demandent ventilation, gants en nitrile ou néoprène, protection des yeux et évitement des espaces fermés non ventilés. [S21] Ses consignes de post-traitement reposent aussi sur le lavage au solvant, généralement avec de l’IPA ou du TPM. [S22] Pour le cosplay, la résine fonctionne généralement mieux comme flux secondaire dédié aux détails que comme choix par défaut pour les grandes coques portables.
Critères d’achat essentiels pour le cosplay (les incontournables)
Pour la meilleure imprimante 3d pour accessoires de cosplay ou armures, évaluez les machines dans cet ordre : d’abord l’encombrement réel, puis le flux de travail matériau, ensuite la fiabilité et le débit sur les longues impressions, puis la charge de finition, et enfin la sécurité. Une imprimante impressionnante dans les supports marketing peut rester mal adaptée au cosplay si la pièce ne tient pas dans le volume d’impression utile, si le local ne permet pas de gérer la chaleur ou les émissions, ou si la machine transforme chaque grande coque en projet de finition nécessitant beaucoup de réparations. L’approche des dangers par le NIOSH et son guide 2024-103 rappellent utilement que l’implantation et la planification des contrôles doivent faire partie de la décision d’achat, et non constituer une réflexion tardive. [S04] [S05]
- Volume d’impression contre volume utile. Vérifiez la boîte englobante du fichier dans le slicer, et pas seulement la spécification principale. Les doubles buses, zones de purge, marges du plateau et chevauchements de tête peuvent réduire ce qui tient réellement. [S12] [S19]
- Besoins en enceinte ou chambre. Déterminez tôt si vous avez besoin d’une imprimante fermée pour contrôler les courants d’air, les odeurs ou les matériaux plus chauds.
- Stratégie d’adhérence au plateau. Les grandes pièces de cosplay dépendent des premières couches ; un plateau stable, une routine de nivellement et le comportement thermique du plateau comptent donc davantage que des promesses de vitesse tape-à-l’œil.
- Fiabilité des impressions longues. Les coques d’armure et les grands accessoires sont des travaux de fond. Une machine capable de conserver son étalonnage et de récupérer après une interruption vaut plus qu’une vitesse élevée sur une fiche technique.
- Bruit, encombrement et emplacement dans le local. Une grande imprimante 3d pour cosplay peut monopoliser un bureau ou un coin d’atelier avant même le chargement de la première bobine.
- Outils du slicer pour couper et joindre. Le découpage planifié fait partie du flux de travail, ce n’est pas un échec. L’outil de coupe de PrusaSlicer prend en charge les modes Plug, Dowel, Snap et queue d’aronde, utiles lorsqu’un casque, une coque de torse ou un corps d’accessoire doit être divisé volontairement. [S09]
- Écosystème de buses. Vérifiez que les tailles de buses courantes et les options résistantes à l’usure sont faciles à trouver pour les grandes coques ou le travail de détail plus fin.
- Pièces détachées et assistance. Courroies, buses, plateaux, capteurs et pièces de hotend doivent pouvoir être remplacés sans difficulté.
- Effort de finition. La meilleure machine pour le cosplay n’est pas seulement celle qui imprime la pièce, mais celle qui laisse une surface que vous pouvez réellement poncer, apprêter et peindre.
- Sécurité et ventilation. Si une imprimante ou un matériau augmente la charge liée à la chaleur, aux solvants ou aux émissions, cela doit modifier le lieu et les conditions d’utilisation. [S04] [S05]
Catégories d’imprimantes (avec exemples étayés)
Il n’existe pas de gagnante universelle pour la meilleure imprimante 3d pour le cosplay. L’approche la plus sûre consiste à recommander selon la catégorie et le cas d’usage, car un ensemble de petits accessoires, un casque complet et un long canon d’accessoire n’exigent pas la même chose d’une machine. Les systèmes industriels à granulés, à bras robotisé et métalliques sont hors du champ de cet article. Pour les formulations de recommandation ci-dessous, chaque modèle possède des caractéristiques officielles et au moins un essai pratique indépendant. Si un modèle est présenté uniquement à partir de sa fiche technique, considérez-le comme un exemple de catégorie, et non comme un choix définitif. [S11] [S27] [S14] [S28]
La catégorie fermée de 256 mm est le point de départ compact de nombreux acheteurs. La P1S de Bambu Lab définit cette catégorie avec un volume d’impression de 256 × 256 × 256 mm, une température maximale de hotend de 300 °C, une température maximale de plateau de 100 °C et une vitesse maximale de tête de 500 mm/s ; elle bénéficie aussi d’essais pratiques indépendants. [S11] [S27] Pour le cosplay, elle constitue un choix crédible pour les petits accessoires, les pièces répétables et les éléments d’armure que vous prévoyez déjà de découper. Réserve : les imprimantes de catégorie 256 exigent encore davantage de découpage de casques et de compromis d’orientation que les catégories supérieures.
La catégorie fermée de 300 mm est celle où le travail d’armure commence à sembler moins contraint. La CORE One L de Prusa indique un volume d’impression de 300 × 300 × 330 mm, une chambre chauffée activement jusqu’à 60 °C, une buse à 290 °C et un plateau à 120 °C, avec deux essais indépendants disponibles. [S14] [S28] [S29] Pour les acheteurs cosplay qui veulent une enceinte plus contrôlée et davantage de marge thermique qu’avec une machine ouverte basique, il s’agit d’une montée en gamme étayée. Réserve : même avec 300 × 300 mm en X/Y, de nombreux casques complets exigent encore une orientation soigneuse ou un découpage planifié.
La catégorie fermée de 350 mm rend les casques monoblocs plus plausibles, sans les garantir. La K2 Plus de Creality est ici l’exemple officiel définissant la catégorie : volume d’impression de 350 × 350 × 350 mm, maximum de 600 mm/s pour la vitesse d’impression, accélération de 30,000 mm/s², buse à 350 °C, plateau à 120 °C, chambre à 60 °C et poids net de 35 kg. [S15] Pour le cosplay, cela est intéressant car les grands panneaux d’armure et les casques plus volumineux deviennent plus faciles à placer sans découpes gênantes. Réserve : la catégorie 350 ne signifie pas « ne jamais découper », et une machine fermée de 35 kg nécessite un véritable espace et une surface robuste.
La catégorie grand format ouverte de 420 mm est ce qui se rapproche le plus, parmi les imprimantes grand public, d’un flux de travail cosplay privilégiant les pièces monoblocs. La Kobra 3 Max Combo d’Anycubic indique un volume d’impression de 420 × 420 × 500 mm, une vitesse recommandée de 300 mm/s, une vitesse maximale de 600 mm/s, une accélération de 10,000 mm/s², une buse à 300 °C et un plateau à 90 °C ; elle possède aussi un essai pratique indépendant. [S16] [S30] La Neptune 4 Max d’Elegoo est une autre option à grand plateau étayée, avec 420 × 420 × 480 mm, une vitesse maximale de 500 mm/s et une buse à 300 °C, soutenue par des essais indépendants. [S17] [S31] [S32] Ces machines correspondent bien à la catégorie des imprimantes 3d grand format pour accessoires. Réserve concernant la Kobra 3 Max : son encombrement est immense et son châssis ouvert, associé à une limite de plateau de 90 °C, rend les flux de matériaux plus chauds moins tolérants. Réserve concernant la Neptune 4 Max : l’impression ouverte peut fonctionner avec l’ABS ou l’ASA sur le papier, mais la facilité d’emploi et la résistance au gauchissement sont beaucoup moins prévisibles qu’avec une machine bien fermée. [S16] [S17]
Quelques modèles voisins méritent une mention distincte. La A2L de Bambu Lab est un exemple grand format à châssis ouvert avec un volume de 330 × 320 × 325 mm, une température maximale de plateau de 80 °C, une température maximale de buse de 300 °C, une vitesse annoncée de 500 mm/s, un poids de 12.8 kg et des essais indépendants. [S10] [S26] Réserve : cette taille est attrayante pour les pièces de cosplay en PLA et PETG, mais le châssis ouvert et la limite de plateau de 80 °C la rendent moins naturelle pour les matériaux d’armure plus chauds. La H2D de Bambu est plus nuancée : les caractéristiques officielles indiquent 325 × 320 × 325 mm en mono-buse, 300 × 320 × 325 mm en double-buse et 350 × 320 × 325 mm comme volume total à deux buses, et un essai indépendant souligne précisément combien cela peut être peu pratique. [S12] [S13] Réserve : ne lisez pas le chiffre « 350 mm » comme un espace de travail double-buse continu. La Plus 4 de QIDI est une option fermée chaude étayée de 305 × 305 × 280 mm, avec une température de chambre jusqu’à 65 °C, une température de tête jusqu’à 370 °C, une température de plateau jusqu’à 120 °C, une vitesse maximale de 600 mm/s et une accélération jusqu’à 20,000 mm/s². [S18] [S33] Réserve : elle est capable en matière de matériaux, mais son encombrement X/Y reste inférieur à celui des machines de cosplay des catégories 350 et 420. La Pro3 Plus de Raise3D reste pertinente pour les pièces très hautes ou les flux de double extrusion, avec 300 × 300 × 605 mm en mono-extrudeur et 255 × 300 × 605 mm en double extrudeur. [S19] Réserve : ce mode double réduit suffisamment le X utile pour compter dans les implantations de cosplay.
Volume d’impression contre volume utile : comment découper volontairement les pièces
Le volume d’impression nominal est la taille de boîte indiquée sur la fiche technique. Le volume utile est l’espace plus réduit réellement disponible une fois prises en compte les marges de bord, les mouvements de purge, les limites de tête, le chevauchement des doubles buses et l’orientation nécessaire pour la résistance ou les supports. Cette différence compte, car un casque ou une plaque de torse peut tenir sur le papier et échouer après rotation dans le slicer. La H2D de Bambu est un exemple clair, car ses chiffres mono-buse, double-buse et volume total diffèrent. [S12] La Pro3 Plus de Raise3D illustre la même idée dans le cas d’une imprimante haute, la double extrusion réduisant le X utile de 300 mm à 255 mm. [S19]
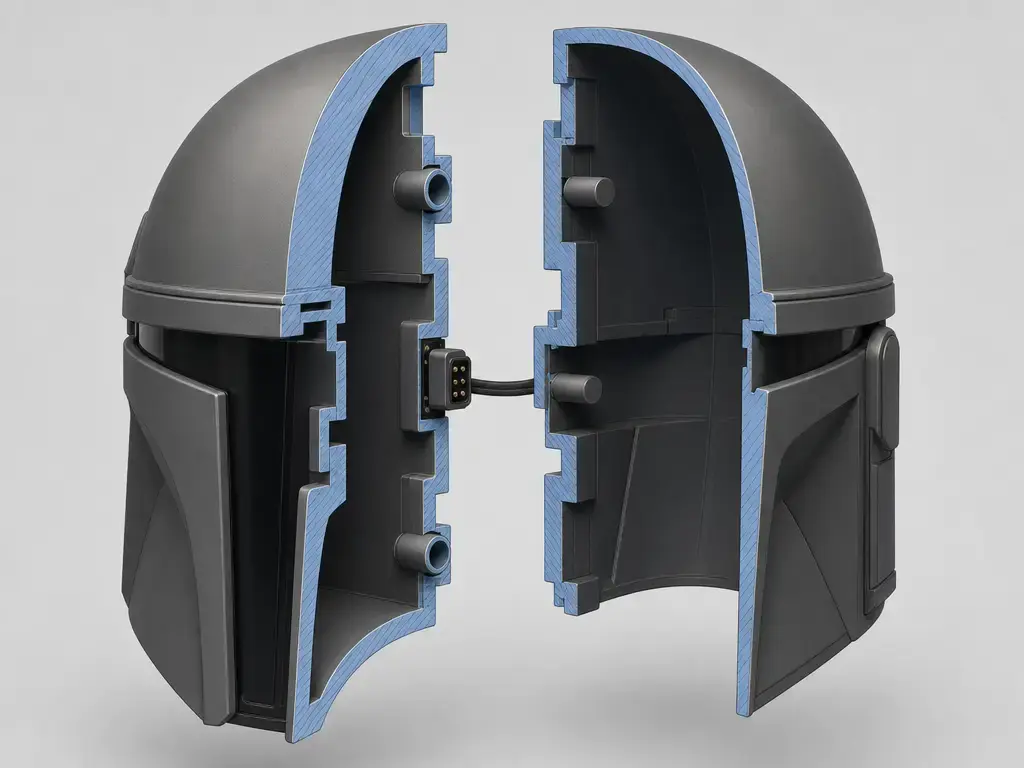
Lorsqu’une pièce ne tient pas, le découpage en pièces planifié est souvent le meilleur flux de travail, et non une défaite. L’extrusion de matériau est anisotrope : l’emplacement des joints et l’orientation d’impression affectent donc tous deux la résistance finale. Le NIST IR 8059 cite des effets liés à l’angle des cordons avec des réductions de module d’environ 11% à 37%, raison pour laquelle les joints cachés sont aussi des décisions mécaniques. [S03] Pour les casques, les joints peuvent être cachés le long des lignes de visière, des ruptures de garniture ou des bandes d’aération. Pour les plastrons, découpez le long des lignes naturelles de panneaux ou sous des détails en relief. Pour les longs accessoires, séparez le modèle là où la géométrie le suggère déjà, par exemple de la garde à la lame ou du canon au boîtier. L’outil de coupe de PrusaSlicer est utile ici, car il prend en charge les modes Plug, Dowel, Snap et queue d’aronde pour planifier l’alignement. [S09]
- Orientez le modèle d’abord pour la résistance, pas seulement pour la commodité du slicer.
- Découpez au niveau de joints cachés ou de limites naturelles de panneaux.
- Ajoutez des éléments d’alignement afin que les sections se positionnent d’elles-mêmes.
- Renforcez les joints qui subiront de vraies charges de manipulation.
- Testez l’ajustement avant le collage final.
- Collez les sections.
- Comblez le joint.
- Poncez jusqu’à ce que la surface apparaisse comme une seule pièce.
Promesses de vitesse contre débit réel en cosplay (casques d’une nuit, armures sur plusieurs jours)
Les promesses de vitesse des imprimantes doivent être décodées en langage clair. La vitesse maximale de tête est la vitesse à laquelle le système de mouvement peut se déplacer dans certaines conditions. L’accélération est la rapidité avec laquelle il atteint cette vitesse. Le débit volumétrique est la quantité de plastique fondu que le hotend peut réellement pousser. La hauteur de couche et le diamètre de buse modifient la quantité de matière déposée à chaque passage. Les supports, le refroidissement et les géométries nettes imposent des ralentissements. Comme tous ces éléments interagissent, l’indicateur d’achat le plus important est le temps estimé par le slicer pour votre véritable fichier de casque, plaque d’armure ou accessoire, et non un chiffre principal de « 500 mm/s » ou « 600 mm/s ». [S11] [S15] [S16]
C’est pourquoi les grands plateaux ne créent pas automatiquement des temps d’impression courts. Un plateau plus grand peut réduire le besoin de découper les pièces, mais un casque reste une grande coque avec de longs périmètres, des décisions de supports et de nombreuses couches répétées ; les grandes pièces d’armure peuvent facilement nécessiter plusieurs jours. Une imprimante 3d grand format pour accessoires aide principalement en permettant d’imprimer moins de pièces séparées, et non en modifiant les limites géométriques du procédé.
Les caractéristiques officielles illustrent l’écart entre capacité de mouvement et débit réel. Anycubic distingue une vitesse recommandée de 300 mm/s d’une vitesse maximale de 600 mm/s sur la Kobra 3 Max, avec une accélération jusqu’à 10,000 mm/s². [S16] La K2 Plus de Creality annonce 600 mm/s et 30,000 mm/s². [S15] La P1S de Bambu indique une vitesse maximale de tête de 500 mm/s. [S11] Ces chiffres décrivent ce que le système de mouvement peut faire, et non une productivité cosplay garantie. Les essais indépendants de la Kobra 3 Max sont utiles ici, car ils ancrent les attentes dans l’emploi réel d’un grand format plutôt que dans une seule promesse de vitesse. [S30] Ne classez pas les imprimantes de cosplay selon les seuls mm/s maximaux.
Matériaux pour le cosplay : choisissez selon la chaleur, l’usure et la charge de finition
Pour les accessoires de cosplay et les armures de cosplay, le choix du matériau est généralement un compromis entre l’exposition à la chaleur, la résistance aux impacts et aux frottements, et la quantité de travail de finition que vous pouvez accepter. Les pièces d’exposition en intérieur peuvent privilégier l’impression et le ponçage faciles. Les armures portées en convention exigent généralement un meilleur compromis entre rigidité et ténacité. Tout élément pouvant rester dans un coffre de voiture chaud ou sous le soleil d’été nécessite davantage de marge thermique. Les garnitures et sangles souples appartiennent à une famille de matériaux différente de celle des coques rigides. Les petits accessoires fins peuvent justifier un flux résine ou filament axé sur le détail. L’orientation reste importante quelle que soit l’étiquette de la bobine, car les données citées par le NIST sur l’angle des cordons montrent que la direction d’impression peut modifier sensiblement le comportement. [S03]
Un avertissement concernant les appellations est important : PLA+ et PLA Pro ne sont pas des termes normalisés s’ils ne sont pas reliés à une fiche technique nommée. Les propriétés doivent être considérées comme spécifiques à la marque, sauf si le fabricant publie de véritables données d’essai. Le PolyLite PLA Pro de Polymaker, par exemple, indique des températures de fléchissement sous charge de 59 °C à 0.45 MPa et de 58 °C à 1.8 MPa dans les conditions ISO 75. [S24] Cela ne rend pas équivalente chaque bobine « PLA Pro ». Pour les cas d’usage plus chauds, le guide ASA de Prusa constitue un meilleur exemple nommé : il annonce une résistance thermique jusqu’à 93 °C, avec une impression recommandée autour de 260 °C de température de buse et de 105 °C pour la première couche / 110 °C pour les autres couches du plateau. [S23] Cela ne rend pas tous les ASA identiques non plus, mais cela montre pourquoi le choix du matériau de cosplay doit reposer sur les conditions, et non sur l’image de marque.
- Accessoires d’exposition intérieure : le PLA ou les matériaux proches du PLA constituent généralement le point de départ le plus simple si la pièce reste à l’intérieur et loin de la chaleur. [S24]
- Port en convention : des produits de la famille PLA plus tenaces ou l’ASA peuvent être pertinents selon votre enceinte, votre environnement et votre tolérance au travail de finition. L’orientation et la planification des joints comptent toujours autant que le nom du matériau. [S03]
- Coffre de voiture chaud ou usage extérieur estival : les matériaux de type ASA constituent un point de départ plus sûr, car ils sont conçus avec une marge thermique plus élevée que les matériaux typiques de la famille PLA. [S23] [S24]
- Garnitures et sangles souples : utilisez des filaments flexibles lorsque la flexion et le confort comptent davantage qu’une coque peinte nette.
- Accessoires aux détails fins : la résine ou de petites configurations filament orientées détail peuvent réduire le nettoyage visible sur les très petites pièces, mais la charge supplémentaire de lavage, polymérisation et manipulation doit se justifier. [S20] [S22]
- Note sur la durabilité : une étiquette de filament « plus résistant » ne peut pas compenser un mauvais emplacement des joints ou une orientation faible des couches. [S03]
Vérification de la réalité du post-traitement (d’où vient réellement l’état de surface)
Les grandes impressions de cosplay sont généralement finies, et non simplement retirées du plateau puis peintes. Le résultat visible provient autant du flux de travail après impression que de la machine elle-même. L’ISO/ASTM 52902 est un garde-fou utile, car elle traite la capacité géométrique comme dépendante des mesures ; en clair, l’ajustement dimensionnel et la douceur visuelle ne sont pas la même chose. [S02]
Pour les pièces découpées, la première moitié de la chaîne est mécanique : retrait des supports → assemblage → travail des joints → mastic → ponçage. Si le modèle a été coupé intentionnellement, le plan des connecteurs peut simplifier fortement l’assemblage, et le flux de coupe de PrusaSlicer est pertinent, car il fournit des types de connecteurs conçus pour l’alignement de pièce à pièce. [S09] En pratique, le meilleur joint est à la fois facile à dissimuler visuellement et facile à renforcer mécaniquement.
Vient ensuite la moitié cosmétique : apprêt garnissant → peinture → vernis. L’apprêt garnissant révèle les creux et la texture d’impression, le ponçage les nivelle, la peinture rend les défauts plus visibles, et le vernis n’est beau que si la forme sous-jacente est déjà propre. Une hauteur de couche plus faible ou une buse plus petite peut réduire le temps de ponçage, mais ne rend pas automatiquement une pièce plus exacte ou plus susceptible de s’ajuster. L’ajustement dépend de l’orientation, des choix de slicer, de la répétabilité et du comportement de la machine ; la finition dépend de la chaîne de post-traitement qui suit. [S02]
Sécurité et espace de travail : ce qui est acceptable à domicile
Pour l’impression 3d pour cosplay courante, la première question ne concerne pas seulement le bruit ou l’odeur. Le NIOSH décrit l’impression 3D de bureau comme un flux de travail pouvant impliquer des particules ultrafines inférieures à 100 nanomètres, des produits chimiques ou solvants, de la chaleur, des pièces mobiles et des lasers pendant la maintenance de certains systèmes. [S04] Il publie aussi un guide de 40 pages, publication 2024-103, destiné aux écoles, bibliothèques, makerspaces et petites entreprises ; la même logique de contrôle s’applique bien aux ateliers domestiques. [S05] En pratique, les chambres, placards et coins mal ventilés sont de mauvais endroits pour l’impression régulière. Installez la machine dans un espace de travail dédié disposant d’un renouvellement d’air, d’une alimentation stable et d’un dégagement autour des pièces chaudes et mobiles.
Les flux de filament plus chauds exigent une prudence supplémentaire. L’impression d’ABS et d’ASA peut être attrayante pour des accessoires plus tolérants à la chaleur, mais les températures supérieures et les temps d’impression prolongés relèvent les exigences de contrôle de l’enceinte, de ventilation et de jugement concernant les impressions sans surveillance. Une revue de 2022 a rapporté des taux médians d’émission de particules de 2.2 × 10^10 particules/min pour l’ABS, de 6.0 × 10^8 particules/min pour le PLA et de 3.9 × 10^9 particules/min pour d’autres filaments ; ces données sont utiles pour le contexte de ventilation, mais ne constituent pas à elles seules un classement sûr/dangereux. [S25] La page sur les normes volontaires de la CPSC renvoie également à l’UL 2904, et le document UL inclut une condition d’essai utilisant une configuration d’imprimante qui permet un temps d’impression de quatre heures tout en extrudant le matériau. [S07] [S08] La conclusion est pratique : éloignez les flux plus chauds des espaces de vie et de sommeil, gérez volontairement le renouvellement d’air et soyez plus prudent lorsque vous laissez de longs travaux sans surveillance.
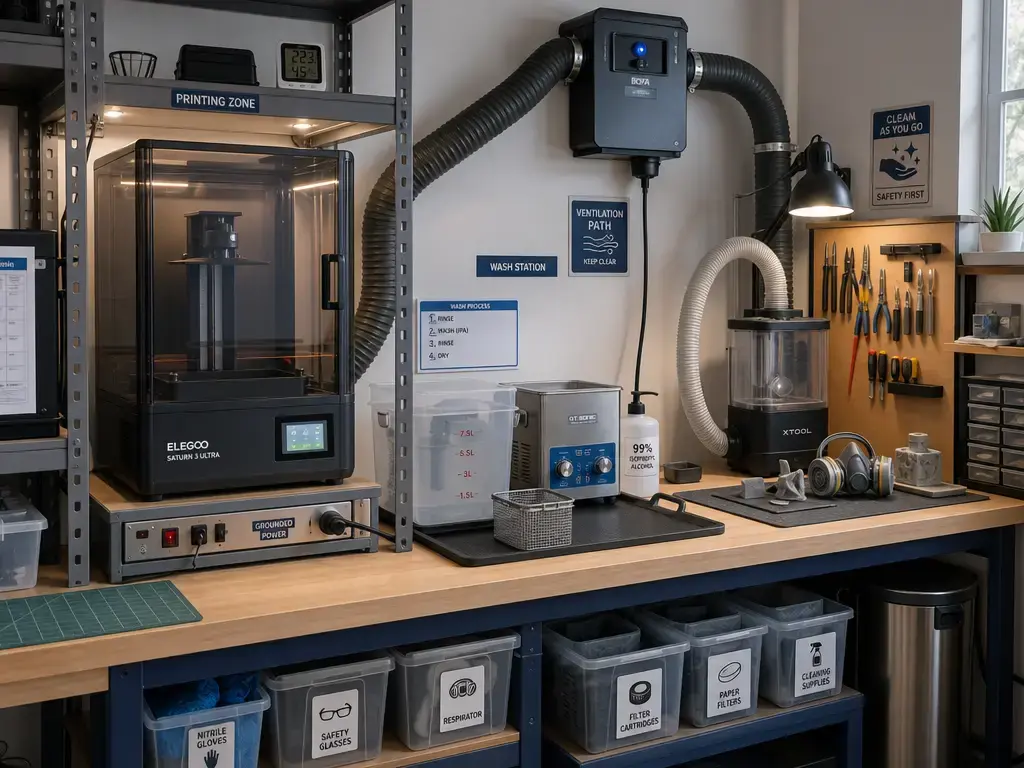
La résine ajoute une charge différente. Le NIOSH indique que la photopolymérisation en cuve peut libérer des particules de résine non polymérisée et des gaz, et que le nettoyage au solvant, notamment la manipulation d’IPA, apporte ses propres dangers. [S06] Les recommandations de sécurité de Formlabs demandent des gants en nitrile ou néoprène, une protection des yeux, des vêtements protecteurs et l’évitement des espaces fermés non ventilés, tout en insistant sur la manipulation soigneuse des solvants. [S21] Une installation domestique fonctionnelle nécessite donc des zones distinctes pour l’impression, le lavage aux solvants, la polymérisation et le nettoyage. Le ponçage et la finition prolongent encore la chaîne d’exposition : poussières de filament, poussières de résine polymérisée, poussières de mastic et brouillard de peinture en aérosol doivent tous être prévus. La hiérarchie pratique est simple : ne faites pas tourner des impressions régulières dans des chambres ou placards, ventilez l’impression et les étapes au solvant, séparez le lavage de résine des espaces de vie, contrôlez les poussières de ponçage et stockez la résine non polymérisée ainsi que les produits de nettoyage inflammables comme des matériaux actifs d’atelier plutôt que comme des fournitures de loisirs ordinaires. [S04] [S05] [S06] [S21]
Ce qui a changé en 2025–2026 pour l’impression de cosplay
Pour les acheteurs, le changement récent tient moins à une avancée unique qu’au fait que davantage d’imprimantes grand public ont franchi le seuil entre « possible pour le cosplay » et « pratique pour les grandes pièces ». Des plateaux plus grands, davantage de machines fermées, plus de chambres chauffées et des outils de découpage plus aboutis rendent la décision d’achat plus spécifique à la taille qu’auparavant. [S09]
Les exemples les plus nets se trouvent dans les catégories de taille actuelles. La A2L de Bambu pousse une machine grand public ouverte à 330 × 320 × 325 mm. [S10] La K2 Plus de Creality apporte une option grand public fermée de catégorie 350 avec un volume d’impression de 350 × 350 × 350 mm et une chambre à 60 °C. [S15] La Kobra 3 Max d’Anycubic et la Neptune 4 Max d’Elegoo montrent que les plateaux de catégorie 420 sont désormais des cibles d’achat réalistes pour une imprimante 3d grand format pour accessoires. [S16] [S17] Dans le même temps, les systèmes multi-outils ou à double buse rendent la lecture des petits caractères plus importante : les chiffres mono-buse, double-buse et volume total de la H2D diffèrent, et un essai indépendant souligne précisément combien cela peut être déroutant en pratique. [S12] [S13] Côté logiciel, les outils de coupe tenant compte des connecteurs, comme les options Plug, Dowel, Snap et queue d’aronde de PrusaSlicer, font désormais du découpage planifié une capacité normale et pertinente pour l’acheteur plutôt qu’une solution de contournement réservée aux experts. [S09]
Choisir la meilleure imprimante 3D pour le cosplay (cadre de décision + note de mise à jour)
Il n’existe pas de gagnante universelle pour la meilleure imprimante 3d pour le cosplay. Si votre plus grande pièce réelle tient dans une enceinte de 256 mm, une machine de cette catégorie peut suffire. Si vous souhaitez plus de place pour les casques ou plaques d’armure sans passer à un encombrement géant, les machines fermées de 300 mm et 350 mm constituent le juste milieu pratique. Si votre objectif principal est de réduire les joints sur les grands accessoires et les panneaux d’armure plus grands, c’est la catégorie 420 mm qui modifie le plus le flux de travail. La bonne réponse est la catégorie d’imprimante qui correspond à la véritable boîte englobante du modèle, au matériau que vous prévoyez réellement d’utiliser et à la charge de finition que vous pouvez absorber de manière réaliste. [S11] [S14] [S15] [S16]
Mis à jour le : 5 septembre 2026. Les caractéristiques, le firmware, les consignes de sécurité, la disponibilité et les prix doivent être revérifiés immédiatement avant publication. Cette vérification compte car le volume utile peut différer sensiblement du volume annoncé sur les systèmes multi-outils. La H2D de Bambu passe de 325 × 320 × 325 mm en mono-buse à 300 × 320 × 325 mm en double-buse, tandis que la Pro3 Plus de Raise3D descend à 255 × 300 × 605 mm en fonctionnement à double extrudeur. [S12] [S19]
FAQ
Quelle est la meilleure imprimante 3D pour les accessoires de cosplay ?
Il n’existe pas de machine unique optimale pour chaque accessoire. Une imprimante fermée de catégorie 256 peut prendre en charge de nombreuses petites pièces et accessoires, tandis que les machines de catégories 300 et 350 réduisent le découpage des pièces plus volumineuses. Si les longs corps d’accessoires ou les très grandes pièces courbes sont l’objectif principal, les plateaux de catégorie 420 sont beaucoup plus tolérants. [S11] [S14] [S15] [S16]
Quelle est la meilleure imprimante 3D pour les armures de cosplay ?
Pour une armure, le meilleur choix est généralement la catégorie d’imprimante qui accueille le casque, la plaque de torse ou la coque d’épaule avec le moins de découpes, tout en correspondant à votre flux de matériau. Les machines fermées de catégories 300 ou 350 constituent souvent la réponse la plus équilibrée, tandis que les grands plateaux ouverts de catégorie 420 réduisent les joints mais exigent davantage de l’emplacement dans le local et du contrôle des matériaux. [S14] [S15] [S16]
Ai-je besoin d’une imprimante 3D grand format pour les accessoires, ou puis-je découper les pièces ?
Vous pouvez tout à fait découper volontairement les pièces, et de nombreux fabricants expérimentés le font. Les joints planifiés sont généralement préférables aux joints imposés. L’outil de coupe de PrusaSlicer prend en charge les modes Plug, Dowel, Snap et queue d’aronde, ce qui aide à l’alignement et à l’assemblage. Une imprimante grand format réduit principalement la fréquence à laquelle vous devez découper. [S09]
La FDM/FFF ou la résine est-elle meilleure pour l’impression 3D de cosplay ?
La FDM/FFF est généralement le choix par défaut pour les armures portables et les grands accessoires, car elle passe mieux à l’échelle et est plus facile à assembler et à finir. La résine s’utilise mieux comme flux complémentaire pour les pièces détaillées, les maîtres et les petits accessoires, mais elle ajoute lavage, polymérisation, manipulation de solvants et besoins de ventilation plus stricts. [S06] [S21] [S22]
Quel volume d’impression faut-il pour les casques et plastrons de cosplay ?
Commencez par la méthode de la boîte englobante. Ouvrez le fichier réel, relevez les dimensions dans le slicer, puis comparez-les au X/Y/Z utile. En pratique, les machines de catégorie 256 imposent davantage de découpage, celles de catégorie 300 sont davantage capables pour les armures, celles de catégorie 350 conviennent mieux aux casques et les plateaux de catégorie 420 rendent les impressions monoblocs plus plausibles. [S11] [S14] [S15] [S16]
Les imprimantes à double buse ou double extrudeur réduisent-elles le volume d’impression utile ?
Oui. C’est l’un des pièges de spécification les plus faciles à manquer. La H2D de Bambu indique 325 × 320 × 325 mm pour l’impression mono-buse, 300 × 320 × 325 mm pour l’impression double-buse et 350 × 320 × 325 mm comme volume total à deux buses, ce qui ne forme pas un seul espace de travail continu. La Pro3 Plus de Raise3D descend également à 255 × 300 × 605 mm en mode double extrudeur. [S12] [S19]
Comment évaluer l’exactitude par rapport à la résolution lorsque les pièces doivent s’ajuster ?
N’utilisez pas la hauteur de couche comme substitut de l’ajustement. L’ISO/ASTM 52902 traite la capacité géométrique comme dépendante des références et des mesures ; l’exactitude, la répétabilité, la résolution et l’état de surface doivent donc être évalués séparément. Le test pratique consiste à déterminer si les dimensions réelles de la pièce, le plan des joints et la répétabilité produisent un assemblage qui s’ajuste. [S02]
Sources
- S01 — ISO. ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. Consulté le 5 septembre 2026. https://www.iso.org/standard/74514.html
- S02 — ISO. ISO/ASTM 52902:2023 — Artéfacts d’essai — Évaluation de la capacité géométrique. Consulté le 5 septembre 2026. https://www.iso.org/standard/79683.html
- S03 — NIST. NIST IR 8059 — Normes d’essais de matériaux pour la fabrication additive de matériaux polymères. Consulté le 5 septembre 2026. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- S04 — CDC/NIOSH. L’impression 3D sûre concerne tout le monde, partout. Consulté le 5 septembre 2026. https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html
- S05 — CDC/NIOSH. Approches pour une impression 3D sûre : guide pour les utilisateurs de makerspaces, écoles, bibliothèques et petites entreprises. Consulté le 5 septembre 2026. https://www.cdc.gov/niosh/docs/2024-103/pdfs/2024-103.pdf
- S06 — CDC/NIOSH. Impression 3-D de bureau par photopolymérisation en cuve en toute sécurité. Consulté le 5 septembre 2026. https://www.cdc.gov/niosh/media/pdfs/2025/01/Safe-3D-Printing.pdf
- S07 — U.S. CPSC. Fabrication additive/impression 3D — Normes volontaires. Consulté le 5 septembre 2026. https://www.cpsc.gov/Regulations-Laws–Standards/Voluntary-Standards/Additive-Manufacturing-3D-Printing
- S08 — UL. ANSI/CAN/UL 2904 (1re édition). Consulté le 5 septembre 2026. https://chemicalinsights.ul.org/wp-content/uploads/2022/12/ANSI-UL-2904_1_en.pdf
- S09 — Base de connaissances Prusa. Outil de coupe. Consulté le 5 septembre 2026. https://help.prusa3d.com/article/cut-tool_1779
- S10 — Bambu Lab. Bambu Lab A2L — Spécifications techniques. Consulté le 5 septembre 2026. https://bambulab.com/en/a2l/specs
- S11 — Boutique Bambu Lab USA. Page produit et spécifications Bambu Lab P1S. Consulté le 5 septembre 2026. https://us.store.bambulab.com/products/p1s
- S12 — Boutique Bambu Lab USA. Page produit et spécifications Bambu Lab H2D. Consulté le 5 septembre 2026. https://us.store.bambulab.com/products/h2d
- S13 — Tom’s Hardware. Test de la Bambu Lab H2D. Consulté le 5 septembre 2026. https://www.tomshardware.com/3d-printing/bambu-lab-h2d-review
- S14 — Prusa. Page officielle produit et spécifications CORE One L. Consulté le 5 septembre 2026. https://www.prusa3d.com/p/core-one-l/
- S15 — Creality. Série K2 d’imprimantes 3D — Spécifications de la K2 Plus. Consulté le 5 septembre 2026. https://www.creality.com/products/k2-series
- S16 — Boutique Anycubic. Spécifications de la Kobra 3 Max Combo. Consulté le 5 septembre 2026. https://store.anycubic.com/products/kobra-3-max-combo
- S17 — Elegoo. Page produit et spécifications de la Neptune 4 Max. Consulté le 5 septembre 2026. https://www.elegoo.com/collections/fdm-printers/products/neptune-4-max-fdm-3d-printer
- S18 — QIDI Tech. Spécifications techniques de la QIDI Plus 4. Consulté le 5 septembre 2026. https://qidi3d.com/pages/qidi-plus-4-techspecs
- S19 — Raise3D. Page produit Pro3 Plus et spécifications du volume d’impression. Consulté le 5 septembre 2026. https://www.raise3d.com/products/raise3d-pro3-plus-3d-printer/
- S20 — Boutique Anycubic. Spécifications de la Photon Mono M7 Max. Consulté le 5 septembre 2026. https://store.anycubic.com/products/photon-mono-m7-max
- S21 — Formlabs. Sécurité avec les produits SLA Formlabs. Consulté le 5 septembre 2026. https://formlabs.com/support/Safety-Formlabs-SLA-printers
- S22 — Formlabs. Quel post-traitement est requis ? Consulté le 5 septembre 2026. https://formlabs.com/support/What-post-processing-is-required
- S23 — Base de connaissances Prusa. ASA. Consulté le 5 septembre 2026. https://help.prusa3d.com/article/asa_1809?product=mmu1
- S24 — Polymaker. PolyLite PLA Pro — page produit et tableau de caractéristiques. Consulté le 5 septembre 2026. https://shop.polymaker.com/products/polylite-pla-pro
- S25 — Building and Environment. Revue des caractéristiques d’émission et des stratégies de contrôle des particules émises par l’impression 3D par dépôt de filament fondu (FDM). Consulté le 5 septembre 2026. https://www.sciencedirect.com/science/article/pii/S0360132322005819
- S26 — TechRadar. Test de la Bambu Lab A2L. Consulté le 5 septembre 2026. https://www.techradar.com/pro/bambu-lab-a2l-3d-printer-review
- S27 — Tom’s Hardware. Test de la Bambu Lab P1S. Consulté le 5 septembre 2026. https://www.tomshardware.com/reviews/bambu-lab-p1s
- S28 — Tom’s Hardware. Test de l’imprimante 3D Prusa CORE One L. Consulté le 5 septembre 2026. https://www.tomshardware.com/3d-printing/prusa-core-one-l-3d-printer-review
- S29 — TechRadar. Test de l’Original Prusa Core One L. Consulté le 5 septembre 2026. https://www.techradar.com/pro/original-prusa-core-one-l-review
- S30 — Tom’s Hardware. Test de l’Anycubic Kobra 3 Max Combo. Consulté le 5 septembre 2026. https://www.tomshardware.com/3d-printing/anycubic-kobra-3-max-combo-review
- S31 — Tom’s Hardware. Test de l’Elegoo Neptune 4 Max. Consulté le 5 septembre 2026. https://www.tomshardware.com/3d-printing/elegoo-neptune-4-max-review
- S32 — TechRadar. Test de l’Elegoo Neptune 4 Max. Consulté le 5 septembre 2026. https://www.techradar.com/pro/elegoo-neptune-4-max-review
- S33 — 3DPrint.com. Qidi Plus 4 : test de l’imprimante 3D, plus chaude que la concurrence ? Est-elle sûre ? Consulté le 5 septembre 2026. https://3dprint.com/313877/qidi-plus-4-3d-printer-review-hotter-than-the-competition-is-it-safe/