
Überblick und schnelle Entscheidungshilfe
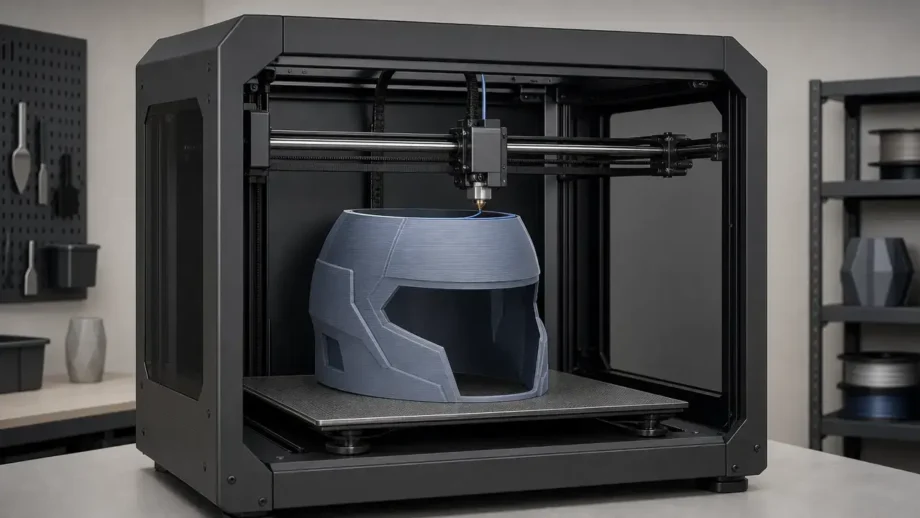
Der beste 3D-Drucker für Cosplay ist meist die Druckerklasse, in die Ihr größtes tatsächliches Teil mit den wenigsten Kompromissen passt, nicht die Maschine mit der längsten Funktionsliste. Für die meisten Cosplay-Requisiten und viele Teile von Cosplay-Rüstungen ist FDM/FFF die praktische Standardwahl: Das Verfahren lässt sich gut skalieren, Teile sind leichter zu teilen und zusammenzufügen, und die Nachbearbeitung ist meist angenehmer als bei Harz. In der Normensprache heißen diese beiden Verfahrensfamilien Materialextrusion und Bad-Photopolymerisation. [S01]
Messen Sie vor dem Kauf die Datei in ihrer vorgesehenen Druckausrichtung und vergleichen Sie sie mit dem nutzbaren Raum des Druckers, nicht nur mit der beworbenen Bauraumgröße. Auch Sicherheit gehört in diese erste Entscheidung: NIOSH beschreibt Desktop-3D-Druck als Arbeitsablauf mit mehreren Gefahren, darunter ultrafeine Partikel, Chemikalien oder Lösungsmittel, Hitze, bewegliche Teile und bei einigen Systemen Laser während der Wartung. Die Behörde veröffentlicht außerdem einen eigenen 40-seitigen Leitfaden zu Schutzmaßnahmen. [S04] [S05]
| Cosplay-Bedarf | Passende Druckerklasse | Praktische Mindestdaten | Beispiele, sofern durch Belege gestützt |
|---|---|---|---|
| Kleine Requisiteneinsätze, Detailteile, Helmverzierungen | Geschlossener FDM-Drucker der 256-mm-Klasse | Etwa 256 × 256 × 256 mm, stabiler PLA-/PETG-Ablauf, verlässliche Slicer-Unterstützung | Bambu Lab P1S ist ein durch Belege gestütztes geschlossenes Beispiel der 256-mm-Klasse. Einschränkung: Viele Helmdateien erfordern in der 256er-Klasse weiterhin Kompromisse bei der Ausrichtung oder eine Aufteilung. [S11] [S27] |
| Helmschalen, Unterarm- oder Schienbeinpanzer, mittelgroße Requisiten | Geschlossener FDM-Drucker der 300-mm-Klasse | Ungefähr 300 mm in X/Y, größere Z-Höhe, zuverlässige Betthaftung, gut handhabbarer Ablauf für geteilte Teile | Prusa CORE One L ist ein durch Belege gestütztes geschlossenes Beispiel der 300-mm-Klasse. Einschränkung: 300 × 300 × 330 mm bieten mehr Spielraum als die 256er-Klasse, doch viele vollständige Helme verlangen weiterhin eine geschickte Ausrichtung oder Aufteilung. [S14] [S28] [S29] |
| Große Rüstungsplatten, lange Requisitenläufe, große gekrümmte Teile | Offener großformatiger FDM-Drucker der 420-mm-Klasse | Etwa 420 × 420 × 500 mm, steife Kinematik, realistischer Ablauf für lange Drucke | Anycubic Kobra 3 Max Combo ist ein durch Belege gestütztes Beispiel der 420-mm-Klasse. Einschränkung: Der riesige offene Rahmen und die Druckbettgrenze von 90 °C verschärfen die Abwägung bei Platzbedarf und Materialverarbeitung. [S16] [S30] |
| Sehr feine Anbauteile, Embleme oder Urmodelle zum Abformen | Harzdrucker als Zweitgerät | Detailorientierter Ablauf, Wasch- und Nachhärteplatz, konsequente Schutzausrüstung und Lüftung | Harz gezielt für Detailteile verwenden, statt es zum Standard für übergroße tragbare Rüstungsteile zu machen. [S01] [S06] [S21] [S22] |
Genaue Preise, Verfügbarkeit, Firmwareverhalten und mitgeliefertes Zubehör sollten unmittelbar vor Veröffentlichung oder Kauf erneut geprüft werden.
So haben wir ausgewählt – und so sollten Sie messen: zuerst die Größenprüfung
Diese Auswahl beginnt bei der Methode, nicht bei der Marke. Ein Drucker eignet sich nur dann gut für Cosplay, wenn das gewünschte Teil tatsächlich hineinpasst und jede Empfehlung sowohl durch offizielle Daten als auch durch mindestens einen unabhängigen Praxistest gestützt wird. Die Größenprüfung ist einfach: 1) STL- oder CAD-Datei im Slicer öffnen und den umschließenden Quader ablesen, 2) diesen mit den nominellen X-/Y-/Z-Grenzen des Druckers vergleichen, 3) Einschränkungen des nutzbaren Volumens wie Spülwege, Druckkopfüberlappung, Randabstände oder Dualextruder-Grenzen berücksichtigen und 4) entscheiden, ob das Teil in einem Stück oder durch geplantes Aufteilen gedruckt werden soll. Die Klassen 256, 300, 350 und 420 mm helfen beim Einkauf, sind aber nur Orientierungshilfen. Ein „350-mm-Drucker“ garantiert nicht, dass jeder Helm hineinpasst. [S02]
Einige Begriffe sollten klar getrennt werden. Genauigkeit beschreibt, wie nahe die Maße des fertigen Teils an den Sollmaßen liegen. Wiederholbarkeit beschreibt, wie konstant der Drucker dasselbe Ergebnis erneut erreicht. Auflösung ist der kleinste Bewegungs- oder Merkmalschritt, den die Maschine anstreben kann. Oberflächengüte ist die sicht- oder fühlbare Qualität des fertigen Teils. ISO/ASTM 52902 erinnert Käufer unter anderem daran, dass Aussagen zur geometrischen Leistungsfähigkeit von Benchmark und Messung abhängen. Eine geringe Schichthöhe bedeutet deshalb nicht automatisch bessere Passung. [S02] Das zählt noch stärker bei Druckern mit mehreren Werkzeugköpfen. Bambu Labs H2D nennt 325 × 320 × 325 mm im Einzeldüsenmodus, 300 × 320 × 325 mm im Zweidüsenmodus und 350 × 320 × 325 mm als Gesamtvolumen für zwei Düsen. Letzteres ist nicht dasselbe wie ein durchgehend nutzbarer Druckquader. [S12] Raise3Ds Pro3 Plus zeigt dasselbe Muster in anderer Form: 300 × 300 × 605 mm für Einzelextrusion und 255 × 300 × 605 mm für Dualextrusion. [S19]
FDM/FFF ist meist die Standardwahl für Cosplay-Rüstungen und große Requisiten
FDM/FFF ist die im Hobbybereich übliche Bezeichnung für die normativ als Materialextrusion bezeichnete Verfahrensfamilie. Dabei legt eine beheizte Düse thermoplastisches Filament Bahn für Bahn und Schicht für Schicht ab, bis das Teil fertig ist. Für Cosplay lässt sich so leicht von kleinen Accessoires zu großen Schalen skalieren; Teile sind einfacher aufzuteilen und wieder zu verkleben, und das übliche anschließende Schleifen und Grundieren ist weniger anspruchsvoll. ISO/ASTM 52900 bildet die terminologische Grundlage dieser Verfahrensfamilie. [S01]
Deshalb beginnt so viel 3D-Druck für Cosplay mit Filament. Große tragbare Schalen, Rüstungsplatten und Requisitenkörper lassen sich mit Materialextrusion in der Regel leichter dimensionieren, drucken, reparieren und nachbearbeiten als in einem vorrangig harzbasierten Ablauf.
Der Haken ist das mechanische Verhalten. Materialextrudierte Teile sind anisotrop, verhalten sich also nicht in jeder Richtung gleich. NIST IR 8059 behandelt Einflüsse des Rasterwinkels und zitiert Literatur mit Modulverringerungen in der Größenordnung von 11% bis 37%. Deshalb ist die Ausrichtung eine konstruktive und nicht nur kosmetische Entscheidung. [S03] Bei Rüstungen ist Festigkeit nicht dasselbe wie Haltbarkeit, und beides unterscheidet sich von Wärmebeständigkeit. Festigkeit beschreibt die Belastung bis zum Versagen. Haltbarkeit beschreibt, wie gut das Teil Handhabung, Transport, wiederholtes Tragen und kleine Stöße übersteht. Wärmebeständigkeit bestimmt, ob es bei heißer Umgebung seine Form behält. Eine Schale aus einem angeblich „stärkeren“ Filament kann trotzdem reißen, wenn ihre Schichten auseinandergezogen werden. Ein zähes tragbares Teil kann im heißen Auto dennoch weich werden. In der Praxis ist der beste 3D-Drucker für Cosplay-Rüstungen meist derjenige, mit dem sich Ausrichtung, Haftung und Wiederholbarkeit bei großen Teilen kontrollieren lassen, nicht einfach der mit dem größten beworbenen Bauraum. Harz bleibt relevant, vor allem aber als ergänzendes Verfahren für Detailteile, Embleme und Urmodelle statt als Standardweg für vollständige tragbare Schalen. [S03]
Harzdruck: Für Detailteile geeignet, aber keine Standardwahl für tragbare Rüstungen
In der Normensprache gehören übliche Desktop-Harzverfahren zur Bad-Photopolymerisation. Dabei härtet Licht flüssiges Harz Schicht für Schicht aus. Das eignet sich für scharfe Embleme, feine Paneeldetails, kleine Accessoires und Urmodelle zum Abformen, bei denen sichtbare Nacharbeit wichtiger ist als reine Bauteilgröße. ISO/ASTM 52900 bildet auch hier die terminologische Grundlage. [S01] Ein großer Harzdrucker kann auf dem Papier beeindruckend wirken: Anycubics Photon Mono M7 Max nennt 298 × 164 × 300 mm Druckvolumen, 46 × 46 μm XY-Auflösung und einen Schichthöhenbereich von 0.01 bis 0.15 mm. Selbst dieses große Harzbeispiel ist gegenüber vielen großformatigen Filamentdruckern schmal; bei vielen Rüstungsprojekten bleibt daher eine Aufteilung nötig. [S20]
Für tragbare Rüstungen ist Harz meist die Ausnahme. Starre nachgehärtete Teile können an hautberührenden Kanten weniger nachgiebig sein, und jedes Mal kommen Waschen, Nachhärten und Reinigen hinzu. NIOSH weist darauf hin, dass Bad-Photopolymerisation Partikel unausgehärteten Harzes und Gase freisetzen kann. Lösungsmittelreinigung schafft zusätzliche Probleme, einschließlich des Bedarfs an Lüftung und Schutzmaßnahmen. [S06] Formlabs erklärt außerdem, dass Drucker der Generation Form 4 und Form 4L 405-nm-LEDs statt eines Lasers verwenden. Die Sicherheitshinweise verlangen Lüftung, Nitril- oder Neoprenhandschuhe, Augenschutz und das Vermeiden geschlossener, unbelüfteter Räume. [S21] Auch die Nachbearbeitungshinweise stellen die Lösungsmittelwäsche in den Mittelpunkt, üblicherweise mit IPA oder TPM. [S22] Für Cosplay eignet sich Harz daher meist am besten als ergänzender Detailprozess, nicht als Standard für große tragbare Schalen.
Zentrale Kaufkriterien für Cosplay: die unverzichtbaren Punkte
Für den besten 3D-Drucker für Cosplay-Requisiten oder Rüstungen sollten Sie in dieser Reihenfolge prüfen: tatsächliche Passung, Materialverarbeitung, Zuverlässigkeit und Durchsatz bei langen Drucken, Nachbearbeitungsaufwand und Sicherheit. Ein werblich beeindruckender Drucker kann für Cosplay ungeeignet sein, wenn das Teil nicht in den nutzbaren Bauraum passt, der Raum Hitze oder Emissionen nicht bewältigt oder jede große Schale zu einem Nachbearbeitungsprojekt voller Reparaturen wird. NIOSHs Gefahrenübersicht und Leitfaden 2024-103 erinnern daran, dass Standort und Schutzmaßnahmen zur Kaufentscheidung gehören und nicht nachträglich bedacht werden sollten. [S04] [S05]
- Bauraum und nutzbares Volumen. Prüfen Sie den umschließenden Quader der Datei im Slicer statt nur die Spitzenangabe. Zwei Düsen, Spülbereiche, Bettränder und Druckkopfüberlappungen können praktisch nutzbaren Platz verringern. [S12] [S19]
- Anforderungen an Gehäuse und Bauraum. Entscheiden Sie früh, ob Sie für Schutz vor Zugluft, Geruchskontrolle oder heißer zu verarbeitende Materialien einen geschlossenen Drucker brauchen.
- Strategie für die Betthaftung. Große Cosplay-Teile stehen und fallen mit den ersten Schichten. Eine stabile Platte, eine zuverlässige Nivellierungsroutine und das Temperaturverhalten des Druckbetts zählen daher mehr als spektakuläre Geschwindigkeitsversprechen.
- Zuverlässigkeit bei langen Drucken. Rüstungsschalen und große Requisiten sind Marathonaufträge. Eine Maschine, die ihre Kalibrierung hält und Unterbrechungen auffangen kann, ist mehr wert als eine hohe Datenblattgeschwindigkeit allein.
- Geräuschpegel, Stellfläche und Aufstellort. Ein großer 3D-Drucker für Cosplay kann den Schreibtisch oder eine Werkstattecke beherrschen, noch bevor die erste Spule eingelegt ist.
- Slicer-Werkzeuge zum Schneiden und Verbinden. Geplantes Teilen gehört zum Ablauf und ist kein Fehlerfall. PrusaSlicers Schneidwerkzeug unterstützt Plug, Dowel, Snap und einen Schwalbenschwanzmodus. Das hilft, wenn Helm, Brustschale oder Requisitenkörper bewusst geteilt werden müssen. [S09]
- Düsensortiment. Prüfen Sie, ob übliche Düsengrößen und verschleißfeste Varianten für grobe Schalen oder feinere Detailarbeiten leicht erhältlich sind.
- Ersatzteile und Support. Riemen, Düsen, Platten, Sensoren und Hotend-Teile sollten sich problemlos ersetzen lassen.
- Nachbearbeitungsaufwand. Der beste Cosplay-Drucker stellt das Teil nicht nur her, sondern hinterlässt eine Oberfläche, die Sie mit realistischem Aufwand schleifen, grundieren und lackieren können.
- Sicherheit und Lüftung. Wenn Drucker- oder Materialwahl mehr Hitze, Lösungsmittel oder Emissionen bedeuten, muss sich das auf Betriebsort und Vorgehen auswirken. [S04] [S05]
Druckerklassen mit durch Belege gestützten Beispielen
Es gibt keinen universellen Sieger als bester 3D-Drucker für Cosplay. Belastbarer sind Empfehlungen nach Klasse und Einsatz, denn ein kleines Accessoire-Set, ein vollständiger Helm und ein langer Requisitenlauf stellen unterschiedliche Anforderungen. Industrielle Pellet-, Roboterarm- und Metallsysteme liegen außerhalb dieses Artikels. Die folgenden Empfehlungen stützen sich bei jedem Modell auf offizielle Daten und mindestens einen unabhängigen Praxistest. Wird ein Modell nur anhand seines Datenblatts besprochen, gilt es als Klassenbeispiel, nicht als abschließende Empfehlung. [S11] [S27] [S14] [S28]
Die geschlossene 256-mm-Klasse ist für viele Käufer der kompakte Einstieg. Bambus P1S prägt diese Kategorie mit 256 × 256 × 256 mm Bauraum, 300 °C maximaler Hotend-Temperatur, 100 °C maximaler Bauplattentemperatur und 500 mm/s maximaler Druckkopfgeschwindigkeit; unabhängige Praxistests liegen vor. [S11] [S27] Für Cosplay ist er damit eine belastbare Wahl für kleinere Requisiten, wiederholbar gedruckte Accessoires und Rüstungsteile, die ohnehin geteilt werden sollen. Einschränkung: Die 256er-Klasse erfordert bei Helmen mehr Teilungen und Ausrichtungskompromisse als größere Klassen.
In der geschlossenen 300-mm-Klasse wird die Arbeit an Rüstungen weniger beengt. Prusas CORE One L nennt 300 × 300 × 330 mm Bauraum, einen aktiv beheizten Bauraum bis 60 °C, eine 290 °C heiße Düse und ein 120 °C warmes Druckbett. Zwei unabhängige Tests stehen zur Verfügung. [S14] [S28] [S29] Für Cosplay-Käufer, die ein besser kontrolliertes Gehäuse und mehr thermischen Spielraum als bei einem einfachen offenen Gerät möchten, ist das ein durch Belege gestützter Aufstieg. Einschränkung: Selbst bei 300 × 300 mm in X/Y brauchen viele vollständige Helme sorgfältige Ausrichtung oder geplante Teilung.
In der geschlossenen 350-mm-Klasse werden einteilige Helme plausibler, sind aber weiterhin nicht garantiert. Crealitys K2 Plus ist hier das prägende offizielle Beispiel: 350 × 350 × 350 mm Bauraum, 600 mm/s maximale Druckgeschwindigkeit, 30,000 mm/s² Beschleunigung, 350 °C Düsentemperatur, 120 °C Betttemperatur, 60 °C Bauraumtemperatur und 35 kg Nettogewicht. [S15] Für Cosplay ist das attraktiv, weil sich größere Rüstungsplatten und voluminösere Helme leichter ohne ungünstige Schnitte platzieren lassen. Einschränkung: Die 350er-Klasse bedeutet nicht „niemals teilen“, und ein geschlossenes 35-kg-Gerät braucht ausreichend Platz und eine stabile Unterlage.
Die offene großformatige 420-mm-Klasse kommt unter Verbraucherdruckern einem vorrangig einteiligen Cosplay-Ablauf am nächsten. Anycubics Kobra 3 Max Combo nennt 420 × 420 × 500 mm Bauraum, 300 mm/s empfohlene und 600 mm/s maximale Geschwindigkeit, 10,000 mm/s² Beschleunigung, eine 300 °C heiße Düse und ein 90 °C warmes Druckbett. Ein unabhängiger Praxistest liegt vor. [S16] [S30] Elegoos Neptune 4 Max ist eine weitere durch Belege gestützte Option mit großem Druckbett: 420 × 420 × 480 mm, 500 mm/s Maximalgeschwindigkeit und eine 300 °C heiße Düse, ergänzt durch unabhängige Tests. [S17] [S31] [S32] Diese Geräte passen gut in die Kategorie großformatiger 3D-Drucker für Requisiten. Einschränkung beim Kobra 3 Max: riesige Stellfläche; offener Rahmen und die Bettgrenze von 90 °C machen die Verarbeitung heißer Materialien weniger fehlertolerant. Einschränkung beim Neptune 4 Max: ABS oder ASA lassen sich auf dem Papier auch offen drucken, Komfort und Verzugsfestigkeit sind jedoch wesentlich weniger vorhersehbar als bei einem gut eingehausten Gerät. [S16] [S17]
Einige angrenzende Optionen verdienen eigene Erwähnung. Bambus A2L ist ein offenes großformatiges Beispiel mit 330 × 320 × 325 mm Bauraum, 80 °C maximaler Bett- und 300 °C maximaler Düsentemperatur, 500 mm/s angegebener Geschwindigkeit, 12.8 kg Gewicht und unabhängiger Testabdeckung. [S10] [S26] Einschränkung: Die Größe ist für Cosplay-Teile aus PLA und PETG attraktiv, doch die offene Bauweise und die Bettgrenze von 80 °C passen weniger gut zu heißer zu verarbeitenden Rüstungsmaterialien. Bambus H2D ist differenzierter zu betrachten: Offiziell werden 325 × 320 × 325 mm im Einzeldüsenmodus, 300 × 320 × 325 mm im Zweidüsenmodus und 350 × 320 × 325 mm als Gesamtvolumen beider Düsen genannt. Ein unabhängiger Test betont ausdrücklich, wie umständlich das in der Praxis sein kann. [S12] [S13] Einschränkung: Lesen Sie „350 mm“ nicht als durchgehend nutzbaren Zweidüsen-Arbeitsraum. QIDIs Plus 4 ist eine durch Belege gestützte heiße, geschlossene Option mit 305 × 305 × 280 mm, bis zu 65 °C Bauraumtemperatur, bis zu 370 °C Druckkopftemperatur, bis zu 120 °C Betttemperatur, 600 mm/s Maximalgeschwindigkeit und bis zu 20,000 mm/s² Beschleunigung. [S18] [S33] Einschränkung: Seine Materialmöglichkeiten sind groß, die X-/Y-Fläche bleibt aber kleiner als bei Cosplay-Geräten der 350er- und 420er-Klasse. Raise3Ds Pro3 Plus bleibt relevant, wenn sehr hohe Teile oder Dualextrusion wichtig sind: 300 × 300 × 605 mm bei Einzelextrusion und 255 × 300 × 605 mm bei Dualextrusion. [S19] Einschränkung: Der Dualmodus verkleinert den nutzbaren X-Bereich so stark, dass dies für Cosplay-Anordnungen relevant wird.
Bauraum und nutzbares Volumen: Teile bewusst aufteilen
Der nominelle Bauraum ist der Quader aus dem Datenblatt. Das nutzbare Volumen ist der kleinere Raum, der nach Berücksichtigung von Randabständen, Spülbewegungen, Druckkopfgrenzen, Zweidüsenüberlappung sowie der für Festigkeit oder Stützen nötigen Orientierung bleibt. Das zählt, weil Helm oder Brustplatte auf dem Papier passen und nach dem Drehen im Slicer trotzdem nicht mehr druckbar sein können. Bambus H2D zeigt das deutlich: Seine Angaben für eine Düse, zwei Düsen und das Gesamtvolumen unterscheiden sich. [S12] Raise3Ds Pro3 Plus verdeutlicht dasselbe bei einem hohen Drucker: Dualextrusion reduziert den nutzbaren X-Bereich von 300 mm auf 255 mm. [S19]
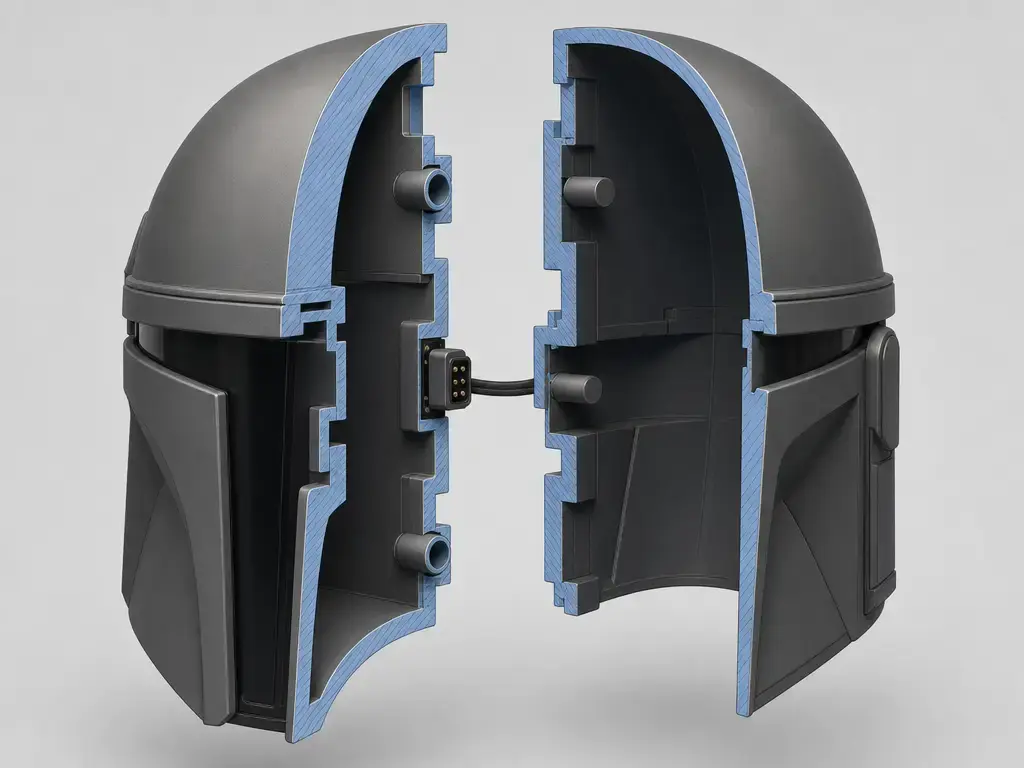
Wenn ein Teil nicht passt, ist geplantes Aufteilen oft der bessere Arbeitsablauf und keine Niederlage. Materialextrusion ist anisotrop, deshalb beeinflussen Nahtposition und Druckausrichtung die endgültige Festigkeit. NIST IR 8059 zitiert Rasterwinkeleffekte mit Modulverringerungen von ungefähr 11% bis 37%. Auch versteckte Nähte sind daher mechanische Entscheidungen. [S03] Bei Helmen lassen sich Nähte entlang von Visierlinien, Übergängen der Verzierungen oder Lüftungsbändern verstecken. Brustplatten können entlang natürlicher Paneellinien oder unter erhabenen Details geteilt werden. Lange Requisiten teilen Sie dort, wo die Geometrie es ohnehin nahelegt, etwa zwischen Griff und Klinge oder Lauf und Gehäuse. PrusaSlicers Schneidwerkzeug unterstützt hier Plug, Dowel, Snap und Schwalbenschwanzverbindungen für die Ausrichtungsplanung. [S09]
- Das Modell zuerst nach Festigkeit ausrichten, nicht nur nach Bequemlichkeit im Slicer.
- An versteckten Nähten oder natürlichen Paneelgrenzen teilen.
- Ausrichtungsmerkmale ergänzen, damit sich die Abschnitte eindeutig zueinander positionieren.
- Verbindungen verstärken, die bei der Handhabung tatsächlich belastet werden.
- Vor dem endgültigen Verkleben die Passung prüfen.
- Abschnitte verkleben.
- Naht spachteln.
- Schleifen, bis die Oberfläche wie ein einziges Teil wirkt.
Geschwindigkeitsversprechen und realer Cosplay-Durchsatz: Helme über Nacht, Rüstungen über Tage
Geschwindigkeitsangaben von Druckern müssen verständlich entschlüsselt werden. Maximale Druckkopfgeschwindigkeit beschreibt, wie schnell sich das Bewegungssystem unter bestimmten Bedingungen bewegen kann. Beschleunigung beschreibt, wie schnell es diese Geschwindigkeit erreicht. Volumenstrom bezeichnet die Menge geschmolzenen Kunststoffs, die das Hotend tatsächlich fördern kann. Schichthöhe und Düsengröße verändern den Materialauftrag pro Bahn. Stützstrukturen, Kühlung und scharfe Geometrien erzwingen ein langsameres Tempo. Weil all das zusammenwirkt, ist die wichtigste Kaufkennzahl die Slicer-Zeitschätzung für Ihre tatsächliche Helm-, Rüstungsplatten- oder Requisitendatei, nicht eine Spitzenangabe wie „500 mm/s“ oder „600 mm/s“. [S11] [S15] [S16]
Deshalb führen große Druckbetten nicht automatisch zu kurzen Druckzeiten. Eine größere Platte kann Teilungen vermeiden, doch ein Helm bleibt eine große Schale mit langen Umfangsbahnen, Entscheidungen zu Stützen und vielen wiederholten Schichten. Große Rüstungsteile werden leicht zu mehrtägigen Aufträgen. Ein großformatiger 3D-Drucker für Requisiten hilft vor allem dadurch, dass weniger separate Stücke nötig sind, nicht indem er die geometrischen Verfahrensgrenzen verändert.
Die offiziellen Daten verdeutlichen die Lücke zwischen Bewegungsleistung und realem Durchsatz. Anycubic unterscheidet beim Kobra 3 Max zwischen empfohlenen 300 mm/s und maximalen 600 mm/s bei bis zu 10,000 mm/s² Beschleunigung. [S16] Crealitys K2 Plus wirbt mit 600 mm/s und 30,000 mm/s². [S15] Bambus P1S nennt 500 mm/s maximale Druckkopfgeschwindigkeit. [S11] Diese Zahlen beschreiben die Möglichkeiten des Bewegungssystems, keine garantierte Cosplay-Produktivität. Der unabhängige Kobra-3-Max-Test hilft, Erwartungen an tatsächlicher Großformatnutzung statt an einer einzelnen Spitzenzahl auszurichten. [S30] Ordnen Sie Cosplay-Drucker nicht allein nach maximalen mm/s ein.
Materialien für Cosplay: Nach Hitze, Verschleiß und Nachbearbeitungsaufwand wählen
Bei Cosplay-Requisiten und Cosplay-Rüstungen ist die Materialwahl meist ein Ausgleich zwischen Wärmebelastung, Schlag- und Abriebfestigkeit sowie akzeptablem Nachbearbeitungsaufwand. Ausstellungsstücke für Innenräume können leichte Druckbarkeit und einfaches Schleifen priorisieren. Auf Conventions getragene Rüstungen brauchen meist einen besseren Kompromiss aus Steifigkeit und Zähigkeit. Alles, was im heißen Kofferraum oder in Sommersonne liegen könnte, benötigt mehr thermischen Spielraum. Flexible Verzierungen und Riemen gehören zu einer anderen Materialfamilie als starre Schalen. Feine Accessoires können einen Harz- oder detailorientierten Filamentablauf rechtfertigen. Unabhängig vom Spulenetikett bleibt die Orientierung wichtig: Die vom NIST zitierten Rasterwinkelbefunde zeigen, dass die Druckrichtung das Verhalten erheblich verändern kann. [S03]
Ein Hinweis zur Kennzeichnung ist wichtig: PLA+ und PLA Pro sind keine standardisierten Begriffe, sofern sie nicht mit einem konkreten technischen Datenblatt verbunden sind. Eigenschaften sollten als markenspezifisch gelten, solange der Hersteller keine tatsächlichen Prüfdaten veröffentlicht. Polymakers PolyLite PLA Pro nennt beispielsweise Wärmeformbeständigkeitstemperaturen von 59 °C bei 0.45 MPa und 58 °C bei 1.8 MPa unter ISO-75-Bedingungen. [S24] Dadurch wird nicht jede „PLA Pro“-Spule gleichwertig. Für heißere Einsatzfälle ist Prusas ASA-Leitfaden ein besseres konkretes Beispiel: Er nennt Temperaturbeständigkeit bis 93 °C bei empfohlenen Druckwerten von etwa 260 °C an der Düse sowie 105 °C Betttemperatur für die erste und 110 °C für weitere Schichten. [S23] Auch dadurch wird nicht jedes ASA identisch. Es zeigt aber, warum die Cosplay-Materialwahl an Bedingungen statt an Markennamen ausgerichtet sein sollte.
- Ausstellungsrequisiten für Innenräume: PLA oder PLA-ähnliche Materialien sind meist der einfachste Einstieg, wenn das Teil drinnen und fern von Hitze bleibt. [S24]
- Tragen auf Conventions: Zähere Produkte der PLA-Familie oder ASA können je nach Gehäuse, Umgebung und akzeptiertem Nachbearbeitungsaufwand sinnvoll sein. Orientierung und Nahtplanung zählen weiterhin ebenso viel wie der Materialname. [S03]
- Heißer Kofferraum oder Sommerbetrieb im Freien: ASA-artige Materialien sind ein sichererer Ausgangspunkt, weil sie mehr thermischen Spielraum als typische PLA-Materialien bieten. [S23] [S24]
- Flexible Verzierungen und Riemen: Verwenden Sie flexible Filamente, wenn Biegsamkeit und Komfort wichtiger sind als eine scharf konturierte lackierte Schale.
- Feine Detailaccessoires: Harz oder auf feinere Details ausgelegte Filamentkonfigurationen können sichtbare Nacharbeit an kleinen Teilen reduzieren. Der zusätzliche Aufwand für Waschen, Nachhärten und Handhabung sollte sich aber lohnen. [S20] [S22]
- Hinweis zur Haltbarkeit: Die Bezeichnung „stärkeres“ Filament kann schlechte Nahtpositionen oder eine schwache Schichtausrichtung nicht retten. [S03]
Nachbearbeitung in der Praxis: Woher die Oberflächengüte wirklich kommt
Große Cosplay-Drucke werden üblicherweise nachbearbeitet und nicht einfach vom Bett genommen und lackiert. Das sichtbare Ergebnis stammt ebenso aus dem Ablauf nach dem Drucken wie aus der Maschine selbst. ISO/ASTM 52902 hilft bei der Einordnung, weil sie geometrische Leistungsfähigkeit als messungsabhängig behandelt. Einfach gesagt: Maßpassung und optische Glätte sind unterschiedliche Dinge. [S02]
Bei geteilten Teilen ist die erste Hälfte der Prozesskette mechanisch: Stützen entfernen → zusammenbauen → Nähte bearbeiten → spachteln → schleifen. Wurde das Modell bewusst geteilt, kann die Verbindungsplanung den Zusammenbau erheblich erleichtern. PrusaSlicers Schneidablauf ist hier relevant, weil er Verbindungstypen für die Ausrichtung benachbarter Teile bereitstellt. [S09] Praktisch ist die beste Naht sowohl optisch leicht zu verstecken als auch mechanisch leicht zu verstärken.
Dann folgt die kosmetische Hälfte: Füllergrundierung → Lack → Klarlack. Füllergrundierung macht Vertiefungen und Drucktextur sichtbar, Schleifen gleicht sie aus, Lack lässt Fehler deutlicher hervortreten, und Klarlack sieht nur gut aus, wenn die darunterliegende Form bereits sauber ist. Kleinere Schichthöhen oder Düsen können die Schleifzeit verkürzen, machen ein Teil aber nicht automatisch genauer oder passender. Passung entsteht aus Orientierung, Slicer-Entscheidungen, Wiederholbarkeit und Maschinenverhalten. Die Oberfläche entsteht durch die anschließende Nachbearbeitung. [S02]
Sicherheit & Arbeitsplatz: Was zu Hause vertretbar ist
Bei regelmäßigem 3D-Druck für Cosplay geht es zunächst nicht nur um Lärm oder Geruch. NIOSH beschreibt Desktop-3D-Druck als Ablauf mit möglichen ultrafeinen Partikeln unter 100 Nanometern, Chemikalien oder Lösungsmitteln, Hitze, beweglichen Teilen und bei einigen Systemen Lasern während der Wartung. [S04] Die Behörde veröffentlicht außerdem den 40-seitigen Leitfaden 2024-103 für Schulen, Bibliotheken, Makerspaces und kleine Unternehmen. Dieselbe Schutzlogik lässt sich gut auf Heimwerkstätten übertragen. [S05] Praktisch sind Schlafzimmer, Abstellkammern und schlecht belüftete Ecken daher ungeeignet für regelmäßiges Drucken. Stellen Sie die Maschine in einen eigenen Arbeitsbereich mit Luftaustausch, stabiler Stromversorgung und Freiraum um heiße und bewegliche Teile.
Heißere Filamentverfahren verlangen zusätzliche Vorsicht. ABS und ASA können für wärmebeständigere Requisiten attraktiv sein, doch höhere Temperaturen und längere Druckzeiten erhöhen die Anforderungen an Einhausung, Lüftung und die Entscheidung über unbeaufsichtigtes Drucken. Eine Übersicht von 2022 nannte mediane Partikelemissionsraten von 2.2 × 10^10 Partikeln/min für ABS, 6.0 × 10^8 Partikeln/min für PLA und 3.9 × 10^9 Partikeln/min für andere Filamente. Das liefert Kontext für die Lüftung, aber allein keine Einordnung in sicher und unsicher. [S25] Die CPSC-Seite zu freiwilligen Standards verweist außerdem auf UL 2904. Das UL-Dokument enthält eine Prüfbedingung mit einer Druckerkonfiguration, die eine vierstündige Druckzeit bei Extrusion von Ausgangsmaterial ermöglicht. [S07] [S08] Die praktische Folgerung: Heißere Verfahren weiter von Wohn- und Schlafbereichen entfernt platzieren, den Luftstrom bewusst steuern und bei langen unbeaufsichtigten Aufträgen vorsichtiger sein.
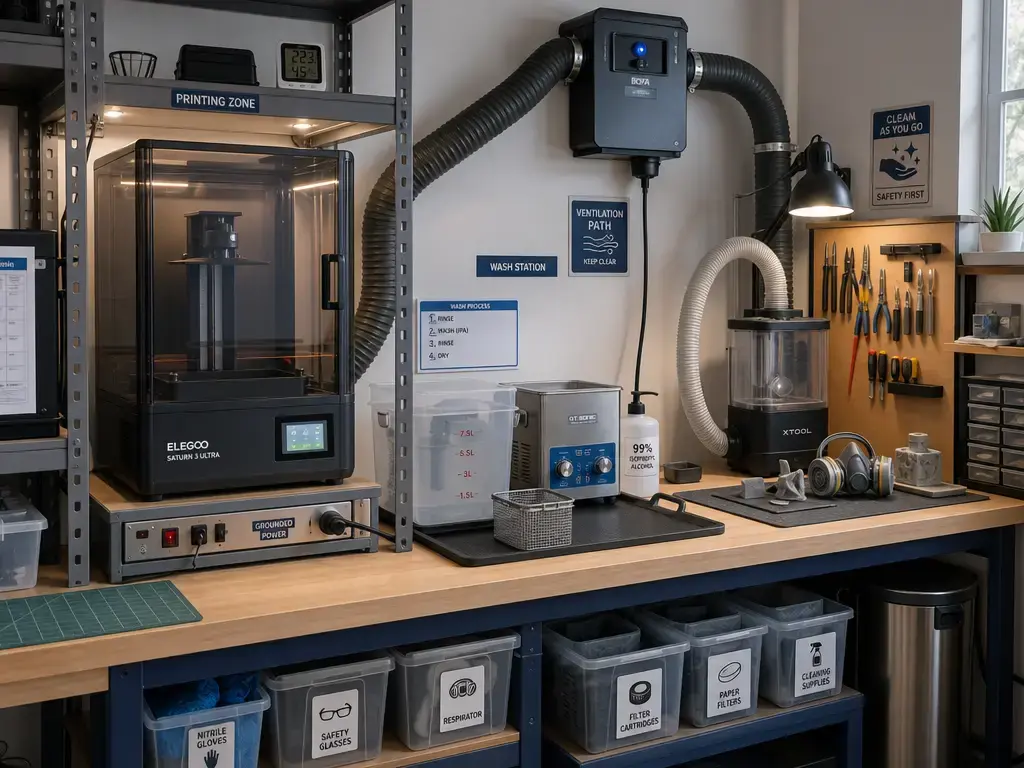
Harz bringt andere Belastungen mit. Laut NIOSH kann Bad-Photopolymerisation Partikel unausgehärteten Harzes und Gase freisetzen. Reinigung mit Lösungsmitteln, etwa der Umgang mit IPA, bringt eigene Gefahren hinzu. [S06] Formlabs verlangt in seinen Sicherheitshinweisen Nitril- oder Neoprenhandschuhe, Augenschutz, Schutzkleidung und das Vermeiden geschlossener, unbelüfteter Räume und betont sorgfältigen Lösungsmittelumgang. [S21] Ein brauchbarer Heimarbeitsplatz braucht daher getrennte Bereiche für Drucken, Lösungsmittelwäsche, Nachhärtung und Reinigung. Schleifen und Oberflächenbearbeitung verlängern die Expositionskette: Filamentstaub, ausgehärteter Harzstaub, Spachtelstaub und Sprühnebel gehören ebenfalls in die Planung. Die praktische Rangfolge ist einfach: nicht regelmäßig in Schlafzimmern oder Abstellkammern drucken, Druck- und Lösungsmittelschritte belüften, Harzwäsche vom allgemeinen Wohnraum trennen, Schleifstaub kontrollieren und unausgehärtetes Harz sowie entzündliche Reinigungschemikalien als aktive Werkstattstoffe lagern statt als beiläufiges Bastelzubehör. [S04] [S05] [S06] [S21]
Was sich 2025–2026 beim Cosplay-Druck verändert hat
Für Käufer besteht die jüngste Entwicklung weniger in einem einzelnen Durchbruch als darin, dass mehr Verbraucherdrucker die Grenze von „für Cosplay möglich“ zu „für größere Teile praktisch“ überschreiten. Größere Betten, mehr geschlossene Geräte, mehr beheizte Bauräume und ausgereiftere Schneidwerkzeuge machen die Kaufentscheidung stärker größenabhängig als früher. [S09]
Die deutlichsten Beispiele liegen in den aktuellen Größenklassen. Bambus A2L erweitert offene Verbraucherdrucker auf 330 × 320 × 325 mm. [S10] Crealitys K2 Plus bringt eine geschlossene Verbraucheroption der 350er-Klasse mit 350 × 350 × 350 mm Bauraum und 60 °C warmer Kammer. [S15] Anycubics Kobra 3 Max und Elegoos Neptune 4 Max zeigen, dass Druckbetten der 420er-Klasse inzwischen realistische Kaufziele für großformatige 3D-Drucker für Requisiten sind. [S16] [S17] Zugleich wird bei Mehrwerkzeug- oder Zweidüsensystemen das Kleingedruckte wichtiger: Beim H2D unterscheiden sich Einzeldüsen-, Zweidüsen- und Gesamtvolumen. Ein unabhängiger Test hebt ausdrücklich hervor, wie verwirrend das praktisch sein kann. [S12] [S13] Softwareseitig machen Schneidwerkzeuge mit Verbindungsplanung wie PrusaSlicers Optionen Plug, Dowel, Snap und Schwalbenschwanz das gezielte Aufteilen zu einer normalen kaufrelevanten Fähigkeit statt zu einem Behelf nur für Experten. [S09]
Den besten 3D-Drucker für Cosplay wählen: Entscheidungsrahmen und Aktualisierungshinweis
Es gibt keinen einzigen universellen Sieger als bester 3D-Drucker für Cosplay. Wenn Ihr größtes tatsächliches Teil in einen geschlossenen Bauraum der 256-mm-Klasse passt, kann ein solches Gerät reichen. Möchten Sie mehr Platz für Helme oder Rüstungsplatten ohne riesige Stellfläche, bilden geschlossene 300-mm- und 350-mm-Geräte den praktischen Mittelweg. Geht es vor allem um weniger Nähte an großen Requisiten und Rüstungsplatten, verändert die 420-mm-Klasse den Ablauf am stärksten. Richtig ist die Druckerklasse, die zum tatsächlichen Begrenzungsquader des Modells, zum vorgesehenen Material und zum realistisch bewältigbaren Nachbearbeitungsaufwand passt. [S11] [S14] [S15] [S16]
Aktualisiert am: 5. September 2026. Technische Daten, Firmware, Sicherheitshinweise, Verfügbarkeit und Preise müssen unmittelbar vor der Veröffentlichung erneut geprüft werden. Das ist wichtig, weil bei Mehrwerkzeugsystemen nutzbares und beworbenes Volumen erheblich voneinander abweichen können. Bambus H2D wechselt von 325 × 320 × 325 mm im Einzeldüsenmodus auf 300 × 320 × 325 mm im Zweidüsenmodus; Raise3Ds Pro3 Plus sinkt bei Dualextrusion auf 255 × 300 × 605 mm. [S12] [S19]
Häufige Fragen
Welcher ist der beste 3D-Drucker für Cosplay-Requisiten?
Es gibt kein bestes Gerät für jede Requisite. Ein geschlossener Drucker der 256er-Klasse bewältigt viele kleine Teile und Accessoires; Geräte der 300er- und 350er-Klasse verringern Teilungen bei voluminöseren Stücken. Wenn lange Requisitenkörper oder sehr große gekrümmte Teile im Mittelpunkt stehen, bieten Betten der 420er-Klasse deutlich mehr Spielraum. [S11] [S14] [S15] [S16]
Welcher ist der beste 3D-Drucker für Cosplay-Rüstungen?
Für Rüstungen eignet sich meist die Druckerklasse, in die Helm, Brustplatte oder Schulterschale mit möglichst wenigen Schnitten passen und die zugleich zur Materialverarbeitung passt. Geschlossene 300er- oder 350er-Geräte sind oft der ausgewogenste Weg. Größere offene 420er-Betten verringern Nähte, stellen aber höhere Anforderungen an Aufstellort und Materialkontrolle. [S14] [S15] [S16]
Brauche ich einen großformatigen 3D-Drucker für Requisiten, oder kann ich Teile aufteilen?
Sie können Teile selbstverständlich bewusst aufteilen; viele erfahrene Requisitenbauer tun das. Geplante Nähte sind meist besser als erzwungene. PrusaSlicers Schneidwerkzeug unterstützt Plug, Dowel, Snap und Schwalbenschwanzverbindungen, was Ausrichtung und Montage erleichtert. Ein Großformatdrucker verringert hauptsächlich die Häufigkeit nötiger Teilungen. [S09]
Ist FDM/FFF oder Harz besser für den 3D-Druck im Cosplay?
FDM/FFF ist meist die Standardwahl für tragbare Rüstungen und große Requisiten, weil es besser skaliert und sich leichter zusammensetzen und nachbearbeiten lässt. Harz eignet sich eher ergänzend für Detailteile, Urmodelle und kleine Accessoires, bringt jedoch Waschen, Nachhärten, Lösungsmittelhandhabung und strengere Lüftungsanforderungen mit. [S06] [S21] [S22]
Wie viel Bauraum brauchen Cosplay-Helme und Brustplatten?
Beginnen Sie mit dem umschließenden Quader: tatsächliche Datei öffnen, Maße im Slicer ablesen und mit nutzbarem X/Y/Z vergleichen. Praktisch erfordern 256er-Geräte mehr Teilungen, 300er-Geräte eignen sich besser für Rüstungen, 350er-Geräte sind helmfreundlicher und 420er-Betten machen einteilige Aufträge plausibler. [S11] [S14] [S15] [S16]
Verringern Drucker mit zwei Düsen oder zwei Extrudern den nutzbaren Bauraum?
Ja. Das ist eine besonders leicht übersehene Datenblattfalle. Bambus H2D nennt 325 × 320 × 325 mm für Einzeldüsendruck, 300 × 320 × 325 mm für Zweidüsendruck und 350 × 320 × 325 mm als Gesamtvolumen beider Düsen – keinen durchgehenden Arbeitsraum. Raise3Ds Pro3 Plus reduziert sich im Dualextrudermodus ebenfalls auf 255 × 300 × 605 mm. [S12] [S19]
Wie beurteile ich Genauigkeit gegenüber Auflösung, wenn Teile passen müssen?
Verwenden Sie Schichthöhe nicht als Ersatzmaß für Passung. ISO/ASTM 52902 behandelt geometrische Leistungsfähigkeit als benchmark- und messungsabhängig. Genauigkeit, Wiederholbarkeit, Auflösung und Oberflächengüte sollten deshalb getrennt beurteilt werden. Der praktische Test ist, ob tatsächliche Bauteilmaße, Nahtplanung und Wiederholbarkeit eine passende Baugruppe ergeben. [S02]
Quellen
- S01 — ISO. ISO/ASTM 52900:2021 – Additive Fertigung – Allgemeine Grundlagen – Grundlagen und Terminologie. Abgerufen am 5. September 2026. https://www.iso.org/standard/74514.html
- S02 — ISO. ISO/ASTM 52902:2023 – Prüfkörper – Geometrische Leistungsbewertung. Abgerufen am 5. September 2026. https://www.iso.org/standard/79683.html
- S03 — NIST. NIST IR 8059 – Materialprüfnormen für die additive Fertigung von Polymerwerkstoffen. Abgerufen am 5. September 2026. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- S04 — CDC/NIOSH. Sicherer 3D-Druck ist für alle und überall wichtig. Abgerufen am 5. September 2026. https://www.cdc.gov/niosh/bulletin/2024/safe-3d-printing.html
- S05 — CDC/NIOSH. Ansätze für sicheren 3D-Druck: Leitfaden für Makerspace-Nutzer, Schulen, Bibliotheken und Kleinunternehmen. Abgerufen am 5. September 2026. https://www.cdc.gov/niosh/docs/2024-103/pdfs/2024-103.pdf
- S06 — CDC/NIOSH. Sicherer Desktop-3-D-Druck mittels Bad-Photopolymerisation. Abgerufen am 5. September 2026. https://www.cdc.gov/niosh/media/pdfs/2025/01/Safe-3D-Printing.pdf
- S07 — U.S. CPSC. Additive Fertigung/3D-Druck – Freiwillige Standards. Abgerufen am 5. September 2026. https://www.cpsc.gov/Regulations-Laws–Standards/Voluntary-Standards/Additive-Manufacturing-3D-Printing
- S08 — UL. ANSI/CAN/UL 2904 (1. Ausgabe). Abgerufen am 5. September 2026. https://chemicalinsights.ul.org/wp-content/uploads/2022/12/ANSI-UL-2904_1_en.pdf
- S09 — Prusa-Wissensdatenbank. Schneidwerkzeug. Abgerufen am 5. September 2026. https://help.prusa3d.com/article/cut-tool_1779
- S10 — Bambu Lab. Bambu Lab A2L – Technische Daten. Abgerufen am 5. September 2026. https://bambulab.com/en/a2l/specs
- S11 — Bambu Lab USA Store. Bambu Lab P1S: Produktseite und technische Daten. Abgerufen am 5. September 2026. https://us.store.bambulab.com/products/p1s
- S12 — Bambu Lab USA Store. Bambu Lab H2D: Produktseite und technische Daten. Abgerufen am 5. September 2026. https://us.store.bambulab.com/products/h2d
- S13 — Tom’s Hardware. Bambu Lab H2D im Test. Abgerufen am 5. September 2026. https://www.tomshardware.com/3d-printing/bambu-lab-h2d-review
- S14 — Prusa. CORE One L: Offizielle Produktseite und technische Daten. Abgerufen am 5. September 2026. https://www.prusa3d.com/p/core-one-l/
- S15 — Creality. 3D-Drucker der K2-Serie – Technische Daten des K2 Plus. Abgerufen am 5. September 2026. https://www.creality.com/products/k2-series
- S16 — Anycubic Store. Technische Daten des Kobra 3 Max Combo. Abgerufen am 5. September 2026. https://store.anycubic.com/products/kobra-3-max-combo
- S17 — Elegoo. Neptune 4 Max: Produktseite und technische Daten. Abgerufen am 5. September 2026. https://www.elegoo.com/collections/fdm-printers/products/neptune-4-max-fdm-3d-printer
- S18 — QIDI Tech. Technische Daten des QIDI Plus 4. Abgerufen am 5. September 2026. https://qidi3d.com/pages/qidi-plus-4-techspecs
- S19 — Raise3D. Pro3 Plus: Produktseite und Angaben zum Bauraum. Abgerufen am 5. September 2026. https://www.raise3d.com/products/raise3d-pro3-plus-3d-printer/
- S20 — Anycubic Store. Technische Daten des Photon Mono M7 Max. Abgerufen am 5. September 2026. https://store.anycubic.com/products/photon-mono-m7-max
- S21 — Formlabs. Sicherheit bei Formlabs-SLA-Produkten. Abgerufen am 5. September 2026. https://formlabs.com/support/Safety-Formlabs-SLA-printers
- S22 — Formlabs. Welche Nachbearbeitung ist erforderlich? Abgerufen am 5. September 2026. https://formlabs.com/support/What-post-processing-is-required
- S23 — Prusa-Wissensdatenbank. ASA. Abgerufen am 5. September 2026. https://help.prusa3d.com/article/asa_1809?product=mmu1
- S24 — Polymaker. PolyLite PLA Pro – Produktseite und Datentabelle. Abgerufen am 5. September 2026. https://shop.polymaker.com/products/polylite-pla-pro
- S25 — Building and Environment. Übersicht zu Emissionsmerkmalen und Schutzstrategien für Partikel aus dem Fused-Deposition-Modeling-3D-Druck (FDM). Abgerufen am 5. September 2026. https://www.sciencedirect.com/science/article/pii/S0360132322005819
- S26 — TechRadar. Bambu Lab A2L im Test. Abgerufen am 5. September 2026. https://www.techradar.com/pro/bambu-lab-a2l-3d-printer-review
- S27 — Tom’s Hardware. Bambu Lab P1S im Test. Abgerufen am 5. September 2026. https://www.tomshardware.com/reviews/bambu-lab-p1s
- S28 — Tom’s Hardware. Prusa CORE One L 3D-Drucker im Test. Abgerufen am 5. September 2026. https://www.tomshardware.com/3d-printing/prusa-core-one-l-3d-printer-review
- S29 — TechRadar. Original Prusa Core One L im Test. Abgerufen am 5. September 2026. https://www.techradar.com/pro/original-prusa-core-one-l-review
- S30 — Tom’s Hardware. Anycubic Kobra 3 Max Combo im Test. Abgerufen am 5. September 2026. https://www.tomshardware.com/3d-printing/anycubic-kobra-3-max-combo-review
- S31 — Tom’s Hardware. Elegoo Neptune 4 Max im Test. Abgerufen am 5. September 2026. https://www.tomshardware.com/3d-printing/elegoo-neptune-4-max-review
- S32 — TechRadar. Elegoo Neptune 4 Max im Test. Abgerufen am 5. September 2026. https://www.techradar.com/pro/elegoo-neptune-4-max-review
- S33 — 3DPrint.com. Qidi Plus 4 3D-Drucker im Test: Heißer als die Konkurrenz? Ist er sicher? Abgerufen am 5. September 2026. https://3dprint.com/313877/qidi-plus-4-3d-printer-review-hotter-than-the-competition-is-it-safe/