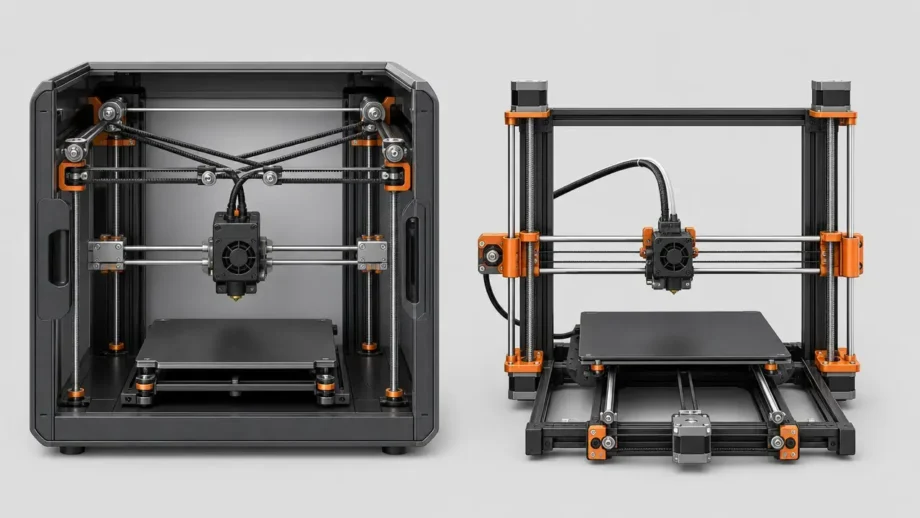

Zusammenfassung
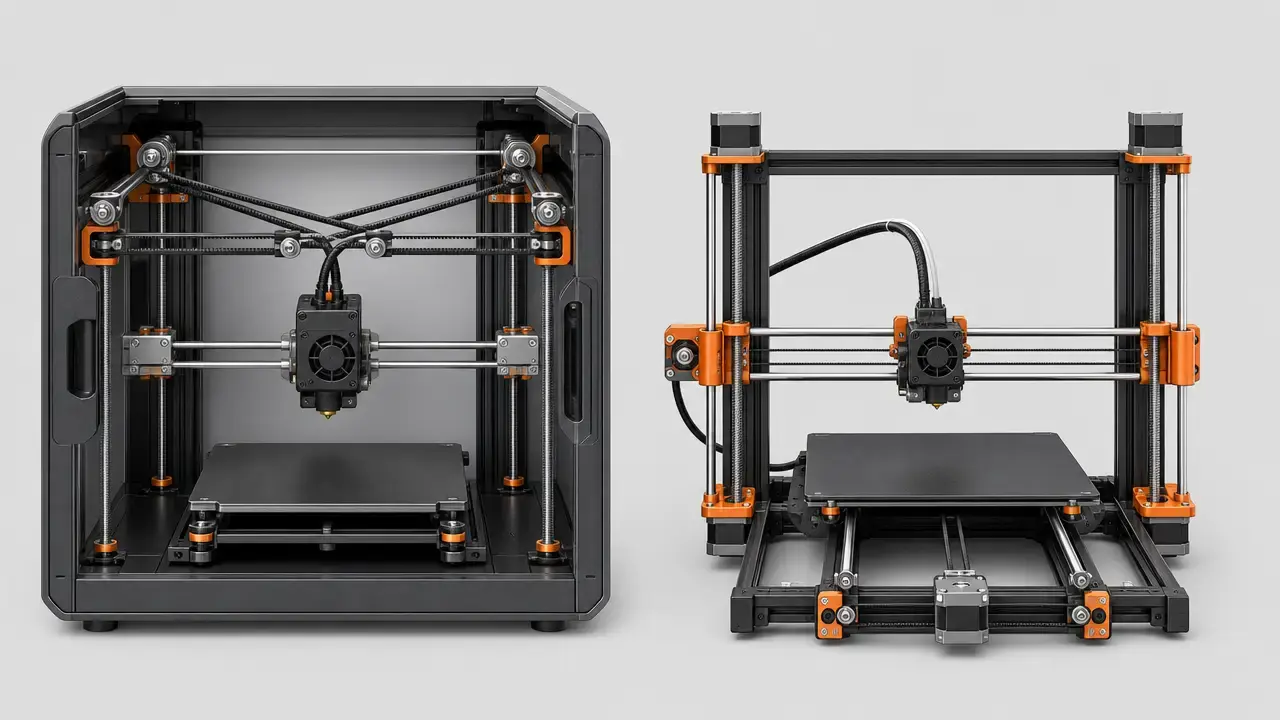
Für die meisten Käufer, die Prusa CORE One und MK4S vergleichen, ist der Prusa CORE One+ (Gen 2) die bessere Wahl, wenn ein geschlossenes System, mehr Bauhöhe und ein besser für ABS, ASA, PC und PA geeigneter Arbeitsablauf gefragt sind. Der MK4S bleibt sinnvoller, wenn geringes Gewicht, leichter Zugang von allen Seiten und ein einfacheres offenes Gerät für vorwiegend PLA und PETG wichtiger sind. [S1] [S2]
Eine Klarstellung zum Namen ist wichtig: Prusas aktuelle offizielle Produktseite nennt das neuere Gerät Prusa CORE One+ (Gen 2), während „Core One“ die gebräuchliche Kurzform und Suchanfrage bleibt. Die Generation ist relevant, weil die Überarbeitung laut Prusa GT1.5-Riemen, einen integrierten Düsenabstreifer, eine neu gestaltete Heizbettbefestigung, eine aufsteckbare obere Abdeckung und kürzere Wartezeiten vor Druckbeginn mitbringt – insbesondere bei Materialien mit niedrigerer Betttemperatur. Es geht also weder bloß um „alt gegen neu“ noch um ein grundsätzliches „CoreXY schlägt Bettschubser“. Verglichen werden zwei Prusa-Geräte mit großen Gemeinsamkeiten im Software-Ökosystem, aber Unterschieden bei Gehäuseverhalten, Gewicht, Wartung und zuverlässiger Materialverarbeitung bei realen Bauteilgrößen. [S1] [S2] [S7]
Kurzes Urteil
- Wählen Sie den CORE One+ (Gen 2), wenn Sie vor allem ein integriertes Gehäuse, eine angegebene maximale Kammertemperatur von 55 °C und einen zuverlässigeren Alltag mit technischen Materialien sowie höheren Bauteilen suchen. [S1] [S5]
- Wählen Sie den MK4S, wenn Sie hauptsächlich PLA oder PETG drucken, die erste Schicht gut beobachten möchten und ein deutlich leichteres Gerät bevorzugen, das sich einfacher bewegen und von allen Seiten warten lässt. [S2]
- Bauen Sie einen MK4S nur dann zum CORE One+ um, wenn Sie bereits einen MK4S besitzen, die Ausfallzeit während des Umbaus akzeptieren und geprüft haben, dass Ihr Drucker nicht das inkompatible silberne Netzteil verwendet. [S3]
- Entscheiden Sie nicht allein anhand von Benchy-Zeiten: Die bekanntesten MK4S-Werte vermischen von Prusa vorbereitete Demo-Dateien mit selbst geslicten Tests von Rezensenten. Vorliegende CORE-One-Tests können zudem die Generation vor Gen 2 betreffen. [S7] [S19] [S20]
- Prüfen Sie vor dem Kauf aktuelle regionale Preise und Verfügbarkeit. Prusas Shop zeigt regionsabhängige Angebote; auf der Seite des Umbausatzes standen am 31. August 2026 konkret $569. [S3]
Die wichtigsten technischen Daten im Vergleich
Technische Daten sind ein Ausgangspunkt, keine Leistungsgarantie. Ein Schichthöhenbereich beschreibt mögliche Einstellungen und verspricht keine Maßgenauigkeit. Eine Kammertemperatur ist ein angegebener Höchstwert und kein Beleg für gleichmäßige Temperaturen im gesamten Bauraum. Auch die Bezeichnung des Bewegungssystems entscheidet allein weder über Tempo noch Qualität oder Lautstärke. Eine leicht übersehene Gemeinsamkeit: Beide Drucker verwenden 1.75-mm-Filament; dessen Durchmesser ist hier also kein relevantes Unterscheidungsmerkmal. [S1] [S2] [S5]
| Kategorie | CORE One+ (Gen 2) | MK4S | Bedeutung |
|---|---|---|---|
| Bewegungssystem | CoreXY | Kartesisch | Unterschiedliche bewegte Massen beeinflussen Geschwindigkeit und den Umgang mit Bauteilen. |
| Bauraum | 250 × 220 × 270 mm | 250 × 210 × 220 mm | Der CORE One+ bietet mehr Z-Höhe und etwas mehr Y-Tiefe. |
| Abmessungen / Gewicht | 415 × 444 × 555 mm; 22.5 kg | 500 × 550 × 400 mm; 7 kg | Der CORE One+ ist kompakter aufgebaut und deutlich schwerer; der MK4S lässt sich leichter anheben und umstellen. |
| Gehäuse / Kammer | Integriertes Gehäuse; maximale Kammertemperatur 55 °C | Kammertemperaturregelung: Nein; maximal 45 °C im Enclosure | Dies ist der größte praktische Unterschied bei der Materialverarbeitung. |
| Maximale Düsen- / Betttemperatur | 290 °C Düse; 120 °C Bett | 290 °C Düse; 120 °C Bett | Die Grenzen von Hotend und Bett sind ähnlich; stärker unterscheidet sich das Kammerkonzept. |
| Schichthöhenbereich | 0.05–0.30 mm | 0.05–0.30 mm | Nur ein Einstellbereich, keine Genauigkeitsangabe. |
| Input Shaper | Ja | Ja | Beide unterstützen Resonanzkompensation. |
| Phase Stepping | Im offiziellen Vergleich derzeit: Ja | Im offiziellen Vergleich derzeit: Nein | Als aktuelle Formulierung der Dokumentation verstehen, nicht als allgemeine Ergebnisgarantie. |
| Preis | Regional unterschiedliche Shoppreise; hier kein Festpreis angegeben | Regional unterschiedliche Shoppreise; hier kein Festpreis angegeben | Die Seite des Umbausatzes zeigte am 2026-08-31 $569; aktuelle regionale Preise prüfen. |
Aus den Herstellerabmessungen ergeben sich rechnerisch 14.85 L Bauraum für den CORE One+ und 11.55 L für den MK4S, also 28.57% mehr auf dem Papier. Das ist eine nachvollziehbare Berechnung aus den veröffentlichten Abmessungen und kein Versprechen von 28.57% mehr praktisch nutzbarer Kapazität bei verzugsanfälligen Materialien. [S1] [S2]
Die Sachangaben in den ersten drei Tabellenspalten stammen aus Prusas aktuellen Produkt-, Vergleichs-, Handbuch- und Umbausatzseiten. Die Zeile zu Input Shaper folgt der Dokumentation beider Druckerfamilien; die Angaben zu Phase Stepping entsprechen der aktuellen Formulierung des offiziellen Vergleichs. [S1] [S2] [S3] [S4] [S5] [S8]
Worin sie sich tatsächlich unterscheiden
Beim Kauf geht es weniger darum, welcher Drucker allgemein „der beste“ ist, sondern welche Kompromisse zur eigenen Arbeit passen. In der ISO/ASTM-Terminologie gehören beide zur additiven Fertigung mittels Materialextrusion. Für die Werkstatt heißt das: eine geschlossene CoreXY-Plattform im Vergleich zu einem kartesischen Gerät nach i3-Art mit bewegtem Bett. Diese Kurzbeschreibung wird erst nützlich, wenn man sie mit Kammerverhalten, Bauteilgröße, Stellfläche und täglicher Wartung verbindet. [S15] [S17] [S1] [S2]
Für die Ergebnisse dieses Vergleichs zählen vor allem Kinematik, Gehäuseverhalten, Abmessungen und Masse sowie der Unterschied zwischen „dieses Filament lässt sich extrudieren“ und „dieses Filament lässt sich in sinnvoller Größe zuverlässig drucken“. Diese Faktoren bestimmen besonders für Lehrkräfte, Druckfarmbetreiber und Besitzer mit Umbauplänen vom MK4S zum CORE One, ob ein Gerät passt. [S1] [S2] [S3] [S5]
CoreXY oder bewegtes Bett
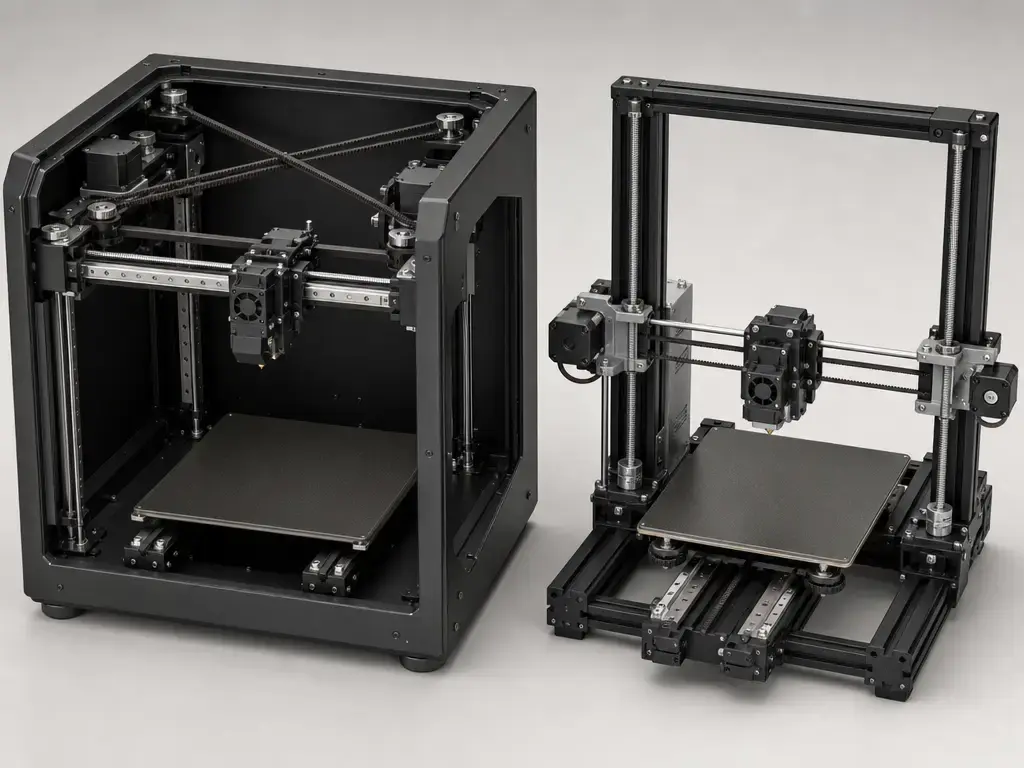
Ein CoreXY-Drucker bewegt den Werkzeugkopf über eine riemengetriebene Gantry in X und Y, während die Motoren am Rahmen bleiben. Prusas eigener Vergleich bezeichnet den CORE One+ entsprechend als CoreXY. Praktisch übernimmt das Bett während des Druckens nicht die wesentliche Vorwärts- und Rückwärtsbewegung; die bewegte Masse in XY unterscheidet sich daher von einem i3-Gerät. Das kann bei höheren Beschleunigungen helfen, ist aber nur ein Teil des Gesamtsystems. [S1]
Der MK4S folgt dem bekannten kartesischen i3-Konzept mit bewegtem Bett, oft „Bedslinger“ oder Bettschubser genannt. Prusas aktueller Vergleich führt ihn als kartesisch; die Konstruktion bleibt offen und gut zugänglich. Ein bewegtes Bett ist nicht grundsätzlich veraltet. Wenn Einfachheit, Sichtbarkeit und Wartungszugang wichtiger sind als ein integriertes Gehäuse, ist die Architektur weiterhin sinnvoll – insbesondere bei überwiegend PLA und PETG statt größerer ABS- oder PA-Bauteile. [S1] [S2]
Die zentrale Einschränkung lautet: CoreXY ist nicht automatisch schneller oder besser. Das Druckverhalten hängt von Rahmensteifigkeit, Riemenführung, Kühlung, Schmelzleistung, Firmware, Bauteilgeometrie und Resonanzkontrolle ab. Beide Druckerfamilien unterstützen Input Shaper. Prusa beschreibt die Funktion als Resonanzreduzierung, die Ghosting vermindern und schnellere Bewegungen ermöglichen soll. Für einen fairen Vergleich von Prusa CORE One und MK4S ist die Kinematik daher eine Variable im Gesamtsystem, kein abschließendes Urteil in einem Satz. [S8] [S1] [S2]
Geschlossener oder offener 3D-Drucker
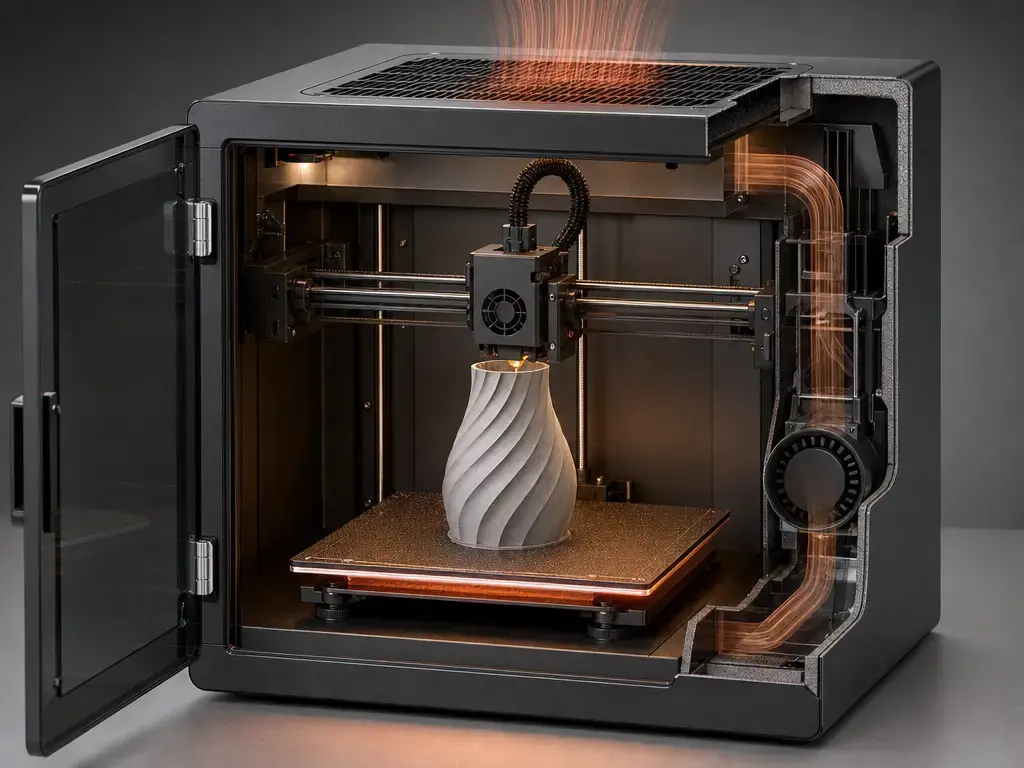
Hier wird der Vergleich konkret. Prusa nennt beim CORE One+ derzeit eine aktive Kammerheizung bis 55 °C. Entscheidend ist die Präzisierung im Handbuch: Die Kammer erreicht bis 55 °C ausschließlich mithilfe des Heizbetts, ohne zusätzliche Heizelemente. Beim Drucken von PLA und PETG sorgen laut Handbuch das obere Lüftungsgitter und Lüfter bei geschlossener Tür für Luftaustausch und passende Kammertemperatur. „Aktiv“ bedeutet hier also geregelte Luftführung und Belüftung rund um die vom Drucker erzeugte Wärme, keine separate Kammerheizung im industriellen Sinn. Auch die angegebene Höchsttemperatur von 55 °C ist kein dokumentiertes Versprechen gleichmäßiger Temperaturen im gesamten Bauraum. [S1] [S5] [S6]
Der MK4S ist grundsätzlich ein offenes Gerät. Seine Produktseite und Vergleichsunterlagen nennen bei der Kammertemperaturregelung Nein und zugleich eine Höchsttemperatur von 45 °C im Enclosure. Diese Formulierung ist wesentlich: Ein geschlossener Betrieb ist möglich, doch das Gehäuse ist eine Ergänzung und kein integriertes thermisches System. Vorteile sind leichterer Zugang, einfachere Beobachtung der ersten Schicht und eine kühlungsfreundliche Umgebung für gängige Filamente. Dafür hängt die Leistung mit technischen Materialien stärker vom Gehäuseaufbau und der Auftragsgröße ab. Ein Gehäuse schaltet Emissionen auch nicht einfach ab: Forschung zur Materialextrusion beschreibt sowohl UFP- als auch VOC-Emissionen, deren Werte mit Drucker, Temperatur, Geschwindigkeit, Filament, Marke, Farbe und Zusatzstoffen variieren. [S2] [S22]
Praktische Auswirkungen auf die Materialien
- PLA: Beide Geräte kommen damit gut zurecht. PLA benötigt allerdings eher Kühlung als Kammerwärme. Deshalb bleibt der offene MK4S eine sinnvolle Standardwahl, während der CORE One+ bei niedrigen Temperaturen mit Belüftung und Lüfterregelung arbeitet. [S2] [S5]
- PETG: Hier gilt Ähnliches, auch wenn PETG weniger empfindlich auf Kühlung reagiert als PLA. Kammerwärme ist nicht der Hauptgrund für den CORE One+, eine enger kontrollierte Umgebung kann bei größeren Teilen aber die Gleichmäßigkeit verbessern. [S5] [S2]
- ABS / ASA: Bei diesen verzugsanfälligen Materialien wird das Gehäuseverhalten deutlich wichtiger. Prusas Materialleitfäden sehen praktisch ein Gehäuse vor. Lüftung bleibt wichtig, da styrolbasierte Materialien Emissionsfragen aufwerfen. [S9] [S10] [S22]
- PC / PA / Verbundmaterialien: Die Düse erreicht die nötigen Temperaturen. Zuverlässige größere Drucke hängen aber von Wärmerückhalt, Trocknung und Verschleißmanagement ab. PA ist hygroskopisch, reines PA kann sich verziehen, und fasergefüllte Materialien benötigen unter Umständen eine gehärtete Düse. [S11] [S12] [S13] [S14]
- TPU / Flex: Beide Drucker führen Flex offiziell als unterstütztes Material. Kammerwärme ist meist weniger wichtig als gleichmäßige Zuführung, Spulenhandhabung und die Beobachtung der Extrusion. Die aktuellen CORE-One+-Seiten heben außerdem das einfachere Laden flexibler Materialien hervor. [S1] [S2]
Materialien: Extrudierbar oder bei großen Teilen zuverlässig?
Dies ist die nützlichste Unterscheidung des gesamten Vergleichs. Ein Drucker kann heiß genug sein, um ein Filament zu extrudieren, und dennoch schlecht dazu passen, sobald Bauteile größer oder Geometrien spannungsanfälliger werden. Bei additiver Materialextrusion ist das Materialverhalten unabhängig von der Bewegungsplattform relevant: Verzug, Schrumpfung, Feuchtigkeitsaufnahme und Haftung liegen zwischen „die Düse hat es geschmolzen“ und „das Bauteil wurde zuverlässig gedruckt“. Deshalb trennt dieser Artikel Materialkompatibilität und einen verlässlichen Ablauf für große Teile. [S15] [S17] [S9] [S10] [S12]
ABS, ASA und PC zeigen den Unterschied deutlich. Prusas ABS-Leitfaden nennt nach dem Abkühlen üblicherweise 1–2% Schrumpfung, empfiehlt 255 °C an der Düse und je nach Objektgröße 80–110 °C am Bett; praktisch ist ein Gehäuse erforderlich. ASA ist ebenfalls verzugsanfällig. Prusa nennt 260 °C Düsentemperatur, 105 °C Bett für die erste Schicht und 110 °C für weitere Schichten und weist bei großen Teilen auf ein notwendiges Gehäuse hin. PC verlangt mit empfohlenen 275 °C an der Düse und 110/115 °C am Bett noch höhere Temperaturen. Keine dieser Zahlen garantiert allein den Erfolg. Sie zeigen vor allem, dass die Hotendtemperatur nur ein Teilaspekt ist: Umgebungsstabilität und Geometrie entscheiden mit, ob ein Auftrag so problemlos läuft wie ein kleiner Prüfkörper oder als großer Gehäusedruck scheitert. [S9] [S10] [S11]
PA und gefüllte Materialien bringen zwei weitere Herausforderungen mit: Feuchtigkeit und Verschleiß. Prusas PA-Leitfaden nennt 285 °C an der Düse und 110 °C am Bett, warnt vor der hygroskopischen Eigenschaft von Polyamid und empfiehlt eine hohe Umgebungstemperatur, weil reines PA zu Verzug neigt. Kohlefasergefülltes PA kann sich laut demselben Leitfaden weniger verziehen als ungefüllte Varianten. Allgemein warnt Prusa vor dem hohen Abrieb von Filamenten mit Kohle-, Glas- oder Kevlarfasern; der Düsenleitfaden verweist bei abrasiven Materialien auf gehärtete Ausführungen. „Druckt Verbundmaterialien“ ist deshalb nur aussagekräftig, wenn auch Trocknung, Düsenwahl und die zuverlässig zu druckende Bauteilgröße feststehen. [S12] [S13] [S14]
| Material | Angaben des Leitfadens | Häufigste Fehlerursache | Zu prüfen |
|---|---|---|---|
| ABS | 255 °C Düse; 80–110 °C Bett; Gehäuse erforderlich | Verzug und Schrumpfung nach dem Abkühlen | Gehäuse, Betttemperatur, Lüftung |
| ASA | 260 °C Düse; 105/110 °C Bett; Gehäuse für große Teile erforderlich | Verzug | Gehäuse, Lüftung, Bauteilgröße |
| PC | 275 °C Düse; 110/115 °C Bett | Verzug und empfindliche Prozessabstimmung | Kammerstabilität, Haftung, Profil |
| PA | 285 °C Düse; 110 °C Bett; hygroskopisch; Gehäuse beziehungsweise hohe Umgebungstemperatur hilfreich | Feuchtigkeitsaufnahme und Verzug | Trockner, Lagerung, Lüftung |
| Gefüllte Verbundmaterialien | Abrasiv; gehärtete Düse empfohlen | Düsenverschleiß | Gehärtete Düse, Trocknung, Profil |
Diese kleine Tabelle fasst Prusas Material- und Düsenempfehlungen zusammen; sie ist keine allgemeingültige Liste funktionierender und nicht funktionierender Kombinationen. Am nützlichsten ist sie als Checkliste vor dem Kauf für Ihre tatsächlichen Druckaufträge. [S9] [S10] [S11] [S12] [S13] [S14]
Druckqualität und Geschwindigkeit in der Praxis
„Geschwindigkeit“ gehört zu den am stärksten strapazierten Begriffen im Desktop-3D-Druck. Ein Drucker kann aggressive Bewegungseinstellungen bieten und für echte Bauteile trotzdem länger brauchen, wenn Kühlung, Extrusionsfluss oder Materialgrenzen konservative Profile erfordern. Deshalb zählt die Druckzeit mehr als isolierte Achswerte; Volumenstrom, Resonanzkontrolle und Profilabstimmung gehören in dieselbe Betrachtung. Sowohl die CORE-One-Familie als auch der MK4S unterstützen Input Shaper. Der Vergleich lässt sich daher nicht auf die Kinematik reduzieren. [S8] [S19] [S20]
Belege lassen sich am saubersten nach ihrer Art vergleichen. Vom Hersteller geslicte Demo-Dateien zeigen, was die Plattform unter gezielt gewählten Bedingungen schafft. Selbst geslicte Drucke von Testern zeigen besser, was sachkundige Außenstehende mit öffentlich verfügbaren Einstellungen erreichen. Kontrollierte Benchmarkmodelle sind besonders aussagekräftig, wenn Aufbau und Wiederholung klar beschrieben sind. Einzelne Nutzerberichte können interessant sein, bleiben ohne offengelegte Methode aber schwache Belege. Beim Vergleich von CORE One und MK4S ist das relevant: Die häufig zitierten schnellen MK4S-Benchys vermischen offizielle Demo-Dateien und eigenständige Tests, während bekannte CORE-One-Zeiten von Hardware stammen, die möglicherweise nicht dem aktuellen Gen-2-Stand entspricht. [S7] [S19] [S20]
Tom’s Hardware liefert ein anschauliches Beispiel. Beim MK4S-Test enthielt der USB-Stick von Prusa vorbereitete Modelle, darunter ein achtminütiges „Bonker’s Benchy“ und ein 14-minütiges Speed Boat Race Benchy. Das selbst geslicte Speed Benchy des Testers benötigte dagegen 19 Minuten. Der CORE-One-Test von Tom’s wurde am 7. Dezember 2025 aktualisiert und bleibt als unabhängige Einordnung nützlich, betrifft beim Hardwareverhalten aber möglicherweise die Zeit vor Gen 2. Diese Zahlen zeigen Methodenunterschiede und sind keine Rangliste. Im aktuellen Quellenpaket wurde kein unabhängiger kontrollierter Benchmark gefunden, der CORE One+ (Gen 2) und MK4S unmittelbar vergleicht. [S7] [S19] [S20]
| Art des Belegs | Beispiel in diesem Artikel | Wofür geeignet | Was er nicht leistet |
|---|---|---|---|
| Vom Hersteller geslicte Demo | MK4S-Benchy-Dateien mit acht und 14 Minuten | Zeigt Leistung unter ausgewählten Bedingungen | Kein neutraler Vergleich unter gleichen Bedingungen |
| Vom Tester selbst geslict | MK4S Speed Benchy mit 19 Minuten | Zeigt vom Tester erreichte Ergebnisse | Kein Beweis einer uneingeschränkten Überlegenheit der Plattform |
| Einordnung durch unabhängigen Test | Zeitbeispiele aus dem CORE-One-Test | Praxisbezug und Einschränkungen | Kein kontrollierter Direktvergleich mit Gen 2 |
| Einzelne Nutzerberichte | Foren und soziale Medien | Hilft, näher zu untersuchende Muster zu erkennen | Keine verlässlichen Benchmarkdaten |
Die Belegtabelle beschreibt eine Vergleichsmethode und ist selbst keine Datenquelle. Sie soll verhindern, dass eine vorbereitete Vorführdatei mit einem Standardprofil-Druck eines Testers verglichen und dies als methodisch belastbar bezeichnet wird. [S19] [S20]
Druckqualität, Genauigkeit und saubere Messmethodik
Dieser Artikel weist keinem Drucker einen pauschalen „±-Genauigkeitswert“ zu, denn das wäre unsaubere Messtechnik. Der NIST-Leitfaden zur Terminologie beschreibt Genauigkeit als qualitativen Begriff, dem nicht beiläufig Zahlen zugeordnet werden sollten. Zahlen gehören zur Messunsicherheit und nicht zu unklaren Werbekürzeln. ISO/ASTM 52902 bietet den passenden Rahmen für geometrische Vergleiche additiver Fertigungssysteme: Die Norm beschreibt Prüfkörper und zu messende Größen oder Eigenschaften, schreibt jedoch ausdrücklich keine bestimmte Messmethode vor. Ein ernsthafter Vergleich braucht mindestens vier Elemente: einen definierten Prüfkörper, festgelegte Druckbedingungen, eine beschriebene Messmethode und eine Berichterstattung, die Unsicherheit berücksichtigt. Ohne diese Angaben ist „±0.1 mm Genauigkeit“ eine unbelegte Behauptung. Auch der Schichthöhenbereich löst das Problem nicht: 0.05–0.30 mm beschreibt mögliche Schichteinstellungen, keine pauschale Maßhaltigkeit. Im gemeinsamen Quellenpaket wurde für beide Drucker kein belastbarer, unmittelbar vergleichbarer Maßtoleranzwert nach derselben Methode gefunden. [S16] [S18] [S1] [S2]
Richtig eingeordnete unabhängige Qualitätsbeobachtungen bleiben dennoch hilfreich. All3DP berichtete, dass der CORE One bei einigen PLA-Überhangtests hinter dem MK4S lag: Bei 70º waren die Ergebnisse nicht perfekt, auf einer Seite begannen Probleme bereits bei 60º. Der Unterschied wurde dabei als gering und nicht als gravierend beschrieben. Das warnt sinnvoll vor der Annahme, CoreXY plus Gehäuse müsse automatisch bessere PLA-Geometrien liefern. Ein allgemeines Urteil ist es nicht, denn Material, Kühlung, Profil und Hardwaregeneration spielen mit hinein. [S21]
Laufende Kosten
Die wichtigsten laufenden Kosten ergeben sich hier nicht aus spekulativen Stromberechnungen. Entscheidend sind Fehldrucke, Düsenverschleiß, Trocknung, Druckplatten sowie Platzbedarf und Handhabungsaufwand. Bleiben Sie bei PLA und PETG, können beide Geräte bei den Verbrauchsmaterialien recht ähnlich liegen. Sobald PA, PC, ABS, ASA oder gefüllte Verbundmaterialien hinzukommen, steigen die Kosten eines großen Fehldrucks schneller als die eines kleinen Teststücks. Auch der Aufwand, Material trocken zu halten, gewinnt an Bedeutung. [S1] [S2] [S9] [S10] [S11] [S12]
Abrasive Materialien sind das deutlichste Beispiel. Laut Prusa wirken Filamente mit Kohle-, Glas- oder Kevlarfasern stark abrasiv; der Düsenleitfaden empfiehlt dafür gehärtete Lösungen. PA ist außerdem hygroskopisch. Lagerung und Trocknung verursachen daher laufenden Aufwand und nicht nur einmalige Einrichtungskosten. Für vorhandene MK4S kann der am 31. August 2026 erfasste Umbausatzpreis von $569 die Rechnung verändern – allerdings erst, wenn Ausfallzeit und die Frage berücksichtigt sind, ob ein integriertes Gehäuse tatsächlich einen konkreten Engpass beseitigt. [S3] [S12] [S13] [S14]
Ökosystem und Software
Dieser Vergleich bedeutet weniger Umstellung als ein Markenwechsel, weil sich die Ökosysteme stark überschneiden. Prusas aktuelle Seiten ordnen beide Geräte demselben Softwareumfeld mit PrusaSlicer, Prusa Connect und der mobilen App zu. Die größten Unterschiede betreffen somit das Hardwareverhalten und die Bedienabläufe, nicht einen völlig fremden Slicer. [S1] [S2]
Wer bereits mit Prusa arbeitet, profitiert beim Wechsel von dieser Kontinuität. Dateien, Profile, Gewohnheiten bei der Fernüberwachung und Firmware-Updates bleiben vertraut, auch wenn aus dem offenen kartesischen Gerät ein geschlossener CoreXY-Drucker wird. Die CORE-One+-Produktseite erklärt ausdrücklich, dass CORE One+, MK4S und CORE One L dasselbe Prusa-Ökosystem, dieselbe Firmware und denselben Slicer nutzen. Die Unterschiede liegen vor allem bei Größe, Gehäuse und Einsatzzweck. [S1] [S2]
Der integrierte Düsenabstreifer und die aufsteckbare obere Abdeckung der Gen 2 erleichtern den geschlossenen Betrieb etwas weiter. Sie ändern aber nichts daran, dass sich der Zugang zu einem geschlossenen Gerät anders anfühlt als bei einem offenen Rahmen. [S7]
Arbeitsablauf, Wartung und Zugänglichkeit
Der Alltag zählt häufig mehr als Benchmark-Screenshots. Zwei Drucker können mit unkomplizierten Materialien ähnlich aussehende Teile liefern und sich beim Laden, Beobachten, Reinigen oder Beheben eines misslungenen Starts dennoch deutlich unterscheiden. [S1] [S2]
Beim MK4S haben Sie fast überall freie Sicht und direkten Zugriff. Das hilft bei der Kontrolle der ersten Schicht, kurzen Düsenprüfungen und beim Beobachten ohne störende Tür oder obere Abdeckung. Der CORE One+ tauscht einen Teil dieser Unmittelbarkeit gegen eine besser kontrollierte Umgebung. Gen 2 erleichtert den Alltag durch den integrierten Düsenabstreifer und eine obere Abdeckung, die sich laut Prusa in Sekunden werkzeuglos abnehmen lässt. Reinigung und Zugang sind damit weniger umständlich als bei früheren Ausführungen. Der grundlegende Kompromiss bleibt: Ein Gehäuse hilft bei Abschirmung und thermischer Stabilität, erschwert aber den sofortigen Griff aus jedem Winkel. [S2] [S7]
Dasselbe gilt für die Umbauentscheidung. Der Weg vom MK4S zum CORE One ist ein mechanischer Umbau mit Bausatz und keine Menüoption. Wenn Ihr Drucker laufend Geld verdient oder im Unterricht gebraucht wird, kann der Umbau eines funktionierenden Geräts mehr Betriebsaufwand verursachen, als den MK4S zu behalten oder später einen zweiten Drucker hinzuzufügen. Sinnvoll ist der Umbau vor allem dann, wenn Sie gezielt die geschlossene Plattform wünschen und Ausfallzeit sowie handwerklichen Aufwand akzeptieren. [S3]
Umbau vom MK4S zum CORE One+
Die harten Ausschlusskriterien sind klar. Prusas Umbausatzseite nennt die Kompatibilität ausschließlich mit dem MK4S und erklärt, dass das silberne Netzteil nicht kompatibel ist. Diese beiden Angaben gehören an den Anfang jeder Aufrüstentscheidung, denn sie sind wichtiger als abstrakte CoreXY-Vorteile. Erfüllt Ihr Gerät eine dieser Voraussetzungen nicht, ist der Umbau keine unkomplizierte Antwort. [S3]
Auch die Kostenbetrachtung sollte einfach bleiben. Die Seite des Umbausatzes zeigte am 31. August 2026 $569. Das ist eine datierte Momentaufnahme und kein dauerhaft weltweit gültiger Preis. Noch wichtiger als „Ist der Bausatz günstiger als ein neuer Drucker?“ ist die Frage: „Möchte ich während des Umbaus auf einen funktionierenden MK4S verzichten, um anschließend ein geschlossenes CoreXY-Gerät zu besitzen?“ Für manche passt das genau. Für andere, insbesondere Druckfarmen oder Klassenräume, in denen die Gerätezahl zählt, ist der Erhalt des vorhandenen Druckers betrieblich wertvoller als der günstigste Weg zum integrierten Gehäuse. [S3] [S4]
| Ihre Situation | Umbauen | Separaten Drucker kaufen | Hinweise |
|---|---|---|---|
| Sie besitzen einen MK4S, drucken vorwiegend PLA/PETG und mögen den aktuellen Ablauf | Nein | Meist nein | Wenig Grund für einen Umbau allein aus theoretischen Erwägungen. |
| Sie besitzen einen MK4S und kämpfen regelmäßig mit ABS-/ASA-/PA-Aufträgen | Möglicherweise ja | Vielleicht | Das Gehäuse bringt einen echten Vorteil, wenn hier der tatsächliche Engpass liegt. |
| Sie benötigen während der Woche zwei verfügbare Drucker | Meist nein | Ja | Der Umbau nimmt ein Gerät vorübergehend außer Betrieb. |
| Ihr Drucker hat das silberne Netzteil | Nein | Ja | Offizielles Ausschlusskriterium. |
| Sie wünschen die Gehäusevorteile, möchten aber kein Umbauprojekt | Nein | Ja | Ein vollständiges Gerät kann der unkompliziertere Weg sein. |
Diese Matrix ist eine Planungshilfe, kein Kostenrechner. Sie soll sicherstellen, dass Kompatibilität und Ausfallzeiten vor einem spontanen Aufrüstwunsch bedacht werden. [S3] [S4]
Welcher Drucker passt zu wem?
Für PLA- und PETG-Anwender, Klassenräume und Nutzer mit hohem Anspruch an Wartungszugang passt der MK4S weiterhin gut. Seine 7 kg Gewicht, der offene Aufbau und die einfache Beobachtung sind keine spektakulären Daten, zählen aber im Alltag. Für Prototypenteams oder Hobbyanwender, die regelmäßig ABS, ASA, PC oder PA verarbeiten, ist der CORE One+ (Gen 2) das stimmigere Gerät: Gehäuse und geregeltes Kammerverhalten lösen ein konkretes Problem, statt weiteres Zubehör um den Drucker zu bauen. Bei vorhandenen MK4S hängt die Antwort davon ab, ob ein echter thermischer oder materialbedingter Engpass besteht oder lediglich der Wunsch nach einer anderen Architektur. [S1] [S2] [S3] [S5] [S9] [S10] [S11] [S12]
Eine einfache Faustregel für CORE One gegen MK4S: Kaufen Sie den CORE One+ (Gen 2), wenn Gehäuseverhalten und zuverlässiger Druck technischer Materialien der eigentliche Kaufgrund sind. Kaufen oder behalten Sie den MK4S, wenn freier Zugang, leichtere Handhabung und weniger Komplexität wichtiger sind als eine integrierte Kammer. [S1] [S2] [S5]
| Nutzertyp | Eignung CORE One+ (Gen 2) | Eignung MK4S | Wichtigster Stolperstein |
|---|---|---|---|
| PLA-/PETG-Hobbyanwender | Gut, aber nicht erforderlich | Sehr gut | Bezahlen Sie nicht für Gehäusevorteile, die Sie nicht nutzen. |
| Lehrkraft / Schullabor | Gut, wenn eine kontrollierte Kammer wichtig ist | Sehr gut | Gewicht und Zugang zählen auch in gemeinsam genutzten Räumen. |
| Druckfarmbetreiber | Gut für platzsparenden Betrieb geschlossener Geräte | Gut für einfache, vertraute Geräteflotten | Ausfallzeit und Wartungsablauf berücksichtigen, nicht nur Volumen. |
| Anwender technischer Materialien | Sehr gut | Situationsabhängig, insbesondere mit zusätzlichem Gehäuse | Düsentemperatur allein bedeutet noch keine zuverlässigen großen Bauteile. |
| Besitzer eines MK4S | Gut nur dann, wenn der Umbau ein echtes Problem löst | Sehr gut, wenn aktuelle Aufträge bereits stabil laufen | Der Umbau ist ein mechanisches Projekt mit Kompatibilitätsgrenzen. |
Die Matrix ist bewusst zurückhaltend. Sie gewichtet die Eignung für konkrete Aufträge höher als das Prestige einer Architektur. [S1] [S2] [S3]
Grenzen und Lücken der Beleglage
Zwei Lücken begrenzen die Aussagen dieses Artikels. Erstens wurde für beide Drucker kein belastbarer gemeinsamer Maßtoleranzwert mit demselben Prüfkörper, derselben Methode und einheitlicher Berücksichtigung der Messunsicherheit gefunden. Zweitens enthält das aktuelle Quellenpaket keinen verlässlichen kontrollierten Geräuschvergleich mit identischem Abstand, Modus, Material und Raumbedingungen. Deshalb verzichtet der Artikel auf unbelegte numerische „Genauigkeitswerte“ und erklärt kein Gerät pauschal für leiser. [S16] [S18]
Dieselbe Vorsicht gilt bei VFAs, Kühlungsbehauptungen und Eindrücken aus einzelnen Tests. Unabhängige Tests sind wertvoll, doch CORE-One-Berichte können vor den Gen-2-Hardwareänderungen entstanden sein. Schon kleine Änderungen an Profil oder Material können die Ergebnisse deutlich verschieben. Starke Aussagen aus Werbung oder Foren sind Anregungen für gezielte Tests, kein Ersatz dafür. [S7] [S19] [S20] [S21]
Häufige Fragen
Prusa CORE One oder MK4S: Welchen sollte ich 2026 kaufen?
Kaufen Sie den CORE One+ (Gen 2), wenn Sie gezielt ein integriertes Gehäuse wünschen und genügend ABS, ASA, PC oder PA drucken, um davon zu profitieren. Kaufen oder behalten Sie den MK4S, wenn PLA und PETG überwiegen und Sie ein leichteres, einfacheres und offeneres Gerät bevorzugen. [S1] [S2] [S5]
Ist „CORE One“ dasselbe wie „CORE One+ (Gen 2)“ auf Prusas Website?
Nicht genau. „Core One“ bleibt die gängige Kurzform und der übliche Suchbegriff. Prusas aktueller offizieller Produktname lautet jedoch Prusa CORE One+ (Gen 2). [S1] [S7]
Besitzt der CORE One+ eine separate Kammerheizung?
Laut Prusas Handbuch erwärmt sich die Kammer ausschließlich durch das Heizbett auf bis zu 55 °C, ohne zusätzliche Heizelemente. Die genaue Antwort lautet daher Nein: Das Handbuch dokumentiert für den CORE One+ keine separate Kammerheizung. „Aktiv“ bezeichnet die Regelung des Kammerverhaltens mithilfe von Heizbettwärme, Lüftern und Belüftung. [S1] [S5]
CoreXY oder Bettschubser: Bedeutet CoreXY automatisch schnellere Drucke?
Nein. CoreXY verändert die bewegten Massen, doch die Druckgeschwindigkeit hängt auch von Kühlung, Extrusionsfluss, Steifigkeit, Resonanzkontrolle und Firmware ab. Sowohl die CORE-One-Familie als auch der MK4S unterstützen Input Shaper. „CoreXY“ ist daher kein abschließendes Geschwindigkeitsurteil. [S1] [S8]
Was eignet sich besser für ABS, ASA und PC: CORE One+ oder MK4S im Gehäuse?
Meist ist der CORE One+ die naheliegendere Wahl, weil Gehäuse und Kammerverhalten in das Gerät integriert sind. Ein MK4S mit Gehäuse kann ebenfalls funktionieren. Seine Produktseite nennt bei der Kammertemperaturregelung aber ausdrücklich Nein; die 45 °C beziehen sich konkret auf den Betrieb „im Enclosure“. [S1] [S2] [S5] [S9] [S10] [S11]
Kann ich einen MK4S zum CORE One+ aufrüsten, und was verhindert den Umbau?
Ja, allerdings ausschließlich ausgehend vom MK4S; das silberne Netzteil ist offiziell inkompatibel. Denken Sie außerdem daran, dass die $569 für den Umbausatz am 31. August 2026 erfasst wurden. Das ist eine hilfreiche Einordnung, ersetzt aber keine Prüfung des aktuellen Preises. [S3]
Wie würde man die Maßgenauigkeit dieser Drucker tatsächlich vergleichen?
Verwenden Sie Prüfkörper nach dem Ansatz von ISO/ASTM 52902, legen Sie Druckeinstellungen und Messmethode fest und berichten Sie die Unsicherheit, statt eine pauschale Aussage wie „±0.1 mm Genauigkeit“ zu erfinden. NIST beschreibt Genauigkeit ausdrücklich als qualitativen Begriff. ISO/ASTM 52902 legt fest, was an Prüfkörpern zu messen ist, ohne eine universelle Messmethode vorzuschreiben. [S16] [S18]
Quellen
Quellenverweise erscheinen als [[S#]](#sources).
- S1 — Produktseite Prusa CORE One+ (Gen 2) — https://www.prusa3d.com/product/prusa-core-one/
- S2 — Produktseite Original Prusa MK4S — https://www.prusa3d.com/product/original-prusa-mk4s-3d-printer/
- S3 — Umbausatz MK4S zu Prusa CORE One+ — https://www.prusa3d.com/en/product/mk4s-to-prusa-core-one-conversion-kit-5/
- S4 — Vergleichstabelle MK4S zu CORE One — https://www.prusa3d.com/product/mk4s-to-prusa-core-one-conversion-kit-main/
- S5 — Handbuch Prusa CORE One als PDF — https://www.prusa3d.com/downloads/manual/prusa3d_manual_coreone_101_en.pdf
- S6 — Introducing Prusa CORE One, Beitrag zur Vorstellung — https://blog.prusa3d.com/introducing-prusa-core-one-fully-enclosed-corexy-3d-printer-with-active-temperature-control_105477/
- S7 — Aktualisierungsbeitrag zum Prusa CORE One+ (Gen 2) — https://blog.prusa3d.com/better-prints-easier-use-prusa-xl-core-one-l-and-core-one-gen-2-our-big-product-update_137539/
- S8 — Prusa-Wissensdatenbank: Input Shaper — https://help.prusa3d.com/article/input-shaper-core-one-mk4-s-mk3-9-s-mk3-5-s-xl-mini_451816
- S9 — Prusa-Wissensdatenbank: ASA — https://help.prusa3d.com/article/asa_1809?product=mk4s
- S10 — Prusa-Wissensdatenbank: ABS — https://help.prusa3d.com/article/abs_2058?product=mk4
- S11 — Prusa-Wissensdatenbank: Polycarbonat (PC) — https://help.prusa3d.com/article/polycarbonate-pc_165812
- S12 — Prusa-Wissensdatenbank: Polyamid (Nylon/PA) — https://help.prusa3d.com/article/polyamide-nylon_167188?product=mk3
- S13 — Prusa-Wissensdatenbank: Verbundmaterialien mit Kohle-, Kevlar- oder Glasfasern — https://help.prusa3d.com/article/composite-materials-filled-with-carbon-kevlar-or-glass_167387?product=mk3-9
- S14 — Prusa-Wissensdatenbank: Düsentypen für Nextruder-Drucker — https://help.prusa3d.com/article/prusa-nozzle-types-for-nextruder-printers_928993
- S15 — ISO/ASTM 52900:2021 — https://www.iso.org/standard/74514.html
- S16 — ISO/ASTM 52902:2023 — https://www.iso.org/standard/79683.html
- S17 — ISO/ASTM 52903-1:2020 — https://www.iso.org/standard/67290.html
- S18 — NIST TN 1297, Anhang D1 zur Terminologie — https://www.nist.gov/pml/nist-technical-note-1297/nist-tn-1297-appendix-d1-terminology
- S19 — Tom’s Hardware: Prusa CORE One review — https://www.tomshardware.com/3d-printing/prusa-core-one-review
- S20 — Tom’s Hardware: Prusa MK4S review — https://www.tomshardware.com/3d-printing/prusa-mk4s-review
- S21 — All3DP: The Prusa CORE One’s overhangs are very good, but don’t quite match the MK4S — https://all3dp.com/4/the-prusa-core-ones-overhangs-are-very-good-but-dont-quite-match-the-mk4s/
- S22 — Übersichtsarbeit zu Emissionen bei Materialextrusion (UFPs/VOCs) — https://www.sciencedirect.com/science/article/pii/S0160412023005895