
Urteil
Für die meisten, die 2026 Prusa Core One und Bambu X1C vergleichen, ist der Prusa CORE One+ die bessere Wahl beim Neukauf. Das ist die aktuelle Prusa-Produktbezeichnung. Die Seite zum CORE One+ Ultimate Edition Assembled ist die eindeutigste maßgebliche Quelle für die technischen Daten dieses Vergleichs. [3] [4]
Der Bambu Lab X1 Carbon bleibt in zwei Fällen sinnvoll: bei Restbestand oder einem gebrauchten Gerät zu akzeptablen Bedingungen sowie für Besitzer, die ihren Drucker weiterverwenden möchten. Laut Bambu Lab endeten Herstellung und aktiver Verkauf von X1/X1C/X1E am 2026-03-31. Fehlerkorrekturen und Funktionsupdates laufen bis 2027-05-31, Sicherheitsupdates bis 2029-05-31 sowie Support und Ersatzteile bis 2031-03-31. [1]
Auf dem Papier besitzt der X1C weiterhin die bekannten Eckdaten: 256 × 256 × 256 mm Bauraum, 500 mm/s maximale Druckkopfgeschwindigkeit, 20 m/s² maximale Beschleunigung und ein 300 °C heißes Hotend. [5] Der CORE One+ ist die neuere Plattform. Bei einem Neukauf ist das meist wichtiger, als den Datenblattwerten eines ausgelaufenen Produkts nachzujagen. [4] [5]
- Den Prusa CORE One+ kaufen, wenn die aktuelle Prusa-Plattform, eine veröffentlichte Bauraumtemperatur von 55 °C, automatische Erstschichtkalibrierung per Wägezelle und unkomplizierte Ausweichwege über lokales Netzwerk oder USB gefragt sind. [3] [4] [10] [11] [12]
- Den X1C kaufen, wenn ein Gebrauchtgerät oder Restbestand gesucht wird, gehärtete Verschleißteile ab Werk wichtig sind und der AMS-Weg genug Nutzen bietet, um das Verkaufsende der Plattform zu akzeptieren. [1] [5] [7]
- Einen vorhandenen X1C behalten, sofern kein konkreter Grund für einen Ökosystemwechsel besteht. Der Supporthorizont ist weiterhin lang genug: „EOL“ bedeutet nicht „morgen veraltet“. [1]
- Wer 2026 ausdrücklich einen neuen Bambu-Drucker sucht, sollte zuerst die aktuelle Modellpalette prüfen, statt standardmäßig nach X1C-Restbeständen zu suchen. [1]
Technische Daten im direkten Vergleich
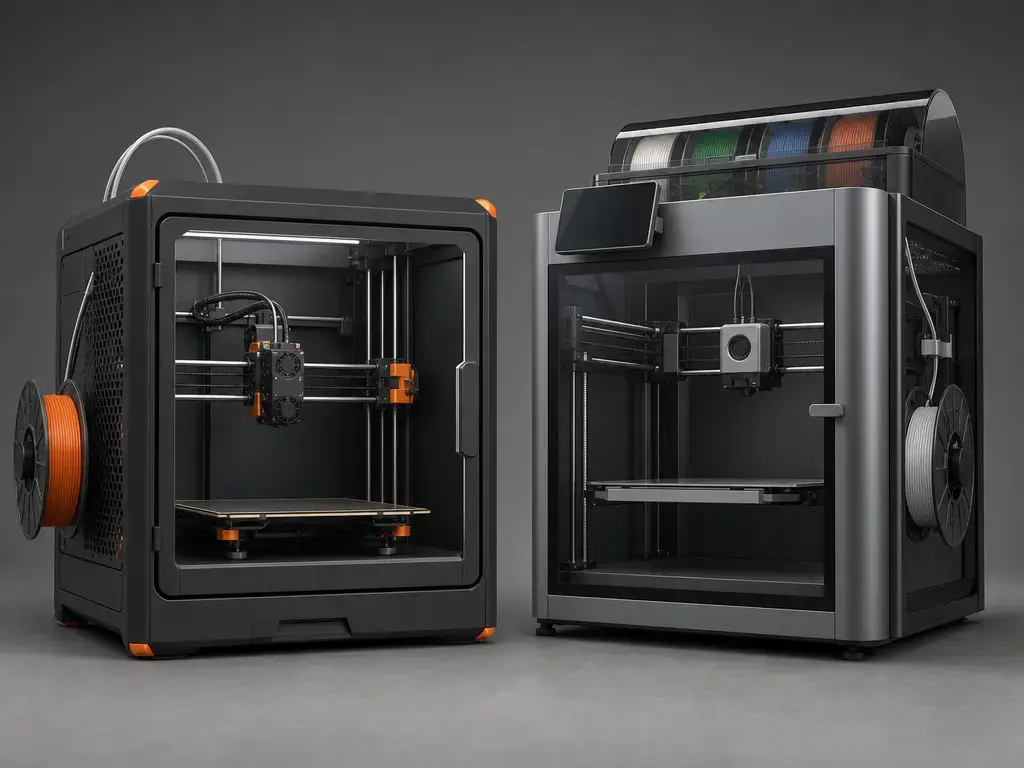
Beim Vergleich Prusa Core One gegen Bambu Lab X1 Carbon hilft zunächst die Trennung von veröffentlichten technischen Daten und Ablaufmerkmalen. Auf Prusa-Seite dient die aktuelle Seite zum CORE One+ Ultimate Edition Assembled als Datenbasis. Der X1C wird als ausgelaufenes Produkt betrachtet, dessen offizielle Daten für Gebraucht- und Restbestandskäufer weiterhin relevant sind. [1] [4] [5]
Die größten praktischen Unterschiede sind beim reinen Bauraum klein, bei Lebenszyklus, Automatisierungsart und Mehrmaterialweg jedoch größer. Der X1C ist in allen drei Achsen etwas größer und besitzt ab Werk eine gehärtete Düse sowie gehärtete Extruderzahnräder. Der CORE One+ ist dagegen die aktuelle Plattform und nennt ausdrücklich 55 °C Bauraumtemperatur, automatische Erstschichtkalibrierung per Wägezelle sowie Ethernet und ein abnehmbares ESP-WLAN-Modul. [4] [5] [6] [7] [8] Die LiDAR-Beschreibung von Tom’s Hardware ist als Kontext zu Ablauf und Kalibrierung zu verstehen und für sich allein nicht als Garantie der Maßgenauigkeit. [6] [14]
| Merkmal | Prusa CORE One+ | Bambu Lab X1C |
|---|---|---|
| Produktstatus 2026 | Aktuelle Modellbezeichnung: CORE One+. [3] | EOL seit 2026-03-31, mit späteren Supportfristen. [1] |
| Bauraum | 250 × 220 × 270 mm — aus den veröffentlichten Maßen berechnet etwa 14.85 L. [4] | 256 × 256 × 256 mm — aus den veröffentlichten Maßen berechnet etwa 16.78 L. [5] |
| Maximale Düsen- / Hotendtemperatur | 290 °C. [4] | 300 °C. [5] |
| Betttemperatur | 120 °C. [4] | 110 °C bei 220 V / 120 °C bei 110 V. [5] |
| Bauraumtemperatur | 55 °C. [4] | Keine verlässliche offizielle Angabe zur Bauraumtemperatur gefunden. |
| Seriendüse / Verschleißteile | High-Flow Prusa Nozzle aus Messing, CHT 0.4 mm. [4] | Düse und Extruderzahnräder aus gehärtetem Stahl. [5] |
| Schichthöhenbereich | 0.05–0.30 mm. [4] | In den verwendeten Quellen kein entsprechender Herstellerbereich zitiert. |
| Einordnung der Kalibriersensoren | Vollautomatische Erstschichtkalibrierung durch den Load-Cell-Sensor. [4] | LiDAR-unterstützter Ablauf und Kalibrierung mit analogem Kraftsensor im Kontext der Testberichterstattung. [6] |
| Beworbene Geschwindigkeit | Auf der hier verwendeten maßgeblichen Prusa-Datenseite wird keine direkt vergleichbare Angabe von 500 mm/s veröffentlicht. [4] | Maximal 500 mm/s, maximal 20 m/s² Beschleunigung, 32 mm³/s bei ABS unter Prüfbedingungen. [5] |
| Verbindung / Arbeitsablauf | Ethernet, USB-Datenträger und abnehmbares ESP-WLAN-Modul; lokaler IP-Zugriff per PrusaLink und Cloud-Weg per Prusa Connect separat dokumentiert. [4] [10] | Ein Mitarbeiter beschreibt den reinen LAN-Betrieb im Forum als Kommunikation im selben LAN mittels Zugangscode. [9] |
| Mehrmaterialweg | MMU3 unterstützt bis zu 5 Farben; das MMU3-Paket ersetzt die Düse durch eine 0.4-mm-Messingdüse. [8] | AMS bietet 4 Spulenplätze je Einheit und lässt sich mit 4 AMS-Einheiten auf 16 Materialien erweitern. [7] |
Kaufkontext 2026
Beim Vergleich Prusa Core One gegen Bambu X1C beginnt die Kaufentscheidung 2026 mit dem Lebenszyklusstatus. Laut Bambu Lab endeten Herstellung und aktiver Verkauf der X1-Serie am 2026-03-31. Zugleich wurden gesonderte spätere Fristen für Fehlerkorrekturen und Funktionsupdates, Sicherheitsupdates sowie Ersatzteile und Support veröffentlicht. [1] „EOL“ heißt also nicht „morgen ohne Unterstützung“, aber der X1C ist keine aktuelle Verkaufsplattform mehr. [1]
Bei Prusa liegt der umgekehrte Fall vor. Der CORE One wurde am 19. November 2024 angekündigt. Laut Einführung sollten Produktion und Versand im Januar 2025 beginnen. Heute präsentiert Prusa das Produkt als CORE One+. [2] [3] Damit ist er in diesem Vergleich die Option aus einer aktuellen Produktfamilie und kein auslaufendes Produkt. [2] [3]
| Datum | Meilenstein Bambu X1/X1C | Meilenstein Prusa CORE One |
|---|---|---|
| 2024-11-19 | — | CORE One angekündigt; der Einführungsartikel nannte Januar 2025 als Start von Produktion und Versand. [2] |
| 2026-03-31 | Herstellung und aktiver Verkauf der X1-Serie beendet. [1] | — |
| 2027-05-31 | Fehlerkorrekturen und Funktionsupdates laufen bis zu diesem Datum. [1] | — |
| 2029-05-31 | Sicherheitsupdates laufen bis zu diesem Datum. [1] | — |
| 2031-03-31 | Support und Ersatzteile laufen bis zu diesem Datum. [1] | — |
Nach dem Ende des Direktverkaufs können weiterhin neue X1C-Geräte bei Händlern auftauchen. Bambu weist ausdrücklich darauf hin, dass ausgewählte autorisierte Händler noch Bestände mit Garantie und Support besitzen können. [1] Die grundlegende Kauflogik ändert das nicht: Für einen Neukauf 2026 spricht mehr für den CORE One+, während der X1C eher als Restbestands- oder Gebrauchtentscheidung sinnvoll ist. [1] [3]
Was sich tatsächlich unterscheidet
Ein 3D-Druckervergleich wie Prusa Core One gegen Bambu X1C ist nützlicher, wenn er die Konstruktionsentscheidungen betrachtet, die fertige Teile beeinflussen. Beide sind geschlossene CoreXY-Materialextrusionsdrucker, doch diese Architektur allein garantiert keine besseren Drucke. Steifigkeit des Bewegungssystems, Resonanzkontrolle, Extrusionsstabilität, Kühlverhalten, Bauraumbedingungen und Slicerentscheidungen bestimmen das Ergebnis. Eine Bauraumtemperatur kann bei verzugsempfindlichen Materialien helfen. CoreXY mit Einhausung bleibt aber eine Plattformbeschreibung und kein Qualitätsurteil. [4] [5] [13] [15]
Begriffskasten
- Materialextrusion — die Verfahrensfamilie, bei der eine beheizte Düse Filament schichtweise ablegt. [15]
- FFF/FDM — gebräuchliche Begriffe für filamentbasierte Materialextrusion; FDM erscheint auch in Bambus X1C-Spezifikationen. [5] [13]
- Bauraum — maximaler nomineller XYZ-Bereich nach Herstellerangabe.
- Nutzbarer Baubereich — der praktisch verfügbare Teil nach Berücksichtigung von Spülraum, Skirts, Brims, Werkzeugbahnrändern und Geometrie.
- Maßgenauigkeit — Nähe einer gedruckten Struktur zum CAD-Sollmaß.
- Wiederholbarkeit — Beständigkeit desselben Ergebnisses über wiederholte Druckaufträge.
- Schichthöhe — vertikale Dicke jeder abgelegten Schicht.
- Volumenstrom — Menge geschmolzenen Polymers, die das Hotend pro Zeiteinheit fördern kann.
- Druckgeschwindigkeit und Druckzeit — Bewegungsleistung ist nicht dasselbe wie gesamte Auftragsdauer.
ISO/ASTM 52900:2021 liefert die Terminologiereferenz für saubere Begriffsverwendung. NISTs Übersicht zur Materialextrusion verankert die verwendete Verfahrensfamilie. [13] [15] Die hilfreiche Frage ist daher nicht, ob eine Maschine „CoreXY“ oder „FDM“ ist, sondern ob Bewegungssystem, Kalibrierablauf und Bauraumverhalten zu den benötigten Teilen passen. [4] [5]
Druckqualität und Geschwindigkeit in der Praxis
3D Mag: Mindestprotokoll für einen fairen Druckqualitätsvergleich
- Auf beiden Druckern denselben Düsendurchmesser von 0.4 mm verwenden. [4] [5]
- Für jede Materialklasse dieselbe Filamentmarke und Farbe verwenden.
- Trocknungszustand und Umgebungsbedingungen dokumentieren.
- Ein Basisprofil mit 0.20 mm sowie Durchgänge mit 0.12 mm und 0.28 mm verwenden.
- Mit Messschieber und wiederholten Drucken messen, nicht nur an einer Probe.
- Keine Toleranzaussagen ohne Angabe von Probenanzahl, Messmittel, Achse, Material und Methode.
Sichtbare Oberflächenqualität und Maßgenauigkeit
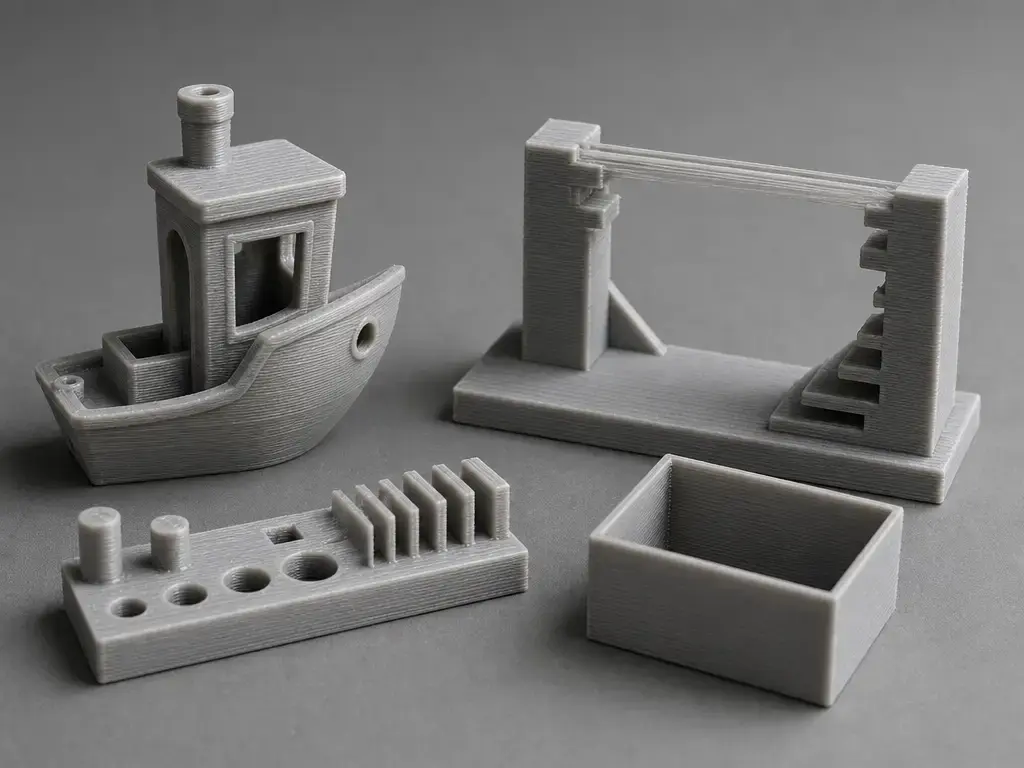
Beim Druckqualitätsvergleich des Prusa Core One und beim Vergleich Prusa Core One gegen X1 Carbon sollten Oberflächenbild und Maßverhalten getrennt betrachtet werden. Ein Drucker kann glatte Benchy-Außenwände erzeugen und dennoch bei Lochdurchmesser, Schlitzbreite oder Passung wiederholter Teile abweichen. Ringing, VFAs, Nahtsichtbarkeit, Brückenqualität, Gleichmäßigkeit oberer Flächen und Erstschichtbeständigkeit sind reale Qualitätsmerkmale. Sie sind aber nicht dasselbe wie Maßgenauigkeit oder Wiederholbarkeit. ISO/ASTM 52902:2023 ist hier die passende Referenz, weil die Norm geometrische Leistungsfähigkeit als Benchmarkaufgabe und nicht als optischen Eindruck behandelt. [14]
Die CORE-One+-Seite nennt eine Messing-CHT-Düse mit 0.4 mm und einen Schichthöhenbereich von 0.05–0.30 mm. Das erinnert daran, dass Druckqualität teils durch den Druckkopf, teils durch das Profil begrenzt wird. [4] Beim X1C sind die veröffentlichten Bewegungswerte — 500 mm/s, 20 m/s² und 32 mm³/s bei ABS unter genannten Prüfbedingungen — Herstellergrenzen und keine Garantie für Endqualität oder Gesamtdruckzeit. [5] Reale Ergebnisse hängen von Slicereinstellungen, Geometrie, Kühlung, Materialzustand und davon ab, ob die gewählte Schichthöhe das Hotend im stabilen Durchflussfenster hält. [4] [5]
Minimales faires Druckqualitäts-Testset
- Benchy für allgemeine Artefaktsichtbarkeit und Brückenverhalten.
- Dünnwandiges Teil für Extrusionsgleichmäßigkeit.
- Toleranz- oder Passungsprobe mit Bohrungen und Stiften.
- Vertikaler Turm oder Säule für Ringing und Schwingungsartefakte.
- Flache Platte oder große Fläche für Oberflächengleichmäßigkeit.
- Wiederholbarkeitspaar: dasselbe Teil zweimal drucken und Passung sowie Maße vergleichen.
Checkliste für Druckzeitvergleiche: erforderlich bei Minutenangaben
- Slicername und Version.
- Druckerfirmwareversion, sofern bekannt.
- Düsendurchmesser und Düsenmaterial.
- Filamenttyp und Marke sowie Trocknungszustand.
- Schichthöhe und Linienbreite.
- Wände, Deck- und Bodenschichten sowie Füllgrad und Füllmuster.
- Stützen aktiviert oder deaktiviert sowie Stütztyp.
- Name des Geschwindigkeits- und Beschleunigungsprofils.
- Ob die Zeit vom Slicer geschätzt oder mit Stoppuhr gemessen wurde.
Hersteller-Geschwindigkeitswerte sind als Obergrenzen nützlich. Tom’s Hardware beschreibt das X1C-LiDAR als Hilfsmittel für Z-Offset, Flusskalibrierung und Erstschichtscan und nennt eine beworbene Sensorauflösung von 7 μm. [6] Das beschreibt den Arbeitsablauf, belegt aber keine Drucktoleranz. Kalibrierhilfen können die Einrichtungsstreuung reduzieren. Sie ersetzen weder saubere Benchmarks noch machen sie einen Drucker auf jeder Geometrie grundsätzlich genauer. [6] [14]
Für diesen Vergleich ist wichtiger, welche Maschine Maße bei wechselnder Schichthöhe, kleinen Modellstrukturen oder materialbedingt vorsichtigeren Einstellungen zur Kantenerhaltung stabil hält, als welche die größere Werbezahl erreicht.
Bauraum, Außenmaße und thermisches Verhalten
Der nominelle Unterschied beim Bauraum von Prusa Core One und X1C ist real, aber nicht dramatisch. Der CORE One+ nennt 250 × 220 × 270 mm, der X1C 256 × 256 × 256 mm. [4] [5] Praktisch tauscht Prusa etwas Y-Tiefe gegen mehr Z-Höhe, während Bambu einen würfelförmigeren Bereich bietet. [4] [5]
Aus diesen veröffentlichten Maßen ergeben sich beim CORE One+ 14.85 L und beim X1C 16.777216 L. [4] [5] Damit ist das nominelle X1C-Volumen rechnerisch etwa 12.98% größer. Dies bleibt ein nomineller Vergleich und garantiert nicht mehr nutzbaren Raum für jedes Teil. [4] [5]
Bei realen Aufträgen verkleinern Spüllinien, Skirts, Brims, zusätzliche Freiräume und Orientierung den nutzbaren Baubereich. Ein hohes schmales Teil kann von der zusätzlichen Z-Höhe des CORE One+ profitieren, ein annähernd würfelförmiges eher vom X1C. Beim Bauraumvergleich von Prusa Core One und X1C zählt der Unterschied vor allem nahe der Passgrenze und selten als alleiniger Entscheidungsgrund. [4] [5]
Der CORE One+ besitzt mit 55 °C zudem die klarere offizielle Bauraumangabe. Das ist bei verzugsempfindlichen Materialien und wiederholbaren thermischen Bedingungen relevant. [4] Für den X1C wurde keine verlässliche offizielle Bauraumtemperatur gefunden. Sein thermisches Verhalten lässt sich daher besser anhand von Ablauf und Materialergebnissen als über vermeintlich gleichwertige Temperaturzahlen besprechen. [5] Bei der Aufstellung ist Prusa mit 415 × 444 × 555 mm und 22.5 kg die größere und schwerere Maschine. Tischfläche und Schwingungskontrolle zählen deshalb ebenfalls. [4]
Laufende Kosten
Ein vollständiges Gesamtbetriebskostenmodell wäre ohne tagesaktuelle Preise, Region, Steuern und Konfigurationsdetails hier nicht angebracht. Beim Vergleich Prusa Core One gegen Bambu X1C sind Fragen zu Verschleißteilen, Düsenwechseln, Spülstrategie und Zubehör für Mehrmaterialdruck besser begründbar. Solche wiederkehrenden Kosten zählen meist mehr als abstrakte Preisdiskussionen. [4] [5] [7] [8]
Der CORE One+ wird mit einer High-Flow-Messing-CHT-Düse mit 0.4 mm und einem Nextruder-Getriebe mit 10:1 geliefert. Der X1C besitzt serienmäßig eine Düse aus gehärtetem Stahl und Extruderzahnräder aus gehärtetem Stahl. [4] [5] Prusas Seriendüse reicht damit für allgemeine Materialien, abrasive Füllfilamente können aber früher eine gehärtete Düse nahelegen als beim X1C. Bei überwiegend Standardmaterialien ist die gehärtete Hardware des X1C eher eine eingebaute Verschleißreserve als eine Garantie geringerer Gesamtkosten. [4] [5]
Mehrmaterialdruck verändert die Rechnung erneut. Prusas MMU3 für den CORE One wechselt auf eine mitgelieferte 0.4-mm-Messingdüse. Bambus AMS beginnt mit 4 Spulenplätzen und lässt sich auf 4 AMS-Einheiten erweitern. [8] [7] Bei beiden beeinflussen Spülstrategie und Zubehörwahl Filamentverbrauch und Dauer. Aussagen zu Abfall oder Kosten benötigen jedoch Messdaten statt Bauchgefühl. [7] [8]
Ökosystem und Software
Prusas Ablauf trennt lokalen und Cloud-Betrieb ausdrücklich. Die CORE-One-Familie unterstützt Ethernet und WLAN. PrusaLink wird über die lokale IP-Adresse des Druckers im lokalen Netzwerk aufgerufen; Prusa Connect bildet die Cloud-Ebene. [10] Prusa dokumentiert außerdem Firmwareaktualisierung per USB-Stick. Laut Ersteinrichtungsanleitung ist der Netzwerkschritt optional und kann auf später verschoben werden. [11] [12] Der CORE One+ bietet damit einen klar dokumentierten lokalen Ausweichweg. [10] [11] [12]
Für den reinen LAN-Betrieb des Bambu X1C ist eine Mitarbeiterantwort im Forum die unmittelbarste Quelle dieses Vergleichs. Darin erklärt Bambu, dass im LAN Only Mode der gesamte Datenaustausch zwischen Drucker und Studio im selben LAN bleibt. Bambu Studio authentifiziert sich mit einem Zugangscode auf dem Druckerbildschirm. [9] Das ist praktisch hilfreich, sollte aber als Verhaltensbeschreibung eines Mitarbeiters und nicht als formale Datenblattzusage eingeordnet werden. [9]
Im Alltag entstehen konkrete Reibungspunkte beim Netzwerkwechsel, Firmwareupdate oder bei der Entscheidung, wie viel Kalibrierung und Druckvorbereitung über lokale Weboberfläche, LAN-Ablauf oder Cloud-App erfolgen soll. Für einen möglichst unkomplizierten Offline-Ausweichweg sind Prusas USB-Updates und die überspringbare Netzwerkeinrichtung klare Vorteile. Wer mit Bambu Studio und reinem LAN- oder kontobasiertem Betrieb zurechtkommt, kann den X1C weiterhin gut nutzen. Sein Lebenszyklusstatus sollte aber gemeinsam mit dem Softwareweg bewertet werden. [1] [9] [10] [11] [12]
Mehrmaterialabläufe: MMU3 und AMS
Der grundlegende Kapazitätsvergleich ist einfach. Prusas MMU3 für den CORE One unterstützt Drucke mit bis zu 5 Farben. Laut Prusa enthält das CORE-One-MMU3-Paket eine 0.4-mm-Messingdüse, die zur besseren Materialeffizienz die serienmäßige High-Flow-Düse ersetzt. [8] Bambus AMS besteht aus vier Spulenhaltern, einem Hub und einem Puffer. Laut Bambu lassen sich bis zu 4 AMS-Einheiten für 16 Farben oder Materialien verbinden. [7]
Im Betrieb setzen beide Systeme andere Schwerpunkte. Bambu betont das luftdichte AMS-Gehäuse mit Trockenmittelfächern, Feuchtigkeitssensor und kontrollierter Filamentführung über Hub und Puffer. [7] Prusa stellt bei MMU3 für CORE One den mitgelieferten Messingdüsenwechsel und seitliche Spulenhalter statt einer geschlossenen Zuführbox heraus. [8] Keiner dieser Abläufe ist dadurch universell besser. Handhabung, Platzbedarf und Wartungsstellen unterscheiden sich. [7] [8]
Der praktische Zielkonflikt zeigt sich bei der Spülstrategie. Beide Systeme verursachen Wechselaufwand bei Mehrfarb- oder Mehrmaterialaufträgen und können je nach Geometrie und Slicereinstellungen zusätzliches Filament verbrauchen. MMU3 und AMS sollten daher an einem konkreten Bauteil mit offengelegten Einstellungen gemessen werden, statt einem Ökosystem grundsätzlich weniger Abfall oder mehr Geschwindigkeit zuzuschreiben. [7] [8] Für faire Qualitätsvergleiche Düsendurchmesser und Düsentyp nach Möglichkeit konstant halten, da Prusas MMU3-Konfiguration ausdrücklich den Düsenaufbau verändert. [4] [5] [8]
Support, Reparierbarkeit und langfristiger Betrieb
Bei einem Vergleich wie Prusa Core One gegen Bambu X1C ist „Zuverlässigkeit“ nur ein Teil der Besitzfrage. Wartbarkeit, Ersatzteilzugang und Supportpolitik sind ebenso wichtig, besonders wenn ein Drucker aktuell ist und beim anderen Herstellung und aktiver Verkauf bereits beendet wurden. [1] [3]
Laut Bambu erhält die X1-Serie Fehlerkorrekturen und Funktionsupdates bis 2027-05-31, Sicherheitsupdates bis 2029-05-31 sowie Support und Ersatzteile bis 2031-03-31. [1] Für gebrauchte oder verbliebene X1C-Geräte ist das ein realer Supportzeitraum, bleibt aber begrenzt und an eine ausgelaufene Plattform gebunden. Käufer sollten ihn als Wartungshorizont verstehen, nicht als offene Zukunft einer aktuellen Verkaufsreihe. [1]
Prusas Situation ist einfacher einzuordnen. Der Drucker wird aktuell als CORE One+ angeboten. Die Besitzentscheidung beginnt daher bei einer aktiven statt auslaufenden Produktfamilie. [3] Dieser Artikel erfindet kein künftiges Support-Enddatum für Prusa. Der Status als aktuelle Modellreihe bleibt dennoch ein relevanter Vorteil, wenn Servicefähigkeit wichtiger ist als ein einmaliger Neuheitsreiz. [3] [4]
Für wen eignet sich welcher Drucker?
Die Antwort auf „Prusa Core One oder Bambu X1C: Welcher ist besser?“ hängt stärker vom Käuferprofil als von einem universellen Sieger ab. EOL-Status und langer anschließender Support bestimmen beim X1C die Gebrauchtmarktentscheidung. Der CORE One+ bleibt Teil der aktuellen Prusa-Reihe mit veröffentlichten 55 °C Bauraumtemperatur und automatischer Erstschichtkalibrierung per Wägezelle. [1] [3] [4]
- Neukauf 2026 für allgemeinen Prosumer-Einsatz — Prusa CORE One+ wählen. Er ist das aktuelle Modell, dokumentiert 55 °C Bauraumtemperatur und automatische Erstschichtkalibrierung und vermeidet den Einstieg in eine Plattform mit bereits beendetem Herstellungs- und aktivem Verkaufszyklus. [3] [4]
- Restbestand oder Gebrauchtgerät zu passenden Bedingungen — Bambu Lab X1C wählen. Der X1C bietet weiterhin gehärtete Verschleißteile ab Werk, eine beworbene Geschwindigkeit von 500 mm/s und einen AMS-Weg mit bis zu 16 Materialien über vier AMS-Einheiten. [5] [7] Da Bambus Supportfristen deutlich über EOL hinausreichen, kann ein älteres Gerät bei passendem Zustand und Angebot weiterhin eine vernünftige Wahl sein. [1]
- X1C bereits vorhanden und Wechsel erwogen — X1C behalten, sofern kein neueres Plattformmodell oder Prusa-spezifischer Ablauf ausdrücklich benötigt wird. Der Supportzeitraum ist noch lang genug, sodass kein automatischer technischer Austauschgrund besteht. [1] Ein Wechsel ergibt eher Sinn, wenn das CORE-One+-Ökosystem, sein dokumentiertes Bauraumverhalten oder die Vereinheitlichung auf eine aktuelle Prusa-Plattform gewünscht ist. [3] [4]
Die praktische Orientierung beim heutigen Kauf ist klar: CORE One+ für den Neukauf, X1C vor allem als weiterhin unterstützte ältere Option. Einen vorhandenen X1C behalten, solange der Arbeitsablauf keinen konkreten Wechselgrund liefert.
Häufige Fragen
Welcher ist 2026 besser: Prusa CORE One+ oder Bambu Lab X1C?
Für die meisten Neukäufer ist der Prusa CORE One+ 2026 die bessere Wahl, weil er zur aktuellen Produktreihe gehört. Bei der X1-Serie endeten Herstellung und aktiver Verkauf am 2026-03-31. Bambus Supportfristen reichen bis 2027-05-31, 2029-05-31 und 2031-03-31. Ein gebrauchter X1C oder Restbestand kann deshalb weiterhin sinnvoll sein. [1] [3]
Wie unterscheiden sich die Bauräume?
Der CORE One+ bietet 250 × 220 × 270 mm, der X1C 256 × 256 × 256 mm. Der X1C ist nominell größer und würfelförmiger. Der praktische Unterschied ist jedoch kleiner, als die Rohwerte vermuten lassen, weil Orientierung, Spülraum und Freiräume weiter zählen. [4] [5]
Ist die Druckqualität bei einem Drucker besser?
Nicht automatisch. Sie hängt von Düsenkonfiguration, Schichthöhe, Filamentzustand, Kühlung, Geometrie und Slicereinstellungen ab und nicht nur von Marke oder Einhausung. Für einen fairen Druckqualitätsvergleich zwischen Prusa Core One und X1 Carbon sind kontrollierte Testmethodik und wiederholte Messungen nötig, nicht nur Fotos. [14]
Welcher ist schneller?
Der X1C hat mit 500 mm/s und angegebenen 20 m/s² maximaler Beschleunigung die stärkere veröffentlichte Bewegungskennzahl. Spitzengeschwindigkeit ist aber nicht Gesamtdruckzeit. Die tatsächliche Dauer hängt von Geometrie, Durchflussgrenze, Kühlung, Schichthöhe, Nahtstrategie und Profilwahl ab. [5]
Sollte ich 2026 einen gebrauchten X1C oder Restbestand kaufen?
Ja, wenn Gerätezustand und Bedingungen passen. Der X1C ist keine aktuelle Verkaufsplattform mehr. Laut Bambu laufen Fehlerkorrekturen und Funktionsupdates jedoch bis 2027-05-31, Sicherheitsupdates bis 2029-05-31 sowie Support und Ersatzteile bis 2031-03-31. Damit bleibt er ein nutzbarer Kauf einer älteren Plattform und keine sofortige Sackgasse. [1]
Was zählt für Maßgenauigkeit mehr: Geschwindigkeit oder Wiederholbarkeit?
Wiederholbarkeit. Maßgenauigkeit beschreibt die Nähe zum CAD-Sollmaß, Wiederholbarkeit die Beständigkeit desselben Ergebnisses über mehrere Proben. Belastbare Aussagen erfordern wiederholte Drucke, definierte Prüfkörper, offengelegte Messmittel und einen normorientierten Benchmarkansatz statt einer einzelnen „sieht genau aus“-Probe. [14]
Garantieren LiDAR oder Wägezellenkalibrierung engere Toleranzen?
Nein. Das X1C-LiDAR ist als Kalibrierhilfe einzuordnen. Der zitierte Wert von 7 μm beschreibt die beworbene Sensorauflösung und keine Drucktoleranz. Auch die Erstschichtkalibrierung per Wägezelle beim CORE One+ ist ein Ablaufvorteil. Keine der beiden Funktionen garantiert allein geringe Maßabweichungen. [4] [6]
Verwandte Artikel auf 3D Mag
Quellen
Technische Daten und Termine wurden am 2026-07-28 geprüft. Bei späterer Veröffentlichung zeitabhängige Angaben erneut kontrollieren.
- Bambu Lab Blog — The X1 Series Is EOL —
https://blog.bambulab.com/the-x1-series-is-eol-the-standard-it-set-will-remain-forever/— Bambu Lab Blog — EOL und Supportfristen für X1/X1C/X1E (31. März 2026). - Prusa Blog — Introducing Prusa CORE One —
https://blog.prusa3d.com/introducing-prusa-core-one-fully-enclosed-corexy-3d-printer-with-active-temperature-control_105477/— Prusa Blog — Ankündigung des CORE One (19. November 2024) und Aussage „Versand beginnt im Januar 2025“. - Prusa-Produktseite — Prusa CORE One+ —
https://www.prusa3d.com/en/product/prusa-core-one/— Prusa-Produktseite — aktuelle Bezeichnung und Positionierung („CORE One+“). - Prusa-Produktseite — CORE One+ Ultimate Edition Assembled —
https://www.prusa3d.com/en/product/core-one-ultimate-edition-assembled/— Prusa-Produkt-/Datenseite — maßgebliche technische Daten dieses Vergleichs: Bauraum, Temperaturen, Düse, Wägezelle und Abmessungen. - Bambu Lab — Technische Daten als PDF: X1 Carbon —
https://public-cdn.bambulab.com/store/bambulab-X1-carbon-tech-specs.pdf?v=20241214042009— Bambu-Lab-Datenblatt — X1C-Bauraum, Geschwindigkeit, Beschleunigung, Durchfluss, Temperaturen sowie Düsen- und Zahnradmaterial. - Tom’s Hardware — Test des Bambu Lab X1 Carbon —
https://www.tomshardware.com/3d-printing/bambu-lab-x1-carbon-3d-printer-review— Testbericht mit LiDAR-Ablaufdetails und beworbenem 7-μm-Wert; zusätzliche Gegenprüfung der Daten. - Bambu Lab Blog — AMS —
https://blog.bambulab.com/ams/— Bambu Lab Blog — AMS-Architektur; 4 Plätze; bis zu 4 AMS / 16 Materialien. - Prusa Blog — MMU3 für den Prusa CORE One —
https://blog.prusa3d.com/mmu3-for-the-prusa-core-one-is-here_115073/— Prusa Blog — MMU3 für CORE One: bis zu 5 Farben und Hinweis auf 0.4-mm-Messingdüse. - Bambu Lab Community Forum — Mitarbeiterantwort zum LAN Only Mode —
https://forum.bambulab.com/t/can-bambu-studio-access-the-printer-directly-in-lan-only-mode/6713— Erläuterung zu reinem LAN-Betrieb und Zugangscode-Authentifizierung als betriebliche Quelle. - Prusa Help — Netzwerkverbindung der CORE-One-Familie —
https://help.prusa3d.com/article/network-connection-core-one-l-core-one-mk4s-mk3-9s_736892?product=core-one-plus— Prusa-Wissensdatenbank — Ethernet/WLAN, lokaler IP-Zugriff per PrusaLink und Prusa-Connect-Cloud. - Prusa-Handbuch als PDF — CORE One Assembled —
https://help.prusa3d.com/wp-content/uploads/generated/prusa-core-one-assembled_2313_en_2026-01-08.pdf— Firmwareaktualisierung per USB. - Prusa-Ersteinrichtungsanleitung als PDF — CORE One Assembled —
https://help.prusa3d.com/wp-content/uploads/generated/prusa-core-one-assembled_2313_guide_980185_en_2026-05-06.pdf— Netzwerkeinrichtung optional und überspringbar. - ISO — ISO/ASTM 52900:2021, Terminologie der additiven Fertigung —
https://www.iso.org/standard/74514.html— ISO — Angaben zur Terminologienorm ISO/ASTM 52900:2021. - ISO — ISO/ASTM 52902:2023, geometrische Leistungsfähigkeit und Prüfkörper —
https://www.iso.org/standard/79683.html— ISO — Angaben zur Norm ISO/ASTM 52902:2023 für Prüfkörper und geometrische Leistungsbewertung. - NIST — Materialextrusion —
https://www.nist.gov/additive-manufacturing/research-areas/technologies/material-extrusion— NIST — Grundlage zur Verfahrensfamilie Materialextrusion.