
Zusammenfassung: Bambu P1S vs. X1 Carbon in einer Minute
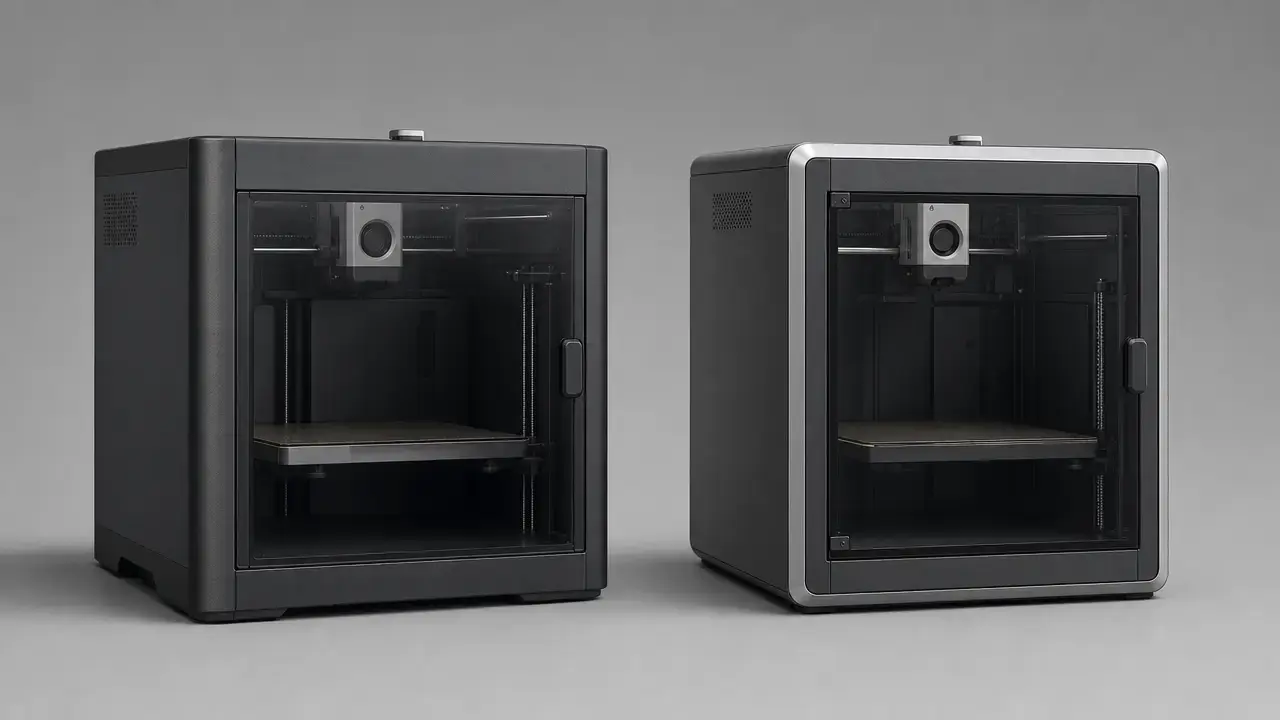
Bambu P1S vs. X1 Carbon: Für die meisten Käufer bietet der P1S das bessere Preis-Leistungs-Verhältnis. Der X1C ist sinnvoller, wenn Sie mehr integrierte Prüffunktionen, eine umfangreichere Bedienoberfläche am Drucker und widerstandsfähigere Serienhardware für abrasive Materialien wünschen. Beide Drucker haben denselben Bauraum von 256 × 256 × 256 mm³, dieselbe maximale Druckkopfgeschwindigkeit von 500 mm/s und dieselbe maximale Beschleunigung von 20 m/s². Es geht also nicht einfach um Geschwindigkeit, sondern vor allem um Arbeitsablauf und Materialien. [2] [3] [6]
- Kaufen Sie den P1S, wenn Sie hauptsächlich PLA, PETG, TPU, ABS oder ASA drucken, einen geschlossenen Drucker ohne Aufpreis für zusätzliche Sensorik suchen und ab Werk keine Eignung für abrasive Filamente benötigen. [2] [5]
- Kaufen Sie den X1C, wenn Sie LiDAR-gestützte Prüfungen, einen 5-Zoll-Touchscreen mit 1280 × 720 Pixeln, eine höher auflösende Bauraumkamera mit 1920 × 1080 Pixeln, Extruderzahnräder aus gehärtetem Stahl und eine serienmäßige Düse aus gehärtetem Stahl wünschen. [3] [6] [7] [8]
- Entscheiden Sie nicht allein anhand der beworbenen 500 mm/s. Beide Geräte veröffentlichen dieselben Bewegungsdaten, und bei realen Drucken bleiben beide von Filament, Geometrie, Kühlung und Abstimmung abhängig. [2] [3] [12] [13]
Die X1- und P1-Serie sind beide AMS-kompatibel; dies ist kein exklusiver Vorteil des X1C. Für abrasive technische Filamente zählen Bambus eigene Materialhinweise mehr als Werbekurzformeln: Die PAHT-CF-Seite empfiehlt eine 0.6-mm-Düse, erklärt eine 0.2-mm-Düse für inkompatibel, rät von Edelstahl ab und verlangt einen geschlossenen Drucker. Beim Drucken in Innenräumen gilt zudem: Eine Einhausung ist keine Emissionszertifizierung. EPA, NIOSH und UL behandeln Belüftung und standardisierte Emissionsprüfungen als eigenständige Fragen. [9] [10] [14] [15] [16]
Bambu P1S vs. X1 Carbon: die wichtigsten technischen Daten
Beide Drucker gehören zur selben Familie geschlossener Desktopgeräte. Die Entscheidung hängt stärker von Serienhardware und Arbeitsablauf ab als von der Bewegungsplattform selbst. Die folgende Tabelle nutzt offizielle Bambu-Dokumentation für die Druckerdaten sowie offizielle Zubehör- und Materialseiten, sofern diese Kamera, Bildschirm, AMS oder abrasive Filamente näher erläutern. [2] [3] [4] [6] [7] [8] [9] [10]
| Merkmal | P1S | X1 Carbon | Bedeutung |
|---|---|---|---|
| Bauraum | 256 × 256 × 256 mm³ | 256 × 256 × 256 mm³ | Gleicher Raum für Bauteile. [2] [3] |
| Serienmäßige Düse | 0.4-mm-Düse aus Edelstahl | 0.4-mm-Düse aus gehärtetem Stahl | Die Düsenhärte beeinflusst den abrasiven Verschleiß. [2] [3] |
| Extruderzahnräder | Stahl | Gehärteter Stahl | Der X1C wird mit härteren Antriebsteilen ausgeliefert. [2] [6] |
| Hotend-Temperatur | 300 ℃ | 300 ℃ | Der X1C hat kein heißeres Hotend. [2] [3] |
| Betttemperatur | 100 ℃ | 120 ℃ bei 110 V; 110 ℃ bei 220 V | Der X1C bietet mehr Spielraum bei der Betttemperatur; der Wert hängt jedoch von der Spannung ab. [2] [3] |
| Maximale Geschwindigkeit / Beschleunigung | 500 mm/s; 20 m/s² | 500 mm/s; 20 m/s² | Identische beworbene Bewegungsdaten. [2] [3] |
| Maximaler Durchfluss | 32 mm³/s mit ABS | 32 mm³/s mit ABS | Veröffentlicht unter bestimmten ABS-Testbedingungen, nicht als allgemeine Materialgrenze. [2] [6] |
| Kamera | 1280 × 720 / 0.5 fps | 1920 × 1080; 110° Sichtfeld | Der Komfort bei der Überwachung unterscheidet sich deutlich. [2] [4] [8] |
| Bildschirm | 2.7-Zoll-Bildschirm mit 192 × 64 Pixeln | 5-Zoll-Touchscreen mit 1280 × 720 Pixeln | Bedienung und Rückmeldungen am Gerät unterscheiden sich deutlich. [2] [7] |
| LiDAR | Nein | Ja; vom Hersteller angegebene Auflösung von 7 μm | Dies ist eine Prüffunktion, kein unmittelbares Toleranzversprechen. [3] |
| Materialunterstützung ab Werk | PLA, PETG, TPU, ABS, ASA, PVA, PET ideal; PA und PC verarbeitbar; kohlenstoff-/glasfaserverstärkte Polymere nicht empfohlen | PLA, PETG, TPU, ABS, ASA, PVA, PET unterstützt; PA, PC und kohlenstoff-/glasfaserverstärkte Polymere ideal | Der X1C deckt ab Werk ein breiteres Materialspektrum ab. [2] [3] [5] |
| AMS-Kompatibilität | Kompatibel mit der X1-/P1-Serie | Kompatibel mit der X1-/P1-Serie | Kein Unterscheidungsmerkmal. [9] |
| Abmessungen / Gewicht | 389 × 389 × 458 mm³; 12.95 kg | 389 × 389 × 457 mm³; 14.13 kg | Die Stellfläche ist praktisch gleich; der X1C ist schwerer. [2] [3] |
| Elektrische Anforderungen | 100–240 VAC, 50/60 Hz; 1000 W bei 220 V; 350 W bei 110 V | 100–240 VAC, 50/60 Hz; 1000 W bei 220 V; 350 W bei 110 V | Nur für die Installation relevant, keine Aussage über Energiekosten. [2] [3] |
Hinweis zur druckbaren Höhe des X1 Carbon: Laut Bambu verwendet Bambu Studio standardmäßig 250 mm Druckhöhe. Für die Nutzung der verbleibenden 6 mm müssen die Sicherheitsanweisungen befolgt werden. [3]
Hinweis zum Durchfluss: Beide Angaben von 32 mm³/s stammen aus Bambu-ABS-Tests mit einem einwandigen Modell von 150 × 150 mm bei 280 ℃. [2] [6]
Warum Käufer diese beiden Drucker heute vergleichen
P1S und X1 Carbon werden verglichen, weil sie nahezu gleich viel Platz beanspruchen, denselben Bauraum bieten und dieselben beworbenen Bewegungswerte veröffentlichen. Die Entscheidung lautet nicht kleiner gegen großer Drucker, sondern günstigeres geschlossenes Modell gegen umfangreicher ausgestattetes Modell derselben Familie. [2] [3] [5]
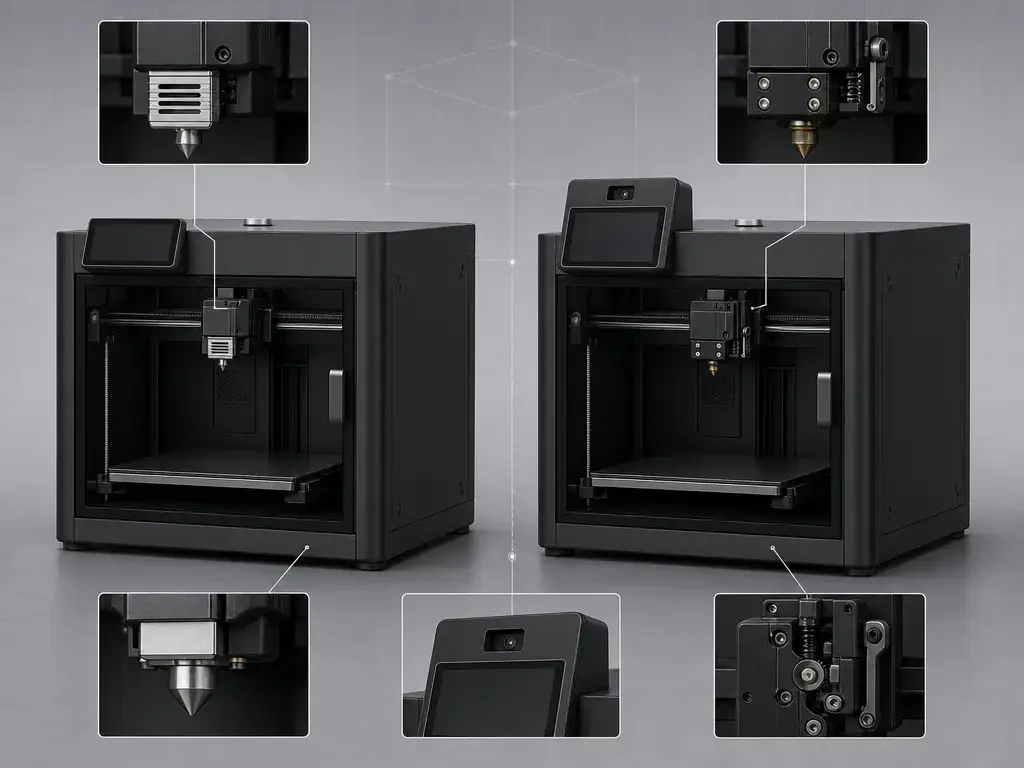
Sie unterscheiden sich durch die Serienhardware und den Automatisierungsumfang. Der P1S besitzt eine Edelstahldüse und Extruderzahnräder aus Stahl. Der X1C ergänzt eine Düse und Extruderzahnräder aus gehärtetem Stahl, LiDAR-gestützte Prüffunktionen und den größeren Touchscreen. Damit ist der X1C ab Werk vollständiger ausgestattet, wenn Käufer technische Kunststoffe, abrasiv gefüllte Filamente oder eine weniger aufwendige Überwachung planen. Der P1S bleibt attraktiv, wenn Sie vor allem einen geschlossenen Drucker suchen, ohne diese zusätzlichen Komponenten zu bezahlen. [2] [3] [5] [6]
Technische Grundlagen: gleiche Plattform, unterschiedlicher Automatisierungsumfang
Begriffshinweis: FDM, FFF und Materialextrusion
ISO/ASTM 52900:2021 bleibt die aktuelle Begriffsnorm für additive Fertigung und führt Materialextrusion als formale Verfahrensfamilie. Bambu bezeichnet die Drucktechnologie des P1S als Fused Deposition Modeling, während viele Hobbyanwender FFF als nicht markenrechtlich geschützten Community-Begriff verwenden. Hier meinen diese Bezeichnungen dasselbe Grundverfahren: Filament wird erhitzt, durch eine Düse gepresst und Schicht für Schicht abgelegt. [1] [2]
Warum Bewegungsgeschwindigkeit, Durchfluss und Beschleunigung nicht mit Druckqualität gleichzusetzen sind
Die gemeinsamen Werte von 500 mm/s Geschwindigkeit und 20 m/s² Beschleunigung helfen bei der Einordnung, versprechen aber weder reale Druckzeiten noch eine bestimmte Bauteilqualität. Der Durchsatz hängt weiterhin von Geometrie, Segmentlänge, Düsendurchmesser, Temperatur, Kühlung, Schichtzeit und davon ab, wie konsequent der Slicer die Geschwindigkeit in Kurven aufrechterhalten kann. Die zusätzlichen Sensoren des X1C machen das Bewegungssystem nicht grundsätzlich schneller; sie unterstützen Prüfung, Überwachung und Einrichtung. [2] [3] [12]
Diese Unterscheidung gilt auch für LiDAR. Bambus Angabe von 7 μm beschreibt laut Hersteller die Sensorauflösung. Sie beweist nicht, dass jedes X1C-Bauteil maßhaltiger ausfällt als dasselbe Teil auf einem P1S. Die Funktion ist am besten als Unterstützung des Arbeitsablaufs zu verstehen, die bei der ersten Schicht und bei Prüfaufgaben helfen kann. [3]
Beide Drucker veröffentlichen außerdem denselben ABS-Durchfluss von 32 mm³/s. Dieser Wert bezieht sich auf einen bestimmten Bambu-ABS-Testaufbau, nicht auf jede Kombination aus Filament und Düse. Die NIST-Arbeit zur Strangaufweitung erklärt einen Grund dafür: Bei der ABS-Extrusion änderte sich das Verhalten mit Volumenstrom, Schubspannung, Hotend-Temperatur und Düsendurchmesser. Eine Veröffentlichung in Scientific Reports ergänzt die thermische Vorgeschichte: Sie berichtet im Basismodell eine durchschnittliche Abkühlrate von 113 ± 46 ℃/s von 230 ℃ auf 130 ℃ und verbindet Nahtbildung und mechanische Eigenschaften mit dem Zeit-Temperatur-Verlauf statt mit einer einzigen einfachen Maschinenkennzahl. [2] [6] [12] [13]
Arbeitsabläufe im Vergleich: Einrichtung, Kalibrierung, Überwachung und Alltag
Die Unterschiede im Arbeitsablauf sind leichter zu erfassen als die reinen Datenunterschiede. Der P1S bietet eine einfache Bedienoberfläche am Gerät und eine Bauraumkamera mit 1280 × 720 Pixeln bei niedrigen 0.5 fps. Das reicht für Statuskontrollen und Zeitraffer, bietet aber nicht dieselbe Überwachung wie ein flüssiges, höher auflösendes Bauraumbild. Der X1C ergänzt einen 5-Zoll-Touchscreen mit 1280 × 720 Pixeln, eine Bauraumkamera mit 1920 × 1080 Pixeln und 110° Sichtfeld sowie Herstellerfunktionen wie doppelte automatische Bettnivellierung, KI-Prüfung der ersten Schicht, Erkennung von Spaghetti-Fehldrucken und LiDAR-gestützte Prüfungen mit 7 μm. Diese Ergänzungen verbessern fertige Bauteile nicht automatisch, verändern aber den Umfang der Rückmeldungen bei der Einrichtung und bei langen Druckaufträgen. [2] [3] [4] [7] [8]
Im Alltag lautet die entscheidende Frage, wie viel Überwachung Sie selbst übernehmen möchten. Beide Drucker nutzen dasselbe Ökosystem aus Bambu Studio und Bambu Handy und unterstützen AMS. Die Softwarebasis ist somit gemeinsam. Der Unterschied liegt im Umfang der lokalen Bedienung, visuellen Rückmeldung und integrierten Prüfung vor und während des Drucks. Eine praktische Prüfliste:
- Soll der Drucker unbeaufsichtigt laufen?
- Soll er aus der Ferne überwacht werden?
- Werden mehrere Personen das Gerät bedienen?
- Werden häufig neue Filamentmarken verwendet?
- Ist die Bedienung per Touchscreen am Gerät wichtig?
Wenn Sie mehrere Fragen bejahen, lassen sich Bedienoberfläche und Sensorik des X1C leichter rechtfertigen. Andernfalls erfüllt der P1S die Aufgabe meist mit weniger anfänglicher Komplexität. Die Belüftungshinweise des NIOSH bleiben auch bei längeren oder weniger eng überwachten Drucken in Innenräumen relevant, besonders mit ABS oder ASA. [3] [7] [8] [9] [15]
Materialien und Anwendungen: PLA, PETG, TPU, ABS, ASA, PA, PC und fasergefüllte Filamente
Beide Drucker decken die gängigen Materialien ab und sind geschlossen aufgebaut. Offiziell führt der P1S PLA, PETG, TPU, ABS, ASA, PVA und PET als ideal sowie PA und PC als verarbeitbar auf. Der X1C unterstützt dieselben üblichen Kunststoffe, ist aber stärker auf technische Materialien ausgerichtet: PA, PC und kohlenstoff-/glasfaserverstärkte Polymere gelten als ideal. Dieser Unterschied spiegelt die Serienhardware wider, nicht nur Temperaturangaben. Beide Familien bleiben AMS-kompatibel. [2] [3] [9] [11]
ABS und ASA: Ist der P1S oder der X1 Carbon besser?
Bei ABS und ASA bieten beide Drucker den wesentlichen konstruktiven Vorteil einer Einhausung und unterstützen diese Materialien offiziell. Das Bett des X1C erreicht im US-Betrieb mit 110 V bis zu 120 ℃; für den P1S werden maximal 100 ℃ Betttemperatur angegeben. Der zusätzliche Temperaturspielraum kann bei manchen Aufträgen mit höheren Temperaturanforderungen helfen, ist aber keine Aussage über eine Bauraumheizung. Bambus offizielle Seiten liefern für keines der Geräte einen verlässlichen Höchstwert der Bauraumtemperatur. Die vorsichtige Einordnung lautet daher: Die Einhausung reduziert Zugluft und verbessert die thermische Stabilität; das tatsächliche Bauteilverhalten hängt weiterhin von Temperaturprofil, Geometrie und Abkühlverlauf ab. [2] [3] [13]
Kohlenstoff- und glasfaserhaltige Filamente: serienmäßiger P1S, aufgerüsteter P1S und X1C
Hier wird der Vergleich stärker von Bedingungen abhängig. Für den direkten Druck glas- oder kohlenstofffasergefüllter Filamente wird der serienmäßige P1S nicht empfohlen, solange Extruder und Hotend nicht aufgerüstet wurden. So formuliert es Bambu in den P1S-FAQ, passend zur Edelstahldüse und den Stahl-Extruderzahnrädern im Datenblatt. Der X1C ist ab Werk die robustere Wahl, weil er bereits eine gehärtete Düse und gehärtete Extruderkomponenten enthält. [2] [5] [6]
Sobald Sie über eine P1S-Aufrüstung nachdenken, stellt sich praktisch die Frage, welche Hardware das Filament tatsächlich erfordert. Bambus PAHT-CF-Seite ist eindeutig: Empfohlen wird eine 0.6-mm-Düse; eine 0.2-mm-Düse ist inkompatibel, Edelstahl wird nicht empfohlen, und ein geschlossener Drucker ist erforderlich. Die Unterscheidung zwischen Serien- und aufgerüsteter Hardware zählt also. Ein modifizierter P1S kann das Preis-Leistungs-Verhältnis verändern, doch der X1C liegt bereits ab Werk näher an diesem Einsatz mit abrasiven Materialien. [5] [10]
Leistungskennzahlen, die wichtiger sind als die beworbene Geschwindigkeit
Aussagekräftiger als die Geschwindigkeit allein ist ihr Zusammenspiel mit Beschleunigung, Durchfluss, Betttemperatur, Düsenmaterial, Düsendurchmesser, Kühlung und Schichtzeit. Beide Drucker haben dieselben beworbenen Bewegungsdaten und veröffentlichen denselben ABS-Durchfluss von 32 mm³/s unter Bambus angegebenen Testbedingungen. Keines der Geräte gewinnt somit automatisch allein durch seine Bewegung. Sobald Sie von Bambu ABS, der serienmäßigen 0.4-mm-Düse oder der veröffentlichten Testgeometrie abweichen, verliert diese einzelne Durchflusszahl an Vorhersagekraft. [2] [3] [6]
Die Extrusionsstudie des NIST erklärt den Grund. Bei ABS veränderte sich die Strangaufweitung über Volumenströme von 0.9 bis 10.0 mm³/s, Hotend-Temperaturen von 200 ℃ bis 250 ℃ und Düsendurchmesser von 0.25 mm bis 0.60 mm. Sie nahm mit Durchfluss und Schubspannung zu und mit höheren Solltemperaturen und größeren Düsen ab. Die Veröffentlichung in Scientific Reports ergänzt die thermische Vorgeschichte: Bindungsbildung und mechanische Leistung von ABS-artigen Materialien hängen vom Zeit-Temperatur-Pfad ab, nicht nur von einer nominellen Druckerangabe. Die höhere Betttemperatur und härtere Serienhardware des X1C können deshalb in manchen Abläufen Risiken reduzieren, ersetzen aber keine materialspezifische Abstimmung. [3] [12] [13]
Was Druckqualität hier bedeutet
In diesem Vergleich muss „Druckqualität“ präzise gefasst bleiben. Oberflächengüte, Erfolg der ersten Schicht, Maßkonstanz und materialspezifische Festigkeit hängen zusammen, sind aber unterschiedliche Ergebnisse. Ein Drucker kann eines davon unterstützen, ohne damit Überlegenheit in allen anderen zu beweisen. LiDAR, Kamera und Touchscreen des X1C sind daher besser als Werkzeuge zur Prozessunterstützung zu beschreiben und nicht als pauschaler Beweis generell besserer Bauteile. [3] [12] [13]
Die belastbare Schlussfolgerung bleibt begrenzt. Der X1C bietet mehr integrierte Prüfmöglichkeiten und mehr Reserven bei der Serienhardware, besonders für abrasive Materialien und Abläufe mit hohem Überwachungsbedarf. Der P1S bietet denselben grundlegenden Bauraum und dieselbe Bewegungsklasse mit weniger Extras. Ohne kontrollierte Genauigkeitsstudie eines unabhängigen Dritten wäre die Behauptung überzogen, der X1C drucke in jeder Situation grundsätzlich genauere oder festere Bauteile. [2] [3] [12] [13]
Aktuelle Marktlage und Preis-Leistungs-Bewertung
Das Preis-Leistungs-Verhältnis bleibt über das Jahr nicht konstant, da offizielle Shopseiten je nach Variante, Paket und Aktion wechseln. Eine dauerhaft angenommene Preisdifferenz ist deshalb als Kaufberatung unzuverlässig. Außerdem verändert sich die Entscheidung Bambu P1S vs. X1 Carbon, wenn Sie ohnehin gehärtete Teile für abrasive Materialien in einen P1S einbauen wollten. Dieser Aufrüstungspreis gehört in den Vergleich, auch wenn er nicht numerisch beziffert wird. [3] [5] [9] [10]
Praktisch bietet der P1S mehr Ausstattung fürs Geld, wenn Sie mit gängigen Filamenten arbeiten und die zusätzliche Überwachungs- und Prüfhardware des X1C nicht benötigen. Der Ausstattungsaufschlag des X1C lohnt sich, wenn Sie ab Werk gehärtete Hardware, die höhere US-Betttemperatur und von Anfang an mehr integrierte Rückmeldungen zum Arbeitsablauf wünschen. Prüfen Sie Pakete und Shoppreise am Veröffentlichungstag erneut. Die Kaufargumentation sollte jedoch qualitativ bleiben, sofern nicht an diesem Tag ein konkretes Angebot verifiziert wurde. [2] [3] [5] [9] [10]
Abschließende Empfehlung: Lohnt sich der X1 Carbon gegenüber dem P1S?
Für die meisten Käufer bietet der P1S weiterhin das bessere Preis-Leistungs-Verhältnis: Er behält denselben Bauraum von 256 × 256 × 256 mm³, dieselbe Höchstgeschwindigkeit von 500 mm/s und dieselbe Beschleunigungsklasse mit maximal 20 m/s², ohne die Zusatzhardware des X1C bezahlen zu müssen. Wenn Sie überwiegend PLA, PETG, TPU, ABS und ASA verwenden, erfüllt der P1S die wesentlichen Aufgaben eines geschlossenen Druckers bereits. Die gemeinsame AMS-Kompatibilität ändert daran nichts. [2] [5] [9]
Der X1C lohnt sich, wenn Ihr Arbeitsablauf konkret von gehärteter Serienhardware, LiDAR-gestützten Prüfungen, dem größeren Touchscreen, der höher auflösenden Kamera und den 120 ℃ Betttemperatur bei 110 V profitiert. Er ist auch der geradlinigere Einstieg, wenn abrasive Filamente tatsächlich eingeplant sind. Bambus eigene Materialhinweise verknüpfen diese Materialien mit Düsenmaterial, Düsendurchmesser und Einhausung statt mit der pauschalen Aussage „kann technisches Filament drucken“. Die kurze Antwort lautet daher: Kaufen Sie den P1S, sofern Sie nicht wissen, dass Sie die zusätzliche Hardware und Prozessunterstützung des X1C benötigen. [3] [6] [7] [8] [10] [12] [13]
Häufige Fragen
Welchen sollte ich kaufen: P1S oder X1 Carbon?
Wählen Sie den P1S, wenn Sie ein gutes Preis-Leistungs-Verhältnis für allgemeines Drucken im geschlossenen Bauraum suchen und überwiegend Standardmaterialien verwenden. Wählen Sie den X1C, wenn gehärtete Hardware ab Werk, mehr integrierte Prüfungen und bessere Überwachung am Gerät wichtiger sind als die Ersparnis. Beide teilen denselben Bauraum und dieselben beworbenen Bewegungsdaten. [2] [3] [5]
Was unterscheidet Bambu P1S und X1 Carbon?
Die wesentlichen Unterschiede sind die Extruderzahnräder und die Düse aus gehärtetem Stahl, LiDAR-gestützte Prüffunktionen, der größere Touchscreen, die höher auflösende Bauraumkamera und die höhere Betttemperatur bei 110 V des X1C. Der P1S bietet dasselbe grundlegende Druckerformat und denselben Bauraum, jedoch mit einfacherer Serienhardware. [2] [3] [6] [7] [8]
Lohnt sich der Bambu X1 Carbon gegenüber dem P1S?
Das kann sich lohnen, vor allem für Anwender, die die zusätzliche Hardware und Unterstützung im Arbeitsablauf wirklich nutzen. Wer hauptsächlich gängige Filamente druckt, erhält mit dem P1S meist das bessere Preis-Leistungs-Verhältnis. Wer vom ersten Tag an für abrasive Materialien gerüstet sein und mehr Überwachung sowie Prüfhilfen haben möchte, kann den X1C leichter rechtfertigen. [3] [5] [10]
Welcher ist für ABS und ASA besser: P1S oder X1 Carbon?
Beide sind geschlossen und unterstützen ABS und ASA offiziell. Die höhere Betttemperatur des X1C kann bei manchen ABS- oder ASA-Abläufen helfen. Sie ist jedoch nicht mit einer aktiven Bauraumheizung gleichzusetzen; für keines der Geräte wurde ein verlässlicher offizieller Höchstwert der Bauraumtemperatur gefunden. [2] [3] [13]
Verbessert LiDAR die Druckqualität oder vor allem den Arbeitsablauf?
Vor allem den Arbeitsablauf. Beim X1C unterstützt LiDAR Aufgaben rund um die erste Schicht und die Prüfung. Es bleibt jedoch eine Sensorfunktion und ist kein Beweis allgemeiner Verbesserungen bei Maßgenauigkeit, Oberflächengüte oder Festigkeit. [3] [12] [13]
Sind beide Drucker AMS-kompatibel?
Ja. Bambus Produktseite zu AMS 2 Pro nennt Kompatibilität mit Druckern der X1-/P1-Serie. AMS ist deshalb kein entscheidender Unterschied zwischen diesen Modellen. [9]
Wie sind Betttemperatur, Einhausung und Bauraumwärme bei ABS einzuordnen?
Betrachten Sie sie als zusammenhängende, aber getrennte Faktoren. Die Betttemperatur unterstützt die Haftung, die Einhausung reduziert Zugluft und Wärmeverluste, und die Bedingungen im Bauraum beeinflussen den Abkühlverlauf. In den hier verwendeten offiziellen Bambu-Quellen findet sich jedoch für keines der Geräte ein verlässlicher Höchstwert der Bauraumtemperatur. [2] [3] [13]
Einschränkungen und Sicherheitsaspekte
Beide Drucker sind geschlossen. Das reduziert Zugluft und kann stabileres ABS- oder ASA-Drucken ermöglichen. Eine Einhausung allein belegt aber weder Filterleistung noch niedrige Emissionen. Laut EPA kann der 3D-Druck VOCs und ultrafeine Partikel im Bereich von 1–100 nm freisetzen. NIOSH erklärt, dass Polymer-Ausgangsmaterialien bei ausreichender Erhitzung ultrafeine Partikel und VOCs abgeben können, und verweist auf höhere Konzentrationen luftgetragener ultrafeiner Partikel bei ABS als bei PLA. Die Behörde nennt Studien, in denen geschlossene Hauben oder nachgerüstete Einhausungen mit Erfassung an der Quelle die Partikelemissionen um etwa 97% bis 99% reduzierten. UL 2904 ist relevant, weil die Norm zeigt, dass standardisierte Emissionsprüfungen eine eigenständige technische Frage sind, unabhängig davon, ob ein Drucker eine Einhausung hat. [14] [15] [16]
Einige Vergleichsgrenzen sollten ebenfalls klar benannt werden. Zum Geräuschpegel wurde keine verlässliche Kennzahl gefunden – weder für den P1S noch für den X1C in den hier verwendeten offiziellen Bambu-Unterlagen. Zur maximalen Bauraumtemperatur wurde keine verlässliche Kennzahl gefunden – ebenfalls für keines der Geräte in diesen Unterlagen. Deshalb enthält der Artikel keinen dB-Vergleich und bezeichnet keinen der Drucker als Gerät mit aktiv beheiztem Bauraum. Preise und Pakete sollten am Veröffentlichungstag erneut geprüft werden, da Shopangebote wechseln können, ohne dass sich die zugrunde liegende Hardware ändert. [2] [3] [5]
Welcher Drucker für wen geeignet ist
Hobbyanwender und Prototypen zu Hause – Empfehlung: P1S.
Wenn Sie überwiegend PLA, PETG, ABS und ASA drucken und allgemein von einer Einhausung profitieren, deckt der P1S die wichtigen Grundlagen ab, ohne dass Sie die zusätzliche Arbeitsablauf-Hardware des X1C bezahlen müssen. Er bietet denselben Bauraum und dieselbe Bewegungsklasse und passt besser, wenn abrasive Verbundwerkstoffe nicht im Mittelpunkt stehen. [2] [5]
Bildung, Labore und gemeinsam genutzte Umgebungen – Empfehlung: X1C.
Wo mehrere Personen den Drucker bedienen, können der größere Bildschirm, die umfassendere Überwachung und die LiDAR-gestützten Funktionen des X1C Unsicherheiten bei der Einrichtung reduzieren und die Beaufsichtigung erleichtern. AMS unterstützen weiterhin beide. Für den X1C sprechen hier also vor allem lokale Bedienung, Prüfunterstützung und gleichmäßigere Abläufe über verschiedene Anwender hinweg. Belüftungshinweise für Innenräume gelten weiterhin, besonders wenn ABS oder ASA zum Materialspektrum gehören. [3] [7] [8] [9] [14] [15]
Kleinbetriebliche Produktion, technische Bauteile und abrasive Verbundwerkstoffe – Empfehlung: X1C.
Wenn kohlenstoff- oder glasfasergefüllte Filamente zum Arbeitsumfang gehören, ist der X1C der passendere Ausgangspunkt. Seine Serienhardware eignet sich bereits besser für abrasive Materialien als die des P1S. Bambus eigene Hinweise zu PAHT-CF empfehlen eine 0.6-mm-Düse, raten von Edelstahl ab und verlangen einen geschlossenen Drucker. In diesem Kontext sind die serienmäßige gehärtete Düse und die gehärteten Extruderzahnräder des X1C mehr als Komfortfunktionen: Sie gehören zur tatsächlichen Materialkompatibilität. [3] [6] [10]
Weitere Artikel auf 3D Mag
- Bambu Lab P1S vs. P2S: die wichtigsten Unterschiede erklärt
- Bambu Lab A1 vs. P1S: Welcher 3D-Drucker gewinnt?
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung – Allgemeine Grundlagen – Terminologie
- Bambu Lab P1S: technische Daten als PDF
- Bambu Lab X1 Carbon: Produktseite im US-Shop
- Bambu Lab: Druckervergleich
- Bambu Lab P1S: Produktseite / FAQ
- Bambu Lab X1-Carbon: technische Daten als PDF
- Bambu Lab: hochauflösender Bildschirm für die X1-Serie
- Bambu Lab: Bauraumkamera für die X1-Serie
- Bambu Lab AMS 2 Pro: Produktseite
- Bambu Lab PAHT-CF: Produktseite
- Bambu-Filamentleitfaden als PDF
- NIST: Charakterisierung der Strangaufweitung bei der Extrusion thermoplastischer Materialien
- Scientific Reports: Vorhersage mechanischer Eigenschaften additiv durch Materialextrusion gefertigter Strukturen bei begrenzter Informationslage
- EPA: 3D-Druckforschung bei der EPA
- NIOSH: Ansätze für sicheres 3D-Drucken
- UL: technischer Überblick zu ANSI/CAN/UL 2904