
Résumé
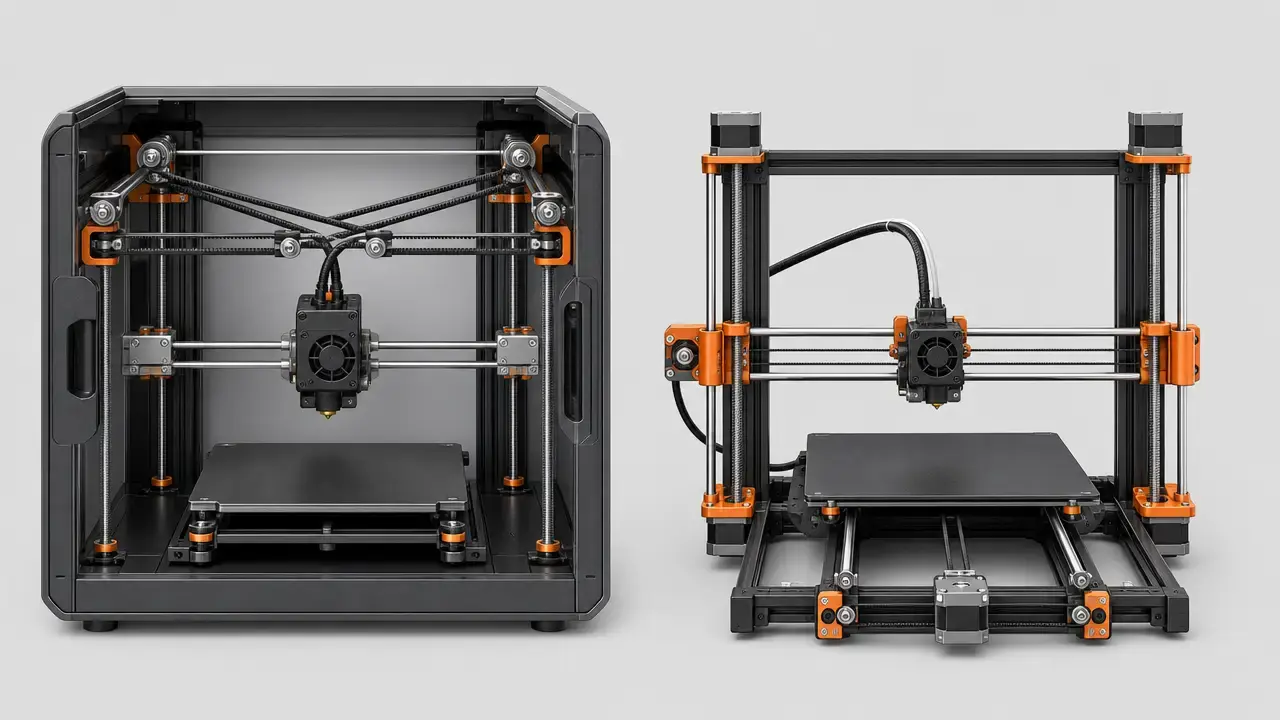
Pour la plupart des acheteurs comparant la prusa core one à la mk4s, le meilleur choix est la Prusa CORE One+ (Gen 2) si vous voulez une plateforme fermée, davantage de hauteur Z et un flux de travail mieux adapté aux pièces en ABS, ASA, PC et PA. La MK4S reste plus pertinente si vous privilégiez un poids réduit, un accès plus facile sous tous les angles et une machine plus simple à châssis ouvert pour travailler principalement en PLA et PETG. [S1] [S2]
Une précision sur la dénomination est importante. La page produit officielle actuelle de Prusa appelle la machine plus récente Prusa CORE One+ (Gen 2), tandis que « Core One » reste l’abréviation et le terme de recherche courants. La Gen 2 compte également, car Prusa indique que cette évolution ajoute des courroies GT1.5, un essuie-buse intégré, une fixation du plateau chauffant redessinée, un panneau supérieur clipsable et un temps d’attente plus court avant le démarrage de l’impression, en particulier pour les matériaux nécessitant une température de plateau plus basse. Il ne s’agit pas d’une simple opposition entre « ancienne et nouvelle » machine, ni d’une affirmation universelle selon laquelle « CoreXY bat bedslinger ». C’est un choix entre deux machines Prusa partageant une grande partie du même écosystème logiciel, mais qui divergent par le comportement de leur enceinte, leur masse, la sensation en maintenance et la fiabilité des matériaux à l’échelle des pièces. [S1] [S2] [S7]
Verdict rapide
- Choisissez la CORE One+ (Gen 2) si votre véritable objectif d’évolution est une enceinte intégrée, une température maximale de chambre annoncée de 55 °C et une gestion quotidienne plus fiable des matériaux techniques et des pièces hautes. [S1] [S5]
- Choisissez la MK4S si vous imprimez surtout du PLA ou du PETG, voulez mieux voir la première couche et préférez une machine beaucoup plus légère, plus facile à déplacer et à entretenir de tous les côtés. [S2]
- Ne convertissez une MK4S en CORE One+ que si vous possédez déjà une MK4S, acceptez l’indisponibilité liée à la reconstruction et avez vérifié que le blocage concernant l’alimentation argentée ne s’applique pas à votre imprimante. [S3]
- Ne décidez pas à partir du seul temps d’un Benchy, car les chiffres les plus connus de la MK4S mélangent des fichiers de démonstration prétranchés fournis par Prusa et des essais auto-tranchés par des testeurs, et les données disponibles des tests de la CORE One peuvent être antérieures à la Gen 2. [S7] [S19] [S20]
- Vérifiez les prix et la disponibilité actuels dans votre région avant l’achat, car l’affichage de la boutique Prusa est sensible à la région et la page du kit de conversion affichait $569 précisément le 31 août 2026. [S3]
Principales caractéristiques comparées
Les caractéristiques constituent un point de départ, pas une garantie de performances. Une plage de hauteur de couche indiquée est une plage de capacité, pas une promesse de précision dimensionnelle. Une température de chambre indiquée est un maximum annoncé, pas la preuve d’une température uniforme partout dans la chambre. Et l’appellation d’un système de mouvement ne tranche pas à elle seule la vitesse, la qualité ou le bruit. Une constante facile à négliger : les deux imprimantes utilisent du filament de 1.75 mm ; le diamètre du matériau n’est donc pas ici un facteur de différenciation significatif. [S1] [S2] [S5]
| Catégorie | CORE One+ (Gen 2) | MK4S | Pourquoi c’est important |
|---|---|---|---|
| Système de mouvement | CoreXY | Cartésien | Les différences de masse en mouvement modifient la façon dont chaque machine aborde la vitesse et la gestion des pièces. |
| Volume d’impression | 250 × 220 × 270 mm | 250 × 210 × 220 mm | La CORE One+ gagne en hauteur Z et un peu en profondeur Y. |
| Dimensions / poids | 415 × 444 × 555 mm; 22.5 kg | 500 × 550 × 400 mm; 7 kg | La CORE One+ est plus dense et beaucoup plus lourde ; la MK4S est plus facile à soulever et à repositionner. |
| Enceinte / chambre | Enceinte intégrée ; température de chambre max. 55 °C | Contrôle de la température de chambre : Non ; température de chambre max. 45 °C dans l’Enclosure | C’est la différence pratique la plus importante pour les matériaux. |
| Températures max. buse / plateau | Buse 290 °C ; plateau 120 °C | Buse 290 °C ; plateau 120 °C | Les limites de la tête chauffante et du plateau sont similaires ; la configuration de la chambre est l’élément le plus différenciant. |
| Plage de hauteur de couche | 0.05–0.30 mm | 0.05–0.30 mm | Plage de capacité uniquement, pas une spécification de précision. |
| Input Shaper | Oui | Oui | Les deux prennent en charge la compensation des résonances. |
| Phase Stepping | La comparaison officielle indique actuellement : Oui | La comparaison officielle indique actuellement : Non | Considérez ceci comme le libellé actuel de la documentation, et non comme une garantie générale de résultat. |
| Prix | Les prix de la boutique varient selon la région ; non fixé dans ce dossier | Les prix de la boutique varient selon la région ; non fixé dans ce dossier | La page du kit de conversion affichait $569 le 2026-08-31 ; vérifiez les prix actuels dans votre région. |
Le volume d’impression calculé à partir des dimensions du fabricant est de 14.85 L pour la CORE One+ et de 11.55 L pour la MK4S, soit une augmentation théorique de 28.57%. Ce chiffre est un calcul transparent à partir des enveloppes publiées, et non la promesse de 28.57% de capacité pratique supplémentaire pour les matériaux sujets au gauchissement. [S1] [S2]
Les valeurs factuelles des trois premières colonnes du tableau proviennent des pages produit, de comparaison, du manuel et du kit de conversion actuels de Prusa. La ligne Input Shaper reflète la documentation Prusa pour les deux familles d’imprimantes, et la ligne Phase Stepping reflète le libellé actuel de la comparaison officielle. [S1] [S2] [S3] [S4] [S5] [S8]
Ce qui diffère réellement
La véritable décision d’achat ne porte pas sur l’imprimante « meilleure », mais sur l’ensemble de compromis qui correspond à votre travail. Dans la terminologie ISO/ASTM, les deux machines relèvent de la fabrication additive, dans la famille de l’extrusion de matériau. En termes simples d’atelier, il s’agit d’une plateforme CoreXY fermée face à une bedslinger cartésienne de style i3. Ce raccourci ne devient utile que lorsqu’il est relié au comportement de la chambre, à la taille des pièces, à l’encombrement sur l’établi et à la maintenance quotidienne. [S15] [S17] [S1] [S2]
Pour cette comparaison, les différences qui déterminent réellement les résultats sont la cinématique, le comportement de l’enceinte, les dimensions physiques et la masse, ainsi que l’écart entre « ce filament peut être extrudé » et « ce filament s’imprime de façon fiable à une taille utile ». Ce sont les facteurs les plus susceptibles d’influencer l’adéquation à l’acheteur, notamment pour les enseignants, les exploitants de fermes d’impression et les propriétaires envisageant une conversion de MK4S en CORE One. [S1] [S2] [S3] [S5]
CoreXY vs bedslinger
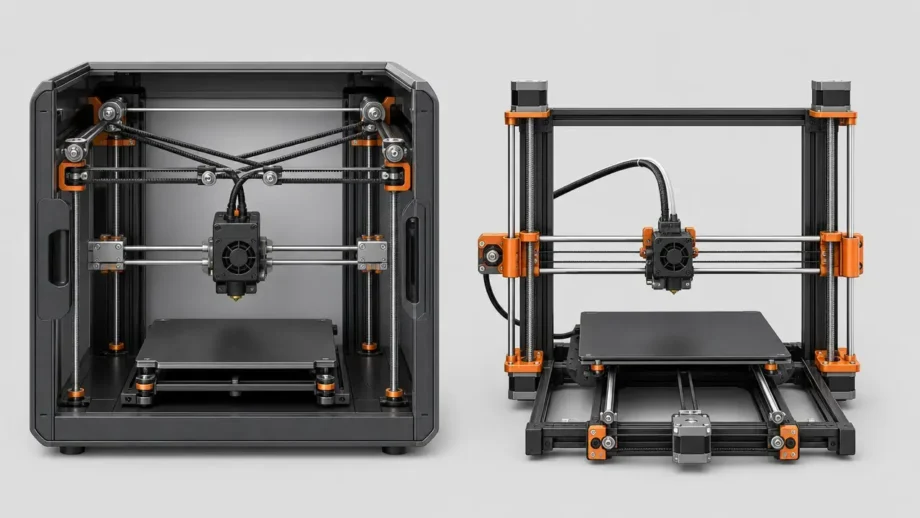
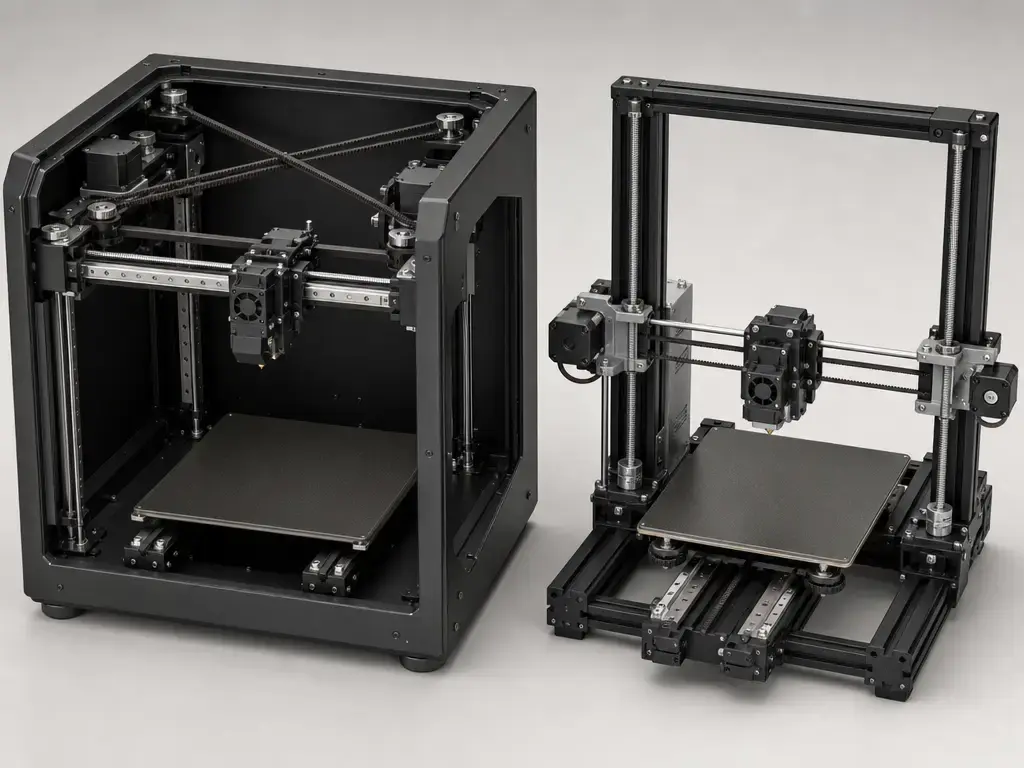
Une imprimante CoreXY déplace la tête d’impression en X et Y au moyen d’un portique entraîné par courroies, tandis que les moteurs restent fixés au châssis. Sur la CORE One+, le propre tableau comparatif de Prusa identifie la machine comme une CoreXY. En pratique, le plateau n’assure pas le principal mouvement avant-arrière durant l’impression ; la masse mobile en XY diffère donc de celle d’une machine de style i3. Cela peut aider à des accélérations plus élevées, mais ce n’est qu’une partie du système. [S1]
La MK4S est la bedslinger cartésienne familière de style i3. La comparaison actuelle de Prusa l’identifie comme cartésienne, et cette conception maintient la machine physiquement ouverte et accessible. Une bedslinger n’est pas obsolète par définition. Elle reste une architecture judicieuse lorsque la simplicité, la visibilité et l’accès pour l’entretien comptent davantage que l’intégration d’une enceinte, surtout si votre travail est dominé par le PLA et le PETG plutôt que par de grandes pièces en ABS ou PA. [S1] [S2]
La principale réserve est simple : une CoreXY n’est pas automatiquement plus rapide ou meilleure. Le comportement final de l’impression est déterminé par la rigidité du châssis, le cheminement des courroies, le refroidissement, la capacité de fusion, le firmware, la géométrie de la pièce et le contrôle des résonances. Les deux familles d’imprimantes prennent en charge l’Input Shaper, que Prusa décrit comme une fonction de réduction des résonances destinée à limiter le ghosting et à permettre des mouvements plus rapides. Ainsi, si vous voulez comparer équitablement la prusa core one à la mk4s, considérez la cinématique comme une variable au sein d’un système plus vaste, et non comme un verdict en une ligne. [S8] [S1] [S2]
Imprimante 3D fermée vs à châssis ouvert
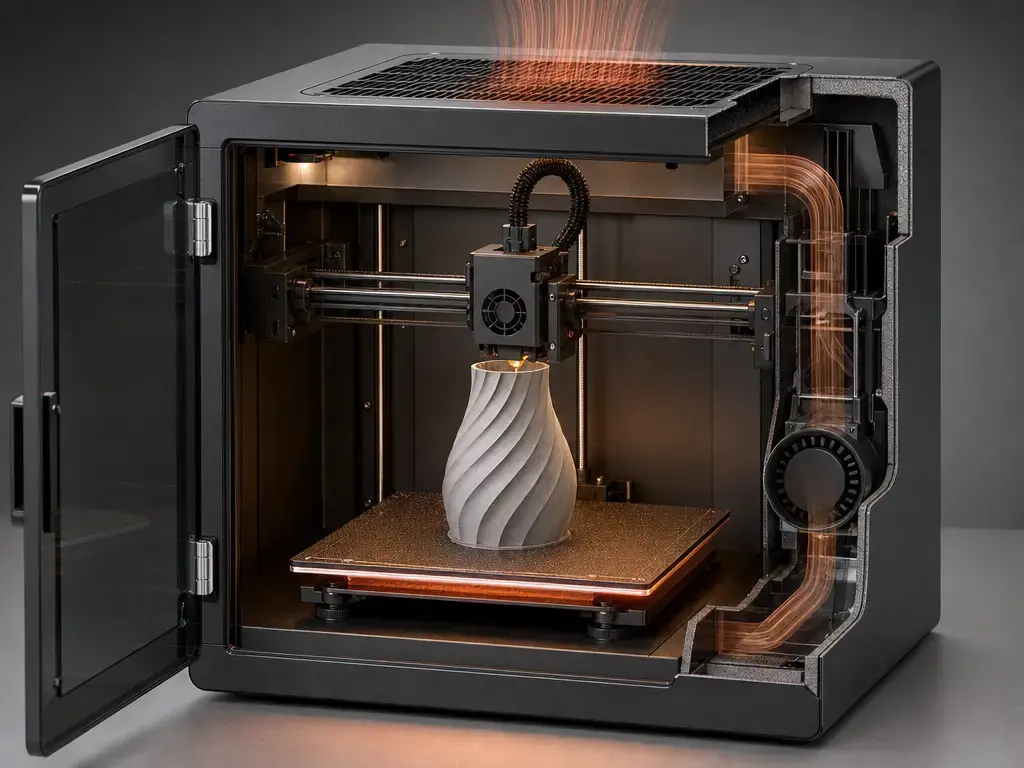
C’est ici que la comparaison devient concrète. Prusa indique actuellement que la CORE One+ possède un chauffage actif de chambre jusqu’à 55 °C, mais le manuel apporte la précision importante : la chambre est conçue pour chauffer jusqu’à 55 °C uniquement grâce au plateau chauffant, sans éléments chauffants supplémentaires. Le manuel indique également que l’impression utilise pour le PLA et le PETG la grille de ventilation supérieure et des ventilateurs afin de maintenir la circulation d’air et la bonne température de chambre, porte fermée. Le terme « actif » doit donc ici être compris comme une gestion du flux d’air et de la ventilation autour de la chaleur générée par l’imprimante, et non comme un chauffage de chambre dédié au sens industriel. Une température maximale de chambre annoncée de 55 °C n’équivaut pas non plus à une promesse documentée de température uniforme partout dans le volume d’impression. [S1] [S5] [S6]
La MK4S reste fondamentalement à châssis ouvert. Sa page produit et ses documents de comparaison indiquent que le contrôle de température de chambre est Non, tout en indiquant une température maximale de chambre de 45 °C dans l’Enclosure. Cette formulation est importante. Elle signifie que la MK4S peut être utilisée dans des flux de travail avec enceinte, mais que l’enceinte est un ajout plutôt qu’un système thermique intégré. L’avantage est un accès plus facile, une observation plus simple de la première couche et un environnement favorable au refroidissement pour les filaments courants. Le compromis est que les performances avec les matériaux techniques dépendent davantage de la configuration de l’enceinte et de l’échelle de la pièce. Une enceinte n’est pas non plus un interrupteur d’arrêt des émissions : les recherches sur l’extrusion de matériau rapportent des émissions d’UFP et de COV, avec des résultats variant selon l’imprimante, la température, la vitesse, le filament, la marque, la couleur et les additifs. [S2] [S22]
Conséquences pratiques pour les matériaux
- PLA : Les deux machines sont à l’aise avec ce matériau, mais le PLA nécessite généralement du refroidissement plutôt que de la chaleur de chambre ; le châssis ouvert de la MK4S reste donc un choix par défaut pertinent, tandis que la CORE One+ s’appuie sur la ventilation et la gestion des ventilateurs pour le travail à basse température. [S2] [S5]
- PETG : Même constat, bien que le PETG soit moins sensible au refroidissement que le PLA ; la chaleur d’enceinte n’est pas la principale raison de choisir la CORE One+, mais un contrôle environnemental plus strict peut tout de même améliorer la constance sur les grandes pièces. [S5] [S2]
- ABS / ASA : C’est ici que le comportement de l’enceinte compte beaucoup plus, car les deux matériaux sont sujets au gauchissement, et les guides matériaux de Prusa recommandent en pratique l’utilisation d’une enceinte. La ventilation reste importante, car les matériaux styréniques posent des préoccupations d’émissions. [S9] [S10] [S22]
- PC / PA / composites : La buse peut atteindre les températures nécessaires, mais la fiabilité des grandes impressions dépend de la conservation de la chaleur, du séchage et de la gestion de l’abrasion. Le PA est hygroscopique, le PA pur peut se déformer, et les matériaux chargés de fibres peuvent nécessiter une buse trempée. [S11] [S12] [S13] [S14]
- TPU / Flex : Les deux imprimantes répertorient officiellement le Flex parmi les matériaux pris en charge, mais la chaleur de chambre est généralement moins importante qu’une alimentation fluide, la gestion de la bobine et la possibilité de surveiller le comportement de l’extrusion. Les pages actuelles de la CORE One+ de Prusa mettent également en avant le chargement plus facile des matériaux flexibles. [S1] [S2]
Matériaux : extrudables ou fiables pour les grandes pièces
C’est la distinction la plus utile de toute cette comparaison. Une imprimante peut être assez chaude pour extruder un filament tout en étant mal adaptée à ce filament lorsque la taille de la pièce augmente ou que la géométrie devient propice aux contraintes. Dans la fabrication additive par extrusion de matériau, le comportement du matériau d’alimentation compte indépendamment de la plateforme de mouvement : gauchissement, retrait, absorption d’humidité et adhérence se situent tous entre « la buse l’a fondu » et « la pièce s’est imprimée de façon fiable ». C’est pourquoi cet article distingue la compatibilité avec les matériaux du flux de travail fiable pour les grandes pièces. [S15] [S17] [S9] [S10] [S12]
L’ABS, l’ASA et le PC illustrent clairement cette distinction. Le guide ABS de Prusa indique que le retrait est généralement d’environ 1–2% après refroidissement, recommande une buse à 255 °C et suggère des températures de plateau de 80–110 °C selon la taille de l’objet, avec une enceinte nécessaire en pratique. L’ASA est tout aussi sujet au gauchissement : Prusa indique une buse à 260 °C, un plateau à 105 °C pour la première couche, 110 °C pour les autres couches, et précise qu’une enceinte est nécessaire pour les grandes pièces. Le PC augmente encore les exigences de buse et de plateau, avec des recommandations de 275 °C pour la buse et de 110/115 °C pour le plateau. Aucun de ces chiffres ne garantit à lui seul la réussite. Ils montrent surtout que la température de la tête chauffante n’est qu’un élément ; la stabilité ambiante et la géométrie de la pièce déterminent si le travail se comporte comme une éprouvette ou comme une grande impression de boîtier ratée. [S9] [S10] [S11]
Le PA et les matériaux chargés ajoutent deux autres complications : l’humidité et l’usure. Le guide PA de Prusa indique une buse à 285 °C et un plateau à 110 °C, avertit que le polyamide est hygroscopique et précise qu’une température ambiante élevée aide, car le PA pur a tendance à se déformer. Le même guide note également que le PA chargé de fibres de carbone peut moins se déformer que les versions non chargées. Pour les composites plus largement, Prusa avertit que les filaments chargés de carbone, de verre et de kevlar sont très abrasifs, et son guide des buses oriente les utilisateurs vers des options trempées pour les matériaux abrasifs. Ainsi, « imprime des composites » n’a de sens que si vous précisez aussi le flux de séchage, le choix de buse et la taille de la pièce que vous espérez imprimer de façon fiable. [S12] [S13] [S14]
| Matériau | Ce qu’indique le guide | Principal mode de défaillance | Ce qu’il faut vérifier |
|---|---|---|---|
| ABS | Buse 255 °C ; plateau 80–110 °C ; enceinte requise | Gauchissement et retrait après refroidissement | Enceinte, température du plateau, ventilation |
| ASA | Buse 260 °C ; plateau 105/110 °C ; enceinte nécessaire pour les grandes pièces | Gauchissement | Enceinte, ventilation, taille de la pièce |
| PC | Buse 275 °C ; plateau 110/115 °C | Gauchissement et sensibilité au réglage | Stabilité de chambre, adhérence, profil |
| PA | Buse 285 °C ; plateau 110 °C ; hygroscopique ; une enceinte/température ambiante élevée aide | Absorption d’humidité et gauchissement | Sécheur, stockage, ventilation |
| Composites chargés | Abrasifs ; buse trempée conseillée | Usure de la buse | Buse trempée, séchage, profil |
Le mini-tableau est une synthèse des recommandations de Prusa sur les matériaux et les buses plutôt qu’un tableau universel de réussite ou d’échec. Il est surtout utile comme liste de vérification avant achat pour les travaux que vous réalisez réellement. [S9] [S10] [S11] [S12] [S13] [S14]
Qualité et vitesse d’impression en pratique
La « vitesse » est l’un des termes les plus ambigus de l’impression 3D de bureau. Une imprimante peut avoir des réglages de mouvement agressifs et pourtant prendre plus de temps sur de vraies pièces si le refroidissement, le débit d’extrusion ou les limites du matériau imposent des profils prudents. C’est pourquoi le temps d’impression importe plus que des chiffres isolés sur les axes, et pourquoi le débit volumique, le contrôle des résonances et le réglage des profils doivent être abordés ensemble. La famille CORE One comme la MK4S prennent en charge l’Input Shaper ; vous ne devez donc pas réduire cette comparaison à la seule cinématique. [S8] [S19] [S20]
La façon la plus rigoureuse de comparer les éléments disponibles consiste à les classer par catégorie. Les fichiers de démonstration prétranchés par le fabricant servent à montrer ce que la plateforme peut faire dans des conditions soigneusement préparées. Les essais auto-tranchés par les testeurs montrent mieux ce qu’un observateur averti obtient avec des réglages publics. Les modèles de référence contrôlés sont préférables lorsque la configuration est clairement définie et répétée. Les témoignages d’utilisateurs peuvent être intéressants, mais constituent des éléments faibles si la méthode n’est pas explicitée. Cela importe dans la discussion sur la prusa core one face à la mk4s, car les chiffres les plus cités sur le « Benchy rapide » de la MK4S mélangent fichiers de démonstration officiels et essais générés par des testeurs, tandis que les temps de test largement cités pour la CORE One proviennent d’un matériel qui peut ne pas correspondre à la spécification actuelle de la Gen 2. [S7] [S19] [S20]
Tom’s Hardware fournit un exemple utile. Dans son test de la MK4S, la clé USB incluait des modèles prétranchés fournis par Prusa, comme un « Bonker’s Benchy » de huit minutes et un Speed Boat Race Benchy de 14 minutes, tandis que le Speed Benchy auto-tranché par le testeur est sorti en 19 minutes. Le test de la CORE One par Tom’s a été mis à jour le 7 décembre 2025 ; il reste utile comme contexte indépendant, mais son matériel est potentiellement antérieur à la Gen 2 pour ce qui est du comportement. Utilisez ces chiffres comme exemples des différences méthodologiques, et non comme un tableau des vainqueurs. Dans l’ensemble de sources actuel, aucun benchmark indépendant contrôlé de Gen 2 comparant directement la CORE One+ (Gen 2) à la MK4S n’a été trouvé. [S7] [S19] [S20]
| Catégorie de preuve | Exemple dans cet article | À quoi cela sert | Ce que ce n’est pas |
|---|---|---|---|
| Démonstration prétranchée par le fabricant | Fichiers Benchy MK4S de huit minutes et 14 minutes | Montrer une capacité dans des conditions préparées | Une comparaison neutre à paramètres égaux |
| Auto-tranché par un testeur | Speed Benchy MK4S de 19 minutes | Montrer les résultats obtenus par un testeur | La preuve d’une supériorité absolue de plateforme |
| Contexte de test indépendant | Exemples de temps du test CORE One | Contexte et réserves en conditions réelles | Un face-à-face contrôlé de Gen 2 |
| Témoignages d’utilisateurs | Discussions sur forums et réseaux sociaux | Repérer des tendances à examiner | Des données de benchmark fiables |
Le tableau des éléments de preuve est une méthode de comparaison, pas une source de données en soi. Il est là pour éviter que les lecteurs comparent un fichier prétranché de démonstration à une impression au profil standard d’un testeur et qualifient cela de rigoureux. [S19] [S20]
Qualité d’impression, précision et rigueur de mesure
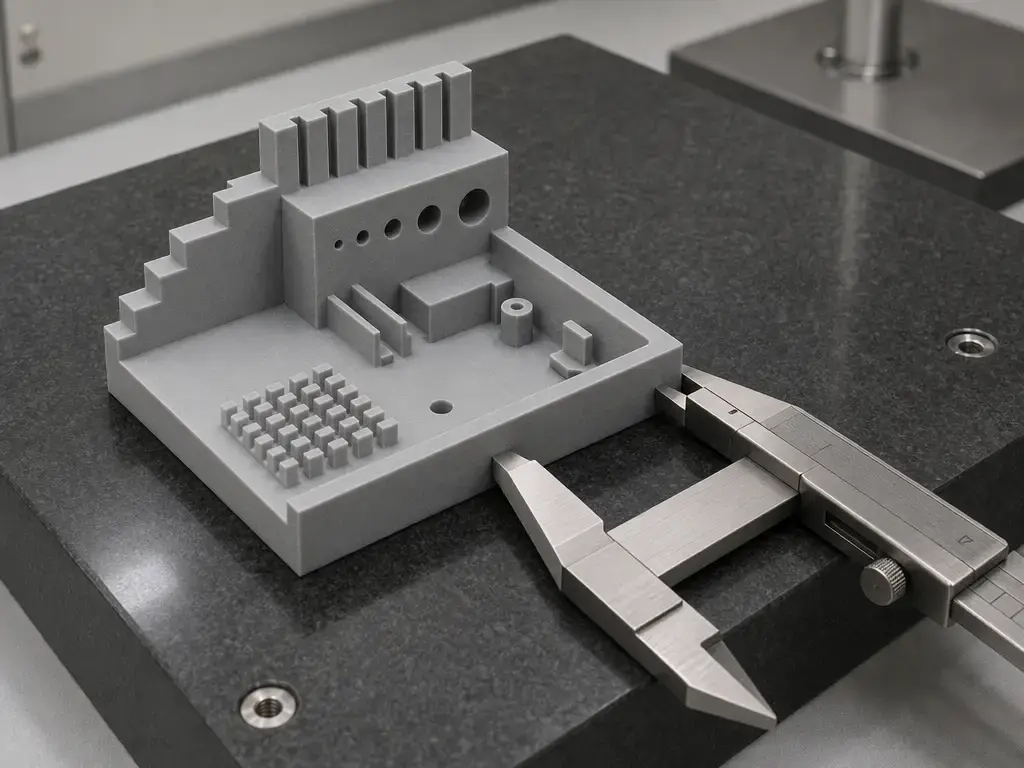
Cet article n’attribue pas de chiffre commun de « ± précision » à l’une ou l’autre imprimante, car ce serait une métrologie négligée. Les recommandations terminologiques du NIST indiquent que l’exactitude est un concept qualitatif auquel il ne faut pas attacher des chiffres de manière désinvolte ; les chiffres relèvent de l’incertitude, et non d’un raccourci marketing vague. ISO/ASTM 52902 est le bon cadre pour comparer la géométrie des systèmes de fabrication additive, car cette norme décrit des artefacts de référence et les grandeurs ou qualités à mesurer tout en ne prescrivant explicitement pas la méthode de mesure exacte. Une comparaison sérieuse exige donc au moins quatre éléments : un artefact défini, une configuration d’impression déclarée, une méthode de mesure déclarée et un mode de rapport tenant compte de l’incertitude. Sans cela, « ±0.1 mm de précision » relève de la légende, et non de la preuve. La plage de hauteur de couche ne résout pas cette question, car une plage de capacité de 0.05–0.30 mm concerne les réglages de couches imprimables, et non une déclaration dimensionnelle générale. Dans l’ensemble partagé de sources actuel, aucun chiffre de tolérance de précision dimensionnelle fiable et directement comparable n’a été trouvé pour les deux imprimantes selon la même méthode. [S16] [S18] [S1] [S2]
Un contexte indépendant sur la qualité reste utile s’il est correctement étiqueté. All3DP a indiqué que la CORE One était derrière la MK4S dans certains essais de porte-à-faux en PLA, relevant des résultats imparfaits à 70º et des problèmes commençant à 60º sur un côté, tout en présentant l’écart comme faible plutôt que catastrophique. C’est une mise en garde utile contre l’hypothèse qu’une CoreXY avec enceinte produit automatiquement une meilleure géométrie en PLA. Ce n’est pas un verdict général, car le matériau, le refroidissement, le profil et la génération matérielle comptent tous. [S21]
Coûts d’exploitation
Les principaux facteurs de coût d’exploitation ne sont pas des calculs spéculatifs d’électricité. Ce sont les pièces ratées, l’usure des buses, le flux de séchage, les feuilles d’impression, ainsi que l’espace sur l’établi et les efforts de manipulation requis par votre installation. Si votre travail reste en PLA et PETG, les consommables des deux imprimantes peuvent sembler assez similaires. Dès que vous passez au PA, PC, ABS, ASA ou aux composites chargés, le coût d’une grande pièce ratée augmente plus rapidement que celui d’une petite pièce d’essai, et le coût du maintien au sec du matériau prend davantage d’importance. [S1] [S2] [S9] [S10] [S11] [S12]
Les matériaux abrasifs en sont l’exemple le plus clair. Prusa indique que les filaments chargés de carbone, de verre et de kevlar sont très abrasifs, et ses recommandations de buses préconisent des solutions trempées pour l’usage abrasif. Le PA est également hygroscopique ; le stockage et le séchage constituent donc des coûts récurrents de flux de travail, et non des coûts uniques de mise en place. Si vous possédez déjà une MK4S, l’instantané à $569 du kit de conversion relevé le 31 août 2026 peut modifier le calcul, mais seulement après avoir pris en compte le temps d’indisponibilité de la reconstruction et vérifié qu’une enceinte intégrée résout réellement un goulot d’étranglement dans votre travail. [S3] [S12] [S13] [S14]
Écosystème et logiciel
L’une des raisons pour lesquelles cette comparaison est moins perturbante qu’un changement de marque est l’ampleur du chevauchement d’écosystème. Les pages actuelles de Prusa positionnent les deux machines dans la même pile logicielle globale, notamment PrusaSlicer, Prusa Connect et l’application mobile. Cela signifie que les plus grandes différences concernent le comportement matériel et la sensation du flux de travail, pas un choc culturel de slicer. [S1] [S2]
Pour les propriétaires déjà dans le flux de travail Prusa, cette continuité réduit les frictions liées au changement. Les fichiers, profils, habitudes de surveillance à distance et procédures de mise à jour du firmware restent familiers même lorsque le format matériel passe d’une cartésienne à châssis ouvert à une CoreXY fermée. La page produit de la CORE One+ indique également explicitement que les CORE One+, MK4S et CORE One L partagent le même écosystème Prusa, le firmware et le slicer, les différences portant sur la taille, l’enceinte et le cas d’usage. [S1] [S2]
L’essuie-buse intégré et le panneau supérieur clipsable de la Gen 2 rapprochent légèrement la CORE One+ d’une utilisation de l’enceinte avec moins de contraintes, mais ils ne changent pas le fait fondamental que l’accès à une enceinte procure une sensation différente de l’accès à un châssis ouvert. [S7]
Flux de travail, maintenance et accès
Le flux de travail quotidien compte souvent plus que les captures d’écran de benchmarks. Deux imprimantes peuvent produire des pièces visuellement semblables avec des matériaux faciles tout en étant très différentes à charger, surveiller, nettoyer et remettre en état après un démarrage raté. [S1] [S2]
La MK4S offre une visibilité et une accessibilité ouvertes presque partout, utiles pour les contrôles de première couche, l’inspection rapide de la buse et simplement pour voir ce que fait l’imprimante sans qu’une porte ou un panneau supérieur gêne. La CORE One+ échange une partie de cette immédiateté contre un environnement plus contrôlé. La Gen 2 y contribue en ajoutant l’essuie-buse intégré et le panneau supérieur clipsable que Prusa indique pouvoir retirer en quelques secondes sans outil ; le nettoyage courant et l’accès sont donc moins fastidieux que sur les configurations antérieures. Mais le compromis fondamental demeure : une enceinte est excellente lorsque vous souhaitez confinement et stabilité thermique, et moins excellente lorsque vous voulez un accès instantané à la main sous tous les angles. [S2] [S7]
La même logique s’applique aux décisions de possession autour de la conversion. Le passage de la MK4S à la CORE One est une reconstruction à partir d’un kit, et non une option de menu. Si votre imprimante actuelle génère activement des revenus ou sert dans une salle de classe, transformer une machine fonctionnelle en une autre peut engendrer davantage de frictions opérationnelles que de conserver la MK4S telle quelle ou d’ajouter plus tard une seconde imprimante. La conversion est la plus pertinente lorsque vous voulez précisément la plateforme fermée et pouvez tolérer l’indisponibilité ainsi que l’effort de reconstruction manuelle. [S3]
Conversion de MK4S en CORE One+
Les blocages absolus sont clairs. La page du kit de conversion Prusa indique que le kit est compatible avec la MK4S uniquement, et que l’alimentation argentée n’est pas compatible. Ces deux lignes doivent figurer en tête de chaque arbre de décision de mise à niveau, car elles importent plus que toute discussion abstraite sur les avantages de CoreXY. Si votre machine échoue à l’un ou l’autre de ces tests, la conversion n’est pas la solution facile. [S3]
L’économie doit rester simple. La page du kit de conversion affichait $569 le 31 août 2026, mais il s’agit d’un instantané daté, pas d’un prix mondial immuable. Plus important encore, la question n’est pas seulement « Le kit est-il moins cher qu’une imprimante neuve ? » Elle est aussi : « Est-ce que je veux immobiliser une MK4S fonctionnelle pendant la reconstruction afin de me retrouver avec une machine CoreXY fermée ? » Pour certains propriétaires, c’est exactement le bon choix. Pour d’autres, notamment les fermes ou les salles de classe qui valorisent le nombre d’imprimantes, conserver la machine existante a davantage de valeur opérationnelle que de rechercher la voie la moins chère vers l’intégration d’une enceinte. [S3] [S4]
| Votre situation | Convertir | Acheter une imprimante séparée | Remarques |
|---|---|---|---|
| Vous possédez une MK4S, imprimez surtout du PLA/PETG et appréciez le flux actuel | Non | Généralement non | Peu de raisons de reconstruire pour la théorie seule. |
| Vous possédez une MK4S et luttez régulièrement avec des travaux en ABS/ASA/PA | Oui, peut-être | Peut-être | L’avantage de l’enceinte est réel si c’est le véritable goulot d’étranglement. |
| Vous avez besoin de deux imprimantes disponibles pendant la semaine | Généralement non | Oui | La conversion retire temporairement une machine du service. |
| Votre imprimante possède l’alimentation argentée | Non | Oui | Blocage officiel. |
| Vous voulez les avantages d’une enceinte mais détestez les projets de reconstruction | Non | Oui | L’achat d’une machine complète peut être la voie la moins contraignante. |
La matrice est un outil de planification, pas une calculatrice. Son but est de faire passer la compatibilité et le temps d’indisponibilité avant la logique d’une mise à niveau impulsive. [S3] [S4]
Qui devrait acheter laquelle ?
Pour les makers PLA et PETG, les salles de classe et les utilisateurs qui privilégient la maintenance, la MK4S reste très adaptée. Son poids de 7 kg, l’accessibilité de son châssis ouvert et son flux d’observation plus simple ne sont pas des caractéristiques spectaculaires, mais elles comptent dans l’usage réel. Pour les équipes de prototypage ou les amateurs qui utilisent régulièrement l’ABS, l’ASA, le PC ou le PA, la CORE One+ (Gen 2) est la machine la plus cohérente, car l’enceinte et le comportement de chambre géré résolvent un véritable problème de flux de travail plutôt que d’ajouter un accessoire supplémentaire autour de l’imprimante. Pour les propriétaires actuels de MK4S, la meilleure réponse dépend de votre volonté de résoudre un véritable goulot d’étranglement thermique ou matériel, ou simplement de céder à l’envie d’une autre architecture. [S1] [S2] [S3] [S5] [S9] [S10] [S11] [S12]
Une règle simple pour la prusa core one face à la mk4s est la suivante : achetez la CORE One+ (Gen 2) lorsque le comportement de l’enceinte et la fiabilité avec les matériaux techniques justifient l’achat, et achetez ou conservez la MK4S lorsque l’accès ouvert, la manipulation plus légère et une complexité de possession réduite comptent davantage que l’intégration de la chambre. [S1] [S2] [S5]
| Type d’utilisateur | Adéquation CORE One+ (Gen 2) | Adéquation MK4S | Principal piège |
|---|---|---|---|
| Amateur PLA/PETG | Bonne, mais non essentielle | Excellente | Ne payez pas pour des avantages d’enceinte que vous n’utiliserez pas. |
| Enseignant / laboratoire scolaire | Bonne si le contrôle de l’enceinte compte | Excellente | Le poids et l’accès comptent toujours dans les espaces partagés. |
| Exploitant de ferme d’impression | Très adaptée à un déploiement fermé dense | Très adaptée à une flotte simple et familière | Comptez l’indisponibilité et le flux de service, pas seulement le volume. |
| Utilisateur de matériaux techniques | Excellente | Situationnelle, surtout avec un ajout d’enceinte | La température de la buse seule ne garantit pas de grandes pièces fiables. |
| Propriétaire existant de MK4S | Très adaptée seulement si la conversion résout un vrai problème | Excellente si les travaux actuels sont déjà stables | La conversion est une reconstruction avec des limites de compatibilité. |
La matrice est volontairement prudente. Elle privilégie l’adéquation au travail plutôt que le prestige de l’architecture. [S1] [S2] [S3]
Limites et lacunes des données
Deux lacunes dans les données doivent garder cet article ancré dans le réel. Premièrement, aucun chiffre de tolérance de précision dimensionnelle fiable partagé n’a été trouvé pour les deux imprimantes avec un artefact, une méthode et un cadre d’incertitude communs. Deuxièmement, aucune comparaison contrôlée et fiable du bruit n’a été trouvée dans l’ensemble de sources actuel avec la même distance, le même mode, le même matériau et les mêmes conditions de pièce. C’est pourquoi cet article évite les légendes chiffrées sur la « précision » et ne déclare pas catégoriquement une machine plus silencieuse. [S16] [S18]
La même prudence s’applique aux VFA, aux affirmations sur le refroidissement et aux impressions issues d’un seul test. Le contexte des tests indépendants est précieux, mais la couverture des tests de la CORE One peut être antérieure aux modifications matérielles de la Gen 2, et de petits changements de profil ou de matériau peuvent modifier sensiblement les résultats. Considérez les affirmations marketing fortes ou celles des forums comme des incitations à concevoir des tests, et non comme des substituts à leur conception. [S7] [S19] [S20] [S21]
FAQ
Prusa Core One vs MK4S : laquelle dois-je acheter en 2026 ?
Achetez la CORE One+ (Gen 2) si vous voulez spécifiquement un comportement d’enceinte intégré et réalisez assez de travaux en ABS, ASA, PC ou PA pour en tirer parti. Achetez ou conservez la MK4S si vous imprimez surtout du PLA et du PETG et préférez une machine plus légère, plus simple et plus ouverte. [S1] [S2] [S5]
« CORE One » désigne-t-il la même chose que « CORE One+ (Gen 2) » sur le site de Prusa ?
Pas exactement. « Core One » reste l’abréviation et le terme de recherche courants, mais la dénomination officielle actuelle de Prusa est Prusa CORE One+ (Gen 2). [S1] [S7]
La CORE One+ possède-t-elle un chauffage de chambre dédié ?
Le manuel de Prusa indique que la chambre chauffe jusqu’à 55 °C uniquement grâce au plateau chauffant, sans éléments chauffants supplémentaires. La réponse précise est donc non : le manuel ne documente aucun chauffage de chambre dédié pour la CORE One+ ; « actif » renvoie à un comportement de chambre géré par la chaleur du plateau, les ventilateurs et la ventilation. [S1] [S5]
Imprimante 3D CoreXY vs bedslinger : CoreXY signifie-t-il automatiquement des impressions plus rapides ?
Non. CoreXY modifie le comportement de la masse mobile, mais la vitesse d’impression dépend aussi du refroidissement, du débit d’extrusion, de la rigidité, du contrôle des résonances et du firmware. La famille CORE One comme la MK4S prennent en charge l’Input Shaper ; « CoreXY » n’est donc pas un verdict de vitesse en un mot. [S1] [S8]
Laquelle est préférable pour l’ABS, l’ASA et le PC : CORE One+ ou MK4S dans une enceinte ?
En général, la CORE One+ est le choix le plus simple, car l’enceinte est intégrée et le comportement de la chambre est conçu dans la machine. La MK4S peut toutefois rester une solution viable avec une enceinte, mais sa propre page produit indique que le contrôle de température de chambre est Non, et le chiffre de 45 °C s’applique précisément « dans l’Enclosure ». [S1] [S2] [S5] [S9] [S10] [S11]
Puis-je mettre à niveau une MK4S vers une CORE One+ — et quels sont les blocages absolus ?
Oui, mais uniquement à partir de la MK4S, et l’alimentation argentée est une incompatibilité officielle. N’oubliez pas non plus que le kit de conversion était affiché à $569 le 31 août 2026, ce qui constitue un contexte utile mais nécessite toujours une vérification du prix actuel. [S3]
Comment tester réellement la précision dimensionnelle entre ces imprimantes ?
Utilisez des artefacts de test de type ISO/ASTM 52902, définissez les réglages d’impression, définissez la méthode de mesure et indiquez l’incertitude au lieu d’inventer une formule générale de « ±0.1 mm de précision ». La note terminologique du NIST indique explicitement que l’exactitude est qualitative, et ISO/ASTM 52902 précise ce qu’il faut mesurer sur les artefacts sans imposer une méthode universelle de mesure. [S16] [S18]
Sources
Les citations apparaissent sous la forme [[S#]](#sources).
- S1 — Page produit Prusa CORE One+ (Gen 2) — https://www.prusa3d.com/product/prusa-core-one/
- S2 — Page produit Original Prusa MK4S — https://www.prusa3d.com/product/original-prusa-mk4s-3d-printer/
- S3 — Page du kit de conversion MK4S vers Prusa CORE One+ — https://www.prusa3d.com/en/product/mk4s-to-prusa-core-one-conversion-kit-5/
- S4 — Page du tableau de comparaison MK4S vers CORE One — https://www.prusa3d.com/product/mk4s-to-prusa-core-one-conversion-kit-main/
- S5 — PDF du manuel Prusa CORE One — https://www.prusa3d.com/downloads/manual/prusa3d_manual_coreone_101_en.pdf
- S6 — Article de lancement Introducing Prusa CORE One — https://blog.prusa3d.com/introducing-prusa-core-one-fully-enclosed-corexy-3d-printer-with-active-temperature-control_105477/
- S7 — Article de mise à jour Prusa CORE One+ (Gen 2) — https://blog.prusa3d.com/better-prints-easier-use-prusa-xl-core-one-l-and-core-one-gen-2-our-big-product-update_137539/
- S8 — Base de connaissances Prusa : Input Shaper — https://help.prusa3d.com/article/input-shaper-core-one-mk4-s-mk3-9-s-mk3-5-s-xl-mini_451816
- S9 — Base de connaissances Prusa : ASA — https://help.prusa3d.com/article/asa_1809?product=mk4s
- S10 — Base de connaissances Prusa : ABS — https://help.prusa3d.com/article/abs_2058?product=mk4
- S11 — Base de connaissances Prusa : Polycarbonate (PC) — https://help.prusa3d.com/article/polycarbonate-pc_165812
- S12 — Base de connaissances Prusa : Polyamide (Nylon/PA) — https://help.prusa3d.com/article/polyamide-nylon_167188?product=mk3
- S13 — Base de connaissances Prusa : Matériaux composites chargés de carbone, de kevlar ou de verre — https://help.prusa3d.com/article/composite-materials-filled-with-carbon-kevlar-or-glass_167387?product=mk3-9
- S14 — Base de connaissances Prusa : Types de buses pour imprimantes Nextruder — https://help.prusa3d.com/article/prusa-nozzle-types-for-nextruder-printers_928993
- S15 — ISO/ASTM 52900:2021 — https://www.iso.org/standard/74514.html
- S16 — ISO/ASTM 52902:2023 — https://www.iso.org/standard/79683.html
- S17 — ISO/ASTM 52903-1:2020 — https://www.iso.org/standard/67290.html
- S18 — NIST TN 1297 Annexe D1 terminologie — https://www.nist.gov/pml/nist-technical-note-1297/nist-tn-1297-appendix-d1-terminology
- S19 — Tom’s Hardware : test de la Prusa CORE One — https://www.tomshardware.com/3d-printing/prusa-core-one-review
- S20 — Tom’s Hardware : test de la Prusa MK4S — https://www.tomshardware.com/3d-printing/prusa-mk4s-review
- S21 — All3DP : Les porte-à-faux de la Prusa CORE One sont très bons, mais n’égalent pas tout à fait ceux de la MK4S — https://all3dp.com/4/the-prusa-core-ones-overhangs-are-very-good-but-dont-quite-match-the-mk4s/
- S22 — Revue sur les émissions (UFP/COV dans l’extrusion de matériau) — https://www.sciencedirect.com/science/article/pii/S0160412023005895