

Zusammenfassung: Schichthaftung im 3D-Druck – nicht Druckbetthaftung
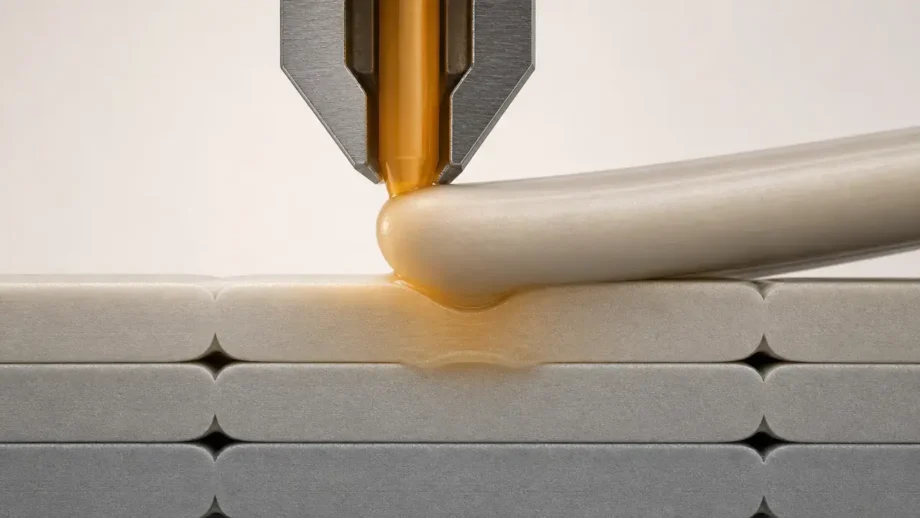
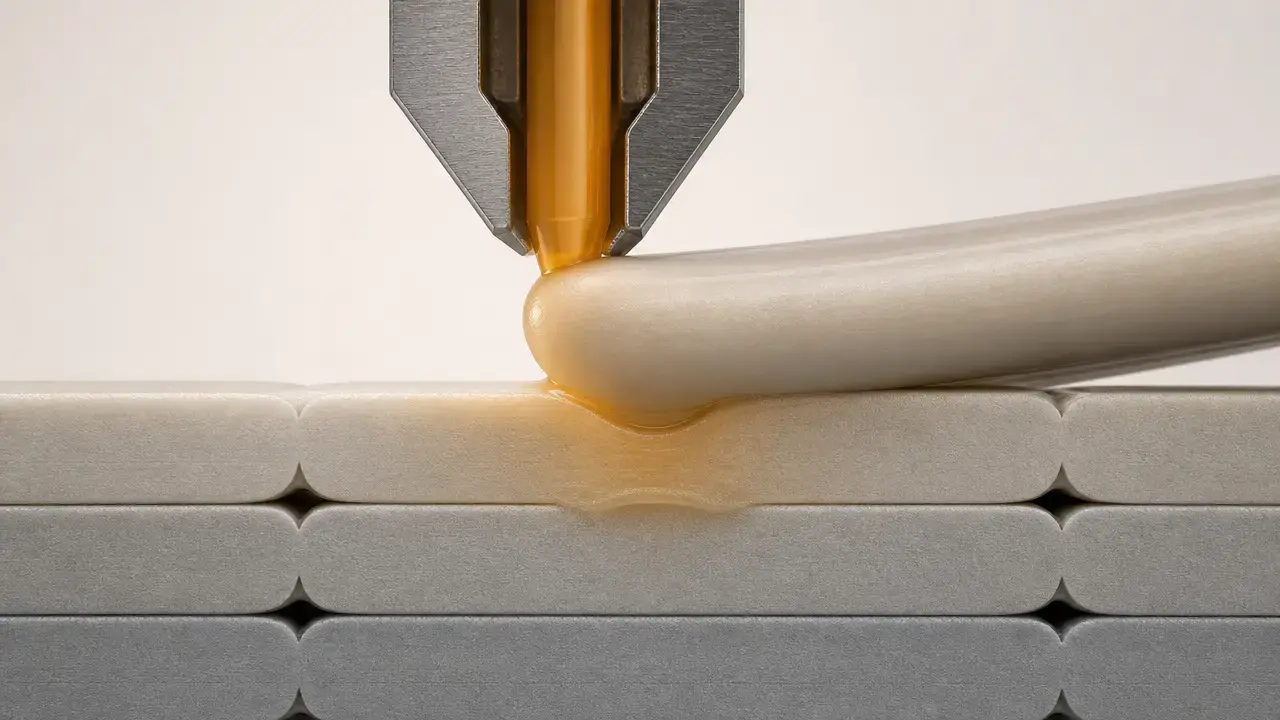
Schichthaftung im 3D-Druck bezeichnet die innere Verbindung zwischen Schichten, die aufeinanderfolgend abgelegte Bahnen bei der Materialextrusion von Polymeren zusammenhält. Materialextrusion ist die ISO/ASTM-Verfahrenskategorie, bei der Material selektiv durch eine Düse oder Öffnung ausgegeben wird. [2]
Ist diese innere Verbindung schwach, können Druckteile zwischen den Schichten aufspalten, reißen, abblättern oder entlang der Z-Richtung spröde versagen. Ein Versagen in Z-Richtung lässt sich jedoch weder durch eine einzige Einstellung noch durch einen einzelnen Kennwert erklären. Die Verbindungsbildung hängt von Kontakt, Temperaturverlauf, Diffusionszeit und Hohlräumen ab. Die gemessene Bauteilfestigkeit wird zusätzlich durch Geometrie, Ausrichtung, Porosität und Prüfverfahren bestimmt. Deshalb gibt es keinen verlässlichen universellen Wert für die „Schichthaftfestigkeit“, der sich ohne Weiteres zwischen Druckern, Materialien und Prüfkörpern übertragen lässt. [4]
Begriffe und Abgrenzung
Der bevorzugte Normbegriff für die Verfahrensfamilie lautet Materialextrusion, abgekürzt MEX. ISO/ASTM 52900 definiert sie als additive Fertigung, bei der Material selektiv durch eine Düse oder Öffnung ausgegeben wird. ISO/ASTM 52900:2021 ist Ausgabe 2, erschien im November 2021 und wird mit 28 Seiten aufgeführt. Im Hobbybereich bleiben FFF und FDM gebräuchlich; FDM ist jedoch eine Marke von Stratasys und kein generischer Normbegriff. [1] [2] [7]
Schichthaftung meint hier die Verbindung zwischen gedruckten Schichten innerhalb des Bauteils, nicht die Haftung der ersten Schicht auf der Bauoberfläche. Interlaminare Verbindung bezeichnet die Verbindung zwischen benachbarten Schichten, intralaminare Verbindung jene innerhalb derselben abgelegten Bahn beziehungsweise desselben Rasters. Im Mittelpunkt stehen die physikalischen Grundlagen der inneren Verbindung und die praktischen Ursachen schwacher Schichten in Druckteilen. [2]
Warum Z-Festigkeit anders ist: Anisotropie ohne Mythen
Bei Materialextrusionsbauteilen ist der Temperaturverlauf richtungsabhängig. Eine frische Raupe wird auf bereits abgekühltes und teilweise erstarrtes Material abgelegt. Die Grenzfläche erlebt dadurch andere Bedingungen als das Material innerhalb einer einzelnen Bahn. Das ist ein wesentlicher Grund dafür, dass Druckteile oft in der X-Y-Ebene eine höhere Zugfestigkeit und in Z-Richtung eine geringere Festigkeit aufweisen. Es ist eine nützliche Faustregel, jedoch nur eine Tendenz und kein universelles Gesetz. [6]
Eine schwache Z-Leistung beweist außerdem nicht automatisch eine schlechte Verschmelzung zwischen den Schichten. Gezielt angelegte PLA-Versuche von Allum und Mitautoren zeigten, dass die Schichtgrenzfläche die Festigkeit des Filament-Vollmaterials erreichen kann. Die scheinbare Anisotropie des Bauteils kann dennoch durch Rillen auf Filamentebene, lokale Dehnungskonzentrationen und die Geometrie entstehen. Der NIST-AM-Bench-Benchmark für Materialextrusion weist in dieselbe Richtung: Er erfasst Form, Hohlräume, Masse, Zugeigenschaften und Prozessdetails gemeinsam, statt „Schichtverbindung“ als isolierte Einzelgröße zu behandeln. [15] [5]
Ein Riss entlang der Schichtlinien kann somit mehrere Ursachen zugleich widerspiegeln: eine schwächere Grenzfläche, Hohlräume mit verringerter wirksamer Querschnittsfläche oder Eigenspannungen durch ungleichmäßige Abkühlung und Schrumpfung. Eine gute Fehlersuche trennt diese Möglichkeiten, statt jedes Z-Versagen pauschal auf „zu wenig Wärme“ zurückzuführen. [9] [15]
Wie die Verbindung zwischen Schichten tatsächlich entsteht
Die Schichtverbindung entsteht in einer kurzen thermomechanischen Abfolge, nicht in einem einzelnen Augenblick. Eine frisch abgelegte Bahn muss engen Kontakt mit der vorherigen Schicht herstellen, eine breitere Kontaktzone bilden und anschließend Polymerketten über die Grenzfläche diffundieren und erneut verschlaufen lassen, bevor ihre Beweglichkeit beim Abkühlen zu stark sinkt. Praktisch hängt die Verbindungsqualität sowohl von der Temperatur der neuen Raupe als auch davon ab, wie lange die Grenzfläche zur Verschweißung fähig bleibt. [14]
Voraussetzungen für eine gute Schichtverbindung. [14]
- Heißes Material erreicht die vorherige Schicht.
- Ausreichender Kontaktdruck und genügend Kontaktfläche entstehen.
- Die Temperatur bleibt lange genug oberhalb einer wirksamen Verbindungstemperatur.
- Die Hohlraumbildung bleibt begrenzt.
- Die Extrusion erfolgt gleichmäßig.
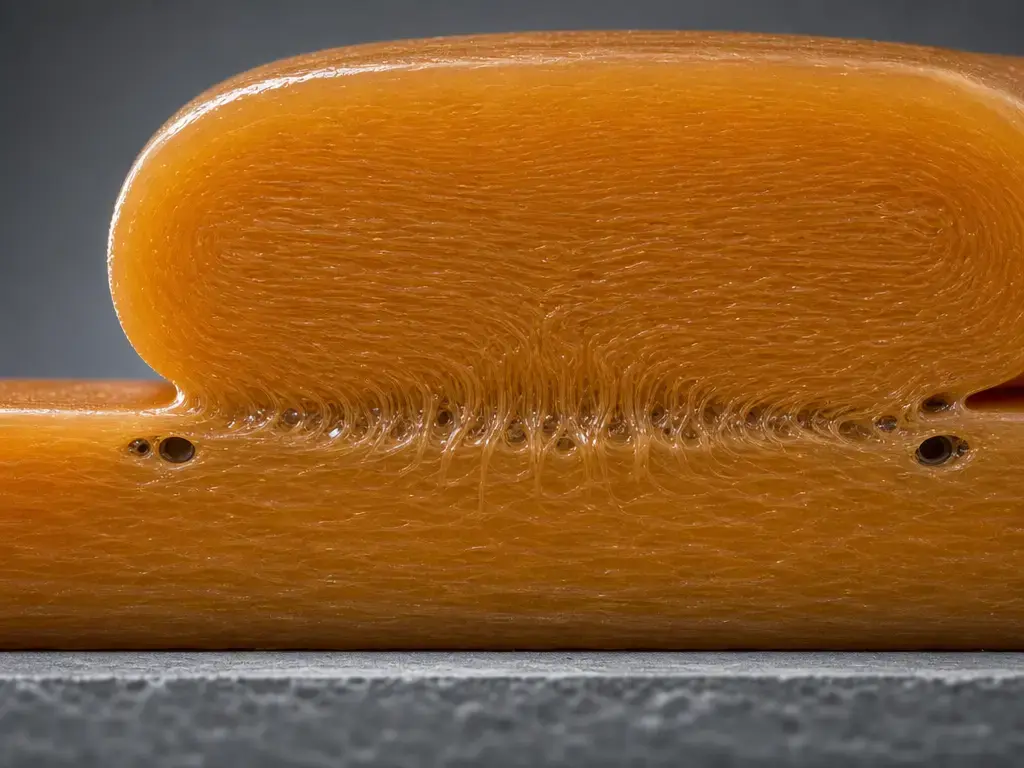
Der Mechanismus hinter dieser Liste ist gut belegt. Zuerst entstehen Oberflächenkontakt und Halswachstum, danach bauen Diffusion und Verschlaufung über die Grenzfläche die Schweißverbindung auf. Beim Abkühlen in Richtung Glasübergangsbereich verlangsamt sich die Diffusion. Hohe Scherung in der Düse kann außerdem dazu führen, dass sich Polymerketten weniger schnell erholen und die Grenzfläche überqueren. Ein Druckteil kann maßlich akzeptabel aussehen und dennoch schwache Schichten besitzen, wenn die Raupe zu kalt, zu ungleichmäßig oder mit zu wenig Zeit zum Verschweißen ankommt. [14]
Fehlerklassen: Was schwache Schichten bedeuten können
Die erste Fehlerklasse ist unzureichendes Verschweißen beziehungsweise unzureichende Diffusion. Die Bahnen berühren sich zwar, doch die Grenzfläche verschmilzt nicht tief genug, um Lasten zu tragen. Prusa beschreibt Schichttrennung als Delamination, die meist durch falsche Temperaturen oder zu starke Kühlung durch Bauteillüfter beziehungsweise Umgebung entsteht. Das entspricht dem klassischen Fall „zu kalt, zu schnell“. [9]
Die zweite Klasse ist defektbedingte Schwächung. Unterextrusion, teilweise Verstopfungen, ungleichmäßiger Materialfluss und feuchtes Filament verringern die tatsächliche Kontaktfläche und können Hohlräume oder schaumartige Porosität erzeugen. In der Literatur wird Feuchtigkeitseinwirkung bei mehreren verbreiteten Druckpolymeren auch mit schlechteren mechanischen Eigenschaften und höherer Porosität verbunden. Ein Bruch, der wie schlechte Haftung aussieht, kann somit teilweise auf das Ausgangsmaterial zurückgehen. [18]
Die dritte Klasse ist Delamination durch Eigenspannungen. Dabei kann die Verbindung durchaus ordentlich sein, doch Schrumpfung und Temperaturgradienten ziehen das Bauteil nach der Ablage auseinander. Prusa weist ausdrücklich darauf hin, dass Verzugskräfte die Schichthaftfestigkeit übersteigen können. Deshalb reagieren ABS und ASA besonders empfindlich auf Zugluft und instabile Umgebungsbedingungen. [9]
| Symptom | Wahrscheinlicher Mechanismus | Erste Anpassung |
|---|---|---|
| Sauberer Bruch entlang der Schichtlinien | Unzureichendes Verschweißen oder unzureichende Diffusion. [9] | Düsentemperatur schrittweise erhöhen und erneut prüfen. [9] |
| Bruch mit sichtbaren Lücken | Unterextrusion oder teilweise Verstopfung. [18] | Zuerst Düsenzustand und Gleichmäßigkeit des Materialflusses prüfen. |
| Schaumige oder löchrige Bruchfläche | Feuchtigkeitsbedingte Porosität. [18] | Filament trocknen, dicht lagern und erneut prüfen. [18] |
| Aufspalten auf mittlerer Höhe bei ABS oder ASA | Zugluft oder Temperaturgradienten. [9] | Bauteilkühlung reduzieren und Zugluft abschirmen. [9] |
| Ecken heben sich, anschließend breitet sich ein Riss aus | Verzugsspannungen übersteigen die Verbindungsfestigkeit. [9] | Einhausung oder thermische Stabilität verbessern. [9] |
| Schwäche nur in einem Bereich | Lokale Kühlung oder örtlich ungleichmäßiger Materialfluss. | Lüftereinwirkung, Bahngeschwindigkeit und Extrusion in diesem Bereich vergleichen. |
| Raue, spröde wirkende Schichtgrenzfläche | Schlechter Kontakt in Verbindung mit Hohlräumen. [14] | Zuerst die Extrusionsgleichmäßigkeit verbessern, bevor extreme Temperaturen ausprobiert werden. [14] |
Ursachen schwacher Schichthaftung
Die häufigsten Ursachen sind thermisch. Ist die Düsentemperatur zu niedrig, bleibt die Grenzfläche nicht lange genug beweglich, um eine belastbare Verbindung zu bilden. Entziehen Bauteillüfter, Raumluftströmung oder eine kalte Umgebung zu schnell Wärme, kann derselbe Fehler auftreten, obwohl die angezeigte Düsentemperatur normal wirkt. Prusas PLA-Fehlersuche nennt je nach Marke einen breiten Arbeitsbereich von 195–220 °C und empfiehlt bei Schichttrennung Anpassungen in Schritten von 5 °C. [9]
Danach sind Durchsatz und Geometrie zu betrachten. Ein Hotend kann auf eine vernünftige Temperatur eingestellt sein und trotzdem zu wenig ausreichend geschmolzenes Material liefern, wenn Linienbreite, Schichthöhe oder Geschwindigkeit den Schmelzbedarf zu stark erhöhen. Die Geometrie beeinflusst auch die Kontaktfläche: Laut PrusaSlicer-Handbuch sollte die maximale Schichthöhe für eine vernünftige Schichtverbindung 75% der Extrusionsbreite betragen. Das bedeutet nicht, dass jede dünnere Schicht automatisch fester ist. Übermäßig hohe Schichten erzeugen jedoch eine ungünstigere Raupengeometrie an der Grenzfläche. [13]
Die dritte Ursachengruppe betrifft Materialzufuhr und Materialzustand. Flusskalibrierung, Extrusionsmultiplikator, teilweise Verstopfungen, feuchtes Filament und instabile Umgebungsbedingungen können die wirksame Verbindungsfläche verkleinern oder Hohlräume erzeugen. Praktisch empfiehlt es sich, jeweils nur eine Größe an einem kleinen Prüfkörper statt an einem vollständigen Druckteil zu ändern. Bei schwacher Schichtverbindung schlägt Prusa außerdem vor, Extrusionsmultiplikator oder Fluss in Schritten von 5% anzupassen. [9] [18]
- Bestätigen, dass die innere Schichthaftung betroffen ist und kein Problem der ersten Schicht vorliegt.
- Zuerst den bekannten Arbeitsbereich des Filaments und das aktuelle Profil prüfen. [9]
- Düsentemperatur in einem kleinen Schritt, etwa um 5 °C, erhöhen und denselben einfachen Prüfkörper erneut testen. [9]
- Bauteilkühlung geringfügig reduzieren und denselben Prüfkörper erneut testen. [9]
- Druckgeschwindigkeit oder Volumenstromanforderung geringfügig senken und erneut testen. [13]
- Fluss oder Extrusionsmultiplikator geringfügig, etwa um 5%, erhöhen und erneut testen. [9]
- Filamenttrockenheit, Düsenzustand und örtliche Druckumgebung prüfen. [18]
- Bleibt das Problem bestehen, Schichthöhe reduzieren oder die Konstruktion für mehr Kontaktfläche an der Grenzfläche ändern. [13]
Geschwindigkeit, Fluss und Volumenstrom
Druckgeschwindigkeit bezeichnet die Bewegungsgeschwindigkeit der Düse, üblicherweise in mm/s. Fluss beziehungsweise Extrusionsmultiplikator ist die Slicer-seitige Skalierung der geförderten Materialmenge im Verhältnis zur geplanten Werkzeugbahn, meist in Prozent. Der Volumenstrom beschreibt den Schmelzbedarf des Hotends, grundsätzlich in mm³/s. Er steigt mit höherer Geschwindigkeit, größerer Linienbreite oder größerer Schichthöhe. PrusaSlicer bietet eine Einstellung für die maximale volumetrische Geschwindigkeit, weil diese Größen zusammenhängen, aber nicht austauschbar sind: Selbst bei „normaler“ Geschwindigkeit kann ein ausreichend großer Raupenquerschnitt die Schmelzleistung überfordern. Dann liefert der Drucker möglicherweise eine instabile, unzureichend erweichte Raupe, und die Schichthaftung bricht ein, obwohl die nominelle Temperatur vernünftig erscheint. [13]
So verbessern Sie die Schichthaftung
Die kurze Antwort auf die Frage nach besserer Schichthaftung lautet: Kontakt verbessern, der Grenzfläche ausreichend thermische Zeit lassen und Hohlräume vermeiden. Die besten Einstellungen für Schichthaftung im 3D-Druck sind jene, die Material und Hotend dauerhaft gleichmäßig bewältigen können – nicht einfach die heißesten oder schnellsten Datenblattwerte. [14]
Die Temperatur ist meist der erste Ansatzpunkt, höher ist jedoch nicht immer besser. Mehr Wärme kann Diffusion und Verschweißen verbessern. Dieselbe Übersichtsliteratur warnt aber davor, dass zu hohe Drucktemperaturen Abbau, Freisetzung flüchtiger Stoffe, Blasenbildung und Flussinstabilität durch zu geringe Viskosität fördern können. Temperaturänderungen sollten deshalb klein ausfallen und gemeinsam anhand von Bruchverhalten und Druckqualität bewertet werden. [14]
Kühlung und Durchsatz beeinflussen dasselbe Verbindungszeitfenster von der anderen Seite. Mehr Bauteilkühlung verkürzt die Zeit, in der die Grenzfläche verformbar bleibt. Höherer Durchsatz kann das Hotend über seine stabile Schmelzeförderung hinaus belasten. Nahe dieser Grenze sollten zunächst Druckgeschwindigkeit oder Volumenstromanforderung begrenzt werden, statt die Temperatur stark zu erhöhen. Auch Flusskalibrierung ist wichtig: Selbst eine thermisch geeignete Raupe verbindet sich schlecht, wenn zu wenig Material ankommt. [13] [14]
Geometrie und Materialhandhabung vervollständigen die Maßnahmen. Die PrusaSlicer-Richtlinie einer maximalen Schichthöhe von 75% der Extrusionsbreite hilft, eine schwer zuverlässig verschweißbare Kontaktgeometrie zu vermeiden. Linienbreite, Düsengröße und gleichmäßige Bahnen beeinflussen die tatsächlich verbundene Fläche zwischen den Schichten. Trocknung und dichte Lagerung sind ebenfalls wichtig: Veröffentlichte Übersichten verknüpfen Feuchtigkeitseinwirkung bei mehreren verbreiteten FFF-Polymeren mit Eigenschaftsverlust und erhöhter Porosität. Bei zugluftempfindlichen Materialien wirken Einhausung und stabile Umgebung häufig besser als drastische Slicer-Änderungen. [13] [18] [9]
Materialeinflüsse
Typische Tendenzen im Hobbydruck bei geeigneten Einstellungen; Ergebnisse hängen von Marke, Zusatzstoffen, Drucker und Prüfverfahren ab. [4]
Praktische Materialvergleiche sind hilfreich, ergeben aber keine universellen Ranglisten. ASTM F3489-23 weist ausdrücklich darauf hin, dass veröffentlichte Eigenschaften von Materialwahl, Anisotropie, Lagerung und Vorbereitung, Porosität, Ausrichtung, Position auf der Bauplatte, Prüfumgebung, Einspannung und Ausrichtung, Prüfgeschwindigkeit und Prüftemperatur abhängen. Aussagen wie „PETG hat bessere Schichthaftung als PLA“ sind deshalb nur aussagekräftig, wenn Profil, Geometrie und Prüfung genannt werden. [4]
| Materialgruppe | Typische Tendenz der Schichtverbindung (bedingt) | Hilfreiche Maßnahmen | Wichtigster Vorbehalt |
|---|---|---|---|
| PLA | Oft gut, sofern die Grenzfläche nicht zu stark gekühlt wird. [9] | Mäßige Wärme und kontrollierter Lüftereinsatz. Prusa-Ausgangsbeispiel: 215 °C erste Schicht, 210 °C weitere Schichten, 60 °C Druckbett. [10] | Sprödes Versagen kann eine schwache Z-Leistung dennoch schlimmer erscheinen lassen, als sie ist. |
| PETG | Häufig als Hobbymaterial mit starker Schichtverbindung beschrieben. [11] | Ausreichend Wärme und vorsichtiger Lüftereinsatz. Prusa-Ausgangsbeispiel: 230 °C erste Schicht, 240 °C weitere Schichten, 85 °C Bett für die erste Schicht, 90 °C für spätere Schichten. [11] | Fädenziehen und starke Betthaftung können die Abstimmung erschweren. [11] |
| ABS/ASA | Empfindlicher gegenüber Zugluft; kalte Luft und ungleichmäßige Kühlung erhöhen das Delaminationsrisiko. [9] | Einhausung, geringe Bauteilkühlung, stabile Umgebungsbedingungen. [9] | Verzug und Geruchskontrolle sind relevant. [9] [16] |
| Nylon/PC | Oft leistungsfähig, im Hobbyeinsatz aber meist empfindlicher gegenüber Feuchtigkeit und Temperaturführung. [18] | Trockenes Filament und eine gleichmäßig warme Umgebung. [18] | Hygroskopisches Verhalten und Empfindlichkeit gegenüber Profileinstellungen. [18] |
| Gefüllte/CF/GF-Mischungen | Oft steifer, aber nicht automatisch besser in Z-Richtung. [14] | Trocknung, zurückhaltender Durchsatz und für abrasive Filamente geeignete Hardware. [14] | Höhere Viskosität kann Verstopfungen, Fädenziehen, Verzug oder schlechte Benetzung verstärken. [14] |
Beim Vergleich der Schichthaftfestigkeit von PLA und PETG ist nur eine bedingte Antwort vertretbar. PETG wird weithin eine gute Schichthaftung zugeschrieben. Prusas PETG-Leitfaden weist darauf hin, dass weniger Bauteilkühlung die Zähigkeit verbessern kann. Der ASTM-Hinweis auf Streuung gilt dennoch: Profil, Kühlung, Geometrie und Prüfmethode können leicht verändern, welches Material auf einem bestimmten Drucker besser abschneidet. [11] [4]
Gefüllte und verstärkte Materialien erfordern noch mehr Vorsicht. ISO/ASTM 52903-1 existiert, weil Definition und Qualifikation des Kunststoff-Ausgangsmaterials Teil des Prozesses sind, einschließlich ungefüllter, gefüllter und verstärkter Kunststoffe. Übersichtsarbeiten warnen zudem davor, dass gefüllte Filamente die Schmelzeviskosität erhöhen und Verstopfungen, Fädenziehen sowie Verzug begünstigen können. Eine CF-PLA-Studie von 2024 fand ein studienspezifisches Optimum bei 5 Gew.-% Kohlenstofffasern, 0.1 mm Schichtdicke, 60 °C Betttemperatur, 40 mm/s Druckgeschwindigkeit und 215 °C Düsentemperatur. Das ist jedoch ein Beispiel für Parameterabhängigkeit, keine universelle Rezeptur für festere Z-Verbindungen. [3] [14] [17]
Leistungskennzahlen: Was mit Z-Festigkeit gemeint ist
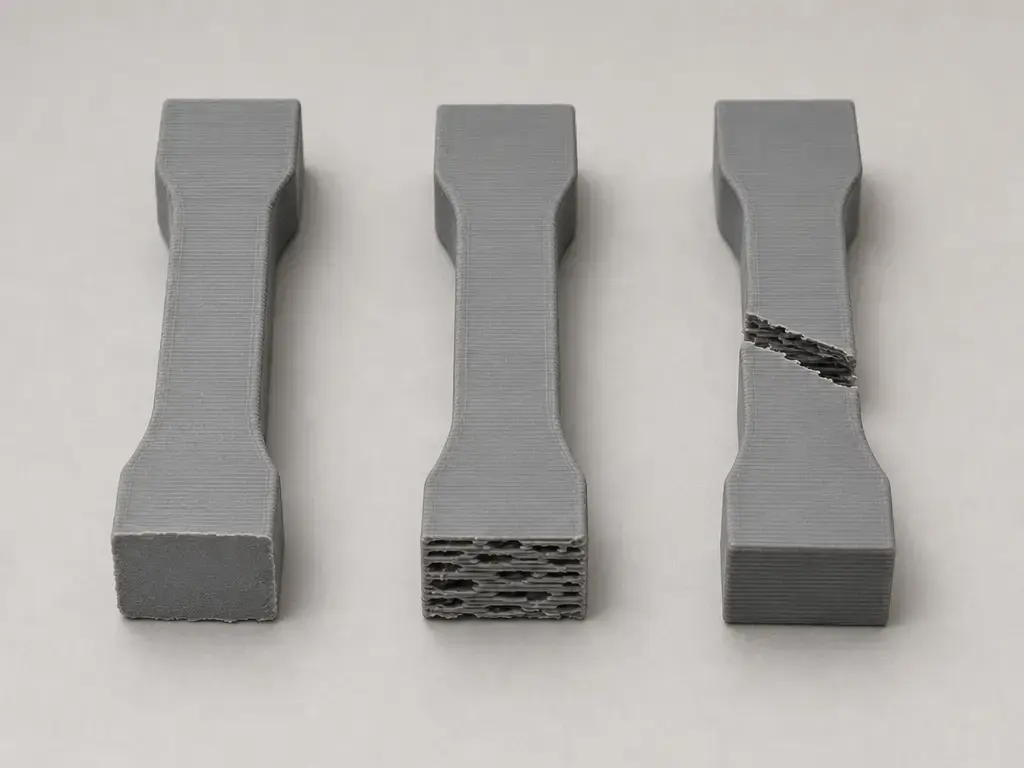
„Z-Festigkeit“ ist eine praktische Kurzbezeichnung, keine einzelne normierte Eigenschaft. Gemeint sein können Zugeigenschaften in Z-Richtung, ein Biegeergebnis, Bruchverhalten oder ein schubdominierter Versuch. Diese Prüfungen untersuchen nicht denselben Versagensmechanismus. Je nach Probe und Belastung kann ein Druckteil durch Grenzflächentrennung, Filamentbruch oder hohlraumbedingte Spannungskonzentration versagen. [4] [5]
Deshalb ist die Dokumentation der Bedingungen ebenso wichtig wie der Messwert selbst. ASTM F3489-23 nennt als Einflussgrößen Material, Anisotropie, Lagerung und Vorbereitung, Porosität, Ausrichtung und Bauposition, Umgebung, Ausrichtung und Einspannung, Prüfgeschwindigkeit und Prüftemperatur. Interlaminare Schubprüfung ist eine nützliche Ergänzung, weil sie einen anderen Versagensmodus untersucht: Der Kurzbiegeversuch nach ASTM D2344/D2344M-22 sieht ein Verhältnis von Stützweite zu Dicke von 4.0 und eine Mindestdicke von 2.0 mm vor. Das zeigt, wie stark die Prüfgeometrie das Ergebnis bestimmt. [4] [19]
Fehlersuche bei ABS und ASA
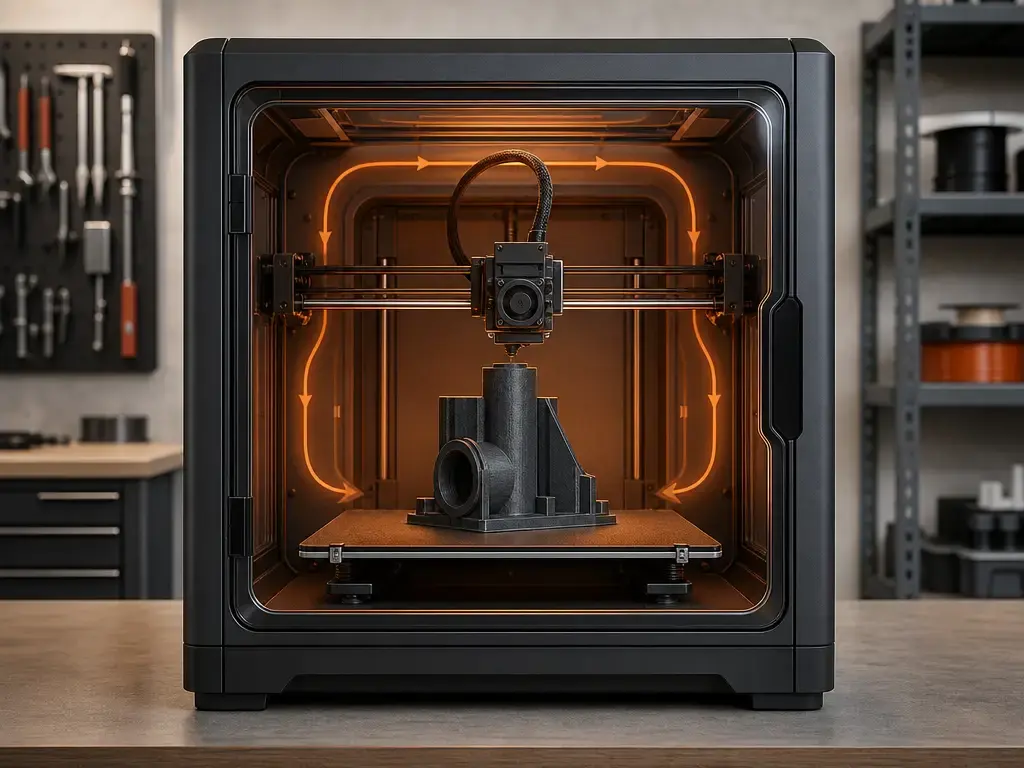
Schichthaftung bei ABS ist überwiegend eine Frage thermischer Stabilität. Laut Prusa neigt ABS stark zur Schichttrennung, wenn kalte Luft auf den Druck trifft. Der Hersteller empfiehlt, die Lüfter für ABS auszuschalten, und bezeichnet einen geschlossenen Bauraum als beste Druckumgebung. Praktisch bedeutet das: Bauteilkühlung reduzieren, Zugluft minimieren sowie Bett und Umgebungsluft während des Schichtaufbaus möglichst stabil halten. Herstellerprofilwerte sind nur als Beispiele des jeweiligen Ökosystems zu behandeln. Bambus ABS-Seite nennt Trocknung bei 80 °C für 8 h, dichte Lagerung unter 20% relativer Feuchte, 240–270 °C Düsentemperatur und 80–100 °C Betttemperatur. [9] [16]
Wenn bei ABS oder ASA die Kühlung reduziert wird, ist der Bauteillüfter gemeint, nicht das normale Wärmemanagement des Hotends. Belüftung bleibt wichtig: Bambu warnt vor möglichen stechenden Gerüchen beim ABS-Druck und empfiehlt einen gut belüfteten Bereich. [16]
Optionale Nachbearbeitung mit klaren Grenzen
Tempern oder ähnliche Nachbehandlungen können ausgewählte Eigenschaften verbessern. Sie sollten aber als optionale Folgemaßnahme gelten und nicht als Hauptlösung für schlechte Schichtverbindungen. Ist ein Bauteil schwach, weil die Raupe zu kalt, zu dünn besetzt oder zu feucht ankam, beseitigt eine Nachbehandlung den ursprünglichen Druckfehler nicht. [4]
Nach dem Tempern müssen Maße und Passung erneut geprüft werden. Wie ASTM-orientierte Berichtsanforderungen verdeutlichen, sind Eigenschaften prozess- und kontextabhängig. Ergebnisse einer Nachbehandlung sind deshalb nicht universell auf andere Materialien, Geometrien oder Druckhistorien übertragbar. [4]
Druckbetthaftung und Schichthaftung
Druckbetthaftung ist die Verbindung zwischen erster Schicht und Bauoberfläche; Schichthaftung ist die Verbindung innerhalb des fertigen Bauteils. Prusas Hinweise zur ersten Schicht behandeln ein eigenständiges Thema. Dazu gehören eine Reduzierung der Geschwindigkeit auf etwa 75% für die ersten drei Schichten und eine Erhöhung der Heizbetttemperatur um 5–10 °C bei unbekannten Materialien mit schlechter Haftung. [12]
Praktische Schlussfolgerungen zur Schichthaftung im 3D-Druck
Schichthaftung im 3D-Druck verbessert sich, wenn das kurze Zeitfenster geschützt wird, in dem eine frische Raupe Kontakt herstellen, sich abflachen, diffundieren und ohne große Hohlräume abkühlen kann. Praktisch braucht es ausreichend Wärme, nicht zu viel Lüfter, beherrschbaren Durchsatz, trockenes Material und eine Bauteilausrichtung, die nicht jede kritische Last durch den schwächsten Pfad leitet. [14] [13] [18]
- Wärme: Düsentemperatur nur so weit erhöhen, wie es die Verbindung verbessert. [9] [14]
- Kühlung: Bauteilkühlung reduzieren, wenn die Grenzfläche zu schnell erstarrt. [9]
- Fluss und Durchsatz: Volumenstromgrenzen beachten und übermäßig hohe Schichten vermeiden. [13]
- Trocknung: Filament korrekt trocknen und lagern, wenn Feuchtigkeit die Porosität erhöht. [18]
- Konstruktion und Ausrichtung: Bauteile drehen oder umgestalten, wenn die Hauptlast sonst entlang schwacher Z-Pfade verläuft. [6] [15]
Häufige Fragen
Was ist Schichthaftung im 3D-Druck, und wie unterscheidet sie sich von Druckbetthaftung?
Schichthaftung ist die innere Verbindung zwischen aufeinanderfolgenden Druckschichten im Bauteil. Druckbetthaftung bezeichnet lediglich die Verbindung der ersten Schicht zur Bauoberfläche. Eine Lösung für die erste Schicht behebt daher nicht automatisch Aufspalten während des Drucks oder sprödes Versagen in Z-Richtung. Prusa behandelt langsamere erste Schichten und moderate Erhöhungen der Betttemperatur als eigene Maßnahmen bei Erstschichtproblemen. [12]
Warum spalten sich meine Druckteile auf halber Höhe zwischen den Schichten?
Dieses Symptom deutet meist auf Kühlung, Temperaturgradienten oder Materialfluss hin und nicht auf zufällige Schwankungen. Zu viel Bauteilkühlung, niedrige Grenzflächentemperatur, feuchtigkeitsbedingte Porosität oder kalte Zugluft können eine Trennung auf mittlerer Höhe verursachen. Besonders gilt das für ABS- oder ASA-ähnliche Materialien, bei denen Verzugsspannungen die Schichthaftfestigkeit übersteigen können. [9] [18]
Wie verbessere ich die Schichthaftung, ohne Details zu beeinträchtigen?
In kleinen Schritten vorgehen. Die Düsentemperatur leicht erhöhen, Bauteilkühlung nur so weit wie nötig reduzieren und den Volumenstrombedarf innerhalb dessen halten, was das Hotend tatsächlich aufschmelzen und liefern kann. So bleibt das Verbindungszeitfenster erhalten, ohne direkt Einstellungen zu wählen, die Blasen, Durchhängen oder instabilen Materialfluss verursachen. [13] [14]
Hat PETG eine bessere Schichthaftung als PLA?
Manchmal, aber nicht immer. PETG wird häufig eine starke Schichtverbindung zugeschrieben, und die jeweiligen Herstellerprofile arbeiten meist heißer als bei PLA. ASTM-orientierte Berichtsanforderungen verdeutlichen jedoch, dass der Vergleich weiterhin von Geometrie, Kühlung, Ausrichtung und Prüfverfahren abhängt. „PETG ist zwischen den Schichten fester“ sollte als drucker- und profilspezifisches Ergebnis gelten, nicht als Gesetz. [11] [4] [10]
Für Fachleute: Worin unterscheiden sich Z-Zugfestigkeit und interlaminare Schubfestigkeit bei FFF-Bauteilen?
Ein Z-Zugversuch zieht das Bauteil quer zum Schichtstapel auseinander. Die interlaminare Schubprüfung versucht dagegen, Gleiten oder schubdominiertes Versagen zwischen Schichten auszulösen. Die Versuche betonen unterschiedliche Spannungszustände. Derselbe Druck kann daher in einem Versuch akzeptabel und im anderen schwach erscheinen. Der Kurzbiegeaufbau nach ASTM D2344 erinnert daran, dass Geometrie und Versagensmodus Teil der Messung selbst sind. [19] [4]
Für Fachleute: Wie kann der Volumenstrom die Schichtverbindung begrenzen, obwohl die Temperatur korrekt erscheint?
Weil die angezeigte Düsentemperatur nicht garantiert, dass genügend vollständig aufgeschmolzenes Polymer an der Grenzfläche ankommt. Fordern Geschwindigkeit, Linienbreite oder Schichthöhe mehr Schmelze, als das Hotend liefern kann, wird die Extrusion ungleichmäßig oder das Material bleibt unzureichend erweicht. Die Raupe kann dann keine gute Schweißverbindung bilden oder erhalten. Deshalb bieten Slicer eine Einstellung für die maximale volumetrische Geschwindigkeit. [13] [14]
Sind Kohlenstofffaserfilamente oder andere gefüllte Filamente automatisch besser für die Z-Festigkeit?
Nein. Gefüllte Filamente können Steifigkeit oder andere Eigenschaften verbessern. Sie können aber auch die Schmelzeviskosität erhöhen und Benetzung, gleichmäßigen Materialfluss sowie Widerstand gegen Verstopfung verschlechtern. Die belastbarere Schlussfolgerung lautet: Verbundwerkstoffe reagieren empfindlicher auf Parameter und verbinden Schichten nicht automatisch besser. [14] [17]
Quellen
- Eintrag zu ISO/ASTM 52900:2021 (Metadaten)
- Definitionsauszug aus ISO/ASTM 52900 (MEX-Definition)
- Eintrag zu ISO/ASTM 52903-1:2020
- Eintrag zu ASTM F3489-23
- NIST AM-Bench — Beschreibung von AMB2018-03
- Stratasys Direct — Schlüsselfaktoren von Balanced Design
- Stratasys — Rechtliche Informationen (FDM als Marke)
- Justia-Markenregisterspiegel — FDM-Details
- Prusa — Schichttrennung und Aufspalten (FDM)
- Prusa — PLA-Materialleitfaden
- Prusa — PETG-Materialleitfaden
- Prusa — Probleme mit der ersten Schicht
- PrusaSlicer-Handbuch (maximale Schichthöhe und maximaler Volumenstrom)
- Materials (2023) — Übersicht zu thermoplastischen FDM-Filamenten (Verschweißen/Diffusion und Viskositätsvorbehalt bei gefüllten Filamenten)
- Allum et al. — Interlayer bonding has bulk-material strength in extrusion additive manufacturing
- Bambu Lab — ABS-Seite (Trocknung/Einstellungen und Belüftungshinweis)
- Polymers (MDPI) — Veröffentlichung zu CF-verstärktem PLA (Optimierungsbeispiel)
- Polymers (MDPI) — Übersicht zu Betriebsbedingungen und Feuchtigkeitseinflüssen
- Shop-Eintrag zu ASTM D2344/D2344M-22
- Polymers (MDPI) — Temperaturstudie zur PLA-Schichthaftung (Liparoti et al.)




