
Urteil
Für die meisten Käufer, die Anycubic Kobra S1 und Bambu P1Svergleichen, bleibt der Bambu Lab P1S die sicherere Standardempfehlung. Seine offizielle Dokumentation beschreibt Arbeitsabläufe, Konnektivität, Abmessungen und Aufrüstmöglichkeiten klarer, und im aktuellen US-Shop lässt sich die Unterscheidung zwischen Basisgerät und Paket am Veröffentlichungstag leichter überprüfen. [4] [5] [10]
Der Anycubic Kobra S1 ist interessanter, wenn Ihnen höhere angegebene Temperaturgrenzen für Hotend und Druckbett wichtig sind oder wenn das Kobra S1 Combo besser zu Ihrem Bedarf an gebündelter Mehrfarbenhardware und aktiver Trocknung passt. Laut offiziellen Angaben ist der Kobra S1 ein vollständig geschlossener CoreXY-Drucker mit 250 × 250 × 250 mm Bauraum, empfohlenen 300 mm/s, maximal 600 mm/s, einer Hotend-Grenze von 320 °C und einer Druckbettgrenze von 120 °C. Der P1S ist offiziell ein geschlossener CoreXY-Drucker mit 256 × 256 × 256 mm Bauraum, maximal 500 mm/s Druckkopfgeschwindigkeit, 20 m/s² Beschleunigung, einer Hotend-Grenze von 300 °C und einer Bauplattengrenze von 100 °C. Paketinhalt und Preise sollten innerhalb von 24 Stunden vor der Veröffentlichung nochmals geprüft werden; Prüfdatum: 2026-08-10. [1] [2] [4] [5] [10]
| Priorität | Voraussichtliche Wahl | Einschränkung |
|---|---|---|
| Einfachster dokumentierter Arbeitsablauf | Bambu Lab P1S | Der US-Shop zeigt derzeit P1S, P1S Combound AMS 2 Pro Combo; prüfen Sie daher vor dem Kauf die genaue Variante. [5] |
| Höhere angegebene Hotend-/Druckbettgrenzen | Anycubic Kobra S1 | Höhere Temperaturgrenzen bedeuten nicht automatisch bessere Ergebnisse mit PA, PC oder gefüllten Materialien. [1] [2] |
| Mehrfarbendruck mit aktiver Trocknung im Paket | Anycubic Kobra S1 Combo | ACE Pro unterstützt beim Mehrfarbendruck kein TPU 95A. [2] |
| Ausbau der Farbanzahl | P1S mit AMS-Ökosystem | Das ursprüngliche AMS lässt sich auf 16 Farben erweitern. Beim AMS 2 Pro ist Trocknung dagegen an Einheiten, die aktiv am aktuellen Druck beteiligt sind, nicht möglich. [7] [8] |
- Wählen Sie den P1S wenn Sie die sicherste Allround-Empfehlung wünschen.
- Wählen Sie den Kobra S1 wenn höhere angegebene Temperaturreserven wichtiger sind als eine einfache Paketauswahl.
- Wählen Sie das Kobra S1 Combo nur dann, wenn Mehrfarbendruck mit ACE Pro und aktive Trocknung zu Ihren tatsächlichen Filamentplänen passen.
Was vergleichen wir genau? Basisdrucker und Combo-Pakete 2026
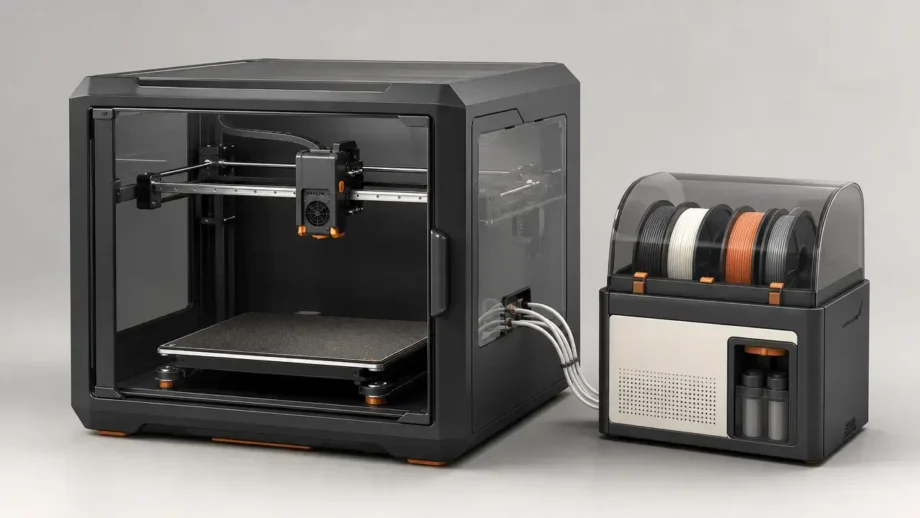
Der direkte Vergleich der Basisdrucker lautet Anycubic Kobra S1 gegen Bambu Lab P1S. Sobald „Combo“ hinzukommt, verändert sich der Vergleich. Bei Anycubic ergänzt das Kobra S1 Combo das ACE Pro-System. Damit kommen derVierfarbendruck, die Erweiterung auf acht Farben und eine Trocknung bis 55 °C hinzu. Anycubic erklärt außerdem, dass TPU 95A für den Mehrfarbeneinsatz nicht mit ACE Pro kompatibel ist, und empfiehlt Kunststoffspulen für einen reibungsloseren Filamenttransport beim Mehrfarbendruck. Beim Preis-Leistungs-Vergleich geht es damit nicht nur um Drucker gegen Drucker, sondern um Drucker gegen Drucker samt Filamenthandhabung. [2]
Bei Bambu müssen die Paketnamen ebenso sorgfältig geprüft werden. Die aktuelle US-Shopseite zeigt P1S, P1S Combound AMS 2 Pro Combo. Der Seitentext führt ausdrücklich eine AMS-2-Pro-Combo-Konfiguration mit Drucker, AMS 2 Pro, vierpoligem Buskabel, Switching Adapter, AMS Hub und PTFE-Schlauchkupplung auf. Daneben beschreibt Bambus Seite zum ursprünglichen AMS weiterhin das ältere System mit vier Steckplätzen, das sich mit vier AMS-Einheiten und einem AMS Hub auf 16 Farben erweitern lässt. „Combo“ ist keine eindeutige Kurzbezeichnung, solange Sie am Kauftag nicht die genaue Shopvariante überprüfen. [5] [7] [8]
| Funktion | Anycubic Kobra S1 / Kobra S1 Combo | Bambu P1S / P1S-Pakete | Bedeutung |
|---|---|---|---|
| Basisdrucker | Kobra S1 als Basisgerät umfasst nur den Drucker; Combo ergänzt ACE Pro. [1] [2] | P1S als Basisgerät umfasst nur den Drucker; derzeit werden P1S Combo und AMS 2 Pro Combo als Pakete angeboten. [4] [5] | Das Paket bestimmt, welche Hardware Sie tatsächlich erhalten. |
| Mehrfarbenhardware | Basismodell: separat erhältlich; Combo: ACE Pro. [1] [2] | Basismodell: keine; als Paket oder Ergänzung: je nach Variante AMS oder AMS 2 Pro. [5] [7] [8] | Mehrfarbenunterstützung hängt bei beiden vom Paket ab. |
| Farbkapazität | ACE Pro unterstützt vier Farben oder acht mit zwei ACE Pro-Einheiten und dem Zuführmodul. [2] | Das ursprüngliche AMS hat vier Steckplätze und lässt sich mit vier AMS plus AMS Hub auf 16 Farben erweitern. [7] | Kapazität ist nicht dasselbe wie Komfort oder Materialflexibilität. |
| Aktive Trocknung | Kobra S1 als Basisgerät: nicht unterstützt; Combo: bis 55 °C unterstützt. [1] [2] | P1S als Basisgerät: keine; AMS 2 Pro: bis 65 °C, jedoch nicht an Einheiten, die aktiv am aktuellen Druck beteiligt sind. [8] | Das Trocknungsverhalten verändert den Arbeitsablauf bei hygroskopischen Materialien. |
| Wichtige Grenzen der Zuführung | TPU 95A wird beim ACE-Pro-Mehrfarbendruck nicht unterstützt; Kunststoffspulen werden empfohlen. [2] | AMS 2 Pro: Spulenbreite 50–68 mm und Durchmesser 197–202 mm; die Einschränkung der Trocknung während aktiver Druckbeteiligung gilt. [8] | Spulenmaße und Kompatibilität der Zuführung können kaufentscheidend sein. |
Bei den Basisgeräten geht es vor allem um Bewegungssystem, Gehäuse und Temperaturen. Bei Combo-Paketen verschiebt sich der Schwerpunkt auf Zuführverhalten, Trocknung, Spulenmaße sowie den zusätzlichen Aufwand für Spülvorgänge. [1] [2] [5] [7] [8]
Grundlagen zu CoreXY und Gehäuse: das Nötige zum Einordnen der Daten
In diesem Vergleich von CoreXY-3D-Druckernverwenden beide Hersteller ausdrücklich den Begriff CoreXY. Praktisch nutzt CoreXY eine gekoppelte Riemenanordnung, die die bewegte Masse gegenüber vielen Konstruktionen mit bewegtem Druckbett reduziert. Deshalb werden diese Drucker mit hohen Beschleunigungswerten beworben. Anycubic bezeichnet den Kobra S1 als vollständig geschlossenes CoreXY-Gerät, und Bambu verbindet auf seiner P1-Serienseite die CoreXY-Bezeichnung mit einer Beschleunigung von bis zu 20.000 mm/s². [1] [6]
Auch das Gehäuse sollte zurückhaltend interpretiert werden. Beide Drucker sind geschlossen, doch keine der hier herangezogenen Angaben zum Basisprodukt beschreibt einen aktiv beheizten Bauraum. Es handelt sich somit um geschlossene FDM-Drucker für Endverbraucher, nicht um Industriesysteme mit beheizter Kammer. Das Gehäuse kann Zugluft reduzieren und bei Materialien wie ABS und ASA helfen, beseitigt aber nicht die üblichen Einflussfaktoren wie Schrumpfung, Haftung und Bauteilgeometrie. [1] [4]
Auch beworbene Geschwindigkeiten benötigen Kontext. Eine Angabe von 500 mm/s oder 600 mm/s beschreibt nur einen Teil des Durchsatzes. Bambu ist hier konkreter, weil sein offizielles P1S-PDF einen maximalen Hotend-Durchfluss von 32 mm³/s mit ABS bei 280 °Cnennt. Damit lässt sich besser einschätzen, was „schnell“ bei echten Bauteilen bedeuten kann. [10]
Technische Daten aus offiziellen Quellen: Anycubic Kobra S1 vs. Bambu Lab P1S
Diese Tabelle verwendet ausschließlich offizielle Produktseiten und Dokumentation. Das ist wichtig, weil unklare Pakete, verkürzte Marketingaussagen und widersprüchliche Dokumentation die Kaufentscheidung hier besonders leicht verzerren können. [1] [2] [4] [5] [10]
| Kennwert | Kobra S1 (offiziell) | Bambu P1S (offiziell) | Bedeutung |
|---|---|---|---|
| Bauraum | 250 × 250 × 250 mm. [1] | 256 × 256 × 256 mm. [4] [10] | Auf dem Papier ist der P1S etwas größer. |
| Einschränkung bei der Druckhöhe | Die aktuelle Produktseite nennt keine gesonderte Einschränkung der voreingestellten Höhe. [1] | Die voreingestellte Druckhöhe in Bambu Studio beträgt 250 mm; für die übrigen 6 mm müssen Bambus Sicherheitshinweise beachtet werden. [4] | Nomineller Bauraum entspricht nicht immer praktisch nutzbarem Bauraum. |
| Geschwindigkeit | Empfohlen: 300 mm/s; maximal: 600 mm/s. [1] | Maximale Druckkopfgeschwindigkeit: 500 mm/s. [4] [10] | Die Höchstgeschwindigkeit allein bestimmt nicht die tatsächliche Druckzeit. |
| Beschleunigung | Empfohlen: 10.000 mm/s²; maximal: 20.000 mm/s². [1] | Maximale Beschleunigung: 20 m/s². [4] [10] | Die Beschleunigung bestimmt, wie oft die Höchstgeschwindigkeit tatsächlich erreicht wird. |
| Hotend- / Druckbetttemperatur | Hotend: 320 °C; Druckbett: 120 °C. [1] | Hotend: 300 °C; Bauplatte: 100 °C. [4] [10] | Höhere Grenzwerte erweitern die Möglichkeiten, garantieren aber keine Ergebnisse. |
| Düsengrößen | 0,4 mm enthalten; aktuelle Produktseiten zeigen optionale Hotends mit 0,25/0,6/0,8 mm. [1] [2] | 0,4 mm enthalten; 0,2/0,6/0,8 mm optional. [4] [10] | Die Düsenwahl beeinflusst Details, Durchfluss und Druckzeit. |
| Unterstützte Materialien | Aufgeführt: PLA, PETG, TPU, ABS, ASA. [1] | Ideal: PLA, PETG, TPU, PVA, PET, ABS, ASA; geeignet: PA, PC; kohlenstoff- oder glasfaserverstärkte Polymere werden im Serienzustand nicht empfohlen. [4] [10] | Bambus offizielle Materialeinordnung ist breiter. |
| Abmessungen | 400 × 410 × 490 mm. [1] | 389 × 389 × 458 mm. [4] [10] | Damit lässt sich der Platzbedarf auf dem Tisch besser vergleichen als anhand des Bauraums allein. |
| Gewicht | 9,37 kg auf der Seite des Basisgeräts; die Combo-Seite nennt 18 kg für den Kobra S1. Vor der Planung von Regalbelastung oder Versand überprüfen. [1] [2] | 12,95 kg Nettogewicht. [4] [10] | Die offiziellen Gewichtsangaben zum P1S sind eindeutiger. |
| Kamera | 480P. [1] | 1280 × 720 bei 0,5 Bildern/s; Zeitraffer wird unterstützt. [4] [10] | Die Fernüberwachung ist bei beiden nicht gleichwertig. |
| Mehrfarbenoptionen | Beim Basismodell separat erhältlich; ACE Pro ist im Combo enthalten. [1] [2] | Abhängig von AMS oder AMS 2 Pro, je nach Paket oder gewählter Ergänzung. [5] [7] [8] | Mehrfarbendruck ist eine Entscheidung für ein Ökosystem, keine Funktion des Basisdruckers. |
Die entscheidungsrelevanten Unterschiede sind enger begrenzt, als die Tabelle zunächst vermuten lässt. Der P1S hat den etwas größeren nominellen Bauraum, doch Bambu dokumentiert auch die praktische voreingestellte Druckhöhe von 250 mm. Der Kobra S1 besitzt höhere angegebene Hotend- und Druckbettgrenzen. Bambu veröffentlicht dagegen einen Durchflusswert, wodurch sich seine Geschwindigkeitsangaben für die Praxis besser einordnen lassen. Angaben zum Stellplatz sind für beide Geräte verfügbar, doch Anycubics Gewichtsangaben widersprechen sich weiterhin zwischen Basis- und Combo-Seite. Beim Mehrfarbendruck sollte keiner der Drucker allein nach dem Basisgerät beurteilt werden: Das Zuführpaket ist ein wesentlicher Teil der tatsächlichen Kaufentscheidung. [1] [2] [4] [5] [10]
Einrichtung und Alltag: anhand von Belegen beurteilt
Anycubics offizielle Seiten beschreiben den grundlegenden Ablauf ausreichend klar. Der Kobra S1 besitzt einen kapazitiven 4,3-Zoll-Touchscreen. Die aktuelle Produktseite nennt Bedienung und Druck über den Drucker selbst, die Slicing-Software, die Anycubic App sowie einen USB-Ablauf ausschließlich zum Drucken. Dieselbe Seite erklärt, dass Anycubic Slicer Next auf Orca basiert. Für die erste Inbetriebnahme empfiehlt Anycubic offiziell, mit der PID-Abstimmungzu beginnen, anschließend die Feedback-Kompensation und danach die automatische Nivellierung auszuführen. [1] [2]
Bambu dokumentiert den Arbeitsablauf in seiner offiziellen P1S-Kurzanleitung ausführlicher. Das PDF nennt einen 2,7-Zoll-Bildschirm mit 192 × 64 Pixeln, WLAN, Bluetooth und Bambu-Bus als Verbindungen, eine Micro-SD-Karte als Speicher sowie die Bedienung per Tasten, App und PC-Anwendung. Als Slicer wird Bambu Studio genannt, zugleich wird die Unterstützung von Drittanbieter-Slicern erwähnt, die Standard-G-Code exportieren, etwa SuperSlicer, PrusaSlicer und Cura. Einige erweiterte Funktionen werden dabei möglicherweise nicht unterstützt. Zur Einrichtung gehören die Verknüpfung mit der Bambu Handy App, die anfängliche Kalibrierung am Drucker und das Senden der ersten geslicten Datei aus Bambu Studio. Damit ist der P1S-Arbeitsablauf in offiziellen Quellen vollständiger dokumentiert, obwohl beide Geräte eine geführte Einrichtung bieten. [4] [10]
Prüfungen vor dem ersten Druck
- Den genauen Paketnamen auf der Shopseite bestätigen.
- Die aktuelle Kurzanleitung lesen, nicht nur die Werbestichpunkte.
- Prüfen, welcher Slicer- und App-Ablauf vorgesehen ist.
- Überprüfen, wie Dateien an den Drucker gesendet werden.
- Vor der Beurteilung der Druckqualität die offiziellen Kalibrierungsschritte ausführen.
- Sicherstellen, dass der Filamenttyp zur vorgesehenen Zuführung oder Spulenführung passt.
- Bei geplanter Mehrfarbenhardware die Spulenmaße prüfen.
- Aktuelle Versionshinweise und Einrichtungsunterlagen für eine spätere Fehlersuche speichern.
Druckgeschwindigkeit, Beschleunigung und tatsächlicher Durchsatz: warum maximale mm/s nicht die Antwort sind
Die maximale Bewegungsgeschwindigkeit eines Druckers entspricht nicht dem Durchsatz fertiger Bauteile. Das gilt sowohl für die beworbenen 600 mm/s des Kobra S1 als auch für die 500 mm/s des P1S. [1] [10]
Die tatsächliche Druckzeit hängt von Beschleunigung, volumetrischem Durchfluss, Kühlung, Mindestschichtzeit, Linienbreite, Schichthöhe und möglichen Spülvorgängen beim Mehrfarbendruck ab. Offiziell nennt der Kobra S1 empfohlene 300 mm/s und maximal 600 mm/s sowie empfohlene 10.000 mm/s² und maximal 20.000 mm/s² Beschleunigung. Der P1S ist offiziell mit 500 mm/s und 20 m/s² Beschleunigung angegeben, und Bambu veröffentlicht außerdem einen maximalen Hotend-Durchfluss von 32 mm³/s mit ABS bei 280 °C. Das ist relevant, weil ein Drucker nur so schnell drucken kann, wie er bei der gewählten Schichtgeometrie Material aufschmelzen und fördern kann. Auf den hier verwendeten aktuellen Produktseiten wird kein offizieller volumetrischer Durchfluss für den Kobra S1 veröffentlicht. Aus den beworbenen 600 mm/s allein lässt sich daher nichts Verlässliches ableiten. [1] [10]
Unabhängige Testdaten sind als Beispiele hilfreich, nicht als endgültige Urteile. Tom’s Hardware berichtete beim P1S von einem Speed Benchy mit 500 mm/s in 18 Minuten gegenüber 26 Minuten in einem üblicheren Modus mit 200–300 mm/s. Für den Kobra S1 berichtete Tom’s Hardware außerdem von einem Speed Benchy in 24:15 unter Verwendung von zwei Wänden, je drei oberen und unteren Schichten, 10 % Gitterfüllung, 0,25 mm Schichthöhe und 0,5 mm Linienbreite. Dies sind keine aufeinander abgestimmten Labortests. Sie sollten daher als Momentaufnahmen unter den Bedingungen eines einzelnen Testers verstanden werden, nicht als allgemeingültige Rangfolge. [11] [12]
Druckqualität und Maßgenauigkeit: welche Schlussfolgerungen möglich sind
Bei einem Druckqualitätsvergleich von Kobra S1 und P1Smüssen die Begriffe sorgfältig verwendet werden. Maßgenauigkeit beschreibt, wie nahe ein gedrucktes Bauteil seinen Sollmaßen kommt. Präzision beschreibt, wie konsistent wiederholt gefertigte Teile übereinstimmen. Auflösung ist das kleinste Merkmal, das das System realistisch wiedergeben kann. Sie hängt von Düsengröße, Schichthöhe, Extrusionsverhalten und Bewegungssteuerung ab. Eine normengestützte Bewertung beruht auf kontrollierten Prüfkörpern und dokumentierten Einstellungen, nicht auf einem einzigen ansehnlichen Demonstrationsdruck. ISO/ASTM 52902:2023 beschreibt die Bewertung geometrischer Fähigkeiten anhand von Prüfkörpern. Die NIST-Leitlinien für Tests in der additiven Fertigung verlangen die Dokumentation relevanter Prozessparameter und Maschineneinstellungen und nennen geometrische Genauigkeit sowie Oberflächenrauheit als zentrale Charakterisierungsgrößen. [13] [14]
Auch der stärkste hier gefundene öffentliche A/B-Vergleich ist begrenzt. CHIP nennt eine gesamte Druckabweichung von 0,12 mm für das P1S Combo und 0,22 mm für das Kobra S1 Combound erklärt ausdrücklich, dass die Drucke mit den Standardeinstellungender Drucker bewertet wurden. Das ist nützlich, aber kein offen dargelegtes Verfahren im Stil von ISO/ASTM 52902 mit Wiederholbarkeitsdaten über mehrere Materialien und Umgebungen hinweg. Die praktische Schlussfolgerung bleibt bescheiden: Die verfügbaren Belege deuten darauf hin, dass der P1S unter einem laborähnlichen Aufbau ab Werk bessere maßliche Ergebnisse liefern kann. Ein breit akzeptierter, offen messtechnisch dokumentierter A/B-Datensatz, der eine absolute Qualitätsrangfolge über alle Anwendungsfälle rechtfertigen würde, wurde jedoch nicht gefunden. [15]
Materialien und Gehäuseleistung: Serienzustand und Aufrüstung
Materialien, die die Hersteller im Serienzustand klar unterstützen
Bei den Materialien für den Serienzustand ist die Überschneidung groß. Anycubic führt PLA, PETG, TPU, ABS und ASA auf der Kobra-S1-Produktseite auf. Bambu ordnet beim P1S PLA, PETG, TPU, PVA, PET, ABS und ASA der Kategorie „Ideal“ zu. Das deckt die gängigen Thermoplaste für Hobbyanwender und ambitionierte Nutzer ab, die die meisten Käufer tatsächlich verwenden. [1] [4] [10]
Bedingt geeignete Materialien und Voraussetzungen für den Erfolg
Schwieriger wird der Vergleich bei Materialien wie PA und PC. Bambu stuft diese ausdrücklich als „Capable“ (geeignet) statt als „Ideal“ ein. Dasselbe offizielle Dokument bezeichnet kohlenstoff- oder glasfaserverstärkte Polymere im Serienzustand als nicht empfohlen . Anycubics FAQ auf der Produktseite ist ambitionierter und erklärt, der Kobra S1 könne auch PC, PA sowie Kohlenstoff- und Glasfasermaterialienunterstützen. Das Hauptdatenblatt des Kobra S1 unterscheidet jedoch nicht ebenso klar zwischen Serienzustand und Aufrüstung. Sinnvoll ist daher folgende Einordnung: Höhere Hotend- und Druckbettgrenzen sind notwendig, aber nicht ausreichend. Trockenes Filament, stabile Kühlung, Haftung, Bauteilgeometrie und das Temperaturverhalten im Gehäuse bestimmen weiterhin, ob ein Druck gelingt. [1] [2] [4] [10]
Abrasive Verbundwerkstoffe (CF/GF)
Für abrasive Verbundwerkstoffe bietet Bambu den klarsten offiziellen Weg. Das Hardened Steel Upgrade Combo – P1 Series enthält eine Extruder-Zahnradbaugruppe und ein Hotend aus gehärtetem Stahl. Bambu beschreibt dieses Paket ausdrücklich als besser geeignet für technische Filamente mit Kohlenstoff- oder Glasfasern. Auf den hier verwendeten Kobra-S1-Seiten veröffentlicht Anycubic keine vergleichbar klare Angabe zur Serienhardware hinsichtlich Düsenmaterial oder Härte der Extruderzahnräder. Käufer sollten diese Details daher prüfen, bevor sie einen langfristigen CF/GF-Einsatz planen. Ein abschließender Hinweis gilt für beide Drucker: Ein Gehäuse und ein Kohlefilter ersetzen keine angemessene Raumlüftung. [9] [1] [2]
Mehrfarben- und Multimaterialsysteme: ACE Pro vs. AMS / AMS 2 Pro
Es ist hilfreich, Mehrfarbendruck von Multimaterialdruckzu unterscheiden. Mehrfarbendruck bedeutet meist einen Wechsel zwischen Farben desselben Grundmaterials. Echter Multimaterialdruck ist schwieriger: Lösliche Stützen, unterschiedliche Trocknungsanforderungen und verschiedene Temperaturfenster erhöhen das Risiko von Zuführungsproblemen oder Abfall. Diese Unterscheidung ist hier wichtig, weil die beiden Ökosysteme Farbe und Trocknung unterschiedlich beschreiben. [2] [7] [8]
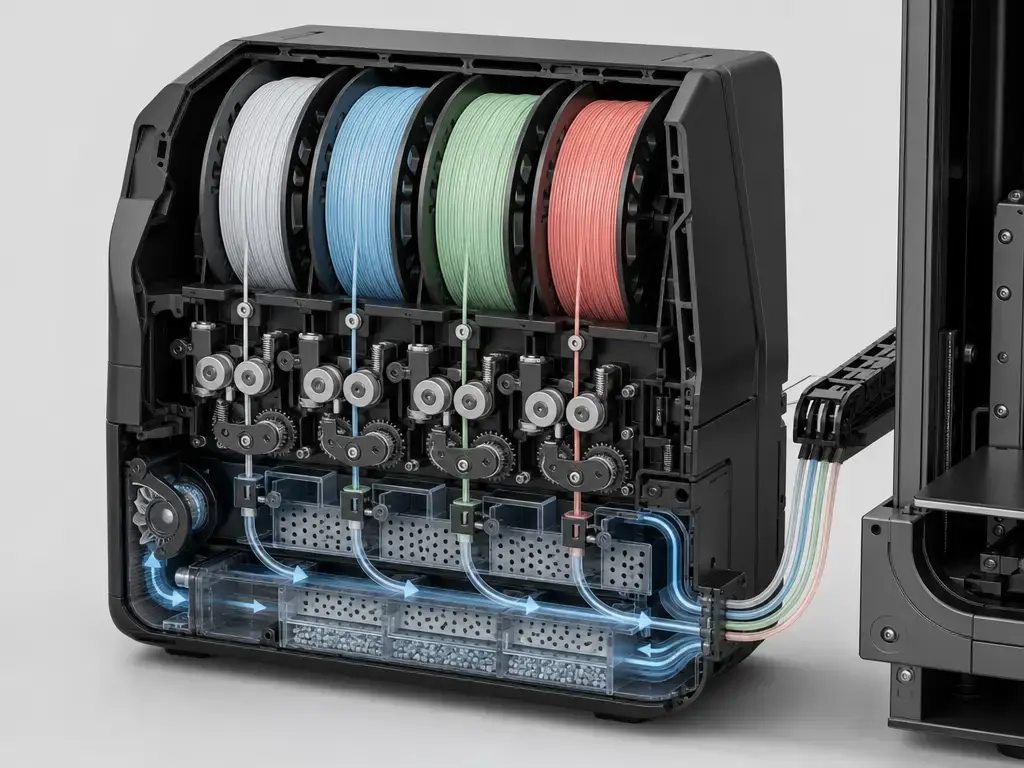
Anycubics ACE-Pro-Weg ist auf dem Papier einfach: vier Farben mit einer Einheit, acht Farben mit zwei ACE Pro-Einheiten samt Zuführmodul und aktive Trocknung bis 55 °C. Ebenso wichtig sind die Einschränkungen: TPU 95A ist für den Mehrfarbeneinsatz nicht mit ACE Pro kompatibelund Anycubic empfiehlt Kunststoffspulen für einen reibungsloseren Mehrfarbendruck. Bambus ursprüngliches AMS bleibt der einfachere Bezugspunkt für die Kapazität, mit vier Steckplätzen und einer Erweiterung auf bis zu 16 Farben über vier AMS-Einheiten plus AMS Hub. AMS 2 Pro verlagert den Schwerpunkt auf die Trocknung: Bambu nennt bis zu 65 °Cund konkrete Spulengrenzen von 50–68 mm Breite und 197–202 mm Durchmesser. Außerdem erklärt Bambu, dass Trocknung bei AMS-2-Pro-/HT-Einheiten, die aktiv am aktuellen Druck beteiligt sind, nicht unterstützt wird; das gilt auch für automatische Nachfüllszenarien. Der US-Shop des P1S zeigt derzeit sowohl die ältere als auch die neuere Paketlogik. Prüfen Sie daher, ob Sie ein P1S Combo oder ein AMS 2 Pro Combo kaufen. [2] [5] [7] [8]
Materialabfall und zusätzliche Druckzeit sind die versteckten Kosten des Mehrfarbendrucks. Tom’s Hardware berichtete von einem Kobra-S1-Test, bei dem ein 312 g schweres Modell insgesamt 730 g Abfall erzeugte, einschließlich Stützen, Spülturm und Spülabfällen. Das ist nur ein einzelnes Beispiel, erinnert aber daran, dass jeder Farbwechsel Zeit und Material kosten kann. Falls Sie sich auf Anycubic-Seite um die Spulenmaße sorgen: Die konkretesten ACE-Pro-Spulenhinweise, die Anycubic an anderer Stelle der Produktfamilie veröffentlicht, beziehen sich auf die meisten 1-kg-Spulen mit ungefähr 195–200 mm Außendurchmesser und 60–68 mm Spulendicke. [12] [16]
Fragen vor dem Kauf eines Combo-Pakets
- Brauche ich Mehrfarbendruck oder tatsächlich einen zweiten Materialtyp?
- Wie viele Farben werde ich wirklich in einem Druck verwenden?
- Passen meine Spulen ohne Adapter oder Reibungsprobleme in die Zuführung?
- Möchte ich Filament während des Druckens oder davor trocknen?
- Sind flexible Filamente vorgesehen?
- Akzeptiere ich den zusätzlichen Spülabfall bei häufigen Farbwechseln?
- Werde ich später weitere Zuführeinheiten ergänzen oder bleibt es bei diesem einen Paket?
- Benötige ich später offizielle Aufrüstteile für abrasive Filamente?
- Entspricht der genaue Paketname auf der Shopseite tatsächlich dem Paket, das ich kaufen möchte?
- Lassen sich Farbwechsel im aktuellen Slicer-Arbeitsablauf gut vorhersehen?
Wer sollte welchen Drucker kaufen? Drei Käuferprofile mit konkreter Empfehlung
Für Einsteiger, Unterricht oder den ersten Kauf eines geschlossenen Druckers ist der Bambu Lab P1S leichter zu empfehlen. Die offizielle Dokumentation ist konkreter, der Arbeitsablauf besser beschrieben, und die aktuelle Shopseite zeigt die Paketvarianten klar, sodass Käufer sie vor dem Kauf überprüfen können. [4] [5] [10]
Für funktionale Arbeiten mit ABS/ASA ist der Anycubic Kobra S1 nach den Daten auf dem Papier die stärkere Wahl, da er ein Hotend mit 320 °C und ein Druckbett mit 120 °C bewirbt. Das garantiert keine besseren Ergebnisse mit technischen Materialien, bietet laut Basisdatenblatt aber mehr Temperaturreserve als der P1S. [1] [10]
Für Mehrfarben-Hobbyanwender oder Kleinserienkäufer hängt die Antwort von den Ausbauplänen ab. Wählen Sie den P1S mit AMS-Hardware wenn langfristig mehr Farbkanäle und ein breiter dokumentiertes Ökosystem Ihre Priorität sind. Wählen Sie das Kobra S1 Combo wenn Sie kurzfristig ein kompakteres Paket mit ACE Pro und aktiver Trocknung bevorzugen und mit den materialspezifischen Grenzen seiner Zuführung zurechtkommen. [2] [7] [8]
Grenzen und Risikofaktoren: was Sie vor dem Kauf prüfen sollten
Prüfen Sie vor dem Kauf die Versionshinweise von Firmware und Slicer. Die Geräuschentwicklung ist ein Grund für Zurückhaltung. Anycubic nennt ≤46 dB im Standardmodus und ≤44 dB im leisen Modusund erklärt zugleich, dass diese Werte einen Meter vor dem Gerät gemessen wurden und die tatsächliche Lautstärke abweichen kann. In den hier verwendeten offiziellen Quellen wurde kein vergleichbarer offizieller dB-Wert für den P1S gefunden. Es handelt sich daher nicht um einen abgestimmten Lautstärkevergleich. Prüfen Sie außerdem Anycubics Gewichtsangaben, bevor Sie Versand oder Regalbelastung planen: Die Basisseite nennt 9,37 kg während die Combo-Seite den Kobra S1 mit 18 kg angibt. [1] [2]
Änderungen der Pakete sind fast ebenso wichtig wie die Hardware. Bambus aktueller US-Shop zeigt P1S, P1S Combound AMS 2 Pro Combo; das genaue Zubehörpaket bestimmt den Lieferumfang. Bambus Arbeitsablauf ist in den offiziellen Unterlagen außerdem stärker um Benutzerkonto und App organisiert. Manche Käufer sehen darin Komfort, andere eine Bindung an das Ökosystem. Auf Anycubic-Seite ist das Kobra-S1-Combo-Ökosystem neuer, und das tatsächliche Abfallverhalten bei Mehrfarbdrucken kann von Slicer-Version und Reife der Profile abhängen. Nichts davon ist ein Grund, einen der Drucker grundsätzlich abzulehnen. Es reicht aber aus, um vor dem Kauf den genauen Paketnamen, aktuelle Zuführungsgrenzen und aktuelle Softwarehinweise zu überprüfen. [1] [5] [8] [10] [12]
Aktuelle Marktsituation und abschließendes Urteil nach Priorität
Dieser Vergleich bleibt relevant, weil diese Geräte nicht mehr als einfache Käufe einer einzigen Artikelvariante angeboten werden. Bambus US-Shop unterscheidet inzwischen zwischen P1S, P1S Combound AMS 2 Pro Combowährend Anycubic den Kobra S1 vom Kobra S1 Combo mit ACE Pro trennt. Käufer vergleichen nicht nur Bewegungssysteme und Gehäuse, sondern auch Zuführungshardware, Trocknungsverhalten, Spulenmaße und die Frage, wie stark sie sich von Anfang an an ein Ökosystem binden möchten. [2] [5] [8]
Wenn Sie auf die Frage Anycubic Kobra S1 oder Bambu P1Sdie verlässlichste Standardantwort suchen, wählen Sie den Bambu Lab P1S. Wenn höhere angegebene Temperaturreserven oder ein attraktives ACE-Pro-Komplettpaket im Vordergrund stehen, lässt sich der Anycubic Kobra S1 leichter rechtfertigen. [1] [4] [10]
Die Aufteilung ist recht einfach. Bei Arbeitsablauf, Dokumentation und einem klareren offiziellen Aufrüstweg bleibt der P1S die sicherere Empfehlung. Für höhere angegebene Hardwaretemperaturen und einen direkteren Combo-Weg zur aktiven Trocknung kann der Kobra S1 besser passen, allerdings nur, wenn seine Zuführungsgrenzen und der aktuelle Paketinhalt dem tatsächlichen Einsatzzweck entsprechen. Wo Belege fehlen, insbesondere beim offiziellen Durchflusswert des Kobra S1 und bei Details zur Eignung der Serienhardware für abrasive Materialien, ist die ehrliche Antwort, die Angaben vor dem Kauf zu prüfen. [1] [2] [8] [9] [10]
Häufig gestellte Fragen
Ist der Anycubic Kobra S1 besser als der Bambu Lab P1S?
Für die meisten Käufer nicht. Der Kobra S1 hat auf dem Papier höhere reine Temperaturwerte. Der P1S bietet jedoch eine klarere offizielle Dokumentation der Arbeitsabläufe, konkretere Informationen zum Ökosystem sowie besser dokumentierte Pakete und Aufrüstteile. Wenn Sie die breiteste sichere Empfehlung suchen, gewinnt weiterhin der P1S. Wenn Sie gezielt die höheren angegebenen Hotend- und Druckbettgrenzen des Kobra S1 wünschen oder Mehrfarbendruck mit ACE-Pro-Trocknung im Paket suchen, wird Anycubic attraktiver. [1] [2] [4] [5] [9] [10]
Welcher ist für Einsteiger besser: Kobra S1 oder Bambu P1S?
Für die meisten Einsteiger ist der Bambu P1S leichter zu empfehlen. Seine offizielle Kurzanleitung beschreibt App-Verknüpfung, Kalibrierung, Konnektivität und Slicer-Ablauf genauer, und die Shopseite trennt die Paketvarianten klar. Der Kobra S1 ist kein Gerät ausschließlich für Fortgeschrittene. Die Kaufentscheidung hängt bei ihm aber stärker von Bedingungen ab, sobald ACE-Pro-Pakete, Zuführungskompatibilität und Spulenwahl ins Spiel kommen. Wenn Sie einen möglichst reibungslosen Einstieg suchen, beginnen Sie beim P1S. [1] [4] [5] [10]
Wie fällt der Geschwindigkeitsvergleich von Anycubic Kobra S1 und Bambu P1S bei echten Drucken aus?
Die beworbenen Zahlen reichen nicht aus. Für den Kobra S1 werden bis zu 600 mm/sangegeben, für den P1S 500 mm/s. Die tatsächliche Auftragsdauer hängt jedoch von Beschleunigung, Hotend-Durchfluss, Kühlung, Mindestschichtzeit und möglichen Spülvorgängen beim Mehrfarbendruck ab. Bambu bietet hier mehr Orientierung, weil für den P1S ein Durchflusswert von 32 mm³/s mit ABS bei 280 °Cveröffentlicht wird. Anycubic nennt auf den hier verwendeten aktuellen Seiten keinen entsprechenden offiziellen Durchflusswert für den Kobra S1. [1] [10]
Welcher bietet die bessere Druckqualität: Kobra S1 oder P1S?
Der stärkste öffentliche Vergleich in diesen Quellen spricht für den P1S im Auslieferungszustand, reicht aber nicht für ein allgemeingültiges Urteil. CHIP nennt 0,12 mm gesamte Druckabweichung für das P1S Combo gegenüber 0,22 mm für das Kobra S1 Combound erklärt, dass mit Standardeinstellungen getestet wurde. Das deutet darauf hin, dass der P1S ab Werk besser abgestimmt sein könnte. Es bleibt jedoch ein einzelner laborähnlicher Vergleich und keine vollständig offene Wiederholbarkeitsstudie über Materialien, Umgebungen und abgestimmte Profile hinweg. [13] [14] [15]
Können Kobra S1 und Bambu P1S ABS und ASA zuverlässig drucken?
Ja, beide sind geschlossene FDM-Drucker für Endverbraucher, die auf diese Materialien ausgerichtet sind. Anycubic führt ABS und ASA offiziell auf der Kobra-S1-Seite auf und nennt für das Gerät ein Hotend mit 320 °C sowie ein Druckbett mit 120 °C . Bambu führt ABS und ASA als ideale Materialien für den P1S auf. Die Zuverlässigkeit hängt weiterhin von Geometrie, Haftung, Umgebungsbedingungen und der Temperatur im Gehäuse während des Drucks ab. Die Antwort ist daher realistisch, aber keine automatische Erfolgsgarantie. [1] [4] [10]
Was ist volumetrischer Durchfluss (mm³/s), und warum begrenzt er „600 mm/s“-Versprechen?
Der volumetrische Durchfluss ist das Volumen geschmolzenen Kunststoffs, das das Hotend pro Sekunde fördern kann. Das ist wichtig, weil sich ein Drucker mechanisch zwar schnell bewegen kann, diese Bewegung auf einer echten Extrusionsbahn aber nur aufrechterhalten kann, wenn das Hotend genug Material aufschmilzt und fördert. Bambus offizielles P1S-Dokument nennt einen konkreten Wert: 32 mm³/s mit ABS bei 280 °C. Deshalb sollten Höchstgeschwindigkeitsangaben immer zusammen mit Düsengröße, Schichthöhe, Linienbreite und Materialwahl gelesen werden. [10]
Kann einer der Drucker ab Werk abrasive Verbundwerkstoffe (CF/GF) oder kohlefasergefülltes Nylon drucken?
Die sicherere Antwort lautet: nicht als langfristige Lösung mit unveränderter Serienhardware. Bambus eigene Dokumentation zum Serienzustand stuft kohlenstoff- oder glasfaserverstärkte Polymere als nicht empfohlenein. Bambu verkauft speziell für diese anspruchsvolleren Materialien ein Aufrüstpaket mit Extruder und Hotend aus gehärtetem Stahl. Anycubics Kobra-S1-Seiten erwähnen zwar anspruchsvollere Materialien im FAQ-Text. Die hier verwendeten offiziellen Seiten veröffentlichen jedoch keine eindeutigen Angaben zum serienmäßigen Düsenmaterial oder zur Härte der Extruderzahnräder. Diese Hardware sollte daher überprüft werden, bevor der Einsatz abrasiver Filamente fest eingeplant wird. [2] [9] [10]
Quellen
- Anycubic Kobra S1, Produktseite (USA)
- Anycubic Kobra S1 Combo, Produktseite (USA)
- Anycubic Kobra S1 Combo, Benutzerhandbuch (EN), v1.3 (PDF)
- Bambu Lab P1S, Shop-/Datenseite
- Bambu Lab P1S, US-Shopseite (Varianten und Paketbeschreibung)
- Bambu Lab P1-Serie, Produktseite (CoreXY-Angabe)
- Bambu Lab AMS, Produktseite der ursprünglichen Version
- Bambu Lab AMS 2 Pro, Produktseite
- Bambu Lab Hardened Steel Upgrade Combo (P1-Serie)
- Bambu Lab P1S, Kurzanleitung / technische Daten als PDF
- Tom’s Hardware: Test des Bambu Lab P1S
- Tom’s Hardware: Test des Anycubic Kobra S1
- ISO/ASTM 52902:2023
- NIST-Leitlinien für Prüfkörper in der additiven Fertigung
- CHIP.de-Vergleich (Laborkennwerte, Hinweis zu Standardeinstellungen)
- Anycubic Kobra 3 Combo, Produktseite (ACE-Pro-Spulenhinweise)