
Résumé
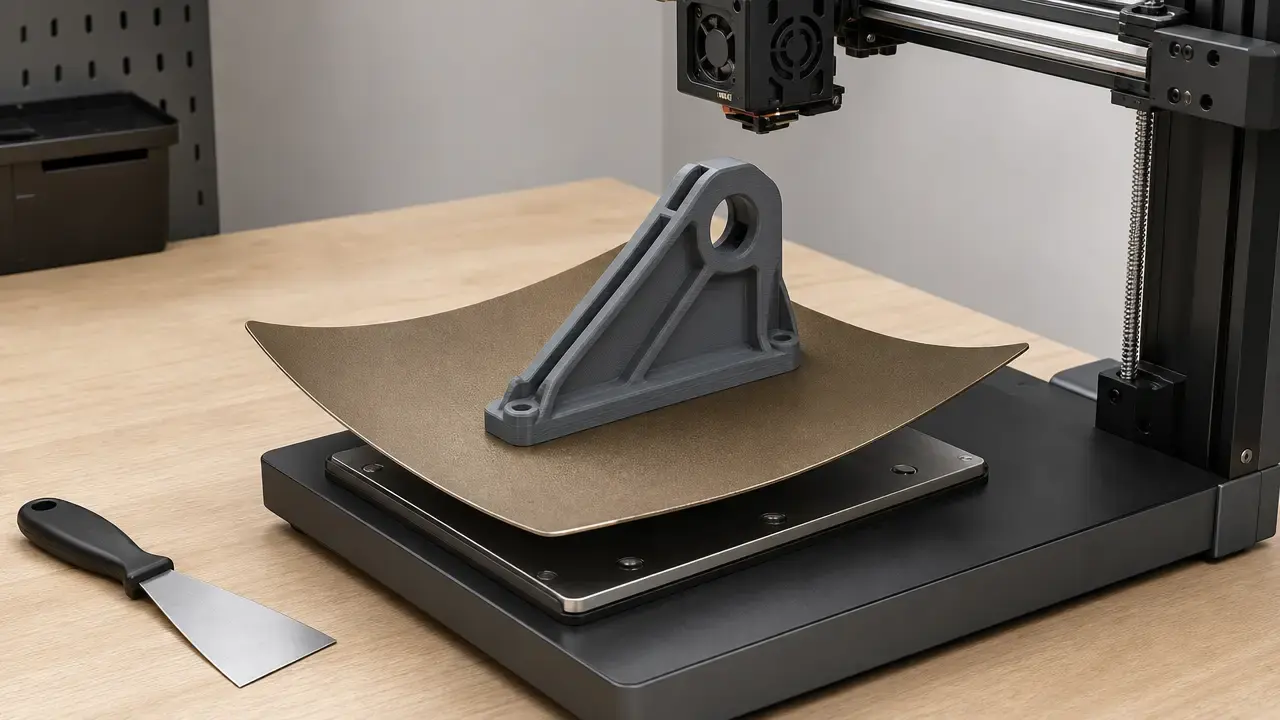
Si vous vous demandez comment retirer une impression 3D du plateau, laissez d’abord refroidir le plateau de fabrication, retirez-le et fléchissez-le uniquement s’il est conçu pour cela, décollez un bord plutôt que de tirer par le dessus, et n’utilisez un grattoir qu’en dernier recours, à un angle presque parallèle, sur une surface stable. Arrêtez-vous si la force, le glissement ou les signes de détérioration augmentent. [15] [21]
Avant de faire levier : liste de contrôle de 60 secondes
Le retrait commence par la préparation, pas par la force.
- Avant de toucher l’impression…
- Déplacez ou garez la tête d’impression et assurez-vous que les pièces chaudes sont hors de portée avant de mettre les mains dans la machine. [21]
- Vérifiez si le plateau de fabrication est amovible, flexible, fixe ou en verre, car la première action sûre dépend de ce point. [7] [20]
- Confirmez le type de surface avant de choisir une méthode : PEI lisse, PEI texturé, verre ou revêtement spécial se décollent tous différemment. [8] [12] [23]
- Dégagez une zone de travail plane afin que le plateau reste soutenu et que vos mains restent hors de la trajectoire de l’outil. [21]
- Si vous prévoyez de gratter, portez des lunettes de sécurité et envisagez un dispositif de maintien ou une pince plutôt que de tenir le plateau d’une main tout en faisant levier avec l’autre. [21]
Identifiez d’abord votre surface de fabrication
Ici, plateau désigne la plateforme chauffante, plaque de fabrication désigne la surface d’impression que vous retirez ou sur laquelle vous imprimez, et feuille désigne une plaque amovible en acier ressort. Cette distinction est importante, car la surface détermine généralement davantage la méthode de décollage que la forme de la pièce.
| Catégorie de surface (exemples) | État de température pour le retrait | Meilleure première action | Risque principal + vérification avant l’impression suivante |
|---|---|---|---|
| Feuille amovible en acier ressort avec PEI (type Prusa/Flashforge) | Température ambiante. [7] | Retirez la feuille et fléchissez-la doucement dans différentes directions. [7] [17] | Ne la pliez pas excessivement et ne la marquez pas. Certaines feuilles de la famille PEI, telles que la satinée de Prusa, sont conçues pour libérer la pièce après refroidissement et ne doivent explicitement pas être mises au congélateur. [10] |
| Acier ressort PEI texturé (Bambu Textured PEI par exemple) | Attendez 35 °C ou moins. [12] | Laissez refroidir, puis fléchissez doucement si la pièce tient encore. [12] | Un retrait trop précoce peut rendre le décollage plus difficile ; vérifiez la présence de résidus avant l’impression suivante. [12] |
| PEI lisse | Refroidissement complet ; aucun chiffre universel. [8] | Travaillez depuis un bord après refroidissement. [8] [15] | Le PETG peut adhérer assez fortement pour endommager le PEI lisse sans couche de séparation. [8] |
| Plaque en verre (type UltiMaker) | Faites d’abord refroidir ; toute méthode à l’eau intervient seulement après le retrait de la plaque. [20] | Retirez la plaque de verre de l’imprimante avant toute étape approuvée utilisant de l’eau ou un grattoir. [20] | Ne fléchissez jamais le verre et surveillez l’apparition d’éclats si la force de retrait augmente. [19] [20] |
| Revêtement spécial souple (type SuperTack) | Spécifique au fabricant. Une page officielle de Bambu indique de chauffer la plaque à 50 °C si l’impression adhère trop fortement. [23] | Vérifiez à nouveau les instructions actuelles de la plaque, puis suivez cette méthode de décollage spécifique. [23] | Ne généralisez pas une exception de réchauffage à d’autres revêtements. [23] |
| Plateforme de fabrication métallique pour résine — comparaison uniquement, non traitée | Procédure différente. [22] | N’appliquez pas ici les étapes de retrait destinées aux imprimantes à filament. [22] | Le ponçage d’une plateforme résine avec un grain de 80–120 et le dépannage par congélation relèvent de la documentation sur la résine, pas de la manipulation des plaques FFF. [22] |
Si votre surface exacte n’est pas répertoriée, considérez le retrait comme spécifique à la surface plutôt qu’universel. Le refroidissement est généralement utile, mais le cintrage, le réchauffage, l’utilisation d’eau et le choix de l’outil dépendent du matériau de la plaque et des instructions du fabricant. [6] [7] [20] [23]
Procédure de retrait étape par étape
Le retrait de la plaque de fabrication est un processus d’escalade : refroidissez d’abord, utilisez ensuite le mouvement prévu pour la plaque, décollez un bord solide en troisième étape, et grattez uniquement si les étapes précédentes échouent. Il n’existe pas de durée universelle de refroidissement en minutes. Une plaque peut indiquer la température ambiante, tandis qu’une autre donne un seuil tel que 35 °C ou moins. [7] [12]
Étape 1 — Laissez refroidir le plateau et l’impression (sauf indication contraire du fabricant de votre plaque)
Le refroidissement est l’étape de décollage par défaut, car l’adhérence diminue généralement lorsque la pièce et la plaque se stabilisent après l’impression. Les recherches sur le chauffage et le refroidissement des plaques de fabrication considèrent la baisse d’adhérence après refroidissement comme une méthode de contrôle pratique, mais l’état cible reste propre à chaque surface. Utilisez un seuil lorsque le fabricant en indique un, tel que 35 °C ou moins dans l’exemple de PEI texturé de Bambu, et sinon attendez la température ambiante ou le point de décollage indiqué par le fabricant. [6] [12] [7]
Étape 2 — Si la plaque est amovible, retirez-la et fléchissez-la uniquement comme prévu
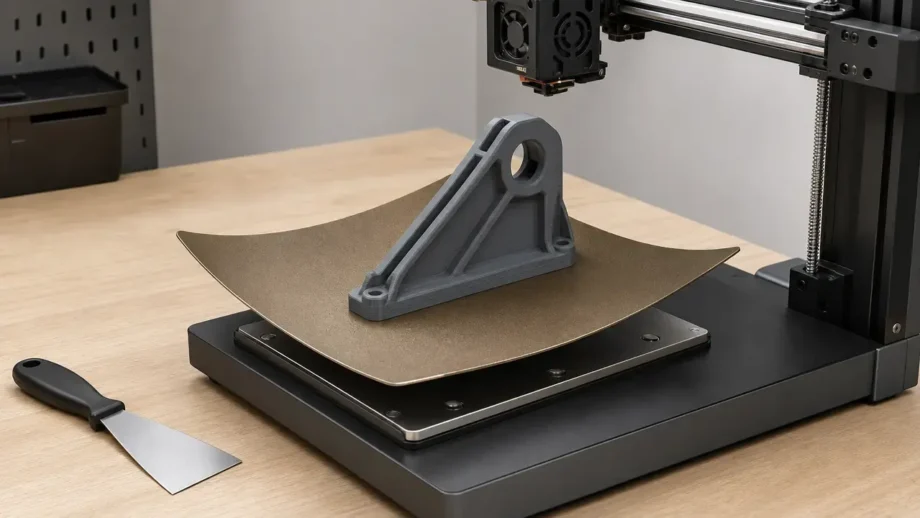
Si votre imprimante utilise une feuille flexible en acier ou en acier ressort, retirez d’abord la plaque et fléchissez-la doucement plutôt que de faire levier dans l’imprimante. La recommandation de base de Prusa est d’attendre la température ambiante, puis de plier la feuille vers l’intérieur et l’extérieur, tandis que les instructions de Flashforge pour l’Adventurer 5M consistent à retirer la plaque flexible, la laisser refroidir et la plier pour libérer la pièce. Ne fléchissez pas un verre rigide. [7] [17] [20]
Étape 3 — Décollez un bord, pas le dessus (réduisez le levier appliqué aux éléments fragiles)
Si la pièce tient toujours, commencez par un coin, une bordure, un radeau ou un autre bord solide plutôt que de tirer vers le haut par le dessus. Cela réduit le risque de fissurer des parois fines, des pieds ou des éléments décoratifs. Si une bordure ou un radeau est présent, utilisez d’abord ce bord sacrificiel. Gardez la plaque soutenue, orientez l’outil loin de votre corps et ne tenez pas la pièce d’une main tout en faisant levier avec l’autre. [15] [21]
Étape 4 — Utilisez un grattoir uniquement à faible angle / presque parallèle
Un grattoir est un outil de décollage contrôlé, pas un ciseau à bois. Glissez-le à faible angle, maintenez-le presque parallèle à la surface et travaillez dans un interstice existant au lieu de l’enfoncer directement dans le revêtement. Le guide de retrait actuel de Flashforge indique un angle presque parallèle, et le manuel Creator 3 préconise un outil parallèle à la plaque de fabrication. Gardez votre main libre hors de la trajectoire de l’outil. [15] [16] [21]
Étape 5 — Arrêtez si la force augmente (diagnostiquez avant d’endommager la plaque)
Une force croissante est un avertissement, pas un défi. Arrêtez-vous si l’outil commence à glisser, si le modèle commence à se fissurer, si le revêtement semble se soulever ou si le verre risque de s’ébrécher. À ce stade, le problème vient généralement d’une surface encore trop chaude, d’une méthode de décollage inadaptée à cette plaque, ou d’une première couche ayant adhéré trop fortement pendant l’impression. [15] [19] [21]
Si votre impression 3D est collée au plateau
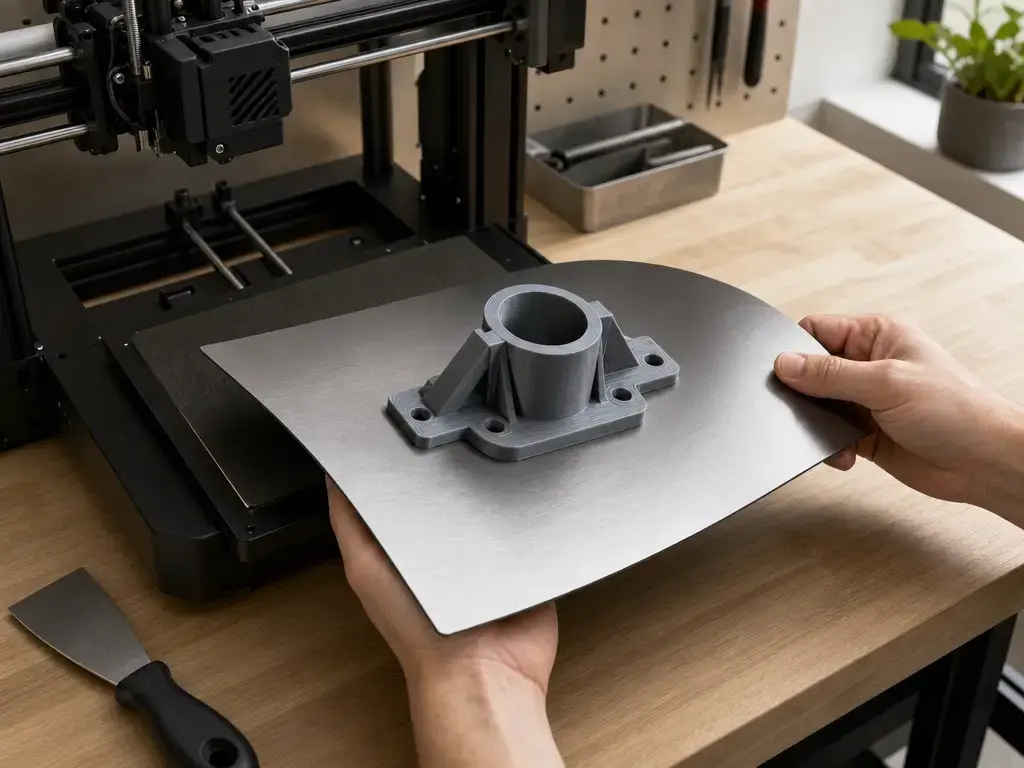
Lorsqu’une impression ne suit pas la séquence normale, changez de méthode au lieu d’augmenter la force.
- Confirmez que la plaque a réellement atteint son état de décollage, comme la température ambiante ou 35 °C ou moins lorsque cela est spécifié. [7] [12]
- Fléchissez dans plusieurs directions uniquement si la plaque est en acier ressort ou constitue une autre feuille flexible amovible. [7] [17]
- Travaillez un bord solide, une bordure ou un radeau plutôt qu’une ailette fine ou un coin fragile. [15]
- Si vous devez gratter, maintenez l’outil presque parallèle et la plaque soutenue sur une surface stable ; utilisez une pince ou un dispositif de maintien si nécessaire. [15] [21]
- Utilisez de l’eau uniquement si la plaque est retirée et que le fabricant prend en charge cette procédure, comme dans certains cas précis de verre avec colle. Ne versez pas de liquide dans l’imprimante. [20] [15]
- Suivez les exceptions du fabricant uniquement lorsqu’elles sont explicites. Par exemple, la page officielle SuperTack de Bambu indique de chauffer la plaque à 50 °C si une impression adhère trop fortement. [23]
- Si des signes de détérioration apparaissent, sacrifiez l’impression, pas la plaque. [19] [21]
Abandonnez la tentative si la plaque commence à se courber dans le mauvais sens, si l’outil continue de glisser, si le modèle se fissure ou si la surface montre des dommages. Une plaque endommagée coûte généralement plus cher qu’une pièce ratée, et une suradhérence persistante renvoie habituellement au choix de la surface, à la température ou au réglage de la première couche plutôt qu’à un manque de levier. [15] [21]
Pourquoi les impressions adhèrent trop fortement
L’adhérence au plateau doit remplir deux fonctions opposées : elle doit maintenir fermement la première couche pendant l’impression, puis se relâcher sans endommager la pièce ou la plaque après l’impression. Les recherches sur la fabrication par filament fondu décrivent directement cet équilibre et rapportent que les forces d’adhérence peuvent augmenter considérablement lorsque le plateau fonctionne légèrement au-dessus de la région de transition vitreuse du matériau. Le refroidissement fait donc partie de la stratégie de décollage, et ne constitue pas simplement une pause avant le nettoyage. [5] [6]
Les causes habituelles sont mécaniques et thermiques. Le calibrage de la première couche concerne explicitement la distance entre buse et surface ; une buse qui commence trop près peut donc presser profondément la première couche dans la surface. Une température de plateau plus élevée, une grande zone de contact plane, des résidus sur la plaque et un adhésif appliqué en couche trop épaisse poussent tous le système vers une force de maintien plus forte. Le PETG sur PEI lisse constitue l’exemple aux conséquences les plus importantes, car la surface elle-même peut être endommagée en l’absence de couche de séparation. [11] [5] [8]
Causes fréquentes de suradhérence
- Retrait alors que la plaque est encore chaude. [6] [12]
- Buse trop proche, entraînant une surcompression de la première couche. [11]
- Température du plateau suffisamment élevée pour accroître la force d’adhérence. [5]
- Première couche, bordure ou radeau large et plat, laissant une plus grande surface à libérer d’un seul coup. [15]
- Plaque sale, résidus restants ou routine de nettoyage déconseillée par le fabricant de la plaque. [5] [10]
- Incompatibilité matériau/surface, particulièrement le PETG sur PEI lisse sans couche de séparation. [8]
- Couche de colle ou de revêtement appliquée trop abondamment ou hors de la procédure prévue. [5] [15]
La physique est générale, mais les exceptions sont des règles de fabricant propres à chaque surface. Le refroidissement aide de nombreuses impressions à se libérer ; pourtant, une plaque de verre, une feuille PEI flexible et un revêtement spécial peuvent encore nécessiter une manipulation différente en fin d’impression. [6] [7] [20] [23]
Outils & sécurité
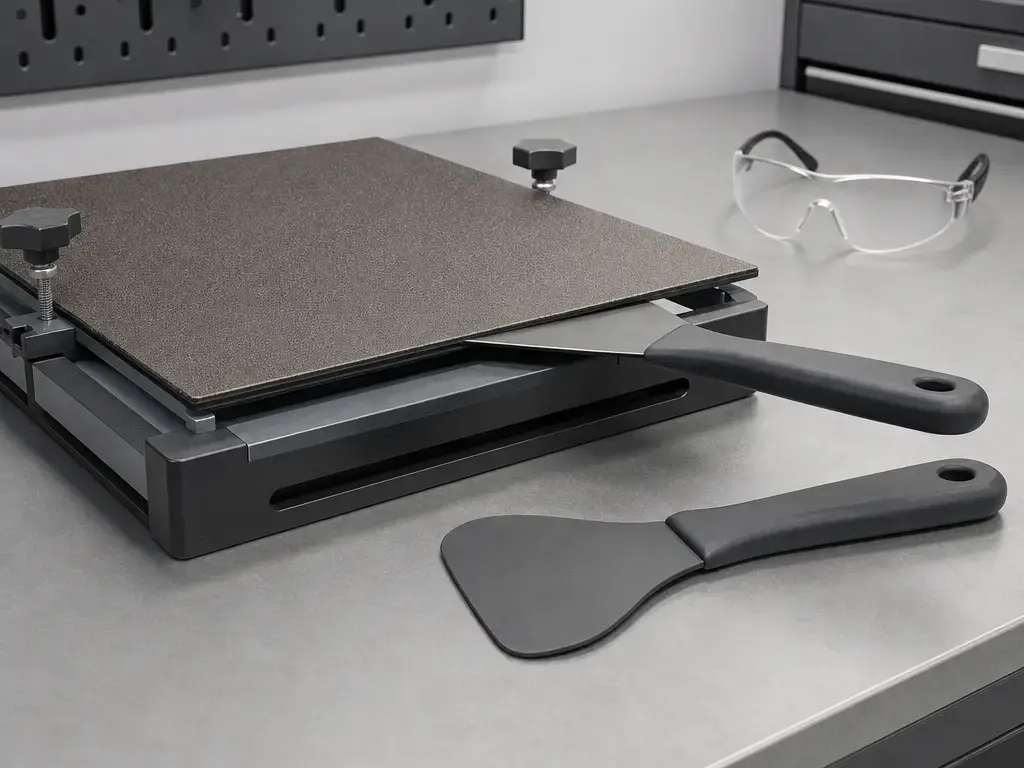
Pour la plupart des retraits, les outils sûrs par défaut sont un grattoir en plastique et une spatule à bords arrondis. Flashforge recommande l’utilisation d’un grattoir à faible angle, et le manuel S6 d’UltiMaker rappelle utilement que certaines plaques sont suffisamment chaudes et délicates pour nécessiter des précautions supplémentaires : sa plaque de fabrication peut dépasser 100 °C et, sur sa plaque flexible, UltiMaker avertit d’utiliser uniquement des outils en plastique à bords arrondis, car les outils métalliques peuvent endommager la surface. Utilisez du métal uniquement lorsque le fabricant de la plaque l’autorise. [15] [19]
À éviter sauf autorisation du fabricant
- Lames de rasoir
- Couteaux
- Tournevis
- Grattoirs endommagés ou ébréchés
- Buriner les revêtements à angle prononcé
Ces outils et mouvements sont les plus susceptibles de rayer les revêtements, d’ébrécher le verre ou de glisser sous l’effet de la force. [15] [19] [21]
La sécurité est particulièrement importante lorsqu’une impression exige un grattage ou un travail important sur les bords. Le service EHS du MIT recommande une surface de travail stable, une orientation de l’outil à l’opposé du corps et l’absence de technique consistant à tenir d’une main tout en faisant levier de l’autre. Les lunettes de sécurité sont un bon choix par défaut pour le travail au grattoir, et un dispositif de maintien ou une pince est plus sûr dans les écoles, les fablabs ou autres situations nécessitant une force importante. Des gants résistants aux coupures peuvent aider, mais seulement s’ils ne réduisent pas votre contrôle. [21] [19]
Points d’attention spécifiques aux matériaux
Pour retirer une impression PLA de la plaque de fabrication en toute sécurité, commencez par refroidir, puis vérifiez si la pièce se libère proprement avant de prendre un outil. Le PLA se décolle souvent plus facilement après refroidissement, mais il n’existe pas de règle universelle de température de retrait pour le PLA. La page PLA de Prusa indique 215 °C pour la première couche, 210 °C pour les autres couches et un plateau à 60 °C, mais il s’agit d’un exemple de profil fournisseur, non d’une recette PLA universelle. [5] [9]
Le PETG est le matériau pour lequel la protection de la plaque compte le plus. Prusa avertit que le PEI lisse propre peut adhérer assez fortement pour arracher ou endommager le PEI, raison pour laquelle une couche de séparation telle que de la colle PVA est recommandée lorsque cette association de surface est inévitable. Le TPU est différent : ce n’est pas toujours le matériau le plus difficile à retirer, mais les pièces souples peuvent s’étirer ou se décoller si vous tirez vers le haut. La documentation de Flashforge pour l’Adventurer 5M indique que le TPU ou d’autres matériaux flexibles peuvent nécessiter un grattoir sur cette famille de plateformes ; considérez donc le retrait du TPU comme dépendant de la géométrie et de la surface, et non comme universellement facile ou difficile. [8] [17]
La résine suit une procédure différente. Les instructions de Formlabs pour la plateforme mentionnent un ponçage avec un grain de 80–120 et une étape de dépannage au congélateur dans ce contexte de résine, mais cela ne valide pas la congélation de plaques FFF en verre ou PEI. [22]
Évitez le problème la prochaine fois
La prévention ne consiste pas à rendre l’adhérence faible. Il s’agit d’obtenir une première couche qui tient pendant l’impression tout en se libérant proprement ensuite. Les mêmes leviers reviennent dans les sources car ils contrôlent l’adhérence dès le départ : nettoyage, nivellement ou réglage de distance, revêtements ou colle, et température du plateau. [5]
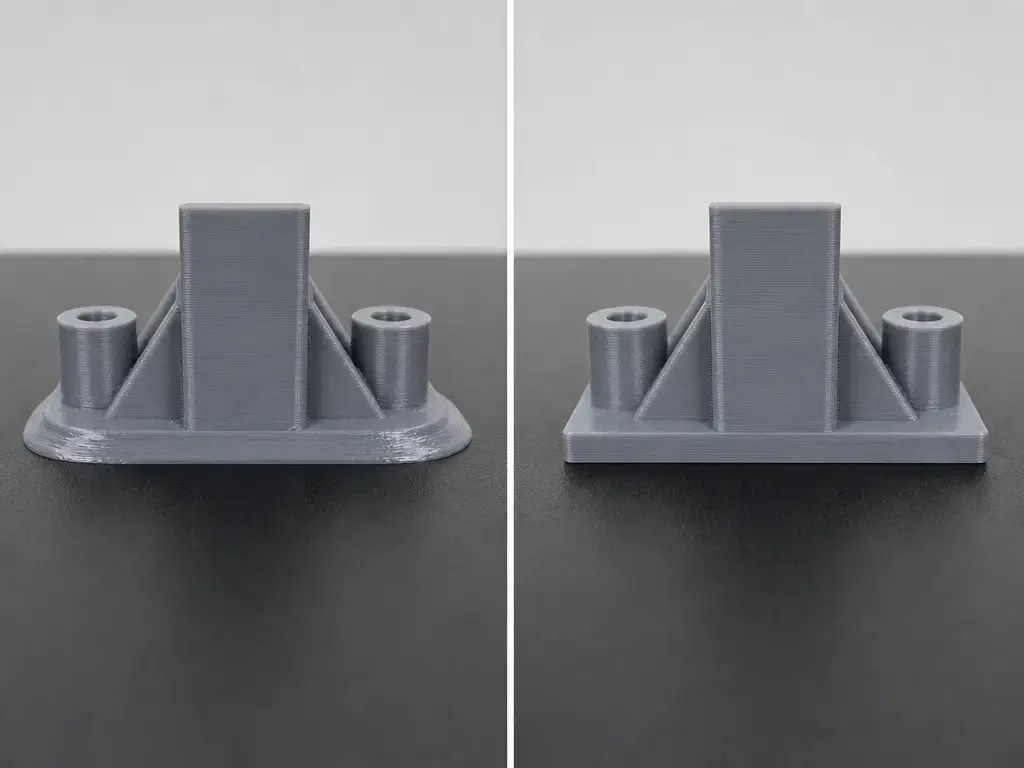
Une buse trop proche laisse des indices visibles : évasement semblable à un pied d’éléphant, lignes de première couche anormalement larges, base brillante ou excessivement aplatie, et situation où le retrait exige régulièrement un grattage. Le calibrage de la première couche est précisément un calibrage de distance entre buse et surface ; si ces signes apparaissent, relancez la procédure de première couche ou de décalage Z de votre imprimante avant de modifier plusieurs autres variables à la fois. Vérifiez également que la plaque est correctement installée et que la surface correspond au profil actif. [11] [15]
Après une impression collée, faites ceci avant la suivante…
- Nettoyez la surface selon les recommandations du fabricant de la plaque. [5] [10]
- Réduisez la surcompression de la première couche en vérifiant de nouveau le réglage de première couche ou de décalage Z de l’imprimante. [11]
- Réévaluez la température du plateau par petites étapes ; l’exemple de Flashforge est de 5 °C à la fois, mais ce n’est pas une règle universelle. [15]
- Ajoutez une couche de séparation lorsque le matériau et la surface l’exigent, particulièrement pour le PETG sur PEI lisse. [8]
- Utilisez délibérément une stratégie de bordure ou de radeau lorsque vous avez besoin d’adhérence, mais rappelez-vous qu’une plus grande surface de contact peut aussi compliquer le retrait. [15]
Recherche actuelle + pourquoi les fabricants publient désormais des règles spécifiques aux plaques
Les travaux récents sur le chauffage et le refroidissement contrôlés considèrent l’adhérence comme un paramètre que vous pouvez régler, et non simplement tolérer. Cela aide à expliquer pourquoi les instructions des fabricants de plaques deviennent plus spécifiques : au lieu d’une formulation vague telle que « laissez refroidir avant le retrait », certaines indiquent maintenant un seuil de décollage comme 35 °C ou moins, tandis que d’autres utilisent encore la température ambiante comme point de décollage pour une feuille en acier ressort. Cette évolution est pratique, car la surface de fabrication elle-même est devenue une partie de la méthode de décollage. [6] [12] [7]
Conclusion
Pour savoir de manière fiable comment retirer une impression 3D du plateau, identifiez d’abord la surface, refroidissez-la jusqu’à l’état de décollage indiqué par le fabricant, fléchissez uniquement les feuilles conçues pour cela et réservez le grattage à la dernière étape. Si les pièces semblent rester soudées, la solution à long terme concerne généralement la distance de première couche, la température ou la configuration matériau-surface, plutôt que d’appliquer davantage de force lors du retrait. [7] [15] [11]
FAQ
Comment retirer une impression 3D du plateau sans la casser ?
Faites d’abord refroidir la plaque, puis utilisez la méthode de décollage prévue pour la surface : fléchissez une feuille en acier amovible, travaillez un bord sur les surfaces rigides et grattez uniquement en dernier recours, à un angle presque parallèle. Si la résistance continue d’augmenter, arrêtez-vous et réévaluez la situation plutôt que de forcer. [7] [15] [21]
Mon impression 3D est collée au plateau — quelle est la première action la plus sûre ?
Arrêtez de tirer et confirmez d’abord le type de surface et son état de température. Une feuille flexible peut nécessiter d’être retirée et doucement fléchie, tandis que le verre ou les autres plaques rigides doivent rester dans le cadre de leurs méthodes de décollage approuvées hors imprimante. [7] [20] [21]
Pourquoi le refroidissement aide-t-il certaines impressions à se décoller, et pourquoi certaines plaques se comportent-elles différemment ?
Le refroidissement modifie l’adhérence et le comportement de contraction après l’impression ; la liaison s’affaiblit donc souvent lorsque la pièce et la plaque se stabilisent. Mais le point de décollage exact dépend toujours de la surface : un fabricant peut spécifier la température ambiante, tandis qu’un autre donne un seuil tel que 35 °C ou moins. [5] [6] [7] [12]
Le PETG peut-il endommager une feuille PEI lisse, et comment les couches de séparation l’empêchent-elles ?
Oui. Prusa avertit que le PETG peut adhérer assez fortement pour endommager le PEI lisse, raison pour laquelle une couche de séparation telle que de la colle PVA est recommandée pour cette association. La couche de séparation crée une interface contrôlée afin que la pièce se libère de la couche sacrificielle au lieu d’arracher le PEI lui-même. [8]
Est-il sûr d’utiliser de l’eau pour retirer une impression collée ?
Uniquement dans le cadre de procédures approuvées hors imprimante. Les instructions d’UltiMaker pour les plaques de verre utilisent de l’eau seulement après le retrait de la plaque de verre, et Flashforge avertit séparément de ne pas verser de liquide directement dans l’imprimante. [20] [15]
Dois-je mettre la plaque de fabrication au congélateur pour libérer une impression collée ?
En général, non. Prusa indique explicitement de ne jamais placer sa feuille satinée au congélateur, et le dépannage par congélation des plateformes de résine de Formlabs ne s’applique pas à la manipulation de verre ou de PEI FFF. [10] [22]
Sources
- ISO — Page de norme ISO/ASTM 52900:2021 : https://www.iso.org/standard/74514.html
- ISO — Page de norme ISO/ASTM 52903-1:2020 : https://www.iso.org/standard/67290.html
- PDF d’aperçu ANSI / ISO — Aperçu ISO/ASTM 52900:2021 : https://webstore.ansi.org/preview-pages/ISO/preview_ISO%2BASTM%2B52900-2021.pdf
- SME — PDF du glossaire de l’impression 3D : https://www.sme.org/globalassets/sme.org/training/certifications/additive-manufacturing-certification/3d-printing-glossary.pdf
- Spoerk et al. (2018) — Température du plateau et adhérence en FFF : https://journals.sagepub.com/doi/10.1080/14658011.2017.1399531
- MDPI Electronics (2023) — Étude sur le chauffage/refroidissement de la plaque de fabrication : https://www.mdpi.com/2079-9292/12/8/1918/htm
- Base de connaissances Prusa — Feuilles flexibles en acier (guide) : https://help.prusa3d.com/article/flexible-steel-sheets-guidepost_2195
- Base de connaissances Prusa — Préparation de la surface d’impression : https://help.prusa3d.com/article/print-surface-preparation_686951
- Base de connaissances Prusa — PLA : https://help.prusa3d.com/article/pla_2062
- Base de connaissances Prusa — Feuille en acier satiné : https://help.prusa3d.com/article/satin-steel-sheet_196526
- Base de connaissances Prusa — Calibrage de la première couche (MINI/MINI+) : https://help.prusa3d.com/article/first-layer-calibration-mini-mini_229122
- Boutique américaine Bambu Lab — Plaque PEI texturée Bambu : https://us.store.bambulab.com/products/bambu-textured-pei-plate
- Forum communautaire Bambu Lab — Instructions de retrait SuperTack republiées : https://forum.bambulab.com/t/new-flexible-material-for-the-ams-ams-lite/105568?page=2
- PB Tech — Fiche produit de la plaque de fabrication Bambu SuperTack Pro : https://www.pbtech.com/product/PTABAM0596/Bambu-Lab-Accessories-Cool-Plate-SuperTack-Pro-Bui
- Blog officiel Flashforge — Comment retirer une impression 3D du plateau sans dommage : https://www.flashforge.com/blogs/news/how-to-remove-a-3d-print-from-the-bed-without-damage
- PDF du manuel Flashforge Creator 3 : https://en.fss.flashforge.com/10000/software/3cb9f018f82d94349dfab838a375d6f0.pdf
- PDF du manuel Flashforge Adventurer 5M : https://wiki.flashforge.com/resource/adventurer_series_manual/adventurer_5m_manual.pdf
- Documentation Flashforge — Impression sur la plaque de fabrication : https://www.flashforge.com/a/docs/knowledge-corner/printing-on-the-build-plate
- PDF du manuel utilisateur UltiMaker S6 : https://um-support-files.ultimaker.com/manuals/user-manual/S6/EN-UltiMakerS6-V1.0-2025-05.pdf
- PDF du manuel utilisateur UltiMaker 3 v1.4 : https://um-support-files.ultimaker.com/manuals/user-manual/UM3/Ultimaker%203%20-%20User%20manual%20EN%20v1.4.pdf
- MIT Environment, Health & Safety — Fiche de sécurité sur le retrait d’impressions des plaques de fabrication : https://ehs.mit.edu/wp-content/uploads/EHS_0223.pdf
- Assistance Formlabs — Retrait de pièces de la plateforme de fabrication : https://formlabs.com/support/Removing-parts-from-the-build-platform/
- Boutique européenne Bambu Lab — Bambu Cool Plate SuperTack : https://eu.store.bambulab.com/en-at/products/bambu-cool-plate-supertack