
Résumé : quel est le filament d’imprimante 3D le plus résistant ?
Le filament d’imprimante 3d le plus résistant n’est pas un matériau unique. En extrusion de matériau, la meilleure réponse dépend de la propriété visée et de la manière dont la pièce est imprimée, car la résistance des pièces imprimées est très sensible au procédé. ISO/ASTM 52900 définit l’extrusion de matériau comme un procédé de fabrication additive dans lequel le matériau est déposé sélectivement à travers une buse ou un orifice, et le NIST indique que l’angle de raster, l’entrefer, la largeur du filament, la hauteur de couche et l’orientation de fabrication peuvent tous modifier le résultat. [1] [5]
Pour une réponse pratique sur machine de bureau, le polycarbonate est une option non chargée résistante, le nylon est une option tenace et ductile, et les filaments techniques chargés en CF échangent souvent une partie de leur ténacité contre une rigidité supérieure et un meilleur contrôle de la forme. Les données rapportées par les fabricants pour PPA-CF, PAHT-CF, PPS-CF, ASA et PC montrent que la meilleure réponse varie selon le critère : rigidité, résistance thermique, stabilité à l’humidité, exposition aux UV ou simplement capacité de la machine à imprimer le matériau de façon fiable. Les matériaux de classe PEEK, PEKK et PEI relèvent d’une catégorie industrielle distincte. [11] [12] [13] [14] [16] [17] [19]
Meilleur selon le critère
- Rigidité la plus élevée : polymères techniques renforcés de CF, en particulier les matériaux de classe PPA-CF ou PPS-CF. [11] [13]
- Option non chargée résistante : polycarbonate. [17]
- Option tenace/résistante à la fatigue : nylon. [16]
- Option extérieure : ASA ou ASA-CF, selon que la résistance aux chocs ou la rigidité importe davantage. [14] [15] [22]
- Option industrielle : systèmes haute température PEEK, PEKK et de classe PEI, y compris les variantes renforcées de CF. [19]
Contexte historique : des plastiques de prototypage aux filaments techniques
Aucune chronologie fiable n’a été trouvée pour un tournant unique dans le développement des filaments, mais l’évolution générale est claire. L’extrusion de matériau est passée de thermoplastiques orientés prototypage à des polymères techniques, des composites à fibres courtes et des systèmes industriels plus strictement contrôlés. Cela correspond à la leçon plus large des recommandations ISO/ASTM 52900 et NIST : le procédé compte autant que le polymère ; ainsi, la recherche du matériau d’impression 3d le plus résistant consiste en réalité à rechercher la meilleure combinaison matériau-procédé pour une charge, une température et une configuration d’impression données. Les exemples actuels vont des systèmes en nylon chargé de fibres de carbone courtes aux pièces imprimées de classe PEEK rapportées dans des conditions étroitement spécifiées. [1] [5] [7] [19]
Pourquoi « le plus résistant » ne désigne pas une seule propriété
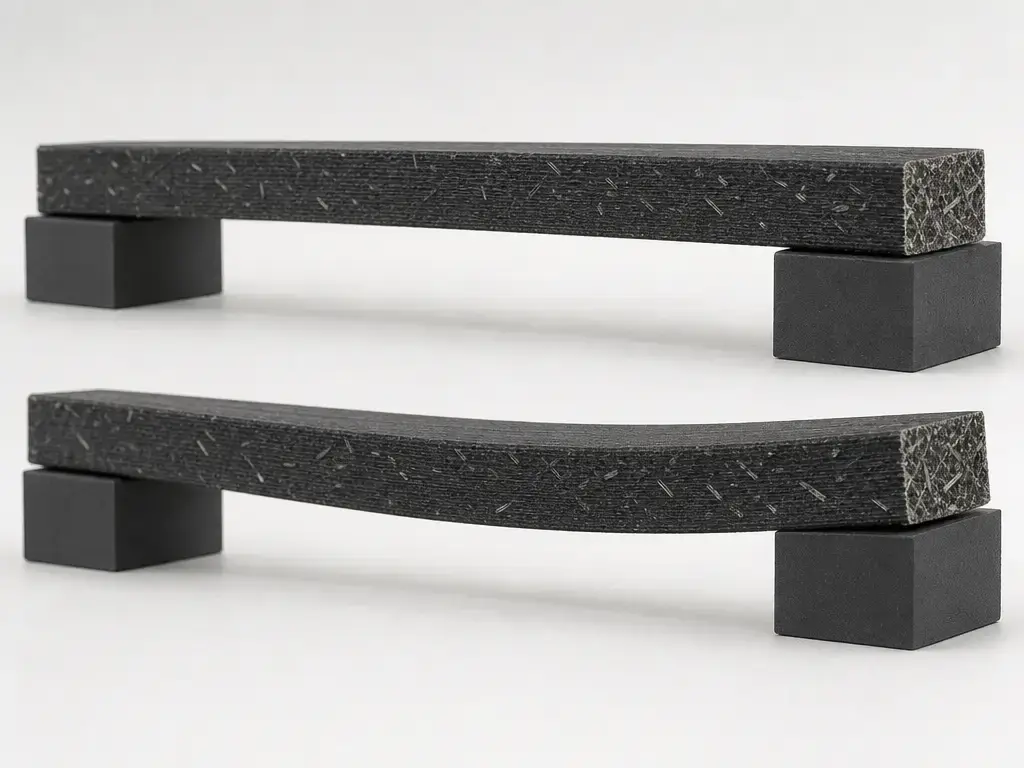
« Le plus résistant » peut désigner plusieurs choses différentes. Un filament peut présenter une résistance à la traction élevée, une résistance à la flexion élevée, une résistance aux chocs élevée ou une rigidité élevée, et ces propriétés n’augmentent pas toujours ensemble. La résistance à la traction est la résistance à l’étirement, la résistance à la flexion est la résistance au pliage, la résistance aux chocs est la résistance à un coup soudain, et la rigidité ou le module est la résistance à la déformation élastique. La ténacité décrit l’absorption d’énergie avant rupture, l’adhérence entre les couches est la liaison entre les cordons déposés et les couches, la résistance à la fatigue indique dans quelle mesure une pièce survit à des charges répétées, et le comportement en déflexion sous chaleur décrit sa capacité à conserver sa forme lorsque la température augmente. [2] [3] [4]
| Critère | Ce qu’il mesure | Pourquoi il importe | Norme / contexte d’essai courant |
|---|---|---|---|
| Résistance à la traction | Résistance à la séparation par traction | Aide à estimer comment une biellette, une équerre ou une sangle peut céder sous une traction directe | ASTM D638, pour les plastiques renforcés et non renforcés jusqu’à 14 mm d’épaisseur. [2] |
| Résistance à la flexion | Résistance au pliage | Utile pour les poutres, bras, clips et pièces dominées par une coque | ASTM D790, avec une réserve sur la limite de déformation de 5.0% pour certains matériaux. [3] |
| Résistance aux chocs | Résistance à un coup soudain ou sensibilité à l’entaille | Importante pour les chutes, les chocs et les événements d’encliquetage | ASTM D256, un essai d’impact au pendule qui mesure l’énergie nécessaire pour casser une éprouvette en un seul mouvement. [4] |
| Rigidité / module | Résistance à la déflexion élastique | Aide les pièces à conserver leur forme sous charge | Couramment rapporté dans les fiches techniques des fabricants et les guides d’ingénierie. [3] [5] |
Les limites des normes ASTM importent, car elles montrent ce qu’un nombre signifie, et ne signifie pas. ASTM D638 couvre les propriétés de traction dans une plage d’éprouvettes définie, ASTM D790 peut devenir difficile à interpréter pour des matériaux ductiles qui ne rompent pas ou ne cèdent pas dans sa limite de déformation, et ASTM D256 est un essai d’impact au pendule, non une mesure complète de la durabilité réelle. Pour les polymères imprimés, le résultat d’essai n’est qu’une partie de l’histoire, car l’orientation et les paramètres d’impression peuvent dominer le mode de rupture. [2] [3] [4] [5]
Principes de l’extrusion de matériau : pourquoi les pièces imprimées sont anisotropes
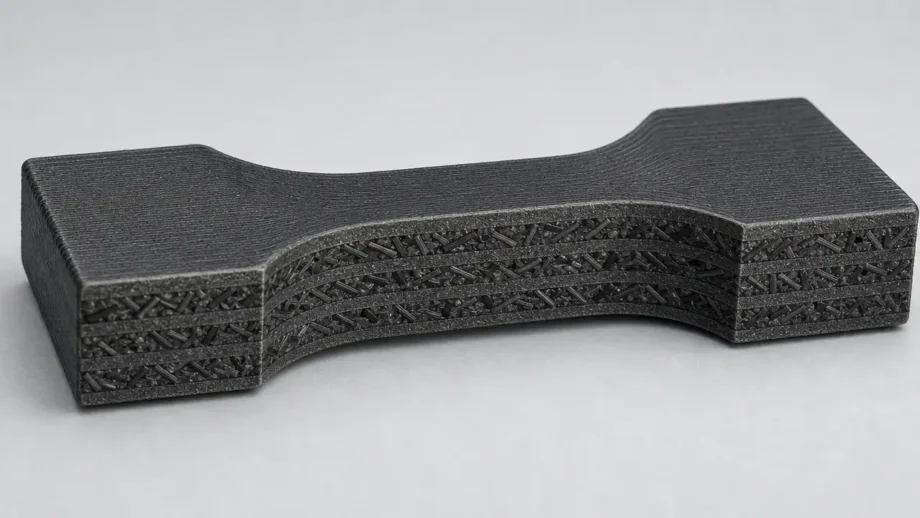
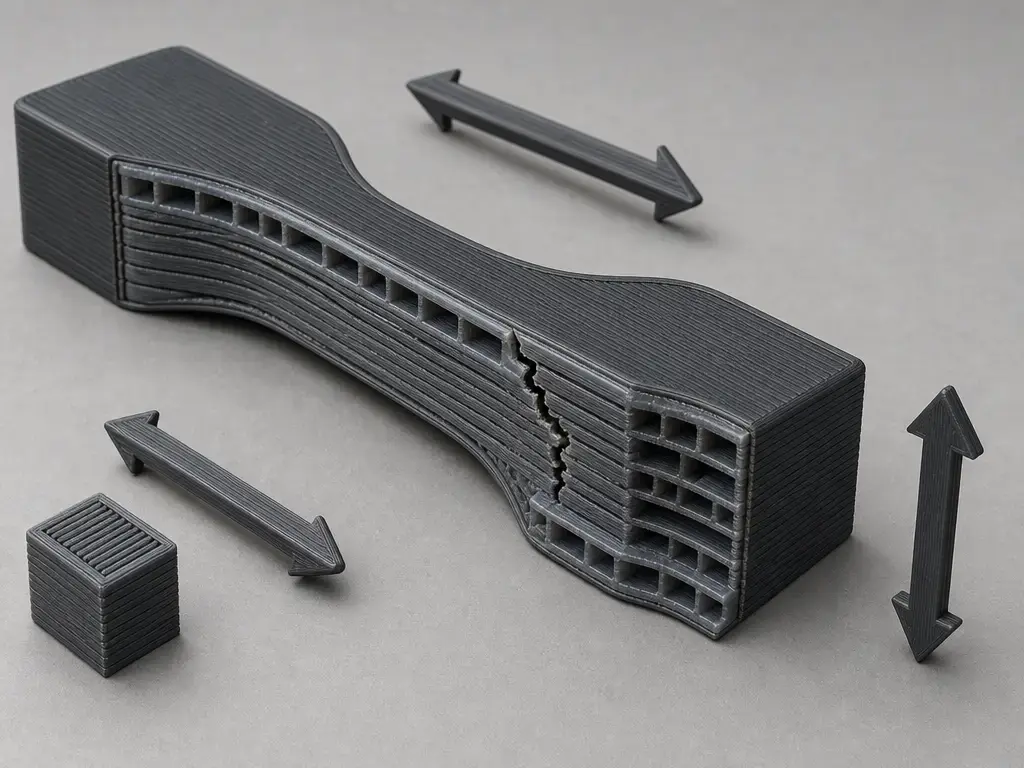
En extrusion de matériau, souvent appelée FFF ou FDM dans les contextes amateurs et prosumer, des cordons de polymère fondu sont déposés successivement et fusionnent en refroidissant. Les pièces imprimées sont donc anisotropes : leurs propriétés peuvent différer dans le sens des cordons, entre les cordons et à travers les couches. Une pièce imprimée avec une direction de cordons favorable peut être bien plus résistante dans un axe que dans un autre, même avec la même bobine de filament. C’est pourquoi le filament le plus résistant sur le papier ne donne pas automatiquement la pièce la plus résistante sur le plateau d’impression. [1] [5]
L’orientation, la direction du raster, l’épaisseur des parois, le pourcentage de remplissage et la teneur en vides façonnent tous la pièce finale. Augmenter le nombre de parois importe souvent davantage que rechercher un remplissage extrême, surtout pour une géométrie en flexion ou dominée par une coque, car les périmètres extérieurs supportent une grande partie de la charge. La diffusion intercouche et la température de buse influencent la liaison, tandis que le refroidissement, l’humidité et les conditions d’enceinte peuvent faire la différence entre un chemin de charge net et une séparation faible le long des lignes de couche. En pratique, la résistance d’une pièce est un problème de matériau plus procédé, et non un simple classement de bobines. [5]
Filament d’imprimante 3D le plus résistant par famille de matériaux
Une comparaison utile s’effectue par famille de matériaux et par type de résistance important, plutôt qu’au moyen d’un classement universel. Le polycarbonate est souvent le choix non chargé accessible le plus résistant sur imprimante de bureau ou prosumer lorsque la chaleur et les performances en traction ou en flexion comptent. Le nylon est généralement le choix plus tenace et plus tolérant lorsque la ductilité et la tolérance à la fatigue importent davantage. Les PA-CF, PPA-CF et polymères techniques chargés de CF apparentés constituent généralement les options privilégiant la rigidité. L’ASA et l’ASA-CF importent lorsque l’exposition aux intempéries fait partie du problème. Les polymères industriels haute température appartiennent à une classe distincte, car ils exigent un contrôle du procédé plus rigoureux et souvent une catégorie d’imprimante complètement différente. [11] [13] [16] [17] [19] [20] [22]
| Famille de matériaux | Meilleure signification de la résistance | Faiblesse principale | Catégorie d’imprimante typique |
|---|---|---|---|
| Polycarbonate | Option non chargée résistante en traction et en flexion | Gauchissement et besoin d’enceinte | Bureau performante / prosumer |
| Nylon / PA | Ténacité et tolérance à la fatigue | Sensibilité à l’humidité et performances plus faibles en Z | Prosumer et bureau fermée |
| PA-CF / PPA-CF | Rigidité élevée et meilleur contrôle de la forme sous charge | Peut perdre en tolérance aux chocs et en robustesse dans l’axe Z | Prosumer fermée / bureau technique |
| ASA / ASA-CF | Durabilité extérieure avec une résistance mécanique exploitable | L’ASA-CF sacrifie la résistance aux chocs à la rigidité | Bureau fermée |
| Polymères industriels haute température (famille PEEK / PEKK / PEI) | Chaleur, stabilité chimique et pièces imprimées hautes performances | Matériel exigeant et fenêtre de procédé étroite | Système industriel haute température |
Les données rapportées par les fabricants montrent pourquoi ces lignes restent distinctes. UltiMaker rapporte pour le polycarbonate une contrainte de traction à la limite d’élasticité de 68.8 MPa en XY et une résistance à la flexion de 109.7 MPa en XY, tandis que l’intérêt du nylon ne réside pas dans la rigidité maximale mais dans la ductilité et l’allongement. La page PPA-CF de Bambu Lab fournit un exemple privilégiant la rigidité, avec un module de flexion de 9860 MPa et une résistance à la flexion de 208 MPa lors d’essais XY à sec. Le PPS-CF élargit encore le sens de « le plus résistant », avec des résistances à la flexion XY à sec et humide toutes deux indiquées à 142 MPa, une HDT à 264°C et une absorption d’eau à saturation de 0.05%. [17] [16] [11] [13]
Candidats de bureau / prosumer
Pour une machine de bureau performante, la liste restreinte commence généralement avec le polycarbonate, le nylon, le PA-CF ou le PPA-CF et, lorsque la pièce est exposée en extérieur, l’ASA ou l’ASA-CF. En termes pratiques de résistance des filaments nylon vs polycarbonate, le PC est le meilleur choix non chargé lorsqu’une pièce plus résistante et supportant une température plus élevée est nécessaire, tandis que le nylon est préférable lorsque la ténacité et la ductilité comptent davantage. Le PAHT-CF et le PPA-CF deviennent intéressants lorsque la rigidité, la stabilité dimensionnelle et la conservation de la résistance à l’état humide importent plus que l’absorption des chocs. Le PPS-CF pousse davantage vers la stabilité thermique et à l’humidité, mais sollicite aussi davantage l’imprimante. [11] [12] [13] [16] [17] [21] [22]
Frontière industrielle : polymères haute température et fibre continue
Les systèmes à fibre continue constituent une classe différente des impressions filament ordinaires. La documentation composite de Markforged décrit une architecture à deux extrusions dans laquelle une fibre continue est déposée dans un matériau de base composite, plutôt qu’une bobine à fibres courtes utilisant une seule buse. Dans ce système, les données du fabricant indiquent pour les plaques d’essai en fibre de carbone continue une résistance à la flexion de 540 MPa et un module de traction de 60 GPa. Les exemples PEEK AM et PEEK AM CF de Solvay relèvent de même d’une branche industrielle avec des conditions d’impression explicites, et non d’un classement ordinaire de filaments de bureau. Ces systèmes ne doivent pas être classés directement face aux impressions monomatériau non chargées ou chargées de fibres courtes. [9] [10] [19]
Résistance des filaments renforcés de fibre de carbone : ce qu’ils améliorent réellement
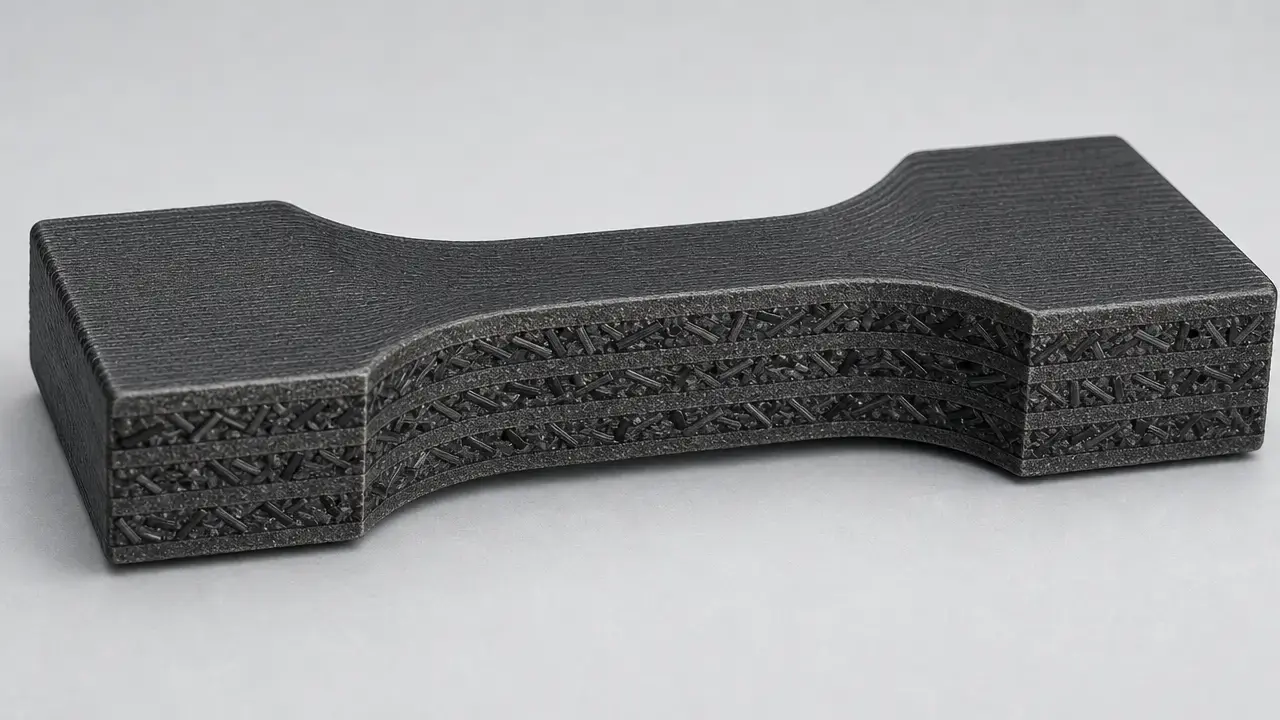
La résistance des filaments renforcés de fibre de carbone concerne généralement davantage la rigidité, la stabilité dimensionnelle et la réduction du fluage qu’une augmentation universelle de chaque indicateur de résistance. Un exemple clair de fibres courtes est le Nylon 12CF de Stratasys, indiqué comme contenant 35% en poids de fibre de carbone courte dans un polymère de base Nylon 12. En pratique, le CF court améliore souvent plus sûrement la rigidité et la stabilité dimensionnelle que la ténacité aux chocs ou la résistance dans l’axe Z. La fiche technique Nylon 12CF de Stratasys montre pourquoi : la résistance à la rupture est de 83.5 MPa en XZ mais de 32.7 MPa en ZX, la résistance à la flexion est de 153 MPa en XZ mais de 62.4 MPa en ZX, et l’impact entaillé est de 106 J/m en XZ mais de 24 J/m en ZX. Un exemple distinct de fabricant, 3DXTECH, illustre le même point autrement : sa comparaison entre PC et PC+CF montre que la résistance à la traction passe de 62 MPa à 73 MPa, tandis que le module de traction bondit de 2410 MPa à 6980 MPa. Il s’agit principalement d’un gain de rigidité, et non d’un gain universel de ténacité. [7] [8] [21]
Les données montrent également pourquoi les fibres courtes et les fibres continues doivent être distinguées. Le matériau de base Onyx de Markforged, un nylon chargé de microcarbone, est rapporté avec une contrainte de traction à la rupture de 37 MPa, une résistance à la flexion de 71 MPa et un impact Izod entaillé de 330 J/m ; il est donc utile et capable de résister aux chocs sans devenir l’option à la traction la plus élevée. La fibre de carbone continue, à l’inverse, repose sur une architecture de renforcement entièrement différente, avec de longues fibres ajoutées dans chaque couche par un système séparé. Les charges abrasives constituent aussi un enjeu matériel : les recommandations officielles sur les matériaux composites préconisent des buses trempées pour les filaments chargés de carbone, de verre et de kevlar. [9] [10] [23]
Résistance des filaments nylon vs polycarbonate
Si vous hésitez entre la résistance des filaments nylon vs polycarbonate, la version courte est que le nylon est généralement la voie la plus tenace et la plus tolérante à la fatigue, tandis que le polycarbonate est généralement la voie non chargée la plus résistante. Les données nylon d’UltiMaker expliquent l’intérêt du nylon en service : la contrainte de traction à la rupture est de 40.4 MPa en XY et de 42.3 MPa en YZ, avec un allongement à la rupture supérieur à 120% en XY et supérieur à 130% en YZ. Mais le nylon reste limité par les couches, avec une contrainte de traction à la rupture tombant à 23.0 MPa en Z et un allongement à la rupture à 1.7% en Z. Le contrôle de l’humidité importe ici, et les données des fabricants comparant PAHT-CF et PA-CF normal montrent à quel point la conservation à l’état humide peut varier entre les composites de la famille du nylon. [12] [16]
Le polycarbonate, en revanche, tend à être le meilleur choix non chargé lorsque la pièce doit conserver sa forme sous chaleur et en flexion. UltiMaker rapporte pour le PC une contrainte de traction à la limite d’élasticité de 68.8 MPa en XY et de 73.23 MPa en YZ, une contrainte de traction à la rupture de 59.3 MPa en XY et de 34.5 MPa en Z, et une résistance à la flexion de 109.7 MPa en XY et de 85.8 MPa en Z. Le PC exige généralement un meilleur contrôle thermique lors de l’impression et est plus sujet au gauchissement que les matériaux plus faciles ; l’utilisation d’une enceinte fait donc souvent partie de la discussion sur la résistance. Les dérivés chargés de CF peuvent ajouter de la rigidité, mais cela ne doit pas être confondu avec un gain universel de ténacité. [17] [21]
Filament d’imprimante 3D le plus résistant pour l’extérieur
Le filament d’imprimante 3d le plus résistant pour l’extérieur n’est pas celui qui affiche le chiffre de traction le plus élevé. La résistance aux UV, la résistance thermique, l’absorption d’eau et le fluage comptent autant que la résistance maximale. Prusa décrit l’ASA comme adapté à une utilisation extérieure en raison de sa résistance aux UV et à la température, avec une résistance thermique jusqu’à 93°C. [22]
L’ASA-CF peut accroître la rigidité, mais il modifie le compromis. Les données ASA de Bambu Lab indiquent un impact de 41.0 kJ/m², une résistance à la flexion de 65 MPa, un module de flexion de 1920 MPa et une HDT de 100°C. Ses données ASA-CF portent le module de flexion à 3740 MPa et la résistance à la flexion à 72 MPa, mais réduisent l’impact XY à 14.0 kJ/m² et indiquent un impact d’adhérence entre couches en Z de 9.4 kJ/m². Le PPS-CF est un exemple utile orienté stabilité, car les données de Bambu indiquent une résistance à la flexion XY à sec et humide identique, de 142 MPa, ainsi qu’une absorption d’eau très faible ; toutefois, il ne faut pas déduire une résistance au vieillissement extérieur au-delà des affirmations du fournisseur. [13] [14] [15]
Comment imprimer des pièces plus résistantes avec n’importe quel filament
Le choix du matériau ne vous mène qu’une partie du chemin. Les recommandations du NIST pour les essais en fabrication additive indiquent clairement que des variables de procédé telles que l’angle de raster, l’entrefer, la largeur du filament, la hauteur de couche et l’orientation de fabrication peuvent modifier substantiellement la résistance mesurée. Les normes ASTM D638, D790 et D256 sont utiles, car elles rappellent que la résistance est spécifique à un essai, et non une propriété vague tirée d’une page produit. [2] [3] [4] [5]
Réglages d’imprimante et de slicer orientés résistance
- Alignez les cordons avec la direction de la charge.
- Augmentez le nombre de parois et de périmètres avant de compter sur le remplissage.
- Utilisez une température de buse suffisante pour assurer la liaison.
- Réduisez le refroidissement excessif pour les polymères techniques.
- Séchez les matériaux hygroscopiques.
- Utilisez une enceinte ou un chauffage de chambre lorsque nécessaire.
- Préférez des sections liées plus larges pour les pièces porteuses.
Pour les polymères techniques, la température de buse, la température du plateau et la température de chambre importent toutes, car elles influencent la liaison et le contrôle du retrait. L’épaisseur des parois et le pourcentage de remplissage importent également, mais fonctionnent au mieux lorsque le chemin de charge est déjà aligné avec la stratégie d’impression. Les données de pièces imprimées haut de gamme sont souvent liées à des conditions explicites. Le guide Solvay, par exemple, rapporte des données d’essai de classe PEEK dans des conditions telles que 100% de remplissage, 3 coques et une vitesse d’impression de 18 mm/s. Le recuit peut modifier sensiblement les propriétés finales de certains composites ; il doit donc être considéré comme une partie du procédé plutôt que comme une réflexion après coup. Les filaments composites abrasifs nécessitent habituellement des buses trempées, et non des buses souples en laiton. [18] [19] [23]
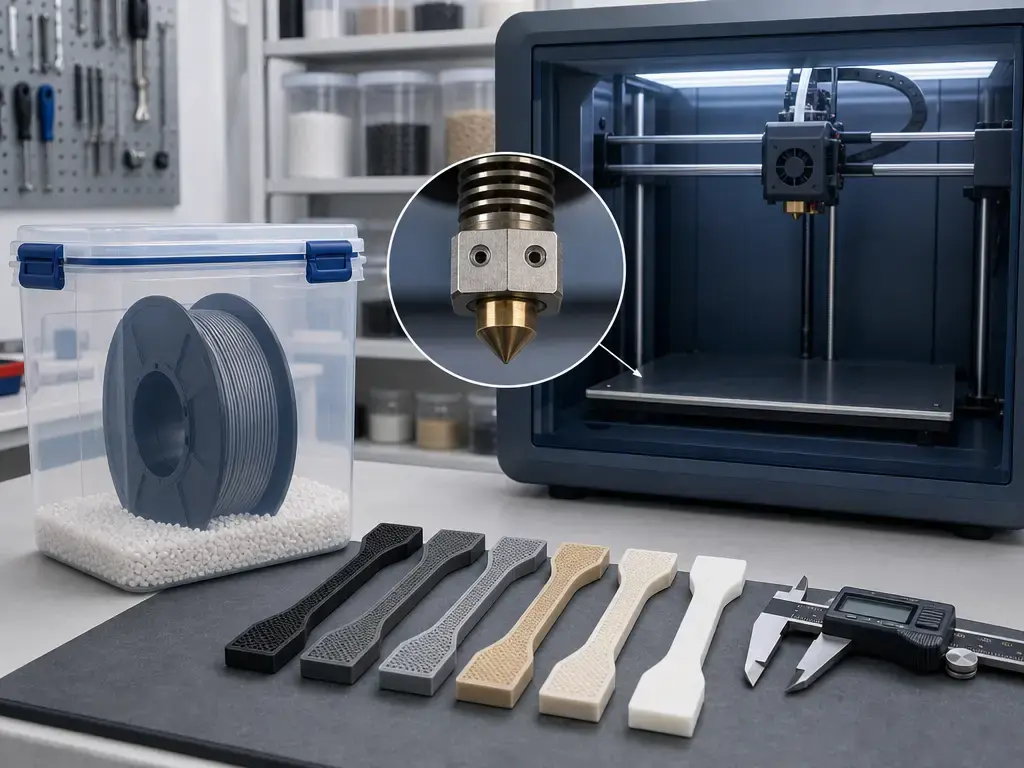
Les éprouvettes sont le moyen le plus sûr de confirmer qu’un matériau et une configuration d’impression supportent réellement la charge prévue. Comparez des éléments comparables, conservez un état de conditionnement constant et ne supposez pas qu’un chiffre spectaculaire de fiche technique subsistera avec une orientation, un nombre de coques, un état d’humidité ou un post-traitement différents. [2] [3] [5]
Applications : où les filaments résistants ont du sens
Les filaments résistants sont pertinents pour les gabarits, montages, équerres, cadres de drones, pièces RC, outillages, boîtiers de protection, supports extérieurs et carters de machines. Le point commun n’est pas un « plastique incassable », mais une pièce qui bénéficie d’une meilleure rigidité, d’une meilleure tolérance aux chocs ou d’une meilleure conservation de forme que les matériaux d’entrée de gamme ne fournissent habituellement. Les pièces de production porteuses nécessitent toujours une validation spécifique à l’application, et les usages critiques pour la sécurité tels que le levage, la pression, la sécurité automobile, l’aérospatiale ou les pièces médicales ne doivent pas être considérés sûrs sans examen par un ingénieur professionnel.
Limites et modes de défaillance
Un mode de défaillance courant des pièces imprimées est la séparation entre couches plutôt que la rupture du polymère massif. Si la charge traverse les lignes de couche, la pièce peut céder bien avant d’atteindre les meilleures valeurs dans le plan indiquées sur une fiche technique. L’avertissement du NIST sur la sensibilité au procédé s’applique directement ici : l’angle de raster et l’orientation de fabrication peuvent dominer le résultat, et l’anisotropie peut donner un excellent résultat dans une direction alors qu’une autre est faible. [5]
L’humidité, le fluage et l’exposition aux UV constituent les limites suivantes. Les matériaux de la famille du nylon sont particulièrement sensibles à la teneur en eau, et les données des fabricants peuvent montrer de grandes différences entre l’état sec et humide. L’ASA constitue une base pratique pour l’extérieur, car la documentation officielle le présente explicitement pour l’exposition aux UV et à la température ; toutefois, même les matériaux orientés extérieur nécessitent une marge de conception lorsqu’ils porteront une charge pendant de longues périodes. L’ASA-CF peut également déplacer l’équilibre vers une rigidité plus élevée et une tolérance aux chocs plus faible que l’ASA standard. [12] [14] [15] [22]
L’usure abrasive des buses constitue une autre limite pratique. Les filaments chargés de carbone, de verre et de kevlar sont agressifs pour les buses ; les buses en laiton s’usent donc rapidement avec les charges abrasives et des buses trempées sont généralement nécessaires. Certains polymères techniques dégagent également des fumées ou odeurs désagréables pendant l’impression ; une ventilation ou l’utilisation pratique d’une enceinte filtrée importe donc. Enfin, ne prenez pas trop littéralement les comparaisons de fiches techniques entre marques. Les marques peuvent employer différentes orientations, différents états de conditionnement, nombres de coques et conditions d’impression ; ainsi, un matériau chargé de CF peut sembler « plus résistant » principalement parce qu’il est beaucoup plus rigide, et non parce qu’il est plus tenace dans toutes les directions. [14] [16] [17] [21] [23]
Recherche actuelle et contexte de marché
Le marché évolue vers les polymères techniques, les filaments composites et un contrôle plus rigoureux des procédés, plutôt que vers un filament universellement le plus résistant. Cette tendance est visible dans les produits en nylon chargé de fibres courtes, dans les nylons CF haute température et les matériaux de classe PPA, ainsi que dans les flux de travail PEEK industriels qui dépendent de fenêtres d’impression explicites. La leçon de conception est simple : le chemin de charge et le contrôle du procédé comptent autant que le nom du matériau. [5] [7] [19] [20]
ASTM F3529 est utile ici, car elle présente l’extrusion de matériau polymère comme un problème de conception et de procédé, et non simplement comme un problème de préréglage de slicer. À un niveau général, cela signifie que les concepteurs doivent réfléchir au trajet de la charge, à l’empilement des couches et à la capacité de la géométrie à supporter la direction d’impression choisie. Cette approche correspond mieux à la pratique actuelle de la fabrication additive que de demander un unique matériau d’impression 3d le plus résistant et d’attendre qu’une réponse convienne à chaque géométrie, imprimante et environnement. [5] [6]
Recommandation finale : choisir le filament d’imprimante 3D le plus résistant pour votre usage
Si vous recherchez le filament d’imprimante 3d le plus résistant pour une pièce réelle, choisissez selon le travail et la catégorie d’imprimante. Pour un choix technique polyvalent accessible, le polycarbonate est souvent la meilleure option non chargée, tandis que le PA-CF ou le PPA-CF est intéressant lorsque la rigidité et la stabilité dimensionnelle importent davantage que l’absorption des chocs. Si la conservation à l’état humide compte dans un composite de la famille du nylon, le PAHT-CF est plus pertinent qu’une appellation générique de « nylon carbone ». Si vous avez besoin de ténacité et de ductilité, le nylon reste la meilleure voie. Pour les pièces extérieures, l’ASA ou l’ASA-CF est la branche pratique, car le comportement aux UV et à la température compte autant que la résistance brute. Pour le travail industriel, les systèmes de classe PEEK, PEKK et PEI, ainsi que les matériaux haute température renforcés de CF, relèvent de leur propre catégorie. [11] [12] [14] [15] [16] [17] [19] [20] [22]
Alors, quel est le filament d’imprimante 3D le plus résistant ? Il n’existe pas de vainqueur universel, seulement le choix le plus résistant pour un cas d’usage, une imprimante et un chemin de charge spécifiques. [5] [6] [17]
FAQ
Quel est le filament d’imprimante 3D le plus résistant ?
Il n’existe pas de vainqueur universel unique. Pour de nombreux utilisateurs de machines de bureau et prosumer, le polycarbonate ou un polymère technique chargé de CF est la réponse pratique, mais le meilleur choix dépend de l’importance accordée à la résistance à la traction, à la rigidité, à la résistance aux chocs, à la chaleur ou à la durabilité extérieure. Les matériaux de classe PEEK, PEKK et PEI relèvent d’une catégorie industrielle distincte. [11] [13] [17] [19]
Quel est le filament d’impression 3D le plus tenace ?
La ténacité désigne l’absorption d’énergie et la résistance à la fissuration, et non seulement une résistance élevée. Le nylon est souvent le choix technique courant le plus tenace, car il est ductile et tolérant à la fatigue en service, bien que l’humidité et la direction des couches importent toujours. Les matériaux très flexibles peuvent aussi être tenaces, mais répondent à un problème de conception différent. [16]
Le filament renforcé de fibre de carbone est-il plus résistant que le nylon ou le polycarbonate ?
Pas toujours. La résistance des filaments renforcés de fibre de carbone se manifeste souvent davantage par une rigidité supérieure et une meilleure stabilité dimensionnelle que par une résistance aux chocs ou un allongement supérieurs. Un matériau à CF courtes peut être plus rigide que le nylon ou le PC, mais cela ne signifie pas qu’il est plus tenace ou meilleur à travers les couches. Le renforcement à fibre continue constitue encore une classe distincte. [8] [10] [21]
Résistance des filaments nylon vs polycarbonate : lequel est meilleur ?
Cela dépend du mode de rupture. Le nylon est généralement meilleur lorsque vous avez besoin de ténacité, de tolérance à la fatigue et de ductilité. Le polycarbonate est généralement meilleur lorsque vous recherchez une pièce technique non chargée plus résistante, avec une meilleure capacité thermique et de meilleures performances en flexion. Le contrôle de l’humidité importe pour le nylon, tandis que le contrôle thermique de l’impression importe davantage pour le PC. [12] [16] [17]
Quel est le filament d’imprimante 3D le plus résistant pour l’extérieur ?
Pour l’extérieur, la résistance aux UV, la résistance thermique, l’absorption d’eau et le fluage comptent autant que la résistance maximale. L’ASA est la base pratique, et l’ASA-CF peut être utile lorsque la rigidité est prioritaire. D’autres polymères techniques peuvent être meilleurs dans certains environnements chauds abrités, mais les affirmations sur le vieillissement climatique doivent être étayées par les données du fournisseur. [14] [15] [22]
Comment l’orientation d’impression et l’angle de raster modifient-ils la résistance mesurée ?
Ils peuvent modifier complètement le mode de rupture. Les pièces sont généralement plus résistantes dans le sens des cordons déposés qu’à travers les lignes de couche ; le même matériau peut donc sembler excellent dans une orientation et faible dans une autre. Le NIST identifie spécifiquement l’angle de raster et l’orientation de fabrication comme des variables majeures de la résistance en extrusion de matériau polymère. [5] [8]
Les PEEK, PEKK et PEI sont-ils réalistes sur une machine prosumer ?
Généralement non. Ces matériaux nécessitent habituellement un contrôle bien plus strict de la température de buse, de la température du plateau, des conditions de chambre, du séchage et de la vitesse d’impression que ne le permettent les machines de bureau courantes. Leurs valeurs publiées pour les pièces imprimées doivent être lues dans ce contexte industriel, et non comme des améliorations de bureau prêtes à l’emploi. [19]
Sources
-
ISO/ASTM 52900:2021. Vocabulaire de la fabrication additive. https://www.iso.org/obp/ui#iso:std:iso-astm:52900:ed-2:v1:en
-
ASTM D638-22. Méthode d’essai standard pour les propriétés de traction des plastiques. https://store.astm.org/d0638-22.html
-
ASTM D790-25. Méthodes d’essai standard pour les propriétés de flexion des plastiques non renforcés et renforcés et des matériaux isolants électriques. https://store.astm.org/d0790-25.html
-
ASTM D256-26. Méthodes d’essai standard pour déterminer la résistance au choc Izod au pendule des plastiques. https://store.astm.org/d0256-26.html
-
NIST IR 8059. Normes d’essai des matériaux pour la fabrication additive de matériaux polymères : état de l’art et applicabilité des normes. https://www.nist.gov/publications/materials-testing-standards-additive-manufacturing-polymer-materials-state-art-and-0
-
ASTM F3529-21. Guide pour la conception en fabrication additive par extrusion de matériau de polymères. https://store.astm.org/f3529-21.html
-
Page matériau Stratasys Nylon 12CF. https://www.stratasys.com/en/materials/materials-catalog/fdm-materials/nylon-12cf
-
Fiche technique Stratasys Nylon 12CF. https://www.stratasys.com/siteassets/materials/materials-catalog/fdm-materials/nylon-12cf/material.datasheet-fdm-nylon-12cf.pdf?v=490354
-
Fiche technique des composites Markforged v4.0. https://web-objects.markforged.com/craft/materials/Markforged-Composite-Datasheet-V4.0.pdf
-
Page matériau Markforged Continuous Carbon Fiber. https://markforged.com/materials/continuous-fibers/continuous-carbon-fiber
-
Page produit Bambu Lab PPA-CF. https://us.store.bambulab.com/products/ppa-cf
-
Page produit Bambu Lab PAHT-CF. https://us.store.bambulab.com/en/products/paht-cf?id=41009510711432
-
Page produit Bambu Lab PPS-CF. https://us.store.bambulab.com/products/pps-cf/
-
Page produit Bambu Lab ASA. https://us.store.bambulab.com/products/asa-filament
-
Page produit Bambu Lab ASA-CF. https://us.store.bambulab.com/products/asa-cf
-
UltiMaker Nylon TDS v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/NYLON/Ultimaker-Nylon-TDS-v5.00.pdf
-
UltiMaker PC TDS v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PC/Ultimaker-PC-TRS-TDS-v5.00.pdf
-
UltiMaker Nylon CF Slide TDS v1.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/NYLON-CF/Nylon_CF_Slide-TDS-English-v1.00.pdf
-
Guide de traitement des filaments de fabrication additive Solvay v1.1. https://www.solvay.com/sites/g/files/srpend616/files/2018-11/Additive-Manufacturing-Filaments-Processing-Guide_EN-v1.1_0.pdf
-
Page produit 3DXTECH CarbonX HTN+CF. https://www.3dxtech.com/products/carbonx-htn-cf
-
Article 3DXTECH sur la géométrie du renforcement. https://www.3dxtech.com/blogs/featured/the-role-of-reinforcement-geometry-in-boosting-3d-printed-part-performance
-
Guide Prusa ASA. https://help.prusa3d.com/article/asa_1809
-
Guide Prusa des matériaux composites. https://help.prusa3d.com/article/composite-materials-filled-with-carbon-kevlar-or-glass_167387