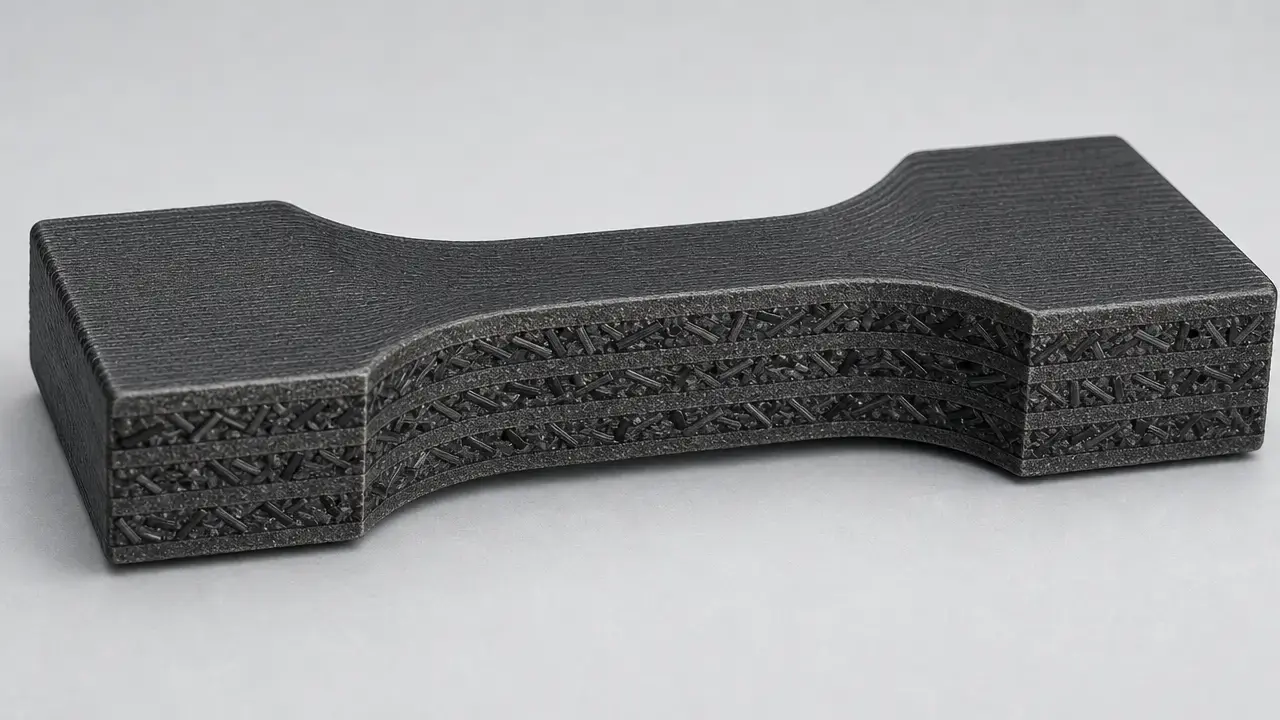

Zusammenfassung: Welches ist das festeste 3D-Druckfilament?
Das festeste 3D-Druckfilament ist kein einzelnes Material. Bei der Materialextrusion hängt die Antwort von der gemeinten Eigenschaft und der Druckweise ab, denn die Festigkeit gedruckter Teile reagiert stark auf den Prozess. ISO/ASTM 52900 definiert Materialextrusion als additives Fertigungsverfahren, bei dem Material gezielt durch eine Düse oder Öffnung abgegeben wird. Laut NIST können Rasterwinkel, Luftspalt, Strangbreite, Schichthöhe und Bauorientierung das Ergebnis verändern. [1] [5]
Für den Desktopbereich ist Polycarbonat eine feste ungefüllte Option, Nylon eine zähe und dehnbare Option. CF-gefüllte technische Filamente tauschen häufig etwas Zähigkeit gegen höhere Steifigkeit und bessere Formkontrolle. Herstellerdaten zu PPA-CF, PAHT-CF, PPS-CF, ASA und PC zeigen, dass sich die beste Wahl je nach Kennzahl ändert: Steifigkeit, Wärmebeständigkeit, Feuchtestabilität, UV-Belastung oder schlicht zuverlässige Verarbeitbarkeit auf der Maschine. PEEK, PEKK und Werkstoffe der PEI-Klasse gehören in eine eigene industrielle Kategorie. [11] [12] [13] [14] [16] [17] [19]
Beste Wahl nach Kennzahl
- Höchste Steifigkeit: CF-verstärkte technische Polymere, besonders Materialien der PPA-CF- oder PPS-CF-Klasse. [11] [13]
- Feste ungefüllte Option: Polycarbonat. [17]
- Zähe, ermüdungstolerante Option: Nylon. [16]
- Option für draußen: ASA oder ASA-CF, je nachdem, ob Schlagbeanspruchung oder Steifigkeit wichtiger ist. [14] [15] [22]
- Industrielle Option: Hochtemperatursysteme der PEEK-, PEKK- und PEI-Klassen, einschließlich CF-verstärkter Varianten. [19]
Historischer Hintergrund: Von Prototypenkunststoffen zu technischen Filamenten
Für einen einzelnen Wendepunkt der Filamententwicklung wurde keine verlässliche Chronologie gefunden. Die übergeordnete Veränderung ist jedoch klar: Die Materialextrusion entwickelte sich von prototypenorientierten Thermoplasten zu technischen Polymeren, Kurzfaserverbundwerkstoffen und stärker kontrollierten Industriesystemen. Das entspricht der zentralen Lehre aus ISO/ASTM 52900 und den NIST-Hinweisen: Der Prozess zählt ebenso wie das Polymer. Die Suche nach dem festesten 3D-Druckmaterial ist somit eine Suche nach der besten Kombination aus Material und Prozess für eine konkrete Last, Temperatur und Druckkonfiguration. Aktuelle Beispiele reichen von Nylon mit geschnittenen Kohlenstofffasern bis zu PEEK-Bauteilen, deren Werte unter eng definierten Bedingungen ermittelt werden. [1] [5] [7] [19]
Warum „am festesten“ nicht nur eine Eigenschaft meint
„Am festesten“ kann Unterschiedliches bedeuten. Ein Filament kann hohe Zugfestigkeit, Biegefestigkeit, Schlagzähigkeit oder Steifigkeit besitzen; diese Eigenschaften steigen nicht immer gemeinsam. Zugfestigkeit beschreibt den Widerstand gegen Zug, Biegefestigkeit gegen Biegung und Schlagzähigkeit gegen einen plötzlichen Schlag. Steifigkeit beziehungsweise Elastizitätsmodul beschreibt den Widerstand gegen elastische Verformung. Zähigkeit bezeichnet die Energieaufnahme vor dem Versagen, Schichthaftung die Verbindung zwischen abgelegten Bahnen und Schichten. Ermüdungsbeständigkeit beschreibt das Überstehen wiederholter Belastungen, das Wärmeformverhalten die Formhaltung bei steigender Temperatur. [2] [3] [4]
| Kennzahl | Was gemessen wird | Warum sie wichtig ist | Norm / üblicher Prüfkontext |
|---|---|---|---|
| Zugfestigkeit | Widerstand gegen Auseinanderziehen | Hilft einzuschätzen, wie Zugstangen, Halterungen oder Bänder unter geradem Zug versagen können | ASTM D638 für verstärkte und unverstärkte Kunststoffe bis 14 mm Dicke. [2] |
| Biegefestigkeit | Widerstand gegen Biegung | Nützlich für Balken, Arme, Clips und überwiegend schalenförmige Teile | ASTM D790, bei einigen Materialien mit der Einschränkung einer Dehnungsgrenze von 5.0%. [3] |
| Schlagzähigkeit | Widerstand gegen plötzliche Schläge beziehungsweise Kerbempfindlichkeit | Wichtig bei Stürzen, Stößen und schlagartigen Ereignissen | ASTM D256, ein Pendelschlagversuch, der die zum Brechen einer Probe mit einem Pendelschlag benötigte Energie misst. [4] |
| Steifigkeit / Modul | Widerstand gegen elastische Durchbiegung | Hilft Bauteilen, unter Last ihre Form zu halten | Häufig in Herstellerdatenblättern und technischen Leitfäden angegeben. [3] [5] |
Die Grenzen der ASTM-Verfahren sind wichtig, weil sie die Bedeutung einer Zahl abstecken. ASTM D638 erfasst Zugeigenschaften in einem definierten Probenbereich. ASTM D790 kann bei duktilen Materialien schwierig zu interpretieren sein, die innerhalb der Dehnungsgrenze weder brechen noch fließen. ASTM D256 ist ein Pendelschlagversuch und kein vollständiges Maß realer Haltbarkeit. Bei gedruckten Polymeren erzählt das Prüfergebnis nur einen Teil der Geschichte: Orientierung und Druckparameter können die Versagensart dominieren. [2] [3] [4] [5]
Grundlagen der Materialextrusion: Warum gedruckte Teile anisotrop sind
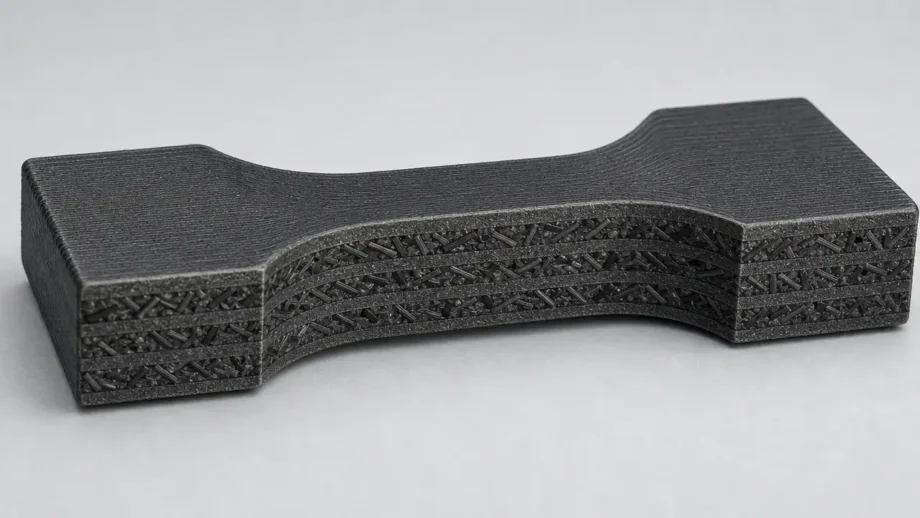
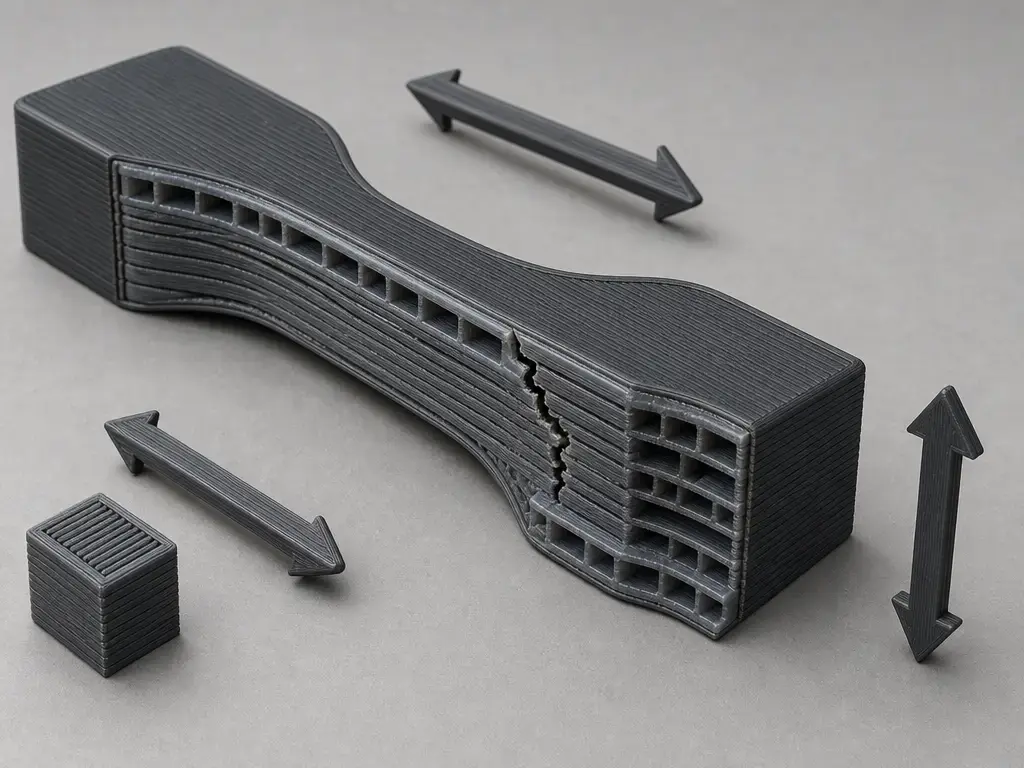
Bei der Materialextrusion, im Hobby- und semiprofessionellen Bereich häufig FFF oder FDM genannt, werden Bahnen geschmolzenen Polymers nacheinander abgelegt und verbinden sich beim Abkühlen. Dadurch sind gedruckte Teile anisotrop: Ihre Eigenschaften können entlang der Bahnen, quer dazu und durch die Schichten hindurch variieren. Ein günstig orientiertes Teil kann in einer Achse deutlich fester sein als in einer anderen, obwohl dieselbe Filamentspule verwendet wird. Das festeste Filament auf dem Papier ergibt deshalb nicht automatisch das festeste Bauteil auf der Bauplatte. [1] [5]
Orientierung, Rasterrichtung, Wandstärke, Füllgrad und Porengehalt prägen das fertige Teil. Mehr Wände sind oft wichtiger als extrem hoher Infill, besonders bei Biegung oder schalenbetonter Geometrie, da die äußeren Konturen einen großen Lastanteil tragen. Diffusion zwischen den Schichten und Düsentemperatur beeinflussen die Verbindung. Kühlung, Feuchtigkeit und Einhausungsbedingungen können über einen sauberen Lastpfad oder einen schwachen Bruch entlang der Schichten entscheiden. Praktisch ist Bauteilfestigkeit eine Frage von Material und Prozess, keine einfache Rangliste von Spulen. [5]
Die festesten 3D-Druckfilamente nach Materialfamilie
Sinnvoll ist der Vergleich nach Materialfamilie und relevanter Festigkeitsart statt einer universellen Bestenliste. Polycarbonat ist häufig die festeste zugängliche ungefüllte Desktop- oder semiprofessionelle Wahl, wenn Wärme sowie Zug- oder Biegeeigenschaften zählen. Nylon ist meist zäher und verzeiht mehr, wenn Duktilität und Ermüdungstoleranz wichtiger sind. PA-CF, PPA-CF und verwandte CF-gefüllte technische Polymere setzen vor allem auf Steifigkeit. ASA und ASA-CF werden bei Witterung relevant. Industrielle Hochtemperaturpolymere bilden eine eigene Klasse, weil sie engere Prozesskontrolle und oft eine völlig andere Druckerklasse erfordern. [11] [13] [16] [17] [19] [20] [22]
| Materialfamilie | Relevante Festigkeitsstärke | Hauptschwäche | Typische Druckerklasse |
|---|---|---|---|
| Polycarbonat | Feste ungefüllte Option für Zug und Biegung | Verzug und erforderliche Einhausung | Leistungsfähiger Desktop- / semiprofessioneller Drucker |
| Nylon / PA | Zähigkeit und Ermüdungstoleranz | Feuchtigkeitsempfindlichkeit und schwächere Z-Eigenschaften | Semiprofessioneller oder geschlossener Desktopdrucker |
| PA-CF / PPA-CF | Hohe Steifigkeit und bessere Formhaltung unter Last | Mögliche Einbußen bei Schlagtoleranz und Robustheit in Z-Richtung | Geschlossener semiprofessioneller / technischer Desktopdrucker |
| ASA / ASA-CF | Witterungsbeständigkeit mit nutzbarer mechanischer Festigkeit | ASA-CF tauscht Schlagzähigkeit gegen Steifigkeit | Geschlossener Desktopdrucker |
| Industrielle Hochtemperaturpolymere (PEEK / PEKK / PEI-Familie) | Wärme- und Chemikalienbeständigkeit sowie leistungsfähige gedruckte Bauteile | Anspruchsvolle Hardware und enges Prozessfenster | Industrielles Hochtemperatursystem |
Herstellerdaten verdeutlichen die getrennten Kategorien. UltiMaker nennt für Polycarbonat 68.8 MPa Zugspannung an der Streckgrenze in XY und 109.7 MPa Biegefestigkeit in XY. Nylon überzeugt dagegen weniger durch Spitzensteifigkeit als durch Duktilität und Dehnung. Bambu Labs PPA-CF-Seite liefert ein steifigkeitsorientiertes Beispiel mit 9860 MPa Biegemodul und 208 MPa Biegefestigkeit bei trockenen XY-Prüfungen. PPS-CF erweitert die Bedeutung von „am festesten“ erneut: Trockene und feuchte XY-Biegefestigkeit werden beide mit 142 MPa angegeben, die HDT mit 264°C und die Wasseraufnahme bei Sättigung mit 0.05%. [17] [16] [11] [13]
Kandidaten für Desktop- und semiprofessionelle Drucker
Für eine leistungsfähige Desktopmaschine beginnt die engere Wahl meist mit Polycarbonat, Nylon, PA-CF oder PPA-CF und bei Außeneinsatz mit ASA oder ASA-CF. Im praktischen Festigkeitsvergleich Nylon gegen Polycarbonat ist PC die bessere ungefüllte Wahl für ein festeres, temperaturbelastbareres Teil. Nylon passt besser, wenn Zähigkeit und Duktilität zählen. PAHT-CF und PPA-CF werden attraktiv, wenn Steifigkeit, Maßstabilität und Festigkeitserhalt bei Feuchte wichtiger sind als Stoßaufnahme. PPS-CF geht bei Wärme- und Feuchtestabilität weiter, stellt aber auch höhere Anforderungen an den Drucker. [11] [12] [13] [16] [17] [21] [22]
Industrielle Grenze: Hochtemperaturpolymere und Endlosfasern
Endlosfasersysteme bilden eine andere Klasse als gewöhnliche Filamentdrucke. Markforged beschreibt eine Architektur mit zwei Extrusionswegen: Endlosfasern werden in ein Verbund-Basismaterial eingelegt, statt eine Kurzfaserspule durch eine einzelne Düse zu verarbeiten. Herstellerdaten nennen für Prüfplatten mit Endlos-Kohlenstofffasern 540 MPa Biegefestigkeit und 60 GPa Zugmodul. Auch Solvays Beispiele für PEEK AM und PEEK AM CF gehören zu einem industriellen Bereich mit ausdrücklich festgelegten Druckbedingungen, nicht in eine gewöhnliche Desktop-Filamentrangliste. Diese Systeme sollten nicht unmittelbar mit Kurzfaser- oder ungefüllten Einmaterialdrucken verglichen werden. [9] [10] [19]
Festigkeit kohlenstofffaserverstärkter Filamente: Was sich tatsächlich verbessert
Bei kohlenstofffaserverstärkten Filamenten geht es meist stärker um Steifigkeit, Maßstabilität und weniger Kriechen als um einen allgemeinen Gewinn bei jeder Festigkeitskennzahl. Ein klares Kurzfaserbeispiel ist Stratasys Nylon 12CF: Laut Hersteller enthält es 35% Gewichtsanteil geschnittene Kohlenstofffasern in einer Nylon-12-Matrix. Kurzfasern verbessern Steifigkeit und Maßstabilität häufig verlässlicher als Schlagzähigkeit oder Z-Festigkeit. Das Datenblatt zu Nylon 12CF zeigt warum: Bruchfestigkeit 83.5 MPa in XZ, aber 32.7 MPa in ZX; Biegefestigkeit 153 MPa in XZ, aber 62.4 MPa in ZX; Kerbschlagzähigkeit 106 J/m in XZ, aber 24 J/m in ZX. Ein separates Herstellerbeispiel von 3DXTECH verdeutlicht dasselbe anders: Beim Vergleich PC gegen PC+CF steigt die Zugfestigkeit von 62 MPa auf 73 MPa, der Zugmodul aber von 2410 MPa auf 6980 MPa. Das ist vor allem ein Steifigkeitsgewinn, kein allgemeiner Sieg bei der Zähigkeit. [7] [8] [21]
Die Daten zeigen auch, warum Kurz- und Endlosfasern getrennt bleiben müssen. Markforged nennt für Onyx, ein mit Mikro-Kohlenstofffasern gefülltes Nylon-Basismaterial, 37 MPa Zugspannung beim Bruch, 71 MPa Biegefestigkeit und 330 J/m Izod-Kerbschlagzähigkeit. Das macht es nützlich und schlagbelastbar, aber nicht zur höchsten Zugfestigkeitsoption. Endlos-Kohlenstofffasern bilden dagegen eine grundsätzlich andere Verstärkungsarchitektur: Lange Fasern werden über ein separates System innerhalb der Schicht eingelegt. Abrasive Füllstoffe betreffen außerdem die Hardware. Offizielle Hinweise zu Verbundmaterialien empfehlen gehärtete Düsen für kohlenstoff-, glas- und kevlargefüllte Filamente. [9] [10] [23]
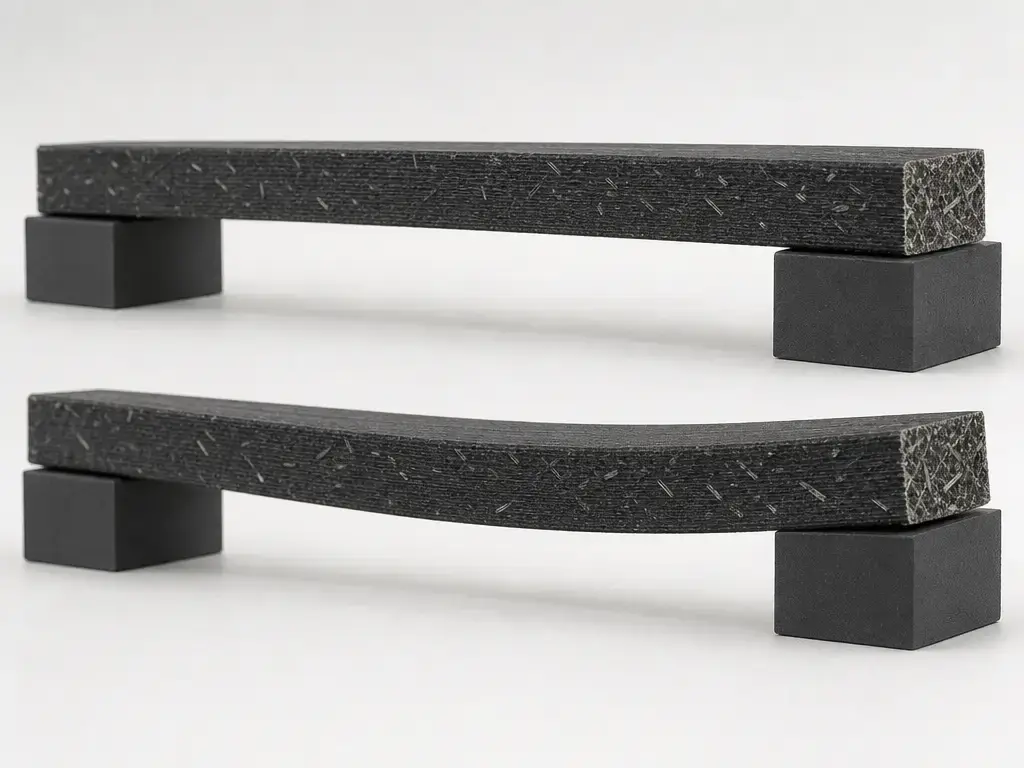
Festigkeit von Nylon- und Polycarbonatfilament
Beim Vergleich Nylon gegen Polycarbonat gilt vereinfacht: Nylon ist meist der zähere, ermüdungstolerantere Weg, Polycarbonat der festere ungefüllte. UltiMakers Nylondaten erklären den praktischen Reiz: Die Zugspannung beim Bruch beträgt 40.4 MPa in XY und 42.3 MPa in YZ, die Bruchdehnung mehr als 120% in XY und mehr als 130% in YZ. Die Schichten begrenzen jedoch weiterhin: In Z fallen die Bruchspannung auf 23.0 MPa und die Bruchdehnung auf 1.7%. Feuchtekontrolle ist wichtig. Herstellervergleiche zwischen PAHT-CF und gewöhnlichem PA-CF zeigen, wie stark sich der Eigenschaftserhalt im feuchten Zustand innerhalb der Nylonverbundwerkstoffe unterscheiden kann. [12] [16]
Polycarbonat ist dagegen meist die bessere ungefüllte Wahl, wenn das Teil bei Wärme und Biegung seine Form halten muss. UltiMaker nennt für PC Zugspannungen an der Streckgrenze von 68.8 MPa in XY und 73.23 MPa in YZ, Bruchspannungen von 59.3 MPa in XY und 34.5 MPa in Z sowie Biegefestigkeiten von 109.7 MPa in XY und 85.8 MPa in Z. PC verlangt gewöhnlich bessere Temperaturkontrolle und neigt stärker zum Verzug als einfachere Materialien. Eine Einhausung gehört deshalb häufig zur Festigkeitsfrage. CF-gefüllte Varianten können die Steifigkeit erhöhen, was aber kein allgemeiner Zähigkeitsgewinn ist. [17] [21]
Das festeste 3D-Druckfilament für draußen
Das festeste Filament für den Außeneinsatz ist nicht einfach das mit der höchsten Zugfestigkeitszahl. UV- und Wärmebeständigkeit, Wasseraufnahme und Kriechen zählen ebenso wie Spitzenfestigkeit. Prusa beschreibt ASA wegen seiner UV- und Temperaturbeständigkeit als außenbereichstauglich und nennt bis zu 93°C Temperaturbeständigkeit. [22]
ASA-CF kann die Steifigkeit erhöhen, verändert aber den Kompromiss. Bambu Labs ASA-Daten nennen 41.0 kJ/m² Schlagzähigkeit, 65 MPa Biegefestigkeit, 1920 MPa Biegemodul und 100°C HDT. Bei ASA-CF steigen Biegemodul auf 3740 MPa und Biegefestigkeit auf 72 MPa, während die XY-Schlagzähigkeit auf 14.0 kJ/m² sinkt. Für die Schichthaftung bei Schlagbeanspruchung in Z werden 9.4 kJ/m² genannt. PPS-CF ist ein stabilitätsorientiertes Beispiel: Bambu gibt trockene und feuchte XY-Biegefestigkeit identisch mit 142 MPa an, bei sehr geringer Wasseraufnahme. Eine darüber hinausgehende Witterungsbeständigkeit darf aber nicht ohne entsprechende Lieferantenaussagen angenommen werden. [13] [14] [15]
Mit jedem Filament festere Bauteile drucken
Die Materialwahl ist nur ein Teil der Aufgabe. NISTs Hinweise zur Prüfung additiver Fertigung zeigen, dass Prozessvariablen wie Rasterwinkel, Luftspalt, Strangbreite, Schichthöhe und Bauorientierung gemessene Festigkeit erheblich verändern können. ASTM D638, D790 und D256 erinnern daran, dass Festigkeit prüfspezifisch ist und keine vage Eigenschaft aus einer Produktseite. [2] [3] [4] [5]
Festigkeitsorientierte Slicer- und Druckereinstellungen
- Bahnen entlang der Lastrichtung ausrichten.
- Zuerst Wand- und Konturanzahl erhöhen, statt allein auf Infill zu setzen.
- Ausreichende Düsentemperatur für gute Verbindung verwenden.
- Übermäßige Kühlung technischer Polymere reduzieren.
- Hygroskopische Materialien trocknen.
- Bei Bedarf Einhausung oder Bauraumheizung nutzen.
- Bei tragenden Teilen größere verbundene Querschnitte bevorzugen.
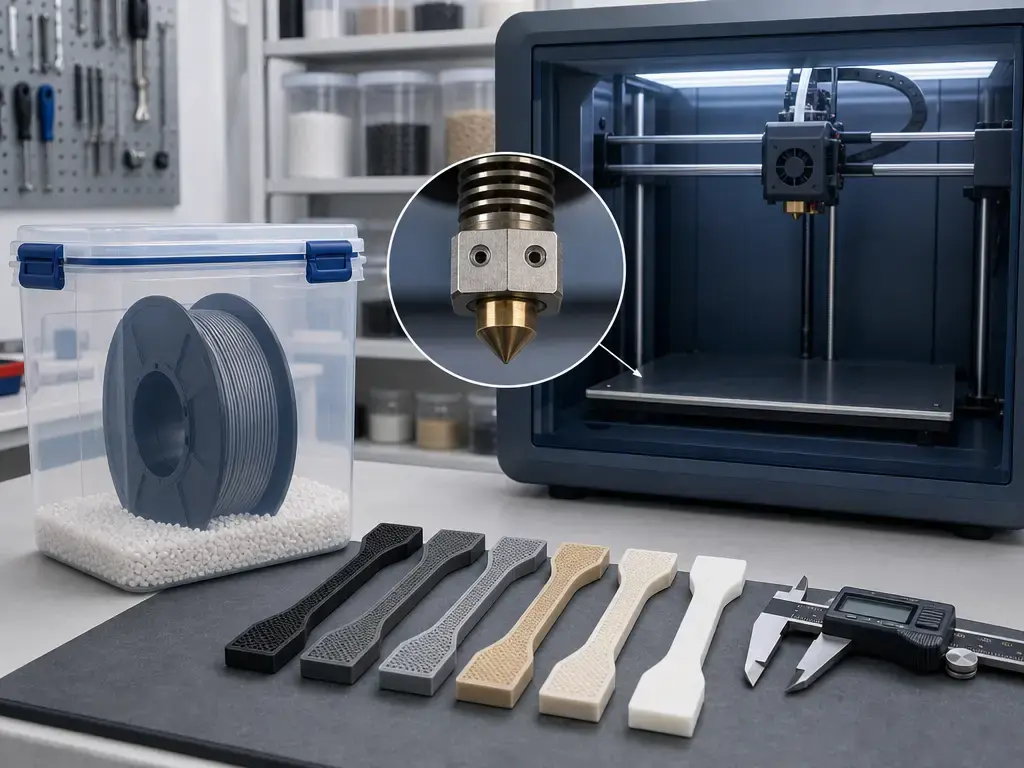
Bei technischen Polymeren zählen Düsen-, Bett- und Bauraumtemperatur gemeinsam, weil sie Verbindung und Schrumpfung beeinflussen. Auch Wandstärke und Füllgrad sind wichtig, wirken aber am besten, wenn Lastpfad und Druckstrategie bereits zusammenpassen. Leistungsdaten hochwertiger Druckteile sind häufig an konkrete Bedingungen gebunden. Solvays Leitfaden nennt für Prüfungen der PEEK-Klasse beispielsweise 100% Infill, 3 Konturen und 18 mm/s Druckgeschwindigkeit. Tempern kann die endgültigen Eigenschaften mancher Verbundwerkstoffe erheblich verändern und sollte als Prozessschritt eingeplant werden. Abrasive Verbundfilamente benötigen gewöhnlich gehärtete statt weicher Messingdüsen. [18] [19] [23]
Prüfproben sind der sicherste Weg, um zu bestätigen, dass Material und Druckkonfiguration die vorgesehene Last tatsächlich tragen. Vergleichen Sie Gleiches mit Gleichem, halten Sie den Konditionierungszustand konstant und erwarten Sie nicht, dass ein spektakulärer Datenblattwert bei anderer Orientierung, Wandanzahl, Feuchte oder Nachbehandlung erhalten bleibt. [2] [3] [5]
Anwendungen: Wo feste Filamente sinnvoll sind
Feste Filamente sind bei Lehren, Vorrichtungen, Halterungen, Drohnenrahmen, RC-Teilen, Werkzeugen, Schutzgehäusen, Außenhalterungen und Maschinenschutz sinnvoll. Gemeinsam ist ihnen nicht „unzerbrechlicher Kunststoff“, sondern der Nutzen höherer Steifigkeit, besserer Schlagtoleranz oder Formhaltung als bei üblichen Einstiegsmaterialien. Tragende Produktionsteile benötigen weiterhin anwendungsspezifische Validierung. Sicherheitskritische Anwendungen wie Heben, Druckbelastung, Fahrzeugsicherheit, Luft- und Raumfahrt oder medizinische Teile dürfen ohne fachkundige technische Prüfung nicht als sicher gelten.
Grenzen und Versagensarten
Gedruckte Teile versagen häufig durch Aufspalten der Schichten statt durch Bruch des massiven Polymers. Verläuft die Last quer zu den Schichtlinien, kann das Teil lange vor den besten in der Schichtebene gemessenen Datenblattwerten brechen. NISTs Warnung vor Prozessempfindlichkeit gilt hier unmittelbar: Rasterwinkel und Bauorientierung können das Ergebnis dominieren. Anisotropie kann eine Richtung hervorragend und eine andere schwach erscheinen lassen. [5]
Weitere Grenzen sind Feuchtigkeit, Kriechen und UV-Exposition. Nylonfamilien reagieren besonders auf Wassergehalt; Herstellerdaten können große Unterschiede zwischen trockenem und feuchtem Zustand zeigen. ASA ist eine praktische Ausgangswahl für draußen, weil offizielle Dokumentation UV- und Temperaturbelastung ausdrücklich adressiert. Doch auch Außenmaterialien benötigen konstruktive Reserven, wenn sie langfristig Last tragen. ASA-CF kann das Verhältnis gegenüber reinem ASA außerdem zu höherer Steifigkeit und geringerer Schlagtoleranz verschieben. [12] [14] [15] [22]
Abrasiver Düsenverschleiß ist eine weitere praktische Grenze. Kohlenstoff-, glas- und kevlargefüllte Filamente greifen Düsen stark an. Messing verschleißt dabei schnell; meist sind gehärtete Düsen nötig. Einige technische Polymere setzen beim Druck auch unangenehme Dämpfe oder Gerüche frei, weshalb Belüftung oder eine gefilterte Einhausung praktisch wichtig sind. Vergleichen Sie Datenblätter verschiedener Marken außerdem nicht zu wörtlich. Orientierung, Konditionierung, Wandanzahl und Druckbedingungen können variieren. Ein CF-Material wirkt möglicherweise hauptsächlich deshalb „fester“, weil es viel steifer ist, nicht weil es in jeder Richtung zäher wäre. [14] [16] [17] [21] [23]
Aktueller Forschungs- und Marktkontext
Der Markt entwickelt sich in Richtung technischer Polymere, Verbundfilamente und engerer Prozesskontrolle, nicht eines universell festesten Filaments. Sichtbar wird das bei Kurzfaser-Nylon, Hochtemperatur-CF-Nylons, PPA-Materialien und industriellen PEEK-Abläufen mit ausdrücklich definierten Druckfenstern. Die konstruktive Lehre: Lastpfad und Prozesskontrolle zählen ebenso wie der Materialname. [5] [7] [19] [20]
ASTM F3529 hilft bei dieser Einordnung, denn sie behandelt Polymer-Materialextrusion als Konstruktions- und Prozessaufgabe, nicht nur als Wahl einer Slicer-Voreinstellung. Grundsätzlich sollten Konstrukteure berücksichtigen, wie Lasten durch das Teil laufen, wie Schichten gestapelt sind und ob die Geometrie zur gewählten Druckrichtung passt. Das entspricht heutiger AM-Praxis besser als die Erwartung, ein einziges festestes Material passe zu jeder Geometrie, jedem Drucker und jeder Umgebung. [5] [6]
Empfehlung: Das festeste Filament für Ihren Einsatz auswählen
Wählen Sie das festeste Filament für ein reales Bauteil nach Aufgabe und Druckerklasse. Als zugängliche technische Allroundwahl ist Polycarbonat häufig die beste ungefüllte Option. PA-CF oder PPA-CF werden attraktiv, wenn Steifigkeit und Maßstabilität wichtiger sind als Stoßaufnahme. Wenn bei einem Nylonverbund der Eigenschaftserhalt im feuchten Zustand zählt, ist PAHT-CF aussagekräftiger als die allgemeine Bezeichnung „Carbon-Nylon“. Für Zähigkeit und Duktilität bleibt Nylon die bessere Richtung. Für Außenteile sind ASA oder ASA-CF praktisch, weil UV- und Temperaturverhalten ebenso zählen wie reine Festigkeit. Industrielle PEEK-, PEKK- und PEI-Systeme sowie CF-verstärkte Hochtemperaturmaterialien gehören in eine eigene Kategorie. [11] [12] [14] [15] [16] [17] [19] [20] [22]
Welches ist also das festeste 3D-Druckfilament? Einen universellen Sieger gibt es nicht, sondern die jeweils festeste Wahl für einen bestimmten Einsatz, Drucker und Lastpfad. [5] [6] [17]
Häufige Fragen
Welches ist das festeste 3D-Druckfilament?
Einen allgemeingültigen Sieger gibt es nicht. Für viele Desktop- und semiprofessionelle Anwender lautet die praktische Antwort Polycarbonat oder ein CF-gefülltes technisches Polymer. Entscheidend ist jedoch, ob Zugfestigkeit, Steifigkeit, Schlagzähigkeit, Wärme oder Haltbarkeit draußen am wichtigsten sind. PEEK, PEKK und Materialien der PEI-Klasse gehören in eine separate industrielle Kategorie. [11] [13] [17] [19]
Welches 3D-Druckfilament ist am zähesten?
Zähigkeit bedeutet Energieaufnahme und Risswiderstand, nicht nur hohe Festigkeit. Nylon ist häufig die zäheste verbreitete technische Wahl, da es im Einsatz duktil und ermüdungstolerant ist. Feuchte und Schichtrichtung bleiben aber relevant. Auch sehr flexible Materialien können zäh sein, lösen jedoch eine andere Konstruktionsaufgabe. [16]
Ist kohlenstofffaserverstärktes Filament fester als Nylon oder Polycarbonat?
Nicht immer. Der Vorteil kohlenstofffaserverstärkter Filamente zeigt sich häufig stärker in Steifigkeit und Maßstabilität als in Schlagzähigkeit oder Dehnung. Kurzfaser-CF-Material kann steifer als Nylon oder PC sein, ohne zäher oder über die Schichten hinweg besser zu sein. Endlosfaserverstärkung bildet wiederum eine separate Klasse. [8] [10] [21]
Nylon oder Polycarbonat: Welches Filament ist fester?
Das hängt von der Versagensart ab. Nylon ist meist besser bei Zähigkeit, Ermüdungstoleranz und Duktilität. Polycarbonat passt eher zu einem festeren ungefüllten technischen Teil mit höherer Wärmebelastbarkeit und besseren Biegeeigenschaften. Für Nylon zählt besonders Feuchtekontrolle, für PC stärker die Temperaturführung beim Druck. [12] [16] [17]
Welches ist das festeste 3D-Druckfilament für draußen?
Für draußen zählen UV- und Wärmebeständigkeit, Wasseraufnahme und Kriechen ebenso wie Spitzenfestigkeit. ASA ist die praktische Basis; ASA-CF kann bei vorrangiger Steifigkeit sinnvoll sein. Andere technische Polymere eignen sich möglicherweise besser für manche geschützte heiße Umgebungen. Witterungsaussagen sollten aber durch Lieferantendaten belegt sein. [14] [15] [22]
Wie verändern Druckorientierung und Rasterwinkel die gemessene Festigkeit?
Sie können die Versagensart vollständig verändern. Teile sind entlang abgelegter Bahnen gewöhnlich fester als quer durch die Schichten. Dasselbe Material kann daher in einer Orientierung hervorragend und in einer anderen schwach sein. NIST nennt Rasterwinkel und Bauorientierung ausdrücklich als wichtige Festigkeitsvariablen bei der Polymer-Materialextrusion. [5] [8]
Sind PEEK, PEKK und PEI auf einem semiprofessionellen Drucker realistisch?
Meist nicht. Diese Materialien brauchen gewöhnlich wesentlich engere Kontrolle über Düsen- und Betttemperatur, Bauraumbedingungen, Trocknung und Druckgeschwindigkeit, als übliche Desktopgeräte bieten. Ihre veröffentlichten Bauteilwerte sind im industriellen Kontext zu lesen, nicht als unkomplizierte Desktop-Aufrüstung. [19]
Quellen
-
ISO/ASTM 52900:2021. Terminologie der additiven Fertigung. https://www.iso.org/obp/ui#iso:std:iso-astm:52900:ed-2:v1:en
-
ASTM D638-22. Standardprüfverfahren für Zugeigenschaften von Kunststoffen. https://store.astm.org/d0638-22.html
-
ASTM D790-25. Standardprüfverfahren für Biegeeigenschaften unverstärkter und verstärkter Kunststoffe sowie elektrischer Isolierstoffe. https://store.astm.org/d0790-25.html
-
ASTM D256-26. Standardprüfverfahren zur Bestimmung der Izod-Pendelschlagzähigkeit von Kunststoffen. https://store.astm.org/d0256-26.html
-
NIST IR 8059. Materialprüfnormen für die additive Fertigung von Polymeren: Stand der Technik und Anwendbarkeit der Normen. https://www.nist.gov/publications/materials-testing-standards-additive-manufacturing-polymer-materials-state-art-and-0
-
ASTM F3529-21. Leitfaden zur Konstruktion für additive Fertigung durch Materialextrusion von Polymeren. https://store.astm.org/f3529-21.html
-
Stratasys Nylon 12CF: Materialseite. https://www.stratasys.com/en/materials/materials-catalog/fdm-materials/nylon-12cf
-
Stratasys Nylon 12CF: Datenblatt. https://www.stratasys.com/siteassets/materials/materials-catalog/fdm-materials/nylon-12cf/material.datasheet-fdm-nylon-12cf.pdf?v=490354
-
Markforged: Verbundwerkstoff-Datenblatt v4.0. https://web-objects.markforged.com/craft/materials/Markforged-Composite-Datasheet-V4.0.pdf
-
Markforged: Materialseite zu Endlos-Kohlenstofffasern. https://markforged.com/materials/continuous-fibers/continuous-carbon-fiber
-
Bambu Lab PPA-CF: Produktseite. https://us.store.bambulab.com/products/ppa-cf
-
Bambu Lab PAHT-CF: Produktseite. https://us.store.bambulab.com/en/products/paht-cf?id=41009510711432
-
Bambu Lab PPS-CF: Produktseite. https://us.store.bambulab.com/products/pps-cf/
-
Bambu Lab ASA: Produktseite. https://us.store.bambulab.com/products/asa-filament
-
Bambu Lab ASA-CF: Produktseite. https://us.store.bambulab.com/products/asa-cf
-
UltiMaker Nylon: technisches Datenblatt v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/NYLON/Ultimaker-Nylon-TDS-v5.00.pdf
-
UltiMaker PC: technisches Datenblatt v5.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PC/Ultimaker-PC-TRS-TDS-v5.00.pdf
-
UltiMaker Nylon CF Slide: technisches Datenblatt v1.00. https://um-support-files.ultimaker.com/materials/2.85mm/tds/NYLON-CF/Nylon_CF_Slide-TDS-English-v1.00.pdf
-
Solvay: Verarbeitungsleitfaden für Filamente zur additiven Fertigung v1.1. https://www.solvay.com/sites/g/files/srpend616/files/2018-11/Additive-Manufacturing-Filaments-Processing-Guide_EN-v1.1_0.pdf
-
3DXTECH CarbonX HTN+CF: Produktseite. https://www.3dxtech.com/products/carbonx-htn-cf
-
3DXTECH: Artikel zur Geometrie der Verstärkung. https://www.3dxtech.com/blogs/featured/the-role-of-reinforcement-geometry-in-boosting-3d-printed-part-performance
-
Prusa: ASA-Leitfaden. https://help.prusa3d.com/article/asa_1809
-
Prusa: Leitfaden zu Verbundmaterialien. https://help.prusa3d.com/article/composite-materials-filled-with-carbon-kevlar-or-glass_167387