
Résumé
La meilleure imprimante 3d pour figurines relève généralement d’abord d’un choix de catégorie avant d’être un choix de modèle : les figurines de personnages et les bustes orientent typiquement vers une imprimante résine MSLA/LCD, tandis que les décors, les pièces de rangement et les acheteurs réticents à la résine s’en sortent généralement mieux avec le FDM. Pour la meilleure imprimante 3d pour figurines et décors, la véritable distinction ne se limite pas à la qualité d’impression. Elle concerne la nécessité de très petits détails de surface, d’une capacité de production par lots supérieure ou d’un flux de travail quotidien plus simple.
Meilleure imprimante 3D pour figurines en 2026 : sélection rapide par cas d’usage
Pour une sélection actuelle des meilleures imprimantes 3d pour figurines, commencez par le cas d’usage et le niveau de preuve plutôt que par un unique vainqueur sur fiche technique. Les références résine ci-dessous sont toutes des machines de loisir à photopolymérisation en cuve, mais seules les Elegoo Saturn 4 Ultra 16K et Anycubic Photon Mono M7 Pro de cette sélection bénéficient d’essais pratiques indépendants avec des impressions de test dans le dossier de sources fourni. Les autres doivent plutôt être considérées comme des options de sélection actuelles, à moins que vous ne disposiez de vos propres données d’essai ou d’un avis tiers fiable à ajouter. [13] [14] [15] [16] [17] [20] [21]
Les chiffres des pages produit ci-dessous sont déclarés par les fabricants, et les prix des boutiques en ligne fluctuent. Le 22 août 2026, la page américaine de la Saturn 4 Ultra 16K affichait $439.00 contre un prix catalogue de $649.99, la page américaine de la Mars 5 Ultra affichait $259.00 contre un prix catalogue de $338.00, et la page de l’Anycubic Photon Mono M7 Pro affichait $562.00 contre un prix catalogue de $769.00. Vérifiez de nouveau toute page produit en direct le jour de publication. [13] [14] [15]
| Modèle | Procédé et détail | Volume et vitesse | Idéal pour / preuves |
|---|---|---|---|
| Elegoo Saturn 4 Ultra 16K | Résine MSLA/LCD ; XY annoncé de 14 × 19 µm ; écran 15120 × 6230. | 211.68 × 118.37 × 220 mm ; annonce jusqu’à 150 mm/h ; bac chauffé à 30 °C. | Lots de taille moyenne de figurines de personnages et de petits décors ; lavage/durcissement de résine et EPI requis ; essai pratique indépendant et caractéristiques fabricant. [13] [21] |
| Elegoo Mars 5 Ultra | Résine MSLA/LCD ; XY annoncé de 18 µm ; 8520 × 4320 ; épaisseur de couche de 0.01–0.2 mm. | 153.36 × 77.76 × 165 mm ; plateau compact. | Option résine compacte et moins coûteuse pour héros isolés et petites escouades ; lavage/durcissement de résine et EPI requis ; caractéristiques fabricant uniquement. [14] |
| Anycubic Photon Mono M7 Pro | Résine MSLA/LCD ; XY annoncé de 16.8 × 24.8 µm ; hauteur de couche de 0.01–0.15 mm. | 223 × 126 × 230 mm ; résine standard à 0.1 mm jusqu’à 130 mm/h, résine haute vitesse à 0.1 mm jusqu’à 170 mm/h. | Lots de résine plus rapides avec un plateau moyen plus grand ; lavage/durcissement de résine et EPI requis ; essai indépendant avec impressions de test et caractéristiques fabricant. [15] [20] |
| Anycubic Photon Mono M7 Max | Résine MSLA/LCD ; XY annoncé de 46 × 46 µm ; hauteur de couche de 0.01–0.15 mm. | 298 × 164 × 300 mm ; résine standard à 0.05 mm jusqu’à 31 mm/h, résine standard à 0.1 mm jusqu’à 63 mm/h, résine haute vitesse à 0.1 mm jusqu’à 86 mm/h. | Grands bustes, dioramas et lots de décors plus importants ; lavage/durcissement de résine et EPI requis ; caractéristiques fabricant uniquement. [16] |
| Phrozen Sonic Mini 8K S | Résine MSLA/LCD ; XY annoncé de 22 µm ; épaisseur de couche de 0.01–0.30 mm. | L16.5 × W7.2 × H17 cm ; maximum 80 mm/hr. | Option de référence compacte axée sur le détail, mais la page indiquait le produit comme indisponible le 22 août 2026 ; caractéristiques fabricant uniquement. [17] |
| Bambu Lab A1 mini | FDM/FFF ; buse de 0.4 mm incluse ; buses optionnelles de 0.2, 0.6 et 0.8 mm. | 180 × 180 × 180 mm. | Machine de départ pour les personnes réticentes à la résine, pour petits décors et pièces fonctionnelles ; pas de flux de lavage/durcissement, mais texture de buse et de couches plus visible ; caractéristiques fabricant uniquement. [18] |
| Prusa CORE One+ | FDM/FFF ; machine CoreXY fermée ; le détail des figurines dépend toujours du choix de la buse et du profil, et non du seul caisson. | 250 × 220 × 270 mm ; chambre jusqu’à 55 °C. | Décors et impressions utilitaires plus grands, avec une chambre plus contrôlée pour les matériaux plus exigeants ; pas de flux de lavage/durcissement ; caractéristiques fabricant uniquement. [19] |
Lisez ce tableau comme une sélection, et non comme un podium. Il distingue les options d’imprimantes 3d pour figurines à détails denses, les options de capacité par lots et la voie de la meilleure imprimante 3d pour figurines sans résine.
Pourquoi la plupart des acheteurs devraient commencer par le cas d’usage, et non les appellations marketing
Les figurines de personnages, bustes et autres petites pièces d’exposition favorisent généralement la résine car l’objectif est le minuscule détail de surface : visages, doigts, plis de tissu, bijoux, bords d’armure et armes fines. Les décors, ruines, plateaux, inserts et grandes pièces scénographiques favorisent souvent le FDM parce que l’économie change à mesure que la taille des pièces augmente. Le volume d’impression compte davantage et les lignes de couche visibles deviennent plus tolérables. Le volume de construction n’est pas en lui-même une mesure de détail. Il concerne la capacité par lots et la taille des pièces. Un plateau plus grand aide pour les escouades et les éléments de décor, mais n’améliore pas automatiquement les visages ou les bouts des doigts.
C’est pourquoi les appellations marketing peuvent induire en erreur. Une mention d’écran 16K, une caméra IA, le Wi‑Fi ou le contrôle par application peuvent modifier l’expérience de possession, mais aucune de ces fonctions ne prouve à elle seule qu’une machine produira de meilleures figurines de jeu. La question de qualité reste fondée sur le procédé : la façon dont l’imprimante forme les petites géométries, le comportement du matériau, le niveau de réglage nécessaire et le nettoyage que vous êtes prêt à effectuer ensuite. Le même STL peut être excellent ou décevant selon l’orientation, les supports, l’exposition, le choix de résine, la taille de buse ou le choix de filament.
Résine ou FDM pour les figurines
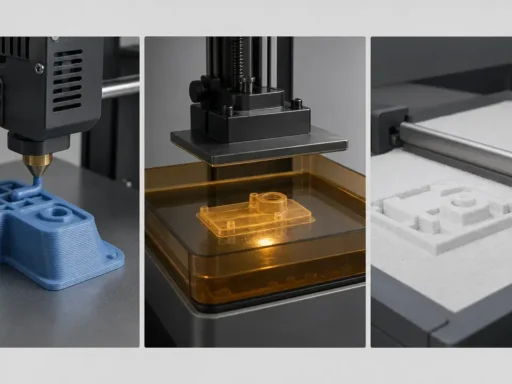
Dans le vocabulaire de la fabrication additive ISO/ASTM, l’impression résine de loisir relève de la famille de la photopolymérisation en cuve, tandis que le FDM/FFF relève de l’extrusion de matériau. Pour les figurines de personnages, la résine l’emporte généralement parce que la plupart des machines de loisir grand public dites « SLA » sont en réalité des imprimantes MSLA/LCD. Elles utilisent un masque LCD pour exposer une couche entière à la fois, et la taille de pixel XY est fixée par l’écran. Cela aide à expliquer pourquoi la résine est si courante pour les visages, les mains, les plis de tissu, les lames fines et les autres petits éléments où le manque de netteté ou l’effet d’escalier sont évidents. Cela explique aussi pourquoi le placement des supports importe autant : un modèle détaillé peut tout de même être marqué si les supports touchent les mauvaises surfaces. [1] [8] [11]
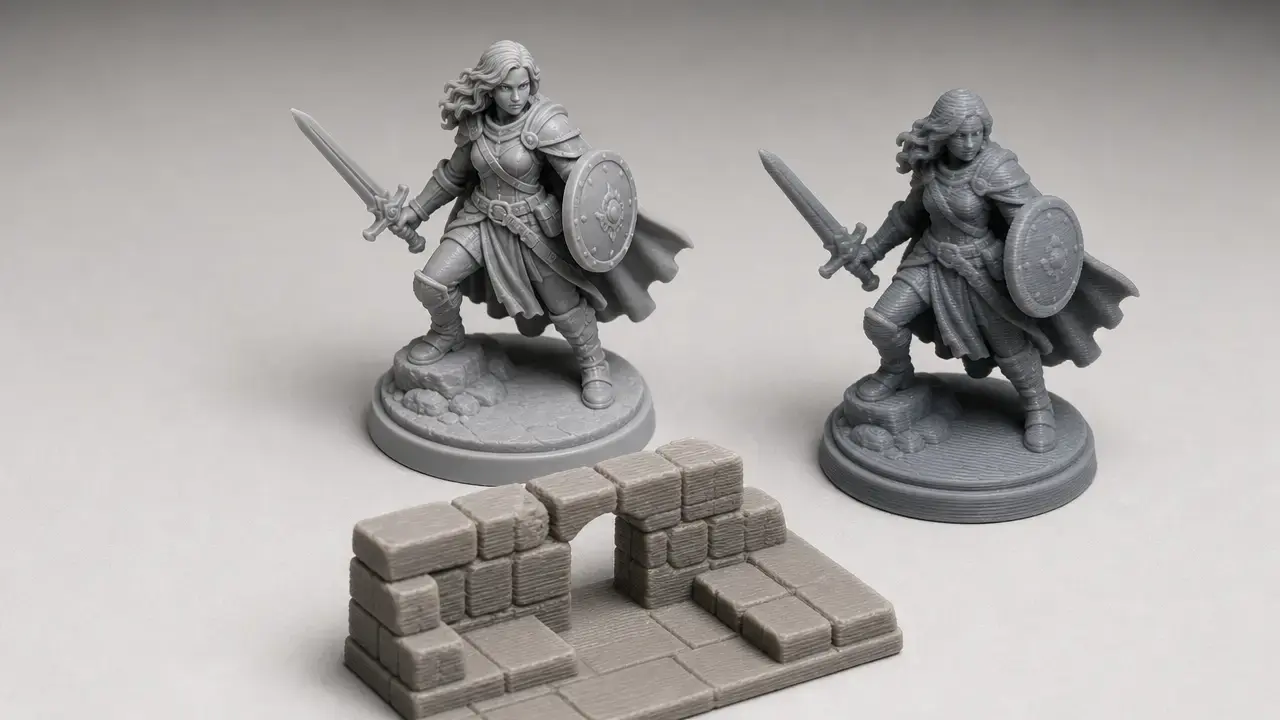
Le FDM peut tout à fait imprimer des figurines, mais il est contraint par le diamètre de buse, la hauteur de couche, le refroidissement et la qualité du profil. La documentation de Prusa est utile ici car elle expose clairement les bases : la hauteur de couche ne modifie que la résolution verticale, et une règle courante consiste à maintenir la hauteur de couche sous environ 80% du diamètre de buse ; ainsi, une buse de 0.4 mm donne un plafond indicatif d’environ 0.32 mm. Si vous voulez de meilleures figurines FDM, vous passez généralement à une buse plus petite, comme 0.25 mm, et ralentissez l’impression. Même dans ce cas, le FDM reste plus vulnérable aux visages peu définis, aux doigts mous, aux épées épaisses, à la texture de tissu aplatie et aux artefacts de supports ou de jointure plus difficiles à dissimuler sur des figurines de 28–32 mm. [9] [10]
Si vous ne pouvez acheter qu’une seule machine, choisissez selon votre production principale plutôt que votre impression la plus ambitieuse. Si vous réalisez surtout des figurines de personnages, des bustes ou de petites pièces au niveau de détail élevé, achetez une imprimante résine/MSLA et acceptez les contraintes de lavage, de durcissement, de stockage et de sécurité. Si vous réalisez surtout des décors, plateaux, organiseurs, murs de donjon ou autres pièces plus grandes, achetez une FDM et acceptez que les minuscules détails organiques soient davantage compromis qu’en résine. Ce compromis est normal.
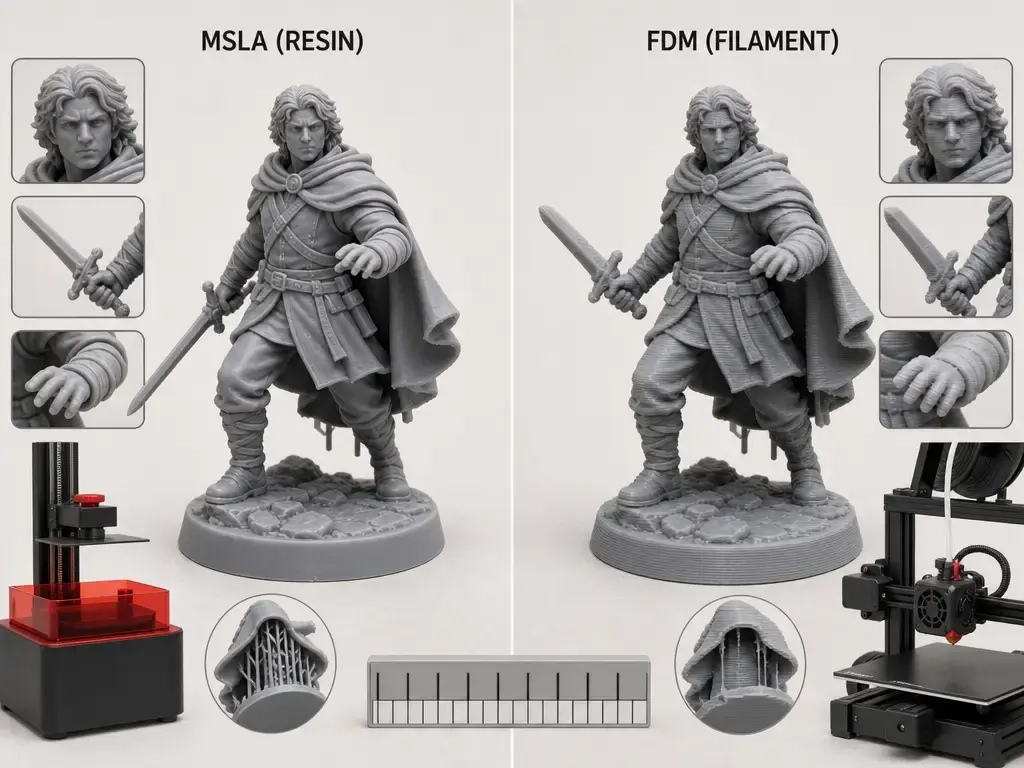
Taxonomie des métriques : ce que signifie la « résolution »
C’est là que le marketing des imprimantes 3D devient ambigu. Dans ce guide, « SLA » désigne la stéréolithographie laser, « DLP » désigne un moteur de lumière projetée et « MSLA/LCD » désigne une imprimante résine de type LCD masqué. Ces trois procédés utilisent une résine photopolymérisable, mais leurs appellations ne sont pas interchangeables. La plupart des annonces de machines de loisir grand public que l’on appelle couramment « imprimantes SLA pour figurines de jeu » concernent en réalité des machines MSLA/LCD. Cette distinction importe car le moteur lumineux, le comportement optique et la logique de vitesse diffèrent. [7] [8]
Pour les machines résine, la taille de pixel XY est le pas latéral lié à l’écran et à l’optique. Ce n’est pas la même chose que l’appellation 12K, 14K ou 16K d’un écran. Ces appellations K sont un raccourci pour la résolution de l’écran, et non un score normalisé de qualité d’impression. La comparaison de Formlabs est utile ici car elle explique pourquoi la résolution mise en avant n’est qu’une partie de l’histoire : la qualité d’impression et la précision dépendent aussi de la taille et de la distribution de puissance de la lumière, de la diffusion de la résine, des fuites de lumière et du comportement de polymérisation. Concrètement, un pixel plus petit peut aider, mais ne garantit pas à lui seul des arêtes plus nettes, des supports plus propres ou des dimensions plus précises. [7]
La hauteur de couche est encore différente. Elle affecte l’effet d’escalier vertical et le temps d’impression, mais pas toute l’histoire du détail XY. Le langage de la précision est différent des deux. L’ISO 5725-1 distingue la justesse et la fidélité : la justesse mesure la proximité du résultat moyen avec la dimension visée, tandis que la fidélité mesure la répétabilité des résultats d’une impression à l’autre. Aucun de ces termes n’est interchangeable avec la résolution. Une figurine peut avoir une petite taille de pixel XY annoncée tout en étant dimensionnellement incorrecte, ou être très répétable tout en nécessitant un nettoyage des supports et un réglage de l’exposition. [3] [7]
Comment nous avons évalué les imprimantes
Nous avons considéré les caractéristiques fabricants comme un point de départ, et non comme un verdict. Une machine devient un meilleur choix seulement lorsqu’il existe des essais indépendants avec des impressions d’échantillons et un certain contexte méthodologique. Il ne s’agit pas nécessairement d’un essai normalisé de niveau laboratoire, mais cela doit aller au-delà d’un déballage ou du texte d’une page de boutique. Si ces éléments manquent, l’imprimante reste une option de sélection actuelle plutôt qu’une gagnante déclarée de sa catégorie. Pour les acheteurs de figurines, cette distinction compte car une page produit soignée peut masquer une configuration difficile, des réglages par défaut de slicer médiocres ou un comportement de supports fastidieux.
Nous avons aussi séparé la commodité d’utilisation du résultat d’impression. Les bacs chauffés, caméras, Wi‑Fi, nivellement automatique et fonctions d’application peuvent améliorer le flux de travail, mais ne prouvent pas que les visages seront plus propres ou les arêtes d’armes plus nettes. De même, un grand plateau est un avantage de capacité par lots, et non un avantage universel de qualité. La question pratique est toujours de savoir si la machine convient à vos modèles, matériaux, espace et routine de nettoyage.
Avant d’acheter, vérifiez de nouveau ces éléments en direct :
- Prix et stock aux États-Unis.
- Région de livraison et couverture du service.
- Disponibilité des films ou écrans de rechange.
- Capacité de lavage et de durcissement.
- Besoins de chauffage de la résine.
- Compatibilité avec le slicer.
Flux de travail : du STL à la figurine prête pour le jeu
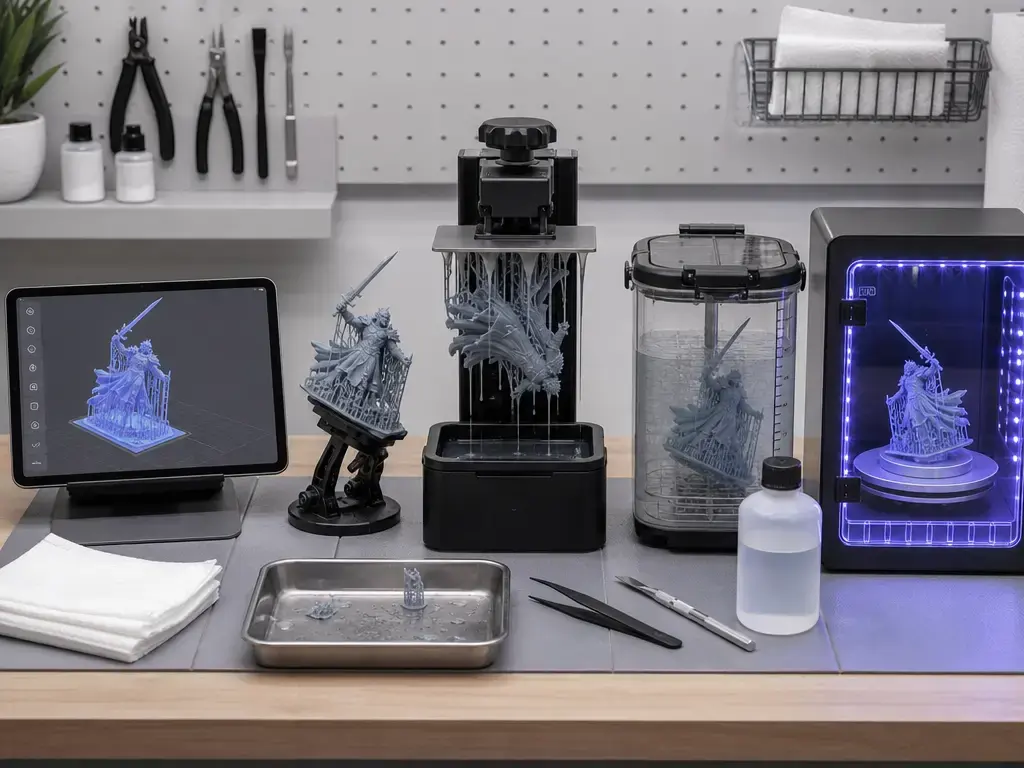
La plupart des acheteurs sous-estiment la part du flux de travail d’une imprimante résine pour figurines qui intervient après la fin de l’exposition. La machine ne fait que créer la pièce. Vous devez encore choisir l’orientation, la densité des supports et les réglages d’exposition, puis laver, sécher, retirer les supports et durcir l’impression. Formlabs note que les supports sont liés à l’orientation ; le placement des marques doit donc être délibéré. Prusa indique aussi que les impressions résine fraîches sortent de la machine molles et collantes et nécessitent généralement un lavage à l’alcool isopropylique, puis un durcissement UV avant de pouvoir être manipulées normalement. [8] [11]
Le FDM demande moins de post-traitement, mais il n’est pas sans conséquences. Vous évitez les solvants de résine et le durcissement UV, mais vous les échangez contre le réglage de buse, l’adhérence au plateau, les jointures, les rétractions et une texture de surface plus visible. C’est pourquoi le choix de la « meilleure imprimante 3d pour figurines » est autant une décision de flux de travail qu’une décision matérielle.
- Préparez le STL et vérifiez l’épaisseur des parois, l’évidement et le drainage si nécessaire.
- Orientez le modèle afin de protéger les visages visibles et de réduire les contraintes de pelage ou de succion.
- Placez les supports là où les marques seront les moins visibles, et non là où les supports automatiques arrivent.
- Effectuez un test d’exposition ou un contrôle de profil avec la résine exacte que vous prévoyez d’utiliser.
- Imprimez le modèle.
- Lavez la pièce dans le fluide de nettoyage approprié et limitez au minimum les éclaboussures.
- Laissez-la sécher, puis retirez les supports à l’étape qui convient le mieux à cette résine et à cette géométrie.
- Durcissez la pièce aux UV et inspectez les zones fragiles, les marques de supports et les défauts de surface.
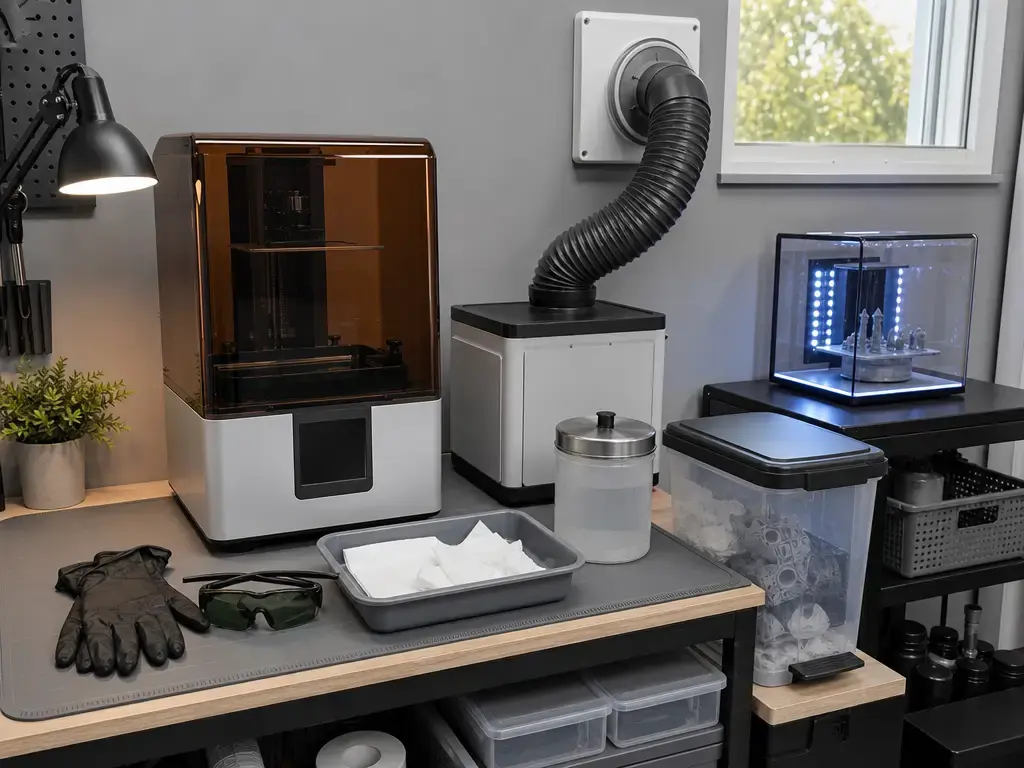
Liste de contrôle pour la sécurité et l’installation à domicile
La sécurité liée à la résine n’est pas un détail secondaire facultatif. Les recommandations de janvier 2025 du NIOSH indiquent que l’impression peut libérer dans l’air des particules et gaz de résine non durcie, qui peuvent ne pas être confinés par le capot de l’imprimante. Ces mêmes recommandations avertissent que le durcissement par lumière UV ou chaleur produit des particules et gaz qui ne doivent pas être inhalés. Cela ne signifie pas que toutes les installations domestiques produisent la même exposition, et l’étude de Stefaniak ne doit pas être généralisée à toutes les machines ou résines, mais elle montre que les émissions peuvent être mesurées. L’article a quantifié, pour certaines imprimantes testées, des composés tels que le benzaldéhyde à 1.0–2.3 ppb et l’acétone à 0.7–18.0 ppb. La norme UL 2904 est importante ici car elle existe précisément comme méthode normalisée de caractérisation et de quantification des émissions de particules et de COV des imprimantes 3D fonctionnant à l’intérieur. [4] [5] [6]
La conclusion pratique est simple : considérez l’impression résine comme un espace de travail contrôlé, et non comme un simple objet de loisir posé sur un bureau. Le NIOSH recommande de réduire les expositions grâce à la ventilation, à une circulation d’air forcée ou à une imprimante avec filtration efficace des particules et gaz ; il recommande également des EPI adaptés, y compris des gants, une protection oculaire UV et une blouse de laboratoire. Dans une installation domestique, cela implique une surface de travail dédiée, des récipients de lavage fermés, un plan de réponse aux déversements et un stockage qui maintient résine, solvant et outils contaminés à l’écart des espaces de vie et de la lumière UV directe. Une hotte fermée peut aider contre les éclaboussures et la lumière ambiante, mais elle ne remplace pas la ventilation ou l’équipement de protection. [4]
L’élimination des déchets mérite le même sérieux. Les recommandations de Formlabs indiquent de ne pas verser de résine liquide ou partiellement durcie dans les canalisations, ni de solvant contenant de la résine dissoute. Si vous ne disposez pas d’une filière formelle de déchets chimiques, la résine durcie peut être solidifiée avec de la lumière solaire ou une lumière de 405 nm et de la chaleur avant élimination, mais les règles locales s’appliquent toujours. Consultez la fiche de données de sécurité de la résine et du solvant exacts que vous achetez, car la chimie des résines et les règles relatives aux déchets ne sont pas universelles. [12]
Utilisez cette liste avant votre première impression :
- Stratégie de ventilation ou filtration efficace.
- Gants en nitrile ou autres gants adaptés à la manipulation de résine et de solvant.
- Protection oculaire UV pour le durcissement et les étapes exposées aux éclaboussures.
- Espace de travail dédié que vous pouvez facilement nettoyer.
- Kit anti-déversement comprenant lingettes et fournitures de nettoyage.
- Récipients de solvant fermés pour limiter l’évaporation et les éclaboussures.
- Plan de gestion des lingettes, gants et supports contaminés jusqu’à leur durcissement ou leur élimination correcte.
- Stockage à l’écart des espaces de vie et de la lumière UV directe.
| Élément | Pourquoi il est nécessaire | Consommable récurrent ? |
|---|---|---|
| Gants en nitrile | Barrière de contact cutané contre la résine non durcie et les pièces contaminées | Oui |
| Protection oculaire UV | Protège durant le durcissement et les manipulations exposées aux éclaboussures | Non, mais à remplacer si endommagée |
| Ventilation ou filtration | Réduit l’exposition aux particules et gaz en suspension dans l’air | Parfois, selon les filtres |
| Kit anti-déversement et lingettes | Permet de contenir les gouttes et nettoyer rapidement les surfaces | Oui |
| Récipient de solvant fermé | Réduit l’évaporation, les odeurs et les éclaboussures accidentelles | Non |
| Conteneur à déchets dédié | Maintient les éléments contaminés séparés jusqu’à leur élimination appropriée | Oui |
| Bacs et couvercles de stockage | Protège la résine, les outils et les pièces nettoyées des UV et de la poussière | Non |
Catégories recommandées : sélections, pas gagnants de fiches techniques
Pour une sélection globale résine/MSLA, les Elegoo Saturn 4 Ultra 16K, Anycubic Photon Mono M7 Pro et Elegoo Mars 5 Ultra sont les options actuelles que la plupart des acheteurs de figurines compareront en premier. La Saturn 4 Ultra 16K a la plus petite taille de pixel XY annoncée de ce groupe et ajoute un bac chauffé à 30 °C, tandis que la M7 Pro associe un grand plateau de taille moyenne à des conditions de vitesse explicites pour résine standard et haute vitesse à 0.1 mm. La Mars 5 Ultra est l’option plus petite, moins chère et adaptée à un bureau. Le niveau de preuve importe toutefois : la Saturn 4 Ultra 16K est soutenue par un essai pratique de Creative Bloq, et la M7 Pro par un test indépendant avec impressions d’échantillons de Tom’s Hardware, tandis que la Mars 5 Ultra est ici une entrée de sélection d’abord fondée sur ses caractéristiques. Qui ne devrait pas l’acheter : toute personne souhaitant un flux de travail nécessitant peu d’entretien et aucun solvant. [13] [14] [15] [20] [21]
Pour une sélection résine compacte, les Mars 5 Ultra et Phrozen Sonic Mini 8K S sont les exemples les plus adaptés à un bureau de cette sélection, la Saturn 4 Ultra 16K constituant l’échelon supérieur si vous voulez davantage de capacité par lots sans passer à une machine de très grand format. Le XY annoncé de la Mars 5 Ultra, à 18 µm, et son volume de construction de 153.36 × 77.76 × 165 mm en font l’option compacte actuelle la plus claire de ce corpus de sources, tandis que la Phrozen reste seulement une candidate de référence car sa page était accessible mais le produit apparaissait comme indisponible le 22 août 2026. Qui ne devrait pas l’acheter : toute personne dont la priorité est les grandes pièces de décor ou l’évitement complet de la manipulation de résine. [13] [14] [17]
Pour une sélection grande résine, l’Anycubic Photon Mono M7 Max est l’option la plus évidente pour les gros lots de cet article car son volume de construction de 298 × 164 × 300 mm est beaucoup plus grand que celui des machines de taille moyenne présentées ici. Le compromis est tout aussi clair : sa taille de pixel XY annoncée de 46 × 46 µm est bien plus grossière que celle des imprimantes compactes et moyennes orientées détail de ce guide ; vous achetez donc de la capacité davantage qu’une ambition de détail fin maximale. Cela peut tout de même avoir du sens pour les grands bustes, les éléments de décor et les plateaux de figurines plus remplis, lorsque le débit importe plus que l’extraction des pores ou textures de tissu les plus petits possibles d’un visage. Si vous souhaitez un compromis plutôt que la taille maximale, les M7 Pro et Saturn 4 Ultra 16K sont les options de plateau les plus équilibrées. Qui ne devrait pas l’acheter : une personne dont l’objectif principal est le minuscule détail facial et l’empreinte de marque de support la plus faible possible. [13] [15] [16] [17]
Pour la voie de la meilleure imprimante 3d pour figurines sans résine, les Bambu Lab A1 mini et Prusa CORE One+ constituent ici les entrées FDM sensées de la sélection. L’A1 mini est le point de départ plus petit et plus simple, particulièrement si vous prévoyez d’essayer une buse optionnelle de 0.2 mm pour des profils davantage destinés aux figurines. La CORE One+ oriente la discussion vers des décors plus grands, davantage de volume de construction et une chambre contrôlée jusqu’à 55 °C pour des matériaux plus exigeants. Aucune ne modifie les limites fondamentales du FDM : visages, doigts, texture de tissu et épées fines exigent encore des compromis de conception que la résine évite. Qui ne devrait pas l’acheter : les acheteurs qui attendent une fidélité faciale comparable à la résine sur des modèles de personnages de 28–32 mm. [18] [19]
- Meilleure sélection globale résine/MSLA.
- Meilleure sélection résine compacte.
- Meilleure sélection grande résine.
- Meilleure sélection FDM sans résine / adaptée aux décors.
Comment valider votre choix avec deux impressions de test
Le test de cohérence le plus rapide n’est pas une heure supplémentaire à lire des caractéristiques. Ce sont deux impressions réelles. L’ISO/ASTM 52902 existe parce que la capacité géométrique doit être vérifiée avec de véritables artéfacts, et non supposée à partir de chiffres mis en avant ; cette même approche s’applique à l’achat amateur. Imprimez une figurine de personnage détaillée et une pièce de décor, puis comparez le résultat obtenu au temps de nettoyage et au taux d’échec que vous avez dû accepter. [2]
Pour la figurine de personnage, examinez attentivement le visage, les doigts, les bords des armes, les plis de tissu et tous les points de contact de supports sur la face avant. Demandez-vous si l’imprimante a préservé proprement la forme, ou si vous voyez des éléments ramollis, une jointure distrayante, des marques de supports à des endroits évidents ou des échecs répétés sur les géométries fines. La stratégie de support et le choix de résine peuvent ici compter autant que la machine. [7] [11]
Pour l’impression de décor, observez l’efficacité par lots, la texture visible, la vitesse de nettoyage et la capacité réelle de la zone de construction à s’adapter à votre flux de travail scénographique. Un vainqueur adapté aux décors n’est pas seulement la machine qui imprime le plus grand mur. C’est celle qui vous permet de terminer le mur, de retirer les supports au besoin et de poursuivre sans difficulté. Si deux machines semblent proches sur le papier, ces deux tests vous en diront généralement plus qu’une autre série d’appellations marketing. [2]
Les matériaux comptent : choix de résine et remarques sur les matériaux FDM
Le choix de résine compte presque autant que celui de l’imprimante. Les résines standard sont souvent la voie simple vers des détails nets et des surfaces lisses, mais les familles robustes ou de type ABS peuvent être plus adaptées lorsqu’une figurine est destinée à être manipulée, rangée, lâchée ou utilisée régulièrement en jeu. Un buste d’exposition et une pièce de jeu n’ont pas le même objectif de durabilité. La règle la plus sûre consiste à ne pas généraliser à partir des seuls noms de marques : si les propriétés mécaniques comptent pour vous, lisez la fiche technique de la résine exacte que vous comptez acheter, car ces chiffres sont spécifiques à chaque résine.
Pour les décors FDM et les pièces utilitaires, le choix du matériau peut améliorer la robustesse, la résistance à la chaleur ou la facilité d’impression, mais il n’efface pas les limites de la buse. Un filament plus résistant sort toujours par le même diamètre de buse et présente toujours le même langage de surface général. C’est pourquoi les murs, éléments de dispersion, plateaux, inserts et autres grandes pièces scénographiques sont souvent plus pertinents en FDM que les figurines de personnages organiques. Le choix du matériau modifie davantage la durabilité et la commodité que la fidélité faciale à l’échelle des figurines.
Quel budget prévoir au-delà de l’imprimante
Une imprimante 3d pour figurines est un système, et non le prix d’une seule boîte. Les acheteurs de résine ont également besoin d’un plan de lavage et de durcissement, de fluide de nettoyage, d’EPI, de film de décollement ou de protection d’écran de rechange, d’entonnoirs et filtres, de récipients fermés et de fournitures de nettoyage. Les acheteurs FDM peuvent garder une liste d’accessoires plus courte, mais ont toujours besoin de buses de rechange, d’éléments de maintenance et parfois d’améliorations de stockage ou de caisson. Le but n’est pas de simuler un coût de possession universel. Il s’agit d’éviter de comparer le prix d’une imprimante nue à une installation plus complète.
Estimez votre propre installation en regroupant les achats par machine, post-traitement, sécurité, consommables et protection de l’espace de travail. Cela rend la comparaison honnête sans prétendre que tous les ateliers domestiques dépensent le même montant. Si une imprimante paraît bon marché sur le papier mais nécessite plusieurs ajouts avant de devenir facile à utiliser au quotidien, cela compte davantage qu’une petite différence de prix catalogue.
| Catégorie | Éléments typiques | Pourquoi c’est important |
|---|---|---|
| Post-traitement | Station de lavage/durcissement, récipients de lavage, boîte de durcissement | Transforme les impressions résine collantes en pièces manipulables |
| Consommables | IPA ou nettoyant, résine, essuie-tout | Coût de fonctionnement récurrent |
| Sécurité | Gants, protection oculaire, blouse de laboratoire, kit anti-déversement | Réduit les risques d’exposition et de nettoyage |
| Protection | Film de décollement, protection d’écran | Aide à maintenir la disponibilité et réduire les mauvaises surprises de réparation |
| Manipulation | Entonnoirs, filtres, passoires jetables | Réduit la contamination et les obstructions |
| Stockage | Récipients fermés, bacs, étiquettes | Garde la résine, les outils et les pièces organisés |
| Espace de travail | Tapis, protections, fournitures de nettoyage | Facilite la gestion des gouttes et résidus |
Recherche et contexte du marché
La plupart des acheteurs finissent par comparer un petit groupe de marques car les résultats de recherche se concentrent autour de quelques écosystèmes résine et FDM, mais cela ne rend pas la décision simple. Cela signifie que le jugement de l’acheteur importe davantage. En pratique, les impressions de test, l’adéquation du flux de travail, la contrainte de nettoyage et la disponibilité des pièces vous renseignent davantage que les appellations d’écran ou les fonctions de caméra. Lorsque deux machines semblent proches sur le papier, le meilleur achat est généralement celui qui correspond à votre espace, vos matériaux et votre tolérance à la maintenance.
Conclusion : choisir la meilleure imprimante 3D pour figurines
La meilleure imprimante 3d pour figurines est celle qui correspond à votre production principale, et non celle qui porte l’appellation la plus tape-à-l’œil. Choisissez la résine/MSLA pour le détail des personnages, le FDM pour les décors ou un flux de travail moins salissant, validez votre décision avec deux impressions de test et prévoyez la sécurité et le post-traitement avant d’acheter.
FAQ
Quelle est la meilleure imprimante 3d pour figurines en 2026 ?
Il n’existe pas de vainqueur universel unique. Pour les figurines de personnages, une sélection résine/MSLA est généralement la bonne catégorie ; pour les décors ou une utilisation moins salissante, le FDM est plus pratique. Dans ce corpus de sources, les Saturn 4 Ultra 16K et Anycubic Photon Mono M7 Pro bénéficient d’avis indépendants, tandis que plusieurs autres modèles restent des options crédibles de sélection fondées principalement sur les caractéristiques officielles. [13] [15] [20] [21]
Résine ou FDM pour les figurines : laquelle acheter pour les modèles de personnages ou les décors ?
Achetez une imprimante résine si votre priorité est les visages, les armes fines, les plis de tissu et des surfaces plus lisses à petite échelle. Achetez une FDM si votre priorité est les décors, éléments scénographiques, plateaux et une utilisation plus simple avec moins de solvants et de contraintes de durcissement. Si vous ne pouvez acheter qu’une seule machine, choisissez selon ce que vous imprimerez le plus souvent, et non selon le cas limite occasionnel. [1] [8] [9] [10]
Quelle est la meilleure imprimante 3d pour figurines sans résine ?
Pour une voie sans résine, commencez par des machines FDM telles que la Bambu Lab A1 mini ou une option fermée comme la Prusa CORE One+. L’A1 mini vous offre le point d’entrée plus compact et une option de buse de 0.2 mm, tandis que la CORE One+ vous donne davantage d’espace et une chambre contrôlée. Gardez simplement des attentes réalistes : le FDM peut produire des figurines utilisables, mais n’égale normalement pas la résine pour les minuscules visages et la douceur des surfaces. [18] [19]
Une imprimante SLA pour figurines de jeu est-elle la même chose qu’une imprimante MSLA pour figurines ?
Pas exactement. SLA désigne correctement la stéréolithographie laser, tandis que la plupart des imprimantes grand public « SLA » pour figurines sont en réalité des machines MSLA/LCD qui durcissent une couche entière à travers un écran masqué. Toutes relèvent de l’impression résine photopolymérisable, mais la terminologie importe car le moteur lumineux et le comportement du détail ne sont pas identiques. [1] [7] [8]
De quelle taille de pixel XY les figurines ont-elles besoin ?
Il n’existe pas de seuil magique. Une taille de pixel XY plus petite peut aider, mais la comparaison de Formlabs rappelle utilement que l’optique, la distribution de la lumière, la diffusion de la résine, les fuites et le comportement de polymérisation façonnent également le résultat. Considérez la taille de pixel XY comme une donnée parmi d’autres, et non comme un verdict de qualité autonome. [7]
Expert : comment le post-durcissement et le lavage au solvant affectent-ils la stabilité dimensionnelle ou le risque de déformation ?
Ils peuvent modifier légèrement la pièce, mais le sens et l’ampleur du changement dépendent de la chimie de la résine, de la géométrie, de la stratégie de support et de l’intensité du lavage ou du durcissement. La règle pratique consiste à éviter de supposer un facteur de correction universel. Suivez le flux de travail du fabricant de résine, évitez les manipulations excessives et validez avec quelques pièces de calibration ou de contrôle d’ajustement avant de vous engager dans un grand lot.
Expert : comment comparer les vitesses d’impression annoncées entre les imprimantes résine ?
Ne comparez les vitesses annoncées que lorsque les conditions sont explicites. La hauteur de couche, le type de résine et le mode de fonctionnement comptent. Par exemple, les chiffres mis en avant de la M7 Pro sont liés aux réglages de 0.1 mm et diffèrent entre résine standard et haute vitesse, tandis que la M7 Max répartit ses annonces entre réglages de 0.05 mm et de 0.1 mm. Un unique chiffre de « vitesse maximale » sans contexte est indicatif, et non universel. [13] [15] [16]
Sources
- ISO/ASTM 52900:2021 — Principes fondamentaux et vocabulaire — norme — 2021-11 ; confirmée 2025 — https://www.iso.org/standard/74514.html
- ISO/ASTM 52902:2023 — Artéfacts de test / évaluation de la capacité géométrique — norme — 2023-08 — https://www.iso.org/standard/79683.html
- ISO 5725-1:2023 — Définitions de l’exactitude (justesse et fidélité) — norme — 2023-07 — https://www.iso.org/standard/69418.html
- CDC/NIOSH — Impression 3-D de bureau sûre par photopolymérisation en cuve — documentation officielle — 2025-01 — https://www.cdc.gov/niosh/media/pdfs/2025/01/Safe-3D-Printing.pdf
- UL 2904 Ed.2-2023 — Méthode normalisée de mesure des émissions d’imprimantes — norme — 2023-05-26 — https://webstore.ansi.org/standards/ul/ul2904ed2023
- Stefaniak et al. — Émissions de particules et vapeurs des imprimantes 3D de bureau par polymérisation en cuve — étude scientifique — 2019 — https://stacks.cdc.gov/view/cdc/83250/cdc_83250_DS1.pdf
- Formlabs — Comparaison d’imprimantes 3D résine SLA, DLP et MSLA/LCD — fabricant — s.d. — https://formlabs.com/blog/sla-dlp-msla-lcd-resin-3d-printer-comparison/
- Base de connaissances Prusa — Types d’imprimantes et leurs différences — documentation officielle — s.d. — https://help.prusa3d.com/article/types-of-printers-and-their-differences_112464
- Base de connaissances Prusa — Couches et périmètres — documentation officielle — s.d. — https://help.prusa3d.com/article/layers-and-perimeters_1748
- Blog Prusa — Imprimer de superbes figurines avec une buse de 0.25mm — fabricant — 2020 — https://blog.prusa3d.com/printing-great-looking-miniatures-with-a-0-25mm-nozzle-on-the-original-prusa-mini_33457/
- Formlabs — Fonctionnement des supports en impression SLA — fabricant — s.d. — https://formlabs.com/global/support/How-supports-work-in-SLA-printing/
- Formlabs — Élimination de la résine — fabricant — s.d. — https://formlabs.com/support/Disposing-of-resin/?langue=en_US
- Page produit Elegoo Saturn 4 Ultra 16K (US) — fabricant — en direct ; consultée le 2026-08-22 — https://us.elegoo.com/products/saturn-4-ultra-16k-10inch-monochrome-lcd-resin-3d-printer
- Page produit Elegoo Mars 5 Ultra (US) — fabricant — en direct ; consultée le 2026-08-22 — https://us.elegoo.com/products/mars-5-ultra-9k-7inch-monochrome-lcd-resin-3d-printer
- Page produit Anycubic Photon Mono M7 Pro — fabricant — en direct ; consultée le 2026-08-22 — https://store.anycubic.com/products/photon-mono-m7-pro
- Page produit Anycubic Photon Mono M7 Max — fabricant — en direct ; consultée le 2026-08-22 — https://store.anycubic.com/collections/aff-deals/products/photon-mono-m7-max
- Page produit Phrozen Sonic Mini 8K S — fabricant — en direct ; consultée le 2026-08-22 — https://us.phrozen3d.com/products/sonic-mini-8k-s
- Page produit Bambu Lab A1 mini (boutique US) — fabricant — en direct ; consultée le 2026-08-22 — https://us.store.bambulab.com/products/a1-mini?id=543566369394393101
- Page produit Prusa CORE One+ (Gen 2) — fabricant — en direct ; consultée le 2026-08-22 — https://www.prusa3d.com/en/product/prusa-core-one-5/
- Tom’s Hardware — Test de l’Anycubic Photon Mono M7 Pro — industrie — 2024 — https://www.tomshardware.com/3d-printing/anycubic-photon-mono-m7-pro-review
- Creative Bloq — Test de l’Elegoo Saturn 4 Ultra 16K — industrie — 2025 — https://www.creativebloq.com/3d/3d-printing/ive-been-testing-3d-printers-for-over-a-decade-i-tried-the-elegoo-saturn-4-ultra-16k-and-its-truly-innovative