
Résumé : le stockage du filament d’imprimante 3D en un seul workflow
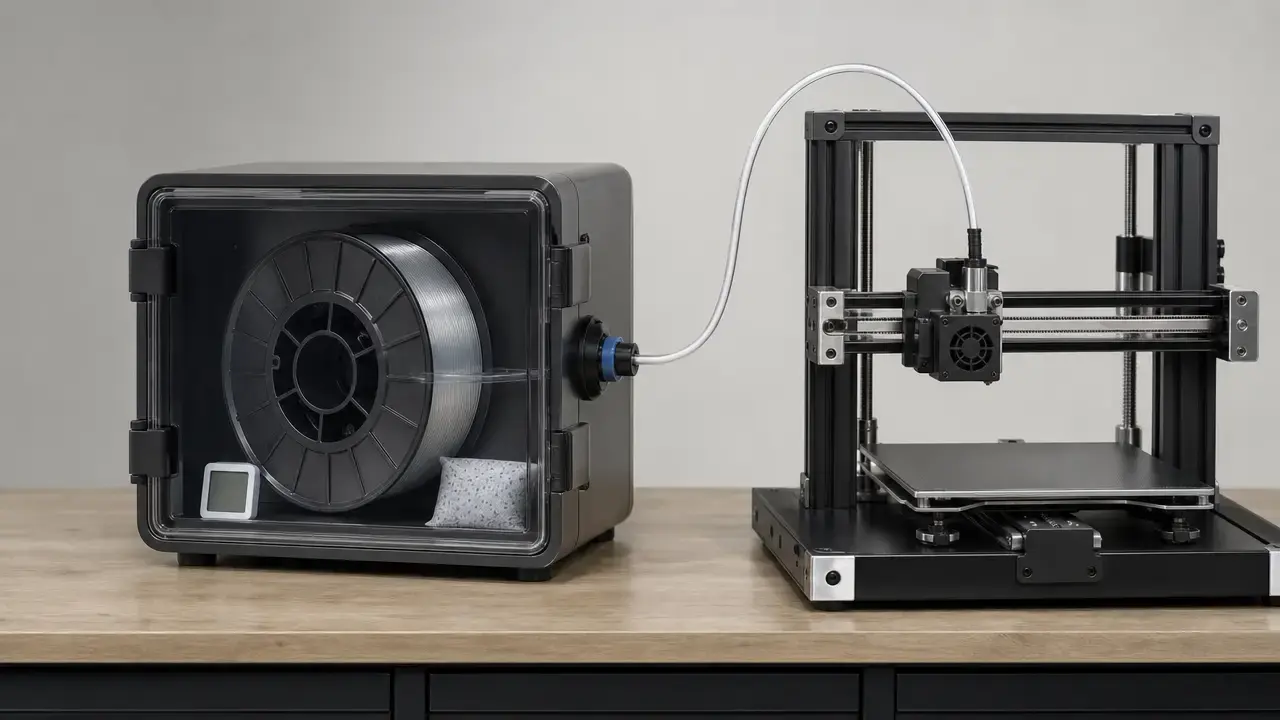
Le stockage du filament d’imprimante 3D fonctionne au mieux comme un workflow : séchez d’abord une bobine si elle a déjà absorbé de l’humidité, scellez-la ensuite avec un dessiccant, surveillez l’environnement de stockage et protégez-la à nouveau pendant l’impression. Prusa indique explicitement que sa Drybox ne sèche pas les filaments humides ; le séchage et le stockage sont donc des étapes distinctes. [S10]
La première décision n’est pas « sac ou boîte ? », mais « cette bobine est-elle déjà humide, ou est-ce que je cherche seulement à ralentir une absorption supplémentaire ? ». Une faible valeur d’HR dans une boîte, une armoire ou une dry box peut vous aider à gérer l’air autour de la bobine, mais elle ne mesure pas directement l’eau déjà présente dans le polymère. C’est pourquoi le bon workflow dépend de la famille de matériaux, des additifs, du temps pendant lequel la bobine est restée ouverte et du fait qu’elle demeure ou non chargée sur l’imprimante entre les travaux. Les sections ci-dessous distinguent les normes, les études indépendantes et les conseils des fabricants afin que vous puissiez choisir selon le matériau plutôt que de deviner à partir d’une seule mesure d’hygromètre.
Workflow rapide
- Séchez d’abord si la bobine a été exposée suffisamment longtemps pour affecter le comportement d’impression.
- Scellez la bobine avec un dessiccant après utilisation.
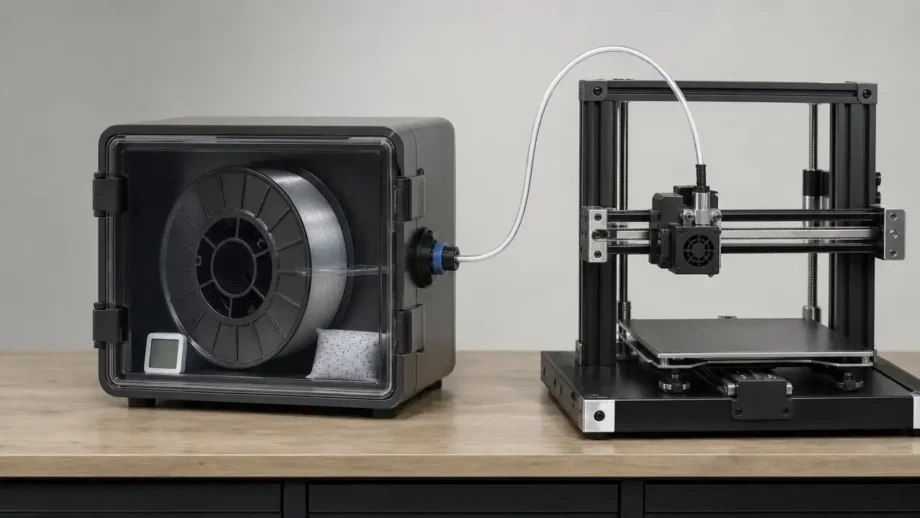
- Utilisez une dry box pour une alimentation à faible humidité pendant l’impression, et non comme substitut au séchage d’un filament humide. [S10]
- Considérez l’hygromètre comme un indicateur du conteneur, et non comme un test direct de l’humidité du polymère.
- Vérifiez d’abord l’étiquette de la bobine ou la fiche technique lorsque le matériau est du Nylon/PA, un support soluble ou un composite chargé.
Stockage ou séchage : quel problème cherchez-vous à résoudre ?
Le stockage et le séchage répondent à des problèmes différents. Le stockage limite l’absorption future d’humidité en réduisant la vapeur d’eau autour de la bobine. Le séchage retire l’humidité déjà présente dans le filament, généralement grâce à une chaleur et une circulation d’air contrôlées. Si une bobine est déjà humide, la placer dans une boîte scellée avec un dessiccant peut ralentir l’absorption additionnelle, mais cela n’inverse pas automatiquement ce qui a déjà diffusé dans le polymère. Prusa clarifie cette limite dans sa documentation Drybox : la boîte sert à une manipulation à faible humidité, et le filament humide doit d’abord être préséché. [S10]
Cela importe, car une bobine peut se trouver dans un air à faible HR tout en se comportant comme une bobine humide. L’hygromètre indique l’air à l’intérieur du conteneur, et non la teneur en eau du filament lui-même. Cette lecture de l’air a aussi des limites : Prusa indique une précision TPM40 de ±3% RH et ±1 °C, et précise que la valeur peut nécessiter jusqu’à 1 heure pour diminuer et se stabiliser après un changement de conditions. [S10] Une faible valeur dans la boîte est utile pour contrôler l’environnement, mais ne prouve pas que le cœur du filament est sec.
Séchez d’abord si…
- l’extrusion commence à crépiter, grésiller ou faire des bulles ;
- le filage ou la rugosité de surface s’aggrave soudainement sans autre cause évidente ;
- la bobine est constituée d’un matériau ou d’un support connu pour être sensible à l’humidité ;
- la bobine est restée longtemps ouverte entre les travaux ;
- le filament doit rester sec tout en demeurant chargé sur l’imprimante.
Principes techniques : HR, absorption d’humidité et problèmes réellement rencontrés
L’humidité relative (HR) est la quantité de vapeur d’eau dans l’air par rapport à ce que cet air pourrait contenir à la même température. Dans la manipulation des filaments, l’HR désigne l’air à l’intérieur d’un sac, d’une boîte, d’une armoire ou d’une dry box. Elle n’indique pas directement la teneur interne en humidité du filament. Vous pouvez abaisser rapidement l’HR dans un conteneur alors que le polymère retient encore de l’humidité issue d’une exposition antérieure.
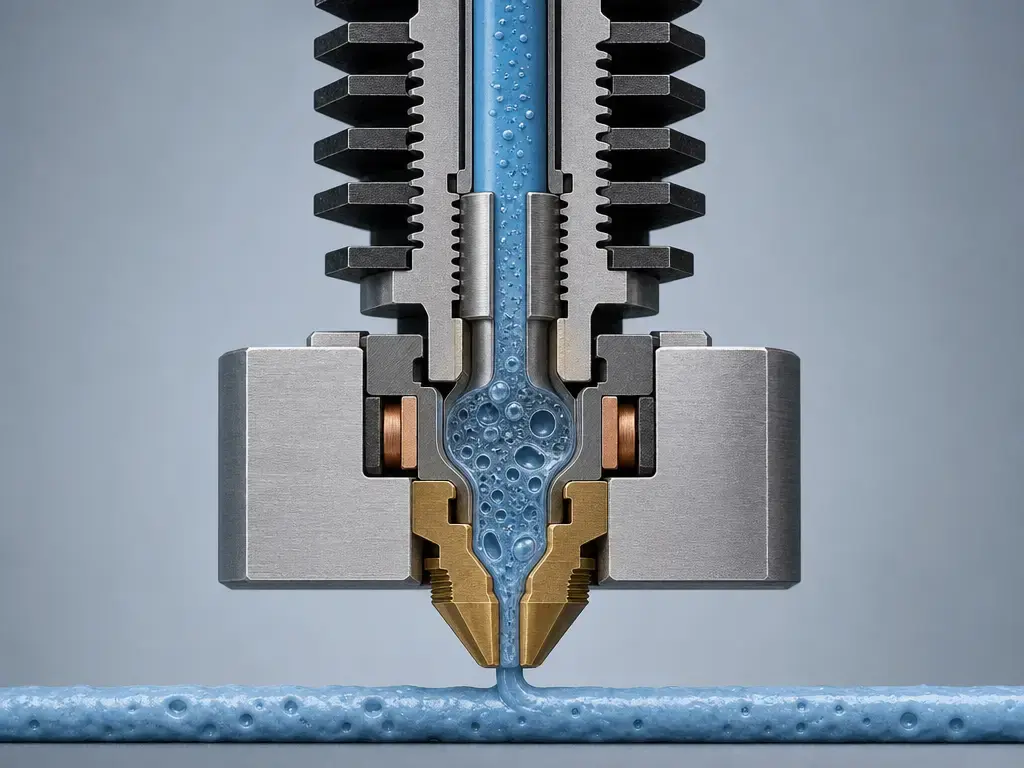
Physiquement, il se produit un mélange d’adsorption de surface, d’absorption en volume et de diffusion. L’eau peut s’accumuler à la surface, entrer dans le polymère puis progresser plus profondément dans le brin avec le temps. Les matériaux réagissent différemment : certains présentent surtout des changements de qualité d’impression, d’autres gonflent davantage, et certains sont beaucoup plus sensibles à leur historique d’exposition. Une étude comparative de 12 types de filaments testés entre 16% et 97% RH à température ambiante a montré d’importantes différences entre les matériaux, dont une déformation par gonflement du nylon allant jusqu’à 2.5%. [S08] Dans la tête chauffante, l’humidité absorbée peut se vaporiser et favoriser les bulles, les vides, les surfaces rugueuses et une porosité accrue des pièces. Dans une étude sur le PLA, un filament conditionné entre 10% et 90% RH avant impression a montré une porosité passant de 0.84% à 4.42% et un indice de fluidité passant de 10.9 à 19.2 g/10 min à 215 °C et 2.16 kg. [S05]
Les normes aident principalement à contextualiser les essais, et non à prescrire le stockage. ASTM D570 traite de l’absorption d’eau lorsque les éprouvettes sont immergées, et son champ d’application couvre les feuilles de 0.13 mm (0.005 in.) ou plus d’épaisseur ; ces chiffres ne doivent donc pas être considérés comme des indicateurs directs du stockage d’une bobine dans l’air ou de la manipulation dans une dry box. [S03] La chimie demande également de la prudence : le risque d’hydrolyse dépend du polymère et des conditions, et ne correspond pas à une règle universelle selon laquelle « un filament humide se dégrade toujours chimiquement ». Dans la même étude sur le PLA, les auteurs n’ont signalé aucune altération considérable de l’intégrité moléculaire ou de la structure cristalline selon l’HR de stockage dans les conditions de conditionnement pré-impression de l’étude. [S05]
Limite terminologique : FFF/FDM et extrusion de matériau (MEX), et ce qui constitue un filament
Les utilisateurs parlent souvent de FFF ou de FDM, mais la référence normative est ISO/ASTM 52900:2021, et le terme plus large de la famille de normes est l’extrusion de matériau. Dans ce contexte normatif, un filament désigne une matière première caractérisée par une longueur extrême par rapport à une section uniforme, ce qui permet de le distinguer des matières premières sous forme de granulés ou de grains. [S01] [S02]
Exigences de stockage du filament d’imprimante 3D selon le matériau
Les exigences de stockage varient parce que le filament ne constitue pas une seule classe d’humidité. Le polymère de base compte, mais aussi les charges, les renforts, les mélanges et le mode d’utilisation. Une bobine de PLA standard utilisée une fois par mois pose un problème de workflow différent d’un PLA chargé en carbone laissé sur une imprimante, et tous deux diffèrent encore d’une bobine de support en nylon laissée ouverte toute la semaine. Les études indépendantes soutiennent également l’idée que les formulations se comportent différemment plutôt que de suivre une règle universelle d’HR. [S08]
Utilisez le tableau ci-dessous comme guide de priorité de workflow, et non comme fiche de spécifications. Il indique quand un stockage scellé suffit souvent et quand il devient plus pertinent de maintenir la bobine au sec pendant l’impression.
| Famille de matériaux (exemples) | Priorité liée à l’humidité | Stockage minimal | Quand « imprimer depuis une dry box » devient pertinent |
|---|---|---|---|
| PLA | Faible | Sac scellé ou boîte hermétique avec dessiccant | Lorsque la bobine reste ouverte entre les travaux ou qu’une impression est longue |
| PLA chargé (PLA-CF et similaires) | Moyenne | Stockage scellé avec dessiccant ; considérer les conseils de la marque comme prioritaires | Lorsque la fiche technique de la marque exige un stockage à faible HR ou une manipulation toujours chargée |
| PETG / CF à base de PET | Moyenne à plus élevée | Stockage scellé ; chemin d’alimentation à faible HR si la bobine reste chargée | Lorsque le filament doit rester sec pendant l’impression, et pas seulement entre les impressions |
| ABS / ASA | Moyenne | Boîte hermétique ou armoire sèche | Lorsque les travaux sont longs ou que la pièce est humide |
| TPU et autres matériaux flexibles | Élevée | Dry box ou armoire sèche | Lorsque la bobine fait partie d’un chemin d’alimentation continu |
| PC | Élevée | Armoire sèche ou système scellé avec alimentation à faible HR | Lorsque la bobine sera réutilisée à plusieurs reprises après ouverture |
| PVA / BVOH | Très élevée | Dry box ou armoire sèche ; limiter la durée d’exposition | Très rapidement après ouverture, car les supports solubles sont sensibles à l’humidité dans un workflow normal |
| Variantes de nylon / PA | Très élevée | Armoire sèche ou workflow de dry box active | Dès lors que la bobine sera utilisée après ouverture, surtout si elle reste chargée |
| Composites techniques (PA-CF/GF, PET-CF, etc.) | Très élevée | Stockage scellé avec alimentation à faible HR ou armoire sèche | Lorsque la bobine est toujours disponible sur l’imprimante ou doit rester constamment sèche |
Lisez toute valeur d’HR en tenant compte de son emplacement de mesure. Les exemples de Prusa sont des relevés d’hygromètre dans sa dry box : PLA sous 30% RH avec une tolérance à court terme jusqu’à 40% ; PETG, TPU, PVA, PC et BVOH sous 20% ; ABS sous 30% et idéalement sous 15% ; ASA sous 30% et idéalement sous 10%. [S10] UltiMaker fournit un exemple différent en recommandant moins de 50% RH pour le PVA, le Nylon, le Nylon CF Slide et le TPU 95A dans ses conseils de manipulation des matériaux. [S12] Les fiches PLA-CF et PET-CF de Bambu sont encore plus strictes, chacune spécifiant un stockage scellé avec dessiccant sous 20% RH. [S14] [S15] Stratasys indique 13 à 24 °C et 20 à 60% RH pour la manipulation des cartouches Fortus, ce qui constitue un autre point de référence propre au système, plutôt qu’une cible universelle pour bureau. [S13]
La durée de conservation n’est pas la même chose qu’un état sec prêt à imprimer. Une bobine peut rester emballée longtemps et nécessiter néanmoins un séchage après exposition, tandis qu’une armoire sèche n’aide que si elle reste fermée et surveillée. Cette différence est particulièrement importante avec les matériaux chargés, les grades Nylon/PA et les supports solubles.
Matrice de décision rapide : faut-il sécher cette bobine ou simplement la sceller ?
Commencez avec deux données : la sensibilité du matériau et son historique d’exposition. Si la bobine est relativement tolérante et n’a été ouverte que brièvement, un stockage scellé avec dessiccant peut suffire. S’il s’agit de Nylon/PA, d’un support soluble, d’un flexible ou d’un composite chargé, l’hypothèse la plus sûre est que l’historique d’exposition compte davantage et que « le sceller plus tard » peut ne pas suffire. La même logique s’applique lorsque la bobine reste chargée sur l’imprimante : vous ne la stockez plus seulement, vous la gérez pendant son utilisation.
Le temps nécessaire pour atteindre l’équilibre peut également être long. ASTM D618 indique qu’un équilibre substantiel dans des conditions normales d’humidité et de température peut nécessiter 20 à 100 jours ou plus, selon le matériau, l’épaisseur et l’historique antérieur. [S04] Cela ne signifie pas qu’un filament nécessite toujours autant de temps pour devenir imprimable ; cela signifie que les courtes périodes de stockage sont faciles à surinterpréter. De même, Prusa indique que la lecture d’HR de sa dry box peut nécessiter jusqu’à 1 heure pour se stabiliser, et que la tolérance TPM40 est de ±3% RH et ±1 °C. [S10]
Si vous ne retenez que 5 règles…
- Scellez d’abord si la bobine n’a été exposée que brièvement et que le matériau est généralement tolérant.
- Séchez d’abord si le matériau présente visiblement des défauts ou est connu pour être sensible à l’humidité.
- Considérez l’HR de la boîte comme un indicateur environnemental local, et non comme une valeur directe de l’humidité du polymère.
- Pour le PVA ou le BVOH, minimisez le temps à l’air libre et partez du principe que la rigueur de stockage compte immédiatement.
- Pour le Nylon/PA, utilisez la fiche technique et l’historique d’exposition comme critères de décision, pas une seule mesure dans un conteneur.
Méthodes de stockage : sacs, vide, boîtes hermétiques, dry boxes, armoires sèches
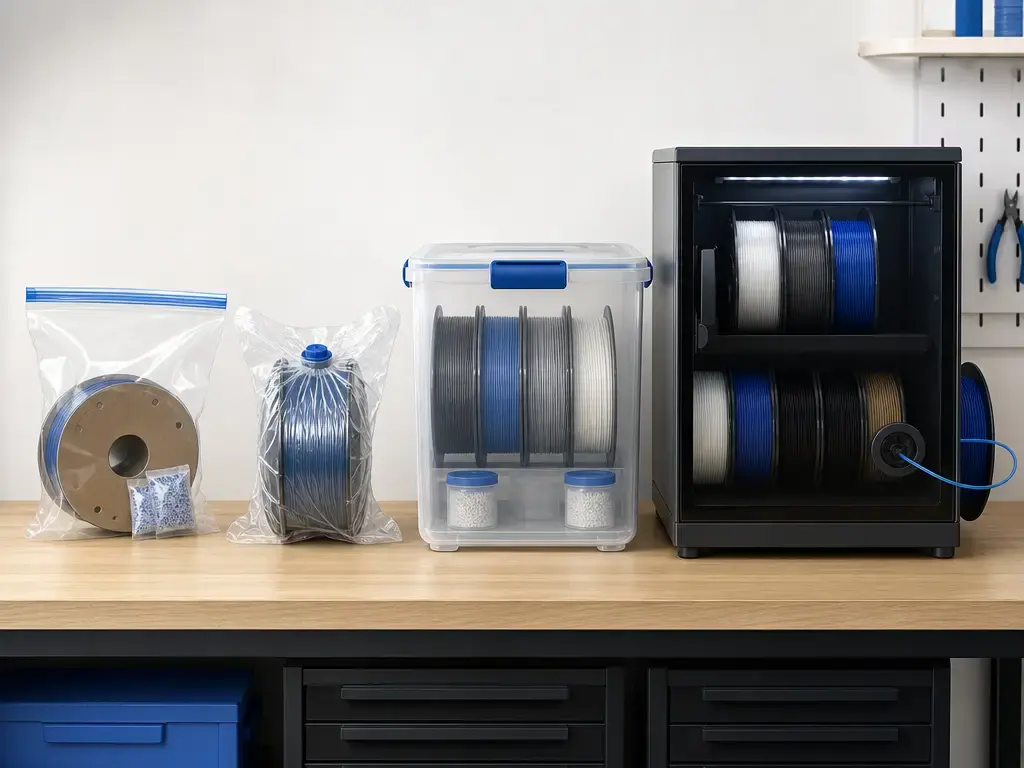
L’efficacité d’étanchéité et la commodité quotidienne sont deux choses différentes. Un sac refermable, un sac de stockage sous vide ou un conteneur hermétique peut fortement réduire les échanges d’humidité avec un dessiccant, en particulier pour les bobines utilisées occasionnellement. Ces méthodes sont simples et peu coûteuses, mais elles exigent une bonne rigueur d’étanchéité à chaque réouverture. Une boîte passive ralentit principalement l’absorption. Une dry box ou une armoire devient plus utile lorsque la bobine doit rester disponible, chargée ou imprimable lors de démarrages et d’arrêts répétés. La documentation de Prusa est explicite : sa Drybox sert à maintenir le filament à faible humidité pendant l’impression, et non à sécher un filament humide. [S10]
Le choix de la méthode dépend de son adéquation au workflow. Les sacs sont compacts et fonctionnent bien pour le stockage d’une seule bobine. Les sacs sous vide économisent de l’espace et réduisent les échanges d’air, mais des ouvertures répétées peuvent annuler cet avantage. Les bacs hermétiques peuvent stocker de nombreuses bobines, mais un grand bac ne vaut que par la rigueur de son ouverture : un accès fréquent implique un renouvellement fréquent de l’air. Une dry box est surtout utile lorsque la bobine alimente l’imprimante par un chemin fermé. Une armoire sèche ou une station de matériaux intégrée est plus pertinente lorsque plusieurs bobines doivent rester prêtes en permanence. La Material Station d’UltiMaker est un exemple de cette catégorie : lorsqu’elle est alimentée et que sa porte est fermée, elle maintient l’humidité relative sous 35%. [S11]
Choisissez la configuration selon le mode d’utilisation
- Une ou quelques bobines de PLA : sac refermable ou boîte hermétique avec dessiccant.
- De nombreuses couleurs utilisées occasionnellement : conteneurs hermétiques étiquetés ou sacs de stockage sous vide.
- Utilisation régulière de PETG ou TPU : dry box si la bobine reste sur l’imprimante.
- Nylon, PVA, BVOH, PC ou composites : dry box ou armoire sèche avec un contrôle plus précis de l’HR.
- Ferme d’impression : armoire sèche ou station de matériaux, avec étiquettes et journal d’ouverture.
Comment garder le filament sec pendant l’impression
Une fois l’impression lancée, le stockage devient un contrôle de l’exposition sur le chemin d’alimentation. Une bobine sèche au début du travail peut continuer à échanger de l’humidité avec l’air ambiant si elle reste exposée pendant le reste de l’impression. Cela compte davantage pour les matériaux hygroscopiques, les utilisations répétées avec arrêts et redémarrages, et les bobines qui restent chargées pendant des jours plutôt que des heures. Les conseils de fabricants pour les composites PA techniques montrent à quel point cela peut être explicite : Fiberon indique que le PA12-CF10 doit être stocké et utilisé sous 20% RH, et Raise3D indique que le PA12 CF+ doit être placé dans une dry box pendant l’impression. [S17] [S18]
Les habitudes pratiques sont simples : utilisez le plus petit passe-fil fonctionnel, fermez les ports inutilisés, évitez de laisser la boîte ou l’armoire ouverte plus longtemps que nécessaire lors des changements, et replacez les bobines partiellement utilisées dans un stockage contrôlé dès la fin du travail. Stratasys fournit ici une mise en garde forte pour un système contrôlé, en signalant qu’une cartouche non scellée peut absorber assez d’humidité pour devenir inutilisable en moins de une heure. Ce n’est pas un délai universel pour les filaments de loisir, mais c’est un rappel utile que l’exposition lors de la manipulation peut compter autant que le stockage entre les impressions. [S13]
Sécher un filament humide sans endommager le filament ni la bobine
La règle la plus sûre est de suivre d’abord le fabricant. Les températures et durées de séchage ne sont pas génériques par famille de polymères, car le grade exact, les additifs, le matériau de la bobine et l’enceinte comptent tous. Les conseils de Prusa à eux seuls vont du PLA à 45 °C pendant 6 h au PEI à 150 °C pendant 8 h, ce qui suffit à montrer pourquoi un réglage unique pour « tous les filaments » est une mauvaise pratique. [S09] Bambu, BigRep, Fiberon et Raise3D publient aussi des conseils de séchage propres à chaque marque pour des matériaux et systèmes individuels. [S14] [S15] [S16] [S17] [S18]
Avertissement encadré : La température de séchage doit être sûre pour le filament comme pour la bobine ou le conteneur. Prusa avertit que les fours domestiques peuvent avoir un contrôle de température imprécis et recommande un thermomètre externe si l’un d’eux est utilisé. La marque indique aussi que ses nouvelles bobines noires sont prévues jusqu’à 90 °C et ses bobines grises haute température jusqu’à 150 °C. Les exemples de Bambu montrent le même problème de limite de bobine sous un autre angle : le PLA-CF utilise une bobine ABS avec une résistance à la température de 70 °C, tandis que le PET-CF utilise une bobine PC+ABS avec une résistance à la température de 90 °C. Évitez les points chauds, les chauffages mal contrôlés et les hypothèses fondées uniquement sur le nom du polymère. [S09] [S14] [S15]
Lisez le tableau ci-dessous uniquement comme des conseils d’exemple. Il s’agit de valeurs propres à des fournisseurs ou systèmes, et non de réglages universels pour « tous les PLA », « tous les nylons » ou « tous les composites ».
| Matériau | Source d’exemple (marque/système) | Température/durée de séchage | Notes critiques (limites de bobine, impression depuis la boîte, etc.) |
|---|---|---|---|
| PLA | Prusa. [S09] | 45 °C / 6 h | Exemple Prusament uniquement ; ne pas généraliser à tous les PLA. |
| PETG | Prusa. [S09] | 55 °C / 6 h | Exemple propre à la marque. |
| TPU | Prusa. [S09] | 60 °C / 4–6 h | Les matériaux flexibles peuvent également être limités par la bobine. |
| ASA | Prusa. [S09] | 80 °C / 4 h | Vérifiez d’abord la tolérance de la bobine. |
| PC Blend | Prusa. [S09] | 85 °C / 5 h | Conseil d’exemple propre au système uniquement. |
| PA11 CF | Prusa. [S09] | 90 °C / 6 h | Les grades chargés peuvent différer du nylon non chargé. |
| PEI | Prusa. [S09] | 150 °C / 8 h | Exemple haute température ; les limites de la bobine et de l’enceinte deviennent critiques. |
| PLA-CF | Bambu Lab. [S14] | 55 °C / 8 h | La fiche technique spécifie aussi un stockage sous 20% RH scellé avec dessiccant ; résistance de bobine 70 °C. |
| PET-CF | Bambu Lab. [S15] | 80 °C / 8–12 h | La fiche technique spécifie aussi un stockage sous 20% RH scellé avec dessiccant ; résistance de bobine 90 °C. |
| BVOH | BigRep. [S16] | 60 °C / 4–6 h | Support soluble ; la fiche technique indique une durée de conservation de 12 mois lorsqu’il est correctement stocké. |
| PA12-CF10 | Fiberon / Polymaker. [S17] | 100 °C / 10 h | La fiche technique indique de stocker et d’utiliser sous 20% RH. |
| PA12 CF+ | Raise3D. [S18] | 80 °C / 8 h | La note d’assistance indique aussi de placer le filament dans une dry box pendant l’impression. |
Si aucune valeur fiable n’est publiée pour votre combinaison exacte de filament et de bobine, considérez cela comme « aucune valeur fiable trouvée » et ne devinez pas. Utilisez l’étiquette de la bobine, la fiche technique ou la note d’assistance officielle du matériau exact que vous possédez.
Ce qu’il faut surveiller et ce qu’il ne faut pas surinterpréter
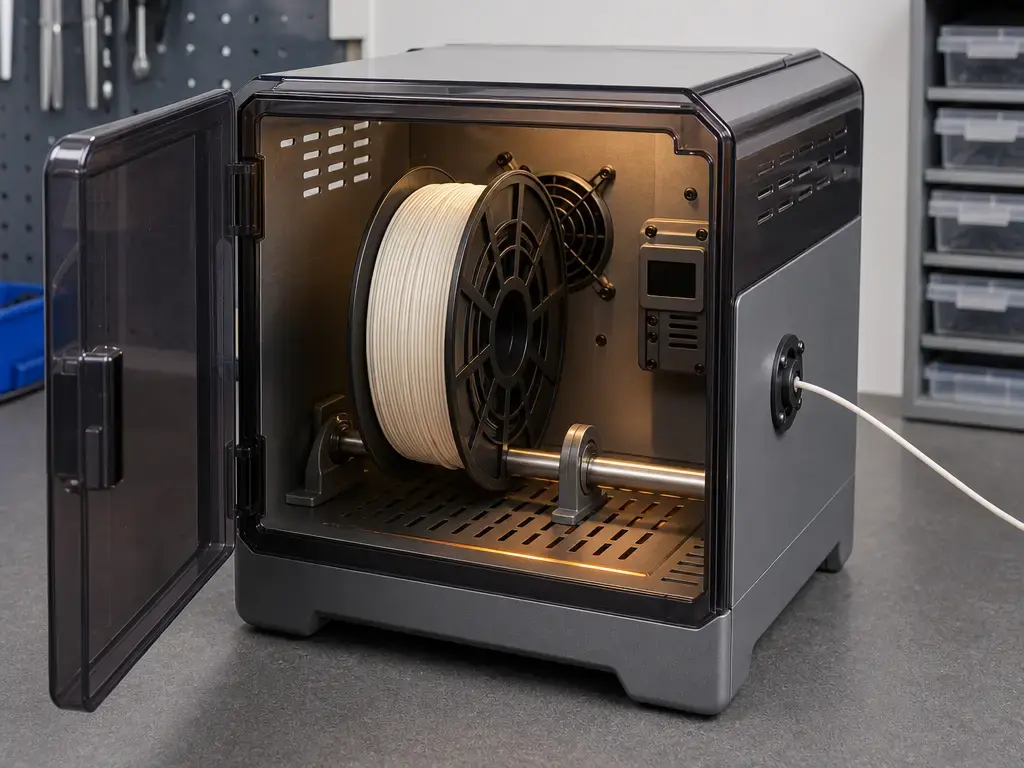
La lecture la plus utile est l’HR à l’intérieur du système de stockage que vous utilisez réellement. Il peut s’agir d’une boîte refermable, d’une armoire sèche, d’une station de matériaux ou d’une enceinte d’impression depuis une dry box. Ce chiffre vous aide à juger si le conteneur est resté fermé et si le dessiccant conserve une capacité. Il n’indique pas directement la teneur interne en humidité du filament. D’autres signaux utiles sont opérationnels : si le dessiccant a changé d’état ou de poids, si la bobine porte une étiquette claire « ouverte » ou « séchée », et si les symptômes d’impression ont changé après que la bobine est restée dehors. Ce sont des indicateurs de workflow, et non des mesures de laboratoire.
Les limites de mesure comptent. L’exemple TPM40 de Prusa est spécifié à ±3% RH et ±1 °C, et Prusa indique que la lecture peut nécessiter jusqu’à 1 heure pour se stabiliser après un changement. [S10] De meilleures spécifications de capteurs au niveau composant existent, mais elles exigent toujours du contexte : Sensirion indique une précision typique d’HR de ±2 %RH pour SHT30, ±2 %RH pour SHT31 et ±1.5 %RH pour SHT35. [S20] Si vous souhaitez une vérification approximative de confiance, la méthode NBS des sels saturés est peu coûteuse et simple, et l’HR générée est approximativement indépendante de la température, mais la mise en garde classique est que la méthode n’offre qu’environ 1% RH de contrôle, et non une métrologie de laboratoire. [S19]
Niveau de surveillance raisonnable selon le budget
- Minimal : sac refermable, dessiccant et étiquettes de date.
- Intermédiaire : boîte hermétique avec hygromètre et simple contrôle du dessiccant.
- Élevé : armoire sèche ou station de matériaux avec journal des ouvertures, dates de séchage et notes spécifiques aux matériaux.
Symptômes d’impression observables ou changements possibles des propriétés
Les symptômes d’impression liés à l’humidité sont les plus faciles à repérer sur la machine. Les indices courants comprennent les crépitements, les grésillements, les bulles visibles, les surfaces rugueuses ou pelucheuses, des changements inattendus de filage, les piqûres ou une extrusion d’aspect terne. Ce sont des indices utiles pour le dépannage, mais ils ne constituent pas des mesures directes de résistance à la traction, de résistance à la flexion ou de teneur en humidité. Un même symptôme peut aussi se confondre avec une contamination, un choix de température ou des problèmes d’extrusion.
Les changements de propriétés doivent être identifiés comme propres aux études. Dans l’étude PLA citée plus haut, le filament a été conditionné avant impression selon un workflow en chambre de 10% à 90% RH ; à mesure que l’HR augmentait, la porosité passait de 0.84% à 4.42%, la résistance à la flexion évoluait d’environ 103.0 MPa à 99.6 MPa, et la résistance aux chocs de 18.2 à 16.2 kJ/m². [S05] Dans un article sur l’ABS, une humidité de filament mesurée gravimétriquement de 0.17% à 0.75% était associée à une diminution de résistance d’environ 25%, et le résumé de l’article signalait aussi une augmentation d’épaisseur de 10%. [S06] Dans une étude sur le nylon, le filament a été exposé dans une chambre à 40 °C et 80% RH ; la comparaison en traction utilisait un filament vierge à 0.9% d’humidité et un filament conditionné pendant 72 heures à 5.5% d’humidité, avec des valeurs de résistance ultime à la traction rapportées dans la plage de 40 à 54 MPa. [S07] Ces résultats sont des preuves utiles que l’humidité peut avoir de l’importance, mais ils ne constituent pas des tableaux de propriétés universels.
Applications : utilisateurs domestiques, fermes d’impression et matériaux techniques
Pour les utilisateurs domestiques, le stockage du filament d’imprimante 3D peut rester simple. Si vous imprimez occasionnellement du PLA ou du PETG, un sac scellé ou une boîte hermétique avec dessiccant est souvent une base pratique. Une dry box devient plus utile lorsque la bobine reste sur l’imprimante entre les travaux, lorsque la pièce est humide ou lorsque le matériau est moins tolérant. Le but n’est pas de reproduire une installation industrielle, mais d’adapter la méthode de stockage à la fréquence d’exposition de la bobine.
Pour les fermes d’impression et les matériaux techniques, le workflow passe de « le garder fermé » à « le maintenir contrôlé et documenté ». Une armoire sèche ou une station de matériaux intégrée est plus pertinente lorsque plusieurs bobines ouvertes restent prêtes, et la Material Station d’UltiMaker offre un exemple de référence en maintenant l’HR sous 35% lorsqu’elle est alimentée et fermée. [S11] Pour les composites PA, les instructions des fabricants peuvent être plus strictes : Fiberon indique que le PA12-CF10 doit être stocké et utilisé sous 20% RH, et Raise3D indique que le PA12 CF+ doit rester dans une dry box pendant l’impression. [S17] [S18]
Erreurs courantes et limites de la méthode
Les erreurs les plus courantes sont simples : placer une bobine humide dans une boîte passive en espérant qu’elle récupère, réutiliser un dessiccant déjà saturé, et ouvrir de grands bacs si souvent que l’échange d’air annule le bénéfice de l’étanchéité. Un bon conteneur ne peut pas compenser une mauvaise rigueur de manipulation.
Scellé en usine et durée de conservation ne signifient pas « prêt à imprimer maintenant ». Stratasys est utile comme exemple de contraste : pour son système de cartouches Fortus, la marque recommande 13 à 24 °C et 20 à 60% RH, indique que les cartouches non ouvertes peuvent dépasser 3 ans, et que les cartouches ouvertes peuvent demeurer acceptables pendant 6 à 8 semaines ou plus avec une manipulation correcte. [S13] Il s’agit de conseils pour un système contrôlé, et non d’une règle universelle applicable à chaque bobine de bureau. Le point essentiel est qu’une longue durée de stockage théorique ne prouve pas qu’une bobine ouverte spécifique est encore assez sèche pour votre prochaine impression.
L’autre grande limite est la mesure. Une valeur d’HR n’est jamais universelle à moins de savoir aussi où elle a été mesurée, quelle est la précision du capteur, combien de temps il a eu pour se stabiliser et de quel matériau il s’agit. Les hygromètres grand public sont mieux utilisés comme indicateurs de tendance locaux que comme vérité définitive sur l’humidité d’un polymère.
À retenir : un stockage du filament d’imprimante 3D qui passe à l’échelle
Un bon stockage du filament d’imprimante 3D passe à l’échelle lorsque vous cessez de le considérer comme un choix de conteneur et commencez à le traiter comme un workflow de contrôle de l’humidité. Une dry box sert à protéger le filament pendant l’utilisation, et non à sécher un filament humide, et des études indépendantes montrent que même des matériaux familiers comme le PLA peuvent s’imprimer et être testés différemment après un conditionnement à HR élevée. [S10] [S05] La séquence reproductible est simple : séchez si nécessaire, scellez avec un dessiccant, surveillez l’environnement de stockage, protégez la bobine pendant l’impression et consultez la fiche technique pour la manipulation propre au matériau.
FAQ
Quelle est la meilleure méthode de stockage du filament d’imprimante 3D ?
Il n’existe pas de méthode universellement optimale. Pour une utilisation occasionnelle de PLA ou PETG, un sac scellé ou une boîte hermétique avec dessiccant suffit souvent. Pour les bobines toujours chargées, les flexibles, le Nylon/PA, les supports solubles ou les composites, une dry box ou une armoire sèche est généralement mieux adaptée.
Quel contrôle de l’humidité viser pour le stockage des filaments ?
Cela dépend de l’endroit où l’HR est mesurée et des valeurs système utilisées. Les exemples de Prusa sont des lectures internes de dry box selon le matériau, telles que le PLA sous 30% RH et le PETG, TPU, PVA, PC et BVOH sous 20%. [S10] UltiMaker fournit une recommandation de manipulation plus large, sous 50% RH pour le PVA, le Nylon, le Nylon CF Slide et le TPU 95A. [S12]
Une boîte de stockage de filament est-elle la même chose qu’un sécheur de filament ?
Non. Le stockage passif ralentit l’absorption d’humidité ; il ne retire pas de manière fiable l’humidité déjà absorbée par le filament. Prusa l’indique directement dans sa documentation Drybox, qui précise que le filament humide doit d’abord être préséché. [S10]
Comment interpréter les lectures d’HR si mon hygromètre n’est précis qu’à quelques %RH ?
Utilisez-le pour les tendances et les vérifications du système, et non comme mesure directe de l’humidité du polymère. Prusa indique ±3% RH et ±1 °C pour son exemple TPM40 et précise que la lecture peut nécessiter jusqu’à 1 heure pour se stabiliser. [S10] Si vous souhaitez une référence d’étalonnage approximative, les méthodes aux sels saturés sont peu coûteuses et simples, mais elles s’accompagnent toujours d’une mise en garde d’environ 1% RH de contrôle plutôt que d’une certitude de niveau laboratoire. [S19]
Pourquoi deux filaments à la même HR de boîte peuvent-ils tout de même s’imprimer différemment ?
Parce que la lecture de la boîte décrit seulement l’air dans ce conteneur à cet instant. Les matériaux, charges et historiques d’exposition diffèrent. Une étude comparative couvrant 12 filaments entre 16% et 97% RH a constaté d’importantes différences de sorption, dont une déformation par gonflement du nylon allant jusqu’à 2.5%. [S08] Deux bobines peuvent partager une même lecture de boîte et néanmoins se comporter différemment si l’une a été récemment séchée et l’autre est restée exposée plus longtemps.
Un filament humide peut-il être restauré ?
Souvent, oui, mais seulement si les conditions de séchage du fabricant sont sûres pour le polymère comme pour la bobine. Consultez d’abord la fiche technique ou la note d’assistance officielle, car la valeur correcte peut fortement varier selon la marque et le grade. Les exemples dans la documentation Prusa, Bambu, Fiberon et Raise3D montrent pourquoi il est risqué de deviner à partir du nom générique du matériau. [S09] [S14] [S15] [S17] [S18]
Sources
- S01 — Extrait OBP ISO/ASTM 52903-1:2020 (définition du filament). https://www.iso.org/obp/ui?_escaped_fragment_=iso:std:iso-astm:52903:-1:ed-1:v1:en
- S02 — Fiche de norme ISO/ASTM 52900:2021, Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. https://www.iso.org/standard/74514.html
- S03 — Page de référence ASTM D570-22 (absorption d’eau par immersion ; champ d’épaisseur 0.13 mm). https://store.astm.org/standards/d570
- S04 — Page de référence ASTM D618-21 (contexte de conditionnement et d’équilibre). https://store.astm.org/d0618-21.html
- S05 — Lendvai et al., Results in Engineering (2024), étude de conditionnement du PLA à l’HR. https://real.mtak.hu/206271/7/1-s20-S2590123024012684-main.pdf
- S06 — Hamrol et al., Materials (2024), étude sur l’absorption/désorption de l’humidité du filament ABS. https://pdfs.semanticscholar.org/658b/674ea29faa2da6d279b5b0ca9edf4b76c67c.pdf
- S07 — Gong et al., Technologies (2025), étude sur l’humidité du filament nylon. https://doi.org/10.3390/technologies13080376
- S08 — Aniskevich et al., Polymers (2023), étude comparative de sorption de l’humidité sur 12 filaments. https://pmc.ncbi.nlm.nih.gov/articles/PMC10304609/
- S09 — Base de connaissances Prusa, « Séchage du filament ». https://help.prusa3d.com/article/drying-filament_332086
- S10 — Base de connaissances Prusa, « Prusa USS Drybox ». https://help.prusa3d.com/article/prusa-uss-drybox_1014382
- S11 — Manuel d’installation et d’utilisation UltiMaker S8 v1.4, exemple de contrôle de l’HR de la Material Station. https://um-support-files.ultimaker.com/manuals/user-manual/S8/EN-UltiMakerS8-V1.4-2025-07.pdf
- S12 — Manuel d’installation et d’utilisation UltiMaker S8 v1.4, recommandation d’HR pour PVA, Nylon, Nylon CF Slide et TPU 95A. https://um-support-files.ultimaker.com/manuals/user-manual/S8/EN-UltiMakerS8-V1.4-2025-07.pdf
- S13 — Stratasys Fortus, « Durée de conservation et manipulation des cartouches ». https://sites.tufts.edu/bray/files/2020/09/Fortus-Canister-Shelf-Life-and-Handling.pdf
- S14 — Fiche technique Bambu Lab PLA-CF v2.0. https://store.bblcdn.com/842f399d4e274507953a5231126ec8c1.pdf
- S15 — Fiche technique Bambu Lab PET-CF v3.0. https://store.bblcdn.com/9690d6226f024acab2ba0dd52dabb654.pdf
- S16 — Fiche technique BigRep BVOH. https://bigrep.com/wp-content/uploads/2023/06/TDS-BigRep-BVOH-web.pdf
- S17 — Fiche technique Polymaker/Fiberon PA12-CF10 v1.1. https://fiberon.polymaker.com/wp-content/uploads/TDS_FIBERON-PA12-CF10_V1.1_EN.pdf
- S18 — Note d’assistance Raise3D, séchage et stockage du PA12 CF+. https://support.raise3d.com/E2CF/notes-on-drying-and-storage-of-pa12cf-filament-and-pa12cf-support-filament-25-1591.html
- S19 — Circulaire NBS LC1026 (avril 1957), référence d’étalonnage de l’humidité par sels saturés. https://www.govinfo.gov/content/pkg/GOVPUB-C13-5f342e44f67ed612744ea5b3de5b7340/pdf/GOVPUB-C13-5f342e44f67ed612744ea5b3de5b7340.pdf
- S20 — Fiche technique Sensirion SHT3x-DIS, Version 7 (décembre 2022). https://sensirion.com/media/documents/213E6A3B/63A5A569/Datasheet_SHT3x_DIS.pdf