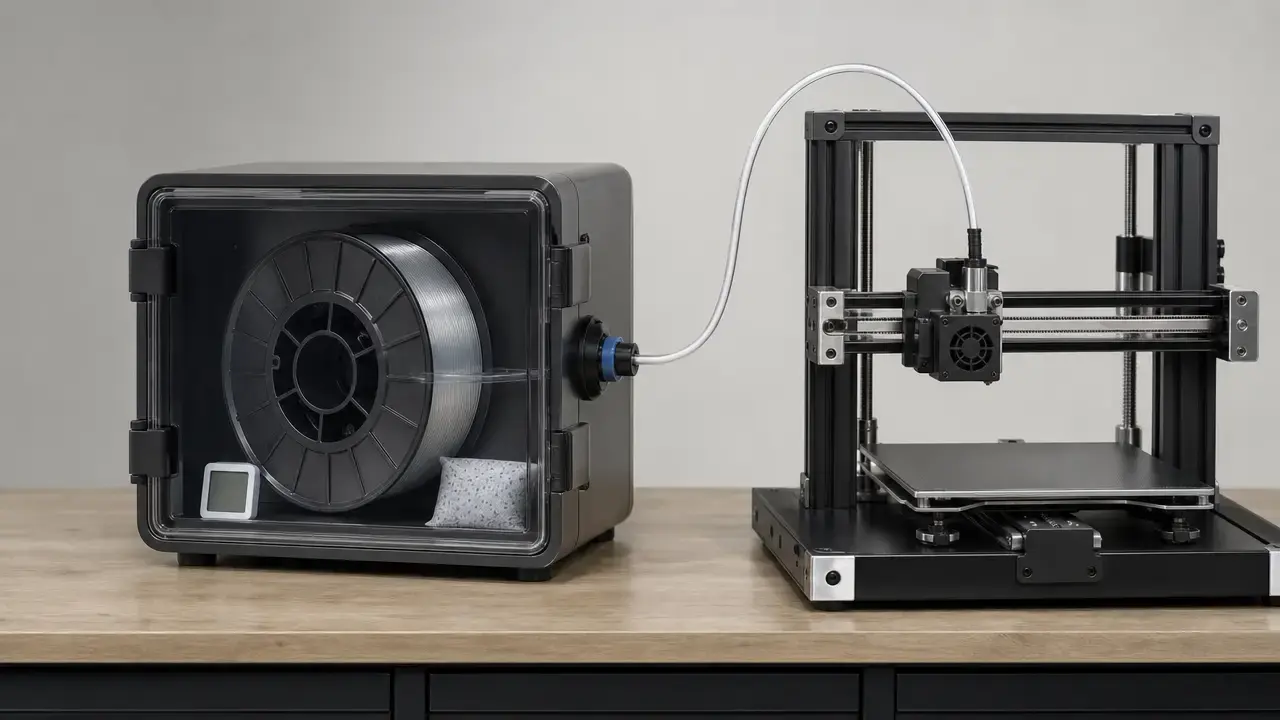

Überblick: Filamentlagerung als durchgehender Ablauf
Die Lagerung von 3D-Drucker-Filament funktioniert am besten als zusammenhängender Ablauf: Eine bereits feuchte Spule zuerst trocknen, dann mit Trockenmittel verschließen, die Lagerbedingungen überwachen und das Material auch während des Druckens schützen. Prusa erklärt ausdrücklich, dass seine Drybox feuchtes Filament nicht trocknet. Trocknen und Aufbewahren sind daher getrennte Schritte. [S10]
Die erste Frage lautet nicht „Beutel oder Box?“, sondern „Ist diese Spule bereits feucht oder soll lediglich weitere Feuchtigkeitsaufnahme verlangsamt werden?“ Eine niedrige relative Luftfeuchte in Box, Schrank oder Trockenbox hilft, die Umgebungsluft der Spule zu kontrollieren. Sie misst aber nicht direkt das bereits im Polymer enthaltene Wasser. Der richtige Ablauf hängt deshalb von Materialfamilie, Zusätzen, Offenliegezeit und davon ab, ob die Spule zwischen Aufträgen im Drucker bleibt. Die folgenden Abschnitte unterscheiden Normen, unabhängige Studien und Herstellerempfehlungen. So entscheiden Sie nach Material statt anhand eines einzigen Hygrometerwerts.
Der schnelle Ablauf
- Zuerst trocknen, wenn die Spule lange genug offen lag, um das Druckverhalten zu verändern.
- Die Spule nach Gebrauch mit Trockenmittel verschließen.
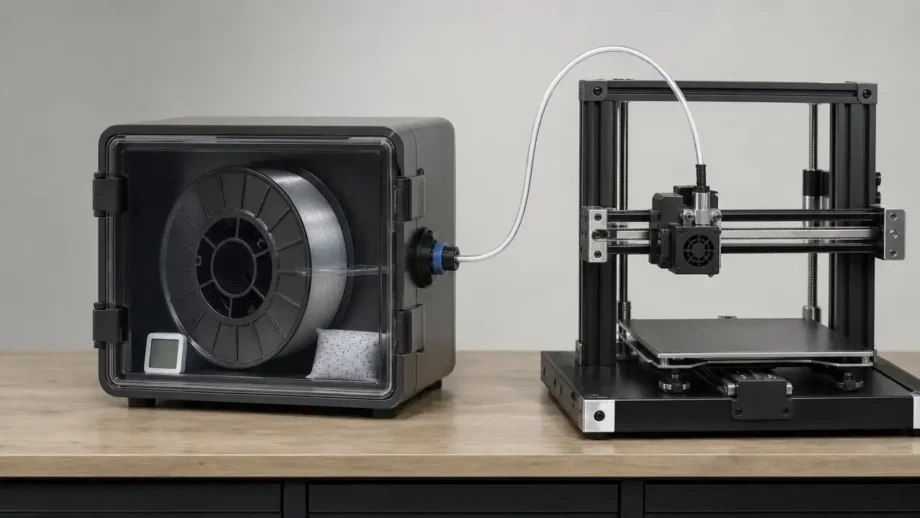
- Eine Trockenbox für die Zuführung bei niedriger Luftfeuchte während des Druckens nutzen, nicht als Ersatz für die Trocknung feuchten Filaments. [S10]
- Das Hygrometer als Anzeige der Behälterbedingungen verstehen, nicht als direkten Feuchtigkeitstest des Polymers.
- Bei Nylon/PA, löslichem Stützmaterial oder gefüllten Verbundwerkstoffen zuerst Spulenetikett oder technisches Datenblatt prüfen.
Lagern oder trocknen: Welches Problem soll gelöst werden?
Lagerung und Trocknung lösen unterschiedliche Probleme. Lagerung begrenzt künftige Feuchtigkeitsaufnahme, indem sie den Wasserdampf rund um die Spule reduziert. Trocknung entfernt bereits enthaltene Feuchtigkeit, meist mit kontrollierter Wärme und Luftbewegung. Eine feuchte Spule in einer verschlossenen Box mit Trockenmittel nimmt möglicherweise langsamer weiteres Wasser auf. Bereits in das Polymer diffundierte Feuchtigkeit verschwindet dadurch aber nicht automatisch. Prusa beschreibt diese Grenze deutlich: Die Drybox dient der Handhabung bei niedriger Luftfeuchte; feuchtes Filament muss vorher getrocknet werden. [S10]
Eine Spule kann deshalb in trockener Luft liegen und sich dennoch wie feuchtes Material verhalten. Das Hygrometer misst die Luft im Behälter, nicht den Wassergehalt des Filaments. Auch diese Luftmessung hat Grenzen: Prusa nennt für das TPM40 ±3 % relative Luftfeuchte und ±1 °C Genauigkeit. Nach einer Änderung kann es bis zu einer Stunde dauern, bis der Wert sinkt und sich stabilisiert. [S10] Ein niedriger Boxwert hilft bei der Umgebungskontrolle, beweist aber nicht, dass der Filamentkern trocken ist.
Zuerst trocknen, wenn …
- die Extrusion knackt, zischt oder Blasen bildet;
- Fädenziehen oder Oberflächenrauheit ohne andere erkennbare Ursache plötzlich zunehmen;
- das Material oder Stützfilament bekanntermaßen feuchtigkeitsempfindlich ist;
- die Spule zwischen Aufträgen lange offen lag;
- das Filament auch im geladenen Zustand am Drucker trocken bleiben muss.
Technische Grundlagen: Relative Luftfeuchte, Wasseraufnahme und Folgen
Relative Luftfeuchte, kurz RH, beschreibt das Verhältnis des vorhandenen Wasserdampfs zur bei gleicher Temperatur maximal möglichen Menge. Bei Filament bezieht sie sich auf die Luft in Beutel, Box, Schrank oder Trockenbox. Sie gibt den inneren Feuchtigkeitsgehalt des Filaments nicht direkt an. Die relative Luftfeuchte im Behälter lässt sich schnell senken, während das Polymer noch Wasser aus früherer Exposition enthalten kann.
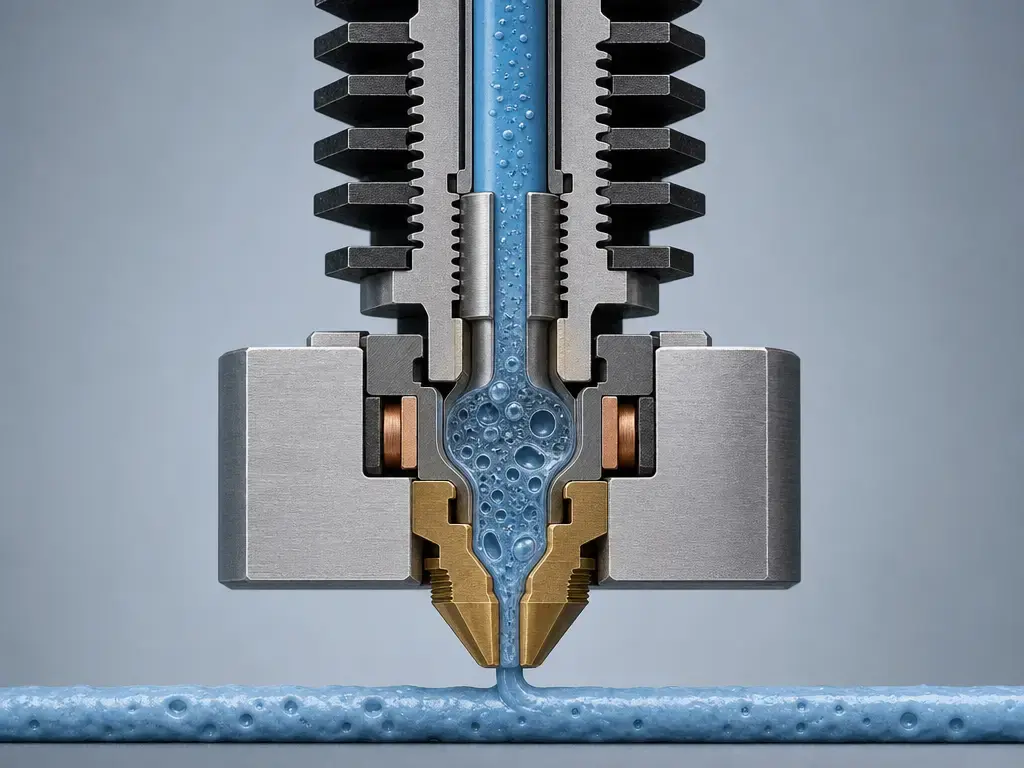
Physikalisch wirken Oberflächenadsorption, Aufnahme im Materialinneren und Diffusion zusammen. Wasser kann sich an der Oberfläche anlagern, ins Polymer eindringen und mit der Zeit tiefer in den Strang wandern. Materialien reagieren unterschiedlich: Bei manchen verändert sich vor allem die Druckqualität, andere quellen stärker, wieder andere reagieren besonders empfindlich auf ihre bisherige Exposition. Eine Vergleichsstudie mit zwölf Filamenttypen bei 16 bis 97 % relativer Luftfeuchte und Raumtemperatur zeigte große Unterschiede, darunter Quellverformungen bei Nylon von bis zu 2,5 %. [S08] Im Hotend kann aufgenommenes Wasser verdampfen und Blasen, Hohlräume, raue Oberflächen sowie höhere Bauteilporosität begünstigen. In einer PLA-Studie wurden Filamente vor dem Druck bei 10 bis 90 % relativer Luftfeuchte konditioniert. Die Porosität stieg von 0,84 auf 4,42 %, während sich der Schmelzflussindex bei 215 °C und 2,16 kg von 10,9 auf 19,2 g/10 min änderte. [S05]
Normen liefern vor allem den Prüfkontext, keine Lageranweisungen. ASTM D570 behandelt Wasseraufnahme durch Eintauchen und gilt unter anderem für Platten ab 0,13 mm beziehungsweise 0,005 Zoll Dicke. Solche Werte sind keine direkten Ersatzwerte für die Lagerung von Spulen an Luft oder in Trockenboxen. [S03] Auch chemisch ist Vorsicht nötig: Hydrolyse hängt vom Polymer und den Bedingungen ab. Es gilt keine allgemeine Regel, dass feuchtes Filament immer chemisch geschädigt wird. In derselben PLA-Studie berichteten die Autoren unter den untersuchten Konditionierungsbedingungen vor dem Druck keine wesentliche Veränderung der molekularen Integrität oder Kristallstruktur in Abhängigkeit von der Lagerluftfeuchte. [S05]
Begriffe: FFF/FDM, Materialextrusion und die Definition von Filament
Im Alltag spricht man häufig von FFF oder FDM. Der normative Bezugspunkt ist ISO/ASTM 52900:2021 mit dem übergeordneten Begriff Materialextrusion. In diesem Normkontext ist Filament Ausgangsmaterial mit sehr großer Länge im Verhältnis zu einem gleichmäßigen Querschnitt. Damit lässt es sich von Pellets und Granulat unterscheiden. [S01] [S02]
Anforderungen an die Filamentlagerung nach Material
Filamente gehören nicht zu einer einzigen Feuchtigkeitsempfindlichkeitsklasse. Neben dem Basispolymer zählen Füllstoffe, Verstärkungen, Mischungen und Nutzungsmuster. Eine einmal monatlich verwendete PLA-Spule stellt andere Anforderungen als kohlenstoffgefülltes PLA, das im Drucker bleibt. Beide unterscheiden sich wiederum von einer Nylon-Stützmaterialspule, die eine Woche offen liegt. Auch unabhängige Studien zeigen Unterschiede zwischen Rezepturen statt einer universellen RH-Regel. [S08]
Die folgende Tabelle dient zur Priorisierung des Arbeitsablaufs, nicht als Datenblatt. Sie zeigt, wann verschlossene Lagerung oft genügt und wann der Schutz während des Druckens sinnvoller wird.
| Materialfamilie und Beispiele | Priorität des Feuchtigkeitsschutzes | Mindestanforderung an die Lagerung | Wann direktes Drucken aus der Trockenbox sinnvoll wird |
|---|---|---|---|
| PLA | Niedriger | Verschlossener Beutel oder luftdichte Box mit Trockenmittel | Wenn die Spule zwischen Aufträgen offen bleibt oder der Druck lange dauert |
| Gefülltes PLA, etwa PLA-CF | Mittel | Verschlossene Lagerung mit Trockenmittel; Herstellerhinweise haben Vorrang | Wenn das Datenblatt niedrige Luftfeuchte oder besondere Handhabung bei dauerhaft geladenem Filament verlangt |
| PETG und PET-basierte CF-Materialien | Mittel bis höher | Verschlossen lagern; bei dauerhaft geladener Spule Zuführung mit niedrigerer Luftfeuchte | Wenn das Filament auch während und nicht nur zwischen Druckaufträgen trocken bleiben muss |
| ABS und ASA | Mittel | Luftdichte Box oder Trockenschrank | Bei langen Aufträgen oder feuchtem Raum |
| TPU und andere flexible Materialien | Höher | Trockenbox oder Trockenschrank | Wenn die Spule dauerhaft in die Materialzuführung eingebunden ist |
| PC | Höher | Trockenschrank oder geschlossenes System mit Zuführung bei niedriger Luftfeuchte | Wenn die geöffnete Spule wiederholt verwendet wird |
| PVA und BVOH | Sehr hoch | Trockenbox oder Trockenschrank; offene Zeit kurz halten | Schon kurz nach dem Öffnen, da lösliche Stützmaterialien im normalen Ablauf feuchtigkeitsempfindlich sind |
| Nylon- und PA-Varianten | Sehr hoch | Trockenschrank oder aktiv betreuter Trockenbox-Ablauf | Bei Nutzung nach dem Öffnen, besonders wenn die Spule geladen bleibt |
| Technische Verbundwerkstoffe wie PA-CF/GF und PET-CF | Sehr hoch | Verschlossene Lagerung plus Zuführung bei niedriger Luftfeuchte oder Trockenschrank | Wenn die Spule ständig am Drucker verfügbar sein oder gleichmäßig trocken bleiben muss |
Luftfeuchtewerte sind nur zusammen mit ihrem Messort sinnvoll. Prusas Beispiele beziehen sich auf das Hygrometer innerhalb der Trockenbox: PLA unter 30 % RH mit kurzzeitiger Toleranz bis 40 %; PETG, TPU, PVA, PC und BVOH unter 20 %; ABS unter 30 %, idealerweise unter 15 %; ASA unter 30 %, idealerweise unter 10 %. [S10] UltiMaker nennt in seinen Materialhandhabungshinweisen dagegen unter 50 % RH für PVA, Nylon, Nylon CF Slide und TPU 95A. [S12] Bambus Datenblätter für PLA-CF und PET-CF sind strenger: Beide verlangen verschlossene Lagerung mit Trockenmittel unter 20 % RH. [S14] [S15] Stratasys nennt für Fortus-Materialbehälter 13 bis 24 °C und 20 bis 60 % RH. Auch das ist eine systemspezifische Angabe, kein allgemeiner Zielwert für Desktop-Drucker. [S13]
Lagerfähigkeit ist nicht dasselbe wie druckfertige Trockenheit. Eine lange verpackt gelagerte Spule kann nach dem Öffnen trotzdem Trocknung benötigen. Ein Trockenschrank hilft wiederum nur, wenn er geschlossen und überwacht bleibt. Besonders wichtig ist diese Unterscheidung bei gefüllten Materialien, Nylon/PA und löslichen Stützmaterialien.
Schnelle Entscheidung: Trocknen oder nur verschließen?
Beginnen Sie mit Materialempfindlichkeit und bisheriger Exposition. Bei einem toleranten Material, das nur kurz geöffnet war, kann verschlossene Lagerung mit Trockenmittel genügen. Bei Nylon/PA, löslichem Stützmaterial, flexiblen Filamenten oder gefüllten Verbundwerkstoffen sollten Sie der Expositionsgeschichte mehr Gewicht geben. „Später verschließen“ reicht möglicherweise nicht. Bleibt die Spule im Drucker, gilt dasselbe: Es geht dann um kontrollierte Handhabung während der Nutzung, nicht nur um Lagerung.
Auch das Erreichen eines Gleichgewichts kann lange dauern. ASTM D618 nennt unter normalen Temperatur- und Feuchtebedingungen je nach Material, Dicke und Vorgeschichte 20 bis 100 Tage oder mehr bis zu einem weitgehenden Gleichgewicht. [S04] Das bedeutet nicht, dass Filament immer so lange braucht, um druckbar zu werden. Kurze Lagerzeiträume lassen sich aber leicht überinterpretieren. Ebenso kann Prusas Trockenbox-Messwert bis zu einer Stunde zur Stabilisierung benötigen; das TPM40 hat Toleranzen von ±3 % RH und ±1 °C. [S10]
Fünf Regeln zum Merken
- Direkt verschließen, wenn die Exposition kurz und das Material üblicherweise tolerant war.
- Zuerst trocknen, wenn sich das Druckverhalten erkennbar verschlechtert oder das Material feuchtigkeitsempfindlich ist.
- Box-Luftfeuchte als lokale Umgebungsanzeige behandeln, nicht als direkten Wassergehalt des Polymers.
- Bei PVA und BVOH die offene Zeit minimieren und von Anfang an konsequent lagern.
- Bei Nylon/PA nach Datenblatt und Expositionsgeschichte entscheiden, nicht nach einem einzelnen Behälterwert.
Lagermethoden: Beutel, Vakuum, luftdichte Boxen und Trockenschränke
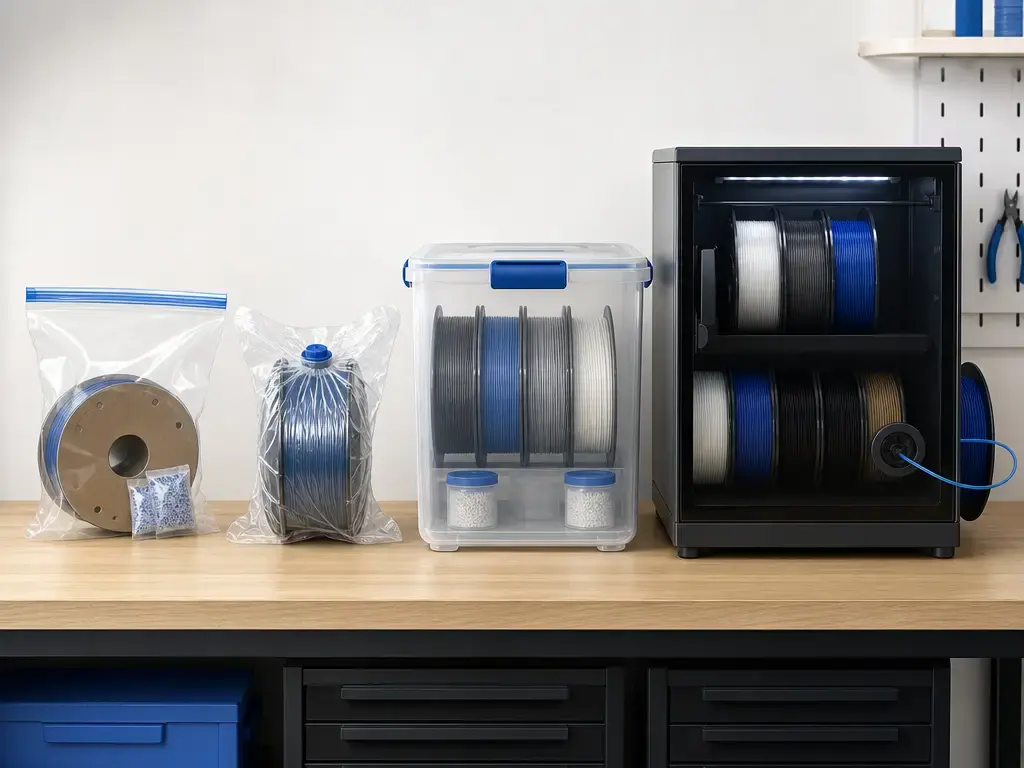
Dichtheit und täglicher Komfort sind unterschiedliche Dinge. Wiederverschließbare Beutel, Vakuumbeutel und luftdichte Behälter können zusammen mit Trockenmittel den Feuchtigkeitsaustausch stark reduzieren, besonders bei selten genutzten Spulen. Sie sind einfach und günstig, müssen aber nach jedem Öffnen sorgfältig verschlossen werden. Eine passive Box verlangsamt hauptsächlich die Aufnahme. Trockenbox oder Trockenschrank werden hilfreicher, wenn die Spule verfügbar, geladen oder über wiederholte Starts und Stopps druckbereit bleiben soll. Prusa sagt ausdrücklich: Seine Drybox hält die Feuchte beim Drucken niedrig, trocknet aber kein feuchtes Filament. [S10]
Die Methode sollte zum Ablauf passen. Beutel sind platzsparend und gut für einzelne Spulen. Vakuumbeutel sparen Raum und verringern den Luftaustausch; häufiges Öffnen kann den Vorteil aufheben. Große luftdichte Boxen fassen viele Spulen, doch häufiger Zugriff ersetzt immer wieder die trockene Luft. Eine Trockenbox ist besonders sinnvoll mit geschlossener Zuführung. Trockenschrank oder integrierte Materialstation passen besser, wenn mehrere Spulen ständig bereitstehen. Ein Beispiel ist UltiMakers Material Station: Eingeschaltet und bei geschlossener Tür hält sie die relative Luftfeuchte unter 35 %. [S11]
Den Aufbau nach dem Nutzungsmuster wählen
- Eine oder wenige PLA-Spulen: wiederverschließbarer Beutel oder luftdichte Box mit Trockenmittel.
- Viele gelegentlich genutzte Farben: beschriftete luftdichte Behälter oder Vakuumbeutel.
- Regelmäßige PETG- oder TPU-Nutzung: Trockenbox, wenn die Spule am Drucker bleibt.
- Nylon, PVA, BVOH, PC oder Verbundwerkstoffe: Trockenbox oder Trockenschrank mit genauerer Feuchtekontrolle.
- Druckfarm: Trockenschrank oder Materialstation, dazu Etiketten und ein Öffnungsprotokoll.
Filament während des Druckens trocken halten
Mit Druckbeginn wird aus Lagerung die Kontrolle der Exposition entlang der Zuführung. Eine anfangs trockene Spule kann während des restlichen Drucks weiter Feuchtigkeit mit der Raumluft austauschen. Das zählt besonders bei hygroskopischen Materialien, wiederholten Unterbrechungen und Spulen, die tagelang statt nur stundenlang geladen bleiben. Bei technischen PA-Verbundwerkstoffen sind Herstellerhinweise teils ausdrücklich: Fiberon verlangt für PA12-CF10 Lagerung und Nutzung unter 20 % RH; Raise3D empfiehlt für PA12 CF+ während des Druckens eine Trockenbox. [S17] [S18]
Die praktischen Gewohnheiten sind einfach: möglichst kleine funktionierende Durchführungen nutzen, ungenutzte Öffnungen schließen, Box oder Schrank beim Wechsel nur so kurz wie nötig offen lassen und angebrochene Spulen nach dem Auftrag sofort zurücklagern. Stratasys warnt bei seinem kontrollierten System, dass ein unverschlossener Behälter in weniger als einer Stunde genug Feuchtigkeit aufnehmen kann, um unbrauchbar zu werden. Das ist keine allgemeine Zeitgrenze für Hobbyfilament, erinnert aber daran, dass die Exposition bei der Handhabung ebenso wichtig sein kann wie die Lagerung zwischen Aufträgen. [S13]
Feuchtes Filament trocknen, ohne Material oder Spule zu beschädigen
Die verlässlichste Regel lautet: Herstellerangaben zuerst. Temperatur und Dauer gelten nicht pauschal für eine Polymerfamilie, denn genaue Sorte, Zusätze, Spulenmaterial und Gerät spielen mit hinein. Schon Prusas Empfehlungen reichen von PLA bei 45 °C für sechs Stunden bis zu PEI bei 150 °C für acht Stunden. Das zeigt, warum eine Einstellung für „alle Filamente“ ungeeignet ist. [S09] Auch Bambu, BigRep, Fiberon und Raise3D veröffentlichen material- und systemspezifische Trocknungshinweise. [S14] [S15] [S16] [S17] [S18]
Wichtiger Warnhinweis: Die Trocknungstemperatur muss sowohl für das Filament als auch für Spule und Behälter geeignet sein. Prusa warnt vor ungenauer Temperaturregelung in Haushaltsbacköfen und empfiehlt bei deren Nutzung ein externes Thermometer. Neuere schwarze Prusa-Spulen sind bis 90 °C, graue Hochtemperaturspulen bis 150 °C ausgelegt. Bambus Beispiele zeigen dasselbe Problem: PLA-CF verwendet eine ABS-Spule mit 70 °C Temperaturbeständigkeit, PET-CF eine PC+ABS-Spule mit 90 °C. Vermeiden Sie lokale Überhitzung, schlecht geregelte Heizungen und Annahmen allein aufgrund des Polymernamens. [S09] [S14] [S15]
Die folgende Tabelle enthält nur Beispielangaben einzelner Hersteller oder Systeme. Sie sind keine allgemeinen Vorgaben für jedes PLA, Nylon oder Verbundmaterial.
| Material | Beispielquelle: Marke oder System | Trocknungstemperatur und -dauer | Wichtige Hinweise zu Spule, Trockenbox und weiteren Bedingungen |
|---|---|---|---|
| PLA | Prusa. [S09] | 45 °C / 6 h | Nur ein Prusament-Beispiel; nicht auf jedes PLA übertragen. |
| PETG | Prusa. [S09] | 55 °C / 6 h | Herstellerspezifisches Beispiel. |
| TPU | Prusa. [S09] | 60 °C / 4–6 h | Auch bei flexiblen Materialien kann die Spule begrenzen. |
| ASA | Prusa. [S09] | 80 °C / 4 h | Zuerst die Temperaturfestigkeit der Spule prüfen. |
| PC Blend | Prusa. [S09] | 85 °C / 5 h | Nur eine beispielhafte Systemempfehlung. |
| PA11 CF | Prusa. [S09] | 90 °C / 6 h | Gefüllte Sorten können sich von ungefülltem Nylon unterscheiden. |
| PEI | Prusa. [S09] | 150 °C / 8 h | Hochtemperaturbeispiel; Grenzen von Spule und Trocknungsgerät sind entscheidend. |
| PLA-CF | Bambu Lab. [S14] | 55 °C / 8 h | Das Datenblatt verlangt außerdem verschlossene Lagerung mit Trockenmittel unter 20 % RH; Spule bis 70 °C beständig. |
| PET-CF | Bambu Lab. [S15] | 80 °C / 8–12 h | Das Datenblatt verlangt außerdem verschlossene Lagerung mit Trockenmittel unter 20 % RH; Spule bis 90 °C beständig. |
| BVOH | BigRep. [S16] | 60 °C / 4–6 h | Lösliches Stützmaterial; Datenblatt nennt zwölf Monate Lagerfähigkeit bei richtiger Lagerung. |
| PA12-CF10 | Fiberon / Polymaker. [S17] | 100 °C / 10 h | Laut Datenblatt unter 20 % RH lagern und verwenden. |
| PA12 CF+ | Raise3D. [S18] | 80 °C / 8 h | Der Supporthinweis empfiehlt außerdem eine Trockenbox während des Drucks. |
Wenn für Ihre genaue Kombination aus Filament und Spule keine verlässlichen Angaben veröffentlicht sind, behandeln Sie das als fehlende belastbare Information und raten Sie nicht. Maßgeblich sind Etikett, Datenblatt oder offizieller Supporthinweis des konkreten Materials.
Was überwacht werden sollte und was nicht überinterpretiert werden darf
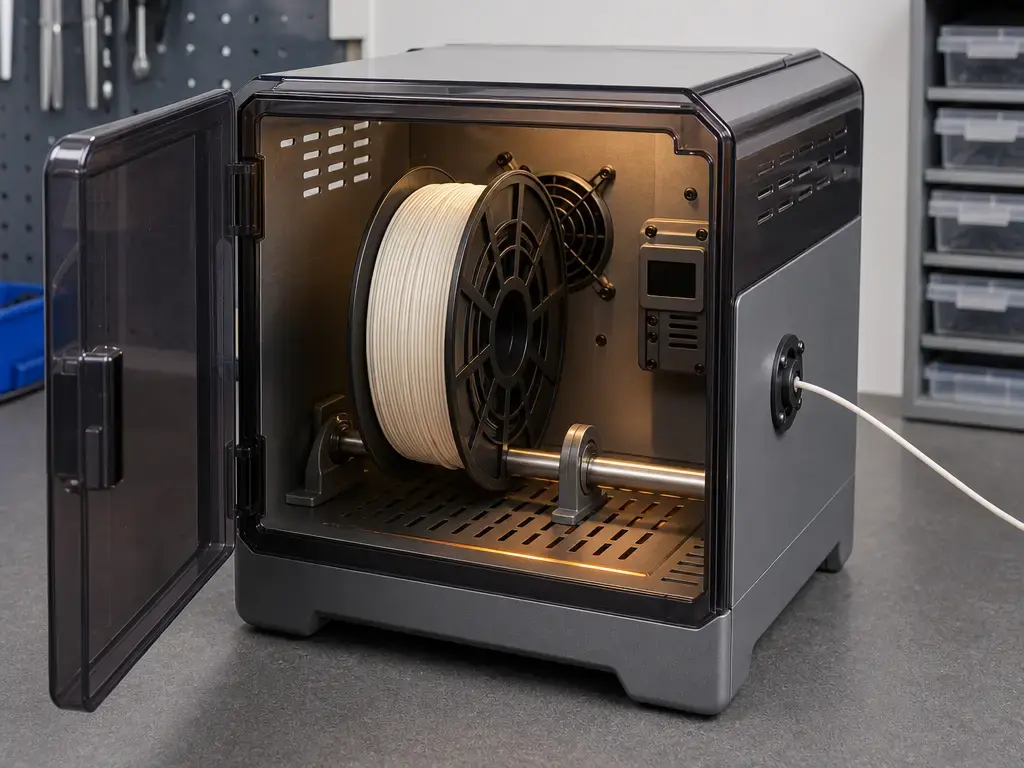
Am hilfreichsten ist die relative Luftfeuchte im tatsächlich verwendeten Lagersystem: Box, Trockenschrank, Materialstation oder Gehäuse zur direkten Filamentzuführung. Der Wert zeigt, ob der Behälter geschlossen blieb und das Trockenmittel noch Aufnahmevermögen hat. Er misst den Wassergehalt im Filament nicht direkt. Weitere nützliche Signale sind der Zustand oder das Gewicht des Trockenmittels, klare Etiketten mit Öffnungs- und Trocknungsdatum sowie verändertes Druckverhalten nach offener Lagerung. Das sind praktische Hinweise, keine Labormessungen.
Messgrenzen sind relevant. Für das TPM40 nennt Prusa ±3 % RH und ±1 °C sowie bis zu einer Stunde zur Stabilisierung nach Änderungen. [S10] Präzisere Sensorspezifikationen gibt es, benötigen aber ebenfalls Kontext. Sensirion nennt typische RH-Genauigkeiten von ±2 % für SHT30, ±2 % für SHT31 und ±1,5 % für SHT35. [S20] Für eine grobe Plausibilitätskontrolle ist die NBS-Methode mit gesättigten Salzlösungen einfach und günstig. Die erzeugte relative Luftfeuchte ist ungefähr temperaturunabhängig. Klassischerweise wird jedoch auf eine Kontrolle von nur ungefähr 1 % RH hingewiesen, nicht auf Labormesstechnik. [S19]
Sinnvolle Überwachung je nach Budget
- Minimal: wiederverschließbarer Beutel, Trockenmittel und Datumsaufkleber.
- Mittel: luftdichte Box mit Hygrometer und einfacher Trockenmittelkontrolle.
- Umfangreich: Trockenschrank oder Materialstation mit Protokoll zu Öffnungen, Trocknungsdaten und materialspezifischen Hinweisen.
Sichtbare Drucksymptome und mögliche Eigenschaftsänderungen
Feuchtigkeitsbedingte Symptome fallen am Drucker am leichtesten auf: Knacken, Zischen, sichtbare Blasen, raue oder faserige Oberflächen, unerwartetes Fädenziehen, kleine Vertiefungen oder stumpf wirkende Extrusion. Das hilft bei der Fehlersuche, misst aber weder Zug- noch Biegefestigkeit oder Wassergehalt direkt. Ähnliche Symptome können auch durch Verunreinigung, Temperaturwahl oder Extrusionsprobleme entstehen.
Eigenschaftsänderungen müssen als studienspezifisch gekennzeichnet werden. In der erwähnten PLA-Studie wurde Filament vor dem Druck in einer Kammer bei 10 bis 90 % RH konditioniert. Mit steigender Feuchte nahm die Porosität von 0,84 auf 4,42 % zu. Die Biegefestigkeit änderte sich von etwa 103,0 auf 99,6 MPa, die Schlagzähigkeit von 18,2 auf 16,2 kJ/m². [S05] Eine ABS-Veröffentlichung verband gravimetrisch gemessene Filamentfeuchte von 0,17 bis 0,75 % mit etwa 25 % geringerer Festigkeit. Die Zusammenfassung berichtete außerdem eine Dickensteigerung um 10 %. [S06] In einer Nylonstudie lag das Filament in einer Kammer bei 40 °C und 80 % RH. Der Zugversuch verglich Ausgangsfilament mit 0,9 % Feuchte und 72 Stunden konditioniertes Filament mit 5,5 %. Die berichteten Zugfestigkeiten lagen zwischen 40 und 54 MPa. [S07] Diese Ergebnisse belegen, dass Feuchtigkeit relevant sein kann. Sie sind aber keine universellen Eigenschaftstabellen.
Anwendungen: Zu Hause, in Druckfarmen und mit technischen Materialien
Zu Hause kann die Filamentlagerung einfach bleiben. Bei gelegentlichem PLA- oder PETG-Druck ist ein verschlossener Beutel oder eine luftdichte Box mit Trockenmittel oft eine praktische Grundlage. Eine Trockenbox wird hilfreicher, wenn die Spule zwischen Aufträgen am Drucker bleibt, der Raum feucht oder das Material empfindlicher ist. Ziel ist keine kopierte Industrieanlage, sondern eine zur Expositionshäufigkeit passende Methode.
Bei Druckfarmen und technischen Materialien verschiebt sich der Schwerpunkt von „geschlossen halten“ zu „kontrollieren und dokumentieren“. Wenn mehrere geöffnete Spulen bereitstehen, passen Trockenschrank oder integrierte Materialstation besser. UltiMakers Material Station dient als Beispiel: Eingeschaltet und geschlossen hält sie die RH unter 35 %. [S11] Bei PA-Verbundwerkstoffen können die Vorgaben strenger sein. Fiberon verlangt Lagerung und Verwendung von PA12-CF10 unter 20 % RH, Raise3D eine Trockenbox für PA12 CF+ während des Druckens. [S17] [S18]
Häufige Fehler und Grenzen
Die häufigsten Fehler sind einfach: feuchte Spulen in eine passive Box legen und Erholung erwarten, gesättigtes Trockenmittel weiterverwenden oder große Behälter so oft öffnen, dass der Luftaustausch die Abdichtung praktisch aufhebt. Ein guter Behälter gleicht schlechte Handhabung nicht aus.
Werkseitig versiegelt und lange lagerfähig bedeutet nicht automatisch sofort druckbereit. Als Kontrast nennt Stratasys für Fortus-Behälter 13 bis 24 °C und 20 bis 60 % RH. Ungeöffnete Behälter können über drei Jahre lagerfähig sein, geöffnete bei richtiger Handhabung sechs bis acht Wochen oder länger brauchbar bleiben. [S13] Das gilt für ein bestimmtes kontrolliertes System, nicht für jede Desktop-Spule. Entscheidend ist: Eine lange nominelle Lagerfähigkeit beweist nicht, dass eine konkrete geöffnete Spule für den nächsten Druck noch trocken genug ist.
Die zweite große Grenze ist die Messung. Ein einzelner RH-Wert ist ohne Messort, Sensorgenauigkeit, Stabilisierungszeit und Materialangabe nie universell aussagekräftig. Einfache Hygrometer eignen sich als lokale Trendanzeige, nicht als endgültige Aussage zur Polymerfeuchte.
Praktische Konsequenz: Filamentlagerung für unterschiedliche Anforderungen
Gute Filamentlagerung lässt sich an wachsende Anforderungen anpassen, wenn sie als Feuchtigkeitskontrolle statt nur als Behälterwahl verstanden wird. Eine Trockenbox schützt während der Nutzung und ersetzt keine Trocknung feuchten Filaments. Unabhängige Studien zeigen zudem, dass selbst bekannte Materialien wie PLA nach Konditionierung bei hoher RH anders drucken und andere Prüfwerte liefern können. [S10] [S05] Der wiederholbare Ablauf bleibt einfach: bei Bedarf trocknen, mit Trockenmittel verschließen, die Lagerumgebung überwachen, beim Drucken schützen und materialspezifische Hinweise im Datenblatt prüfen.
Häufige Fragen
Wie lagert man 3D-Drucker-Filament am besten?
Eine universell beste Methode gibt es nicht. Für gelegentliches PLA oder PETG genügt oft ein verschlossener Beutel oder eine luftdichte Box mit Trockenmittel. Bei dauerhaft geladenen Spulen, flexiblen Materialien, Nylon/PA, löslichen Stützen oder Verbundwerkstoffen passen Trockenbox oder Trockenschrank meist besser.
Welche Luftfeuchtigkeit sollte die Filamentlagerung haben?
Das hängt vom Messort und den verwendeten Systemvorgaben ab. Prusas Beispiele beziehen sich auf die Trockenbox: etwa unter 30 % RH für PLA und unter 20 % für PETG, TPU, PVA, PC und BVOH. [S10] UltiMaker nennt als allgemeinere Handhabungsempfehlung unter 50 % RH für PVA, Nylon, Nylon CF Slide und TPU 95A. [S12]
Ist eine Filament-Aufbewahrungsbox dasselbe wie ein Trockner?
Nein. Passive Lagerung verlangsamt die Feuchtigkeitsaufnahme, entfernt aber bereits aufgenommenes Wasser nicht zuverlässig. Prusa erklärt in seiner Drybox-Dokumentation ausdrücklich, dass feuchtes Filament vorher getrocknet werden muss. [S10]
Wie lese ich RH-Werte, wenn mein Hygrometer nur auf wenige Prozent genau ist?
Nutzen Sie es für Trends und Systemkontrolle, nicht als direkte Messung des Polymerwassergehalts. Prusa nennt beim TPM40 ±3 % RH und ±1 °C sowie bis zu einer Stunde Stabilisierungszeit. [S10] Gesättigte Salzlösungen sind eine günstige und einfache grobe Kalibrierungsreferenz. Sie bieten aber ungefähr 1 % RH Kontrolle, keine Sicherheit auf Laborniveau. [S19]
Warum drucken zwei Filamente bei gleicher Box-Luftfeuchte unterschiedlich?
Weil die Anzeige nur die Luft in diesem Behälter zu diesem Zeitpunkt beschreibt. Materialien, Füllstoffe und Expositionsgeschichte unterscheiden sich. Eine Studie mit zwölf Filamenten bei 16 bis 97 % RH fand große Sorptionsunterschiede, darunter Nylonquellung bis 2,5 %. [S08] Zwei Spulen können daher beim selben Boxwert unterschiedlich reagieren, wenn eine frisch getrocknet wurde und die andere länger offen lag.
Lässt sich feuchtes Filament wiederherstellen?
Oft ja, sofern die Trocknungsbedingungen des Herstellers sowohl für Polymer als auch Spule sicher sind. Prüfen Sie zuerst Datenblatt oder offiziellen Supporthinweis. Die richtigen Werte können je nach Marke und Sorte stark variieren. Beispiele von Prusa, Bambu, Fiberon und Raise3D zeigen, warum das Raten anhand eines allgemeinen Materialnamens ungeeignet ist. [S09] [S14] [S15] [S17] [S18]
Quellen
- S01 — ISO/ASTM 52903-1:2020, OBP-Auszug zur Filamentdefinition. https://www.iso.org/obp/ui?_escaped_fragment_=iso:std:iso-astm:52903:-1:ed-1:v1:en
- S02 — ISO/ASTM 52900:2021, Normeintrag, Additive Fertigung — Allgemeine Grundlagen — Terminologie. https://www.iso.org/standard/74514.html
- S03 — ASTM D570-22, Normseite zu Wasseraufnahme durch Eintauchen und Geltungsbereich ab 0,13 mm Dicke. https://store.astm.org/standards/d570
- S04 — ASTM D618-21, Normseite zum Kontext von Konditionierung und Gleichgewicht. https://store.astm.org/d0618-21.html
- S05 — Lendvai et al., Results in Engineering (2024), Studie zur RH-Konditionierung von PLA. https://real.mtak.hu/206271/7/1-s20-S2590123024012684-main.pdf
- S06 — Hamrol et al., Materials (2024), Studie zur Feuchtigkeitsaufnahme und -abgabe von ABS-Filament. https://pdfs.semanticscholar.org/658b/674ea29faa2da6d279b5b0ca9edf4b76c67c.pdf
- S07 — Gong et al., Technologies (2025), Studie zur Feuchtigkeit in Nylonfilament. https://doi.org/10.3390/technologies13080376
- S08 — Aniskevich et al., Polymers (2023), vergleichende Studie zur Feuchtesorption von zwölf Filamenten. https://pmc.ncbi.nlm.nih.gov/articles/PMC10304609/
- S09 — Prusa-Wissensdatenbank, „Filament trocknen“. https://help.prusa3d.com/article/drying-filament_332086
- S10 — Prusa-Wissensdatenbank, „Prusa USS Drybox“. https://help.prusa3d.com/article/prusa-uss-drybox_1014382
- S11 — UltiMaker S8, Installations- und Benutzerhandbuch v1.4, Beispiel zur RH-Regelung der Material Station. https://um-support-files.ultimaker.com/manuals/user-manual/S8/EN-UltiMakerS8-V1.4-2025-07.pdf
- S12 — UltiMaker S8, Installations- und Benutzerhandbuch v1.4, RH-Empfehlung für PVA, Nylon, Nylon CF Slide und TPU 95A. https://um-support-files.ultimaker.com/manuals/user-manual/S8/EN-UltiMakerS8-V1.4-2025-07.pdf
- S13 — Stratasys Fortus, „Lagerfähigkeit und Handhabung von Materialbehältern“. https://sites.tufts.edu/bray/files/2020/09/Fortus-Canister-Shelf-Life-and-Handling.pdf
- S14 — Bambu Lab PLA-CF, technisches Datenblatt v2.0. https://store.bblcdn.com/842f399d4e274507953a5231126ec8c1.pdf
- S15 — Bambu Lab PET-CF, technisches Datenblatt v3.0. https://store.bblcdn.com/9690d6226f024acab2ba0dd52dabb654.pdf
- S16 — BigRep BVOH, technisches Datenblatt. https://bigrep.com/wp-content/uploads/2023/06/TDS-BigRep-BVOH-web.pdf
- S17 — Polymaker/Fiberon PA12-CF10, technisches Datenblatt v1.1. https://fiberon.polymaker.com/wp-content/uploads/TDS_FIBERON-PA12-CF10_V1.1_EN.pdf
- S18 — Raise3D-Supporthinweis zur Trocknung und Lagerung von PA12 CF+. https://support.raise3d.com/E2CF/notes-on-drying-and-storage-of-pa12cf-filament-and-pa12cf-support-filament-25-1591.html
- S19 — NBS Letter Circular LC1026 vom April 1957, Referenz zur Feuchtekalibrierung mit gesättigten Salzlösungen. https://www.govinfo.gov/content/pkg/GOVPUB-C13-5f342e44f67ed612744ea5b3de5b7340/pdf/GOVPUB-C13-5f342e44f67ed612744ea5b3de5b7340.pdf
- S20 — Sensirion SHT3x-DIS, Datenblatt Version 7 vom Dezember 2022. https://sensirion.com/media/documents/213E6A3B/63A5A569/Datasheet_SHT3x_DIS.pdf