
Résumé
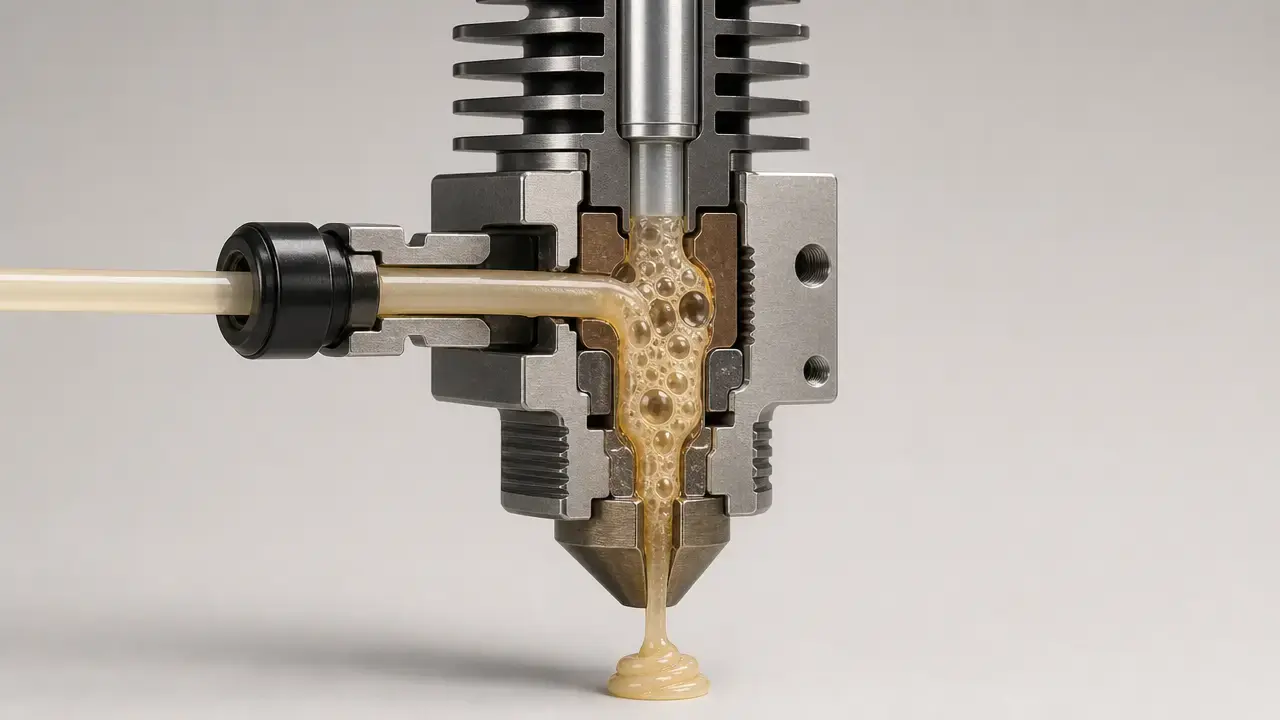
Avez-vous besoin d’un sécheur de filament pour imprimante 3D ? Pas toujours. Si vous imprimez surtout du PLA, lancez des travaux courts et stockez correctement vos bobines, un stockage hermétique avec un dessiccant peut souvent suffire au départ. Mais le besoin augmente rapidement pour le PETG, le TPU, le nylon/PA, le PVA/BVOH, le PC, les composites, les locaux humides et les impressions longues. Un filament humide se manifeste couramment par une mauvaise qualité de surface, du stringing, une faible adhérence inter-couches, des pâtés, des bulles, voire de la fumée. [1]
Il n’existe pas de règle universelle fiable telle que « sécher après X heures » ou « sécher au-dessus de Y% HR ». Les recommandations de ces sources sont spécifiques aux matériaux et aux marques, et dépendent fortement du stockage, du temps d’exposition et des conditions d’impression. Dans des recherches sur le polycarbonate en FFF, l’eau absorbée a été associée à une porosité pouvant atteindre 11.7%, montrant que l’humidité peut créer des défauts internes autant que visibles. Le tableau de séchage spécifique à la marque de Prusa s’étend également du PLA/rPLA à 45 °C pendant 6 heures au PEI à 150 °C pendant 8 heures ; un sécheur générique ne remplace donc pas automatiquement une manipulation adaptée du matériau. [2] [1]
Matrice rapide des matériaux : quand le séchage compte le plus
Le choix du matériau est le meilleur indicateur de l’importance de l’absorption d’humidité du filament dans l’impression FFF quotidienne. Une boîte sèche aide au stockage, mais la gestion d’un filament hygroscopique passe à la fois par le stockage et le séchage, et l’HR de la boîte n’est qu’un indicateur indirect de la quantité d’eau réellement absorbée par la bobine. [3]
| Famille de matériaux | Sensibilité à l’humidité | Plage de séchage typique du fabricant | Contrainte fréquente de bobine / emballage | Avantage de l’impression depuis un environnement sec |
|---|---|---|---|---|
| PLA | Faible à modérée. [1] | Prusa PLA/rPLA : 45 °C pendant 6 h. [1] | Supporte généralement mieux une courte exposition que les grades techniques ; les recommandations de boîte sèche de Prusa maintiennent le PLA sous 30% HR pour le stockage. [3] | Surfaces plus propres et moins de fils sur les travaux longs. |
| PETG | Modérée. [1] | Prusa PETG : 55 °C pendant 6 h. [1] | Les recommandations de boîte sèche de Prusa maintiennent le PETG sous 20% HR en stockage. [3] | Extrusion plus stable et moins de bulles en conditions humides. |
| TPU | Modérée à élevée. [1] | Prusa TPU : 60 °C pendant 4–6 h ; UltiMaker indique que le TPU95A peut nécessiter un séchage nocturne pendant 10–20 h. [1] [4] | Les recommandations de boîte sèche de Prusa maintiennent le TPU sous 20% HR en stockage. [3] | Meilleure régularité dimensionnelle et moins de défauts de surface. |
| nylon/PA | Élevée. [4] | UltiMaker indique que le nylon peut nécessiter un séchage nocturne pendant 10–20 h ; Prusa indique le PA11 CF à 90 °C pendant 6 h. [4] [1] | Stocker très au sec et réduire au minimum le temps d’exposition. [4] | Forte amélioration de la résistance, de la finition et de la régularité. |
| PC | Élevée. [1] | Prusa PC Blend : 85 °C pendant 5 h. [1] | Les recommandations de boîte sèche de Prusa maintiennent le PC sous 20% HR en stockage ; les stations intégrées sont un exemple de stockage contrôlé à faible HR plutôt que de séchage universel. [3] [6] | Réduit le risque de porosité et l’instabilité d’impression. |
| PVA/BVOH | Très élevée. [1] [3] | UltiMaker PVA : 55 °C pendant quelques heures ; BVOH : aucune valeur fiable trouvée, suivez donc le fabricant du filament. [5] [3] | Un emballage hermétique et une manipulation rapide comptent ; les recommandations de boîte sèche de Prusa maintiennent le PVA et le BVOH sous 20% HR en stockage. [3] | Réduction majeure des problèmes d’alimentation et d’impression liés à l’humidité. |
| ABS/ASA | Modérée. [1] [3] | Prusa ASA : 80 °C pendant 4 h ; ABS : aucune valeur fiable trouvée ici, suivez donc le fabricant du filament. [1] | Les recommandations de boîte sèche de Prusa suggèrent un stockage de l’ABS et de l’ASA sous 30% HR. [3] | Meilleure régularité des couches et moins d’artefacts liés à l’humidité. |
| Grades chargés | Varie selon le polymère de base. [1] | Les exemples de Prusa incluent le PP CF/GF à 70 °C pendant 2–4 h, le PA11 CF à 90 °C pendant 6 h et le PEI à 150 °C pendant 8 h. [1] | Suivez d’abord le polymère de base ; certains systèmes de stockage servent au contrôle de l’humidité, pas à la récupération complète par séchage. [6] | Peut améliorer la stabilité de l’extrusion, en particulier avec les composites. |
La conclusion pratique est simple : plus le matériau est sensible à l’humidité, plus un sécheur ou un flux de travail d’impression depuis un environnement sec passe d’optionnel à habituel. Mais n’appliquez pas une température, un chiffre d’HR ou un temps de récupération uniques à toutes les marques et tous les polymères. [1] [4] [5]
Comment l’humidité affecte l’extrusion de matériau FFF
Dans les polymères, l’absorption d’humidité signifie que des molécules d’eau pénètrent dans le matériau, et ne se déposent pas seulement à la surface de la bobine. C’est pourquoi les plastiques disposent de méthodes formelles d’essai d’absorption d’eau : ISO 62:2008 et ASTM D570-22 traitent toutes deux l’absorption d’eau comme une propriété mesurable du matériau dans des conditions définies. Ces normes sont des repères utiles pour comprendre l’absorption d’humidité des filaments, mais elles ne constituent pas des programmes de séchage pour consommateurs et n’indiquent pas quand une bobine doit être séchée pour l’impression amateur ou prosumer. [7] [8]
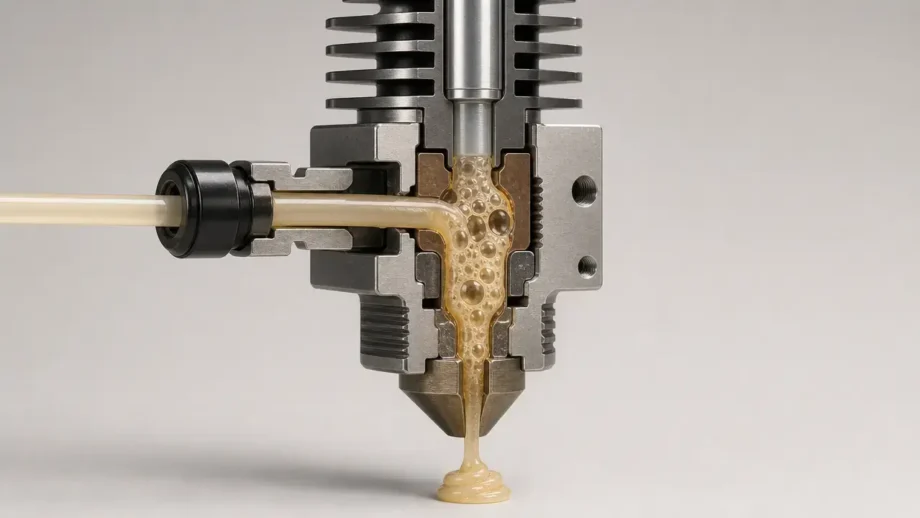
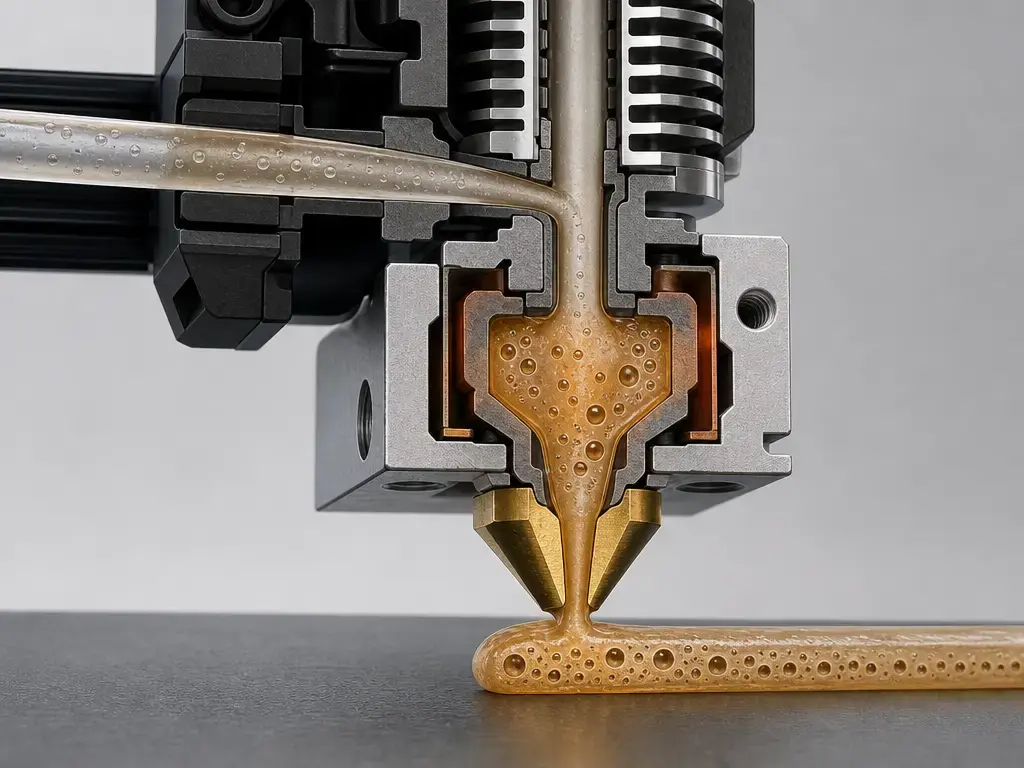
Lorsque l’eau absorbée atteint la tête chaude, elle peut se transformer en vapeur, former des bulles, perturber l’écoulement et laisser des vides dans l’extrudat. Dans des travaux sur du polycarbonate conditionné en humidité, l’eau absorbée a été associée à une porosité pouvant atteindre 11.7%. Le même travail du NIST a également rapporté un gradient thermique pouvant atteindre 5.4 °C/mm dans une imprimante à chambre ouverte avec plateau chauffant, ce qui est important car les effets de l’humidité et de la température peuvent être liés dans les impressions réelles. Le nylon et le TPU montrent comment l’historique d’exposition modifie la situation : une étude sur le nylon a conditionné le filament à 40 °C et 80% HR et rapporté environ 5.5 wt.% d’eau après 72 heures, tandis qu’une étude sur le TPU a rapporté une absorption d’eau proche de 2 wt.% et une augmentation de 67% entre 0–24 heures d’exposition. C’est pourquoi le temps de séchage ne doit pas être considéré comme une règle universelle de 2–4 heures. [2] [9] [10]
Termes clés à distinguer : teneur en humidité du filament, humidité relative, température de séchage, temps de séchage, circulation d’air/ventilation, HR de stockage, marque du filament et additifs. L’humidité relative est une mesure de l’air dans une pièce ou une boîte, et non une mesure directe de l’humidité interne du filament. Une boîte à faible HR peut ralentir la réabsorption, mais elle n’indique pas à quel point le polymère est humide à l’intérieur du brin ni quel programme de séchage le matériau nécessite réellement. [3]
Symptômes d’un filament humide et comment les confirmer
Les symptômes d’un filament humide incluent souvent des crépitements ou claquements durant l’extrusion, des bulles ou de la vapeur à la buse, des surfaces rugueuses, du stringing, des picots ou pâtés, une faible adhérence inter-couches, une extrusion irrégulière et parfois un filament cassant. Le guide de dépannage de Prusa cite spécifiquement une mauvaise qualité de surface, du stringing, une faible adhérence des couches, des pâtés, des bulles et de la fumée comme indices pratiques. Mais aucun de ces symptômes ne prouve à lui seul la présence d’humidité, car la température de la buse, la rétraction, le refroidissement, la compensation de pression, le calibrage de l’extrusion, des buses usées ou des problèmes de cheminement du filament peuvent créer des défauts similaires. [1]
Liste de contrôle diagnostique rapide
- Écoutez les claquements/crépitements pendant l’extrusion.
- Extrudez dans le vide et inspectez la présence de bulles ou de mousse.
- Effectuez un test de stringing avec une bobine dont on sait qu’elle est sèche.
- Séchez la bobine suspecte avec des réglages sûrs recommandés par le fabricant.
- Réimprimez le même G-code et comparez.
L’étape de séchage puis nouveau test est la meilleure méthode de confirmation. Si l’impression s’améliore après le séchage, l’humidité était probablement une partie du problème ; sinon, continuez les recherches. Cela compte car l’humidité peut être présente même si la surface extérieure ne semble pas catastrophique : dans les travaux sur le polycarbonate, l’eau absorbée a été associée à jusqu’à 11.7% de porosité. Le nylon et le TPU peuvent aussi changer rapidement selon leur historique d’exposition ; une impression comparative fraîche est donc plus informative que la seule observation des symptômes. [2] [9] [10]
Avez-vous besoin d’un sécheur de filament pour imprimante 3D ?
Généralement pas comme premier achat pour imprimer uniquement du PLA dans une pièce sèche, avec des travaux courts et un stockage rigoureux. Bien plus souvent oui si vous imprimez du PETG, du TPU, du nylon/PA, du PVA/BVOH, du PC, des composites ou de longs travaux de plusieurs heures pour lesquels une pièce ratée coûte cher. Les programmes spécifiques aux marques illustrent déjà l’écart : Prusa indique le PLA/rPLA à 45 °C pendant 6 h, le PETG à 55 °C pendant 6 h, le TPU à 60 °C pendant 4–6 h, l’ASA à 80 °C pendant 4 h, le PC Blend à 85 °C pendant 5 h et le PA11 CF à 90 °C pendant 6 h. [1]
- PLA uniquement, pièce peu humide, impressions courtes → priorité au stockage. [1] [3]
- PETG / TPU → sécheur utile. [1] [3] [4]
- Nylon / PVA / PC / composites → sécheur ou flux de travail d’impression depuis un environnement sec. [1] [4] [5]
- Longs travaux multi-outils / multi-matériaux → sécheur fortement recommandé. Prusa indique que l’Original Prusa XL maintient les outils inactifs à 70 °C par défaut et recommande de sécher le filament avant d’imprimer sur cette machine. [1]
Les véritables variables sont le matériau, l’humidité ambiante, la durée d’impression, le coût de l’échec et la qualité de votre stockage actuel des bobines. Une boîte sèche peut aider à maintenir une faible HR de stockage, mais il s’agit d’une décision différente du séchage de récupération d’une bobine qui a déjà absorbé de l’humidité. Certains matériaux sensibles nécessitent également de longues périodes de récupération : UltiMaker indique que le nylon, le PVA et le TPU95A peuvent être séchés toute la nuit pendant 10–20 heures. [3] [4]
| Situation utilisateur | Besoin d’un sécheur | Besoin de stockage | Raison |
|---|---|---|---|
| PLA, impressions courtes, pièce sèche | Faible | Modéré | Le PLA est souvent gérable avec un bon stockage et une exposition limitée. [1] [3] |
| PETG ou TPU, utilisation régulière | Moyen à élevé | Élevé | Ces matériaux bénéficient davantage du séchage avant impression et d’un stockage à plus faible HR. [1] [3] [4] |
| Nylon, PVA, PC, composites | Élevé | Très élevé | Ces matériaux sont plus sensibles à l’humidité et nécessitent souvent un séchage actif plus un stockage hermétique. [1] [4] [5] |
| Travaux longs ou pièces coûteuses | Élevé | Élevé | Le coût d’échec augmente avec le temps d’impression, et les périodes d’inactivité à chaud rendent l’humidité plus visible. [1] |
| Impression occasionnelle, bonnes habitudes | Faible à moyen | Élevé | Une installation de stockage bien gérée peut suffire lorsque la bobine n’est pas laissée exposée. [3] |
| Imprimantes multi-outils ou à outils inactifs chauds | Élevé | Élevé | Les outils inactifs chauffés augmentent la probabilité que l’humidité absorbée apparaisse pendant le travail. [1] |
Une boîte sèche aide principalement à conserver le filament déjà conditionné dans un environnement à faible HR, et les stations intégrées étendent cette idée à plusieurs bobines. L’UltiMaker S5 Material Station, par exemple, stocke jusqu’à six bobines et maintient une HR sous 40% lorsqu’elle est alimentée. C’est un contrôle de stockage utile, mais il n’élimine pas le besoin de séchage actif lorsqu’une bobine hygroscopique est déjà humide ou lorsque le programme du matériau dépasse ce que votre équipement peut effectuer en toute sécurité. Pour de nombreux utilisateurs de PETG, TPU, nylon, PVA, PC et de travaux longs, la réponse à « Avez-vous besoin d’un sécheur de filament pour imprimante 3D ? » est oui. [6] [1]
Flux de travail de séchage sûr et compatibilité des bobines
Suivez d’abord les recommandations du fabricant du filament, puis remettez directement la bobine dans un stockage hermétique ou imprimez depuis une enceinte contrôlée. Une chambre chauffée n’aide que si l’air humide peut s’échapper ou si le système est conçu pour gérer cette humidité ; sinon, vous chauffez essentiellement de l’air humide autour de la bobine. Les recommandations d’UltiMaker pour le nylon rappellent utilement que certains matériaux exigent de la patience, pas seulement de la chaleur : le nylon, le PVA et le TPU95A peuvent nécessiter 10–20 heures. La manipulation du PVA est également particulièrement stricte, UltiMaker recommandant un stockage à 0–30 °C et sous 50% HR. [4] [5]
- Vérifiez la température du fabricant.
- Vérifiez la compatibilité de la bobine / de l’emballage.
- Réglez une température de départ prudente.
- Séchez avec ventilation / circulation d’air.
- Laissez refroidir et stockez immédiatement.
Comment sécher du filament PLA sans le surchauffer
Pour sécher du filament PLA, commencez par les recommandations du fabricant plutôt qu’une règle générique trouvée sur internet. La référence de Prusa pour le PLA/rPLA est 45 °C pendant 6 heures. Il s’agit d’une recommandation spécifique à la marque, pas d’une vérité universelle pour le PLA. Prusa avertit également que les fours domestiques peuvent avoir un contrôle de température imprécis et endommager des matériaux à basse température tels que le PLA ; un sécheur de filament contrôlé ou un déshydrateur est donc plus sûr qu’un four de cuisine non vérifié. [1]
Vérifiez d’abord le matériau de la bobine et l’emballage
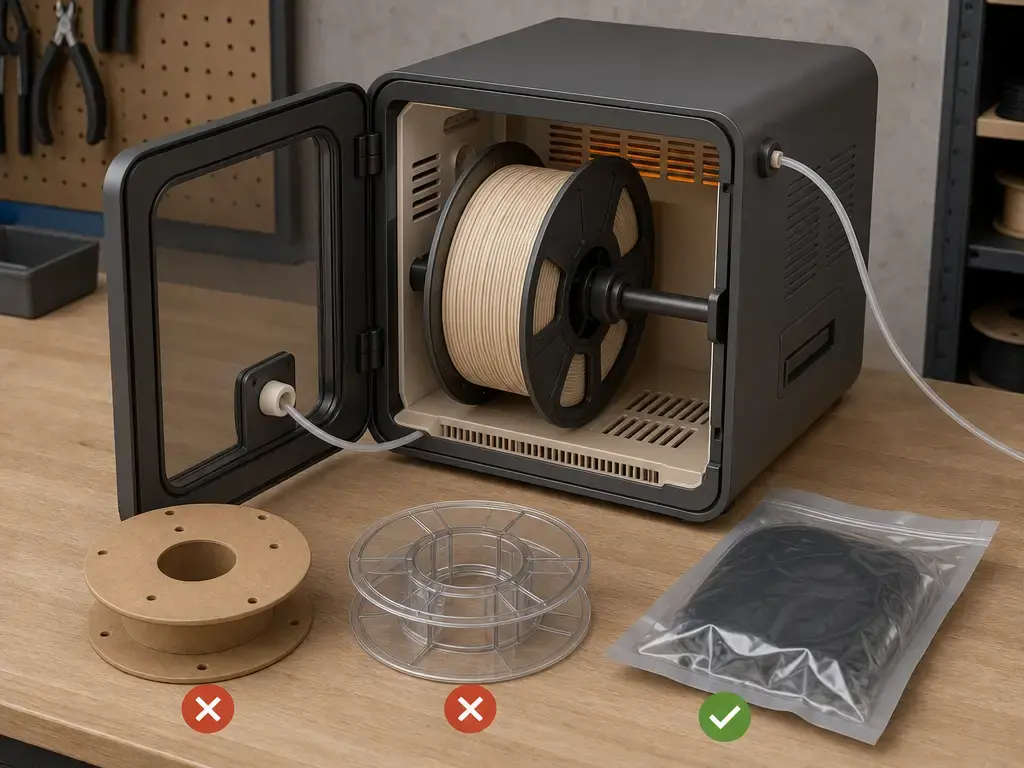
Avant le séchage, vérifiez que la bobine, le mandrin de recharge, les clips, le sac ou tout emballage restant peut supporter la température sélectionnée. Les bobines en carton, en plastique, les bobines de recharge et les emballages des fabricants peuvent tous devenir le facteur limitant. Un exemple de sécheur officiel, le FilaDryer E2 de SUNLU, avertit explicitement que si la machine est réglée à 70 °C ou plus, la résistance thermique de la bobine doit aussi être au moins aussi élevée afin d’éviter toute déformation. Au-delà de ces avertissements spécifiques à un produit, aucune température universelle fiable et sûre pour les bobines n’a été trouvée ; si le fabricant de la bobine n’indique pas la compatibilité, ne devinez pas. [11] [5]
Types d’outils de séchage et de stockage de filament
Un sécheur de filament et une boîte sèche ne sont pas de la même catégorie d’outil. Le séchage actif élimine l’humidité grâce à la chaleur et généralement à une circulation d’air ou une ventilation ; les outils de stockage ralentissent surtout la réabsorption une fois le filament déjà sec. [3] [6]
| Type d’outil | Séchage actif ? | Meilleure utilisation | Limitation principale |
|---|---|---|---|
| Boîte sécheuse de filament | Oui | Séchage courant avant impression et, sur certains modèles, utilisation avec impression à travers la boîte | Les capacités varient selon la conception de la chambre et la plage de températures. |
| Boîte sèche avec dessiccant | Non | Stockage à court et moyen terme entre les travaux | Préserve principalement l’état plutôt que de restaurer une bobine humide. |
| Stockage hermétique | Non | Contrôle simple et économique de l’humidité pour une utilisation peu fréquente | Dépend fortement de la qualité de l’étanchéité et de la fréquence d’ouverture. |
| Sacs sous vide | Non | Stockage à long terme des bobines de réserve | Peu pratique pour l’accès fréquent et le changement quotidien. |
| Déshydrateur alimentaire | Oui | Séchage actif économique de certains filaments | Nécessite des vérifications de température et une circulation d’air adaptée. |
| Four de cuisine | Peut-être | Réchauffage en dernier recours uniquement | Les dépassements de température et la mauvaise uniformité peuvent endommager le filament ou les bobines. |
| Station de matériaux intégrée | Non | Stockage multi-bobines à humidité contrôlée durant les flux de travail actifs | Principalement destinée au stockage/contrôle de l’humidité, pas un sécheur de récupération universel. [6] |
| Four de séchage professionnel | Oui | Séchage reproductible des matériaux techniques | Coût et complexité supérieurs aux besoins de la plupart des utilisateurs occasionnels. |
La USS Drybox de Prusa illustre bien ce que fait un outil privilégiant le stockage. Ses spécifications d’exemple d’hygromètre sont -50 °C à +70 °C, 10–99% HR, ±1 °C et ±3% HR, avec environ deux ans d’autonomie de batterie. Ce type de moniteur est utile pour suivre les conditions de stockage, mais il mesure toujours l’air de la boîte, non la teneur en humidité du filament. [3]
L’UltiMaker S5 Material Station représente l’autre extrémité du marché orientée vers le stockage. Elle peut accueillir jusqu’à six bobines et maintient l’HR de la chambre sous 40% lorsqu’elle est alimentée, ce qui est utile pour les flux de travail multi-matériaux où les bobines doivent rester prêtes entre les impressions. En pratique, de nombreux utilisateurs combinent les outils : ils sèchent d’abord la bobine, puis la conservent dans une boîte sèche, un bac hermétique, un sac sous vide ou une station à humidité contrôlée. [6]
Points à vérifier avant d’acheter un sécheur
Si vous cherchez le meilleur sécheur de filament pour imprimante 3D ou la meilleure boîte sécheuse de filament pour imprimante 3D, comparez les critères plutôt que les arguments marketing. La consigne seule ne suffit pas. La documentation du PolyDryer de Polymaker formule clairement le problème général : une température affichée ne peut pas représenter la situation réelle autour de toute la bobine, car la température varie selon le flux d’air de la chambre, la taille de la bobine, l’humidité initiale et le matériau. [12]
Liste de contrôle pour l’acheteur
- Température maximale.
- Température mesurée de la chambre et stabilité.
- Circulation d’air/ventilation.
- Capacité et compatibilité des bobines.
- Chemin de filament pour impression à travers la boîte.
- Présence et précision de l’hygromètre.
- Minuterie/mode continu/arrêt de sécurité.
- Prise en charge de 1.75 mm / 2.85 mm / 3.0 mm.
- Compartiment pour dessiccant ou capacité de stockage.
Les spécifications déclarées par les fabricants sont utiles pour effectuer une présélection, pas pour établir un classement. Polymaker indique que la plage interne maximale du PolyDryer est 68–73 °C. SUNLU indique que le FilaDryer S4 chauffe jusqu’à 70 °C. PrintDry indique que son appareil est réglable de 35–70 °C. Il existe aussi des options grand public à plus haute température : le FilaDryer E2 de SUNLU est donné jusqu’à 110 °C, mais SUNLU avertit également que la résistance thermique de la bobine doit correspondre au réglage afin d’éviter sa déformation. Cette étendue explique pourquoi les performances de la chambre, la compatibilité de la bobine et une manipulation sûre du matériau comptent davantage qu’un chiffre accrocheur affiché. [12] [13] [14] [11]
Applications selon le matériau et l’environnement d’impression
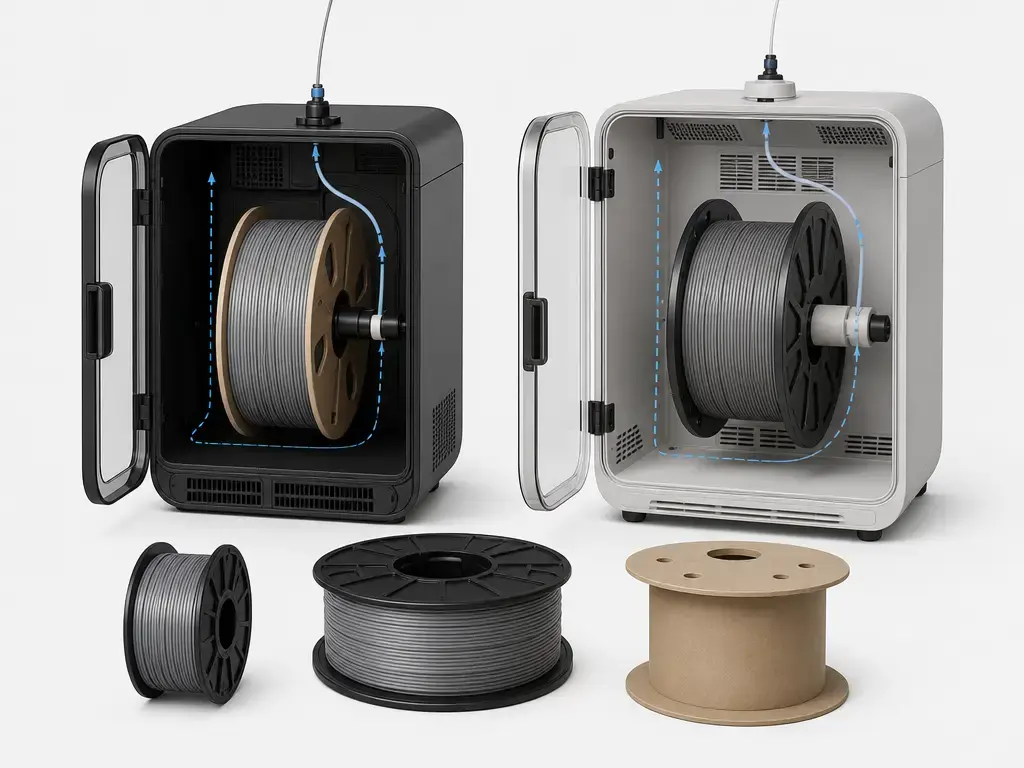
Pour le PLA, un sécheur est souvent une commodité plutôt qu’une nécessité si le stockage est déjà bon et l’exposition courte. Le PETG se situe entre les deux : de nombreux utilisateurs peuvent s’en sortir avec un stockage rigoureux, mais le séchage devient plus utile lorsque les travaux s’allongent et que l’humidité augmente. C’est avec le TPU que le séchage actif commence plus souvent à être rentable, car les recommandations spécifiques aux marques atteignent 60 °C pendant 4–6 heures dans le tableau de Prusa, tandis qu’UltiMaker indique que le TPU95A peut nécessiter un séchage nocturne pendant 10–20 heures. Les recommandations de stockage de Prusa se resserrent aussi, du PLA sous 30% HR au PETG et au TPU sous 20% HR. [1] [3] [4]
Le nylon/PA, le PVA/BVOH, le PC et de nombreux grades chargés sont les matériaux pour lesquels un sécheur est le plus facile à justifier. UltiMaker indique que le nylon, le PVA et le TPU95A peuvent nécessiter 10–20 heures de séchage, et ses recommandations pour le PVA préconisent un stockage à 0–30 °C sous 50% HR. Pour le BVOH, les recommandations de stockage de Prusa le traitent comme les autres matériaux de support très sensibles à l’humidité, sous 20% HR, mais aucune valeur de séchage fiable n’a été trouvée ici ; le fabricant du filament doit donc fixer ce programme. Les études de pièces en PA imprimées soulignent la prudence : un article FFF a rapporté, à l’état saturé, une dégradation du PA6GF d’environ 33% de la limite d’élasticité, 65% de la contrainte maximale et 68% du module de compression, bien que ces chiffres décrivent des éprouvettes imprimées et ne doivent pas être traités comme des règles de stockage des bobines. [4] [5] [3] [15]
Cela compte surtout dans les fermes d’impression, les écoles, les laboratoires et les longs travaux de plusieurs heures, où un filament hygroscopique peut rester chargé ou semi-exposé pendant de longues périodes. Le stockage intégré à humidité contrôlée y est utile ; l’UltiMaker S5 Material Station stocke jusqu’à six bobines sous 40% HR lorsqu’elle est alimentée. Mais la rigueur du flux de travail compte toujours autant que le matériel : séchez la bobine, réduisez au minimum le temps à l’air libre et replacez-la dans un stockage hermétique immédiatement après le travail. [6] [1]
Limites, risques et ce qu’un sécheur ne peut pas corriger
L’humidité n’est qu’un mode de défaillance parmi d’autres. Les défauts liés à l’humidité peuvent être mêlés aux conditions de température, et le gradient thermique de 5.4 °C/mm de l’étude du NIST sur le polycarbonate rappelle utilement qu’une mauvaise impression ne constitue pas automatiquement une preuve de filament humide. Les fours sont également un mauvais raccourci pour les matériaux à basse température, car Prusa avertit que les fours domestiques peuvent être imprécis et endommager le PLA. La capacité des sécheurs est tout aussi spécifique aux produits : Polymaker rapporte une plage interne maximale de 68–73 °C pour le PolyDryer, SUNLU donne le S4 jusqu’à 70 °C et PrintDry indique 35–70 °C ; de nombreux appareils grand public courants restent donc sous des programmes spécifiques aux marques tels que l’ASA à 80 °C, le PC Blend à 85 °C ou le PA11 CF à 90 °C. Il existe des appareils grand public à plus haute température, mais la compatibilité des bobines devient alors plus critique. [2] [1] [12] [13] [14] [11]
Un sécheur ne peut pas non plus corriger un mauvais diamètre de filament, une contamination, un vieillissement UV, des enchevêtrements, des dommages de fragilisation dus à d’autres causes ou une dégradation générale du matériau. Le séchage élimine l’humidité ; ce n’est pas un processus de réparation garanti. Le TPU illustre bien pourquoi les règles trop assurées échouent : l’étude citée sur le TPU avertit spécifiquement que la durée de séchage ne doit pas être arbitrairement fixée à 2–4 heures dans tous les cas. [10]
Recherche actuelle et contexte du marché
Les recherches actuelles continuent de montrer que les effets de l’humidité sont réels mais variables. En FFF de polycarbonate, l’eau absorbée a été associée à une porosité pouvant atteindre 11.7%, tandis que la même étude montre que les conditions thermiques peuvent compliquer l’interprétation. Des travaux sur le nylon conditionné à 40 °C et 80% HR ont rapporté environ 5.5 wt.% d’eau après 72 heures, et des travaux sur le TPU ont rapporté une absorption d’eau proche de 2 wt.%. Les études sur des pièces en PA imprimées montrent aussi que les pertes mécaniques à l’état saturé peuvent être substantielles dans certaines formulations. Ces chiffres sont utiles, mais ne sont pas des constantes universelles ; les valeurs varient selon le matériau, la géométrie, l’humidité, le temps et la méthode d’essai. [2] [9] [10] [15]
Du côté du marché, la catégorie est plus large qu’une simple boîte chauffante. Il existe des sécheurs à une bobine, des sécheurs grand public à plusieurs bobines comme le S4 à quatre bobines de SUNLU, et des systèmes de stockage intégrés à humidité contrôlée tels que l’UltiMaker S5 Material Station. Les plages de température déclarées par les fabricants varient également beaucoup, des 35–70 °C de PrintDry et de la plage interne 68–73 °C de Polymaker aux appareils à température plus élevée tels que le modèle de SUNLU à 110 °C, le E2. Cette diversité explique pourquoi le sujet est désormais courant dans les flux de travail multi-matériaux et les fermes d’impression : les utilisateurs résolvent différents problèmes d’humidité avec différentes catégories de matériel. [13] [6] [14] [12] [11]
FAQ
Avez-vous besoin d’un sécheur de filament pour imprimante 3D ?
Pas toujours pour l’impression uniquement en PLA dans une maison sèche, avec des travaux courts et un bon stockage. Bien plus souvent oui pour le PETG, le TPU, le nylon/PA, le PVA/BVOH, le PC, les composites, les locaux humides et les impressions longues. [1]
Quels sont les symptômes les plus fiables d’un filament humide ?
Les claquements ou crépitements durant l’extrusion, les bulles ou la vapeur, les surfaces rugueuses, le stringing, les pâtés, une faible adhérence inter-couches, un filament cassant et une extrusion irrégulière sont les principaux indices. Aucun n’est une preuve à lui seul ; confirmez donc par une comparaison après séchage et nouveau test. [1]
Comment sécher du filament PLA en toute sécurité ?
Suivez d’abord les recommandations du fabricant. La référence de Prusa pour le PLA/rPLA est 45 °C pendant 6 heures, mais il s’agit d’une recommandation spécifique à la marque, pas d’une règle universelle pour le PLA. Ne supposez pas qu’un four de cuisine est sûr, car Prusa avertit que les fours domestiques peuvent être imprécis et endommager le PLA. [1]
Une boîte sèche est-elle identique à un sécheur de filament ?
Non. Un sécheur de filament applique activement de la chaleur et généralement une circulation d’air ou une ventilation, tandis qu’une boîte sèche aide principalement à conserver un filament déjà sec dans un stockage à plus faible HR. [3] [6]
Comment comparer la température de chambre et la consigne lors de l’achat d’un sécheur ?
Examinez le comportement mesuré de la chambre, et pas seulement le chiffre affiché. Polymaker souligne qu’une température unique ne peut pas représenter l’environnement de toute la bobine, et les exemples grand public courants vont de 35–70 °C à environ 70 °C, certains modèles à température plus élevée allant au-delà. [12] [13] [14] [11]
Un hygromètre peut-il m’indiquer si le filament est réellement assez sec pour imprimer ?
Non. Un hygromètre indique l’HR de l’air dans la boîte, pas la teneur en humidité à l’intérieur du filament. L’exemple de boîte sèche de Prusa montre aussi pourquoi il doit être considéré comme un moniteur et non comme un humidimètre direct : l’appareil cité est spécifié avec une précision d’environ ±3% HR. [3]
Conclusion
Avez-vous besoin d’un sécheur de filament pour imprimante 3D ? Si vous imprimez principalement du PLA dans une maison sèche, le stockage hermétique et le dessiccant peuvent suffire au départ. Mais le PETG, le TPU, le nylon/PA, le PVA/BVOH, le PC, les composites et les travaux longs bénéficient bien davantage d’un séchage actif ou d’un flux de travail d’impression depuis un environnement sec. [1] [4] [5]
La règle pratique est simple : le stockage et le séchage résolvent des problèmes différents. Une boîte sèche aide principalement à garder le filament sec après conditionnement, tandis que le séchage actif élimine l’humidité déjà présente dans la bobine. La meilleure installation est celle qui atteint en toute sécurité la température requise par le matériau, accueille la bobine, permet une circulation d’air ou une ventilation adaptée et correspond à votre flux de travail. Pour certains matériaux, cela peut vouloir dire un cycle de séchage doux ; pour d’autres, un séchage nocturne ou un appareil à plus haute température avec des vérifications attentives de compatibilité de la bobine. [3] [4] [11] [12] [13] [14]
Sources
- 1. Base de connaissances Prusa : Séchage du filament
- 2. NIST : Effets de la température et de l’humidité environnementales sur la géométrie et la résistance d’éprouvettes en polycarbonate préparées par fabrication par filament fondu
- 3. Base de connaissances Prusa : Prusa USS Drybox
- 4. UltiMaker : Comment imprimer avec du filament nylon
- 5. UltiMaker : Conseils d’impression 3D — comment stocker le matériau PVA
- 6. UltiMaker S5 Material Station — Manuel utilisateur EN v2.0
- 7. ISO 62:2008 — Plastiques : Détermination de l’absorption d’eau
- 8. ASTM D570-22 — Méthode d’essai normalisée pour l’absorption d’eau des plastiques
- 9. Impact de l’absorption d’humidité sur l’impression 3D du nylon