


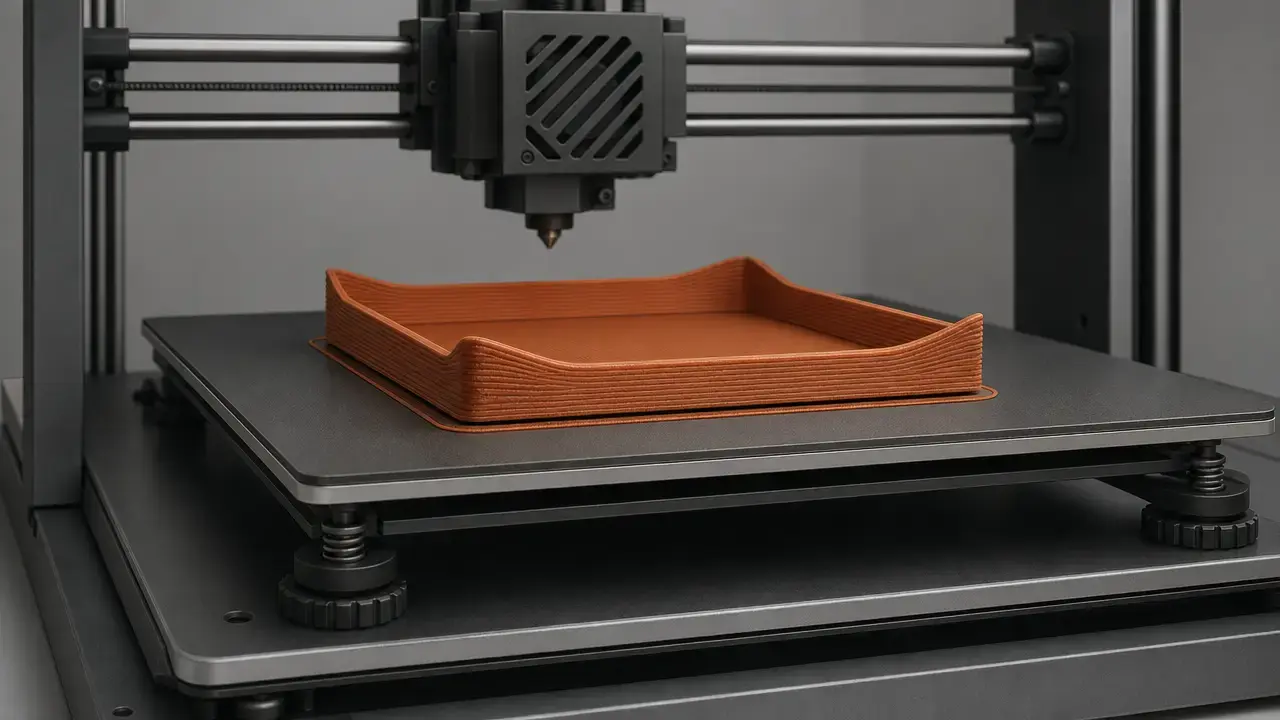

Déformation des impressions 3D : définition et réponse rapide
La déformation d’une impression 3D est la distorsion hors plan observée lorsqu’une impression par extrusion de matériau se soulève à la base, se recourbe sur les bords ou perd sa planéité en refroidissant sur le plateau d’impression. [5] [13]
La réponse courte est simple : le plastique déposé refroidit et se contracte, mais pas uniformément. Les couches supérieures, les bords exposés et les sections minces peuvent se rétracter différemment du matériau plus chaud situé en dessous, tandis que le plateau contraint la surface inférieure. Cette différence accumule des contraintes résiduelles au fil du temps. Lorsque la contrainte dépasse l’adhérence locale et la rigidité de la pièce, il en résulte un soulèvement des coins, un recourbement des bords ou une distorsion plus large de la forme. La recherche décrit cela comme un gauchissement induit thermiquement ; dans l’impression quotidienne, il se manifeste généralement par des coins qui se soulèvent du plateau. [4] [5] [13]
Quelles sont les causes de la déformation des impressions 3D ?
La déformation résulte généralement de la contraction, d’un refroidissement inégal et d’une retenue limitée agissant conjointement pendant l’impression, plutôt que d’un seul mauvais réglage. [4] [5]
- De forts écarts de température à travers la pièce et sur les bords exposés. [4] [5]
- Un décalage de contraction entre les couches supérieures plus chaudes et les couches inférieures contraintes par le plateau. [5]
- Une adhérence trop faible face aux contraintes générées. [5] [13]
- Une géométrie qui concentre les contraintes, notamment les longues zones planes, les angles vifs et les parois hautes et minces. [18] [20]
Pourquoi la déformation est importante en impression 3D
La déformation n’est pas seulement esthétique. Même un léger soulèvement peut ruiner la planéité, déplacer la position des trous, altérer les surfaces d’assemblage et rendre inutilisables des gabarits, capots et pièces de type panneau, même si l’impression se termine techniquement. Si le soulèvement continue pendant l’impression, la buse peut heurter la pièce, réduire la précision des couches ou détacher entièrement le modèle. Il est utile de considérer la déformation comme une déformation hors plan sous contrainte, et non simplement comme une mauvaise adhérence au plateau. [5]
Terminologie : extrusion de matériau, FFF et FDM
Dans une terminologie conforme aux normes, l’extrusion de matériau est le terme désignant la famille de procédés, et ISO/ASTM 52900:2021 constitue la référence de vocabulaire. [1] Dans le domaine amateur, FFF est également courant. FDM est toutefois une marque déposée de Stratasys ; il vaut donc mieux le traiter comme un terme associé à une marque que comme le nom générique de toute la famille de procédés. [21] Cet article traite de la déformation en extrusion de matériau ; les systèmes à résine et à métal peuvent également se déformer, mais par des mécanismes différents.
Principes techniques : le mécanisme à l’origine de la déformation
Un cordon de polymère imprimé quitte la buse chaud, est déposé dans un environnement plus froid et continue à perdre de la chaleur à mesure que d’autres couches sont ajoutées au-dessus. Le refroidissement étant inégal, la pièce développe des gradients de température à travers son épaisseur et entre les bords et le cœur. La région inférieure est partiellement contrainte par le plateau, tandis que le matériau nouvellement déposé au-dessus cherche encore à se contracter en refroidissant. Cela crée un décalage de contraction sous contrainte. À mesure que les couches s’accumulent, ce décalage peut accumuler des contraintes résiduelles, et la pièce emmagasine une énergie élastique qui tend vers une forme moins contrainte. Dans la recherche sur l’extrusion de matériau, le gauchissement est la déformation hors plan qui en résulte et qui est induite par ces gradients thermiques. [4] [5]
L’adhérence n’est pas à elle seule la cause première ; elle constitue la retenue que la contrainte doit surmonter. Une liaison forte au plateau peut maintenir une pièce plus plane plus longtemps, mais la contrainte existe toujours. Si la liaison est plus faible que la contrainte locale, le décollement commence et la pièce se soulève. Cela explique également pourquoi les articles de simulation qui supposent une adhérence idéale peuvent différer des impressions réelles, où l’état de surface, la qualité de la première couche et les défauts locaux rendent la retenue imparfaite. [5] [13]
Les coins et les bords sont des points d’amorçage fréquents, car ils refroidissent plus fortement, exposent davantage de périmètre par rapport à leur masse et présentent souvent le premier soulèvement visible. [4] [13]
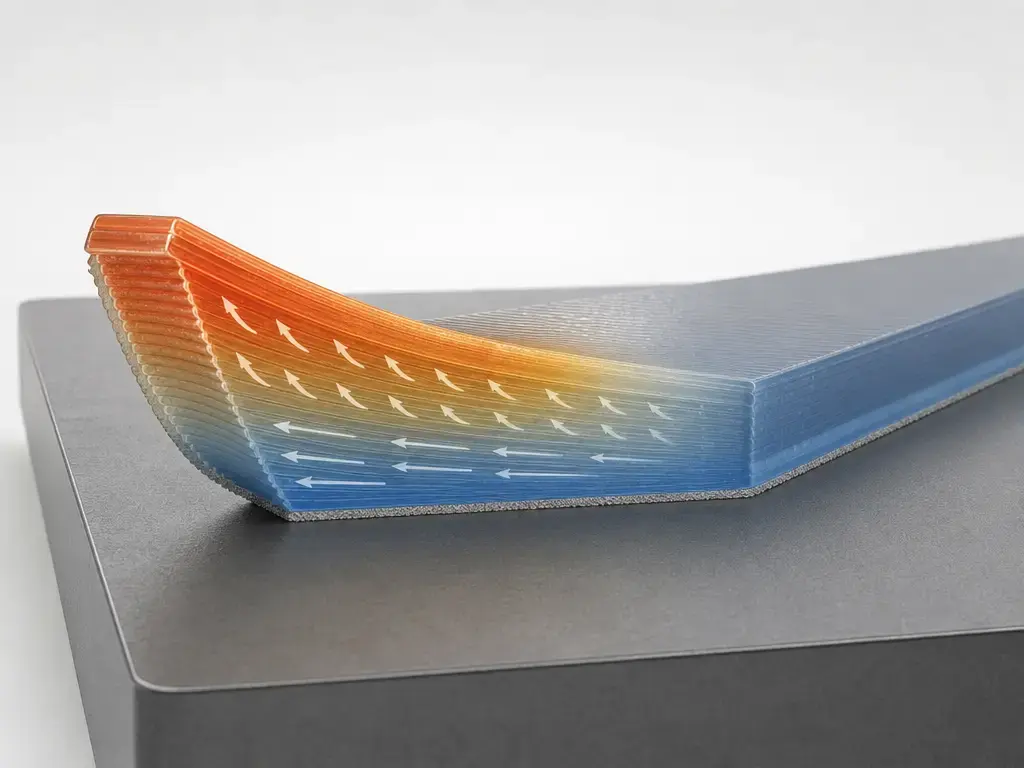
L’équilibre des forces à l’origine de la déformation
- Force de contraction : le polymère cherche à se rétracter en refroidissant. [5]
- Gradients de température : un refroidissement inégal fait que différentes régions cherchent à se rétracter dans des proportions différentes. [4] [5]
- Adhérence et retenue : le plateau et la première couche s’opposent à ce mouvement jusqu’à ce que la contrainte dépasse la liaison. [5]
- Rigidité et géométrie de la pièce : la forme détermine si la contrainte reste invisible, se redistribue ou produit un soulèvement visible. [18] [20]
Déformation vs recourbement vs pied d’éléphant vs séparation des couches
Les utilisateurs appellent souvent le symptôme « déformation », tandis que les études quantifient une déformation hors plan, ou gauchissement, au moyen de métriques et d’éprouvettes spécifiques. [5] [13] En pratique, la déformation désigne généralement des coins ou des bords qui se soulèvent du plateau. Le terme recourbement est souvent employé pour la même famille de déformation, particulièrement lorsqu’un article indique un facteur de recourbement défini ou une flèche spécifique de bord vers le haut. Le symptôme visible et la métrique d’une étude sont liés, mais ne sont pas automatiquement la même chose. [5] [10] [13]
Le pied d’éléphant est différent. BCN3D le considère comme un problème de déformation de la première couche associé à une base trop écrasée ou à d’autres problèmes de calibration, tandis que la déformation correspond à un soulèvement partiel de la surface d’impression et peut également être liée à la contraction. BCN3D note aussi qu’une mauvaise calibration de Z peut contribuer à la confusion. [17] La séparation ou la fissuration des couches est encore différente : dans le cas de l’ABS en particulier, BCN3D associe le taux de contraction élevé du matériau à la fois à la déformation à la base et à la fissuration ou séparation des couches plus haut dans la pièce. [18]
Comment la déformation est mesurée (et pourquoi les chiffres ne sont pas transposables entre études)
Ce que les utilisateurs voient est un soulèvement des coins ; ce que les articles quantifient est une métrique de déformation définie. Dans la littérature, les mesures courantes comprennent la flèche en z, le gauchissement, le facteur de recourbement et un écart de type planéité, tous liés à une éprouvette et à une méthode spécifiques. C’est pourquoi une valeur en millimètres indiquée dans un article n’a de sens que dans la configuration de cet article. [5] [7] [10]
Mesures courantes de déformation dans les articles
- Soulèvement visible d’un coin ou d’un bord par rapport à un plan de référence. [5]
- Flèche selon l’axe Z ou gauchissement hors plan. [5]
- Facteur de recourbement défini par l’étude. [10]
- Écart de type planéité mesuré sur une éprouvette contrôlée. [7] [11]
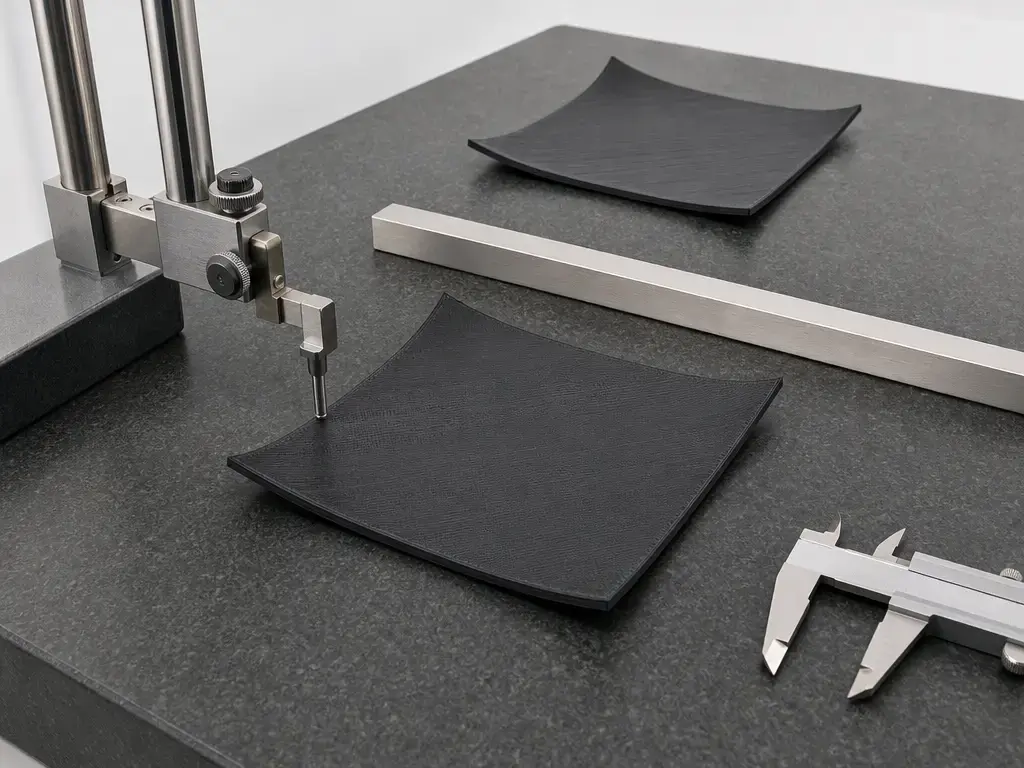
Une étude Springer sur le PLA a utilisé une éprouvette de 150 mm × 10 mm × 4 mm. [7] Cette étude a fait varier la direction de remplissage entre 0° et 90°, la température de buse pour le remplissage entre 200 °C et 230 °C, et la vitesse du ventilateur de 0% à 100%. [8] Ses paramètres fixes comprenaient un plateau d’impression à 70 °C, une hauteur de couche de 0.2 mm, une largeur de ligne de 0.4 mm, une vitesse de contour de 30 mm/s, une vitesse de remplissage de 60 mm/s et une densité de remplissage de 100%. [9] Dans cette configuration, un résultat rapporté donnait un facteur de recourbement de 0.855 mm à Ti = 200 °C, αi = 0° et vf = 100%. [10] Une autre étude sur l’ABS a organisé 27 pavés droits en 6 catégories, ce qui rappelle que les chercheurs définissent leurs propres géométries et plans d’essai. [11] Il n’existe pas de tolérance universelle fiable de déformation admissible applicable à toutes les imprimantes, tous les matériaux et toutes les géométries.
Pourquoi certaines impressions se déforment davantage : géométrie et architecture thermique de l’imprimante
La géométrie modifie à la fois la génération des contraintes et la résistance à celles-ci. Les grandes empreintes planes donnent à la pièce davantage de zone contrainte et davantage de distance sur laquelle le décalage de contraction peut s’accumuler, tandis que les angles vifs deviennent souvent les premiers points de soulèvement visibles. Les parois hautes et minces peuvent aussi être vulnérables, car leur section est faible pour résister à la flexion. Stratasys Direct avertit qu’une déformation peut survenir avec de grandes étendues de parois verticales à épaisseur minimale, sauf si des éléments de support comme des nervures ou une tour de support sont utilisés. BCN3D recommande également des chanfreins sur les angles vifs pour les grands modèles ABS, et la conception pour l’extrusion de matériau est formalisée dans ASTM F3529-21. [20] [18] [3]
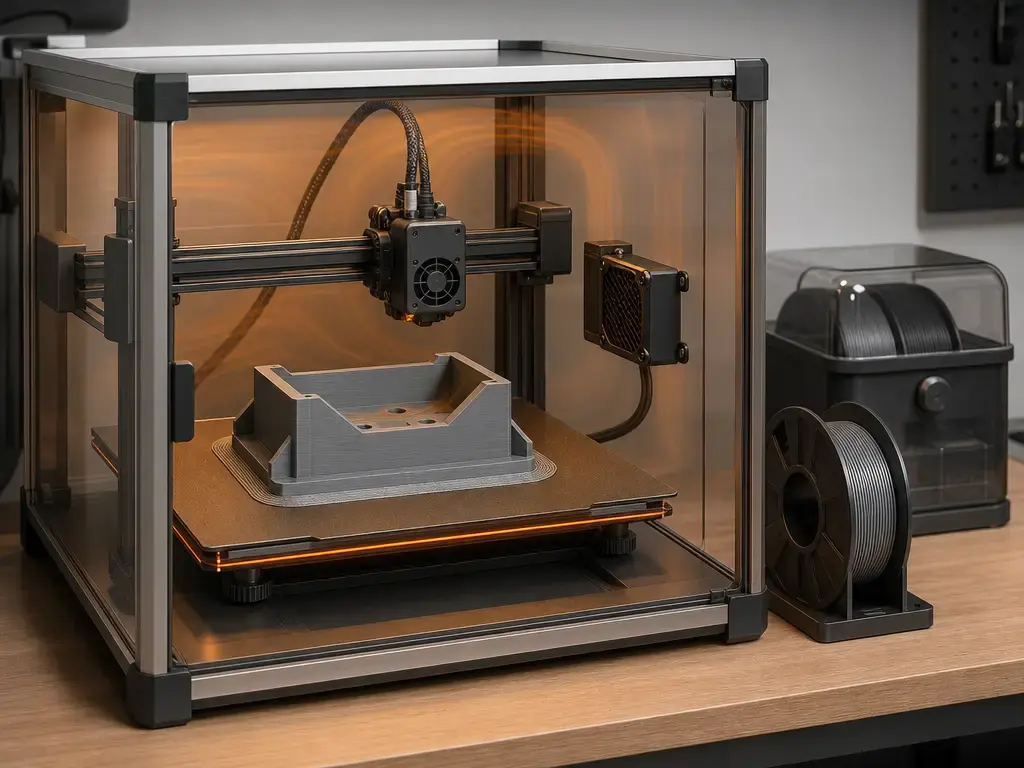
L’architecture de l’imprimante importe, car elle façonne l’environnement thermique local autour de la pièce. Les machines à châssis ouvert sont plus difficiles à maintenir thermiquement stables ; les courants d’air et les variations de la pièce accentuent donc plus facilement les gradients aux bords exposés. Les enceintes peuvent aider, surtout avec les matériaux à plus haute température, car elles réduisent le refroidissement brutal autour de l’impression. Mais une enceinte n’est pas un remède universel ; c’est simplement un moyen de gérer le champ thermique local, et son utilité dépend des limites du matériau et de l’imprimante. [5] [13] Si une pièce échoue de manière répétée, la diviser en pièces plus petites peut être une stratégie de fabricabilité, mais ce n’est pas une solution garantie contre la déformation. [20]
Déformation par matériau : PLA, PETG, ABS/ASA et polymères techniques à forte déformation
Le risque varie fortement selon le grade et l’environnement de l’imprimante.
| Famille de matériaux | Risque de déformation (typique) | Principal levier de contrôle | Précaution essentielle |
|---|---|---|---|
| PLA | Généralement plus faible, mais pas nul | Première couche et contrôle des courants d’air | Les enceintes fermées et chaudes peuvent créer des problèmes de fluage thermique |
| PETG | Généralement faible à modéré | Première couche et températures spécifiques au profil | Peut adhérer trop fortement à certaines surfaces |
| ABS/ASA | Modéré à élevé sur les systèmes de bureau | Environnement chaud et stable, et retenue plus forte | Sensibilité à la rétraction et à la fissuration |
| Polymères techniques à forte déformation (varie fortement selon le grade ; comprend PA/PC/PP) | Souvent élevé, mais très dépendant de la formulation | Stabilité thermique de l’imprimante et profil spécifique au matériau | Aucune recette universelle pour l’enceinte |
La famille de matériaux seule ne suffit pas à prédire la déformation. Le grade, les charges ou renforts, l’état d’humidité, l’historique de la bobine et l’environnement de l’imprimante comptent tous ; c’est pourquoi une fiche technique de filament ou un profil de fournisseur doit prévaloir sur les moyennes trouvées sur internet. Un exemple utile est la fiche technique Prusament PETG, version 1.1 avec dernière mise à jour 16-02-2022, qui spécifie un diamètre de filament de 1.75 ± 0.02 mm, une température de buse de 250 ± 10 °C, une température de plateau chauffant de 80 ± 10 °C et un ventilateur à 50%, tout en indiquant une absorption d’humidité de 0.07% après 24 h et de 0.10% après 7 jours dans ses conditions d’essai indiquées. [16]
Le PLA et le PETG sont souvent plus faciles à maintenir plats que l’ABS, mais aucun n’est immunisé. Les recommandations génériques de Prusa pour le PETG préconisent 230 °C pour la première couche et 240 °C pour les couches suivantes, avec une température de plateau de 85 °C pour la première couche et de 90 °C pour les autres. [15] La même page avertit que le PETG peut adhérer si fortement au PEI lisse que la surface peut être endommagée lors du retrait. [15] Prusa note également que l’impression de PLA ou de PETG dans une enceinte pourrait ne pas être une bonne idée, et son guide de dépannage du fluage thermique avertit que des températures ambiantes supérieures à 35 °C, ou supérieures à 30 °C pour certains filaments, peuvent créer des problèmes ; l’impression de PLA dans une enceinte entièrement fermée et non ventilée est décrite comme très susceptible de causer des problèmes. [13] [19]
L’ABS et l’ASA exigent davantage d’attention à la contraction. Le guide ABS de Prusa recommande une température de buse de 255 °C et de plateau de 100 °C, avec des réglages de plateau de 80 °C à 110 °C selon la taille de l’objet, et indique que la rétraction de l’ABS est généralement d’environ 1–2% dans le contexte de ses recommandations. [14] BCN3D décrit l’ABS comme ayant un taux de contraction élevé et recommande un environnement fermé et chaud sans refroidissement dans ce contexte spécifique au matériau. [18] Les configurations de recherche peuvent différer fortement des profils des fournisseurs : une expérience MDPI a utilisé l’ABS à 250 °C de buse et 100 °C de plateau, le PETG à 255 °C et 60 °C, et le PLA à 205 °C et 60 °C, mais il s’agit de conditions d’étude et non de recommandations universelles. [12]
Processus de diagnostic : arrêtez les réglages aléatoires
Un bon diagnostic de déformation est une séquence, pas un ensemble de modifications simultanées. Commencez par le symptôme, confirmez la première couche, puis examinez l’environnement thermique local avant de modifier plusieurs variables du slicer à la fois. [13] [17]
- Confirmez que le défaut est bien un soulèvement ou un recourbement réel à la base, et non un pied d’éléphant ou un problème dimensionnel ailleurs. [13] [17]
- Vérifiez de nouveau la calibration de la première couche et l’offset Z, car BCN3D relie explicitement une mauvaise calibration de Z aux problèmes de première couche associés à la confusion entre déformation et pied d’éléphant. [17]
- Inspectez la surface du plateau et l’empreinte de la pièce avant de modifier des réglages plus avancés, car une faible retenue de la première couche fait apparaître plus tôt le soulèvement induit thermiquement. [5] [13]
- Laissez le plateau d’impression atteindre son équilibre thermique avant d’imprimer afin que sa température de surface s’uniformise : BCN3D suggère environ 5 min en général et au moins 10 min pour l’ABS, le PA, le PP et des matériaux similaires. [17]
- Vérifiez la pièce et l’environnement local de l’imprimante ; BCN3D indique une plage de température ambiante de 15–30 °C, et Prusa souligne qu’il faut éviter les courants d’air autour des impressions sujettes à la déformation. [17] [13]
- Ne modifiez qu’une variable thermique à la fois ; BCN3D suggère d’augmenter la température du plateau par pas de 5 °C, tandis que les recommandations de BCN3D spécifiques à l’ABS conseillent d’éviter le refroidissement dans ce contexte de matériau. [17] [18]
- Imprimez une géométrie de test simple et répétable, et verrouillez toutes les autres variables afin de déterminer si le changement a affecté la contrainte, la retenue ou les deux. [7] [11]
Une fois que la première couche paraît correcte, évitez les réglages aléatoires. Gardez la géométrie, le matériau et l’environnement fixes assez longtemps pour comprendre ce qui a changé. La déformation est un problème de système ; la voie la plus rapide est donc souvent un petit essai contrôlé, plutôt qu’une réimpression grand format après six modifications non suivies. [5] [7]
Solutions contre la déformation des impressions 3D : température, adhérence, bordures/radeaux et enceintes
La première catégorie de solutions concerne la stabilité thermique. Réduisez les courants d’air, laissez le plateau atteindre un état stable et procédez à des changements prudents plutôt qu’à de grands sauts. La recommandation de BCN3D de préchauffer le plateau pendant environ 5 min, ou 10 min ou plus pour les matériaux plus exigeants, est utile car une température de plateau inégale peut ressembler à un problème de matériau. BCN3D recommande aussi de modifier la température du plateau par pas de 5 °C lors du dépannage. [17] La page de Prusa sur la déformation présente le problème sous l’angle des différences de température ; c’est pourquoi des conditions ambiantes stables comptent souvent davantage que la recherche d’un seul chiffre de température de buse. [13]
La deuxième catégorie vise à améliorer la retenue de la première couche. La propreté, une compression correcte de la première couche et une surface adaptée au matériau comptent toutes. BCN3D associe une mauvaise calibration de Z aux problèmes de première couche, et la page PETG de Prusa avertit qu’une forte adhérence sur du PEI lisse peut endommager la feuille lors du retrait. [17] [15] L’objectif n’est pas l’adhérence maximale à tout prix ; il faut une retenue contrôlée suffisante pour supporter la contraction sans créer de problème de retrait. [5] [15]
Les aides à l’adhérence augmentent la résistance, mais ne suppriment pas le facteur de contrainte thermique. [5] Les bordures, radeaux et écrans contre les courants d’air peuvent néanmoins aider, car ils augmentent la zone de contact, ralentissent le refroidissement local ou réduisent l’exposition des bords. Prusa aborde les bordures et les mesures de type écran anti-courant d’air dans ses recommandations sur la déformation, et BCN3D suggère un radeau dans son contexte ABS. [13] [18] Les enceintes reposent sur la même logique : elles peuvent réduire les gradients thermiques pour les matériaux à forte déformation, mais doivent être utilisées avec prudence selon le matériau, car il n’existe pas de recette universelle pour l’enceinte. Prusa avertit spécifiquement que le PLA dans une enceinte entièrement fermée et non ventilée est très susceptible de créer des problèmes, et note un risque de fluage thermique lorsque la température ambiante dépasse 35 °C, ou 30 °C pour certains filaments. [19]
Limites et compromis
Aucun réglage n’annule la rétraction du polymère. Le mieux que vous puissiez faire est de réduire les gradients, d’améliorer la retenue et de choisir des combinaisons de géométrie et de matériau qui rendent les contraintes plus faciles à gérer. C’est pourquoi les machines à châssis ouvert peuvent être plus difficiles à utiliser avec des matériaux à forte déformation : la limite réside dans l’architecture thermique, et non dans l’effort de l’utilisateur. Cela explique aussi pourquoi les résultats ne se transposent pas proprement d’une imprimante, d’une pièce ou d’une bobine à l’autre. Il n’existe pas de tolérance universelle fiable de déformation admissible applicable à toutes les imprimantes, tous les matériaux et toutes les géométries, ni de recommandation universelle de température d’enceinte sûre ou correcte pour tous les couples imprimante-matériau. [5] [19]
Chaque solution implique des compromis. Une adhérence accrue peut rendre le retrait plus difficile, et Prusa avertit que le PETG peut endommager le PEI lisse en raison de sa forte adhérence. [15]
Note de sécurité
Gardez un message de sécurité pratique. Le NIOSH recommande la ventilation comme mesure technique de prévention dans les contextes d’impression par filament qu’il a évalués. [22] Le guide ABS de Prusa mentionne séparément des fumées de styrène potentiellement dangereuses et recommande une ventilation sans créer de courants d’air autour de l’impression. [14] Cette combinaison est utile ici : il faut de l’air frais et des mesures de contrôle raisonnables, mais pas des flux d’air qui refroidissent un côté de la pièce et aggravent les gradients thermiques. [13] [22]
Recherche actuelle et contexte pratique
La recherche actuelle considère toujours la déformation comme un problème thermomécanique. De récents travaux de simulation relient les gradients de refroidissement inégaux entre les couches à la distorsion et décrivent le symptôme familier des coins qui se soulèvent au-dessus du plateau. [4] Les articles de validation thermomécanique quantifient le gauchissement comme une déformation hors plan ou une flèche selon l’axe z dans des conditions contrôlées. [5] Les études expérimentales choisissent ensuite leurs propres éprouvettes et plans de procédé, comme l’étude sur éprouvette PLA de 150 mm × 10 mm × 4 mm ou le programme ABS fondé sur 27 pavés droits dans 6 catégories. [7] [11]
La documentation des fabricants met l’accent sur autre chose. Elle traduit généralement la même physique en processus de travail : première couche, stabilité thermique locale, courants d’air, comportement de refroidissement et profils spécifiques aux matériaux. Cela convient aux utilisateurs, car le mécanisme est général mais les solutions dépendent de l’imprimante et du filament. Les guides du secteur continuent également d’être actualisés, ce qui montre que la déformation reste un sujet de dépannage actif ; par exemple, un guide général a été mis à jour le 2026-02-10. [13] [17] [23]
À retenir : comment prévenir la déformation en impression 3D
Si vous voulez savoir comment prévenir la déformation en impression 3D, procédez par ordre de priorité. Choisissez un matériau moins risqué lorsque la pièce le permet, réussissez ensuite la première couche, stabilisez la température locale autour de l’impression, utilisez les aides à l’adhérence comme une résistance supplémentaire plutôt que comme un remède, n’employez une enceinte que lorsque le matériau et l’imprimante peuvent la supporter, puis modifiez enfin la géométrie si le chemin des contraintes reste défavorable. Les recommandations spécifiques à un profil provenant d’une fiche technique de filament ou de la page matériau d’un fournisseur seront généralement meilleures que les conseils génériques d’internet. [5] [16] [19]
FAQ
Qu’est-ce que la déformation d’une impression 3D ?
La déformation d’une impression 3D est la déformation hors plan qui se produit lorsqu’une pièce réalisée par extrusion de matériau refroidit de manière inégale, accumule des contraintes résiduelles, puis se soulève ou se déforme parce que la retenue du plateau ne suffit pas à la maintenir plane. Les utilisateurs la remarquent généralement lorsque les coins ou les bords se décollent vers le haut du plateau d’impression. [5] [13]
Quelles sont les causes spécifiques de la déformation aux coins d’une impression 3D ?
Les coins sont exposés sur deux côtés ; ils refroidissent donc souvent plus vite que l’intérieur et deviennent le premier endroit où le décalage de contraction produit un soulèvement visible. Si la contrainte thermique au coin dépasse l’adhérence locale et la rigidité de la pièce, ce coin se soulève avant le reste de l’empreinte. [4] [5]
Comment prévenir la déformation en impression 3D sans changer de matériau ?
Commencez par améliorer la première couche et la stabilité thermique de l’impression. Vérifiez de nouveau la calibration Z, laissez le plateau atteindre son équilibre thermique, réduisez les courants d’air et modifiez progressivement la température du plateau plutôt qu’au hasard. BCN3D suggère environ 5 min de préchauffage du plateau en général, au moins 10 min pour des matériaux comme l’ABS, le PA et le PP, et des pas de température de plateau de 5 °C lors du dépannage. [17]
La déformation est-elle la même chose que le pied d’éléphant ?
Non. La déformation est un soulèvement ou un recourbement partiel s’éloignant de la surface d’impression, tandis que le pied d’éléphant est une déformation à la base causée par des conditions de première couche telles qu’une surcompression ou des problèmes de calibration. BCN3D distingue explicitement ces notions et note qu’une mauvaise calibration de Z peut faire partie des problèmes de première couche. [17]
Pourquoi la déformation de l’ABS en impression 3D est-elle pire que celle du PLA ou du PETG ?
L’ABS se contracte généralement plus fortement et est plus sensible à un environnement froid ou soumis aux courants d’air. Les recommandations ABS de Prusa préconisent une buse à 255 °C et un plateau à 100 °C, avec des réglages de plateau de 80–110 °C selon la taille de l’objet, et indiquent que la rétraction est généralement d’environ 1–2% dans le contexte de ces recommandations. BCN3D décrit également l’ABS comme ayant un taux de contraction élevé. [14] [18]
Les bordures, les radeaux ou les oreilles de souris corrigent-ils la déformation, ou la masquent-ils seulement ?
Ils peuvent aider, mais ne suppriment pas la cause. Les bordures et les radeaux augmentent la résistance à la base, et les mesures de contrôle des courants d’air réduisent le refroidissement des bords ; la pièce peut donc rester attachée plus longtemps ou finir plus plane. Mais le facteur de contrainte thermique reste présent. En ce sens, ils gèrent la déformation plutôt qu’ils ne l’éliminent. [5] [13] [18]
Comment les études mesurent-elles le gauchissement ou le recourbement, et pourquoi ne puis-je pas comparer les valeurs en mm entre les articles ?
Les études utilisent des éprouvettes et des métriques définies, telles que la flèche en z ou le facteur de recourbement. Une étude sur le PLA a utilisé un échantillon de 150 mm × 10 mm × 4 mm, a fait varier la direction de remplissage de 0°/90°, la température de buse pour le remplissage de 200/230 °C, et le ventilateur de 0–100%, et a rapporté un facteur de recourbement de 0.855 mm pour un essai spécifique. Ce chiffre ne se transpose pas directement, sauf si la géométrie et la méthode correspondent. [7] [8] [9] [10]
À découvrir sur 3D Mag
- Pied d’éléphant en impression 3D : causes et solutions
- Sous-extrusion en impression 3D : causes et solutions
- Effet de coussinage en impression 3D : causes et solutions
Sources
-
ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/45/74514.html
-
ASTM F3529-21 — Guide pour la fabrication additive — Conception — Extrusion de polymères. https://store.astm.org/f3529-21.html
-
Springer (2025) — Simulation multiphysique de la formation des contraintes et de la distorsion en extrusion de matériau. https://link.springer.com/article/10.1007/s40964-025-01012-9
-
PMC (2022) — Validation d’un modèle thermomécanique ; gauchissement comme déformation hors plan. https://pmc.ncbi.nlm.nih.gov/articles/PMC9460650/
-
Springer (2023) — Étude de déformation du PLA. https://link.springer.com/article/10.1007/s40964-023-00492-x
-
Tableau Springer 1 — Facteurs DOE pour l’étude de déformation du PLA. https://link.springer.com/article/10.1007/s40964-023-00492-x/tables/1
-
Tableau Springer 2 — Paramètres fixes pour l’étude de déformation du PLA. https://link.springer.com/article/10.1007/s40964-023-00492-x/tables/2
-
Tableau Springer 12 — Résultats du facteur de recourbement. https://link.springer.com/article/10.1007/s40964-023-00492-x/tables/12
-
MDPI (2021) — Étude de déformation de cuboïdes ABS. https://www.mdpi.com/1996-1944/14/22/7070
-
MDPI (2023) — Expérience de cycles thermiques ABS/PETG/PLA. https://www.mdpi.com/2076-3417/13/20/11503
-
Prusa — Dépannage de la déformation. https://cdn.help.prusa3d.com/article/warping_2011?product=mk4s
-
Prusa — Guide des matériaux ABS. https://help.prusa3d.com/article/abs_2058?product=mk3-5s
-
Prusa — Guide des matériaux PETG. https://help.prusa3d.com/article/petg_2059?product=mk3s
-
Prusament — Fiche technique PETG. https://prusament.com/wp-content/uploads/2022/10/PETG_Prusament_TDS_2021_10_EN.pdf
-
BCN3D — Adhérence de la première couche. https://support.bcn3d.com/knowledge/first-layer
-
BCN3D — Conseils ABS. https://support.bcn3d.com/knowledge/abs-bcn3d-tips
-
Prusa — Dépannage du fluage thermique. https://help.prusa3d.com/article/extrusion-stopped-mid-print-heat-creep_1948
-
Stratasys Direct — PDF des directives de conception FDM. https://www.stratasys.com/en/stratasysdirect/-/media/files/direct/design-guidelines/fdm_design_guidelines_2017.pdf
-
Stratasys — Conditions légales. https://www.stratasys.com/uk/stratasysdirect/about-us/legal-terms/
-
NIOSH (CDC) — Impression 3D avec filaments : questions de santé et de sécurité à poser. https://www.cdc.gov/niosh/bulletin/2018/3d-printing.html
-
Xometry — Guide de déformation des impressions 3D. https://www.xometry.com/resources/3d-printing/3d-print-warping-pla-petg-abs/




