
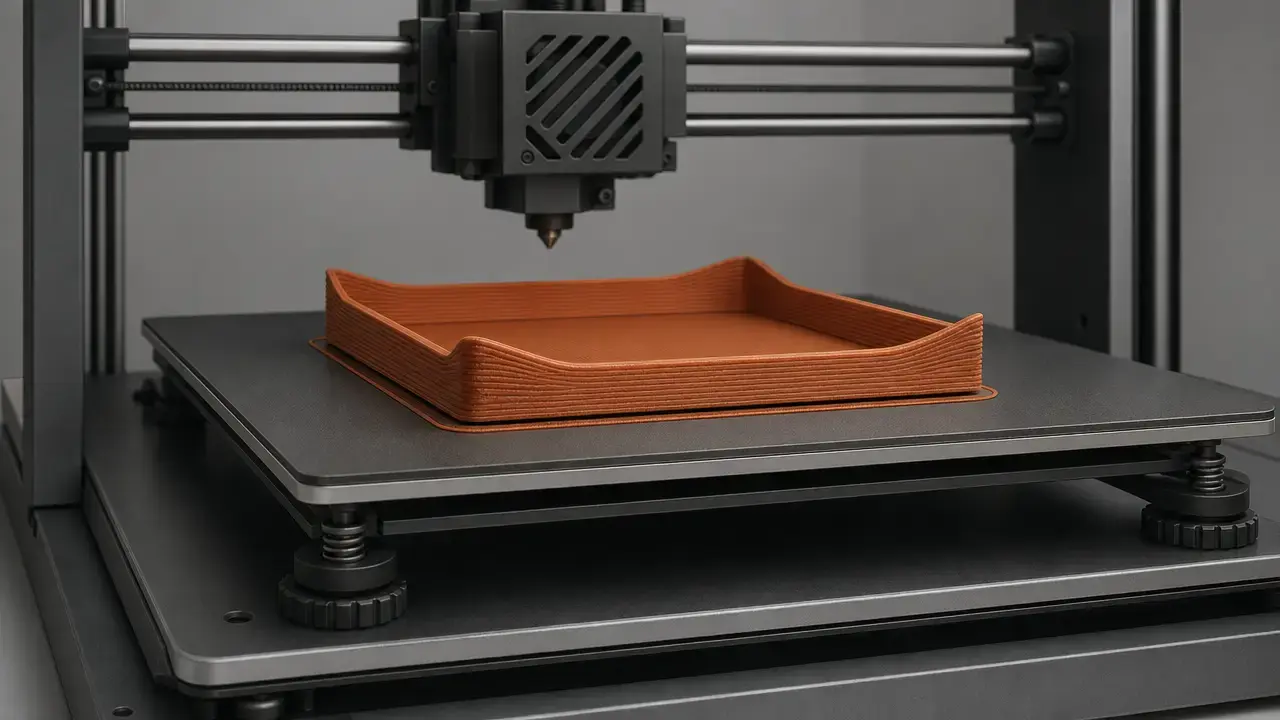

3D-Druck-Warping: Definition und schnelle Antwort
3D-Druck-Warping ist die Verformung aus der Ebene, die auftritt, wenn sich ein im Materialextrusionsverfahren gedrucktes Teil an der Basis anhebt, sich an den Kanten aufrollt oder beim Abkühlen auf der Bauplatte seine Ebenheit verliert. [5] [13]
Die kurze Antwort ist einfach: Abgelegter Kunststoff kühlt ab und zieht sich zusammen, aber nicht gleichmäßig. Obere Schichten, freiliegende Kanten und dünne Bereiche können anders schrumpfen als das wärmere Material darunter, während das Bett die Unterseite zurückhält. Diese Diskrepanz baut mit der Zeit Eigenspannungen auf. Wenn die Spannung die lokale Haftung und die Steifigkeit des Bauteils übersteigt, ist das sichtbare Ergebnis ein Anheben der Ecken, aufgerollte Kanten oder eine umfassendere Formverzerrung. Die Forschung beschreibt dies als thermisch bedingtes Warping; im Druckalltag zeigt es sich meist dadurch, dass sich Ecken vom Bett lösen. [4] [5] [13]
Was verursacht 3D-Druck-Warping?
Warping entsteht in der Regel dadurch, dass Schrumpfung, ungleichmäßige Abkühlung und begrenzte Rückhaltung im gesamten Druck zusammenwirken, statt nur durch eine einzelne schlechte Einstellung. [4] [5]
- Starke Temperaturunterschiede durch das Bauteil hindurch und entlang freiliegender Kanten. [4] [5]
- Unterschiedliche Schrumpfung zwischen heißeren oberen Schichten und durch das Bett zurückgehaltenen unteren Schichten. [5]
- Eine Haftung, die für die entstehenden Spannungen zu schwach ist. [5] [13]
- Eine Geometrie, die Spannungen konzentriert, besonders lange flache Bereiche, scharfe Ecken und dünne hohe Wände. [18] [20]
Warum Warping im 3D-Druck wichtig ist
Warping ist nicht nur kosmetisch. Schon geringes Anheben kann die Ebenheit ruinieren, Lochpositionen verschieben, Passflächen beeinträchtigen und Vorrichtungen, Abdeckungen und plattenförmige Teile unbrauchbar machen, selbst wenn der Druck technisch abgeschlossen wird. Wenn das Anheben während des Drucks weitergeht, kann die Düse gegen das Teil stoßen, die Schichtgenauigkeit verringern oder das Modell vollständig ablösen. Es hilft, Warping als Verformung aus der Ebene unter Rückhaltung zu verstehen, nicht nur als schlechte Betthaftung. [5]
Terminologie: Materialextrusion, FFF und FDM
Für eine an Standards ausgerichtete Sprache ist Materialextrusion der Oberbegriff, und ISO/ASTM 52900:2021 bildet die Grundlage der Terminologie. [1] Im Hobbybereich ist auch FFF gebräuchlich. FDM ist jedoch eine eingetragene Marke von Stratasys und sollte daher besser als markengebundener Begriff behandelt werden als als generischer Name für die gesamte Prozessfamilie. [21] Dieser Artikel konzentriert sich auf Warping bei der Materialextrusion; Harz- und Metallsysteme können sich ebenfalls verformen, jedoch durch andere Mechanismen.
Technische Grundlagen: Der Mechanismus hinter Warping
Eine gedruckte Polymerraupe verlässt die Düse heiß, wird in eine kühlere Umgebung abgelegt und verliert weiter Wärme, während darüber weitere Schichten hinzugefügt werden. Weil die Abkühlung ungleichmäßig ist, entwickelt das Teil sowohl Temperaturgradienten über die Dicke als auch von der Kante zum Kern. Der untere Bereich wird teilweise durch das Bett zurückgehalten, während das neu abgelegte Material darüber sich beim Abkühlen weiterhin zusammenziehen will. Dadurch entsteht eine unterschiedliche Schrumpfung unter Zwang. Wenn sich Schichten ansammeln, kann diese Diskrepanz Eigenspannungen aufbauen, und das Bauteil speichert elastische Energie, die zu einer Form mit geringerer Spannung tendiert. In der Forschung zur Materialextrusion ist Warpage die daraus resultierende Verformung aus der Ebene, die durch diese thermischen Gradienten angetrieben wird. [4] [5]
Haftung ist für sich genommen nicht die Grundursache; sie ist die Rückhaltung, die die Spannung überwinden muss. Eine starke Bindung an das Bett kann ein Teil länger flach halten, aber die Spannung ist trotzdem vorhanden. Ist die Bindung schwächer als die lokale Spannung, beginnt die Ablösung und das Teil hebt sich an. Das erklärt auch, warum Simulationsarbeiten, die ideale Haftung annehmen, von realen Drucken abweichen können, bei denen Oberflächenzustand, Qualität der ersten Schicht und lokale Defekte die Rückhaltung unvollkommen machen. [5] [13]
Ecken und Kanten sind häufige Ausgangspunkte, weil sie stärker abkühlen, im Verhältnis zur Masse mehr Umfang freilegen und oft das erste sichtbare Anheben zeigen. [4] [13]
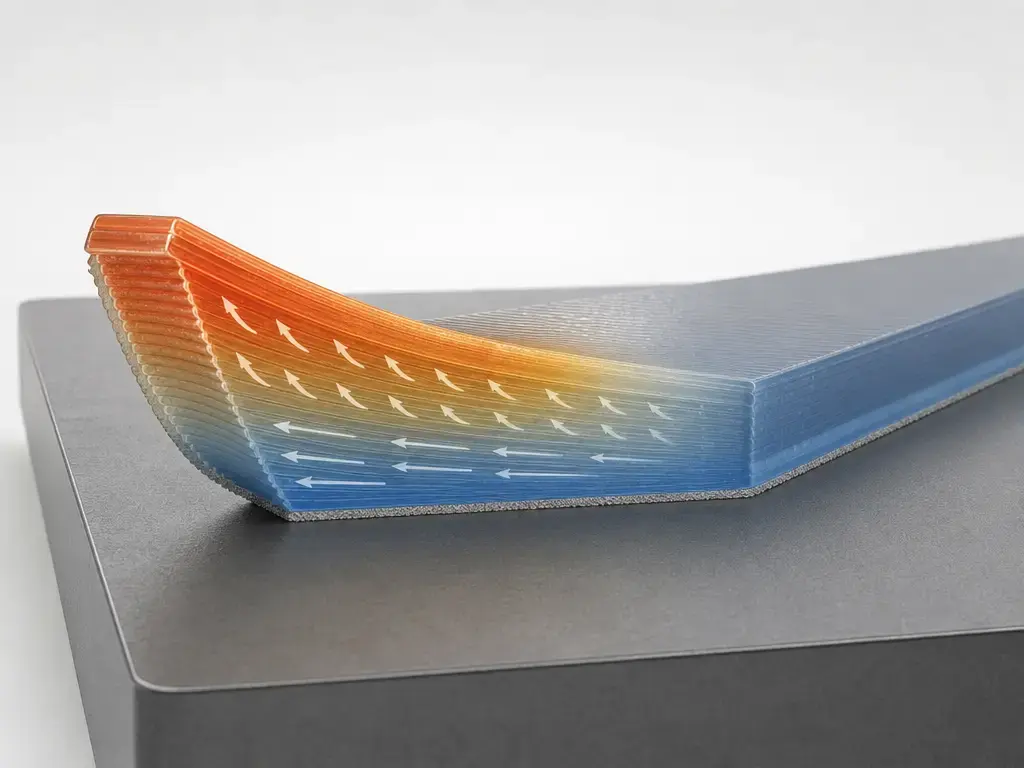
Das Kräftegleichgewicht hinter Warping
- Schrumpfungsantrieb: Das Polymer will beim Abkühlen schrumpfen. [5]
- Temperaturgradienten: Ungleichmäßige Abkühlung bewirkt, dass verschiedene Bereiche unterschiedlich stark schrumpfen wollen. [4] [5]
- Haftung und Rückhaltung: Das Bett und die erste Schicht widerstehen dieser Bewegung, bis die Spannung die Bindung übersteigt. [5]
- Bauteilsteifigkeit und Geometrie: Die Form bestimmt, ob die Spannung verborgen bleibt, sich umverteilt oder sichtbares Anheben erzeugt. [18] [20]
Warping vs. Curling vs. Elephant Foot vs. Schichttrennung
Nutzer nennen das Symptom oft „Warping“, während Studien Verformungen aus der Ebene oder Warpage mit spezifischen Kennwerten und Prüfkörpern quantifizieren. [5] [13] In der Praxis bedeutet Warping meist, dass sich Ecken oder Kanten vom Bett anheben. Curling wird oft für dieselbe Verformungsfamilie verwendet, besonders wenn eine Arbeit einen definierten Curling Factor oder eine bestimmte nach oben gerichtete Kantenabweichung angibt. Das sichtbare Symptom und die Kennzahl in einer Studie hängen zusammen, sind aber nicht automatisch dasselbe. [5] [10] [13]
Elephant Foot ist etwas anderes. BCN3D behandelt dies als Problem der ersten Schicht, das mit einer zu stark gequetschten Basis oder anderen Kalibrierproblemen zusammenhängt, während Warping ein teilweises Ablösen von der Druckoberfläche ist und ebenfalls mit Schrumpfung zusammenhängen kann. BCN3D weist auch darauf hin, dass eine falsche Z-Kalibrierung zur Verwechslung beitragen kann. [17] Schichttrennung oder Rissbildung ist wiederum etwas anderes: Besonders bei ABS bringt BCN3D das hohe Schrumpfungsverhältnis des Materials sowohl mit Warping an der Basis als auch mit Rissen oder Schichttrennung weiter oben im Bauteil in Verbindung. [18]
Wie Warping gemessen wird (und warum Zahlen nicht zwischen Studien übertragbar sind)
Was Nutzer sehen, ist ein Anheben der Ecken; was Arbeiten quantifizieren, ist ein definierter Verformungskennwert. In der Literatur gehören z-Deflektion, Warpage, Curling Factor und ebenheitsartige Abweichungen zu den üblichen Messgrößen, jeweils gebunden an einen bestimmten Prüfkörper und eine bestimmte Methode. Deshalb ist ein Millimeterwert aus einer Arbeit nur innerhalb des dortigen Aufbaus aussagekräftig. [5] [7] [10]
Gängige Warping-Kennwerte in Arbeiten
- Sichtbares Anheben von Ecken oder Kanten gegenüber einer Bezugsebene. [5]
- Deflektion in Z-Richtung oder Warpage aus der Ebene. [5]
- Ein studienspezifisch definierter Curling Factor. [10]
- Eine ebenheitsartige Abweichung, gemessen an einem kontrollierten Prüfkörper. [7] [11]
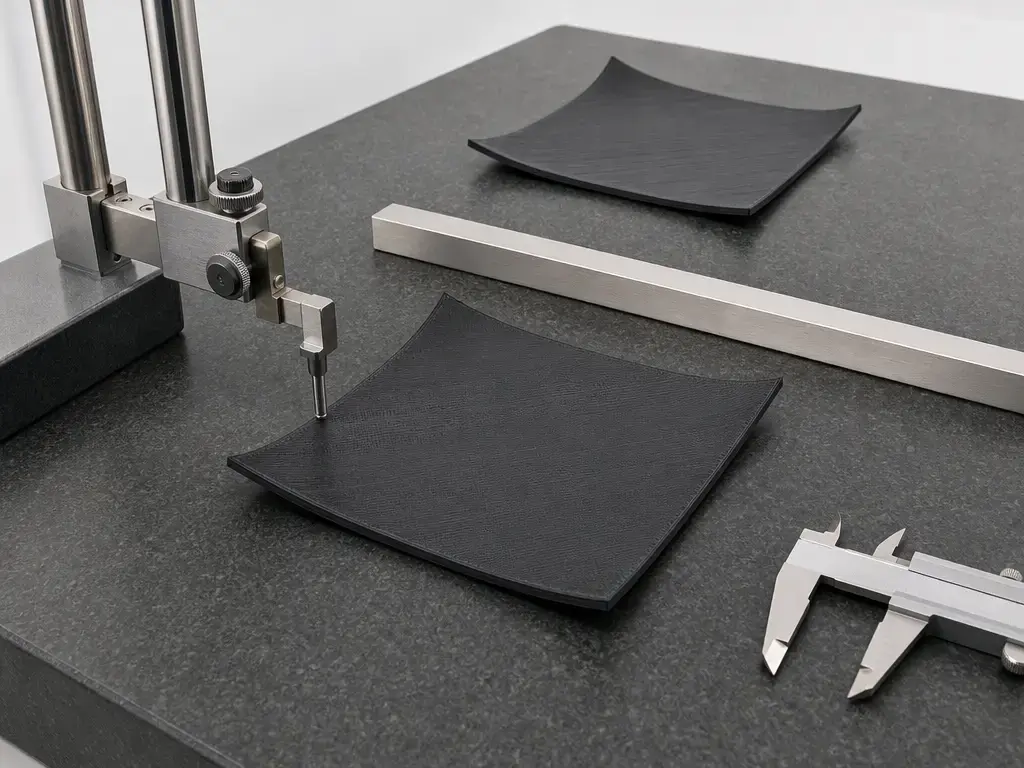
Eine bei Springer veröffentlichte PLA-Studie verwendete einen Prüfkörper mit den Abmessungen 150 mm × 10 mm × 4 mm. [7] In dieser Studie wurde die Infill-Richtung zwischen 0° und 90°, die Düsentemperatur für das Infill zwischen 200 °C und 230 °C sowie die Lüfterdrehzahl von 0% bis 100% variiert. [8] Zu den festen Parametern gehörten eine Bauplatte mit 70 °C, eine Schichthöhe von 0.2 mm, eine Linienbreite von 0.4 mm, eine Konturgeschwindigkeit von 30 mm/s, eine Infill-Geschwindigkeit von 60 mm/s und eine Infill-Dichte von 100%. [9] Unter diesem Setup ergab ein berichtetes Resultat einen Curling Factor von 0.855 mm bei Ti = 200 °C, αi = 0° und vf = 100%. [10] Eine separate ABS-Studie gliederte 27 Quader in 6 Kategorien, was ebenfalls daran erinnert, dass Forschende ihre eigenen Geometrien und Testpläne definieren. [11] Es gibt keine verlässliche universelle zulässige Warping-Toleranz, die für alle Drucker, Materialien und Geometrien gilt.
Warum manche Drucke stärker warpen: Geometrie und thermische Architektur des Druckers
Die Geometrie verändert sowohl die Spannungserzeugung als auch den Widerstand dagegen. Große flache Grundflächen geben dem Bauteil mehr zurückgehaltene Fläche und mehr Strecke, über die sich Schrumpfungsunterschiede aufbauen können, während scharfe Ecken oft zu den ersten sichtbaren Anhebestellen werden. Dünne hohe Wände können ebenfalls anfällig sein, weil sie nur einen kleinen Querschnitt haben, um Biegung zu widerstehen. Stratasys Direct warnt, dass Warping bei großen Ausdehnungen vertikaler Wände mit minimaler Dicke auftreten kann, wenn keine Stützmerkmale wie Rippen oder ein Support-Turm verwendet werden. BCN3D empfiehlt bei großen ABS-Modellen außerdem Fasen an scharfen Winkeln, und Design für Materialextrusion ist in ASTM F3529-21 formalisiert. [20] [18] [3]
Die Druckerarchitektur ist wichtig, weil sie die lokale thermische Umgebung um das Bauteil herum prägt. Offene Maschinen lassen sich thermisch schwerer stabil halten, sodass Zugluft und Raumschwankungen Gradienten an freiliegenden Kanten leichter verstärken. Gehäuse können helfen, besonders bei Materialien, die höhere Drucktemperaturen benötigen, weil sie plötzliche Abkühlung um den Druck herum reduzieren. Aber ein Gehäuse ist kein universelles Heilmittel; es ist nur eine Möglichkeit, das lokale Wärmefeld zu steuern, und seine Nützlichkeit hängt sowohl vom Material als auch von den Grenzen des Druckers ab. [5] [13] Wenn ein Teil wiederholt scheitert, kann das Aufteilen in kleinere Stücke eine Strategie der Herstellbarkeit sein, aber keine garantierte Lösung gegen Warping. [20]
Warping nach Material: PLA, PETG, ABS/ASA und technische Polymere mit höherer Warping-Neigung
Das Risiko variiert stark je nach Sorte und Druckerumgebung.
| Materialfamilie | Warping-Risiko (typisch) | Wichtigster Stellhebel | Wichtiger Hinweis |
|---|---|---|---|
| PLA | Meist geringer, aber nicht null | Erste Schicht und Kontrolle von Zugluft | Geschlossene heiße Gehäuse können Heat-Creep-Probleme verursachen |
| PETG | Meist gering bis moderat | Erste Schicht und profilspezifische Temperaturen | Kann auf manchen Oberflächen zu stark haften |
| ABS/ASA | Moderat bis hoch auf Desktop-Systemen | Warme, stabile Umgebung und stärkere Rückhaltung | Empfindlichkeit gegenüber Schrumpfung und Rissbildung |
| Technische Polymere mit höherer Warping-Neigung (variiert stark je nach Sorte; umfasst PA/PC/PP) | Oft hoch, aber stark von der Formulierung abhängig | Thermische Stabilität des Druckers und materialspezifisches Profil | Kein universelles Rezept für die Kammer |
Die Materialfamilie allein reicht nicht aus, um Warping vorherzusagen. Sorte, Füllstoffe oder Verstärkung, Feuchtigkeitszustand, Spulenhistorie und Druckerumgebung spielen alle eine Rolle, weshalb ein Filament-TDS oder Herstellerprofil wichtiger sein sollte als Durchschnittswerte aus dem Internet. Ein nützliches Beispiel ist das Prusament PETG TDS, Version 1.1 mit letztem Update 16-02-2022, das einen Filamentdurchmesser von 1.75 ± 0.02 mm, eine Düsentemperatur von 250 ± 10 °C, eine Heizbetttemperatur von 80 ± 10 °C und 50% Lüfter angibt und zugleich Feuchtigkeitsabsorptionswerte von 0.07% nach 24 h und 0.10% nach 7 Tagen unter den dort genannten Testbedingungen aufführt. [16]
PLA und PETG lassen sich oft leichter flach halten als ABS, aber keines von beiden ist immun. Prusas allgemeine PETG-Empfehlung nennt 230 °C für die erste Schicht und 240 °C für spätere Schichten sowie 85 °C Betttemperatur für die erste Schicht und 90 °C für die übrigen. [15] Dieselbe Seite warnt, dass PETG so stark auf glattem PEI haften kann, dass die Oberfläche beim Entfernen beschädigt werden kann. [15] Prusa weist außerdem darauf hin, dass das Drucken von PLA oder PETG in einem Gehäuse möglicherweise keine gute Idee ist, und die Heat-Creep-Fehlersuche warnt, dass Umgebungstemperaturen über 35 °C oder bei manchen Filamenten über 30 °C Probleme verursachen können; das Drucken von PLA in einem vollständig geschlossenen und unbelüfteten Gehäuse wird als sehr wahrscheinlich problematisch beschrieben. [13] [19]
ABS und ASA erfordern mehr Respekt vor Schrumpfung. Prusas ABS-Anleitung empfiehlt eine Düsentemperatur von 255 °C und eine Betttemperatur von 100 °C, mit Betteinstellungen von 80 °C bis 110 °C je nach Objektgröße, und sagt, dass die ABS-Schrumpfung im Kontext dieser Anleitung üblicherweise bei etwa 1–2% liegt. [14] BCN3D beschreibt ABS als Material mit hohem Schrumpfungsverhältnis und empfiehlt in diesem materialspezifischen Kontext eine geschlossene, warme Umgebung ohne Kühlung. [18] Forschungsaufbauten können sich deutlich von Herstellerprofilen unterscheiden: Ein MDPI-Experiment verwendete ABS bei 250 °C Düse und 100 °C Bett, PETG bei 255 °C und 60 °C sowie PLA bei 205 °C und 60 °C, aber das sind Studienbedingungen, keine universellen Empfehlungen. [12]
Diagnose-Workflow: Schluss mit zufälligem Tuning
Eine gute Warping-Diagnose ist eine Abfolge, kein Haufen gleichzeitiger Änderungen. Beginnen Sie mit dem Symptom, prüfen Sie die erste Schicht und untersuchen Sie dann die lokale Temperaturumgebung, bevor Sie mehrere Slicer-Variablen gleichzeitig ändern. [13] [17]
- Bestätigen Sie, dass der Fehler tatsächlich ein Anheben oder Aufrollen an der Basis ist und nicht Elephant Foot oder ein Maßproblem an anderer Stelle. [13] [17]
- Prüfen Sie die Kalibrierung der ersten Schicht und den Z-Offset erneut, denn BCN3D stellt ausdrücklich einen Zusammenhang zwischen falscher Z-Kalibrierung und Problemen der ersten Schicht her, die mit Warping oder Verwechslungen mit Elephant Foot verbunden sind. [17]
- Prüfen Sie Bettoberfläche und Bauteilgrundfläche, bevor Sie tiefergehende Einstellungen ändern, denn schwache Rückhaltung in der ersten Schicht lässt thermisch bedingtes Anheben früher sichtbar werden. [5] [13]
- Lassen Sie die Bauplatte vor dem Druck auf Temperatur kommen, damit sich die Oberflächentemperatur ausgleicht: BCN3D empfiehlt allgemein etwa 5 min und für ABS, PA, PP und ähnliche Materialien mindestens 10 min. [17]
- Prüfen Sie den Raum und die lokale Umgebung des Druckers; BCN3D nennt einen Raumtemperaturbereich von 15–30 °C, und Prusa betont, Zugluft um warping-anfällige Drucke zu vermeiden. [17] [13]
- Ändern Sie immer nur eine thermische Variable auf einmal; BCN3D empfiehlt, die Betttemperatur in Schritten von 5 °C zu erhöhen, während materialspezifische ABS-Hinweise von BCN3D empfehlen, in diesem Materialkontext auf Kühlung zu verzichten. [17] [18]
- Drucken Sie eine einfache, wiederholbare Testgeometrie und halten Sie alle anderen Variablen konstant, damit Sie erkennen können, ob die Änderung die Spannung, die Rückhaltung oder beides beeinflusst hat. [7] [11]
Wenn die erste Schicht plausibel aussieht, vermeiden Sie zufälliges Tuning. Halten Sie Geometrie, Material und Umgebung lange genug konstant, um zu erkennen, was sich geändert hat. Warping ist ein Systemproblem, daher ist der schnellste Weg oft ein kleiner kontrollierter Test statt eines Drucks in voller Größe nach sechs nicht nachvollziehbaren Änderungen. [5] [7]
Lösungen gegen 3D-Druck-Warping: Temperatur, Haftung, Brims/Rafts und Gehäuse
Die erste Klasse von Maßnahmen betrifft die Temperaturstabilität. Reduzieren Sie Zugluft, lassen Sie das Bett einen stabilen Zustand erreichen und nehmen Sie vorsichtige Änderungen statt großer Sprünge vor. Die Empfehlung von BCN3D, die Bauplatte etwa 5 min vorzuheizen oder bei anspruchsvolleren Materialien 10 min oder mehr, ist hilfreich, weil eine ungleichmäßige Plattentemperatur wie ein Materialproblem aussehen kann. BCN3D empfiehlt bei der Fehlersuche außerdem, die Betttemperatur in Schritten von 5 °C zu verändern. [17] Prusas Warping-Seite ordnet das Problem als Folge von Temperaturunterschieden ein, weshalb stabile Umgebungsbedingungen oft wichtiger sind, als einer einzelnen Düsenzahl hinterherzujagen. [13]
Die zweite Klasse betrifft die Verbesserung der Rückhaltung der ersten Schicht. Sauberkeit, korrekte Kompression der ersten Schicht und eine zum Material passende Oberfläche sind alle wichtig. BCN3D bringt eine falsche Z-Kalibrierung mit Problemen der ersten Schicht in Verbindung, und Prusas PETG-Seite warnt, dass starke Haftung auf glattem PEI die Platte beim Entfernen beschädigen kann. [17] [15] Das Ziel ist nicht maximale Haftung um jeden Preis, sondern genügend kontrollierte Rückhaltung, um die Schrumpfung zu überstehen, ohne ein Entnahmeproblem zu schaffen. [5] [15]
Haftungshilfen erhöhen den Widerstand, beseitigen aber nicht den Treiber der thermischen Spannung. [5] Brims, Rafts und Draft Shields können trotzdem helfen, weil sie die Kontaktfläche vergrößern, die lokale Abkühlung verlangsamen oder die Kantenexposition reduzieren. Prusa bespricht Brims und Maßnahmen im Stil von Draft Shields in seiner Warping-Anleitung, und BCN3D empfiehlt in seinem ABS-Kontext ein Raft. [13] [18] Gehäuse folgen derselben Logik: Sie können thermische Gradienten bei Materialien mit höherer Warping-Neigung reduzieren, sollten aber mit materialspezifischer Vorsicht eingesetzt werden, weil es kein universelles Rezept für die Kammer gibt. Prusa warnt ausdrücklich, dass PLA in einem vollständig geschlossenen und unbelüfteten Gehäuse sehr wahrscheinlich Probleme verursacht, und weist auf Heat-Creep-Risiken hin, wenn die Umgebungstemperatur über 35 °C steigt oder bei manchen Filamenten über 30 °C. [19]
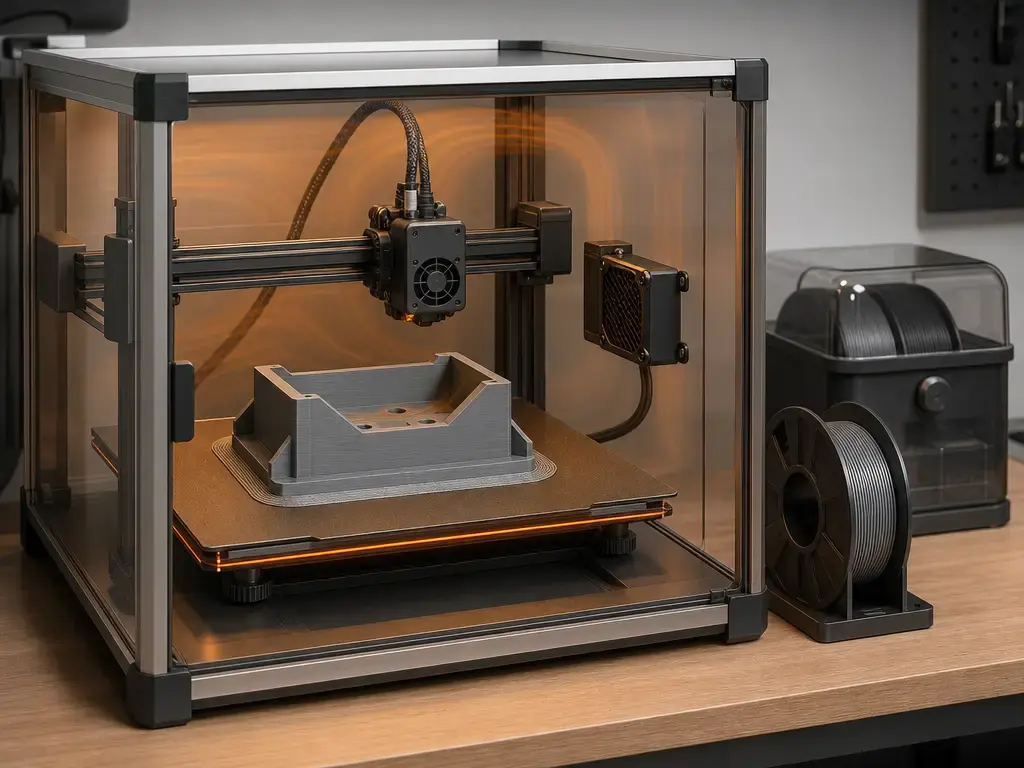
Grenzen und Zielkonflikte
Keine Einstellung hebt die Schrumpfung von Polymeren auf. Das Beste, was Sie tun können, ist, Gradienten zu verringern, die Rückhaltung zu verbessern und Geometrie- und Materialkombinationen zu wählen, bei denen sich die Spannung leichter beherrschen lässt. Deshalb können offene Maschinen bei Materialien mit hoher Warping-Neigung schwieriger zu verwenden sein: Die Begrenzung liegt in der thermischen Architektur, nicht im Aufwand des Nutzers. Das erklärt auch, warum sich Ergebnisse nicht sauber von einem Drucker, Raum oder einer Spule auf eine andere übertragen lassen. Es gibt keine verlässliche universelle zulässige Warping-Toleranz, die für alle Drucker, Materialien und Geometrien gilt, und es gibt keine universelle Empfehlung für die Kammertemperatur, die drucker- und materialübergreifend sicher oder korrekt wäre. [5] [19]
Jede Maßnahme hat Zielkonflikte. Mehr Haftung kann das Entfernen erschweren, und Prusa warnt, dass PETG glattes PEI aufgrund der starken Haftung beschädigen kann. [15]
Sicherheitshinweis
Halten Sie die Sicherheitsbotschaft praxisnah. NIOSH empfiehlt Belüftung als technische Schutzmaßnahme in den von ihr bewerteten Kontexten des Filamentdrucks. [22] Prusas ABS-Anleitung weist separat auf potenziell gefährliche Styroldämpfe hin und empfiehlt Belüftung, ohne Zugluft um den Druck herum zu erzeugen. [14] Diese Kombination ist hier nützlich: Sie möchten Frischluft und sinnvolle Schutzmaßnahmen, aber keine Luftströmungsmuster, die eine Seite des Bauteils abkühlen und thermische Gradienten verschlimmern. [13] [22]
Aktuelle Forschung und praktischer Kontext
Die aktuelle Forschung beschreibt Warping weiterhin als thermomechanisches Problem. Neuere Simulationsarbeiten verknüpfen ungleichmäßige Abkühlungsgradienten zwischen Schichten mit Verzug und beschreiben das bekannte Symptom, dass Ecken über das Bett ansteigen. [4] Thermomechanische Validierungsarbeiten quantifizieren Warpage als Verformung aus der Ebene oder Deflektion in Z-Richtung unter kontrollierten Bedingungen. [5] Experimentelle Studien wählen dann ihre eigenen Prüfkörper und Prozesspläne, etwa die PLA-Coupon-Studie mit 150 mm × 10 mm × 4 mm oder das ABS-Programm mit 27 Quadern in 6 Kategorien. [7] [11]
Herstellerdokumentation setzt einen anderen Schwerpunkt. Sie übersetzt dieselbe Physik meist in einen Workflow: erste Schicht, lokale Temperaturstabilität, Zugluft, Kühlverhalten und materialspezifische Profile. Das ist für Nutzer angemessen, weil der Mechanismus allgemein ist, die Lösungen aber von Drucker und Filament abhängen. Auch Branchenleitfäden werden immer wieder aktualisiert, was zeigt, dass Warping ein aktives Thema bei der Fehlersuche bleibt; beispielsweise wurde ein breiter angelegter Leitfaden am 2026-02-10 aktualisiert. [13] [17] [23]
Praktische Quintessenz: So verhindern Sie Warping im 3D-Druck
Wenn Sie wissen möchten, wie sich Warping im 3D-Druck verhindern lässt, arbeiten Sie in einer sinnvollen Reihenfolge. Wählen Sie ein Material mit geringerem Risiko, wenn das Bauteil es zulässt, perfektionieren Sie dann die erste Schicht, stabilisieren Sie die lokale Temperatur um den Druck herum, nutzen Sie Haftungshilfen als zusätzlichen Widerstand statt als Heilmittel, setzen Sie eine Gehäusestrategie nur ein, wenn Material und Drucker sie vertragen, und ändern Sie erst danach die Geometrie, wenn der Spannungspfad weiterhin ungünstig ist. Profilspezifische Hinweise aus einem Filament-TDS oder einer Materialseite des Herstellers sind allgemeiner Internetberatung meist überlegen. [5] [16] [19]
FAQ
Was ist 3D-Druck-Warping?
3D-Druck-Warping ist die Verformung aus der Ebene, die entsteht, wenn ein im Materialextrusionsverfahren gedrucktes Teil ungleichmäßig abkühlt, Eigenspannungen speichert und sich dann anhebt oder verzieht, weil die Rückhaltung durch das Bett nicht ausreicht, um es flach zu halten. Nutzer bemerken dies meist daran, dass sich Ecken oder Kanten von der Bauplatte nach oben lösen. [5] [13]
Was verursacht 3D-Druck-Warping speziell an Ecken?
Ecken sind auf zwei Seiten freigelegt, daher kühlen sie oft schneller ab als das Innere und werden zur ersten Stelle, an der Schrumpfungsunterschiede in sichtbares Anheben übergehen. Wenn die thermische Spannung an der Ecke die lokale Haftung und die Steifigkeit des Bauteils übersteigt, hebt sich diese Ecke an, bevor es der Rest der Grundfläche tut. [4] [5]
Wie lässt sich Warping im 3D-Druck verhindern, ohne das Material zu wechseln?
Beginnen Sie damit, die erste Schicht und die thermische Stabilität des Druckvorgangs zu verbessern. Prüfen Sie die Z-Kalibrierung erneut, lassen Sie das Bett auf Temperatur kommen, reduzieren Sie Zugluft und ändern Sie die Betttemperatur schrittweise statt zufällig. BCN3D empfiehlt allgemein etwa 5 min Vorheizzeit für die Platte, mindestens 10 min für Materialien wie ABS, PA und PP sowie Betttemperaturschritte von 5 °C bei der Fehlersuche. [17]
Ist Warping dasselbe wie Elephant Foot?
Nein. Warping ist ein teilweises Anheben oder Aufrollen weg von der Druckoberfläche, während Elephant Foot eine Verformung an der Basis ist, die durch Bedingungen der ersten Schicht wie Überkompression oder Kalibrierprobleme verursacht wird. BCN3D trennt diese Konzepte ausdrücklich und weist darauf hin, dass eine falsche Z-Kalibrierung Teil von Problemen der ersten Schicht sein kann. [17]
Warum ist ABS-Warping im 3D-Druck schlimmer als bei PLA oder PETG?
ABS zieht sich im Allgemeinen aggressiver zusammen und reagiert empfindlicher auf eine kalte oder zugige Umgebung. Prusas ABS-Hinweise empfehlen 255 °C Düse und 100 °C Bett, mit Betteinstellungen von 80–110 °C je nach Objektgröße, und sagen, dass die Schrumpfung im Kontext dieser Anleitung üblicherweise bei etwa 1–2% liegt. BCN3D beschreibt ABS außerdem als Material mit hohem Schrumpfungsverhältnis. [14] [18]
Beheben Brims, Rafts oder Mouse Ears Warping — oder verbergen sie es nur?
Sie können helfen, aber sie beseitigen die Ursache nicht. Brims und Rafts erhöhen den Widerstand an der Basis, und Maßnahmen zur Zugluftkontrolle verringern die Abkühlung an den Kanten, sodass das Bauteil länger haften oder flacher fertig werden kann. Aber der Treiber der thermischen Spannung ist weiterhin vorhanden. In diesem Sinn steuern sie Warping, statt es zu beseitigen. [5] [13] [18]
Wie messen Studien Warpage oder Curling, und warum kann ich mm-Werte nicht zwischen Arbeiten vergleichen?
Studien verwenden definierte Prüfkörper und Kennwerte wie z-Deflektion oder Curling Factor. Eine PLA-Studie verwendete ein Muster von 150 mm × 10 mm × 4 mm, variierte die Infill-Richtung 0°/90°, die Infill-Düsentemperatur 200/230 °C und den Lüfter 0–100% und berichtete einen Curling Factor von 0.855 mm für einen spezifischen Test. Diese Zahl lässt sich nicht sauber übertragen, sofern Geometrie und Methode nicht übereinstimmen. [7] [8] [9] [10]
Verwandte Artikel auf 3D Mag
- Elephant Foot im 3D-Druck: Ursachen und Lösungen
- Unterextrusion im 3D-Druck: Ursachen und Lösungen
- Pillowing im 3D-Druck: Ursachen und Lösungen
Quellen
-
ISO/ASTM 52900:2021 — Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Terminologie. https://www.iso.org/cms/%20render/live/en/sites/isoorg/contents/data/standard/07/45/74514.html
-
ASTM F3529-21 — Leitfaden für Additive Fertigung — Konstruktion — Materialextrusion von Polymeren. https://store.astm.org/f3529-21.html
-
Springer (2025) — Multiphysik-Simulation der Spannungsbildung und Verformung in der Materialextrusion. https://link.springer.com/article/10.1007/s40964-025-01012-9
-
PMC (2022) — Validierung eines thermomechanischen Modells; Warpage als Verformung aus der Ebene. https://pmc.ncbi.nlm.nih.gov/articles/PMC9460650/
-
Springer (2023) — PLA-Warping-Studie. https://link.springer.com/article/10.1007/s40964-023-00492-x
-
Springer Tabelle 1 — DOE-Faktoren für die PLA-Warping-Studie. https://link.springer.com/article/10.1007/s40964-023-00492-x/tables/1
-
Springer Tabelle 2 — Feste Parameter für die PLA-Warping-Studie. https://link.springer.com/article/10.1007/s40964-023-00492-x/tables/2
-
Springer Tabelle 12 — Ergebnisse zum Curling Factor. https://link.springer.com/article/10.1007/s40964-023-00492-x/tables/12
-
MDPI (2021) — ABS-Warping-Studie mit Quadern. https://www.mdpi.com/1996-1944/14/22/7070
-
MDPI (2023) — Experiment zur thermischen Zyklisierung von ABS/PETG/PLA. https://www.mdpi.com/2076-3417/13/20/11503
-
Prusa — Fehlersuche bei Warping. https://cdn.help.prusa3d.com/article/warping_2011?product=mk4s
-
Prusa — Materialleitfaden für ABS. https://help.prusa3d.com/article/abs_2058?product=mk3-5s
-
Prusa — Materialleitfaden für PETG. https://help.prusa3d.com/article/petg_2059?product=mk3s
-
Prusament — Technisches Datenblatt für PETG. https://prusament.com/wp-content/uploads/2022/10/PETG_Prusament_TDS_2021_10_EN.pdf
-
BCN3D — Haftung der ersten Schicht. https://support.bcn3d.com/knowledge/first-layer
-
BCN3D — ABS-Tipps. https://support.bcn3d.com/knowledge/abs-bcn3d-tips
-
Prusa — Fehlersuche bei Heat Creep. https://help.prusa3d.com/article/extrusion-stopped-mid-print-heat-creep_1948
-
Stratasys Direct — PDF mit FDM-Konstruktionsrichtlinien. https://www.stratasys.com/en/stratasysdirect/-/media/files/direct/design-guidelines/fdm_design_guidelines_2017.pdf
-
Stratasys — Rechtliche Hinweise. https://www.stratasys.com/uk/stratasysdirect/about-us/legal-terms/
-
NIOSH (CDC) — 3D-Druck mit Filamenten: Fragen zu Gesundheit und Sicherheit. https://www.cdc.gov/niosh/bulletin/2018/3d-printing.html
-
Xometry — Leitfaden zu 3D-Druck-Warping. https://www.xometry.com/resources/3d-printing/3d-print-warping-pla-petg-abs/




