



Résumé
La sous-extrusion en impression 3d signifie que la machine dépose moins de matière que ne le prévoit la trajectoire d’outil, ce qui se manifeste par des manques de matière, des espaces, des lignes incomplètes et des pièces qui semblent faibles ou fragiles. [S06]
L’ordre le plus sûr pour corriger la sous-extrusion est diagnostique, et non réactif : confirmez le symptôme, écartez les espaces entre parois générés par le slicer, vérifiez une obstruction de la première couche, puis inspectez la restriction de la buse, l’alimentation du filament et les limites de débit. Ce n’est qu’ensuite que vous devez régler le débit ou l’étalonnage. Comme l’imprimante ne mesure pas directement la quantité de filament qui sort réellement de la buse, une valeur d’extrusion commandée ne prouve pas que la quantité prévue a été déposée. [S06] [S10]
Ce que signifie la sous-extrusion, et ce qu’elle ne signifie pas
La sous-extrusion est un résultat observé, et non une panne unique. Elle décrit une quantité insuffisante de plastique atteignant la trajectoire imprimée, que la cause première soit un bouchage partiel, des paramètres de slicer erronés, un glissement de l’alimentation, du fluage thermique ou un problème de dégagement de la première couche. Cette distinction est importante, car des espaces d’apparence similaire peuvent provenir de modes de défaillance très différents et ne se corrigent pas de la même manière. [S06] [S20]
Cet article concerne l’extrusion de matière, le procédé de fabrication additive défini par l’ISO/ASTM dans lequel la matière est déposée sélectivement à travers une buse ou un orifice. [S01] [S02] Dans les normes et dans l’industrie, cette famille est aussi appelée MEX, FLM, FDM ou FFF, mais FDM est également une marque déposée de Stratasys ; FFF ou extrusion de matière sont donc des formulations génériques plus sûres. Le NIST précise que l’extrusion de matière construit des structures 3D couche par couche et est courante sur les imprimantes personnelles comme commerciales. [S03] [S04] [S05]
À quoi ressemble la sous-extrusion
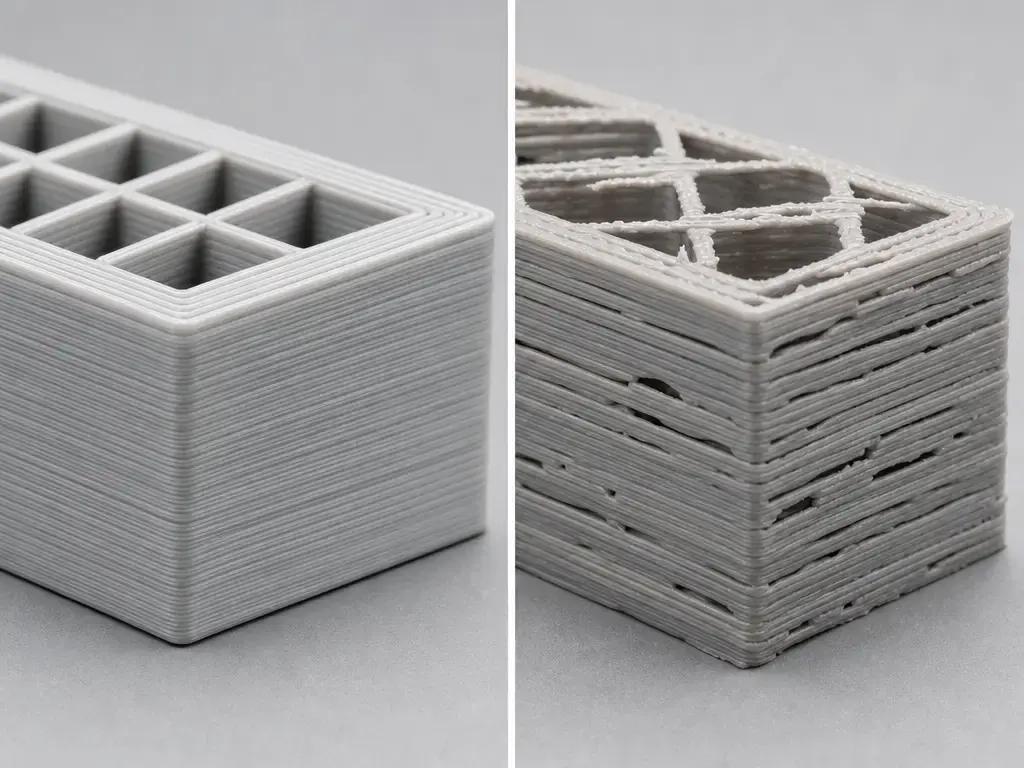
Les premiers signes sont généralement visuels : lignes de paroi fines ou interrompues, surfaces supérieures fragiles, couches manquantes, remplissage fin, mauvaise adhésion inter-couches ou pièce qui paraît cassante plutôt que solide. [S06] Un bouchage partiel peut avoir une apparence similaire, et le guide Prusa sur les buses bouchées ajoute deux indices utiles : un filament qui s’enroule à sa sortie de la buse, et un filament qui colle à la buse au lieu de s’écouler proprement. Les cliquetis peuvent aider, mais ne restent qu’un indice : des cliquetis forts indiquent souvent une buse bouchée ou déformée, tandis que des cliquetis plus légers peuvent indiquer l’engrenage. [S20]
Ne posez pas un diagnostic sur un seul symptôme. Certains espaces sont produits par une planification de trajectoire à largeur de ligne constante, et une buse trop proche du plateau peut entraver suffisamment le flux de la première couche pour imiter une sous-extrusion. [S10] [S06] C’est pourquoi une plainte typique concernant des « gaps in walls 3d print » n’indique pas toujours un véritable défaut d’extrusion. [S10]
Les signes courants de sous-extrusion comprennent les suivants. [S06] [S20]
- Espaces entre les lignes de paroi
- Espaces dans les surfaces supérieures
- Couches ou lignes manquantes
- Remplissage fin
- Mauvaise adhésion inter-couches ou pièces fragiles
- Parois cassantes
- Cliquetis ou grincements
- Largeur de ligne irrégulière
Termes clés avant de modifier des réglages
Avant de modifier les réglages, distinguez les termes géométriques des termes d’étalonnage. Le diamètre de buse est l’ouverture physique du matériel, tandis que la largeur de ligne ou largeur d’extrusion est la largeur du cordon que le slicer prévoit de déposer. [S19] La hauteur de couche est l’épaisseur verticale de chaque couche, et le débit volumique est la quantité de matière demandée par seconde en mm³/s. Prusa exprime la vitesse volumique maximale par la relation Hauteur de couche × Largeur d’extrusion × Vitesse ; c’est pourquoi une impression peut sembler correcte avec un réglage, puis manquer de matière lorsque la vitesse, la largeur de ligne ou la hauteur de couche pousse la tête d’impression au-delà de sa capacité de fusion. [S14]
Le débit ou multiplicateur d’extrusion est un coefficient côté slicer qui modifie la quantité de matière demandée par le slicer. [S18] Les E-steps, à l’inverse, sont des pas par unité du firmware, y compris la valeur de l’extrudeur définie par la commande M92 de Marlin dans les systèmes de type Marlin. [S17] Le mode volumétrique de Marlin modifie encore le calcul en traitant E comme des mm³ et en calculant la longueur d’extrusion à partir du diamètre du filament. Ces réglages interagissent, mais ne constituent pas des corrections interchangeables. [S16] [S17] [S18]
| Terme | Où il se trouve | Ce qu’il modifie | Ce qu’il ne peut pas corriger |
|---|---|---|---|
| Diamètre de buse | Matériel | Taille physique de la sortie et hypothèses du slicer sur les limites de la machine | Un bouchage partiel ou un glissement d’alimentation |
| Largeur d’extrusion / largeur de ligne | Slicer | Largeur de cordon planifiée et planification des parois | Une buse obstruée ou un alimentateur qui patine |
| Limite de débit volumique (mm³/s) | Slicer / profil | Demande maximale de matière envoyée à la tête d’impression | Des débris d’engrenage ou du fluage thermique |
| Multiplicateur d’extrusion / débit % | Slicer | Matière demandée par trajectoire | Une restriction de buse ou un mauvais décalage Z de première couche |
| E-steps / pas par mm | Firmware | Mouvement de l’extrudeur par commande | Un bouchage, du fluage thermique ou un espace géométrique du slicer |
Si la largeur d’extrusion par défaut est réglée sur 0 dans PrusaSlicer, le programme déduit la largeur à partir du diamètre de buse en utilisant 1.125× le diamètre de buse. [S19]
Tri rapide : matrice symptôme-cause
Les motifs sont plus utiles que les indices isolés. Le même espace visible peut provenir d’une obstruction de première couche, de la planification du slicer, d’une restriction ou d’une limite de débit de fusion ; la première tâche consiste donc à déterminer dans quel cas vous vous trouvez réellement. [S06] [S20] [S22]
| Motif de symptôme | Cause probable (mode de défaillance) | Première vérification | Type de correction |
|---|---|---|---|
| Première couche uniquement | Buse trop proche / contre-pression du décalage Z [S06] | Motif de première couche et espace entre buse et plateau [S06] | Réétalonnage |
| Espaces + filament qui s’enroule | Bouchage partiel / restriction [S20] | Extrusion contrôlée et inspection de la buse [S20] | Nettoyer ou remplacer |
| Cliquetis ou grincements | Indicateur de surcharge : restriction, patinage, frottement, débris d’engrenage ou capacité de fusion insuffisante [S20] [S07] | Débris d’engrenage, trajet du filament, résistance de la buse [S20] | Mécanique / thermique / procédé |
| Parois uniformément fines partout | Coefficient de débit ou paramètres de filament erronés [S15] [S16] [S19] | Test de paroi, diamètre du filament, taille de buse, réglages de largeur de ligne [S15] [S16] | Étalonnage / profil |
| Échec uniquement à grande vitesse | La demande volumique dépasse la capacité de fusion [S14] [S07] | Vitesse, hauteur de couche, largeur de ligne, MVS [S14] | Réglage du procédé |
| Espaces aléatoires tard dans l’impression | Fluage thermique ou traînée croissante [S22] [S24] | Refroidissement, enceinte, frottement du trajet, temps écoulé dans l’impression [S22] | Thermique / mécanique |
Processus de diagnostic : confirmer la sous-extrusion avant de la corriger
Avant toute modification, conservez les éléments de preuve. Enregistrez l’aperçu du slicer, photographiez la zone défectueuse, notez le filament, la taille de buse et le profil utilisés, et consignez à quel stade de l’impression le défaut est apparu. Un problème limité à la première couche, une défaillance en cours d’impression et une défaillance déclenchée par la vitesse sont des problèmes différents, même s’ils ressemblent tous à un manque de matière.
Ne modifiez qu’une variable par essai. Si vous augmentez le débit, réduisez la vitesse et nettoyez la buse simultanément, vous pouvez obtenir un meilleur résultat sans savoir ce qui l’a réellement corrigé. Les essais courts et reproductibles sont plus utiles que les suppositions.
- Comparez l’aperçu du slicer à l’impression défectueuse et recherchez des artefacts de parois fines ou de remplissage d’espaces. [S10] [S13]
- Inspectez la première couche et le décalage Z pour rechercher des signes d’obstruction. [S06]
- Extrudez ou chargez du filament et observez s’il s’enroule, saute ou s’écoule de façon irrégulière. [S20]
- Vérifiez la présence d’une restriction ou d’un bouchage partiel dans la buse ou le trajet de la tête d’impression. [S20]
- Vérifiez les débris sur l’engrenage d’entraînement ainsi que le comportement du galet presseur ou de la tension, en suivant les recommandations propres à l’appareil. [S20] [S21]
- Vérifiez les paramètres du slicer : diamètre de buse, largeur de ligne, diamètre du filament et hypothèses du mode volumétrique. [S19] [S16]
- Réduisez la demande volumique en modifiant la vitesse, la largeur ou la hauteur de couche, ou utilisez une limite volumique si votre flux de travail en propose une. [S14]
- Réglez le multiplicateur d’extrusion ou le débit uniquement après les vérifications mécaniques. [S18]
- Réimprimez un petit test contrôlé et documentez l’écart.
Pourquoi des artefacts du slicer et du modèle peuvent ressembler à de la sous-extrusion
Un espace dans une paroi n’est pas automatiquement une défaillance de débit. La documentation Cura d’UltiMaker montre qu’avec une largeur de ligne constante, une caractéristique qui fait effectivement deux lignes et demie de large peut être planifiée comme deux lignes avec un petit espace entre elles. [S10] L’exemple Arachne d’UltiMaker rend ce point plus concret : une caractéristique de 4.4 mm découpée en quatre lignes constantes de 1.0 mm peut laisser un espace de 0.4 mm, tandis qu’une largeur variable peut utiliser à la place des lignes de 1.1 mm pour le remplir. [S11]
Prusa documente la même distinction sous un autre angle. Arachne utilise des largeurs d’extrusion variables, et Détecter les parois fines est désactivé lorsqu’Arachne est actif, car Arachne s’adapte déjà aux caractéristiques fines. [S12] Prusa note aussi que Détecter les parois fines peut générer un périmètre unique, mais que les parois plus fines que la largeur d’extrusion d’un seul périmètre peuvent encore être ignorées. Si l’aperçu contient déjà l’espace, considérez-le comme une limitation de géométrie ou de planification des lignes, et non comme de la sous-extrusion. [S13] [S10]
Causes profondes et corrections dans le bon ordre
Les symptômes de sous-extrusion peuvent se cumuler. Une impression peut présenter un artefact du slicer dans une zone, une légère obstruction de première couche et une défaillance à fort débit plus tard dans le travail. Le flux de travail le plus sûr consiste à commencer par les causes visibles dans l’aperçu, puis le dégagement de première couche, les restrictions et l’alimentation, le débit, et enfin l’étalonnage.
Causes liées au slicer ou au modèle, et non véritable sous-extrusion
Si l’aperçu du slicer montre déjà la ligne manquante, l’imprimante fait probablement ce qui lui a été demandé. Les moteurs à largeur de ligne constante peuvent laisser de petits vides dans les caractéristiques fines, tandis que les moteurs à largeur variable tels qu’Arachne peuvent souvent remplir plus efficacement la même géométrie. [S10] [S11] [S12] La correction est généralement géométrique ou liée au slicer : modifiez l’épaisseur de paroi, la stratégie de largeur de ligne ou le comportement de génération des périmètres. [S10] [S13]
N’utilisez pas le débit pour masquer un espace visible dans l’aperçu. Les modifications de débit ne changent pas la décision géométrique du planificateur et peuvent déformer les dimensions des parties du modèle qui s’imprimaient déjà correctement. [S10] [S18]
Contre-pression de la première couche
Un défaut limité à la première couche constitue un cas distinct. Prusa avertit explicitement que si la buse est trop proche du plateau, le filament peut être empêché de passer. [S06] Cela peut produire une première couche qui semble manquer de matière, même lorsque la tête d’impression et l’alimentateur fonctionnent correctement par ailleurs. Si les couches suivantes semblent normales, traitez d’abord le problème comme un problème de dégagement de première couche, et non comme un étalonnage général de l’extrusion. [S06]
Restriction ou bouchage partiel : buse et trajet de la tête d’impression
Un bouchage partiel est l’une des causes réelles les plus courantes, car il ressemble souvent d’abord à un problème d’étalonnage. Le guide Prusa sur les buses bouchées cite les espaces, les couches manquantes, le filament qui s’enroule et le filament qui colle à la buse comme indicateurs essentiels. Des cliquetis peuvent également apparaître, mais le bruit indique seulement que l’extrudeur rencontre une résistance quelque part dans le trajet. [S20]
Commencez par une extrusion contrôlée. Si le flux est irrégulier, s’enroule vers le haut ou si l’extrudeur saute, inspectez la buse et le trajet de fusion avant de toucher aux réglages de débit. Le réglage du débit ne peut pas corriger un trajet de fusion rétréci. [S20]
Exemple (spécifique à Prusa). Les exemples de nettoyage de Prusa comprennent un fil de 0.3 à 0.35 mm inséré sur environ 1 à 2 cm, ainsi qu’une procédure distincte consistant à « pousser du nouveau filament » avec environ 40 cm de PLA, la buse étant réglée sur 260 °C après du PLA ou 280 °C après du PETG ou de l’ASA, suivie d’une attente de 2 minute. Ces valeurs ne sont que des exemples propres à ce guide, et non des réglages universels ; le métal chaud et le plastique fondu présentent des risques de brûlure. [S20]
Problèmes d’alimentation mécanique : débris d’engrenage, tension du galet presseur et traînée
L’extrudeur peut perdre son adhérence avant que la tête d’impression ne soit le problème principal. Prusa indique que des débris peuvent s’accumuler dans les rainures de l’engrenage d’alimentation et provoquer une extrusion insuffisante. Cela se manifeste généralement par des espaces intermittents, un dépôt irrégulier ou des cliquetis qui persistent même lorsque la buse n’est pas totalement bouchée. [S20]
La tension du galet presseur dépend aussi de la conception. Les propres recommandations de Prusa utilisent différentes références visuelles ou en millimètres selon les modèles ; c’est précisément pourquoi vous ne devez pas copier la position de vis d’une imprimante sur une autre. Utilisez la référence de votre famille de machines si elle en possède une ; sinon, considérez le réglage du galet presseur comme une vérification mécanique propre à la machine, et non comme une valeur universelle. [S21]
Limites thermiques et débit
Les défaillances à grande vitesse sont souvent des défaillances de vitesse de fusion, et non des défaillances de l’alimentateur. Les travaux du NIST sur la fusion en régime permanent relient la température de la tête d’impression et sa variation de température au débit volumique, à la consigne et au diamètre de buse ; ils indiquent aussi que les têtes d’impression non isothermes sont liées à des défauts d’impression. [S07] En pratique, cela signifie que la même imprimante peut réussir à un niveau de demande et commencer à manquer de matière à un autre, même lorsque la buse est propre. [S07]
La première correction consiste à réduire la demande. La formulation MVS de Prusa utilise Hauteur de couche × Largeur d’extrusion × Vitesse ; réduire l’un quelconque de ces paramètres réduit donc le débit requis de la tête d’impression. [S14] L’ancien exemple pédagogique d’UltiMaker concrétise la même idée avec l’exemple d’une machine standard d’environ 8 mm³/s et un calcul type de 100 mm/s × 0.4 × 0.2 = 8 mm³/s. Ce nombre est spécifique à l’appareil, mais la règle de diagnostic est générale. [S15]
Fluage thermique
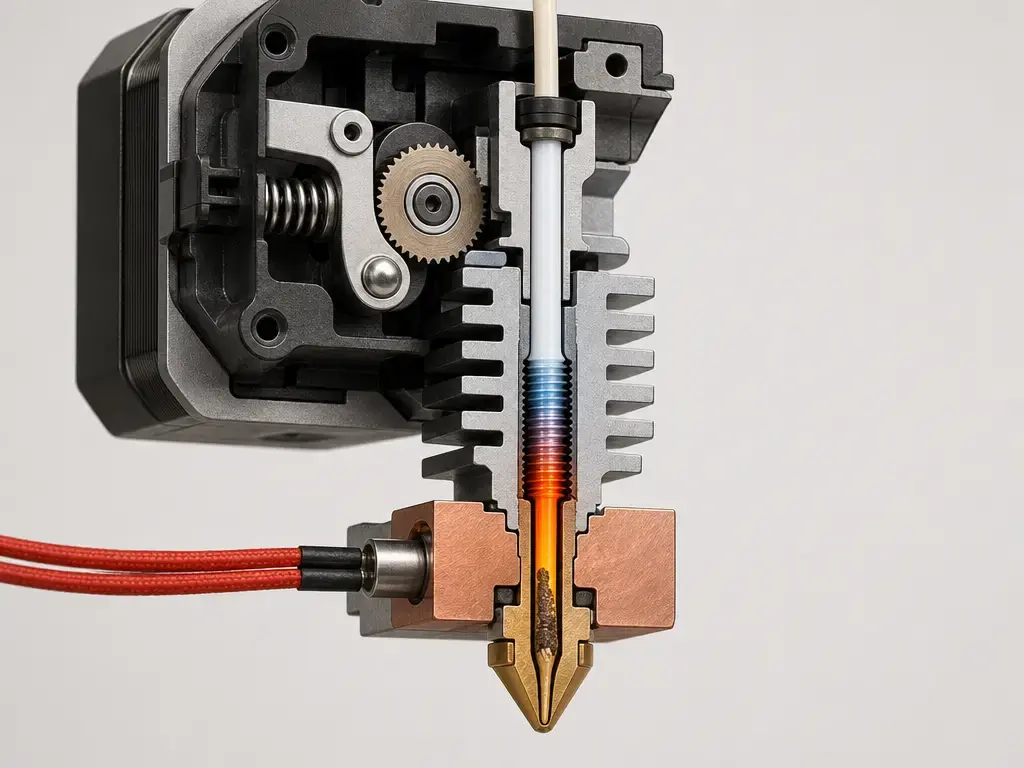
Le fluage thermique est le cas dépendant du temps. Prusa le décrit comme une chaleur remontant trop loin dans la tête d’impression, de sorte que le filament se ramollit trop tôt et provoque un bouchage, tandis qu’E3D décrit le même mécanisme comme de la chaleur remontant dans la tête d’impression ou le côté froid, de sorte que le filament se liquéfie précocement et se dilate au-dessus de la zone de transition prévue. [S22] [S23] [S24]
C’est pourquoi une impression peut bien commencer et échouer plus tard. Prusa cite notamment une température ambiante supérieure à 35 °C, ou 30 °C pour certains filaments, l’utilisation d’une enceinte, une température de tête d’impression excessive, un flux d’air insuffisant et une extrusion lente qui laisse le filament absorber davantage de chaleur. Si le défaut apparaît plus tard et non immédiatement, examinez le refroidissement et l’accumulation de chaleur avant de rechercher des valeurs de débit dans le slicer. [S22]
Paramètres erronés : diamètre du filament et incompatibilité du mode volumétrique
Parfois, l’imprimante applique des calculs erronés. La documentation d’UltiMaker indique que le flux de matière dépend de valeurs telles que le diamètre du filament et recommande de vérifier cette valeur lors du changement de filament. [S15] Le mode volumétrique de Marlin rend cette dépendance explicite : en mode d’extrusion volumétrique, E est interprété comme des mm³, et le firmware calcule la longueur de filament requise à partir du diamètre configuré. Si le diamètre du filament ou les hypothèses du mode volumétrique sont erronés, le résultat peut ressembler à de la sous-extrusion même si la mécanique fonctionne correctement. [S16] [S15]
Choix d’étalonnage : débit, débit de matière et E-steps
Le débit ou multiplicateur d’extrusion est le bon levier lorsque l’imprimante est mécaniquement saine mais que l’impression reste systématiquement un peu trop légère ou trop chargée. Dans la méthode Prusa d’épaisseur de paroi, les hypothèses de base documentées sont une buse de 0.4 mm, une largeur d’extrusion de 0.45 mm et une hauteur de couche de 0.1 à 0.2 mm, avec un multiplicateur d’extrusion calculé en divisant 0.45 par l’épaisseur moyenne de paroi mesurée à partir de trois mesures ou plus. [S18] Prusa documente également des ajustements visuels de 1 à 2% pour une légère sous-extrusion des surfaces supérieures dans ce contexte de préréglage. [S18]
Les E-steps sont différents. Dans les écosystèmes de type Marlin, M92 définit les pas par unité des axes, y compris la valeur de l’extrudeur ; les E-steps relèvent donc de l’étalonnage des mouvements du firmware. [S17] Sur la page Prusa consacrée à la sous-extrusion, une réponse du support indique que lorsque le problème n’est pas lié au matériel ou au filament, ils préfèrent généralement l’étalonnage du multiplicateur d’extrusion à la modification des E-steps. [S06] Le manuel de Bambu aboutit à un point de décision similaire depuis un écosystème différent : les problèmes de débit sont réels, mais la sous-extrusion n’est pas toujours causée par le débit, et les utilisateurs doivent d’abord vérifier les éléments d’étalonnage de base et la structure du modèle. [S25]
Modifiez ceci, pas cela :
- Si votre plateforme expose M92 ou les pas par mm et prévoit cet étalonnage, les E-steps peuvent être importants après les vérifications mécaniques. [S17]
- Si votre écosystème met l’accent sur des flux de travail d’étalonnage du débit côté slicer, privilégiez-les pour le réglage du filament ou du profil. [S25]
- Pour les recommandations de type Prusa, privilégiez l’étalonnage du multiplicateur d’extrusion plutôt que les E-steps, sauf indication explicite contraire du fabricant. [S06]
- Si le défaut suit la vitesse ou la demande de matière, réduisez le débit avant de toucher à l’étalonnage. [S14]
- N’utilisez jamais le débit pour masquer un bouchage partiel ou un fluage thermique. [S20] [S22]
Cas particuliers
Les filaments flexibles méritent leur propre cas, car le trajet du filament devient une partie du problème. Bambu indique que le TPU absorbe facilement l’humidité et impose des exigences plus élevées en matière de stockage, de séchage et de méthode de chargement. Si le TPU présente une sous-extrusion, ne supposez pas que le problème est uniquement le débit ; vérifiez le flambage, la traînée et une alimentation irrégulière vers la tête d’impression. [S25]
Les filaments chargés, composites et abrasifs augmentent le risque de bouchage. Une étude sur les polymères chargés en particules a rapporté une force d’extrusion maximale d’environ 62 N pour une imprimante FFF ordinaire et a constaté un bouchage complet lorsque D/d ≤ 6.2, le bouchage intermittent provoquant une sous-extrusion. [S09] Le tableau de buses de Prusa est spécifique à la marque, mais il montre également pourquoi le choix de la taille de buse est important : il fait référence à des usages de 0.25 mm, 0.4 mm et 0.6/0.8 mm et indique une tolérance de diamètre Prusament de ±0.02 mm. [S27]
Le filament humide est un facteur de confusion, et non une explication universelle. L’étude de Forward AM sur l’humidité indique que l’humidité peut créer des bulles et des vides, diminuer la viscosité et faire en sorte que le même G-code se comporte comme une sous-extrusion lorsque l’état de la bobine change. Si une bobine échoue et qu’une autre imprime bien sur la même machine, vérifiez l’état du matériau avant de réétalonner l’imprimante. [S26]
Prévention : éviter que le problème ne revienne
L’essentiel de la prévention consiste à conserver un trajet d’extrusion prévisible. Nettoyez le trajet d’alimentation et les engrenages d’entraînement afin que les débris ne s’accumulent pas dans les rainures et ne réduisent pas l’adhérence. [S20] Associez les profils à la buse et au filament corrects afin que les hypothèses de diamètre de buse, de largeur de ligne et de diamètre de filament ne s’écartent pas de la réalité. [S19] [S16]
L’autre garde-fou est le débit. La vitesse volumique maximale est ici le concept utile : une imprimante propre peut toujours sous-extruder si la tête d’impression doit fondre plus de matière par seconde qu’elle ne peut en traiter. [S14] Maintenez le refroidissement opérationnel, surveillez les conditions d’enceinte susceptibles de déclencher le fluage thermique et stockez correctement les filaments sensibles à l’humidité. [S22] [S25] [S26]
Contexte de la recherche actuelle
L’intérêt pratique de la recherche est clair. Les travaux du NIST sur la fusion en régime permanent montrent que le comportement de fusion de la tête d’impression varie avec le débit volumique, la consigne et le diamètre de buse, ce qui appuie une action de dépannage simple : si les défaillances n’apparaissent que lorsque vous augmentez la vitesse ou la taille du cordon, réduisez d’abord la demande et observez si le défaut disparaît. [S07]
La recherche sur les matériaux chargés explique pourquoi certains filaments se comportent différemment des polymères rigides simples. Le seuil de bouchage D/d et le résultat de bouchage intermittent de l’étude sur les polymères chargés en particules soutiennent une règle prudente : soyez plus vigilant avec les matériaux chargés et les petites buses, et considérez un manque de matière inexpliqué comme un problème de choix de matériau autant que de machine. [S09] La décomposition en quatre parties du système d’extrusion dans l’étude générale sur le FFF aide également à localiser les défauts au moteur, au cylindre, au bloc chauffant ou à la buse. [S08]
Points clés à retenir
La sous-extrusion en impression 3d est le résultat visible d’un dépôt de matière insuffisant pour la trajectoire prévue, mais sa cause peut être la planification du slicer, une obstruction de première couche, une restriction de buse, des problèmes d’alimentation, des paramètres erronés, du fluage thermique ou une demande de débit excessive. [S06] [S10] La correction la plus sûre consiste à suivre le mode de défaillance plutôt que de passer directement au débit.
Corrigez dans cet ordre :
- Aperçu du slicer / parois fines
- Première couche
- Restriction / bouchage
- Trajet de l’alimentateur
- Débit / demande volumique
- Débit / multiplicateur d’extrusion
- E-steps uniquement si applicable
FAQ
1) Qu’est-ce qui provoque la sous-extrusion en impression 3D ?
Elle provient généralement de l’un de plusieurs modes de défaillance distincts : demande excessive du slicer, paramètres de filament ou de profil erronés, patinage ou débris dans l’alimentateur, bouchages partiels, fluage thermique ou obstruction de première couche. La question utile n’est pas « quelle valeur dois-je modifier ? », mais « à quel endroit du trajet d’extrusion la matière se perd-elle ? » [S06] [S20] [S22]
2) Quels sont les principaux signes de sous-extrusion en impression 3D ?
Les signes courants sont des espaces, des couches manquantes, des parois fines, un remplissage fin, des surfaces supérieures rugueuses, une faible adhésion inter-couches et des pièces cassantes. Les cliquetis ou grincements peuvent aider, mais ils sont des indices de surcharge plutôt que la preuve d’une panne spécifique. Comparez également l’impression à l’aperçu, car la planification des parois fines peut créer des espaces semblables sans véritable problème de débit. [S06] [S20] [S10]
3) Une correction de sous-extrusion consiste-t-elle toujours à augmenter le débit ?
Non. Le débit peut aider à compenser un manque de matière mineur et constant, mais il peut aussi masquer un bouchage, un fluage thermique ou un problème de géométrie. Le manuel de Bambu indique explicitement que la sous-extrusion et la sur-extrusion ne sont pas toujours causées par un débit incorrect et recommande de vérifier d’abord les éléments d’étalonnage de base et la structure du modèle. [S20] [S22] [S25]
4) Pourquoi vois-je des espaces dans les parois d’une impression 3D alors que mon extrudeur semble fonctionner correctement ?
Parce que le slicer peut les avoir planifiés. Avec une largeur de ligne constante, les caractéristiques fines peuvent laisser de petits vides, tandis que les moteurs à largeur variable tels qu’Arachne peuvent souvent remplir plus complètement la même zone. Si l’aperçu montre déjà l’espace, le problème est généralement une limitation de géométrie ou de planification des lignes, et non une véritable sous-extrusion. [S10] [S11] [S12] [S13]
5) Une impression trop rapide peut-elle provoquer une sous-extrusion ?
Oui. Si la demande volumique dépasse ce que la tête d’impression peut fondre et pousser, l’impression peut manquer de matière même si l’alimentateur essaie toujours de fournir du matériau. La formulation MVS de Prusa utilise Hauteur de couche × Largeur d’extrusion × Vitesse ; réduire l’un quelconque de ces paramètres réduit donc la charge de la tête d’impression. [S07] [S14]
6) Comment distinguer la sous-extrusion d’un mauvais nivellement du plateau ou de problèmes de décalage Z ?
Observez où cela se produit. Si le problème est principalement limité à la première couche, une buse trop proche du plateau est une forte possibilité, car elle peut physiquement entraver le flux. Si le défaut se prolonge bien au-delà de la première couche, examinez ensuite les restrictions, l’alimentation, les paramètres erronés, le fluage thermique ou le débit. [S06] [S20]
7) Dois-je étalonner les E-steps ou le multiplicateur d’extrusion en cas de sous-extrusion ?
Cela dépend de la plateforme et des éléments de preuve. Dans les systèmes de type Marlin, les E-steps sont les pas par unité du firmware réglés avec M92, tandis que le multiplicateur d’extrusion est un coefficient de débit côté slicer. Les recommandations de type Prusa penchent généralement vers le multiplicateur d’extrusion plutôt que les E-steps pour les cas non liés au matériel, tandis que le manuel de Bambu indique que les vérifications de base doivent venir en premier. [S17] [S18] [S06] [S25]
À lire aussi sur 3D Mag
- Sur-extrusion en impression 3D : causes et solutions
- Ghosting en impression 3D : causes et solutions
- Fluage thermique en impression 3D : causes, bouchages et solutions
Sources
Toutes les sources web ont été consultées le 2026-07-05.
- S01 — Liste officielle ISO : ISO/ASTM 52900:2021, Fabrication additive — Principes généraux — Fondamentaux et vocabulaire — https://www.iso.org/standard/74514.html
- S02 — Extrait du catalogue de normes iTeh : ISO/ASTM 52900:2021, définition de l’extrusion de matière — https://standards.iteh.ai/catalog/standards/iso/482823e1-57b2-481f-87e7-11da730ba16f/iso-astm-52900-2021
- S03 — Élément de travail ASTM WK73239, MEX également connu sous les noms FLM/FDM/FFF — https://www.astm.org/membership-participation/technical-committees/workitems/workitem-wk73239
- S04 — Informations juridiques Stratasys — https://www.stratasys.com/en/legal/legal-information/
- S05 — NIST, Extrusion de matière — https://www.nist.gov/additive-manufacturing/research-areas/technologies/material-extrusion
- S06 — Base de connaissances Prusa, Sous-extrusion — https://help.prusa3d.com/article/under-extrusion_2007
- S07 — NIST, Fusion en régime permanent dans la fabrication additive par extrusion de matière — https://www.nist.gov/publications/steady-melting-material-extrusion-additive-manufacturing
- S08 — Springer, Mieux comprendre le processus d’extrusion dans l’impression 3D par fabrication par filament fondu : une revue — https://link.springer.com/article/10.1007/s00170-021-06918-6
- S09 — OSTI, Facteurs de bouchage de buse pendant la fabrication par filament fondu de polymères chargés de particules sphériques — https://www.osti.gov/servlets/purl/1471198
- S10 — UltiMaker, explication de la largeur de ligne variable dans Cura 5.0 — https://ultimaker.com/learn/a-leap-forward-in-3d-printing-with-ultimaker-cura-5-0/
- S11 — UltiMaker, explication de la bêta Arachne — https://ultimaker.com/learn/get-an-engine-boost-with-ultimaker-cura-and-arachne-beta/
- S12 — Base de connaissances Prusa, générateur de périmètres Arachne — https://help.prusa3d.com/article/arachne-perimeter-generator_352769?product=cw1
- S13 — Base de connaissances Prusa, Couches & périmètres — https://help.prusa3d.com/article/layers-and-perimeters_1748?product=cw1
- S14 — Base de connaissances Prusa, Vitesse volumique maximale — https://help.prusa3d.com/article/max-volumetric-speed_127176?product=mk3
- S15 — Formation UltiMaker, débit de matière et vitesse — https://ultimaker.com/learn/ultimaker-schooling-3d-printing/
- S16 — Firmware Marlin, diamètre d’extrusion volumétrique M200 — https://marlinfw.org/docs/gcode/M200.html
- S17 — Firmware Marlin, index G-code avec référence à M92 — https://marlinfw.org/meta/gcode/
- S18 — Base de connaissances Prusa, étalonnage du multiplicateur d’extrusion — https://help.prusa3d.com/article/extrusion-multiplier-calibration_2257
- S19 — Base de connaissances Prusa, création de profils pour différentes buses — https://help.prusa3d.com/article/creating-profiles-for-different-nozzles_127540?product=mmu1
- S20 — Base de connaissances Prusa, Buse bouchée (CORE One, CORE One L, XL, MK4/S, MK3.9/S) — https://cdn.help.prusa3d.com/article/clogged-nozzle-core-one-core-one-l-xl-mk4-s-mk3-9-s_411823
- S21 — Base de connaissances Prusa, tension de la vis du galet presseur — https://help.prusa3d.com/article/idler-screw-tension_177367?product=xl
- S22 — Base de connaissances Prusa, Extrusion arrêtée en cours d’impression (fluage thermique) — https://cdn.help.prusa3d.com/article/extrusion-stopped-mid-print-heat-creep_1948
- S23 — E3D, Anatomie d’une tête d’impression 3D — https://e3d-online.com/blogs/news/anatomy-of-a-hotend
- S24 — E3D, Côtés froids Revo : tout ce que vous devez savoir — https://e3d-online.com/blogs/news/revo-cold-sides
- S25 — PDF du manuel utilisateur Bambu Lab P2S — https://csm.bblcdn.com/hub/9425242c00344b0e801b6179f9a243aa.pdf
- S26 — PDF de l’étude Forward AM sur l’humidité — https://move.forward-am.com/hubfs/AES%20Documentation/Reinforced%20Filaments/PET%20CF15/Sales%20Resources/moisture_study_PET_CF15.pdf
- S27 — Base de connaissances Prusa, buses E3D V6 — https://help.prusa3d.com/es/article/e3d-v6-nozzles_920168




