


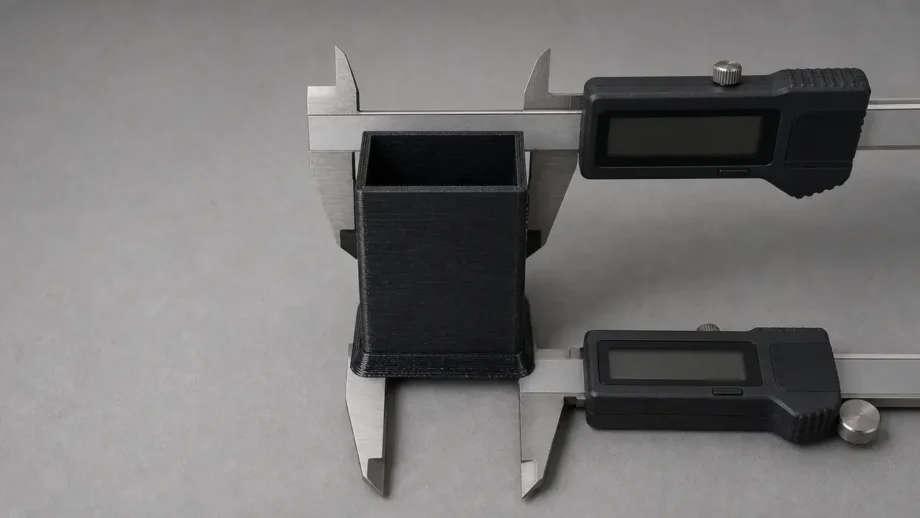
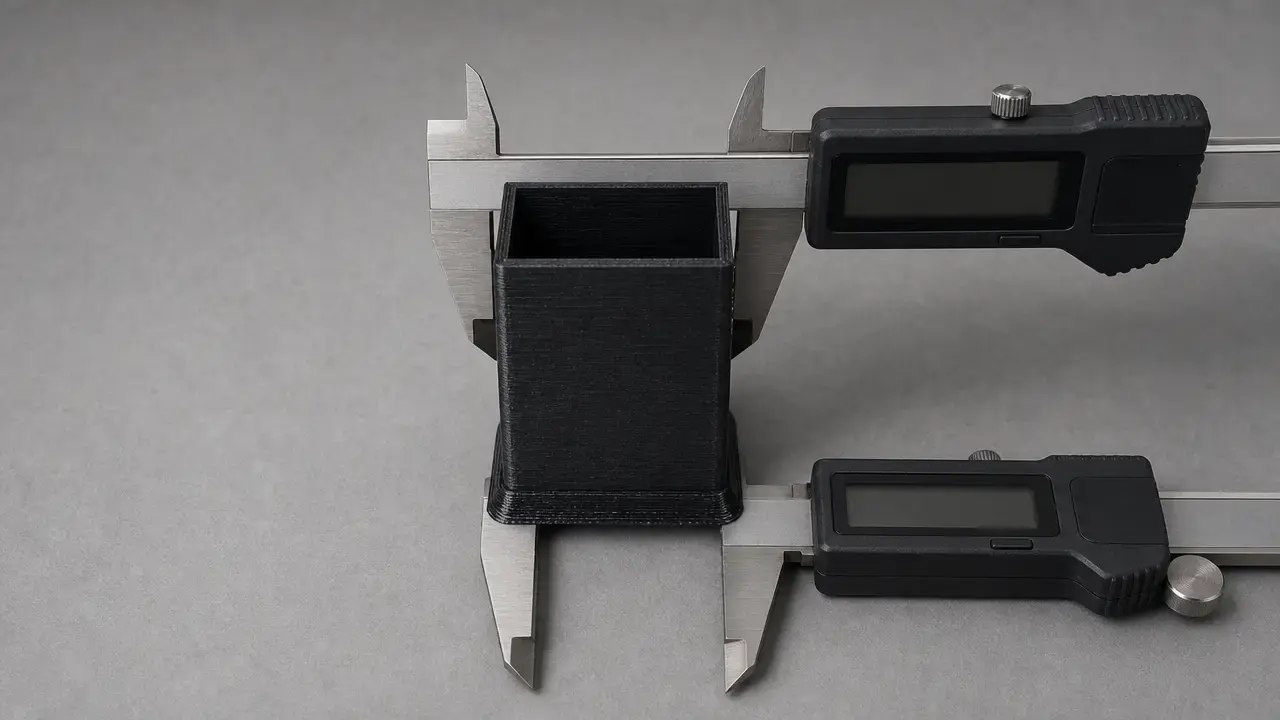

Résumé : pied d’éléphant en impression 3d
Le pied d’éléphant en impression 3d est l’évasement du bord inférieur qui apparaît lorsque la première couche, ou parfois les premières couches, finit plus large que prévu. Prusa décrit le cas FFF/FDM de base comme une première couche écrasée qui devient plus large qu’elle ne devrait l’être, tandis qu’OrcaSlicer documente une compensation sur plusieurs couches initiales plutôt que sur la seule couche 1. [SRC-01] [SRC-07]
L’ordre de correction le plus sûr consiste à corriger d’abord les conditions de la première couche, puis à n’utiliser la compensation du pied d’éléphant que pour toute erreur résiduelle limitée au bas. C’est important, car le pied d’éléphant diffère du gauchissement, qui se soulève vers le haut, et d’un surdimensionnement XY global, qui affecte toute la pièce. L’étape de mesure compte également : comparez la largeur tout en bas à celle située au-dessus de l’évasement, puis vérifiez si votre slicer attend un décalage de contour par côté ou une correction de largeur totale. [SRC-05] [SRC-07] [SRC-11]
Qu’est-ce que le pied d’éléphant ?
Dans l’impression à filament, le pied d’éléphant est un évasement dimensionnel des couches inférieures : la base de la pièce s’imprime plus large que le modèle, généralement sur la première couche et parfois sur les premières couches. L’explication de Prusa se concentre sur la première couche écrasée contre le plateau chauffant, tandis que les réglages et exemples d’OrcaSlicer montrent que l’effet peut s’étendre au-delà d’une seule tranche. [SRC-01] [SRC-07]
Ce n’est pas seulement esthétique. Il modifie l’encombrement réel de la pièce là où les assemblages commencent, ce qui explique son importance pour les faces d’accouplement planes, les clips encliquetables, les coulisseaux, les languettes, les bossages, les trous, les fentes et les pièces imprimées en place près du plateau. Prusa présente explicitement le problème comme un enjeu pour les pièces nécessitant des dimensions précises ou des ajustements serrés. [SRC-01]
Pourquoi il importe pour les ajustements et le fonctionnement
Pour les pièces fonctionnelles, le bord inférieur est souvent la première surface de référence qui rencontre un autre composant. Si ce bord s’évase vers l’extérieur, la pièce peut commencer trop serrée même lorsque les parois supérieures semblent correctes. C’est pourquoi le pied d’éléphant peut affecter les coulisseaux, les clips encliquetables, les languettes, les bossages ou toute fonction placée près du plateau. Les conseils de Prusa concordent avec cette interprétation : une première couche qui finit plus large que prévu devient un véritable problème dimensionnel lorsqu’une pièce doit s’ajuster avec précision. [SRC-01]
Symptômes et défauts similaires
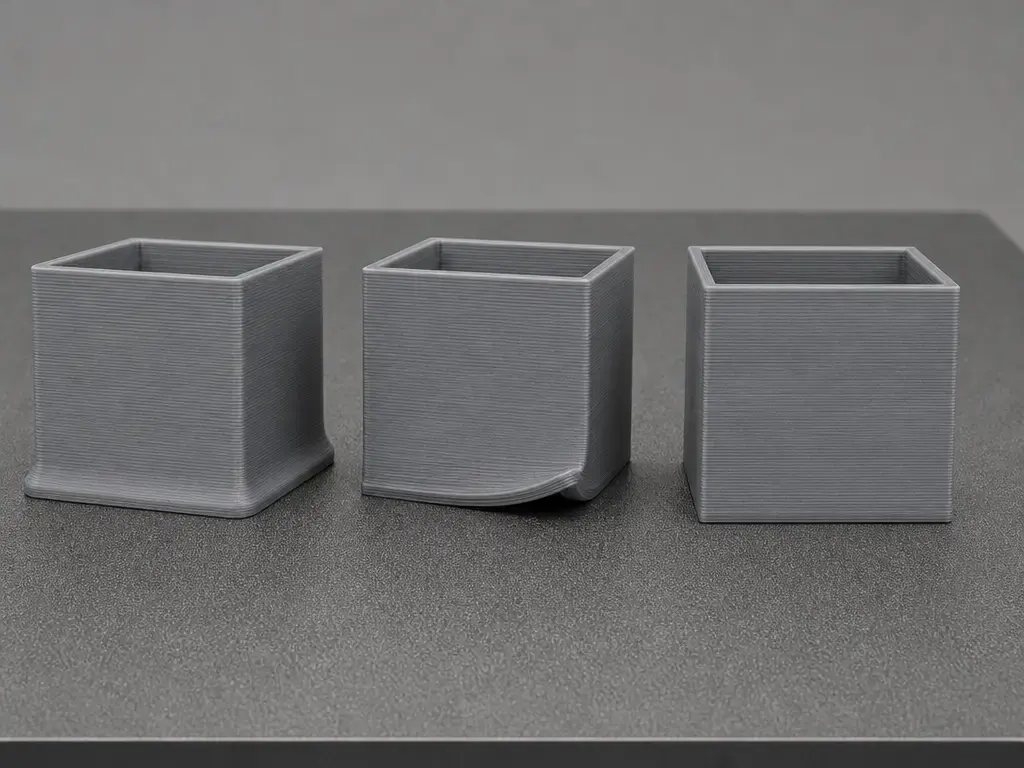
Un véritable pied d’éléphant ressemble généralement à une lèvre à la base. La pièce est la plus large au niveau du plateau, puis revient plus près de sa dimension nominale un peu plus haut. OrcaSlicer est utile ici, car il considère le pied d’éléphant comme un phénomène pouvant concerner les premières couches, et non seulement la couche 1 ; l’évasement peut donc occuper une courte zone inférieure plutôt qu’un seul contour. [SRC-07]
Les principaux défauts semblables se manifestent dans des directions différentes. Le gauchissement ou le soulèvement des coins se décolle vers le haut du plateau, et non vers l’extérieur. Un surdimensionnement XY global affecte la pièce plus largement, raison pour laquelle Cura et OrcaSlicer séparent la compensation XY de l’ensemble du modèle des outils de pied d’éléphant des couches inférieures. [SRC-05] [SRC-07] Les amas ou zits localisés sont des artefacts de surface isolés, et non un évasement uniforme de la base.
Vérifications rapides :
- Comparez une dimension tout en bas à la même fonction mesurée plusieurs millimètres au-dessus du plateau.
- Vérifiez si l’évasement se limite à la couche 1 ou persiste sur les premières couches. OrcaSlicer prend explicitement en charge la compensation du pied d’éléphant sur plusieurs couches. [SRC-07]
- Vérifiez si l’effet est uniforme sur le plateau ou plus marqué dans une zone, ce qui indique davantage des problèmes de régularité de hauteur ou de nivellement du plateau. [SRC-07]
- Notez le slicer, le profil, le matériau, la surface du plateau, la hauteur de couche initiale, la largeur de ligne initiale, le débit de la couche initiale, la température du plateau, la température de buse et le décalage Z afin de pouvoir comparer correctement les essais. Les recommandations du NIST relatives aux éprouvettes de test soulignent l’importance de documenter les paramètres de procédé et de remesurer la géométrie. [SRC-11]
Pourquoi le pied d’éléphant apparaît : un modèle de causes à tester
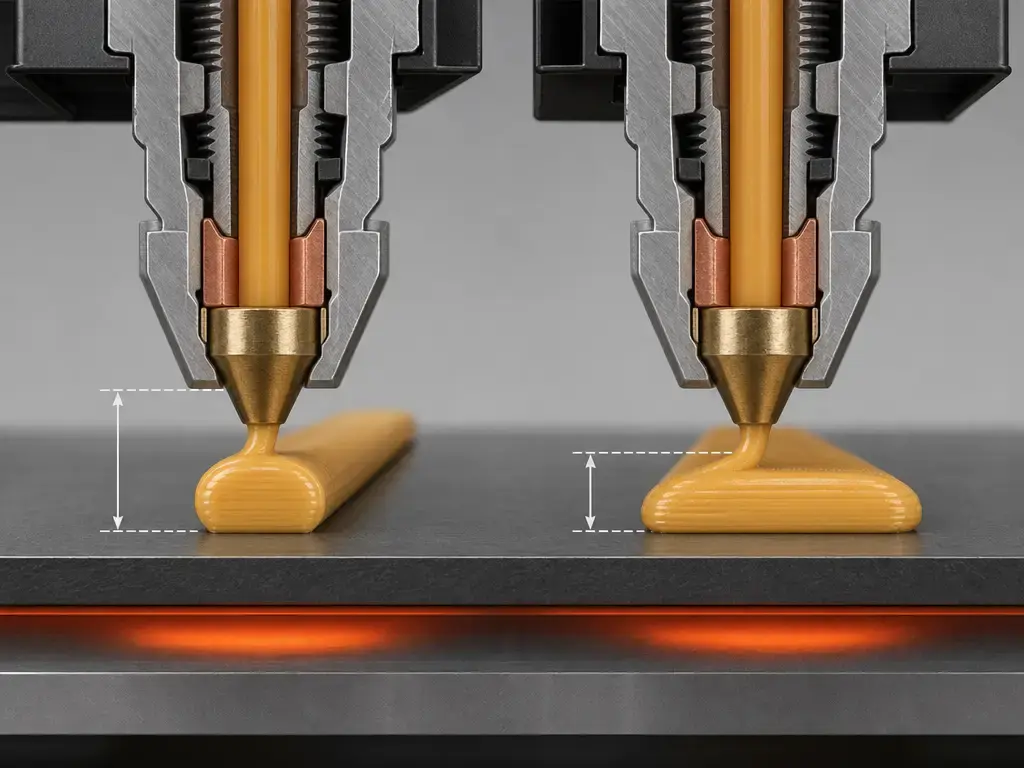
Le premier facteur est la distance entre la buse et le plateau. Si la buse est trop proche, la première couche est comprimée géométriquement et s’étale vers l’extérieur. La documentation Live Adjust Z de Prusa montre une convention de signe courante : les valeurs commencent à 0.000, et des valeurs plus négatives rapprochent la buse du plateau. [SRC-03] La page d’étalonnage MINI/MINI+ de Prusa souligne également que le nombre lui-même est spécifique à la machine, avec une plage fréquemment observée de -0.400 à -1.900 sur cette plateforme ; les valeurs Z copiées ne constituent donc pas des règles transférables. [SRC-02]
Les facteurs suivants sont la géométrie commandée et le volume commandé, et il est utile de les distinguer. La hauteur de la première couche modifie l’aplatissement du cordon dans l’espace disponible. La largeur de ligne de la première couche modifie directement l’empreinte prévue. Le débit de la première couche modifie la quantité de matériau déposée dans cette empreinte. La taxonomie des réglages de Cura confirme cette distinction : xy_offset_layer_0 modifie la géométrie de la première couche, tandis que Cura 5.2 a ajouté Initial Layer Outer Wall Flow, Initial Layer Inner Wall Flow et Initial Layer Bottom Layer Flow comme contrôles distincts du débit de première couche qu’UltiMaker indique pouvoir réduire le pied d’éléphant. [SRC-05] [SRC-06] Le JSON de procédé commun de Bambu Studio présente également des clés distinctes pour initial_layer_print_height, initial_layer_line_width et elefant_foot_compensation, rappelant que ce sont des leviers différents même s’ils peuvent produire un symptôme d’apparence similaire. [SRC-08]
La chaleur peut s’ajouter à ces deux effets. OrcaSlicer cite le poids du matériau situé au-dessus, la dilatation thermique, une température de plateau trop élevée et une hauteur ou un nivellement de plateau imprécis parmi les causes ; il vaut mieux considérer cela comme des conseils étayés par la documentation plutôt que comme une preuve contrôlée. [SRC-07] Des éléments indépendants confirment le compromis plus général : Spoerk et al. ont rapporté une adhérence significativement accrue lorsque la température du plateau était réglée légèrement au-dessus de la température de transition vitreuse du matériau, mais cette étude utilisait une configuration spécifique avec une buse de 0.5 mm, une première couche de 0.2 mm, un débit de 2 mm³/s, une vitesse d’impression de 50 mm/min et des températures de plateau allant de 30 à 120 °C par pas de 10 K. [SRC-12] La température du plateau représente donc un équilibre entre adhérence et ramollissement, et non une correction à sens unique.
Le mesurer : de l’évasement observé à une valeur de compensation
Mesurez l’écart limité au bas, et non la précision XY générale. L’objectif est de comparer la largeur au niveau du pied avec celle de la même fonction au-dessus de la zone évasée, puis de répéter ce processus après chaque modification. Les recommandations du NIST relatives aux éprouvettes de fabrication additive donnent ici le bon état d’esprit : documentez les paramètres de procédé, mesurez la géométrie, comparez les écarts et répétez périodiquement. [SRC-11]
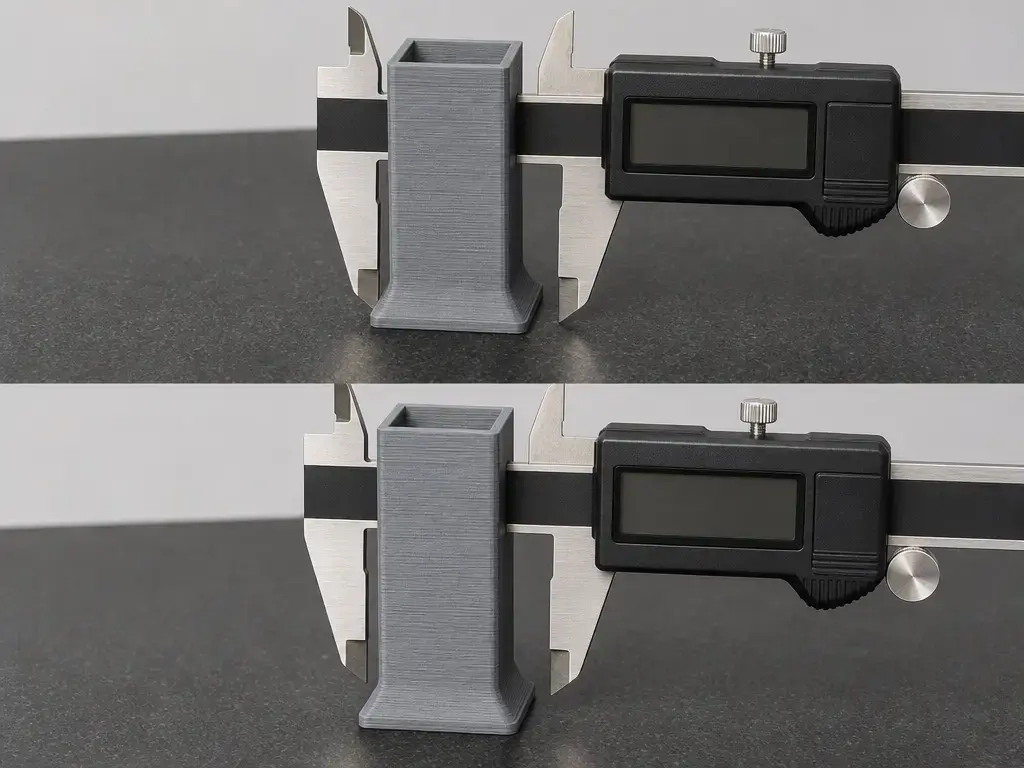
Effectuez une mesure de la largeur au niveau du pied et une autre au-dessus. Appelez-les W_bottom et W_above si vous souhaitez une notation abrégée. L’évasement total est ΔW = W_bottom − W_above. La valeur du slicer peut ou non correspondre à ce nombre complet. Prusa décrit sa fonction comme un rétrécissement ou une mise à l’échelle de la première couche, tandis que Cura décrit Initial Layer Horizontal Expansion comme un décalage appliqué à tous les polygones de la première couche, les valeurs négatives servant à compenser le pied d’éléphant. [SRC-01] [SRC-05] Si votre slicer définit la valeur comme un décalage de contour, saisir la totalité de ΔW peut surcompenser d’environ ~2×.
- Imprimez une pièce de test simple à parois droites et à base plane. Pour la taille de la pièce de test, aucune valeur fiable de coupon standard n’a été trouvée.
- Mesurez la même largeur extérieure tout en bas (
W_bottom) et au-dessus de l’évasement de base (W_above). - Calculez l’évasement total :
ΔW = W_bottom − W_above. - Commencez par une compensation par côté ≈
ΔW / 2si votre slicer utilise un décalage de contour plutôt qu’une correction de largeur totale. - Appliquez cette valeur selon la convention de signe propre au slicer.
- Réimprimez, remesurez et ajustez par incréments plus petits. [SRC-11]
Méthode de correction : décalage Z, débit de première couche ou chaleur
Commencez par la propreté du plateau et des conditions de première couche répétables. Les conseils d’étalonnage de première couche de Prusa indiquent explicitement de commencer avec une surface d’impression propre, et la liste de recommandations de l’article de Spoerk inclut également le nettoyage de la surface et le nivellement du plateau parmi les fondamentaux pertinents pour l’adhérence. [SRC-02] [SRC-12] Cela ne transforme pas ce texte en guide complet sur l’adhérence ; cela rend simplement les modifications liées au pied d’éléphant plus faciles à interpréter.
Utilisez les indices visuels pour distinguer le problème. Si la première couche paraît étalée, entièrement trop aplatie ou difficile à retirer, suspectez d’abord la hauteur de buse. Les images d’étalonnage de Prusa distinguent les premières couches trop hautes, trop basses et correctes, et elles rappellent à plusieurs reprises que la valeur numérique a peu de sens sans confirmation visuelle. [SRC-02] Si les lignes ont une forme raisonnable mais que la base reste trop large, examinez ensuite la largeur de ligne de première couche, le débit réservé à la première couche ou la rétention de chaleur près du plateau. Si l’effet varie sur le plateau, la liste de causes documentée par OrcaSlicer renvoie plutôt vers la régularité de hauteur ou le nivellement du plateau que vers un unique décalage Z global. [SRC-07] L’extrusion de base doit être raisonnable avant de commencer à réduire uniquement la première couche.
Séquence minimale sûre :
- Confirmez que le plateau est propre et que la régularité de la première couche sur le plateau est raisonnable. [SRC-02] [SRC-12]
- Réglez ou vérifiez le décalage Z avec un test de première couche, en privilégiant l’aspect visuel puisque les nombres sont spécifiques à chaque machine. [SRC-02]
- Confirmez que le débit de base est raisonnable avant de modifier les réglages de débit réservés à la première couche.
- Si l’adhérence est stable mais que la base reste surdimensionnée, mesurez
ΔWet convertissez-le en valeur de compensation par côté si nécessaire. - Appliquez la compensation du slicer avec prudence.
- Réimprimez, remesurez et consignez la modification. [SRC-11]
Une fois la base correctement réglée, la compensation devient un outil de second niveau valable. Elle peut supprimer l’erreur résiduelle limitée au bas, ou préserver un certain écrasement intentionnel de la première couche pour l’adhérence tout en ramenant la base finie plus près des dimensions nominales. La description par Prusa de la compensation du pied d’éléphant comme outil de rétrécissement de première couche correspond à ce rôle. [SRC-01]
Réglages de slicer pour la compensation du pied d’éléphant
La compensation réduit intentionnellement l’empreinte inférieure afin que la pièce réellement imprimée, après écrasement de la première couche, se rapproche de la taille CAO. Prusa décrit cela comme un rétrécissement ou une mise à l’échelle de la première couche, tandis qu’OrcaSlicer étend le principe au nombre spécifié de premières couches avec une atténuation linéaire documentée. [SRC-01] [SRC-07]
| Slicer | Nom du réglage | Portée / comportement | Point d’attention pratique |
|---|---|---|---|
| PrusaSlicer | Compensation du pied d’éléphant | Se trouve sous Réglages d’impression → Avancé ; rétrécit la première couche et inclut une protection des lignes fines dans PrusaSlicer 2.2 et versions ultérieures. [SRC-01] | Prusa indique qu’environ 0.2 mm constitue souvent un point de départ utile pour une buse de 0.4 mm, mais il s’agit d’un exemple Prusa et non d’une règle universelle. Les espaces de bordure visibles dans l’aperçu peuvent être normaux ; une déconnexion sur l’impression réelle signifie que la valeur est trop élevée. [SRC-01] |
| Cura | Initial Layer Horizontal Expansion (xy_offset_layer_0) |
Applique un décalage à tous les polygones de la première couche ; des valeurs négatives peuvent compenser le pied d’éléphant ; valeur par défaut 0 mm avec une plage d’avertissement de -1 à 1 mm. [SRC-05] | Comme ce réglage affecte tous les polygones de la première couche, il peut aussi modifier les trous et les fonctions fines à la couche 0. [SRC-05] |
| OrcaSlicer | elefant_foot_compensation, elefant_foot_compensation_layers |
Applique une compensation sur les premières N couches avec une atténuation linéaire. L’exemple d’Orca montre 0.25 mm sur 5 couches, la couche 5 étant réduite à 0.05 mm. [SRC-07] |
L’aperçu peut montrer une empreinte plus petite ou une bordure déconnectée même lorsque le résultat imprimé est correct. Des valeurs élevées peuvent nécessiter l’option Brim use EFC outline. [SRC-07] |
| Bambu Studio | elefant_foot_compensation dans le JSON de procédé commun |
Le JSON de profil commun montre une valeur d’exemple de 0, avec initial_layer_print_height 0.2 et initial_layer_line_width 0.5. [SRC-08] |
Considérez ces valeurs JSON comme de simples exemples, car les préréglages d’imprimante et de matériau peuvent les remplacer. [SRC-08] |
Cura sépare également xy_offset, qui s’applique à l’ensemble du modèle, de xy_offset_layer_0, réservé à la première couche, ce qui aide à distinguer l’ajustement XY global de la correction limitée au bas. [SRC-05] Son article Cura 5.2 présente séparément les contrôles de débit de première couche, rappelant une fois de plus que l’empreinte, le débit et la température ne doivent pas être regroupés dans un seul réglage. [SRC-06]
N’utilisez pas d’abord la compensation si la buse est manifestement trop basse, si la première couche est visiblement étalée ou si le résultat varie d’un côté du plateau à l’autre. Dans ces cas, la compensation masque surtout une erreur de réglage et peut créer de nouveaux problèmes tels qu’une faible fixation de bordure ou des fonctions inférieures sous-découpées. [SRC-01] [SRC-07]
Bordures, radeaux et solutions de conception
L’aperçu d’une bordure peut sembler inquiétant même lorsque l’impression est correcte. Prusa indique qu’un espace entre la pièce et la bordure dans l’aperçu peut être intentionnel, car l’aperçu ne visualise pas l’écrasement de première couche, et OrcaSlicer souligne le même point concernant l’empreinte qui paraît plus petite dans l’aperçu. [SRC-01] [SRC-07] Le véritable signe d’alerte est physique, et non graphique : si la bordure ne se raccorde pas sur la pièce imprimée, la compensation est probablement trop agressive. Prusa le dit directement, et OrcaSlicer ajoute qu’une compensation élevée du pied d’éléphant peut exiger l’option Brim use EFC outline. [SRC-01] [SRC-07]
Si la compensation n’est pas le meilleur levier, un petit chanfrein inférieur ou une fonction sacrificielle peut éloigner l’évasement d’un bord d’accouplement critique. Cette approche ne corrige pas la cause racine, mais elle peut protéger une interface fonctionnelle lorsque le bord inférieur doit s’assembler proprement et que vous ne souhaitez pas retirer trop de surface de contact de première couche.
Note terminologique sur la résine
L’impression résine emploie aussi le terme pied d’éléphant, mais le mécanisme est différent. Les conseils SLA de Prusa indiquent que les impressions réalisées directement sur la plateforme peuvent développer un pied d’éléphant parce que les premières couches sont polymérisées et que le matériau se dilate légèrement ; ils recommandent l’utilisation d’un socle. [SRC-04] Cet article reste centré sur le FFF/FDM.
Contexte des normes et de la métrologie
Les normes formelles sont utiles pour le vocabulaire et pour réfléchir à la capacité géométrique, mais elles ne constituent pas un raccourci vers un réglage de slicer de bureau. ISO/ASTM 52900:2021 est l’Édition 2, publiée en 2021-11, longue de 28 pages et confirmée en 2025. [SRC-09] ISO/ASTM 52902:2023 est l’Édition 2, publiée en 2023-08, longue de 40 pages, et son résumé indique qu’elle couvre les géométries et mesures de test plutôt qu’une procédure spécifique ou des réglages machine. [SRC-10] En d’autres termes, ISO/ASTM 52902 n’est pas une procédure de réglage du pied d’éléphant pour une imprimante de bureau. La leçon pratique s’aligne davantage sur le NIST : documentez les réglages, mesurez la géométrie, comparez les résultats et répétez. [SRC-11]
Conseils pratiques : choisir la correction la moins risquée
Choisissez la correction la moins risquée en adaptant le levier au symptôme. Si la première couche est manifestement trop écrasée, commencez par le décalage Z. Si la base reste surdimensionnée après que la distance de buse et le débit de base semblent normaux, réduisez alors la géométrie ou le débit réservés à la première couche, ou utilisez une compensation pour l’erreur résiduelle limitée au bas. La distinction de Cura entre xy_offset global et xy_offset_layer_0 réservé à la première couche rappelle utilement de ne pas employer une correction XY de l’ensemble du modèle pour un défaut limité à la base. [SRC-05]
Les changements thermiques peuvent aider, mais ils représentent un compromis car la température du plateau affecte à la fois la souplesse et l’adhérence. Spoerk et al. ont constaté une adhérence plus forte à des températures légèrement supérieures à la plage de transition vitreuse du matériau dans leur configuration de test ; la température doit donc être considérée comme un outil d’équilibrage, et non comme une instruction générale consistant à toujours baisser la température. [SRC-12] La compensation est particulièrement utile lorsque vous voulez préserver une adhérence fiable de première couche tout en rapprochant la base finie de sa taille nominale.
Conclusion : liste de contrôle pour corriger le pied d’éléphant en impression 3d
La bonne pratique est simple : étalonnez d’abord la première couche, puis compensez uniquement l’erreur résiduelle limitée au bas. Ainsi, la modification reste liée à la cause au lieu de masquer derrière les réglages du slicer un problème de hauteur de buse ou de débit de première couche. [SRC-11]
Pour vérifier le pied d’éléphant en impression 3d, conservez une séquence pratique : confirmez que la première couche n’est ni trop haute ni trop basse, vérifiez que la largeur supplémentaire est limitée à la région inférieure, choisissez le levier le moins invasif et consignez chaque modification avant de réimprimer. Si un léger évasement de base demeure après l’étalonnage, la compensation du pied d’éléphant est l’outil de finition, et non le point de départ. [SRC-01] [SRC-11]
FAQ
Qu’est-ce que le pied d’éléphant en impression 3d ?
Le pied d’éléphant en impression 3d est un évasement de base où la pièce imprimée est plus large à sa base que dans ses sections supérieures. Dans l’impression à filament, il résulte généralement de l’écrasement de la première couche et d’effets thermiques associés près du plateau. Prusa décrit le cas de base comme une première couche qui finit plus large qu’elle ne devrait l’être, tandis qu’OrcaSlicer prend en charge une compensation sur les premières couches ; il est donc préférable de considérer le pied d’éléphant comme une zone inférieure plutôt que comme un défaut strictement limité à la couche 1. [SRC-01] [SRC-07]
Comment corriger le pied d’éléphant en impression 3D sans perdre l’adhérence au plateau ?
Commencez par l’étalonnage de la première couche, et non par la compensation. Assurez-vous que le plateau est propre, que la buse n’est pas trop proche et que la première couche semble correctement formée. Si l’impression adhère bien mais que la base reste légèrement surdimensionnée, utilisez la compensation du pied d’éléphant pour réduire uniquement la région inférieure. Cet ordre est important, car la compensation est utile pour une erreur résiduelle ou pour préserver un certain écrasement intentionnel visant l’adhérence, mais elle ne doit pas servir à masquer un problème important de décalage Z ou de nivellement. [SRC-01] [SRC-02] [SRC-11]
Quelles sont les causes de l’écrasement de première couche par rapport à la surextrusion sur la première couche ?
L’écrasement de première couche est principalement un problème de géométrie : l’espace entre la buse et le plateau est trop faible, le cordon est donc aplati et repoussé latéralement. La surextrusion est principalement un problème de volume : trop de matériau est déposé pour la trajectoire prévue. Les exemples Live Adjust Z de Prusa illustrent l’aspect géométrique, et les contrôles de débit de première couche de Cura montrent que le débit est un levier distinct, et non la même chose sous un autre nom. [SRC-03] [SRC-06] Dans les impressions réelles, ces facteurs peuvent se cumuler ; une base trop large ne signifie donc pas automatiquement qu’un seul réglage est incorrect.
Comment étalonner le décalage Z pour la première couche, et pourquoi les valeurs ne sont-elles pas transférables ?
Utilisez l’aspect de la première couche imprimée comme référence, et non le nombre d’une autre personne. Les conseils de Prusa pour la MINI/MINI+ montrent que la valeur est propre à chaque machine et donnent une plage courante de -0.400 à -1.900 uniquement comme exemple spécifique à cette plateforme. [SRC-02] La page Live Adjust Z de Prusa présente aussi une convention de signe où des valeurs plus négatives rapprochent la buse, mais d’autres imprimantes et firmwares peuvent utiliser des conventions différentes. [SRC-03] C’est pourquoi les valeurs de décalage Z copiées ne sont pas fiables, même lorsque deux machines utilisent la même taille de buse.
Comment convertir un évasement mesuré en valeur de compensation du pied d’éléphant ?
Mesurez la même fonction extérieure à deux endroits : tout en bas et au-dessus de l’évasement. Soustrayez la valeur supérieure de la valeur inférieure afin d’obtenir l’évasement total, ΔW. Vérifiez ensuite comment votre slicer définit son réglage. Cura décrit Initial Layer Horizontal Expansion comme un décalage appliqué à tous les polygones de première couche, ce qui explique pourquoi de nombreux utilisateurs ont besoin d’une correction par côté plutôt que de la différence de largeur totale. [SRC-05] Si le slicer attend un décalage de contour, une première estimation prudente est d’environ ΔW / 2, suivie d’une réimpression et d’une nouvelle mesure plutôt que d’une correction complète en une seule fois.
Cura Initial Layer Horizontal Expansion comparé à la compensation du pied d’éléphant de Prusa ou Orca : quelle différence pratique ?
Initial Layer Horizontal Expansion de Cura est un décalage géométrique de première couche appliqué à tous les polygones de la couche 0 ; il peut donc affecter les trous et les fonctions fines ainsi que les parois extérieures. [SRC-05] La fonction de Prusa est un outil dédié de rétrécissement de première couche, avec les conseils propres à Prusa selon lesquels environ 0.2 mm peut constituer un point de départ utile pour une buse de 0.4 mm et avec une protection des lignes fines dans PrusaSlicer 2.2 et versions ultérieures. [SRC-01] OrcaSlicer va plus loin en permettant à la compensation de s’atténuer sur plusieurs couches initiales, ce qui est utile lorsque l’évasement n’est pas limité à la couche 1. [SRC-07]
Articles associés sur 3D Mag
- Heat Creep en impression 3D : causes, bouchages et solutions
- Gauchissement en impression 3D : causes et solutions
- Pillowing en impression 3D : causes et solutions
Sources
La liste numérotée ci-dessous correspond aux identifiants de citation utilisés dans le corps de cet article.
- SRC-01 — Aide Prusa : compensation du pied d’éléphant
- SRC-02 — Aide Prusa : étalonnage de la première couche (MINI/MINI+)
- SRC-03 — Aide Prusa : ajustement Z en direct
- SRC-04 — Aide Prusa : objets géométriquement précis (note sur le pied d’éléphant SLA)
- SRC-05 — JSON de définition de base Ultimaker Cura
- SRC-06 — UltiMaker Learn : article sur les contrôles de débit de première couche de Cura 5.2
- SRC-07 — Wiki OrcaSlicer : précision des réglages de qualité
- SRC-08 — JSON de procédé FDM commun de Bambu Studio
- SRC-09 — Page de catalogue ISO/ASTM 52900:2021
- SRC-10 — Page de catalogue ISO/ASTM 52902:2023
- SRC-11 — Page NIST Additive Manufacturing Test Artifact
- SRC-12 — Spoerk et al. (2018) sur la température du plateau et l’adhérence en FFF
- SRC-13 — Glossaire de l’impression 3D ATMAT PDF




