



Résumé : guide de l’impression FDM
Ce guide de l’impression FDM explique le fonctionnement de l’impression 3D à filament, les réglages qui modifient quels résultats, les différences entre les grandes familles de matériaux et dans quels cas l’impression filament convient mieux que l’impression résine pour un travail donné. [5] [22]
La manière la plus utile de considérer la modélisation par dépôt de filament fondu consiste à la voir comme une chaîne de décisions liées, plutôt que comme une recherche de « meilleurs réglages » universels. Le filament est entraîné, fondu, déposé sous forme de cordon, refroidi et lié aux trajectoires précédentes ; les résultats visibles, tels que les lignes de couche, le warping, les marques de supports et la résistance directionnelle, découlent donc à la fois de la physique du procédé et des choix de configuration. [5] C’est pourquoi ce guide traite la hauteur de couche, le diamètre de buse, la largeur de ligne, la vitesse, la température, le refroidissement, les parois, le remplissage et les supports comme des variables qui interagissent ; compare le PLA, le PETG, l’ABS, l’ASA, le TPU, le nylon, le PC, les supports solubles et les composites chargés comme des familles plutôt que comme des chiffres magiques uniques ; et présente FDM contre SLA comme une décision fondée sur les exigences de géométrie, de finition, de flux de travail et de comportement du matériau. [2] [13] [18] [22]
Terminologie : extrusion de matériau, FFF et « FDM »
Dans le langage des normes, la catégorie formelle du procédé est l’extrusion de matériau, et non « FDM » ou « FFF ». Selon les normes : ISO/ASTM 52900:2021 est l’Édition 2, publiée en 2021-11, répertoriée par l’ISO comme comptant 28 pages et confirmée en 2025, ce qui en fait la référence terminologique actuelle pour la fabrication additive. [1] Pour cet article, la définition dérivée des normes à employer est : « procédé de fabrication additive dans lequel du matériau est déposé sélectivement à travers une buse ou un orifice ». [4] Dans l’usage courant des makers, FFF désigne généralement l’extrusion de matériau à base de filament, mais cette famille de procédés est plus vaste que toute étiquette grand public ou marque d’imprimante particulière. [1] [4]
Le NIST établit la même frontière : son rapport sur la fabrication additive de polymères décrit l’extrusion de matériau comme le dépôt sélectif d’un polymère thermoplastique à travers une buse et indique que Stratasys a déposé la marque FDM® pour ses systèmes utilisant cette technique. [5] Cela importe car « FDM » est un raccourci courant dans les échanges de loisirs, d’enseignement et d’ingénierie, tandis que l’extrusion de matériau est le nom formel de la catégorie employé dans les normes et les contextes de métrologie. [5] Stratasys indique aussi que « Fused Deposition Modeling » et « FDM » sont des marques ; la formulation prudente consiste donc à dire que FDM est un terme d’usage courant qui correspond approximativement à l’extrusion de matériau à filament ou au FFF dans la pratique grand public, sans laisser entendre que l’usage générique ordinaire est activement contrôlé dans les discussions quotidiennes. [9]
Termes essentiels en un coup d’œil
| Terme | Signification simple | Note de portée |
|---|---|---|
| Extrusion de matériau | Catégorie formelle de procédé de FA où le matériau est déposé à travers une buse ou un orifice. [1] [4] | Terme de norme ; plus large que les désignations de marques grand public. [1] |
| FFF | Nom grand public courant pour l’extrusion de matériau à base de filament. [4] [5] | Étiquette d’usage courant, et non nom formel de la famille de procédés ISO/ASTM. [1] |
| FDM | Raccourci courant pour l’impression filament, mais également une marque Stratasys. [5] [9] | À traiter de préférence comme un terme courant, en tenant compte de la marque. [9] |
| Photopolymérisation en cuve | Famille de FA qui durcit une résine liquide par la lumière. [22] | Catégorie parente de SLA, DLP et MSLA/LCD. [22] |
| SLA | Photopolymérisation en cuve par laser. [22] | À employer lorsque le balayage laser est important pour l’argument formulé. [22] |
| DLP | Photopolymérisation en cuve par projecteur. [22] | Exposition de l’image entière par couche plutôt que balayage point par point. [22] |
| MSLA/LCD | Photopolymérisation en cuve masquée utilisant un masque de type LCD. [22] | Courante dans les imprimantes résine grand public. [22] |
| Exactitude | Proximité entre la géométrie imprimée et la géométrie cible. [3] | Ce n’est pas la même chose que la répétabilité. [3] |
| Précision | Constante entre des impressions ou mesures répétées. [3] | Une impression peut être précise mais inexacte. [3] |
| Résolution | Descripteur partiel de la capacité à produire des détails, et non score global de qualité. [3] [18] | Nécessite un contexte propre au procédé pour être significative. [3] |
Repères historiques
Le brevet FDM fondamental indique une date de dépôt et de priorité au 1989-10-30 ainsi qu’une date de publication au 1992-06-09. [7] Un dépôt SEC de Stratasys indique que l’entreprise a été constituée en 1989 et a « vendu notre premier produit commercial » en avril 1992. [8] C’est le repère historique le plus clair : une invention et un dépôt de brevet à la fin des années 1980, suivis d’un lancement commercial au début des années 1990, plutôt que de larges affirmations selon lesquelles l’impression filament de type bureau était déjà largement commercialisée plus tôt que ne l’établissent les sources citées. [7] [8]
Principes techniques de la technologie de modélisation par dépôt de filament fondu
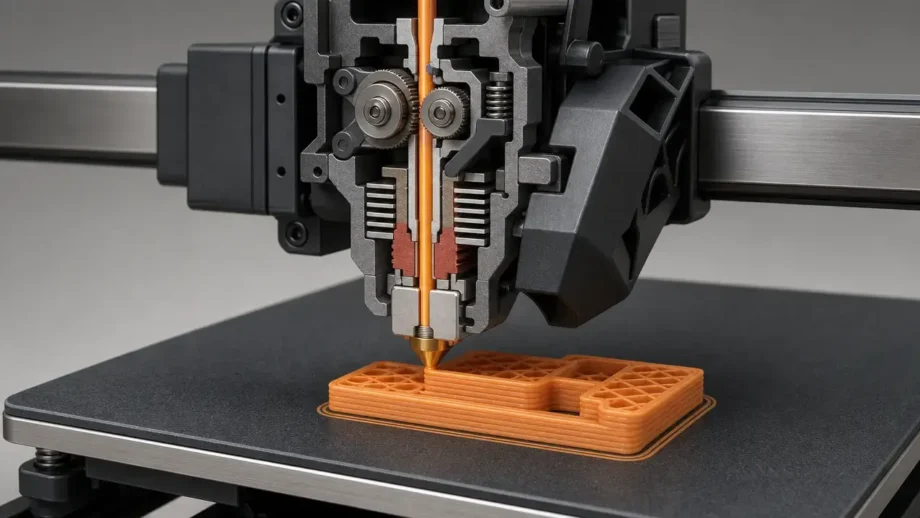
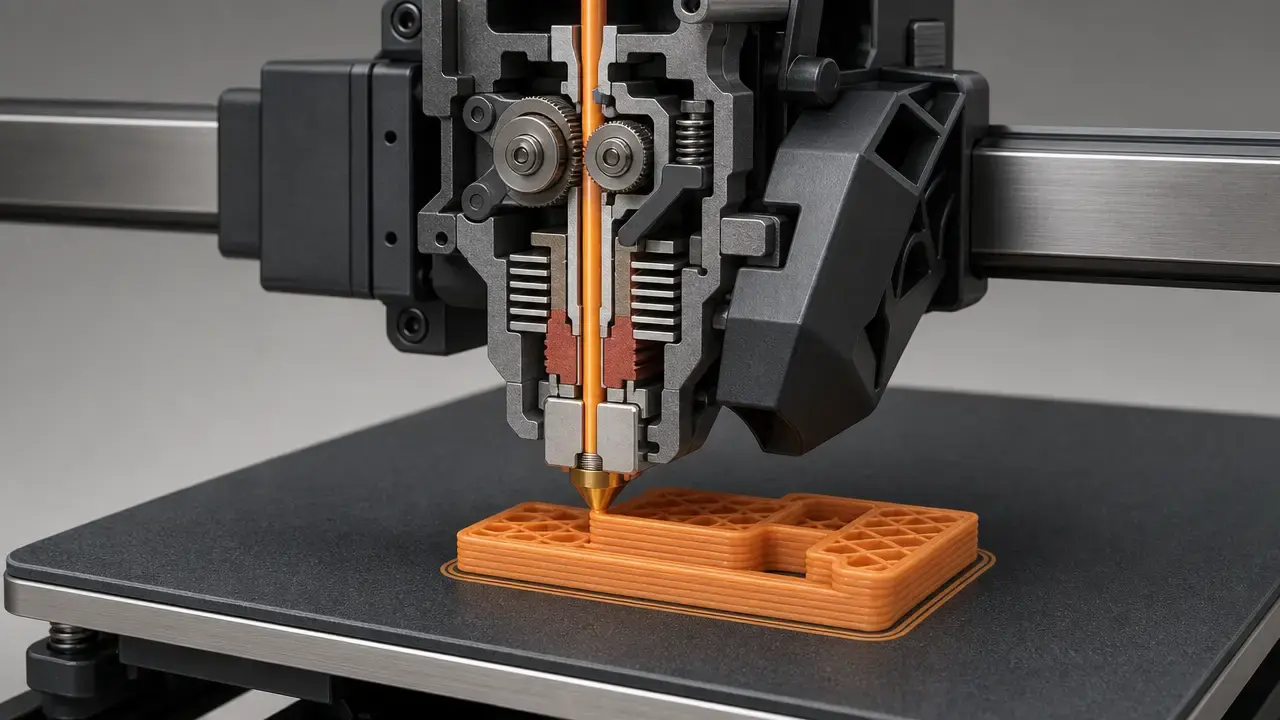
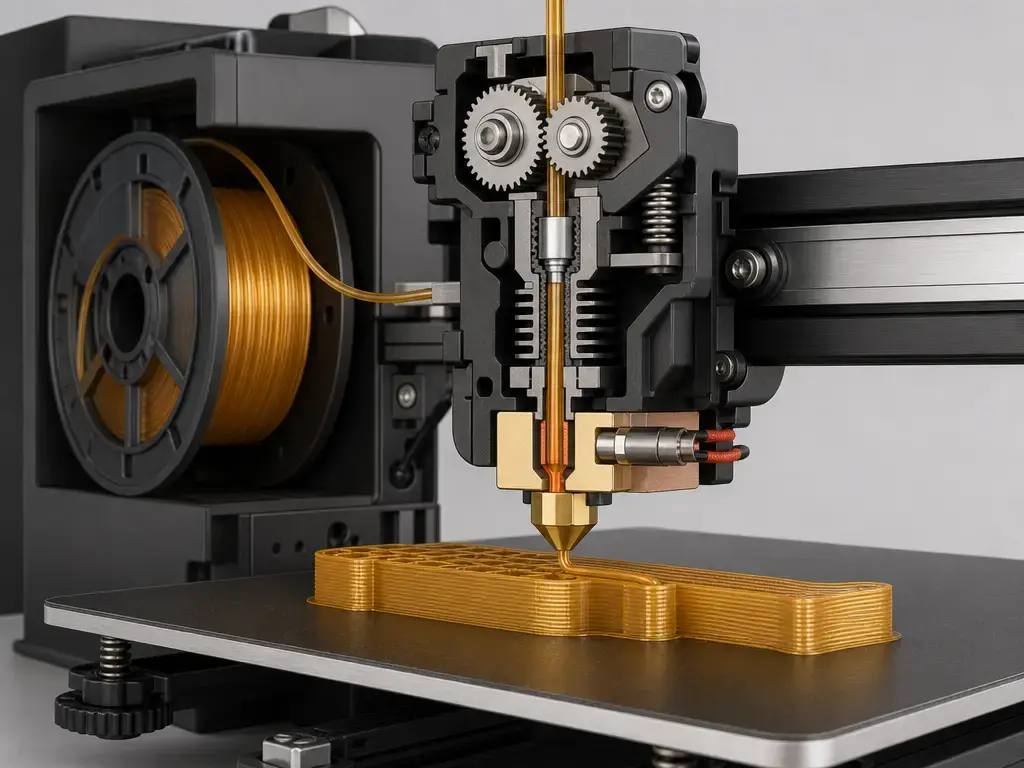
La technologie de modélisation par dépôt de filament fondu fonctionne en poussant un filament thermoplastique solide depuis une bobine, ou depuis une boîte sèche lorsque la maîtrise de l’humidité est importante, par un entraînement d’extrudeur vers un hotend chauffé. Le hotend fait fondre le filament, la buse dose le débit et le système de mouvement dépose le cordon fondu sur le plateau ou sur la couche précédente. Le NIST décrit le procédé comme la fusion du filament, l’extrusion du matériau à travers une buse et le dépôt du cordon sur le substrat, les cordons successifs étant superposés pour créer la structure tridimensionnelle finale. [5]
La physique la plus importante intervient après la sortie du cordon de la buse. La nouvelle trajectoire est plus chaude que le matériau qu’elle touche ; la chaleur se propage donc dans le cordon ou la couche précédente et permet la diffusion du polymère à travers l’interface. Le NIST décrit la fusion résultante comme dépendante du gradient de température, de la structure du polymère et de la géométrie du cordon, ce qui explique pourquoi des réglages de trancheur identiques peuvent se comporter différemment selon les matériaux et les hotends. [5] Lors du refroidissement des trajectoires, elles se contractent, ce qui peut laisser des contraintes résiduelles. Si les lignes voisines ne fusionnent pas suffisamment, de petits vides subsistent entre les cordons. Si l’historique thermique évolue trop vite, la liaison intercouche peut s’affaiblir. La pièce étant construite à partir de trajectoires alignées empilées en couches, le NIST décrit également les pièces issues d’extrusion de matériau comme fortement anisotropes, avec une anisotropie pouvant varier de manière non linéaire selon les paramètres de procédé. [5]
Ces mécanismes se manifestent aussi visuellement. Les lignes de couche reflètent l’empilement des cordons déposés. Les marques de supports indiquent où du matériau supplémentaire a touché la pièce. Le warping reflète une contraction inégale et des contraintes. De petits espaces ou des joints faibles signalent souvent une mauvaise fusion des cordons ou des problèmes d’extrusion liés à l’humidité. Même la qualité de surface est en partie une carte du placement des cordons, du refroidissement et de la géométrie, plutôt qu’une caractéristique unique de l’imprimante. [5]
Éléments essentiels d’une imprimante FDM
- Bobine ou boîte sèche : stocke la matière première et, pour les filaments hygroscopiques, aide à maîtriser l’exposition à l’humidité. [14]
- Entraînement de l’extrudeur : saisit et pousse le filament à un débit contrôlé vers le hotend. [5]
- Hotend et buse : font fondre le polymère et dosent la taille du cordon lors du dépôt. [5]
- Plateau chauffant : améliore l’adhérence de la première couche et réduit le choc thermique. [13]
- Système de mouvement : positionne la buse ou le plateau pour construire la trajectoire outil par couches. [5]
- Refroidissement de la pièce : modifie le comportement des surplombs, des ponts et l’historique thermique entre les couches. [5]
- Trancheur et G-code : convertissent la géométrie et les réglages de procédé en instructions machine. [23]
Procédé de modélisation par dépôt de filament fondu : du modèle CAO à la pièce imprimée
Le procédé de modélisation par dépôt de filament fondu commence bien avant que le plastique ne sorte de la buse. Dans un flux de travail indépendant du logiciel, vous modélisez ou importez la géométrie, l’orientez sur le plan de fabrication, attribuez les réglages d’impression, générez la trajectoire additive, prévisualisez le résultat et post-traitez la trajectoire en fichier d’impression G-code destiné à la machine. [23] La description du flux FFF d’Autodesk est utile ici non parce qu’elle est propre à une marque, mais parce qu’elle saisit la séquence générique suivie par la plupart des trancheurs : orientation, réglages d’impression, tranchage, simulation ou aperçu, puis sortie prête pour la machine. [23]
Flux de travail FDM typique
- Créez ou importez le modèle CAO et vérifiez qu’il est manifold et imprimable. [23]
- Choisissez une famille de matériaux et une configuration matérielle correspondant au cas d’usage de la pièce. [23]
- Orientez la pièce selon la stratégie de supports, les surfaces visibles et la direction de charge attendue. [23]
- Appliquez un profil d’impression validé, puis n’ajustez les réglages de tranchage essentiels que lorsque cela est nécessaire. [23]
- Générez des supports, des bordures ou des radeaux lorsque la géométrie ou le risque de warping l’exige. [23]
- Tranchez et prévisualisez la trajectoire outil, la séquence de couches, les parois, le remplissage et les interfaces de support, puis exportez le G-code. [23]
- Imprimez, inspectez, post-traitez et mesurez la pièce au regard de l’intention de conception. [23]
L’orientation, la génération de supports et le choix du profil déterminent de nombreux résultats avant le début de l’impression. Un trou vertical peut s’imprimer très différemment d’un trou horizontal. Une face esthétique placée sur un support demandera généralement davantage de nettoyage que cette même face inclinée ou réorientée. Une pièce dont l’empreinte de première couche est réduite peut nécessiter une bordure ou une reconception, même si sa géométrie supérieure paraît simple. Les bonnes pratiques FDM sont donc concentrées en amont : utilisez l’aperçu pour examiner les parois, sections fines, portées non soutenues, zones de contact et l’intention de trajectoire avant d’engager du temps et de la matière dans la fabrication. [23]
Architectures d’imprimantes et influence sur les résultats d’impression
L’architecture de l’imprimante importe parce qu’elle modifie l’exécution physique d’un même matériau et d’une même trajectoire outil. Les systèmes cartésiens, CoreXY et delta peuvent tous produire de bonnes pièces, mais ils n’excitent pas les vibrations de la même manière et n’emportent pas la même masse mobile. La conséquence pratique est simple : un système de mouvement qui oscille ou dépasse sa position aux accélérations et trajectoires choisies laissera des images fantômes ou des ondulations sur les surfaces, même si les réglages d’extrusion sont corrects. Les trajets d’extrusion directe et Bowden comptent pour une autre raison : le chemin du filament modifie la rapidité avec laquelle la machine peut démarrer et arrêter le débit ; les matériaux souples tels que le TPU bénéficient donc généralement d’un contrôle plus étroit du filament et d’une dynamique de pression plus douce que ne le permet un long chemin plus élastique.
Les caissons et chambres chauffées modifient la stabilité thermique, pas seulement l’apparence. Un environnement plus chaud et plus stable aide généralement les matériaux sujets au warping, comme l’ABS, l’ASA, le nylon et le PC, en ralentissant le refroidissement inégal de la pièce. Cela diffère du contrôle qualité de l’air : un caisson peut réduire les courants d’air et améliorer la régularité thermique, mais il ne constitue pas automatiquement une extraction des fumées. Les machines multi-matériaux, les configurations à supports solubles et les changeurs d’outils étendent les géométries réalisables, mais ajoutent aussi des purges, la gestion des outils inactifs et davantage de possibilités pour que le flux de supports domine la durée totale du travail plutôt que l’impression seule. [20] [21] [24]
Réglages d’imprimante FDM importants (et leurs interactions)
Il n’existe pas de meilleurs réglages d’imprimante FDM universels, car le résultat dépend du matériau, de la buse, du débit du hotend, de la géométrie, de l’environnement et de l’objectif de la pièce. Une même machine peut nécessiter une configuration pour un support de boîtier rapide, une autre pour un modèle de démonstration PLA propre et une troisième pour une pièce fonctionnelle en nylon. L’approche utile est de considérer les réglages comme des commandes couplées agissant sur la géométrie du cordon et l’historique thermique, et non comme des options de menu isolées. [5] [11] [25]
Réglages en un coup d’œil
| Groupe de réglages | Ce qu’il modifie principalement | Limite ou exemple utile | Problèmes lorsque la limite est trop dépassée |
|---|---|---|---|
| Hauteur de couche | Pas vertical, durée d’impression, effet d’escalier et surface de contact intercouche. | Exemple fabricant : Prusa recommande de maintenir la hauteur de couche sous 80% du diamètre de buse ; avec une buse de 0.4 mm, cela correspond à environ 0.32 mm maximum. [11] | Mauvaise liaison des couches, topographie rugueuse ou extrusion instable si le cordon est trop haut pour la taille de buse. [11] |
| Diamètre de buse et largeur de ligne | Taille pratique du cordon, détail externe minimal et débit. | Exemple fabricant : Prusa propose des préréglages courants de buses 0.25 / 0.4 / 0.6 mm, et les buses trempées sont recommandées pour les filaments abrasifs. [26] | Les détails fins disparaissent, les coins s’adoucissent ou la durée d’impression explose si le matériel et la stratégie de lignes ne correspondent pas au travail. [26] |
| Capacité de couche propre à la buse | Plage réaliste de hauteur de couche pour une buse donnée sur une machine réelle. | Exemple fabricant : un manuel UltiMaker indique pour une buse de 0.4 mm une résolution de couche de 20–200 µm. [31] | Traiter une valeur minimale de couche comme une garantie universelle de qualité. [31] |
| Température, vitesse et débit | Qualité de fusion, régularité du débit, liaison et durée d’impression. | Exemple fabricant : Prusa définit la vitesse volumique maximale comme le débit maximal de plastique, en mm³/s, que le hotend peut faire fondre de manière fiable. [25] | Sous-extrusion, joints faibles, variations de brillance ou pertes de pas lorsque la vitesse commandée dépasse la capacité de fusion. [25] |
| Refroidissement, parois, remplissage et supports | Comportement des surplombs, rigidité de l’enveloppe, masse interne et charge de nettoyage. | Un refroidissement plus important aide généralement les ponts et les surplombs, tandis que des enveloppes plus résistantes proviennent généralement de la stratégie de parois avant les changements de pourcentage de remplissage. [5] [10] [12] | Fragilité entre couches, ponts affaissés, bords faibles ou marques de post-traitement importantes. [5] |
La hauteur de couche, le diamètre de buse et la largeur de ligne sont étroitement liés. Les buses plus petites peuvent placer des cordons plus fins, mais cela ne rend pas automatiquement chaque pièce plus exacte ; cela modifie surtout l’échelle pratique du cordon et le nombre de trajectoires nécessaires pour construire une géométrie. Les buses plus grandes peuvent augmenter le débit et réaliser rapidement des parois plus épaisses, mais elles modifient aussi la taille pratique minimale des détails et le comportement des angles. La règle empirique du fabricant consistant à maintenir la hauteur de couche sous 80% du diamètre de la buse est utile car elle relie une entrée du trancheur à une limite matérielle plutôt qu’à une vague idée de qualité. [11] L’exemple distinct d’UltiMaker de 20–200 µm pour une buse de 0.4 mm montre pourquoi la « hauteur de couche minimale » et une « bonne plage de hauteurs de couche » sont des questions différentes. [31]
Les chiffres de vitesse seuls sont incomplets. Si vous doublez la vitesse d’impression sans tenir compte de la largeur de ligne et de la hauteur de couche, vous ne demandez pas seulement à la machine de se déplacer plus vite ; vous demandez au hotend de fondre et pousser davantage de plastique par seconde. C’est pourquoi les limites de débit volumique sont importantes. Exemple fabricant : Prusa décrit la vitesse volumique maximale comme le débit maximal de plastique, en mm³/s, que le hotend peut faire fondre de manière fiable, ce qui en fait une limite de vitesse pratique même si le système de mouvement pouvait théoriquement aller plus vite. [25] La température et le refroidissement appartiennent à la même boucle. Une température de buse plus élevée peut soutenir un débit supérieur ou une meilleure fusion, mais trop de chaleur peut ramollir les détails, aggraver le filage ou dégrader certains polymères. Un refroidissement plus important de la pièce peut améliorer les ponts et les surplombs, mais comme la liaison FDM dépend de l’historique thermique à l’interface du cordon, un refroidissement intensif peut aussi réduire la fusion intercouche dans certains cas. [5]
Les parois, le remplissage, les supports, les aides d’adhérence, la rétraction et le débit sont également couplés. Si vous avez besoin d’une meilleure durabilité des trous de vis ou de bords plus rigides, des parois supplémentaires apportent souvent davantage qu’une simple hausse de densité de remplissage. Si la pièce ne présente un défaut qu’à la première couche, une bordure ou une meilleure préparation du plateau peut compter davantage que modifier tout le profil. La rétraction peut réduire le filage, mais une rétraction très agressive n’est pas gratuite : elle peut augmenter le broyage, la tendance au bouchage ou l’irrégularité, particulièrement avec des filaments souples ou affectés par l’humidité. Les supports ne sont pas un simple réglage oui/non ; la densité des supports, les couches d’interface et le placement des contacts arbitrent entre effort de nettoyage et liberté géométrique. [10] [12] [14]
Matrice d’interaction des réglages
- Une impression plus rapide exige généralement soit une capacité de fusion supérieure, plus de température, une demande de débit moindre, soit une combinaison des trois ; sinon le hotend atteint sa limite volumique et la sous-extrusion apparaît. [25]
- Une buse plus grande permet des lignes plus épaisses et souvent un débit plus élevé, mais elle modifie aussi la capacité de détail fin et la définition des bords. [26] [31]
- Un refroidissement accru peut améliorer les ponts et les surplombs, mais un refroidissement excessif peut réduire la fusion couche à couche parce que la liaison dépend des gradients thermiques et de la diffusion à l’interface. [5]
- Un nombre réduit de parois ne peut pas toujours être « remplacé » par davantage de remplissage lorsque la rigidité des bords, les filetages, les plots de vis ou les faces d’étanchéité sont importants. [10] [12]
- Une rétraction acceptable pour le PLA peut mal se comporter avec le TPU, le nylon humide ou les longs trajets de filament car le contrôle de la pression d’extrusion varie avec le matériau et la compliance du trajet. [14] [29]
Comparaison des matériaux FDM (familles, pas chiffres uniques)
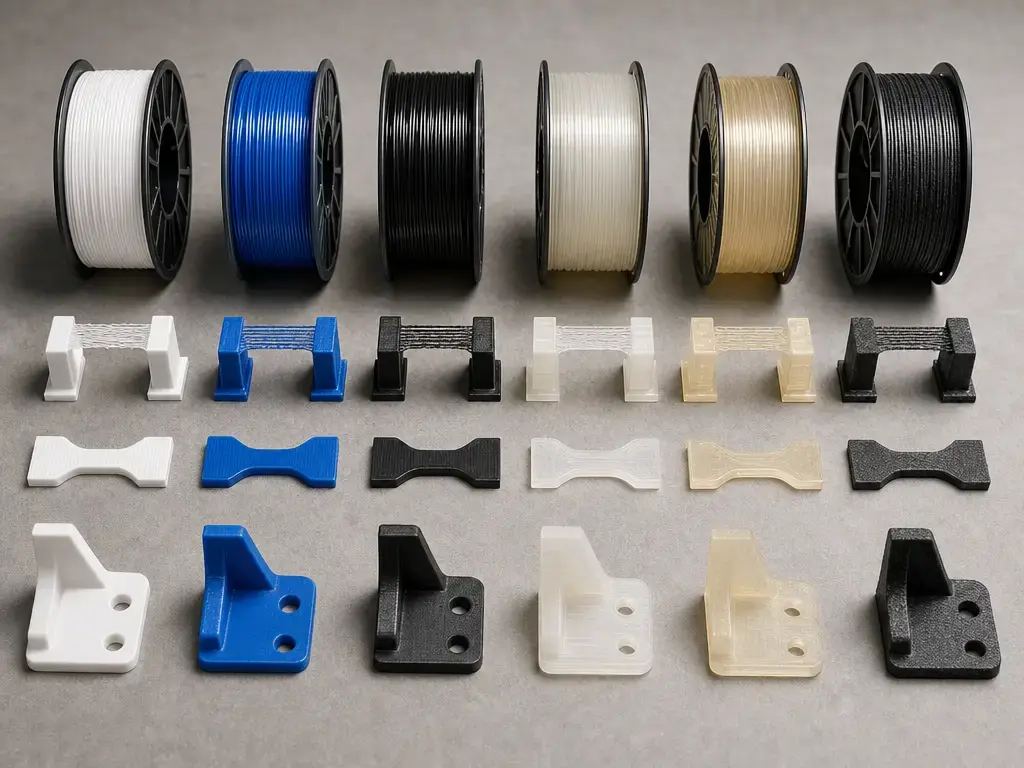
Une comparaison utile des matériaux FDM commence par la vision des normes selon laquelle les plastiques d’extrusion de matériau comprennent des matériaux non chargés, chargés et renforcés et peuvent aussi contenir des additifs tels que des retardateurs de flamme ou stabilisants. [2] C’est pourquoi il est trompeur de parler du « PLA » ou du « nylon » comme si chacun était une substance fixe unique. En pratique, ce qui compte est la famille du matériau, la formulation, le colorant, le renfort, l’état d’humidité et la capacité de l’imprimante à traiter cette combinaison. Les chiffres ci-dessous sont donc des exemples de fabricants ou un cadre normatif, et non des vérités universelles pour chaque bobine portant le même nom de famille. [2]
Tableau comparatif des matériaux
| Famille | Adaptée à | Exemple fabricant ou référence normative | Principales contraintes |
|---|---|---|---|
| PLA | Impression facile, modèles de concept, usage en classe, prototypes visuels. | Exemple fabricant : Prusament PLA indique une buse à 210 ± 10 °C, un plateau à 40–60 °C, un ventilateur à 100% et une résistance thermique de 55 °C sur sa page et ses informations matériau de type TDS. [27] | Faible résistance thermique selon les standards d’ingénierie ; peut se déformer dans des environnements chauds ; le comportement varie selon la qualité. [27] |
| PETG | Pièces polyvalentes plus robustes, boîtiers, prototypes fonctionnels, exposition chimique modérée. | Exemple fabricant : Prusa indique une buse à 215–270 °C et un plateau à 70–90 °C pour le PETG. [13] | Peut filer, peut fortement se souder à certaines surfaces et bénéficie d’un refroidissement contrôlé plutôt que d’un ventilateur maximal. [13] |
| ABS | Pièces fonctionnelles plus robustes et pièces post-traitées. | Exemple fabricant : Prusa indique une buse à 230–255 °C et un plateau à 95–110 °C pour l’ABS. [13] | Sujet au warping, bénéficie généralement d’un caisson et la qualité de surface baisse rapidement en conditions thermiques avec courants d’air. [13] |
| ASA | Pièces adaptées à l’extérieur et usages de type ABS où la résistance aux UV et aux intempéries compte. | Exemple fabricant : Prusa indique une buse à 220–275 °C et un plateau à 90–110 °C pour l’ASA. [13] | Toujours sensible à la gestion thermique ; ne supposez pas qu’une qualité d’ASA se comporte comme une autre provenant d’un autre fournisseur. [13] |
| TPU | Poignées flexibles, pneus, pare-chocs, protection de câbles, pièces déformables. | Exemple fabricant : Prusament TPU 95A indique Shore 95A, une buse à 230 ± 10 °C, un plateau à 65 ± 10 °C et une HDT de 78.6 °C à 1.80 MPa. [29] | Les filaments souples sont sensibles au trajet, plus lents à imprimer et peuvent néanmoins absorber assez d’humidité pour affecter la qualité. [14] [29] |
| PA / nylon | Pièces résistantes à l’usure, clips, pièces à faible frottement, prototypes mécaniquement exigeants. | Exemple fabricant : Prusa indique une buse à 240–285 °C et un plateau à 70–115 °C pour le PA ; le TDS Nylon d’UltiMaker indique que les propriétés des pièces imprimées varient avec l’orientation et que la résistance intercouche dans la direction Z est typiquement la plus faible en FFF. [13] [19] | Hygroscopique, nécessite souvent séchage et stockage à sec ; le nylon humide peut former des bulles, filer et perdre en qualité d’impression. [14] [19] |
| PC | Pièces d’ingénierie à température plus élevée, supports, composants proches de machines. | Exemple fabricant : Prusament PC Blend indique une buse à 275 ± 10 °C, un plateau à 110 ± 10 °C, un ventilateur à 20% et une résistance thermique jusqu’à 113 °C. [28] | Exige davantage de chaleur et de contrôle d’adhérence que les matériaux pour débutants ; un caisson ou une jupe peut aider à la stabilité. [28] |
| Supports solubles | Canaux internes, géométries emprisonnées, interfaces de support plus propres dans les flux à double matériau. | Exemple fabricant : le PVA se dissout dans l’eau et attire l’humidité ; le HIPS exige du D-limonene ; les supports solubles FDM industriels de Stratasys se dissolvent dans une solution très douce de NaOH et dépendent d’associations modèle-support. [20] [21] [30] | La chimie de dissolution, la compatibilité, le stockage et la durée de post-traitement diffèrent selon le système de support ; « soluble » ne signifie pas interchangeable. [20] [21] [30] |
| Composites chargés | Sensation plus rigide, warping réduit dans certains cas, stabilité dimensionnelle ou effets esthétiques de surface. | Selon les normes : les matières premières chargées et renforcées relèvent de l’extrusion de matériau. [2] Exemple fabricant : les filaments chargés de carbone, de verre et de Kevlar sont très abrasifs, et Prusa indique que certains filaments chargés de CF sont surtout esthétiques plutôt que des améliorations structurelles. [15] [26] | Usure abrasive des buses ; buses trempées recommandées ; chargé n’est pas synonyme de renforcement par fibres continues. Les valeurs pour fibres continues ne sont pas couvertes ici, et aucune valeur fiable n’a été trouvée pour un multiplicateur universel de résistance. [15] [26] |
Le PLA, le PETG, l’ABS et l’ASA sont souvent traités comme une simple échelle allant des matériaux débutants aux matériaux d’ingénierie, mais l’adéquation à l’application importe plus que le classement. Le PLA est facile à traiter et convient bien au travail de conception, mais son exemple fabricant de résistance thermique de 55 °C montre pourquoi il est un mauvais choix par défaut pour les intérieurs de voitures chauds ou les pièces proches d’électroniques chaudes. [27] Le PETG occupe souvent une position intermédiaire, avec une meilleure ténacité et résistance chimique que le PLA, tandis que l’ABS et l’ASA vont davantage vers le travail fonctionnel à haute température au prix d’une gestion thermique plus stricte. [13] Il est particulièrement utile de distinguer l’ASA de l’ABS lorsque l’exposition extérieure importe, mais aucune de ces familles ne doit être réduite à un seul chiffre de température, car la marque, le pigment et le paquet de modificateurs modifient tous le comportement. [13]
Le TPU, le nylon et le PC élargissent l’éventail des cas d’usage, mais révèlent aussi rapidement les faiblesses de configuration. Les impressions en TPU sont sensibles au trajet d’extrusion et au contrôle de la pression. Le nylon apporte ténacité et comportement utile à l’usure, mais est l’un des exemples les plus nets de l’importance de la gestion de l’humidité : Prusa indique que le polyamide est fortement affecté par l’humidité, et le TDS Nylon d’UltiMaker rappelle explicitement que les propriétés de la pièce imprimée varient selon l’orientation et que la résistance intercouche dans la direction Z est typiquement la plus faible en FFF. [14] [19] Le PC élève encore la capacité en température, mais l’exemple fabricant d’une buse à 275 ± 10 °C et d’un plateau à 110 ± 10 °C doit être compris comme un rappel que l’imprimante doit être adaptée au travail, et non comme une instruction générique pour chaque bobine de PC. [28]
Les matériaux de support et composites chargés ajoutent des contraintes de flux de travail que les débutants sous-estiment souvent. Le PVA hydrosoluble est attractif car il peut libérer une géométrie emprisonnée et améliorer la finition des dessous, mais il est sensible à l’humidité et exige toujours un flux de travail planifié. [20] Le HIPS n’est pas seulement une autre version du PVA, car la voie de dissolution diffère : le guide des matériaux UltiMaker indique que le PVA se dissout dans l’eau alors que le HIPS exige du D-limonene. [30] Les supports solubles industriels diffèrent encore ; Stratasys décrit des supports solubles FDM qui se dissolvent dans une solution très douce de NaOH et sont associés à des familles spécifiques de matériaux de modèle plutôt que traités comme universels. [21] Les composites chargés nécessitent également un vocabulaire précis : un PLA ou nylon chargé de fibres courtes peut améliorer la rigidité ou l’apparence, mais ce n’est pas la même chose qu’un système composite à fibres continues. [2] [15]
Contraintes de conception contre correctifs du trancheur (ce que la géométrie rend difficile)
De nombreux problèmes d’impression qui ressemblent à de mauvais réglages sont en réalité des problèmes de géométrie. Les surplombs, ponts, parois fines, trous, jeux et empreintes sujettes au warping demandent tous au procédé de faire quelque chose de précis avec un cordon de polymère fondu et un programme de refroidissement. Exemple fabricant : un guide Stratasys Direct recommande une épaisseur de paroi minimale généralement proche de 4× l’épaisseur de tranche, ce qui rappelle utilement, du point de vue d’un prestataire, que la conception des parois et la stratégie de couches sont liées plutôt qu’indépendantes. [10] Xometry traite également les parois, les trous et les jeux comme des questions de conception pour le procédé, et non comme de simples interrupteurs du trancheur. [12]
Limite géométrique contre levier de réglage
| Risque géométrique | Symptôme | Meilleure correction géométrique | Atténuations par réglages seuls |
|---|---|---|---|
| Surplombs et ponts | Dessous affaissés, bords qui se relèvent, sous-faces irrégulières. | Réorientez, divisez la pièce, ajoutez des angles autoportants ou reconcevez les portées non soutenues. [10] [12] | Davantage de refroidissement, une hauteur de couche réduite, des ponts plus lents et des supports peuvent aider, mais n’effacent pas un mauvais choix de géométrie. [5] [12] |
| Trous | Trous sous-dimensionnés ou légèrement non circulaires. | Modélisez pour le perçage ou l’alésage lorsque les trous sont critiques, et orientez les trous de manière stratégique. [10] [12] | Des couches plus fines et des périmètres réglés peuvent améliorer la forme, mais le réglage seul rend rarement chaque trou exact. [12] |
| Parois fines | Parois manquantes, peaux fragiles ou omissions du trancheur. | Faites des parois des multiples intentionnels de la largeur de ligne attendue ; pour un contexte propre au prestataire, Stratasys Direct relie les minima de parois à l’épaisseur de tranche. [10] | Des buses plus petites ou des stratégies à une seule paroi peuvent aider, mais si la paroi est inférieure à la logique pratique du cordon, une reconception est préférable. [10] [12] |
| Jeux et pièces mobiles | Articulations soudées ou pièces se libérant difficilement. | Concevez un jeu explicite et orientez les surfaces de contact pour réduire le risque de soudure. [12] | La compensation du pied d’éléphant et le réglage des supports aident à la marge, mais ne remplacent pas la conception des jeux. [12] |
| Formes sujettes au warping | Relèvement des coins, joints fendus, contrainte interne. | Arrondissez les coins, réduisez les grandes surfaces planes, ajoutez des nervures ou divisez la pièce en modules moins contraints. [10] [12] | Caisson, bordure, préparation d’adhérence et modifications du refroidissement aident, mais la géométrie peut tout de même dominer le résultat. [10] [24] |
Les exemples industriels et de prestataires ne sont utiles ici que lorsqu’ils sont étiquetés comme exemples. Exemple fabricant : un guide Stratasys Direct indique un volume de fabrication jusqu’à 36 × 24 × 36 in (914 × 610 × 914 mm) et des épaisseurs de couche de 0.005–0.020 in (0.127–0.508 mm), ce qui montre que le FDM industriel peut couvrir des volumes bien plus grands et des modes de production de grossiers à fins qu’une configuration de bureau typique, mais ces chiffres ne constituent pas des limites universelles du procédé. [10] La leçon principale n’est pas de mémoriser une règle unique de paroi ou de trou. Elle consiste à séparer ce qui peut être réglé de ce qui devrait être reconçu. [10] [12]
Impression FDM contre SLA : choisir le bon outil
La comparaison pertinente n’est pas « filament bon, résine mauvaise » ou l’inverse. C’est l’impression FDM contre SLA comme choix d’adéquation aux exigences dans un paysage de FA plus vaste. Le FDM, ou plus formellement l’extrusion de matériau à base de filament, est généralement la voie la plus simple pour des pièces fonctionnelles durables à rotation rapide, des prototypes plus grands, des gabarits d’atelier et une manipulation moins salissante de matériaux sous forme solide. [5] [22] La photopolymérisation en cuve, qui inclut les variantes SLA, DLP et MSLA/LCD, possède généralement l’avantage lorsque la pièce exige des détails visuels plus fins, des surfaces plus lisses directement à la sortie de machine ou une géométrie délicate qui révélerait trop fortement la structure des cordons en FDM. [18] [22] La formulation essentielle est que les pièces photopolymérisées en cuve n’ont souvent pas les mêmes interfaces cordon à cordon que les pièces FDM, mais l’orientation et la post-polymérisation affectent toujours les propriétés ; l’isotropie doit donc être considérée comme dépendante de l’application et du matériau, plutôt que comme un absolu. [18] [22] Un soutien d’étude indépendante à cette vision nuancée provient d’Ait Mou et Koc, qui ont comparé FDM, SLA et jet de matière et ont constaté des surfaces SLA plus lisses tout en signalant la distorsion de détails fins inférieurs à 1 mm dans leur configuration étudiée. [18]
FDM contre photopolymérisation en cuve en un coup d’œil
| Critère | FDM / extrusion de matériau à filament | Photopolymérisation en cuve | Conclusion pratique |
|---|---|---|---|
| État du matériau | Filament thermoplastique solide. [5] | Résine photopolymère liquide durcie par la lumière. [22] | La manipulation, le stockage et le nettoyage sont fondamentalement différents. [22] |
| Finition visible typique | Exemple fabricant : le FDM montre couramment une texture de couche plus visible. [22] | L’étude indépendante et les conseils du fabricant indiquent tous deux que des surfaces plus lisses sont la tendance courante. [18] [22] | Si la finition est la première priorité, la résine part souvent avec une avance. [18] [22] |
| Plage marketing de hauteurs de couche | Exemple fabricant : UltiMaker indique des hauteurs de couche FDM typiques d’environ 50–400 µm. [22] | Exemple fabricant : la même comparaison indique des hauteurs de couche SLA typiques d’environ 25–100 µm. [22] | Utile uniquement comme indication générale, et non comme garantie de qualité de pièce. [22] |
| Sensibilité à l’orientation / comportement des interfaces | Construit à partir de trajectoires déposées avec interfaces de cordons et fortes préoccupations d’anisotropie de procédé. [5] | Ne présente souvent pas la même structure d’interface de cordons, mais l’orientation et la post-polymérisation comptent toujours. [18] [22] | Ne réduisez aucun procédé à une seule étiquette isotrope ou anisotrope sans contexte. [18] |
| Supports et post-traitement | Retrait manuel des supports, ou flux de supports solubles si le matériel le permet. [20] [21] | Le lavage et généralement une post-polymérisation font partie du flux normal. [22] | La durée du flux de travail peut l’emporter sur la durée d’impression dans les deux cas. [20] [21] [22] |
La différence de flux de travail importe souvent davantage que les comparaisons de fiches techniques. Le FDM mono-matériau standard se termine généralement par le retrait des supports et éventuellement l’ébavurage ou le ponçage. La résine ajoute généralement le lavage et une étape de post-polymérisation. Le FDM double matériau peut aussi devenir dépendant de la chimie : le PVA se dissout dans l’eau, le HIPS exige du D-limonene et les systèmes industriels de supports solubles peuvent reposer sur des bains alcalins doux et des associations spécifiques de matériaux. [20] [21] [30] La meilleure question n’est pas quel procédé est meilleur, mais quel procédé crée la géométrie, la finition, le comportement mécanique et le flux d’atelier requis avec le moins de compromis. [18] [22]
Indicateurs de performance : exactitude, précision, résolution, tolérance, finition de surface
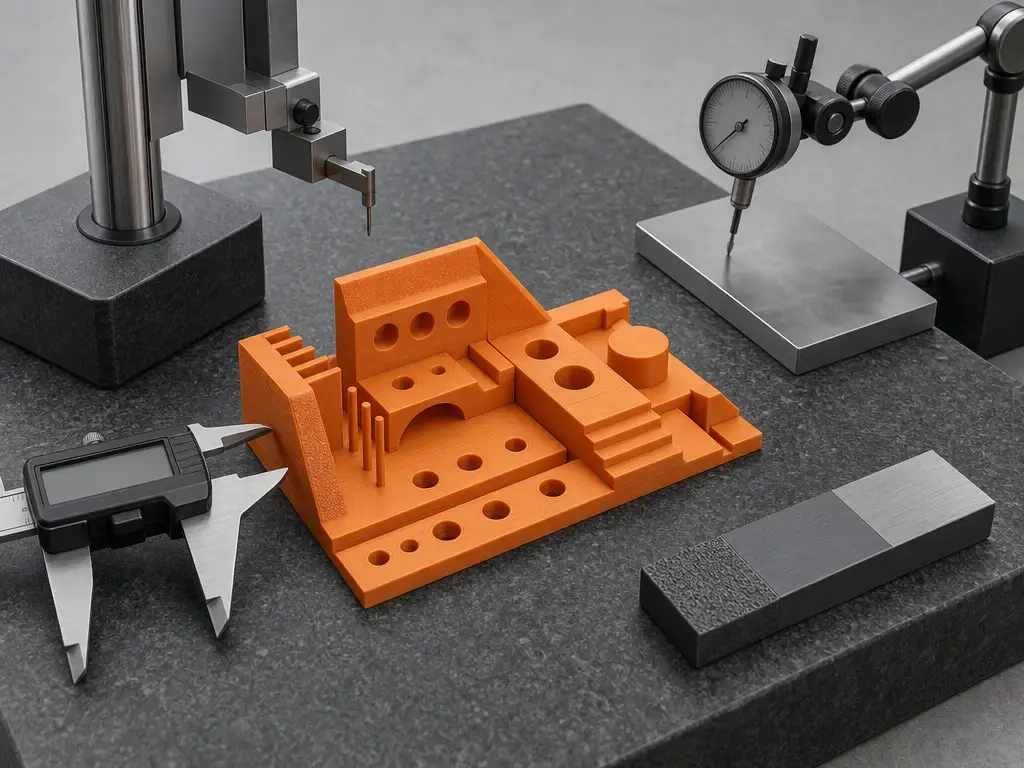
La manière la plus rapide de mal comprendre l’impression 3D est de faire confiance à un unique chiffre marketing de « résolution » comme s’il résumait toute la machine. Ce n’est pas le cas. La résolution peut désigner la hauteur de couche, le pas de pixel d’un écran, la taille du spot laser, la largeur de ligne pratique ou la capacité de détail minimale selon le procédé. Selon les normes : ISO/ASTM 52902:2023 concerne l’évaluation de la capacité géométrique par des artéfacts de référence et des mesures, au service de l’évaluation des capacités et de l’étalonnage, et elle ne prescrit explicitement pas une procédure ou des réglages machine précis pour fabriquer la pièce d’essai. [3] C’est le bon cadre pour les ingénieurs : la capacité se mesure sur les pièces, elle ne se déduit pas d’un chiffre de brochure. [3] L’article indépendant sur les capacités FDM contre SLA renforce ce point en séparant la capacité dimensionnelle du procédé et la rugosité de surface plutôt qu’en les traitant comme le même résultat. [18]
Indicateurs et leur signification réelle
| Terme | Définition | Mesure ou observation | Erreur courante |
|---|---|---|---|
| Exactitude | Proximité entre l’élément imprimé et sa cible CAO nominale. [3] | Mesurez les éléments de l’artéfact et comparez-les aux dimensions nominales. [3] | La confondre avec la répétabilité ou le lissage. [3] |
| Précision / répétabilité | Régularité avec laquelle l’imprimante reproduit le même résultat. [3] | Répétez les fabrications ou mesures et comparez la dispersion. [3] | Supposer qu’une seule bonne pièce prouve la répétabilité. [3] |
| Tolérance | Plage dimensionnelle admissible exigée par l’application. | Définie par l’intention de conception, puis vérifiée par inspection. [3] | Traiter une promesse publicitaire d’imprimante comme une tolérance garantie de pièce. |
| Résolution | Descripteur partiel du plus petit pas ou détail adressable, selon le procédé. [3] [18] | Observation propre au procédé de parois fines, bords, pas, pixels ou placement de cordons. [3] | Utiliser un chiffre de résolution comme score global de qualité. [18] |
| Hauteur de couche | Le pas Z entre les couches déposées. | Réglage du trancheur et effet d’escalier visible sur les faces inclinées. [11] [31] | La traiter comme toute l’histoire du détail ou de l’exactitude. [18] |
| Diamètre de buse | Taille physique de sortie qui limite l’échelle pratique du cordon. | Spécification matérielle et planification de l’impression. [26] | Supposer qu’une buse plus petite rend automatiquement tous les détails exacts. |
| Largeur de ligne | Largeur réelle d’une trajectoire extrudée dans la trajectoire outil. | Prévisualisez ou mesurez les parois et surfaces supérieures imprimées. | Supposer qu’elle doit toujours être égale au diamètre de buse. |
| Finition de surface | Texture ou rugosité laissée sur la surface de la pièce. | Comparaison visuelle, toucher ou mesure formelle de rugosité. [18] | Traiter une finition lisse comme preuve d’exactitude dimensionnelle. [18] |
ISO/ASTM 52902 importe car elle déplace la discussion des slogans vers les preuves. Au lieu de demander si une imprimante possède une haute résolution, vous demandez quel artéfact a été imprimé, quels éléments ont été mesurés, quelle incertitude accompagnait la mesure et si le résultat était suffisamment répétable pour le travail. [3] Cette approche évite aussi une fausse certitude autour des heuristiques de loisir. Exemple fabricant : la règle de Prusa de maintenir la hauteur de couche sous 80% du diamètre de buse est une indication matérielle utile, mais ce n’est pas un indicateur d’exactitude universel. [11] Exemple fabricant : pour une buse UltiMaker de 0.4 mm, la plage de 20–200 µm est une fenêtre de capacité propre à la machine, et non une garantie que toute géométrie imprimée à 20 µm devienne meilleure dans chaque dimension. [31]
Une buse plus petite, des couches plus fines et une planification attentive de la largeur de ligne peuvent améliorer le détail extérieur et la fidélité des bords sur la bonne pièce. Ils ne réduisent toujours pas toute la question de qualité à un seul chiffre. La meilleure discipline consiste à inspecter les éléments pertinents tels que les trous, les parois fines, les pas, les plots, les faces d’assemblage et les fabrications répétées, puis à décider si la combinaison imprimante, profil et matériau satisfait réellement la capacité nécessaire. [3] [18]
Résistance et durabilité : pourquoi l’orientation, les parois et l’humidité comptent
Les propriétés du polymère brut ne sont pas les mêmes que celles d’une pièce imprimée. Une fiche technique de filament peut décrire le matériau massif, mais une pièce FDM imprimée est une structure faite de trajectoires et d’interfaces, dont la résistance dépend de la qualité de fusion de ces trajectoires, du nombre de vides restants, de la disposition de la géométrie des cordons et de la direction dans laquelle la charge traverse la pièce. La description du NIST est explicite : la résistance de la pièce provient à la fois du matériau déposé et de l’interface entre les cordons, la fusion dépendant du gradient de température, de la structure du polymère et de la géométrie du cordon. [5] C’est pourquoi le nombre de parois, la direction des contours et l’orientation de fabrication peuvent compter autant que le nom de famille indiqué sur la bobine. Davantage de remplissage ne sauve pas toujours une enveloppe faible, et un polymère massif résistant peut tout de même produire une pièce décevante si la liaison intercouche était mauvaise. [5] [10]
Pour le contexte des essais, les éprouvettes de traction de type ASTM D638 sont une référence courante dans la littérature, mais l’important n’est pas de mémoriser un chiffre de traction. Il faut retenir que les études indépendantes mesurent les pièces imprimées sous une géométrie d’éprouvette et des conditions de procédé contrôlées, car le procédé lui-même modifie le résultat. Tymrak et al. fournissent une étude mécanique en accès libre dans ce contexte ASTM D638 et rappellent utilement que les résultats dépendent de la méthode et des conditions d’impression, et pas seulement de l’étiquette du matériau. [16] L’étude indépendante sur l’ASA FFF rend l’implication de conception encore plus claire en concluant que l’orientation de fabrication, l’angle de remplissage et la fraction de vide influencent fortement la résistance à la traction et l’allongement. [17]
L’humidité ajoute une autre variable qui modifie directement la durabilité et la régularité. Prusa avertit que la plupart des matériaux FFF sont hygroscopiques et que le polyamide est particulièrement fortement affecté ; le même guide associe le filament humide à une mauvaise qualité de surface, au filage, à une faible adhérence des couches, aux amas, au bullage et même à la fumée durant l’extrusion. [14] Le TDS Nylon d’UltiMaker rappelle également que les propriétés de la pièce imprimée varient selon la direction de fabrication et que la résistance intercouche dans la direction Z est typiquement la plus faible en FFF. [19] En pratique, un filament sec améliore non seulement le rendu esthétique, mais aussi la fiabilité mécanique de la pièce finie. [14] [19]
Limites, modes de défaillance et sécurité (y compris les émissions)
Le FDM est polyvalent, mais il n’est pas indifférent à la géométrie et n’est pas exempt de défaillances. Les problèmes courants proviennent des mêmes caractéristiques de procédé qui le rendent accessible : un cordon peut s’affaisser s’il manque de support, se contracter s’il refroidit inégalement, absorber de l’humidité avant l’impression ou ne pas fusionner correctement si la fenêtre thermique est mauvaise. De nombreux défauts visibles sont diagnostiques plutôt qu’aléatoires. Une approche claire d’analyse des défaillances est plus utile que d’échanger aveuglément les profils. [5] [14]
Modes de défaillance FDM courants à expliquer
- Perte d’adhérence de la première couche.
- Warping et relèvement des coins.
- Filage et suintement.
- Sous-extrusion ou débit intermittent.
- Séparation des couches ou faible liaison Z.
- Affaissement des ponts et effondrement des surplombs.
- Marques des interfaces de support.
- Bullage, amas, surfaces rugueuses et faible adhérence des couches dus à l’humidité. [14]
La sécurité est concrète. Les hotends, buses, plateaux et axes mobiles peuvent brûler ou pincer. Les filaments chargés sont abrasifs dans la machine, et le ponçage ou la découpe de pièces chargées en composites peut créer des poussières particulaires désagréables durant le post-traitement ; traitez donc le nettoyage comme une véritable étape d’atelier, et non comme une réflexion après coup. [15] Les émissions demandent également une formulation prudente. L’étude d’émissions d’imprimantes de bureau citée ici a constaté des résultats intérieurs très différents entre un grand bureau bien ventilé et une petite pièce non ventilée, avec des effets détectables d’aérosols ultrafins et de COV dans le cas le moins ventilé. [24] La conclusion prudente est simple : ventilez la pièce, soyez attentif aux odeurs et émissions propres aux matériaux, et ne supposez pas qu’un caisson équivaut à une extraction. Un caisson peut améliorer la stabilité thermique et aider à contrôler le warping, mais ce n’est pas la même chose que capter et éliminer les contaminants en suspension dans l’air. [24]
Applications de l’impression FDM (et quand ne pas l’utiliser)
Le FDM convient très bien aux prototypes fonctionnels, gabarits et montages, boîtiers électroniques, modèles pédagogiques, pièces de cosplay, adaptateurs d’atelier, aides d’outillage à faible volume et à de nombreuses tâches de conception itérative où la vitesse, la faible complexité de manipulation du matériau et le large choix de thermoplastiques comptent davantage qu’une finition miroir. Il est particulièrement utile lorsque vous souhaitez tester rapidement la forme et l’assemblage, ajuster une conception à travers plusieurs versions ou imprimer des pièces plus grandes sans le flux de manipulation des résines liquides.
Il convient moins lorsque la pièce exige des détails visuels extrêmement fins avec un minimum de stratification visible, lorsque de très petits détails non soutenus dominent la géométrie ou lorsque l’application demande des performances validées au-delà de ce qu’un procédé d’atelier informel peut démontrer. Les pièces au contact alimentaire, les composants critiques pour la sécurité, les usages médicaux et les autres applications finales critiques exigent une validation ; le nom d’un matériau sur une bobine ne rend pas, à lui seul, la pièce finie certifiée, conforme ou sûre pour cet usage.
Axes de recherche actuels (sans affirmations de tendances de marché)
La recherche actuelle en extrusion de matériau reste centrée sur la mesure et la maîtrise, plutôt que sur de simples promesses de fonctionnalités destinées aux consommateurs. La page de recherche sur l’extrusion de matériau du NIST met en avant les travaux sur la fabrication additive de polymères et la rhéologie, y compris la mesure des champs de température et de contrainte ainsi que des réponses en temps réel des matériaux polymères. [6] Cette importance est logique car la formation du cordon, le refroidissement et la liaison sont fondamentalement des problèmes thermorhéologiques avant de devenir des préréglages de trancheur. [5] [6]
La métrologie demeure tout aussi importante. Selon les normes : ISO/ASTM 52902 encadre l’évaluation des capacités autour d’artéfacts imprimés, d’éléments mesurés et de cas d’usage d’étalonnage, ce qui constitue le travail de base nécessaire pour une meilleure qualification du procédé, une surveillance en boucle fermée et une comparaison entre machines et matériaux. [3] Cette direction soutient également les travaux sur les polymères hautes performances et les matières premières chargées ou renforcées, car les nouvelles options de matériaux ne sont utiles que lorsque le comportement d’écoulement, la capacité dimensionnelle et la répétabilité peuvent être caractérisés de manière crédible. [2] [3]
Conseils pratiques pour un guide de l’impression FDM
Utilisez ce guide de l’impression FDM comme un ensemble de règles de flux de travail : commencez par un profil validé, concentrez-vous sur la première couche, modifiez une seule variable à la fois, choisissez le matériau selon le cas d’usage et comparez FDM et SLA selon les exigences plutôt qu’en recherchant des promesses sur un seul chiffre.
FAQ
Voici des réponses courtes aux questions complémentaires les plus courantes.
Quel est le procédé de modélisation par dépôt de filament fondu ?
Il s’agit d’un flux d’extrusion de matériau dans lequel un filament thermoplastique est alimenté dans un hotend, fondu, extrudé à travers une buse, déposé en trajectoires et en couches, puis refroidi pour devenir une pièce finie selon une trajectoire tranchée et des instructions G-code. [5] [23]
Quelle est la différence entre FDM et FFF (et où se situe « l’extrusion de matériau ») ?
L’extrusion de matériau est la catégorie formelle des normes. FFF est un nom d’usage courant pour l’extrusion de matériau à base de filament. FDM est également très employé dans le langage courant, mais le NIST indique que Stratasys a déposé FDM pour ses systèmes, et Stratasys affirme que « Fused Deposition Modeling » et « FDM » sont des marques. [4] [5] [9]
Quels sont les meilleurs réglages d’imprimante FDM ?
Il n’existe pas de meilleurs réglages universels. Commencez avec un profil validé pour votre imprimante et votre matériau, puis réglez selon l’objectif de la pièce. Exemple fabricant : la hauteur de couche doit rester sous 80% du diamètre de buse, et la vitesse doit respecter le débit volumique maximal du hotend plutôt qu’une simple valeur mm/s mise en avant. [11] [25]
La taille de buse affecte-t-elle l’exactitude, la résolution ou seulement le détail ?
La taille de buse affecte plus directement l’échelle pratique du cordon, la largeur de ligne, le débit et le détail externe minimal que l’exactitude en elle-même. Des exemples fabricants tels que les préréglages de buses 0.25 / 0.4 / 0.6 mm et une buse de 0.4 mm dont la plage de hauteur de couche est de 20–200 µm montrent que le choix de buse modifie la fenêtre de procédé, mais la capacité dimensionnelle mesurée doit toujours être vérifiée sur des pièces réelles. [26] [31] [3]
Pourquoi les impressions FDM se déforment-elles, et quelles corrections relèvent de la géométrie ou des réglages ?
Le warping est entraîné par un refroidissement et une contraction inégaux, la géométrie compte donc d’abord : les grandes empreintes planes, les angles vifs et les formes concentrant les contraintes sont plus difficiles que les pièces compactes ou arrondies. Les réglages peuvent aider avec les caissons, l’adhérence au plateau, le contrôle du refroidissement et les bordures, mais ils n’annulent pas complètement une conception sujette au warping. [10] [12] [24]
Comment évaluer l’exactitude dimensionnelle et la répétabilité au lieu de faire confiance aux spécifications de « résolution » ?
Imprimez un artéfact d’essai pertinent, mesurez les éléments critiques, répétez la fabrication et comparez les résultats au modèle CAO nominal et entre eux. C’est l’approche de capacité reflétée par ISO/ASTM 52902 : utiliser des artéfacts et des mesures pour l’évaluation et l’étalonnage, plutôt que de supposer qu’un chiffre de résolution annoncé prédit les performances réelles d’une pièce. [3] [18]
Sources
- Référence ISO/ASTM 52900:2021 (vocabulaire) — Référence de norme (ISO) — 2021-11, confirmée 2025. https://www.iso.org/standard/74514.html
- Référence ISO/ASTM 52903-1:2020 (portée des matières premières) — Référence de norme (ISO) — 2020-04. https://www.iso.org/standard/67290.html
- Référence ISO/ASTM 52902:2023 (artéfacts d’essai/capacité géométrique) — Référence de norme (ISO) — 2023-08. https://www.iso.org/standard/79683.html?browse=tc
- Diaporama de normes hébergé par le NIST (définitions des catégories de procédés, dont l’extrusion de matériau) — Diaporama de normes — renvoie au libellé ASTM F2792-08. https://www.nist.gov/document/plenarystuckerpdf
- PDF NIST IR 8059 (mécanisme, anisotropie, note sur la marque FDM) — Rapport gouvernemental — 2015. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- Page technologique NIST « Material Extrusion » — Page web gouvernementale — mise à jour 2025-05-15. https://www.nist.gov/additive-manufacturing/research-areas/technologies/material-extrusion
- Registre de brevet américain (chronologie du brevet FDM de Crump) — Registre de brevet — déposé 1989-10-30 ; publié 1992-06-09. https://patents.google.com/patent/US5121329A/ja
- Dépôt SEC de Stratasys (constitution et première vente de produit en avril 1992) — Dépôt SEC — publié en 2011. https://www.sec.gov/Archives/edgar/data/915735/000120677411000449/stratasys_10k.htm
- Libellé de marque Stratasys (FDM / Fused Deposition Modeling comme marques) — Document fabricant — 2014. https://www.stratasys.com/contentassets/45c6576621134316a2efb29a1920f235/wp_fdm_enduseparts_en_1114_web.pdf?v=48fd38
- Guide de conception FDM Stratasys Direct — Guide de conception fabricant/prestataire — année non indiquée. https://www.stratasys.com/siteassets/sdm/content—website-storage/design-guides/dg_sdm_fdm_0725a.pdf?v=490918
- Prusa : Layers & Perimeters — Article d’aide du fabricant. https://help.prusa3d.com/article/layers-and-perimeters_1748?product=cw1
- Mini-guide FDM Xometry — Guide de prestataire de services. https://www.xometry.com/resources/3d-printing/mini-guide-fdm-3d-printing/
- Prusa : Guide des matériaux de filament — Article d’aide du fabricant. https://help.prusa3d.com/filament-material-guide
- Prusa : Séchage du filament — Article d’aide du fabricant. https://help.prusa3d.com/article/drying-filament_332086?product=mk3s
- Prusa : Matériaux composites (chargés de carbone, kevlar ou verre) — Article d’aide du fabricant. https://help.prusa3d.com/article/composite-materials-filled-with-carbon-kevlar-or-glass_167387?product=mk3-5
- Tymrak et al. (2014), étude mécanique indépendante — Article évalué par les pairs — 2014. https://wiki.re3d.org/images/d/da/Mechanical_Properties_of_Components_Fabricated_with_Open-Source_3-D_Printers.pdf
- Étude de traction FFF ASA selon l’orientation/l’angle de remplissage — Article évalué par les pairs — 2022. https://www.sciencedirect.com/science/article/pii/S2213846322001018
- Article comparatif sur les capacités dimensionnelles/de surface (FDM contre SLA contre jet de matière) — Article évalué par les pairs — 2019. https://pdfs.semanticscholar.org/dde7/b2d259742e95208c7ce205c877fcdf9fa283.pdf
- TDS UltiMaker Nylon — TDS fabricant — 2022-04-20. https://um-support-files.ultimaker.com/materials/2.85mm/tds/NYLON/Ultimaker-Nylon-TDS-v5.00.pdf
- UltiMaker : guide pour débutants des matériaux de support — Article pédagogique du fabricant. https://ultimaker.com/learn/support-materials-a-beginners-guide/
- Stratasys : matériaux de support FDM — Documentation de support du fabricant. https://support.stratasys.com/en/Materials/FDM/FDM-Support-Materials
- Comparaisons fabricants FDM contre SLA — Pages pédagogiques de fabricants. https://ultimaker.com/learn/fdm-vs-sla-printing-comparing-3d-printing-technologies/ ; https://formlabs.com/blog/fdm-vs-sla-compare-types-of-3d-printers/
- Tutoriel FFF Autodesk Fusion — Documentation officielle. https://help.autodesk.com/cloudhelp/ENU/Fusion-CAM/files/MFG-TUT-ADDITIVE-FFF.htm
- Caractérisation des émissions d’une imprimante 3D de bureau et mesures de l’air intérieur en bureaux — Référence d’étude évaluée par les pairs — 2015/2016. https://pubmed.ncbi.nlm.nih.gov/26550911/
- Prusa : vitesse volumique maximale — Article d’aide du fabricant. https://help.prusa3d.com/article/max-volumetric-speed_127176?product=mk3
- Prusa : buses E3D V6 — Article d’aide du fabricant. https://help.prusa3d.com/article/e3d-v6-nozzles_920168
- Prusament PLA — Page matériau du fabricant. https://prusament.com/materials/pla/
- Prusament PC Blend — Page matériau du fabricant. https://prusament.com/materials/prusament-pc-blend/
- Prusament TPU 95A — Page matériau du fabricant. https://prusament.com/materials/prusament-tpu-95a/
- UltiMaker : quels matériaux peuvent être utilisés pour l’impression 3D ? — Article pédagogique du fabricant. https://ultimaker.com/learn/what-materials-can-be-used-for-3d-printing/
- Manuel utilisateur Ultimaker 2+ — Manuel du fabricant — 2019. https://um-support-files.ultimaker.com/manuals/user-manual/UM2%2B/Ultimaker%202%2B%20User%20manual%20EN%20v2.0-2019.pdf




