
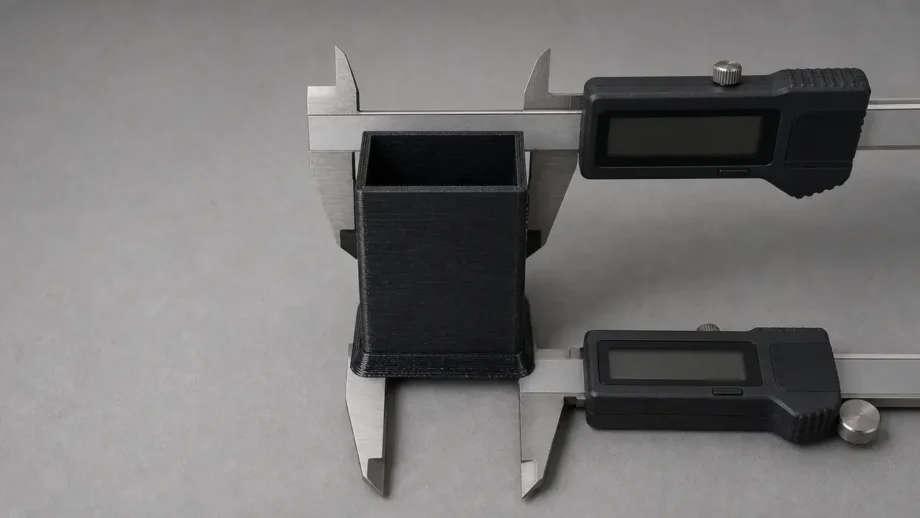
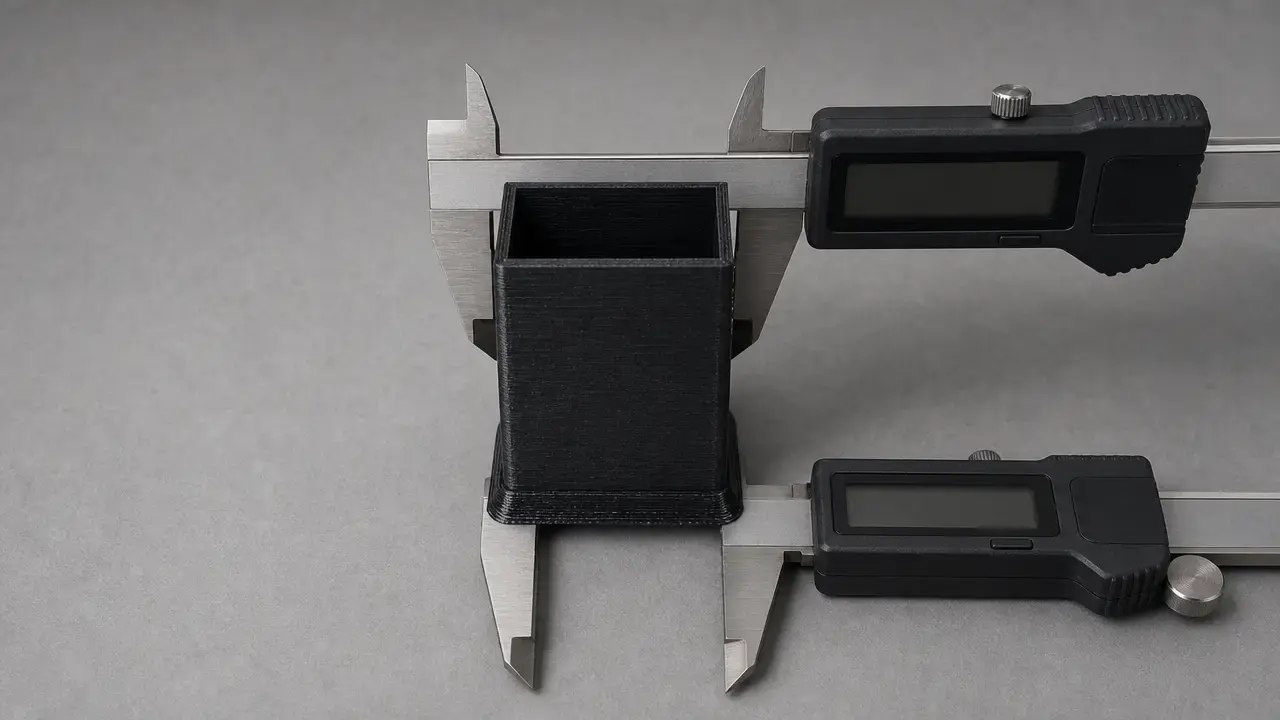

Zusammenfassung: Elephant Foot beim 3D-Druck
Elephant Foot beim 3D-Druck bezeichnet die Aufweitung an der Unterkante, die entsteht, wenn die erste Schicht oder manchmal die ersten Schichten breiter als vorgesehen ausfallen. Prusa beschreibt den grundlegenden FFF/FDM-Fall als eine zu stark gequetschte erste Schicht, die breiter wird, als sie sollte, während OrcaSlicer eine Kompensation über mehrere frühe Schichten hinweg statt nur für Schicht 1 dokumentiert. [SRC-01] [SRC-07]
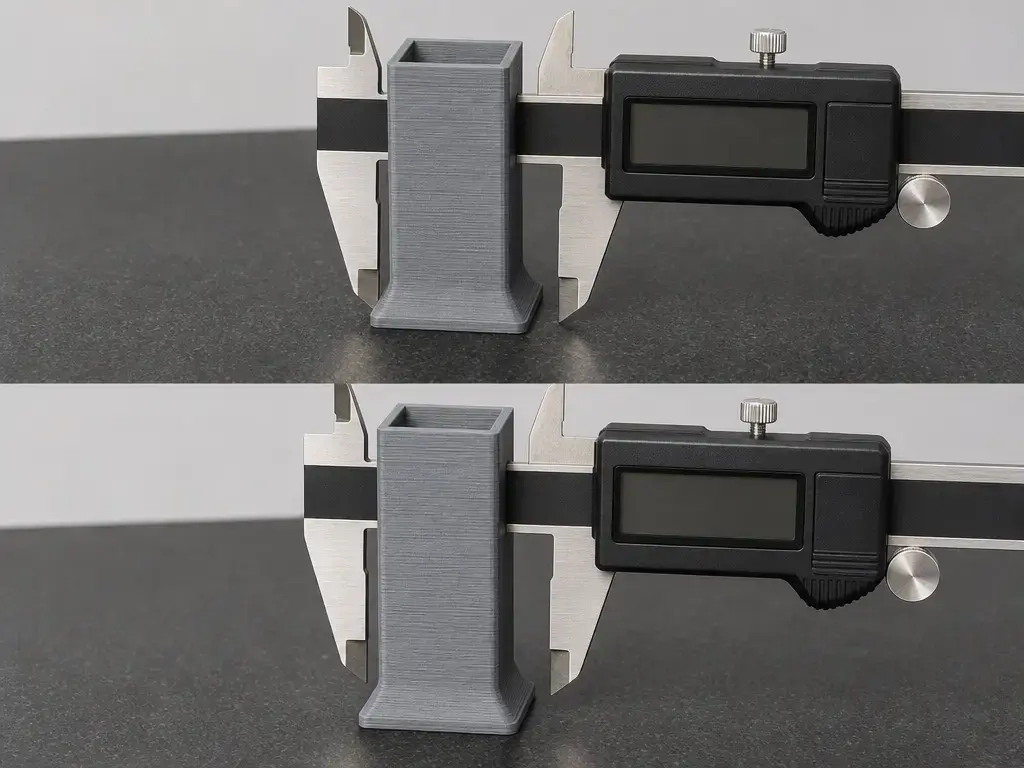
Die sicherste Reihenfolge bei der Behebung besteht darin, zunächst die Bedingungen der ersten Schicht zu korrigieren und erst danach die Elephant-Foot-Kompensation für verbleibende Fehler nur am Boden zu nutzen. Das ist wichtig, weil sich Elephant Foot von Warping unterscheidet, das sich nach oben anhebt, und von globalen XY-Übermaßen, die das gesamte Bauteil betreffen. Auch der Messschritt ist wichtig: Vergleichen Sie die Breite ganz unten mit der Breite oberhalb der Aufweitung und prüfen Sie dann, ob Ihr Slicer einen konturseitigen Offset oder eine Korrektur der Gesamtbreite erwartet. [SRC-05] [SRC-07] [SRC-11]
Was Elephant Foot ist
Beim Filamentdruck ist Elephant Foot eine Maßaufweitung der unteren Schichten: Die Basis des Bauteils wird breiter als das Modell, meist in der ersten Schicht und manchmal über die ersten Schichten hinweg. Die Erklärung von Prusa konzentriert sich auf die gegen das beheizte Druckbett gequetschte erste Schicht, während die Einstellungen und Beispiele von OrcaSlicer zeigen, dass der Effekt über einen einzelnen Slice hinausreichen kann. [SRC-01] [SRC-07]
Es ist nicht nur ein kosmetisches Problem. Es verändert die tatsächliche Grundfläche des Bauteils dort, wo Baugruppen beginnen, weshalb es für ebene Fügeflächen, Schnappverbindungen, Schieber, Laschen, Vorsprünge, Löcher, Schlitze und Print-in-Place-Teile nahe der Druckplatte relevant ist. Prusa ordnet das Problem ausdrücklich Bauteilen zu, die präzise Maße oder enge Passungen benötigen. [SRC-01]
Warum es für Passungen und Funktion wichtig ist
Bei Funktionsteilen ist die Unterkante oft die erste Bezugsfläche, die auf ein anderes Bauteil trifft. Wenn diese Kante nach außen aufgeweitet ist, kann das Teil zu stramm beginnen, selbst wenn die oberen Wände korrekt aussehen. Deshalb kann Elephant Foot Schieber, Schnappverbindungen, Laschen, Vorsprünge oder jedes nahe an der Druckplatte platzierte Merkmal beeinträchtigen. Die Hinweise von Prusa entsprechen dieser Interpretation: Eine erste Schicht, die breiter als vorgesehen ausfällt, wird zu einem echten Maßproblem, wenn ein Bauteil präzise passen muss. [SRC-01]
Symptome im Vergleich zu ähnlichen Fehlern
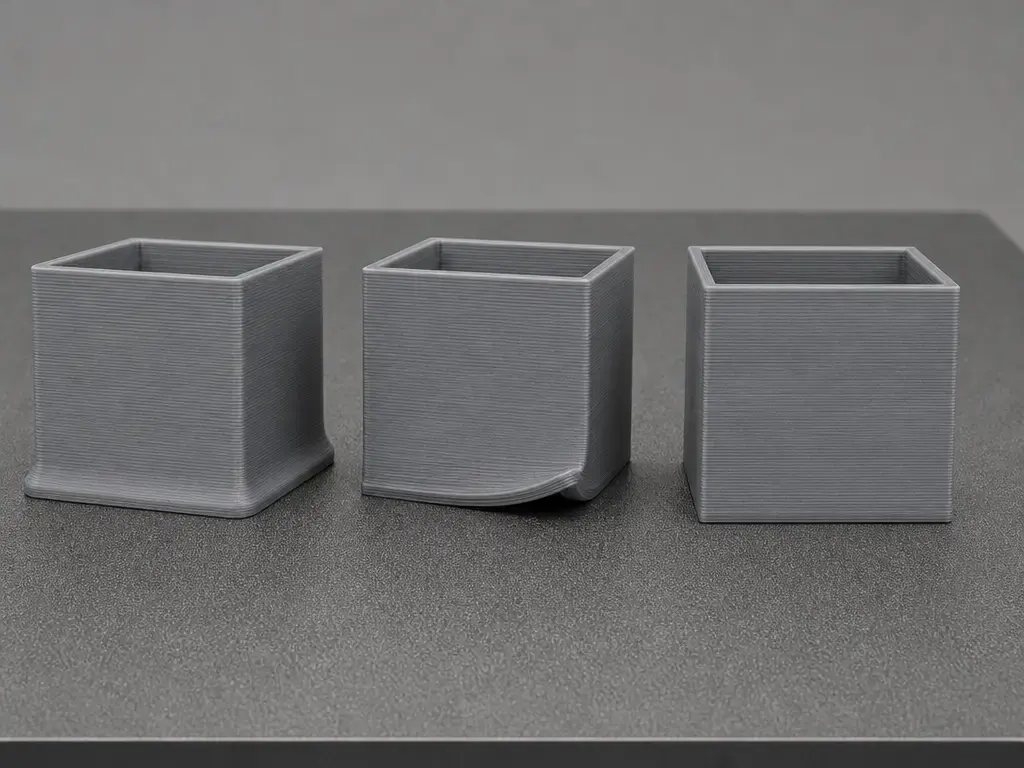
Ein echter Elephant Foot sieht üblicherweise wie eine Lippe an der Basis aus. Das Bauteil ist direkt an der Druckplatte am breitesten und nähert sich etwas weiter oben wieder dem Nennmaß an. OrcaSlicer ist hier hilfreich, weil es Elephant Foot als etwas behandelt, das die ersten Schichten betreffen kann, nicht nur Schicht 1; die Aufweitung kann daher eine kurze untere Zone statt nur einer einzelnen Kontur einnehmen. [SRC-07]
Die wichtigsten ähnlich aussehenden Fehler verlaufen in andere Richtungen. Warping oder angehobene Ecken lösen sich von der Platte nach oben, nicht nach außen. Globale XY-Übermaße betreffen das Bauteil breiter, weshalb Cura und OrcaSlicer die XY-Kompensation für das gesamte Modell von Werkzeugen für Elephant Foot in den unteren Schichten trennen. [SRC-05] [SRC-07] Lokale Materialblasen oder Pickel sind isolierte Oberflächenartefakte, keine gleichmäßige Aufweitung der Basis.
Schnellprüfungen:
- Vergleichen Sie ein Maß ganz unten mit demselben Merkmal, gemessen einige Millimeter oberhalb der Druckplatte.
- Prüfen Sie, ob die Aufweitung nur in Schicht 1 auftritt oder über die ersten Schichten bestehen bleibt. OrcaSlicer unterstützt ausdrücklich eine mehrschichtige Elephant-Foot-Kompensation. [SRC-07]
- Prüfen Sie, ob der Effekt über die Druckplatte gleichmäßig ist oder in einem Bereich stärker ausfällt; Letzteres deutet eher auf Konsistenzprobleme bei Betthöhe oder Nivellierung hin. [SRC-07]
- Notieren Sie Slicer, Profil, Material, Druckbettoberfläche, Höhe der ersten Schicht, Linienbreite der ersten Schicht, Fluss der ersten Schicht, Betttemperatur, Düsentemperatur und Z-Offset, damit Sie Druckläufe korrekt vergleichen können. Die Leitlinien von NIST zu Testkörpern betonen die Dokumentation von Prozessparametern und das erneute Messen der Geometrie. [SRC-11]
Warum Elephant Foot entsteht: ein überprüfbares Ursachenmodell
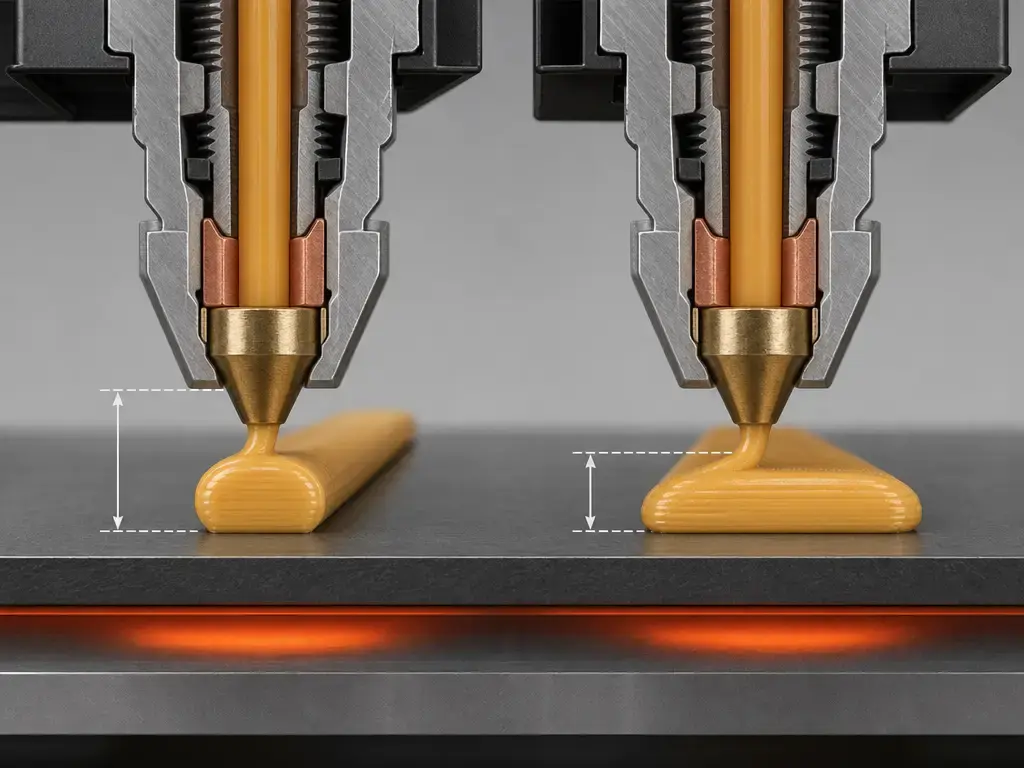
Der erste Einflussfaktor ist der Abstand zwischen Düse und Druckbett. Ist die Düse zu nah, wird die erste Schicht geometrisch zusammengedrückt und breitet sich nach außen aus. Die Live-Adjust-Z-Dokumentation von Prusa zeigt eine verbreitete Vorzeichenkonvention: Die Werte beginnen bei 0.000, und negativere Werte bewegen die Düse näher zum Druckbett. [SRC-03] Die Kalibrierungsseite für Prusa MINI/MINI+ betont zudem, dass der Wert selbst maschinenspezifisch ist; auf dieser Plattform ist ein häufig anzutreffender Bereich von -0.400 bis -1.900 üblich, sodass übernommene Z-Werte keine übertragbaren Regeln sind. [SRC-02]
Die nächsten Einflussfaktoren sind die vorgegebene Geometrie und das vorgegebene Volumen; es ist hilfreich, sie getrennt zu betrachten. Die Höhe der ersten Schicht verändert, wie stark der Strang im verfügbaren Spalt abgeflacht wird. Die Linienbreite der ersten Schicht verändert die beabsichtigte Auflagefläche direkt. Der Fluss der ersten Schicht verändert, wie viel Material in diese Auflagefläche eingebracht wird. Die Einstellungsstruktur von Cura stützt diese Trennung: xy_offset_layer_0 verändert die Geometrie der ersten Schicht, während Cura 5.2 Initial Layer Outer Wall Flow, Initial Layer Inner Wall Flow und Initial Layer Bottom Layer Flow als getrennte Flusssteuerungen für die erste Schicht ergänzte, die laut UltiMaker Elephant Foot reduzieren können. [SRC-05] [SRC-06] Das gemeinsame Prozess-JSON von Bambu Studio zeigt außerdem getrennte Schlüssel für initial_layer_print_height, initial_layer_line_width und elefant_foot_compensation; das erinnert ebenfalls daran, dass es sich um unterschiedliche Stellgrößen handelt, auch wenn sie ein ähnlich aussehendes Symptom erzeugen können. [SRC-08]
Wärme kann beide Effekte verstärken. OrcaSlicer nennt das Gewicht des darüberliegenden Materials, Wärmeausdehnung, eine zu hohe Betttemperatur sowie ungenaue Betthöhe oder Nivellierung als Ursachen; dies sollte eher als dokumentationsgestützter Hinweis denn als kontrollierter Nachweis betrachtet werden. [SRC-07] Unabhängige Belege stützen den allgemeineren Zielkonflikt: Spoerk et al. berichteten von deutlich erhöhter Haftung, wenn die Betttemperatur leicht oberhalb der Glasübergangstemperatur des Materials eingestellt wurde; diese Studie verwendete jedoch einen spezifischen Aufbau mit einer 0.5 mm-Düse, einer ersten Schicht von 0.2 mm, 2 mm³/s Fluss, 50 mm/min Druckgeschwindigkeit und Betttemperaturen von 30 bis 120 °C in Schritten von 10 K. [SRC-12] Die Betttemperatur ist daher ein Ausgleich zwischen Haftung und Erweichung, keine Lösung in nur eine Richtung.
Messen: von der beobachteten Aufweitung zum Kompensationswert
Messen Sie die Abweichung nur am Boden, nicht die allgemeine XY-Genauigkeit. Ziel ist es, die Breite am Fuß mit der Breite desselben Merkmals oberhalb der aufgeweiteten Zone zu vergleichen und diesen Vorgang nach jeder Änderung zu wiederholen. Die Leitlinien von NIST zu Testkörpern für die additive Fertigung vermitteln hier die passende Denkweise: Prozessparameter dokumentieren, Geometrie messen, Abweichungen vergleichen und regelmäßig wiederholen. [SRC-11]
Verwenden Sie eine Messung für die Breite am Fuß und eine weitere für die Breite darüber. Nennen Sie sie bei Bedarf W_bottom und W_above. Die gesamte Aufweitung beträgt ΔW = W_bottom − W_above. Der Slicerwert kann diesem vollständigen Wert entsprechen oder nicht. Prusa beschreibt seine Funktion als Verkleinern oder Skalieren der ersten Schicht, während Cura Initial Layer Horizontal Expansion als auf alle Polygone der ersten Schicht angewendeten Offset beschreibt, wobei negative Werte zur Kompensation von Elephant Foot dienen. [SRC-01] [SRC-05] Wenn Ihr Slicer den Wert als Konturoffset definiert, kann die Eingabe des vollständigen ΔW um ~2× überkorrigieren.
- Drucken Sie ein einfaches Testteil mit geraden Wänden und flacher Basis. Für die Größe des Testteils wurde kein verlässlicher Standardwert für einen Prüfkörper gefunden.
- Messen Sie dieselbe Außenbreite ganz unten (
W_bottom) und oberhalb der Basisaufweitung (W_above). - Berechnen Sie die gesamte Aufweitung:
ΔW = W_bottom − W_above. - Beginnen Sie mit einer Kompensation pro Seite von ≈
ΔW / 2, wenn Ihr Slicer einen Konturoffset statt einer Korrektur der Gesamtbreite verwendet. - Wenden Sie diesen Wert entsprechend der eigenen Vorzeichenkonvention des Slicers an.
- Drucken Sie erneut, messen Sie erneut und passen Sie in kleineren Schritten an. [SRC-11]
Ablauf zur Behebung: Z-Offset gegenüber Fluss der ersten Schicht gegenüber Wärme
Beginnen Sie mit einer sauberen Druckplatte und reproduzierbaren Bedingungen für die erste Schicht. Die Kalibrierungsanleitung von Prusa für die erste Schicht fordert ausdrücklich, mit einer sauberen Druckoberfläche zu beginnen, und die Empfehlungsliste in der Spoerk-Studie enthält ebenfalls die Reinigung der Oberfläche und das Nivellieren des Druckbetts als Grundlagen für die Haftung. [SRC-02] [SRC-12] Das macht diesen Artikel nicht zu einem vollständigen Leitfaden zur Haftung; es erleichtert lediglich die Interpretation von Änderungen gegen Elephant Foot.
Nutzen Sie sichtbare Anzeichen, um das Problem einzugrenzen. Sieht die erste Schicht verschmiert, vollständig übermäßig abgeflacht oder schwer entfernbar aus, sollten Sie zuerst die Düsenhöhe verdächtigen. Die Kalibrierungsbilder von Prusa unterscheiden zu hohe, zu niedrige und passende erste Schichten, und sie warnen wiederholt davor, dass der Zahlenwert ohne visuelle Bestätigung wenig aussagt. [SRC-02] Sind die Linien angemessen geformt, aber die Basis weiterhin zu breit, prüfen Sie als Nächstes die Linienbreite der ersten Schicht, den Fluss nur für die erste Schicht oder die Wärmespeicherung nahe dem Druckbett. Ändert sich der Effekt über die Druckplatte, verweist die dokumentationsgestützte Ursachenliste von OrcaSlicer eher auf die Konsistenz der Betthöhe oder die Nivellierung als auf einen einzigen globalen Z-Offset-Wert. [SRC-07] Die grundlegende Extrusion sollte angemessen sein, bevor Sie nur die erste Schicht reduzieren.
Minimale sichere Reihenfolge:
- Bestätigen Sie, dass das Druckbett sauber ist und die Konsistenz der ersten Schicht über die Druckplatte angemessen ist. [SRC-02] [SRC-12]
- Stellen Sie den Z-Offset mit einem Test der ersten Schicht ein oder überprüfen Sie ihn; orientieren Sie sich zunächst am sichtbaren Ergebnis, da die Zahlen maschinenspezifisch sind. [SRC-02]
- Bestätigen Sie, dass der grundlegende Fluss angemessen ist, bevor Sie Flusseinstellungen nur für die erste Schicht verändern.
- Ist die Haftung stabil, aber die Basis weiterhin übergroß, messen Sie
ΔWund wandeln Sie es gegebenenfalls in einen Kompensationswert pro Seite um. - Wenden Sie die Slicer-Kompensation zurückhaltend an.
- Drucken Sie erneut, messen Sie erneut und protokollieren Sie die Änderung. [SRC-11]
Sobald die Grundlage stimmt, wird die Kompensation zu einem gültigen Werkzeug zweiter Ordnung. Sie kann verbleibende Fehler nur am Boden beseitigen oder eine bewusst stärkere Quetschung der ersten Schicht für die Haftung erhalten und gleichzeitig die fertige Basis näher an die Nennmaße zurückführen. Die Beschreibung von Prusa der Elephant-Foot-Kompensation als Werkzeug zum Verkleinern der ersten Schicht passt zu dieser Rolle. [SRC-01]
Slicer-Einstellungen für die Elephant-Foot-Kompensation
Die Kompensation funktioniert, indem die untere Auflagefläche bewusst reduziert wird, sodass das tatsächlich gedruckte Bauteil nach der Quetschung der ersten Schicht näher an der CAD-Größe liegt. Prusa beschreibt dies als Verkleinern oder Skalieren der ersten Schicht, während OrcaSlicer das Konzept mit einer dokumentierten linearen Ausblendung über die erste festgelegte Anzahl an Schichten erweitert. [SRC-01] [SRC-07]
| Slicer | Name der Einstellung | Umfang / Verhalten | Praktischer Hinweis |
|---|---|---|---|
| PrusaSlicer | Elephant foot compensation | Zu finden unter Print settings → Advanced; verkleinert die erste Schicht und enthält in PrusaSlicer 2.2 und neuer einen Schutz für dünne Linien. [SRC-01] | Prusa nennt etwa 0.2 mm als oft nützlichen Ausgangspunkt für eine 0.4 mm-Düse, doch dies ist ein Prusa-Beispiel und keine allgemeingültige Regel. Lücken in der Brim-Vorschau können normal sein; eine tatsächliche Trennung im Druck bedeutet, dass der Wert zu hoch ist. [SRC-01] |
| Cura | Initial Layer Horizontal Expansion (xy_offset_layer_0) |
Wendet auf alle Polygone der ersten Schicht einen Offset an; negative Werte können Elephant Foot kompensieren; Standardwert 0 mm bei einem Warnbereich von -1 bis 1 mm. [SRC-05] | Da die Einstellung alle Polygone der ersten Schicht beeinflusst, kann sie auch Löcher und dünne Merkmale in Schicht 0 verändern. [SRC-05] |
| OrcaSlicer | elefant_foot_compensation, elefant_foot_compensation_layers |
Wendet die Kompensation mit einer linearen Ausblendung über die ersten N Schichten an. Das Orca-Beispiel zeigt 0.25 mm über 5 Schichten, wobei Schicht 5 auf 0.05 mm reduziert wird. [SRC-07] |
Die Vorschau kann eine kleinere Auflagefläche oder einen getrennten Brim zeigen, obwohl das gedruckte Ergebnis korrekt ist. Hohe Werte können die Option Brim use EFC outline erfordern. [SRC-07] |
| Bambu Studio | elefant_foot_compensation im gemeinsamen Prozess-JSON |
Das gemeinsame Profil-JSON zeigt einen Beispielwert von 0 neben initial_layer_print_height 0.2 und initial_layer_line_width 0.5. [SRC-08] |
Behandeln Sie diese JSON-Werte nur als Beispiele, da Drucker- und Materialvorgaben sie überschreiben können. [SRC-08] |
Cura trennt außerdem das modellweite xy_offset vom nur für die erste Schicht geltenden xy_offset_layer_0, was hilft, die globale XY-Abstimmung von der Korrektur nur am Boden zu unterscheiden. [SRC-05] Der Artikel zu Cura 5.2 führt getrennt Steuerungen für den Fluss der ersten Schicht ein; das erinnert ebenfalls daran, dass Auflagefläche, Fluss und Temperatur nicht in einer einzigen Einstellung zusammengefasst werden sollten. [SRC-06]
Verwenden Sie die Kompensation nicht zuerst, wenn die Düse eindeutig zu tief steht, die erste Schicht sichtbar verschmiert ist oder das Ergebnis von einer Seite des Druckbetts zur anderen variiert. In diesen Fällen verdeckt die Kompensation überwiegend einen Einrichtungsfehler und kann neue Probleme wie eine schwache Brim-Anbindung oder unterschnittene untere Merkmale erzeugen. [SRC-01] [SRC-07]
Brims, Rafts und konstruktive Workarounds
Eine Brim-Vorschau kann beunruhigend wirken, obwohl der Druck in Ordnung ist. Prusa erklärt, dass eine Lücke zwischen Bauteil und Brim in der Vorschau beabsichtigt sein kann, weil die Vorschau die Quetschung der ersten Schicht nicht darstellt; OrcaSlicer weist ebenso darauf hin, dass die Auflagefläche in der Vorschau kleiner erscheinen kann. [SRC-01] [SRC-07] Das tatsächliche Warnzeichen ist physisch, nicht grafisch: Verbindet sich der Brim am gedruckten Bauteil nicht, ist die Kompensation wahrscheinlich zu aggressiv. Prusa sagt dies direkt, und OrcaSlicer ergänzt, dass eine hohe Elephant-Foot-Kompensation die Option Brim use EFC outline erfordern kann. [SRC-01] [SRC-07]
Wenn die Kompensation nicht die beste Stellgröße ist, kann eine kleine Fase am Boden oder ein Opfermerkmal die Aufweitung von einer kritischen Fügekante wegverlagern. Dieser Ansatz behebt nicht die Grundursache, kann jedoch eine funktionale Schnittstelle schützen, wenn die untere Kante sauber montiert werden muss und Sie nicht zu viel Kontaktfläche der ersten Schicht entfernen möchten.
Hinweis zur Resin-Terminologie
Auch beim Resindruck wird der Begriff Elephant Foot verwendet, doch der Mechanismus ist anders. Die SLA-Hinweise von Prusa besagen, dass direkt auf der Plattform hergestellte Drucke einen Elephant Foot entwickeln können, weil die ersten Schichten ausgehärtet werden und sich das Material etwas ausdehnt; empfohlen wird die Verwendung eines Pads. [SRC-04] Dieser Artikel konzentriert sich auf FFF/FDM.
Normen und messtechnischer Kontext
Formelle Normen sind für die Terminologie und für das Verständnis geometrischer Fähigkeiten hilfreich, aber sie sind keine Abkürzung zu einer Desktop-Slicer-Einstellung. ISO/ASTM 52900:2021 ist Edition 2, wurde in 2021-11 veröffentlicht, ist 28 Seiten lang und wurde in 2025 bestätigt. [SRC-09] ISO/ASTM 52902:2023 ist Edition 2, wurde in 2023-08 veröffentlicht, ist 40 Seiten lang, und ihr Abstract besagt, dass sie Testgeometrien und Messungen statt eines spezifischen Verfahrens oder von Maschineneinstellungen behandelt. [SRC-10] Mit anderen Worten: ISO/ASTM 52902 ist kein Verfahren zur Abstimmung von Elephant Foot auf einem Desktop-System. Die praktische Lehre stimmt eher mit NIST überein: Einstellungen dokumentieren, Geometrie messen, Ergebnisse vergleichen und wiederholen. [SRC-11]
Praktische Anleitung: die risikoärmste Lösung wählen
Wählen Sie die risikoärmste Lösung, indem Sie die Stellgröße dem Symptom zuordnen. Ist die erste Schicht offensichtlich zu stark gequetscht, beginnen Sie mit dem Z-Offset. Ist die Basis nach normalem Düsenabstand und angemessenem Grundfluss weiterhin zu groß, reduzieren Sie anschließend die Geometrie oder den Fluss nur für die erste Schicht oder nutzen Sie die Kompensation für den verbleibenden Fehler nur am Boden. Die Trennung von globalem xy_offset und nur für die erste Schicht geltendem xy_offset_layer_0 in Cura erinnert daran, für einen Fehler nur an der Basis keine XY-Korrektur für das gesamte Modell zu verwenden. [SRC-05]
Thermische Änderungen können helfen, sind aber ein Zielkonflikt, weil die Betttemperatur sowohl Weichheit als auch Haftung beeinflusst. Spoerk et al. ermittelten in ihrem Testaufbau eine stärkere Haftung bei Temperaturen leicht oberhalb des Glasübergangsbereichs des Materials; Temperatur sollte daher als Ausgleichswerkzeug und nicht als pauschale Anweisung behandelt werden, stets niedriger zu gehen. [SRC-12] Die Kompensation ist am nützlichsten, wenn Sie eine zuverlässige Haftung der ersten Schicht erhalten und die fertige Basis dennoch wieder näher an das Nennmaß bringen möchten.
Fazit: Checkliste zur Behebung von Elephant Foot beim 3D-Druck
Die beste Praxis ist einfach: Kalibrieren Sie zuerst die erste Schicht und kompensieren Sie dann nur den verbleibenden Fehler am Boden. So bleibt die Änderung an die Ursache gekoppelt, statt ein Problem mit Düsenhöhe oder Fluss der ersten Schicht hinter Slicer-Einstellungen zu verbergen. [SRC-11]
Gehen Sie bei einer Prüfung auf Elephant Foot beim 3D-Druck praktisch vor: Bestätigen Sie, dass die erste Schicht weder zu hoch noch zu niedrig ist, verifizieren Sie, dass die zusätzliche Breite auf den unteren Bereich begrenzt ist, wählen Sie die am wenigsten invasive Stellgröße und protokollieren Sie jede Änderung vor dem erneuten Drucken. Bleibt nach der Kalibrierung eine kleine Aufweitung der Basis übrig, ist die Elephant-Foot-Kompensation das abschließende Werkzeug und nicht der Ausgangspunkt. [SRC-01] [SRC-11]
FAQ
Was ist Elephant Foot beim 3D-Druck?
Elephant Foot beim 3D-Druck ist eine Aufweitung der Basis, bei der das gedruckte Bauteil unten breiter ist als weiter oben. Beim Filamentdruck entsteht dies üblicherweise durch die Quetschung der ersten Schicht und damit verbundene Wärmeeinflüsse nahe der Druckplatte. Prusa beschreibt den Grundfall als erste Schicht, die breiter als vorgesehen ausfällt, während OrcaSlicer eine Kompensation über die ersten Schichten unterstützt; daher ist es besser, Elephant Foot als untere Zone und nicht als ausschließlich auf Schicht 1 beschränkten Fehler zu betrachten. [SRC-01] [SRC-07]
Wie behebt man Elephant Foot beim 3D-Druck, ohne die Betthaftung zu verlieren?
Beginnen Sie mit der Kalibrierung der ersten Schicht, nicht mit der Kompensation. Stellen Sie sicher, dass das Druckbett sauber ist, die Düse nicht zu nah steht und die erste Schicht korrekt geformt aussieht. Haftet der Druck gut, aber die Basis ist noch leicht übergroß, verwenden Sie die Elephant-Foot-Kompensation, um nur den unteren Bereich zu reduzieren. Diese Reihenfolge ist wichtig, weil die Kompensation für Restfehler oder zum Erhalt einer bewusst haftungsorientierten Quetschung nützlich ist, aber kein großes Problem mit Z-Offset oder Nivellierung verbergen sollte. [SRC-01] [SRC-02] [SRC-11]
Was verursacht die Quetschung der ersten Schicht im Vergleich zu Überextrusion in der ersten Schicht?
Die Quetschung der ersten Schicht ist hauptsächlich ein Geometrieproblem: Der Spalt zwischen Düse und Druckbett ist zu klein, sodass der Strang abgeflacht und seitlich verdrängt wird. Überextrusion ist hauptsächlich ein Volumenproblem: Für den vorgesehenen Pfad wird zu viel Material gefördert. Die Live-Adjust-Z-Beispiele von Prusa veranschaulichen die geometrische Seite, und die Flusssteuerungen für die erste Schicht in Cura zeigen, dass der Fluss eine eigene Stellgröße ist und nicht dasselbe unter einem anderen Namen. [SRC-03] [SRC-06] Bei realen Drucken können sich diese Einflüsse überlagern, weshalb eine zu breite Basis nicht automatisch bedeutet, dass nur eine Einstellung falsch ist.
Wie kalibriert man den Z-Offset für die erste Schicht, und warum sind Werte nicht übertragbar?
Nutzen Sie das Aussehen der gedruckten ersten Schicht als Referenz, nicht den Wert einer anderen Person. Die Hinweise von Prusa für den MINI/MINI+ zeigen, dass der Wert für jede Maschine einzigartig ist, und nennen einen üblichen Bereich von -0.400 bis -1.900 nur als plattformspezifisches Beispiel. [SRC-02] Die Live-Adjust-Z-Seite von Prusa zeigt außerdem eine Vorzeichenkonvention, bei der negativere Werte die Düse näher bewegen, doch andere Drucker und Firmware können andere Konventionen verwenden. [SRC-03] Deshalb sind übernommene Z-Offset-Werte selbst dann unzuverlässig, wenn zwei Maschinen dieselbe Düsengröße verwenden.
Wie wandle ich die gemessene Aufweitung in einen Wert für die Elephant-Foot-Kompensation um?
Messen Sie dasselbe äußere Merkmal an zwei Stellen: ganz unten und oberhalb der Aufweitung. Ziehen Sie den oberen Wert vom unteren Wert ab, um die gesamte Aufweitung ΔW zu erhalten. Prüfen Sie dann, wie Ihr Slicer seine Einstellung definiert. Cura beschreibt Initial Layer Horizontal Expansion als Offset, der auf alle Polygone der ersten Schicht angewendet wird; deshalb benötigen viele Anwender eine Korrektur pro Seite statt der vollständigen Breitenabweichung. [SRC-05] Erwartet der Slicer einen Konturoffset, ist ein vorsichtiger erster Ansatz etwa ΔW / 2, gefolgt von einem erneuten Druck und einer weiteren Messung statt einer vollständigen Korrektur in einem Schritt.
Cura Initial Layer Horizontal Expansion gegenüber der Elephant-Foot-Kompensation von Prusa oder Orca: Was ist der praktische Unterschied?
Curas Initial Layer Horizontal Expansion ist ein geometrischer Offset für die erste Schicht, der auf alle Polygone in Schicht 0 angewendet wird; daher kann er neben Außenwänden auch Löcher und dünne Merkmale beeinflussen. [SRC-05] Die Funktion von Prusa ist ein spezielles Werkzeug zum Verkleinern der ersten Schicht, mit Prusa-spezifischem Hinweis, dass etwa 0.2 mm für eine 0.4 mm-Düse ein nützlicher Ausgangspunkt sein kann, sowie mit Schutz für dünne Linien in PrusaSlicer 2.2 und neuer. [SRC-01] OrcaSlicer geht weiter, indem die Kompensation über mehrere frühe Schichten ausgeblendet werden kann, was nützlich ist, wenn die Aufweitung nicht auf Schicht 1 begrenzt ist. [SRC-07]
Ähnliche Artikel auf 3D Mag
- Heat Creep beim 3D-Druck: Ursachen, Verstopfungen, Lösungen
- Warping beim 3D-Druck: Ursachen und Lösungen
- Pillowing beim 3D-Druck: Ursachen und Lösungen
Quellen
Die untenstehende nummerierte Liste entspricht den in diesem Artikel verwendeten Zitier-IDs.
- SRC-01 — Prusa Help: Elephant-Foot-Kompensation
- SRC-02 — Prusa Help: Kalibrierung der ersten Schicht (MINI/MINI+)
- SRC-03 — Prusa Help: Live Adjust Z
- SRC-04 — Prusa Help: Geometrisch präzise Objekte (Hinweis zu SLA Elephant Foot)
- SRC-05 — Ultimaker Cura Basisdefinitions-JSON
- SRC-06 — UltiMaker Learn: Artikel zu Flusssteuerungen für die erste Schicht in Cura 5.2
- SRC-07 — OrcaSlicer Wiki: Präzision der Qualitätseinstellungen
- SRC-08 — Bambu Studio gemeinsames FDM-Prozess-JSON
- SRC-09 — Katalogseite zu ISO/ASTM 52900:2021
- SRC-10 — Katalogseite zu ISO/ASTM 52902:2023
- SRC-11 — NIST-Seite zum Testkörper für additive Fertigung
- SRC-12 — Spoerk et al. (2018) zu Betttemperatur und Haftung bei FFF
- SRC-13 — ATMAT 3D-Druck-Glossar PDF




