



Résumé
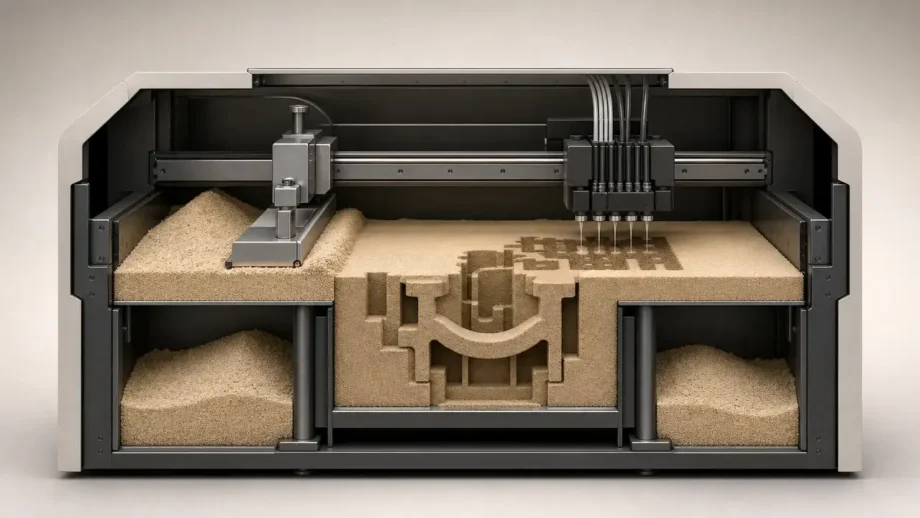
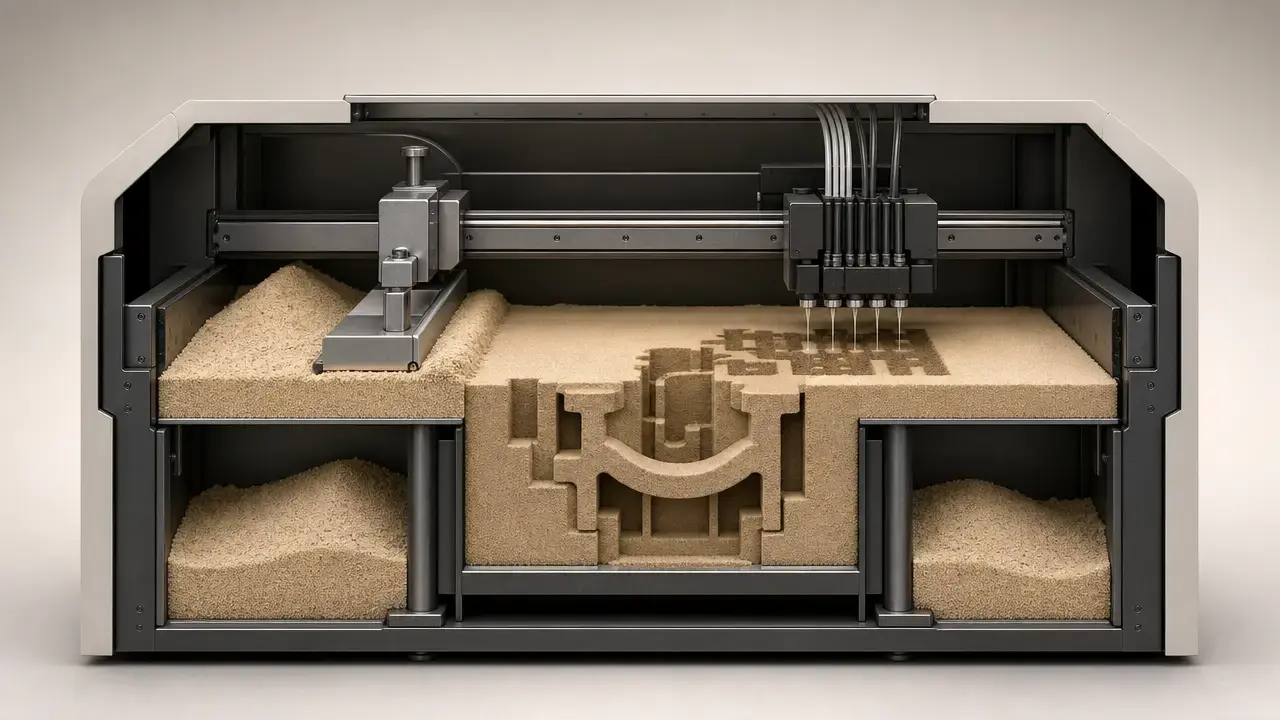
L’impression 3D sable, au sens industriel strict, désigne le liage par jet de moules et de noyaux en sable sacrificiels destinés à une coulée métallique ultérieure, et non le post-traitement de pièces imprimées en plastique. L’ISO/ASTM 52900:2021 définit le liage par jet comme un procédé de fabrication additive dans lequel un agent liant liquide est déposé sélectivement afin d’assembler des matériaux en poudre, et le NIST le décrit plus simplement comme l’assemblage d’un matériau pulvérulent au moyen d’un liant. [3] [4] [5]
Le principal compromis est simple : l’outillage en sable imprimé peut supprimer la nécessité d’un modèle physique ou d’une boîte à noyaux, ce qui est utile lorsque la géométrie évolue rapidement ou lorsque les canaux internes sont difficiles à outiller de manière conventionnelle, mais le procédé doit toujours être qualifié pour un sable, un liant, une machine, une orientation et un flux de coulée spécifiques. [1] [2] [6] L’outillage en sable imprimé est généralement sacrificiel, ce qui signifie qu’il est décoché ou dénoyauté après la coulée plutôt que conservé comme outillage permanent. [6] D’autres voies additives peuvent contribuer aux travaux liés à la fonderie, mais cet article se concentre sur le liage par jet, car il constitue la principale voie industrielle pour les moules et noyaux en sable imprimés directement. [4] [5] [15]
De l’outillage de moulage au sable aux moules numériques
Le moulage au sable conventionnel commence généralement par un modèle et, lorsque des passages internes sont nécessaires, par une boîte à noyaux. [7] La fonderie utilise ces outils pour former les cavités du moule et les noyaux, assemble le moule, coule le métal, puis casse le sable après l’opération. [7] Ce flux de travail est mature, mais l’outillage peut devenir un goulot d’étranglement lorsque les conceptions évoluent continuellement, lorsque le stockage et la maintenance des outils importent, ou lorsqu’un programme nécessite plusieurs cycles d’itération avant que la géométrie se stabilise. [7]
Les moules et noyaux imprimés directement s’intègrent à ce même flux de fonderie comme une alternative d’outillage sans modèle, et non comme un remplacement universel des voies conventionnelles. [15] [16] La littérature de synthèse consacrée à la fonderie décrit systématiquement les moules et noyaux en sable obtenus par liage par jet comme particulièrement utiles pour la coulée rapide, les éléments internes complexes et les cycles de conception courts ou évolutifs. [15] [16]
Qu’est-ce que l’impression 3D sable ?
L’impression 3D sable est la fabrication additive de moules et de noyaux en sable sacrificiels qui seront ensuite utilisés pour la coulée en fonderie. [4] [5] En pratique, la voie industrielle dominante est le liage par jet : un liant liquide est déposé sélectivement dans un lit de poudre de sable, couche après couche, jusqu’à la formation du moule ou du noyau. [4] Cet article suit l’ISO/ASTM 52900:2021 comme autorité terminologique et se concentre sur le liage par jet, car la littérature de synthèse indépendante le considère comme la principale voie industrielle pour les moules et noyaux en sable imprimés directement. [3] [4] [15]
| Est | N’est pas |
|---|---|
| Moules/noyaux en sable sacrificiels pour la coulée de métal | Ponçage de pièces imprimées en 3D |
| Outillage pour la fonderie | Impression directe de métal |
| Liage par jet de sable | Jet de matière du matériau de construction |
Un moule en sable définit la cavité externe de la pièce moulée, tandis qu’un noyau est l’insert distinct qui crée des cavités ou caractéristiques internes que le modèle ne peut pas former directement. [7] L’AFS définit un noyau comme « un insert en sable ou en métal dans un moule qui façonne l’intérieur de la pièce moulée ou la partie de la pièce moulée qui ne peut être façonnée par le modèle ». [7] Cette distinction est importante, car l’impression 3D de noyaux en sable crée souvent la valeur pratique la plus élevée : des passages internes complexes, des contre-dépouilles et des ensembles de noyaux consolidés peuvent être réalisés directement à partir de la CAO sans boîte à noyaux dédiée pour chaque caractéristique. [7] [15] [16]
Ce sujet n’est pas identique à la fabrication additive directe de métal, ni au jet de matière. [4] L’ISO/ASTM 52900 définit séparément le jet de matière comme un procédé dans lequel des gouttelettes de matériau d’alimentation sont déposées sélectivement, ce qui constitue une famille de procédés différente du liage par jet d’un lit de poudre de sable. [4] Dans cet article, « impression 3D sable » désigne l’outillage en sable imprimé pour une coulée ultérieure. [4] [15]
Fonctionnement du liage par jet de sable (étape par étape)
Le liage par jet de sable est un procédé sur lit de poudre. [4] Une fine couche de sable est étalée sur la zone de fabrication, la tête d’impression dépose sélectivement le liant à l’endroit où la section suivante doit se solidifier, puis la machine répète ce cycle jusqu’à ce que le moule ou le noyau soit achevé. [4] [5] La description en langage clair du NIST est utile ici, car elle résume nettement le mécanisme : le liage par jet imprime des structures tridimensionnelles en assemblant un matériau pulvérulent avec un liant. [5]
Après le dépôt du liant, le corps imprimé n’est pas encore un outillage de fonderie prêt à recevoir la coulée. [6] Fraunhofer IGCV décrit une phase de séchage ou de durcissement après l’application du liant afin que le sable lié acquière l’intégrité structurelle nécessaire à sa manipulation, et situe cette étape au sein d’une chaîne de procédé plus large allant des données CAO au décochage après coulée en passant par l’impression. [6] Le sable libre et non lié soutient la géométrie pendant l’impression, y compris les cavités fermées et les passages internes qui seraient difficiles à créer avec un outillage rigide. [5] [6] Dans ce flux de travail, « résistance à la manipulation à l’état imprimé » est un terme plus sûr que de supposer une signification universelle de « résistance à vert », car la question pertinente est de savoir si le corps en sable lié peut survivre à l’extraction, au nettoyage, à l’assemblage et au déplacement avant les étapes ultérieures du procédé. [6] [15]
Le dépoudrage et le nettoyage viennent ensuite, suivis d’éventuelles étapes de revêtement ou de lavage, de l’assemblage du moule ou du noyau, de la coulée, puis du décochage ou du dénoyautage après solidification. [6] [15] Les goulots d’étranglement et risques exacts dépendent de la chimie du liant, du média sableux, des conditions de réapplication de couche, de la géométrie et des pratiques de fonderie ; les chiffres universels sont donc trompeurs. [1] [15]
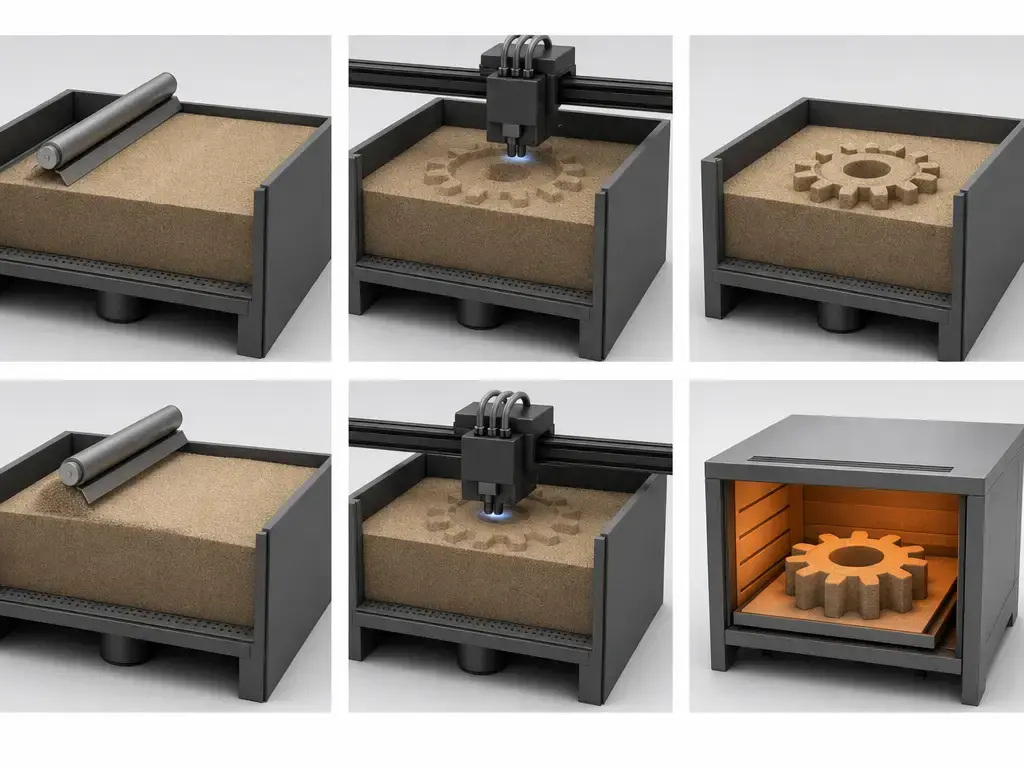
Étapes typiques du procédé
- Conception CAO + système d’alimentation/de masselottage + simulation de coulée facultative
- Tranchage + imbrication dans la boîte de fabrication
- Réapplication de sable
- Dépôt de liant
- Durcissement / séchage / prise
- Dépoudrage + nettoyage
- Revêtement/lavage facultatif
- Assemblage du moule/noyau
- Coulée de métal
- Décochage, dénoyautage, inspection
Ces étapes varient selon le système de liant et les pratiques de fonderie. [6] [15]
Moules en sable, noyaux en sable et flux de coulée (contexte minimal nécessaire en fonderie)
Un moule en sable définit la forme extérieure de la pièce moulée. [7] Dans les pratiques courantes de fonderie, le moule est souvent organisé en demi-moules supérieur et inférieur autour d’une cavité, et peut inclure un système d’alimentation, des masselottes et des évents afin de guider l’écoulement du métal, d’alimenter le retrait de solidification et de laisser les gaz s’échapper. [7] Un noyau est l’insert qui forme les cavités ou passages internes que le moule seul ne peut pas produire. [7]
Les noyaux imprimés constituent souvent l’usage le plus convaincant de cette technologie, car ils peuvent consolider plusieurs pièces en une seule géométrie, réduire les étapes d’assemblage et faciliter la réalisation de passages internes. [15] [16] La littérature de synthèse sur les moules en sable obtenus par liage par jet et le moulage rapide au sable désigne à plusieurs reprises les géométries internes complexes comme une raison principale d’utiliser des noyaux imprimés directement : un noyau imprimé unique peut remplacer un ensemble de noyaux en plusieurs pièces ou éviter une boîte à noyaux distincte pour chaque caractéristique interne. [15] [16] Le résultat reste un outillage sacrificiel consommé par le procédé de coulée, et non un insert permanent. [7] [15]
Domaines où le sable imprimé peut remplacer ou compléter l’outillage conventionnel
- prototypes uniques
- pièces de rechange
- canaux internes complexes
- ensembles de noyaux consolidés
- validation de conception avant l’outillage définitif
- production transitoire
- coulée à faible volume
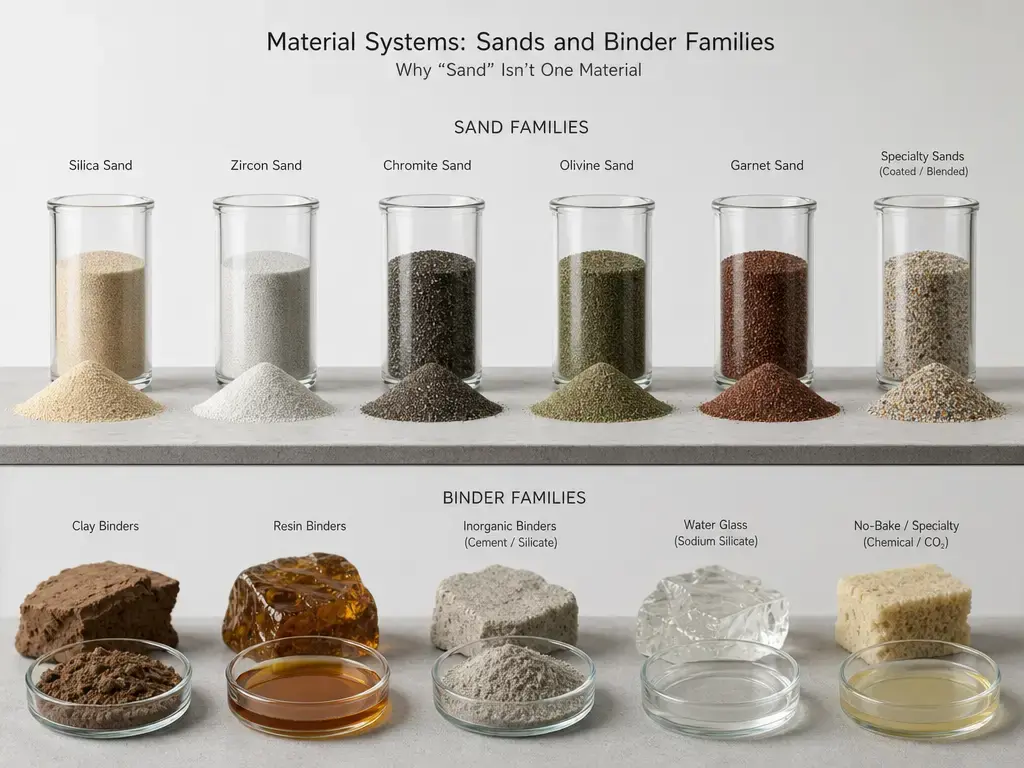
Systèmes de matériaux : sables et familles de liants (pourquoi le « sable » n’est pas un matériau unique)
Le « sable » dans le liage par jet ne constitue pas une seule famille de matériaux. [13] [14] Les matières premières peuvent inclure des sables de silice ou de quartz, des médias de fonderie synthétiques ou céramiques, ainsi que des matériaux plus performants tels que la bauxite frittée. [8] [14] Ces choix importent, car la dilatation thermique, la coulabilité, la perméabilité, le caractère réfractaire et le comportement de surface dépendent de la morphologie et de la minéralogie des grains, et non uniquement des réglages de l’imprimante. [1] [14] Dans Bobrowski et al., un exemple de sable quartzeux est l’ExOne FS001 avec une taille moyenne de grain de 0.13–0.14 mm, un rapport d’uniformité de 89% et un indice AFS de 97. [13]
Les familles de liants varient également. [15] Les systèmes furaniques sont courants dans la littérature sur le liage par jet de sable, les systèmes phénoliques sont employés sur certaines plateformes, et des orientations inorganiques, silicatées ou géopolymères sont explorées notamment en raison des objectifs relatifs aux émissions et à l’exploitation. [8] [15] [18] [19] Aucune de ces familles n’est universellement meilleure, car les compromis comprennent la résistance à la manipulation, le comportement de durcissement, la désagrégation, le dégagement de gaz, le comportement de surface et la compatibilité avec le reste de la chaîne de procédé de fonderie. [15] [18] [19]
| Type de système | Rôle typique | Précaution de l’article | Ancrage source |
|---|---|---|---|
| Furane + sables de silice/quartz | Voie courante pour moules/noyaux | La formulation + le durcissement + les émissions varient ; ne pas généraliser les résistances | [13] [15] |
| Systèmes phénoliques (sable par liage par jet) | Employés sur certaines plateformes | Ne pas déduire à partir de données sur les furanes | [8] [15] |
| Orientation inorganique / silicate / géopolymère | Facteur de réduction des émissions | La qualification + la désagrégation + les détails de procédé sont spécifiques à l’application | [18] [19] |
| Sables céramiques / de bauxite / synthétiques | Ajustement du transport thermique & gazeux | Des compromis de coût/manipulation/usure peuvent s’appliquer ; résultats spécifiques à la méthode | [14] |
Indicateurs de performance (et comment les tester sans se tromper)
Les spécifications des imprimantes mentionnent souvent l’épaisseur de couche, la résolution et la précision dimensionnelle, mais ces valeurs décrivent l’outillage en sable imprimé lui-même, et non la pièce métallique finale. [8] Dans un exemple déclaré par le fabricant, la page de l’ExOne S-Max Pro indique une boîte de fabrication de 1,800 × 1,000 × 700 mm, un volume de fabrication de 1,260 L, une épaisseur de couche de 0.2–0.5 mm et une précision dimensionnelle de ±0.5 mm et ±0.1% sur 500 mm. [8] La précision de l’imprimante décrit l’outillage en sable ; la précision finale de la pièce moulée dépend du revêtement, de l’assemblage, de la surcote de retrait et des effets de solidification. [7] [8] L’ISO/ASTM 52919:2025 est également importante ici, car il s’agit d’une norme de méthodes d’essai pour les moules en sable de coulée métallique fabriqués par FA, et non d’une tolérance universelle de réussite/échec pour les pièces moulées. [1]
La résistance est encore plus sensible à la méthode. [1] Bobrowski et al. ont testé des éprouvettes cylindriques de Ø50 × 50 mm réalisées en sable de quartz FS001 avec résine furfurylique FB001 et durcisseur FA001, et l’article rapporte la résistance à la traction par fendage tout en calculant également une valeur de traction dérivée à partir de la corrélation ( Rm = 0.65 Rp ). [13] En revanche, l’étude sur la bauxite rapporte une flexion 3 points selon BDG P72 sur des éprouvettes de 22.4 × 22.4 × 172 mm, à l’aide d’une cellule de charge de 20 kN, d’une distance entre appuis de 150 mm et de ( n = 5 ) éprouvettes par ensemble de paramètres. [14] Les données de manipulation à température ambiante, la résistance après durcissement ultérieur et le comportement à chaud durant la coulée ne sont pas interchangeables, pas plus que les résultats de traction par fendage et de flexion. [1] [14] Ne comparez que des essais similaires, avec une géométrie d’éprouvette, un système de matériaux et un historique de durcissement similaires. [1] [13] [14]
La perméabilité est un autre indicateur dont il est facile de faire mauvais usage. [7] L’AFS définit la perméabilité comme la propriété d’un matériau de moulage permettant le passage des gaz du moule ou du noyau durant la coulée de métal liquide. [7] Dans l’étude sur la bauxite, la perméabilité aux gaz a été mesurée selon BDG P41 et AFS 5224-13-S sur des échantillons cylindriques de 50 mm de diamètre et 50 mm de haut, de sorte que les chiffres résultants sont propres à cette méthode et à cette géométrie d’éprouvette. [14] Dans les conditions de cette étude, la bauxite CastBall imprimée affichait une perméabilité moyenne de 315 tandis que GS14 affichait une moyenne de 224. [14] Le comportement thermique est également lié à la méthode : l’ISO/ASTM 52919:2025 inclut explicitement la dilatation thermique parmi les méthodes d’essai pertinentes pour les moules en sable fabriqués par FA. [1] [2]
La rugosité de surface suit la même règle. [14] Un moule imprimé plus rugueux n’implique pas automatiquement la même rugosité sur la pièce métallique moulée, car le revêtement, le mouillage, l’écoulement du métal et la solidification interviennent tous. [14] Dans l’article sur la bauxite, les échantillons CastBall imprimés présentaient une profondeur moyenne de rugosité ( R_z ) d’environ 170 µm, tandis que la rugosité de la pièce moulée obtenue était de l’ordre de 110 µm dans cette étude. [14] C’est utile comme exemple circonscrit à une méthode, et non comme promesse universelle concernant l’état de surface de coulée. [14]
Variables qui modifient les résultats
| Variable | Ce qu’elle modifie |
|---|---|
| Granulométrie du sable | Résistance, perméabilité, rugosité |
| Famille de liant | Résistance, émissions, comportement de désagrégation |
| Quantité de liant / saturation | Résistance, dérive dimensionnelle, risque de défauts gazeux |
| Catalyseur % | Comportement de durcissement, résistance à la manipulation |
| Épaisseur de couche | Résolution, durée d’impression, effet d’escalier |
| Vitesse de réapplication | Risque de défauts, débit de production |
| Humidité | Régularité du durcissement, résistance à la manipulation |
| Durée de durcissement | Résistance à la manipulation à l’état imprimé, stabilité en aval |
| Orientation | Anisotropie de résistance, résultat d’échantillonnage, trajet de perméabilité |
| Revêtement | État de surface, transport des gaz, qualité de coulée |
| Dommages de manipulation | Erreur dimensionnelle, faiblesse locale |
Sources de référence : [1] [14] [15]
Indicateurs à ne pas confondre
- Épaisseur de couche et précision dimensionnelle
- Résistance du moule/noyau et résistance de la pièce moulée
- Perméabilité et porosité du métal
- Rugosité du moule et rugosité de la pièce moulée
- Temps de durcissement et temps d’impression
- Éprouvettes d’une seule étude et capacité de production qualifiée
Les moules de fonderie en sable imprimés en 3D sont-ils suffisamment résistants pour la coulée ?
Souvent oui, si le moule ou le noyau est conçu et qualifié pour l’alliage, la température de coulée, la géométrie, le parcours de manipulation, le système de revêtement et le facteur de sécurité concernés. [1] [15] Mais « suffisamment résistant » n’est pas une propriété universelle unique, car le corps en sable doit résister à la manipulation, à l’assemblage, à la charge gazeuse, au risque d’érosion et aux conditions de coulée dans une fenêtre de procédé spécifique. [1] [15]
Les chiffres n’ont de sens que lorsqu’ils restent associés à leur méthode. [1] Dans Bobrowski et al., des éprouvettes cylindriques de Ø50 × 50 mm réalisées dans un système de sable quartzeux et de résine furfurylique ont donné, pour un noyau plein imprimé en 3D, une résistance à la traction par fendage de 2.39 MPa et une valeur de traction dérivée de 1.55 MPa, tandis que le noyau-coque imprimé en 3D a donné 1.23 MPa en traction par fendage et 0.80 MPa en traction dérivée. [13] Dans l’article sur la bauxite, des éprouvettes de 22.4 × 22.4 × 172 mm réalisées avec un système de liant sans cuisson et stockées dans des conditions ambiantes pendant plus de 24 h avant caractérisation ont atteint une résistance moyenne en flexion 3 points de 2.3 MPa à 200 mm/s avec une teneur moyenne en liant, et environ 2.5 MPa lorsque le liant était augmenté d’un tiers. [14] Le même article indique également qu’avec des paramètres de procédé appropriés, une résistance en flexion 3 points supérieure à 3 MPa et une perméabilité supérieure à 300 pouvaient être obtenues. [14] Des formes d’éprouvette et des normes différentes modifient le chiffre. [1] [14] Ne comparez pas les valeurs de traction par fendage aux valeurs de flexion 3 points comme s’il s’agissait de la même mesure de résistance. [1] [13] [14]
Impression 3D sable ou outillage conventionnel de moulage au sable (cadre de décision)
L’outillage de moulage au sable traditionnel repose sur des modèles et des boîtes à noyaux amortis sur des séries répétées. [7] Cela est pertinent lorsque la géométrie est stable et que le volume est suffisamment élevé pour justifier la conception, la fabrication, le stockage, la maintenance et le contrôle des modifications de l’outillage. [7] En termes de fonderie, le modèle ou la boîte à noyaux est un outil d’investissement, tandis que la voie imprimée remplace une grande part de cet outillage rigide par un fichier numérique, du temps machine et une qualification du procédé. [7] [15]
La décision pratique dépend généralement du volume de production, du rythme des modifications de conception, de la complexité géométrique, de la charge de qualification et du risque du programme. [15] [16] Les analyses indépendantes décrivent les moules et noyaux en sable obtenus par liage par jet comme particulièrement adaptés aux travaux de faible volume, complexes ou à forte itération, tandis que les voies conventionnelles restent solides pour les géométries stables et éprouvées. [15] [16] Dans de nombreux programmes, la réponse la plus rationnelle est hybride : imprimer le noyau difficile, conserver le moule extérieur plus simple en conventionnel, ou valider une nouvelle pièce moulée avec un outillage imprimé avant d’investir dans un outillage rigide. [15] [16]
| Critère | Impression 3D sable | Moules/noyaux en sable traditionnels | Note sur le meilleur choix |
|---|---|---|---|
| Outillage | Directement à partir de la CAO | Dépendant du modèle/de la boîte à noyaux | L’impression l’emporte pour l’itération |
| Géométrie | Performante pour les noyaux complexes, ensembles consolidés | Performante pour les géométries stables et éprouvées | L’hybride est souvent préférable |
| Économie du volume unitaire | Performante pour faible volume/forte diversité | Souvent préférable pour les volumes élevés | Éviter toute affirmation universelle sur le coût |
| Qualification | Nécessite une validation matériau/procédé | Voies établies | Dépend du risque de l’application |
Limites, sécurité et risques de qualification
Les principales limites mécaniques et dimensionnelles sont simples. [15] Les éléments en sable imprimé peuvent se fissurer durant le dépoudrage, les sections minces peuvent être vulnérables aux dommages de manipulation, et les hypothèses de tolérances peuvent échouer une fois le revêtement, l’assemblage et la coulée ajoutés à la chaîne. [13] [15] La fabrication couche par couche peut également introduire un effet d’escalier et des effets d’orientation, tandis que la fenêtre de procédé exploitable peut se déplacer lorsque le média sableux ou la famille de liant change. [1] [15]
Les affirmations relatives à la sécurité et à l’environnement doivent également rester conditionnelles. [18] Dans une étude à l’échelle pilote de 2025, les systèmes de liants inorganiques ont présenté des réductions de plus de 90% pour les BTEX et de plus de 94% pour les HAP par rapport aux systèmes organiques dans le contexte de cette étude. [18] Le document Foundries BREF de 2024-12 ajoute un contexte de procédé sur les choix de systèmes de liants, y compris les options warm-box à faible teneur en formaldéhyde libre et des remarques sur la désagrégation des géopolymères inorganiques. [19] Il ne s’agit pas d’affirmations générales concernant chaque fonderie ou chaque ligne d’impression de sable. [18] [19] Consultez la FDS du liant ainsi que votre processus interne d’examen EHS dans le cadre du développement normal du programme. [18] [19]
Il est préférable de considérer la qualification comme un plan d’essais plutôt que comme un slogan. [1] [2] L’ISO/ASTM 52919:2025 — Fabrication additive — Principes de qualification — Méthodes d’essai pour moules en sable de coulée métallique — fournit un cadre comprenant des pratiques normalisées pour l’échantillonnage d’éprouvettes, les essais de traction, les essais de flexion ou transversaux, les essais de perméabilité aux gaz, les essais de dilatation thermique, la documentation, les recommandations d’achat, la vérification des performances des machines de FA et une annexe sur l’identifiant d’éprouvette et l’indice d’orientation. [1] [2] Cette structure est utile car elle impose les bonnes questions : quel système de matériaux a été utilisé, dans quelle orientation, avec quel historique de durcissement, échantillonné de quelle manière et testé selon quelle méthode. [1] [2] Il n’existe pas de chiffre universel fiable de tolérance, de résistance, de prix ou de délai pour toute l’impression 3D sable. [1]
Recherche et adoption industrielle (cadre indépendant, hors fournisseurs)
La littérature de synthèse indépendante continue de se concentrer sur les sables alternatifs, le transport des gaz, la migration du liant, le suivi du procédé et la relation entre les paramètres de procédé et les résultats de coulée. [15] [16] C’est là que se situent encore de nombreuses questions pratiques ouvertes : non pas l’existence de l’impression de sable, mais le sable, le liant, le parcours de durcissement et le régime d’essais qui donnent des résultats répétables pour un travail de fonderie spécifique. [15] [16]
L’échelle industrielle est déjà visible, mais les exemples doivent rester clairement désignés comme des déclarations de fabricants ou de communiqués de presse plutôt que traités comme une cartographie complète du marché. [8] [10] [11] [12] La page produit S-Max Pro d’ExOne indique une boîte de fabrication de 1,800 × 1,000 × 700 mm, un volume de fabrication de 1,260 L, une épaisseur de couche de 0.2–0.5 mm, une précision dimensionnelle de ±0.5 mm et ±0.1% sur 500 mm, ainsi que des systèmes de liants incluant le furane et le phénolique. [8] La fiche technique S-Max Pro d’ExOne indique en outre un taux de fabrication rapporté par le fournisseur allant jusqu’à 145 L/h, une perte au feu de 1.0–2.1% et une récupération de 30%, qui sont des indicateurs fournisseur plutôt que des critères de qualification normalisés. [9] La fiche technique VX4000 de voxeljet indique un espace de fabrication de 4,000 × 2,000 × 1,000 mm, une résolution d’impression x/y de 200 dpi et un exemple de procédé sable disponible utilisant du furane. [12] À plus petite échelle, la fiche technique S-Print d’ExOne indique une boîte de fabrication de 800 × 500 × 400 mm, une épaisseur de couche de 0.26–0.38 mm et des systèmes de liants comprenant le furane, CHP, HHP et l’inorganique. [10] Le communiqué de presse d’ExOne du 22 juin 2026 sur la S-Print Pro indique un volume de fabrication de 1,200 × 750 × 500 mm, une épaisseur de couche de 0.10–1.00 mm avec 0.28 mm en standard, une empreinte au sol inférieure à 12 m², une tête d’impression de 400 dpi et des livraisons commençant au second semestre de 2026. [11] Les aperçus de la presse professionnelle peuvent aider à expliquer les catégories d’imprimantes et de liants, mais ils servent mieux de contexte que de substitut aux normes, aux fiches techniques et aux résultats d’essais circonscrits à une méthode. [17]
Points essentiels sur l’impression 3D sable en pratique
L’impression 3D sable se comprend au mieux comme le liage par jet de moules et de noyaux en sable sacrificiels pour une coulée métallique ultérieure : une voie d’outillage sans modèle qui peut être efficace pour les géométries complexes, l’itération rapide et la consolidation de noyaux, mais seulement lorsque le système de matériaux et le procédé de fonderie en aval sont qualifiés ensemble. [1] [4] [15] L’ISO/ASTM 52919:2025 constitue un point de référence utile pour les méthodes d’essai, et non une garantie de performance de coulée ; les spécifications machine doivent être lues comme des spécifications d’outillage pour un exemple de machine cité, et non comme des promesses concernant chaque résultat de coulée. [1] [8] [14] Les spécifications d’outillage n’équivalent pas à une tolérance ou à un état de surface de coulée garantis. [7] [8] [14]
FAQ
Qu’est-ce que l’impression 3D sable ?
L’impression 3D sable consiste à fabriquer des moules et noyaux en sable sacrificiels par fabrication additive, généralement par liage par jet, pour une coulée métallique ultérieure. [4] [5] L’objet en sable imprimé est généralement un outillage plutôt que le produit final, et il est habituellement décoché ou dénoyauté après la coulée. [6] Cela ne signifie pas poncer des impressions en plastique, et ce n’est pas la même famille de procédés que la FA directe de métal. [4] [7]
Comment fonctionne le liage par jet de sable pour les moules et les noyaux ?
Un réapplicateur étale de fines couches de sable, puis une tête d’impression dépose sélectivement un liant liquide à l’endroit où la section suivante doit se solidifier. [4] [5] Après l’impression, le corps en sable lié passe par le séchage ou le durcissement, puis le dépoudrage, le nettoyage, un éventuel revêtement, l’assemblage et enfin la coulée. [6] Le sable meuble environnant soutient la géométrie fermée pendant la fabrication, ce qui explique en partie pourquoi le procédé peut réaliser des noyaux et passages complexes sans outillage rigide conventionnel. [5] [6]
Les moules de fonderie en sable imprimés en 3D sont-ils suffisamment résistants pour la coulée ?
Souvent oui, mais seulement dans un sens spécifique au procédé. [1] [15] Une étude portant sur des éprouvettes cylindriques de Ø50 × 50 mm dans un système de sable quartzeux et de résine furfurylique a rapporté 2.39 MPa en traction par fendage et 1.55 MPa en traction dérivée pour un noyau plein imprimé, tandis qu’un noyau-coque de la même étude a rapporté 1.23 MPa et 0.80 MPa. [13] Une autre étude sur des éprouvettes prismatiques de 22.4 × 22.4 × 172 mm a rapporté des valeurs de flexion 3 points autour de 2.3–2.5 MPa dans des conditions spécifiques. [14] Ces chiffres ne sont pas directement interchangeables. [1] [13] [14]
Qu’est-ce qu’un noyau en sable dans l’impression 3D de noyaux en sable pour la fonderie ?
Un noyau est l’insert qui façonne les cavités internes ou d’autres régions que le modèle ne peut pas réaliser directement. [7] Dans l’impression 3D de noyaux en sable, cet insert est imprimé à partir de la CAO plutôt que produit dans une boîte à noyaux dédiée. [7] [15] Cela peut réduire les étapes d’assemblage, consolider des ensembles de noyaux en plusieurs pièces et faciliter la réalisation de passages internes complexes, mais le noyau imprimé reste un outillage sacrificiel utilisé pour une étape ultérieure de coulée. [15] [16]
Quelle est la précision de l’impression 3D sable — et qu’est-ce qui change après la coulée du métal ?
Les affirmations de précision sur les pages d’imprimantes s’appliquent à l’outillage en sable, et non automatiquement à la pièce moulée finie. [8] Par exemple, la page S-Max Pro d’ExOne indique une épaisseur de couche de 0.2–0.5 mm et une précision dimensionnelle de ±0.5 mm et ±0.1% sur 500 mm pour cet exemple de machine. [8] Après la coulée, le revêtement, l’assemblage, la surcote de retrait et la solidification influencent tous les dimensions métalliques et l’état de surface. [7] [8]
Expert : comment l’ISO/ASTM 52919:2025 vous aide-t-elle à tester et comparer les moules en sable fabriqués par FA ?
Elle fournit un cadre structuré de méthodes d’essai plutôt qu’une instruction vague consistant à « qualifier le procédé ». [1] L’entrée du catalogue ISO identifie des méthodes d’essai comprenant la résistance à la traction, la résistance transversale, la perméabilité aux gaz et la dilatation thermique, tandis que la page de contenu de l’aperçu présente des sections de soutien consacrées à l’échantillonnage d’éprouvettes, à la documentation, aux achats, à la vérification des performances de la machine et à une annexe d’identifiant/orientation d’éprouvette. [1] [2] Cela aide les équipes à comparer des éléments comparables, mais ce n’est pas une garantie de qualité de coulée ni une norme d’acceptation d’imprimante pour chaque cas d’usage. [1]
Expert : comment interpréter les chiffres de perméabilité entre différents systèmes sable/liant et configurations d’essai ?
Avec prudence, et uniquement dans le cadre de méthodes concordantes lorsque cela est possible. [1] [14] La perméabilité est la capacité du matériau de moulage à laisser passer les gaz du moule ou du noyau pendant la coulée, mais la valeur rapportée dépend de la géométrie de l’éprouvette et de la norme d’essai utilisée. [7] Dans l’étude sur la bauxite, la perméabilité a été mesurée selon BDG P41 et AFS 5224-13-S sur des cylindres de 50 mm de diamètre et de 50 mm de haut, avec des valeurs moyennes de 315 pour CastBall et 224 pour GS14 dans cette configuration d’étude. [14] Cela ne fait pas de 315 un chiffre universellement « meilleur » en dehors du même contexte méthodologique. [1] [14]
Sources
- ISO. ISO/ASTM 52919:2025 — Fabrication additive — Principes de qualification — Méthodes d’essai pour moules en sable de coulée métallique. Page de catalogue, Édition 1, 2025-09.
- Aperçu ISO/ASTM via iTeh. PDF d’aperçu ISO/ASTM 52919:2025. Aperçu de la première édition, 2025-09.
- ISO. ISO/ASTM 52900:2021 — Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. Page de catalogue, Édition 2, 2021-11, confirmée 2025.
- Aperçu ISO/ASTM via iTeh. PDF d’aperçu ISO/ASTM 52900:2021. PDF d’aperçu, 2021.
- NIST. Binder Jetting. Présentation officielle de la technologie.
- Fraunhofer IGCV. Impression 3D sable — fabrication additive à base de sable. Présentation du flux de travail et de la chaîne de procédé.
- American Foundry Society. Termes de fonderie. Glossaire de fonderie relatif aux noyaux, à la perméabilité et aux termes associés.
- ExOne. Imprimante 3D sable S-Max Pro | Moules de fonderie. Page produit consultée le 2026-08-31.
- ExOne. PDF de fiche technique S-Max Pro. PDF, 2022-04.
- ExOne. PDF de fiche technique S-Print. PDF, 2020-06.
- ExOne. Nouvelle S-Print Pro : impression 3D sable industrielle abordable. Communiqué de presse, 2026-06-22.
- voxeljet. PDF de fiche technique machine VX4000. Fiche technique machine, validité 01/2021.
- Bobrowski et al., Materials. Sables de moulage et de noyautage furaniques imprimés en 3D (liage par jet) — déformation thermique, propriétés mécaniques et technologiques. 2023.
- Major et al. Utilisation de sable de bauxite frittée dans le liage par jet de noyaux de fonderie. International Journal of Metalcasting, 2026.
- Sivarupan et al., Additive Manufacturing. Revue des progrès et défis de l’impression 3D par liage par jet de moules en sable pour la fonderie avancée. 2021.
- Upadhyay et al., Journal of Manufacturing Processes. Impression 3D pour le moulage rapide au sable — une revue. 2017.
- Foundry Management & Technology. Comprendre les imprimantes 3D sable et les technologies de liants. 2019.
- Garitaonandia et al., Molecules. Évaluation des émissions nocives de multiples systèmes de liants dans le moulage au sable à l’échelle pilote. 2025.
- Commission européenne JRC. Premier projet BREF sur les fonderies. PDF 2024-12.




