

Zusammenfassung
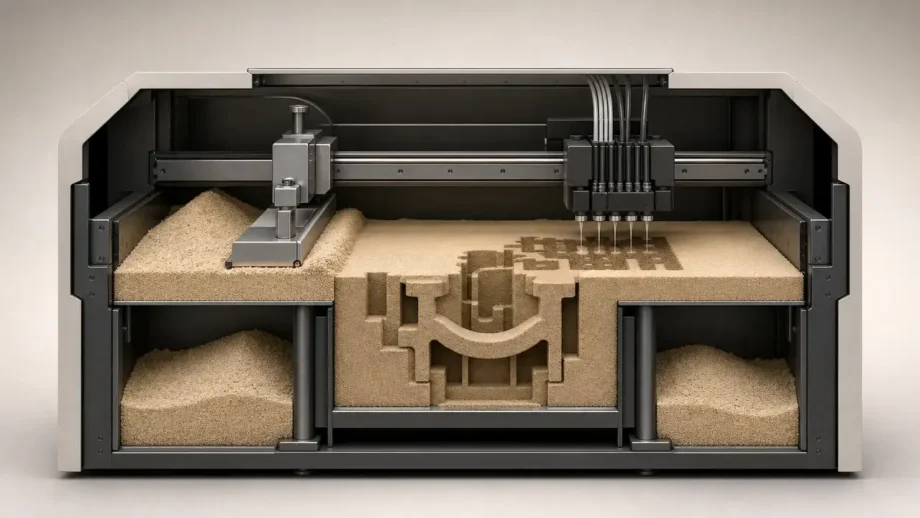
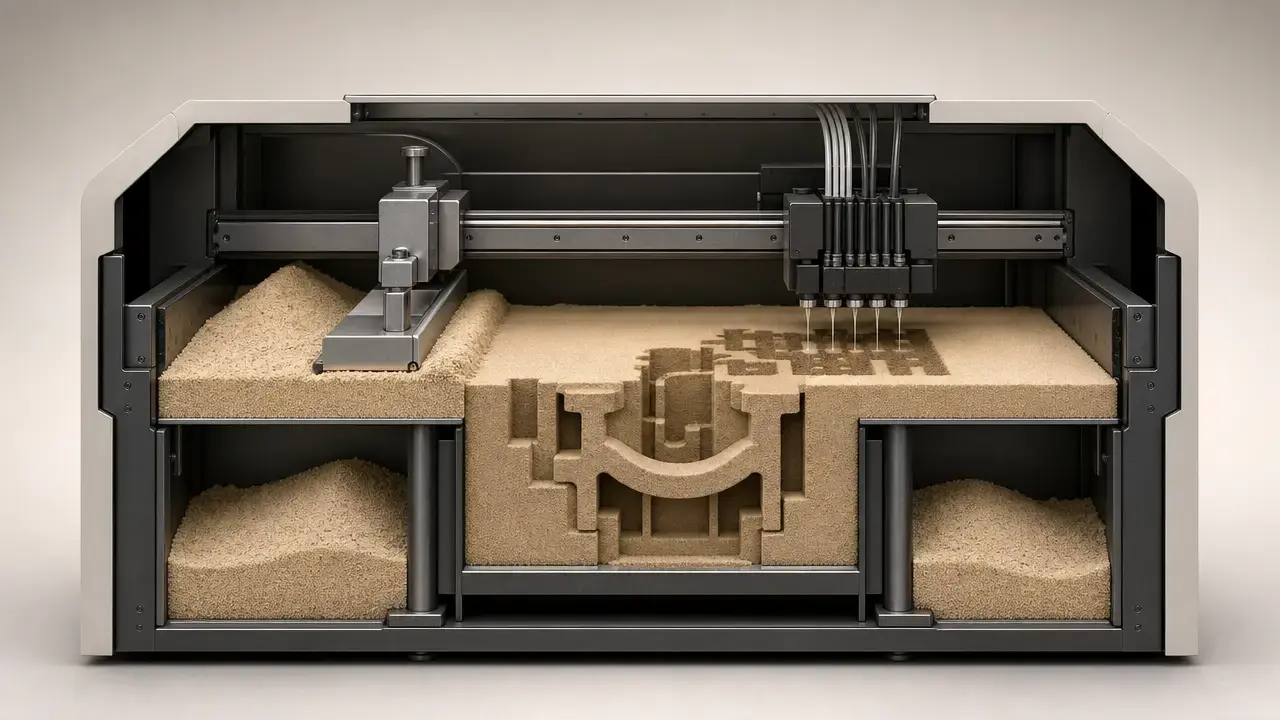
Sand-3D-Druck bezeichnet im engeren industriellen Sinn das Binder Jetting verlorener Sandformen und Sandkerne für den anschließenden Metallguss, nicht die Nachbearbeitung von Kunststoffdrucken durch Schleifen. ISO/ASTM 52900:2021 definiert Binder Jetting als additives Fertigungsverfahren, bei dem ein flüssiges Bindemittel selektiv aufgetragen wird, um pulverförmige Materialien zu verbinden. NIST beschreibt es einfacher als das Zusammenfügen pulverförmigen Materials mithilfe eines Binders. [3] [4] [5]
Die wichtigste Abwägung ist einfach: Gedruckte Sandformen und -kerne können ein physisches Modell oder einen Kernkasten überflüssig machen. Das hilft bei häufigen Geometrieänderungen oder Innenkanälen, die mit konventionellen Werkzeugen schwer herzustellen sind. Das Verfahren muss jedoch weiterhin für den jeweiligen Sand, Binder, Drucker, die Orientierung und den Gießprozess qualifiziert werden. [1] [2] [6] Gedruckte Sandformen und -kerne sind normalerweise verlorene Werkzeuge: Nach dem Gießen werden sie ausgeschlagen beziehungsweise entkernt und nicht als dauerhaftes Werkzeug aufbewahrt. [6] Andere additive Verfahren können ebenfalls gussbezogene Aufgaben unterstützen. Dieser Artikel konzentriert sich jedoch auf Binder Jetting als wichtigsten industriellen Weg zur direkten Herstellung von Sandformen und -kernen. [4] [5] [15]
Vom Werkzeug für den Sandguss zur digitalen Form
Konventioneller Sandguss beginnt gewöhnlich mit einem Modell und, falls Innenkanäle erforderlich sind, einem Kernkasten. [7] Die Gießerei verwendet diese Werkzeuge zur Herstellung von Formhohlräumen und Kernen, setzt die Form zusammen, gießt das Metall ein und entfernt danach den Sand. [7] Dieser Ablauf ist ausgereift. Werkzeuge können aber zum Engpass werden, wenn sich Konstruktionen laufend ändern, Lagerung und Instandhaltung ins Gewicht fallen oder ein Projekt mehrere Iterationsrunden benötigt, bevor die Geometrie feststeht. [7]
Direkt gedruckte Formen und Kerne fügen sich als modelllose Alternative in denselben Gießereiablauf ein. Sie sind kein universeller Ersatz für konventionelle Verfahren. [15] [16] Gießereibezogene Übersichtsarbeiten beschreiben bindergejettete Sandformen und -kerne übereinstimmend als besonders nützlich für schnelle Gussteilherstellung, komplexe innere Merkmale und kurze oder wechselnde Konstruktionszyklen. [15] [16]
Was ist Sand-3D-Druck?
Sand-3D-Druck ist die additive Fertigung verlorener Sandformen und Sandkerne, die später in der Gießerei verwendet werden. [4] [5] Der vorherrschende industrielle Ansatz ist Binder Jetting: Ein flüssiger Binder wird Schicht für Schicht selektiv in ein Sandpulverbett aufgetragen, bis Form oder Kern entstanden sind. [4] Dieser Artikel orientiert sich terminologisch an ISO/ASTM 52900:2021 und konzentriert sich auf Binder Jetting, weil unabhängige Übersichtsarbeiten es als wichtigsten industriellen Weg für direkt gedruckte Sandformen und -kerne einordnen. [3] [4] [15]
| Gemeint ist | Nicht gemeint ist |
|---|---|
| Verlorene Sandformen und -kerne für den Metallguss | Das Schleifen von 3D-Drucken |
| Formen und Kerne für den Guss | Direkter Metalldruck |
| Binder Jetting von Sand | Material Jetting des Baumaterials |
Eine Sandform legt den äußeren Formhohlraum des Gussteils fest. Ein Kern ist dagegen ein separater Einsatz, der innere Hohlräume oder Merkmale erzeugt, die das Modell nicht unmittelbar formen kann. [7] AFS definiert einen Kern als „einen Sand- oder Metalleinsatz in einer Form, der das Innere des Gussteils oder denjenigen Teil des Gussteils gestaltet, der sich nicht mit dem Modell formen lässt“. [7] Diese Unterscheidung ist wichtig, weil der 3D-Druck von Sandkernen oft den größten praktischen Nutzen bringt: Komplexe Innenkanäle, Hinterschneidungen und zusammengefasste Kernpakete lassen sich direkt aus CAD-Daten herstellen, ohne für jedes Merkmal einen eigenen Kernkasten zu benötigen. [7] [15] [16]
Das Verfahren ist weder mit der direkten additiven Metallfertigung noch mit Material Jetting gleichzusetzen. [4] ISO/ASTM 52900 definiert Material Jetting separat als Verfahren, bei dem Tropfen des Ausgangsmaterials selektiv aufgetragen werden. Es gehört damit zu einer anderen Verfahrensfamilie als das Binder Jetting eines Sandpulverbetts. [4] In diesem Artikel bedeutet „Sand-3D-Druck“ die Herstellung gedruckter Sandformen und -kerne für den späteren Guss. [4] [15]
So funktioniert Binder Jetting mit Sand – Schritt für Schritt
Binder Jetting mit Sand ist ein Pulverbettverfahren. [4] Über der Baufläche wird eine dünne Sandschicht verteilt. Der Druckkopf trägt gezielt Binder dort auf, wo der nächste Querschnitt verfestigt werden soll. Dieser Zyklus wiederholt sich, bis die Form oder der Kern fertig ist. [4] [5] Die allgemeinverständliche Beschreibung von NIST trifft den Mechanismus gut: Binder Jetting erzeugt dreidimensionale Strukturen, indem es pulverförmiges Material mit einem Bindemittel zusammenfügt. [5]
Nach dem Binderauftrag ist der gedruckte Körper noch kein gießbereites Werkzeug. [6] Fraunhofer IGCV beschreibt eine anschließende Trocknungs- oder Aushärtungsphase, in der der gebundene Sand die für die Handhabung erforderliche strukturelle Festigkeit erhält. Dieser Schritt gehört zu einer umfassenderen Prozesskette von den CAD-Daten über den Druck bis zum Auspacken des Gussteils. [6] Loser, ungebundener Sand stützt während des Drucks die Geometrie, auch geschlossene Hohlräume und Innenkanäle, die mit starren Werkzeugen schwer herzustellen wären. [5] [6] In diesem Workflow ist „Handhabungsfestigkeit nach dem Druck“ präziser als die Annahme einer allgemeingültigen Bedeutung von „Grünfestigkeit“. Entscheidend ist, ob der gebundene Sandkörper Entnahme, Reinigung, Montage und Transport vor den weiteren Prozessschritten übersteht. [6] [15]
Danach folgen Entpulvern und Reinigen, gegebenenfalls Beschichten beziehungsweise Schlichten, der Zusammenbau von Form oder Kern, das Gießen und nach der Erstarrung das Ausschlagen beziehungsweise Entkernen. [6] [15] Die konkreten Engpässe und Risiken hängen von Binderchemie, Sandmedium, Beschichtungsbedingungen beim Schichtauftrag, Geometrie und Gießereipraxis ab. Allgemeingültige Zahlen wären daher irreführend. [1] [15]
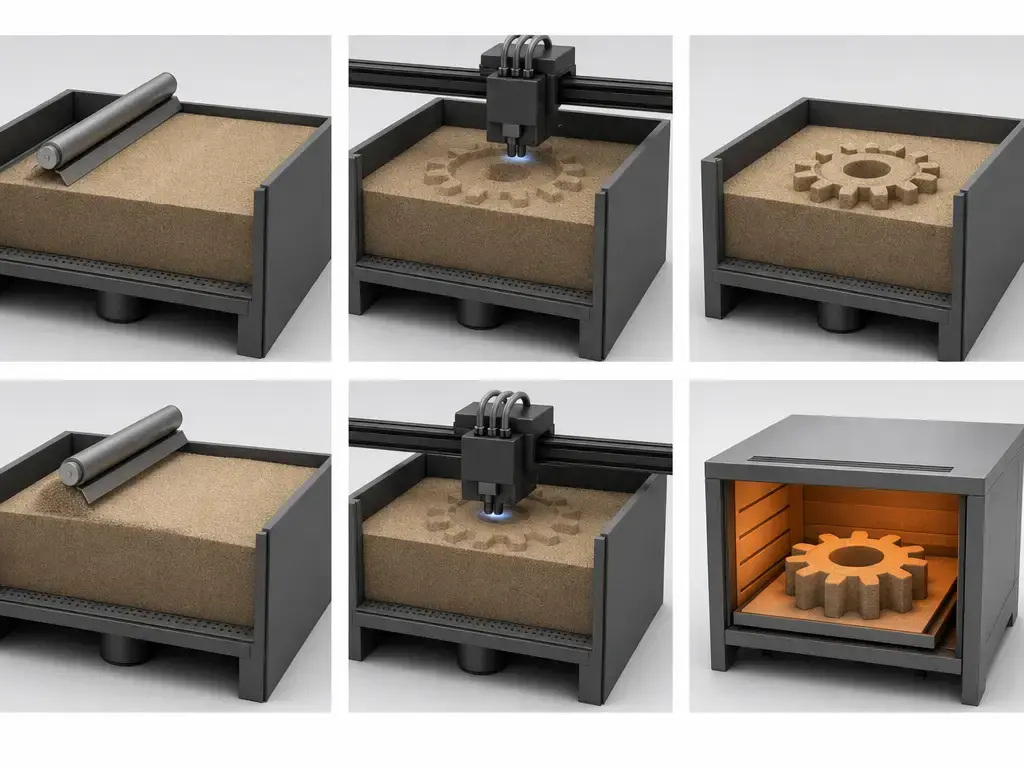
Typische Prozessschritte
- CAD, Auslegung von Anschnitt- und Speisersystem sowie gegebenenfalls Gießsimulation
- Slicing und Anordnung im Baukasten
- Auftragen der Sandschicht
- Binderauftrag
- Aushärten / Trocknen / Verfestigen
- Entpulvern und Reinigen
- Optionales Beschichten beziehungsweise Schlichten
- Zusammenbau von Form und Kernen
- Vergießen des Metalls
- Ausschlagen, Entkernen und Prüfen
Diese Schritte variieren je nach Bindersystem und Gießereipraxis. [6] [15]
Sandformen, Sandkerne und der Gießprozess: die notwendigen Grundlagen
Eine Sandform definiert die Außenkontur des Gussteils. [7] In der üblichen Gießereipraxis besteht sie häufig aus Ober- und Unterkastenhälfte um einen Hohlraum. Sie kann Anschnitte, Speiser und Entlüftungen enthalten, die den Metallfluss lenken, die Erstarrungsschwindung ausgleichen und Gase entweichen lassen. [7] Ein Kern ist der Einsatz, der innere Hohlräume oder Kanäle bildet, die allein mit der Form nicht erzeugt werden können. [7]
Gedruckte Kerne sind häufig die überzeugendste Anwendung der Technik: Sie können mehrere Einzelteile zu einer einzigen Geometrie zusammenfassen, Montageschritte reduzieren und Innenkanäle leichter realisierbar machen. [15] [16] Übersichtsarbeiten zu bindergejetteten Sandformen und schnellem Sandguss nennen komplexe Innengeometrien wiederholt als Hauptgrund für direkt gedruckte Kerne. Ein einzelner gedruckter Kern kann ein mehrteiliges Kernpaket ersetzen oder einen separaten Kernkasten für jedes innere Merkmal vermeiden. [15] [16] Das Ergebnis bleibt ein verlorenes Werkzeug, das im Gießprozess verbraucht wird, und kein dauerhafter Einsatz. [7] [15]
Wo gedruckter Sand konventionelle Werkzeuge ersetzen oder ergänzen kann
- Einzelprototypen
- Ersatzteile
- Komplexe Innenkanäle
- Zusammengefasste Kernpakete
- Konstruktionsvalidierung vor der Herstellung dauerhafter Werkzeuge
- Überbrückungsproduktion
- Guss kleiner Stückzahlen
Materialsysteme: Sand- und Binderfamilien – warum „Sand“ nicht ein einziges Material ist
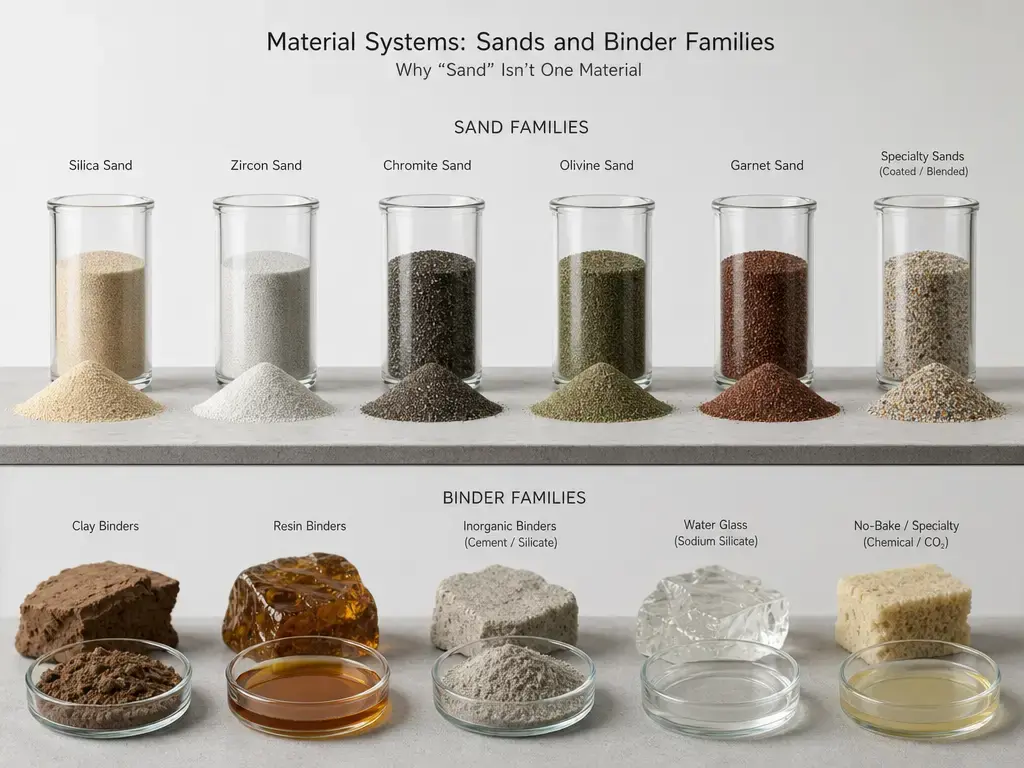
„Sand“ bezeichnet beim Binder Jetting keine einheitliche Materialfamilie. [13] [14] Als Ausgangsmaterialien kommen Siliziumdioxid- beziehungsweise Quarzsande, synthetische oder keramische Gießereimedien und leistungsfähigere Materialien wie gesinterter Bauxit infrage. [8] [14] Die Wahl ist wichtig, weil Wärmeausdehnung, Fließfähigkeit, Gasdurchlässigkeit, Feuerfestigkeit und Oberflächenverhalten von Kornform und Mineralogie abhängen, nicht nur von Druckereinstellungen. [1] [14] Bobrowski et al. nennen als Quarzsandbeispiel ExOne FS001 mit einer mittleren Korngröße von 0.13–0.14 mm, einem Gleichmäßigkeitsgrad von 89% und der AFS-Zahl 97. [13]
Auch die Binderfamilien unterscheiden sich. [15] Furansysteme sind in der Literatur zum Sand-Binder-Jetting verbreitet. Auf manchen Plattformen werden Phenolsysteme verwendet. Anorganische, silikatische und geopolymerbasierte Ansätze werden unter anderem aus Emissions- und Betriebsgründen untersucht. [8] [15] [18] [19] Keine dieser Familien ist grundsätzlich überlegen. Abzuwägen sind unter anderem Handhabungsfestigkeit, Aushärtungsverhalten, Zerfallseigenschaften, Gasentwicklung, Oberflächenverhalten und die Einbindung in die übrige Gießereiprozesskette. [15] [18] [19]
| Systemtyp | Typische Rolle | Zu beachten | Quellenbeleg |
|---|---|---|---|
| Furan und Siliziumdioxid-/Quarzsande | Verbreiteter Weg zur Herstellung von Formen und Kernen | Rezeptur, Aushärtung und Emissionen variieren; Festigkeiten nicht verallgemeinern | [13] [15] |
| Phenolsysteme beim Sand-Binder-Jetting | Auf einigen Plattformen eingesetzt | Keine Ableitungen aus Furandaten treffen | [8] [15] |
| Anorganische, silikatische und geopolymerbasierte Ansätze | Verringerung von Emissionen als Motivation | Qualifizierung, Zerfallseigenschaften und Prozessdetails sind anwendungsspezifisch | [18] [19] |
| Keramische, bauxitbasierte und synthetische Sande | Anpassung von Wärme- und Gastransport | Abwägungen bei Kosten, Handhabung und Verschleiß möglich; Ergebnisse sind methodenspezifisch | [14] |
Leistungskennwerte und aussagekräftige Prüfungen
Druckerspezifikationen nennen häufig Schichthöhe, Auflösung und Maßgenauigkeit. Diese Angaben beschreiben jedoch die gedruckten Sandformen und -kerne, nicht das fertige Metallgussteil. [8] Als ein Herstellerbeispiel nennt die Produktseite des ExOne S-Max Pro einen Baukasten von 1,800 × 1,000 × 700 mm, ein Bauvolumen von 1,260 L, eine Schichthöhe von 0.2–0.5 mm sowie eine Maßgenauigkeit von ±0.5 mm und ±0.1% über 500 mm. [8] Druckergenauigkeit beschreibt das Sandwerkzeug. Die endgültige Gussgenauigkeit hängt von Schlichte, Montage, Schwindmaß und Erstarrungseffekten ab. [7] [8] ISO/ASTM 52919:2025 ist in diesem Zusammenhang ebenfalls wichtig: Es handelt sich um eine Prüfnorm für additiv gefertigte Sandformen für den Metallguss, nicht um eine allgemeingültige Toleranzgrenze für die Annahme oder Ablehnung von Gussteilen. [1]
Festigkeitswerte hängen noch stärker von der Prüfmethode ab. [1] Bobrowski et al. prüften zylindrische Proben mit Ø50 × 50 mm aus FS001-Quarzsand, Furfurylharz FB001 und Härter FA001. Die Arbeit berichtet die Spaltzugfestigkeit und berechnet zusätzlich einen abgeleiteten Zugfestigkeitswert über den Zusammenhang ( Rm = 0.65 Rp ). [13] Die Bauxitstudie beschreibt dagegen 3-Punkt-Biegeversuche nach BDG P72 an Proben mit 22.4 × 22.4 × 172 mm, einer 20-kN-Kraftmessdose, einem Auflagerabstand von 150 mm und ( n = 5 ) Proben je Parametersatz. [14] Handhabungswerte bei Raumtemperatur, Festigkeit nach weiterer Aushärtung und Heißverhalten beim Gießen sind ebenso wenig austauschbar wie Spaltzug- und Biegeergebnisse. [1] [14] Vergleichen Sie nur gleichartige Prüfungen mit gleicher Probengeometrie, gleichem Materialsystem und gleicher Aushärtungshistorie. [1] [13] [14]
Auch die Gasdurchlässigkeit wird leicht falsch verwendet. [7] AFS definiert sie als die Eigenschaft eines Formstoffs, Form- oder Kerngase beim Vergießen von flüssigem Metall passieren zu lassen. [7] In der Bauxitstudie wurde sie nach BDG P41 und AFS 5224-13-S an zylindrischen Proben mit 50 mm Durchmesser und 50 mm Höhe gemessen. Die erhaltenen Zahlen gelten deshalb für diese Methode und Probengeometrie. [14] Unter den Bedingungen der Studie erreichte gedruckter CastBall-Bauxit im Mittel einen Gasdurchlässigkeitswert von 315, GS14 dagegen 224. [14] Das thermische Verhalten ist ebenfalls methodengebunden: ISO/ASTM 52919:2025 führt die Wärmeausdehnung ausdrücklich unter den für additiv gefertigte Sandformen relevanten Prüfverfahren auf. [1] [2]
Für die Oberflächenrauheit gilt dieselbe Regel. [14] Eine rauere gedruckte Form führt nicht automatisch zu derselben Rauheit am Metallgussteil, weil Beschichtung, Benetzung, Metallfluss und Erstarrung dazwischenliegen. [14] In der Bauxitstudie zeigten gedruckte CastBall-Proben eine mittlere Rautiefe ( R_z ) von etwa 170 µm, während die Rauheit des daraus entstandenen Gussteils in dieser Studie in der Größenordnung von 110 µm lag. [14] Das ist ein nützliches methodenspezifisches Beispiel, aber kein universelles Versprechen für die Gussoberfläche. [14]
Einflussgrößen auf die Ergebnisse
| Einflussgröße | Beeinflusste Eigenschaften |
|---|---|
| Korngrößenverteilung des Sands | Festigkeit, Gasdurchlässigkeit, Rauheit |
| Binderfamilie | Festigkeit, Emissionen, Zerfallsverhalten |
| Bindermenge / Sättigung | Festigkeit, Maßabweichungen, Risiko von Gasfehlern |
| Katalysatoranteil in % | Aushärtungsverhalten, Handhabungsfestigkeit |
| Schichthöhe | Auflösung, Druckzeit, Treppeneffekt |
| Beschichtergeschwindigkeit | Defektrisiko, Durchsatz |
| Luftfeuchtigkeit | Gleichmäßigkeit der Aushärtung, Handhabungsfestigkeit |
| Aushärtungszeit | Handhabungsfestigkeit nach dem Druck, Stabilität in weiteren Prozessschritten |
| Orientierung | Festigkeitsanisotropie, Ergebnis der Probenahme, Gasdurchlässigkeitsweg |
| Beschichtung | Oberflächengüte, Gastransport, Gussqualität |
| Beschädigungen bei der Handhabung | Maßfehler, lokale Schwächung |
Kennwerte, die nicht verwechselt werden dürfen
- Schichthöhe und Maßgenauigkeit
- Form-/Kernfestigkeit und Festigkeit des Gussteils
- Gasdurchlässigkeit und Porosität im Metall
- Formrauheit und Gussrauheit
- Aushärtungszeit und Druckzeit
- Proben einer Einzelstudie und qualifizierte Produktionsfähigkeit
Sind 3D-gedruckte Sandgussformen fest genug für den Guss?
Häufig ja, wenn Form oder Kern für die jeweilige Legierung, Gießtemperatur, Geometrie, Handhabung, das Beschichtungssystem und den vorgesehenen Sicherheitsfaktor ausgelegt und qualifiziert sind. [1] [15] „Fest genug“ ist jedoch keine allgemeingültige Eigenschaft. Der Sandkörper muss Handhabung, Montage, Gasbelastung, Erosionsrisiken und Gießbedingungen innerhalb eines konkreten Prozessfensters standhalten. [1] [15]
Zahlen sind nur zusammen mit der zugehörigen Prüfmethode sinnvoll. [1] Bei Bobrowski et al. ergaben zylindrische Proben mit Ø50 × 50 mm aus einem Quarzsand-Furfurylharz-System für einen massiv 3D-gedruckten Kern 2.39 MPa Spaltzugfestigkeit und einen abgeleiteten Zugwert von 1.55 MPa. Ein 3D-gedruckter Schalenkern erreichte 1.23 MPa Spaltzugfestigkeit und 0.80 MPa abgeleitete Zugfestigkeit. [13] In der Bauxitstudie wurden Proben mit 22.4 × 22.4 × 172 mm und einem kalthärtenden Bindersystem vor der Charakterisierung mehr als 24 h unter Umgebungsbedingungen gelagert. Bei 200 mm/s und mittlerem Bindergehalt erreichten sie im Mittel 2.3 MPa 3-Punkt-Biegefestigkeit. Nach einer Erhöhung des Binders um ein Drittel waren es etwa 2.5 MPa. [14] Dieselbe Arbeit erklärt außerdem, dass mit geeigneten Prozessparametern 3-Punkt-Biegefestigkeiten über 3 MPa und Gasdurchlässigkeitswerte über 300 erreichbar waren. [14] Unterschiedliche Probenformen und Normen verändern den Messwert. [1] [14] Vergleichen Sie Spaltzugwerte nicht mit 3-Punkt-Biegewerten, als wären sie dasselbe Festigkeitsmaß. [1] [13] [14]
Sand-3D-Druck und konventionelle Sandgusswerkzeuge: Entscheidungshilfe
Konventionelle Sandgusswerkzeuge beruhen auf Modellen und Kernkästen, deren Kosten sich über wiederholte Fertigungsserien amortisieren. [7] Das ist sinnvoll, wenn die Geometrie stabil bleibt und die Stückzahl Konstruktion, Herstellung, Lagerung, Instandhaltung und Änderungsmanagement der Werkzeuge rechtfertigt. [7] In der Gießerei sind Modell und Kernkasten langlebige Investitionswerkzeuge. Der gedruckte Weg ersetzt einen großen Teil davon durch eine digitale Datei, Maschinenzeit und Prozessqualifizierung. [7] [15]
Die praktische Entscheidung hängt meist von Stückzahl, Änderungshäufigkeit, Geometriekomplexität, Qualifizierungsaufwand und Projektrisiko ab. [15] [16] Unabhängige Übersichtsarbeiten beschreiben bindergejettete Sandformen und -kerne als besonders geeignet für kleine Stückzahlen, komplexe Geometrien oder häufige Iterationen. Konventionelle Verfahren bleiben dagegen bei stabilen, bewährten Geometrien stark. [15] [16] In vielen Projekten ist ein hybrider Ansatz am sinnvollsten: den schwierigen Kern drucken, die einfachere Außenform konventionell fertigen oder ein neues Gussteil mit gedruckten Formen und Kernen validieren, bevor in dauerhafte Werkzeuge investiert wird. [15] [16]
| Kriterium | Sand-3D-Druck | Konventionelle Sandformen und -kerne | Hinweis zur Eignung |
|---|---|---|---|
| Werkzeuge | Direkt aus CAD-Daten | Von Modell und Kernkasten abhängig | Gedruckte Lösungen sind bei Iterationen im Vorteil |
| Geometrie | Stark bei komplexen Kernen und zusammengefassten Kernpaketen | Stark bei stabilen, bewährten Geometrien | Ein hybrider Ansatz ist oft am besten |
| Wirtschaftlichkeit nach Stückzahl | Stark bei kleinen Stückzahlen und hoher Variantenvielfalt | Bei hohen Stückzahlen häufig am wirtschaftlichsten | Keine universelle Kostenaussage treffen |
| Qualifizierung | Material- und Prozessvalidierung erforderlich | Etablierte Verfahren | Abhängig vom Anwendungsrisiko |
Einschränkungen, Sicherheit und Qualifizierungsrisiken
Die wichtigsten mechanischen und maßlichen Grenzen sind klar. [15] Gedruckte Sandstrukturen können beim Entpulvern reißen, dünne Bereiche können bei der Handhabung beschädigt werden, und Toleranzannahmen können nicht mehr zutreffen, sobald Beschichtung, Montage und Gießen hinzukommen. [13] [15] Der schichtweise Aufbau kann zudem Treppeneffekte und Orientierungseinflüsse verursachen. Das nutzbare Prozessfenster kann sich verschieben, wenn Sandmedium oder Binderfamilie geändert werden. [1] [15]
Auch Sicherheits- und Umweltaussagen müssen an ihre Bedingungen gebunden bleiben. [18] In einer Studie im Pilotmaßstab aus dem Jahr 2025 zeigten anorganische Bindersysteme gegenüber organischen Systemen unter den dortigen Bedingungen eine Verringerung der BTEX-Emissionen um über 90% und der PAK-Emissionen um über 94%. [18] Das Foundries-BREF-Dokument vom Stand 2024-12 ergänzt Prozesskontext zur Auswahl von Bindersystemen, darunter Warm-Box-Optionen mit wenig freiem Formaldehyd und Hinweise zum Zerfallsverhalten anorganischer Geopolymere. [19] Das sind keine pauschalen Aussagen für jede Gießerei oder jede Sanddruckanlage. [18] [19] Ziehen Sie im normalen Projektverlauf das Sicherheitsdatenblatt des Binders und Ihren internen Prüfprozess für Umwelt, Gesundheit und Sicherheit heran. [18] [19]
Qualifizierung sollte als Prüfplan statt als Schlagwort verstanden werden. [1] [2] ISO/ASTM 52919:2025 — Additive manufacturing — Qualification principles — Test methods for metal casting sand moulds — bietet einen Rahmen mit standardisiertem Vorgehen zur Probenahme, Zugprüfung, Biege- beziehungsweise Querfestigkeitsprüfung, Gasdurchlässigkeitsprüfung, Wärmeausdehnungsprüfung, Dokumentation, Beschaffung, Überprüfung der AM-Maschinenleistung und einem Anhang zu Probenkennung und Orientierungsindex. [1] [2] Diese Struktur ist nützlich, weil sie die richtigen Fragen erzwingt: Welches Materialsystem wurde verwendet, in welcher Orientierung, mit welcher Aushärtungshistorie, nach welcher Probenahme und mit welcher Prüfmethode? [1] [2] Für Sand-3D-Druck insgesamt gibt es keine verlässliche allgemeingültige Angabe zu Toleranz, Festigkeit, Preis oder Durchlaufzeit. [1]
Forschung und industrielle Anwendung aus unabhängiger Sicht
Unabhängige Übersichtsarbeiten konzentrieren sich weiterhin auf alternative Sande, Gastransport, Bindermigration, Prozessüberwachung und den Zusammenhang zwischen Prozessparametern und Gussergebnissen. [15] [16] Dort liegen viele praktische offene Fragen: nicht darin, ob Sanddruck existiert, sondern darin, welche Kombination aus Sand, Binder, Aushärtungsweg und Prüfregime für eine bestimmte Gießereiaufgabe reproduzierbare Ergebnisse liefert. [15] [16]
Die industrielle Größenordnung ist bereits sichtbar. Beispiele sollten aber eindeutig als Hersteller- oder Pressemitteilungsangaben gekennzeichnet bleiben und nicht als vollständige Marktübersicht gelten. [8] [10] [11] [12] Die ExOne-Produktseite zum S-Max Pro nennt einen Baukasten von 1,800 × 1,000 × 700 mm, 1,260 L Bauvolumen, 0.2–0.5 mm Schichthöhe, eine Maßgenauigkeit von ±0.5 mm und ±0.1% über 500 mm sowie Bindersysteme einschließlich Furan und Phenol. [8] Das Datenblatt zum S-Max Pro nennt zusätzlich eine herstellerseitig angegebene Aufbaurate von bis zu 145 L/h, einen Glühverlust (LOI) von 1.0–2.1% und einen Rückgewinnungsanteil von 30%. Das sind Herstellerkennzahlen und keine standardisierten Qualifizierungskriterien. [9] Das Datenblatt des voxeljet VX4000 führt einen Bauraum von 4,000 × 2,000 × 1,000 mm, 200 dpi Druckauflösung in x/y und als verfügbares Sandprozessbeispiel ein Furansystem auf. [12] Am kleineren Ende nennt ExOnes S-Print-Datenblatt einen Baukasten von 800 × 500 × 400 mm, 0.26–0.38 mm Schichthöhe sowie Bindersysteme einschließlich Furan, CHP, HHP und anorganischer Binder. [10] Die Pressemitteilung von ExOne zum S-Print Pro vom 22. Juni 2026 nennt 1,200 × 750 × 500 mm Bauvolumen, 0.10–1.00 mm Schichtdicke mit 0.28 mm als Standard, eine Stellfläche unter 12 m², einen 400-dpi-Druckkopf und den Beginn der Auslieferung in der zweiten Jahreshälfte 2026. [11] Fachpresseübersichten können Drucker- und Binderkategorien erläutern. Sie dienen jedoch besser als Kontext denn als Ersatz für Normen, Datenblätter und methodenspezifische Prüfergebnisse. [17]
Die wichtigsten Erkenntnisse für Sand-3D-Druck in der Praxis
Sand-3D-Druck lässt sich am besten als Binder Jetting verlorener Sandformen und -kerne für den anschließenden Metallguss verstehen. Dieser modelllose Weg kann bei komplexen Geometrien, schnellen Iterationen und der Zusammenfassung von Kernen wirksam sein, sofern Materialsystem und nachgelagerter Gießprozess gemeinsam qualifiziert werden. [1] [4] [15] ISO/ASTM 52919:2025 ist eine hilfreiche Grundlage für Prüfmethoden, aber keine Garantie für die Leistung eines Gussteils. Maschinenspezifikationen sind als Angaben zu den Formen und Kernen eines genannten Maschinenbeispiels zu lesen, nicht als Zusagen für jedes Gussergebnis. [1] [8] [14] Werkzeugspezifikationen sind keine Garantie für Gusstoleranz oder Gussoberfläche. [7] [8] [14]
FAQ
Was ist Sand-3D-Druck?
Sand-3D-Druck bezeichnet die additive Herstellung verlorener Sandformen und -kerne, gewöhnlich durch Binder Jetting, für den späteren Metallguss. [4] [5] Das gedruckte Sandobjekt ist normalerweise ein Formwerkzeug und nicht das Endprodukt. Nach dem Gießen wird es typischerweise ausgeschlagen beziehungsweise entkernt. [6] Gemeint ist weder das Schleifen von Kunststoffdrucken noch dieselbe Verfahrensfamilie wie bei der direkten additiven Metallfertigung. [4] [7]
Wie funktioniert Binder Jetting mit Sand für Formen und Kerne?
Ein Beschichter verteilt dünne Sandschichten. Ein Druckkopf trägt gezielt flüssigen Binder dort auf, wo der nächste Querschnitt verfestigt werden soll. [4] [5] Nach dem Druck wird der gebundene Sandkörper getrocknet oder ausgehärtet, anschließend entpulvert, gereinigt, gegebenenfalls beschichtet und montiert; zuletzt folgt das Gießen. [6] Der lose umgebende Sand stützt während des Aufbaus eingeschlossene Geometrien. Dadurch können komplexe Kerne und Kanäle ohne konventionelle dauerhafte Werkzeuge entstehen. [5] [6]
Sind 3D-gedruckte Sandgussformen fest genug zum Gießen?
Häufig ja, jedoch nur im Zusammenhang mit dem konkreten Prozess. [1] [15] Eine Studie an zylindrischen Proben mit Ø50 × 50 mm aus einem Quarzsand-Furfurylharz-System berichtete für einen massiv gedruckten Kern 2.39 MPa Spaltzugfestigkeit und 1.55 MPa abgeleitete Zugfestigkeit. Ein Schalenkern derselben Studie erreichte 1.23 MPa und 0.80 MPa. [13] Eine andere Studie an prismatischen Proben mit 22.4 × 22.4 × 172 mm berichtete unter bestimmten Bedingungen 3-Punkt-Biegewerte um 2.3–2.5 MPa. [14] Diese Zahlen sind nicht direkt austauschbar. [1] [13] [14]
Was ist ein Sandkern beim 3D-Druck von Kernen für den Guss?
Ein Kern ist der Einsatz, der innere Hohlräume oder andere Bereiche formt, die das Modell nicht unmittelbar herstellen kann. [7] Beim Sandkern-3D-Druck wird dieser Einsatz aus CAD-Daten gedruckt, statt in einem eigens dafür hergestellten Kernkasten gefertigt zu werden. [7] [15] Das kann Montageschritte reduzieren, mehrteilige Kernpakete zusammenfassen und komplexe Innenkanäle leichter realisierbar machen. Der gedruckte Kern bleibt jedoch ein verlorenes Werkzeug für einen späteren Gießschritt. [15] [16]
Wie genau ist Sand-3D-Druck, und was ändert sich nach dem Metallguss?
Genauigkeitsangaben auf Druckerproduktseiten gelten für die Sandformen und -kerne, nicht automatisch für das fertige Gussteil. [8] Die Seite zum ExOne S-Max Pro nennt beispielsweise für diese Maschine 0.2–0.5 mm Schichthöhe und eine Maßgenauigkeit von ±0.5 mm und ±0.1% über 500 mm. [8] Nach dem Gießen beeinflussen Beschichtung, Montage, Schwindmaß und Erstarrung die Metallabmessungen und den Oberflächenzustand. [7] [8]
Expertenfrage: Wie hilft ISO/ASTM 52919:2025 beim Prüfen und Vergleichen additiv gefertigter Sandformen?
Sie bietet einen strukturierten Rahmen für Prüfmethoden statt einer vagen Aufforderung, „den Prozess zu qualifizieren“. [1] Der ISO-Katalogeintrag nennt Prüfungen der Zugfestigkeit, Querfestigkeit, Gasdurchlässigkeit und Wärmeausdehnung. Das Inhaltsverzeichnis der Vorschau zeigt ergänzende Abschnitte zu Probenahme, Dokumentation, Beschaffung und Überprüfung der Maschinenleistung sowie einen Anhang zu Probenkennung und Orientierung. [1] [2] Das hilft Teams, Gleiches mit Gleichem zu vergleichen, ist aber weder eine Garantie für Gussqualität noch ein allgemeiner Abnahmestandard für Drucker in jedem Anwendungsfall. [1]
Expertenfrage: Wie sind Gasdurchlässigkeitswerte verschiedener Sand-Binder-Systeme und Prüfaufbauten zu interpretieren?
Vorsichtig und möglichst nur bei übereinstimmenden Methoden. [1] [14] Gasdurchlässigkeit beschreibt die Fähigkeit des Formstoffs, Form- oder Kerngase während des Gießens passieren zu lassen. Der angegebene Wert hängt jedoch von Probengeometrie und Prüfnorm ab. [7] In der Bauxitstudie wurde nach BDG P41 und AFS 5224-13-S an Zylindern mit 50 mm Durchmesser und 50 mm Höhe gemessen. Unter diesem Prüfaufbau ergaben sich Mittelwerte von 315 für CastBall und 224 für GS14. [14] Außerhalb desselben methodischen Kontexts ist 315 deshalb kein universell „besserer“ Wert. [1] [14]
Quellen
- ISO. ISO/ASTM 52919:2025 — Additive manufacturing — Qualification principles — Test methods for metal casting sand moulds. Katalogseite, Ausgabe 1, 2025-09.
- ISO/ASTM-Vorschau über iTeh. Vorschau-PDF zu ISO/ASTM 52919:2025. Vorschau der ersten Ausgabe, 2025-09.
- ISO. ISO/ASTM 52900:2021 — Additive manufacturing — General principles — Fundamentals and vocabulary. Katalogseite, Ausgabe 2, 2021-11, bestätigt 2025.
- ISO/ASTM-Vorschau über iTeh. Vorschau-PDF zu ISO/ASTM 52900:2021. Vorschau-PDF, 2021.
- NIST. Binder Jetting. Offizielle Technologieübersicht.
- Fraunhofer IGCV. 3D Sand Printing—Sandbased Additive Manufacturing. Übersicht zu Workflow und Prozesskette.
- American Foundry Society. Metalcasting Terms. Gießereiglossar zu Kern, Gasdurchlässigkeit und verwandten Begriffen.
- ExOne. S-Max Pro Sand 3D Printer | Foundry Molds. Produktseite, abgerufen am 2026-08-31.
- ExOne. S-Max-Pro-Datenblatt als PDF. PDF, 2022-04.
- ExOne. S-Print-Datenblatt als PDF. PDF, 2020-06.
- ExOne. New S-Print Pro: Affordable Industrial Sand 3D Printing. Pressemitteilung, 2026-06-22.
- voxeljet. VX4000-Maschinendatenblatt als PDF. Maschinendatenblatt, gültig ab 01/2021.
- Bobrowski et al., Materials. 3D Printed (Binder Jetting) Furan Molding and Core Sands—Thermal Deformation, Mechanical and Technological Properties. 2023.
- Major et al. Use of Sintered Bauxite Sand in Binder Jetting of Casting Cores. International Journal of Metalcasting, 2026.
- Sivarupan et al., Additive Manufacturing. A review on the progress and challenges of binder jet 3D printing of sand moulds for advanced casting. 2021.
- Upadhyay et al., Journal of Manufacturing Processes. 3D Printing for Rapid Sand Casting—A Review. 2017.
- Foundry Management & Technology. Understanding 3D Sand Printers and Binder Technologies. 2019.
- Garitaonandia et al., Molecules. Assessment of Harmful Emissions from Multiple Binder Systems in Pilot-Scale Sand Casting. 2025.
- European Commission JRC. Foundries BREF, erster Entwurf. PDF, 2024-12.




