



Résumé
Si vous cherchez à apprendre comment déboucher une buse d’imprimante 3D en toute sécurité sur une machine FDM/FFF, commencez par définir précisément le problème. Dans le langage des normes, la catégorie de procédé plus large est l’extrusion de matériau, et cet article emploie « bouchage de buse » pour une restriction au niveau ou à proximité de l’orifice de la buse, et non pour chaque défaillance d’extrusion située plus haut dans le hotend. [S01] [S04]
L’ordre pratique est simple : diagnostiquez d’abord, utilisez d’abord la méthode de récupération la moins invasive, et réservez le démontage plus approfondi aux recommandations propres au modèle. De nombreux bouchages apparents sont des faux positifs, notamment une première couche réglée trop près du plateau, une incompatibilité de température ou de débit, ou du fluage thermique qui ramollit le filament au-dessus de la zone de fusion prévue. Le critère suivant le plus utile est de savoir si le filament peut encore être chargé et déchargé normalement, car cela distingue une restriction partielle d’un blocage plus grave ou d’un problème de hotend en amont. [S06] [S07] [S08] [S15] [S16]
Commencez ici : s’agit-il vraiment d’un bouchage de buse ?
Une véritable restriction de buse n’est qu’une cause parmi d’autres de défaillance d’extrusion. Le même symptôme visible peut provenir de l’extrémité de la buse, du trajet de fusion au-dessus d’elle, du chemin d’alimentation ou de réglages d’impression qui demandent au hotend davantage qu’il ne peut fournir durablement. C’est pourquoi les symptômes d’une buse d’imprimante 3D bouchée ont besoin de contexte : une extrusion faible ou absente ne prouve pas à elle seule que l’orifice de la buse est bouché. Une imprimante qui réalise mal la première couche peut simplement trop écraser le filament, tandis qu’une autre qui démarre normalement puis échoue plus tard peut présenter du fluage thermique ou un flux de matière fondu instable plutôt que des débris à l’extrémité. [S06] [S07] [S08] [S15] [S16]
Le triage le plus rapide consiste à vérifier ce qui se passe lors d’une purge manuelle à la bonne température pour le matériau, si la défaillance se limite à la première couche, et si le problème apparaît seulement après que le système est resté chaud un certain temps. Si la purge est régulière, la buse n’est pas complètement bloquée. Si la défaillance est limitée à la première couche ou aux deux premières, la hauteur de buse est le premier élément à vérifier. Si l’imprimante fonctionne un moment puis cesse d’alimenter, surtout dans une pièce chaude ou un caisson, le fluage thermique est plus probable qu’un bouchage fixe de l’orifice. [S07] [S08] [S15] [S16]
Utilisez cette liste de contrôle avant de nettoyer quoi que ce soit :
- Échec uniquement sur la première couche ou les deux premières : vérifiez d’abord la hauteur Z et l’écrasement excessif. Une buse trop proche du plateau peut ne laisser aucune place au plastique et bloquer effectivement sa propre ouverture. [S07]
- La purge manuelle à température fonctionne, mais l’impression échoue lorsque la vitesse ou la demande augmente : suspectez un décalage de débit, de température ou de capacité de fusion avant de supposer un bouchage physique. [S15] [S16]
- A fonctionné pendant des heures puis s’arrête en cours d’impression, particulièrement dans un caisson chaud : suspectez le fluage thermique. [S08]
- Cliquements ou meulage au niveau des engrenages d’entraînement, particulièrement en présence de poussière autour d’eux : le chemin d’alimentation peut être le problème principal, et non la buse seule. [S06] [S08]
Comment déboucher une buse d’imprimante 3D
Employez un flux de travail fondé sur la décision, et non un assortiment d’astuces de nettoyage. La séquence la plus sûre consiste à vérifier le symptôme, essayer la méthode la moins invasive qui lui correspond, et cesser d’escalader lorsque les éléments indiquent que la buse n’est pas la principale restriction. Une purge manuelle réussie est précieuse notamment parce qu’elle peut vous indiquer de ne pas poursuivre le nettoyage. Lorsque la purge est régulière mais que l’impression échoue toujours, les suspects suivants sont la configuration de la première couche, la demande volumétrique, la température ou la gestion thermique. [S06] [S15] [S16]
Suivez cet ordre de décision :
- Pouvez-vous chauffer en toute sécurité à la bonne température pour le matériau et effectuer une purge manuelle ?
- Oui : Si la purge est régulière, cessez de considérer cela comme un bouchage. Examinez plutôt la configuration de la première couche, la demande de débit et la température. [S15] [S16]
- Non : Continuez. [S06]
- Le filament peut-il être chargé et déchargé normalement ?
- Oui : Traitez-le comme un bouchage partiel ou un problème de résidus internes. C’est le cas où le cold pull ou le filament de nettoyage est pertinent. Les instructions de Prusa sur le cold pull limitent explicitement cette méthode à une buse seulement partiellement bouchée qui extrude encore un peu de filament. [S05] [S06]
- Non : Traitez-le comme un blocage plus grave ou un coincement en amont. La procédure de Prusa pour les bouchages graves se sépare ici et passe à une expulsion forcée approuvée par le fabricant ou à une inspection plus approfondie. Dans cet exemple spécifique de la famille MK3, le guide utilise 260 °C pour le PLA ou 280 °C pour le PETG/ABS, puis demande d’attendre 2 minutes avant que l’écoulement commence. Il s’agit d’exemples du fabricant, et non de températures universelles. [S06]
- Après récupération, se rebouche-t-elle rapidement ?
- Oui : Ne répétez pas la même boucle de nettoyage. Diagnostiquez le fluage thermique, le positionnement du PTFE ou des problèmes de jeu, l’usure abrasive ou l’incompatibilité de la buse, et envisagez le remplacement si la défaillance continue de se reproduire. [S05] [S06] [S08] [S13]
Le cold pull n’est utile que lorsque le hotend peut encore déplacer suffisamment de matériau pour capturer les résidus. Dans l’exemple de la famille MK3 de Prusa, la procédure règle la buse à 270 °C, maintient le PLA en mouvement jusqu’à environ 170 °C, puis réchauffe à 85 °C pour effectuer l’extraction elle-même. Ces valeurs appartiennent uniquement à cette procédure nommée. Les exemples de bouchages graves dépendent également du matériel. Le point plus général est diagnostique : une fois que la machine purge de nouveau proprement, une défaillance récurrente signifie généralement que la recherche de la cause racine importe davantage qu’un nettoyage supplémentaire. [S05] [S06]
Cold pull, filament de nettoyage, aiguille ou remplacement
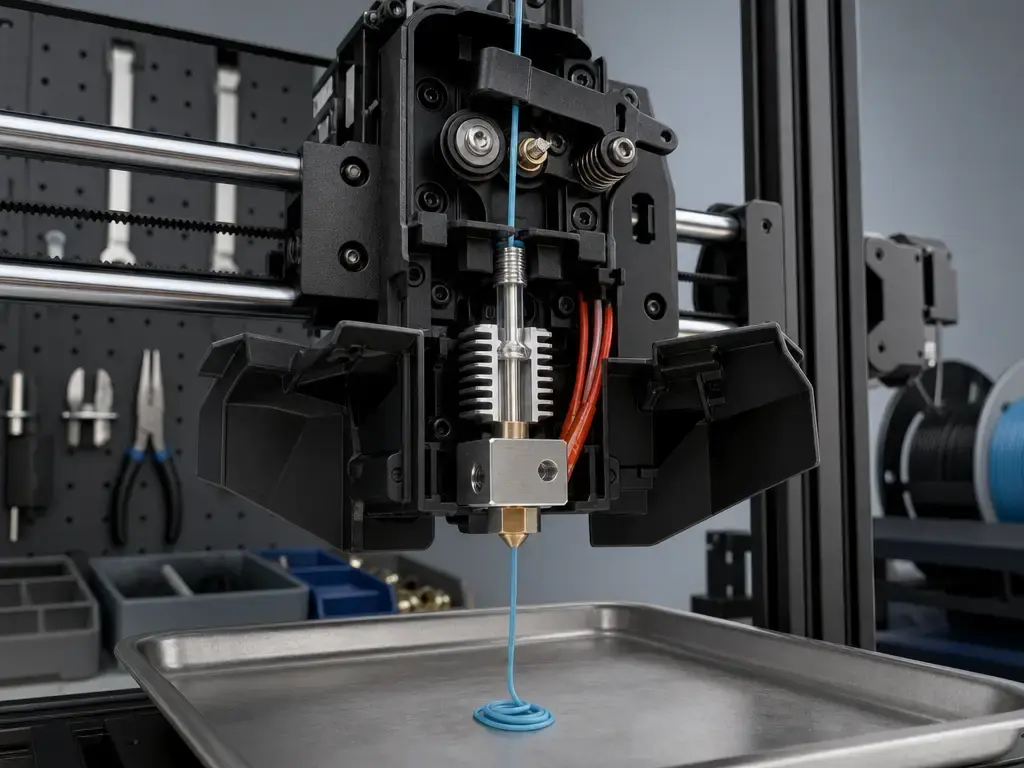
Les méthodes de nettoyage ne sont pas interchangeables. Un cold pull convient le mieux lorsqu’une buse n’est que partiellement bouchée et qu’une certaine extrusion reste possible, car il vise à extraire les résidus du chemin de fusion plutôt qu’à y enfoncer des outils. Le filament de nettoyage joue un rôle similaire lorsque vous souhaitez utiliser un matériau de purge approuvé par le fabricant de la buse. Le principal piège consiste à supposer qu’une méthode populaire est universelle. Ce n’est pas le cas : Prusa indique spécifiquement de ne pas effectuer de cold pull sur Nozzle X, et les instructions d’E3D pour le V6 traitent également Nozzle X différemment des buses standard en laiton, acier inoxydable, acier trempé ou ObXidian. [S05] [S10]
Les aiguilles et pointes exigent des limites plus strictes. Prusa fournit un exemple très précis de bouchage grave pour la famille MK3 : une aiguille d’acupuncture de 0.3 mm à 0.35 mm, insérée sur 1 cm à 2 cm par le dessous, jamais par le haut, et jamais pendant le chargement du filament. E3D classe l’aiguille parmi les méthodes non recommandées pour plusieurs types de buses V6, y compris Nozzle X, et le support DiamondBack fait de même. C’est pourquoi « il suffit de la déboucher avec une aiguille » est un mauvais conseil général. L’utilisation d’une aiguille doit être approuvée par le fabricant et constitue généralement une intervention limitée à l’orifice, et non une solution pour les résidus situés au-dessus de la buse. [S06] [S10] [S11]
| Méthode | À utiliser lorsque | À éviter lorsque | Risque principal / limite |
|---|---|---|---|
| Cold pull | Bouchage partiel, une certaine extrusion reste possible, résidus probablement dans le chemin de fusion. [S05] | Chemin entièrement bloqué, ou matériel qui limite les cold pulls tel que Nozzle X. [S05] [S10] | Échoue si la buse ne peut pas déplacer de matériau ou si son fabricant n’approuve pas la méthode. [S05] [S10] |
| Filament de nettoyage en nylon | Vous souhaitez un matériau de nettoyage interne reproductible recommandé par le fabricant de la buse. [S10] [S11] | Le hotend ne peut pas chauffer ou alimenter de manière suffisamment fiable pour déplacer le matériau. [S06] | Utile pour les résidus internes, mais ne résout pas un coincement grave en amont. [S06] [S10] |
| Aiguille/pointe | Uniquement lorsque le fabricant l’autorise explicitement, et seulement comme étape au niveau de l’orifice. [S06] | Type de buse inconnu, pointes spécialisées, ou toute famille de buses dont le fabricant indique que l’aiguille n’est pas recommandée. [S10] [S11] [S12] | Effet limité à l’orifice, avec un risque de dommage en cas d’utilisation dans le mauvais sens ou sur des buses incompatibles. [S06] [S10] |
| Nettoyage de la buse démontée | Débris non fixés, inspection ou nettoyage hors imprimante selon les indications du fabricant. [S06] | Emplacement de défaut inconnu, car la restriction réelle peut se trouver au-dessus de la buse. [S06] | Peut nettoyer la mauvaise pièce et manquer un coincement dans le hotend ou le chemin PTFE. [S06] |
| Remplacement | Buse endommagée, orifice usé, type de buse aux nettoyages limités, ou rebouchage répété après une récupération correcte. [S05] [S10] [S13] | Simple bouchage partiel qui répond encore à un nettoyage interne approuvé. [S05] | Le remplacement ne corrige pas à lui seul une cause en amont. [S06] [S08] |
Si une imprimante continue de se boucher après une tentative de nettoyage correcte et compatible, l’étape suivante est généralement le diagnostic, non un outil plus agressif. [S06] [S10]
Compatibilité des buses : diamètre, matériaux, revêtements et pointes spécialisées
La compatibilité de la buse modifie à la fois le risque de bouchage et les méthodes de nettoyage sûres. Les buses de petit diamètre laissent moins de marge avec les matériaux chargés, et les instructions de Bambu Lab donnent un exemple fabricant clair : les filaments contenant des fibres de carbone, des fibres de verre, du métal ou d’autres particules inorganiques sont susceptibles de boucher une buse de 0.2 mm, tandis qu’une buse de 0.6 mm en acier trempé est recommandée pour réduire les risques de bouchage et d’abrasion avec les matériaux chargés de carbone ou de verre. Il ne s’agit pas d’une règle universelle pour chaque imprimante, mais d’un rappel utile que le diamètre de buse et le contenu du filament comptent ensemble. [S14]
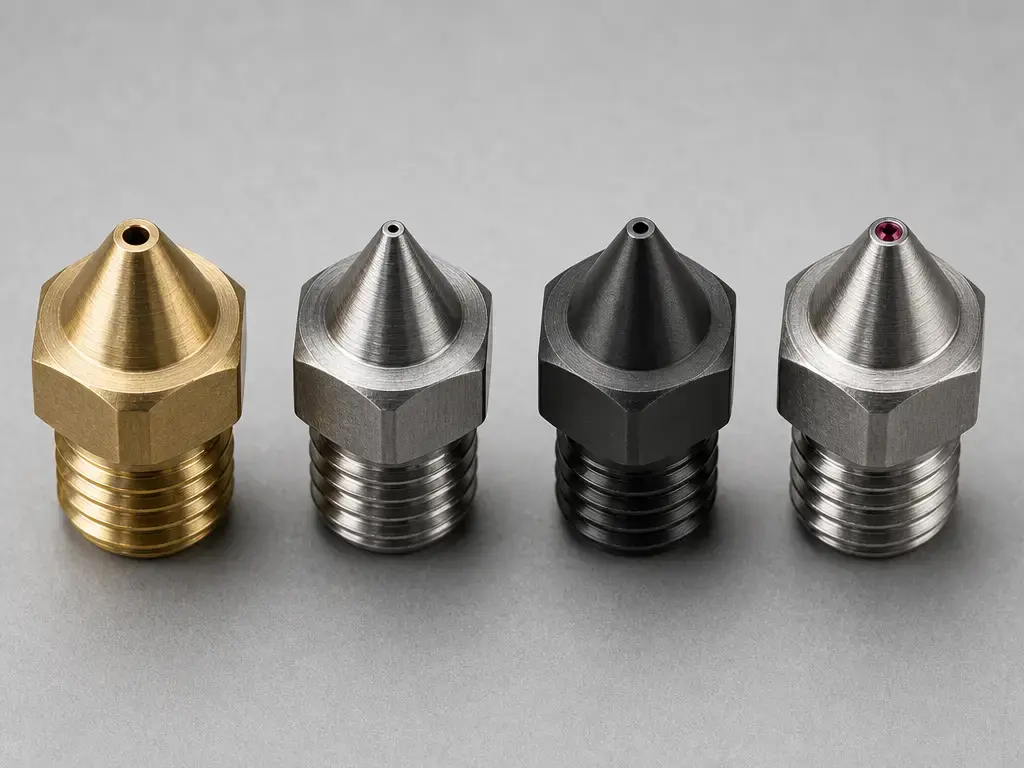
D’autres exemples de fabricants vont dans le même sens. La documentation d’E3D pour le V6 répertorie les variantes de diamètre de filament 1.75 mm et 2.85 mm, puis indique une compatibilité de nettoyage différente selon le type de buse : le laiton standard, l’acier inoxydable, l’acier trempé et ObXidian peuvent utiliser le filament de nettoyage en nylon, le warm pull et le cold pull, tandis que Nozzle X est limité au filament de nettoyage en nylon et indique le warm pull, le cold pull et l’utilisation d’aiguille comme non recommandés. Le manuel S7 d’UltiMaker montre lui aussi que la taille du print core et la classe de matériau sont liées : la plupart des matériaux UltiMaker peuvent utiliser des print cores de 0.25 mm, 0.4 mm et 0.8 mm, tandis que les print cores CC pour composites tiers sont disponibles en 0.4 mm et 0.6 mm. [S09] [S10]
Les buses à pointe spécialisée exigent encore davantage de retenue. Le support DiamondBack d’E3D indique que l’utilisation d’aiguille n’est pas recommandée. Les instructions d’Olsson Ruby précisent de ne pas utiliser de brosse métallique ni de flamme, de commencer par la méthode atomique ou le cold pull, et de ne pas effectuer le cold pull hors de l’imprimante car la buse nécessite le support de la bride arrière. Si plusieurs cold pulls échouent, la page autorise l’escalade vers une aiguille d’acupuncture, mais avertit de ne pas trop la plier car cela peut endommager le rubis. Plus une buse est spécialisée, moins il est sûr de généraliser à partir du succès d’une autre personne avec une famille de buses différente. [S11] [S12]
| Exemple/type de buse | Cold pull ? | Aiguille/pointe ? | Notes / source |
|---|---|---|---|
| E3D laiton / acier trempé / ObXidian | Généralement oui. [S10] | Généralement à éviter. [S10] | E3D répertorie le filament de nettoyage en nylon, le warm pull et le cold pull comme recommandés, l’aiguille étant indiquée comme non recommandée. [S10] |
| E3D Nozzle X | Non, suivez plutôt les instructions du fabricant. [S05] [S10] | À éviter. [S10] | Prusa indique de ne pas faire de cold pull sur Nozzle X et d’utiliser plutôt du filament de nettoyage ; E3D recommande le filament de nettoyage en nylon et indique le warm pull, le cold pull et l’aiguille comme non recommandés. [S05] [S10] |
| Exemple DiamondBack | Oui, si vous suivez les méthodes approuvées par le fabricant. [S11] | À éviter. [S11] | Le support DiamondBack d’E3D recommande le filament de nettoyage en nylon, le warm pull et le cold pull, et indique l’aiguille comme non recommandée. [S11] |
| Olsson Ruby | Oui, commencez par cette méthode. [S12] | Uniquement en escalade, avec prudence. [S12] | N’utilisez ni brosse métallique ni flamme ; n’effectuez pas le cold pull hors de l’imprimante ; évitez de plier l’aiguille d’acupuncture. [S12] |
| Buse/matériau inconnu | Vérifiez d’abord les recommandations du fabricant. | À éviter si inconnu. | Si vous ne pouvez pas identifier la famille de buse, ne supposez pas que l’utilisation d’une aiguille est sûre. |
Symptômes d’une buse d’imprimante 3D bouchée
Les schémas de symptômes sont plus utiles que n’importe quel signe isolé. La sous-extrusion est une catégorie de symptôme, pas un diagnostic. Une buse bouchée peut la provoquer, mais un défaut du chemin d’alimentation, un refroidissement insuffisant au-dessus de la zone de fusion ou des réglages qui dépassent ce que le hotend peut fondre de manière constante peuvent aussi en être responsables. C’est pourquoi les premières questions portent sur le moment et les conditions : la défaillance survient-elle immédiatement, seulement sur les premières couches, ou seulement après que la machine a imprimé assez longtemps pour accumuler de la chaleur ? Ces schémas permettent de distinguer une restriction de l’orifice de buse d’un coincement du hotend ou d’un problème d’extrusion lié aux réglages. [S06] [S07] [S08]
Les cliquetis ou sauts signifient généralement que le système d’entraînement pousse contre une résistance quelque part sur le chemin. Une extrusion faible ou absente peut refléter une véritable restriction, mais elle peut aussi apparaître lorsque la colonne de filament ramollit trop tôt ou lorsque la buse est pressée trop près du plateau. La poussière de meulage près des engrenages d’entraînement peut indiquer une perte de traction plutôt qu’un orifice bouché à lui seul. Le symptôme vous indique où chercher ensuite, pas encore quelle pièce incriminer. [S06] [S07] [S08]
Les schémas de symptômes courants incluent :
- extrusion faible ou absente. [S06]
- lignes fines ou manquantes. [S06]
- filament de purge qui s’enroule vers le haut. [S06]
- extrudeur qui clique ou saute. [S06] [S08]
- sous-extrusion en cours d’impression après un démarrage normal. [S08]
- poussière de filament meulé près des engrenages d’entraînement. [S06] [S08]
Causes courantes des bouchages de buse (et des bouchages répétés) — avec niveaux de preuve
Les causes directes de bouchage sont généralement les plus faciles à vérifier. Du matériau dégradé resté dans le hotend, un nettoyage incomplet après un matériau précédent ou des températures inadaptées au travail en cours peuvent tous augmenter suffisamment la résistance pour simuler un problème de buse. Les recommandations des fabricants sont les plus solides lorsqu’elles sont liées à une famille précise d’imprimantes ou de buses ; c’est pourquoi cet article s’en tient à des exemples nommés plutôt que d’impliquer qu’il existe un chiffre universel pour le PLA ou une recette de nettoyage universelle. Les bouchages récurrents exigent une vue plus large car la buse peut n’être que le dernier endroit où la défaillance devient visible. Le fluage thermique, le positionnement du PTFE, les matériaux chargés et la géométrie usée de la buse peuvent tous recréer les mêmes symptômes immédiatement après un nettoyage apparemment réussi. [S05] [S06] [S07] [S08] [S09] [S13] [S14]
L’exemple d’usure le plus probant de l’ensemble des sources provient des essais d’E3D. Dans cet exemple, une buse en laiton de 0.40 mm ayant imprimé 250 g de filament chargé en fibre de carbone présentait une usure interne importante, un orifice élargi et une usure irrégulière ou ovoïde dans la cavité de la buse. Le manuel S7 d’UltiMaker soutient la même conclusion générale du point de vue de la maintenance en avertissant que les filaments abrasifs dans les print cores AA ou BB peuvent user la forme de la buse. Une fois la géométrie de l’orifice modifiée, les symptômes de « bouchage » peuvent en réalité être une instabilité du flux due à l’usure, et non des débris qu’un pull ou une purge résoudra. [S09] [S13]
Une brève note sur Bowden par rapport au direct drive est mieux considérée comme une déduction pratique. Les systèmes Bowden ont un chemin d’alimentation plus long et plus souple ; la compression, le comportement au déchargement et les flambages cachés peuvent donc être plus difficiles à localiser, tandis que le direct drive raccourcit ce chemin. Une véritable restriction de l’orifice de la buse peut néanmoins survenir avec les deux architectures, et dans les deux cas le système d’entraînement finit par manifester la contre-pression supplémentaire. [S06] [S10]
- Température hors de la plage exploitable du matériau, notamment trop basse pour un écoulement propre ou assez élevée pour aggraver le fluage thermique. [Conseils du fabricant] [S07] [S08]
- Purge incomplète après un changement de matériau, laissant des résidus dégradés dans le hotend ou le chemin de la buse. [Conseils du fabricant] [S05] [S09]
- Fluage thermique dans un environnement chaud ou en impression sous caisson, particulièrement avec un faible flux d’air sur le dissipateur thermique. [Conseils du fabricant] [S08]
- Problèmes de positionnement, de jeu ou de chemin amont du tube PTFE créant des points d’accrochage au-dessus de la buse. [Conseils du fabricant] [S06] [S08]
- Filament chargé ou abrasif dans une petite buse, particulièrement les exemples en 0.2 mm. [Conseils du fabricant] [S14]
- Usure abrasive agrandissant ou ovalisant l’orifice au fil du temps. [Test du fabricant] [S09] [S13]
- Couplage entre débit, température et diamètre de buse qui surcharge le chemin de fusion sans bouchon physique à l’extrémité. [Mécanisme scientifique] [S15] [S16]
- Poussière de filament, débris d’engrenages ou poussière sur le dissipateur réduisant la fiabilité de l’alimentation ou l’efficacité du refroidissement. [Déduction pratique] [S06] [S08]
Fluage thermique ou véritable blocage de buse
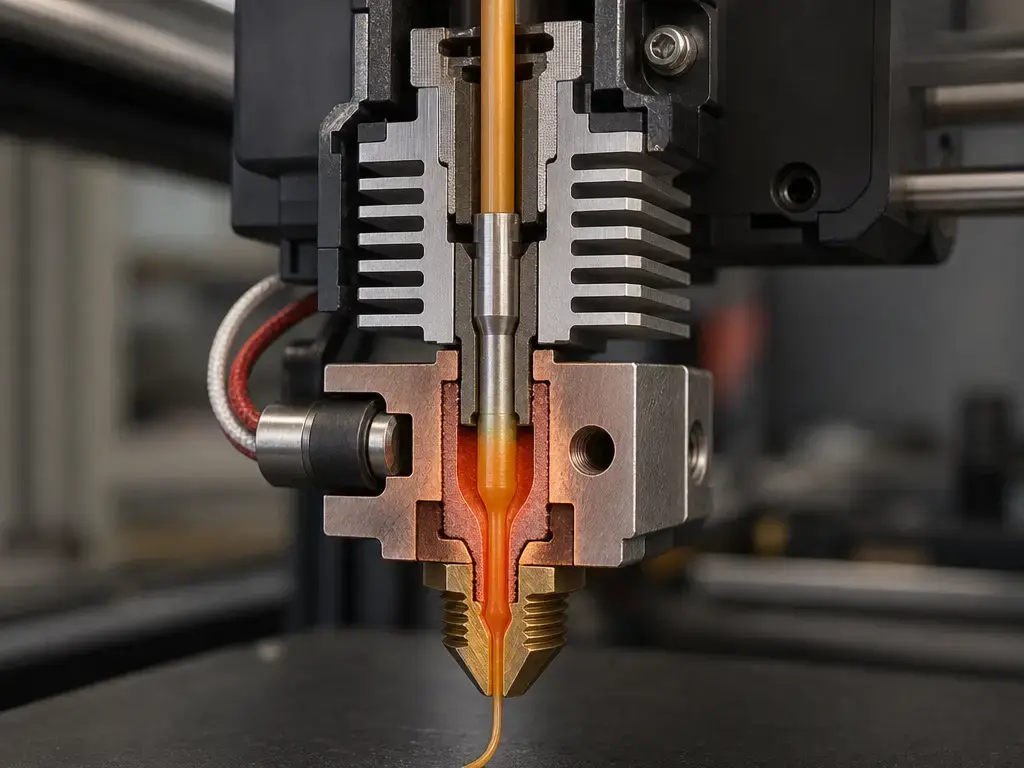
Le fluage thermique commence au-dessus de la zone de fusion prévue. Au lieu de rester solide jusqu’à atteindre la bonne partie du hotend, le filament commence à ramollir trop tôt, gonfle et frotte contre le chemin avant d’atteindre correctement la buse. Cette résistance supplémentaire apparaît au niveau du système d’entraînement : le moteur pousse plus fort, les engrenages commencent à meuler ou à cliquer, et l’extrusion devient intermittente ou s’arrête. C’est pourquoi le fluage thermique peut ressembler presque exactement à un bouchage de buse vu de l’extérieur. Les instructions de Prusa décrivent la même chaîne de défaillance en termes pratiques et signalent des facteurs fréquents tels que des conditions ambiantes chaudes, l’impression sous caisson, une remontée excessive de chaleur, un flux d’air insuffisant ou un débit de matériau trop faible dans la buse. [S08]
L’indice temporel est souvent le séparateur le plus rapide. Un véritable blocage de buse est généralement immédiat ou constamment problématique, tandis que le fluage thermique n’apparaît souvent qu’après le réchauffement du hotend, du caisson et des composants environnants. Les exemples propres au modèle de Prusa illustrent le point sans prétendre à l’universalité : une température ambiante supérieure à 35 °C, ou 30 °C pour certains filaments, constitue une condition d’alerte ; la vitesse du ventilateur de buse sur ce parcours diagnostique doit être comprise entre 4000 et 4400 RPM ; et le même guide suggère de tester des couches plus épaisses telles que 0.15 mm ou 0.20 mm et, dans certains cas, d’augmenter la vitesse d’impression de 10%, sans dépasser 200 mm/s de remplissage à des couches de 0.20 mm et moins sur cette plateforme. Ce sont uniquement des seuils d’exemple pour ce système. Il existe aussi des recherches sur l’atténuation du fluage thermique, mais elles servent ici de contexte, et non de conseils directs de configuration. [S08] [S18]
Le fluage thermique est probable lorsque :
- l’impression démarre bien et échoue plus tard, en cours d’impression. [S08]
- l’imprimante se trouve dans une pièce chaude ou un caisson. [S08]
- le ventilateur est mal monté ou son régime est faible. [S08]
- le travail utilise des couches fines ou un faible débit de matériau pendant de longues périodes. [S08]
Principes techniques : contre-pression, débit volumétrique et pourquoi les réglages imitent les bouchages
L’extrusion de matériau consiste à pousser du filament dans un chemin chauffé et à forcer le polymère ramolli à travers une buse ou un orifice ; le système d’entraînement se comporte donc quelque peu comme un piston face à une contre-pression. Le point diagnostique essentiel est que la résistance ne doit pas nécessairement provenir de débris à l’extrémité. Elle peut provenir de la zone de heatbreak, d’un mauvais contrôle thermique dans la zone de fusion, d’un orifice trop petit pour le matériau et le débit demandé, ou d’une géométrie usée qui ne s’écoule plus de manière prévisible. C’est pourquoi la vitesse d’impression en mm/s n’est pas la même chose que le débit volumétrique en mm³/s. Une impression rapide avec une ligne fine et une faible hauteur de couche peut encore être un travail à débit modeste, tandis qu’une impression qui paraît plus lente peut surcharger le hotend si la section extrudée est suffisamment grande. L’étude de gonflement à la sortie de filière du NIST illustre ce couplage en faisant varier le débit volumétrique de 0.9 mm³/s à 10.0 mm³/s, la consigne du hotend de 200 °C à 250 °C, et le diamètre de l’orifice de buse de 0.25 mm à 0.60 mm dans une configuration d’essai ABS. Les travaux du NIST sur la fusion stable renforcent le second piège : la consigne affichée n’est pas la même chose qu’une température de polymère garantie et uniforme dans l’ensemble du chemin de fusion. C’est pourquoi une imprimante peut se comporter comme si elle avait un bouchage lorsque la vraie limite est la capacité de fusion ou la stabilité du transfert thermique. [S04] [S15] [S16]
- Une demande volumétrique élevée peut agir comme un bouchage même lorsque l’extrémité est ouverte. [S15]
- La consigne affichée à l’écran ne garantit pas une température de polymère identique partout dans le hotend. [S16]
- Les restrictions peuvent être thermiques, géométriques ou mécaniques, et pas seulement des débris à l’orifice. [S04] [S15] [S16]
Quand arrêter de déboucher
Un nettoyage répété n’est pas toujours un bon dépannage. Une fois le symptôme associé à la bonne branche et une méthode compatible utilisée, la question suivante est de savoir si le schéma de défaillance semble toujours récupérable. Si le même problème revient immédiatement, regardez au-delà du prochain cold pull ou de la prochaine purge. [S05] [S06]
Les restrictions liées aux buses spécialisées sont un signal d’arrêt. Nozzle X est un exemple clair car Prusa et E3D la traitent tous deux différemment des buses standard : utilisez du filament de nettoyage, et non un cold pull, et ne généralisez pas les habitudes applicables au laiton standard. Les dommages causés par une sonde constituent un autre signal d’arrêt. Le guide d’E3D pour le V6 et le support DiamondBack indiquent tous deux que l’utilisation d’aiguille n’est pas recommandée pour plusieurs types de buses, et Olsson Ruby ajoute des avertissements explicites contre les brosses métalliques, les flammes et le pliage important de l’aiguille d’acupuncture. Une fois qu’un revêtement, un matériau de pointe ou une géométrie interne a été compromis, le « débouchage » peut ne plus être le bon concept. [S05] [S10] [S11] [S12]
L’usure et les défauts en amont constituent l’autre principal point final. L’exemple d’usure abrasive d’E3D montre pourquoi une buse peut mal imprimer même après avoir été techniquement nettoyée : une buse en laiton de 0.40 mm a changé de forme de façon significative après 250 g de filament chargé en fibre de carbone, et UltiMaker avertit séparément que les filaments abrasifs peuvent user la forme des buses AA ou BB. Les problèmes de positionnement du PTFE ou de chemin du hotend peuvent produire le même effet dans l’autre sens en recréant le même point de coincement au-dessus de la buse. Aucun intervalle universel fiable de remplacement de buse n’a été trouvé. Le remplacement constitue donc un point final de diagnostic, et non un événement calendaire. [S06] [S09] [S13]
Arrêtez le débouchage de routine et passez à la réparation, au remplacement ou au diagnostic de la cause racine si vous observez l’un des éléments suivants :
- revêtement endommagé ou type de buse aux nettoyages limités tel que Nozzle X. [S05] [S10]
- rebouchage immédiat répété après une purge ou un pull réussi. [S06] [S08]
- dommage interne suspecté après sondage. [S10] [S11] [S12]
- historique de filament abrasif et perte de qualité d’impression cohérente avec l’usure de l’orifice. [S09] [S13]
- dommage suspecté du tube PTFE ou positionnement non sécurisé en amont de la buse. [S06] [S08]
Contexte de recherche actuel
La recherche actuelle est surtout utile ici comme explication. Le NIST a publié des travaux récents sur le gonflement à la sortie de filière et la fusion stable dans l’extrusion de matériau, qui renforcent tous deux l’idée que le débit, la consigne et la géométrie de buse interagissent plutôt que d’agir indépendamment. Un article de 2026 du CIRP Journal of Manufacturing Science and Technology apporte un contexte actuel sur le bouchage de buses lié aux composites dans la fabrication additive fondée sur l’extrusion, tandis qu’un article de 2026 dans Electronics montre que l’atténuation du fluage thermique demeure un sujet actif d’ingénierie. La conclusion pratique est limitée : la recherche soutient l’idée que de nombreux symptômes de « bouchage » sont en réalité des problèmes thermiques, rhéologiques et géométriques combinés. Aucune recommandation de réglage destinée aux consommateurs n’est tirée de ces articles ici. [S15] [S16] [S17] [S18]
FAQ
Comment déboucher une buse d’imprimante 3D en toute sécurité sans démonter le hotend ?
Commencez par une purge manuelle à la bonne température pour le matériau. Si la purge est régulière, cessez de traiter le problème comme un bouchage et vérifiez plutôt la configuration de la première couche, la demande de débit ou le fluage thermique. Si la purge échoue, distinguez ensuite selon que le filament peut encore être chargé et déchargé. À ne pas faire : ne passez pas directement au démontage ou à l’introduction d’outils dans la buse sans avoir d’abord confirmé le mode de défaillance. [S06] [S15] [S16]
Quels sont les symptômes d’une buse d’imprimante 3D bouchée par rapport à une sous-extrusion due aux réglages ?
Les symptômes d’une buse d’imprimante 3D bouchée peuvent inclure une faible extrusion, des lignes manquantes, des cliquetis ou du meulage, mais ces mêmes signes peuvent aussi provenir d’un écrasement excessif de la première couche, d’un flux de matière fondu instable ou d’un fluage thermique. Le moment est important : les problèmes limités à la première couche et les défaillances liées à la montée en température indiquent souvent autre chose qu’un simple bouchon d’orifice. À ne pas faire : ne supposez pas que la sous-extrusion prouve à elle seule que la buse est bloquée. [S06] [S07] [S08] [S15]
Bouchage partiel ou bouchage complet : comment savoir lequel j’ai ?
Un bouchage partiel permet généralement encore une certaine purge ou un certain mouvement lors du chargement et du déchargement. Un blocage complet ou grave empêche généralement le chargement, le déchargement ou la purge normale même à température. C’est pourquoi le dépannage de Prusa se divise selon le comportement de chargement et de déchargement. À ne pas faire : n’utilisez pas d’abord des méthodes d’expulsion forcée si la buse extrude encore suffisamment pour un cold pull ou du filament de nettoyage. [S05] [S06]
Quand un cold pull est-il approprié, et quand dois-je l’éviter ?
Utilisez un cold pull lorsque la buse n’est que partiellement bouchée et qu’un peu de filament continue à être extrudé. Évitez-le lorsque le chemin est entièrement bloqué ou lorsque le fabricant de la buse limite cette méthode, comme pour Nozzle X. À ne pas faire : ne considérez pas le cold pull comme universel pour toutes les buses revêtues ou spécialisées. [S05] [S10]
Avancé : comment le débit volumétrique et le diamètre de buse augmentent-ils le risque de bouchage même lorsque la température paraît correcte ?
Parce que le hotend doit fondre suffisamment de matériau, et pas seulement atteindre une consigne affichée. Les travaux du NIST montrent que le débit volumétrique, la consigne du hotend et le diamètre de l’orifice de buse interagissent ; une température « correcte » peut donc rester insuffisante pour le débit demandé. À ne pas faire : ne copiez pas un profil rapide d’une buse plus grande sans revérifier la demande de débit et la compatibilité du matériau. [S14] [S15] [S16]
Avancé : pourquoi le fluage thermique peut-il ressembler à un bouchage de buse, et quels contrôles permettent de l’isoler rapidement ?
Le fluage thermique ramollit le filament trop tôt au-dessus de la zone de fusion, ce qui augmente les frottements jusqu’à ce que l’extrudeur clique, meule et cesse d’alimenter. Les isolateurs rapides sont le moment d’apparition, les conditions ambiantes et les contrôles de refroidissement. À ne pas faire : ne répétez pas sans cesse le nettoyage de buse si le problème n’apparaît qu’après la montée en température, car la cause racine peut être thermique plutôt que des débris à l’extrémité. [S08] [S18]
Sources
- S01: ISO/ASTM 52900:2021 Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. https://www.iso.org/standard/74514.html
- S04: NISTIR 8059, Normes d’essais de matériaux pour la fabrication additive de matériaux polymères : état de l’art et applicabilité des normes. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- S05: Cold pull (MK3/S/+, MK2.5/S, MK3.5/S) | Base de connaissances Prusa. https://help.prusa3d.com/article/cold-pull-mk3-s-mk2-5-s-mk3-5-s_2075?product=mmu2s
- S06: Buse/hotend bouché (MK3.5/S, MK3S+, MK2.5S) | Base de connaissances Prusa. https://help.prusa3d.com/article/clogged-nozzle-hotend-mk3-5-s-mk3s-mk2-5s_2008?product=mk3
- S07: Problèmes de première couche | Base de connaissances Prusa. https://help.prusa3d.com/article/first-layer-issues_1804
- S08: Extrusion arrêtée en cours d’impression (fluage thermique) | Base de connaissances Prusa. https://help.prusa3d.com/article/extrusion-stopped-mid-print-heat-creep_1948
- S09: Manuel d’installation et d’utilisation UltiMaker S7 v1.2. https://um-support-files.ultimaker.com/manuals/user-manual/S7/EN-UltiMaker-S7-V1.2.pdf
- S10: Support E3D Classics : buse V6. https://e3d-online.com/pages/e3d-classics-support-v6-nozzle
- S11: Support Creality : buse Creality K2 DiamondBack – E3D. https://e3d-online.com/pages/creality-support-creality-k2-diamondback-nozzle
- S12: Instructions — The Olsson Line. https://olssonline.com/instructions/
- S13: Les abrasifs tuent-ils votre buse ? – E3D. https://e3d-online.com/blogs/news/are-abrasives-killing-your-nozzle
- S14: Bambu Hotend – P1 Series | Boutique Bambu Lab USA. https://us.store.bambulab.com/products/bambu-hotend-p1-series?id=40923060797576
- S15: Caractérisation du gonflement à la sortie de filière dans l’extrusion thermoplastique de matériau | NIST. https://www.nist.gov/publications/characterization-die-swell-thermoplastic-material-extrusion
- S16: Fusion stable dans la fabrication additive par extrusion de matériau | NIST. https://www.nist.gov/publications/steady-melting-material-extrusion-additive-manufacturing
- S17: Bouchage de buse lors de la fabrication additive fondée sur l’extrusion de composites à matrice polymère — aperçu par simulation numérique du procédé | ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S175558172600009X
- S18: Étude expérimentale du refroidissement assisté par caloduc pour atténuer le fluage thermique dans les extrudeurs FFF. | EBSCOhost. https://openurl.ebsco.com/contentitem/gcd%3A192631648?crl=f&id=ebsco%3Agcd%3A192631648&jrnl=20799292&sid=ebsco%3Aplink%3Acrawler-gcd




