

Zusammenfassung
Wenn Sie lernen möchten, wie man eine 3D-Drucker-Düse bei einer FDM/FFF-Maschine sicher entstopft, grenzen Sie das Problem zuerst eng ein. In der Sprache der Normen ist die umfassendere Prozesskategorie Materialextrusion, und dieser Artikel verwendet „Düsenverstopfung“ für eine Einschränkung an oder nahe der Düsenöffnung, nicht für jedes Extrusionsversagen oberhalb davon im Hotend. [S01] [S04]
Die praktische Reihenfolge ist einfach: zuerst diagnostizieren, zuerst die am wenigsten invasive Wiederherstellungsmethode verwenden und eine tiefere Demontage modellspezifischen Anleitungen überlassen. Viele scheinbare Verstopfungen sind Fehlalarme, insbesondere eine erste Schicht, die zu nah am Bett eingestellt ist, eine Temperatur- oder Flow-Diskrepanz oder Heat Creep, das Filament oberhalb der vorgesehenen Schmelzzone erweicht. Die nützlichste nächste Verzweigung ist, ob Filament noch normal geladen und entladen werden kann, weil das eine partielle Einschränkung von einer schwereren Blockade oder einem vorgeschalteten Hotend-Problem trennt. [S06] [S07] [S08] [S15] [S16]
Hier beginnen: Ist es tatsächlich eine Düsenverstopfung?
Eine echte Düsenverengung ist nur eine Ursache für ein Extrusionsversagen. Dasselbe sichtbare Symptom kann von der Düsenspitze, dem Schmelzpfad darüber, dem Förderpfad oder von Druckeinstellungen kommen, die vom Hotend mehr verlangen, als es dauerhaft leisten kann. Deshalb brauchen die Symptome einer verstopften 3D-Drucker-Düse Kontext: Wenig oder keine Extrusion allein beweist nicht, dass die Düsenöffnung verstopft ist. Ein Drucker, der die erste Schicht schlecht druckt, ist möglicherweise einfach zu stark gequetscht eingestellt, während ein Gerät, das normal beginnt und später ausfällt, eher Heat Creep oder instabilen Schmelzfluss statt Schmutz an der Spitze zeigt. [S06] [S07] [S08] [S15] [S16]
Die schnellste Ersteinschätzung ist zu prüfen, was während eines manuellen Purges bei der korrekten Materialtemperatur passiert, ob der Fehler auf die erste Schicht beschränkt ist und ob das Problem erst auftritt, nachdem das System eine Weile heiß war. Wenn der Purge gleichmäßig ist, ist die Düse nicht vollständig blockiert. Wenn der Fehler auf die erste oder die ersten zwei Schichten begrenzt ist, ist die Düsenhöhe die erste Prüfung. Wenn der Drucker eine Weile funktioniert und dann kein Material mehr fördert, insbesondere in einem warmen Raum oder Gehäuse, ist Heat Creep wahrscheinlicher als eine feste Verstopfung der Öffnung. [S07] [S08] [S15] [S16]
Verwenden Sie diese Checkliste, bevor Sie irgendetwas reinigen:
- Fehlschlag nur bei der ersten Schicht oder den ersten zwei Schichten: Prüfen Sie zuerst Z-Höhe und übermäßiges Quetschen. Eine Düse, die zu nah am Bett ist, kann dem Kunststoff keinen Raum lassen und ihre eigene Öffnung faktisch blockieren. [S07]
- Manueller Purge bei Temperatur funktioniert, aber der Druck schlägt fehl, sobald Geschwindigkeit oder Anforderung steigen: Vermuten Sie zuerst eine Diskrepanz bei Flow, Temperatur oder Schmelzkapazität, bevor Sie von einer physischen Verstopfung ausgehen. [S15] [S16]
- Hat stundenlang funktioniert und stoppt dann mitten im Druck, besonders in einem warmen Gehäuse: Vermuten Sie Heat Creep. [S08]
- Klickt oder mahlt an den Antriebszahnrädern, besonders mit Staub darum herum: Der Förderpfad kann das Hauptproblem sein, nicht nur die Düse. [S06] [S08]
So entstopfen Sie eine 3D-Drucker-Düse
Verwenden Sie einen entscheidungsorientierten Workflow, keinen Bauchladen aus Reinigungstricks. Die sicherste Reihenfolge ist, das Symptom zu verifizieren, die am wenigsten invasive dazu passende Methode zu versuchen und die Eskalation zu beenden, sobald die Belege zeigen, dass die Düse nicht die Hauptverengung ist. Ein erfolgreicher manueller Purge ist auch deshalb wertvoll, weil er Ihnen sagen kann, dass Sie überhaupt nicht weiter reinigen sollten. Wenn der Purge gleichmäßig ist, der Druck aber dennoch fehlschlägt, sind die nächsten Verdächtigen die Einrichtung der ersten Schicht, die volumetrische Anforderung, die Temperatur oder das Wärmemanagement. [S06] [S15] [S16]
Folgen Sie dieser Verzweigungsreihenfolge:
- Können Sie sicher auf die korrekte Materialtemperatur aufheizen und manuell purgen?
- Ja: Wenn der Purge gleichmäßig ist, behandeln Sie es nicht weiter als Verstopfung. Untersuchen Sie stattdessen die Einrichtung der ersten Schicht, die Flow-Anforderung und die Temperatur. [S15] [S16]
- Nein: Fahren Sie fort. [S06]
- Kann Filament normal geladen und entladen werden?
- Ja: Behandeln Sie es als partielle Verstopfung oder Problem mit inneren Rückständen. Hier sind Cold Pull oder Reinigungsfilament sinnvoll. Prusas Cold-Pull-Anleitung beschränkt die Methode ausdrücklich auf eine Düse, die nur teilweise verstopft ist und noch etwas Filament extrudiert. [S05] [S06]
- Nein: Behandeln Sie es als schwerere Blockade oder vorgeschalteten Jam. Prusas Pfad für schwere Verstopfungen verzweigt hier und geht zu herstellerfreigegebenem Ausdrücken oder tieferer Inspektion über. In diesem spezifischen Beispiel der MK3-Familie verwendet die Anleitung 260 °C für PLA oder 280 °C für PETG/ABS und fordert dann auf, 2 Minuten zu warten, bis das Tropfen beginnt. Das sind Herstellerbeispiele, keine universellen Temperaturen. [S06]
- Verstopft sie nach der Wiederherstellung schnell erneut?
- Ja: Wiederholen Sie nicht dieselbe Reinigungsschleife. Diagnostizieren Sie Heat Creep, PTFE-Sitz- oder Spaltprobleme, abrasiven Verschleiß oder Düseninkompatibilität und erwägen Sie einen Austausch, wenn der Fehler immer wieder auftritt. [S05] [S06] [S08] [S13]
Cold Pull ist nur nützlich, wenn das Hotend noch genug Material bewegen kann, um Rückstände aufzunehmen. Im Beispiel der MK3-Familie von Prusa stellt das Verfahren die Düse auf 270 °C ein, hält PLA bis etwa 170 °C in Bewegung und heizt dann für den eigentlichen Zug wieder auf 85 °C auf. Diese Werte gehören nur zu diesem benannten Verfahren. Beispiele für schwere Verstopfungen sind ebenfalls hardware-spezifisch. Der umfassendere Punkt ist diagnostisch: Sobald die Maschine wieder sauber purgt, bedeutet ein wiederkehrender Fehler meist, dass Ursachenanalyse wichtiger ist als zusätzliche Reinigung. [S05] [S06]
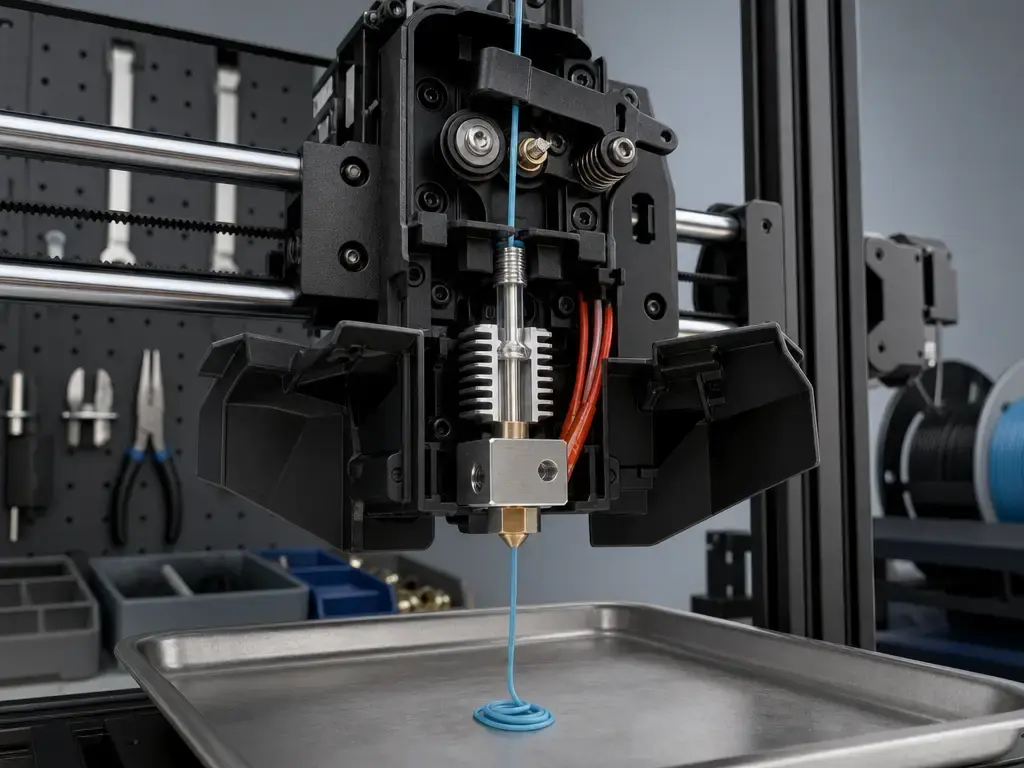
Cold Pull vs Reinigungsfilament vs Nadel vs Austausch
Reinigungsmethoden sind nicht austauschbar. Ein Cold Pull ist am besten, wenn die Düse nur teilweise verstopft ist und noch etwas Extrusion möglich ist, weil er dazu gedacht ist, Rückstände aus dem Schmelzpfad herauszuziehen, statt Werkzeuge hindurchzutreiben. Reinigungsfilament erfüllt eine ähnliche Rolle, wenn Sie ein Purge-Medium möchten, das der Düsenhersteller freigibt. Die größte Falle besteht darin anzunehmen, dass eine populäre Methode universell ist. Das ist sie nicht: Prusa sagt ausdrücklich, dass man bei Nozzle X keinen Cold Pull machen soll, und E3Ds V6-Anleitung behandelt Nozzle X ebenfalls anders als Standarddüsen aus Messing, Edelstahl, gehärtetem Stahl oder ObXidian. [S05] [S10]
Nadeln und Pins brauchen engere Grenzen. Prusa gibt für die MK3-Familie ein sehr spezifisches Beispiel für eine schwere Verstopfung: eine 0.3 mm bis 0.35 mm Akupunkturnadel, von unten 1 cm bis 2 cm eingeführt, niemals von oben und niemals während Filament geladen wird. E3D stuft die Nadel als nicht empfohlene Methode für mehrere V6-Düsentypen ein, einschließlich Nozzle X, und der DiamondBack-Support tut dasselbe. Deshalb ist „einfach mit einer Nadel hineinstechen“ als allgemeiner Rat schlecht. Die Verwendung einer Nadel ist nur herstellerfreigegeben und ist typischerweise ein Eingriff nur auf Öffnungsebene, keine Lösung für Rückstände oberhalb der Düse. [S06] [S10] [S11]
| Methode | Verwenden, wenn | Vermeiden, wenn | Hauptrisiko / Einschränkung |
|---|---|---|---|
| Cold Pull | Partielle Verstopfung, etwas Extrusion noch möglich, Rückstände wahrscheinlich im Schmelzpfad. [S05] | Vollständig blockierter Pfad oder Hardware, die Cold Pulls einschränkt, etwa Nozzle X. [S05] [S10] | Funktioniert nicht, wenn die Düse kein Material bewegen kann oder wenn der Düsenhersteller die Methode nicht freigibt. [S05] [S10] |
| Nylon-Reinigungsfilament | Sie möchten ein wiederholbares internes Reinigungsmedium, das der Düsenhersteller empfiehlt. [S10] [S11] | Das Hotend kann nicht zuverlässig genug heizen oder fördern, um Material zu bewegen. [S06] | Nützlich für innere Rückstände, aber keine Lösung für einen schweren vorgeschalteten Jam. [S06] [S10] |
| Nadel/Pin | Nur wenn der Hersteller dies ausdrücklich erlaubt und nur als Schritt auf Öffnungsebene. [S06] | Unbekannter Düsentyp, Spezialspitzen oder jede Düsenfamilie, bei der der Hersteller die Nadelverwendung als nicht empfohlen kennzeichnet. [S10] [S11] [S12] | Wirkung nur auf Öffnungsebene plus Beschädigungsrisiko bei Verwendung aus der falschen Richtung oder an inkompatiblen Düsen. [S06] [S10] |
| Reinigung der ausgebauten Düse | Lose Verunreinigungen, Inspektion oder Reinigung außerhalb des Druckers nach Herstelleranleitung. [S06] | Unbekannter Fehlerort, weil die eigentliche Verengung oberhalb der Düse liegen kann. [S06] | Kann das falsche Teil reinigen und einen Jam im Hotend oder PTFE-Pfad übersehen. [S06] |
| Austausch | Beschädigte Düse, verschlissene Öffnung, Düsentyp mit eingeschränkter Reinigung oder wiederholte Neuverstopfung nach korrekter Wiederherstellung. [S05] [S10] [S13] | Eine einfache partielle Verstopfung, die noch auf freigegebene interne Reinigung anspricht. [S05] | Ein Austausch behebt eine vorgeschaltete Ursache nicht von selbst. [S06] [S08] |
Wenn ein Drucker nach einem korrekten, kompatiblen Reinigungsversuch weiter verstopft, ist der nächste Schritt meist Diagnose, nicht ein aggressiveres Werkzeug. [S06] [S10]
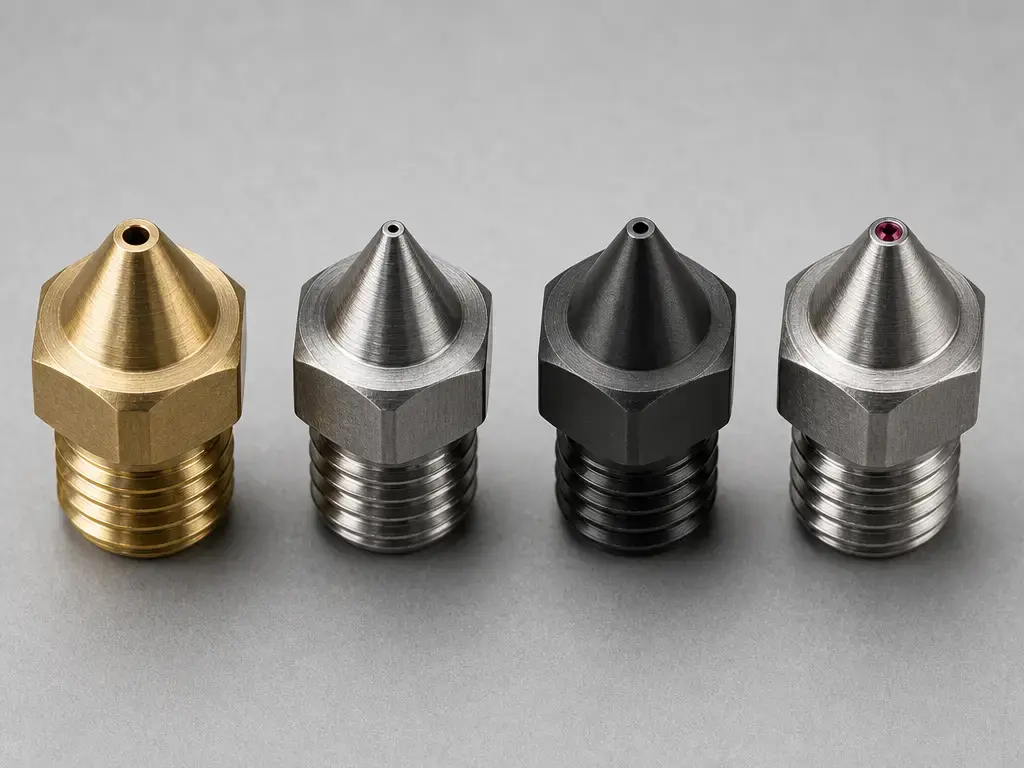
Düsenkompatibilität: Durchmesser, Materialien, Beschichtungen und Spezialspitzen
Die Düsenkompatibilität verändert sowohl das Verstopfungsrisiko als auch, was Sie sicher reinigen können. Düsen mit kleinem Durchmesser lassen weniger Spielraum für gefüllte Materialien, und Bambus Labs Anleitung liefert ein klares Herstellerbeispiel: Filamente mit Carbonfaser, Glasfaser, Metall oder anderen anorganischen Partikeln neigen dazu, eine 0.2 mm Düse zu verstopfen, während für carbon- oder glasgefüllte Materialien eine 0.6 mm Düse aus gehärtetem Stahl empfohlen wird, um Verstopfungs- und Abrasionsrisiko zu senken. Das ist keine universelle Regel für jeden Drucker, aber eine nützliche Erinnerung daran, dass Düsendurchmesser und Filamentinhalt zusammen betrachtet werden müssen. [S14]
Andere Herstellerbeispiele weisen in dieselbe Richtung. E3Ds V6-Support listet Varianten für 1.75 mm und 2.85 mm Filamentdurchmesser auf und nennt dann unterschiedliche Reinigungskompatibilität nach Düsentyp: Standardmessing, Edelstahl, gehärteter Stahl und ObXidian können Nylon-Reinigungsfilament, Warm Pull und Cold Pull verwenden, während Nozzle X auf Nylon-Reinigungsfilament beschränkt ist und Warm Pull, Cold Pull und Nadelverwendung als nicht empfohlen markiert. Auch das S7-Handbuch von UltiMaker zeigt, dass Größe des Print Cores und Materialklasse zusammenhängen: Die meisten UltiMaker-Materialien können 0.25 mm, 0.4 mm und 0.8 mm Print Cores verwenden, während CC Print Cores für Verbundwerkstoffe von Drittanbietern in 0.4 mm und 0.6 mm verfügbar sind. [S09] [S10]
Düsen mit Spezialspitzen erfordern noch mehr Zurückhaltung. E3Ds DiamondBack-Support kennzeichnet die Nadelverwendung als nicht empfohlen. Die Anweisungen von Olsson Ruby sagen, keine Drahtbürste zu verwenden, keine Flamme zu verwenden, mit Atomic Method oder Cold Pull zu beginnen und den Cold Pull nicht außerhalb des Druckers durchzuführen, weil die Düse an der hinteren Flanschseite abgestützt werden muss. Wenn mehrere Cold Pulls scheitern, erlaubt die Seite die Eskalation zu einer Akupunkturnadel, warnt jedoch davor, sie stark zu biegen, weil das den Rubin beschädigen kann. Je spezialisierter die Düse ist, desto unsicherer ist es, aus dem Erfolg anderer mit einer anderen Düsenfamilie zu verallgemeinern. [S11] [S12]
| Düsenbeispiel/-typ | Cold Pull? | Nadel/Pin? | Hinweise / Quelle |
|---|---|---|---|
| E3D Messing / gehärteter Stahl / ObXidian | Meist ja. [S10] | Meist vermeiden. [S10] | E3D listet Nylon-Reinigungsfilament, Warm Pull und Cold Pull als empfohlen, während die Nadel als nicht empfohlen gelistet ist. [S10] |
| E3D Nozzle X | Nein, stattdessen Herstelleranleitung befolgen. [S05] [S10] | Vermeiden. [S10] | Prusa sagt, bei Nozzle X keinen Cold Pull zu machen und stattdessen Reinigungsfilament zu verwenden; E3D empfiehlt Nylon-Reinigungsfilament und markiert Warm Pull, Cold Pull und Nadel als nicht empfohlen. [S05] [S10] |
| DiamondBack-Beispiel | Ja, wenn den vom Hersteller freigegebenen Methoden gefolgt wird. [S11] | Vermeiden. [S11] | E3Ds DiamondBack-Support empfiehlt Nylon-Reinigungsfilament, Warm Pull und Cold Pull und markiert die Nadel als nicht empfohlen. [S11] |
| Olsson Ruby | Ja, hier beginnen. [S12] | Nur als Eskalation, mit Vorsicht. [S12] | Keine Drahtbürste oder Flamme verwenden; den Cold Pull nicht außerhalb des Druckers durchführen; das Biegen der Akupunkturnadel vermeiden. [S12] |
| Unbekannte Düse/unbekanntes Material | Zuerst Herstelleranleitung prüfen. | Vermeiden, wenn unbekannt. | Wenn Sie die Düsenfamilie nicht identifizieren können, gehen Sie nicht davon aus, dass die Verwendung einer Nadel sicher ist. |
Symptome einer verstopften 3D-Drucker-Düse
Symptommuster sind nützlicher als jedes einzelne Anzeichen. Unterextrusion ist eine Symptomkategorie, keine Diagnose. Eine verstopfte Düse kann sie verursachen, aber ebenso ein Fehler im Förderpfad, schwache Kühlung oberhalb der Schmelzzone oder Einstellungen, die das überschreiten, was das Hotend konsistent schmelzen kann. Deshalb drehen sich die ersten Fragen um Zeitpunkt und Bedingungen: Tritt der Fehler sofort auf, nur in den ersten Schichten oder erst, nachdem die Maschine lange genug gedruckt hat, um thermisch durchzuwärmen? Diese Muster helfen, eine Einschränkung der Düsenöffnung von einem Hotend-Jam oder einem einstellungsbedingten Extrusionsproblem zu trennen. [S06] [S07] [S08]
Klicken oder Überspringen bedeutet meist, dass das Antriebssystem irgendwo im Pfad gegen Widerstand drückt. Wenig oder keine Extrusion kann eine echte Verengung widerspiegeln, aber sie kann auch auftreten, wenn die Filamentsäule zu früh erweicht oder wenn die Düse zu nah ans Bett gedrückt wird. Schleifstaub in der Nähe der Antriebszahnräder kann eher auf verlorene Traktion als allein auf eine blockierte Öffnung hindeuten. Das Symptom sagt Ihnen, wo Sie als Nächstes nachsehen sollten, nicht welches Teil schon jetzt die Schuld trägt. [S06] [S07] [S08]
Häufige Symptommuster sind:
- wenig oder keine Extrusion. [S06]
- dünne oder fehlende Linien. [S06]
- Purge-Filament, das sich nach oben kringelt. [S06]
- Extruder klickt oder überspringt. [S06] [S08]
- Unterextrusion mitten im Druck nach normalem Start. [S08]
- Filament-Schleifstaub nahe den Antriebszahnrädern. [S06] [S08]
Häufige Ursachen für Düsenverstopfungen (und wiederholte Verstopfungen) — mit Evidenzstufen
Direkte Verstopfungsursachen sind meist am einfachsten zu verifizieren. Im Hotend verbliebenes degradiertes Material, unvollständige Reinigung nach einem vorherigen Material oder Temperaturen, die für den aktuellen Job falsch sind, können den Widerstand so weit erhöhen, dass es wie ein Düsenproblem aussieht. Herstelleranleitungen sind am stärksten, wenn sie an eine bestimmte Drucker- oder Düsenfamilie gebunden sind; deshalb bleibt dieser Artikel bei benannten Beispielen, statt zu unterstellen, es gebe eine universelle PLA-Zahl oder ein universelles Reinigungsrezept. Wiederkehrende Verstopfungen brauchen eine breitere Sicht, weil die Düse möglicherweise nur der letzte Ort ist, an dem der Fehler sichtbar wird. Heat Creep, PTFE-Sitz, gefüllte Materialien und verschlissene Düsengeometrie können unmittelbar nach einer scheinbar erfolgreichen Reinigung dieselben Symptome wieder erzeugen. [S05] [S06] [S07] [S08] [S09] [S13] [S14]
Das stärkste Verschleißbeispiel im Quellensatz stammt aus den eigenen Tests von E3D. In diesem Beispiel zeigte eine 0.40 mm Messingdüse, die 250 g carbonfasergefülltes Filament gedruckt hatte, deutlichen inneren Verschleiß, eine aufgeweitete Öffnung und ungleichmäßigen oder ovalen Verschleiß in der Düsenkammer. Das S7-Handbuch von UltiMaker stützt dieselbe breitere Schlussfolgerung aus Wartungssicht, indem es warnt, dass abrasive Filamente in AA- oder BB-Print-Cores die Düsenform abnutzen können. Sobald sich die Öffnungsgeometrie ändert, können „Verstopfungs“-Symptome in Wirklichkeit Flussinstabilität durch Verschleiß sein, nicht Rückstände, die ein Pull oder Purge beheben würde. [S09] [S13]
Ein kurzer Hinweis zu Bowden versus Direct Drive sollte am besten als praktische Folgerung behandelt werden. Bowden-Systeme haben einen längeren, nachgiebigeren Förderpfad, daher können Kompression, Entladeverhalten und verborgenes Einknicken schwerer zu lokalisieren sein, während Direct Drive diesen Pfad verkürzt. Eine echte Einschränkung der Düsenöffnung kann in beiden Layouts auftreten, und in beiden Fällen zeigt das Antriebssystem letztlich den zusätzlichen Gegendruck. [S06] [S10]
- Temperatur außerhalb des brauchbaren Fensters des Materials, einschließlich zu niedrig für sauberen Fluss oder hoch genug, um Heat Creep zu verschlimmern. [Herstelleranleitung] [S07] [S08]
- Unvollständiger Purge nach einem Materialwechsel, wodurch degradierte Rückstände im Hotend oder Düsenpfad verbleiben. [Herstelleranleitung] [S05] [S09]
- Heat Creep in warmer Umgebung oder beim Drucken im Gehäuse, insbesondere bei schwachem Luftstrom am Kühlkörper. [Herstelleranleitung] [S08]
- Probleme mit Sitz, Spalt oder vorgeschaltetem Pfad des PTFE-Schlauchs, die Hängepunkte oberhalb der Düse erzeugen. [Herstelleranleitung] [S06] [S08]
- Gefülltes oder abrasives Filament in einer kleinen Düse, besonders bei 0.2 mm Beispielen. [Herstelleranleitung] [S14]
- Abrasiver Verschleiß, der die Öffnung im Laufe der Zeit vergrößert oder ovalisiert. [Herstellertest] [S09] [S13]
- Kopplung von Flow, Temperatur und Düsendurchmesser, die den Schmelzpfad ohne physischen Pfropfen an der Spitze überlastet. [Wissenschaftlicher Mechanismus] [S15] [S16]
- Filamentstaub, Zahnradabrieb oder Staub am Kühlkörper, die die Förderzuverlässigkeit oder Kühleffizienz verringern. [Praktische Folgerung] [S06] [S08]
Heat Creep vs echte Düsenblockade
Heat Creep beginnt oberhalb der vorgesehenen Schmelzzone. Statt fest zu bleiben, bis das Filament den richtigen Teil des Hotends erreicht, beginnt es zu früh weich zu werden, quillt auf und reibt am Pfad, bevor es die Düse richtig erreicht. Dieser zusätzliche Widerstand zeigt sich am Antriebssystem: Der Motor drückt stärker, die Zahnräder beginnen zu schleifen oder zu klicken, und die Extrusion wird intermittierend oder stoppt. Deshalb kann Heat Creep von außen fast identisch mit einer Düsenverstopfung aussehen. Prusas Anleitung beschreibt dieselbe Fehlerkette in praktischen Begriffen und nennt häufige Mitverursacher wie warme Umgebungsbedingungen, Drucken im Gehäuse, zu viel nach oben wandernde Wärme, unzureichenden Luftstrom oder zu wenig Materialfluss durch die Düse. [S08]
Der zeitliche Hinweis ist oft der schnellste Trenner. Eine echte Düsenblockade ist gewöhnlich sofort vorhanden oder dauerhaft schlecht, während Heat Creep oft erst auftritt, nachdem Hotend, Gehäuse und umliegende Teile warm geworden sind. Prusas modellspezifische Beispiele machen den Punkt, ohne Universalität zu behaupten: Eine Umgebungstemperatur über 35 °C oder 30 °C für einige Filamente ist eine Warnbedingung; die Drehzahl des Düsenlüfters auf diesem Diagnosepfad sollte zwischen 4000 und 4400 RPM liegen; und dieselbe Anleitung schlägt vor, dickere Schichten wie 0.15 mm oder 0.20 mm zu testen und in einigen Fällen die Druckgeschwindigkeit um 10% zu erhöhen, wobei auf dieser Plattform 200 mm/s Infill bei 0.20 mm Schichten und darunter nicht überschritten werden sollten. Das sind Beispielschwellen nur für dieses System. Forschung zur Minderung von Heat Creep existiert ebenfalls, gehört hier aber als Kontext hin, nicht als direkte Setup-Empfehlung. [S08] [S18]
Heat Creep ist wahrscheinlich, wenn:
- der Druck gut beginnt und später mitten im Druck fehlschlägt. [S08]
- der Drucker in einem warmen Raum oder Gehäuse steht. [S08]
- der Lüfter falsch montiert ist oder die RPM niedrig sind. [S08]
- der Job über lange Zeit dünne Schichten oder geringen Materialfluss nutzt. [S08]
Technische Prinzipien: Gegendruck, volumetrischer Flow und warum Einstellungen Verstopfungen imitieren
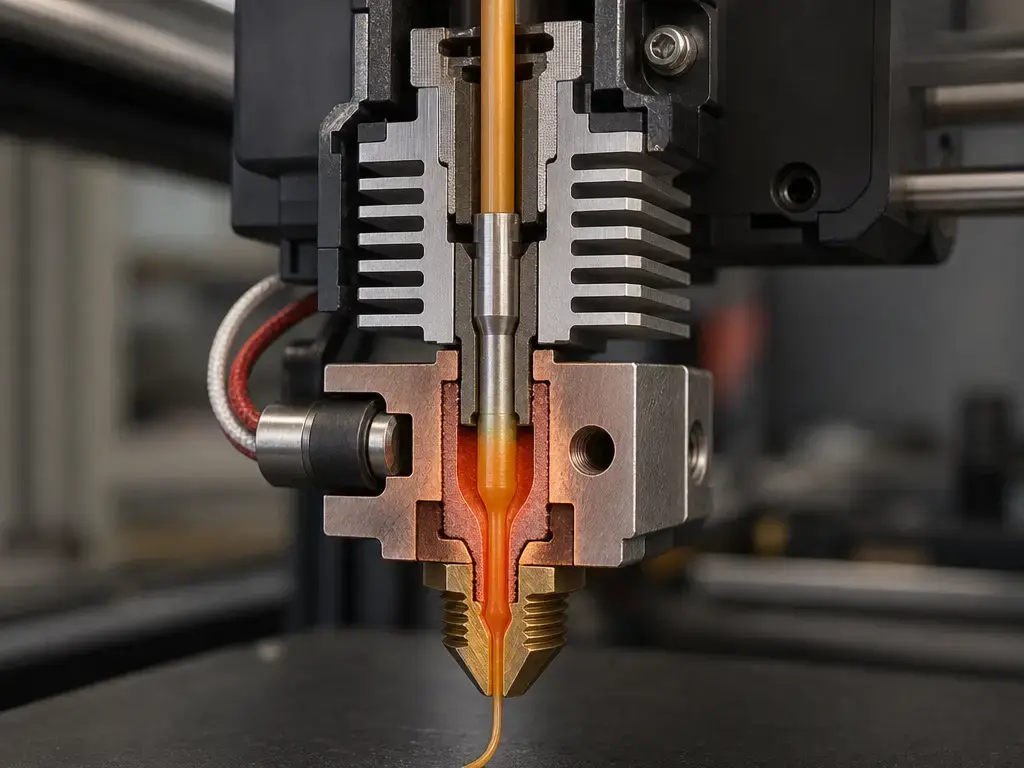
Materialextrusion funktioniert, indem Filament in einen beheizten Pfad getrieben und erweichtes Polymer durch eine Düse oder Öffnung gepresst wird, sodass sich das Antriebssystem etwas wie ein Kolben verhält, der gegen Gegendruck arbeitet. Der entscheidende diagnostische Punkt ist, dass der Widerstand nicht von Schmutz an der Spitze kommen muss. Er kann aus dem Heatbreak-Bereich, aus schlechter thermischer Kontrolle in der Schmelzzone, aus einer für Material und geforderten Durchsatz zu kleinen Öffnung oder aus verschlissener Geometrie kommen, die nicht mehr vorhersagbar fließt. Deshalb ist Druckgeschwindigkeit in mm/s nicht dasselbe wie volumetrischer Flow in mm³/s. Ein schneller Druck mit einer dünnen Linie und kleiner Schichthöhe kann immer noch ein Job mit moderatem Flow sein, während ein langsamer wirkender Druck das Hotend überlasten kann, wenn der extrudierte Querschnitt groß genug ist. NISTs Die-Swell-Studie veranschaulicht diese Kopplung, indem sie in einem ABS-Testaufbau die volumetrische Flow-Rate von 0.9 mm³/s bis 10.0 mm³/s, den Hot-End-Sollwert von 200 °C bis 250 °C und den Durchmesser der Düsenöffnung von 0.25 mm bis 0.60 mm variiert. NISTs Arbeit zum steady melting unterstreicht die zweite Falle: Der angezeigte Sollwert ist nicht dasselbe wie eine garantierte, gleichmäßige Polymertemperatur über den gesamten Schmelzpfad. Deshalb kann sich ein Drucker so verhalten, als hätte er eine Verstopfung, obwohl die reale Grenze die Schmelzkapazität oder die Stabilität des Wärmetransfers ist. [S04] [S15] [S16]
- Hohe volumetrische Anforderung kann wie eine Verstopfung wirken, selbst wenn die Spitze offen ist. [S15]
- Der Sollwert auf dem Bildschirm garantiert nicht überall im Hotend dieselbe Polymertemperatur. [S16]
- Einschränkungen können thermisch, geometrisch oder mechanisch sein, nicht nur Schmutz an der Öffnung. [S04] [S15] [S16]
Wann Sie mit dem Entstopfen aufhören sollten
Wiederholte Reinigung ist nicht immer gute Fehlersuche. Sobald Sie das Symptom dem richtigen Pfad zugeordnet und eine kompatible Methode verwendet haben, lautet die nächste Frage, ob das Fehlermuster noch so aussieht, als ließe es sich beheben. Wenn dasselbe Problem sofort zurückkehrt, schauen Sie über den nächsten Cold Pull oder Purge hinaus. [S05] [S06]
Einschränkungen von Spezialdüsen sind ein Stoppsignal. Nozzle X ist ein klares Beispiel, weil sowohl Prusa als auch E3D sie anders behandeln als Standarddüsen: Reinigungsfilament verwenden, keinen Cold Pull machen und nicht von Gewohnheiten mit Standardmessing verallgemeinern. Schäden durch Sondieren sind ein weiteres Stoppsignal. E3Ds V6-Anleitung und der DiamondBack-Support markieren beide die Nadelverwendung bei mehreren Düsentypen als nicht empfohlen, und Olsson Ruby ergänzt ausdrückliche Warnungen vor Drahtbürsten, Flammen und starkem Biegen der Akupunkturnadel. Sobald eine Beschichtung, ein Spitzenmaterial oder die innere Geometrie beeinträchtigt wurde, ist „Entstopfen“ möglicherweise nicht mehr das richtige Konzept. [S05] [S10] [S11] [S12]
Verschleiß und vorgeschaltete Fehler sind die anderen großen Endpunkte. E3Ds Beispiel für abrasiven Verschleiß zeigt, warum eine Düse schlecht drucken kann, obwohl sie technisch frei ist: Eine 0.40 mm Messingdüse veränderte ihre Form nach 250 g carbonfasergefülltem Filament deutlich, und UltiMaker warnt separat, dass abrasive Filamente die Form von AA- oder BB-Düsen abnutzen können. Probleme mit PTFE-Sitz oder Hotend-Pfad können dasselbe aus der anderen Richtung bewirken, indem sie oberhalb der Düse denselben Jam-Punkt neu erzeugen. Kein verlässliches universelles Intervall für den Düsenwechsel gefunden. Austausch ist daher ein diagnostischer Endpunkt, kein Kalenderereignis. [S06] [S09] [S13]
Beenden Sie routinemäßiges Entstopfen und wechseln Sie zu Reparatur, Austausch oder Ursachenanalyse, wenn Sie eines davon sehen:
- beschädigte Beschichtung oder ein Düsentyp mit eingeschränkter Reinigung wie Nozzle X. [S05] [S10]
- wiederholte sofortige Neuverstopfung nach erfolgreichem Purge oder Pull. [S06] [S08]
- vermuteter innerer Schaden nach dem Sondieren. [S10] [S11] [S12]
- Vorgeschichte mit abrasivem Filament plus Qualitätsverlust beim Druck, der mit Öffnungsverschleiß vereinbar ist. [S09] [S13]
- vermuteter Schaden am PTFE-Schlauch oder unsicherer Sitz oberhalb der Düse. [S06] [S08]
Aktueller Forschungskontext
Aktuelle Forschung ist hier vor allem als Erklärung nützlich. NIST hat neuere Arbeiten zu Strangaufweitung und stationärem Schmelzen bei der Materialextrusion, die beide unterstreichen, dass Flow-Rate, Sollwert und Düsengeometrie zusammenwirken, statt unabhängig voneinander zu handeln. Eine 2026 veröffentlichte Arbeit im CIRP Journal of Manufacturing Science and Technology liefert aktuellen Kontext zu verbundwerkstoffbedingten Düsenverstopfungen in der extrusionsbasierten additiven Fertigung, während eine 2026 veröffentlichte Arbeit in Electronics zeigt, dass die Minderung von Heat Creep weiterhin ein aktives Engineering-Thema ist. Die praktische Schlussfolgerung ist begrenzt: Forschung stützt die Idee, dass viele „Verstopfungs“-Symptome in Wirklichkeit gemischte thermische, rheologische und geometrische Probleme sind. Aus diesen Arbeiten werden hier keine Empfehlungen für verbrauchernahe Einstellungen abgeleitet. [S15] [S16] [S17] [S18]
FAQ
Wie entstopft man eine 3D-Drucker-Düse sicher, ohne das Hotend zu zerlegen?
Beginnen Sie mit einem manuellen Purge bei der korrekten Materialtemperatur. Wenn der Purge gleichmäßig ist, behandeln Sie das Problem nicht weiter als Verstopfung und prüfen Sie stattdessen die Einrichtung der ersten Schicht, die Flow-Anforderung oder Heat Creep. Wenn der Purge fehlschlägt, verzweigen Sie als Nächstes danach, ob Filament noch geladen und entladen werden kann. Das sollten Sie nicht tun: Springen Sie nicht direkt zur Demontage oder dazu, Werkzeuge durch die Düse zu stechen, ohne zuerst den Fehlermodus zu bestätigen. [S06] [S15] [S16]
Was sind Symptome einer verstopften 3D-Drucker-Düse im Vergleich zu Unterextrusion durch Einstellungen?
Symptome einer verstopften 3D-Drucker-Düse können wenig Extrusion, fehlende Linien, Klicken oder Schleifen umfassen, aber dieselben Anzeichen können auch von zu stark gequetschter erster Schicht, instabilem Schmelzfluss oder Heat Creep kommen. Das Timing ist wichtig: Probleme nur in der ersten Schicht und Fehler, die mit dem Aufwärmen zusammenhängen, weisen oft von einer einfachen Verstopfung der Öffnung weg. Das sollten Sie nicht tun: Gehen Sie nicht davon aus, dass Unterextrusion allein beweist, dass die Düse blockiert ist. [S06] [S07] [S08] [S15]
Partielle Verstopfung vs vollständige Verstopfung: Woran erkenne ich, was ich habe?
Eine partielle Verstopfung erlaubt gewöhnlich noch etwas Purge oder etwas Lade- und Entladebewegung. Eine vollständige oder schwere Blockade verhindert normalerweise normales Laden, Entladen oder Purgen selbst bei Temperatur. Deshalb verzweigt Prusas Fehlersuche nach dem Lade- und Entladeverhalten. Das sollten Sie nicht tun: Verwenden Sie Force-Out-Methoden nicht zuerst, wenn die Düse noch genug extrudiert, damit ein Cold Pull oder Reinigungsfilament möglich ist. [S05] [S06]
Wann ist ein Cold Pull angemessen und wann sollte ich ihn vermeiden?
Verwenden Sie einen Cold Pull, wenn die Düse nur teilweise verstopft ist und noch etwas Filament extrudiert wird. Vermeiden Sie ihn, wenn der Pfad vollständig blockiert ist oder wenn der Düsenhersteller die Methode einschränkt, wie bei Nozzle X. Das sollten Sie nicht tun: Behandeln Sie Cold Pull nicht als universell für beschichtete oder Spezialdüsen. [S05] [S10]
Fortgeschritten: Wie erhöhen volumetrischer Flow und Düsendurchmesser das Verstopfungsrisiko, selbst wenn die Temperatur korrekt aussieht?
Weil das Hotend genug Material schmelzen muss und nicht nur einen Sollwert auf dem Bildschirm erreichen. NISTs Arbeiten zeigen, dass volumetrische Flow-Rate, Hot-End-Sollwert und Durchmesser der Düsenöffnung zusammenwirken, sodass eine „korrekte“ Temperatur für den geforderten Durchsatz dennoch unzureichend sein kann. Das sollten Sie nicht tun: Übernehmen Sie kein schnelles Profil von einer größeren Düse, ohne Flow-Anforderung und Materialkompatibilität erneut zu prüfen. [S14] [S15] [S16]
Fortgeschritten: Warum kann Heat Creep wie eine Düsenverstopfung aussehen und welche Prüfungen grenzen es schnell ein?
Heat Creep erweicht Filament zu früh oberhalb der Schmelzzone, was den Widerstand erhöht, bis der Extruder klickt, schleift und die Förderung stoppt. Schnelle Eingrenzer sind Timing, Umgebungsbedingungen und Kühlungsprüfungen. Das sollten Sie nicht tun: Wiederholen Sie die Düsenreinigung nicht ständig, wenn das Problem erst nach dem Aufwärmen auftritt, weil die Grundursache thermisch und nicht Schmutz an der Spitze sein kann. [S08] [S18]
Quellen
- S01: ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Prinzipien — Grundlagen und Vokabular. https://www.iso.org/standard/74514.html
- S04: NISTIR 8059, Materials Testing Standards for Additive Manufacturing of Polymer Materials: State of the Art and Standards Applicability. https://nvlpubs.nist.gov/nistpubs/ir/2015/NIST.IR.8059.pdf
- S05: Cold Pull (MK3/S/+, MK2.5/S, MK3.5/S) | Prusa Knowledge Base. https://help.prusa3d.com/article/cold-pull-mk3-s-mk2-5-s-mk3-5-s_2075?product=mmu2s
- S06: Verstopfte Düse/verstopftes Hotend (MK3.5/S, MK3S+, MK2.5S) | Prusa Knowledge Base. https://help.prusa3d.com/article/clogged-nozzle-hotend-mk3-5-s-mk3s-mk2-5s_2008?product=mk3
- S07: Probleme mit der ersten Schicht | Prusa Knowledge Base. https://help.prusa3d.com/article/first-layer-issues_1804
- S08: Extrusion mitten im Druck gestoppt (Heat Creep) | Prusa Knowledge Base. https://help.prusa3d.com/article/extrusion-stopped-mid-print-heat-creep_1948
- S09: UltiMaker S7 Installations- und Benutzerhandbuch v1.2. https://um-support-files.ultimaker.com/manuals/user-manual/S7/EN-UltiMaker-S7-V1.2.pdf
- S10: E3D Classics Support: V6 Nozzle. https://e3d-online.com/pages/e3d-classics-support-v6-nozzle
- S11: Creality Support: Creality K2 DiamondBack Nozzle – E3D. https://e3d-online.com/pages/creality-support-creality-k2-diamondback-nozzle
- S12: Anweisungen — The Olsson Line. https://olssonline.com/instructions/
- S13: Zerstören abrasive Materialien Ihre Düse? – E3D. https://e3d-online.com/blogs/news/are-abrasives-killing-your-nozzle
- S14: Bambu Hotend – P1 Series | Bambu Lab USA Store. https://us.store.bambulab.com/products/bambu-hotend-p1-series?id=40923060797576
- S15: Characterization of Die-Swell in Thermoplastic Material Extrusion | NIST. https://www.nist.gov/publications/characterization-die-swell-thermoplastic-material-extrusion
- S16: Steady Melting in Material Extrusion Additive Manufacturing | NIST. https://www.nist.gov/publications/steady-melting-material-extrusion-additive-manufacturing
- S17: Nozzle clogging during extrusion based additive manufacturing of polymer matrix composites—A numerical simulation insight into the process | ScienceDirect. https://www.sciencedirect.com/science/article/abs/pii/S175558172600009X
- S18: Experimentelle Untersuchung einer Heatpipe-unterstützten Kühlung zur Minderung von Heat Creep in FFF-Extrudern. | EBSCOhost. https://openurl.ebsco.com/contentitem/gcd%3A192631648?crl=f&id=ebsco%3Agcd%3A192631648&jrnl=20799292&sid=ebsco%3Aplink%3Acrawler-gcd




