
Kurzüberblick: Prusa gegen Bambu Lab, MK4S gegen P1S in einer Minute
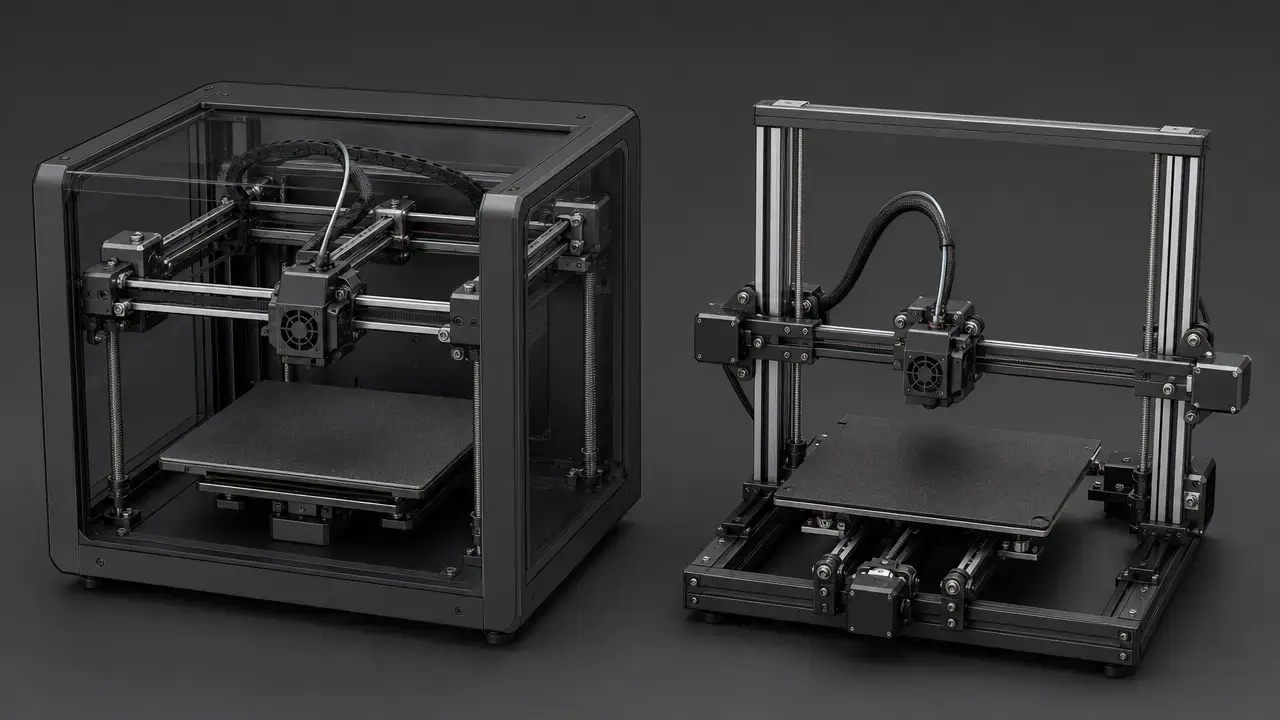
Beim Vergleich Prusa gegen Bambu Lab für einen neuen Desktop-Drucker mit Materialextrusion im Jahr 2026 ist der Bambu Lab P1S die breiter passende Standardempfehlung, der Original Prusa MK4S dagegen die stärkere Wahl für bestimmte Anforderungen. Der P1S verbindet ein eingebautes Gehäuse, einen größeren nominellen Bauraum von 256 × 256 × 256 mm³ und höhere beworbene Bewegungsdaten von 500 mm/s sowie 20 m/s² in einem integrierten Arbeitsablauf. Bambu erklärt außerdem, dass der P1S nach der Abkündigung des P1P am 10. Februar 2026 weiter hergestellt und verkauft wird. [S12] [S16] Der MK4S passt besser, wenn dokumentierter Offline-Betrieb, Reparierbarkeit und Prusas ausdrücklicher Upgrade-Pfad vom MK4 zum MK4S wichtiger sind als ein vollständig integriertes Ökosystem. [S08] [S09] [S22]
Wählen Sie den MK4S, wenn datenschutzsensible oder vollständig vom Netzwerk getrennte Nutzung, Aufrüstbarkeit und eine weniger vertikal integrierte Werkzeugkette im Vordergrund stehen. [S08] [S09] [S22] Wählen Sie den P1S für den Komfort eines geschlossenen Alltagsdruckers, bessere direkt verfügbare Mehrfarbenoptionen und höhere Grenzwerte bei den Bewegungsdaten. Prüfen Sie den Preis zum Veröffentlichungszeitpunkt jedoch für Ihre konkrete Region, Währung und Ausstattung. [S12] [S17]
So vergleichen wir
Unsere Quellenhierarchie ist einfach: zuerst Normen und wissenschaftliche Leitlinien für Begriffe und Testbedingungen, dann Herstellerangaben und offizielle Dokumentation für genaue Funktionen und Zahlen, anschließend unabhängige Praxistests für berichtete Erfahrungen. Community-Anekdoten zeigen lediglich, was passieren kann, nicht wie häufig es passiert. [S04] [S05] [S23] Dieser Artikel verwendet Materialextrusion beziehungsweise FFF als allgemeine Verfahrensbezeichnung: ISO/ASTM liefert den begrifflichen Rahmen der additiven Fertigung, während Stratasys FDM als Marke führt. [S01] [S06]
Diese Hierarchie ist wichtig, weil Vergleiche von Desktop-Druckern Bewegungsdaten, Durchsatz, Druckqualität und Maßhaltigkeit häufig zu einer unscharfen Aussage wie „besser“ vermischen. [S04] [S23] Unsere Regel ist eindeutig: Eine Aussage zur Maßgenauigkeit ist ohne Prüfkörper, Material, Slicer beziehungsweise Profil, Ausrichtung, Stichprobengröße und Messverfahren nicht aussagekräftig. [S04] ISO/ASTM 52902 beschreibt Benchmark-Prüfkörper und die durchzuführenden Messungen. NISTs Studie zur FFF-Optimierung erinnert daran, dass geometrische Ergebnisse von Prozessparametern wie Extrusionstemperatur, Extrusionsgeschwindigkeit und Schichtdicke abhängen. [S04] [S23]
Die verglichenen Drucker und was „MK4 gegen P1S“ 2026 tatsächlich bedeutet
Für Neukäufer im Jahr 2026 lautet der relevante Vergleich Original Prusa MK4S gegen Bambu Lab P1S, nicht ursprünglicher MK4 gegen P1S. [S09] [S16] Nach „Prusa MK4 vs Bambu P1S“ wird weiterhin gesucht, weil der MK4-Name bekannt ist, gebrauchte Geräte angeboten werden und Aufrüstungen relevant bleiben. Prusas Dokumentation behandelt den Weg vom MK4 zum MK4S inzwischen jedoch als offiziellen Upgrade-Pfad statt als Sackgasse. [S09] Bei Bambu bleibt der P1S nach der P1P-Abkündigung vom 10. Februar 2026 die gängige geschlossene Option der P1-Reihe. Die Mitteilung bestätigt ausdrücklich seine weitere Herstellung und den Verkauf. [S16]
Hinweis zu Gebraucht- und generalüberholten Geräten: Ein gebrauchter MK4 kann bei passendem Preis sinnvoll sein. Prüfen Sie aber, ob die MK4S-Upgrades bereits enthalten sind oder ob Sie den offiziellen Umbau vom MK4 zum MK4S einkalkulieren müssen. [S09]
Der Markt reicht über diesen Artikel hinaus. Bambu verweist im Kontext seines Sortiments 2026 inzwischen auch auf den P2S, und Prusas aktuelles Ökosystem umfasst die CORE-One-Familie. Diese Geräte verändern jedoch Budget und Architektur so stark, dass sie nicht stillschweigend in ein Urteil zu „MK4S gegen P1S“ einfließen sollten. [S16] [S22] Dieser Ratgeber konzentriert sich auf zwei Modelle, zwischen denen typische FFF-Käufer abwägen: eine komfortable geschlossene Lösung und eine reparaturfreundliche, gut offline nutzbare Alternative. [S08] [S16]
CoreXY gegen bewegtes Druckbett: Was sich ändert und was nicht
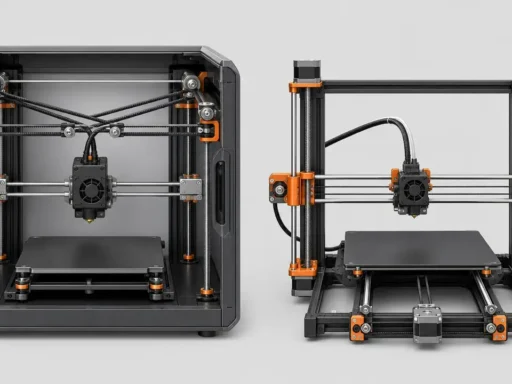
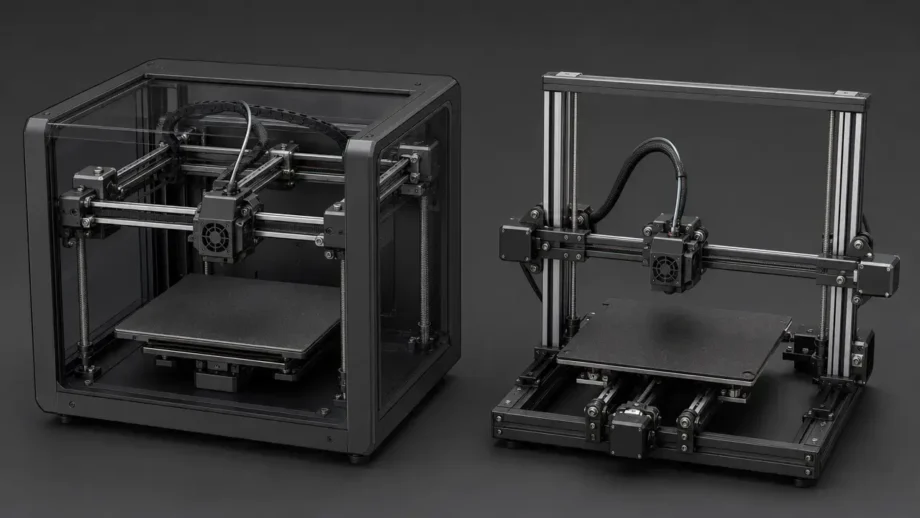
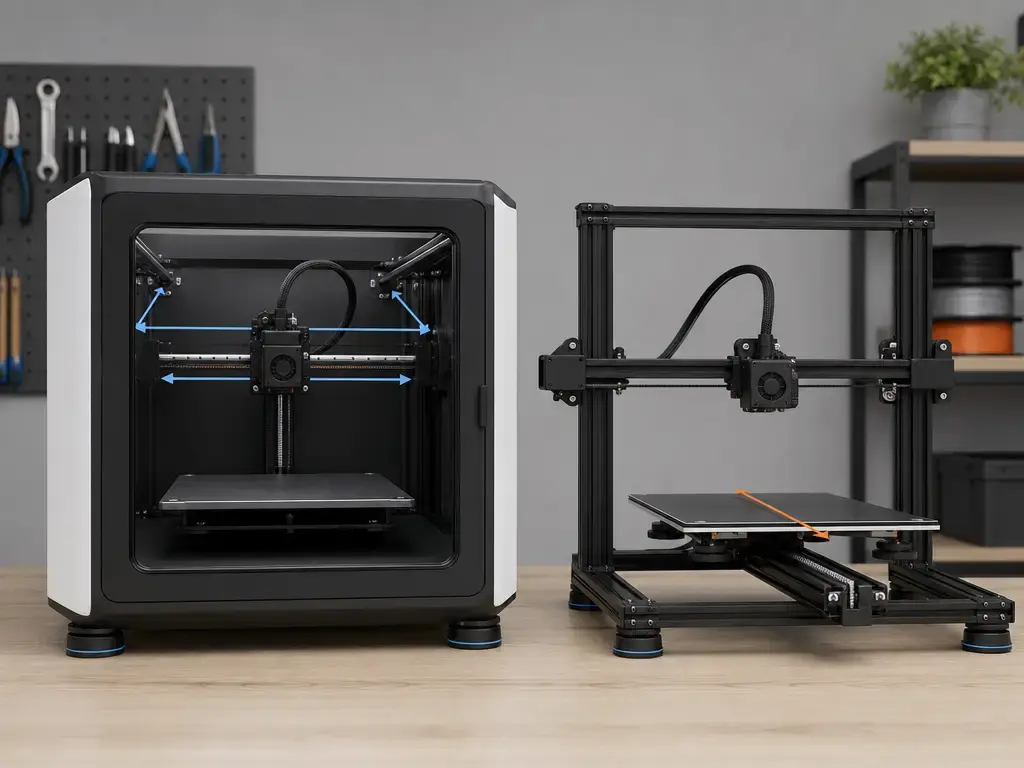
Der P1S ist ein CoreXY-Drucker: Der Druckkopf übernimmt die schnellen XY-Bewegungen, während sich das Bett hauptsächlich in Z bewegt. Der MK4S ist ein kartesischer Drucker mit bewegtem Druckbett, oft als Bed-Slinger bezeichnet. Sein Bett bewegt sich während des Druckens, während der Kopf die übrigen Achsbewegungen übernimmt. Diese Bauweisen beeinflussen die Gehäusegestaltung, den Platzbedarf im Betrieb und die Wirkung bewegter Massen bei der Abstimmung. Sie sind aber kein normbasierter Beleg für einen universellen Leistungssieger. [S01]
- CoreXY-Druckkopfbewegung: Der Aufbau des P1S eignet sich von Natur aus für ein geschlossenes Gehäuse, weil das Bett beim Drucken nicht vor und zurück fährt. [S12] [S13]
- Bewegte Masse beim Bed-Slinger: Der MK4S bewegt sein Bett während des Druckens. Sehr hohe oder gegenüber Beschleunigung empfindliche Teile können sich deshalb anders verhalten als auf einem CoreXY-Gerät. [S07]
- Praktikabilität des Gehäuses: Der P1S wird geschlossen geliefert. Beim MK4S ist für davon profitierende Materialien ein optionales externes Gehäuse vorgesehen. [S13] [S07]
- Platzbedarf und Vibrationen: Ein Drucker mit bewegtem Bett benötigt häufig mehr Freiraum vorne und hinten, während ein kastenförmiger CoreXY auf der Werkbank kompakter wirkt. Keine Architektur beseitigt Vibrationen von selbst; sie verändert lediglich die Anordnung der bewegten Massen.
- Vorsicht bei Genauigkeitsaussagen: Keiner dieser Punkte beweist für sich genommen Maßgenauigkeit. [S04] [S23]
Die praktische Schlussfolgerung lautet nicht „CoreXY gut, Bed-Slinger schlecht“. Der P1S verpackt eine gehäusefreundliche Bewegungsmechanik in ein stärker auf fertige Anwendung ausgelegtes Gerät. Beim MK4S bleibt mehr Mechanik offen und für Reinigung, Teiletausch und Verständnis zugänglich. [S07] [S13] Für Klassenzimmer, Werkstätten oder private Büros kann diese Art der Nutzung ebenso wichtig sein wie Geschwindigkeitswerbung. [S08] [S24]
Prusa MK4S gegen Bambu Lab P1S: Entscheidungshilfe auf einen Blick
Die folgende Tabelle dient als schneller Filter, nicht als Ersatz für die ausführlichen Abschnitte. Manche Funktionen sind eingebaut, andere optional, nur in Combo-Paketen enthalten oder vom Arbeitsablauf abhängig. [S08] [S15]
| Anwendungsfall | MK4S bevorzugen, wenn … | P1S bevorzugen, wenn … | Hinweise zu Optionen, Zubehör und Abhängigkeiten |
|---|---|---|---|
| Datenschutzsensibler Arbeitsablauf | Sie dokumentiertes, vollständig offline mögliches Slicing, Übertragen und Drucken wünschen und das WLAN-Modul möglicherweise nie anschließen möchten. [S08] | Der LAN-Modus im lokalen Netzwerk für Ihre Umgebung ausreicht. [S15] | Der Offline-Weg des MK4S ist integriert und dokumentiert. Der LAN-Modus des P1S ist vom Arbeitsablauf abhängig und bedeutet offiziell keine Cloud-Verbindung sowie in der Regel Zugriff durch Clients im selben LAN. [S08] [S15] |
| ABS/ASA-Druck im Gehäuse | Sie für ABS, ASA, HIPS oder PA das Original Prusa Enclosure mit Filtererweiterung ergänzen möchten. [S07] | Sie von Anfang an ein eingebautes Gehäuse möchten. [S13] | Beim MK4S ist das Gehäuse optional, beim P1S eingebaut. [S07] [S13] |
| Komfort beim Mehrfarbendruck | Fünf geladene Filamente im Prusa-Ökosystem genügen. [S19] | Sie einen einfachen gängigen Weg zu vier geladenen Spulen und mit weiteren AMS-Einheiten sowie Hub zu bis zu 16 wünschen. [S17] | MMU3 ist optional. AMS ist je nach Paket optional oder Bestandteil der Combo. [S17] [S19] |
| Reparaturfreundliche Nutzung | Sie dokumentierte Upgrade-Pfade und Prusas Open-Source-Matrix schätzen. [S09] [S22] | Sie einen stärker vertikal integrierten Arbeitsablauf mit dem Charakter eines fertigen Haushaltsgeräts bevorzugen. [S20] [S21] | Hier unterscheiden sich eher die Konzepte als reine technische Daten. [S20] [S21] [S22] |
| Einsatz im Unterricht oder Labor | Vollständig isolierte oder streng kontrollierte USB-Abläufe wichtig sind. [S08] | Standardisierte geschlossene Geräte in einem gemeinsamen lokalen Netzwerk besser passen. [S15] | Prüfen Sie zuerst Netzwerk-, Datenschutz- und Lüftungsvorgaben. [S15] [S24] |
| Tendenz zur Druckfarm | Sie Zugänglichkeit, dokumentierte Wartungswege und kontinuierliche Aufrüstbarkeit priorisieren. [S09] [S22] | Sie geschlossenen, durchsatzorientierten Betrieb und höhere Grenzen der Bewegungsdaten priorisieren. [S12] [S13] | Ein durch kontrollierte Flottendaten belegter Zuverlässigkeitssieger wird hier nicht festgestellt. |
| Im Alltag einfach drucken | Sie eine aktivere Rolle und mehr Kontrolle über die Werkzeugkette nicht stören. [S08] [S22] | Sie die stärker auf unkomplizierte Standardnutzung ausgelegte Lösung wünschen. [S12] [S13] | Diese Zeile ist für das allgemeine Urteil entscheidend. |
Die Kurzfassung ist klar: Stehen ein geschlossenes Gehäuse, integrierter Mehrfarbendruck und eine breite Alltagsempfehlung am Anfang Ihrer Liste, ist der P1S die naheliegendere Antwort. [S12] [S13] [S17] Geht es vor allem um dokumentierten Offline-Druck, kontinuierliche Aufrüstbarkeit und mehr Kontrolle bei Nutzung und Reparatur, bleibt der MK4S sehr überzeugend. [S08] [S09] [S22]
Entscheidende Daten mit Unterscheidung zwischen integriert und optional
Dies ist keine vollständige Abschrift der Datenblätter. Die Tabelle enthält nur Angaben und Bedingungen, die die Kaufentscheidung zwischen MK4S und P1S tatsächlich beeinflussen. [S07] [S12]
| Entscheidungsfaktor | MK4S | P1S | Warum es wichtig ist |
|---|---|---|---|
| Bauraum | 250 × 210 × 220 mm. [S07] | Nominell 256 × 256 × 256 mm³. Laut Bambu begrenzt Bambu Studio die druckbare Höhe standardmäßig auf 250 mm, um Schäden am Heizbett zu vermeiden; außerdem kann der Anschlag des Filamentschneiders einen Teil der Fläche beanspruchen. [S12] [S13] | Auf dem Papier bietet der P1S mehr Platz. Die praktische Z-Nutzung lässt sich aber nicht auf „256 gewinnt“ reduzieren. |
| Maximale Düsen- und Betttemperatur | 290 °C Düse, 120 °C Heizbett. [S07] | 300 °C Hotend, 100 °C Druckplatte. [S12] | Hotend- und Bettgrenzen beeinflussen die gut nutzbaren Materialien, insbesondere ohne übermäßig aggressive Profile. |
| Seriendüse und Größenoptionen | Prusa Nozzle aus Messing mit CHT und hohem Durchfluss, serienmäßig 0,4 mm; Prusa dokumentiert außerdem gehärtete und für abrasive Materialien geeignete Nextruder-Düsen. [S07] [S10] | 0,4 mm Edelstahl enthalten; optional 0,2, 0,6 und 0,8 mm. Die Hinweise zu CF/GF verweisen für abrasive Materialien auf gehärteten Stahl. [S12] [S14] | Die Serienausstattung beantwortet nicht alle Fragen zu abrasiven Materialien. |
| Gehäuse | Standardmäßig offen; Gehäuse optional. [S07] | Eingebautes Gehäuse. [S13] | Einer der größten Unterschiede direkt nach dem Kauf. |
| Filterung | Optionale Filterung über Gehäusezubehör, nicht eingebaut. [S07] | Aktivkohlefilter in den offiziellen Daten aufgeführt. [S12] | Filter können helfen, sind aber keine pauschale Sicherheitsgarantie für ABS/ASA. [S24] [S25] |
| Mehrmaterial-Erweiterung | MMU3 unterstützt bis zu fünf gleichzeitig geladene Filamente. [S19] | AMS bietet vier Spulenplätze je Einheit und lässt sich mit vier AMS-Einheiten und einem Hub auf 16 erweitern. [S17] [S18] | Entscheidend ist die Eignung für den Arbeitsablauf, nicht nur die Farbanzahl. |
| Offline-, LAN- und Cloud-Betrieb | Offiziell dokumentierter Offline- und vollständig netzwerkisolierter Betrieb. [S08] | Offiziell dokumentierter LAN-Modus ohne Verbindung des Druckers zum Cloud-Dienst; normalerweise können nur Clients im selben LAN darauf zugreifen. [S15] | Datenschutz und Netzwerkbetrieb unterscheiden sich im Detail und sind keine reine Ja-nein-Frage. |
| Preis | Zum Veröffentlichungszeitpunkt prüfen: Region, Währung, Paket. | Zum Veröffentlichungszeitpunkt prüfen: Region, Währung, Paket. | Paketinhalte ändern sich schnell, besonders bei AMS- und Zubehörkombinationen. |
Die Daten erklären einen Großteil der Unterschiede. Der MK4S bietet ein heißeres Bett, einen offiziell dokumentierten Offline-Schwerpunkt und ein Düsenangebot, das sich mit passender Nextruder-Hardware auf abrasive Materialien ausrichten lässt. [S07] [S08] [S10] Der P1S bietet ein eingebautes Gehäuse, eine etwas höhere maximale Düsentemperatur, mehr nominellen Bauraum und höhere beworbene Bewegungswerte. Auf dem Datenblatt des serienmäßigen P1S stuft Bambu kohlenstoff- und glasfaserverstärkte Polymere jedoch weiterhin als nicht empfohlen ein. [S12] „Geschlossen“ und „300 °C“ bedeuten eben nicht automatisch „für jeden technischen Verbundwerkstoff bereit“. [S12] [S14]
Arbeitsablauf und tägliche Nutzung
Beim MK4S stehen Flexibilität und bewusste Kontrolle im Mittelpunkt. Seine offiziellen Daten nennen USB-Speicher als Druckmedium, ein mitgeliefertes optionales ESP-WLAN-Modul, einen Wägezellensensor und automatisches Mesh-Bed-Leveling. [S07] Prusas Dokumentation zum Offline-Betrieb erklärt darüber hinaus, dass der gesamte Ablauf vom Slicing über die Datenübertragung bis zum Druck vollständig offline möglich ist, ohne Druckqualität oder verfügbare Einstellungen zu beeinträchtigen. [S08] Für spätere Netzwerkfunktionen gibt es Prusa Connect; die Kernfunktion des Geräts hängt aber nicht davon ab. [S08]
Der P1S setzt standardmäßig auf stärkere Integration. Bambu Studio bildet das Zentrum. Laut Datenblatt werden auch fremde Slicer unterstützt, die Standard-G-Code ausgeben, darunter Werkzeuge aus der PrusaSlicer-Familie. Bestimmte erweiterte Funktionen sind dabei möglicherweise nicht verfügbar. [S12] Das ist ein brauchbarer Mittelweg: Für grundlegende Druckaufträge ist man nicht auf einen Slicer festgelegt, die umfassendste Funktionsabdeckung bleibt aber in Bambus eigener Softwarewelt. [S12] Beim Netzwerkbetrieb ist Bambus offizielle LAN-Definition enger als das unscharfe „offline“ in Foren: Der Drucker verbindet sich nicht mit dem Cloud-Dienst, und normalerweise kann nur Clientsoftware im selben lokalen Netzwerk zugreifen. [S15] Für viele Werkstätten genügt das. Es ist jedoch eine andere Zusage als ein bewusst vollständig isolierter, auf USB basierender Ablauf. [S08] [S15]
Testberichte entsprechen diesem Gesamtbild weitgehend. All3DP beschrieb den P1S als eng kontrolliertes Ökosystem, das „einfach funktioniert“. Beim MK4S betonte der Praxistest Prusas fortlaufende Produktpflege und die Kontinuität der Aufrüstbarkeit. [S26] [S27]
Druckgeschwindigkeit und Durchsatz: Was die Zahlen aussagen und was nicht
Drucktempo bei Prusa und Bambu Lab: Bewegungsdaten gegenüber realen Bauteilen
„Schneller Drucker“ kann mindestens vier Dinge bedeuten: eine hohe maximale Druckkopfgeschwindigkeit, hohe Beschleunigung, hohen Hotend-Durchfluss oder schlicht kurze Gesamtzeiten bei realen Bauteilen. Das offizielle P1S-Datenblatt nennt die ersten beiden eindeutig: maximal 500 mm/s Druckkopfgeschwindigkeit und 20 m/s² Druckkopfbeschleunigung. [S12] Diese Zahlen sind relevant, aber kinematische Obergrenzen. Sie versprechen nicht, dass jede Außenwand, jede Ecke und jede Oberfläche jedes Drucks mit diesen Werten entsteht. [S12]
Dasselbe P1S-PDF zeigt, weshalb Marketing oft zu früh aufhört. Bambus Angabe von maximal 32 mm³/s Hotend-Durchfluss bei ABS gilt unter bestimmten Testbedingungen: ein einwandiges Modell von 150 × 150 mm, Bambu ABS und 280 °C. [S12] Das ist hilfreich, weil es den Durchfluss an Material und Geometrie bindet statt ihn als universelle Druckerkonstante darzustellen. [S12] Den realen Durchsatz begrenzen weiterhin Linienbreite, Schichthöhe, Kühlung, Mindestschichtzeit, Detailgröße und das Verhältnis langer gerader Füllbahnen zu komplexen Außenkonturen. [S12] [S23] Höhere Bewegungswerte können viele Aufträge beschleunigen, besonders praktische Teile, die von einem Gehäuse profitieren. Sie heben aber weder die Extrusionsphysik noch den Einfluss der Bauteilgeometrie auf. [S12] [S23]
Deshalb verspricht dieser Artikel keine pauschalen Zeitvorteile zwischen den Druckern. Ohne eigene Vergleichstests oder eng vergleichbare unabhängige Tests mit gleichem Material, gleicher Düse, Schichthöhe, Ausrichtung und Kühlung ist „Drucker A ist X % schneller“ meist weniger belastbar, als es klingt. [S04] [S23]
Druckqualität, Maßhaltigkeit und Aussagen zur „Genauigkeit“
Druckqualität, Präzision, Auflösung und Maßgenauigkeit sind unterschiedliche Größen. Ein Schichthöhenbereich beschreibt wählbare vertikale Slicing-Schritte, keine garantierte Maßrichtigkeit eines fertigen Bauteils. [S04] Eine Oberfläche kann bei einem Modell besser aussehen, während Bohrungsdurchmesser, Ebenheit oder Verzug schlechter ausfallen – und umgekehrt. [S04] Wer einen Drucker als „genauer“ bezeichnet, sollte Prüfkörper, Material, Slicerprofil, Bauteilausrichtung, Probenzahl und Messverfahren angeben. ISO/ASTM 52902 ist hilfreich, weil die Norm Benchmark-Prüfkörper und Messungen beschreibt, aber ausdrücklich weder eine universelle Messmethode noch eine einheitliche Maschineneinstellung vorschreibt. [S04]
Für eine formale Beschreibung von Ausrichtung und Koordinaten ist zu beachten: ISO/ASTM 52921:2013 wurde zurückgezogen. Die aktuell veröffentlichte Referenz für Bauteilpositionierung, Koordinaten und Orientierungsangaben ist ISO 17295:2023. [S02] [S03] Ohne ein solches Prüfprotokoll ließ sich keine verlässliche universelle Kennzahl finden. [S04] [S23]
Materialien und Gehäuse: Eignungsmatrix und Hinweise zur Luftqualität
Die Materialfrage lässt sich in vier Punkte aufteilen: Hotend-Grenze, Bettgrenze, Gehäuseverhalten und Eignung für abrasive Filamente. Prusa nennt beim MK4S maximal 290 °C an der Düse und 120 °C am Heizbett. Standardmäßig werden PLA, PETG, Flex, PVA, PC, PP, CPE und PVB aufgeführt; mit Original Prusa Enclosure und Filtererweiterung kommen ABS, ASA, HIPS und PA hinzu. [S07] Die P1S-Daten nennen 300 °C am Hotend und 100 °C an der Druckplatte. Bambu stuft PLA, PETG, TPU, ABS, ASA, PVA und PET als „ideal“, PA und PC als „geeignet“ und kohlenstoff- beziehungsweise glasfaserverstärkte Polymere als „nicht empfohlen“ ein. [S12]
Die Eignung für abrasive Materialien hängt von Düse und Verschleißteilen im Förderweg ab, nicht allein von Gehäuse oder Höchsttemperatur. [S10] [S14] Prusa dokumentiert gehärtete sowie auf abrasive Materialien ausgelegte Nextruder-Düsen. Die Hinweise zu Verbundfilamenten erklären, dass metallgefüllte Materialien stark abrasiv sind und eine gehärtete Stahldüse benötigen. [S10] [S11] Bambus Hotend-Kompatibilitätshinweise verweisen bei CF/GF ebenfalls auf gehärteten Stahl. Auch die eigenen Kompatibilitätstabellen verlangen für den geeigneten Einsatz dieser Materialien im P1-System gehärtete Komponenten. [S14]
| Materialgruppe | Temperaturgrenzen | Gehäusebedarf | Eignung für abrasive Materialien: Serie oder Aufrüstung | Sicherheits- und Lüftungshinweis |
|---|---|---|---|---|
| PLA / PETG | MK4S: 290/120. P1S: 300/100. [S07] [S12] | Meist bei beiden optional; beim P1S ist das Gehäuse eingebaut, beim MK4S optional. [S07] [S13] | Serienhardware ist im Allgemeinen ausreichend. [S07] [S12] | Trotzdem sinnvoll für Raumlüftung sorgen. [S24] |
| TPU | Beide offiziellen Datenblätter bieten die erforderliche Temperaturreserve. [S07] [S12] | Das Gehäuse ist meist nicht die Hauptfrage. | Ausgangspunkt ist der serienmäßige Förderweg; AMS ist mit elastischen Materialien wie TPU nicht kompatibel. [S17] | Lüftung bleibt wichtig, besonders in gemeinsam genutzten Räumen. [S24] |
| ABS / ASA | Beide erreichen grundsätzlich die nötigen Temperaturen, Bett- und Gehäuseverhalten unterscheiden sich jedoch. [S07] [S12] | MK4S: optionales Gehäuse. P1S: eingebautes Gehäuse. [S07] [S13] | Abrieb ist hier nicht das Hauptproblem. | Filter können die Belastung verringern, ersetzen aber keine Lüftung. [S12] [S24] [S25] |
| PA / PC | Der MK4S unterstützt PC offiziell standardmäßig und PA mit Gehäusebedingung; beim P1S werden PA und PC als geeignet geführt. [S07] [S12] | Oft hilfreich ist ein stabiles Klima im Gehäuse. [S07] [S13] | Ungefüllte und gefüllte Sorten unterscheiden sich; Filamentanforderungen prüfen. [S10] [S14] | Emissionen und Verzug getrennt betrachten. [S24] |
| CF-/GF-Verbundwerkstoffe | Das P1S-Datenblatt empfiehlt sie nicht; Bambus Hinweise nennen gehärteten Stahl als Voraussetzung für CF/GF. [S12] [S14] | Ein Gehäuse allein macht die Serienausstattung nicht geeignet. | Für intensiven abrasiven Einsatz braucht der MK4S eine entsprechend aufgerüstete Düse, der P1S gehärtete Komponenten statt nur der serienmäßigen Edelstahldüse. [S10] [S14] | Lüftung bleibt erforderlich. [S24] [S25] |
| Metall- oder holzgefüllte Filamente | Beide können den Temperaturbereich abdecken; entscheidend werden aber Partikelgröße und Verschleiß. [S07] [S12] | Meist keine vorrangige Gehäusefrage. | Laut Prusa benötigen metallgefüllte Materialien eine gehärtete Stahldüse. Holz- oder Metallmischungen mit größeren Partikeln erhöhen zudem das Verstopfungsrisiko. [S11] | Staub, Partikel und Rückstände bei der Nachbearbeitung erfordern geeignete Schutzmaßnahmen. [S24] [S25] |
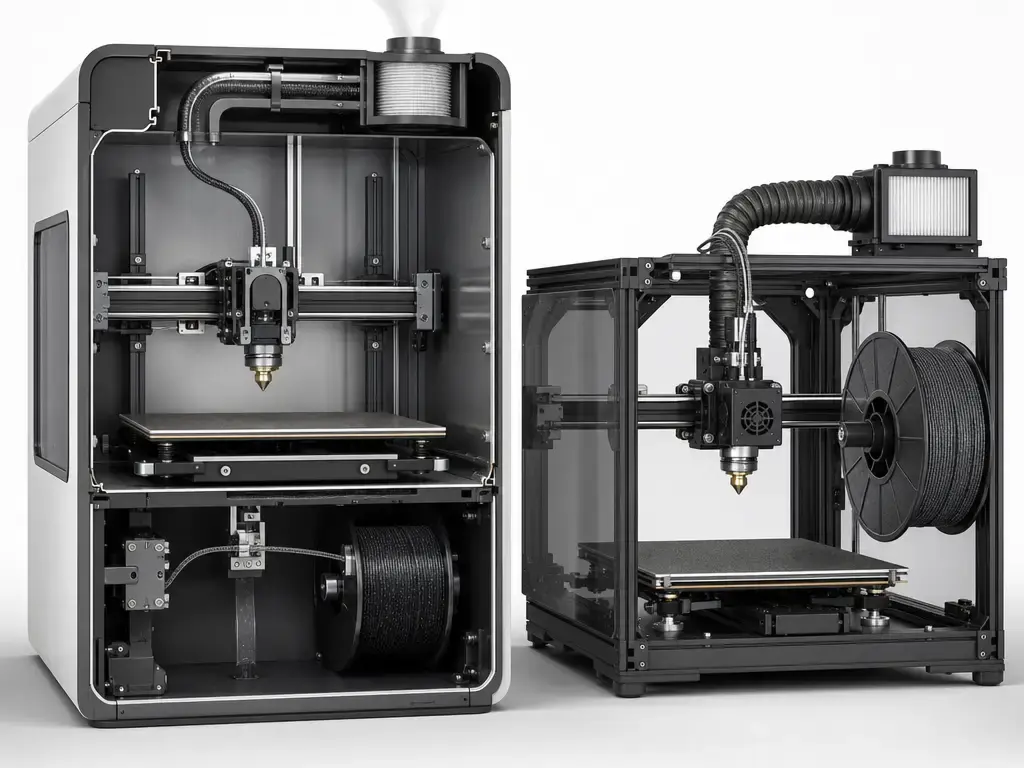
Sicherheitsaussagen werden leicht überzogen, deshalb bleiben wir konkret. NIOSH bezeichnet Lüftung als wichtige technische Maßnahme gegen 3D-Druckeremissionen und empfiehlt beispielsweise lokale Absaugung oder belüftete Regale. Die Behörde weist zugleich darauf hin, dass derzeit keine speziellen Arbeitsplatzgrenzwerte für 3D-Druckeremissionen existieren und die gesundheitlichen Auswirkungen nicht vollständig verstanden sind. [S24] Auch UL Chemical Insights ordnet Filterung und Lüftung in eine umfassendere Strategie zur Expositionskontrolle ein. Daraus folgt keine druckerspezifische Zusage, dass ein einzelner Aktivkohlefilter ABS oder ASA sicher macht. [S25]
Mehrfarben- und Mehrmaterialdruck: AMS gegen MMU3
Betrachten Sie AMS und MMU3 als Systeme für einen Arbeitsablauf, nicht als Wettbewerb um die höchste Farbanzahl. Bambu beschreibt das AMS mit vier Spulenhaltern. Ein Drucker kann laut Hersteller über einen AMS-Hub bis zu vier AMS-Einheiten für insgesamt bis zu 16 Farben oder Materialien verwenden. [S17] Die Ersatzteildokumentation nennt außerdem vier Fördereinheiten pro AMS. Das erklärt, weshalb es sich eher wie eine eng integrierte Erweiterung als ein externer Spulenständer anfühlt. [S18] Prusas MMU3 wird dagegen offiziell für den Druck mit bis zu fünf gleichzeitig geladenen Filamenten beschrieben. [S19]
Die Abwägung hängt davon ab, welche Einschränkungen Sie weniger stören. Bambus AMS-Erklärung nennt offen Spülabfall, Wechselzeit, Unverträglichkeit mit elastischen Materialien wie TPU und Empfindlichkeit gegenüber Kartonspulen. [S17] Auch Prusa hebt bei der MMU3 die Effizienz der Wechsel hervor und nennt durchschnittlich 35 bis 45 Sekunden je Filamentwechsel. Das ist nützlicher Kontext, bleibt aber eine Herstellerangabe und kein allgemeingültiger Praxiswert. [S19] Beide Systeme wechseln Farben oder Materialien durch eine einzige Düse und verursachen deshalb gegenüber echten Mehrwerkzeugmaschinen zusätzlichen Zeit- und Materialaufwand. [S17] [S19]
- Wählen Sie AMS, wenn integrierter Komfort und eine erweiterbare Farbanzahl Vorrang haben. [S17]
- Wählen Sie MMU3, wenn Prusas Ökosystem, Wartbarkeit und fünf geladene Filamente besser zu Ihrem Arbeitsablauf passen. [S19] [S22]
- Verzichten Sie auf beide, wenn Spülabfall und Farbwechselzeiten für Ihre Aufträge nicht akzeptabel sind. [S17] [S19]
Zuverlässigkeit, Wartung, Reparierbarkeit und Support
Hier zählt die Qualität der Belege besonders. Offizielle Seiten erklären Wartungswege, kontinuierliche Aufrüstung, Zubehör und dokumentierte Abläufe, liefern aber keinen kontrollierten direkten Zuverlässigkeitsvergleich ganzer Druckerflotten. Prusa kommuniziert den Produktlebenszyklus deutlicher, etwa mit dem offiziellen MK4-zu-MK4S-Upgrade und einer öffentlichen Open-Source-Matrix, die die verfügbaren Ebenen der verschiedenen Produkte dokumentiert. [S09] [S22] Bambu punktet stärker mit integrierter Ausstattung und einfacher Einrichtung. Diese Integration bedeutet zugleich, dass ein größerer Teil der Nutzung auf Bambus eigener Software, Zubehör und vorgesehenen Abläufen beruht. [S20] [S21]
In den vorliegenden Quellen wurde kein kontrollierter Zuverlässigkeitsdatensatz auf Flottenebene gefunden. Ein allgemeingültiger, belegter Zuverlässigkeitssieger lässt sich deshalb nicht benennen. Praxistests können dennoch ein Gefühl für den Betrieb vermitteln: All3DP betonte beim P1S unkompliziertes Drucken in einem eng kontrollierten Ökosystem und beim MK4S einen weiteren Schritt in Prusas langfristiger Support- und Upgrade-Strategie. [S26] [S27] Das hilft bei der Kaufentscheidung, ist aber kein Nachweis von Ausfallraten. [S26] [S27]
Datenschutz, Offline-Nutzung und Bindung ans Ökosystem
Prusas offizielle Haltung ist ungewöhnlich eindeutig. Laut Offline-Dokumentation lässt sich der gesamte Ablauf vollständig ohne Netzwerk ausführen, ohne Druckqualität oder verfügbare Einstellungen zu beeinflussen. Nutzer können den Drucker ausdrücklich vollständig von der Außenwelt isolieren. [S08] Es wird sogar erwähnt, dass man das WLAN-Modul überhaupt nicht anschließen muss. [S08] Für private Werkstätten, geschützte Labore oder Schulen mit strengen Vorgaben ist diese Klarheit wichtiger als ein vager Stichpunkt „unterstützt USB“. [S08]
Bambus offizieller LAN-Modus ist ebenfalls real, aber enger definiert. Der Drucker verbindet sich in diesem Modus nicht mit dem Cloud-Dienst; normalerweise kann nur Clientsoftware im selben lokalen Netzwerk zugreifen. [S15] Der P1S sollte deshalb als Gerät mit offiziell unterstütztem lokalen Netzwerkbetrieb beschrieben werden, nicht als reiner Cloud-Drucker. [S15] Gleichzeitig sollte man keine weitergehenden Zusagen machen als Bambu selbst: „LAN-Modus“ ist eine konkrete offizielle Betriebsart und kein pauschaler Ersatz für jede vermutete cloudbezogene Funktion. [S15]
Auch Open Source ist mehrschichtig statt binär. Prusas Matrix unterscheidet gedruckte Teile, Firmware, Elektronik und weitere Hardware über verschiedene Produkte hinweg. „Vollständig offen“ wäre deshalb eine zu grobe Bezeichnung. [S22] Das GitHub-Repository von Bambu Studio nennt GNU AGPL v3 als Lizenz und PrusaSlicer als Grundlage. Bambu erklärt jedoch auch, dass ein separates proprietäres Netzwerk-Plugin die Kommunikation mit Bambu Cloud Service übernimmt. [S20] [S21] Für Käufer geht es praktisch um Kontrolle über die Werkzeugkette, nicht um ein einzelnes Lageretikett. [S08] [S20] [S21] [S22]
Wer sollte welchen Drucker kaufen?
Für die meisten Leser, die Prusa und Bambu Lab vergleichen, ist die Entscheidung nicht ideologisch. Kaufen Sie das Gerät, dessen vorgesehener Arbeitsablauf bereits zu Ihrem Raum, Ihren Materialien und Ihrer Bereitschaft passt, sich den Vorgaben des Ökosystems anzupassen.
Für Anfänger sowie überwiegend dekorative Drucke, Cosplay-Teile, praktische Alltagsobjekte und gelegentlichen Mehrfarbendruck ohne lange Einstellphase ist der P1S die verlässlichere allgemeine Empfehlung. [S12] [S13] [S17] Dafür sprechen vor allem das integrierte Gehäuse, höhere Bewegungsgrenzen und der einfache Einstieg in Mehrfarbendruck mit AMS. [S12] [S17]
Für Schulen, Labore und datenschutzsensible Umgebungen lässt sich der MK4S deutlich leichter begründen. [S08] Prusas Dokumentation zum isolierten Betrieb und die transparentere Haltung zu Aufrüstung und Dokumentation sind dort konkrete Vorteile. [S08] [S09] [S22]
Bei Druckfarmen, technischen Materialien und reparaturorientierter Nutzung teilt sich die Empfehlung. Der P1S passt, wenn Sie sofort den Komfort eines geschlossenen Geräts möchten, gern in Bambus Arbeitsablauf bleiben und bei abrasiven Materialien gehärtete Komponenten ergänzen. [S12] [S13] [S14] Der MK4S ist sinnvoller, wenn dokumentierte Upgrade-Pfade, bewusste Offline-Kontrolle und die passende Düsenwahl für abrasive Materialien im Prusa-Ökosystem wichtig sind. [S08] [S09] [S10] [S11] Soll regelmäßig CF/GF mit Serienhardware produziert werden, darf man keinen der beiden überverkaufen: Das P1S-Datenblatt empfiehlt kohlenstoff- und glasfaserverstärkte Polymere nicht, und auch der MK4S benötigt dafür die passende aufgerüstete Düse. [S10] [S12] [S14]
Grenzen des Vergleichs und Prüfungen vor dem Kauf
Dieser Vergleich kann offizielle Daten, Arbeitsabläufe, Materialeignung und das Nutzungskonzept der Geräte erklären. Universelle Sieger bei Zuverlässigkeit, Maßgenauigkeit oder Gesamtbetriebskosten lassen sich ohne kontrollierte Tests beziehungsweise tagesaktuelle Preisprüfung nicht bestimmen. [S04] [S23] Auch wechselnde Paketangebote bleiben relevant: Gerade beim P1S verändert die Wahl zwischen Einzelgerät und Combo den tatsächlichen Gegenwert. Offizielle Hinweise wie die standardmäßige Beschränkung der druckbaren Höhe auf 250 mm in Bambu Studio sind genau jene praktischen Details, die beim Vergleich bloßer Spitzenwerte leicht übersehen werden. [S13]
Prüfen Sie vor dem Kauf diese fünf Punkte.
- Preis für Region und Währung sowie exakten Paketinhalt, insbesondere enthaltenes AMS oder vergleichbares Zubehör.
- Serienmäßigen Düsentyp und gegebenenfalls benötigte gehärtete Komponenten für abrasive Materialien. [S10] [S14]
- Ob Ihre Umgebung einen vollständig offline möglichen Ablauf wie bei Prusa erfordert oder Bambus LAN-Modus genügt. [S08] [S15]
- Erwartete Ersatzteilverfügbarkeit und Umfang der selbst durchzuführenden Wartung. [S09] [S22]
- Lüftungskonzept für den Raum, wenn ABS oder ASA vorgesehen sind. [S24] [S25]
Konkrete Preise sollten zum Veröffentlichungszeitpunkt für die US-Region, die genaue Währung und das Paket zum betreffenden Datum geprüft werden. Ein auf den ersten Blick günstigerer Drucker kann das tatsächlich benötigte Zubehör vermissen lassen. [S13] [S17] [S19]
Häufige Fragen
Prusa oder Bambu Lab: Wer ist insgesamt besser?
Für die größte Gruppe neuer Käufer ist der P1S die naheliegendere Standardwahl: Gehäuse, größerer nomineller Bauraum und höhere veröffentlichte Bewegungsdaten treffen auf einen stark integrierten Arbeitsablauf. [S12] [S13] Der MK4S passt besser, wenn Offline-Kontrolle, langfristige Produktpflege sowie reparatur- und dokumentationsfreundliche Nutzung Vorrang haben. [S08] [S09] [S22]
Prusa MK4 oder Bambu Lab P1S: Welchen sollte ich 2026 kaufen?
Beim Neukauf 2026 sollten Sie den MK4S mit dem P1S vergleichen und nicht allein vom älteren Namen MK4 ausgehen. [S09] „MK4“ bleibt vor allem als Suchabkürzung und im Gebrauchtmarkt üblich. [S09] Ein gebrauchter MK4 kann sinnvoll sein, wenn Sie beim Preisvergleich den offiziellen Upgrade-Pfad zum MK4S berücksichtigen. [S09]
Ist der Bambu Lab P1S schneller als der Prusa MK4S?
Der P1S hat eindeutig höhere veröffentlichte Bewegungswerte: maximal 500 mm/s Druckkopfgeschwindigkeit und 20 m/s² Beschleunigung. Bambu nennt außerdem 32 mm³/s Hotend-Durchfluss mit ABS unter angegebenen Testbedingungen. [S12] Damit lässt sich sein Datenblatt zu Recht als stärker auf Geschwindigkeit ausgerichtet bezeichnen. [S12] Ohne vergleichbare Auftragstests folgt daraus aber nicht, dass jeder reale Druck grundsätzlich schneller ist. [S04] [S23]
AMS oder MMU3: Was ist besser für Mehrfarbendruck?
AMS passt besser, wenn Sie den stärker integrierten gängigen Weg wünschen: vier Spulen pro AMS und mit vier Einheiten plus Hub bis zu 16 Farben oder Materialien. [S17] MMU3 eignet sich besser, wenn fünf geladene Filamente genügen und Sie im Prusa-Ökosystem bleiben möchten. Prusa selbst nennt durchschnittlich 35 bis 45 Sekunden je Filamentwechsel. [S19] Beide verursachen weiterhin Materialabfall und zusätzliche Wechselzeit, weil sie mit einer einzigen Düse arbeiten. [S17] [S19]
Kann ich den P1S ohne Cloud ausschließlich im LAN betreiben? Was ändert sich?
Offiziell ja: Bambu definiert den LAN-Modus als Betriebsart ohne Verbindung des Druckers zum Cloud-Dienst. Normalerweise kann nur Clientsoftware im selben lokalen Netzwerk darauf zugreifen. [S15] Diese Zusage sollte nicht um Versprechen erweitert werden, die Bambu selbst nicht macht. [S15] Der LAN-Modus ist eine konkret definierte offizielle Betriebsart, keine allgemeine Garantie, dass jeder cloudbezogene Ablauf lokal identisch funktioniert. [S15]
Wie vergleiche ich die „Genauigkeit“ zweier Drucker fair?
Verlangen Sie das vollständige Prüfprotokoll. Ein fairer Vergleich benötigt Prüfkörper, Material, Slicerprofil, Ausrichtung, Stichprobengröße und Messverfahren. [S04] ISO/ASTM 52902 liefert einen Rahmen für Benchmark-Prüfkörper und Messungen, schreibt aber keine universelle Messtechnik vor. [S04] Werden Prozessparameter ignoriert, hilft der Hinweis von NIST: Geometrische FFF-Ergebnisse hängen unter anderem von Extrusionstemperatur, Extrusionsgeschwindigkeit und Schichtdicke ab. [S23]
Machen Gehäuse oder Aktivkohlefilter ABS-/ASA-Druck „sicher“?
Nein. Ein Gehäuse oder Aktivkohlefilter kann die Exposition verringern. Weder die NIOSH- noch die UL-Leitlinien rechtfertigen daraus jedoch eine pauschale Sicherheitszusage für ABS oder ASA. [S12] [S24] [S25] NIOSH empfiehlt Lüftungsmaßnahmen und weist auf fehlende spezielle Arbeitsplatzgrenzwerte für 3D-Druckeremissionen hin. UL betrachtet Filterung als Bestandteil einer umfassenderen Strategie technischer Schutzmaßnahmen. [S24] [S25]
Quellen
Zahlen sind durch Quellen belegt. Preise sollten zum Veröffentlichungszeitpunkt für das konkrete Paket, die Region und das Datum geprüft werden.
- S01 — ISO/ASTM 52900:2021, Begriffe der additiven Fertigung. https://www.iso.org/standard/74514.html?browse=tc
- S02 — ISO/ASTM 52921:2013, zurückgezogene Norm zur Koordinatensystem-Terminologie. https://www.iso.org/standard/62794.html
- S03 — ISO 17295:2023, Bauteilpositionierung, Koordinaten und Ausrichtung. https://www.iso.org/standard/76471.html?browse=tc
- S04 — ISO/ASTM 52902:2023, Benchmark-Prüfkörper zur Bewertung geometrischer Leistungsfähigkeit. https://www.iso.org/standard/79683.html?browse=tc
- S05 — ISO/ASTM 52927:2024, Hauptmerkmale und zugehörige Prüfverfahren. https://www.iso.org/standard/81802.html
- S06 — Rechtliche Informationen von Stratasys einschließlich der Marke FDM. https://www.stratasys.com/en/legal/legal-information/
- S07 — Produkt- und Spezifikationsseite des Original Prusa MK4S. https://www.prusa3d.com/product/original-prusa-mk4s-3d-printer/?country=US¤cy=usd
- S08 — Prusa Knowledge Base, Offline-Arbeitsablauf mit Prusa-3D-Druckern. https://help.prusa3d.com/article/offline-workflow-with-prusa-3d-printers_973330
- S09 — Prusa Knowledge Base, Einführung zum Upgrade vom MK4 zum MK4S. https://help.prusa3d.com/guide/1-introduction_754288?product=mk4s
- S10 — Prusa Knowledge Base, Düsentypen für Nextruder-Drucker. https://help.prusa3d.com/article/prusa-nozzle-types-for-nextruder-printers_928993
- S11 — Prusa Knowledge Base, Verbundmaterialien mit Metall- oder Holzpartikeln. https://help.prusa3d.com/article/composite-materials-with-metal-or-wood-particles_166863?product=plus-1-75-mm
- S12 — Bambu Lab P1S, technische Daten als PDF. https://store.bblcdn.com/s6/default/57bab19d60ce435685834435cbf4f791/bambu-lab-P1S-tech-specs.pdf
- S13 — Shopseite des Bambu Lab P1S. https://ca.store.bambulab.com/products/p1s?variant=44863489409264
- S14 — Bambu Lab, Hotend-Kompatibilität der P1-Serie. https://us.store.bambulab.com/collections/bambu-hotends/products/bambu-hotend-p1-series?variant=43676461433072
- S15 — Bambu-Lab-Blog, Definition des LAN-Modus im Firmware-Autorisierungsupdate. https://blog.bambulab.com/firmware-update-introducing-new-authorization-control-system-2/
- S16 — Bambu-Lab-Blog, P1P-Abkündigung und Fortführung des P1S vom 10.02.2026. https://blog.bambulab.com/a-farewell-to-p1p/
- S17 — Bambu-Lab-Blog, Erklärung des AMS. https://blog.bambulab.com/ams/
- S18 — Bambu Lab, Seite zur AMS-Fördereinheit. https://us.store.bambulab.com/en/products/ams-feeder-unit-hall
- S19 — Produktseite des Original Prusa MMU3. https://www.prusa3d.com/product/original-prusa-mmu3-for-mk4s-mk3-9s-full-kit-5/
- S20 — GitHub-Repository von BambuStudio. https://github.com/bambulab/BambuStudio
- S21 — Bambu-Lab-Blog, AGPL-Konformität von Bambu Studio. https://blog.bambulab.com/agpl-compliance-of-bambu-studio/
- S22 — Open-Source-Matrix von Prusa Research. https://www.prusa3d.com/en/page/open-source-at-prusa-research_236812/
- S23 — NIST, Optimierung von FFF-Prozessparametern unter Unsicherheit zur Maximierung der geometrischen Genauigkeit. https://www.nist.gov/publications/optimization-fused-filament-fabrication-process-parameters-under-uncertainty-maximize
- S24 — Wissenschaftliches Bulletin von CDC/NIOSH zu 3D-Druckeremissionen und Schutzmaßnahmen. https://www.cdc.gov/niosh/bulletin/2018/3d-printing.html
- S25 — UL Research Institutes Chemical Insights, Leitlinien zu 3D-Druckeremissionen und Schutzmaßnahmen. https://chemicalinsights.ul.org/3d-printing/
- S26 — All3DP-Test des Bambu Lab P1S. https://all3dp.com/1/bambu-lab-p1s-review-3d-printer-specs/
- S27 — All3DP-Praxistest des Original Prusa MK4S. https://all3dp.com/4/original-prusa-mk4s-review-hands-on/