
Zusammenfassung
Wer sich fragt, wie 3D-gedrucktes Fleisch hergestellt wird, sollte zunächst drei Produkte unterscheiden, die häufig unter einer Bezeichnung zusammengefasst werden. Ein gedrucktes pflanzenbasiertes Analogprodukt bringt eine essbare Mischung aus Pflanzenproteinen, Fetten, Bindemitteln und Wasser in eine fleischähnliche Form; es enthält keine tierischen Zellen. Beim Drucken herkömmlicher tierischer Fleischpasten wird gehacktes, zerkleinertes oder anderweitig verarbeitetes Fleisch in eine neue Geometrie gebracht. Beim Bioprinting von kultiviertem Fleisch werden lebende Tierzellen und unterstützende Materialien an vorgesehenen Stellen platziert; anschließend sind Kultur und Reifung für die Gewebeentwicklung erforderlich. Diese Wege können die schichtweise Ablagerung gemeinsam haben, unterscheiden sich jedoch grundlegend bei Zutaten, Biologie und Nachbearbeitung. Die extrusionsbasierte Ablagerung wird in der Forschung zum 3D-Lebensmitteldruck weithin als häufigster Ansatz beschrieben. [3] [10] [14]
Eine Lebensmitteltinte ist die essbare Formulierung, die einem Drucker zugeführt wird. Sie muss während der Ablagerung fließen und danach eine brauchbare Form behalten. In diesem Artikel bedeutet Bioink eine zum Drucken geeignete Formulierung, die zum Zeitpunkt des Drucks lebende Zellen enthält. ISO/ASTM definiert Additive Fertigung als den Aufbau physischer 3D-Geometrien durch aufeinanderfolgendes Hinzufügen von Material; dies ist kein Standard für Lebensmittelsicherheit oder Bedruckbarkeit von Lebensmitteln. [1]
Was „3D-gedrucktes Fleisch“ bedeutet (und ein kurzer, belegter Überblick zur Entstehung)
„3D-gedrucktes Fleisch“ ist eine publikumsorientierte Kurzbezeichnung, keine einzelne Herstellungsmethode oder Zutatenkategorie. Gemeint sein kann ein gedrucktes pflanzenbasiertes Analogprodukt, eine umgeformte herkömmliche Fleischpaste oder ein kultiviertes Konstrukt, das für die weitere Entwicklung organisiert wurde. Ähnlich aussehende abgelagerte Schichten können daher sehr unterschiedliche Lebensmittel und Produktionssysteme darstellen. Ein Schichtmuster allein belegt weder Vollmuskelfasern noch Marmorierung, Kochverhalten oder eine steakgleichwertige sensorische Leistung. [3] [7] [14]
Der Lebensmitteldruck entwickelte sich rund um die kontrollierte Platzierung essbarer Pasten und strukturierter Formulierungen. Eine Maschine, die ein viskoses Lebensmittelmaterial dosiert, kann nicht automatisch aus gewöhnlichen Zutaten ein Vollmuskelfleischstück herstellen. Begrifflich beschreibt Additive Fertigung das aufeinanderfolgende Hinzufügen von Material aus 3D-Modelldaten; sie legt nicht fest, ob das abgelagerte Material Fleisch, ein Fleischanalogprodukt, druckbar, sicher essbar oder biologisch ausgereift ist. [1] [2]
- 2007: Eine Übersichtsarbeit zum Lebensmitteldruck nennt Arbeiten aus der Fab@Home-Ära als frühes Beispiel für die Nutzung eines Multimaterialdruckers mit flüssigen Lebensmittelmaterialien. [2]
- ISO/ASTM 52900:2021: Enthält das Vokabular der Additiven Fertigung zum Aufbau von 3D-Geometrien durch aufeinanderfolgendes Hinzufügen von Material. [1]
- Forschung zum Fleischdruck: 3D-Druck von Fleisch dokumentiert herkömmliche Fleischformulierungen als eigenständiges Thema der Lebensmittelverarbeitung und Strukturierung. [7]
- 7. März 2019 und 16. November 2022: USDA und FDA gaben ihre formelle Vereinbarung zur Aufsicht über zellkultivierte Lebensmittel bekannt, und die FDA schloss ihre erste Vorabmarktkonsultation für Lebensmittel für Menschen aus kultivierten Tierzellen ab. [11] [10]
Wie 3D-gedrucktes Fleisch hergestellt wird: Drei Produktionswege
Bei allen drei Wegen steuert ein digitales Design die Materialplatzierung entlang programmierter Bahnen, üblicherweise durch eine Düse. Was auf die Ablagerung folgt, hängt vom Material ab: Eine Pflanzenformulierung kann verfestigt und gegart werden; eine Fleischpaste kann unter validierten Kontrollen restrukturiert und gegart werden; und ein kultiviertes Konstrukt erfordert kontrollierte Kultur und Reifung. [3] [7] [14]
Pflanzenbasiertes 3D-gedrucktes Fleisch (Lebensmitteltinten)
Pflanzenbasiertes 3D-gedrucktes Fleisch beginnt mit einer Lebensmitteltinte aus Zutaten wie Protein, Wasser, Fetten und strukturaufbauenden Komponenten. Die Formulierung wird so abgestimmt, dass sie unter Druck fließt und nach der Ablagerung genügend Struktur behält, damit Stränge und Schichten nicht verlaufen oder zusammenfallen. Sie wird in die vorgesehene Geometrie extrudiert und kann vor dem Garen oder Fertigstellen gekühlt, erhitzt, getrocknet oder anderweitig verfestigt werden. Eine Forschungsstudie verwendete Pasten aus Soja-, Weizen- und Reisprotein für gedruckte Fleischanalogprodukte; dies sind Beispiele, kein allgemeingültiges Rezept. [6]
Zutatensysteme unterscheiden sich stark und sind häufig proprietär. Proteine tragen zur Struktur bei, Fette können Schmierung und Mundgefühl beeinflussen, und Hydrokolloide oder andere Bindemittel können helfen, die Form zu erhalten. Als produktspezifisches Beispiel nennt ein kommerzielles gedrucktes Analogprodukt unter seinen Zutaten Wasser, Erbsenprotein, Sonnenblumenöl und Algenextrakt. Nicht jedes pflanzenbasierte Fleisch wird 3D-gedruckt; viele Produkte werden gemischt, extrudiert, geformt oder mit anderen Verfahren der Lebensmittelverarbeitung hergestellt. [24] [3]
Drucken herkömmlicher tierischer Fleischformulierungen (Restrukturierung/Lebensmittelformgebung)
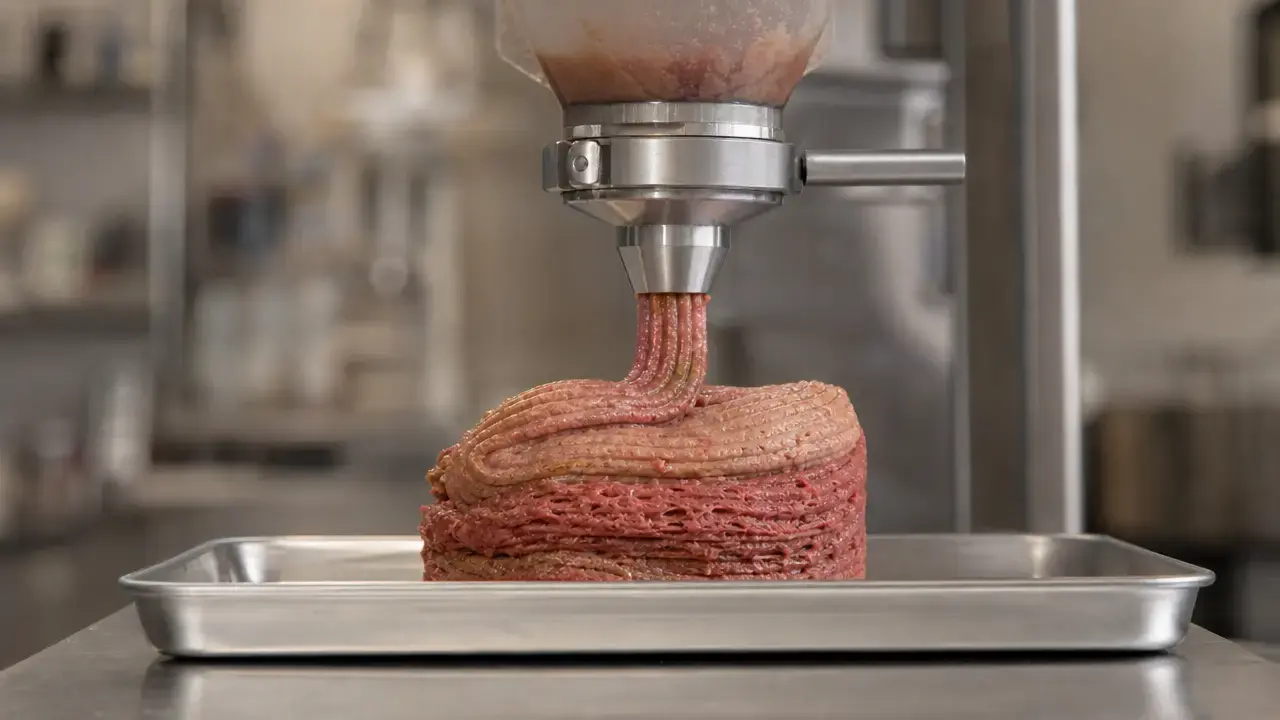
Herkömmlicher Fleischdruck verwendet zerkleinertes, gehacktes, püriertes oder anderweitig verarbeitetes tierisches Fleisch als druckbare Formulierung. Er lässt sich am besten als 3D-Lebensmitteldruck für Fleischpasten verstehen: als Strukturierungs- oder Restrukturierungsansatz, nicht als eigene regulierte Verbraucherkategorie. Das Ablegen paralleler Stränge bildet keine kontinuierlichen Muskelfasern nach. Wasser und Fett beeinflussen Fließverhalten und Zusammenhalt, während die gestörte Struktur von verarbeitetem Fleisch die Formstabilität erschweren kann. [7]
Hydrokolloide und andere Formulierungshilfen können Extrusion, Erholung nach der Ablagerung, Stabilität und Verhalten bei der Nachbearbeitung verbessern. Ihre Rolle ist formulierungsspezifisch, daher gibt es keinen universellen Zusatzanteil oder Druckparameter. Rohfleischformulierungen werfen zudem Fragen zu Hygiene, Zeit-Temperatur-Führung und Kreuzkontamination auf. Dieser Weg gehört in professionell geführte Lebensmittelproduktionskontrollen mit validierten Handhabungs- und Garverfahren und nicht in einen Do-it-yourself-Workflow für den Rohfleischdruck. [8] [7]
3D-Bioprinting von kultiviertem Fleisch (Zellen + Gerüste + Reifung)
Kultiviertes Fleisch beginnt mit Tierzellen, die unter kontrollierten Bedingungen gezüchtet werden, statt mit einer Pflanzenpaste oder einer bereits vorhandenen verarbeiteten Fleischmischung. Bioprinting ist eine mögliche Strukturierungsmethode: Es kann Zellen und essbare Stützmaterialien in Mustern platzieren, die die spätere Gewebeentwicklung unterstützen sollen. Nicht jedes kultivierte Fleisch wird biogedruckt, und eine gedruckte zellhaltige Struktur ist nicht zwangsläufig unmittelbar nach der Ablagerung ein fertiges Lebensmittel. [10] [14]
Mehrere übergeordnete Wege sind möglich. Ein azelluläres Gerüst kann zuerst gedruckt und anschließend mit Zellen besiedelt werden. Alternativ kann ein zellbeladener Bioink abgelagert und danach kultiviert werden, sodass sich Zellen vermehren oder differenzieren. Ein weiterer Ansatz platziert Zellaggregate oder Sphäroide in einer umgebenden Matrix. Die geeignete Abfolge hängt von Zelltyp, vorgesehenem Gewebe, Matrixkompatibilität, Nährstofftransport und der erforderlichen Endstruktur ab; es gibt keine allgemeine Regel, nach der Zellen vor oder nach der Differenzierung gedruckt werden müssen. [14]
Nach dem Druck umfasst die Nachbearbeitung üblicherweise kontrollierte Kultur und Reifung. Die Bedingungen müssen Zellüberleben und Entwicklung unterstützen, während sie die vorgesehene Geometrie erhalten und ausreichend Zugang zu Nährstoffen und Sauerstoff bieten. Es gibt keine universelle Reifezeit, da sie von den Zellen, dem Gerüst oder der Matrix, den Konstruktmaßen und den gewünschten Gewebeeigenschaften abhängt. [14]
Vergleichstabelle: Was sich zwischen den Wegen ändert
Die Druckerhardware kann bei den Wegen ähnlich erscheinen, doch das druckbare Material und die Arbeit nach dem Druck unterscheiden sich. Die Tabelle unterscheidet zwischen dem Formen einer essbaren Mischung und dem Anordnen lebender Zellen und Materialien für die spätere Gewebeentwicklung. [3] [7]
| Produktweg | Primäres druckbares Material | Was der Drucker macht | Was nach dem Druck geschieht |
|---|---|---|---|
| Pflanzenbasiertes Fleischanalogprodukt | Lebensmitteltinte aus Pflanzenprotein mit Fetten, Bindemitteln und Gewürzen | Formt/platziert essbare Paste | Verfestigen, Garen, Fertigstellen |
| Herkömmliche Fleischformulierung | Verarbeitete Fleischmischung, oft mit Bindemitteln | Restrukturiert Fleischpaste zur Geometrie | Garen + validierte Handhabungskontrollen |
| Bioprinting von kultiviertem Fleisch | Tierzellen plus Bioink und/oder essbares Gerüst | Platziert Zellen/Materialien an vorgesehenen Stellen | Kultur, Reifung, Verarbeitung |
| Hybrides kultiviertes Produkt | Kultivierte Zellen + tierfreie Gerüste/Zutaten | Strukturiert mehrere Komponenten | Kultur, soweit zutreffend, + Endverarbeitung |
Dies ist eine aus Quellen abgeleitete redaktionelle Taxonomie, keine rechtliche oder regulatorische Klassifizierung. Reale Produkte können sich überschneiden, indem sie Zutaten, Strukturmaterialien und Verarbeitungsstufen kombinieren. Hier beschreibt „hybrid“ kultivierte Tierzellen in Kombination mit tierfreien Gerüstmaterialien oder Zutaten; es handelt sich nicht um eine formale Produktklasse. [3] [7] [10] [19]
Materialien und Terminologie: Lebensmitteltinte vs. Bioink vs. Gerüst
Eine Lebensmitteltinte ist eine essbare Formulierung, die dafür ausgelegt ist, ein Drucksystem zu durchlaufen und nach der Ablagerung eine brauchbare Form zu behalten. Ihre Druckbarkeit hängt vom rheologischen Verhalten ab, einschließlich Fließgrenze, scherverdünnendem Fließen, Viskoelastizität, Strukturerholung und Temperaturabhängigkeit. In diesem Artikel ist Bioink einer druckbaren Formulierung vorbehalten, die zum Zeitpunkt des Drucks lebende Zellen enthält. Der Sprachgebrauch in der Literatur variiert; diese Unterscheidung ist daher eine redaktionelle Konvention, um Lebensmittelformulierungen von zellhaltigen Materialien abzugrenzen. [4]
Ein Gerüst ist eine Struktur, die Zellen stützt. Ein Hydrogel ist ein wasserreiches Polymernetzwerk, das als Gerüst oder umgebende Matrix dienen kann. Ein Zellträger ist ein Material, das Zellen trägt, während ein Mikroträger ein kleines Partikel zur Unterstützung des Zellwachstums ist. Ein Analogon der extrazellulären Matrix soll ausgewählte biologische oder strukturelle Funktionen der natürlichen extrazellulären Matrix nachbilden. Diese Begriffe sind nicht austauschbar, und für Systeme mit kultiviertem Fleisch ist kein einzelnes Material vorgeschrieben. [14]
Materialrollen in einer druckbaren Formulierung
- Protein oder Strukturbildner: Verleiht Körper und hilft einem abgelagerten Strang, seine Form zu behalten.
- Wasserphase: Hydriert Zutaten und beeinflusst das Fließverhalten stark.
- Lipidphase: Trägt zu Schmierung, Reichhaltigkeit und fettähnlicher Textur bei.
- Bindemittel oder Hydrokolloid: Unterstützt Verfestigung, Zusammenhalt und strukturelle Integrität.
- Texturmodifikator: Fasern oder Partikel können Biss und innere Textur verändern.
- Farb- und Aromasystem: Erzeugt das vorgesehene Aussehen und den Geschmack.
- Nur kultiviert: Lebende Zellen sowie ein Gerüst- oder Matrixmaterial unterstützen Platzierung und spätere Kultur. [4] [6] [8] [14]
Der Herstellungsprozess für 3D-gedrucktes Fleisch
Die gemeinsame Logik besteht aus digitalem Design und anschließender kontrollierter Ablagerung, doch Material und Endziel unterscheiden sich je nach Weg. Extrusion ist weit verbreitet, weil sie viskose Lebensmittelpasten und kompatible zellhaltige Formulierungen dosieren kann. Die Herausforderung besteht nicht nur darin, feine Linien abzulegen: Das Material muss beim Drucken fließen, danach seine Form behalten und beim Garen oder in der Kultur weiterhin richtig funktionieren. [3] [4]
- Geometrie und angestrebte Esstextur definieren.
- Das Material in seinem relevanten Druck-plus-Garen- oder Druck-plus-Kultur-Kontext formulieren und testen.
- Die wegspezifische Paste oder den Bioink laden.
- Material entlang einer programmierten Bahn ablagern.
- Je nach Bedarf stabilisieren, verfestigen, vernetzen oder garen.
- Nur bei kultivierten Produkten unter kontrollierten Bedingungen kultivieren und reifen lassen.
- Je nach Anwendbarkeit durch Garen, Verpackung, Qualitätssicherung und Sicherheitskontrollen fertigstellen.
Bei pflanzenbasierten Produkten und Produkten aus herkömmlicher Fleischpaste kann die Stabilisierung vor dem abschließenden Garen und Verpacken Kühlung, Erhitzung, Trocknung oder durch die Formulierung bedingte Strukturveränderungen umfassen. Bei kultivierten Produkten erfolgt die Reifung vor der Einzelhandelsverpackung, weil Zellen kontrollierte Bedingungen benötigen, um die vorgesehenen Gewebeeigenschaften zu entwickeln. Das Verfestigen eines zellhaltigen Materials kann die Geometrie bewahren, ersetzt aber weder Zellwachstum noch Differenzierung. [14]
Leistungskennzahlen, die wichtiger sind als „Druckerauflösung“
Die Druckerauflösung ist nur ein Prozessmerkmal. Eine kleinere Düse oder dünnere abgelagerte Linie kann den Detailgrad erhöhen, aber auch Druckanforderungen, Scherbeanspruchung, Verstopfungsrisiko und die Neigung eines abgelagerten Strangs zum Zusammenfallen verändern. Die Qualität des fertigen Lebensmittels hängt vom Zusammenspiel von Formulierung, Ablagerungsbedingungen, Verfestigung, Garen, Lagerung und bei kultivierten Systemen der biologischen Leistung ab. [4] [5]
Kennzahlen, die nicht zu einer Zahl zusammengefasst werden sollten
- Drucker-/Prozesskennzahlen: Düsendurchmesser, Extrusionsrate, Linienbreite, Schichthöhe, Geschwindigkeit, Druck oder andere Aktuierungsgrenzen, jeweils zusammen mit den Betriebsbedingungen angegeben.
- Tinten-/Formulierungskennzahlen: Fließkurve, Angabe der Fließgrenze, viskoelastische Module, Thixotropie oder Strukturerholung sowie Temperaturabhängigkeit mit dem angegebenen Testaufbau.
- Kennzahlen für Nachbearbeitung/fertiges Lebensmittel: Maßabweichung oder Zusammenfallen nach Verfestigung oder Garen, Feuchtigkeitsverlust, Texturprofilanalyse unter einem angegebenen Garprotokoll und als studienspezifisch gekennzeichnete sensorische Befunde.
- Zell-/Gewebekennzahlen für kultivierte Produkte: Test der Zellviabilität und Zeitpunkt, hochrangige Differenzierungsmarker sowie die für das Konstrukt verwendete Strategie für Stofftransport oder Perfusion.
Ergebnisse benötigen Kontext, um interpretierbar zu sein. Bei der Rheologie sollten Temperatur, Scherratenbereich und Messgeometrie angegeben werden; die Formtreue sollte ihr Abweichungs- oder Zusammenfallkriterium definieren; Texturmessungen benötigen einen angegebenen Garpunkt; und für die Viabilität sind ein Test und Zeitpunkt nötig. Eine Übersichtsarbeit berichtet eine Zellviabilität von 40%–80% als Einschränkung in Verbindung mit Extrusions-Bioprinting, doch dieser Bereich hängt von den Zellen, der Tinte, den Düsen- oder Scherbedingungen, dem Test und dem Messzeitpunkt ab. Er ist kein zu erwartender Maßstab für jedes Konstrukt. [4] [5] [16]
Warum strukturiertes kultiviertes Fleisch schwieriger ist als das Drucken einer Burgerform
Eine einfachere, gleichmäßigere Geometrie stellt andere Anforderungen als ein dickeres, gewebeähnliches kultiviertes Konstrukt. Das Gerüst oder die Matrix muss Zellanhaftung und Entwicklung unterstützen, essbar oder mit dem vorgesehenen Endlebensmittel kompatibel sein, eine akzeptable Textur beitragen, ausreichend mechanische Integrität erhalten und herstellbar bleiben. Diese Ziele können im Konflikt stehen: Ein Material, das scharf druckt, bietet Zellen möglicherweise nicht die günstigste Umgebung, während sich ein weicheres, zellfreundliches Material nach der Ablagerung verformen kann. [14] [15]
Der Sauerstoff- und Nährstofftransport wird mit zunehmender Dicke der Konstrukte immer wichtiger. In Kontexten des Tissue Engineering wird die diffusionsbasierte Versorgung ohne vorhandenes Gefäßnetz häufig als auf ungefähr 200 µm vom nächstgelegenen Kapillarbereich begrenzt beschrieben. Dies ist keine universelle Höchststärke für kultivierte Lebensmittel. Fertige Lebensmittel benötigen keine buchstäblichen Blutgefäße, doch wachsende Zellen benötigen während der Kultur weiterhin ausreichend Sauerstoff, Nährstoffe und Abfallstoffabfuhr. [15]
Die Extrusion schafft einen weiteren Zielkonflikt: Zellen können bei der Ablagerung Scherung erfahren, während die Matrix nach dem Druck weiterhin ihre Form erhalten muss. Der in Übersichtsarbeiten berichtete Viabilitätsbereich von 40%–80% für Extrusions-Bioprinting ist prozessabhängig und nicht universell. Er spiegelt das Zusammenspiel aus Zelltyp, Bioink, Düsenanordnung, Scherbedingungen, Test und Zeitpunkt wider. Die Reifung nach dem Druck muss daher Strukturtreue mit Zellüberleben, Wachstum und Differenzierung ausbalancieren. [16] [14]
Einschränkungen, Lebensmittelsicherheit und Regulierung (mit US-Einordnung)
Druckerpräzision ist keine Sicherheitsgarantie. Lebensmittelkontaktflächen, Düsen, Reservoirs und Transferausrüstung erfordern auf den Prozess abgestimmte Hygiene- und Reinigungsverfahren. Hersteller müssen außerdem Zutatenkontrollen, Kreuzkontamination, Lagerbedingungen, Haltbarkeit und weitere produktspezifische Gefahren steuern. Die US-Hygieneanforderungen für kontrollierte Fleisch- und Geflügelbetriebe umfassen reinigbare, hygienische Geräte und Utensilien, während der FDA Food Code einen Modellrahmen für hygienische Lebensmittelhandhabung und Praktiken bei Lebensmittelkontakt bietet. [20] [21]
Rohformulierungen aus Tierfleisch erhöhen die Anforderungen an Hygiene, Zeit-Temperatur-Kontrolle und die Vermeidung von Kreuzkontamination. Ausrüstung für den Lebensmitteldruck kann Reservoirs, Düsen und interne Wege hinzufügen, die in Reinigungs- und Validierungsprogrammen berücksichtigt werden müssen. Der Druck von herkömmlichen Rohfleischpasten sollte daher als professionell geführte Lebensmittelproduktion behandelt werden, nicht als Anleitung für den Heimdruck. [20] [21]
In den Vereinigten Staaten beaufsichtigt die FDA Zellgewinnung, Zellbanken, Wachstum und Differenzierung für Lebensmittel aus kultivierten Tierzellen. Bei Arten, die unter den Federal Meat Inspection Act oder den Poultry Products Inspection Act fallen, geht die regulatorische Aufsicht bei der Ernte auf USDA-FSIS über. Andere Arten, einschließlich der meisten Meeresfrüchte, verbleiben für Verarbeitung und Lebensmittelaufsicht im Zuständigkeitsbereich der FDA. Die FDA schloss am 16. November 2022 ihre erste Vorabmarktkonsultation für Lebensmittel für Menschen aus kultivierten Tierzellen ab, doch die Konsultation war produktspezifisch und keine pauschale Genehmigung für alle Produkte aus kultivierten Lebensmitteln. Regulatorische Anforderungen unterscheiden sich je nach Land und Produktkategorie. [10]
Forschungs- und Anwendungskontext
Die realistischsten Anwendungen sind jene, bei denen die Geometrie einen Mehrwert bietet: individualisierte Portionen, maßgeschneiderte Formen, texturmodifizierte Lebensmittel, Forschungsprototypen und pflanzenbasierte Stücke mit gezielter Platzierung von Protein- und fettähnlichen Phasen. Die Forschung zum pflanzenbasierten Druck konzentriert sich auf Formulierung, Druckbarkeit und den Zusammenhang zwischen abgelagerter Struktur und Endtextur. Das bedeutet nicht, dass Drucken für jedes Fleischanalogprodukt die bevorzugte Herstellungsmethode ist. [3]
Das Bioprinting von kultiviertem Fleisch konzentriert sich weiterhin auf Gewebestrukturierung, Gerüstdesign, zellkompatible Verarbeitung, Nährstofftransport und Hochskalierung nach der Ablagerung. Es gibt keine einzelne branchenübergreifende Kennzahl für Kosten, Durchsatz, Textur oder Anteil kultivierter Zellen, weil sich Materialien, Prozessgrenzen und Messmethoden unterscheiden. Wird ein Produkt als hybrid beschrieben, sollte seine Zusammensetzung angeben, was kombiniert wird, etwa kultivierte Tierzellen mit einem aus Pflanzen, Pilzen oder Polymeren abgeleiteten Gerüst. [14] [15] [19]
Kurzüberblick
Wie wird 3D-gedrucktes Fleisch hergestellt? Ein digitales Design steuert die schichtweise Ablagerung, doch das druckbare Material kann eine pflanzenbasierte Lebensmittelpaste, eine zur Restrukturierung verwendete herkömmliche Fleischpaste oder ein zellhaltiger Bioink sein, der spätere Kultur und Reifung erfordert. Der entscheidende Unterschied liegt nicht nur darin, was der Drucker ablagert, sondern auch in den Zutaten, biologischen Schritten und der anschließenden Nachbearbeitung. [3] [7] [10] [14]
FAQ
Ist 3D-gedrucktes Fleisch pflanzenbasiert oder kultiviert?
Es kann pflanzenbasiert, kultiviert oder aus herkömmlichem verarbeitetem Fleisch hergestellt sein. Gedruckte pflanzenbasierte Produkte verwenden essbare Formulierungen wie Proteine, Fette und Bindemittel. Beim Bioprinting von kultiviertem Fleisch kommen Tierzellen und Stützmaterialien zum Einsatz; anschließend sind Kultur und Reifung erforderlich. Die Bezeichnung „3D-gedrucktes Fleisch“ kennzeichnet weder eine einzige Zutatenquelle noch einen einzigen Produktionsweg. [3] [10] [14]
Welche Materialien werden für 3D-gedrucktes Fleisch verwendet?
Die Materialien hängen vom Weg ab. Pflanzenanalogprodukte können Proteinzutaten, Wasser, Fette, Hydrokolloide, Aromen und Farbsysteme verwenden; Pasten aus Soja-, Weizen- und Reisprotein sind ein studienspezifisches Beispiel. Beim herkömmlichen Fleischdruck kommen verarbeitete Fleischmischungen zum Einsatz, oft mit Bindemitteln. Kultivierte Systeme können Tierzellen mit Gerüsten, Hydrogelen oder anderen Matrixmaterialien kombinieren. [6] [7] [14]
Ist das Drucken herkömmlicher Fleischpaste dasselbe wie kultiviertes Fleisch?
Nein. Beim Drucken herkömmlicher Fleischpaste wird Fleisch umgeformt, das bereits zerkleinert, gehackt oder anderweitig verarbeitet wurde. Kultiviertes Fleisch beginnt mit Tierzellen, die unter kontrollierten Bedingungen gezüchtet werden, und Bioprinting kann diese Zellen und Stützmaterialien vor weiterer Kultur organisieren. Beide Wege können Extrusion nutzen, unterscheiden sich jedoch bei Zutaten, Biologie und Verarbeitungskontrollen. [7] [10] [14]
Werden beim Bioprinting von kultiviertem Fleisch Zellen vor oder nach der Differenzierung gedruckt?
Je nach Zelltyp, druckbarer Matrix und Zielstruktur kann jede Abfolge verwendet werden. Zellen können in einem weniger differenzierten Zustand gedruckt und danach kultiviert werden, oder Zellen in einem stärker differenzierten Stadium können in ein druckbares System eingebracht werden. Es gibt keine vorgeschriebene Reihenfolge, weil Überleben, Reifung und Strukturanforderungen je nach Prozess variieren. [14]
Was begrenzt die Dicke von strukturiertem kultiviertem Fleisch? Werden Blutgefäße benötigt?
Sauerstoff- und Nährstofftransport, Abfallstoffabfuhr, Zellüberleben und Matrixstruktur können dickere Konstrukte während der Kultur begrenzen. Die Einordnung der Diffusion von ungefähr 200 µm stammt aus dem Kontext des Tissue Engineering und ist keine universelle Grenze der Lebensmitteldicke. Fertige Lebensmittel erfordern keine buchstäblichen Blutgefäße, doch kultivierte Zellen benötigen während des Wachstums weiterhin funktionsfähige Transportbedingungen. [15]
Wie wird kultiviertes Fleisch in den U.S. reguliert, und gilt die Aufsicht durch USDA-FSIS für alle Arten?
Die FDA beaufsichtigt Zellgewinnung, Zellbanken, Wachstum und Differenzierung. Bei Arten, die unter den Federal Meat Inspection Act oder den Poultry Products Inspection Act fallen, geht die Aufsicht bei der Ernte auf USDA-FSIS über. USDA-FSIS beaufsichtigt nicht alle Arten auf diese Weise: Die meisten anderen Meeresfrüchte verbleiben für Verarbeitung und Lebensmittelaufsicht im Zuständigkeitsbereich der FDA. [10]
Quellen
- ISO/ASTM 52900:2021 Additive Fertigung — Allgemeine Grundsätze — Grundlagen und Vokabular
- Für Lebensmitteldesign eingesetzte 3D-Drucktechnologien: Status und Perspektiven
- Pflanzenbasierte Fleischanalogprodukte und Verbraucherinteresse an 3D-gedruckten Produkten: Eine Mini-Übersicht
- Extrusionsbasierter 3D-Druck von Lebensmittelbiopolymeren: Schwerpunkt auf wichtigen rheologischen Parametern zur Erzielung der Druckbarkeit
- Ausarbeitung der Dimensionsqualität in 3D-gedruckten Lebensmitteln: Schlüsselfaktoren in Prozessschritten
- Herstellung von 3D-gedruckten Fleischanalogprodukten aus pflanzenbasierten Proteinen
- 3D-Druck von Fleisch
- Die Rolle von Hydrokolloiden für die 3D-Druckbarkeit von Fleischprodukten
- 3D-Druck auf Basis von Fleischmaterialien: Herausforderungen und Chancen
- Lebensmittel für Menschen aus kultivierten Tierzellen