
Zusammenfassung
Eine Alternative zu 3D-Scanspray beginnt mit der Kontrolle der Erfassung statt mit der Veränderung des Teils: Streulicht, Blickwinkel, verfügbare Belichtungseinstellungen, Fixierung und Scanpfad steuern und das Ergebnis dann anhand der relevanten Merkmale validieren. Zunächst Maßnahmen ohne Beschichtung versuchen, aber validieren; Beschichtungen können für die Messzuverlässigkeit weiterhin erforderlich sein. Bei Arbeiten mit strukturiertem Licht/Triangulation weist NIST darauf hin, dass glänzende und dunkle Oberflächen eine schlechte Leistung zeigen können, während Umgebungslicht die Intensität des erfassten Musters stören kann. [1]
Die Oberflächenvorbereitung für das 3D-Scannen muss das Messziel, den Zustand des Teils und die Rückverfolgbarkeit bewahren. ISO 10360-13 gestaltet die Leistungsprüfung optischer 3D-CMS rund um Oberflächen innerhalb eines kooperativen Bereichs, einschließlich eingeschränkter Glanz- und Farbeigenschaften. [2] Dies ist ein operativer Entscheidungsleitfaden und kein Produktranking.
Die schnelle Entscheidung: Wann Sie Spray überspringen können – und wann nicht
Verwenden Sie dies als Abfolge zur Vorauswahl, nicht als Nachweis, dass ein Scan für Messungen geeignet ist. Die Scanner-Dokumentation kann allgemeine Erwartungen außer Kraft setzen: Die MetroX-Tabelle von Revopoint variiert die Spray-Empfehlungen nach Modus und Oberflächentyp. [9]
Entscheidung in 60 Sekunden
- Definieren Sie die Ausgabe: visuelles Modell, Referenz für Reverse Engineering, Passungsprüfung oder Prüfergebnis.
- Bestimmen Sie das Oberflächenproblem: dunkel, glänzend, metallisch, transparent, ölig, nass, strukturiert oder Materialmix.
- Bestimmen Sie Scanner und Modus. Für MetroX gelten für glänzende schwarze oder metallische Objekte in den Modi Full Field und Auto Turntable andere Empfehlungen als in den Modi Cross und Parallel Lines, während transparente oder spiegelnde Objekte in beiden Gruppen als sprayerfordernd gekennzeichnet sind. [9]
- Versuchen Sie eine kontrollierte Erfassung: Streulicht reduzieren, Winkel und verfügbare Belichtungseinstellungen anpassen sowie Teil oder Scanner neu positionieren.
- Behandeln Sie das Tracking getrennt: Unterstützung bei der Registrierung macht fehlende oder verzerrte Oberflächendaten nicht zuverlässig.
- Prüfen Sie Rohdaten vor der Vernetzung auf Löcher, verrauschte Bänder, doppelte Geometrie und wandernde Kanten.
- Validieren Sie kritische Merkmale anhand einer geeigneten Referenz. Kann die Sicherheit nicht nachgewiesen werden, ändern Sie die Methode oder ziehen Sie eine speziell entwickelte Beschichtung in Betracht.
Die Sensitivity-Einstellung von Artec Studio ist ein anbieterspezifisches Beispiel. Artec beschreibt Spray in geeigneten Fällen als selten erforderlich, erkennt jedoch an, dass es bei schwierigen Objekten weiterhin nötig sein kann. [5]
Technischer Hintergrund: Warum Oberflächeneigenschaften wichtig sind
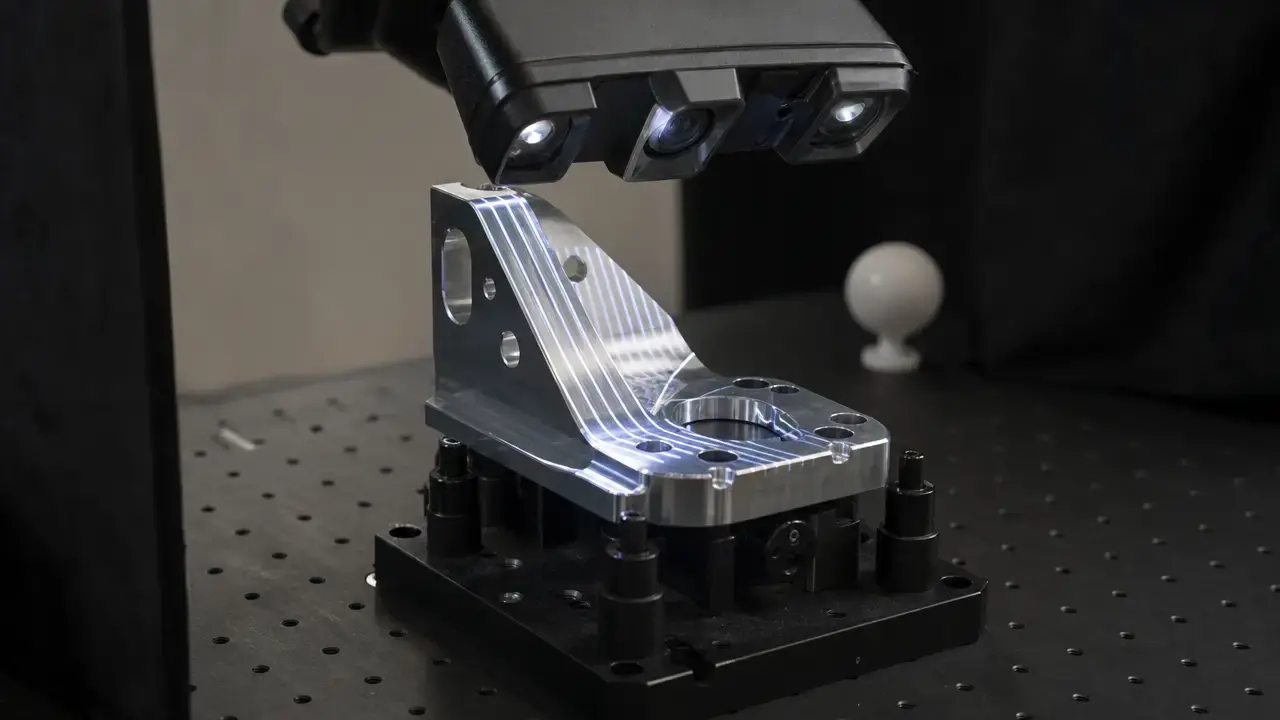
Optische Scanner leiten die Form aus zurückkehrendem Licht ab, statt die feste Oberfläche direkt zu erfassen. Bei der Erfassung mit strukturiertem Licht projiziert das System ein Muster und berechnet die Geometrie aus dessen beobachteter Kameraposition. Eine spiegelnde Oberfläche kann dieses Muster von der Kamera weglenken oder Blendung erzeugen; eine dunkle Oberfläche kann zu wenig nutzbares Signal zurückgeben; eine transparente Oberfläche kann Licht über die beabsichtigte Außenseite hinaus durchlassen; und eine transluzente Oberfläche kann Licht unterhalb der Oberfläche streuen, bevor es zurückkehrt. Artec bezeichnet diese als schwierige Oberflächenkategorien für das Scannen mit strukturiertem Licht. [6]
Der Scanner kann plausible Geometrie in falscher Tiefe ausgeben. Licht, das aus einem klaren, transluzenten oder stark reflektierenden Bereich zurückkehrt, kann eine Rückseite, einen internen Pfad oder eine blickwinkelabhängige Reflexion statt der gemessenen Außenseite darstellen. Im Kontext von strukturiertem Licht/Triangulation nennt NIST glänzende und dunkle Oberflächen als beständige Ursachen schlechter Leistung. [1]
Was zählt als „Alternative zu 3D-Scanspray“?
Eine Methode ohne Beschichtung verändert die Erfassungsbedingungen statt der Teileoberfläche, einschließlich Scannerposition, Beleuchtungssteuerung, Belichtungseinstellungen, Fixierung oder eines anderen Erfassungsmodus. Eine Tracking-Hilfe ist ein Target, Marker oder Referenzmerkmal zur Registrierung aufeinanderfolgender Ansichten. Sie kann die Ausrichtung verbessern, ohne eine optisch unkooperative Oberfläche messbar zu machen.
Eine temporäre Beschichtung verändert die optische Reaktion des Teils für die Erfassung. Die Entscheidung für eine Methode stoppen und ändern bedeutet, den aktuellen Workflow zugunsten eines anderen Scanners, Messprinzips oder Messverfahrens aufzugeben. Die Anleitung von SHINING 3D zum Laserscannen behandelt Marker und das Aufsprühen als getrennte Vorbereitungsmaßnahmen, was ihre unterschiedlichen Rollen bei Ausrichtung und Oberflächenreaktion widerspiegelt. [7]
Oberflächenproblem bestimmen: Reflektierend ≠ transparent
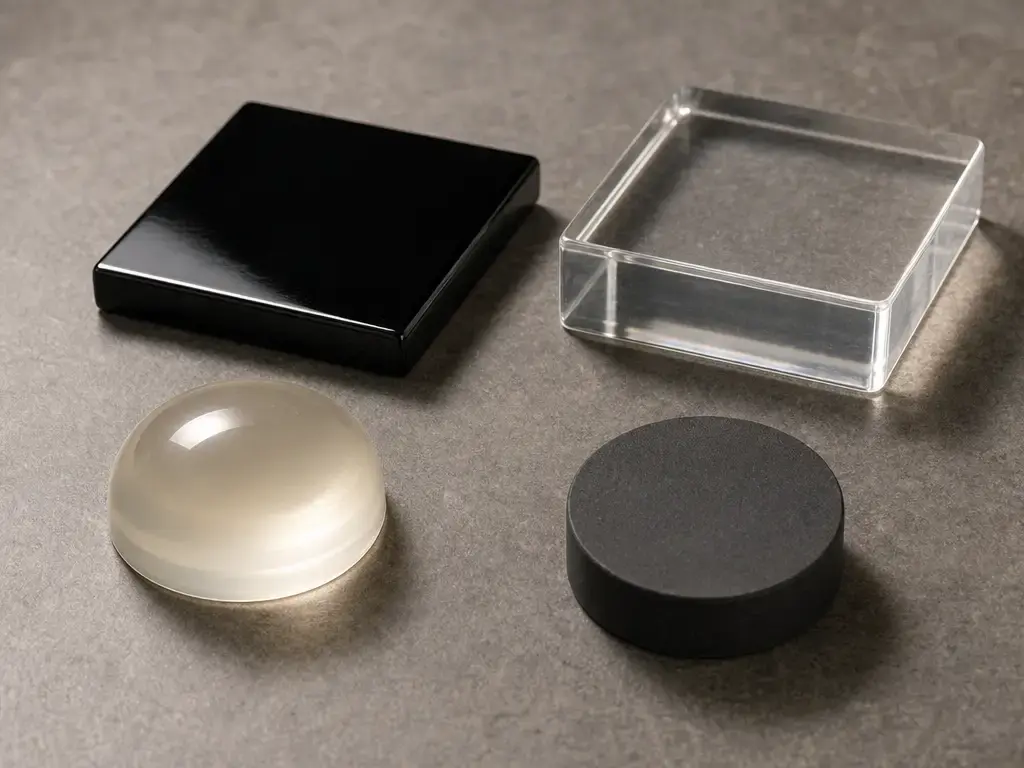
Eine reflektierende Oberfläche gibt Licht gerichtet zurück, sodass eine Scannerkamera bei wechselndem Blickwinkel Blendung, Spiegelungen der Umgebung oder wenig nutzbares Signal sehen kann. Eine transparente Oberfläche überträgt einen großen Teil des projizierten oder Umgebungslichts, sodass die beobachtete Reaktion von einer Rückseite oder dem Hintergrund statt von der beabsichtigten Außenseite stammen kann.
Eine transluzente Oberfläche lässt Licht durch, streut es jedoch intern und verbreitert oder verschiebt dadurch die scheinbare Musterreaktion. Dunkle oder absorbierende Oberflächen können für eine zuverlässige Mustererkennung zu wenig Signal zurückgeben, insbesondere in tiefen konkaven Bereichen, in denen Beleuchtung und Kamerazugang bereits eingeschränkt sind.
Ölige Filme fügen über dem darunterliegenden Material eine ungleichmäßige, bewegliche optische Schicht hinzu, sodass sich ein nominell matter Teil lokal wie ein glänzender verhalten kann. Bei Arbeiten mit strukturiertem Licht/Triangulation weist NIST darauf hin, dass konkave Geometrie für tiefe, dunkle und glänzende Merkmale besonders anspruchsvoll sein kann. [1] Schwarz bedeutet nicht immer nicht scannbar, und Transparenz erfordert nicht immer eine Beschichtung; die Ergebnisse hängen von Scanner, Modus, Geometrie, Beleuchtung und geforderter Ausgabe ab.
Technologie und Modus sind entscheidend: Strukturiertes Licht vs. Laserlinie vs. Photogrammetrie
Strukturiertes Licht / Vollfeld
Systeme mit strukturiertem Licht projizieren ein Muster und verwenden aktive Triangulation zur Berechnung von Oberflächenkoordinaten. Umgebungsbeleuchtung kann den Musterkontrast reduzieren oder die erfasste Intensität sättigen, was Dekodierungsfehler, fehlende Punkte oder fehlerhafte Koordinaten verursacht. Es wurde kein verlässlicher universeller Schwellenwert für Umgebungslicht gefunden, da Scannerdesign, Material, Geometrie und Belichtungseinstellungen variieren. [1]
Laserlinienmodi
Die Erfassung mit Laserlinie bleibt ein optisches Messverfahren, sodass der Wechsel von Vollfeldprojektion zu einer Linie Probleme der Oberflächenreaktion nicht beseitigt. Er kann jedoch verändern, was praktikabel ist. Die Anleitung für Revopoint MetroX unterscheidet bei glänzenden schwarzen oder metallischen Objekten die Modi Full Field und Auto Turntable von den Modi Cross und Parallel Lines. Dies ist anbieter- und modusspezifische Anleitung, keine allgemeine Regel. [9]
Photogrammetrie (SfM/MVS)
Photogrammetrie ist kein Scannermodus, sondern ein bildbasierter Workflow, der üblicherweise Structure from Motion und Multi-View Stereo verwendet. Transparente und spiegelnde Objekte bleiben schwierig, weil sich ihr Erscheinungsbild mit dem Blickwinkel ändert, statt stabile Bildmerkmale bereitzustellen. [15] Eine Laborstudie aus 2024 verwendete hinzugefügte körnige Textur und Kontrollpunkte, um genaue, konsistente SfM-Datensätze von stark reflektierenden Oberflächen zu erhalten. Dies ist kontextbezogene Evidenz für die Herausforderung, keine Garantie ohne Spray oder Empfehlung für improvisierte Ersatzmittel. [16]
Alternative zu 3D-Scanspray: Ein Entscheidungsworkflow
Verwenden Sie diese Abfolge, um eine vertretbare Erfassungsentscheidung zu treffen, statt ein sauber aussehendes Netz als Nachweis der Messqualität zu behandeln. Ein einzelner Genauigkeitswert kann die Leistung von strukturiertem Licht über verschiedene Geometrien und Betriebsbedingungen hinweg nicht charakterisieren, während ISO 10360-13 innerhalb kooperativer Oberflächeneigenschaften gilt. [1] [2]
- Definieren Sie die Ausgabeklasse: visuelles Asset, Modell für Passungsprüfung, Referenz für Reverse Engineering oder Ergebnis einer Maßprüfung.
- Klassifizieren Sie die Oberfläche: reflektierend, transparent, transluzent, dunkel, ölig, gemischt oder geometrisch unzugänglich.
- Bestimmen Sie Messtechnologie und Betriebsmodus.
- Wenden Sie zuerst Maßnahmen ohne Beschichtung an: stabile Fixierung, kontrollierte Beleuchtung, geeignete Winkel und verfügbare Erfassungseinstellungen.
- Betrachten Sie Tracking-Hilfen getrennt von der Lesbarkeit der Oberfläche.
- Prüfen Sie die Roherfassung vor der Vernetzung auf Löcher, Rauschen, doppelte Kanten, wandernde Merkmale und Inkonsistenzen zwischen Ansichten.
- Validieren Sie anhand der Anforderung mit bekannten Merkmalen, einem Referenzinstrument oder einer dokumentierten Abnahmeprüfung.
- Ziehen Sie eine speziell entwickelte temporäre Beschichtung nur in Betracht, wenn ihre Verwendung durch Oberflächenreaktion und Teilebeschränkungen gerechtfertigt ist.
- Stoppen Sie oder ändern Sie die Methode, wenn die Sicherheit nicht nachgewiesen werden kann.
Methoden ohne Spray, die helfen können – und ihre Grenzen
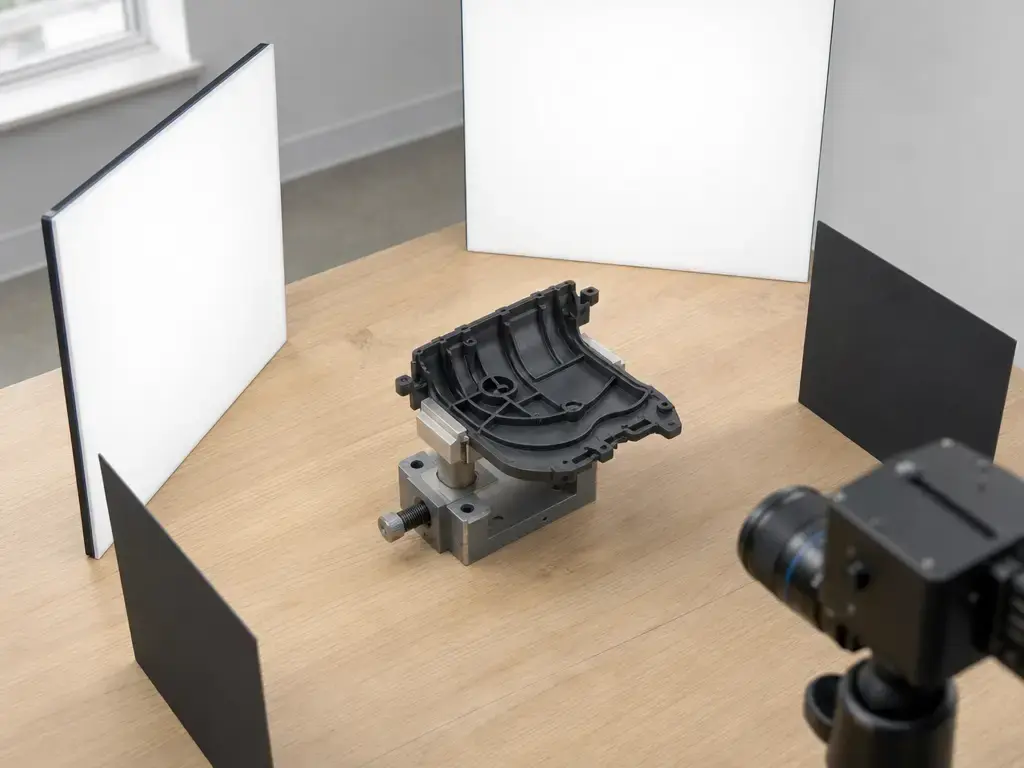
Maßnahmen ohne Beschichtung sollten vor der Veränderung einer Teileoberfläche versucht werden, sofern sie nicht mit Handhabungsregeln oder der Messanforderung kollidieren. Bei der Erfassung mit strukturiertem Licht kann die Steuerung der Umgebungsbeleuchtung die Sichtbarkeit des Musters verbessern, doch keine universelle Beleuchtungseinstellung gilt für jeden Scanner, jedes Material, jede Geometrie oder jede Belichtungskonfiguration. [1]
| Methode | Kann helfen bei | Beweist nicht | Wichtigster Hinweis |
|---|---|---|---|
| Kontrollierte Beleuchtung | Kontrastverlust durch Streulicht und Blendungsmanagement | Koordinatengenauigkeit in schwierigen Bereichen | Einstellungen bleiben scanner- und oberflächenspezifisch |
| Änderungen des Scanwinkels | Gerichtete Reflexionen und verdeckte Ansichten | Dass zurückkehrendes Licht die beabsichtigte Oberfläche darstellt | Ein neuer Winkel kann ein Artefakt verschieben statt es zu beseitigen |
| Targets oder Hintergrundgeometrie | Registrierung und Positionsstabilität | Lesbarkeit der Oberfläche oder dimensionale Gültigkeit | Targets können schlechte Daten überzeugend ausrichten |
| Reinigung zulässiger Filme | Ölige Verunreinigungen und lose Rückstände | Dass das darunterliegende Material optisch kooperativ ist | Die Reinigung muss mit Teil und Prozess kompatibel sein |
Was diese Methoden lösen können – und was nicht
- Sie können Signalbedingungen, Blickwinkelabdeckung und Registrierungsstabilität verbessern, ohne eine Beschichtung hinzuzufügen.
- Sie können durchgelassenes Licht, starke Absorption oder instabile Reflexionen nicht in verifizierte Oberflächenkoordinaten verwandeln.
- Erfolgreiches Tracking ≠ gültige Oberflächendaten.
- Sie können eine Abnahmeprüfung kritischer Geometrie nicht ersetzen.
Die Sensitivity-Regler von Artec können in anwendbaren Artec-Workflows helfen, schwierige Erfassungsbedingungen zu bewältigen, begründen jedoch keine allgemeine Regel ohne Spray. [5] Bleiben kritische Bereiche nach zulässigen Änderungen an Beleuchtung, Winkel, Fixierung und Reinigung unvollständig oder instabil, eskalieren Sie zu einer dokumentierten Beschichtung oder einer anderen Messmethode.
Tracking-Hilfen sind keine Mattierung: Registrierung ≠ Lesbarkeit der Oberfläche
Targets und Marker liefern Referenzpositionen zum Ausrichten aufeinanderfolgender Ansichten. Die Registrierung kann daher stabil sein, während Oberflächenpunktpositionen weiterhin falsch, spärlich oder fehlend sind. Prüfen Sie die Rohbeobachtungen und rekonstruierte Geometrie in den relevanten Bereichen, statt sich allein auf den Registrierungsstatus zu verlassen.
Diese Unterscheidung ist besonders bei Objekten aus Materialmix wichtig. Eine Vorrichtung, ein Etikett oder strukturierter Bereich kann gut tracken, während klare, spiegelartige, dunkle oder ölige Zonen unzuverlässig bleiben. Auch SHINING 3D stellt in seiner Anleitung zum Laserscannen die Verwendung von Markern und das Aufsprühen als getrennte Vorbereitungsmaßnahmen dar. [7]
Wann eine Beschichtung dennoch die bessere Option ist – und wie der risikoärmste Typ gewählt wird
Wechseln Sie zu einer Beschichtung, wenn Maßnahmen ohne Beschichtung keine Sicherheit in die erforderlichen Oberflächenkoordinaten nachweisen können. Wenn das Aufsprühen von Pulver in anwendbarer technischer Dokumentation für Prüfungen nach ISO 10360-13 ausdrücklich vorgeschrieben ist, muss es während dieser Prüfung verwendet werden. [3] Dies macht Beschichtungen nicht dimensionsneutral: Datenverarbeitung und Filterung von strukturiertem Licht können messtechnische Ergebnisse beeinflussen, sodass die veränderte Oberfläche Teil der Messbedingung bleibt. [1]
Abwaschbare/entfernbare Beschichtungen erfordern nach der Erfassung einen Reinigungs- oder Entfernungsschritt. Selbstverschwindende („sublimierende“) Beschichtungen sollen im Laufe der Zeit verschwinden, sind jedoch nicht rückstandsfrei. Beständige / reinigungsbedürftige Beschichtungen müssen weiterhin entfernt werden, auch wenn sie als leicht entfernbar vermarktet werden. Die risikoärmste Wahl hat einen dokumentierten optischen Nutzen, einen definierten Entfernungsprozess und bestätigte Kompatibilität mit Teil und Workflow.
Jede Beschichtung kann geometrieabhängige Verzerrungen einführen. Offene Außenflächen können relativ gleichmäßig bedeckt werden, während Löcher, Gewinde, scharfe Kanten, Passflächen, abgedeckte Zonen und unzugängliche Vertiefungen empfindlicher gegenüber ungleichmäßiger Schichtdicke und lokaler Oberflächenorientierung sind. AESUB nennt als Herstellerangabe eine 7 µm Schicht für AESUB White; sein technisches Datenblatt gibt einen Anwendungsabstand von 15–20 cm an und weist darauf hin, dass wiederholtes Sprühen die Schichtdicke erhöht. Dies sind produktspezifische Angaben, keine universellen Anwendungs- oder Kompensationswerte. [10] [11]
Was ist sublimierendes Scanspray? Und was „verschwindet“ wirklich bedeutet
Ein sublimierendes Scanspray soll unter angegebenen Bedingungen im Laufe der Zeit verschwinden und gleichzeitig eine schwierige Oberfläche vorübergehend optisch kooperativer machen. „Verschwindet“ bedeutet nicht rückstandsfrei oder dimensionsneutral: Die Beschichtung existiert während der Erfassung und kann die dem Scanner präsentierte Oberfläche verändern.
Ein Vergleich aus 2023 von acht Sublimationssprays fand Beschichtungen in der Größenordnung von einigen zehn Mikrometern, die mit einem ATOS III Triple Scan nachweisbar waren. Alle getesteten Materialien ermöglichten die Erfassung einer stark reflektierenden Siliziumwafer-Oberfläche, doch die Ergebnisse variierten je nach Produkt. Unter den Studienbedingungen betrugen die Bereiche für das Verschwinden einer Schicht höchstens 90 Minuten, 130–300 Minuten und 300–500 Minuten für Gruppen mit kurzer, mittlerer und langer Zeit. Nach dem scheinbaren Verschwinden blieben sichtbare Spuren auf der spiegelartigen Oberfläche zurück, obwohl sie in der Studie abgewischt werden konnten. [4]
Titandioxidfreies Scanspray: Was die Kennzeichnung bedeutet – und was nicht
„Titandioxidfrei“ bezeichnet ein produktbezogenes Merkmal hinsichtlich eines Inhaltsstoffs, keine pauschale Schlussfolgerung zu Sicherheit, Rückständen, Kompatibilität oder Messeffekt. Der Gerichtshof der Europäischen Union bestätigte die Nichtigerklärung eines harmonisierten EU-Ergebnisses zur Einstufung als krebserzeugend bezüglich bestimmter Pulverformen mit mindestens 1% Partikeln mit einem aerodynamischen Durchmesser von höchstens 10 µm. Dieses rechtliche Ergebnis ist keine Zulassung zur Produktsicherheit. [13]
Die Gefahrenkommunikation bleibt formulierungsspezifisch. Die Chemikaliendatenseite zu Titandioxid von OSHA führt Informationen zum zulässigen OSHA-Expositionsgrenzwert und zum ACGIH-Schwellenwert in getrennten Spalten unterschiedlicher Herausgeber auf. [14] Ein Sicherheitsdatenblatt für AESUB White vom 10. November 2026 klassifiziert das Aerosol als Aerosol 1 mit H222 und H229 und kennzeichnet es nach den Kriterien des OSHA Hazard Communication Standard als gefährlich. [12] Ziehen Sie das aktuelle SDS für das genaue Produkt und Ihre Schutzmaßnahmen heran.
Messrisiko – Wie Sie überprüfen, ob eine Alternative funktioniert hat
Die Validierung ist ausgabeabhängig
Abnahmekriterien ergeben sich aus der Arbeitsanforderung. Ein visuelles Modell benötigt möglicherweise glaubwürdige Abdeckung, während ein Prüfergebnis eine rückverfolgbare Referenz oder unabhängige Referenzmessung erfordert. Die Prüfung eines Merkmals validiert nicht das gesamte Teil; kritische Bereiche, Materialien, Ausrichtungen und Merkmalstypen sollten die beabsichtigte Verwendung repräsentieren.
| Ausgabeklasse | Mindestnachweis für die Validierung | Was dies nicht beweist | Abbruchbedingung |
|---|---|---|---|
| Visuelles Modell | Prüfung von Abdeckung und sichtbaren Artefakten | Maßgenauigkeit | Kritische Erscheinungsbereiche bleiben unvollständig oder unplausibel |
| Referenz für Reverse Engineering | Vergleich ausgewählter Funktionsgeometrie mit einer Referenz | Eignung für die Prüfung | Schlüsselgeometrie kann nicht konsistent lokalisiert werden |
| Passungsprüfung | Vergleich relevanter Schnittstellen mit bekannten Teilemerkmalen | Konformität des gesamten Teils | Fügebereiche zeigen instabile oder fehlende Daten |
| Prüfergebnis | Rückverfolgbare Referenz oder unabhängige Referenzmessung | Gültigkeit über die geprüfte Anforderung hinaus | Erforderliche Merkmale können nicht gegenüber der Referenz nachgewiesen werden |
Rohdaten → Registrierung → Fusion → Vernetzung
In jeder Phase nach der Erfassung kann Sicherheit verloren gehen. ISO 10360-13 nennt Softwarefilter, Registrierung, Fusion und vorinstallierte Glättung als Aspekte der vom Hersteller bewerteten Betriebsbedingungen. [3] Bei Arbeiten mit strukturiertem Licht berichtet NIST, dass Filterung und ungleichmäßige Punktdichte berechnete Ebenheit, Kugeldurchmesser und Form beeinflussen können. [1]
Vorsicht bei der Nachbearbeitung
Ein poliertes Netz kann einen Erfassungsfehler verbergen, statt ihn zu korrigieren. Revopoint warnt, dass Glättung und Lochfüllung Lücken verbergen, Kanten abrunden oder nicht erfasste Geometrie erzeugen können. [17] Bewahren Sie Roherfassungen auf, dokumentieren Sie Verarbeitungsschritte und stoppen Sie, wenn die Evidenz die beabsichtigte Aussage nicht stützt.
Empfohlenes Erfassungsprotokoll: Damit Ergebnisse später überprüfbar sind
Ein kompaktes Protokoll unterstützt die spätere Prüfung, wenn ein Netz plausibel aussieht, seine Messgrundlage jedoch unsicher ist. Revopoint empfiehlt, die Oberflächenbehandlung bei Produktions- oder Prüfarbeiten aufzuzeichnen und auf Kantenaufbau zu prüfen, der Maße verändern könnte. [17]
- Scannermodell, Softwareversion, Firmwareversion und gewählter Scanmodus.
- Teilematerial, Oberflächenfinish, Oberflächenzustand und Bereiche mit Materialmix.
- Hinweise zum Umgebungslicht, einschließlich nahegelegener reflektierender Objekte und Lichtänderungen während der Erfassung.
- Abstand, Winkel und Belichtungseinstellungen gemäß Scanner-Dokumentation; diese als modusspezifische statt universelle Einstellungen kennzeichnen.
- Tracking-Methode, Target-Typ und ob sich das Tracking auf das Teil, Marker oder umgebende Geometrie stützte.
- Produkt zur Oberflächenbehandlung, Formulierung, Chargennummer soweit verfügbar und Zeitpunkt der Anwendung.
- Aufbewahrte Roherfassungen, Registrierungsansatz und Verarbeitungsschritte wie Filterung, Fusion, Glättung oder Lochfüllung.
- Validierungsgrundlage: nominales CAD vs. kalibriertes Artefakt vs. unabhängige Messung.
Abbruchbedingungen: Wenn „kein Spray“ „kein Scan“ bedeutet
Brechen Sie den Versuch ohne Spray ab, wenn kritische Bereiche unbeobachtet bleiben, zwischen Ansichten instabil sind oder nicht durch Validierung gestützt werden. Klare Objekte, spiegelnde Oberflächen, toleranzkritische Geometrie und kontaminationsempfindliche Teile können gewöhnliche optische Annahmen übersteigen. Die Rekonstruktion transparenter und spiegelnder Objekte bleibt ein spezialisiertes, allgemein ungelöstes Problem der bildbasierten Rekonstruktion. [15]
Kann die Sicherheit nicht nachgewiesen werden, ändern Sie die Scannertechnologie, verwenden Sie eine andere messtechnische Methode oder geben Sie an, dass die Anforderung nicht nachgewiesen werden kann. Die Unfähigkeit, unbeschichtet zu scannen, ist keine Erlaubnis zum Beschichten: Handhabungsbeschränkungen, das Messziel und die verfügbare Validierungsevidenz bestimmen weiterhin die Entscheidung.
Fazit: Eine Alternative zu 3D-Scanspray wählen
Eine Alternative zu 3D-Scanspray sollte einer klaren Hierarchie folgen: Bedarf definieren, Oberfläche klassifizieren, Modus bestimmen, Maßnahmen ohne Beschichtung versuchen, validieren, Beschichtung nur bei Rechtfertigung einsetzen und stoppen, wenn die Sicherheit nicht nachgewiesen werden kann. Ein brauchbar aussehendes Modell ist nicht dasselbe wie nachgewiesene Zuverlässigkeit. Die ISO-Leistungsprüfung ist auf kooperative Oberflächen ausgerichtet, sodass das Oberflächenverhalten Teil der Messentscheidung bleibt. [2]
Wenn eine Beschichtung gerechtfertigt ist, behandeln Sie sie als vorübergehende Veränderung der gemessenen Oberfläche und nicht als neutrale Annehmlichkeit. Die Studie zu sublimierenden Sprays fand unter ihren Testbedingungen nachweisbare Beschichtungen in der Größenordnung von einigen zehn Mikrometern. [4]
FAQ
Was kann ich als Alternative zu 3D-Scanspray verwenden?
Eine Alternative zu 3D-Scanspray kann kontrollierte Beleuchtung, veränderte Scannerwinkel, einen geeigneten Erfassungsmodus, stabile Fixierung, zulässige Reinigung von Oberflächenfilmen oder eine andere Sensormethode umfassen. Targets können bei der Ausrichtung helfen, machen eine schwierige Oberfläche jedoch nicht lesbar. Wählen Sie die Methode erst, nachdem Sie definiert haben, ob das Ergebnis für Darstellung, Reverse Engineering, Passungsprüfung oder Inspektion vorgesehen ist.
Wie scannen Sie reflektierende Oberflächen ohne Spray in 3D?
Reduzieren Sie Streulicht und scannen Sie aus Winkeln, die Blendung nicht in die Kamera lenken. Verwenden Sie den anwendbaren Scannermodus, halten Sie das Teil stabil und prüfen Sie Roherfassungen vor der Vernetzung auf Löcher, Rauschen, doppelte Kanten und wandernde Merkmale. Wiederholen Sie Ansichten kritischer Bereiche und vergleichen Sie relevante Merkmale mit einer geeigneten Referenz. Erzeugen Reflexionen weiterhin instabile Koordinaten, ist ein Workflow ohne Beschichtung nicht nachgewiesen.
Was ist sublimierendes Scanspray, und hinterlässt es Rückstände?
Sublimierendes Scanspray soll unter angegebenen Bedingungen im Laufe der Zeit verschwinden und während der Erfassung eine temporäre matte optische Oberfläche hinterlassen. Diese Beschreibung belegt kein rückstandsfreies oder dimensionsneutrales Verhalten. In einer Vergleichsstudie blieben nach dem scheinbaren Verschwinden sichtbare Spuren auf einer spiegelartigen Oberfläche zurück, obwohl die Spuren unter den Studienbedingungen abgewischt werden konnten. [4] Prüfen Sie die spezifische Produktdokumentation und inspizieren Sie das Teil anschließend.
Ist titandioxidfreies Scanspray sicher?
Titandioxidfrei ist nicht genügend Information; ziehen Sie das SDS für die genaue Formulierung, Teilekompatibilität und erforderlichen Schutzmaßnahmen heran. Das CJEU-Ergebnis betraf ein spezifisches harmonisiertes EU-Einstufungsergebnis für bestimmte Titandioxid-Pulverformen; es war keine Zulassung zur Produktsicherheit. [13] Die Darstellung chemischer Daten von OSHA unterscheidet zudem Spalten für OSHA PEL und ACGIH TLV verschiedener Herausgeber. [14]
Können Markerpunkte Mattierungsspray für das 3D-Scannen ersetzen?
Nein. Markerpunkte können Referenzpositionen bereitstellen, die Software beim Ausrichten getrennter Ansichten helfen, aber sie verändern nicht, wie der Scanner die Oberfläche dazwischen liest. Ein Scan kann konsistent registriert werden, während reflektierende, klare, dunkle oder ölige Bereiche spärlich, verschoben oder fehlend bleiben. Verwenden Sie Marker zur Unterstützung der Registrierung und prüfen und validieren Sie dann die tatsächliche Teileoberfläche um kritische Merkmale herum.
Experte: Wie kann ich einen Workflow ohne Spray für die Inspektion ohne rückverfolgbares Artefakt validieren?
Keine verlässliche Zahl für universelle Abnahmeschwellenwerte gefunden, da Scanner, Modus, Geometrie, Material und Prüfanforderung variieren. Definieren Sie zuerst die Prüfanforderung und führen Sie dann Wiederholbarkeitsprüfungen über Wiederholungserfassungen, Blickwinkel und kritische Bereiche hinweg durch. Vergleichen Sie relevante Merkmale mit einer unabhängigen Referenzmessung und bewahren Sie Roherfassungen sowie Verarbeitungsprotokolle auf. Können weder ein rückverfolgbares Artefakt noch eine unabhängige Referenz die Aussage stützen, geben Sie an, dass die Prüfanforderung nicht nachgewiesen werden kann.
Experte: Wie beeinflusst die Beschichtungsdicke Gewinde, Löcher und Passflächen im Vergleich zu offenen Oberflächen?
Der Beschichtungsbias ist geometrieabhängig, daher sollten keine universellen Offsets angewendet werden. Auf offenen Außenflächen kann eine relativ gleichmäßige Schicht die beobachtete Außenseite in eine vorhersehbar wirkende Richtung verschieben. Löcher, Gewinde, scharfe Kanten und Passflächen reagieren empfindlicher auf ungleichmäßige Bedeckung, begrenzten Zugang, lokale Oberflächenorientierung und wechselnde Blickwinkel. Nachweisbare sublimierende Schichten in der Größenordnung von einigen zehn Mikrometern wurden berichtet. [4]
Quellen
- NIST (2019). Fehlerquellen in 3D-Scannern mit strukturiertem Licht — wissenschaftliches/behördliches PDF.
- ISO (2021). ISO 10360-13:2021 — Optische 3D-CMS — Norm.
- ISO (2021). ISO 10360-13:2021(E) Muster-/Vorschau-PDF — Norm.
- Franke & Koutecký et al. (2023). Vergleich von Sublimations-3D-Scansprays hinsichtlich ihrer Auswirkung auf den resultierenden 3D-Scan, Schichtdicke und Sublimationszeit — wissenschaftliche Arbeit.
- Artec 3D Support (aktualisiert August 2023). Scansprays — Herstellerdokumentation.
- Artec 3D Support (2020-03-19). Schwarze, reflektierende, transparente usw. Oberflächen — Herstellerdokumentation.
- SHINING 3D Support (geändert 2025-02-14). Vorbereitung für das Laserscannen — Herstellerdokumentation.
- SHINING 3D Docs (2025). OptimScan Q12 — Vorbereitung — Herstellerdokumentation.
- Revopoint. MetroX-Schnellstartanleitung — Hersteller-PDF.
- AESUB (2026). Scansprays — Produktseite des Herstellers.