
Résumé
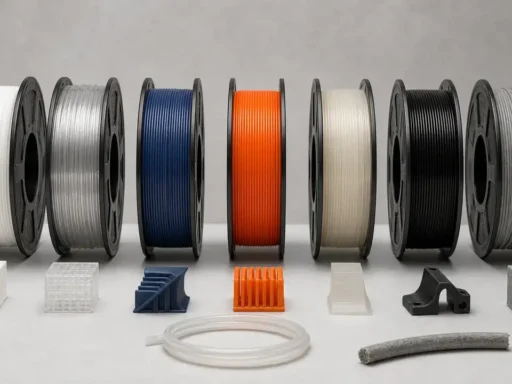
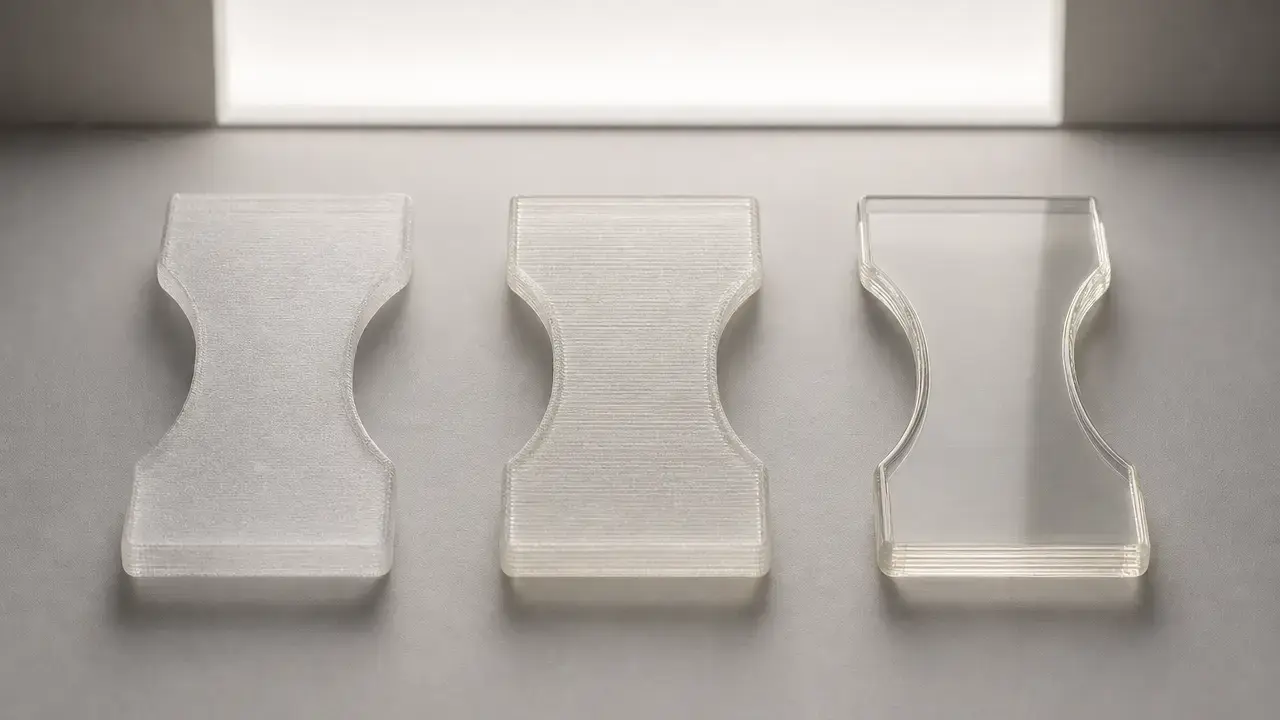
Le filament transparent pour imprimante 3D produit généralement des pièces translucides, et non une optique semblable au verre, en extrusion de matériau. Dans les flux de travail FFF typiques, le filament PETG transparent constitue le premier choix le plus pratique pour des pièces fonctionnelles d’aspect plus clair, tandis que le PVB peut devenir beaucoup plus clair après un lissage à l’IPA et que le PLA transparent est plus facile à imprimer mais présente généralement un aspect givré en sortie d’impression. [6] [12] [13]
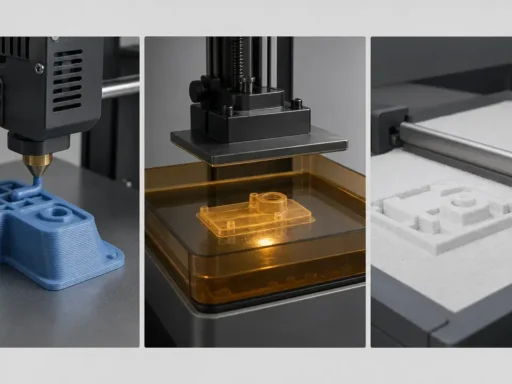
La manière utile d’évaluer des impressions 3D transparentes consiste à dissocier le matériau du flux de travail. Le PETG est souvent le meilleur point de départ lorsque vous souhaitez une paroi ou une coque fine qui conserve un aspect fonctionnel et raisonnablement transparent sans finition importante. Le PVB est le spécialiste de la décoration : les coques fines, le mode vase spiralé et le lissage à l’IPA peuvent produire des surfaces qui paraissent très claires. Le PLA reste courant, facile et utile pour les diffuseurs ou les pièces laissant passer la lumière, mais il est rarement la voie la plus facile vers une impression finie d’aspect clair. Les procédés à résine peuvent produire des pièces plus claires, mais ils appartiennent à une autre famille de procédés et sortent du cadre de ce guide consacré aux filaments. [6] [12] [13]
- Meilleur choix pratique FFF quasi transparent et fonctionnel : filament PETG transparent. [6]
- Meilleure coque décorative semblable au verre : PVB avec lissage à l’IPA en mode vase. [12] [13]
- Meilleures impressions faciles diffusant la lumière : PLA transparent. [6] [7]
- Les procédés à résine donnent généralement des impressions plus transparentes que les procédés à filament ; ils sortent du cadre de ce guide. [6]
Comment nous évaluons la « transparence »
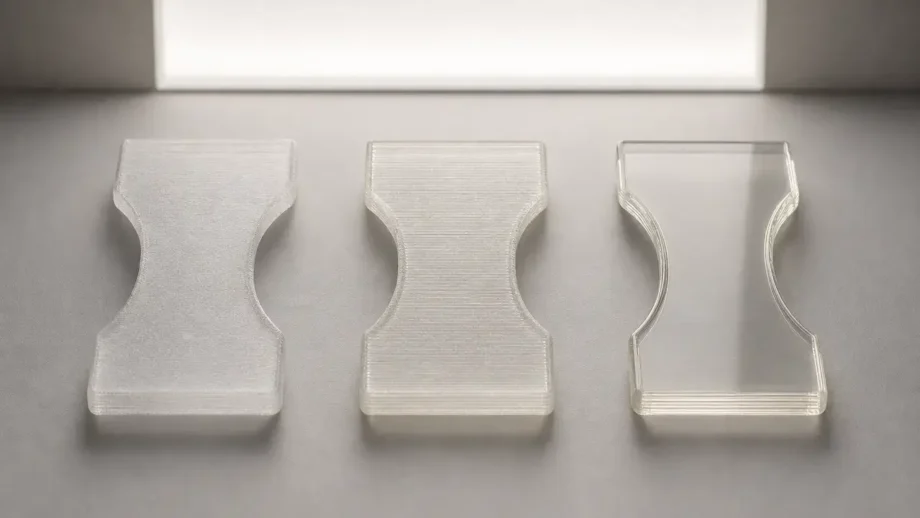
Le langage marketing, l’aspect d’une impression et la mesure optique ne sont pas la même chose. UltiMaker note explicitement que l’impression 3D confond couramment transparent et translucide, et que l’étiquetage industriel appelle souvent « transparents » des matériaux translucides. [6] Pour ce guide, le cadre est pratique : le nom donné à la bobine, l’aspect de la pièce en sortie d’impression, la possibilité de lire un texte ou de voir une image à travers elle, la quantité de voile de surface, la diffusion interne induite par la géométrie, ainsi que la nature de la comparaison, domestique ou fondée sur une norme. Les contrôles de lisibilité à domicile sont utiles, mais ils ne constituent pas des mesures normalisées. [6]
| Matériau (FFF) | Meilleur cas en sortie d’impression (parois fines) | Meilleur aspect après post-traitement | Cas d’utilisation réaliste |
|---|---|---|---|
| PLA transparent | Laisse passer la lumière, souvent givré. [6] | Surface améliorée par ponçage ou revêtement, mais les limites internes restent présentes. [6] | Diffuseurs, prototypes visuels. |
| PETG transparent | Translucidité plus claire que le PLA dans de nombreux flux de travail. [6] | Des parois fines polies ou revêtues peuvent paraître davantage semblables à une fenêtre, mais pas un vitrage optique vérifié en laboratoire par défaut. [6] | Capots, guides de lumière, pièces d’affichage. |
| PVB | S’imprime translucide. [12] | Des coques fines lissées à l’IPA peuvent paraître très claires. [12] [13] | Abat-jours, vases, coques de design. |
| Autres (CPE/PP/ABS) | Des options transparentes existent selon les cas, mais ne promettez pas des impressions claires par défaut. [6] | Certains peuvent être lissés ou traités, mais les résultats varient selon le matériau et le procédé. [6] | Utilisez-les lorsque leurs autres propriétés comptent davantage. |
Dans le contexte des normes, ASTM D1003 est la méthode d’essai active pour le voile et la transmission lumineuse, ISO 13468-1:2019 couvre la transmission lumineuse totale des plastiques transparents plans et est formulée pour des éprouvettes ne dépassant pas 10 mm d’épaisseur, et ISO 26723:2020 couvre la transmission lumineuse totale et la réflectance des plastiques transparents, translucides ou opaques. [2] [3] [4] Ne mélangez pas les métriques : une belle photo, un logo lisible derrière une paroi fine et une valeur de voile ou de transmission sont trois types de preuves différents. Ne dites pas qu’une impression est optiquement transparente à moins que le voile ou la transmission n’ait réellement été mesuré. [2] [3] [4]
Terminologie
Dans cet article, transparent signifie qu’une image ou un texte est visible à travers la pièce avec un flou limité, tandis que translucide signifie que la lumière traverse la pièce mais que l’image est suffisamment diffusée pour que les détails soient perdus. UltiMaker emploie la même distinction pratique et note que le marketing de l’impression 3D brouille souvent les termes en appelant « transparent » un filament ou une résine translucide. [6] Cela importe, car une bobine vendue comme PLA transparent ou PETG transparent peut tout de même produire une pièce qui n’est que translucide une fois imprimée. [6]
Dans le vocabulaire des mesures, le voile et la transmission lumineuse totale ne sont pas interchangeables. ASTM D1003 fournit le cadre du voile et de la transmission lumineuse pour les plastiques transparents. [2] ISO 13468-1:2019 couvre la transmission lumineuse totale de plastiques plans, transparents et sensiblement incolores, et s’applique aux matières à mouler, films et plaques ne dépassant pas 10 mm d’épaisseur, avec une note indiquant que des éprouvettes plus épaisses peuvent être mesurées si l’instrument le permet, mais qu’elles pourraient ne pas être comparables. [3] ISO 26723:2020 couvre plus largement la transmission lumineuse totale et la réflectance, y compris pour les plastiques transparents, translucides et opaques, et la page ISO indique que cette édition devrait être remplacée. [4] C’est pourquoi les travaux d’optique en laboratoire utilisent généralement des coupons plutôt que des formes imprimées complexes. [3]
Pour désigner le procédé, le terme neutre orienté normes est extrusion de matériau. FFF et FDM sont les noms usuels que la plupart des lecteurs reconnaîtront pour la branche à filament de cette famille de procédés. [5] [1] ISO/ASTM 52900:2021 est l’Édition 2, publiée en novembre 2021, et la page ISO indique qu’elle a été revue et confirmée en 2025. [1]
Matériaux pouvant paraître clairs en FFF
Si votre objectif est un filament transparent pour imprimante 3D dans une utilisation FFF typique, le PETG constitue le premier choix le plus pratique. UltiMaker affirme que le PETG est le « meilleur pari » pour obtenir des impressions translucides sans post-traitement, ce qui correspond aux flux de travail courants des amateurs et des prosommateurs, car le filament PETG transparent est facile à trouver et s’imprime généralement avec un aspect plus convaincant de clarté que le PLA transparent ou l’ABS transparent pour des pièces en sortie d’impression. [6] Cela ne fait pas automatiquement du PETG un gagnant en optique. Des parois fines, moins de limites internes, une vitesse contrôlée, un refroidissement contrôlé et un matériau sec restent importants. [6] Si vous avez besoin d’un capot, d’une coque, d’un boîtier de guide de lumière ou d’une fenêtre de visibilité non critique pour la sécurité, qui doit seulement paraître plus clair qu’un plastique imprimé ordinaire, le PETG est le point de départ de la plupart des utilisateurs. [6]
| Filament | Potentiel de transparence (à nuancer) | Difficulté d’impression | Meilleure utilisation |
|---|---|---|---|
| PLA transparent | Faible à modéré en sortie d’impression ; souvent givré, surtout pour les pièces épaisses. [6] | Facile dans une utilisation FFF typique. [6] | Diffuseurs, modèles laissant passer la lumière. |
| PETG transparent | Modéré à élevé pour le FFF avec des parois fines ; la translucidité en sortie d’impression la plus pratique de ce guide. [6] | Modérée dans les flux de travail typiques. [6] | Capots, guides de lumière, fenêtres d’affichage. |
| PVB | Grande clarté de surface après lissage à l’IPA sur des coques fines ou en mode vase. [12] [13] | Facile à imprimer, mais le flux de travail complet est plus spécialisé une fois le lissage inclus. [12] [13] | Vases, abat-jours, coques décoratives. |
| CPE/PP/ABS | Des options transparentes existent selon les cas ; ne promettez pas des impressions claires par défaut. [6] | Modérée à difficile selon le matériau. [6] | À utiliser seulement lorsque les autres propriétés de ces matériaux motivent leur choix. |
Le PLA transparent existe réellement comme produit commercialisé, mais cela ne signifie pas que la pièce imprimée sera claire. UltiMaker affirme que le PLA transparent existe mais qu’il est difficile d’en faire des impressions claires, et sa fiche technique PLA inclut une entrée de couleur appelée « PLA Transparant » tout en indiquant un diamètre de filament de 2.85 ± 0.10 mm et un poids net de filament de 750 g. [6] [7] Cela fait du PLA une bonne référence pour l’impression facile et la diffusion de lumière, mais non le choix le plus sûr pour des parois d’aspect clair. [6]
Le PVB est l’option spécialisée. Prusa indique que le PVB ne convient pas à l’impression de pièces mécaniques, le présente comme idéal pour les pièces de design telles que les vases et les abat-jours, et recommande un diamètre de buse plus grand avec le mode vase spiralé lorsque vous voulez des pièces transparentes qui seront lissées à l’IPA. [12] Prusa note aussi que davantage de périmètres restent visibles même après le lissage, raison pour laquelle le PVB fonctionne mieux comme matériau de coque fine que comme pièce pleine à plusieurs parois. [12] L’astuce déterminante est que le PVB peut être lissé avec de l’alcool isopropylique. [13]
La physique fondamentale : pourquoi les impressions 3D transparentes deviennent troubles
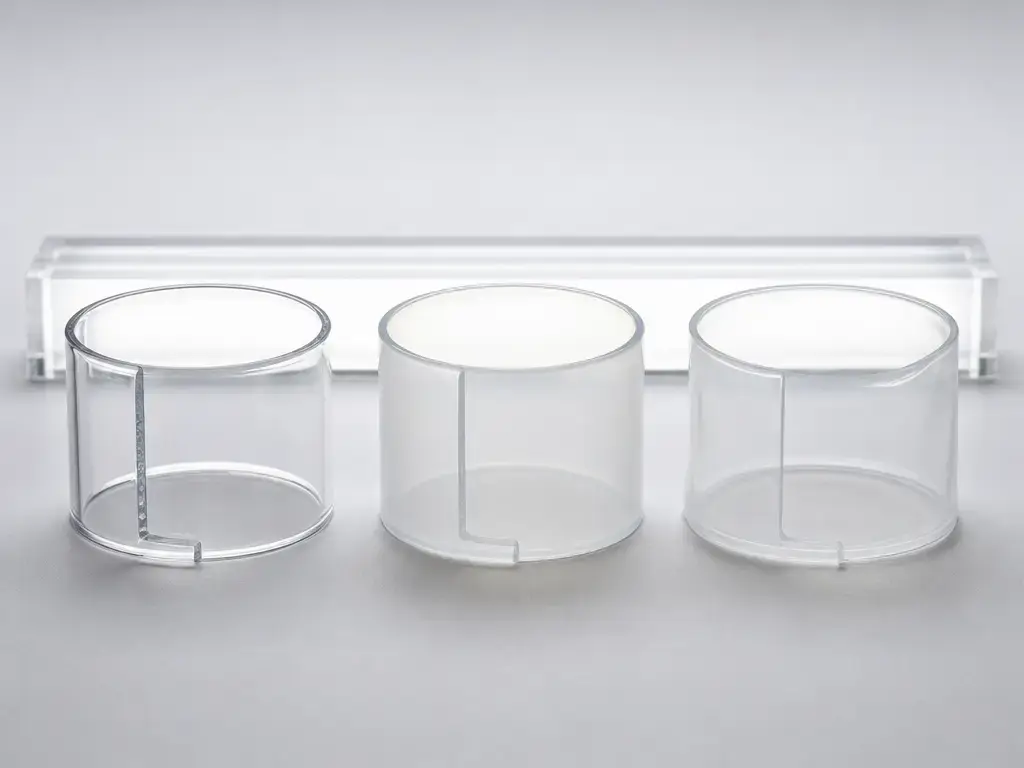
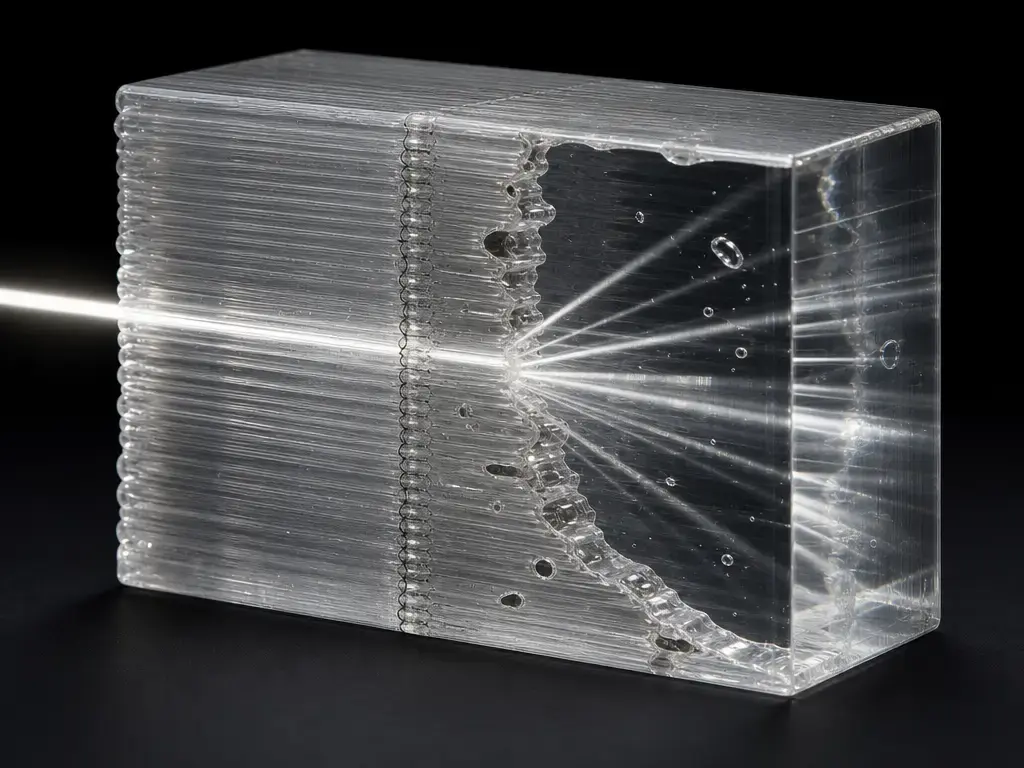
La plupart des impressions 3D transparentes deviennent troubles parce que la lumière est diffusée de manière répétée au lieu de traverser un chemin continu et homogène. UltiMaker attribue cela à l’empilement des couches ainsi qu’aux petits espaces et irrégularités entre elles, qui réfractent et diffusent la lumière. [6] Dans une paroi imprimée, chaque ligne de couche, limite entre cordons, jointure et légère ondulation de surface crée un autre endroit où la lumière peut changer de direction. Même lorsque le polymère de base est lui-même clair, la structure imprimée ne l’est généralement pas. [6]
Les principales sources de diffusion comprennent :
- Les espaces d’air entre cordons adjacents. [6]
- La rugosité de surface des lignes de couche. [6]
- Les limites périmètre-remplissage et les changements de direction. [6] [14]
- Les jointures et les bavures de reprise. [6]
- Les bulles ou vides, souvent dus à l’humidité. [15]
- Les marques de supports et les surfaces de contact rugueuses. [6]
- Les rayures causées par un ponçage grossier. [6]
Une erreur fréquente consiste à supposer qu’un remplissage de 100% résout automatiquement le problème. Ce n’est pas le cas. UltiMaker a raison d’indiquer que le remplissage de 100% est l’une des deux stratégies utiles orientées transparence, avec une coque creuse à paroi unique, car un remplissage intermédiaire crée des structures internes supplémentaires qui réfléchissent la lumière. [6] Mais une pièce « pleine » contient toujours des limites périmètre-remplissage, des cols entre cordons, des plans de jointure et une fusion imparfaite entre cordons adjacents. Ce sont toutes des interfaces optiques. Un bloc de PETG à 100% de remplissage peut paraître plus uniforme qu’un bloc à 20% de remplissage, mais il reste construit à partir de lignes extrudées séparées plutôt que d’un milieu optique continu coulé. C’est pourquoi les impressions épaisses et pleines deviennent généralement plus troubles à mesure que le trajet lumineux s’allonge. [6] [14]
L’humidité nuit à la clarté parce que l’eau absorbée peut devenir de la vapeur durant la mise en œuvre et laisser des défauts. La revue sur l’humidité de cet ensemble de sources indique qu’une teneur excessive en eau des polymères peut générer de la vapeur d’eau durant la fabrication additive, conduisant à des vides et des bulles. [15] Ces défauts diffusent fortement la lumière ; une bobine humide imprime donc souvent plus trouble que le même filament préalablement séché. [15]
La géométrie compte autant que le matériau. L’article sur la distribution de la lumière dans les thermoplastiques imprimés en 3D montre que même un matériau transparent peut générer un comportement diffusif à fort voile lorsque la géométrie imprimée redirige la lumière au lieu de la transmettre de façon spéculaire. [14]
Comment obtenir des impressions 3D transparentes
Si vous voulez savoir comment obtenir des impressions 3d transparentes, commencez par la pièce, pas par l’étiquette marketing. Des parois fines, des coques simples, des trajets lumineux plus courts et moins d’interfaces internes importent généralement davantage que le mot « transparent » sur la bobine. Le PETG est le point de départ le plus tolérant, mais la même logique s’applique au PLA, au PVB et aux autres options de filaments transparents pour imprimante 3d : réduisez le nombre d’endroits où la lumière doit traverser un défaut ou une limite. [6]
Le contrôle de l’humidité est tout aussi important que la géométrie. La fiche technique PETG Translucent de Bambu recommande un séchage à 65 °C pendant 8 h dans un four de séchage à air pulsé, ainsi qu’une humidité d’impression et de stockage inférieure à 20% RH, mais il s’agit de valeurs propres à la marque, non de chiffres universels pour chaque bobine de PETG. [11] Le point plus général est qu’un excès d’humidité peut créer vapeur, vides et bulles durant la fabrication additive, ce qui nuit directement à la clarté optique. [15] Le flux de travail pratique consiste à sécher la bobine selon les recommandations du fabricant, à imprimer une géométrie minimisant les limites internes, puis à régler la température, le débit et le refroidissement pour obtenir une bonne fusion sans surchauffer le matériau. [11] [15] Ne confondez pas la vitesse maximale annoncée d’une imprimante avec la vitesse plus lente qui peut optimiser la clarté. [8] [11]
- Séchez la bobine en suivant les recommandations du fabricant concernant la température et la durée.
- Choisissez une géométrie à paroi fine lorsque cela est possible.
- Réduisez les interfaces internes par le mode vase ou moins de périmètres lorsque la pièce le permet.
- Réglez la température et le débit pour la fusion, tout en évitant les bulles ou le jaunissement.
- Maintenez un refroidissement contrôlé, car moins de ventilation aide souvent la clarté mais dépend toujours du matériau.
- Prévoyez le post-traitement tôt, car il améliore surtout les surfaces plutôt que la structure interne.
Une fois ces bases maîtrisées, les réglages du slicer déterminent la quantité de voile supplémentaire introduite, et le post-traitement détermine quelle part du voile de surface restant vous pouvez masquer. [6] [8] [13]
Réglages du slicer les plus importants
Les réglages qui permettent à une impression d’aboutir ne sont pas toujours ceux qui lui donnent un aspect clair. Pour la clarté, il est utile de distinguer deux types de preuves : les points de départ fournis par les fabricants et les résultats d’études mesurés. Les premiers vous donnent une configuration exploitable. Les seconds vous donnent un résultat optique circonscrit dans le cadre d’une méthode d’essai. [8] [10]
Coques à paroi unique / mode vase contre pièces « pleines » à plusieurs parois
Le mode vase est généralement la stratégie de coque à l’aspect le plus clair car il réduit les interfaces internes. Les recommandations de Prusa pour le PVB sont particulièrement explicites : pour des pièces transparentes nécessitant un lissage à l’IPA, imprimez avec un diamètre de buse plus grand, précisément 0.8 mm, et utilisez le mode vase spiralé. [12] Prusa avertit aussi que l’impression avec davantage de périmètres rendra les couches visibles même après le lissage à l’IPA. [12] Cette leçon va au-delà du PVB. Une paroi unique continue donne à la lumière moins de limites à traverser et peut aussi réduire les artefacts d’arrêt et de reprise tels que les marques de jointure. UltiMaker formule un point similaire par sa recommandation de remplissage « 0% ou 100% » et son explication de la raison pour laquelle des parois creuses à ligne unique peuvent être plus claires que des pièces à structure interne. [6]
Les pièces à plusieurs parois sont généralement plus résistantes et plus fonctionnelles, mais paient cette résistance par davantage de voile. Chaque périmètre supplémentaire ajoute une limite de cordon, une interface supplémentaire et une occasion de rendre visibles des jointures ou recouvrements. C’est pourquoi un abat-jour en mode vase peut paraître remarquablement clair tandis qu’une impression « pleine » épaisse réalisée avec la même bobine reste trouble. [12] [6]
Les « réglages de clarté » (température, débit, largeur de ligne, vitesse, refroidissement)
Les points de départ des fabricants révèlent une tendance claire. Le guide de ColorFabb orienté transparence utilise une buse de 0.8 mm, une hauteur de couche de 0.1 mm, une vitesse d’impression de 20 mm/s, un remplissage de 100%, aucun refroidissement et une température de hotend d’au moins 260 °C. [8] La fiche technique PETG Translucent de Bambu fournit une plage d’imprimabilité plus large : buse 230–270 °C, plateau 65–75 °C, ventilateur 0–60% et vitesse inférieure à 220 mm/s. [11] Les plages des fabricants décrivent l’imprimabilité ; la clarté exige généralement des réglages plus lents ou plus contrôlés. [8] [11]
La référence PETG mesurée la plus solide de ce dossier va dans la même direction générale, mais ne doit pas être considérée comme une recette universelle. L’étude BioResources a mesuré la transmission lumineuse avec un spectrophotomètre UV-visible, et la page de la revue identifie une combinaison de référence de hauteur de couche de 0.2 mm, de taux d’extrusion de 110% et de vitesse d’impression de 40 mm/s comme la configuration la plus performante dans cette expérience. [10] [9] C’est utile parce que c’est mesuré et non seulement suggéré, mais cela reste limité à la géométrie de cette éprouvette et à cette configuration d’essai. [9] [10]
L’enseignement pratique est de tester ensemble la température, le débit, la vitesse, le refroidissement et la stratégie de paroi. Le meilleur résultat d’aspect clair provient souvent d’une extrusion plus lente, plus chaude et mieux fusionnée, mais pas au point de créer du jaunissement ou des bulles. [8] [11]
Post-traitement : ce qu’il corrige et ce qu’il ne peut pas corriger
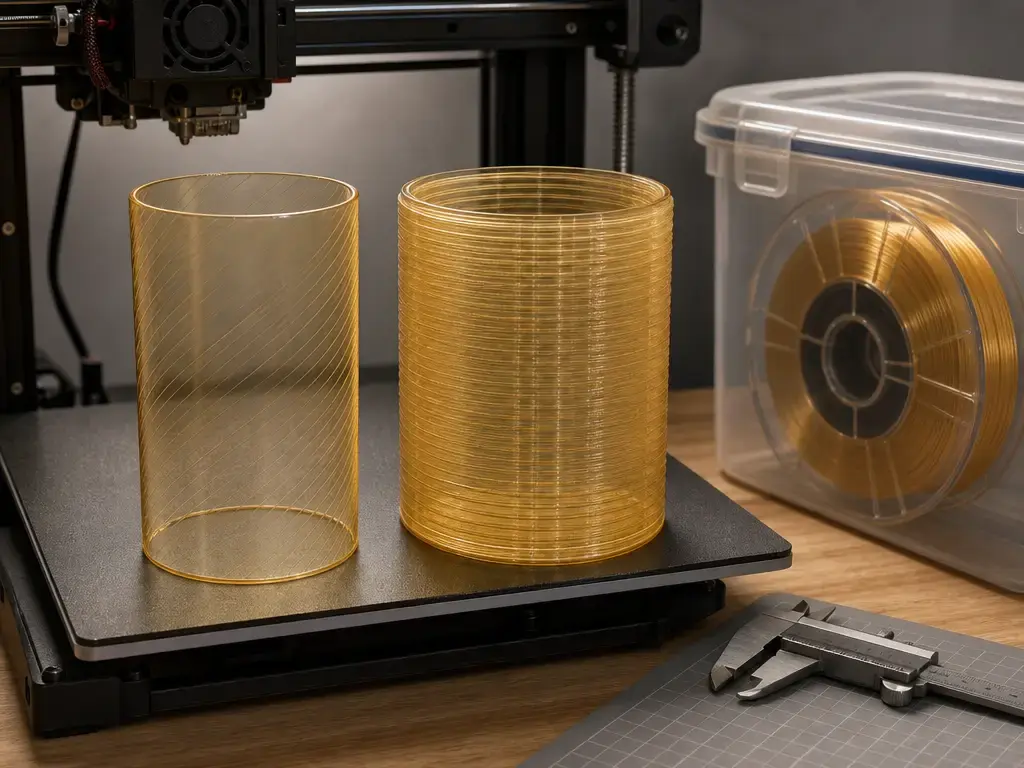
Le ponçage, le polissage et le vernis transparent améliorent principalement l’optique de surface. Ils réduisent la rugosité de surface, atténuent l’apparence des lignes de couche et peuvent rendre plus nette la manière dont la lumière entre dans la pièce et en sort. UltiMaker aborde spécifiquement le ponçage, le polissage et l’application d’un revêtement transparent comme moyens d’améliorer la transparence en lissant l’extérieur de l’impression. [6] Ces méthodes n’effacent toutefois pas les limites internes entre cordons, les plans de jointure ou les vides piégés à l’intérieur de la paroi. Une impression trouble polie reste trouble à l’intérieur. [6]
Le PVB est l’exemple le plus clair d’un post-traitement qui modifie le résultat visuel. La base de connaissances de Prusa indique que le principal avantage du PVB est la possibilité d’un lissage à l’IPA, et son article séparé sur le lissage indique que le PVB peut être lissé avec de l’alcool isopropylique tout en précisant que le lissage à la vapeur peut prendre des heures. [12] [13] C’est pourquoi le PVB fonctionne le mieux dans les coques fines et les pièces en mode vase : la surface plus lisse est visible et il reste moins d’interfaces internes susceptibles de révéler l’impression. [12] La sécurité reste néanmoins importante. Utilisez une ventilation, gardez à l’esprit l’inflammabilité et prévoyez du temps pour la manipulation. [13]
Ne considérez pas les solvants agressifs comme des raccourcis de loisir anodins. Le dichlorométhane n’est pas recommandé comme méthode de loisir. La limite stricte reste la même : le post-traitement peut améliorer la clarté de surface, mais il ne peut pas transformer une pièce construite par cordons en élément optique coulé. [6] [12]
Mesures de performance : comment évaluer une impression claire chez soi ou en laboratoire
Une comparaison rapide à domicile peut vous indiquer quel échantillon paraît le plus clair. Elle ne peut pas vous fournir sa valeur de voile ou de transmission lumineuse totale. [2] [3]
Pour les essais à domicile, gardez une méthode simple et reproductible. Comparez des coupons de même épaisseur. Essayez de lire un texte imprimé à travers la paroi à une distance fixe. Comparez les échantillons avec le même rétroéclairage. Photographiez-les uniquement pour documenter la comparaison, avec le même éclairage et la même position de caméra à chaque fois. Ces contrôles sont utiles pour classer vos propres réglages, mais restent des essais d’apparence non normalisés, et non des mesures optiques.
Dans le langage de laboratoire, ASTM D1003 est le cadre pertinent pour le voile et la transmission lumineuse dans cet ensemble de sources. [2] ISO 13468-1:2019 porte spécifiquement sur la transmission lumineuse totale des plastiques transparents plans et s’applique normalement aux éprouvettes ne dépassant pas 10 mm d’épaisseur, raison pour laquelle les travaux optiques normalisés emploient souvent des coupons plats plutôt que des pièces imprimées complètes. [3] ISO 26723:2020 élargit le cadre à la transmission lumineuse totale et à la réflectance pour les plastiques transparents, translucides ou opaques. [4] La limite importante est l’accès : cet article cite les pages officielles de présentation pour le cadre et le champ d’application, et non des étapes procédurales, sauf si le texte intégral est disponible. [2] [3] [4] Vous pouvez donc employer ces normes pour encadrer la terminologie et l’intention de l’essai, mais pas pour prétendre avoir réalisé une mesure conforme aux normes sans disposer réellement de la méthode et de la configuration appropriée. [2] [3]
Applications où le filament transparent fonctionne
Les pièces FFF d’aspect clair fonctionnent mieux lorsque vous recherchez un passage de lumière ou un accès visuel, et non une précision optique. Parmi les bons exemples à faible enjeu figurent les diffuseurs et capots LED, les fenêtres de visibilité non critiques pour la sécurité dans des enceintes, les modèles pédagogiques d’écoulement ou en coupe, les abat-jours et vases décoratifs, ainsi que les prototypes d’apparence de produits. Les recommandations d’UltiMaker pour le PETG soutiennent l’aspect fonctionnel de cet usage, tandis que les recommandations de Prusa pour le PVB orientent clairement ce matériau vers les objets de design plutôt que vers les pièces mécaniques. [6] [12] Considérez toutes ces applications comme visuelles ou de prototypage, sauf si l’exigence réelle a fait l’objet d’essais distincts. [6] [12]
Limites et modes de défaillance
L’épaisseur est l’ennemie de la clarté. ISO 13468-1 est formulée pour des éprouvettes transparentes planes, généralement jusqu’à 10 mm d’épaisseur, ce qui suggère déjà pourquoi des pièces imprimées épaisses, courbes et riches en supports constituent un cas optique différent de coupons plats. [3] Ajoutez l’effet de la géométrie issu de l’article sur la distribution de la lumière, et la conclusion est simple : à mesure que l’épaisseur de paroi, la complexité interne et la longueur de trajet augmentent, le voile augmente généralement et la clarté de vision diminue habituellement. [14]
Les modes de défaillance courants sont simples. L’humidité peut créer des bulles et des vides. [15] Trop de chaleur peut produire du jaunissement ou de minuscules bulles, ce que ColorFabb avertit explicitement dans son guide sur la transparence. [8] Trop peu de chaleur peut laisser des bandes blanches sous-fusionnées. [8] Une vitesse élevée peut laisser une pièce d’aspect plus mat, des supports rugueux peuvent marquer les surfaces, les imperfections de jointure restent visibles dans les parois claires, et le filage ou les dommages de contact peuvent ruiner une pièce d’essai de transparence qui serait autrement correcte. [6] [8] Pour ces raisons, les impressions 3D transparentes conviennent mal aux lentilles, fenêtres de sécurité, fenêtres sous pression, allégations de contact alimentaire ou usages médicaux, à moins qu’une validation distincte fondée sur des normes existe pour l’application exacte. Le post-traitement améliore l’apparence de surface, mais il ne supprime pas les interfaces internes cachées ou les marques de support déjà intégrées à la pièce. [3] [14] [15]
Contexte de recherche et de marché
Les preuves mesurées les plus solides de ce dossier concernent le PETG, non le PLA ou le PVB. Le travail BioResources de 2024 a étudié l’effet des paramètres de tranchage sur la transmission lumineuse du PETG et indique que les mesures ont été réalisées avec un spectrophotomètre UV-visible. [10] La page de la revue rapporte également une combinaison la plus performante de hauteur de couche de 0.2 mm, de taux d’extrusion de 110% et de vitesse d’impression de 40 mm/s dans le cadre de cette expérience. [10] Cela rend l’étude utile comme référence mesurée, plutôt que comme simple blog de réglages. Elle reste toutefois limitée à une géométrie, une configuration d’imprimante et un plan expérimental ; elle doit donc être lue comme un résultat limité par son champ, et non comme une recette universelle pour chaque filament PETG transparent. [9] [10]
Le marché reste plus confus que le vocabulaire de mesure. UltiMaker indique que l’industrie continue couramment d’étiqueter comme transparents les filaments et résines translucides. [6] Pour la transparence du PLA en particulier, aucun chiffre fiable n’a été trouvé dans ce dossier pour une comparaison mesurée avec méthode complète. [6]
Conseils pratiques
-
PETG : choisissez-le lorsque vous voulez le filament transparent pour imprimante 3d le plus pratique pour des pièces translucides d’aspect fonctionnel dans une utilisation FFF ordinaire. UltiMaker le qualifie de meilleur pari pour des impressions translucides sans post-traitement. [6] Vous renoncez à une véritable clarté optique, mais obtenez le meilleur point de départ pour des capots, coques et pièces de visibilité minces. [6]
-
PVB : choisissez-le pour des coques décoratives fines lorsque vous acceptez d’employer un lissage à l’IPA et de concevoir autour du mode vase. Prusa indique qu’il ne convient pas aux pièces mécaniques et centre ses recommandations de transparence sur une buse plus grande et le mode vase spiralé. [12] [13] Vous renoncez à l’usage structurel et à un flux de travail plus simple. [12]
-
PLA : choisissez-le lorsque vous voulez une impression facile et pouvez accepter des résultats givrés ou diffusants. Le PLA transparent existe comme variante commercialisée, mais UltiMaker indique qu’il est difficile d’obtenir des impressions claires avec celui-ci, et la fiche technique PLA d’UltiMaker montre « PLA Transparant » comme une entrée normale de couleur de produit plutôt que comme une classe optique distincte. [6] [7]
La logique d’achat repose sur le cas d’utilisation, non sur la marque : PETG pour une visibilité pratique, PVB pour des coques de design lissées, et PLA pour de simples pièces laissant passer la lumière. [6] [12] [13]
Conclusion : quel filament imprime le plus transparent ?
Pour la plupart des personnes qui recherchent un filament transparent pour imprimante 3d en FFF, le PETG est la première réponse pratique. [6]
La réponse complète est conditionnelle. Le PETG est le meilleur point de départ pratique pour des parois et coques fonctionnelles fines qui doivent paraître plus claires directement à la sortie de l’imprimante. Le PVB peut paraître encore plus clair dans le bon flux de travail à coque fine, mode vase et lissage à l’IPA, mais c’est un matériau pour objets de design plutôt que mécanique. Le PLA est le matériau quotidien le plus facile et reste utile pour les diffuseurs, mais il s’imprime généralement avec un aspect givré. Ce verdict suit le cadre utilisé dans tout cet article : le matériau, la géométrie, les interfaces internes et la finition comptent davantage que la seule étiquette de la bobine. [6] [12] [13]
FAQ
Quel filament transparent pour imprimante 3d imprime le plus transparent ?
Dans une utilisation FFF typique, le PETG est le meilleur point de départ pratique pour le résultat le plus clair en sortie d’impression. UltiMaker le décrit comme le meilleur pari pour des impressions translucides sans post-traitement. Le PVB peut paraître plus clair dans des coques fines après un lissage à l’IPA, mais il s’agit d’un flux de travail décoratif plus restreint plutôt que d’une réponse d’usage général. [6] [12] [13]
Pourquoi le filament transparent s’imprime-t-il blanc ou trouble ?
Parce que la paroi imprimée est pleine d’interfaces qui diffusent la lumière : lignes de couche, limites entre cordons, jointures, petits espaces et, parfois, bulles ou vides dus à l’humidité. Même un polymère de base clair peut avoir un aspect laiteux une fois construit cordon par cordon, surtout dans les pièces épaisses ou les géométries plus complexes. [6] [14] [15]
Comment obtenir des impressions 3D transparentes avec du PETG ?
Commencez avec du PETG sec, une géométrie à paroi fine et des réglages contrôlés plutôt que la vitesse maximale. La fiche PETG Translucent de Bambu donne un exemple de séchage propre à la marque de 65 °C pendant 8 h, et l’étude PETG mesurée de ce dossier indique 0.2 mm de hauteur de couche, 110% de taux d’extrusion et 40 mm/s comme solide point de référence spécifique à l’expérience. [11] [10] [9]
Un remplissage de 100% rend-il les impressions 3D transparentes claires ?
Non. UltiMaker a raison d’indiquer qu’un remplissage de 100% peut être préférable à un remplissage intermédiaire pour les pièces claires, mais il laisse toujours des limites périmètre-remplissage, des cols entre cordons, des plans de jointure et une fusion imparfaite entre cordons. Une pièce entièrement remplie reste une structure interrompue optiquement, et non une ébauche de lentille coulée. [6] [14]
Le filament PETG transparent est-il plus clair que le filament PLA transparent ?
Habituellement oui, en pratique. UltiMaker indique que le PLA transparent existe mais qu’il est difficile de l’imprimer clairement, tandis que le PETG est la meilleure voie générale vers des impressions translucides sans post-traitement. Le PLA reste pertinent pour les diffuseurs et les pièces laissant passer la lumière, mais le PETG est généralement le meilleur choix lorsque la clarté importe. [6] [7]
Le filament PVB peut-il imprimer des pièces semblables au verre ?
Seulement dans un sens limité et décoratif. Prusa recommande une buse plus grande et le mode vase spiralé pour les pièces en PVB transparent qui seront lissées à l’IPA, et avertit que davantage de périmètres restent visibles même après le lissage. Prusa indique aussi que le PVB ne convient pas aux pièces mécaniques ; considérez-le donc comme un matériau de coque et de finition, non comme du plastique transparent structurel. [12] [13]
(Expert) Comment le voile et la transmission lumineuse peuvent-ils être mesurés, et pourquoi les photos ne comptent-elles pas comme mesure ?
ASTM D1003 fournit le cadre du voile et de la transmission lumineuse, tandis que ISO 13468-1 et ISO 26723 fournissent le contexte de la transmission lumineuse totale et de la réflectance. ISO 13468-1 est formulée pour des éprouvettes transparentes planes, généralement jusqu’à 10 mm d’épaisseur, raison pour laquelle les coupons plats importent. Les photos sont des enregistrements d’apparence, non des mesures étalonnées. [2] [3] [4]
Sources
- ISO/ASTM 52900:2021, Fabrication additive — Principes généraux — Fondamentaux et vocabulaire. https://www.iso.org/standard/74514.html?browse=tc
- Fiche boutique ASTM D1003, Méthode d’essai normalisée pour le voile et la transmission lumineuse des plastiques transparents. https://store.astm.org/d1003-92.html
- ISO 13468-1:2019, Plastiques — Détermination de la transmission lumineuse totale des matériaux transparents. https://www.iso.org/standard/77312.html
- ISO 26723:2020, Plastiques — Détermination de la transmission lumineuse totale et de la réflectance. https://www.iso.org/standard/70764.html
- Normes, contrôle qualité et sciences de la mesure dans la fabrication additive. https://pmc.ncbi.nlm.nih.gov/articles/PMC7986506/
- UltiMaker, Comment imprimer en 3D des pièces en plastique transparent. https://ultimaker.com/learn/how-to-3d-print-clear-plastic-parts/
- PDF de fiche technique PLA UltiMaker. https://um-support-files.ultimaker.com/materials/2.85mm/tds/PLA/Ultimaker-PLA-TDS-v5.00.pdf
- ColorFabb, Comment imprimer en 3D avec un haut niveau de transparence. https://support.colorfabb.com/hc/en-150/articles/360003024697-How-to-3D-print-with-a-high-level-of-transparency
- PDF de l’article BioResources sur le PETG, Effet des paramètres de tranchage sur la transmission lumineuse de produits PETG imprimés en 3D. https://bioresources.cnr.ncsu.edu/wp-content/uploads/2023/11/BioRes_19_1_500_Wang_J_Effect_Slicing_Param_Light_FDM_3D_Printed_PETG_23056.pdf
- Page de revue BioResources, Effet des paramètres de tranchage sur la transmission lumineuse de produits en polyéthylène téréphtalate glycol imprimés en 3D. https://bioresources.cnr.ncsu.edu/resources/effect-of-slicing-parameters-on-the-light-transmittance-of-3d-printed-polyethylene-terephthalate-glycol-products/
- Bambu, Fiche technique PETG Translucent. https://store.bblcdn.com/s6/default/1331c568c30c46c89ec1e8fdfe50aec7/Bambu_PETG_Translucent_Technical_Data_Sheet.pdf
- Base de connaissances Prusa, PVB. https://help.prusa3d.com/article/pvb_196708
- Blog Prusa, Améliorez vos impressions 3D avec le lissage chimique. https://blog.prusa3d.com/improve-your-3d-prints-with-chemical-smoothing_36268/
- Distribution de la lumière dans les thermoplastiques imprimés en 3D. https://pmc.ncbi.nlm.nih.gov/articles/PMC10726176/
- Revue de la fabrication additive avec des polymères absorbant l’humidité. https://pmc.ncbi.nlm.nih.gov/articles/PMC11084188/