
Résumé
Le filament pour imprimante 3D en fibre de carbone vaut généralement son prix lorsque vous avez besoin de davantage de rigidité, d’un meilleur contrôle du gauchissement ou d’une surface mate réduisant les retouches esthétiques. Il n’est pas automatiquement plus résistant dans toutes les directions, car le filament CF grand public reste une matière première thermoplastique chargée ou renforcée, habituellement de fibres de carbone courtes, et non un stratifié à fibres continues. [2] [10] [17]
La meilleure question d’achat est le prix par pièce réussie, et non le prix par bobine. Cela implique de compter le coût du filament, le temps de séchage, l’usure de la buse, le réglage, les rebuts, l’inspection, ainsi que la nécessité éventuelle de revoir la conception en raison d’une ductilité réduite ou d’un comportement plus faible entre les couches. Dans une étude évaluée par les pairs sur le polyamide renforcé de fibres de carbone courtes, la résistance ultime à la traction a chuté de 37% et la rugosité de surface a augmenté de Ra 1.7 μm à Ra 14.1 μm lorsque l’usure de la buse s’est accumulée jusqu’à 5540 minutes. E3D a également documenté une usure sévère après l’impression de 250 g de filament chargé en carbone avec une buse en laiton de 0.40 mm, rappel utile que l’abrasion n’est pas théorique. [18] [20]
Ce que signifie réellement « filament pour imprimante 3D en fibre de carbone »
La base terminologique est l’ISO/ASTM 52900, qui définit les termes et les familles de procédés de fabrication additive. En usage de bureau, on parle couramment de FFF, et de nombreux utilisateurs amateurs disent également FDM, mais le terme plus large désignant le procédé est l’extrusion de matériau, ou MEX. L’ISO/ASTM 52903-1 présente ensuite les matières premières plastiques employées en FA basée sur l’extrusion comme des matériaux non chargés, chargés ou renforcés, ce qui est la bonne catégorie pour la plupart des filaments chargés en fibre de carbone grand public. [1] [2]
En FFF/MEX grand public, un filament renforcé de fibres de carbone désigne habituellement une matrice thermoplastique contenant des fibres de carbone hachées ou courtes. Cela ne signifie généralement pas un renforcement continu, ni que la pièce imprimée se comporte soudainement comme un stratifié haute performance. Les systèmes de résine chargée en carbone ne sont pas couverts ici. Dans cet article, la résistance désigne la charge qu’une pièce peut supporter avant rupture, tandis que la rigidité désigne sa capacité à résister à la flexion élastique. XY désigne le plan de la pièce, Z la direction à travers les couches, et l’état de conditionnement indique si l’échantillon était sec, humide, recuit ou autrement préparé avant l’essai. [1] [2]
Termes que nous utiliserons avec précision :
- fibre de carbone hachée ou courte : fibres courtes dispersées dans une matrice thermoplastique. [2]
- renforcement par fibres continues : une classe de procédé distincte des flux de travail ordinaires avec filament CF haché. [17]
- polymère matriciel : le plastique de base, tel que le PLA, le PA11 ou le PA6, qui détermine largement le comportement à la chaleur et à l’humidité. [10] [11] [14]
- extrusion de matériau (MEX) : la famille de procédés ; FFF est l’appellation courante sur les machines de bureau, tandis que FDM est une abréviation courante liée à une marque. [1]
- résistance ou rigidité : charge de rupture contre résistance à la déflexion élastique. [3]
- XY ou Z : directions anisotropes donnant souvent des résultats très différents dans les pièces imprimées. [3] [10] [11] [14]
- état de conditionnement : sec, humide, recuit ou autrement préparé avant l’essai. [3] [10] [14]
Décision rapide : quand le filament CF vaut son prix
Le filament CF vaut son prix lorsque son comportement réduit le coût total de fabrication d’une pièce conforme. Cela correspond généralement à une catégorie de pièces pour laquelle la rigidité accrue, une géométrie plus plane ou une surface plus esthétique évite des réimpressions ou du post-traitement. Un gabarit qui reste aligné, un boîtier qui s’imprime avec moins de dérive de forme ou une équerre visible nécessitant moins de finition peuvent justifier ce flux de travail supplémentaire. Une pièce qui ne requiert qu’un comportement plastique ordinaire ne le peut souvent pas. [10] [13]
Les signaux positifs les plus clairs sont simples : vous avez davantage besoin de rigidité que de flexibilité, d’une géométrie répétable que d’une tolérance brute aux chocs, ou vous recherchez une surface mate masquant les lignes de couche. Les signaux négatifs les plus évidents comptent tout autant : vous avez besoin d’une pièce capable de fléchir ou de s’encliqueter de façon répétée, vous ne pouvez pas maîtriser l’humidité, ou le chemin de charge critique de la pièce est en Z et vous n’avez pas validé son orientation. Un fabricant indique explicitement que son PA11-CF présente une adhésion intercouche inférieure à celle du PA11 pur, et une fiche technique de PA6-CF20 montre des variations de propriétés entre états sec et humide suffisamment importantes pour modifier le choix du matériau, et pas seulement le réglage du trancheur. [13] [14]
Vaut le coup ou non (évaluation rapide)
| Cas d’utilisation | Pourquoi le CF aide | Risque principal | Éléments à citer |
|---|---|---|---|
| Gabarits/montages | Rigidité plus élevée et meilleur contrôle de la forme. | L’usure de la buse peut faire dériver la qualité et la résistance mesurée au fil du temps. [18] | Variation de la RUT et de la rugosité due à l’usure. [18] Exemple d’usure sévère d’une buse en laiton. [20] |
| Boîtiers proches d’une source de chaleur | Parfois une meilleure stabilité dimensionnelle, et les caractéristiques thermiques peuvent être bonnes lorsque le polymère matriciel les permet. [11] [14] | Les caractéristiques thermiques dépendent du polymère, de la charge et de l’état de conditionnement, et non de la seule « fibre de carbone ». [6] [8] [9] | N’utilisez les valeurs HDT qu’avec les conditions de charge indiquées. [10] [11] [14] |
| Équerres esthétiques | Les surfaces mates à fibres hachées peuvent réduire les lignes de couche visibles et le travail de finition. [10] | Le surcoût peut apporter peu si la pièce n’est pas critique. | Allégation sur l’état de surface issue de la fiche technique du fabricant. [10] |
| Pièces à encliquetage ou exposées aux chocs | La rigidité peut aider certaines géométries. | Une ductilité réduite ou une liaison intercouche plus faible peut être le facteur limitant. [13] [14] | Avertissement sur l’adhésion intercouche et écart sec/humide. [13] [14] |
Avant de supposer des économies, imprimez quelques éprouvettes dans l’orientation réelle et inspectez le résultat. Si le premier essai nécessite encore une refonte, des modifications du séchage ou un post-traitement important, le CF n’est peut-être pas le choix le moins coûteux. [3]
Exigences matérielles et de flux de travail
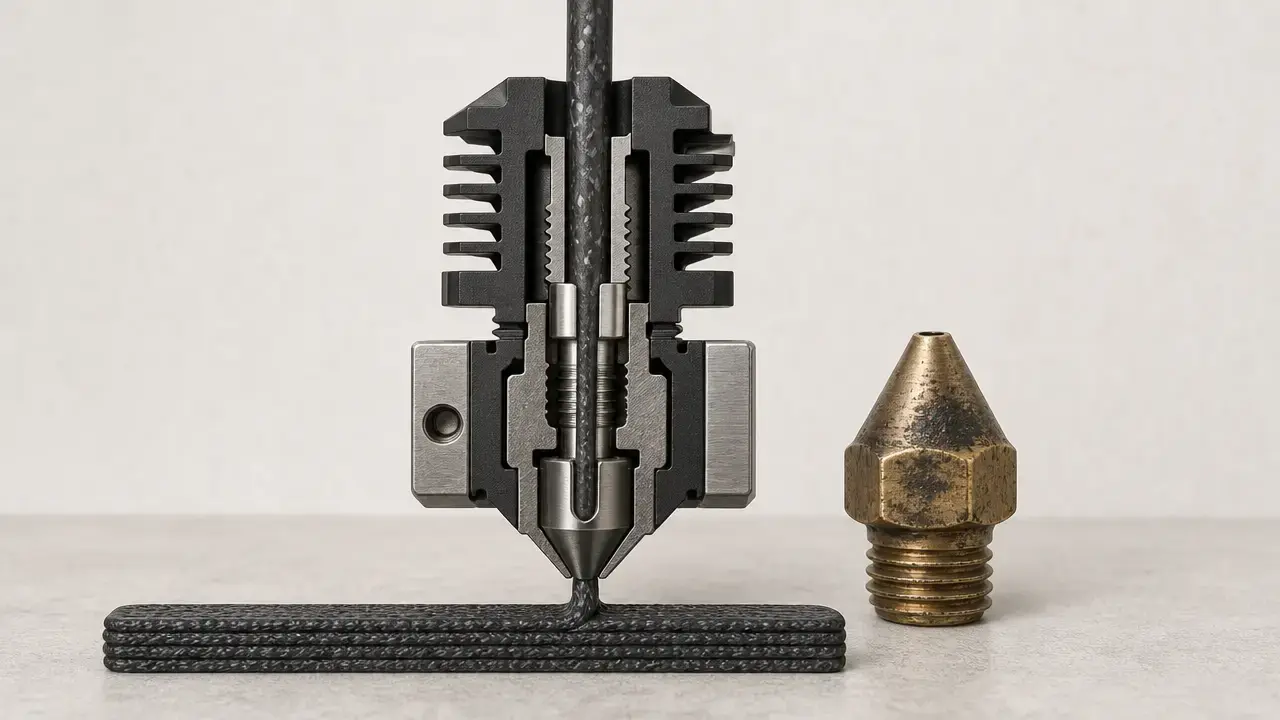
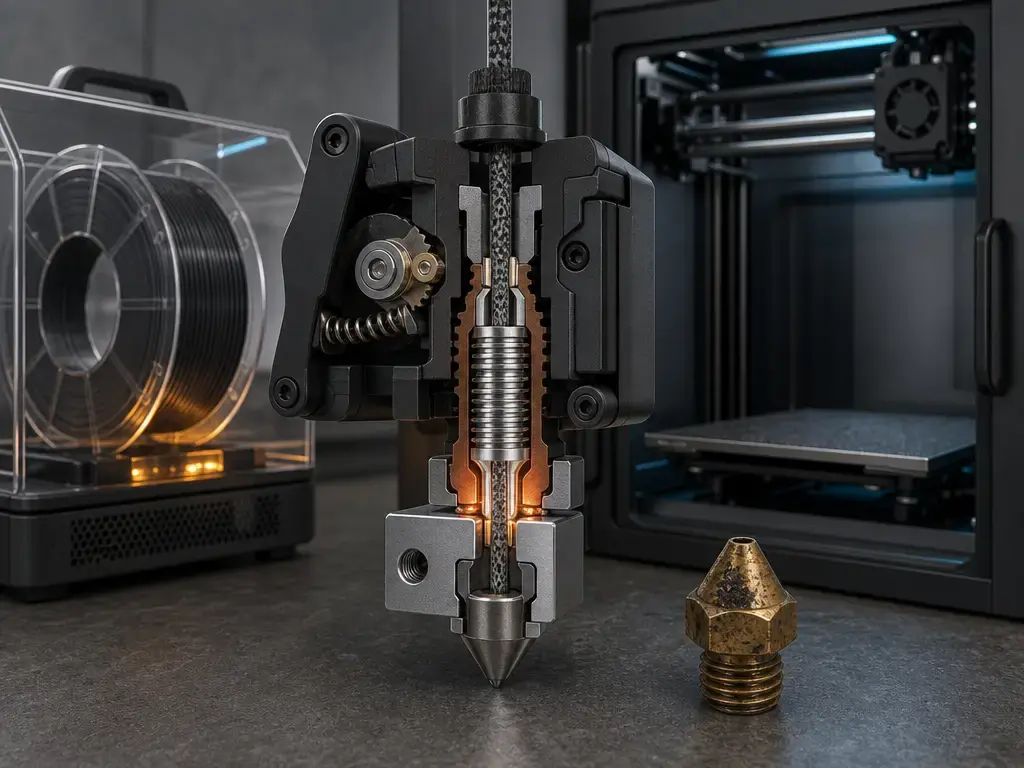
Le filament en fibre de carbone doit être traité comme un flux de travail abrasif, et non comme un simple changement de matériau. Dans l’étude citée sur le polyamide à fibres de carbone courtes, l’usure de la buse suivie jusqu’à 5540 minutes a coïncidé avec une baisse de 37% de la résistance ultime à la traction et une augmentation de rugosité de Ra 1.7 μm à Ra 14.1 μm. L’exemple microscopique d’E3D va dans le même sens : après 250 g de filament chargé en carbone passés dans une buse en laiton de 0.40 mm, la géométrie de la buse était déjà fortement dégradée. C’est pourquoi une buse trempée constitue le point de départ par défaut pour le travail en CF, et non une amélioration à remettre à plus tard jusqu’à la panne. [18] [20]
Le séchage constitue la seconde partie de la facture matérielle. Le PLA-CF de Bambu est plus simple que le nylon-CF, mais sa fiche technique spécifie tout de même un séchage à 55 °C pendant 8 heures, un stockage et une impression sous 20% RH, ainsi que des tailles de buse de 0.4, 0.6 ou 0.8 mm. Le Prusament PA11 Carbon Fiber est bien plus exigeant, avec une buse à 285 ± 5 °C, un plateau à 110 ± 10 °C, jusqu’à 100 mm/s, 20% de ventilation, et l’indication explicite qu’une buse trempée est nécessaire. Le Fiberon PA6-CF20 est encore plus contraignant : sa fiche technique indique qu’une buse en laiton aurait une durée de vie d’environ 9 heures, recommande une buse résistante à l’usure et précise que le filament doit être stocké et utilisé sous 20% RH. L’étude évaluée par les pairs a également séché son filament PA-CF à 110 °C pendant 2 heures avant l’impression et conservé la bobine dans un sécheur à 70 °C durant l’impression, exemple probant de la raison pour laquelle certains travaux en PA-CF nécessitent un séchage actif, et pas seulement un préséchage. [10] [11] [14] [18]
Les engrenages de l’extrudeur font partie du même budget d’usure. eSUN indique que l’incorporation de fibre de carbone peut provoquer une usure excessive des buses et des engrenages de l’extrudeur et recommande des composants trempés lorsque cela est possible ; cette information doit donc être considérée comme un avertissement du fabricant plutôt que comme une loi universelle pour chaque machine. [21]
Avant l’achat, vérifiez la fiche du filament concerné, les limites de votre hotend et votre plan de séchage, au lieu de supposer qu’un profil PLA générique se transférera sans difficulté. [10] [11] [14]
Avant d’acheter du filament CF, vérifiez :
- Matériau et diamètre minimal de la buse : Bambu indique 0.4/0.6/0.8 mm pour le PLA-CF, et les recommandations actuelles de Prusa précisent une buse trempée de 0.4 mm pour son PA11-CF. Consultez la fiche du fabricant au lieu de supposer que chaque bobine CF fonctionne bien avec des buses plus petites. [10] [13]
- Température du hotend : le PLA-CF et le PA-CF ont des plages d’impression très différentes ; vérifiez donc que votre imprimante peut réellement atteindre la plage du polymère matriciel avec une marge suffisante. [10] [11]
- Surface du plateau ou méthode d’adhésion : certains produits PA-CF spécifient une plaque spéciale PA Nylon ou une couche de séparation plutôt que l’hypothèse générique « PEI propre et c’est parti ». [11] [13]
- Capacité du caisson sec ou du sécheur : pour le PA-CF sensible à l’humidité, prévoyez un séchage avant impression et, pour les longues impressions, parfois aussi pendant l’impression. [14] [18]
- Caisson fermé ou ventilation : suivez les conseils du fabricant pour le flux d’air et le contrôle des odeurs, plutôt que de vous fier à vos habitudes avec le PLA. [12] [13]
- Disponibilité d’un profil de trancheur : partez d’un profil proche des besoins réels du matériau afin de réduire les rebuts liés aux essais et erreurs.
- Plan d’usure de l’extrudeur : selon eSUN, le CF peut accélérer l’usure des engrenages de l’extrudeur ; des composants d’entraînement trempés peuvent donc mériter d’être envisagés sur les machines très utilisées. [21]
Mesures de performance sans battage médiatique
Il n’existe pas de réponse unique fiable à la question « quelle est la résistance d’un filament en fibre de carbone ? ». L’ASTM F3489 explique cette situation. Pour les polymères MEX et les composites à base de polymères, les propriétés rapportées varient selon le choix du matériau, l’anisotropie, le stockage, la préparation, la porosité, l’orientation et l’emplacement de fabrication des éprouvettes, le serrage, l’environnement d’essai, la vitesse et la température. Une valeur pour un filament CF sans contexte n’est pas une constante du matériau ; c’est le résultat d’un flux de travail spécifique. [3]
La manière la plus sûre de lire une fiche technique est d’associer systématiquement quatre éléments : la mesure, la norme d’essai, l’orientation et l’état de conditionnement. L’ASTM D638-22 couvre les propriétés en traction des plastiques non renforcés et renforcés dans des conditions définies, et son domaine d’application indique une épaisseur applicable jusqu’à 14 mm. L’ASTM D790-25 couvre les propriétés en flexion par chargement en trois points. L’ASTM D648-18 fixe le cadre ASTM de la température de fléchissement sous charge et avertit explicitement de ne pas utiliser les résultats HDT pour prédire les performances à température élevée hors de conditions similaires. Côté ISO, de nombreuses fiches de filament utilisent l’ISO 527 pour la traction, l’ISO 178 pour les données de flexion et l’ISO 75 pour la température de fléchissement sous charge ; l’ISO 75-2 inclut spécifiquement les plastiques chargés et renforcés de fibres dans son domaine d’application. La fiche technique du PLA-CF de Bambu est un bon modèle de ce qu’il faut rechercher, car elle étiquette les valeurs XY et Z et divulgue la préparation des éprouvettes : buse à 230 °C, plateau à 35 °C, 180 mm/s, 100% de remplissage, puis recuit et séchage à 55 °C pendant 8 heures avant l’essai. [4] [5] [6] [7] [8] [9] [10]
La stabilité dimensionnelle n’est pas la même chose que la précision de la machine. Dans les exemples de fabricants, le CF améliore souvent le gauchissement et le retrait, ou la stabilité visuelle de la forme d’une pièce. Cela n’élimine pas le besoin d’étalonnage, d’un débit correct et d’une conception tenant compte de l’orientation. [10] [13]
Avertissement concernant les comparaisons
Les valeurs des fiches techniques des fabricants sont illustratives, et non un comparatif contrôlé. Comparez d’abord les tendances au sein d’une même marque et selon une même méthode d’essai, car l’ASTM F3489 et les propres avertissements des fabricants signalent que les conditions d’impression, la préparation des éprouvettes et les conditions environnantes peuvent modifier substantiellement le résultat. [3] [10] [11] [14]
Exemples nommés et sourcés
Il s’agit de matériaux nommés à titre d’illustration, et non d’un classement. Ils ne sont utiles que si le nom du produit, l’orientation, l’état de conditionnement et la méthode d’essai restent liés dans la même phrase. [3]
PLA-CF
Le Bambu PLA-CF est un filament de 1.75 mm vendu en bobines de 1 kg, avec une plage de buse de 210 à 240 °C, une plage de plateau de 35 à 45 °C, des tailles de buse indiquées de 0.4/0.6/0.8 mm, et une humidité recommandée pour l’impression et le stockage sous 20% RH. La même fiche technique spécifie un séchage avant impression à 55 °C pendant 8 heures, rappelant que même les flux de travail CF d’entrée de gamme bénéficient encore d’un contrôle de l’humidité. [10]
Pour les éprouvettes imprimées, Bambu divulgue clairement l’état de conditionnement : les échantillons ont été imprimés avec une buse à 230 °C, un plateau à 35 °C, à 180 mm/s et avec 100% de remplissage, puis recuits et séchés à 55 °C pendant 8 heures avant les essais. Selon l’ISO 527, le Bambu PLA-CF affiche un module de Young de 2790 ± 120 MPa en XY et de 2160 ± 90 MPa en Z, ainsi qu’une résistance à la traction de 38 ± 4 MPa en XY et de 26 ± 2 MPa en Z. Selon l’ISO 178, le même matériau conditionné est indiqué avec un module de flexion de 3950 ± 190 MPa en XY et de 2260 ± 180 MPa en Z, ainsi qu’une résistance en flexion de 89 ± 4 MPa en XY et de 49 ± 3 MPa en Z. Selon l’ISO 75, la HDT est de 54 °C à 1.8 MPa et de 55 °C à 0.45 MPa, raison pour laquelle le PLA-CF doit plutôt être considéré comme une option simple pour la rigidité et la finition, et non comme un substitut au nylon haute température. [10]
PA11-CF
Le Prusament PA11 Carbon Fiber Black relève d’une autre catégorie de flux de travail. Sa fiche technique spécifie une buse à 285 ± 5 °C, un plateau à 110 ± 10 °C, une vitesse d’impression allant jusqu’à 100 mm/s, 20% de ventilation, et une note explicite indiquant qu’une buse trempée est nécessaire. La même fiche indique une densité de 1.11 g/cm³ et une absorption d’humidité de 0.20% après 24 heures et de 0.50% après 7 jours à 24 °C et 22% RH, un contexte utile pour le stockage et la rigueur de conditionnement. [11]
Pour les éprouvettes imprimées, la fiche technique divulgue les conditions d’impression mais ne divulgue pas d’état de conditionnement distinct avant les essais. Cette limite étant précisée, le Prusament PA11-CF indique une limite d’élasticité en traction de 42 ± 1 MPa en Horizontal et de 49 ± 2 MPa en Vertical xz selon l’ISO 527-1. Selon l’ISO 178, la même fiche technique indique un module de flexion de 3.0 ± 0.1 GPa en Horizontal et de 6.2 ± 0.3 GPa en Vertical xz. Selon l’ISO 179-1, la résistance au choc Charpy est indiquée à 30 ± 4 kJ/m² en Horizontal non entaillé et à 51 ± 4 kJ/m² en Vertical xz non entaillé. Pour les performances thermiques, la fiche technique fournit des valeurs HDT ISO 75 de 192 °C à 0.45 MPa et de 152 °C à 1.80 MPa, une classe thermique très différente de celle du PLA-CF. [11]
PA6-CF20
Le Fiberon PA6-CF20 est l’exemple ici le plus sensible à l’humidité et l’un des cas les plus clairs où le flux de travail fait partie du coût du matériau. Sa fiche technique indique que l’abrasion d’une buse en laiton est fréquente, estime la durée de vie d’une buse en laiton à environ 9 heures, recommande une buse résistante à l’usure telle que l’acier trempé ou le rubis, et précise que le matériau doit toujours être stocké et utilisé sous 20% RH. La même fiche indique des valeurs HDT ISO 75 de 215 °C à 0.45 MPa et de 173 °C à 1.8 MPa, impressionnantes sur le papier, mais significatives uniquement si les notes de conditionnement sont également respectées. [14]
Les données sec contre humide de Fiberon montrent pourquoi l’état d’humidité ne peut pas être traité comme une note de bas de page. Dans la fiche technique, les éprouvettes sèches ont été recuites à 100 °C pendant 16 heures avant essai, tandis que les éprouvettes humides ont été recuites à 100 °C pendant 16 heures puis immergées dans de l’eau à 60 °C pendant 48 heures ; leur teneur moyenne en humidité était de 5.30%. Selon l’ISO 527, le PA6-CF20 sec affiche une résistance à la traction de 109.3 ± 2.4 MPa en XY et de 54.0 ± 5.2 MPa en Z, tandis que le PA6-CF20 humide tombe à 54.7 ± 1.1 MPa en XY et à 25.5 ± 1.2 MPa en Z. Dans le même contexte ISO 527, le module de Young à sec en XY est de 8636.5 ± 211.4 MPa, tandis que le module XY humide chute à 2508.1 ± 82.6 MPa. Ce n’est pas un changement subtil ; il est suffisamment important pour modifier la pertinence même du matériau pour la pièce. [14]
Aperçus illustratifs des propriétés (pas un comparatif)
| Matériau (nommé) | Conditionnement indiqué par la source | Orientation | Une mesure clé à citer |
|---|---|---|---|
| Bambu PLA-CF | Imprimé avec une buse à 230 °C, un plateau à 35 °C, à 180 mm/s et avec 100% de remplissage ; recuit et séché à 55 °C pendant 8 h avant essai. [10] | XY. [10] | Module de Young de 2790 ± 120 MPa selon l’ISO 527. [10] |
| Prusament PA11 Carbon Fiber Black | Réglages d’impression divulgués, mais état de conditionnement non divulgué dans la fiche technique. [11] | Horizontal. [11] | Module de flexion de 3.0 ± 0.1 GPa selon l’ISO 178. [11] |
| Fiberon PA6-CF20 | Éprouvettes sèches recuites à 100 °C pendant 16 h ; éprouvettes humides recuites à 100 °C pendant 16 h, puis immergées dans de l’eau à 60 °C pendant 48 h jusqu’à 5.30% d’humidité moyenne. [14] | XY. [14] | Résistance à la traction à sec de 109.3 ± 2.4 MPa selon l’ISO 527. [14] |
Laboratoires, imprimantes et éprouvettes différents ; pas directement comparables. [3]
Fibre de carbone continue : cas limite
La fibre de carbone continue est un système de procédé distinct du filament CF haché grand public. La fiche technique de Markforged explicite cette frontière en séparant un Essai de base composite d’un Essai de fibre continue. Dans cet exemple, Onyx, un nylon chargé de microfibres de carbone, est indiqué avec un module de traction de 2.4 GPa selon l’ASTM D638, un module de flexion de 3.0 GPa par une méthode similaire à l’ASTM D790, et une HDT de 145 °C selon l’ASTM D648 méthode B à 0.45 MPa/66 psi, l’état de conditionnement n’étant pas divulgué dans la fiche technique. Les données de fibre de carbone continue relèvent encore d’une autre catégorie : résistance à la traction de 800 MPa et module de traction de 60 GPa selon l’ASTM D3039, là aussi sans état de conditionnement divulgué. Il ne faut pas supposer qu’un filament CF haché grand public atteint ces valeurs de type stratifié. [17]
- Séparation des catégories : les matériaux de base CF hachés et le renforcement par fibres continues résolvent des problèmes d’ingénierie différents. [17]
- Avertissement sur les conditions d’essai : Markforged précise que ses plaques d’essai ont été conçues de manière unique pour maximiser les performances, les plaques à fibres étant entièrement remplies de fibres unidirectionnelles et imprimées sans parois. [17]
Coûts cachés, modes de défaillance et ce qui casse en premier
Le premier coût caché est l’abrasion. Le filament CF est abrasif ; l’état de la buse devient donc une variable de procédé plutôt qu’une considération de maintenance secondaire. Dans l’étude citée sur l’usure, l’augmentation du temps de service de la buse correspondait à une baisse de 37% de la RUT et à un saut de rugosité de Ra 1.7 μm à Ra 14.1 μm. La fiche technique du PA6-CF20 de Fiberon ajoute une version pratique du même avertissement en estimant la durée de vie d’une buse en laiton à environ 9 heures, et l’exemple microscopique d’E3D montre pourquoi même une courte impression chargée en carbone peut modifier définitivement la géométrie de la buse. Le coût ne se limite pas au matériel de remplacement : il comprend aussi les rebuts, le temps d’inspection et la perte de confiance dans les mesures effectuées avec une buse usée. [14] [18] [20]
Le deuxième coût caché est le contrôle de l’humidité. Le PA6-CF20 le rend évident, car les états sec et humide sont très éloignés tant en résistance à la traction qu’en module, et la méthode pour l’état humide est clairement définie dans la fiche technique. Si votre environnement de stockage, de séchage ou de service diffère de cette condition de laboratoire sèche, la pièce peut se comporter très différemment de la valeur utilisée pour la choisir. Le coût qui en résulte se traduit par des réimpressions, des problèmes d’ajustement ou une pièce qui ne se comporte correctement que juste après séchage. [14]
Le troisième coût caché est l’anisotropie. Les matériaux CF hachés sont souvent achetés pour leur rigidité, mais celle-ci n’efface pas les interfaces entre couches plus faibles. Un fabricant indique explicitement que son PA11-CF a une adhésion intercouche plus faible que le PA11 pur, rappel direct que le chargement en fibre de carbone n’améliore pas universellement la résistance en Z. En pratique, le CF convient donc mieux aux gabarits, équerres et boîtiers qu’aux encliquetages répétés, aux éléments de type charnière ou aux pièces devant absorber un choc à travers les interfaces de couche. Lorsque l’usure, les erreurs d’humidité ou les erreurs d’orientation passent inaperçues, le prix par pièce réussie augmente bien plus vite que ne le suggère le prix de la bobine. [13]
Sécurité et manipulation
Dans les documents des fabricants cités ici, les thèmes pratiques de sécurité sont la ventilation, le contrôle des poussières et l’exposition à la décomposition thermique, et non des manipulations spéciales exotiques. La FDS du PA11-CF de Prusa indique que l’inhalation de vapeurs dues à la décomposition thermique comporte un risque d’irritation du système respiratoire et que des effets toxiques ne peuvent être exclus. La même FDS indique que la décomposition thermique génère des produits toxiques et corrosifs, recommande une ventilation de l’espace de travail et précise qu’un capot fermé approprié pour une imprimante 3D est recommandé si des mesures d’air propre ne sont pas en place. La page produit actuelle de Prusa fournit une consigne plus simple : imprimez dans une zone bien ventilée ou utilisez un caisson doté d’une filtration active. [12] [13]
Le contrôle des poussières compte surtout lorsque vous coupez, poncez, percez ou nettoyez des débris. La FDS de Fiberon indique une teneur en fibres de carbone hachées de 20 à 30% et reproduit les limites d’exposition professionnelle aux poussières pour cet ingrédient, y compris les valeurs OSHA de 15 mg/m³ pour les poussières totales et de 5 mg/m³ pour la fraction respirable. La FDS de Prusa précise également que l’inhalation de poussières peut irriter le système respiratoire et insiste sur un bon entretien des lieux et le contrôle de l’accumulation des poussières. En pratique, utilisez une extraction localisée lorsque possible, nettoyez régulièrement les établis et les outils, et portez un masque lorsque vous générez de la poussière, plutôt que seulement lorsque l’imprimante fonctionne. [12] [15]
Contexte de la recherche et des normes
Le volet normes et métrologie de la FA polymère reste actif, ce qui explique pourquoi les affirmations générales sur le CF dépourvues de contexte vieillissent mal. La page de NIST consacrée à la fabrication additive des polymères indique que le NIST étudie les caractéristiques, propriétés et comportements des polymères afin de développer des outils de métrologie et des normes de mesure pour la FA polymère, et les métadonnées de la page indiquent qu’elle a été créée le 13 novembre 2024 et mise à jour le 16 mai 2025. [19]
D’autres matrices CF hachées existent aussi dans les écosystèmes grand public, notamment le PLA-CF, le PETG-CF, le PET-CF, le PAHT-CF, le PA6-CF, le PPA-CF et le PPS-CF. Cette taxonomie est surtout utile parce qu’elle montre la tendance commune des flux de travail : plus chaud, plus sec et plus abrasif à mesure que vous montez dans l’échelle des polymères techniques. Elle ne permet pas de comparer les propriétés entre marques comme si elles provenaient d’un seul programme d’essais. [22]
Liste de contrôle avant achat
L’achat d’un filament pour imprimante 3D en fibre de carbone n’a de sens que lorsque l’ensemble du flux de travail surpasse un polymère moins cher pour produire une pièce conforme. Au 2026-09-01, le Prusament PA11 Carbon Fiber Black était indiqué à $155.55 pour 800 g, soit $194.44/kg hors taxes et hors frais d’expédition, tandis que le Fiberon PA6-CF20 était indiqué à $39.99 pour 0.5 kg, soit $79.98/kg sur la même base. Ces chiffres constituent des rappels utiles, et non des verdicts. L’ASTM F3489 est une meilleure règle de décision, car elle vous incite à valider l’orientation, le stockage, la porosité, la préparation des éprouvettes et les conditions d’essai avant de faire confiance à un choix de matériau. [13] [16] [3]
Filtre d’achat en 60 secondes
- Exigence de la pièce : avez-vous d’abord besoin de rigidité, de contrôle du gauchissement, d’une finition mate ou de performances thermiques, et quel polymère matriciel répond réellement à ce besoin ? [10] [11] [14]
- Capacité de l’imprimante : votre machine peut-elle atteindre les bonnes températures de buse et de plateau, et prend-elle en charge le caisson ou la méthode de surface d’impression attendue par le filament ? [10] [11] [13]
- Plan de gestion de l’humidité : pouvez-vous sécher la bobine, la stocker au sec et, pour le PA-CF, la maintenir sèche durant les longues impressions si nécessaire ? [14] [18]
- Plan de gestion de l’abrasion : disposez-vous d’une buse trempée et avez-vous l’habitude d’inspecter l’usure avant que la dérive de qualité ne crée des rebuts ? [14] [18] [20]
- Plan de preuve : imprimerez-vous des éprouvettes dans l’orientation réelle et consignerez-vous les conditions avant d’étendre le travail ? [3]
FAQ
Qu’est-ce qu’un filament pour imprimante 3D en fibre de carbone ?
Il s’agit généralement d’une matière première thermoplastique pour extrusion de matériau contenant des fibres de carbone hachées ou courtes dans une matrice plastique. Selon la terminologie de l’ISO/ASTM 52903-1, il relève de la catégorie des matières premières chargées ou renforcées, et non d’une classe spéciale toujours plus résistante que le filament ordinaire dans toutes les directions. [2]
Qu’est-ce qu’un filament CF — fibres hachées contre fibres continues ?
Sur les machines de bureau, le filament CF désigne généralement des fibres de carbone hachées mélangées à un thermoplastique imprimable. Les systèmes à fibres continues utilisent un matériel différent et relèvent de catégories d’essais différentes. La fiche technique de Markforged sépare les données du matériau de base composite des données de fibres continues ; le filament haché grand public ne doit donc pas être considéré comme équivalent à un renforcement continu. [17]
Quelle est la résistance d’un filament pour imprimante 3D en fibre de carbone ?
Aucune valeur unique fiable n’a été trouvée. La résistance dépend du polymère matriciel, de l’orientation, du conditionnement et de la méthode d’essai. Par exemple, le Bambu PLA-CF, recuit et séché avant l’essai, est indiqué avec une résistance à la traction de 38 ± 4 MPa en XY et de 26 ± 2 MPa en Z selon l’ISO 527, tandis que le Prusament PA11-CF, dont l’état de conditionnement n’est pas divulgué dans la fiche technique, est indiqué avec une limite d’élasticité en traction de 42 ± 1 MPa en Horizontal et de 49 ± 2 MPa en Vertical xz selon l’ISO 527-1. [10] [11]
Ai-je besoin d’une buse en acier trempé ?
Par défaut, oui. La justification la plus solide ne vient pas du marketing, mais des preuves d’usure : dans une étude évaluée par les pairs sur le polyamide à fibres de carbone courtes, l’usure de la buse était corrélée à une baisse de 37% de la RUT et à une augmentation de la rugosité de Ra 1.7 μm à Ra 14.1 μm. L’exemple de buse en laiton d’E3D après 250 g de filament chargé en carbone va dans le même sens. [18] [20]
Pourquoi les valeurs XY et Z diffèrent-elles autant, et que l’ASTM F3489 demande-t-elle de consigner ?
Parce que les pièces imprimées sont anisotropes. Le trajet du cordon et les interfaces entre couches ne sont pas mécaniquement identiques ; le comportement dans le plan et à travers les couches peut donc diverger fortement. L’ASTM F3489 indique de consigner des facteurs tels que le choix du matériau, l’anisotropie, les méthodes de stockage et de préparation, la porosité, l’orientation, l’emplacement sur le plateau de fabrication, l’environnement d’essai, l’alignement, la vitesse et la température avant de considérer une valeur rapportée comme une donnée utilisable pour la décision. [3]
Comment le conditionnement à l’humidité modifie-t-il les propriétés du PA6-CF20 et quelle était la méthode de conditionnement ?
Beaucoup. Dans la fiche technique de Fiberon, le PA6-CF20 sec, recuit à 100 °C pendant 16 heures, est indiqué avec une résistance à la traction de 109.3 ± 2.4 MPa en XY selon l’ISO 527. L’état humide, recuit de la même manière puis immergé dans de l’eau à 60 °C pendant 48 heures jusqu’à 5.30% d’humidité moyenne, tombe à 54.7 ± 1.1 MPa en XY. Il s’agit d’une question de sélection du matériau, et non d’un simple détail de réglage. [14]
Le filament CF peut-il aussi user les engrenages de l’extrudeur ?
Oui. eSUN indique explicitement que l’incorporation de fibre de carbone peut provoquer une usure excessive des buses et des engrenages de l’extrudeur et recommande des composants trempés lorsque possible. Cette information doit être lue comme un avertissement officiel du fabricant, et non comme une certitude universelle pour chaque imprimante et chaque mélange CF. [21]
Sources
- ISO/ASTM 52900:2021 Fabrication additive — Principes généraux — Fondamentaux et vocabulaire
- ISO/ASTM 52903-1:2020 Fabrication additive — Fabrication additive de matériaux plastiques basée sur l’extrusion de matériau — Partie 1 : Matières premières
- ASTM F3489-23 Guide normalisé pour la fabrication additive de polymères et de composites à base de polymères par extrusion de matériau
- ASTM D638-22 Méthode d’essai normalisée pour les propriétés en traction des plastiques
- ASTM D790-25 Méthodes d’essai normalisées pour les propriétés en flexion des plastiques non renforcés et renforcés et des matériaux isolants électriques
- ASTM D648-18 Méthode d’essai normalisée pour la température de fléchissement des plastiques sous charge de flexion en position sur chant
- ISO 178:2019 Plastiques — Détermination des propriétés en flexion
- ISO 75-1:2020 Plastiques — Détermination de la température de fléchissement sous charge — Partie 1 : Méthode générale d’essai
- ISO 75-2:2013 Plastiques — Détermination de la température de fléchissement sous charge — Partie 2 : Plastiques et ébonite
- Fiche technique Bambu PLA-CF V2.0
- Fiche technique Prusament PA11 Carbon Fiber Black
- FDS Prusament PA11 Carbon Fiber Black
- Page produit e-shop Prusa : Prusament PA11 Carbon Fiber Black 800g NFC
- Fiche technique Fiberon PA6-CF20 V1.0
- FDS Fiberon PA6-CF20 US EN V2
- Référence boutique Polymaker : Fiberon PA6-CF20
- Fiche technique des matériaux composites Markforged
- Bianchi et al. 2024, International Journal of Advanced Manufacturing Technology
- Fabrication additive de polymères du NIST
- Blog E3D : les abrasifs détruisent-ils votre buse ?
- Publication d’actualité eSUN sur l’ePLA-CF
- Page guide des filaments Bambu Lab