

Zusammenfassung
Schichtlaminierung im 3D-Druck ist eine Familie additiver Fertigungsverfahren, bei denen flächige Materialien Schicht für Schicht zu einem Objekt verbunden werden. Laminated Object Manufacturing, kurz LOM, ist das bekannteste Lehrbeispiel. In normennahen Sekundärbeschreibungen von ISO/ASTM 52900:2021 umfasst die Kategorie Verfahren mit verbundenen Materiallagen statt einer einzelnen Maschinenbauart. [2]
Dieser Artikel führt vom klassischen LOM zur breiteren Familie der Schichtlaminierung und anschließend zu Ultrasonic Additive Manufacturing, kurz UAM, sowie Composite-Based Additive Manufacturing, kurz CBAM. Dabei werden Kennwertklassen getrennt gehalten: Schichtdicke, Maschinenpositionierung, angegebene Genauigkeit, Durchsatz und unabhängig gemessene Festigkeit sind nicht gleichzusetzen. Die aktuelle Terminologienorm hinter dieser Einordnung, ISO/ASTM 52900:2021, ist Ausgabe 2, veröffentlicht im November 2021, mit 28 Seiten, Status „Published“ und Stufe 90.93 „Confirmed“. [1]
Was ist additive Fertigung durch Schichtlaminierung?
Schichtlaminierung ist die AM-Kategorie, bei der Materiallagen Schicht für Schicht zu einem Objekt verbunden werden, typischerweise durch Stapeln und Schneiden. In normennahen Beschreibungen steht sie neben den anderen großen AM-Verfahrensfamilien und bezeichnet keinen bestimmten Maschinenaufbau. [2]
Der Oberbegriff ist weiter gefasst als die umgangssprachliche Bezeichnung „laminierter 3D-Druck“ und auch weiter als LOM selbst. LOM ist ein bestimmter historischer Zweig dieser Familie und wird meist anhand papierbasierter Beispiele erläutert. Andere Zweige verwenden andere flächige Materialien und andere physikalische Fügemechanismen. [2] [11]
In der AM-Einteilung mit sieben Kategorien steht die Schichtlaminierung neben Binder Jetting, Directed Energy Deposition, Materialextrusion, Material Jetting, Pulverbettschmelzen und badbasierter Photopolymerisation. Diese Einordnung findet sich sowohl in einer Übersichtsarbeit von 2026 mit ausdrücklichem Verweis auf ISO/ASTM 52900:2021 als auch in älterem ASTM-basiertem Sekundärmaterial. Deshalb wird Schichtlaminierung als anerkannte Verfahrenskategorie und nicht als informelles Etikett behandelt. [2] [3]
Die grundlegenden Schritte lassen sich einfach beschreiben:
- Eine Materiallage platzieren oder zuführen.
- Die Lage mit der vorherigen Schicht verbinden.
- Die Schichtkontur schneiden, fräsen oder auf andere Weise formen.
- Wiederholen, bis der Stapel vollständig ist.
- Überschüssiges Material entfernen und das Bauteil fertigbearbeiten.
Schichtlaminierung, LOM, UAM und CBAM im Vergleich
Verwechslungen lassen sich vermeiden, indem Schichtlaminierung als Oberbegriff und LOM, UAM sowie CBAM als unterschiedliche Zweige innerhalb dieser Familie beziehungsweise klar damit verbundene Verfahren verstanden werden. Herstellerdokumentationen beschreiben UAM als Teilbereich der Schichtlaminierung mit Metallfolien und einem ultraschallangeregten Werkzeug. Wissenschaftliche Arbeiten beschreiben CBAM als schichtlaminierungsbasierten Verbundwerkstoffprozess. [13] [9]
| Begriff | Bedeutung |
|---|---|
| Schichtlaminierung | Die übergeordnete AM-Kategorie mit miteinander verbundenen Materiallagen. [2] |
| LOM | Der klassische Zweig Laminated Object Manufacturing, meist anhand papierbasierter Beispiele dargestellt. [11] |
| UAM | Ein Metallfolienverfahren mit ultraschallangeregtem Werkzeug, typischerweise als hybrider additiv-subtraktiver Fertigungsweg. [13] [7] |
| CBAM | Ein schichtlaminierungsbasiertes Verbundwerkstoffverfahren, das Faserlagen mit Thermoplasten kombiniert. [9] [8] |
Historischer Hintergrund: vom frühen LOM zu heutigen Spezialverfahren
Ein wichtiger früher Meilenstein ist Feygins Laminierungspatent US4752352A mit dem Titel Apparatus and method for forming an integral object from laminations. Google Patents nennt den 1987-04-17 als Anmeldedatum und den 1988-06-21 als Veröffentlichungsdatum. Diese Daten verorten den Objektaufbau aus verbundenen Materiallagen eindeutig in der frühen Entwicklungsphase der additiven Fertigung Ende der 1980er-Jahre. [6]
Die Kommerzialisierung folgte kurz darauf. Eine US-amerikanische WTEC-Chronologie führt Helisys unter der Laminated-Object-Technologie mit Auslieferung im Jahr 1991 auf. Das ist ein hilfreicher Bezugspunkt für die erste kommerzielle Sichtbarkeit von LOM. Die Papierlaminierung wurde zum üblichen Lehrbeispiel, weil sie sich anschaulich erklären lässt: eine Lage verbinden, die Kontur schneiden, das Restmaterial kreuzweise unterteilen und den umgebenden Block später entfernen. Mit der Zeit erweiterte sich die Familie über Papier hinaus auf Metallfolien und Verbundwerkstofflagen. Moderne Darstellungen der Schichtlaminierung konzentrieren sich deshalb meist auf engere industrielle Nischen statt auf ein dominierendes Papierverfahren. [5] [11] [13] [9]
Technische Grundlagen: Materiallagen zu einem 3D-Bauteil verbinden
Wie andere AM-Verfahren beginnt die Schichtlaminierung mit einer in Schichten zerlegten 3D-Form. Der Unterschied liegt darin, dass jede Schicht durch eine Materiallage oder einen Bereich davon dargestellt wird statt durch eine Filamentbahn, ein Tropfenfeld oder eine Pulverschicht. Der Aufbau wächst, indem flächiges Halbzeug gestapelt, an den Grenzflächen verbunden und entlang seiner Konturen definiert wird, bis die endgültige Geometrie aus dem laminierten Block entsteht. [4]
Innerhalb der gesamten Familie sind sowohl Füge- als auch Formgebungsverfahren entscheidend. ORNL nennt Klebstoffe, Ultraschallschweißen, Hartlöten und thermisches Verbinden als Fügeverfahren der Schichtlaminierung. Als Formgebungsmethoden werden CNC-Fräsen, Laserschneiden, Schneiden mit einem Vinylschneider und Wasserstrahlen aufgeführt. Deshalb sollte Schichtlaminierung nicht auf „zusammengeklebtes Papier“ reduziert werden. [4]
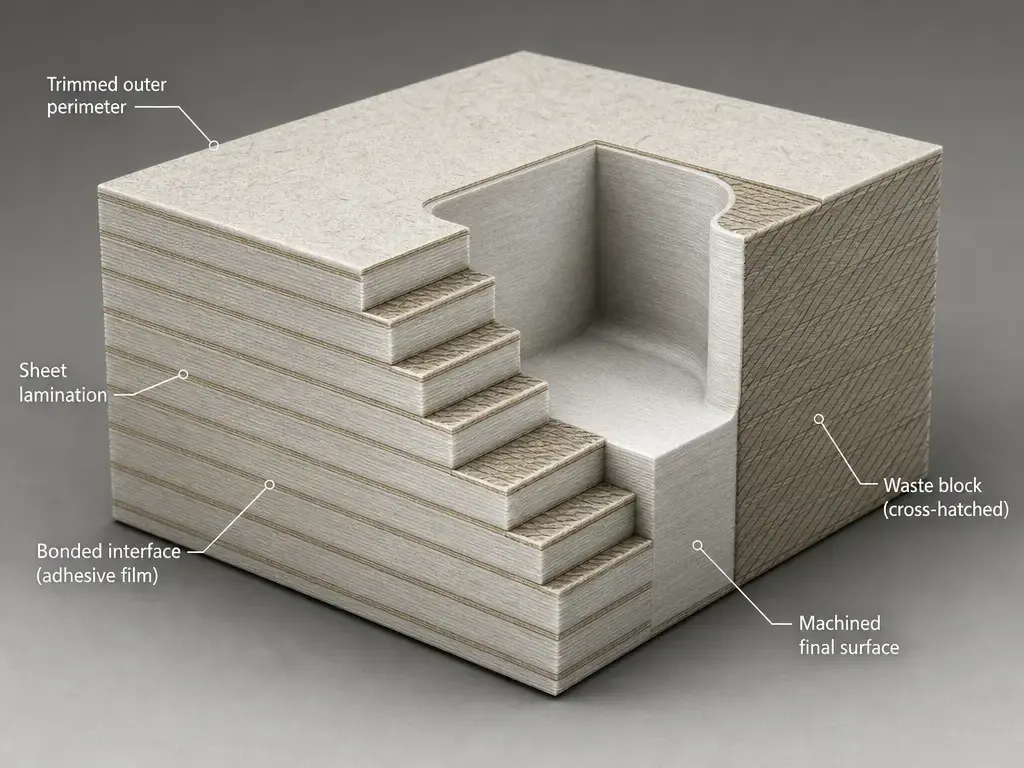
ORNL unterscheidet außerdem zwei grundlegende Abläufe: erst schneiden, dann stapeln, oder erst stapeln, dann schneiden. Beim ersten Ansatz werden die Lagen vor dem Stapeln geformt. Das kann Material sparen, schränkt aber die mögliche Form der einzelnen Schnitte ein. Beim zweiten Ansatz werden Lagen zunächst zu einem Block verbunden und danach geschnitten. Das erweitert die geometrische Freiheit, erhöht jedoch Materialverbrauch und späteren Aufwand zum Entfernen des Restmaterials. Diese Abwägung ist ein Grund dafür, Schichtlaminierung als Familie von Grenzflächenfüge- und Konturformungsverfahren zu verstehen, nicht als einheitliches „Druckverhalten“. [4]
So funktioniert der LOM-Prozess
Beim klassischen LOM ist die Reihenfolge klar: eine neue Lage verbinden, die Bauteilkontur ausschneiden, das umgebende Restmaterial kreuzweise unterteilen, den Zyklus bis zum vollständigen Aufbau wiederholen und anschließend den verbleibenden Block um das Bauteil entfernen. Diese Restmaterialentfernung wird in der LOM-Literatur häufig als Decubing bezeichnet. Der Prozess ist ein Füge- und Schneidablauf, kein Schmelzfügeverfahren. [11] [19]
Die Beschreibung von TWI erklärt auch die praktischen Eigenschaften papierbasierter LOM-Bauteile. Demnach können solche Teile holzähnliche Eigenschaften haben, zum Fertigstellen geschliffen werden müssen und werden häufig versiegelt, um die Feuchteaufnahme zu verringern. Als historisches Beispiel nennt eine spätere Produktbeschreibung des Papierlaminierungssystems Mcor IRIS HD einen Bauraum von 256 × 169 × 150 mm für A4-Papier, Schichtdicken von 0.1 mm oder 0.19 mm und Büropapierbeispiele wie A4 mit 80 g/m² und US Letter mit 20 lb. Diese Zahlen sind als historisches Systembeispiel der Papierlaminierung zu lesen, nicht als allgemeingültige LOM-Werte. [11] [18]
Arten der additiven Schichtlaminierung
Die Zweige der Schichtlaminierung unterscheiden sich hauptsächlich nach Form des Ausgangsmaterials und Fügemechanismus. Klassisches LOM steht für den Papierweg, UAM für Metallfolien und CBAM für Verbundwerkstofflagen. Wegen dieser Vielfalt lässt sich die Familie besser als Gruppe verwandter Prozesse denn als eine einheitliche Technologie beschreiben. [11] [13] [9]
| Verfahren | Füge- und Formgebungsmethode | Typische Materialien | Passender Einsatz / wichtigste Grenze |
|---|---|---|---|
| Klassisches LOM | Klebstoffbasiertes Verbinden mit Konturschnitt, kreuzweiser Unterteilung und späterem Entfernen des Restmaterials. [11] | Papierlagen und verwandte Laminate. [11] | Geeignet für Anschauungsprototypen und maßstäbliche Modelle; begrenzt durch Restmaterialhandhabung, Schichtdicke und Zugang zu Innenbereichen. [11] [4] |
| Laminierung von Kunststofflagen | Thermisches oder klebstoffbasiertes Laminieren mit Schneiden oder Fräsen. [4] | Polymerlagen und verwandte flächige Halbzeuge. [4] | Geeignet, wenn Lagenzufuhr, Fügen und Schneiden zusammenpassen; Grenzen durch Geometrie und Verbindungsqualität. [4] |
| UAM | Ultraschallfügen von Folien im festen Zustand, gewöhnlich kombiniert mit CNC-Bearbeitung. [13] [7] | Metallfolien. [13] | Geeignet für hybride Metallteile, eingebettete Elemente und Aufbauten aus unterschiedlichen Materialien; kein Schmelzfügeverfahren. [7] |
| CBAM | Selektives Benetzen oder Binderauftrag, Polymerpulverauftrag, Stapeln, Konsolidieren und Entfernen ungebundenen Materials. [8] [9] | Faserlagen mit Thermoplastpulver. [8] [9] | Geeignet für strukturelle thermoplastische Verbundwerkstoffe; Grenzen durch Prozesskomplexität und Abhängigkeit von der Konsolidierung. [8] |
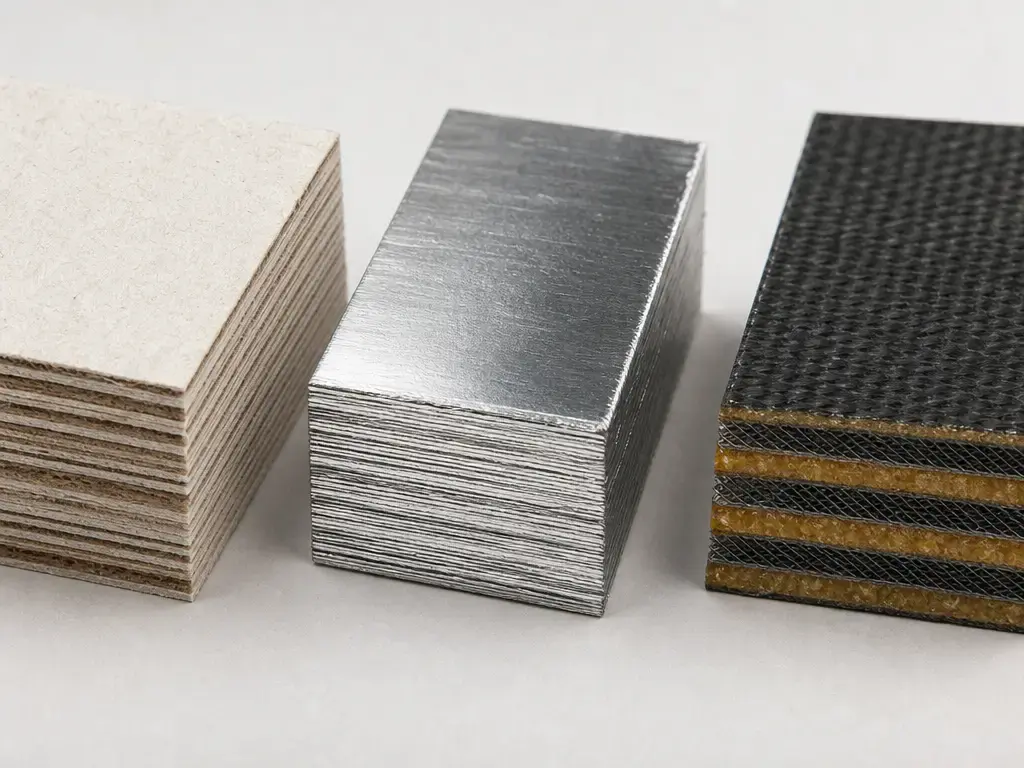
Verwechseln Sie Schichtlaminierung nicht mit Materialextrusion wie FDM oder FFF, mit badbasierter Photopolymerisation wie SLA, MSLA oder DLP, mit Pulverbettverfahren wie SLS oder MJF oder mit Binder Jetting. Alle arbeiten schichtweise, verwenden aber unterschiedliche Materialformen und Bindungsmechanismen. [2] [4]
Materialien für Schichtlaminierung im 3D-Druck
Bei der Frage nach Materialien für Schichtlaminierung im 3D-Druck ist die Form des Ausgangsmaterials der Ausgangspunkt. Das Material liegt als Blatt, Band, Folie, Matte oder eng verwandtes flächiges Halbzeug vor und wird dann verbunden und zu einem Bauteil geformt. Das kann Papier bei klassischem LOM, Polymerlagen bei Kunststoffvarianten, Metallfolien bei UAM oder Faserlagen mit Thermoplastpulver bei CBAM-Systemen bedeuten. Auf allgemeiner Ebene kommen in der Literatur sogar Keramik- oder Grünbandkonzepte vor, allerdings nur dann, wenn Fügeprozess und anschließende Verarbeitung sie tatsächlich ermöglichen. [4] [11] [13] [5]
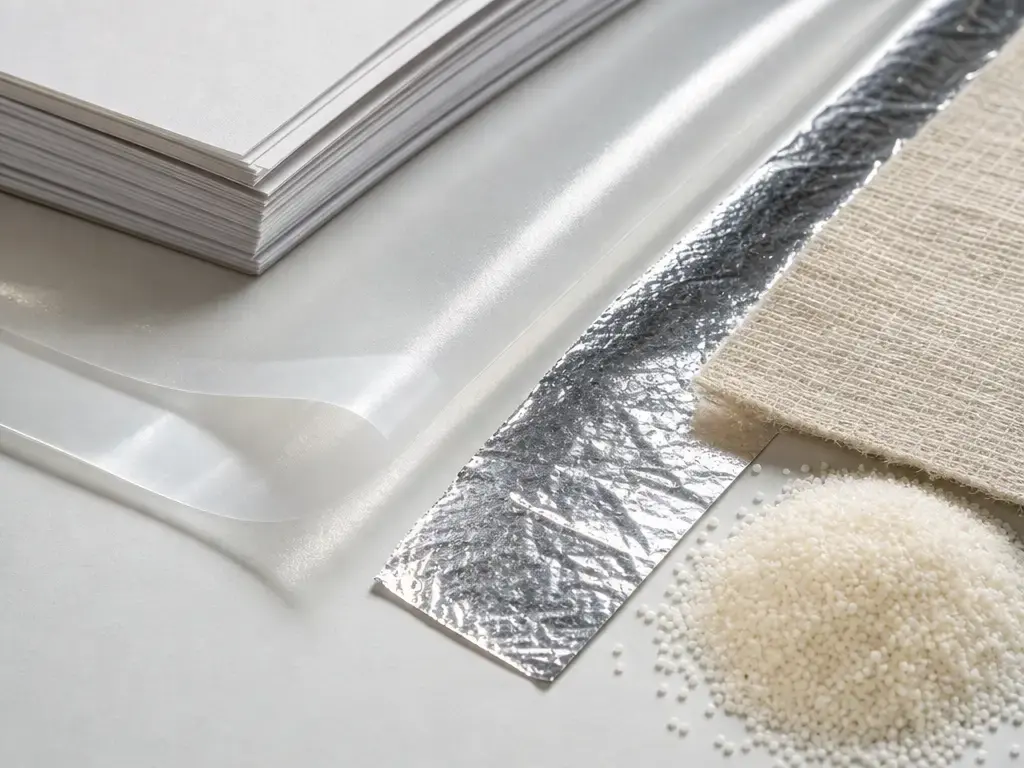
Die praktische Grenze ist strenger als die bloße Existenz eines Materials in Lagenform. Druckbare Ausgangsmaterialien setzen neben dieser Form kompatibles Fügen, kompatible Formgebung oder Bearbeitung sowie Konsolidierung oder Nachbearbeitung voraus. Nicht jedes flächige Material ist abstrakt geeignet. ORNLs Übersicht verdeutlicht dies, indem sie klebstoffbasierte, thermische, hartgelötete und ultraschallgefügte Wege statt eines universellen Materialmodells umfasst. Bei UAM ist die Kompatibilität besonders materialabhängig: Ein offizieller Konstruktionsleitfaden nennt gewöhnliche Foliendicken von 0.001–0.010 in, am häufigsten 0.005–0.006 in. Unabhängige Übersichtsarbeiten betonen zugleich, dass Grenzflächenerwärmung, Vorwärmung und Endergebnis prozess- und materialabhängig bleiben. Bei CBAM ist das Materialsystem erneut anders: Faserlagen werden selektiv benetzt oder mit einem Bindermuster versehen, Polymerpulver wird aufgebracht, die Lagen werden gestapelt und auf die Schmelztemperatur des Polymers erhitzt. Anschließend wird ungebundenes Material entfernt. [4] [13] [7] [8]
Leistungskennwerte: Genauigkeit, Schichtdicke, Geschwindigkeit und Festigkeit
Kennwerte der Schichtlaminierung lassen sich leicht falsch verwenden. Schichtdicke ist nicht dasselbe wie Maßgenauigkeit, dpi ist nicht gleich Merkmalsgröße, und die Positionierung einer Maschinenachse entspricht nicht der Endtoleranz des Bauteils. Ein verlässlicher Vergleich hält Kennwertklasse, Geltungsbereich und Quellenart erkennbar auseinander. [4] [10] [16]
| Kennwert | Was er misst | Beispielangabe in diesem Artikel | Quellenart |
|---|---|---|---|
| Schichtdicke | Die beim Aufbau verwendete Lagen- oder Schichthöhe. | LOM-Beispiel: 0.002–0.020 in beziehungsweise etwa 0.0508–0.508 mm. [12] | Sekundäre Prozessdatenbank |
| Achspositionierung und Wiederholbarkeit | Bewegungsleistung der Maschine, nicht Endgenauigkeit des Bauteils. | SonicLayer 1200: Positionierung ±0.0002 in; Wiederholbarkeit 0.0001 in. [14] | Herstellerdatenblatt |
| Durchsatz | Angegebene Produktionsrate. | UAM-Herstellerangabe: 15–30 in³/h. [15] | Herstellerwebseite |
| Auflösung und angegebene Genauigkeit | Musterdichte und angegebene Abweichung; beides ist nicht identisch. | CBAM 25: 1200 × 1200 dpi; 0.005 in / 125 µm Druckgenauigkeit; 400 µm typische Genauigkeit. [16] | Herstellerspezifikation |
| Unabhängig gemessene Ergebnisse | Geprüftes Materialverhalten unter den angegebenen Studienbedingungen. | CBAM-Kohlenstoff/PEEK: Zugfestigkeit 206.4 MPa; Biegemodul 13.54 GPa; Biegefestigkeit 205.64 MPa. [10] | Unabhängige wissenschaftliche Studie |
Ein nützliches Beispiel für Daten der Klasse Schichtdicke, Prozessbeispiel, Sekundärquelle ist der oben genannte LOM-Wert von 0.002–0.020 in, umgerechnet etwa 0.0508–0.508 mm. Dieser Bereich ist weder eine Norm noch eine aktuelle Marktspezifikation, sondern eine veranschaulichende Angabe aus einer Prozessdatenbank. Dennoch zeigt er eine von ORNL genannte wichtige Einschränkung: Die Materiallagendicke setzt bei einem bestimmten Schichtlaminierungsaufbau die Untergrenze der Schichthöhe. [12] [4]
Als Maschinenachskennwerte mit Herstellerbezug nennt Fabrisonics SonicLayer-1200-Datenblatt einen Arbeitsraum von 10 × 10 × 10 in, ±0.0002 in Positioniergenauigkeit, 0.0001 in Wiederholbarkeit, 2 kW Ultraschallleistung, 650 lb Schweißkraft, maximal 120 ipm Schweißgeschwindigkeit und eine Spindel mit 7500 rpm. Das sind Maschinen- und Teilsystemdaten, keine direkten Angaben zur Genauigkeit fertiger Bauteile. Eine separate Herstellerwebseite nennt als Durchsatzangabe des Herstellers 15–30 in³/h. Auch UAM selbst sollte präzise beschrieben werden: Unabhängige Übersichtsarbeiten definieren es als Festkörperverfahren, das gewöhnlich deutlich unter der Schmelztemperatur bei etwa 0.3–0.5 Tm arbeitet. Sie betonen aber ebenso, dass Grenzflächenerwärmung, Vorwärmtemperatur und endgültige Verbindungsergebnisse prozess- und materialabhängig bleiben. [14] [15] [7]
Als CBAM-Maschinen- und Prozessangaben des Herstellers nennt ein CBAM-25-Datenblatt 18 × 17.7 × 4 in beziehungsweise 457 × 449 × 101 mm Bauvolumen, 11,000 cm³/h und 25 ft/min Produktionsgeschwindigkeit, 50–60 µm Schichtdicke, 50–70 µm Pulvergröße, 1200 × 1200 dpi Druckauflösung, 0.005 in beziehungsweise 125 µm Druckgenauigkeit und 400 µm typische Genauigkeit. Durch erneutes Drucken seien bis zu 125 µm erreichbar. „Druckauflösung“ ist hier eine Angabe zur Musterdichte und keine direkte Garantie für eine Merkmalsgröße. Ein separates Hersteller-Materialdatenblatt für CBAM Carbon Fiber PEEK nennt als Materialeigenschaften aus Herstellerdaten 140 MPa Zugfestigkeit, 12.74 GPa Zugmodul, 176.7 MPa maximale Biegefestigkeit, 12.4 GPa Biegemodul, eine Wärmeformbeständigkeitstemperatur über 300 °C und 1.40 g/cm³ Dichte. Dasselbe Datenblatt erklärt ausdrücklich, dass diese Werte nicht zur Festlegung von Konstruktions-, Qualitätskontroll- oder Spezifikationsgrenzen verwendet werden dürfen. Eine unabhängige begutachtete Studie berichtet dagegen als Bauteilmessungen aus unabhängigen Prüfungen für CBAM-gefertigtes Kohlenstoff/PEEK 206.4 MPa Zugfestigkeit, 13.54 GPa Biegemodul, 205.64 MPa Biegefestigkeit und einen Zersetzungsbeginn um 350 °C. Unter den Bedingungen derselben Studie lag dieser bei Kohlenstoff/Nylon 12 bei etwa 298 °C. [16] [17] [10]
In der gesamten Familie wird die Festigkeit stark von den Verbindungen bestimmt. ORNL weist darauf hin, dass die Verbindungsfestigkeit von der Laminierungstechnik abhängt. UAM- und CBAM-Literatur bestätigen dies, indem sie Ergebnisqualität mit Grenzflächenzustand, Prozessparametern und Anisotropie verknüpfen. Praktisch ist meist nicht die Frage „Wie fest ist der Rohstoff?“ am hilfreichsten, sondern „Wie gut hat dieser Laminierungsweg die benötigte Verbindung zwischen den Lagen erzeugt und erhalten?“ [4] [7] [10]
Anwendungen
-
LOM: Konzeptprototypen, maßstäbliche Modelle sowie andere Anschauungs- und Lehrbauteile bleiben die klarsten Einsatzfälle des klassischen papierbasierten LOM. Das Verfahren ist kostengünstig und schnell und erzeugt beim Aufbau von selbst einen später entfernbaren umgebenden Block. [11]
-
UAM: Hybride Metallbauteile, eingebettete Sensoren oder Elektronik und Strukturen aus unterschiedlichen Materialien sind die am besten belegten UAM-Beispiele. Unabhängige Übersichtsarbeiten beschreiben UAM als Hybridprozess aus Ultraschall-Folienschweißen, CNC-Bearbeitung und Einbettung von Elementen. Herstellerunterlagen verwenden ähnliche Beispiele zur Einordnung. [7] [15]
-
CBAM und Verbundwerkstoff-Schichtlaminierung: Strukturelle thermoplastische Verbundbauteile sind die naheliegende Anwendungsklasse für CBAM-Systeme. Der Prozess beginnt mit Verstärkungslagen und Polymerpulver und konsolidiert den Stapel anschließend zu einem Verbundlaminat. [8] [9]
Diese Anwendungen passen zur Familie, weil Schichtdicke, Restmaterialentfernung, Stützstrategie und Verbindungsqualität die praktische Umsetzbarkeit gemeinsam bestimmen. Besonders attraktiv ist der Prozess, wenn flächiges Ausgangsmaterial, bewusst eingeplante Nachbearbeitung oder Fügen im festen Zustand Vorteile statt zusätzlicher Belastungen darstellen. [4]
Vor- und Nachteile der Schichtlaminierung im 3D-Druck
Die Vorteile sind real, aber zweigspezifisch. Klassisches LOM kann große Anschauungsmodelle und Prototypen ohne Pulverhandhabung herstellen. UAM ermöglicht das Fügen von Metallen im festen Zustand bei deutlich niedrigeren Temperaturen als schmelzbasierte Metall-AM. Das erklärt seine Eignung für unterschiedliche Materialien und eingebettete Merkmale. CBAM erweitert die Familie auf langfaserverstärkte thermoplastische Strukturen. Auf Familienebene weist ORNL außerdem darauf hin, dass Schichtlaminierung großformatige Teile ermöglichen und separate Stützstrukturen vermeiden kann. [4] [7] [8]
Die Nachteile sind ebenso wichtig. ORNL nennt die durch Materialdicke begrenzte Schichthöhe, zeitaufwendige oder materialintensive Restmaterialentfernung und die Abhängigkeit der Verbindung von der Laminierungstechnik. Beim klassischen LOM gehört kreuzweise unterteiltes Restmaterial zur Aufbaulogik; die Reinigung nach dem Bau ist daher kein Nebenschritt. Innere Hohlräume und unzugängliches eingeschlossenes Material können ebenfalls problematisch sein, besonders wenn die Geometrie nicht zum gewählten Ablauf passt. TWI ergänzt, dass papierbasiertes LOM ohne Behandlung eine geringere Oberflächengüte oder Feuchteempfindlichkeit aufweisen kann. [4] [11]
Auf die Frage nach den Vor- und Nachteilen der Schichtlaminierung im 3D-Druck gibt es somit keine einzige Antwort für die gesamte Familie. Die richtige Bewertung hängt vom jeweiligen Zweig, Lagenmaterial, Fügeverfahren und akzeptablen Nachbearbeitungsaufwand ab. [4]
Aktuelle Forschung und Marktumfeld
Klassisches Papier-LOM ist heute weniger präsent, vor allem weil seine bekannten Grenzen die geeigneten Einsatzgebiete einengen. Beschränkungen durch Materialdicke, Restmaterialentfernung und Verbindungsabhängigkeit verringern seine Attraktivität als Allzweckverfahren. Forschung und Anwendung entwickeln sich stärker in Zweigen weiter, die spezielle Aufgaben lösen. Bei UAM konzentriert sich die Literatur auf Verbindungsqualität, Defekte an der Fügegrenzfläche, plastisches Fließen, Vorwärmtemperatur, Texturentwicklung und Wärmebehandlungseffekte. CBAM-bezogene Arbeiten betonen Mikrostruktur, Porosität, Konsolidierungsqualität und unabhängig gemessene Verbundwerkstoffleistung statt alleiniger Herstellerdatenblätter. [4] [7] [9] [10]
Damit wird die Qualifizierung zur zentralen Herausforderung. Sowohl bei UAM als auch bei der Schichtlaminierung von Verbundwerkstoffen lautet die Kernfrage, ob Prozesseinstellungen mit reproduzierbarer Verbindungsqualität und vorhersagbaren Eigenschaften verknüpft werden können. In den bereitgestellten Quellen wurde keine verlässliche Marktanteilszahl gefunden. Die belastbare Schlussfolgerung ist daher enger: Schichtlaminierung bleibt dort relevant, wo datenbasierte Prozesskontrolle ihre speziellen Vorteile rechtfertigt. [7] [10]
Fazit: Wo Schichtlaminierung im 3D-Druck heute sinnvoll ist
Schichtlaminierung im 3D-Druck bleibt relevant, jedoch als gezielte Auswahl von Prozessoptionen statt als Standardweg der additiven Fertigung. Sie gehört weiterhin zu den anerkannten AM-Kategorien. Die Familie reicht aber von papierbasiertem Fügen und Schneiden über Metallfolienfügen im festen Zustand bis zur Konsolidierung lagenbasierter Verbundwerkstoffe. Genau deshalb sind pauschale Aussagen über die „Leistung der Schichtlaminierung“ meist irreführend. Die sinnvollere Frage lautet nicht, ob Schichtlaminierung allgemein gut oder schlecht ist, sondern welcher Zweig, welches Fügeverfahren und welcher Nachbearbeitungsweg zur Aufgabe passen. [2] [4]
FAQ
Was ist additive Fertigung durch Schichtlaminierung?
Schichtlaminierung ist eine Kategorie additiver Fertigung, bei der Materiallagen Schicht für Schicht zu einem Objekt verbunden werden, gewöhnlich mit anschließendem Schneiden, Beschneiden oder Formen. Sie ist besser als Verfahrensfamilie denn als einzelne Maschinenart zu verstehen, weil Varianten mit Papier, Metallfolie, Polymerlagen und Verbundwerkstofflagen das Material nicht auf dieselbe Weise verbinden. [2]
Ist Schichtlaminierung eine der sieben Verfahrenskategorien der additiven Fertigung?
Ja. In normennahen Sekundärbeschreibungen von ISO/ASTM 52900:2021 ist Schichtlaminierung eine der sieben Hauptkategorien. Diese Einordnung trennt sie von Binder Jetting, Materialextrusion, Pulverbettschmelzen und den anderen großen Familien, obwohl auch diese Bauteile schichtweise aufbauen. [2] [3]
Wie funktioniert der LOM-Prozess?
Klassisches LOM wiederholt eine feste Folge: eine Lage verbinden, die Bauteilkontur ausschneiden, das umgebende Restmaterial kreuzweise unterteilen und weiter aufbauen. Nach dem Bau wird der umgebende Block entfernt. Dieser letzte Reinigungsschritt heißt in der LOM-Literatur häufig Decubing. Das Verfahren besteht somit teils aus Laminierung und teils aus einer kontrollierten Strategie zum Umgang mit Restmaterial. [11] [19]
Welche Materialien werden bei der Schichtlaminierung im 3D-Druck verwendet?
Zur Familie gehören Papierlagen, Polymerlagen, Metallfolien und Faserlagen in Kombination mit Thermoplastpulvern. Die genaue Materialauswahl hängt vom Zweig ab: Klassisches LOM ist mit Papier und ähnlichen Laminaten verbunden, UAM verwendet Metallfolie, und CBAM-Verfahren kombinieren vor der Konsolidierung Verstärkungslagen mit Polymerpulver. [4] [13] [8]
Ist UAM eine Form der Schichtlaminierung?
Ja. Fabrisonics Konstruktionsleitfaden ordnet die ultraschallgestützte additive Fertigung ausdrücklich der Schichtlaminierung zu. In diesem Zweig werden Metallfolien mit einer ultraschallangeregten Sonotrode verbunden; gewöhnlich wird der Prozess mit CNC-Bearbeitung kombiniert. Unabhängige Übersichtsarbeiten bestätigen diese Einordnung und betonen zugleich, dass UAM ein Metallverfahren im festen Zustand mit parameterabhängigem Fügeverhalten ist. [13] [7]
Expertenfrage: Was bedeutet „Festkörperverfahren“ bei UAM, und warum ist „Kaltschweißen“ eine Vereinfachung?
Bei UAM bedeutet „Festkörperverfahren“, dass der Aufbau ohne vollständiges Aufschmelzen des Werkstoffs erfolgt. Das ist wichtig, bedeutet aber weder „ohne Wärme“ noch „ohne metallurgische Komplexität“. Unabhängige Übersichtsarbeiten beschreiben UAM als deutlich unterhalb der Schmelztemperatur arbeitend, zugleich aber mit Reibung, plastischer Verformung, Wärmeentstehung an der Grenzfläche und Vorwärmeinflüssen, die Verbindungsqualität und Mikrostruktur verändern. [7]
Quellen
- ISO — Statusseite zu ISO/ASTM 52900:2021
- Nature Portfolio (npj Advanced Manufacturing) — Additive manufacturing pathways for polymer-derived ceramics: processing, structure, and function
- Bei NIST bereitgestelltes PDF — Liste der sieben Kategorien nach ASTM F2792 als sekundäre Bestätigung
- ORNL-Bericht — Übersicht zu großformatiger AM mit Schichtlaminierungsablauf, Fügeverfahren und Grenzen
- WTEC-Bericht — Chronologie in Rapid Prototyping in Europe and Japan
- Google Patents — US4752352A, Apparatus and method for forming an integral object from laminations
- Springer (IJAMT) — A review of microstructure evolution during ultrasonic additive manufacturing
- ORNL-MDF-Bericht — CBAM-Prozessschritte in Zusammenarbeit mit Impossible Objects
- Utah State University DigitalCommons — Microstructural Characterization of Sheet Lamination-Based Additively Manufactured Fiber-Reinforced Thermoplastic Composites
- Springer — Mechanical and Thermal Characterization of Additively Manufactured Carbon/Nylon 12 and Carbon/PEEK Composites
- TWI — Was ist Laminated Object Manufacturing (LOM)?
- CustomPartNet-Archiv — Prozessseite zu Laminated Object Manufacturing
- Fabrisonic — UAM-Konstruktionsleitfaden
- Fabrisonic — SonicLayer-1200-Datenblatt
- Fabrisonic — UAM-Übersichtsseite
- Bentec-Kopie — CBAM-25-Spezifikationsblatt
- Impossible Objects — Datenblatt der CBAM-Materialeigenschaften
- Advanced World Products — historische Spezifikationen des Mcor IRIS HD
- University of Texas / Konferenz-PDF — Automated Fabrication of Monolithic and Ceramic Matrix Composites via Laminated Object Manufacturing (LOM)




